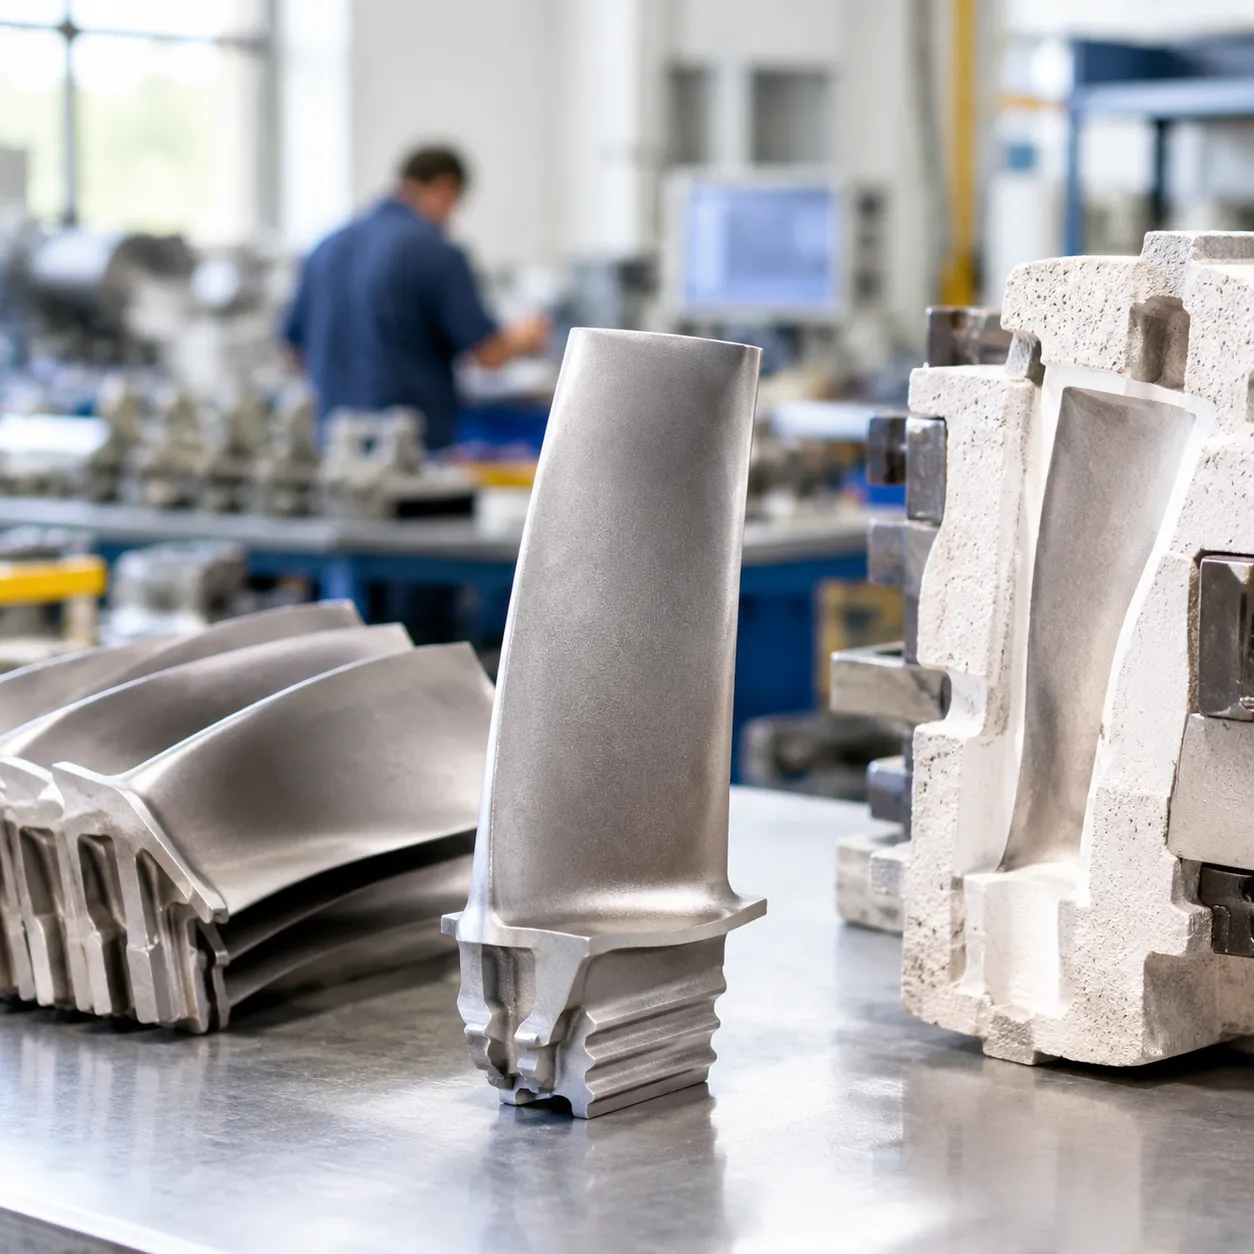
Fonderie d'investissement vs fonderie sur sable est principalement une décision entre moule et précision : la fonderie à cire perdue avec un moule en céramique l'emporte en termes de finition de surface et de tolérances dimensionnelles, tandis qu'un moule en sable vert l'emporte en taille de pièce, coûts des outils et délais.
Ce guide compare la complexité de conception, l'économie selon les procédés de fonderie de métal, et le coût de la fonderie sur sable versus la fonderie d'investissement afin que vous puissiez adapter le poids, le volume et la finition au bon procédé.
Utilisez les aperçus des procédés et les tableaux de comparaison ci-dessous, puis décidez quand la fonderie d'investissement ou la fonderie sur sable est le choix pratique pour votre série de production.
Qu'est-ce que la fonderie d'investissement (fonderie à cire perdue) ?
La fonderie d'investissement, largement connue sous le nom de coulée sous cire perdue, est un procédé de fonderie de précision conçu pour créer des composants complexes et très détaillés avec une précision dimensionnelle supérieure.[1] En tant que prestataires professionnels de services de fonderie de précision et d'usinage CNC, nous utilisons cette méthode pour livrer des composants proches de la forme finale, réduisant ou éliminant considérablement le besoin d'usinage secondaire.
Le procédé de fonderie d'investissement
La séquence de fabrication repose sur des modèles jetables de haute précision et des moules en céramique. Le flux de travail étape par étape comprend :
- Création du motif : Injecter de la cire fondue dans un moule métallique de précision pour produire une modèle en cire exacte du composant final.
- Assemblage en arbre : Fixer plusieurs modèles en cire sur un système de canaux et de noyaux en cire central pour former un arbre d'assemblage.
- Immersion dans une coquille en céramique : Répéter l'immersion de l'assemblage en cire dans une bouillie réfractaire et le recouvrir de sable céramique fin pour construire une coquille durable. moule en coquille de céramique.[2]
- Désaxage : Chauffer la coquille durcie dans une autoclave ou un four pour faire fondre et éliminer la cire, laissant une cavité creuse à l'intérieur.
- Couler : Préchauffage de la coque en céramique et coulée du métal en fusion dans la cavité sous assistance gravitaire ou sous vide.
- Démoulage et Finition : Briser la coque en céramique après refroidissement, couper les pièces de l'arbre central, et effectuer le sablage de surface ainsi que l'inspection de qualité.
Avantages et Inconvénients
| Avantages | Inconvénients |
|---|---|
| Finition de surface supérieure : Offre des surfaces exceptionnellement lisses nécessitant peu de post-traitement. | Coûts d'outillage plus élevés : Les moules d'injection de cire initiale nécessitent un investissement en capital upfront. |
| Tolérances dimensionnelles strictes : Atteint des dimensions critiques directement à partir du moule. | Délais de production plus longs : L'immersion et le séchage de la coque en céramique multicouche nécessitent des cycles de production contrôlés. |
| Complexité de conception élevée : Produits facilement des murs fins, des sous-ensembles complexes et des détails intérieurs fins. | Limitations de taille : Plus rentable pour des pièces de petite à moyenne taille ; les composants de grande taille deviennent économiquement difficiles. |
| Compatibilité étendue avec les alliages : Convient pour l'acier inoxydable, l'acier au carbone, les superalliages et les métaux non ferreux. | Étapes laborieuses : Plusieurs étapes opérationnelles augmentent le nombre d'étapes de production de base par lot. |
Qu'est-ce que la coulée en sable ?
La coulée en sable est l'un des procédés de moulage de métaux les plus polyvalents et rentables utilisés dans la fabrication moderne.[3] En formant une cavité dans un moule à partir de mélanges de sable compactés et en y versant du métal en fusion, nous pouvons produire des composants structurels dans presque toutes les gammes de poids. Que ce soit pour créer des bases industrielles lourdes ou du matériel personnalisé, cette méthode reste une norme dans l'industrie pour les composants métalliques de taille moyenne à grande.
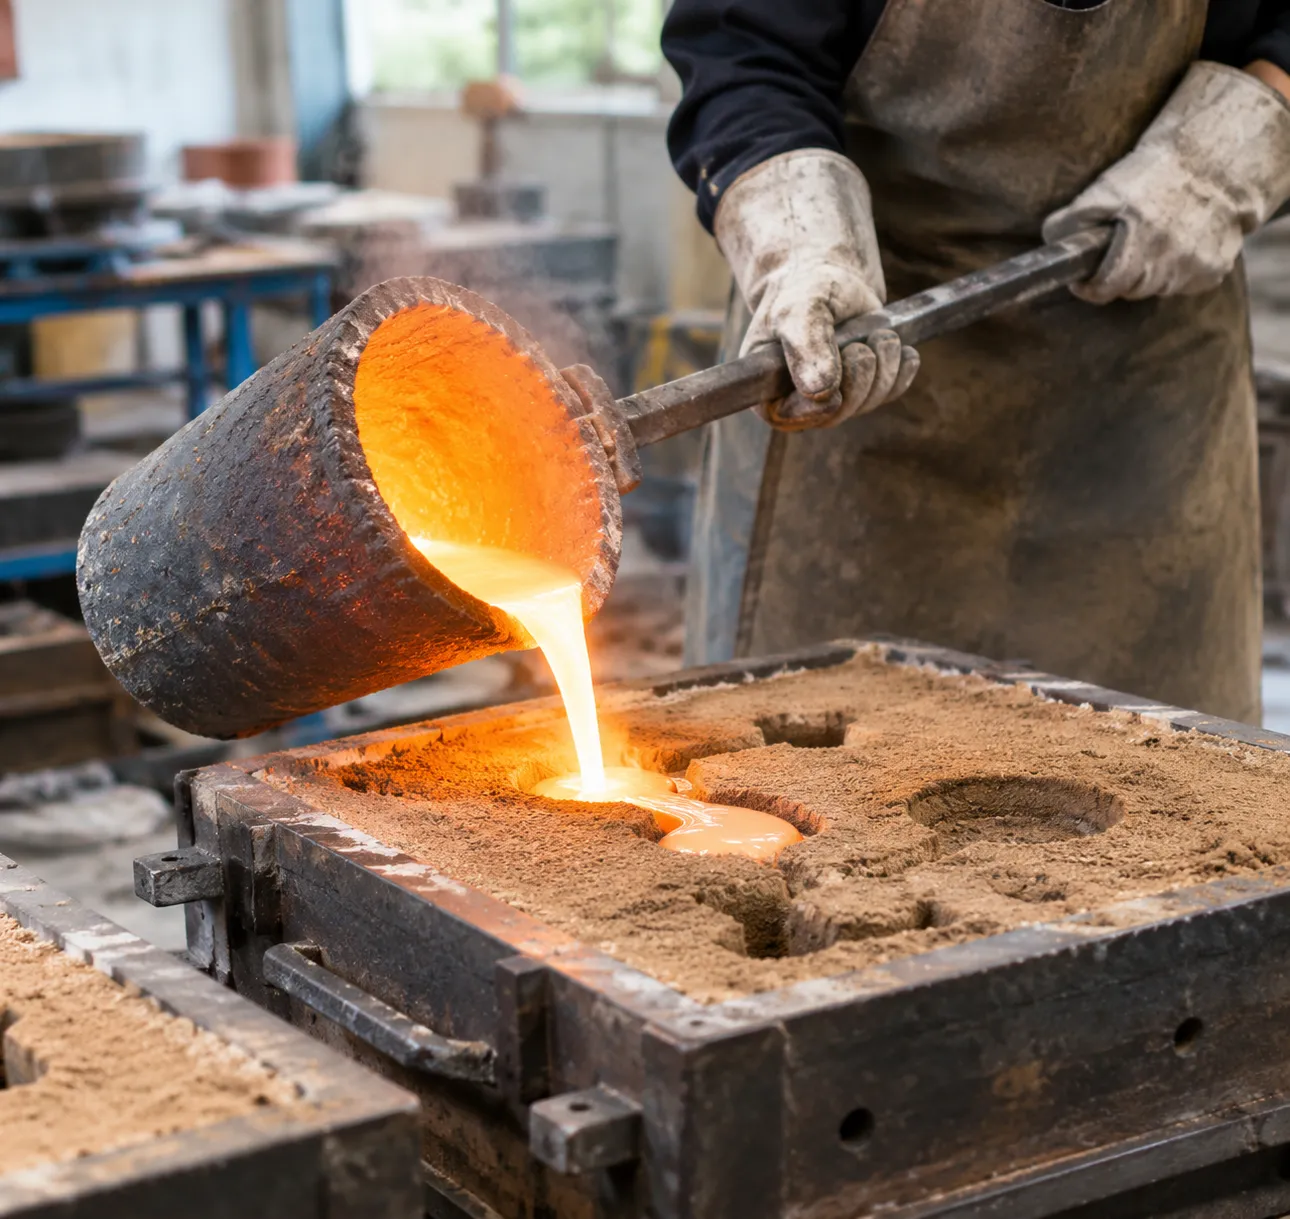
Le procédé de moulage en sable
Comprendre le fonctionnement du procédé de moulage en sable aide à clarifier pourquoi il est largement choisi pour des applications industrielles robustes. Le cycle de production standard comprend plusieurs étapes simplifiées :
- Pattern Making : Nous créons un modèle réutilisable - généralement en bois, résine ou aluminium - qui reproduit la forme extérieure du composant souhaité.
- Préparation du moule : Le modèle est placé dans un moule avec un mélange de sable spécialisé, tel que moule en sable vert ou un sable résiné chimiquement lié, créant une cavité précise avec des systèmes de canalisations intégrés.
- Versage du métal : L'alliage en fusion est versé directement dans la cavité en sable à haute température et laissé à solidifier.
- Démoulage et nettoyage : Une fois refroidé, le moule en sable est vibré et brisé pour libérer la pièce brute.
- Finition et usinage : La pièce subit un sablage, l’élimination des évents, et un usinage CNC de précision pour respecter les exigences dimensionnelles exactes.
Avantages et Inconvénients
Principaux avantages :
- Coûts initiaux d'outillage faibles : L’équipement de modèle est nettement moins coûteux à concevoir et à fabriquer que des matrices en acier de haute précision.
- Capacité de taille massive : Capable de couler des pièces pesant de quelques onces jusqu’à plusieurs tonnes.
- Polyvalence matérielle étendue : Fonctionne parfaitement avec divers métaux, y compris les alliages spécialisés alliages de fonte grise en sable, acier au carbone, fonte grise, fonte ductile et bronze.
- Délai de fabrication rapide : Idéal pour le prototypage rapide et les volumes de production faibles à moyens.
Principaux inconvénients :
- Finition de surface plus rugueuse : Les textures de sable laissent une surface naturellement granuleuse qui nécessite souvent un traitement postérieur.
- Tolérances dimensionnelles plus larges : Moins de précision dimensionnelle par rapport aux méthodes de cire perdue de précision, nécessitant généralement un usinage secondaire pour les faces d'accouplement critiques.
- Limites de paroi minimale plus épaisses : Restreint dans la production de géométries internes extrêmement fines ou ultra-intriquées.
Cire perdue vs. Fonderie sable : principales différences
Lors de l'évaluation fonderie à la cire perdue vs fonderie sur sable pour les projets de fabrication, comprendre leurs compromis techniques et économiques est essentiel. En tant que spécialistes de la fonderie de précision et de l'usinage CNC, nous analysons ces paramètres clés quotidiennement pour faire correspondre la conception des composants du client avec la méthode de moulage optimale.
| Caractéristique | Pour atteindre la véritable | Fonderie sur sable |
|---|---|---|
| Tolérances dimensionnelles | Étroit (standard CT4-CT6) | Modéré à lâche (CT9-CT12) |
| Finition de surface (Ra) | Lisse (1,6 à 3,2 µm) | Grossier (12,5 à 25 µm) |
| Gamme de taille des pièces | Quelques grammes jusqu'à environ 50 kg | 1 kg à plusieurs tonnes |
| Coût des outils | Investissement initial plus élevé | Investissement initial moindre |
| Complexité du design | Élevé (murs fins, détails précis) | Géométries simples à modérées |
Précision dimensionnelle et finition de surface
La coulée sous pression offre une précision supérieure et une capacité de forme proche de la pièce finie.[4] L'enveloppe en céramique rigide reproduit sans effort les détails fins, offrant des surfaces lisses (Ra 1,6-3,2 µm) qui éliminent le besoin d'une usinage cosmétique approfondi. En revanche, les moules en sable laissent une texture granuleuse sur la surface de la pièce. Tout en gérant les tolérances dimensionnelles dans la coulée en sable d'aluminium fonctionne bien pour les grandes pièces industrielles, mais les faces fonctionnelles critiques et les interfaces d'accouplement nécessiteront un usinage CNC en aval.
Complexité de conception et limites de taille des pièces
- Cire d'investissement excelle à haute complexité de conception, y compris les parois fines (jusqu'à 1,5 mm), passages internes, sous-écrous et logos fins sans angles d'inclinaison. Cependant, il est généralement limité aux pièces de petite à moyenne taille de moins de 50 kg.
- Fonderie en sable n'a pratiquement aucune limite de poids ou de dimension maximale. Il peut facilement accueillir des blocs-moteurs massifs, de grandes valves et des bases de machines lourdes pesant des centaines ou des milliers de kilogrammes, à condition que la géométrie permette des angles d'inclinaison et des placements de noyaux plus simples.
Coûts des outillages et volume de production
L'analyse du coût de la coulée en sable versus la coulée en investissement implique de équilibrer les coûts initiaux d'outillage avec les coûts de traitement unitaires :
- Les coûts d'outillage pour la coulée en investissement sont plus élevés car des matrices en aluminium ou en acier de précision sont nécessaires pour injecter les modèles en cire. Cela la rend idéale pour des séries de production moyennes à élevées où la réduction des coûts d'usinage compense le coût initial de l'outillage.
- Les modèles en sable (souvent en bois, résine ou aluminium) sont beaucoup moins chers et plus rapides à produire, ce qui fait de la coulée en sable le choix le plus économique pour les prototypes, les petites séries et la production à faible volume.
Sélection des matériaux et délais de livraison
Les deux méthodes traitent une large gamme d'alliages ferreux et non ferreux, du fer fondu et du bronze aux alliages haute performance. Par exemple, des la coulée sous pression en acier inoxydable offrent une résistance exceptionnelle à la corrosion et une intégrité mécanique pour des composants complexes. En ce qui concerne délais de livraison, la coulée en sable permet de livrer des échantillons de prototypes initiaux beaucoup plus rapidement grâce à une fabrication de moule plus simple. La cire perdue nécessite un cycle plus long en plusieurs étapes - injection de cire, assemblage des arbres, trempage en céramique multi-couches et décaissage - avant que la coulée ne puisse avoir lieu.
Quand choisir la microfusion (cire perdue)
Lorsqu'il faut choisir entre fonderie à la cire perdue vs fonderie sur sable, le choix dépend de la précision, de la complexité et des exigences de finition. Nous recommandons la coulée en cire perdue lorsque votre projet exige des tolérances dimensionnelles strictes, des passages internes complexes et une finition de surface supérieure dès la sortie du moule.
Géométries de haute précision et complexes
La coulée en cire perdue excelle dans la production de pièces aux formes complexes, aux parois fines et aux détails fins que les moules en sable traditionnels ne peuvent tout simplement pas reproduire. En tirant parti de la Processus de moulage à la cire perdue pour la coulée de métaux de haute précision, nous pouvons produire des profils complexes, des sous-ensembles et des fentes sans angles de tirage.
| Caractéristique | Capacité de la coulée en cire perdue |
|---|---|
| Tolérances dimensionnelles | Précision serrée (typiquement ±0,005 in/pouce ou mieux) |
| Finition de surface | Finition lisse (typiquement 125 Ra ou mieux) |
| Épaisseur de paroi | Parois fines jusqu'à 1,5 mm (0,060 in) |
| Passages internes | Canaux creux complexes et cavités intricées |
Applications nécessitant un usinage minimal
Parce que la coulée en cire perdue produit des composants proches de la forme finale, elle réduit considérablement l'usinage CNC post-coulée, le gaspillage de matériaux et les coûts de main-d'œuvre. Cela en fait la méthode la plus rentable pour des composants haute performance fabriqués à partir de matériaux résistants et coûteux, tels que notre solutions de moulage en alliage de cobalt, où les opérations de coupe secondaire et de meulage sont difficiles et coûteuses.
- Précision de forme proche de la pièce finale : Élimine les opérations de fraisage, de tournage et de perçage secondaires.
- Conservation des matériaux : Réduit les taux de rebuts lors de la coulée d'alliages superalloys et d'aciers inoxydables coûteux.
- Consolidation des pièces : Fusionne plusieurs composants assemblés en une seule pièce coulée sans couture.
Quand choisir la coulée sous sable
Lors de la comparaison fonderie à la cire perdue vs fonderie sur sable, la coulée en sable est la gagnante claire chaque fois que le poids de la pièce, le volume de matière première et le capital initial sont les facteurs décisifs. Nous utilisons des méthodes de moule en sable vert et en sable résiné pour fournir des pièces robustes et fiables sans les coûts élevés d'outillage initial associés aux moules en céramique.
Composants métalliques lourds et volumineux
La coulée en sable n'a pratiquement aucune limite supérieure en taille ou en poids. C'est la norme de l'industrie pour la fabrication de pièces massives et épaisses où une grande résistance est requise, mais une surface lisse au micro-niveau n'est pas nécessaire.
- Capacité de poids inégalée : Supporte des pièces pesant de quelques livres à plusieurs tonnes.
- Applications robustes : Idéal pour les bases de machines, les blocs moteurs, les carters d'équipements lourds et les composants structuraux fluides comme Corps de vannes en aluminium moulé au sable.
- Choix d'alliages flexible : Fonctionne efficacement avec la fonte grise, la fonte ductile, le bronze, l'acier et les alliages d'aluminium.
Prototypage économique et petites séries
Si vous avez besoin d'une vérification rapide ou de petites séries de production, le coût de la coulée en sable versus la coulée en investissement rend la fabrication de moules en sable beaucoup plus pratique. Les modifications de modèle sont rapides et peu coûteuses, permettant des ajustements de conception sans jeter l'outillage coûteux.
| Caractéristique | Avantage du moulage par sable |
|---|---|
| Investissement dans les outils | Les modèles en bois, résine ou aluminium à faible coût réduisent considérablement les dépenses initiales. |
| Délai de livraison | Une préparation plus rapide du moule initial raccourcit les cycles de développement précoces. |
| Flexibilité de volume | Économique pour un seul prototype jusqu'à une production en série moyenne. |
Pour des composants personnalisés soumis à des itérations rapides de conception, notre de prototypage rapide et d'outillage pour une production en faible volume aide à valider l'ajustement et la fonction tout en maintenant des délais courts et des budgets initiaux intacts.
Comment choisir entre la coulée en investissement et la coulée en sable
Examen des compromis fondamentaux entre différentes processus de moulage métallique vous permet d'optimiser à la fois la performance des pièces et les coûts de fabrication en bas de bilan.
Évaluation des coûts du budget et des outillages
Comprendre le profil complet des coûts nécessite d'aller au-delà du devis initial. Lors de la comparaison entre le coût du moulage en investissement et du moulage sur sable, vous devez prendre en compte l'outillage des modèles, le prix de la pièce, et le travail d'usinage après le moulage.
| Catégorie de coût | Coulée sous pression | Fonderie sur sable |
|---|---|---|
| Coûts initiaux d'outillage | Modérés à élevés ; nécessite des matrices métalliques de précision pour les modèles en cire. | Faibles à modérés ; utilise des modèles plus simples en bois, résine ou métal. |
| Coût de production par pièce | Plus élevé pour les petites séries ; très compétitif en volumes moyens à élevés. | Faible pour les petites séries et les grands volumes de production. |
| Coût de l'usinage secondaire | Minime ; produit des composants en forme quasi-nettes prêts pour l'assemblage. | Plus élevé ; nécessite généralement un usinage CNC intensif sur les surfaces critiques. |
| Efficacité des matériaux | Élevé ; des tolérances serrées réduisent le gaspillage de métal brut et le taux de rebuts. | Modéré ; des systèmes de gating plus grands et une matière première plus lourde augmentent les rebuts. |
Équilibrer le calendrier de production et les exigences de qualité
Les délais de fabrication et les exigences de qualité des composants déterminent souvent si la coulée en investissement ou la fonderie sur sable convient le mieux à votre calendrier et à votre application. Pour les applications industrielles critiques, consultez notre comme indiqué dans notre pour aligner les spécifications du projet avec les capacités du processus.
- Choisissez la coulée en investissement : Lorsque votre conception exige des tolérances dimensionnelles strictes (±0,005 in/in), une géométrie fine à parois minces, des finitions de surface fines (Ra 3,2 ou mieux), et un usinage post-traitement minimal.
- Choisissez la coulée en sable : Lorsque vous avez besoin de composants structurels grands ou lourds, d'un délai de fabrication rapide pour le prototypage rapide, d'un investissement initial moindre, ou lorsque des tolérances de usinage généreuses sont acceptables.