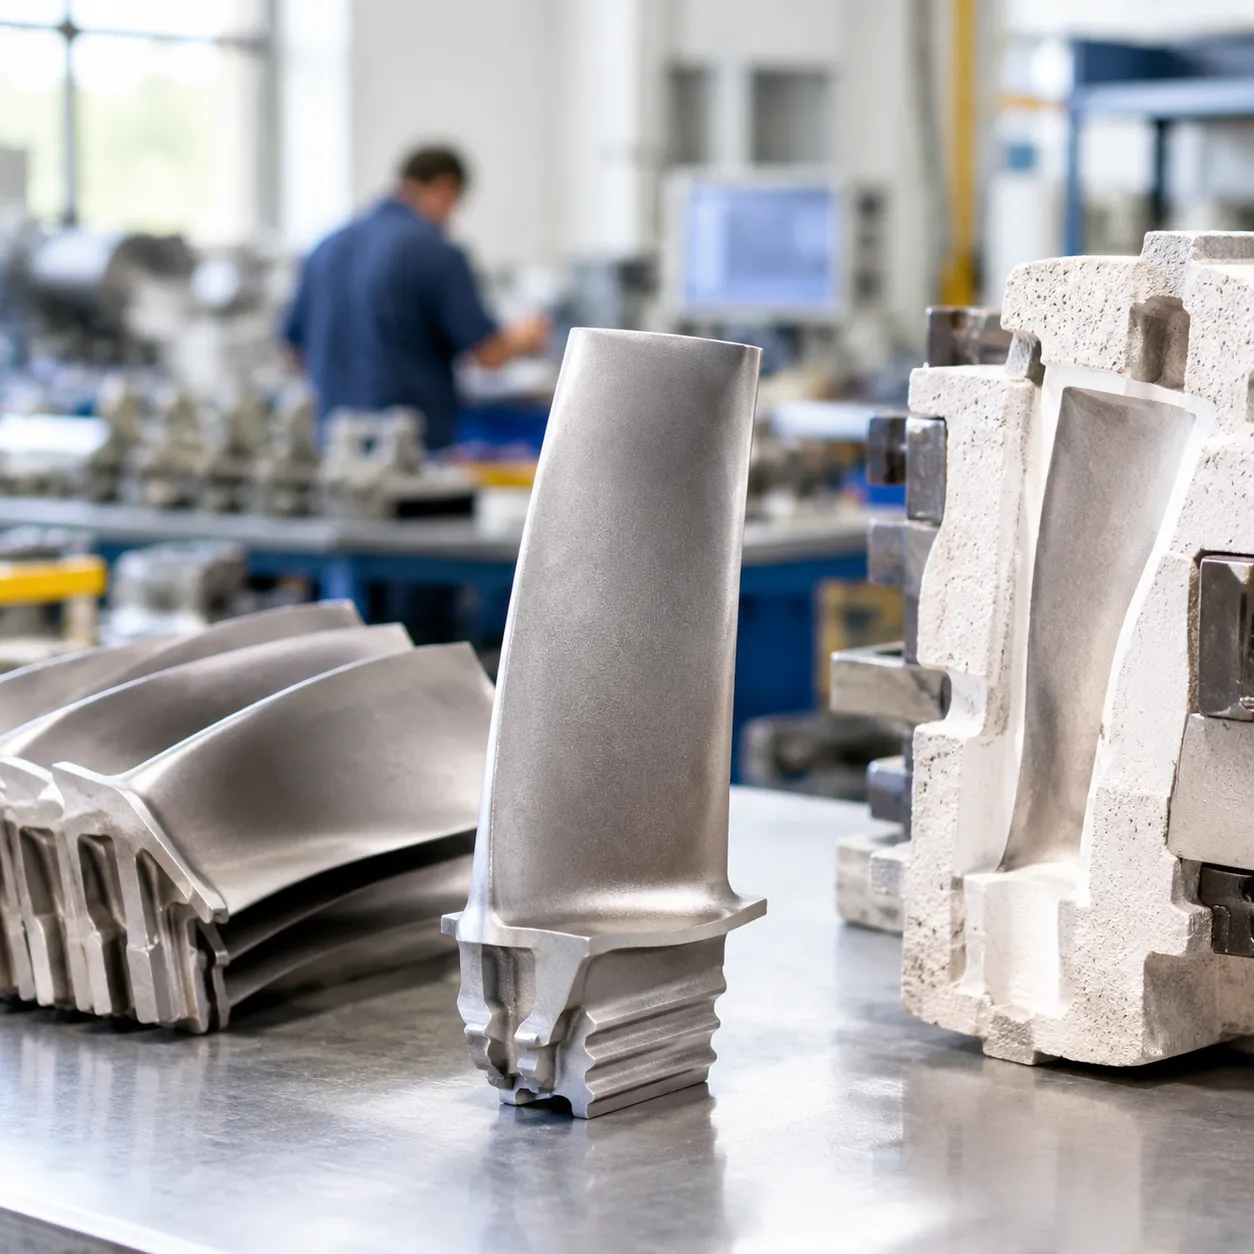
Литейное производство по выплавке и песчаное литье в основном зависит от решения по форме и точности: литье по выплавляемой восковой модели с керамической оболочкой выигрывает по качеству поверхности и допускам по размерам, в то время как зеленое песчаное формовочное зерно выигрывает по размеру детали, затратам на инструменты и срокам изготовления.
Это руководство сравнивает сложность конструкции, экономические показатели различных методов металлообработки и стоимость песчаного литья по сравнению с литейным производством по выплавке, чтобы вы могли подобрать подходящий метод по весу, объему и качеству поверхности.
Используйте обзоры процессов и таблицы сравнения ниже, чтобы определить, когда выбор падает на литейное производство по выплавке или песчаное литье для вашей производственной серии.
Что такое литейное производство по выплавке (Lost Wax Casting)?
Литейное производство по выплавке, широко известное как литье по lost wax, — это точный процесс металлообработки, предназначенный для создания сложных, высокодетализированных компонентов с превосходной точностью размеров.[1] Как поставщики услуг по точной литейке и ЧПУ-обработке, мы используем этот метод для изготовления компонентов почти без последующей обработки, что значительно сокращает или исключает необходимость вторичной механической обработки.
Процесс литейного производства по выплавке
Производственная последовательность основана на использовании высокоточных расходных моделей и керамических форм. Этапы включают:
- Создание модели: Впрыскивание расплавленного воска в точную металлическую форму для получения точной воскового шаблона финальной детали.
- Сборка дерева: Прикрепление нескольких восковых моделей к центральной восковой системе каналов и рукавов для формирования сборочного дерева.
- Обмакивание керамической оболочки: Многократное погружение восковой сборки в огнеупорную суспензию и покрытие ее тонким слоем керамического песка для создания прочной керамической оболочки.[2]
- Девакуация: оболочки.
- Заливка: Предварительный нагрев керамической оболочки и заливка расплавленного металла в полость под действием гравитации или с помощью вакуума.
- Выбивка и отделка: Разрушение керамической оболочки после охлаждения, отделение деталей от центрального дерева, а также выполнение очистки поверхности и контроль качества.
Преимущества и недостатки
| Преимущества | Недостатки |
|---|---|
| Превосходная поверхность: Обеспечивает исключительно гладкую поверхность, требующую минимальной последующей обработки. | Более высокая стоимость инструментов: Первичные формы для инъекции воска требуют начальных капитальных вложений. |
| Точные размерные допуски: Достигаются непосредственно из формы по критическим размерам. | Более длительные сроки изготовления: Многослойное погружение и сушка керамической оболочки требуют контролируемых производственных циклов. |
| Высокая сложность дизайна: Легко производит тонкие стенки, сложные вырезы и мелкие внутренние детали. | Ограничения по размеру: Наиболее экономично для небольших и средних деталей; крупные компоненты становятся экономически невыгодными. |
| Широкая совместимость с сплавами: Подходит для нержавеющей стали, углеродистой стали, суперсплавов и цветных металлов. | Трудоемкие этапы: Множество операционных стадий увеличивают базовое количество производственных шагов на партию. |
Что такое песочное литье?
Песочное литье — один из самых универсальных и экономичных процессов литья металлов, используемых в современной промышленности.[3] Создавая форму из уплотненных песчаных смесей и заливая в нее расплавленный металл, мы можем производить конструкционные элементы практически любого веса. Будь то создание тяжелых промышленных оснований или индивидуальных деталей, этот метод остается стандартом отрасли для средне- и крупномасштабных металлических компонентов.
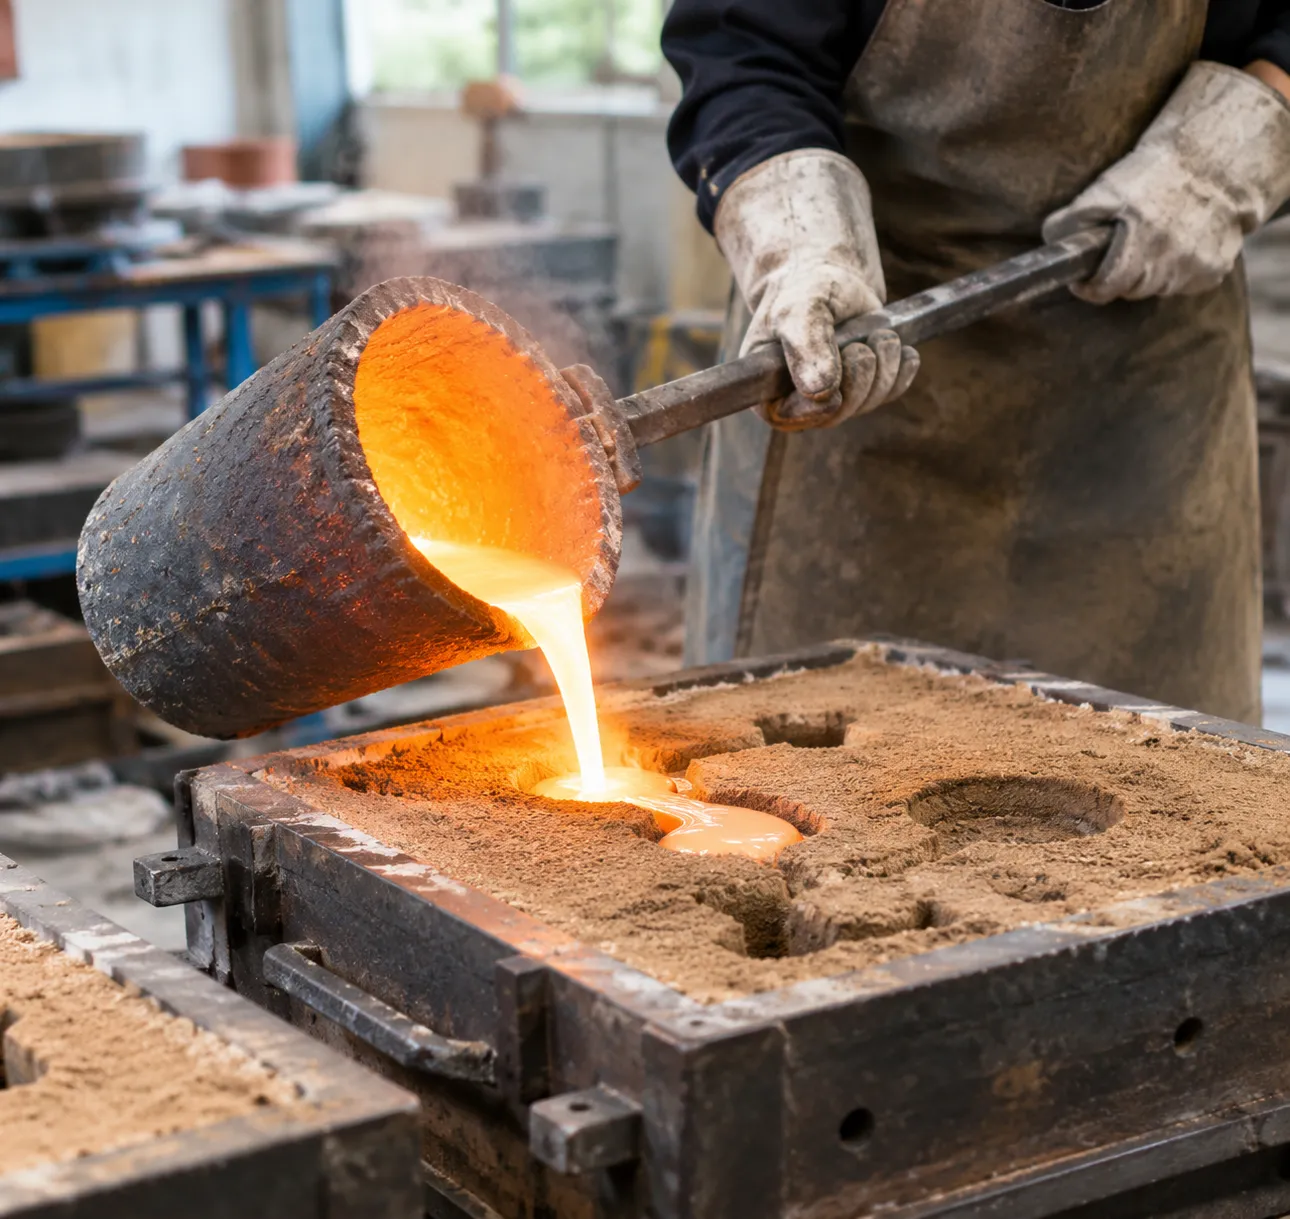
Процесс песочного литья
Понимание как работает процесс песчаного литья помогает понять, почему его широко выбирают для надежных промышленных применений. Стандартный цикл производства включает несколько упрощенных шагов:
- Создание модели: Мы создаем многоразовый шаблон — обычно из дерева, смолы или алюминия — который повторяет внешнюю форму желаемого компонента.
- Подготовка формы: Шаблон укладывается в форму с помощью специальной песчаной смеси, такой как зеленую песчаную форму или связанная химически смолой песчаная смесь, создавая точную полость с встроенными каналами для заливки.
- Заливка металла: Расплавленный сплав заливается прямо в песчаную полость при высокой температуре и оставляется для затвердевания.
- Выбивание и очистка: После охлаждения песчаная форма вибрируется и разбивается для освобождения готового отливка.
- Обработка и механическая обработка: Деталь подвергается дробеструйной очистке, удалению восковых каналов и точной ЧПУ-обработке для соответствия точным размерам.
Преимущества и недостатки
Ключевые преимущества:
- Низкие начальные затраты на оснастку: Оборудование для изготовления шаблонов значительно дешевле в проектировании и изготовлении, чем высокоточные стальные формы.
- Возможность изготовления крупногабаритных деталей: Способен заливать детали весом от нескольких унций до нескольких тонн.
- Широкая универсальность материалов: Работает без сбоев с различными металлами, включая специализированные сплавы для песочного литья из нержавеющей стали, углеродистую сталь, серый чугун, ковкий чугун и бронзу.
- Быстрая обработка инструментов: Идеально подходит для быстрого прототипирования и производства в небольших и средних объемах.
Основные недостатки:
- Грубая поверхность: Текстуры песка оставляют естественно зернистую поверхность, которая часто требует последующей обработки.
- Более широкие допуски по размерам: Меньшая точность по размерам по сравнению с методами прецизионного литья по потере воска, обычно требующими вторичной обработки для критичных соединительных поверхностей.
- Более толстые минимальные стенки: Ограничены в производстве очень тонкостенных или ультрасложных внутренних геометрий.
Литье под инвестициями vs. песочное литье: ключевые различия
При оценке литья по выплавляемым моделям и песчаного литья для производственных проектов важно понимать их технические и экономические преимущества и недостатки. Как специалисты по прецизионному литью и ЧПУ-обработке, мы ежедневно анализируем эти основные параметры, чтобы подобрать оптимальный маршрут литья для компонентов заказчика.
| Особенность | Литье по выплавляемым моделям (Lost Wax) | Пескоструйное литьё |
|---|---|---|
| Допуски по размерам | Тесные (стандарт CT4-CT6) | Умеренные до свободных (CT9-CT12) |
| Обработка поверхности (Ra) | Гладкие (от 1,6 до 3,2 мкм) | Грубые (от 12,5 до 25 мкм) |
| Диапазон размеров детали | Несколько граммов до примерно 50 кг | От 1 кг до нескольких тонн |
| Стоимость оснастки | Более высокая начальная инвестиция | Меньшие начальные инвестиции |
| Сложность конструкции | Высокое (тонкие стенки, тонкие детали) | Простая до умеренной геометрия |
Размерная точность и качество поверхности
Литейное производство обеспечивает превосходную точность и возможность получения почти готовой формы.[4] Жесткая керамическая оболочка легко воспроизводит мелкие детали, обеспечивая гладкие поверхности (Ra 1,6–3,2 мкм), что устраняет необходимость в трудоемкой декоративной механической обработке. В отличие от нее, песчаные формы оставляют зернистую текстуру на поверхности отливки. В то время как управление размерными допусками при литье алюминия в песчаные формы отлично подходит для крупных промышленных отливок, критические функциональные поверхности и сопрягаемые интерфейсы потребуют последующей обработки на станках с ЧПУ.
Сложность конструкции и ограничения по размеру деталей
- литьё по выплавляемым моделям превосходно справляется с высокой сложностью конструкции, включая тонкие стенки (толщиной до 1,5 мм), внутренние каналы, подрезы и четкие логотипы без уклонов. Тем не менее, этот метод обычно ограничен мелкими и средними деталями весом до 50 кг.
- Песочное литье практически не имеет верхних пределов по весу или габаритам. Он с легкостью позволяет изготавливать массивные блоки цилиндров, крупные клапаны и тяжелые станины машин весом в сотни или тысячи килограммов, если геометрия допускает наличие уклонов и более простое расположение стержней.
Стоимость оснастки и объемы производства
Анализ стоимости литья в песчаные формы по сравнению с литьем по выплавляемым моделям предполагает сопоставление первоначальных затрат на оснастку с удельными затратами на обработку:
- Затраты на оснастку при литье по выплавляемым моделям выше, поскольку для впрыска восковых моделей требуются прецизионные алюминиевые или стальные штампы. Это делает метод идеальным для средних и крупных серий производства, где снижение затрат на механическую обработку окупает первоначальные затраты на оснастку.
- Модели для литья в песчаные формы (часто изготавливаемые из дерева, смолы или алюминия) значительно дешевле и быстрее в производстве, что делает литье в песчаные формы наиболее экономичным выбором для прототипов, мелкосерийного производства и малых партий.
Выбор материалов и сроки выполнения заказов
Оба метода работают с широким спектром черных и цветных сплавов: от чугуна и бронзы до высокопрочных сплавов. Например, специализированные нержавеющий инвестиционный литьё обеспечивает исключительную коррозионную стойкость и механическую целостность для сложного оборудования. Что касается время изготовления, песочное литье обеспечивает получение начальных прототипных образцов значительно быстрее благодаря более простой технологии изготовления формы. Инвестиционное литье требует более длительного многоэтапного цикла — впрыска воска, сборки «дерева», многослойного керамического погружения и дефосфирования — перед заливкой.
Когда выбирать инвестиционное литье
При выборе между литья по выплавляемым моделям и песчаного литья, выбор сводится к точности, сложности и требованиям к отделке. Мы рекомендуем инвестиционное литье, когда ваш проект требует строгих допусков по размерам, сложных внутренних каналов и превосходной поверхности прямо из формы.
Высокоточная и сложная геометрия
Инвестиционное литье отлично подходит для производства деталей сложных форм, тонких стенок и мелких деталей, которые традиционные песочные формы просто не могут воспроизвести. Используя Инвестиционный процесс формовки для высокоточного литья металлов, мы можем создавать сложные профили, вырезы и пазы без уклонов.
| Особенность | Возможности инвестиционного литья |
|---|---|
| Допуски по размерам | Точные (обычно ±0.005 дюймов на дюйм или лучше) |
| Поверхностная отделка | Гладкие (обычно Ra 125 или лучше) |
| Толщина стенки | Тонкие стенки до 1,5 мм (0,060 дюймов) |
| Внутренние проходы | Сложные канализационные системы и сложные полости |
Применения, требующие минимальной механической обработки
Поскольку инвестиционное литье дает компоненты почти по форме, оно значительно сокращает последующую обработку на ЧПУ, отходы материала и затраты труда. Это делает его наиболее экономичным способом изготовления высокопроизводительных деталей из твердых, дорогих материалов, таких как наши специализированные кабониевые сплавы для литья, где вторичная обработка резкой и шлифовкой затруднена и дорогостоящая.
- Почти финальная точность формы: Исключает необходимость вторичной фрезеровки, токарной обработки и сверления.
- Экономия материала: Снижает уровень отходов при заливке дорогих суперсплавов и нержавеющих сталей.
- Объединение деталей: Объединяет несколько собранных компонентов в один бесшовный литой узел.
Когда выбирать песочное литье
При сравнении литья по выплавляемым моделям и песчаного литья, песочное литье — явный лидер, когда решающими факторами являются вес детали, объем сырья и начальные капитальные затраты. Мы используем методы формования из зеленого песка и смолистого песка для надежной поставки тяжелых деталей без высоких первоначальных затрат на оснастку, связанных с керамическими формами.
Большие и тяжелые металлические компоненты
Песочное литье практически не имеет верхнего ограничения по размеру или весу детали. Это стандарт отрасли для отливки массивных, толстостенных деталей, требующих высокой прочности, но не нуждающихся в микроскопической гладкости поверхности.
- Несравненная грузоподъемность: Обрабатывает детали весом от нескольких фунтов до нескольких тонн.
- Применение для тяжелых условий эксплуатации: Идеально подходит для оснований машин, блоков двигателей, корпусов тяжелого оборудования и структурных компонентов, таких как корпуса клапанов из алюминиевого песчаного литья.
- Гибкий выбор сплавов: Эффективно работает с серым железом, ковким железом, бронзой, сталью и алюминиевыми сплавами.
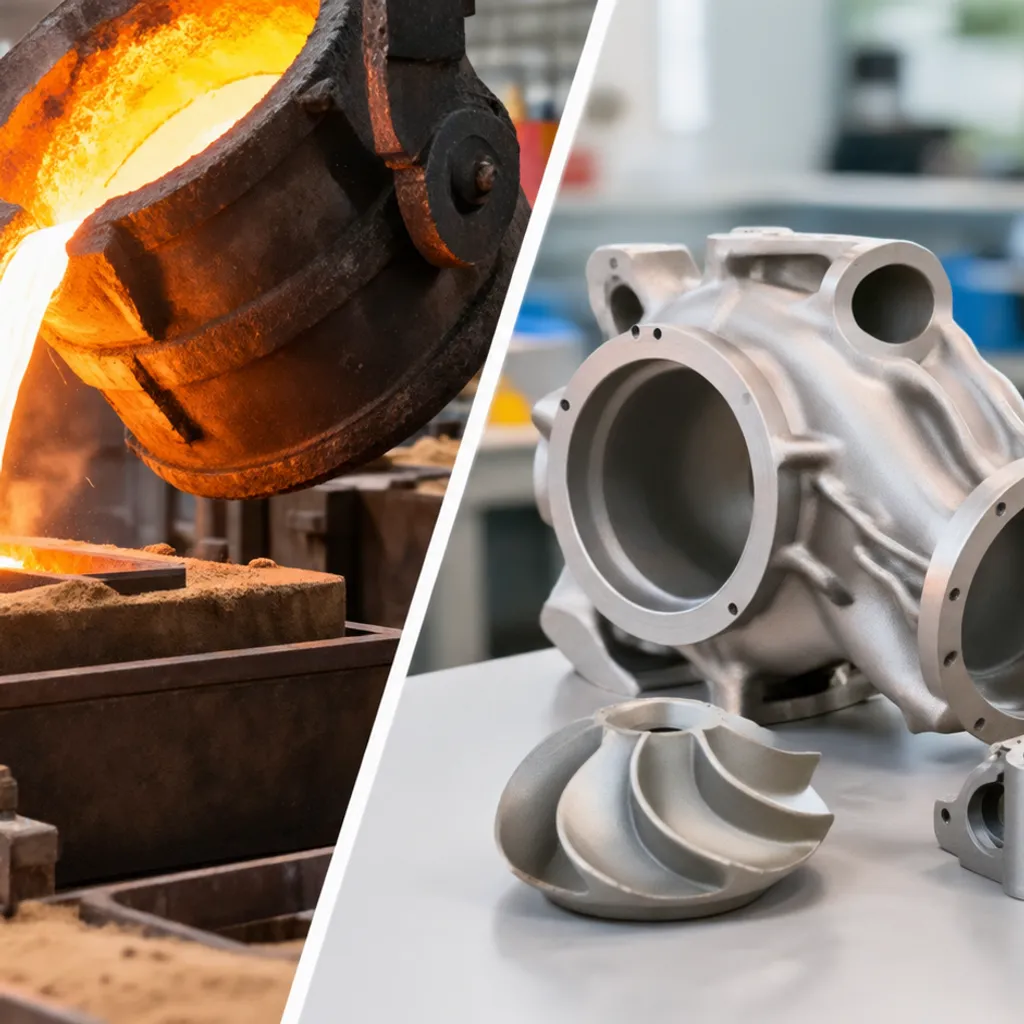
Экономичное прототипирование и небольшие серии производства
Если вам нужно быстрое подтверждение или короткие серии производства, стоимости литья в песчаные формы по сравнению с литьем по выплавляемым моделям делает песочное моделирование значительно более практичным. Модификация шаблонов быстра и недорога, что позволяет вносить изменения в дизайн без уничтожения дорогого инструмента.
| Особенность | Преимущество песочного литья |
|---|---|
| Инвестиции в инструменты | Дешевые деревянные, смоляные или алюминиевые шаблоны значительно снижают начальные затраты. |
| Срок выполнения | Более быстрое начальное подготовление формы сокращает циклы ранней разработки. |
| Гибкость объема | Экономично для одиночных прототипов до среднего производства серий. |
Для индивидуальных компонентов, проходящих быстрые итерации дизайна, наш услуг быстрого прототипирования и изготовления форм для малых тиражей помогает подтвердить соответствие и функциональность, одновременно сокращая сроки и сохраняя начальные бюджеты.
Как выбрать инвестиционное или песочное литье
Рассмотрение основных компромиссов между различными процессы литья металлов позволяет оптимизировать как характеристики детали, так и затраты на производство.
Оценка бюджета и затрат на оснастку
Понимание полного профиля затрат требует взгляда за пределы первоначальной стоимости. При сравнении затрат на инвестиционное литье и пескоструйное литье, необходимо учитывать стоимость шаблонов, цену за деталь и работу по обработке после литья.
| Категория затрат | Литье по выплавляемым моделям | Пескоструйное литьё |
|---|---|---|
| Начальные затраты на оснастку | Умеренные или высокие; требуют точных металлических форм для восковых моделей. | Низкие или умеренные; используют более простые деревянные, смолистые или металлические модели. |
| Стоимость производства одной детали | Выше при малых тиражах; очень конкурентоспособна при средних и больших объемах. | Низкая как при небольших партиях, так и при больших объемах производства. |
| Стоимость вторичной обработки | Минимальная; обеспечивает компоненты почти в форме готового изделия, готовые к сборке. | Более высокая; обычно требует обширной ЧПУ-обработки критических поверхностей. |
| Эффективность материалов | Высокая; точные допуски уменьшают отходы сырья и уровень брака. | Умеренная; более крупные системы заливки и тяжелый заготовочный материал увеличивают количество отходов. |
Баланс между сроками производства и требованиями к качеству
Сроки изготовления и требования к качеству компонентов часто определяют, подходит ли литье по выплавляемым моделям или песочное литье для вашего графика и применения. Для критических промышленных применений обратитесь к нашему руководстве по точной литью металлов для инженеров чтобы согласовать технические характеристики проекта с возможностями процесса.
- Выберите литье по выплавляемым моделям: Когда ваш дизайн требует точных размеров (±0.005 дюймов/дюйм), сложной тонкостенной геометрии, тонких поверхностных отделок (Ra 3.2 или лучше) и минимальной механической обработки после изготовления.
- Выберите песочное литьё: Когда вам нужны крупные или тяжелые конструкционные компоненты, быстрый цикл изготовления шаблонов для быстрого прототипирования, меньшие первоначальные капитальные вложения или когда допускаются значительные допуски при обработке.