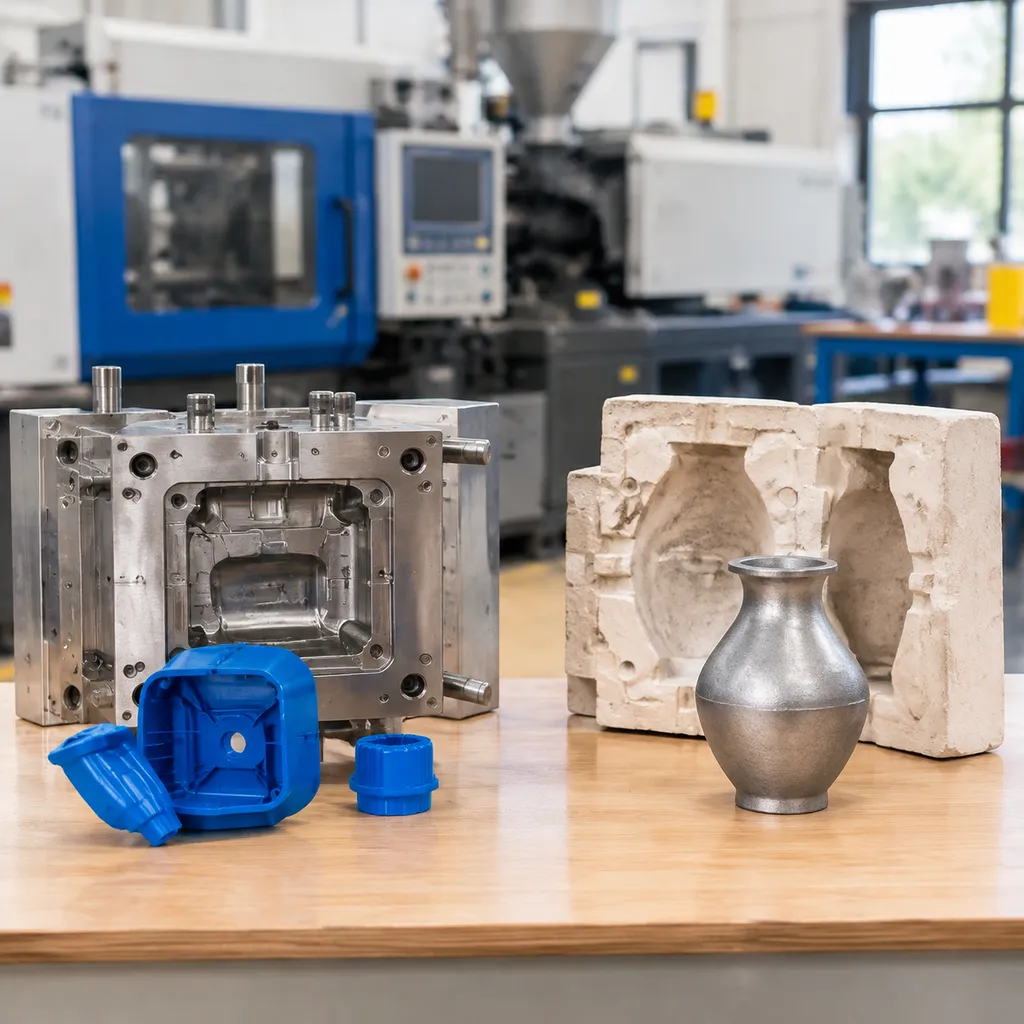
Выбор между литье под давлением vs инвестиционное литье зависит от сложности конструкции, стандартов качества поверхности и экономической эффективности заказа на форму. Литье под давлением, или постоянное формовочное литье, — это метод формовки металлов, при котором в многоразовую форму заливается расплавленный металл для изготовления средне- и крупносерийных конструктивных деталей, в то время как инвестиционное литье использует процесс потери воска для сложных почти готовых форм с более точными допусками по размерам. В этом руководстве сравниваются возможности процессов, компромиссы по стоимости оснастки и единицы продукции, отраслевые применения и практический чек-лист для выбора подходящего метода.
Понимание литья под давлением и инвестиционного литья
Что такое литье под давлением (постоянное формовочное литье)?
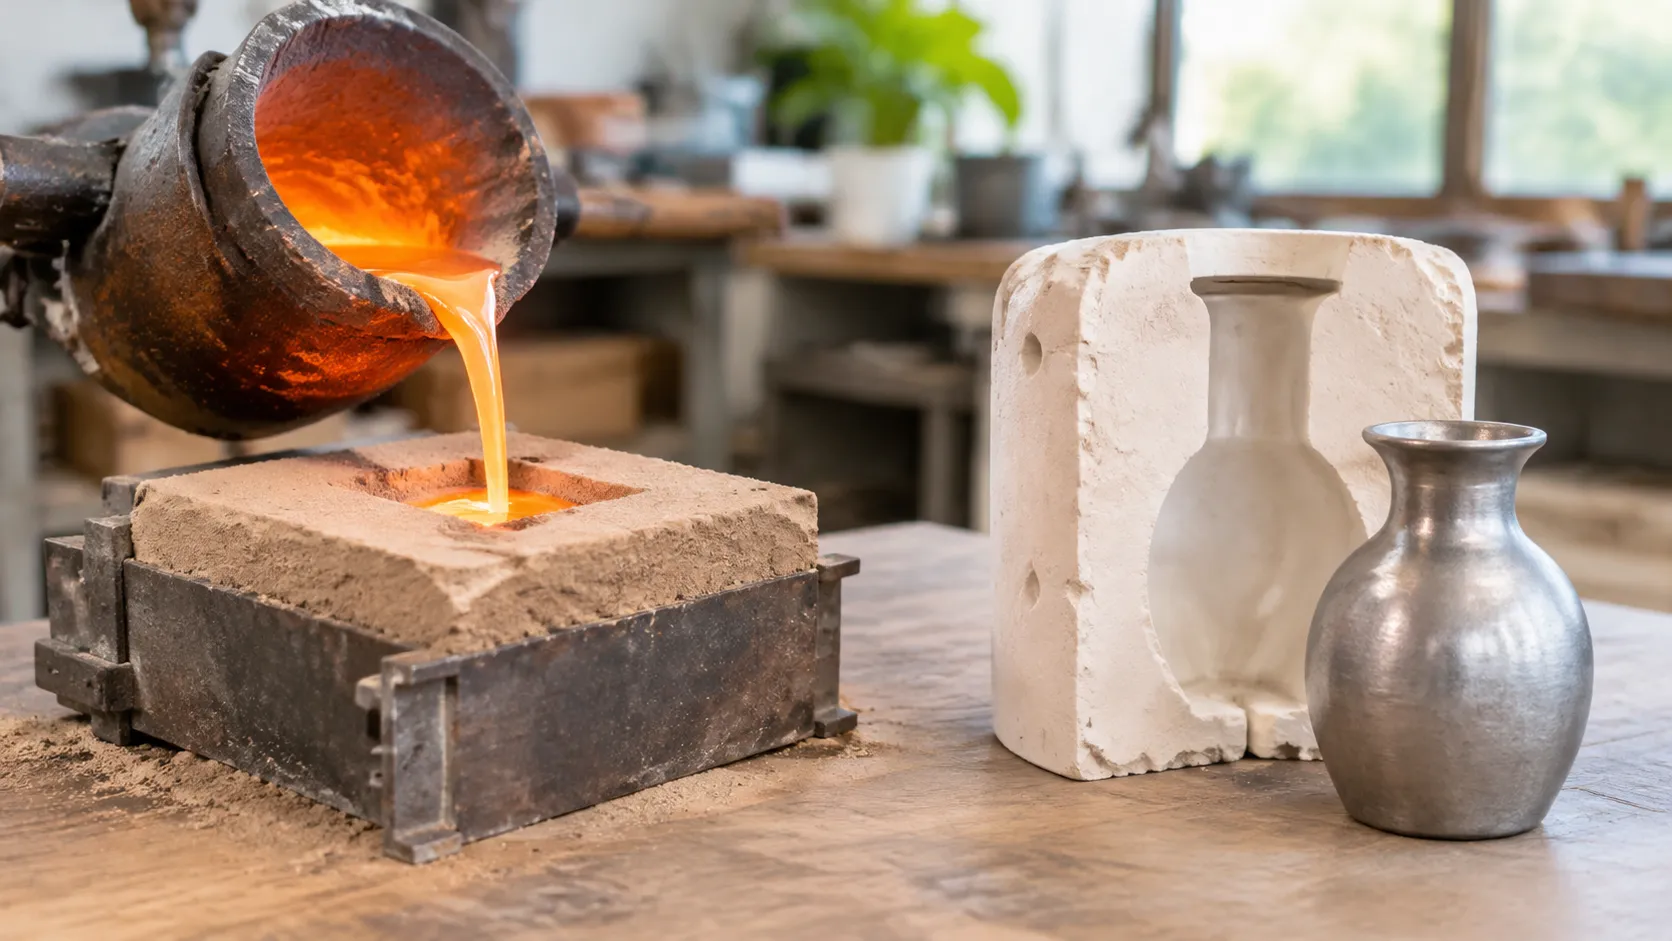
Литье под давлением, или постоянное формовочное литье, — это процесс формовки металлов, основанный на использовании силы тяжести для заливки расплавленного металла в многоразовую форму. В отличие от песчаного литья, использующего расходные формы, литье под давлением применяет металлические формы — обычно из чугуна или стали — что позволяет достигать более высоких объемов производства и лучше проводить тепло. Этот метод предпочтителен для деталей, требующих высокой механической прочности и стабильного качества.[1]
Что такое инвестиционное литье (процесс потери воска)?
Инвестиционное литье, широко известное как процесс потерянной восковой модели, — это метод точного литья, при котором создается восковая модель желаемой детали. Эта модель покрывается огнеупорным керамическим материалом для формирования формы. После затвердевания формы воск расплавляется, оставляя полую полость, которая заполняется расплавленным металлом. Эта техника славится способностью производить сложные геометрические формы с исключительным качеством поверхности и точными допусками по размерам.[2]
Ключевые различия между литьем под давлением и инвестиционным литьем
Основное отличие заключается в возможности повторного использования формы, геометрической сложности и уровне достигнутой точности. Литье под давлением отлично подходит для среднего и крупного объема производства конструктивных деталей, тогда как инвестиционное литье — это золотой стандарт для сложных компонентов почти готовых к использованию форм, требующих минимальной вторичной обработки.
| Особенность | Литье под давлением | Литье по выплавляемым моделям |
|---|---|---|
| Тип формы | Постоянное (металлическое) | Расходное (керамическое) |
| Геометрическая сложность | Умеренная | Очень высокий |
| Поверхностная отделка | Хорошая | Отличная |
| Размерные допуски | Умеренная | Высокая |
| Основное преимущество | Экономически выгодно при большом объеме | Гибкость в дизайне |
Возможности процессов литья под давлением и инвестиционного литья
Производственный процесс и материалы формы
Литье под давлением, часто называемое постоянным формовочным литьем, включает заливку расплавленного металла в многоразовую стальную или чугунную форму. Процесс основан на использовании силы тяжести для заполнения полости формы, что делает его высоко повторяемым для среднего и крупного объема производства. Поскольку форма изготовлена из металла, скорость охлаждения выше, что обычно приводит к получению мелкозернистой микроструктуры внутри отливки.[1]
В отличие от этого, литье по выплавляемым моделям, также известное как процесс потерьной восковой модели, использует одноразовую керамическую оболочку, созданную из восковой модели. Этот процесс по своей природе более гибкий в отношении геометрии детали. Поскольку оболочка разбивается после затвердевания металла, ограничения по сложности формы меньше по сравнению с жесткими ограничениями постоянной металлической формы.
Стандарты точности размеров и качества поверхности
Литье по выплавляемым моделям обычно обеспечивает превосходную точность размеров и более гладкую поверхность поверхностное покрытие чем гравитационное литье. Гравитационное литье часто оставляет более шероховатую поверхность из-за линий разъема и возможных включений песчаных ядер.[3]
Когда требования к проекту превышают стандартную точность литья, мы часто используем Обработка на ЧПУ токарных станках для обеспечения соответствия критическим размерам и стандартам поверхности. Ниже приведено сравнение технических характеристик каждого метода:
| Особенность | Гравитационное литье (постоянная форма) | Литьё по потерянной модели (Lost-Wax) |
|---|---|---|
| Материал формы | Сталь или чугун (многоразовое) | Керамическая оболочка (одноразовая) |
| Размерные допуски | Умеренная | Высокая / Точная |
| Поверхностная отделка | Хорошая (требует доводки) | Отличная (почти готовая форма) |
| Сложность конструкции | Умеренная | Высокая / Сложная |
| Темп охлаждения | Быстрая (тонкое зерно) | Контролируемая (переменная) |
Совместимость материалов и совместимые металлические сплавы
Оба метода поддерживают широкий спектр цветных металлов, но выбор часто зависит от требуемых свойств сплава и тепловых ограничений формы.
- Литье под действием гравитации: Наиболее подходит для алюминиевых сплавов, медных сплавов и цинка. Его способность быстро охлаждать металл является явным преимуществом, когда требуются определенные механические свойства от этих стандартных сплавов.
- Литье по выплавляемым моделям: Высоко универсальный и совместимый с более широким спектром материалов, включая нержавеющую сталь, инструментальные стали, кобальт, никелевые суперсплавы и другие экзотические металлы. Это делает его стандартным выбором для компонентов, требующих высокой термостойкости или сложных химических составов.
Плюсы и ограничения гравитационного литья и литья по выплавляемым моделям
Плюсы и минусы литья под давлением с гравитационной заливкой
Гравитационное литье, или постоянное формовочное литье, предлагает явные преимущества для массового производства. Его основное преимущество заключается в использовании многоразовых металлических форм, что значительно улучшает циклы производства и механические свойства за счет более быстрых скоростей охлаждения. Однако метод ограничен высокой первоначальной стоимостью изготовления форм и ограничениями по геометрии деталей. Хотя он обеспечивает отличную структурную целостность, обычно ограничивается более простыми формами, которые легко извлекаются из жесткого металлического инструмента. Понимание преимуществ и недостатков конструкции литейных форм для стального литья является важным при оценке того, подходит ли этот метод для ваших конкретных требований к конструкции.
Плюсы и минусы инвестиционного литья
Инвестиционное литье, часто называемое процессом потери воска, отлично подходит для производства очень сложных геометрий, которые невозможно реализовать другими методами. Поскольку керамическая форма разрушается после каждого залития, практически нет ограничений на сложные внутренние проходы или вырезы. Компромисс за эту свободу дизайна — более медленный цикл производства и более высокая стоимость за единицу по сравнению с методами постоянных форм. Несмотря на эти затраты, исключительная поверхность и точность часто устраняют необходимость в дорогостоящей вторичной обработке, делая его предпочтительным выбором для сложных компонентов.
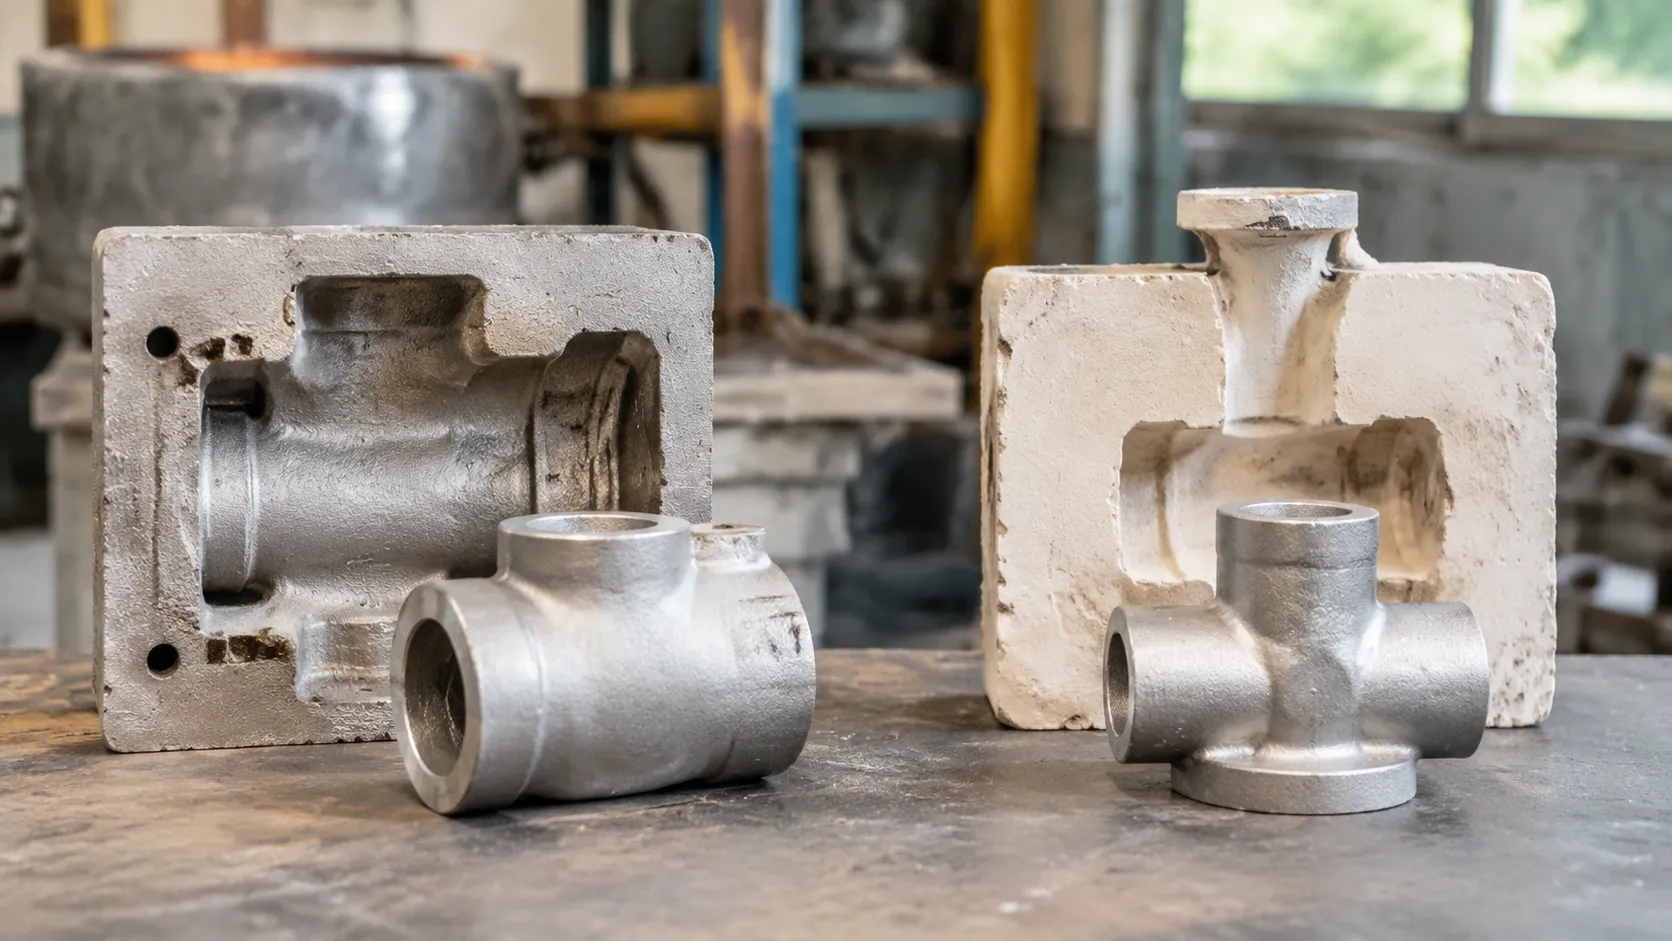
Ограничения сложности дизайна и толщины стенок
При сравнении гравитационного литья и инвестиционного литья по поводу ограничений дизайна становится ясно:
Литье под действием гравитации: Лучше всего подходит для деталей с равномерной толщиной стенки и минимальными вырезами. Обычно требует наклона для обеспечения возможности извлечения детали из металлической формы без повреждений.
Литье по выплавляемым моделям: Обеспечивает превосходную гибкость дизайна. Может достигать значительно более тонких стенок и сложных полых элементов, которые не могут вместить постоянные формы.
Механическая целостность: Гравитационное литье обычно производит более плотные и прочные детали, тогда как инвестиционное литье придает большее значение эстетике и геометрической сложности по сравнению с массовым производством.
Инженеры должны взвесить необходимость сложных, точных форм и геометрий против эффективности и экономической целесообразности систем постоянных форм.
Стоимость инструментов и объем производства при гравитационном и инвестиционном литье
Решение обычно зависит от общего объема производства и сложности конечной геометрии.
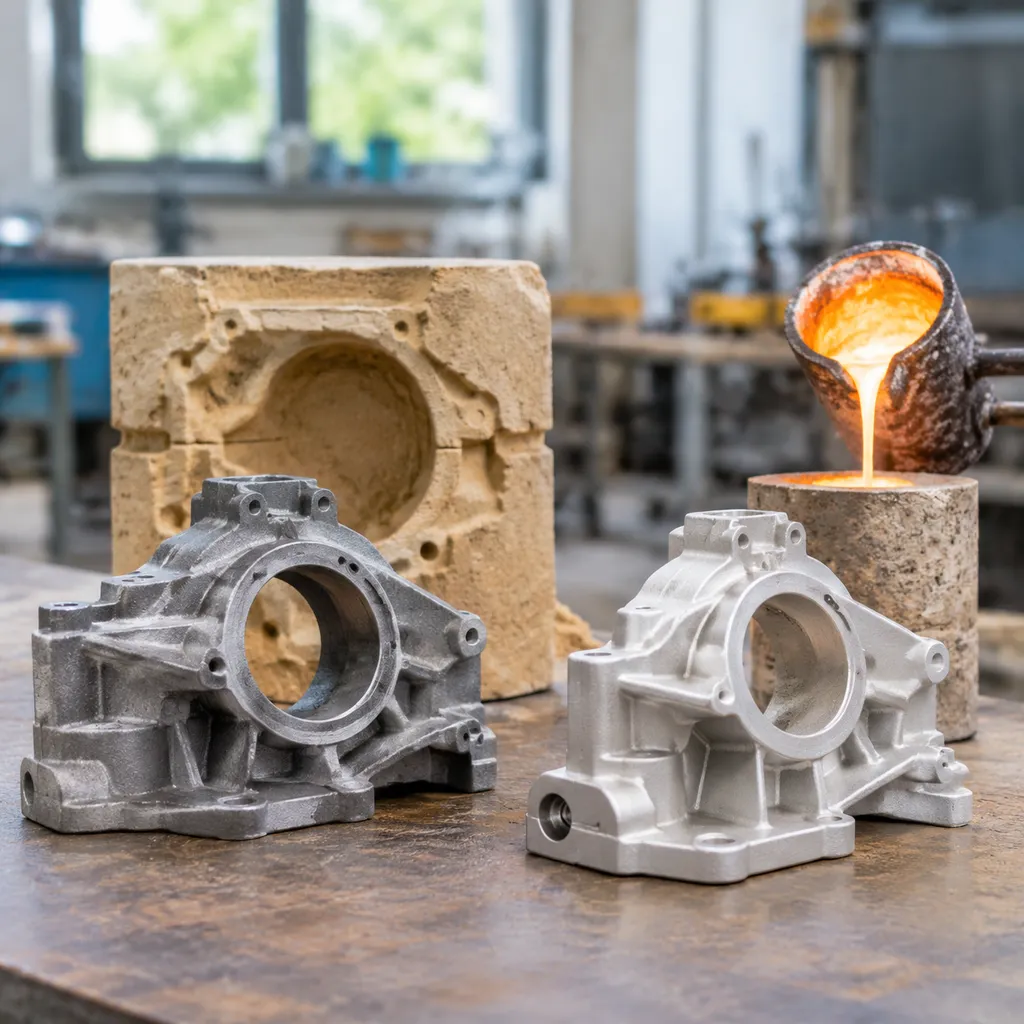
Стоимость инструментов и начальных форм
Гравитационное литье (литье в постоянных формах) обычно требует значительных первоначальных инвестиций, поскольку формы изготавливаются из прочных, термостойких металлов, таких как сталь или чугун. Хотя начальная стоимость инструментов высока, формы имеют очень долгий срок службы, что делает их идеальными для больших объемов производства.
Инвестиционное литье часто имеет более низкую начальную стоимость инструментов, поскольку формы для создания восковых моделей проще в производстве. Однако, поскольку для каждого изделия требуется новая восковая модель, стоимость работы за цикл выше. Планируя бюджет, важно учитывать конкретные переменные, влияющие на руководство по инвестиционным формам относительно стоимости инструментов и срока службы чтобы обеспечить соответствие стратегии производства ожидаемой рентабельности инвестиций.
Стоимость единицы продукции при различных объемах заказов
Объем вашего заказа является основным фактором эффективности затрат на единицу продукции. Литье под давлением хорошо работает в условиях высокого объема, когда стоимость металлической формы может быть амортизирована на тысячи деталей. Инвестиционное литье обычно более экономично при низких и средних объемах или при сложных геометриях, где стоимость традиционной обработки была бы непомерной.
| Фактор | Литье под давлением | Литье по выплавляемым моделям |
|---|---|---|
| Инвестиции в инструменты | Высокая | Умеренная |
| Стоимость за единицу (высокий объем) | Низкие | Выше |
| Стоимость за единицу (низкий объем) | Высокая | Конкурентоспособный |
| Скорость производства | Быстро | Медленнее |
Требования к вторичной обработке и отделке
Одной из самых скрытых затрат в производстве является послепроизводственная отделка. Инвестиционное литье отлично справляется с производством деталей "почти по форме" с отличной поверхностной отделкой и допусками по размерам, что значительно сокращает или исключает необходимость вторичной ЧПУ-обработки.
Напротив, литье под давлением часто оставляет более толстые стенки и требует большего количества уклонов. Вам следует заложить дополнительный бюджет на вторичные операции, такие как шлифовка, развертывание или фрезерование на ЧПУ, чтобы достичь окончательных характеристик, необходимых для вашего конечного применения. Хотя сам процесс литья может быть дешевле, эти необходимые этапы отделки могут сузить ценовую разницу между двумя методами.
Сценарии применения и отраслевые области
Типичные применения для литья под давлением
Литье под давлением отлично подходит для создания прочных компонентов среднего и высокого объема, где важна структурная целостность. Поскольку используется постоянные металлические формы, это предпочтительный метод для высокопроизводительных неметаллических сплавов, таких как алюминий и медные сплавы. Распространенные отраслевые применения включают:
- Автомобильные компоненты: Головки цилиндров, поршни и блоки двигателей, требующие отличных механических свойств и герметичности под давлением.
- Промышленное оборудование: Крупные структурные корпуса, крепления двигателей и коробки передач, которые должны выдерживать тяжелые эксплуатационные нагрузки, как обсуждалось в наших решениях по крупносерийному литью из стали для тяжелой промышленности.
- Аэрокосмическая и оборонная промышленность: Толстостенные детали, требующие однородной структуры зерен и высокой износостойкости.
- Освещение и инфраструктура: Компоненты уличного освещения и крупные декоративные металлические изделия, которые выигрывают от экономии за счет многоразовых форм.
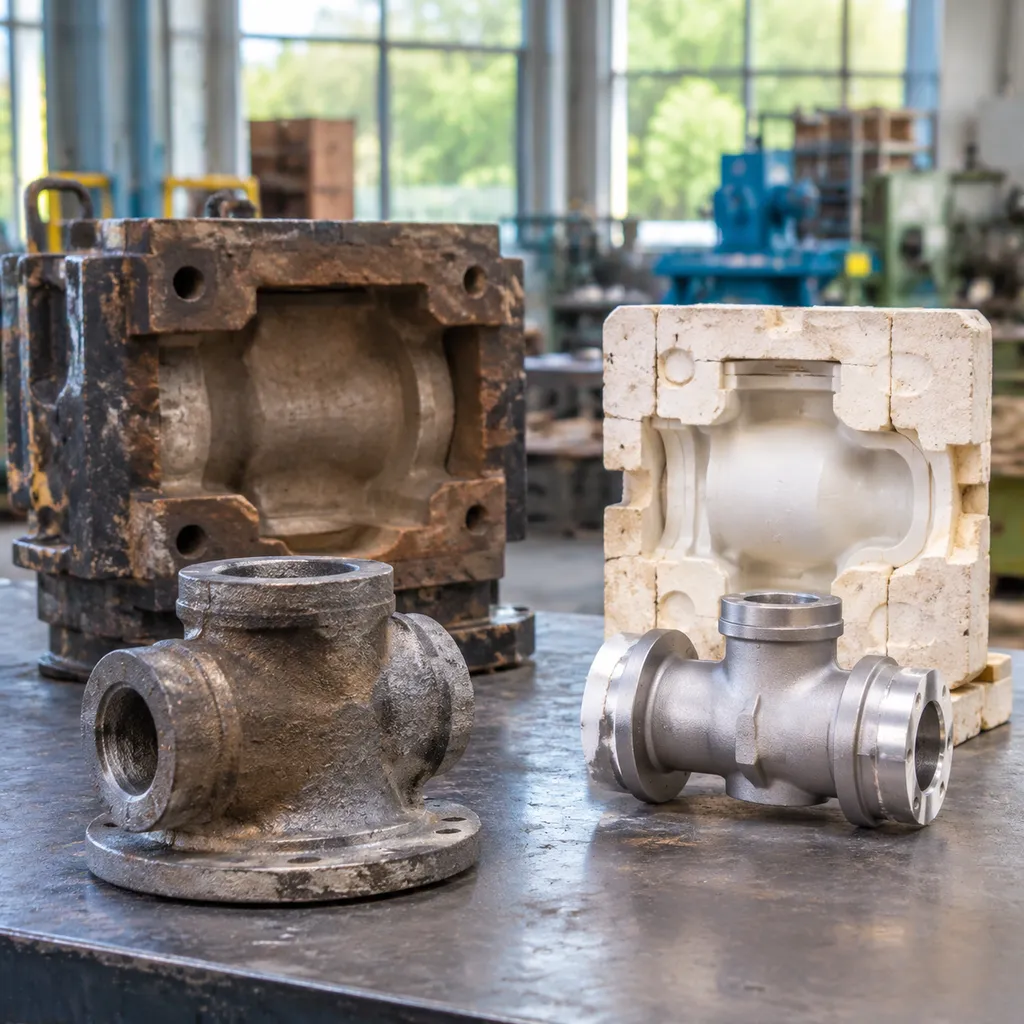
Типичные применения для инвестиционного литья
Инвестиционное литье, часто называемое процессом потерянной восковой модели, является золотым стандартом для производства очень сложных деталей, которые было бы невозможно или слишком дорого обрабатывать. Оно предпочитается инженерами, ищущими точность по форме и превосходную поверхность. Основные отраслевые применения включают:
- Медицинские устройства: Хирургические инструменты, протезные имплантаты и стоматологические компоненты, требующие высокой точности и биосовместимых материалов.
- Аэрокосмические турбинные детали: Сложные лопасти, лопатки и компоненты двигателей, которые должны поддерживать точные допуски при экстремальных температурах и давлениях.
- Оружие и оборона: Спусковые механизмы, прицелы и сложные корпуса, требующие высокопрочных сплавов и сложной геометрии.
- Ювелирные изделия и Искусство: Объекты, требующие тонкой детализации и сложных текстур, которые трудно воспроизвести с помощью других методов литья.
- Промышленные клапаны и насосы: Компоненты точного регулирования потока, которые полагаются на лучшего металла для литья для предотвращения утечек и обеспечения долгосрочной надежности в суровых условиях.
Как выбрать между литьем под давлением и инвестиционным литьем
Ключевые факторы выбора для инженерных проектов
Выбор подходящего метода производства зависит от балансировки требований к производительности и экономических ограничений. При сравнении литья под давлением и инвестиционного литья учитывайте следующие важные факторы:
- Сложность детали: Если конструкция содержит сложные вырезы, тонкие стенки или сложные внутренние геометрии, предпочтительным является инвестиционное литье.
- Выбор материала: Высокопроизводленные, высокотемпературные сплавы часто требуют специализированного литьё из кобальтового сплава процесса для обеспечения структурной целостности и износостойкости.
- Объем производства: Постоянное формовочное (гравитационное) литье очень эффективно для крупносерийного, повторяющегося производства, где затраты на оснастку могут быть распределены на множество единиц.
- Отделка поверхности: Если поверхность после литья должна соответствовать строгим эстетическим или функциональным стандартам, инвестиционное литье значительно сокращает необходимость вторичной обработки.
Когда использовать инвестиционное литье и литье под давлением
Чтобы упростить процесс принятия решения, воспользуйтесь следующим сравнительным руководством:
| Особенность | Литье под давлением | Литье по выплавляемым моделям |
|---|---|---|
| Геометрия | Простое и умеренное | Высокая сложность |
| Точность размеров | Умеренная | Отличная |
| Объем производства | Высокая | От низкого к высокому |
| Поверхностная отделка | Хорошая | Превосходная |
| Стоимость оснастки | Высокие начальные затраты | Умеренная |
| Лучшее применение | Тяжелые, конструкционные детали | Сложные, высокоточные детали |
Выбирайте литьё под уклонением, когда вашей основной целью является массовое производство более простых, надёжных компонентов. Отдавайте предпочтение инвестиционному литью, когда ваш проект требует точных размеров, сложных деталей или использования труднообрабатываемых, высокопрочных сплавов. Понимание этих фундаментальных различий между методами литья позволяет эффективно оптимизировать ваш производственный бюджет при сохранении высочайшего качества продукции.
Ссылки
- Заметки по лабораторным занятиям по процессам литья Университета Флориды MAE (литие под постоянной формой / заливка гравитацией, точность размеров против песчаного литья) ↩
- Википедия - Инвестиционное литьё (метод потерянной восковой модели / обзор прецизионного литья) ↩
- ISO 8062-3:2023 - Размерные и геометрические допуски для отливок ↩
- Инженерная библиотека / Руководство DOE - Структура металлов (отливочные дефекты: газовые карманы, усадочные раковины)
- The Metal Casting - Обзор процесса литья по моделям