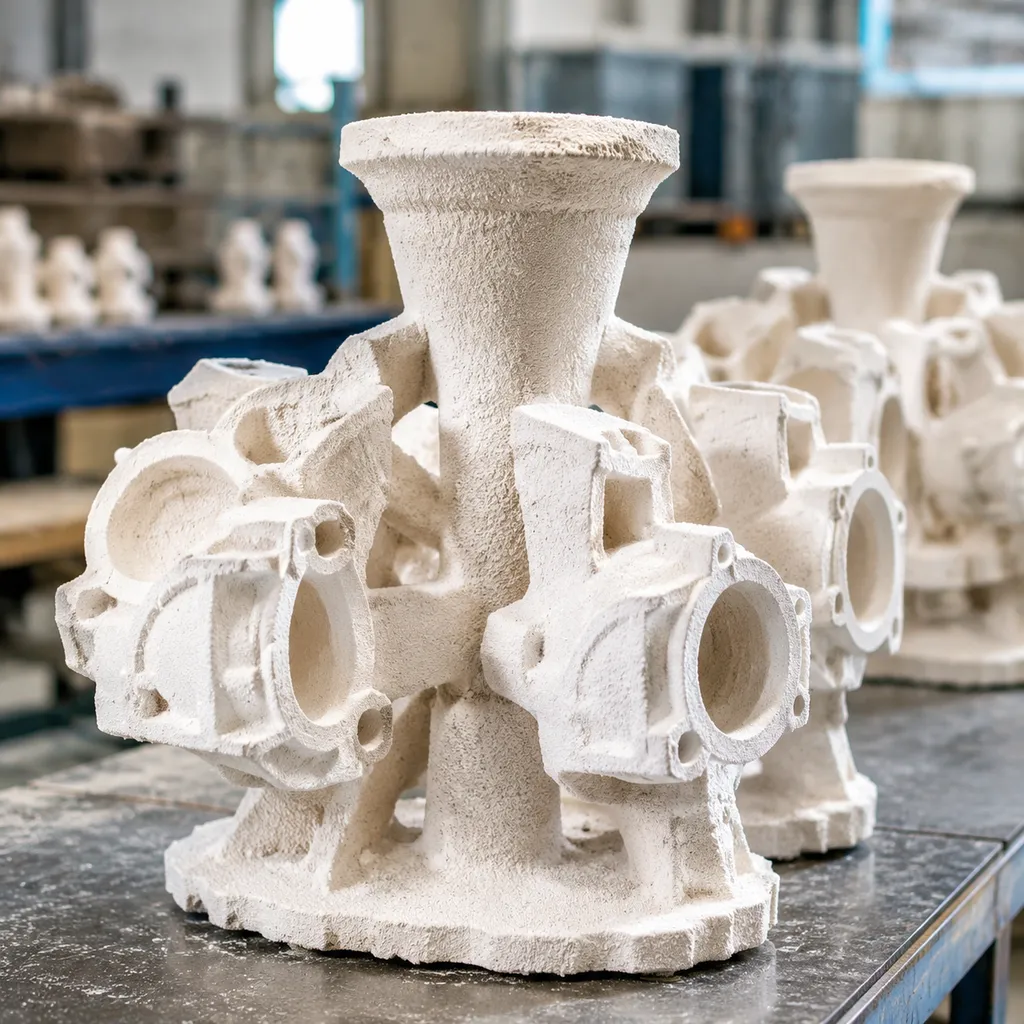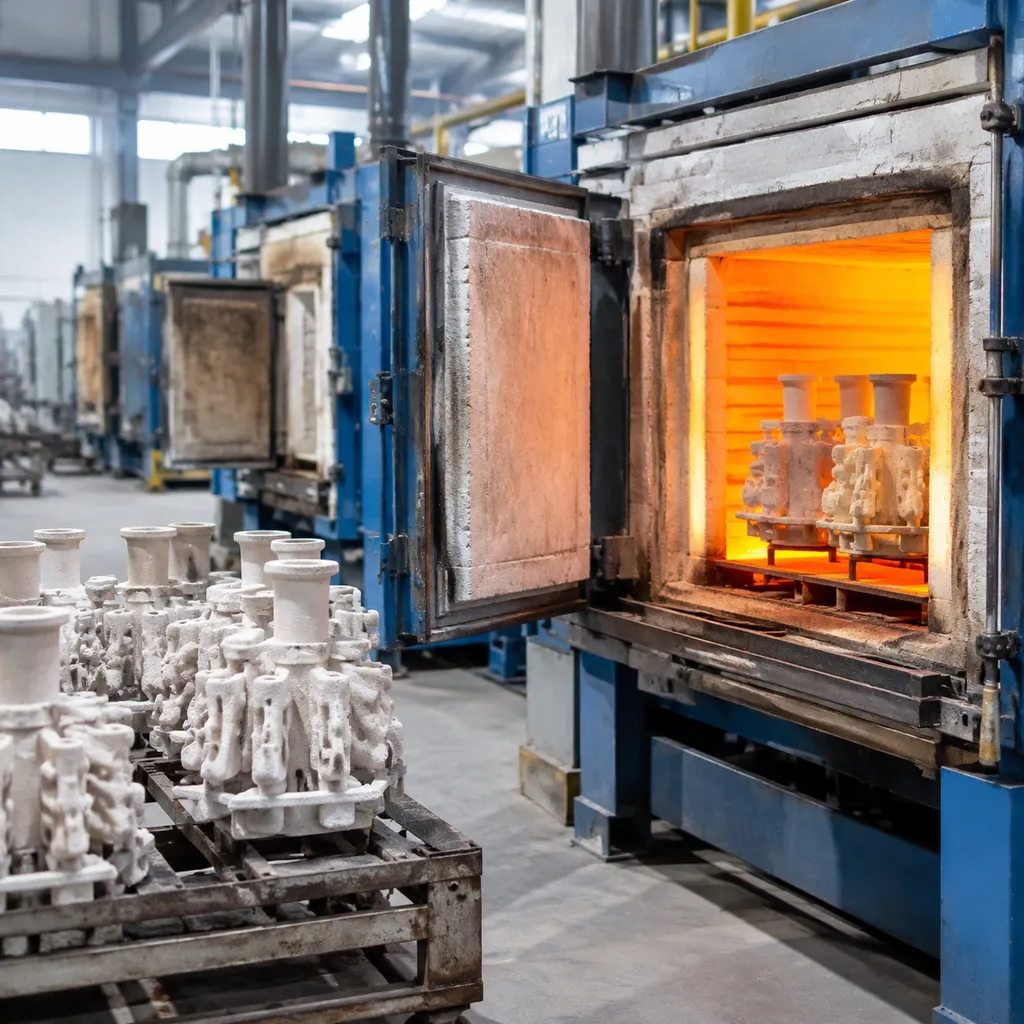
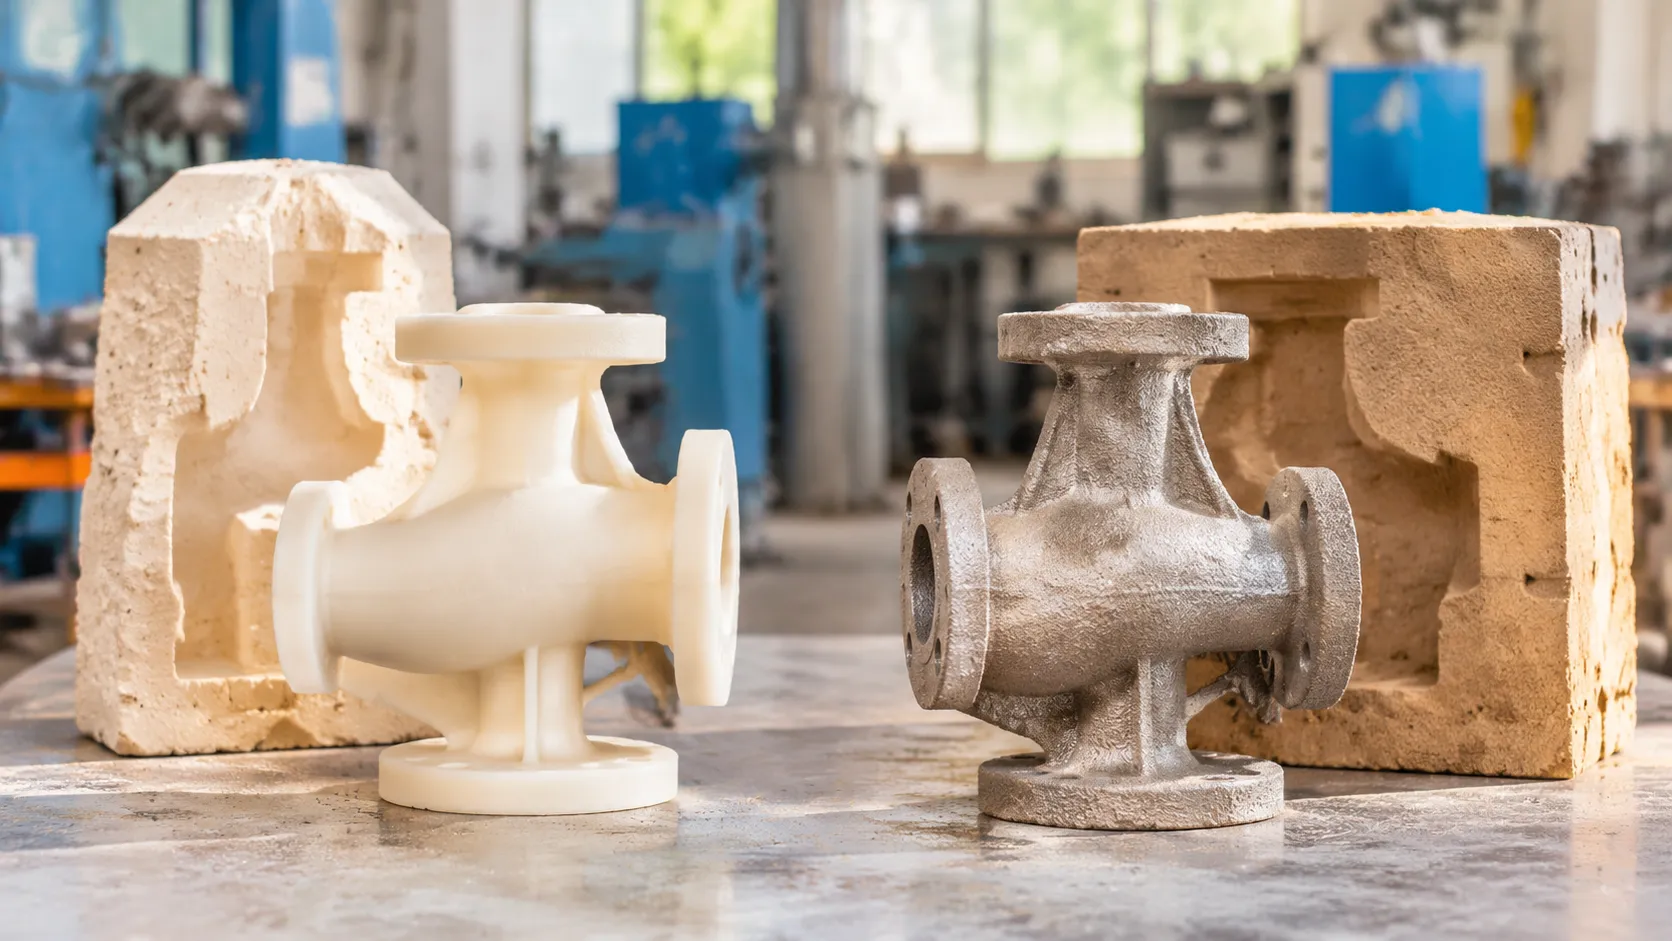
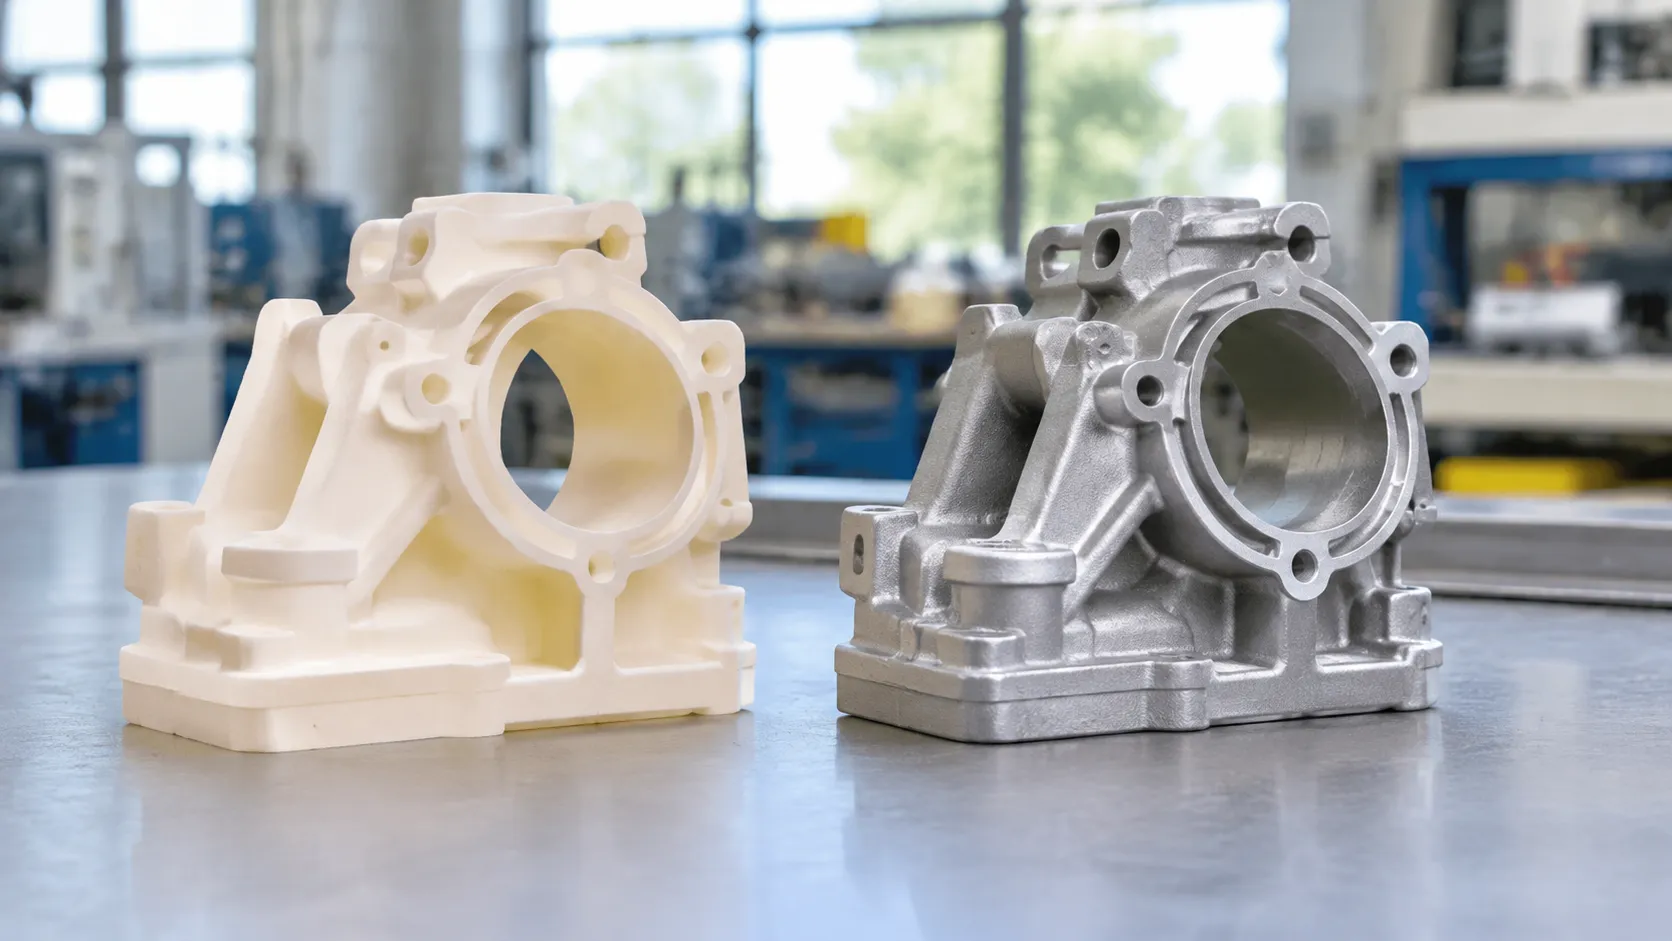
Ключевые различия между литьём по выплавляемым моделям и литьём по газифицируемым моделям начинаются с модели и формы: модель, изготовленная восковые модели внутри керамической оболочки в отличие от пенополистироловой модели закреплённой в формах из несвязанного песка под проницаемым огнеупорным покрытием. Литьё по выплавляемым моделям обычно обеспечивает более высокую точность размеров, лучшее качество поверхности и более широкий выбор сплавов, тогда как литьё по газифицируемым моделям предпочтительно для изготовления крупных деталей без стержневых полостей, а также для крупносерийного производства изделий из чугуна или алюминия.
Основные различия между литьём по выплавляемым моделям и литьём по газифицируемым моделям
Выбор оптимальной технологии литья определяет скорость производства, точность деталей и долгосрочные затраты на компоненты. Литьё по выплавляемым моделям и литьё по газифицируемым моделям относятся к технологиям с использованием разовых моделей, то есть в каждом цикле литья одна модель расходуется для получения одной готовой детали. Несмотря на общую основу, их технологические процессы, характеристики форм и металлургические особенности существенно различаются. Понимание основных различий между литьём по выплавляемым моделям и литьём по газифицируемым моделям позволяет обеспечить полное соответствие между замыслом конструкторского проекта и его практической реализацией на производстве.
Что такое литьё по выплавляемым моделям (литьё по выплавляемой восковой модели)?
Литьё по выплавляемым моделям, широко известное как технология литья по выплавляемой восковой модели, представляет собой высокоточную производственную технологию, предназначенную для изготовления сложных металлических деталей с жёсткими допусками.
- Создание модели: Оснастка впрыскивает жертвенный воск для изготовления размерно стабильных восковые модели, которые объединяются в группы на центральной литниковой системе (восковой ёлке).
- Создание оболочки: Сборку многократно погружают в жидкую керамическую суспензию и обсыпают огнеупорными зернами, формируя прочную керамической оболочки.
- Девакуация: В паровых автоклавах воск расплавляется и удаляется, оставляя полностью полую твёрдую полость формы.
- Заливка: После высокотемпературного обжига керамической оболочки для удаления остаточной влаги расплавленный металл заливают непосредственно в полую форму.
Что такое литьё по газифицируемым моделям?
Литьё по газифицируемым моделям (литьё по испаряемым моделям) основано на использовании пенополимерной пенополистироловой модели которая остаётся внутри формы во время заливки, а не извлекается заранее.
- Сборка шаблонов: Гранулы полистирола задувают в форму и вспенивают с помощью пара. Сложные элементы можно предварительно формовать и склеивать между собой без традиционных ограничений, связанных с уклонами для извлечения модели.
- Огнеупорное покрытие: Кластер из пенополистирола покрывают проницаемым огнеупорным покрытием чтобы сохранить его структурную форму и обеспечить отвод газов во время заливки.
- Уплотнение песка: Высушенный кластер моделей помещают в открытую формовочную опоку и окружают рыхлым, формах из несвязанного песка, который уплотняют с помощью многоосевой вибрации.
- Термическое вытеснение: Заливка расплавленного металла непосредственно на пенополистирол мгновенно испаряет полистирол, позволяя жидкому металлу занять точную геометрию, оставшуюся после исчезновения пенопластовой модели.
Литьё по газифицируемым моделям идеально подходит для изготовления сложных отливок с труднодоступными внутренними каналами, таких как блоки двигателей, корпуса насосов и судовая арматура, поскольку отсутствие литейных уклонов и стержней снижает итоговую себестоимость производства.
Сравнение основных принципов работы
Основное различие заключается в том, является ли полость формы пустой до начала литья или физически образуется за счёт вытеснения материала непосредственно во время заливки.
| Характеристики технологического процесса | Литье по выплавляемым моделям (Lost Wax) | Литьё по газифицируемым моделям (испаряемая модель) |
|---|---|---|
| Материал модели | Впрыскиваемый расходуемый воск | Формованный вспенивающийся полистирол (EPS) |
| Материал формы | Высокопрочный сплавленный материал керамической оболочки | Сухой, уплотнённый материал формах из несвязанного песка |
| Удаление модели | Удаление воска в автоклаве перед заливкой | Испарение при контакте с поступающим расплавленным металлом |
| Внутренние стержни | Требуются растворимые или керамические стержни | Без стержней; заключены внутри сборки модели |
| Состояние полости формы | Предварительно обожжённая, полая, горячая керамическая оболочка | Сплошной пенопластовый блок, динамически вытесняемый расплавом |
| Точность поверхности | Превосходная (Ra 1,6–Ra 3,2 мкм) | Средняя (Ra 6,3–Ra 12,5 мкм) |
- Образование полостей: Литьё по выплавляемым моделям основано на использовании чистой пустой керамической полости, что значительно минимизирует выделение газов внутри формы. При литье по газифицируемым моделям используется динамическое термическое разложение, поэтому необходимо контролировать газопроницаемость формы, чтобы испаряющиеся газы пенополистирола могли выходить наружу, не образуя дефектов в затвердевающем сплаве.
- Оснастка и геометрия: Литьё по выплавляемым моделям обеспечивает наивысшую стабильность размеров и гладкость поверхности деталей критически важного назначения, тогда как литьё по газифицируемым моделям предоставляет широкую свободу проектирования сложных объединённых конструкций без линий разъёма.
Ключевые различия технологических процессов: от изготовления модели до заливки
Понимание практических различий между литьём по выплавляемым моделям и литьём по газифицируемым моделям сводится к трём технологическим этапам: изготовлению модели, созданию формы и удалению модели для освобождения пространства под заливку расплавленного металла. Хотя оба метода относятся к семейству технологий литья по разовым моделям, их практическое выполнение на производстве принципиально различается.
Материал модели: вспениваемый полистирол и формовочный воск
Выбор оснастки и материала для изготовления исходной модели определяет всё — от текстуры поверхности до точности размеров:
- Литьё по выплавляемым моделям (восковая модель): Мы впрыскиваем специально разработанный промышленный воск в прецизионные алюминиевые пресс-формы, чтобы получать прочные восковые модели. Воск обеспечивает чрезвычайно плотную непористую поверхность, точно воспроизводящую острые углы, мелкий текст и микродетали без какой-либо зернистости поверхности.
- Литьё по газифицируемым моделям (вспениваемый полистирол): Мы предварительно вспениваем гранулы полистирола (EPS), помещаем их в алюминиевую пресс-форму и соединяем между собой с помощью нагрева паром. Хотя пенополистироловой модели отличается жёсткостью, малым весом и экономичностью при изготовлении крупных сложных конструкций, его структура из сплавленных гранул неизбежно оставляет характерную зернистую текстуру на поверхности готовой отливки.
| Особенность | Восковая модель | Модель из вспениваемого полистирола (EPS) |
|---|---|---|
| Плотность материала | Высокая плотность, неячеистая структура | Низкая плотность, ячеистая структура из гранул |
| Сборка выкройки | Ручная или роботизированная термосварка | Склеивание термоклеем |
| Жёсткость при обращении | Чувствителен к изменениям температуры окружающей среды | Жёсткий, ударопрочный, лёгкий |
| Продолжительность производственного цикла оснастки | Умеренная продолжительность циклов литья под давлением | Быстрые циклы парового расширения |
Изготовление форм: несвязанная песчаная смесь и керамическая оболочка
На этапе изготовления форм проявляются наиболее существенные различия в обращении с материалами, используемом оборудовании и конструктивной поддержке:
- Формы из несвязанной песчаной смеси (литьё по газифицируемым моделям): Мы наносим проницаемую огнеупорным покрытием суспензию непосредственно на сборку из пенополистирольных моделей и даём ей полностью высохнуть. Покрытый модельный блок подвешивается внутри опоки, которая заполняется чистым сухим кварцевым песком без химических связующих, после чего подвергается разнонаправленной вибрации. Вибрационный стол плотно уплотняет несвязанную песчаную смесь во всех наружных полостях и внутренних каналах, фиксируя модель исключительно за счёт механического уплотнения.
- Керамическая оболочка (литьё по выплавляемым моделям): Восковой блок многократно погружают в высококачественную суспензию коллоидного диоксида кремния, обсыпают огнеупорным зернистым материалом (цирконом или плавленым кварцем) и сушат при строгом контроле влажности. Повторение этого процесса позволяет создать прочную, самонесущую керамической оболочки способную выдерживать экстремально высокие температуры расплавленного металла без внешних опорных опок.[1] Мы постоянно оптимизируем наши процесс литья по выплавляемым моделям в керамическую оболочку чтобы исключить деформацию оболочки при изготовлении деталей сложной геометрии.
Удаление модели: термическое испарение и выплавление воска в автоклаве
Способ и момент удаления модели из формы напрямую влияют на контроль дефектов, металлургическую чистоту и продолжительность производственного цикла:
- Выплавление воска в автоклаве (литьё по выплавляемым моделям): Удаление модели происходит до заливка. Мы загружаем керамические оболочковые формы в высоконапорный паровой автоклав, где быстрый теплообмен позволяет за считаные минуты удалить до 95% воска, не повреждая оболочку. Затем форму обжигают при высокой температуре (обычно 900–1100 °C), чтобы выжечь остатки воска и предварительно нагреть полость формы. Этот этап описан в нашем цикл выжигания при литье по выплавляемым моделям обзоре. Этот классический литье по выплавляемым моделям, процесс потерянной восковой модели метод гарантирует, что расплавленный сплав заливается в чистую, пустую и предварительно нагретую полость формы, исключая образование газовых дефектов.[3]
- Термическая газификация (литьё по газифицируемым моделям): Удаление модели происходит одновременно с заливкой. Пенополимерная модель остаётся внутри сухой песчаной формы. Когда расплавленный металл соприкасается с пеной, экстремально высокая температура вызывает её мгновенный пиролиз и термическую газификацию.[2] Поднимающийся металл в режиме реального времени замещает исчезающую пенополимерную модель, а газы, образующиеся при сгорании полимера, выходят через тонкое огнеупорное покрытие в рыхлую песчаную засыпку. Контроль металлостатического давления и скорости заливки имеет решающее значение для предотвращения захвата газов и дефектов, связанных с науглероживанием.
Точность размеров и качество поверхности
При оценке различий между литьём по выплавляемым моделям и литьём по газифицируемым моделям качество поверхности и контроль размеров зачастую определяют окончательный выбор технологии производства. Оба метода позволяют получать отливки, максимально приближенные к конечной форме детали, однако различия в материалах оснастки, моделях и динамике формования приводят к различным физическим характеристикам изделий.
Возможности обработки поверхности и получения различных текстур
Материал модели непосредственно определяет характеристики внешней поверхности отливаемой детали:
- Литье по выплавляемым моделям: Мы впрыскиваем жидкий восковые модели состав в полированные металлические пресс-формы, а затем покрываем их высококачественной жидкой суспензией и мелкозернистым огнеупорным материалом, формируя плотную керамической оболочки. Это обеспечивает исключительно гладкую, зеркальную поверхность с шероховатостью в диапазоне Ra 1,6–3,2 мкм (63–125 мкдюймов) — тот же диапазон, который указан в наших поверхности для инвестиционного литья примечаниях.[4]
- Литье с потерянной пеной: Формованная деталь пенополистироловой модели состоит из вспененных ячеистых гранул. Даже после нанесения проницаемого огнеупорным покрытием, микроскопические линии швов между гранулами пеноматериала отпечатываются на металле, создавая текстуру поверхности типа "апельсиновой корки" с шероховатостью около Ra 6,3–12,5 мкм (250–500 мкдюймов).
| Метрика | Литье по выплавляемым моделям | Литье по потере пены |
|---|---|---|
| Типичная шероховатость поверхности | Ra 1,6–3,2 мкм (63–125 мкдюймов) | Ra 6,3–12,5 мкм (250–500 мкдюймов) |
| Текстура поверхности | Гладкая, однородная, с сатиновым эффектом | Текстурированная, с отпечатками рисунка гранул |
| Чёткость воспроизведения мелких деталей | Предельно чёткие надписи, резьба и насечки | Скруглённые края, умеренная детализация |
| Пригодность поверхности отливки для декоративного применения без дополнительной обработки | Готова к гальваническому покрытию, полировке или непосредственной демонстрации | Требует пескоструйной обработки, шлифования или нанесения покрытия |
Точность допусков и повторяемость
Фундаментальные различия между литьём по выплавляемым моделям и литьём по газифицируемым моделям становятся очевидными при сравнении стабильности соблюдения допусков:
- Литье по выплавляемым моделям: Жёсткая керамическая оболочка сохраняет высокую стабильность размеров при воздействии высоких температур расплавленного металла. Обычно мы ориентируемся на линейные допуски в диапазоне ISO 8062 CT4–CT6 для прецизионного литья по выплавляемым моделям, при этом критически важные элементы часто выдерживаются с допуском около ±0,1 мм (±0,004 дюйма) в зависимости от геометрии и сплава.[5]
- Литье с потерянной пеной: При внутреннем уплотнении формах из несвязанного песка вибрацией пеноматериал может изгибаться, сжиматься или незначительно деформироваться в процессе нанесения покрытия и засыпки песком. Типичные показатели линейной точности здесь ниже — обычно рассматривается диапазон ISO 8062 CT6–CT8 — при этом для многих деталей среднего размера до механической обработки допуски составляют примерно ±0,3–0,5 мм.[2]
Требования к последующей механической обработке
Мы являемся профессиональными поставщиками услуг прецизионного литья и обработки на станках с ЧПУ и всегда стремимся сократить производственный цикл за счёт минимизации операций после литья:
- Возможности изготовления деталей, максимально приближенных к окончательной форме: Литьё по выплавляемым моделям часто позволяет отказаться от дополнительного фрезерования, сверления или контурной обработки. Критически важные монтажные поверхности, сквозные отверстия и сложные контуры часто выходят из керамической оболочки уже в пределах окончательных инженерных допусков.
- Допуски на механическую обработку: Для деталей, изготовленных методом литья по газифицируемым моделям, обычно предусматривается припуск на механическую обработку от 1,5 до 3,0 мм на уплотнительных поверхностях, шейках подшипников и участках с жёсткими требованиями к сопряжению, чтобы удалить остатки пены и окалину, а также обеспечить точность размеров.
- Собственные производственные мощности: Для компонентов с жёсткими допусками, требующих плавного перехода от литейного производства к окончательной сборке, в проектах используются наши услуги по изготовлению латунных отливок на заказ с прецизионной механической обработкой или высокоточные литьевом алюминиевом литье по выплавляемым моделям технологические процессы, сочетающие точность литья с многоосевой финишной обработкой на станках с ЧПУ.
Свобода проектирования геометрии при литье по выплавляемым и газифицируемым моделям
При оценке различия между литьём по выплавляемым моделям и литьём по газифицируемым моделям, геометрические возможности часто становятся решающим фактором. Оба метода позволяют обойти традиционные ограничения стандартного литья в песчаные формы, однако решают геометрические задачи принципиально разными способами. Как профессиональные поставщики услуг точного литья и механической обработки на станках с ЧПУ, мы помогаем инженерам найти баланс между сложностью внутренних каналов, размерными ограничениями и толщиной стенок, чтобы выбрать оптимальный метод для изготовления конкретных деталей.
Литьё без стержней и керамические стержни
Способы формирования полых полостей и внутренних поднутрений являются одним из ключевых различий между этими двумя процессами:
- Литьё по газифицируемым моделям (настоящее бесстержневое литьё): эволюция пенополистироловой модели Изготавливается из модульных секций, которые склеиваются между собой. Поскольку несвязанный песок свободно заполняет все внутренние полости и уплотняется за счёт вибрации, этот процесс не требует отдельных песчаных стержней, стержневых знаков или связующих веществ. Это делает его идеальным для изготовления сложных взаимосвязанных внутренних каналов, например в автомобильных головках цилиндров и коллекторах для жидкостей.
- Литьё по выплавляемым моделям (с керамическими стержнями): В то время как стандартные восковые модели способы позволяют создавать сложные внешние формы, для получения полых внутренних полостей требуются предварительно изготовленные керамические стержни или растворимые восковые вставки. Эти стержни помещают внутрь пресс-формы для впрыска воска, покрывают воском, а после заливки расплавленного металла растворяют или удаляют химическим выщелачиванием. Такой подход обеспечивает исключительную точность внутренних полостей сложных деталей, например высокотемпературных турбинных лопаток и специализированных прецизионных литых деталей.
Уклоны и линии разъёма
Правила проектирования оснастки для пенопласта и воска существенно различаются, что напрямую влияет на окончательный профиль детали:
- Нулевые углы уклона: Литьё по газифицируемым моделям позволяет использовать нулевые углы уклона по всей поверхности детали, поскольку модель остаётся в форме до момента испарения во время заливки. В отличие от этого, восковые модели необходимо механически извлекать из алюминиевых или стальных пресс-форм, поэтому на вертикальных стенках требуется предусматривать стандартные углы уклона от 0,5° до 1,5°. Понимание этих ограничений технологической оснастки аналогично оценке преимуществ и недостатков конструкции литейных форм для стального литья на ранних этапах разработки изделия.
- Устранение линий разъёма: Поскольку при литье по выплавляемым моделям восковую модель необходимо извлекать из жёсткой оснастки, образуется линия разъёма, которую перед нанесением керамической суспензии необходимо зачистить или сгладить. На моделях из пенопласта также могут оставаться следы от пресс-формы, однако сложные конструкции собираются путём склеивания нескольких пенопластовых сегментов, что позволяет располагать линии соединения вдали от критически важных уплотнительных поверхностей.
Ограничения по размерам деталей и толщине стенок
Толщина стенок и общие габариты компонентов наглядно демонстрируют различия между литьём по выплавляемым моделям и литьём по газифицируемым моделям:
| Параметр конструкции | Литье по выплавляемым моделям | Литье по потере пены |
|---|---|---|
| Минимальная толщина стенки | 1,0–1,5 мм (0,040–0,060 дюйма) | 3,0–4,0 мм (0,120–0,160 дюйма) |
| Оптимальная масса детали | От нескольких граммов до 50 кг (типичный диапазон) | От 5 кг до нескольких сотен килограммов |
| Надёжность заполнения тонкостенных полостей | Высокая; горячий металл керамической оболочки предотвращает преждевременное охлаждение | Умеренная; тонкие стенки повышают риск неполного испарения пенополистирола |
| Масштабируемость для крупных компонентов | Ограничена весом оболочки, её хрупкостью и размерами ванн для окунания | Высокая; ограничения определяются только размерами опоки и уплотнительного стола |
Для небольших, лёгких тонкостенных деталей с чрезвычайно острыми и точными элементами инвестиционное литьё остаётся более предпочтительным методом получения отливок, максимально приближённых к конечной форме.[4] Для массивных, высокоинтегрированных отливок со множеством внутренних каналов, при изготовлении которых объединение отдельных компонентов в единую отливку сокращает объём последующей механической обработки, литьё по газифицируемым моделям обеспечивает более широкие возможности проектирования.
Совместимость с материалами и металлургическое качество
Металлургическая целостность готового компонента во многом определяется способом формирования и заполнения полости литейной формы. При сравнении инвестиционного литья и литья по газифицируемым моделям именно взаимодействие материалов модели с расплавленным металлом определяет выбор сплава, внутреннюю чистоту отливки и её подверженность дефектам.
Совместимость с металлами и сплавами
- Литье по выплавляемым моделям: Этот метод обеспечивает практически неограниченную свободу выбора материалов с металлургической точки зрения. Поскольку восковые модели полностью удаляются до поступления расплавленного металла в предварительно нагретую керамическую оболочку, химическое взаимодействие между материалом модели и расплавом отсутствует.[3] Метод отлично подходит для работы с нержавеющими сталями, инструментальными сталями, алюминием, латунью, а также сложными сплавами на основе никеля и кобальта для ответственных применений, требующих использования жаропрочных суперсплавов.
- Литье с потерянной пеной: Этот процесс преимущественно применяется для чугуна (серого и высокопрочного) и алюминиевых сплавов. Заливка низкоуглеродистой стали или реакционноспособных сплавов сопряжена с серьёзными металлургическими трудностями. Поскольку расплавленный металл испаряет пенополистирольную модель непосредственно во время заливки, часто происходит науглероживание, изменяющее химический состав металла и снижающее коррозионную стойкость чувствительных марок стали. Выбор подходящего процесса часто основывается на критериях, аналогичных тем, которые рассматриваются в нашем лучшего металла для литья .
Газовая пористость и риски возникновения литейных дефектов
Основной металлургический риск при литье по газифицируемым моделям связан с термическим разложением модели непосредственно в процессе заливки.
| Параметр дефекта | Литье по выплавляемым моделям (Lost Wax) | Литье по потере пены |
|---|---|---|
| Состояние полости во время заливки | Полностью полая, предварительно нагретая керамическая оболочка | Твёрдый пенополистирол внутри несвязанных песчаных форм |
| Риск захвата газа | Очень низкий; газы свободно выходят через газопроницаемую оболочку | Повышенный; быстрое разложение пенопласта приводит к образованию большого объёма газа |
| Вероятность образования углеродных дефектов | Отсутствует; модель удаляется во время автоклавного удаления воска | От средней до высокой; существует риск образования дефектов в виде блестящего углерода и складок |
| Внутренняя чистота | Превосходная металлургическая плотность и микроструктурная чистота | Требуется точный контроль вакуума и надлежащая газопроницаемость огнеупорного покрытия |
При литье по газифицируемым моделям, если жидкие остатки пенопласта и газы не могут выйти через газопроницаемое огнеупорное покрытие в сухой песок, они задерживаются внутри фронта затвердевания, что приводит к пористости или неполному заполнению формы. Литьё по выплавляемым моделям позволяет избежать этой проблемы благодаря использованию пустой предварительно нагретой оболочки, обеспечивающей значительно более чистую зеренную структуру и герметичность под давлением.
Воздействие на окружающую среду и выбросы
Оба метода сопровождаются образованием различных литейных выбросов и отходов:
- Характер выбросов: При литье по выплавляемым моделям выбросы образуются преимущественно во время цикла выжигания, когда остаточные следы воска сжигаются в печах перед заливкой. В отличие от этого, при литье по газифицируемым моделям выделяются продукты пиролиза (стирол, бензол и угарный газ) во время заливка при контакте жидкого металла с пеной. Для этого требуются высокоэффективные вытяжные зонты и термические окислители для улавливания летучих органических соединений (ЛОС).
- Регенерация песка и материалов: Литьё по газифицируемым моделям имеет экологическое преимущество при переработке песка. Поскольку в этом процессе используются несвязанные песчаные формы без химических связующих веществ, литейные предприятия часто могут охлаждать, обеспыливать и повторно использовать значительную часть песка (обычно более 90 % при хорошо организованных циклах регенерации). При литье по выплавляемым моделям после удаления оболочки образуются твёрдые керамические отходы, которые сложнее перерабатывать и которые обычно направляются на вторичное использование в качестве заполнителей или на полигоны отходов. Восковые модели, напротив, регулярно восстанавливаются и перерабатываются в рамках процесса литья по выплавляемым моделям.
Анализ затрат: оснастка, производство и объёмы выпуска
Для оценки финансовых различий между литьём по выплавляемым моделям и литьём по газифицируемым моделям необходимо учитывать не только стоимость исходного металла. Выбор процесса с минимальной себестоимостью одной детали определяется затратами на оснастку, размером партий и распределением трудовых ресурсов.
Первоначальные затраты на оснастку и изготовление форм
Первоначальные затраты на оснастку являются одним из основных различий между двумя процессами:
- Оснастка для литья по газифицируемым моделям: Для изготовления моделей требуется обработанная алюминиевая оснастка, оснащённая паровыми каналами и выталкивающими штифтами для вспенивания гранул полистирола. Такие многогнёздные пресс-формы для впрыска пенополистирола требуют более значительных первоначальных инженерных вложений и зачастую обходятся существенно дороже стандартных пресс-форм для впрыска воска (обычно на несколько десятков процентов дороже, в зависимости от проекта).
- Оснастка для литья по выплавляемым моделям: Восковые модели изготавливаются в простых алюминиевых пресс-формах, не требующих механизмов подачи пара. Для прототипирования или опытных партий мы снижаем первоначальные затраты на разработку за счёт специализированных услуг быстрого прототипирования и изготовления форм для малых тиражей, полностью исключая необходимость в дорогостоящей стальной или алюминиевой оснастке благодаря использованию моделей, напечатанных на 3D-принтере.
| Элемент затрат | Литье по выплавляемым моделям | Литье по потере пены |
|---|---|---|
| Сложность оснастки | Средняя (простые формы для восковых моделей) | Высокая (вентилируемые формы с паровым подогревом) |
| Начальная стоимость оснастки | Умеренно — высоко | От высокой до очень высокой |
| Стоимость расходных материалов | Высокая (керамические суспензии, связующие вещества) | Низкий (многоразовый несвязанный кварцевый песок) |
| Очистка после механической обработки | Минимальный (форма, близкая к окончательной) | От низкого до умеренного (форма, близкая к окончательной) |
Экономика крупносерийного и мелкосерийного производства
Объём заказа существенно влияет на экономическую целесообразность каждого метода:
- Малые и средние объёмы производства (от 1 до 5 000 единиц): Литьё по выплавляемым моделям имеет преимущество. Более простая оснастка для изготовления восковых моделей быстрее окупается при коротких производственных циклах, предотвращая увеличение себестоимости единицы продукции из-за амортизации инструмента. При работе с высоколегированными сплавами ознакомление с нашими преимуществами, марками материалов и стоимостью процесса литья нержавеющей стали по выплавляемым моделям позволяет выявить существенную экономию при небольших сериях, где наибольшее значение имеет гибкость подготовки производства.
- Крупносерийное производство (от 10 000 единиц): Литьё по газифицируемым моделям доминирует при производстве крупных партий сложных деталей, таких как блоки двигателей и корпуса насосов. После амортизации дорогостоящей оснастки для пеномоделей производственные затраты значительно снижаются, поскольку для несвязанного песка не требуются дорогостоящие связующие вещества, а изготовление пенополистирольных моделей обходится дешевле в расчёте на единицу продукции, чем производство специальных литейных восковых моделей.
Продолжительность производственного цикла и эффективность труда
Продолжительность производственных циклов и количество операций, требующих ручного труда, влияют на итоговые накладные расходы предприятия:
- Изготовление моделей и сборка: Циклы формования пеномоделей проходят быстро, однако при создании сложных многокомпонентных конструкций требуется значительное время для высыхания клея. Впрыскивание воска для изготовления моделей также происходит быстро, а сборка моделей в блоки на литниковых системах является стандартной практикой.
- Подготовка формы: Процесс литья по выплавляемым моделям ограничен этапом формирования керамической оболочки. Погружение восковых блоков в керамические суспензии и нанесение огнеупорной обсыпки требуют многократных циклов сушки, занимающих от 24 до 72 часов на одну партию. Литьё по газифицируемым моделям полностью исключает это узкое место, связанное с сушкой: модели с покрытием размещаются в несвязанном песке, который уплотняется с помощью вибрационных столов за считаные минуты.
- Удаление литейной формы после заливки: Очистка блока отливок, полученного методом литья по выплавляемым моделям, требует использования пневматических выбивных устройств, водяных струй или химического выщелачивания для удаления затвердевшей керамической оболочки. Детали, изготовленные методом литья по газифицируемым моделям, легко извлекаются из сухого несвязанного песка без необходимости механического удаления оболочки, что сокращает затраты ручного труда и время выполнения заказа.
Применение литья по выплавляемым и газифицируемым моделям в различных отраслях промышленности
Понимание практических различий между литьём по выплавляемым и газифицируемым моделям сводится к определению того, какой метод обеспечивает наибольшую рентабельность непосредственно на производстве. Обе технологии позволяют изготавливать сложные металлические компоненты, однако требования к механическим свойствам, выбору сплавов и объёмам партий определяют различные области их промышленного применения.
Преимущества литья по выплавляемым моделям
Мы используем литьё по выплавляемым моделям в тех случаях, когда недопустимы компромиссы в отношении точности размеров, качества поверхности и металлургической целостности. Благодаря применению восковых моделей, покрываемых огнеупорной керамической оболочкой, этот процесс позволяет работать со сложными сплавами и изготавливать тонкостенные детали, получение которых другими методами представляет значительную трудность.
- Аэрокосмическая и оборонная промышленность: Лопатки турбин, направляющие лопатки реактивных двигателей, компоненты топливных систем и конструкционные кронштейны, изготовленные из жаропрочных суперсплавов и титана.
- Медицинские устройства: Ортопедические имплантаты (тазобедренные и коленные суставы), хирургические инструменты и компоненты протезов, отлитые из нержавеющей стали медицинского класса и кобальт-хромового сплава.
- Энергетика и производство электроэнергии: Рабочие колеса насосов, горелочные форсунки и корпуса клапанов, рассчитанные на сопротивление экстремальному износу и высокому давлению.
- Огнестрельное оружие и прецизионные механизмы: Спусковые крючки, ствольные коробки, запирающие блоки и специализированные инструменты, требующие высокой точности формы, близкой к окончательной, непосредственно после извлечения из литейной формы.
Когда предпочтительно литьё по газифицируемым моделям
Литьё по газифицируемым моделям особенно эффективно при производстве крупных деталей сложной конфигурации с внутренними каналами для жидкостей, для изготовления которых обычно требуются многокомпонентные сборки или сложные песчаные стержни. Поскольку модель из вспенивающегося полистирола испаряется во время заливки в несвязанные песчаные формы, этот процесс позволяет полностью отказаться от литейных уклонов и линий разъёма.
- Автомобильные силовые агрегаты: Блоки двигателей, алюминиевые головки цилиндров, впускные коллекторы и коленчатые валы со сложными внутренними каналами охлаждения.
- Тяжёлое оборудование и судостроение: Крупные корпуса насосов, картеры трансмиссий и усиленные коробки передач, при изготовлении которых литьё без стержней значительно снижает общую массу детали и трудозатраты на сборку.
- Железнодорожный транспорт и транзитные системы: Тормозные цилиндры, автосцепки и элементы подвески, требующие прочных конструкций из чугуна и углеродистой стали.
- Трубопроводы и системы транспортировки жидкостей: Сложные корпуса клапанов, пожарные гидранты и крупные трубные фитинги, отливаемые за одну заливку со сложной конфигурацией внутренних каналов.
Как выбрать между точным литьём по выплавляемым моделям и литьём по газифицируемым моделям
Понимание основных различий между точным литьём по выплавляемым моделям и литьём по газифицируемым моделям позволяет выбрать подходящий технологический процесс с учётом бюджета, объёма производства и целевых эксплуатационных характеристик.
Основные факторы, которые следует учитывать при реализации проекта
Чтобы определить, требуется ли для вашей детали керамическая оболочковая форма или несвязанные песчаные формы, оцените следующие основные компромиссы:
| Фактор оценки | Литье по выплавляемым моделям (Lost Wax) | Литье по потере пены |
|---|---|---|
| Первоначальные затраты на оснастку | Средние или высокие (металлические пресс-формы для изготовления восковых моделей) | Высокие (оснастка для изготовления моделей из пенополистирола) |
| Поверхностная отделка | Ra 1,6–3,2 мкм (гладкая поверхность, минимальная дополнительная обработка) | Ra 6,3–12,5 мкм (отражает текстуру гранул пенопласта) |
| Размерные допуски | Очень высокая точность (±0,1–±0,2 мм) | Средняя или высокая точность (±0,3–±0,5 мм) |
| Гибкость сплава | Практически все металлы (легированные стали, суперсплавы) | Преимущественно чугун, алюминий и простые марки стали |
| Внутренние стержни | Требуются растворимые или керамические стержни | Без стержней; сложная геометрия пенопластовой модели позволяет формировать внутренние полости |
| Ограничения по толщине стенок | Сверхтонкие стенки толщиной от 1,5 мм | Обычно от 3 мм и более, чтобы избежать разрушения пенопластовой модели |
Когда выбирать инвестиционное литье
Выбирайте литьё по выплавляемым моделям, если геометрия детали, металлургическая чистота и высокая точность размеров являются обязательными требованиями. Этот метод идеально подходит для:
- Требовательные к качеству сплавы: Заливка жаропрочных сплавов, нержавеющих сталей или сложных марок стали, при производстве которых недопустимы газовые дефекты, возникающие при испарении пенопласта. Мы регулярно используем этот метод в нашей услуг по инвестиционному литью из легированных сталей для производства чистых компонентов с высокими показателями целостности и качества.
- Высокая точность при минимальных припусках на механическую обработку: Проекты, требующие минимальной дополнительной механической обработки монтажных поверхностей, канавок под уплотнительные кольца круглого сечения и участков с мелкими деталями.
- Тонкие стенки и сложные детали: Детали с тонкими лопатками, острыми кромками или микроструктурными элементами, заполнение которых невозможно при использовании более толстой пенопластовой оснастки.
- Малые и средние объёмы производства: Применения, в которых более низкие первоначальные затраты на изготовление оснастки для восковых моделей делают прототипирование или мелкосерийное производство экономически целесообразным.
Когда следует выбирать литьё по газифицируемым моделям
Выбирайте литьё по газифицируемым моделям, когда наличие внутренних каналов и масштаб производства важнее необходимости получения зеркально гладких поверхностей. Этот процесс лучше всего подходит для следующих задач:
- Сложные конструкции без стержней: Крупные компоненты, такие как блоки цилиндров, коллекторы и корпуса насосов, для изготовления которых в противном случае потребовалось бы несколько внутренних песчаных стержней или сборка из нескольких деталей.
- Требования к нулевому уклону: Геометрические формы, для которых выгодно отсутствие литейных уклонов, позволяющее получать призматические элементы без дополнительного сужения.
- Крупносерийное производство из серого и высокопрочного чугуна: Детали для автомобилей, сельскохозяйственной и тяжёлой техники, выпускаемые большими партиями, где сборка моделей может быть полностью автоматизирована.
- Снижение массы за счёт интеграции: Объединение многокомпонентных сварных конструкций в единую литую деталь с использованием группы формованных моделей из пенополистирола, покрытых огнеупорным составом.
Ссылки
- Институт литья по моделям — Создание оболочек в литье по моделям ↩
- Википедия — Литьё по газифицируемым моделям ↩
- Департамент доходов штата Вашингтон — Литьё по выплавляемым моделям (описание процесса) ↩
- Масляное обслуживание оборудования — Обзор литья по моделям ↩
- NIST SP 960-11 — Проблемы измерения размеров, связанные с литьём металлов (PDF) ↩