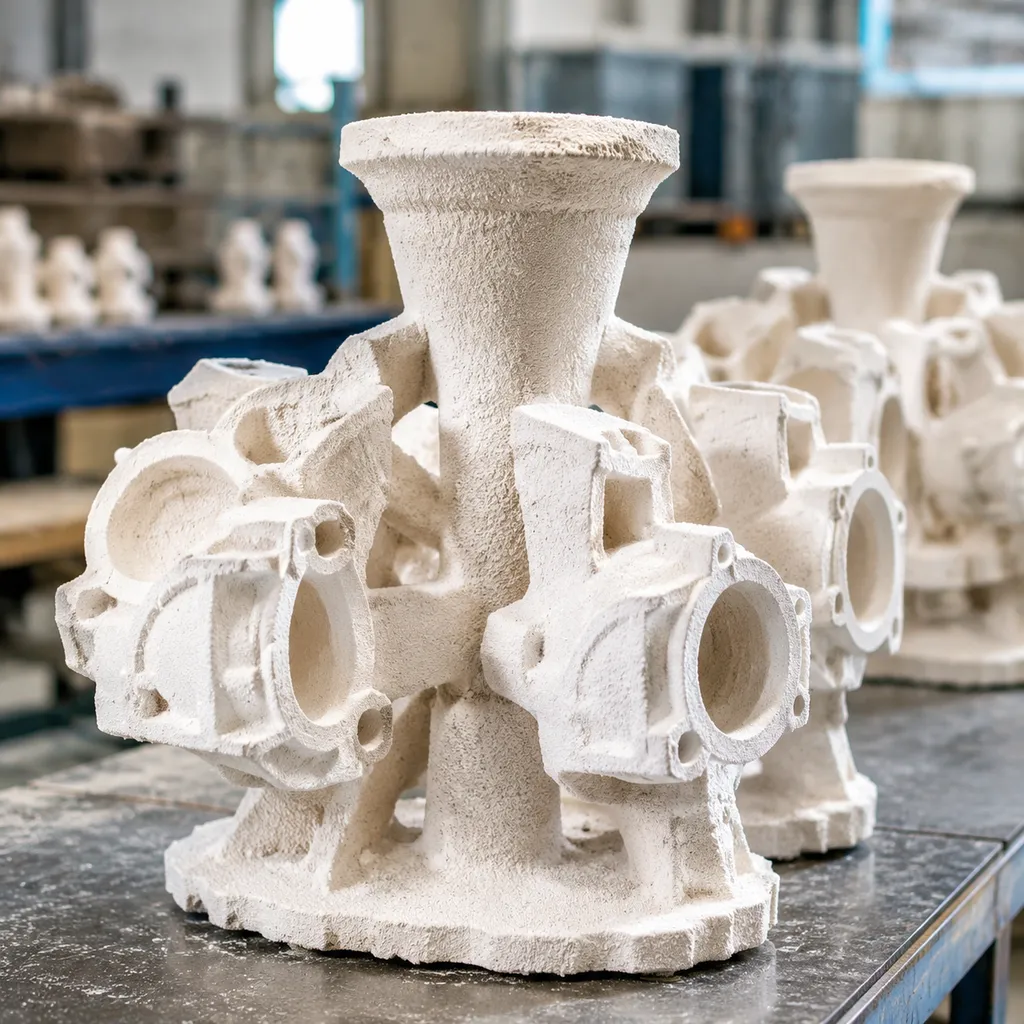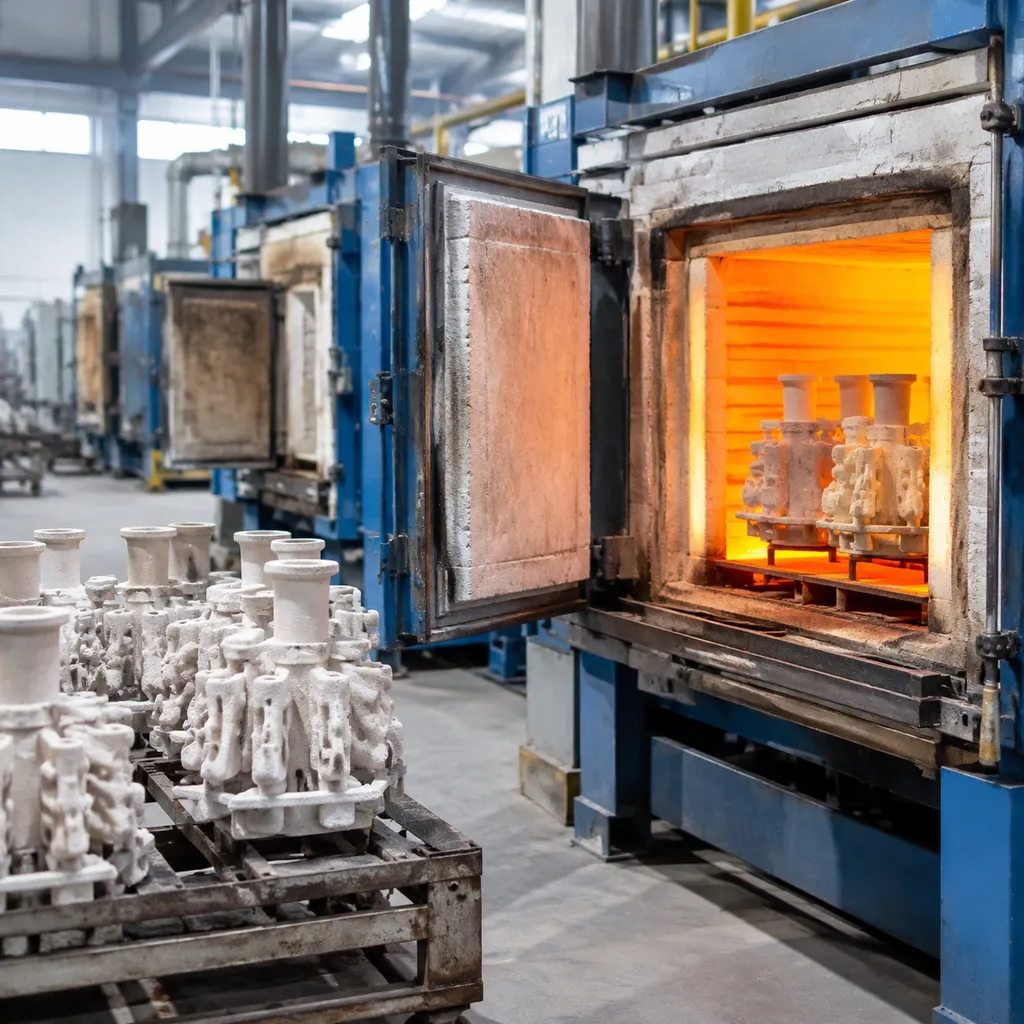
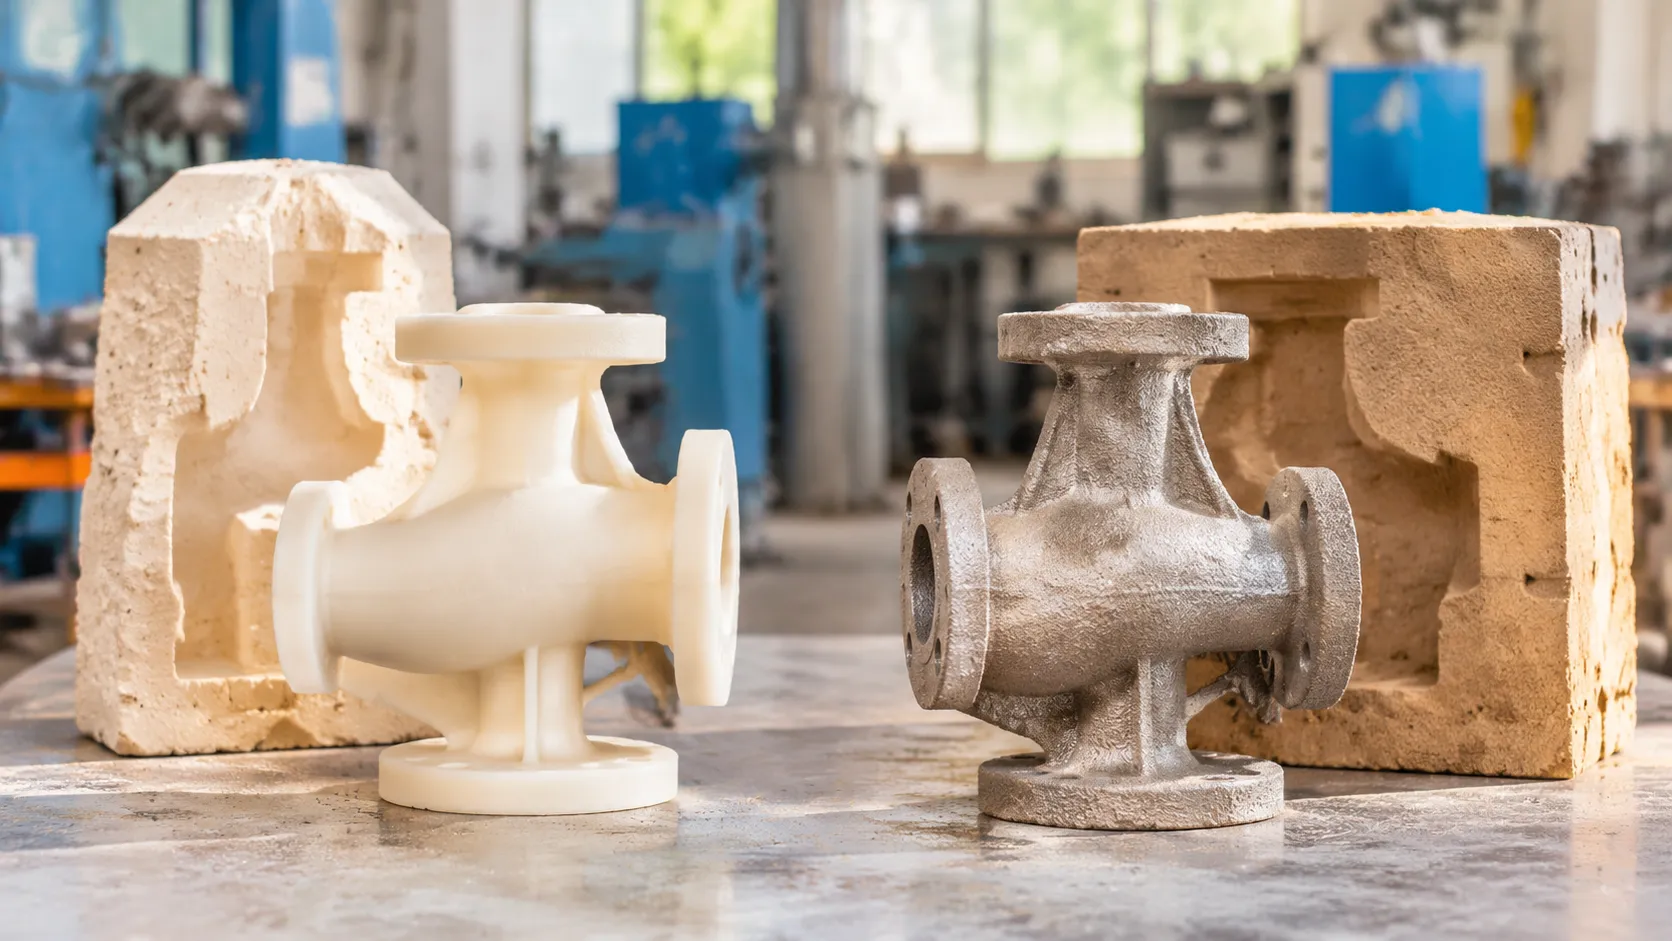
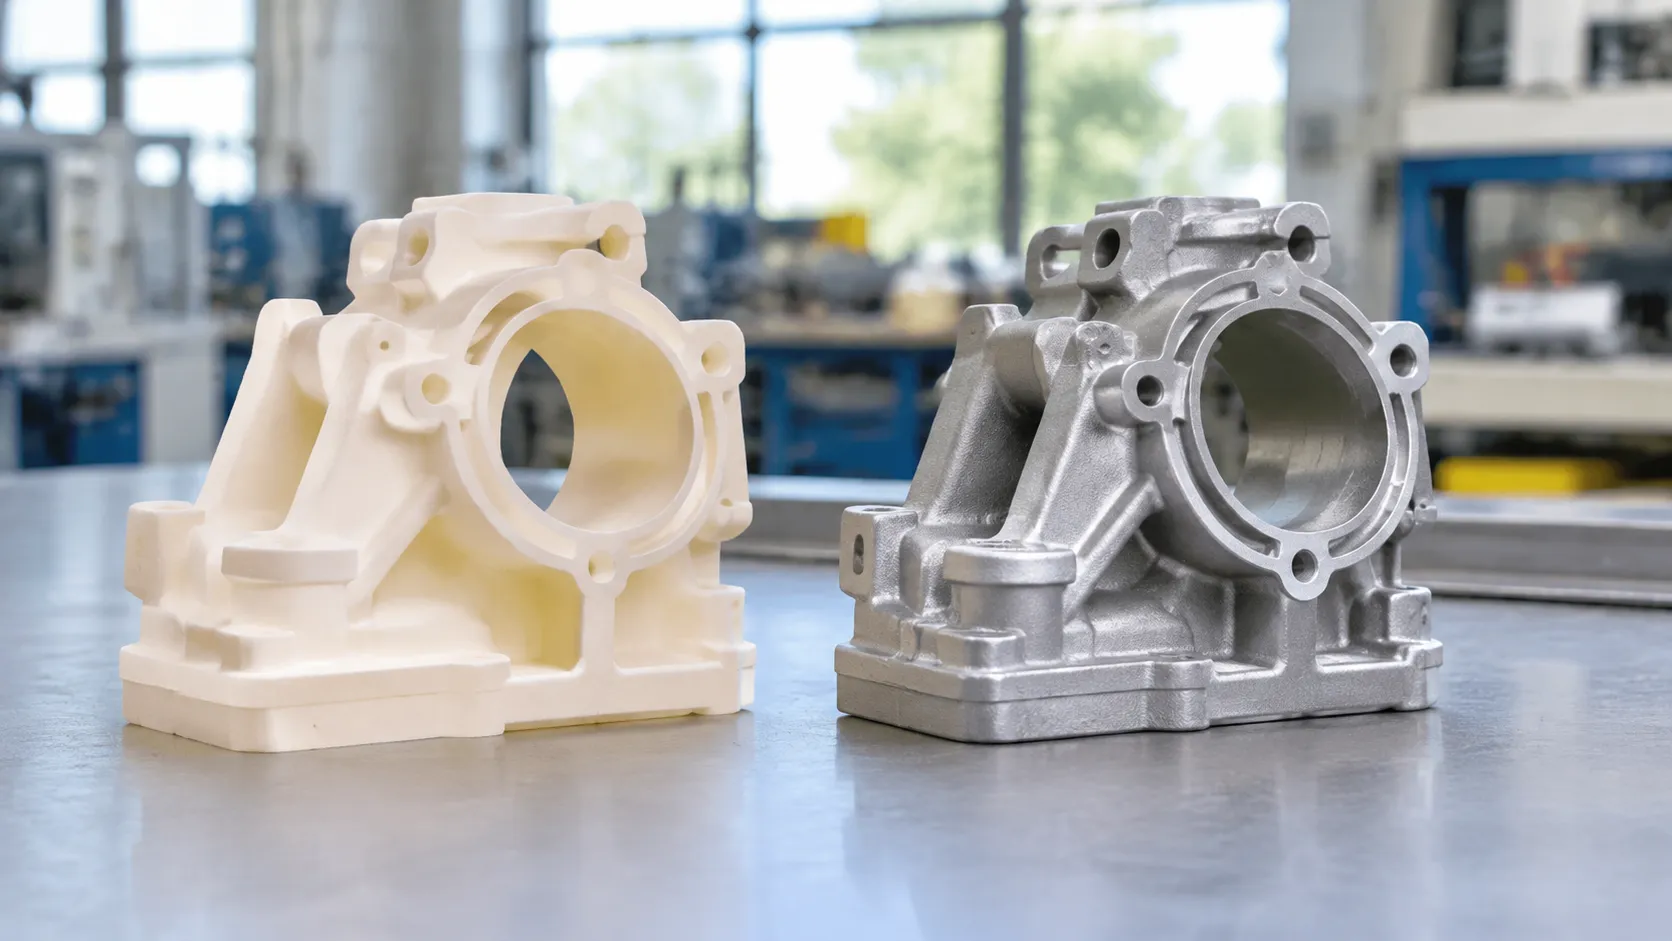
Kritik farklar yatırım ve kaybolan köpük döküm arasında kalıp ve model ile başlar: kalıplanmış mum kalıpları içinde bir seramik kabuk karşısında bir polistiren köpük modeli tutulan yapışmayan kum kalıplarında geçirgen refrakter kaplama altında. Yatırım döküm genellikle boyutsal doğruluk, yüzey kalitesi ve alaşım aralığında önde gelirken, kaybolan köpük büyük çekirdek içermeyen geometrilere ve yüksek hacimli demir veya alüminyum programlarına yöneliktir.
Yatırım ve Kaybolan Köpük Döküm Arasındaki Farklar Bir Bakışta
En uygun döküm metodolojisinin seçimi üretim hızı, parça hassasiyeti ve uzun vadeli bileşen maliyetlerini belirler. Hem yatırım döküm hem de kaybolan köpük döküm, tek kullanımlık kalıp ailesine aittir, yani her döküm döngüsü bir bitmiş parça üretmek için tek bir kalıp kullanır. Bu ortak temeline rağmen, operasyonel mekanizmaları, kalıp özellikleri ve metallurgik davranışları önemli ölçüde farklılık gösterir. Yatırım döküm ve kaybolan köpük döküm arasındaki temel farkları anlamak, tasarım amacınızın fabrika sahası uygulamasıyla mükemmel uyum sağlamasını sağlar.
Yatırım Döküm (Kaybolan Mum) Nedir?
Yatırım döküm, yaygın olarak kaybolan mum tekniği olarak bilinir, yüksek toleranslı, karmaşık metal bileşenler için tasarlanmış ultra hassas üretim yöntemidir.
- Kalıp Oluşumu: Takım tezgahları, boyutsal olarak stabil mum kalıpları, merkezi bir kapı sistemi (mum ağaç) üzerine kümelenmiş olanlar.
- Kabuğun İnşası: Montaj, tekrar tekrar sıvı seramik çamuruna batırılır ve yüksek sertlikte bir seramik kabuk.
- Parafin giderme: Buhar otoklavlar mumları eritir ve boşaltır, tamamen boş, sert bir kalıp boşluğu bırakır.
- Dökme: Seramik kabuk yüksek sıcaklıkta kurutulduktan sonra, kalan nem giderilir ve erimiş metal doğrudan boş kalıp içine dökülür.
Kaybolan Köpük Döküm Nedir?
Kaybolan köpük döküm (buharlaşan desen döküm) genişletilebilir bir polistiren köpük modeli kalıp içinde kalmaya devam eden ve döküm sırasında çıkarılmayan bir malzeme kullanır.
- Kalıp Montajı: Polistiren boncuklar kalıba üflenir ve buhar kullanılarak genişletilir. Karmaşık bölümler önceden kalıplanabilir ve geleneksel hava akış sınırları olmadan yapıştırılabilir.
- Refrakter Kaplama: Köpük kümesi, geçirgen bir refrakter kaplama altında ile kaplanır ve döküm sırasında yapısal şekli korumak ve gaz tahliyesini kolaylaştırmak için kullanılır.
- Kum Sıkıştırması: Kuru desen kümesi, açık kalıp kutusuna yerleştirilir ve gevşek, yapışmayan kum kalıplarında, çok eksenli titreşim kullanılarak sıkıştırılır.
- Termal Yer Değiştirme: Erimiş metal doğrudan köpüğe döküldüğünde, polistiren anında buharlaşır ve sıvı metal, kaybolan köpüğün bıraktığı tam geometrik alanı doldurur.
Kaybolan köpük, motor blokları, pompa muhafazaları ve denizcilik donanımları gibi karmaşık iç geçitlere sahip dökümler için idealdir; hava akışsız ve çekirdek içermeyen geometriler, nihai üretim maliyetlerini düşürür.
Çekirdek Çalışma Prensipleri Karşılaştırması
Temel fark, kalıp boşluğunun döküm öncesinde boş olup olmadığı veya döküm sırasında fiziksel olarak yer değiştirilip değiştirilmediğidir.
| Proses Özelliği | Hangi yöntemin ihtiyaçlarınıza uygun olduğunu belirlemenize yardımcı olmak için, bu iki temel yöntemin nasıl karşılaştırıldığını hızlıca özetledik: | Kayıp Köpük Döküm ( Buharlaştırıcı Kalıp ) |
|---|---|---|
| Kalıp Ortamı | Enjekte edilen kurban mum | Şekillendirilmiş genişletilebilir polistiren (EPS) |
| Kalıp Ortamı | Yüksek mukavemetli ergimiş seramik kabuk | Kuru, sıkıştırılmış yapışmayan kum kalıplarında |
| Kalıp Boşaltma | Döküm öncesi otoklavda balmumu çıkarma | Gelen erimiş metal ile temas ettiğinde buharlaşır |
| İç Çekirdekler | Çözünür veya seramik çekirdekler gerektirir | Çerçevesiz; kalıp montajı içinde yakalanmış |
| Kalıp Boşluğu Durumu | Önceden boşaltılmış, içi boş, sıcak seramik kabuk | Katı köpük kümesi dinamik olarak yer değiştirir |
| Yüzey Hassasiyeti | Üstün (Ra 1.6 - Ra 3.2 µm) | Orta (Ra 6.3 - Ra 12.5 µm) |
- Diş Oluşumu: Yatırım döküm, temiz ve boş bir seramik odasına dayanır, iç gaz oluşumunu önemli ölçüde en aza indirir. Kayıp köpük, dinamik termal ayrışmaya bağlıdır ve bu da buharlaşan köpük gazlarının kaçmasını sağlayacak şekilde geçirgenliği yönetmeyi gerektirir, böylece katılaşan alaşıma hatalı hapsolmadan kaçabilir.
- Kalıp ve Geometri: Yatırım döküm, kritik görev parçaları için en yüksek boyutsal tutarlılık ve yüzey pürüzsüzlüğü sağlar, kayıp köpük ise birleşik montajlar için radikal tasarım özgürlüğü sunar ve ayırma çizgileri olmadan tasarım yapmayı mümkün kılar.
Ana İşlem Farklılıkları: Desenden Döküme
Yatırım döküm ile kayıp köpük döküm arasındaki pratik farkları anlamak, üç operasyonel aşamaya dayanır: deseni nasıl yapıyoruz, kalıbı nasıl oluşturuyoruz ve erimiş metal için alan açmak amacıyla deseni nasıl temizliyoruz. Her ikisi de kullanılabilir desen döküm ailesine ait olsa da, atölye uygulamaları temel olarak farklıdır.
Desen Malzemesi: Genişletilebilir Polistiren vs. Kalıplanmış Mum
İlk desen için kalıp ve malzeme seçimi, yüzey dokusundan boyutsal davranışa kadar her şeyi belirler:
- Yatırım Döküm (Kalıplanmış Mum): Özel formüle edilmiş endüstriyel mum, hassas işlenmiş alüminyum kalıplara enjekte edilerek dayanıklı mum kalıpları. Mum, yüzey taneliği olmadan keskin köşeleri, ince detayları ve mikro detayları doğru şekilde yeniden üreten ultra yoğun, gözeneksiz bir yüzey sunar.
- Kayıp Köpük Döküm (Genişletilebilir Polistiren): Polistiren (EPS) boncuklarını önceden genişletir, alüminyum bir kalıba enjekte eder ve buhar ısıtmasıyla yapıştırırız. Bir polistiren köpük modeli sert, hafif ve büyük, karmaşık yapılar için maliyet etkin olsa da, yapışmış boncuk yapısı doğal olarak son döküm yüzeyinde karakteristik boncuk dokusu bırakır.
| Özellik | Kalıplanmış Mum Deseni | Genişletilebilir Polistiren (EPS) Köpük Deseni |
|---|---|---|
| Malzeme Yoğunluğu | Yüksek, hücresiz | Düşük, hücresel boncuk yapısı |
| Desen Montajı | Manuel veya robotik ısı kaynaklı kaynak | Erime yapıştırıcı ile yapıştırma |
| İşleme Sertliği | Ortam sıcaklığı değişimlerine hassas | Sert, darbe dayanıklı, hafif |
| Kalıp Çalışma Süresi | Orta enjeksiyon döngüleri | Hızlı buhar-genişleme döngüleri |
Kalıp Yapımı: Bağlantısız Kum ve Seramik Kabuk
Kalıp yapım aşaması, kullanım, ekipman ve yapısal destek açısından en büyük farkı gösterir:
- Bağlantısız Kum Kalıplar (Kayıp Köpük): Geçirgen bir refrakter kaplama altında çorba karışımını doğrudan köpük model montajına uygularız ve tamamen kurumasını sağlarım. Kaplı küme, kimyasal bağlayıcı içermeyen temiz, kuru silika kumu ile doldurulmuş bir kalıba asılır ve çok yönlü titreşimlere tabi tutulur. Titreşimli tablo, bağlantısız kumu her dış boşluk ve iç geçişe sıkıca paketler ve modeli sadece mekanik sıkıştırma ile yerinde tutar.
- Seramik Kabuk (Yatırım): Mum kümesi, yüksek kaliteli kolloidal silika çorbasına tekrar tekrar batırılır, dereceli refrakter sıva (zircon veya füzyonlu silika) ile tozlanır ve sıkı nem kontrolü altında kurutulur. Bu işlemi tekrarlamak, dış destek kalıpları olmadan aşırı metal sıcaklıklarına dayanabilen sağlam, kendi kendine desteklenen seramik kabuk bir kapak oluşturur.[1] Sürekli olarak optimize ediyoruz seramik kabuk yatırım döküm süreci karmaşık geometrilerde sıfır kabuk bozulması sağlamak için.
Model Çıkarma: Termal Buharlaştırma vs. Otoklavda Mum Çıkarma
Modelin kalıptan nasıl ve ne zaman çıkardığı, kusur kontrolü, metallurjik temizlik ve döngü süreleri üzerinde doğrudan etkilidir:
- Otoklavda Mum Çıkarma (Yatırım Döküm): Model çıkarma önce döküm sırasında gerçekleşir. Yeşil seramik kabukları yüksek basınçlı buhar otoklavına yükleriz, burada hızlı termal transfer ile mumun 'ine varan kısmını dakikalar içinde eritir, kabuğu çatlatmadan. Kalıp daha sonra yüksek sıcaklıklarda (genellikle 900°C-1100°C) yakılır ve kalan mum izleri yok edilir, ve boşluk ön ısıtılır - bu adım, yanma döngüsü hassas döküm genel bakış. Bu klasik yatırım dövme kayıp mum işlemi erimiş alaşımın temiz, boş ve önceden ısıtılmış bir kalıp boşluğuna dökülmesini sağlayarak gaz kusurlarını ortadan kaldırır.[3]
- Termal Buharlaşma (Kayıp Köpük Döküm): Model çıkarma döküm ile eş zamanlı olarak. Köpük model kuru kum kalıp içinde kalır. Erimiş metal köpüğe çarptığında, aşırı sıcaklık ani pirolize ve termal buharlaşmaya neden olur.[2] Yükselen metal, kaybolan köpüğün yerini eş zamanlı olarak alırken, polimer yanma gazları ince refrakter kaplamadan geçerek gevşek kum yatağına kaçar. Gaz sıkışmasını ve karbon kapılma kusurlarını önlemek için burada metalostatik baş basıncını ve döküm hızını kontrol etmek kritik önem taşır.
Boyutsal Doğruluk ve Yüzey Kalitesi
Hassas döküm ve kayıp köpük döküm arasındaki farklar değerlendirilirken, yüzey kalitesi ve boyutsal kontrol genellikle nihai üretim rotasını belirler. Her iki yöntem de net şekle yakın bileşenler üretir, ancak takım ortamları, model malzemeleri ve kalıp dinamikleri farklı fiziksel özelliklere yol açar.
Yüzey Bitişi ve Doku Yetenekleri
Model malzemesi, döküm parça dış yüzeyini doğrudan şekillendirir:
- Yatırım Dökümü: Akışkan enjekte ediyoruz mum kalıpları , cilalı metal kalıplara enjekte edilir, ardından yoğun bir yapı oluşturmak için yüksek kaliteli sıvı bulamaç ve ince sıva ile kaplanır seramik kabuk. Bu, şu aralıkta olağanüstü pürüzsüz, ayna benzeri bir bitiş üretir Ra 1.6 ila 3.2 µm (63-125 µin) - belgelendirdiğimiz aynı aralık yatırım döküm yüzey bitirme notları.[4]
- Kayıp Köpük Döküm: Kalıplanmış polistiren köpük modeli genişletilmiş hücresel boncuklardan oluşur. Geçirgen bir refrakter kaplama altında, uygulandıktan sonra bile, köpük boncukları arasındaki mikroskobik dikiş hatları metale aktarılarak şu civarında bir pürüzlülük profiline sahip bir "portakal kabuğu" yüzey dokusu oluşturur Ra 6.3 ile 12.5 µm (250-500 µin).
| Metre | Yatırım Döküm | Kayıp Köpük Döküm |
|---|---|---|
| Tipik Yüzey Pürüzlülüğü | Ra 1.6 - 3.2 µm (63 - 125 µin) | Ra 6.3 - 12.5 µm (250 - 500 µin) |
| Yüzey Dokusu | Düzgün, homojen, saten gibi | Dokulu, boncuk desenli transfer |
| İnce Özellik Tanımı | Ultra keskin metin, vida ve dişli çıkıntılar | Yuvarlatılmış kenarlar, orta detay |
| Döküm Sonrası Kozmetik Uygunluk | Kaplama, parlatma veya doğrudan sergilemeye hazır | Patlatma, taşlama veya kaplama gerektirir |
Tolerans Hassasiyeti ve Tekrar Edilebilirlik
Yatırım döküm ve kayıp köpük döküm arasındaki temel farklar tolerans tutarlılığında ortaya çıkar:
- Yatırım Dökümü: Sert seramik kabuk, yüksek erimiş sıcaklıklarda sıkı boyutsal stabiliteyi korur. Genellikle doğruluk gerektiren yatırım dökümler için ISO 8062 CT4 ile CT6 arasında tartışma bantlarında, kritik özellikler genellikle geometri ve alaşıma bağlı olarak ±0.1 mm (±0.004 in) civarında tutulur.[5]
- Kayıp Köpük Döküm: İçten desteklenmiş yapışmayan kum kalıplarında Titreşimle sıkıştırılmış köpük, kaplama ve kum yükleme sırasında esneyebilir, sıkışabilir veya ince detaylarda bozulabilir. Tipik doğrusal kapasiteler genellikle daha kaba olup, sıklıkla şu şekilde tartışılır: ISO 8062 CT6'dan CT8'e - birçok orta boy parça, işleme öncesinde ±0.3 mm ile ±0.5 mm yakınında sonuçlanır.[2]
İkincil İşleme Gereksinimleri
Biz Profesyonel Hassas Döküm ve CNC İşleme Hizmet Sağlayıcılarıyız ve her zaman döküm sonrası işlemleri sınırlandırarak döngü sürelerini azaltmayı hedefliyoruz:
- Yakın-Ağırlık-Şekli Kapasiteleri: Yatırım döküm genellikle ikincil frezeleme, delme veya profil oluşturma ihtiyacını ortadan kaldırır. Kritik montaj yüzleri, geçişli delikler ve hassas konturlar genellikle son mühendislik sınırları içinde kalacak şekilde kalıptan çıkar.
- İşleme Payları: Kayıp köpük parçalar genellikle contalama yüzleri, yatak yatakları ve sıkı uyum bölgelerinde 1.5 mm ile 3.0 mm işleme stok payı gerektirir; bu, köpük kalıntısı ölçeğini kaldırmak ve boyutları doğrulamak içindir.
- İç Mekan İşleme: Dökümhane ile nihai montaj arasında sorunsuz geçiş gerektiren sıkı toleranslı bileşenler için, özelleştirilmiş pirinç döküm hizmetimiz ve hassas işleme veya yüksek doğruluklu alüminyum yatırım dökümü programlar, döküm hassasiyetini çok eksenli CNC finisaj ile dengeler.
Yatırım ve Kayıp Köpük Dökümde Geometri Özgürlüğü
Değerlendirirken farklar yatırım ve kaybolan köpük döküm arasında, geometrik yetenek genellikle belirleyici faktördür. Her iki yöntem de geleneksel kum dökümünün sınırlamalarını aşar, ancak temel olarak farklı şekillerde geometrik zorlukları çözerler. Profesyonel Hassas Döküm ve CNC İşleme Hizmet Sağlayıcıları olarak, mühendislerin iç geçiş karmaşıklığını, boyutsal kısıtlamaları ve duvar kalınlığını dengeleyerek bileşenleri için doğru yaklaşımı seçmelerine yardımcı oluyoruz.
Çerçevesiz Döküm ve Seramik Çekirdekler Arasındaki Fark
Boş odaların ve iç kısımdaki alt kesit geometrilerinin işlenmesi, iki süreç arasındaki büyük farkı gösterir:
- Kayıp Köpük (Gerçek Çerçevesiz Döküm): The polistiren köpük modeli modüler bölümlerde kalıplanır ve yapıştırılır. Bağlantısız kum, her iç boşluğa serbestçe akar ve titreşimle katılaşır, bu nedenle ayrı kum çekirdekleri, çekirdek baskıları veya bağlayıcılar gerekmez. Bu, otomotiv silindir başlıkları ve sıvı manifoldları gibi karmaşık, birbirine bağlı iç geçişler için idealdir.
- Yatırım Döküm (Seramik Çekirdekler): Standart mum kalıpları dış karmaşıklık yüksek olsa da, boşluklu boşluklar önceden şekillendirilmiş seramik çekirdekler veya çözünebilir mum takviyeleri gerektirir. Bu çekirdekler, mum enjeksiyon kalıbının içine yerleştirilir, mumla kaplanır ve döküm sonrası çözülür veya kimyasal olarak çıkarılır. Bu yaklaşım, yüksek sıcaklık türbin kanatları ve özel parçalar gibi karmaşık parçalar için olağanüstü iç hassasiyet sağlar. kapsamlı döküm parçalar kullanmak.
Kaba Açılar ve Ayırma Çizgileri
Kalıp tasarımı kuralları köpük ve balmumu arasında büyük ölçüde farklılık gösterir ve nihai parça profilini doğrudan etkiler:
- Sıfır Çekme Açısı: Kayıp köpük döküm, döküm sırasında buharlaşana kadar model kalıp içinde kaldığı için parça gövdesi boyunca sıfır derece çekme açısına izin verir. Buna karşılık, balmumu modeller alüminyum veya çelik kalıp kalıplarından mekanik olarak çıkarılmalıdır, bu da dikey duvarlarda 0,5° ila 1,5° standart çekme açıları gerektirir. Bu kalıp kısıtlamalarını anlamak, şunları tartmaya benzer: çelik döküm kalıbı tasarımının avantajları ve dezavantajları erken ürün geliştirme aşamasında.
- Ayırma Hattının Ortadan Kaldırılması: Hassas döküm, sert bir kalıptan balmumu modelin çekilmesini gerektirdiğinden, bulamaç kaplamasından önce zımparalanması veya düzeltilmesi gereken bir ayırma hattı bırakır. Kayıp köpük modellerin de köpük kalıp takımlarından kalma iz hatları vardır, ancak karmaşık montajlar birden fazla köpük segmentinin birbirine yapıştırılmasıyla oluşturulur, böylece ayırma hatlarının kritik sızdırmazlık yüzeylerinden uzaklaştırılmasına izin verilir.
Parça Boyutu ve Et Kalınlığı Sınırlamaları
Et kalınlığı ve genel bileşen zarfı, hassas döküm ile kayıp köpük döküm arasındaki belirgin farkları vurgular:
| Tasarım Parametresi | Yatırım Döküm | Kayıp Köpük Döküm |
|---|---|---|
| Minimum Duvar Kalınlığı | 1,0 mm - 1,5 mm (0,040" - 0,060") | 3,0 mm - 4,0 mm (0,120" - 0,160") |
| Optimal Parça Ağırlığı | Gramlardan 50 kg'a kadar (tipik) | 5 kg'dan birkaç yüz kg'a kadar |
| İnce Et Dolgu Güvenilirliği | Üstün; sıcak seramik kabuk erken soğumayı önler | Orta düzeyde; ince duvarlar eksik köpük buharlaşması riski taşır |
| Büyük Parça Ölçeklenebilirliği | Kabuk ağırlığı, kırılganlık ve daldırma tankları ile sınırlıdır | Yüksek; yalnızca kum kasası ve sıkıştırma masası boyutuyla sınırlıdır |
Jilet keskinliğinde detaylara sahip küçük, hafif, ince duvarlı parçalar için hassas döküm (investment casting), net şekle en yakın (near-net) en güçlü yöntem olmaya devam etmektedir.[4] Ayrı bileşenleri tek bir dökümde birleştirmenin sonradan yapılacak işleme operasyonlarını azalttığı, hacimli, yüksek entegrasyonlu ve çok kanallı dökümler için kayıp köpük (lost foam) üstün tasarım özgürlüğü sunar.
Malzeme Uyumluluğu ve Metalurjik Kalite
Bitmiş bir bileşenin metalurjik bütünlüğü, kalıp boşluğunun nasıl oluşturulduğu ve doldurulduğu ile büyük ölçüde şekillenir. Hassas döküm ile kayıp köpük döküm arasındaki farklar incelendiğinde, model malzemelerinin erimiş metalle reaksiyona girme biçimi; alaşım seçimini, iç temizliği ve kusur duyarlılığını belirler.
Metaller ve Alaşımlar Uyumluluğu
- Yatırım Dökümü: Bu yöntem neredeyse sınırsız metalurjik özgürlük sunar. Erimiş metal önceden ısıtılmış seramik kabuğa girmeden önce mum modeller tamamen ortadan kaldırıldığı için, model ile eriyik arasında hiçbir kimyasal etkileşim olmaz.[3] Paslanmaz çelikler, takım çelikleri, alüminyum, pirinç ve hatta zorlu nikel ve kobalt bazlı malzemelerde sorunsuz bir şekilde çalışır zorlu süper alaşım uygulamaları.
- Kayıp Köpük Döküm: Bu süreç temel olarak dökme demirler (gri, sfero) ve alüminyum alaşımlarıyla öne çıkar. Düşük karbonlu çelik veya reaktif alaşımların dökülmesi ciddi metalurjik engeller oluşturur. Erimiş metal, döküm sırasında polistiren köpük modeli buharlaştırırken sıklıkla karbon kapılması (karbon emilimi) meydana gelir; bu durum hassas çeliklerde kimyayı değiştirir ve korozyon direncini düşürür. Doğru süreci seçmek genellikle döküm için en iyi metal kılavuzlara.
Gaz Gözenekliliği ve Döküm Kusuru Riskleri
Kayıp köpük dökümdeki birincil metalurjik risk, döküm sırasında modelin termal olarak ayrışmasından kaynaklanır.
| Kusur Parametresi | Hangi yöntemin ihtiyaçlarınıza uygun olduğunu belirlemenize yardımcı olmak için, bu iki temel yöntemin nasıl karşılaştırıldığını hızlıca özetledik: | Kayıp Köpük Döküm |
|---|---|---|
| Döküm Sırasında Kalıp Boşluğunun Durumu | Tamamen boş, önceden ısıtılmış seramik kabuk | Bağlayıcısız kum kalıplar içinde katı polistiren köpük |
| Sıkışan Gaz Riski | Çok düşük; gazlar geçirgen kabuk aracılığıyla serbestçe kaçar | Yüksek; hızlı köpük bozulması büyük miktarda gaz oluşturur |
| Karbonsuz Hata Potansiyeli | Hiçbiri; desen, otoklavda kalıplama sırasında boşaltılır | Orta ila yüksek; parlak karbon hataları ve katlama riski |
| İç Temizlik | Üstün metallurjik yoğunluk ve mikro yapısal saflık | Sıkı vakum kontrolü ve uygun refrakter kaplama geçirgenliği gerektirir |
Kayıp köpükte, sıvı köpük kalıntısı ve gazlar geçirgen refrakter kaplama aracılığıyla kuru kum içine kaçamazsa, katılaşan ön yüzeyde hapsolur ve gözeneklilik veya tam dolum eksikliğine yol açar. Yatırım döküm, boş ve önceden ısıtılmış bir kabuk kullanarak bunu önler, çok daha temiz tane yapıları ve basınç sızdırmazlığını sağlar.
Çevresel Etki ve Emisyonlar
Her iki yöntem de farklı döküm emisyonları ve atık akışları üretir:
- Emisyon Profili: Yatırım döküm, genellikle döküm öncesinde fırınlarda ince balmumu kalıntılarının yakıldığı yanma döngüsü sırasında emisyon üretir. Buna karşılık, kayıp köpük, döküm sırasında sıvı metal köpüğüne temas eden pirolitik gazlar (stiren, benzen ve karbon monoksit) salar. bu sırada döküm sırasında, yüksek verimli emiş menfezleri ve termal oksidizerler kullanılarak uçucu organik bileşikler (VOC'ler) yakalanır.
- Kum ve Malzeme Geri Kazanımı: Kayıp köpük, kum geri kazanımında çevresel açıdan avantaj sağlar. Kimyasal bağlayıcı içermeyen bağlanmamış kum kalıplarına dayanarak, dökümhaneler genellikle kumun büyük bir kısmını soğutabilir, tozunu alabilir ve yeniden kullanabilir (iyi işletilen geri kazanım döngülerinde genellikle 'ı aşar). Yatırım döküm, kalıp çıkarıldıktan sonra katı seramik kabuk atığı üretir, bu atık geri kazanımı daha zordur ve genellikle ikincil agrega piyasalarına veya depolama alanlarına gider. Balmumu ise, yatırım sürecinde düzenli olarak geri kazanılır ve yeniden koşullandırılır.
Maliyet Analizi: Kalıp, Üretim ve Hacim
Yatırım ve kayıp köpük döküm arasındaki finansal farkları değerlendirmek, ham metal fiyatının ötesine bakmayı gerektirir. Kalıp, parti büyüklükleri ve işçilik tahsisleri, hangi sürecin en düşük parça başı maliyeti sağlayacağını belirler.
İlk Kalıp ve Kalıp Maliyeti
Ön maliyetler, her iki süreç arasındaki temel ayrım noktalarını temsil eder:
- Kayıp Köpük Kalıplama: Kalıplar, polistiren boncuklarını genişletmek için buhar kanalları ve çıkış pimleriyle donatılmış işlenmiş alüminyum kalıplar gerektirir. Bu çok gözenekli köpük enjeksiyon kalıpları, genellikle standart mum enjeksiyon kalıplarından (sıklıkla program bağımlı olarak yüzde birkaç oranında prim) daha yüksek başlangıç mühendislik yatırımları gerektirir.
- Yatırım Döküm Kalıplama: Mum kalıplar, buhar enjeksiyon mekanizmalarına ihtiyaç duymadan, basit alüminyum kalıplarda çalışır. Prototip veya pilot üretimlerde, özel hızlı prototipleme ve kalıp hizmetleri kullanarak düşük hacimli üretim, sert çelik veya alüminyum kalıpları tamamen aşmak için 3D baskılı kalıplar kullanarak başlangıç geliştirme maliyetlerini düşürürüz.
| Maliyet Unsuru | Yatırım Döküm | Kayıp Köpük Döküm |
|---|---|---|
| Kalıp Karmaşıklığı | Orta (Basit mum kalıpları) | Yüksek (Havalandırmalı, buhar destekli kalıplar) |
| Başlangıç Takım Maliyeti | Orta ila Yüksek | Yüksek ile Çok Yüksek |
| Tüketim Malzemeleri Maliyeti | Yüksek (Seramik çamurlar, bağlayıcılar) | Düşük (Yeniden kullanılabilir, yapışmayan silika kumu) |
| İşleme Temizliği | Asgari (Yakın-ağır şekil) | Düşük-orta (Yakın-ağır şekil) |
Yüksek Hacimli ve Düşük Hacimli Üretim Ekonomileri
Sipariş hacmi, her yaklaşımın ekonomik uygunluğunu önemli ölçüde değiştirir:
- Düşük ila Orta Hacimler (1 ila 5.000 birim): Yatırım döküm avantaj sağlar. Daha basit mum kalıplama, daha kısa üretim döngülerinde daha hızlı amorti olur, kalıp aşınmasını birim fiyatını artırmaktan alıkoyar. Yüksek değerli alaşımlarla çalışırken, incelememizi paslanmaz yatırım döküm süreci faydaları, dereceleri ve maliyetleri Kurulum esnekliğinin en çok önemli olduğu küçük parti üretimlerinde net tasarruflar ortaya çıkarır.
- Yüksek Hacimler (10.000+ birim): Kaybolan köpük döküm, motor bloğu ve pompa muhafazaları gibi karmaşık parçaların büyük seri üretiminde hakimdir. Bir kez pahalı köpük kalıplar amorti edildikten sonra, üretim maliyetleri önemli ölçüde düşer çünkü yapışmayan kum pahalı bağlayıcılar gerektirmez ve köpük kalıplar, formüle edilmiş döküm mumundan daha az maliyetle üretilir.
Döngü Süreleri ve İşçilik Verimliliği
Üretim döngüleri ve manuel temas noktaları nihai fabrika genel giderlerini etkiler:
- Kalıp Oluşumu ve Montaj: Köpük kalıplama döngüleri hızlıdır, ancak karmaşık, çok parçalı montajlar inşa edilirken kalıpların geniş yapışkan kuruma süreleri gerekir. Mum kalıp enjeksiyonu hızlıdır ve ağaçlara montaj standart bir uygulamadır.
- Kalıp Hazırlığı: Yatırım döküm, kabuk yapım aşamasında darboğaz oluşturur. Mum ağaçlarını seramik çamuruna batırmak ve refrakter sıva uygulamak tekrar tekrar kuruma döngüleri gerektirir, her parti 24 ila 72 saat alır. Kaybolan köpük bu kuruma darboğazını tamamen aşar: kaplanmış köpük gevşek kumda oturur ve titreşim tablolarıyla dakikalar içinde sıkıştırılır.
- Döküm Sonrası Çıkartma: Yatırım döküm ağacını temizlemek, sertleşmiş seramik kabukları çıkarmak için pnömatik çıkartıcılar, su jeti veya kimyasal lekeleme gerektirir. Kaybolan köpük parçaları, kuru ve yapışmayan kumdan serbestçe çıkar, mekanik kabuk çıkarma gerekmez, böylece manuel işçilik ve geri dönüş süreleri azalır.
Yatırım ve Kaybolan Köpük Döküm Uygulamaları Endüstri Bazında
Yatırım ve kaybolan köpük döküm arasındaki pratik farkları anlamak, her yöntemin atölyede en yüksek yatırım getirisi sağladığı noktaya bağlıdır. Her iki teknik de karmaşık metal bileşenler üretir, ancak mekanik talepler, alaşım seçimleri ve parti gereksinimleri farklı endüstri uygulamalarını belirler.
Yatırım Dökümde Üstün Olduğu Alanlar
Kesinlik, yüzey kalitesi ve metallurgik bütünlüğün hiçbir şekilde taviz verilemediği durumlarda yatırım döküm kullanırız. Refrakter seramik kabukta batırılan mum kalıplar kullanılarak, bu süreç zorlu alaşımları ve ince duvar geometrisini diğer yöntemlerin zorlandığı şekilde işler hale getirir.
- Havacılık ve Savunma: Türbin kanatları, jet motor kanatçıkları, yakıt sistemi bileşenleri ve yüksek sıcaklık süper alaşımlardan ve titanyumdan yapılmış yapısal braketerler.
- Tıbbi Cihazlar: Ortopedik implantlar (kalça ve diz eklemleri), cerrahi aletler ve cerrahi kalite paslanmaz çelik ve kobalt-kromdan dökülen protez bileşenleri.
- Enerji ve Güç Üretimi: İmpellerler, brülör nozülleri ve vana gövdeleri, aşırı aşınmaya ve yüksek basınca dayanacak şekilde tasarlanmıştır.
- Silahlar ve Hassas Donanım: Kuyruklar, alıcılar, kilitleme blokları ve kalıptan doğrudan yakın-ağırlık şekli hassasiyeti gerektiren özel araçlar.
Kaybolan Köpük Dökümün Tercih Edildiği Durumlar
Kaybolan köpük döküm, genellikle çok parçalı montajlar veya karmaşık kum çekirdekleri gerektiren iç sıvı geçişlerine sahip büyük, karmaşık parçalar üretirken parıldar. Çünkü genişletilebilir polistiren köpük modeli, döküm sırasında yapışmamış kum kalıplar içinde buharlaşır, bu da bize eğim açıları ve ayırma çizgilerinden tamamen özgürlük sağlar.
- Otomotiv Güç Aktarma Organları: Motor blokları, alüminyum silindir başlıkları, emme manifoldları ve krank milleri, karmaşık iç soğutma kanalları gerektiren parçalar.
- Ağır Ekipman ve Denizcilik: Büyük pompa muhafazaları, şanzıman kasaları ve ağır hizmet dişli kutuları, çekirdek içermeyen dökümün toplam parça ağırlığını ve montaj işçiliğini önemli ölçüde azalttığı durumlar.
- Ray ve Toplu Taşıma: Fren silindiri, burç bağlantıları ve süspansiyon bağlantıları, dayanıklı dökme demir ve karbon çelik yapılar gerektiren parçalar.
- Boru ve Sıvı İşleme: Karmaşık valf gövdeleri, hidrantlar ve büyük boru bağlantıları, karmaşık iç rotalara sahip tek seferde dökümle üretilir.
Yatırım ve Kaybolan Köpük Döküm Arasından Nasıl Seçim Yapılır
Yatırım döküm ve kaybolan köpük döküm arasındaki temel farkları anlamak, bütçe, hacim ve performans hedeflerinize uygun doğru süreci seçmenizi sağlar.
Dikkate Alınacak Temel Proje Faktörleri
Bileşeninizin seramik kabuk veya yapışmamış kum kalıplar gerektirip gerektirmediğini belirlemek için bu temel ticaretleri değerlendirin:
| Değerlendirme Faktörü | Hangi yöntemin ihtiyaçlarınıza uygun olduğunu belirlemenize yardımcı olmak için, bu iki temel yöntemin nasıl karşılaştırıldığını hızlıca özetledik: | Kayıp Köpük Döküm |
|---|---|---|
| Birincil Kalıp Maliyeti | Orta ila Yüksek (Mum modelleri için metal kalıplar) | Yüksek (Polistiren köpük modeli kalıpları için kalıplar) |
| Yüzey Bitimi | Ra 1.6 - 3.2 µm (Pürüzsüz, minimal hazırlık) | Ra 6.3 - 12.5 µm ( Köpük boncuk dokusunu yansıtır ) |
| Boyutsal Tolerans | Çok sıkı (±0.1 mm ile ±0.2 mm arasında) | Orta ila sıkı (±0.3 mm ile ±0.5 mm arasında) |
| Alaşımların Esnekliği | Neredeyse tüm metaller (Alaşım çelikleri, süper alaşımlar) | İlk olarak dökme demir, alüminyum, basit çelikler |
| İç Çekirdekler | Çözünür veya seramik çekirdekler gerektirir | Çerçevesiz; karmaşık köpük geometrisiyle işlenir |
| Duvar Kalınlığı Sınırı | Ultra-ince duvarlar 1.5 mm'ye kadar | Genellikle 3 mm ve üzeri, köpük çökmesini önlemek için |
Döküm Yatırımını Ne Zaman Seçmelisiniz
Parça geometrisi, metalurjik saflık ve ince boyutsal hassasiyetin vazgeçilmez olduğu durumlarda yatırım dökümünü tercih edin. Bu yöntem şu durumlar için idealdir:
- İstikrarlı Alaşımlar: Gaz kusurlarına dayanamayacak yüksek sıcaklık alaşımları, paslanmaz sınıflar veya karmaşık çeliklerin dökümünde kullanılır. Bu yöntemi düzenli olarak kullanıyoruz alaşımlı çelik yatırım döküm hizmetleri Temiz, yüksek bütünlüğe sahip bileşenler üretmek için.
- Yakın-Ağırlık-Şekli Hassasiyeti: Montaj yüzeyleri, O-ring olukları ve ince detay alanlarında minimum ikincil işleme gerektiren projeler.
- İnce Duvarlar ve Karmaşık Detaylar: İnce kanatlar, keskin kenarlar veya kalın köpük kalıplarıyla doldurulması imkansız mikro özellikler içeren parçalar.
- Düşük ila Orta Üretim Serileri: Mum kalıpları için düşük başlangıç maliyetli kalıp yatırımı gerektiren uygulamalar, prototipleme veya küçük parti siparişleri için finansal açıdan uygundur.
Kayıp Köpük Dökümünü Ne Zaman Seçmelisiniz
Ayna parlak yüzeylere olan ihtiyaçtan çok iç geçitler ve üretim ölçeği ön planda ise kayıp köpük dökümünü tercih edin. Bu süreç en uygun:
- Karmaşık Çerçevesiz Yapılar: Motor blokları, manifoldlar ve pompa muhafazaları gibi büyük bileşenler, aksi takdirde çoklu iç kum çekirdekleri veya çok parçalı montajlar gerektirecek olanlar.
- Sıfır Eğim Gereksinimleri: Taper eklenmeden prizmatik özelliklere izin veren sıfır eğim açılarına sahip geometriler.
- Yüksek Hacimli Gri ve Dökme Demir: Model montajının tamamen otomatik hale getirilebildiği otomotiv, tarım ve ağır ekipman parçaları üretimi.
- Entegrasyon Yoluyla Ağırlık Azaltma: Birden fazla parçadan oluşan kaynaklı montajların, refrakter kaplama ile kaplanmış kalıplanmış polistiren köpük kalıplar kümesi kullanılarak tek bir döküm parçasına dönüştürülmesi.
Referanslar
- seramik kalıbın termal şoka dayanmasını sağlar, yüksek sıcaklık dayanıklığını korur ve her seferinde yapısal olarak sağlam parçalar üretir. ↩
- Vikipedi - Kayıp köpük döküm ↩
- Washington Eyaleti DOR - Yatırım döküm (süreç açıklaması) ↩
- Yatırım Döküm Enstitüsü - Yatırım Dökümde Kabuk İnşası ↩
- NIST SP 960-11 - Metal dökümüne bağlı boyutsal ölçüm sorunları (PDF) ↩