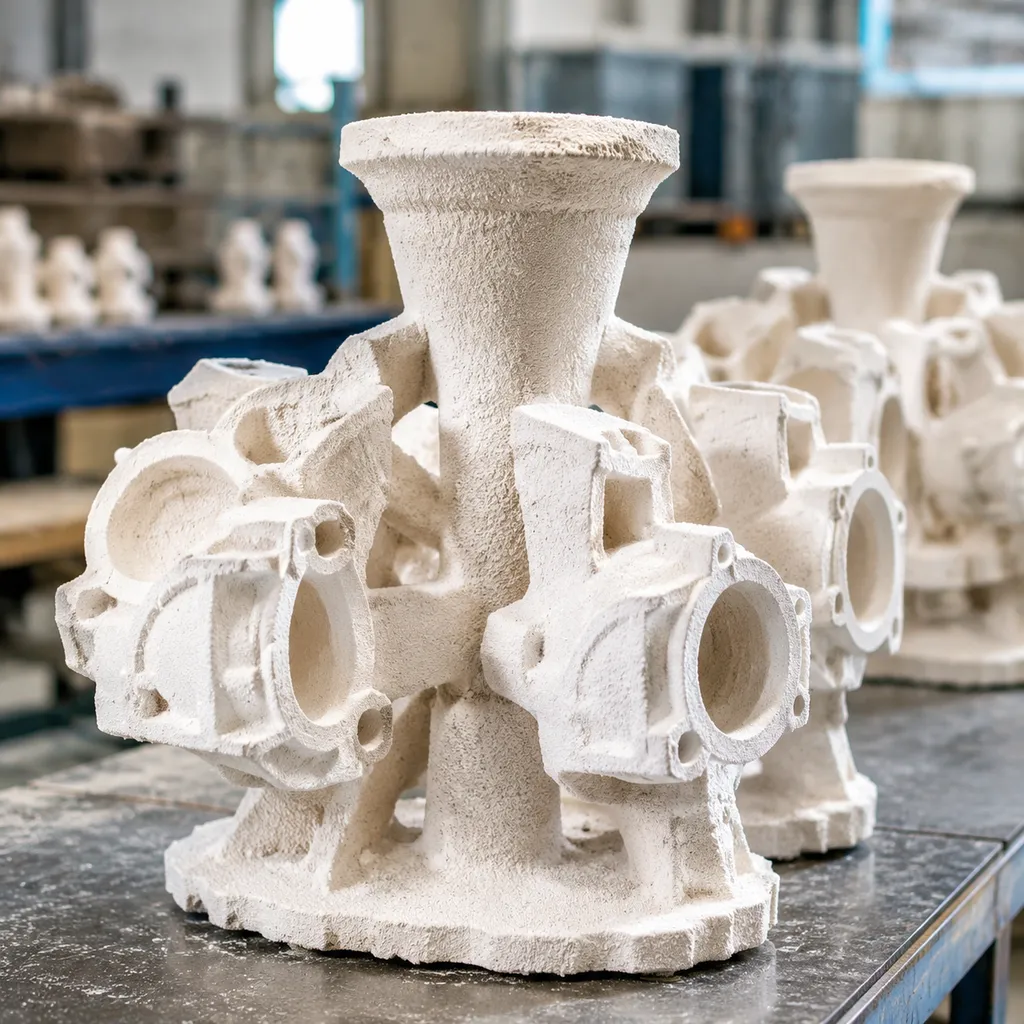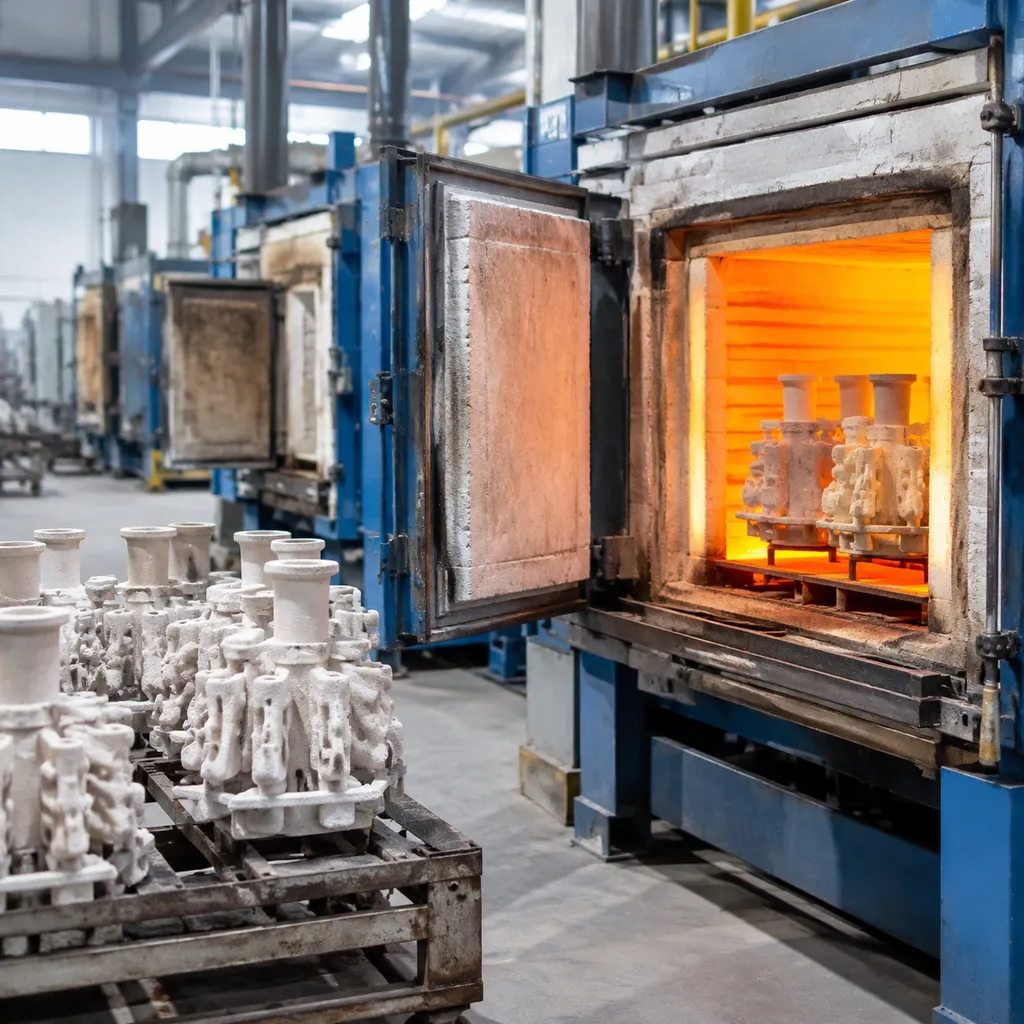
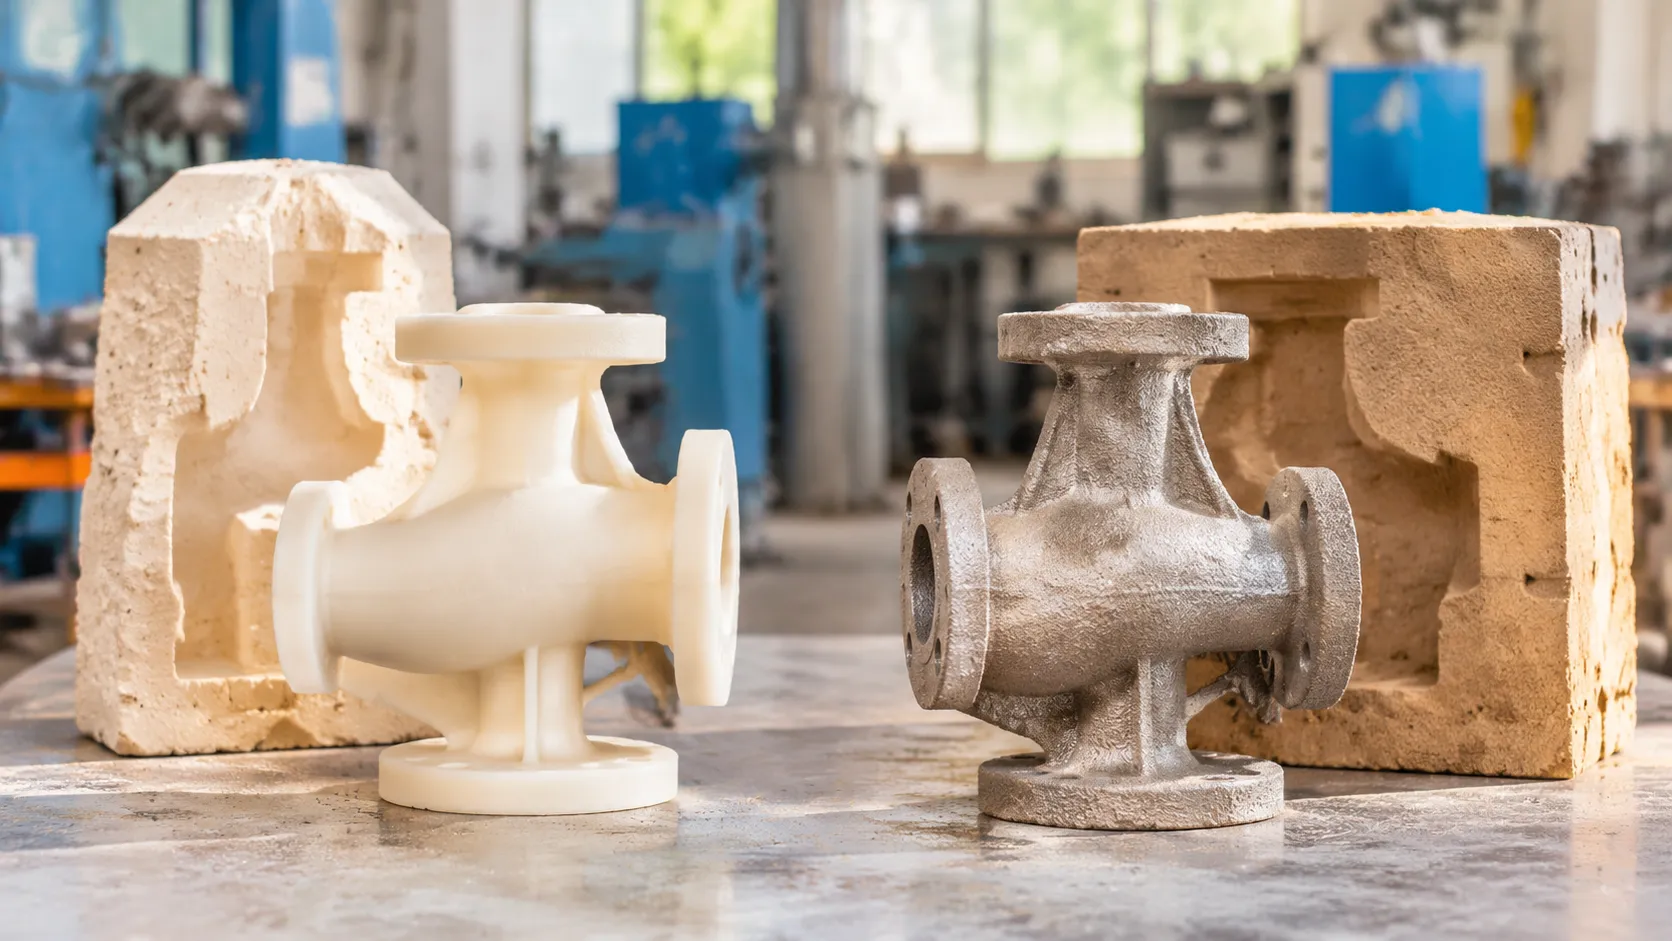
Les éléments essentiels différences entre la coulée en investment et la coulée en mousse perdue commencent par le modèle et le moule : moulé des modèles en cire à l'intérieur d'un coquille en céramique contre un modèle en mousse de polystyrène maintenu dans des moules en sable non lié sous une couche réfractaire perméable. en revêtement.
Aperçu des différences entre le moulage à l'investissement et le moulage à la cire perdue
Aperçu des différences entre la coulée en investment et la coulée en mousse perdue.
Qu'est-ce que le moulage à la cire perdue (moulage à cire perdue) ?
Qu'est-ce que la coulée en investment (cire perdue) ?.
- Création du motif : La coulée en investment, communément appelée technique de la cire perdue, est une méthode de fabrication ultra-précise conçue pour des composants métalliques complexes et à tolérances élevées. des modèles en cire, qui sont regroupés sur un système de porte centrale (arbre de cire).
- Construction de coquille : L'assemblage est plongé de manière répétée dans une boue de céramique liquide et enduit de grains réfractaires pour construire une coque rigide coquille en céramique.
- Désaxage : Les autoclaves à vapeur fondent et drainent la cire, laissant une cavité de moule entièrement creuse et dure.
- Couler : Après que la coque en céramique a été cuite à haute température pour éliminer l'humidité résiduelle, le métal en fusion est versé directement dans le moule creux.
Qu'est-ce que la coulée en sable perdu ?
La coulée en sable perdu (coulée à modèle évaporatif) repose sur un modèle en mousse de polystyrène qui reste à l'intérieur du moule pendant le coulage plutôt que d'être extrait au préalable.
- Assemblage du modèle : Des billes de polystyrène sont soufflées dans un moule et expansées à l'aide de vapeur. Des sections complexes peuvent être pré-moulées et collées ensemble sans les limitations conventionnelles de tirage.
- Revêtement réfractaire : Le regroupement de mousse est recouvert d'un perméable perméable pour maintenir la forme structurelle et faciliter l'évacuation des gaz pendant le coulage.
- Compaction du sable : Le regroupement de modèles secs est placé dans une boîte de moulage ouverte et entouré de, des moules en sable non lié, qui sont compactés à l'aide de vibrations multi-axes.
- Déplacement thermique : Verser du métal en fusion directement sur la mousse vaporise instantanément le polystyrène, permettant au métal liquide d'occuper la géométrie exacte laissée par la mousse qui disparaît.
La coulée en sable perdu est idéale pour des pièces complexes avec des passages internes difficiles, tels que les blocs moteurs, les carters de pompe et le matériel marin, où des géométries sans tirage et sans noyau réduisent les coûts de production finaux.
Principes de fonctionnement du noyau comparés
La divergence fondamentale réside dans le fait que la cavité du moule est creuse avant la coulée ou déplacée physiquement pendant le coulage.
| Caractéristique du processus | Pour atteindre la véritable | Coulée en mousse perdue (Modèle évaporatif) |
|---|---|---|
| Support de modèle | Cire sacrificielle injectée | Polystyrène expansible moulé (EPS) |
| Médium de moule | Fusée à haute résistance coquille en céramique | Sec, compacté des moules en sable non lié |
| Évacuation du modèle | Déglaçage à l'autoclave avant versage | Vaporisé au contact par le métal en fusion entrant |
| Noyaux internes | Nécessite des noyaux solubles ou en céramique | Sans noyau ; capturé à l'intérieur de l'assemblage du modèle |
| État de la cavité du moule | Coquille en céramique creuse, pré-évacuée, chaude | amas de mousse solide déplacé dynamiquement |
| Précision de surface | Supérieure (Ra 1,6 - Ra 3,2 µm) | Modérée (Ra 6,3 - Ra 12,5 µm) |
- Formation de cavités : La coulée en cire perdue repose sur une chambre en céramique propre et vide, minimisant drastiquement l'évolution de gaz internes. La technique de la mousse perdue dépend d'une décomposition thermique dynamique, nécessitant une perméabilité contrôlée pour que les gaz de la mousse évaporée s'échappent sans piéger de défauts dans l'alliage en cours de solidification.
- Outils & Géométrie : La coulée en cire perdue offre la plus grande cohérence dimensionnelle et une surface lisse pour les pièces critiques, tandis que la technique de la mousse perdue permet une liberté de conception radicale pour les assemblages consolidés sans lignes de séparation.
Principales différences de processus : du modèle à la coulée
Comprendre les différences pratiques entre la coulée en cire perdue et la coulée en mousse perdue revient à considérer trois phases opérationnelles : comment nous fabriquons le modèle, comment nous construisons le moule, et comment le modèle est dégagé pour faire place au métal en fusion. Bien que les deux appartiennent à la famille des coulées à modèle jetable, leur exécution en atelier est fondamentalement différente.
Matériau du modèle : polystyrène expansé vs cire moulée
Le choix des outils et du matériau pour le modèle initial détermine tout, de la texture de surface au comportement dimensionnel :
- Coulée en cire perdue (Cire moulée) : Nous injectons de la cire industrielle spécialement formulée dans des moules en aluminium usinés de précision pour produire des modèles durables des modèles en cire. La cire offre une surface ultra-dense et non poreuse qui reproduit fidèlement les coins nets, les textes fins et les micro-détails sans grain de surface.
- Coulée en mousse perdue (Polystyrène expansé) : Nous pré-expansons des billes de polystyrène (EPS), les injectons dans un outil en aluminium, et les fusionnons à l'aide de chaleur à la vapeur. Alors qu'un modèle en mousse de polystyrène est rigide, léger et économique pour des structures grandes et complexes, sa structure de billes fusionnées laisse intrinsèquement une texture caractéristique de billes sur la surface finale de la pièce coulée.
| Caractéristique | Modèle en cire moulée | Modèle en mousse de polystyrène expansé (EPS) |
|---|---|---|
| Densité du matériau | Élevé, non cellulaire | Faible, structure de billes cellulaire |
| Assemblage du modèle | Soudage thermique manuel ou robotisé | Collage à l'adhésif thermofusible |
| Rigidité de manipulation | Sensibilité aux variations de température ambiante | Rigide, résistant aux chocs, léger |
| Temps de cycle de fabrication | Cycles d'injection modérés | Cycles d'expansion de vapeur rapides |
Fabrication de moules : sable non lié vs coquille en céramique
La phase de fabrication du moule révèle la plus grande divergence en termes de manipulation, d'équipement et de support structurel :
- Moules en sable non lié (moule en mousse perdue) : Nous appliquons une perméable bouillie perméable directement sur l'assemblage du modèle en mousse et laissons sécher complètement. Le groupe recouvert est suspendu dans une boîte, remplie de sable de silice propre et sec, sans liants chimiques, et soumis à une vibration multidirectionnelle. La table vibrante compacte le sable non lié fermement dans chaque cavité externe et passage intérieur, verrouillant le modèle en place uniquement par compactage mécanique.
- Coquille en céramique (fonderie à cire perdue) : Le groupe en cire est plongé à plusieurs reprises dans une bouillie de silice colloïdale de haute qualité, saupoudré de stuc réfractaire calibré (zircon ou silice fondue), puis séché sous un contrôle strict de l'humidité. La répétition de ce processus crée un moule robuste, autoportant coquille en céramique capable de résister à des températures extrêmes du métal sans coquilles de support externes.[1] Nous optimisons en permanence notre procédé de moulage à la cire perdue avec coque céramique pour garantir l'absence de déformation de la coquille dans des géométries complexes.
Retrait du modèle : vaporisation thermique vs dégommage en autoclave
La façon dont et le moment où le modèle quitte le moule impactent directement le contrôle des défauts, la propreté métallurgique et les temps de cycle :
- Dégommage en autoclave (fonderie à cire perdue) : Le retrait du modèle se produit avant lors du coulage. Nous chargeons les coquilles en céramique verte dans une autoclave à vapeur à haute pression, où un transfert thermique rapide fait fondre jusqu'à 95% de cire en quelques minutes sans fissurer la coquille. Le moule est ensuite cuit à haute température (généralement 900°C-1100°C) pour brûler les traces de cire résiduelles et préchauffer la cavité - une étape abordée dans notre cycle de déliantage en fonderie à cire perdue aperçu. Ce classique coulée en cire perdue assure que l'alliage fondu se déverse dans une cavité propre, vide et préchauffée, éliminant ainsi les défauts de gaz.[3]
- Vaporisation thermique (Coulée en mousse perdue) : Le retrait du modèle se produit conjointement avec la coulée. Le motif en mousse reste dans le moule en sable sec. Lorsque le métal fondu frappe la mousse, la chaleur extrême provoque une pyrolyse instantanée et une vaporisation thermique.[2] Le métal en pleine montée remplace la mousse disparaissante en temps réel, tandis que les gaz de combustion du polymère s’échappent à travers la fine couche réfractaire dans le lit de sable lâche. Contrôler la pression de tête métallostatique et la vitesse de coulée est crucial ici pour éviter l’enfermement de gaz et les défauts de prise de carbone.
Précision dimensionnelle et qualité de surface
Lors de l’évaluation des différences entre la cire d’investissement et la coulée en mousse perdue, la qualité de surface et le contrôle dimensionnel dictent souvent la méthode de fabrication finale. Les deux méthodes produisent des composants proches de la forme finale, mais leurs médias d’outillage, matériaux de motif et dynamiques de moule conduisent à des caractéristiques physiques distinctes.
Finition de surface et capacités de texture
Le matériau du motif façonne directement la surface extérieure de votre pièce moulée :
- Moulage à la cire perdue : Nous injectons un fluide des modèles en cire dans des matrices métalliques polies, puis les recouvrons d’une boue liquide de haute qualité et de stuc fin pour former une couche dense coquille en céramique. Cela produit une finition exceptionnellement lisse, semblable à un miroir, allant de Ra 1,6 à 3,2 µm (63-125 µin) - la même gamme que celle que nous documentons dans nos finition de surface de la coulée en investissement notes.[4]
- Fonderie à la mousse perdue : Le moulage modèle en mousse de polystyrène se compose de billes cellulaires expansées. Même après l’application d’un perméable, perméable, les lignes de joint microscopiques entre les billes de mousse se transfèrent sur le métal, créant une texture de surface "peau d’orange" avec un profil de rugosité d’environ Ra 6,3 à 12,5 µm (250-500 µin).
| Métrique | Coulée sous pression | Fonderie à la mousse perdue |
|---|---|---|
| Rugosité de surface typique | Ra 1,6 - 3,2 µm (63 - 125 µin) | Ra 6,3 - 12,5 µm (250 - 500 µin) |
| Texture de surface | Lisse, uniforme, aspect satiné | Transfert de motif texturé, perles |
| Définition précise des caractéristiques | Texte ultra-tranchant, filetages et serrations | Bords arrondis, détails modérés |
| Adéquation cosmétique après moulage en fusion | Prêt pour le placage, le polissage ou l'exposition directe | Nécessite un sablage, un meulage ou un revêtement |
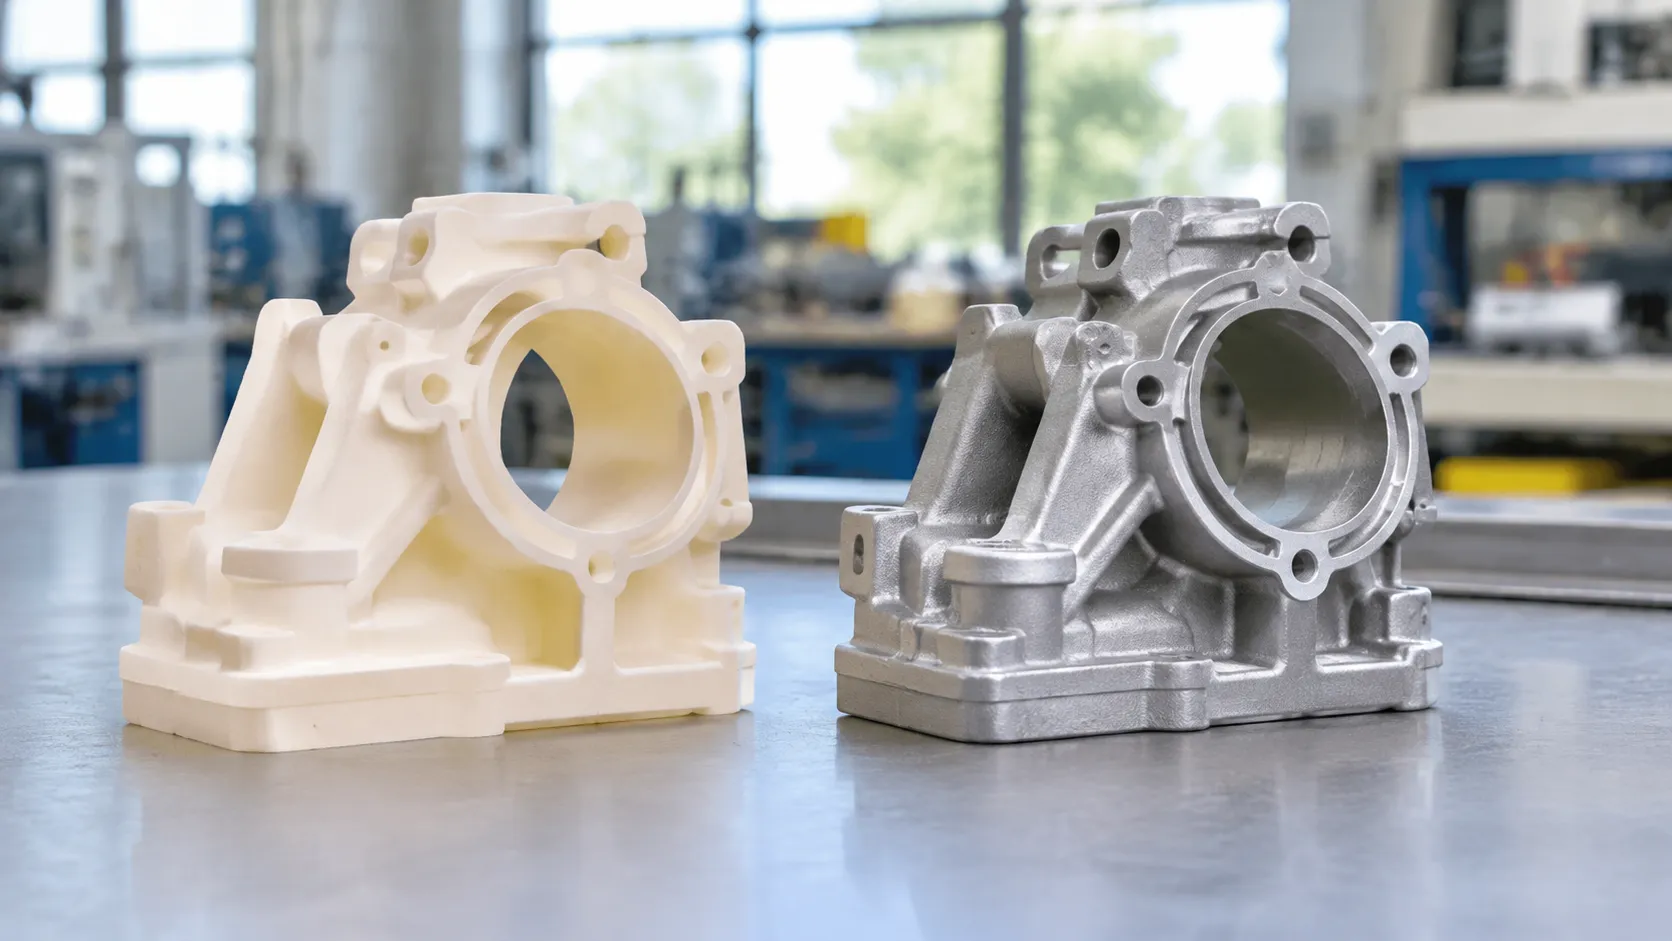
Précision et répétabilité des tolérances
Les différences fondamentales entre la coulée en cire perdue et la coulée en mousse perdue deviennent évidentes dans la cohérence des tolérances :
- Moulage à la cire perdue : Le moule en céramique rigide maintient une stabilité dimensionnelle précise à haute température de fusion. Nous visons généralement des tolérances linéaires dans la ISO 8062 CT4 à CT6 bandes de discussion pour les pièces en investissement de précision, avec des caractéristiques critiques souvent maintenues près de ±0,1 mm (±0,004 in) selon la géométrie et la composition de l'alliage.[5]
- Fonderie à la mousse perdue : Intérieur renforcé des moules en sable non lié compacté par vibration, la mousse peut fléchir, se comprimer ou se déformer subtilement lors du revêtement et du chargement de sable. Les capacités linéaires typiques sont plus grossières - souvent discutées autour de ISO 8062 CT6 à CT8 - avec de nombreuses pièces de taille moyenne atteignant près de ±0,3 mm à ±0,5 mm avant l'usinage.[2]
Exigences pour l'Usinage Secondaire
Nous sommes des prestataires de services de Fonderie de Précision et d'Usinage CNC professionnels, et nous visons toujours à réduire les temps de cycle en limitant les opérations post-fonderie :
- Capacités de Forme Prête à l'Emploi : La fonderie à la cire perdue élimine souvent la nécessité de fraisage secondaire, de perçage ou de profilage. Les faces de montage critiques, les trous traversants et les contours délicats sortent souvent du moule dans les limites finales d'ingénierie.
- Marge d'usinage : Les pièces en mousse perdue nécessitent généralement une marge d'usinage de 1,5 mm à 3,0 mm sur les faces d'étanchéité, les journaux de roulement et les zones d'assemblage serré pour éliminer les résidus de mousse, l'échelle et ajuster les dimensions.
- Traitement en interne : Pour les composants à tolérances serrées nécessitant des transitions sans couture entre la fonderie et l'assemblage final, les projets utilisant notre service de fonderie en laiton personnalisé avec usinage de précision ou des le moulage à la cire perdue en aluminium programmes de haute précision équilibrent la précision de la fonderie avec la finition CNC multi-axes.
Liberté de Géométrie à travers la Fonderie à la Cire Perdue et la Fonderie à Mousse Perdue
Lors de l'évaluation du différences entre la coulée en investment et la coulée en mousse perdue, la capacité géométrique est souvent le facteur décisif. Les deux méthodes évitent les limitations traditionnelles de la fonderie sur sable standard, mais résolvent les défis géométriques de manière fondamentalement différente. En tant que prestataires de services de Fonderie de Précision et d'Usinage CNC, nous aidons les ingénieurs à équilibrer la complexité des passages internes, les contraintes dimensionnelles et l'épaisseur des parois pour choisir la bonne approche pour leurs composants.
Fonderie sans noyau vs. Noyaux en céramique
La gestion des chambres creuses et des géométries sous-cut internes marque une grande différence entre les deux procédés :
- Fonderie à la Mousse Perdue (Fonderie sans noyau véritable) : Le modèle en mousse de polystyrène est moulée en sections modulaires et assemblée par collage. Parce que le sable non lié circule librement dans chaque cavité interne et se consolide par vibration, le procédé ne nécessite pas de noyaux en sable séparés, de supports de noyaux ou de liants. Cela le rend idéal pour des passages internes complexes et interconnectés comme les culasses de moteurs ou les collecteurs de fluides.
- Fonderie par investissement (noyaux en céramique) : Alors que la norme des modèles en cire gère une complexité externe élevée, les cavités creuses nécessitent des noyaux en céramique préformés ou des inserts en cire soluble. Ces noyaux sont placés à l’intérieur du moule d’injection de cire, recouverts de cire, puis dissous ou éliminés chimiquement après la coulée. Cette approche offre une précision interne exceptionnelle pour des pièces complexes, telles que des aubes de turbines haute température et des pièces spécialisées moulage à la cire perdue de précision.
Angles d’ébauche et lignes de séparation
Les règles de conception des outillages diffèrent considérablement entre la mousse et la cire, impactant directement le profil final de la pièce :
- Angles de dégagement zéro : La coulée en mousse perdue permet des angles de dégagement à zéro degré sur tout le corps de la pièce car le modèle reste dans le moule jusqu'à sa vaporisation lors du coulage. En revanche, les modèles en cire doivent être mécaniquement éjectés des moules en aluminium ou en acier, nécessitant des angles de dégagement standards de 0,5° à 1,5° sur les parois verticales. Comprendre ces contraintes d'outillage revient à peser les avantages et inconvénients de la conception des moules de coulée en acier au cours du développement initial du produit.
- Élimination de la ligne de séparation : Parce que la coulée sous coquille nécessite de retirer un modèle en cire d’un outil rigide, cela laisse une ligne de séparation qui doit être dégrossie ou intégrée avant le revêtement en suspension. Les modèles en mousse perdue ont également des lignes de témoins provenant de l’outillage en mousse, mais les assemblages complexes sont construits en collant plusieurs segments de mousse, permettant de déplacer les lignes de séparation loin des faces de scellement critiques.
Limitations de taille de pièce et d’épaisseur de paroi
L’épaisseur de paroi et l’enveloppe globale de la pièce mettent en évidence des différences nettes entre la coulée en coquille perdue et la coulée en mousse perdue :
| Paramètre de conception | Coulée sous pression | Fonderie à la mousse perdue |
|---|---|---|
| Épaisseur minimale de paroi | 1,0 mm - 1,5 mm (0,040" - 0,060") | 3,0 mm - 4,0 mm (0,120" - 0,160") |
| Poids optimal de la pièce | Gramme jusqu’à 50 kg (typique) | 5 kg jusqu’à plusieurs centaines de kg |
| Fiabilité du remplissage des parois fines | Supérieure ; chaud coquille en céramique empêche le refroidissement prématuré | Modérée ; les parois fines risquent une vaporisation incomplète de la mousse |
| Évolutivité des grands composants | Limité par le poids de la coquille, la fragilité et les bains d'immersion | Élevé ; limité uniquement par la taille du châssis de moulage et de la table de compactage |
Pour les pièces petites, légères, à parois minces et aux détails extrêmement précis, la fonderie à cire perdue reste la meilleure voie de fabrication quasi-nette.[4] Pour les pièces massives, hautement intégrées et multi-passages, où l'assemblage de composants séparés en une seule pièce réduit l'usinage en aval, le moulage à mousse perdue offre une liberté de conception supérieure.
Compatibilité des matériaux et qualité métallurgique
L'intégrité métallurgique d'un composant fini dépend fortement de la manière dont la cavite du moule est formée et remplie. Lors de l'examen des différences entre la fonderie à cire perdue et le moulage à mousse perdue, la façon dont les matériaux de modèle réagissent avec le métal en fusion détermine la sélection des alliages, la propreté interne et la vulnérabilité aux défauts.
Compatibilité des métaux et des alliages
- Moulage à la cire perdue : Cette méthode offre une liberté métallurgique pratiquement illimitée. Étant donné que les modèles en cire sont complètement éliminés avant que le métal fondu ne pénètre dans la coquille céramique préchauffée, il n'y a pas d'interaction chimique entre le modèle et le bain de fusion.[3] Il fonctionne parfaitement avec les aciers inoxydables, les aciers à outils, l'aluminium, le laiton et même les alliages difficiles à base de nickel et de cobalt applications exigeantes de superalliages.
- Fonderie à la mousse perdue : Ce processus prospère principalement avec les fontes (grises, ductiles) et les alliages d'aluminium. La coulée d'acier à faible carbone ou d'alliages réactifs présente de graves obstacles métallurgiques. Comme le métal en fusion vaporise le modèle en mousse de polystyrène pendant la coulée, une absorption de carbone se produit fréquemment, modifiant la chimie et réduisant la résistance à la corrosion dans les aciers sensibles. Le choix du bon processus reflète souvent les critères trouvés dans notre meilleur métal pour la coulée directives.
Risques de porosité gazeuse et de défauts de coulée
Le principal risque métallurgique dans le moulage à mousse perdue provient de la décomposition thermique du modèle pendant la coulée elle-même.
| Paramètre de défaut | Pour atteindre la véritable | Fonderie à la mousse perdue |
|---|---|---|
| État de la cavite pendant la coulée | Coquille céramique complètement creuse et préchauffée | Mousse de polystyrène solide à l'intérieur de moules en sable non lié |
| Risque de gaz piégé | Très faible ; les gaz s'échappent librement à travers la coque perméable | Élevé ; une dégradation rapide de la mousse crée de grands volumes de gaz |
| Potentiel de défaut de carbone | Aucun ; le motif est évacué lors du déwaxage en autoclave | Modéré à élevé ; risque de défauts de carbone brillant et de plis |
| Propreté interne | Densité métallurgique supérieure et pureté microstructurale | Nécessite un contrôle strict du vide et une perméabilité appropriée du revêtement réfractaire |
Dans la technique de la cire perdue, si les résidus de mousse liquide et les gaz ne peuvent pas s'échapper à travers le revêtement réfractaire perméable dans le sable sec, ils restent piégés à l'intérieur du front de solidification, entraînant de la porosité ou un remplissage incomplet. La coulée en coquille perdue évite cela en utilisant une coque vide préchauffée, garantissant des structures de grains beaucoup plus propres et une étanchéité à la pression.
Impact environnemental et émissions
Les deux méthodes génèrent des émissions et des flux de déchets distincts en fonderie :
- Profil d'émissions : La coulée en coquille perdue génère principalement des émissions lors du cycle de combustion, où les résidus de cire sont brûlés dans des fours avant la coulée. En revanche, la technique de la cire perdue libère des gaz pyrolytiques (styrene, benzène, monoxyde de carbone) pendant la coulée lorsque le métal liquide frappe la mousse. Cela nécessite des hottes d'extraction à haute efficacité et des oxydants thermiques pour capturer les composés organiques volatils (COV).
- Recyclage du sable et des matériaux : La technique de la cire perdue présente un avantage environnemental dans le recyclage du sable. Parce qu'elle repose sur des moules en sable non lié sans liants chimiques, les fonderies peuvent souvent refroidir, dépoussiérer et réutiliser une grande partie du sable (généralement plus de 90 % dans des circuits de recyclage bien gérés). La coulée en coquille perdue génère des déchets de coquille en céramique après démoulage, qui sont plus difficiles à recycler et finissent généralement sur les marchés d'agrégats secondaires ou en décharge. La cire, quant à elle, est récupérée et reconditionnée régulièrement dans le processus de coulée en coquille.
Analyse des coûts : Outillage, production et volume
Évaluer les différences financières entre la coulée en coquille perdue et la coulée en cire perdue nécessite de dépasser le prix du métal brut. L'outillage, la taille des lots et l'affectation du personnel déterminent quel procédé offre le coût par pièce le plus bas.
Coûts initiaux de fabrication et de moules
Les coûts initiaux de fabrication représentent un point de divergence principal entre les deux processus :
- Moulage Lost Foam : Les modèles nécessitent des moules en aluminium usinés équipés de canaux à vapeur et de broches d’éjection pour étendre les billes de polystyrène. Ces outils d'injection de mousse multi-cavités exigent des investissements initiaux en ingénierie plus élevés, souvent sensiblement plus coûteux que les moules d'injection en cire standard (généralement une prime de plusieurs dizaines de pourcents, selon le programme).
- Moulage en investissement : Les modèles en cire sont réalisés dans des moules en aluminium simples sans besoin de mécanismes d'injection de vapeur. Pour le prototypage ou les essais pilotes, nous réduisons les coûts de développement initiaux grâce à des de prototypage rapide et d'outillage pour une production en faible volume, en contournant complètement la fabrication de moules en acier dur ou en aluminium via des modèles imprimés en 3D.
| Élément de coût | Coulée sous pression | Fonderie à la mousse perdue |
|---|---|---|
| Complexité du moule | Modérée (moules en cire simples) | Élevée (moules ventilées, assistées par vapeur) |
| Coût initial de l’outillage | Modérée à élevée | De élevée à très élevée |
| Coût des consommables | Élevé (lits de céramique, liants) | Faible (sable de silice non lié réutilisable) |
| Nettoyage de l’usinage | Minime (forme proche de la pièce finale) | Faible à modérée (forme proche de la pièce finale) |
Économies d’échelle entre production en grande série et en petite série
Le volume de commandes modifie radicalement la viabilité économique de chaque approche :
- Volumes faibles à moyens (de 1 à 5 000 unités) : La fonderie sous cire perdue présente l'avantage. Un outillage en cire plus simple s'amortit plus rapidement sur des séries de production plus courtes, évitant que la dépréciation de l'outil n'augmente le prix unitaire. Lorsqu'on travaille avec des alliages de grande valeur, la revue de nos avantages, grades et coûts du processus de fonderie sous cire en acier inoxydable révèle des économies claires lors des productions en petites séries où la flexibilité de la mise en place est la plus importante.
- Volumes élevés (10 000+ unités) : La coulée en mousse perdue domine les grandes séries de pièces complexes comme les blocs moteurs et les carters de pompe. Une fois que les moules en mousse coûteux sont amortis, les coûts de production chutent considérablement car le sable non lié ne nécessite pas d'adhésifs coûteux, et les modèles en mousse coûtent moins cher par unité à produire que la cire de moulage formulée.
Temps de cycle et efficacité du travail
Les cycles de production et les points de contact manuels influencent les coûts généraux de l'usine :
- Création et assemblage des modèles : Les cycles de moulage en mousse sont rapides, mais les modèles nécessitent de longues périodes de séchage de l'adhésif lors de la construction d'assemblages complexes en plusieurs pièces. L'injection de modèles en cire est rapide, et l'assemblage sur des arbres est une pratique standard.
- Préparation du moule : La coulée en coquille perdue est limitée par l'étape de fabrication de la coquille. Immerger des arbres en cire dans des slurry en céramique et appliquer du stuc réfractaire nécessite des cycles de séchage répétés, prenant de 24 à 72 heures par lot. La coulée en mousse perdue évite complètement ce goulot d'étranglement du séchage : la mousse recouverte repose dans du sable lâche, compacté via des tables vibrantes en quelques minutes.
- Démoulage après la coulée : Nettoyer un arbre en cire perdue demande des démoulages pneumatiques, des jets d'eau ou des lixiviations chimiques pour retirer les coquilles en céramique durcies. Les pièces en mousse perdue se retirent librement du sable sec et non lié sans nécessiter de retrait mécanique de la coquille, réduisant la main-d'œuvre manuelle et les délais de fabrication.
Applications de la coulée en cire perdue vs en mousse perdue par industrie
Comprendre les différences pratiques entre la coulée en cire perdue et en mousse perdue revient à déterminer où chaque méthode offre le meilleur retour sur investissement en atelier. Les deux techniques produisent des composants métalliques complexes, mais leurs exigences mécaniques, choix d'alliages et besoins en lots dictent différentes applications industrielles.
Où la coulée en cire perdue excelle
Nous utilisons la coulée en cire perdue lorsque la précision, la finition de surface et l'intégrité métallurgique ne peuvent être compromises. En utilisant des modèles en cire plongés dans une coquille en céramique réfractaire, ce procédé gère des alliages exigeants et des géométries à parois fines que d'autres méthodes ont du mal à réaliser.
- Aéronautique et Défense : Palettes de turbines, aubes de moteurs à réaction, composants de systèmes de carburant et supports structurels fabriqués à partir d'alliages superalliages à haute température et de titane.
- Dispositifs médicaux : Implants orthopédiques (hanches et genoux), instruments chirurgicaux et composants prothétiques moulés en acier inoxydable de qualité chirurgicale et en cobalt-chrome.
- Énergie et production d'électricité : Impellers, buses de brûleur et corps de vannes conçus pour résister à une usure extrême et à une haute pression.
- Armes à feu et quincaillerie de précision : Déclencheurs, récepteurs, blocs de verrouillage et outils spécialisés nécessitant une précision proche de la forme finale directement à partir du moule.
Où la coulée en mousse perdue est préférée
La coulée en mousse perdue brille lors de la production de pièces grandes et complexes avec des passages internes de fluide qui nécessiteraient normalement des assemblages en plusieurs pièces ou des noyaux en sable complexes. Parce que la mousse de polystyrène expansé se vaporise lors de la coulée dans des moules en sable non liés, cela nous donne une liberté totale par rapport aux angles d'inclinaison et aux lignes de séparation.
- Groupes motopropulseurs automobiles : Blocs moteurs, culasses en aluminium, collecteurs d'admission et vilebrequins nécessitant des passages de refroidissement internes complexes.
- Équipement lourd et marine : Carters de pompe de grande taille, boîtes de vitesses et boîtes de vitesses robustes où la coulée sans noyau réduit considérablement le poids total de la pièce et la main-d'œuvre d'assemblage.
- Chemins de fer et transit : Cylindres de frein, coupleurs à nœud et liens de suspension nécessitant des structures en fonte durable et en acier au carbone.
- Tuyauterie et gestion des fluides : Corps de vannes complexes, bornes d'incendie et raccords de tuyaux de grande taille coulés avec un routage interne complexe en une seule coulée.
Comment choisir entre la coulée en cire perdue et la coulée en mousse perdue
Comprendre les différences clés entre la coulée en cire perdue et la coulée en mousse perdue vous permet de sélectionner le procédé adapté à votre budget, votre volume et vos objectifs de performance.
Facteurs clés du projet à considérer
Pour déterminer si votre composant nécessite un moule en céramique ou des moules en sable non liés, évaluez ces compromis fondamentaux :
| Facteur d'évaluation | Pour atteindre la véritable | Fonderie à la mousse perdue |
|---|---|---|
| Coût principal de l'outillage | Modéré à élevé (empreintes en métal pour modèles en cire) | Élevé (moules pour l'outillage en mousse de polystyrène) |
| Finition de surface | Ra 1,6 - 3,2 µm (lisse, préparation minimale) | Ra 6,3 - 12,5 µm (Reflète la texture de la bille de mousse) |
| Tolérance dimensionnelle | Très serré (±0,1 mm à ±0,2 mm) | Modéré à serré (±0,3 mm à ±0,5 mm) |
| Flexibilité d’alliage | Pratiquement tous les métaux (Aciers alliés, superalliages) | Principalement fonte, aluminium, aciers simples |
| Noyaux internes | Nécessite des noyaux solubles ou en céramique | Sans noyau ; géré par une géométrie complexe de mousse |
| Limite d'épaisseur de paroi | Parois ultra-fines jusqu'à 1,5 mm | Typiquement 3 mm et plus pour éviter l'effondrement de la mousse |
Quand choisir la microfusion (cire perdue)
Choisissez la coulée en cire perdue lorsque la géométrie de la pièce, la pureté métallurgique et la précision dimensionnelle fine sont non négociables. Cette méthode est idéale pour :
- Alliages exigeants : Verser des alliages à haute température, des grades en acier inoxydable ou des aciers complexes où les défauts gazeux dus à la vaporisation de la mousse ne peuvent pas être tolérés. Nous utilisons régulièrement cette méthode dans notre fonderie de précision en acier allié pour produire des composants propres et de haute intégrité.
- Précision proche de la forme finale : Projets nécessitant un usinage secondaire minimal sur les faces de montage, les rainures pour joints toriques et les zones de détails fins.
- Parois fines et détails complexes : Pièces comportant des aubes fines, des arêtes vives ou des micro-caractéristiques impossibles à remplir avec des moules en mousse plus épais.
- Séries de faible à moyenne production : Applications où le faible investissement initial dans les moules en cire permet de rendre la prototypage ou les commandes en petites séries économiquement viables.
Quand choisir la coulée en mousse perdue
Optez pour la coulée en mousse perdue lorsque les passages internes et l'échelle de production l'emportent sur la nécessité d'obtenir des surfaces parfaitement lisses. Ce procédé est particulièrement adapté pour :
- Structures complexes sans noyau : Grands composants tels que blocs moteurs, collecteurs d'admission et boîtiers de pompe qui nécessiteraient autrement plusieurs noyaux en sable internes ou des assemblages en plusieurs pièces.
- Exigences de zéro tirage : Géométries bénéficiant d'angles de tirage zéro, permettant des caractéristiques prismatiques sans pente supplémentaire.
- Fonte grise et ductile en grande série : Pièces automobiles, agricoles et d'équipements lourds produites en grande quantité où l'assemblage des modèles peut être entièrement automatisé.
- Réduction du poids par intégration : Consolidation d'ensembles soudés multi-pièces en une seule pièce coulée en utilisant un ensemble de modèles en mousse de polystyrène moulée trempée dans un revêtement réfractaire.
Références
- Investment Casting Institute – Fabrication des coques en fonderie à cire perdue ↩
- Wikipedia - Coulée en mousse perdue ↩
- DOR de l'État de Washington - Coulée sous pression (description du procédé) ↩
- Machinery Lubrication – Présentation de la fonderie à cire perdue ↩
- NIST SP 960-11 - Problèmes de mesure dimensionnelle liés à la coulée de métal (PDF) ↩