Cet article présente principalement le procédé de moulage à la cire perdue avec coque céramique – comment les fonderies construisent un moule réfractaire multicouche autour d’un modèle sacrificiel modèle en cire afin de couler des pièces métalliques de forme quasi définitive, présentant des détails de surface fins et une métallurgie maîtrisée. L’intégrité de la coque dépend des barbotine céramique trempages, de l’application de stuc, du séchage contrôlé, du, décirage, et de la cuisson avant le métal en fusion remplit le moule en alliage.
Présentation du procédé de moulage à la cire perdue avec coque céramique
La fabrication industrielle moderne exige une précision absolue, des géométries complexes et une qualité de surface exceptionnelle. Le procédé de moulage à la cire perdue avec coque céramique constitue la solution de référence pour la fabrication de pièces de forme quasi définitive, en associant les avancées de la science des matériaux à l’ingénierie métallurgique afin de produire des composants que les méthodes de moulage traditionnelles ne peuvent égaler.
Qu’est-ce que le moulage à la cire perdue avec coque céramique ?
Le procédé de moulage à la cire perdue avec coque céramique est une technique de moulage de précision qui consiste à construire une enveloppe céramique multicouche sacrificielle autour d’un assemblage de modèles consommables[4]. À la base, cette méthode remplace les moules solides traditionnels et encombrants par une coque céramique technique à haute intégrité, conçue pour offrir une stabilité thermique, une perméabilité et une résistance mécanique maximales.
La fabrication de la coque suit un cycle rigoureux :
Assemblage du modèle : Un modèle sacrificiel modèle en cire est assemblé en grappe et relié à un système central de canaux de coulée.
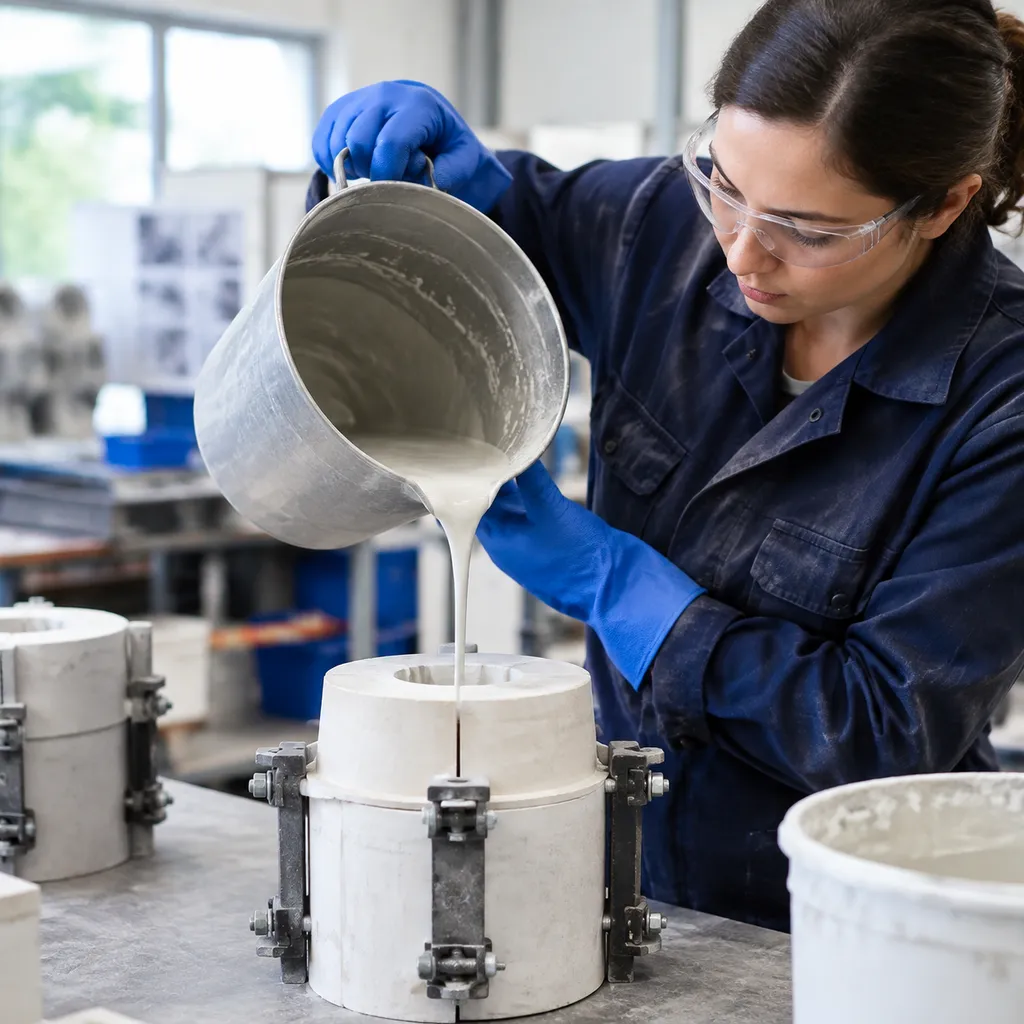
Application de la barbotine : La grappe est plongée dans une formulation spécialisée barbotine céramique composée de liants liquides à base de silice colloïdale et de farines réfractaires finement broyées (telles que le zircon ou la silice fondue).
Stuccage : Des grains réfractaires grossiers sont immédiatement déposés sur la couche de barbotine humide afin d'assurer la liaison mécanique et de définir l'épaisseur de la coque.
Déglaçage et cuisson : Après plusieurs cycles successifs d'immersion et de séchage permettant d'atteindre l'épaisseur de coque souhaitée, le modèle est éliminé à l'aide de vapeur à haute pression décirage. Le moule creux subit ensuite un traitement à haute température de la cuisson et un frittage céramique, créant ainsi une structure rigide prête à recevoir le le métal en fusion métal.
L'évolution des procédés de moulage à cire perdue
Les principales évolutions qui caractérisent les procédés modernes de moulage à cire perdue avec coque céramique comprennent :
- Des châssis solides aux coques céramiques : Les premiers procédés industriels de moulage reposaient largement sur des moules d'investissement massifs et solides en plâtre ou en silicate. L'introduction de coques céramiques minces a considérablement réduit le poids des moules, accéléré les cycles de production, amélioré la perméabilité aux gaz et permis le moulage d'ensembles plus volumineux et plus complexes.
- Innovations dans la chimie des liants : L’industrie est passée des liants volatils à base de solvants aux systèmes avancés de silice colloïdale en phase aqueuse, plus respectueux de l’environnement. Ces liants modernes offrent une résistance mécanique à l’état cru supérieure, une excellente capacité de réticulation et un contrôle précis de la rhéologie de la barbotine.
- Gradients de matériaux réfractaires optimisés : Les fonderies utilisent désormais des combinaisons de matériaux réfractaires adaptées à chaque application. Des farines à haute densité et chimiquement inertes, comme le zircon, constituent la couche de contact primaire afin de garantir des états de surface impeccables, tandis que les couches structurelles utilisent de la silice fondue et des aluminosilicates pour assurer une résistance aux chocs thermiques, une résistance mécanique élevée à chaud et un décochage facile des moules après la coulée.
- Contrôle automatisé des conditions environnementales : Les opérations de fonderie de précision reposent désormais sur des robots de trempage automatisés, une agitation continue de la barbotine et une surveillance rigoureuse des conditions dans les salles de fabrication des carapaces (humidité relative, température et circulation de l’air), afin de garantir une constance d’un lot à l’autre et d’éliminer pratiquement tous les défauts de fonderie.
Le procédé de fonderie de précision à la cire perdue avec carapace céramique : étape par étape
Nous sommes des prestataires professionnels de services de fonderie de précision et d’usinage CNC, et nous exécutons chaque étape du procédé de moulage à la cire perdue avec coque céramique avec des contrôles qualité rigoureux afin de garantir des tolérances serrées et des structures métallurgiques saines.
Création et assemblage des modèles
Le procédé commence par l’injection d’un matériau sacrificiel destiné à former le modèle, généralement une cire spécialement formulée, dans des matrices métalliques afin de produire une réplique exacte du composant souhaité.
- Fabrication des modèles : Nous injectons chaque modèle en cire sous une pression et une température contrôlées afin d’éviter le retrait, les retassures de surface et les dérives dimensionnelles.
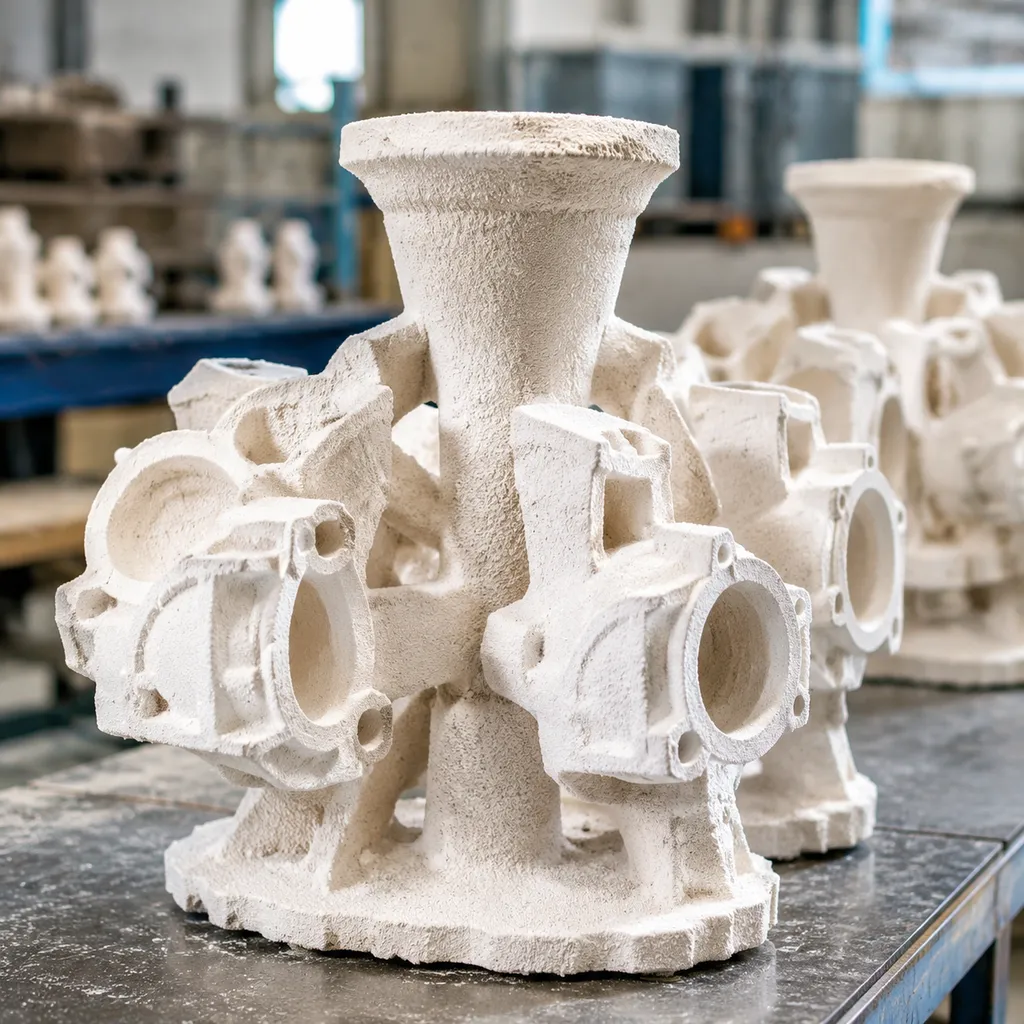
- Assemblage en arbre : Les pièces individuelles en cire sont assemblées manuellement ou par robot sur une carotte centrale en cire et un système de canaux d’alimentation afin de former un arbre de coulée (souvent appelé " grappe ").
- Préparation de la grappe : Le système de canaux est conçu pour équilibrer l’écoulement du métal et les conditions d’alimentation. L’ensemble de la grappe est ensuite nettoyé et dégraissé afin de garantir une bonne adhérence de la barbotine.
Fabrication de la carapace : trempage, sablage et séchage
La fabrication de la carapace constitue le cœur du moulage à cire perdue avec coque céramique[1]. Nous construisons un moule céramique multicouche autour de la grappe en cire en alternant les immersions dans une barbotine liquide et l’application d’agrégats réfractaires secs. Alors que les méthodes traditionnelles de fonderie reposent sur un compactage du sable en une seule étape, comme le fonctionnement du procédé de moulage en sable La fabrication des coques céramiques consiste à construire des couches successives afin d'obtenir une excellente douceur de surface et une grande fidélité dimensionnelle.
- Couche primaire (couche de contact) : Nous immergeons l'assemblage de grappes de cire dans une barbotine primaire barbotine céramique composée de liants à base de silice colloïdale et de farines réfractaires à granulométrie fine (généralement du zircon ou de la silice fondue). Immédiatement après le trempage, l'assemblage humide subit de l’application de stuc un sablage avec du sable réfractaire fin à l'aide d'un sableur à effet de pluie ou d'un lit fluidisé. Cette couche primaire définit l'état de surface de la pièce moulée et reproduit les détails géométriques essentiels.
- Couches de renfort : Une fois la couche primaire sèche, nous plongeons l'ensemble dans des barbotines de renfort et appliquons des enduits réfractaires plus grossiers, tels que des aluminosilicates ou de la silice fondue. Chaque couche supplémentaire augmente la résistance mécanique, la capacité de charge et la résistance aux chocs thermiques, tout en préservant la perméabilité du moule.
- Séchage contrôlé entre les couches : Chaque couche doit sécher dans un environnement où l'humidité relative, la température et la circulation de l'air sont contrôlées. Un séchage approprié évite les fissures prématurées dues aux contraintes et garantit la réticulation du système de liant.
- Trempage de scellement : Un dernier trempage dans une barbotine, sans application de sable réfractaire, scelle la surface du moule et emprisonne les grains réfractaires libres afin qu'ils ne contaminent pas la pièce moulée.
Élimination de la cire, déliantage et cuisson
Une fois que la coque atteint l'épaisseur prévue et qu'elle est complètement durcie, la cire intérieure doit être éliminée sans endommager la structure céramique, en suivant la même séquence thermique que le cycle de déliantage en fonderie à cire perdue.
- Désaxage : La cire se dilate plus rapidement que la céramique lorsqu'elle est chauffée[1]. Pour éviter que la cire en expansion ne fissure le moule, nous plaçons l'assemblage dans un autoclave à vapeur haute pression ou dans un four à chauffage éclair. La chaleur traverse rapidement la fine coque et fait fondre instantanément la couche de cire en contact avec celle-ci, permettant ainsi son évacuation en toute sécurité.
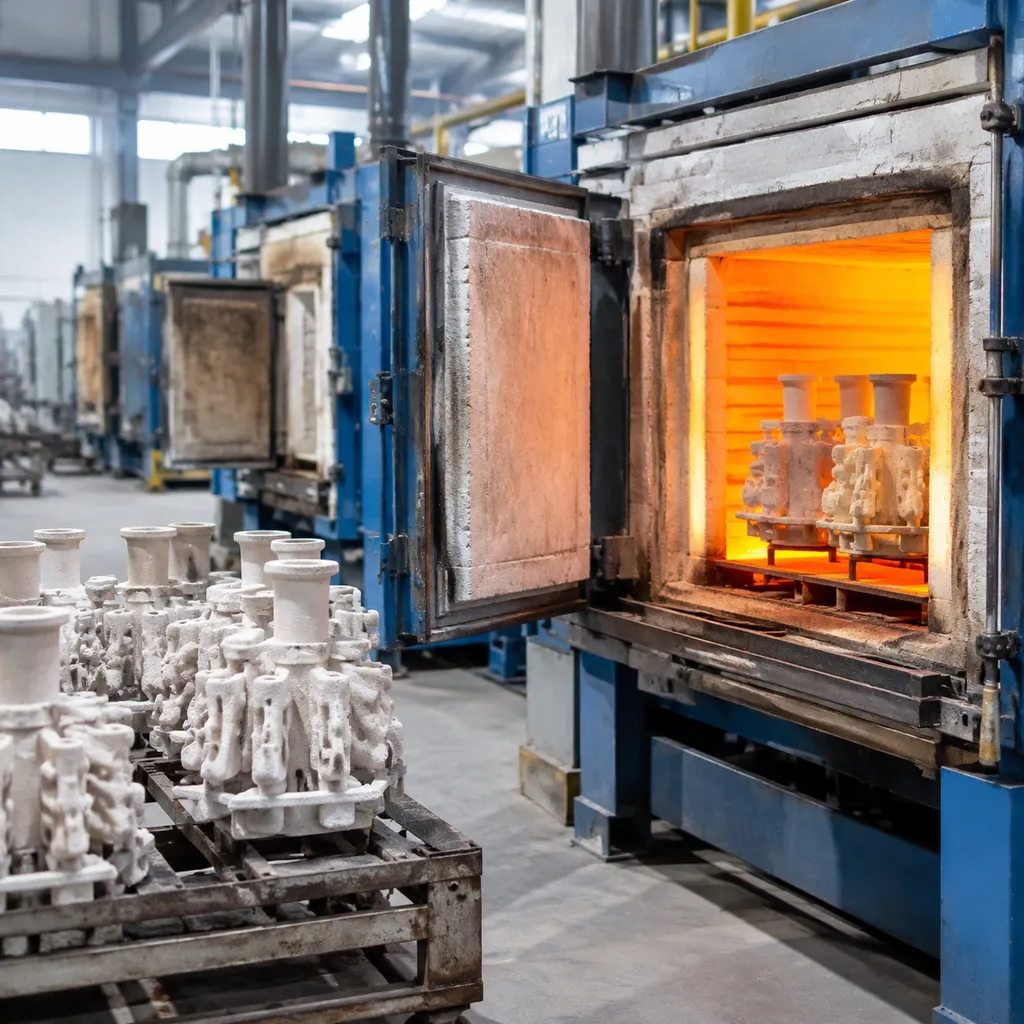
- Déliantage : Les coques céramiques vides sont placées dans un four à haute température pour un second chauffage. Cette étape élimine par combustion les éventuels résidus de cire et les composés organiques volatils.
- Frittage : La température du four est augmentée afin de fritter complètement les grains réfractaires. Ce maintien à haute température transforme la silice colloïdale et les farines réfractaires en un moule céramique rigide et très résistant, capable de supporter les chocs thermiques.
Coulée du métal, refroidissement et retrait de la coquille
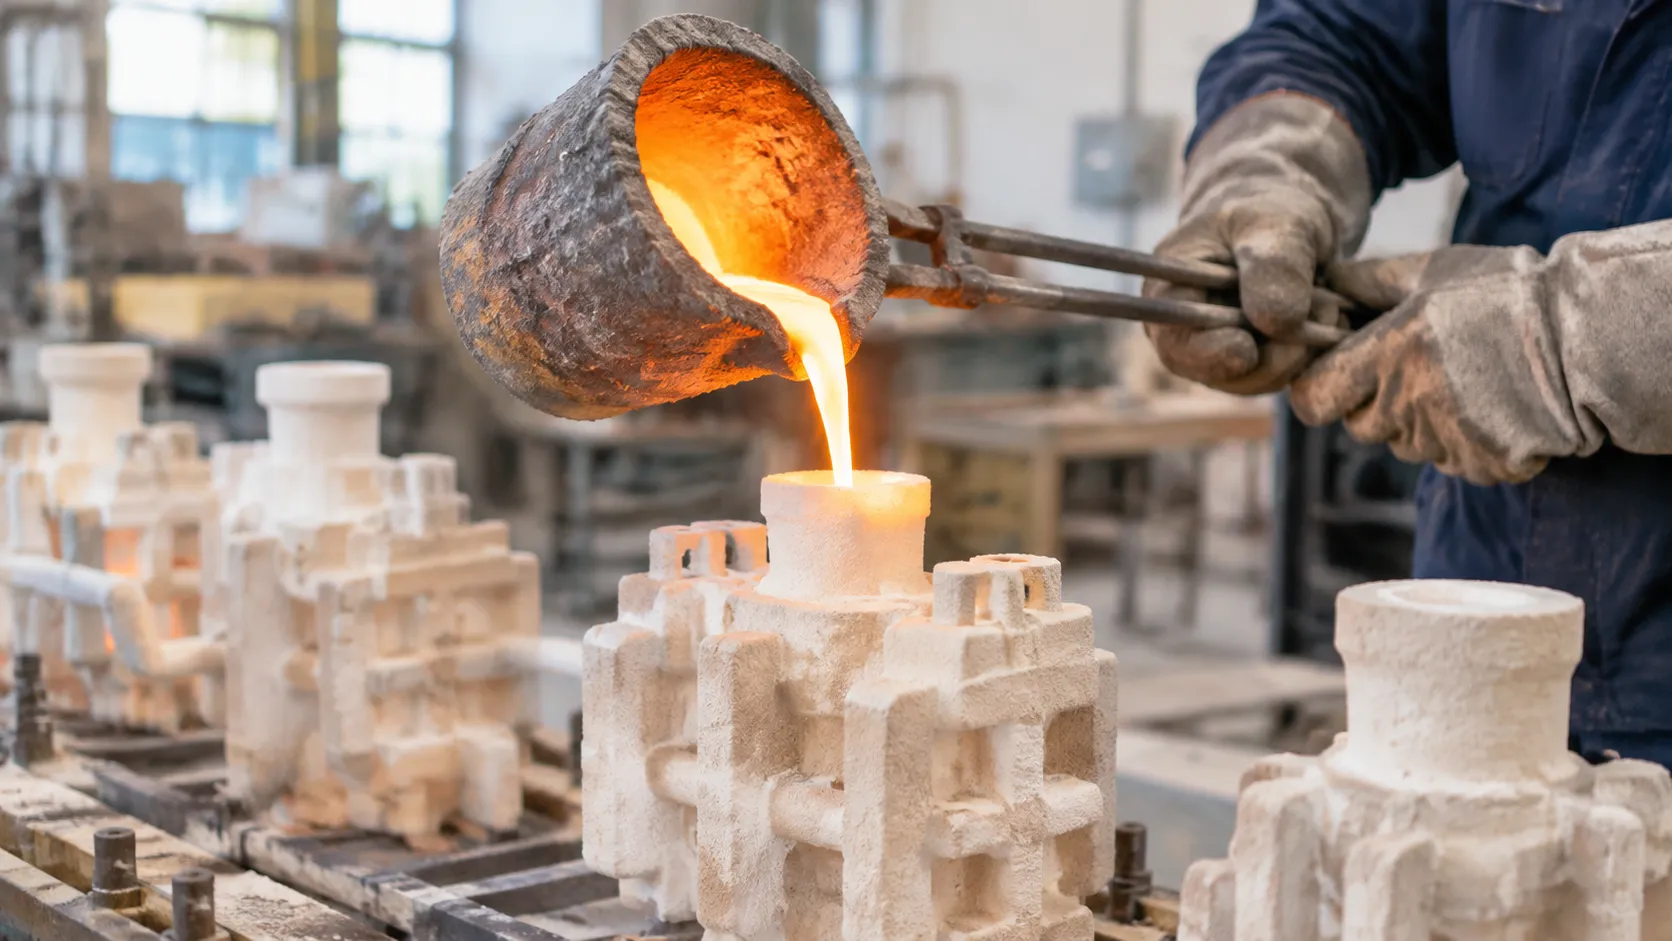
Une fois la coquille cuite et préchauffée, elle est prête à recevoir le métal liquide.
- Couler : Nous préchauffons le moule en céramique et versons le le métal en fusion Alliage directement dans la coupelle de coulée, par gravité, sous vide ou sous pression positive. Le préchauffage de la coque évite les chocs thermiques, empêche le refroidissement prématuré des parois minces et garantit le remplissage complet du moule.
- Solidification et refroidissement : L'ensemble coulé refroidit dans des conditions contrôlées afin d'obtenir les joints de grains et les propriétés mécaniques requis.
- Décochage et retrait de la coque : Après refroidissement, la coque céramique sacrificielle est retirée à l'aide de vibrations mécaniques, de marteaux pneumatiques, de jets d'eau à haute pression ou d'un lessivage chimique. Les pièces moulées sont ensuite séparées de la descente de coulée centrale pour être soumises aux contrôles ultérieurs et à l'usinage final.
Avantages du procédé de moulage à la cire perdue avec coque céramique
Le procédé de moulage à la cire perdue avec coque céramique offre aux ingénieurs et aux fabricants un avantage distinct lorsque les méthodes de formage standard ne répondent pas aux exigences. En construisant un moule hautement réfractaire autour d'un modèle consommable, cette méthode garantit des tolérances précises, une précision reproductible et une excellente intégrité métallurgique pour les pièces critiques.
État de surface supérieur et précision dimensionnelle
Comme le premier trempage reproduit chaque détail fin du modèle original modèle en cire, les surfaces du moule permettent d'obtenir des microfinitions exceptionnelles sans post-traitement agressif. Alors que les méthodes traditionnelles comme le procédé de moulage en sable en acier inoxydable conviennent parfaitement aux formes structurelles massives, le moulage en coque céramique excelle lorsque la précision proche de la forme finale est indispensable.
- Surfaces lisses : Offre généralement des états de surface compris entre Ra 1,6 et 6,3 µm (RMS 64-250), conformément aux objectifs courants finition de surface de la coulée en investissement , réduisant considérablement, voire éliminant, le meulage de surface[2].
- Tolérances serrées : Maintient généralement les tolérances dimensionnelles linéaires dans les limites des classes courantes du moulage à la cire perdue (souvent définies selon les plages ISO 8062 CT4-CT6).[2].
- Rendement proche de la forme finale : Réduit au minimum les surépaisseurs d'usinage, diminuant directement le gaspillage de matières premières et les temps de cycle d'usinage de finition.
Capacités de réalisation de géométries complexes
Nous sommes des prestataires professionnels de services de fonderie de précision et d'usinage CNC, et nous nous appuyons sur le moulage à cire perdue avec coque céramique pour résoudre des défis de conception complexes que le moulage en coquille rigide ou l'usinage par soustraction ne peut pas relever seul. L'application de liquide barbotine céramique suivie de sable calibré de l’application de stuc produit une coque monolithique sans raccord ni ligne de joint.
- Passages complexes : Enrobe facilement les canaux internes tortueux, les chemises de refroidissement complexes et les cavités borgnes.
- Zéro ligne de joint : Élimine les lignes de déplacement du moule, les joints décalés et le nettoyage des bavures importantes.
- Sections à parois fines : Supporte de manière fiable des parois minces jusqu'à environ 1,0-1,5 mm sans risque de solidification prématurée ou de distortion du moule[3].
- Conceptions sans dépouille : Permet des poches internes sans dépouille et des parois externes dans des conditions angle d'inclinaison pour la coulée en investissement habituelles, offrant aux ingénieurs concepteurs une liberté géométrique totale.
Polyvalence des matériaux et compatibilité des alliages
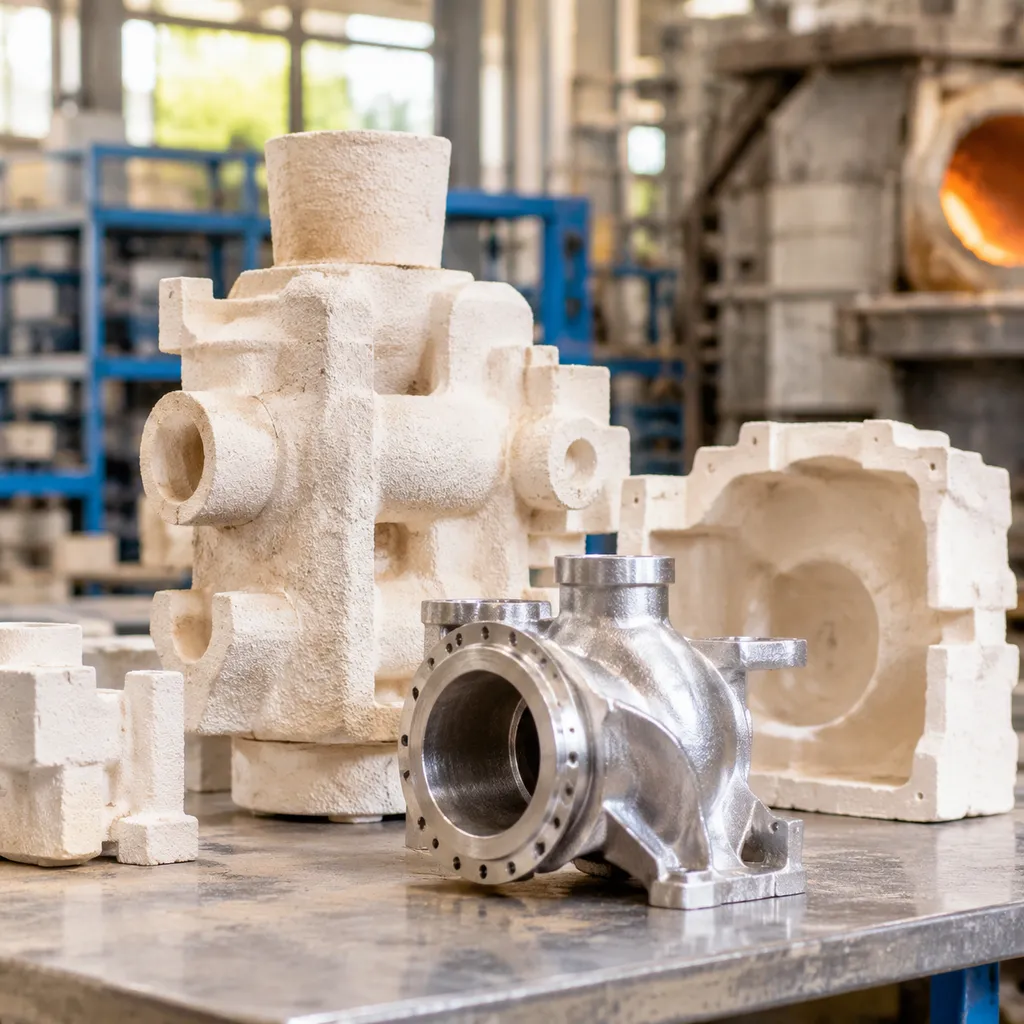
Les moules en céramique présentent une inertie chimique et une résistance aux chocs thermiques remarquables. Ils supportent le contact direct avec des températures élevées le métal en fusion alliages sans s'éroder ni déclencher de réactions métal-moule génératrices de gaz. Dans le cadre de notre gamme complète capabilités d'usine de fonte en alliage, cette technique nous permet de couler une large gamme de métaux spéciaux proprement et de manière fiable :
- Superalliages à haute température : Nuances à base de nickel et de cobalt conçues pour les environnements extrêmes de l'aérospatiale et des turbines.
- Aciers résistant à la corrosion : Aciers inoxydables austénitiques, martensitiques, duplex et à durcissement par précipitation.
- Aciers allié et à outils : Nuances de carbone résistantes à l'usure, aciers chrome-molybdène et variantes faiblement alliées.
- Alliages non ferreux : Sélection d'aluminium, de cuivre et de bronze de haute pureté pour les assemblages structurels et conducteurs.
Applications de la fonderie à cire perdue en carapelle céramique par secteur industriel
La polyvalence du procédé de fonderie à cire perdue avec carapelle céramique en fait une méthode de fabrication indispensable dans les domaines de l'ingénierie les plus exigeants.
Composants aéronautiques et de défense
Dans les applications aérospatiales, l'intégrité structurelle et la réduction du poids sont primordiales. Le procédé de fonderie à cire perdue avec carapelle céramique nous permet de produire des géométries complexes à parois minces, capables de résister à des pressions élevées et à des températures extrêmes sans se fissurer.
- Pièces critiques : Aubes de turbine, aubes, buses de systèmes d'alimentation en carburant et corps de collecteurs hydrauliques.
- Exigences relatives aux matériaux : Superalliages, titane et aciers inoxydables spéciaux. Consultez notre Alloy Guide for High Performance Alloys and Precision Casting pour examiner le choix optimal des métaux adaptés à ces environnements extrêmes.
- Avantage clé : Reproduction exceptionnelle des passages internes grâce à des noyaux de moules en cire soluble, garantissant une circulation ininterrompue du fluide dans les canaux de refroidissement.
Dispositifs médicaux et implants
La fabrication médicale exige une biocompatibilité absolue et une précision de surface microscopique. Grâce à l'application de couches successives d'une barbotine céramique primaire ultrafine, nous produisons des surfaces de moule propres et non réactives qui empêchent toute contamination des alliages chirurgicaux en fusion.
- Pièces critiques : Implants orthopédiques articulaires (genoux, hanches), plaques osseuses et poignées d'instruments chirurgicaux spécialisés.
- Qualité de surface : Réduit considérablement les opérations de polissage et d'usinage après la coulée, tout en conservant des tolérances dimensionnelles strictes dès le décochage.
- Conformité des matériaux : Alliages cobalt-chrome, nuances spéciales d'acier inoxydable et alliages de titane.
Automobile et machines de haute performance
Les équipements soumis à de fortes contraintes dans le sport automobile, le transport routier lourd et la production industrielle d'énergie nécessitent des pièces capables de résister aux cycles thermiques et aux vibrations. En tant que prestataires professionnels de services de fonderie de précision et d'usinage CNC, nous fabriquons des carapaces capables de supporter d'importantes charges de métal en fusion tout en maintenant des tolérances reproductibles.
- Pièces critiques : Roues de turbine de turbocompresseur, supports de collecteurs d'échappement, roues de pompes haute pression et tringleries de transmission.
- Efficacité de production : Des cycles rapides de fabrication des coquilles garantissent une livraison fiable des volumes pour les chaînes d'approvisionnement automobiles de rang 1 et de rang 2.
- Durabilité : Élimine les lignes de joint et les décalages de noyau, offrant ainsi un équilibrage rotatif supérieur et une meilleure résistance à la fatigue dans les ensembles mobiles.
Moulage en carapace céramique par rapport aux méthodes de moulage traditionnelles
Le choix du procédé de fabrication approprié détermine la qualité des pièces, les taux de rebut et les coûts d'usinage en aval. Si le moulage traditionnel en sable et le moulage sous haute pression répondent à des exigences de production spécifiques, le procédé de moulage à la cire perdue avec carapace céramique offre une précision inégalée pour les géométries complexes et les alliages à haute température.
Comparaison des techniques de moulage
Le moulage traditionnel en sable repose sur des moules en agrégats compactés, qui présentent des difficultés pour reproduire les détails fins et obtenir une faible rugosité de surface. Le moulage sous pression offre des cycles rapides, mais reste principalement limité aux métaux non ferreux à bas point de fusion. Les moules en carapace céramique associent des farines réfractaires, des liants à base de silice colloïdale et des stucs de granulométrie calibrée afin de résister aux températures extrêmes des alliages en fusion tout en reproduisant les détails les plus fins.
| Mesure de performance | Moulage à la cire perdue avec carapace céramique | Coulée en sable vert | Moulage sous pression haute |
|---|---|---|---|
| Rugosité de surface (Ra) | 1,6 - 3,2 µm (63 - 125 µin) | 12,5 - 25 µm (500 - 1 000 µin) | 0,8 - 1,6 µm (32 - 63 µin) |
| Tolérance dimensionnelle | ±0,1 mm à ±0,25 mm | ±0,5 mm à ±1,5 mm | ±0,05 mm à ±0,15 mm |
| Complexité géométrique | Exceptionnelle (parois minces, trous borgnes, contre-dépouilles) | Faible à modéré | Modérée (limitée par les angles de dépouille) |
| Polyvalence des alliages | Métaux ferreux, non ferreux et superalliages | Métaux ferreux et non ferreux | Principalement le zinc, l'aluminium et le magnésium |
| Usinage après moulage | Minimale voire aucune | Étendu | Faible à modéré |
Les principales différences techniques comprennent :
Réactions métal-moule : Les couches de finition en zirconium élaboré et en silice fondue empêchent les réactions chimiques de pénétrer dans le moule, contrairement aux moules en sable de silice brut.
Résistance au choc thermique : Les carapaces céramiques résistent à des températures élevées de préchauffage, permettant de couler des profils à parois minces sans défauts de remplissage ni joints froids.
Gamme d’alliages : Lors de l'évaluation du processus de coulée en investissement en acier inoxydable, les coques en céramique résistent aux températures de coulée élevées sans érosion du moule ni effondrement des parois.
Volume de production, délais et facteurs de coût
L'économie du procédé de moulage à la cire perdue avec coque céramique repose sur l'équilibre entre l'investissement initial en outillage et les économies globales réalisées sur les composants :
- Investissement initial en outillage : Les matrices d'injection pour modèles en cire coûtent nettement moins cher que l'outillage en acier trempé nécessaire au moulage sous pression. Le moulage en coque céramique est ainsi rentable pour les petites et moyennes séries, le prototypage sur mesure et les productions à forte diversité de références.
- Temps de cycle et fabrication des coques : La réalisation de couches alternées par trempage, l'application de sable de saupoudrage et la maîtrise des étapes de séchage contrôlé nécessitent des temps de traitement plus longs que le moulage en moule permanent. Toutefois, les formulations modernes de liants accélèrent le séchage sans compromettre la résistance à l'état cru.
- Coût total de possession : Le moulage en sable présente des coûts unitaires initiaux plus faibles, mais les opérations importantes d'usinage CNC, les réparations par soudage et les taux élevés de rebut augmentent le coût final des pièces. Le moulage en coque céramique produit directement des composants à géométrie quasi définitive après le décirage et la coulée, éliminant ainsi les opérations importantes d'enlèvement de métal.
Assurance qualité dans le moulage en coque céramique
Dans le procédé de moulage à la cire perdue avec coque céramique, un contrôle qualité rigoureux commence bien avant la coulée. Nous surveillons chaque paramètre, de la composition chimique de la barbotine jusqu'à la finition finale, afin de prévenir les défauts avant leur apparition et de garantir que chaque pièce moulée respecte précisément les critères mécaniques et dimensionnels.
Normes d'inspection et de finition
Une fois les pièces refroidies et la coque céramique retirée par décochage, les pièces moulées font l'objet d'un nettoyage et d'une validation approfondis. Nous associons des inspections manuelles à des technologies de métrologie avancées afin de confirmer l'intégrité des composants :
- pour les applications à forte usure) et analysons la microstructure pour garantir la durabilité. Les machines à mesurer tridimensionnelles (MMT) et la numérisation optique 3D vérifient les tolérances critiques directement par rapport aux modèles CAO d'origine.
- Essais non destructifs (END) : Le contrôle par ressuage permet de détecter les microfissures superficielles, tandis que la radiographie aux rayons X révèle les cavités internes et les inclusions gazeuses.
- Traitement de surface : Le grenaillage, le tronçonnage et le meulage des systèmes d'alimentation permettent d'obtenir des surfaces propres et régulières, préparant ainsi les composants aux opérations de post-traitement secondaires.
L'intégration de nos opérations de fonderie à des services spécialisés d' usinage de précision et d'assurance qualité garantit que les faces d'assemblage, les filetages et les alésages à tolérances serrées respectent systématiquement les spécifications des clients.
Maintien de l’intégrité et de la régularité de la coque
Un procédé fiable moulage à cire perdue avec coque céramique exige une résistance irréprochable du moule. Une défaillance de la coque entraîne des coulées de métal, des pénétrations métalliques et des rebuts de pièces moulées. Nous garantissons une régularité constante d’un lot à l’autre grâce à des contrôles rigoureux des processus :
| Domaine de contrôle | Élément clé | Objectif qualité |
|---|---|---|
| Rhéologie de la barbotine | Viscosité, pH et densité relative | Garantit une épaisseur uniforme des couches primaire et de renfort autour des modèles en cire complexes. |
| Conditions climatiques de séchage | Température, circulation de l’air et humidité relative | Empêche le piégeage de l’humidité entre les couches et la fissuration prématurée de la coque pendant les cycles d’application du sable réfractaire. |
| Traitement thermique | Vitesses de déparaffinage en autoclave et de frittage | Soulage les contraintes dues à la dilatation du modèle et élimine le carbone résiduel avant la coulée de l’alliage en fusion. |
La gestion rigoureuse de ces paramètres de fabrication des coques, associée à l’analyse du effet de la température de l'enveloppe de moulage sur la porosité de retrait garantit que le moule en céramique résiste aux chocs thermiques, conserve sa résistance à chaud et produit des pièces structurellement fiables, lot après lot.