


An angle d'inclinaison pour la coulée en investissement est la légère inclinaison sur les faces verticales qui permet à un modèle en cire fragile de sortir du moule d'injection sans déchirure, éraflure ou perte de tolérances de moulage. La plupart des faces externes nécessitent seulement environ 0,5° à 1,5°, tandis que les poches profondes et les noyaux nécessitent une inclinaison plus accentuée car la contraction de la cire maintient les broches internes. Ce guide couvre les plages d'angles standard, quand une inclinaison zéro réelle est réalisable, les compromis en termes d'outillage et de géométrie, les pratiques de conception pour les lignes de séparation et les filets, ainsi que les modes de rebut courants lorsque l'inclinaison est incorrecte.
Pourquoi l'angle d'inclinaison pour la coulée en investissement est important pour les modèles en cire
Les angles d'inclinaison définissent le succès de la première étape d'outillage. Dans la coulée en investissement de précision, nous ne versons pas directement le métal dans des moules métalliques rigides ; nous injectons d'abord de la cire sacrifiable. Le angle d'inclinaison pour la coulée en investissement fournit la pente essentielle sur les faces verticales qui permet à ce modèle en cire fragile de se libérer proprement du moule d'injection en aluminium ou en acier. Sans une inclinaison intentionnelle, la friction bloque le modèle dans la cavité du moule, compromettant la précision de la pièce avant même la création du moule en coquille de céramique.[1]
Rôle des angles d'inclinaison dans le retrait sans dommage du modèle en cire
La cire se dilate sous la pression d'injection et se contracte lors de la solidification. Sans un angle de démoulage approprié :
Des poches à vide se forment derrière les faces verticales profondes, résistant à l'éjection du modèle.
La cire adhère aux parois brutes de l'outillage, provoquant des éraflures de surface et des marques de frottement.
Les broches d'éjection mécaniques poussent à travers la cire molle au lieu de libérer la pièce proprement.
Prévenir la déformation, la déchirure et la microfissuration du modèle
Lorsque l'outillage saisit un modèle lors de l'éjection, l'intégrité structurelle de la cire est compromise. Nous voyons ces défaillances sur le terrain chaque jour lorsque les angles d'inclinaison sont négligés :
Déformation du modèle : La force de l'éjection mécanique plie les nervures fines, déformant les points de référence fonctionnels hors des tolérances de moulage précises.
Déchirure : Friction élevée le long des caractéristiques verticales hautes déchire les profils délicats directement du système de canaux.
Microfissuration : Des fissures de traction sous-surface se forment dans la cire. Ces fractures cachées se transfèrent directement dans la boue de céramique, créant des éclats métalliques, des défauts d'inclusion ou une défaillance catastrophique de la pièce lors de la coulée du métal.
Fonderie en investissement vs. Fonderie sur sable vs. Fonderie sous pression
La cire perdue offre une liberté de conception inégalée et une capacité de forme quasi-net, nécessitant beaucoup moins de taper que les méthodes traditionnelles telles que fonderie à la cire perdue vs fonderie sur sable or la fonderie d'investissement vs le moulage en pression les routes.
| Capacité de spécification | Angle de dégagement typique | Matériau de contact de l'outillage | Raison principale du dégagement |
|---|---|---|---|
| Coulée sous pression | 0,5° à 1,5° | Acier/aluminium d'outillage à cire douce | Protège la cire délicate contre la déchirure et la déformation |
| Fonderie sur sable | 1,0° à 3,0° | Modèle rigide sur sable compacté | Empêche les parois du moule en sable de s'effondrer lors du retrait du modèle |
| Moulage sous pression | 1,0° à 2,0°+ | Cavité en acier trempé pour métal en fusion | Résiste à une prise thermique sévère lorsque le métal en solidification se contracte sur le noyau |
Étant donné que la cire présente une lubricité naturelle et une contraction thermique hors des parois extérieures de la cavité, nous pouvons travailler avec des angles beaucoup plus serrés que pour le sable ou la coulée sous pression. Cependant, concevoir avec un taper zéro sans stratégie spécialisée reste un pari risqué.
Lignes directrices standard pour l'angle de dégagement en cire perdue
Dans notre fonderie, nous traitons le angle d'inclinaison pour la coulée en investissement comme une caractéristique fonctionnelle plutôt qu'une réflexion secondaire, en équilibrant une éjection propre avec les besoins de usinage final.
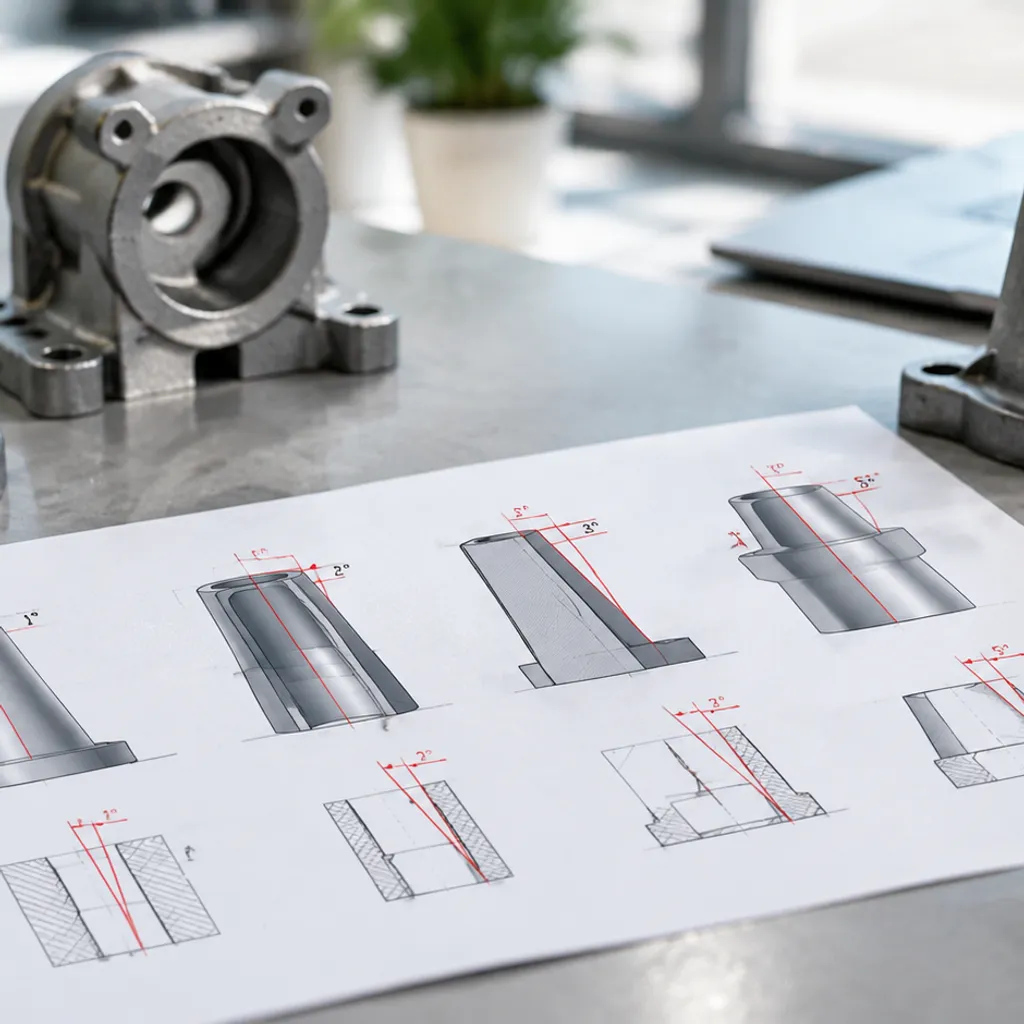
Faces verticales externes : 0,5° à 1,5°
Les murs extérieurs sont les plus faciles à libérer car la cire de refroidissement se contracte en s'éloignant des parois du cavity.
- Murs extérieurs standard : A 0,5° à 1,0° Le tirage est suffisant pour la plupart des surfaces extérieures standard de moins de 50 mm de hauteur.[2]
- Faces verticales hautes : Pour des hauteurs supérieures à 50 mm, augmenter le tirage à 1,5° empêche le grattage de la surface lors de l’éjection et prolonge la durée de vie de la matrice d'injection de cire.
- Géométries à profil bas : Les petites marches extérieures de moins de 10 mm peuvent parfois se contenter de 0,25°, à condition que la cavité de la matrice soit très polie.
Poches profondes, trous borgnes et noyaux internes : 1,5° à 3°
Les cavités internes nécessitent des angles de tirage beaucoup plus raides. Parce que la cire rétrécit vers son centre en refroidissant, elle adhère fortement autour de tout noyau en acier fixe ou broches internes du moule.
- Trous borgnes et récesses peu profonds : Exigent un minimum de 1,5° pour éviter de déchirer le motif lors de la sortie.
- Poches profondes et nervures internes : Besoin 2,0° à 3,0° de tirage pour contrebalancer la pression de contraction et assurer une extraction propre du noyau sans déformation.
- Trouées traversantes : Dans la mesure du possible, nous divisons les noyaux des deux côtés pour réduire la profondeur de tirage nécessaire et l'angle de tirage. Pour des règles de conception plus générales, consultez notre guide de moulage de métaux de précision pour ingénieurs et acheteurs OEM.
Angles de tirage basés sur la profondeur de tirage et le rapport de hauteur
Plus la déformation est profonde, plus la cire rencontre de friction lors de l’éjection. Nous utilisons ces ratios standard pour déterminer les allowances minimales de tirage :
| Type de caractéristique | Profondeur / Hauteur de la caractéristique | Angle de tirage recommandé | Considération clé |
|---|---|---|---|
| Paroi extérieure | Jusqu’à 25 mm | 0,5° | La cire se rétracte loin de la cavité |
| Paroi extérieure | De 25 mm à 100 mm | 1,0° - 1,5° | Prévient les marques de drag sur les longues décharges |
| Poche interne | Jusqu’à 25 mm | 1,5° | La cire se contracte sur la broche du noyau |
| Noyau / Cavité profond(e) | Plus de 25 mm | 2,0° - 3,0° | Élimine la rupture de cire et le collage dans la matrice |
Appliquer ces tapers standard dès la modélisation 3D CAD permet d’éviter des modifications coûteuses de la matrice, de réduire le taux de rebuts de modèles, et de préserver des tolérances proches de la forme nette réelle.
Pouvez-vous réaliser une coulée avec un angle de tirage zéro en fonderie à la cire perdue ?
Oui, vous pouvez atteindre un véritable angle de tirage zéro (0°) en fonderie à la cire perdue, mais cela modifie la façon dont nous gérons votre outillage et traitons vos modèles en cire.[3] Les noyaux d'injection rigides standard nécessitent des conicités pour éjecter proprement les modèles en cire. Lorsque la géométrie de votre pièce exige des parois strictement verticales avec des caractéristiques de moulage à angle de tirage zéro, nous contourons l'éjection mécanique standard en utilisant des configurations d'outillage spécialisées et des inserts sacrificiels.
Scénarios où un vrai angle de tirage zéro (0°) est techniquement réalisable
L'ébauche zéro est pratique dans des conditions de production spécifiques :
- Courtes longueurs de tirage vertical : Faces peu profondes de moins de 12 mm (0,5 pouces) où la contraction de la cire thermique tire naturellement le matériau vers l'intérieur et éloigne des parois de la cavité.
- Surfaces externes alignées avec les directions de tirage ouvertes : Caractéristiques où des segments de moule coulissants ou des actions latérales tirent droit en arrière perpendiculairement à la face avant l'éjection du motif.
- Flux de travail de motifs additifs : Parcours de fabrication sans outil. Lorsque des prototypes ou des séries de faible volume évitent complètement l'utilisation de moules rigides, en vérifiant notre Guide de moulage par impression 3D pour une combustion propre et des résines sans cendres montre comment des motifs imprimés sacrifiés produisent des murs parfaitement verticaux sans pénalité d'angle d'inclinaison.
Noyaux solubles, inserts en céramique et moules collapsibles
Lorsque la géométrie bloque un mur à zéro déviation à l'intérieur d'une poche ou d'un passage interne, il est impossible d'utiliser des tirages d'outillage en métal standard. Nous résolvons ces pièges géométriques avec trois méthodes principales :
- Moules en métal collapsibles à plusieurs pièces : Les noyaux mécaniques segmentés s'effondrent vers l'intérieur mécaniquement avant le retrait, libérant des faces internes droites sans traîner sur la cire.
- Noyaux en cire soluble : Nous injectons un noyau initial à l'aide de cire soluble dans l'eau, le place à l'intérieur du moule en cire principal, façonner le motif régulier autour, puis dissoudre le noyau dans un bain d'acide doux ou d'eau.
- Noyaux en céramique préformés : Pour les alliages à haute température et les canaux internes complexes à zéro déviation, nous insérons directement des noyaux en céramique rigide dans le moule en cire. La céramique reste en place lors de la construction de la coque et de la coulée du métal, se dissolvant chimiquement après la solidification de la pièce moulée.
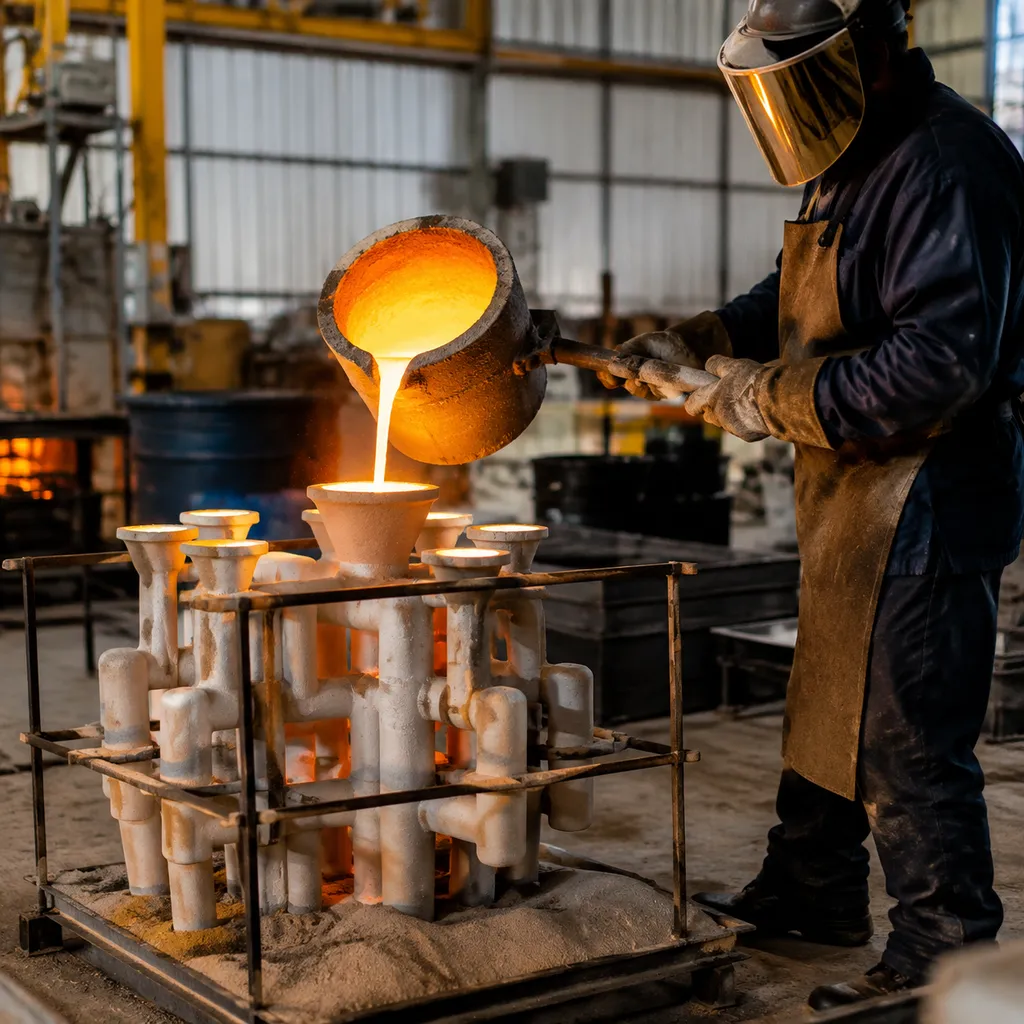
Complexité de l'outillage, taux de rebuts et compromis de coûts
Éliminer l'angle d'inclinaison du moulage en cire perdue introduit toujours des compromis opérationnels. Peser le capital d'outillage contre l'usinage secondaire aide à déterminer si l'outillage à zéro déviation est économiquement viable :
| Approche de l'outillage | Capacité de brouillon | Multiplicateur de coût des outillages | Impact sur le temps de cycle et les déchets |
|---|---|---|---|
| Coffre-fort CNC standard en aluminium | 0,5° à 1,5° requis | 1,0x (Ligne de base) | Cycles d'injection les plus rapides, déchets minimaux |
| Coffre-fort mécanique pliable | Vrai 0° possible | 1,8x - 2,5x | Entretien de moule supérieur, temps de cycle modéré |
| Système de noyau en cire soluble | Vrai 0° interne/externe | 2,2x - 3,0x | Cycle d'injection double, déchets de manipulation plus élevés |
| Noyau en céramique soluble | Vrai 0° passages complexes | 3,0x - 4,5x | Leachage post-coulée spécialisé, coût unitaire le plus élevé |
Point clé à retenir : Si votre conception nécessite strictement des faces à 0° pour éliminer les tolérances après usinage, des outils pliables ou des noyaux sacrificiels offrent des résultats de forme nette. Si une légère inclinaison de surface ne compromet pas l'assemblage, conserver une pente standard de 0,5° permet de réduire les coûts d'outillage et d'assurer des rendements de production fiables.
Facteurs qui déterminent l'angle de pente de votre moulage à la cire perdue
Choisir le bon angle d'inclinaison pour la coulée en investissement ne relève pas du hasard. Sur le site de la fonderie, la fixation des angles de pente dépend de la façon dont les cires de modèle refroidissent, de la façon dont les cavités d'outillage sont usinées, et de la complexité réelle de la géométrie de votre pièce. Nous équilibrons ces quatre variables critiques pour assurer une éjection propre du modèle sans compromettre la précision de la forme proche de la nette.
Taux de retrait de la cire et contraction thermique
La cire de modèle se comporte différemment selon qu'elle refroidit contre une broche interne ou une paroi de cavité externe :
- Caractéristiques internes agrippent l'outillage : Lorsque la cire refroidit, la contraction volumétrique de la cire tire le matériau fermement sur les noyaux et broches internes. Ces surfaces nécessitent un angle de pente agressif (généralement de 1,5° à 3°) pour éviter la déchirure lors de l'éjection du modèle.
- Les parois externes se rétractent : La cire se rétracte naturellement en s'éloignant des faces de cavité extérieures, ce qui signifie que les surfaces verticales externes ont besoin de beaucoup moins d'inclinaison (souvent 0,5° à 1°) pour un retrait propre.
- Déplacements volumétriques : Les sections plus épaisses refroidissent plus lentement, entraînant une contraction localisée qui augmente les forces de frottement contre les parois du moule.
Choix des matériaux d'outillage et polissage de la cavité
Le frottement entre le modèle en refroidissement et le moule en cire détermine la pente que vous devez concevoir dans la pièce :
| Variable d'outillage | Coulées en aluminium | Moules en Acier Trempé |
|---|---|---|
| Polissage de cavité | Facilement poli pour des finitions miroir/SPI | Peut atteindre des polishes diamant plus élevées avec une durée de vie plus longue |
| Dissipation thermique | Refroidissement rapide et uniforme ; réduit les temps de cycle | Refroidissement plus lent ; maintient la chaleur plus longtemps sur les parois profondes |
| Impact minimal sur le dégagement | Souvent nécessite 1,0° sur les tirages profonds pour éviter le grippage de l'aluminium doux | Permet des taperes plus serrées (jusqu'à 0,5°) sur des tirages droits polis |
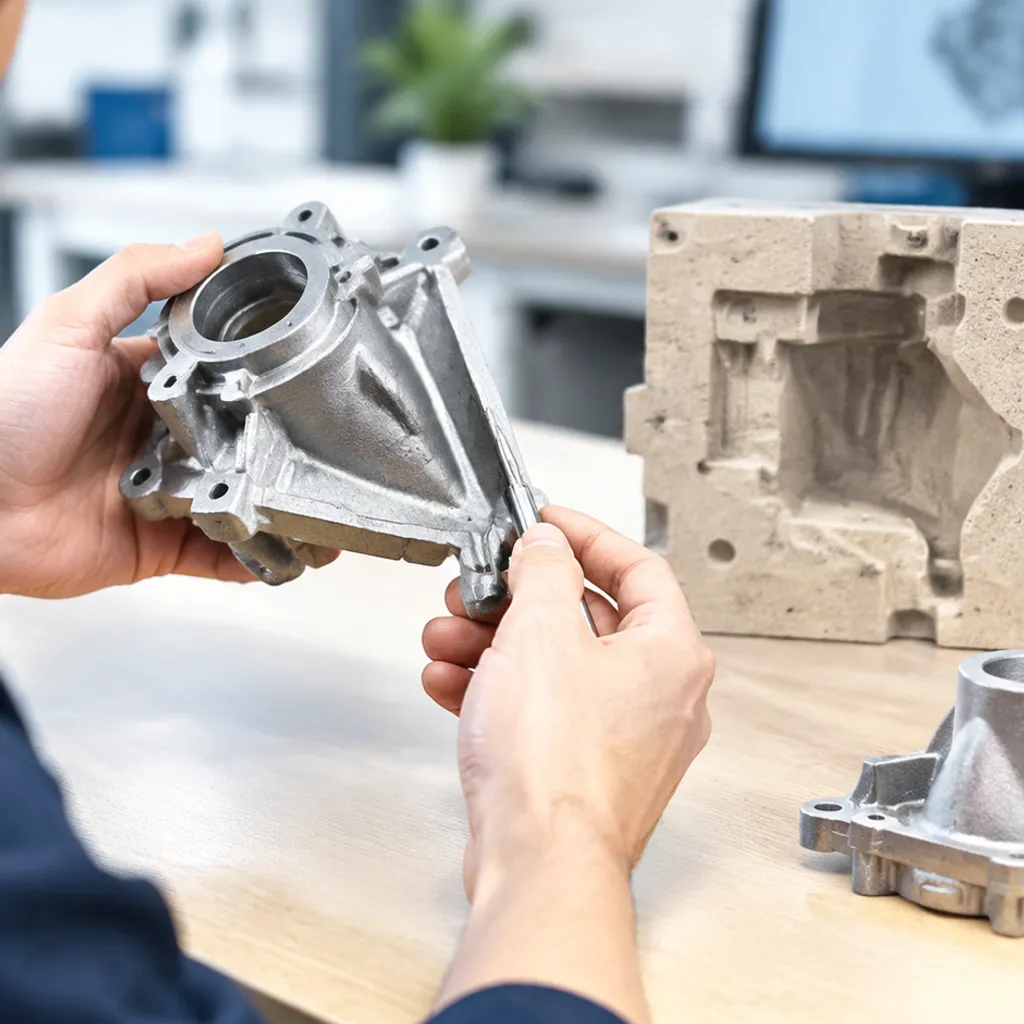
Géométrie de la pièce, épaisseur des parois et nervures profondes
Uniforme épaisseur de paroi est la référence du bon concevoir pour le moulage. Les transitions soudaines en section transversale créent des taux de refroidissement différenciés, déformant les bords droits et bloquant les murs verticaux contre l'outillage.
Les nervures profondes et étroites représentent le plus grand obstacle. À mesure que la profondeur de tirage de l'outillage augmente, le frottement mécanique se multiplie le long du mouvement vertical. Nous ajoutons un dégagement progressif aux nervures hautes - élargissant la racine et la réduisant vers la pointe - pour assurer que les motifs se libèrent sans fissures. Lorsque les ajustements de dégagement ne peuvent pas combler l'écart avec des tolérances finales serrées, la planification à l'avance avec usinage CNC de l'acier inoxydable nous permet de couler des profils de dégagement standard et de nettoyer plus tard les faces de référence critiques.
Finition de surface et comportement de l'agent de démoulage
Les finitions de moule plus rugueuses génèrent des interlocks mécaniques avec la cire. Si une cavité nécessite des finitions EDM texturées ou mates, l'angle de démoulage requis augmente immédiatement pour éviter les éraflures.
Liquide ou aérosol démoulage par agent de démoulage Les agents aident à réduire la force d’éjection, mais ils peuvent s’accumuler au fond des poches à pente raide et sans tirage. Un tirage adéquat garantit que les agents de démoulage enrobent uniformément les parois verticales sans accumulation, protégeant ainsi les finitions de surface délicates et empêchant la déformation de la cire d’une coulée à l’autre.
Pratiques de conception pour les angles de tirage en fonderie à la cire perdue
Obtenir le angle d'inclinaison pour la coulée en investissement Faire en sorte que la cire s’échappe facilement ne consiste pas seulement à faciliter le démoulage. Il s’agit de protéger la fonction du composant et de réduire les coûts de production. Nous nous concentrons sur quelques règles de conception éprouvées pour optimiser la fabrication des modèles en cire sans compromettre la géométrie finale du composant.
Placement stratégique de la ligne de séparation
La façon la plus rapide de réduire les taperies inutiles est intelligente conception de la ligne de séparation. Nous divisons le moule d'injection de cire le long des arêtes naturelles, des lignes centrales ou des limites esthétiques non critiques :
- Divisez la profondeur de tirage : Diviser la pièce le long de sa ligne centrale réduit la profondeur de la paroi verticale de moitié. Une cavité peu profonde signifie que vous avez besoin de moins de taper pour éjecter le modèle en toute sécurité.
- Garder les surfaces critiques isolées : En plaçant les lignes de séparation sur des faces fonctionnelles, nous maintenons ces surfaces perpendiculaires, déplaçant entièrement les exigences de tirage vers des murs non fonctionnels.
- Minimiser les marques témoins : Un placement stratégique évite la formation de bavures de séparation sur les faces d'étanchéité critiques ou les interfaces de montage, préservant votre forme nette.
Fusionner les angles de tirage dans les filets, nervures et bossages
Les angles de tirage ne doivent jamais sembler être une pensée après coup. Nous intégrons naturellement les taperies dans la géométrie en utilisant des rayons et des filets lisses rayons et filets:
- Nervures structurelles : Taper légèrement les nervures de la base à la pointe (généralement 1° à 1,5°). Cela favorise un démoulage propre de la cire tout en encourageant une solidification directionnelle lors du coulage du métal en fusion.
- Bossages de montage : Appliquer des taperies externes directement dans le corps du boss, en fusionnant la racine avec les murs adjacents à l'aide de filets généreux pour éviter les concentrations de stress.
- Intégration des caractéristiques : Lorsque choisir le meilleur métal pour la coulée, mélanger ces transitions uniformément garantit une accumulation homogène de la coque et évite les points chauds localisés.
Équilibrer le tirage avec les allowances après usinage
Lorsqu'une surface parfaitement plane, à zéro degré, est obligatoire pour l'assemblage des pièces, privilégiez la finition secondaire plutôt que d'imposer un tirage zéro sur l'outil en cire.
| Stratégie de conception | Impact de l'outillage | Impact de l'usinage | Meilleure utilisation |
|---|---|---|---|
| Ajouter du tirage à la matière d'usinage | Coffre-fort standard à ouverture et fermeture | Coupe de nettoyage propre | Faces d'assemblage avec des tolérances de planéité serrées |
| Tirage dans la direction "Plus" | Cavité à faible usure, simple | Fraisage minimal des faces | Sièges de roulement et butées de positionnement |
| Tirage dans la direction "Minus" | Conserve l'enveloppe de dégagement | Ébavurage léger des arêtes | Poches de dégagement et récesses non assemblables |
Ajoutez la conicité dans votre Prélèvements après usinage. Assurez-vous que la profondeur de coupe minimale élimine complètement le point haut du mur façonné, éliminant ainsi les vibrations de l'outil lors des opérations CNC.
Communication des références de tirage et de point de référence sur les dessins 2D
Des dessins peu clairs entraînent des rebuts. Nous définissons toujours clairement le comportement du tirage sur le dessin pour éviter les litiges de fabrication :
- Spécifier la direction du tirage : Indiquez clairement si le tirage ajoute du matériau (+), enlève du matériau (-), ou se répartit sur la dimension nominale.
- Protéger les cibles de point de référence : Les points de référence doivent reposer sur des caractéristiques plates, non façonnées ou sur des points ciblés spécifiques. Ne jamais définir un point de référence le long d'une surface façonnée sans préciser la hauteur de contact exacte.
- Notes explicites sur le dessin : Utilisez des annotations standard telles que "Toutes les faces verticales non spécifiées nécessitent un angle de tirage maximum de 1°, ajoutant du matériau à l'écart de la ligne de séparation." Cela permet aux fabricants d'outils de rester alignés avec la fonction tolérances de moulage.
Problèmes courants causés par des angles de tirage incorrects dans la coulée à la cire perdue
Dans nos fonderies, un cône insuffisant crée un frottement immédiat lors de l'extraction de la cire, déclenchant des défaillances en cascade tout au long du cycle de production.
Casse du motif en cire, marques de glissement et usure des outils
Lorsqu'un motif en cire manque de relief adéquat le long des murs verticaux, le frottement prend le dessus dès l'ouverture du moule :
- Motifs déchirés et cassés : Sans jeu, la cire refroidie se bloque contre les parois en métal du moule, cassant les bosses, nervures et sections fines lors de l'éjection.
- Griffures de surface et marques de glissement : Une taper insuffisante entraîne le frottement de la cire contre l'outil, rayer la finition lisse et dégrader la qualité de la surface de la pièce finale.
- Galling de la cavité de l'outil : Forcer l'extraction de motifs verrouillés par vide hors de matrices à parois droites accélère l'usure mécanique des outils en aluminium ou en acier, arrondissant les coins pointus et ruinant l'intégrité de la ligne de séparation fine avec le temps.
Distorsion dimensionnelle et échecs de construction de coquille
Les dommages s'arrêtent rarement aux défauts visuels. Des angles de tirage incorrects déforment fondamentalement la stabilité de la pièce :
- Déformation du motif : Les forces d'éjection inégales tordent et plient le motif lorsque les broches d'éjection poussent contre des sections bloquées, introduisant des déviations dimensionnelles permanentes avant même que le trempage ne commence.
- Revêtement de slurry céramique incohérent : Les surfaces en cire éraflées ou micro-crackées perturbent l'adhérence standard du slurry. Des bulles d'air se coincent dans les déchirures de surface, provoquant une dégradation prématurée du slurry ou un éclatement localisé de la coquille lors du déglaçage.
- Défauts d'infiltration métallique : Toute micro-fissure dans le motif en cire se transfère directement au moule en coquille céramique, favorisant les écoulements de l'alliage liquide, les bavures ou les inclusions lourdes lors de la coulée.[4] En nous appuyant sur nos connaissances précises en matière de fonderie et de performance des matériaux références, l'extraction stable du motif reste la base absolue pour une métallurgie prévisible.
Taux de rebuts plus élevés et coûts de usinage secondaire
Les pièces sans tirage ou à tirage insuffisant deviennent rapidement des coûts supplémentaires :
| Zone problématique | Impact direct sur les opérations en atelier |
|---|---|
| Rendement de la fonderie | Les pics de clusters de cire fissurée réduisent directement le rendement du moule principal avant que le métal ne soit coulé. |
| Coûts de re-travail | Finition manuelle approfondie, élimination des marques de dragage et soudure des pits de moulage qui drainent les heures d'opérateur. |
| Stock de usinage | Les murs de moulage déformés nécessitent des allowances de stock post-usinage surdimensionnées, transformant une pièce presque en forme finale en un travail de fraisage CNC secondaire coûteux. |
Questions fréquemment posées sur les angles d'inclinaison pour la cire d'investissement
Quel est l'angle d'inclinaison minimal pratique pour la cire d'investissement?
En production standard, nous recommandons un minimum angle d'inclinaison pour la coulée en investissement de 0,5° sur les faces verticales externes. Bien que 0,25° puisse fonctionner pour des caractéristiques très peu profondes avec des moules à haute brillance, descendre en dessous de 0,5° augmente considérablement le risque de déchirure du modèle en cire, de rayures de surface et d'usure coûteuse des outils.
L'investissement en cire nécessite-t-il toujours des angles d'inclinaison sur chaque surface verticale?
Non, l'inclinaison n'est pas strictement obligatoire sur chaque face. Nous réalisons systématiquement une inclinaison zéro (0°) lorsque la conception l'exige, mais cela nécessite des approches d'outillage spécialisées telles que :
Noyaux métalliques pliables
Noyaux en cire soluble
Noyaux en céramique préformés
Actions latérales mécaniques multi-pièces
Ces méthodes éliminent la nécessité d'inclinaison en libérant la caractéristique sans la traîner contre le mur du moule lors de l'extraction. Pour les configurations d'outillage standard, l'adoption d'angles appropriés en complément de pièces en cire d'investissement avancée assure une intégrité cohérente du modèle et une répétabilité dimensionnelle tout au long des séries de production.
Comment la texture de surface à l'intérieur du moule en cire influence-t-elle l'inclinaison requise?
La finition de surface du moule détermine directement la facilité de libération du modèle. Une cavité de moule polie miroir (généralement SPI A1 à A3) minimise la friction, permettant d'utiliser une inclinaison minimale (0,5° à 1°). À l'inverse, des faces d'outillage plus rugueuses, texturées ou finies par EDM adhèrent fortement à la cire refroidissante ; les murs verticaux sur ces finitions nécessitent au moins 1,5° à 3° d'inclinaison pour éviter des marques de traînée importantes et une déformation du modèle.
Les modèles en cire imprimés en 3D peuvent-ils contourner les limitations d'angle d'inclinaison?
Oui. La fabrication rapide d'outils et la fabrication additive — comme les modèles en cire ou en polymère imprimés en 3D — contournent complètement les limitations standard d'angle d'inclinaison car il n'y a pas de moule d'injection rigide pour tirer le modèle. Nous utilisons fréquemment cette approche lors de prototypes à faible volume et de géométries complexes, réalisant pleinement un coulée en cire perdue qui présente des murs véritablement verticaux, des sous-cuts nets et des interfaces sans inclinaison avec des moules métalliques spécialisés.
Références
- Wikipedia - Moulage par cire perdue (aperçu du procédé) ↩
- Institut de la Fonderie d'Investissement - Présentation de la conception de moulage (l'inclinaison souvent ~0,5° par côté) ↩
- Processus de fabrication - Fonderie d'investissement (inclinaison optionnelle ; libération du moule en cire vs coque en céramique) ↩
- Institut de Coulée sous Pression - Accueil de l'association industrielle ↩

