


An ângulo de inclinação na fundição por investimento é a ligeira inclinação nas paredes verticais que permite que um padrão de cera frágil saia do molde de injeção sem rasgar, escurecer ou perder tolerâncias de fundição. A maioria das faces externas precisa de cerca de 0,5° a 1,5°, enquanto bolsos profundos e núcleos requerem uma inclinação mais acentuada porque a contração da cera prende-se aos pinos internos. Este guia cobre intervalos padrão de ângulo, quando é viável um verdadeiro zero de inclinação, compensações de ferramentas e geometria, práticas de design para linhas de separação e filetes, e modos comuns de desperdício quando a inclinação está incorreta.
Por que o Ângulo de Inclinação na Fundição por Investimento é Importante para Padrões de Cera
Os ângulos de inclinação definem o sucesso da fase inicial de fabricação. Na fundição por cera perdida de precisão, não vertemos metal diretamente em moldes de metal rígidos; primeiro injetamos cera sacrificial. O ângulo de inclinação na fundição por investimento fornece a inclinação essencial nas paredes verticais que permite que esse padrão de cera frágil seja liberado limpo do molde de injeção de alumínio ou aço. Sem uma inclinação intencional, o atrito prende o padrão à cavidade do molde, comprometendo a precisão da peça antes mesmo de o molde de casca cerâmica ser criado.[1]
Papel dos Ângulos de Inclinação na Remoção de Padrões de Cera sem Danos
A cera expande sob pressão de injeção e contrai ao solidificar-se. Sem um ângulo de liberação adequado:
Formam-se bolsos de vácuo atrás de faces verticais profundas, dificultando a ejeção do padrão.
A cera adere às paredes da ferramenta bruta, causando escurecimento superficial e marcas de arrasto.
Pinos mecânicos de ejeção empurram através da cera macia em vez de liberar a peça limpidamente.
Prevenção de Distorção, Rasgos e Microfissuras no Padrão
Quando a ferramenta agarra um padrão durante a ejeção, a integridade estrutural da cera é comprometida. Vemos essas falhas no chão de fábrica todos os dias quando os ângulos de inclinação são negligenciados:
Distorção do Padrão: A força de ejeção mecânica dobra as nervuras finas, deformando pontos de referência funcionais fora das tolerâncias de fundição precisas.
Rasgões: Alta fricção ao longo de características verticais altas rasga perfis delicados diretamente do sistema de corredores.
Microfissuras: Fendas de tensão sub-superficiais formam-se na cera. Essas fraturas ocultas transferem-se diretamente para a argila de cerâmica, criando rebarba metálica, defeitos de inclusão ou falha catastrófica na peça durante a fundição do metal.
Fundição por Investimento vs. Fundição em Areia vs. Fundição por Estampagem
A fundição por investimento oferece liberdade de design incomparável e capacidade de formar quase na forma final, exigindo muito menos entalhe do que métodos tradicionais, como fundição de precisão vs fundição em areia or fundição de investimento vs fundição em estampo rotas.
| Método de Fundição | Ângulo de desvio típico | Material de contato da ferramenta | Razão principal para o desvio |
|---|---|---|---|
| Fundição por Investimento | 0,5° a 1,5° | Aço/Alumínio para ferramentas em cera macia | Protege a cera delicada de rasgos e distorções |
| Fundição em Areia | 1,0° a 3,0° | Padronagem rígida em areia compactada | Previne que as paredes do molde de areia desmoronem ao desenhar o padrão |
| Fundição por pressão | 1,0° a 2,0°+ | Cavidade de aço endurecido para metal fundido | Resiste ao aperto térmico severo enquanto o metal solidifica e encolhe na matriz |
Como a cera apresenta lubricidade natural e contração térmica afastando-se das paredes externas da cavidade, podemos trabalhar com ângulos muito mais fechados do que areia ou fundição sob pressão. No entanto, projetar com zero entalhe sem uma estratégia especializada continua sendo um jogo de alto risco.
Diretrizes padrão para o ângulo de desvio na fundição por investimento
Na nossa fundição, tratamos o ângulo de inclinação na fundição por investimento como uma característica funcional em vez de uma reflexão posterior, equilibrando uma ejeção limpa com as necessidades de usinagem final.
Faces Verticais Externas: 0,5° a 1,5°
As paredes externas são as mais fáceis de libertar porque a cera de arrefecimento contrai-se afastando-se das paredes da cavidade.
- Paredes externas padrão: A 0,5° a 1,0° a inclinação é suficiente para a maioria das superfícies exteriores padrão com menos de 50 mm de altura.[2]
- Faces verticais altas: Para alturas superiores a 50 mm, aumentar a inclinação para 1,5° evita riscos na superfície durante a ejeção e prolonga a vida útil do molde de injeção de cera.
- Geometrias de perfil baixo: Degraus exteriores rasos com menos de 10 mm podem ocasionalmente ser feitos com 0,25°, desde que a cavidade do molde esteja altamente polida.
Bolso Profundos, Orifícios Cegos e Núcleos Internos: 1,5° a 3°
As cavidades internas requerem ângulos de inclinação muito mais acentuados. Como a cera encolhe em direção ao centro ao arrefecer, ela prende-se firmemente ao redor de quaisquer núcleos de aço estacionários ou pinos internos do molde.
- Orifícios cegos e reentrâncias rasas: Requerem um mínimo de 1,5° para evitar rasgar o padrão durante a extração.
- Bolso profundos e nervuras internas: Necessidade 2,0° a 3,0° de inclinação para contrariar a pressão de encolhimento e garantir uma extração limpa do núcleo sem distorções.
- Aberturas passantes: Sempre que possível, dividimos núcleos de ambos os lados para reduzir a profundidade de extração necessária e o ângulo de inclinação. Para regras de design mais amplas, consulte o nosso guia de fundição de metais de precisão para engenheiros e compradores OEM.
Ângulos de inclinação com base na profundidade de extração e na proporção de altura
Quanto mais profunda for a extrusão, mais atrito o padrão de cera encontra durante a ejeção. Utilizamos estas proporções padrão para determinar as margens mínimas de inclinação:
| Tipo de característica | Profundidade da característica / Altura | Ângulo de inclinação recomendado | Consideração chave |
|---|---|---|---|
| Parede externa | Até 25 mm | 0,5° | A cera encolhe afastando-se da cavidade |
| Parede externa | De 25 mm a 100 mm | 1,0° - 1,5° | Previne marcas de arrasto em puxadas longas |
| Bolsa interna | Até 25 mm | 1,5° | A cera contrai-se sobre o pino do núcleo |
| Núcleo / Cavidade profunda | Mais de 25 mm | 2,0° - 3,0° | Elimina quebras de cera e aderência ao molde |
Aplicar estas inclinações padrão cedo na modelação CAD 3D evita modificações caras no molde, minimiza as taxas de desperdício de padrão e preserva tolerâncias próximas à forma final verdadeira.
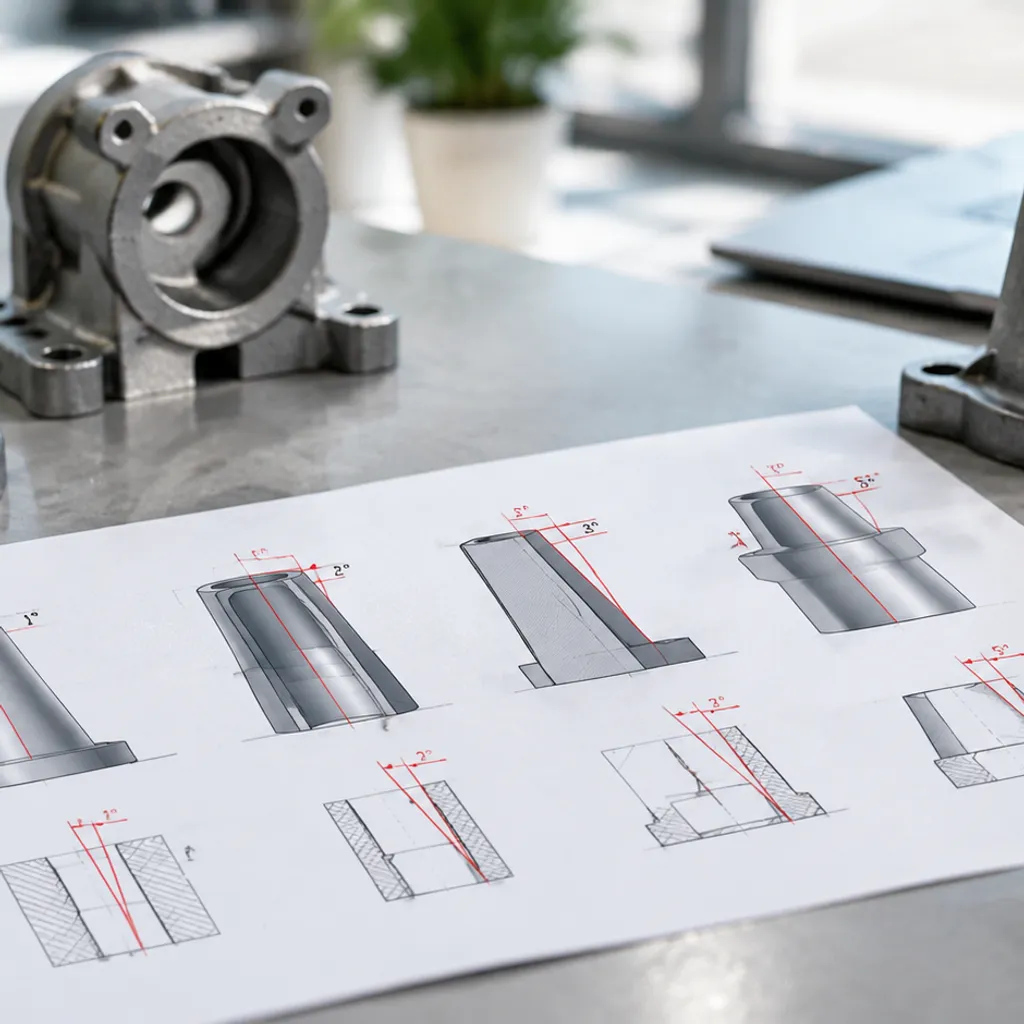
Consegue fazer moldagem com ângulo de desnível zero na fundição por investimento?
Sim, é possível alcançar um ângulo de desnível zero (0°) na fundição por investimento, mas isso altera a forma como lidamos com as suas ferramentas e processamos os seus padrões de cera.[3] Matrizes de injeção rígidas padrão precisam de inclinações para ejetar os padrões de cera de forma limpa. Quando a geometria da sua peça exige paredes estritamente verticais com características de fundição de ângulo de desnível zero, evitamos a ejeção mecânica padrão usando configurações de ferramentas especializadas e inserts sacrificiais.
Cenários onde o verdadeiro ângulo de desnível zero (0°) é tecnicamente viável
O rascunho zero é prático sob condições específicas de produção:
- Comprimentos de puxo verticais curtos: Faces rasas com menos de 12 mm (0,5 polegadas) onde a contração do cera térmica puxa o material naturalmente para dentro e afastado das paredes da cavidade.
- Superfícies externas alinhadas com direções de puxo abertas: Recursos onde segmentos de matriz deslizantes ou ações laterais puxam diretamente para trás, perpendicularmente à face, antes da ejeção do padrão.
- Fluxos de trabalho de padrão aditivo: Rotas de fabricação sem ferramentas. Quando protótipos ou lotes de baixo volume evitam matrizes rígidas completamente, verificamos como Guia de Impressão 3D por Fundição para Resinas de Queima Limpa e Zero Cinza mostra que padrões impressos sacrificiais produzem paredes perfeitamente verticais sem penalização de rascunho.
Núcleos Solúveis, Inserções de Cerâmica e Matrizes Colapsáveis
Quando a geometria bloqueia uma parede de rascunho zero dentro de um bolso ou passagem interna, puxadas padrão de metal padrão são impossíveis. Resolvemos essas armadilhas geométricas com três métodos principais:
- Matrizes de metal colapsáveis de várias peças: Núcleos mecânicos segmentados colapsam para dentro mecanicamente antes da retirada, liberando faces internas retas sem arrastar na cera.
- Núcleos de cera solúveis: Injetamos um núcleo inicial usando cera solúvel em água, colocamos dentro da matriz de cera primária, moldamos o padrão regular ao redor dele e dissolvemos o núcleo em um banho de ácido suave ou água.
- Núcleos de cerâmica pré-formados: Para ligas de alta temperatura e canais internos complexos de rascunho zero, inserimos núcleos de cerâmica rígida diretamente na matriz de cera. A cerâmica permanece no lugar durante a construção da casca e o vazamento do metal, dissolvendo-se quimicamente após a solidificação do casting.
Complexidade da matriz, taxas de desperdício e compensações de custo
Eliminar o ângulo de rascunho na fundição por investimento sempre traz compensações operacionais. Avaliar o capital da matriz contra usinagem secundária ajuda a determinar se a matriz de rascunho zero faz sentido econômico:
| Abordagem da matriz | Capacidade de Rascunho | Multiplicador de Custo de Ferramental | Impacto no Tempo de Ciclo e Desperdício |
|---|---|---|---|
| Matriz de Alumínio CNC Padrão | Necessário de 0,5° a 1,5° | 1,0x (Referência) | Ciclos de injeção mais rápidos, desperdício mínimo |
| Matriz Mecânica Recolhível | Possível 0° verdadeiro | 1,8x - 2,5x | Manutenção de matriz mais elevada, ciclo de tempo moderado |
| Sistema de Núcleo de Cera Solúvel | Interno/externo 0° verdadeiro | 2,2x - 3,0x | Ciclo de injeção duplo, desperdício de manuseamento mais elevado |
| Núcleo de Cerâmica Leachable | Passagens complexas 0° verdadeiro | 3,0x - 4,5x | Leaching especializado pós-fusão, custo unitário mais elevado |
Conclusão Chave: Se o seu design exigir estritamente faces a 0° para eliminar folgas pós-fabricação, ferramentas colapsáveis ou núcleos sacrificiais oferecem resultados de forma líquida. Se uma ligeira inclinação superficial não comprometer a montagem, manter um ângulo de folga padrão de 0,5° preserva custos de ferramenta mais baixos e rendimentos de produção confiáveis.
Fatores que Determinam o Ângulo de Inclinação na Fundição por Investimento
Escolher o ângulo de inclinação na fundição por investimento não é um jogo de adivinhação. No chão da fundição, definir os ângulos de inclinação depende de como as cera de padrão arrefece, de como as cavidades das ferramentas são usinadas e de quão intrincada é realmente a geometria da sua peça. Equilibramos essas quatro variáveis críticas para garantir uma ejeção limpa do padrão sem comprometer a precisão de forma quase líquida.
Taxas de Encolhimento da Cera e Contracção Térmica
A cera de padrão comporta-se de forma diferente dependendo de estar a arrefecer contra um pino interno ou uma parede de cavidade externa:
- Características internas agarram a ferramenta: À medida que a cera arrefece, a encolhimento volumétrico da cera puxa o material firmemente para os núcleos internos e pinos. Essas superfícies requerem um ângulo de inclinação agressivo (tipicamente de 1,5° a 3°) para evitar rasgos durante a ejeção do padrão.
- As paredes externas encolhem para fora: A cera encolhe naturalmente afastando-se das faces externas da cavidade, o que significa que as superfícies verticais externas precisam de muito menos inclinação (frequentemente de 0,5° a 1°) para uma libertação limpa.
- Mudanças volumétricas: Seções mais espessas arrefecem mais lentamente, provocando uma contração localizada que aumenta as forças de arrasto contra as paredes do molde.
Escolhas de Material da Ferramenta e Polimento da Cavidade
A fricção entre o padrão de arrefecimento e a ferramenta de padrão de cera diz respeito a quanto de inclinação deve ser projetada na peça:
| Variável da Ferramenta | Matrizes de Alumínio | Matrizes de Aço Endurecido |
|---|---|---|
| Polimento de Cavidade | Facilmente polido para acabamentos espelhados/SPI | Pode atingir polimentos de diamante mais elevados com maior durabilidade |
| Dissipação de Calor | Resfriamento rápido e uniforme; reduz tempos de ciclo | Resfriamento mais lento; mantém o calor por mais tempo em paredes profundas |
| Impacto mínimo de desnível | Frequentemente requer 1,0° em moldes profundos para evitar arranhões no alumínio macio | Permite ângulos de inclinação mais fechados (até 0,5°) em moldes retos polidos |
Geometria da Peça, Espessura da Parede e Costelas Profundas
Uniforme espessura das paredes é o padrão de excelência a projetar para fundição. Transições súbitas na secção transversal criam taxas de arrefecimento diferenciais, deformando arestas retas e travando paredes verticais contra a ferramenta.
Costelas profundas e estreitas representam o maior obstáculo. À medida que a profundidade de extração da ferramenta aumenta, a fricção mecânica multiplica-se ao longo do percurso vertical. Adicionamos inclinação progressiva às costelas altas - alargando a raiz e afinando em direção à ponta - para garantir que os padrões libertem sem rachar. Onde os ajustes de inclinação não conseguem preencher a lacuna até às tolerâncias finais apertadas, planeamos com antecedência com a maquinação CNC de aço inoxidável permite-nos fundir perfis de inclinação padrão e limpar posteriormente as faces de referência críticas.
Acabamento de Superfície e Comportamento do Agente Desmoldante
Acabamentos de matriz mais ásperos geram encaixes mecânicos com a cera. Se uma cavidade requer acabamentos texturizados por EDM ou texturas mate, o ângulo de libertação do molde aumenta imediatamente para evitar riscos.
Líquido ou aerossol liberação de molde os agentes ajudam a reduzir a força de ejeção, mas podem acumular-se na parte inferior de bolsos íngremes e sem calafetagem. Uma calafetagem adequada garante que os agentes de libertação revestam as paredes verticais de forma uniforme, sem acumular-se, protegendo acabamentos superficiais finos e evitando distorções de cera de uma execução para outra.
Práticas de Design para Ângulos de Calafetagem em Fundição de Investimento
Obter a ângulo de inclinação na fundição por investimento o correto não se trata apenas de facilitar a saída dos padrões de cera do molde. Trata-se de proteger a função do componente e manter os custos de produção baixos. Focamos em algumas regras de design comprovadas para otimizar o molde de padrão de cera sem comprometer a geometria final do componente.
Posicionamento estratégico da linha de separação
A maneira mais rápida de reduzir os entalhes desnecessários é inteligente design da linha de separação. Dividimos o molde de injeção de cera ao longo de arestas naturais, linhas centrais ou limites cosméticos não críticos:
- Divida a profundidade de extração: Dividir a peça ao longo da sua linha central corta a profundidade da parede vertical pela metade. Uma profundidade de cavidade rasa significa que você precisa de menos entalhe para ejetar o padrão com segurança.
- Mantenha as superfícies críticas isoladas: Ao colocar linhas de separação ao longo de faces funcionais, mantemos essas superfícies perpendiculares, transferindo completamente os requisitos de inclinação para paredes não funcionais.
- Minimize marcas de testemunho: A colocação estratégica evita marcas de separação na face de vedação crítica ou interfaces de montagem, preservando a sua forma líquida.
Fundindo ângulos de inclinação em filetes, nervuras e bosses
Os ângulos de inclinação nunca devem parecer uma ideia de última hora. Fundimos as inclinações naturalmente na geometria usando raios suaves e filetes:
- Nervuras estruturais: Incline as nervuras ligeiramente do base ao topo (tipicamente 1° a 1,5°). Isso promove uma libertação limpa do molde de cera enquanto incentiva a solidificação direcional ao despejar metal fundido.
- Bosses de montagem: Aplique entalhes externos diretamente na estrutura do boss, fundindo a raiz nas paredes adjacentes com filetes generosos para evitar concentrações de tensão.
- Integração de características: Quando escolhendo o melhor metal para fundição, misturar estas transições de forma uniforme garante uma acumulação de casca homogénea e evita pontos quentes localizados.
Equilibrar o desvio com as folgas pós-fresagem
Quando uma superfície perfeitamente plana, de zero grau, for obrigatória para as peças de acoplamento, confie no acabamento secundário em vez de forçar o desvio zero na ferramenta de cera.
| Estratégia de Design | Impacto na Ferramenta | Impacto na Fresagem | Melhor Utilização |
|---|---|---|---|
| Adicionar Desvio ao Estoque de Fresagem | Padrão de matriz de abertura e fecho | Corte de limpeza limpo | Faces de acoplamento com tolerâncias de planicidade apertadas |
| Desvio na direção "Plus" | Cavidade de desgaste baixo, simples | Fresagem mínima de face | Assentos de rolamento e paragens de localização |
| Desvio na direção "Minus" | Preserva a envelope de folga | Desbarba leve na aresta | Furos de folga e reentrâncias não de acoplamento |
Adicione o chanfro ao seu margens de usinagem pós-processo. As profundidades mínimas de corte garantem que o ponto mais alto da parede esboçada seja completamente limpo, eliminando vibração da ferramenta durante operações CNC.
Comunicação de referências de esboço e datum em desenhos 2D
Desenhos pouco claros causam desperdício. Sempre definimos claramente o comportamento do esboço no desenho para evitar disputas de fabricação:
- Especificar direção do esboço: Indicar claramente se o esboço adiciona material (+), remove material (-) ou divide-se ao longo da dimensão nominal.
- Proteger alvos de datum: Os datum devem estar em superfícies planas, não esboçadas, ou pontos específicos alvo. Nunca definir um datum ao longo de uma superfície esboçada sem especificar a altura de contato exata.
- Notas explícitas no desenho: Utilizar indicações padrão como "Todas as faces verticais não especificadas requerem um ângulo de esboço máximo de 1°, adicionando material afastado da linha de separação." Isto mantém os fabricantes de ferramentas alinhados com a funcionalidade tolerâncias de fundição.
Problemas comuns causados por ângulos de esboço incorretos em fundição por investimento
Nas nossas operações de fundição, uma inclinação insuficiente cria atrito imediato durante a fase de extração de cera, desencadeando falhas em cascata em todo o ciclo de produção.
Quebra de Padrões de Cera, Marcas de Arrasto e Desgaste de Ferramentas
Quando um padrão de cera carece de alívio adequado ao longo de paredes verticais, o atrito assume o controle assim que o molde é aberto:
- Padrões rasgados e partidos: Sem folga, a cera em resfriamento prende-se às paredes da cavidade de metal, quebrando bosses delicados, nervuras e secções finas durante a ejeção.
- Escorrimentos na superfície e marcas de arrasto: A insuficiência de afunilamento arrasta a face de cera contra a ferramenta, riscando o acabamento liso e degradando a qualidade da superfície final do molde.
- Galling na cavidade da ferramenta: Forçar padrões presos por vácuo a sair de matrizes de paredes retas acelera o desgaste mecânico em ferramentas de alumínio ou aço, arredondando cantos agudos e destruindo a integridade da linha de separação fina ao longo do tempo.
Distorções dimensionais e falhas na construção da casca
Os danos raramente param em manchas visuais. Ângulos de desnível incorretos fundamentalmente distorcem a estabilidade do componente:
- Deformação do padrão: Forças de ejeção desiguais torcem e dobram o padrão enquanto os pinos de ejeção pressionam contra seções presas, introduzindo desvios dimensionais permanentes antes mesmo de a imersão começar.
- Revestimento inconsistente de argamassa cerâmica: Superfícies de cera riscadass ou microfissuradas perturbam a molhabilidade padrão da argamassa. Bolhas de ar ficam presas em rasgos superficiais, causando degradação prematura da argamassa ou spalling localizado na casca durante a desmoldagem.
- Defeitos de infiltração de metal: Qualquer micro-risco no padrão de cera transfere-se diretamente para o molde de casca de cerâmica, convidando vazamentos de liga líquida, rebarbas ou defeitos de inclusão pesada durante o vazamento.[4] Baseando-se nos nossos percepções de fundição de precisão e desempenho de materiais padrões de referência, a extração de padrão estável continua a ser a linha de base absoluta para uma metalurgia previsível.
Taxas de sucata mais altas e custos adicionais de usinagem secundária
Peças sem desnível ou com desnível insuficiente tornam-se rapidamente um problema de orçamento:
| Área problemática | Impacto direto nas operações de chão de fábrica |
|---|---|
| Rendimento da fundição | Picos em clusters de cera rachada reduzem diretamente o rendimento do molde primário antes do vazamento do metal. |
| Custos de Re-trabalho | Acabamentos manuais extensivos, mesclando marcas de arrasto e soldando buracos de fundição que consomem horas do operador. |
| Matéria-prima para usinagem | Paredes fundidas distorcidas requerem allowances de matéria-prima pós-usinagem excessivas, transformando uma peça quase no formato final numa tarefa de fresagem CNC secundária e cara. |
Perguntas Frequentes Sobre Ângulos de Inclinação em Fundição de Investimento
Qual é o ângulo de inclinação mínimo absoluto prático para fundição de investimento?
Na produção padrão, recomendamos um mínimo ângulo de inclinação na fundição por investimento de 0,5° nas faces verticais externas. Embora 0,25° possa funcionar para características muito rasas com matrizes de alta-polimento, ir abaixo de 0,5° aumenta significativamente o risco de rasgo no padrão de cera, escorregamento superficial e desgaste dispendioso das ferramentas.
A fundição de investimento requer sempre ângulos de inclinação em todas as superfícies verticais?
Não, a inclinação não é estritamente obrigatória em todas as faces. Geralmente conseguimos alcançar zero inclinação (0°) quando os projetos exigem, mas isso requer abordagens de ferramentas especializadas, tais como:
Núcleos metálicos colapsáveis
Núcleos de cera solúveis
Núcleos cerâmicos pré-formados
Ações mecânicas laterais de várias peças
Estes métodos eliminam a necessidade de inclinação ao liberar a característica sem arrastar contra a parede da matriz durante a extração. Para configurações padrão de ferramentas, adotar ângulos adequados juntamente com peças de fundição com ceras avançadas garante a integridade consistente do padrão e a repetibilidade dimensional ao longo das séries de produção.
Como a textura da superfície dentro da matriz de cera afeta a inclinação necessária?
O acabamento da superfície da matriz determina diretamente a facilidade de liberação do padrão. Uma cavidade de matriz polida como um espelho (tipicamente SPI A1 a A3) minimiza o atrito, permitindo utilizar uma inclinação mínima (0,5° a 1°). Por outro lado, ferramentas com acabamento mais áspero, texturizado ou acabado por EDM agarram a cera de resfriamento de forma firme; paredes verticais nesses acabamentos requerem pelo menos 1,5° a 3° de inclinação para evitar marcas de arrasto pesadas e distorção do padrão.
Padrões de cera impressos em 3D podem contornar limitações de ângulo de inclinação?
Sim. Ferramentas rápidas e manufatura aditiva — como padrões de cera ou polímero impressos em 3D — contornam completamente as limitações padrão de ângulo de inclinação porque não há um molde de injeção rígido para puxar o padrão. Usamos essa abordagem frequentemente durante prototipagem de baixo volume e geometrias complexas, realizando plenamente uma processo de fundição por cera perdida que apresenta paredes verticais verdadeiras, entalhes agudos e interfaces sem inclinação, sem moldes de metal especializados.
Referências
- Wikipedia - Fundição por cera perdida (visão geral do processo) ↩
- Instituto de Fundição de Investimento - Apresentação de Design de Fundição (a inclinação geralmente ~0,5° por lado) ↩
- Processos de Fabricação - Fundição de Investimento (inclinação opcional; liberação de cera do molde vs casca de cerâmica) ↩
- Instituto de Fundição por Investimento - Página inicial da associação da indústria ↩

