


An Gussdraftwinkel ist die leichte Schräge an vertikalen Wänden, die es einer zerbrechlichen Wachsform ermöglicht, die Einspritzform ohne Rissbildung, Kratzer oder Toleranzverluste zu verlassen. Die meisten äußeren Flächen benötigen nur etwa 0,5° bis 1,5°, während tiefe Taschen und Kerne steilere Reliefs erfordern, weil Wachs schrumpft und interne Stifte greift. Dieser Leitfaden deckt Standardwinkelbereiche ab, wann echtes Null-Draft möglich ist, Werkzeug- und Geometriekompromisse, Designpraktiken für Teilungslinien und Fasen sowie häufige Ausschussarten bei falschem Draft.
Warum der Gussdraftwinkel für Wachsformen in Deutschland wichtig ist
Draftwinkel bestimmen den Erfolg der ersten Werkzeugphase. Beim Präzisions-Gusssandverlustverfahren gießen wir kein Metall direkt in starre Metallformen; wir injizieren zuerst sacrificial Wachs. Der Gussdraftwinkel liefert die wesentliche Schräge an vertikalen Wänden, die es der zerbrechlichen Wachsform ermöglicht, sauber aus der Aluminium- oder Stahl-Einspritzform zu lösen. Ohne eine absichtliche Schräge bindet Reibung die Form an die Kavität, was die Genauigkeit des Teils beeinträchtigt, noch bevor die keramische Schale hergestellt wird.[1]
Rolle der Draftwinkel bei schadfreiem Entfernen der Wachsform
Wachs dehnt sich unter Einspritzdruck aus und zieht sich beim Aushärten zusammen. Ohne einen geeigneten Entformungswinkel:
Bildet sich hinter tiefen vertikalen Flächen Vakuumtaschen, die die Formauslösung behindern.
Wachs haftet an rohen Werkzeugwänden, was Oberflächenkratzer und Schleifspuren verursacht.
Mechanische Auswerferstifte drücken durch weiches Wachs, anstatt das Teil sauber zu lösen.
Verhinderung von Formverformung, Rissen und Mikrorissen
Wenn das Werkzeug beim Auswerfen eine Form greift, wird die strukturelle Integrität des Wachses zerstört. Diese Fehler sehen wir täglich auf der Werkstatt, wenn Draftwinkel vernachlässigt werden:
Formverformung: Die Kraft der mechanischen Auswerfung biegt dünne Rippen, wodurch funktionale Bezugspunkte aus der genauen Guss-Toleranz geraten.
Reißverschluss: Hohe Reibung entlang hoher vertikaler Merkmale reißt empfindliche Profile direkt vom Laufgussystem ab.
Mikrorisse: Subsurface Zugspannungsrisse bilden sich im Wachs. Diese versteckten Risse übertragen sich direkt in die keramische Suspension, wodurch Metallspäne, Einschlussfehler oder katastrophaler Bauteilversagen während des Metallgusses entstehen.
Gussverfahren: Investmentguss vs. Sandguss vs. Druckguss
Feinguss bietet unvergleichliche Gestaltungsmöglichkeiten und nahezu netzförmige Formfähigkeit, wobei deutlich weniger Taper erforderlich ist als bei traditionellen Methoden wie Investmentguss vs. Sandguss or Feinguss vs Druckguss Routen.
| Gießverfahren | Typischer Entwurfswinkel | Werkzeugkontaktmaterial | Hauptgrund für den Entwurf |
|---|---|---|---|
| Feinguss | 0,5° bis 1,5° | Werkzeugstahl/Aluminium auf weichem Wachs | Schützt empfindliches Wachs vor Rissbildung und Verformung |
| Sandguss | 1,0° bis 3,0° | Starres Muster auf verdichteten Sand | Verhindert, dass die Wände der Sandform beim Entziehen des Musters zerbröseln |
| Druckguss | 1,0° bis +2,0° | Harte Stahlkammer für geschmolzenes Metall | Widersteht starkem thermischem Griff, wenn das erstarrende Metall auf den Kern schrumpft |
Da Wachs natürliche Schmierfähigkeit und thermische Kontraktion weg von den äußeren Kammerwänden zeigt, können wir mit viel engeren Winkeln arbeiten als bei Sand- oder Druckguss. Das Design mit null Taper bleibt jedoch ein hohes Risiko, wenn keine spezielle Strategie angewendet wird.
Standardrichtlinien für den Entwurfswinkel beim Feinguss
In unserer Gießerei behandeln wir die Gussdraftwinkel als funktionales Merkmal und nicht als nachträgliche Überlegung, wobei wir eine saubere Entformung gegen die Anforderungen an die Endbearbeitung abwägen.
Äußere Vertikale Flächen: 0,5° bis 1,5°
Äußere Wände sind am einfachsten zu lösen, weil das Abkühlwachs sich vom Hohlraumwandung zusammenzieht.
- Standard-Außenseitenwände: A 0,5° bis 1,0° Der Luftzug ist für die meisten Standard-Außenseitenflächen unter 50 mm Höhe ausreichend.[2]
- Hohe vertikale Flächen: Bei Höhen über 50 mm wird der Luftzug auf 1,5° erhöht, um Oberflächenkratzer beim Auswerfen zu vermeiden und die Lebensdauer der Wachs-Einsprägeform zu verlängern.
- Niedrigprofil-Geometrien: Flache äußere Stufen unter 10 mm können gelegentlich mit 0,25° auskommen, vorausgesetzt, die Formhohlraum ist hochglanzpoliert.
Tiefe Taschen, Blindlöcher und interne Kerne: 1,5° bis 3°
Interne Hohlräume erfordern deutlich steilere Abzugswinkel. Da Wachs beim Abkühlen in Richtung seines Zentrums schrumpft, greift es fest um stationäre Stahlkerne oder interne Formstifte.
- Blindlöcher und flache Vertiefungen: Erfordern mindestens 1,5° um das Zerreißen des Musters beim Herausziehen zu vermeiden.
- Tiefe Taschen und interne Rippen: Benötigen 2,0° bis 3,0° Abzug, um Schrumpfungsdruck auszugleichen und eine saubere Kernentnahme ohne Verzerrung zu gewährleisten.
- Durchgangsbohrungen: Wann immer möglich, teilen wir Kerne von beiden Seiten, um die erforderliche Zugtiefe und den Entwurfswinkel zu verringern. Für umfassendere Gestaltungsregeln konsultieren Sie bitte unsere Bei haoyumaterial produzieren wir Materialien streng nach ASTM- und AMS-Standards..
Entwurfswinkel basierend auf Zugtiefe und Höhenverhältnis
Je tiefer die Zugform, desto mehr Reibung erfährt die Wachsform bei der Entnahme. Wir verwenden diese Standardverhältnisse, um minimale Zugabstände zu bestimmen:
| Merkmaltyp | Merkmals-Tiefe / Höhe | Empfohlener Entwurfswinkel | Wichtige Überlegung |
|---|---|---|---|
| Äußere Wand | Bis zu 25 mm | 0,5° | Wachs zieht sich vom Hohlraum zurück |
| Äußere Wand | 25 mm bis 100 mm | 1,0° - 1,5° | Verhindert Spuren durch Ziehkanten bei langen Zügen |
| Innerer Hohlraum | Bis zu 25 mm | 1,5° | Wachs zieht sich auf den Kernstift zusammen |
| Tiefe Kern / Hohlraum | Über 25 mm | 2,0° - 3,0° | Verhindert Wachsbrüche und Sticking im Werkzeug |
Die frühzeitige Anwendung dieser Standard-Taper in Ihrer 3D-CAD-Modellierung verhindert teure Werkzeugänderungen, minimiert Ausschussraten bei Mustern und erhält die echten Near-Net-Shape-Toleranzen.
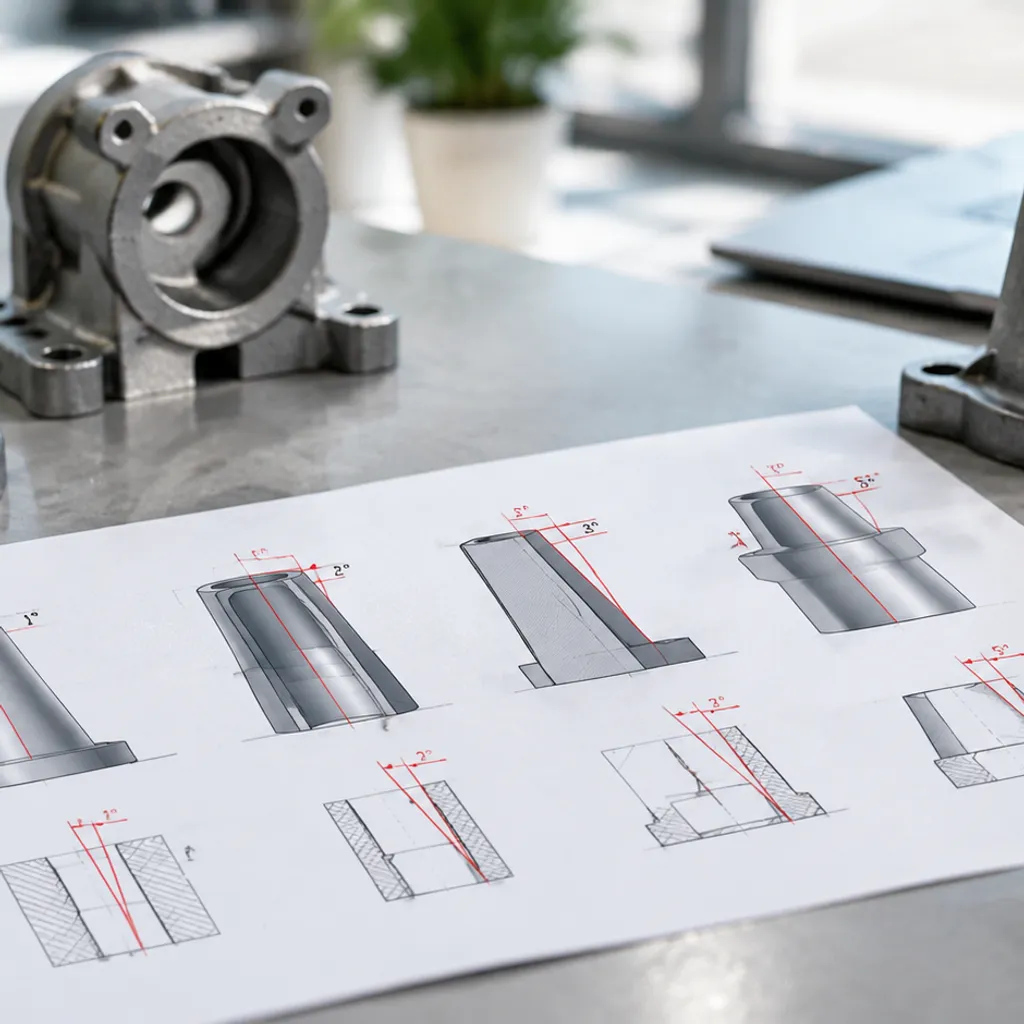
Kann man beim Investmentguss mit Null-Schräge in der Formgießerei gießen?
Ja, Sie können beim Investmentguss eine echte Null-Schräge (0°) erreichen, aber es ändert die Art und Weise, wie wir Ihre Werkzeuge handhaben und Ihre Wachsmodelle bearbeiten.[3] Standardsteife Einspritzwerkzeuge benötigen Neigungen, um Wachsmodelle sauber auszustoßen. Wenn Ihre Bauteilgeometrie strikt vertikale Wände mit Null-Schräge-Gussteilen erfordert, umgehen wir die standardmäßige mechanische Auswerfung durch spezielle Werkzeugkonfigurationen und Opfereinsätze.
Szenarien, in denen eine echte Null-Schräge (0°) technisch machbar ist
Nullentwurf ist unter bestimmten Produktionsbedingungen praktisch:
- Kurze vertikale Zuglängen: Flache Flächen unter 12 mm (0,5 Zoll), bei denen thermischer Wachs Schrumpfung das Material natürlich nach innen und weg von den Hohlraumwänden zieht.
- Externe Oberflächen, die mit offenen Zugrichtungen ausgerichtet sind: Merkmale, bei denen gleitende Formsegmente oder Seitenaktionen gerade nach hinten ziehen, senkrecht zur Oberfläche, bevor das Muster ausgeworfen wird.
- Additive Muster-Workflows: Werkzeuglose Fertigungswege. Wenn Prototypen oder Kleinserien die starren Formen vollständig umgehen, zeigt unser Gieß-3D-Druckleitfaden für sauberes Brennen und Null-Asche-Harze wie sacrificial gedruckte Muster perfekt vertikale Wände ohne Draft-Nachteil erzeugen.
Lösliche Kerne, Keramik-Einsätze und kollabierende Formen
Wenn Geometrien eine Nullentwurf-Wand in einer Tasche oder einem inneren Durchgang sperren, sind Standard-Metallwerkzeugzüge unmöglich. Wir lösen diese Geometriefallen mit drei Hauptmethoden:
- Mehrteilige kollabierende Metallformen: Segmentierte mechanische Kerne kollabieren mechanisch nach innen, bevor sie herausgezogen werden, und befreien gerade innere Flächen, ohne das Wachs zu ziehen.
- Lösliche Wachs-Kerne: Wir injizieren einen initialen Kern mit wasserlöslichem Wachs, platzieren ihn in der primären Wachsform, umgeben ihn mit dem regulären Muster und lösen den Kern in einem milden Säure- oder Wasserbad auf.
- Vorgeformte Keramik-Kerne: Für hochtemperaturbeständige Legierungen und komplexe Nullentwurf-Innenkanäle setzen wir starre Keramik-Kerne direkt in die Wachsformwerkzeuge ein. Die Keramik bleibt während des Shell-Aufbaus und des Metallgusses an Ort und Stelle und löst sich nach der Gussfestigkeit chemisch auf.
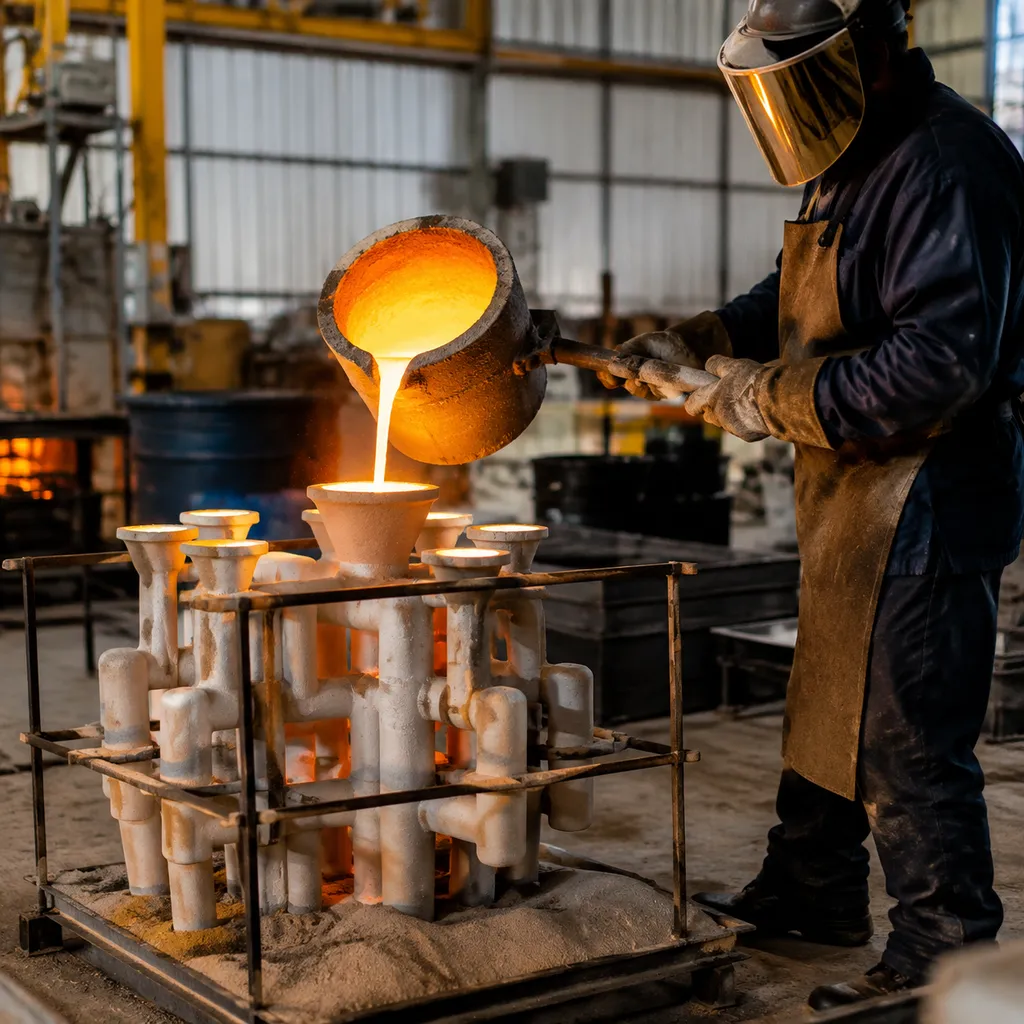
Werkzeugkomplexität, Ausschussraten und Kosten-Nutzen-Überlegungen
Das Eliminieren des Draft-Winkels bei der Investitionsgussherstellung bringt immer operative Kompromisse mit sich. Die Abwägung zwischen Werkzeugkapital und sekundärer Bearbeitung hilft zu bestimmen, ob werkzeugloser Nullentwurf wirtschaftlich sinnvoll ist:
| Werkzeugansatz | Entwurfskapazität | Werkzeugkostenmultiplikator | Zykluszeit- und Ausschussauswirkung |
|---|---|---|---|
| Standard-CNC-Aluminium-Druckgussform | 0,5° bis 1,5° erforderlich | 1,0x (Basislinie) | Schnellste Einspritzzyklen, minimaler Ausschuss |
| Klappbare mechanische Form | Echter 0° möglich | 1,8x - 2,5x | Höherer Formenwartungsaufwand, moderater Zykluszeit |
| Lösliches Wachs-Kernsysten | Echter 0° intern/extern | 2,2x - 3,0x | Doppelter Einspritzzyklus, höherer Handhabungsausschuss |
| Auswaschbarer Keramikkern | Echter 0° komplexe Passagen | 3,0x - 4,5x | Spezialisierte Nachguss-Laugung, höchste Stückkosten |
Wesentliche Erkenntnis: Wenn Ihr Design strikt 0° Flächen erfordert, um Nachbearbeitungszugaben zu eliminieren, liefern kollabierende Werkzeuge oder opferbereite Kerne Netto-Form-Ergebnisse. Wenn eine geringe Oberflächenneigung die Montage nicht beeinträchtigt, bewahrt die Beibehaltung eines Standard-Durchhangwinkels von 0,5° niedrigere Werkzeugkosten und zuverlässige Produktionsausbeuten.
Faktoren, die Ihren Gusswinkel bestimmen
Die Wahl des richtigen Gussdraftwinkel sind kein Glücksspiel. Auf der Gießerei-Baustelle hängt die Einstellung der Neigungswinkel davon ab, wie das Wachs des Musters abkühlt, wie die Werkzeugeinsätze bearbeitet werden und wie komplex Ihre Bauteilgeometrie wirklich ist. Wir balancieren diese vier kritischen Variablen, um eine saubere Musterentnahme zu gewährleisten, ohne die Genauigkeit des nahezu netten Formes zu beeinträchtigen.
Wachsschrumpfungsraten und thermische Kontraktion
Wachsmuster verhält sich unterschiedlich, je nachdem, ob es gegen einen inneren Stift oder eine äußere Hohlraumwand abkühlt:
- Innere Merkmale greifen das Werkzeug: Wenn das Wachs abkühlt, bewirkt die volumetrische Wachsschrumpfung eine enge Verbindung des Materials mit inneren Kernen und Stiften. Diese Oberflächen erfordern einen aggressiven Neigungswinkel (typischerweise 1,5° bis 3°), um Risse beim Musterentzug zu vermeiden.
- Äußere Wände schrumpfen weg: Wachs schrumpft natürlich von den äußeren Hohlraumflächen weg, was bedeutet, dass äußere vertikale Flächen viel weniger Neigung (oft 0,5° bis 1°) für eine saubere Freigabe benötigen.
- Volumetrische Verschiebungen: Dickere Abschnitte kühlen langsamer ab, was zu lokaler Kontraktion führt, die die Zugkräfte gegen die Formenwände erhöht.
Werkstoffwahl für Werkzeuge und Oberflächenbearbeitung der Hohlräume
Die Reibung zwischen dem abkühlenden Muster und dem Wachsmuster-Werkzeug bestimmt, wie viel Neigung Sie in das Bauteil einplanen müssen:
| Werkzeugvariable | Aluminium-Gussteile | Härteteile aus Stahl |
|---|---|---|
| Hohlraumpolitur | Leicht polierbar zu Spiegel-/SPI-Finishs | Kann mit längerer Verschleißdauer höhere Diamant-Poliergrade erreichen |
| Wärmeableitung | Schnelles, gleichmäßiges Abkühlen; reduziert Zykluszeiten | Langsameres Abkühlen; hält Wärme länger in tiefen Wänden |
| Minimale Entwurfsbeeinträchtigung | Erfordert oft 1,0° bei tiefen Zugformen, um Gallen an weichem Aluminium zu vermeiden | Ermöglicht engere Taper (bis zu 0,5°) bei polierten geraden Zügen |
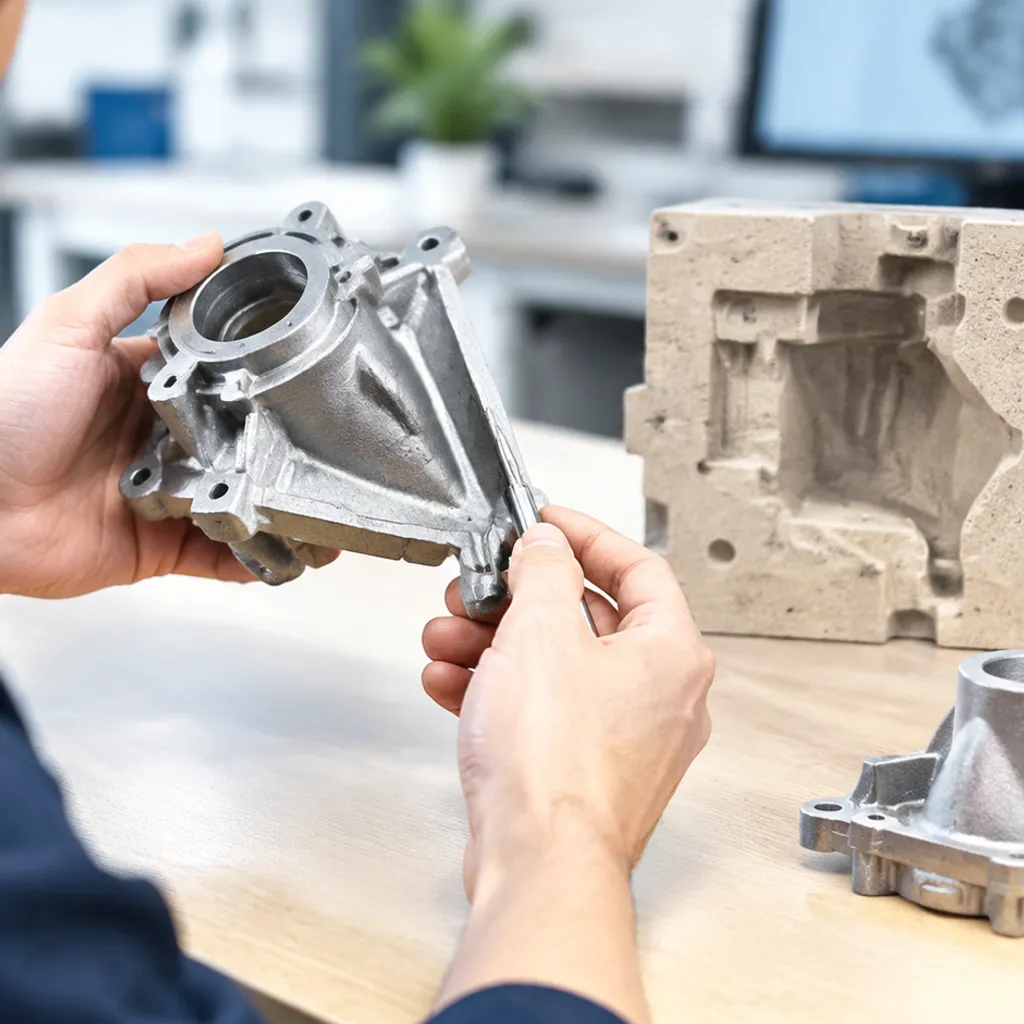
Teilgeometrie, Wandstärke und tiefe Rippen
Einheitlich Wandstärke ist der Maßstab für Qualität Design für Gießen. Plötzliche Querschnittsübergänge erzeugen unterschiedliche Abkühlraten, verzerren gerade Kanten und blockieren vertikale Wände gegen das Werkzeug.
Tiefe, schmale Rippen stellen die größte Herausforderung dar. Mit zunehmender Zugtiefe des Werkzeugs vervielfacht sich die mechanische Reibung entlang des vertikalen Strokes. Wir fügen progressive Entwürfe zu hohen Rippen hinzu – die Wurzel verbreitern und zum Ende hin verjüngen – um sicherzustellen, dass Muster ohne Rissbildung frei kommen. Wo Entwurfsanpassungen die engen Toleranzen nicht ausgleichen können, planen wir im Voraus mit Edelstahlschleifen CNC-Bearbeitung ermöglicht es uns, Standard-Entwurfsprofile zu gießen und kritische Bezugflächen später zu bereinigen.
Oberflächenfinish und Verhalten des Trennmittels
Rauere Gusssorten erzeugen mechanische Verklammerungen mit dem Wachs. Wenn eine Hohlraumtexturierte EDM-Finishs oder matte Texturen erfordert, steigt der erforderliche Formtrennwinkel sofort, um Kratzer zu vermeiden.
Flüssig oder aerosol Trennmittel Hilfsmittel helfen, die Entformungskraft zu verringern, können jedoch an der Basis steiler, luftleerer Taschen ansammeln. Ausreichender Luftzug stellt sicher, dass Trennmittel die vertikalen Wände gleichmäßig beschichten, ohne sich zu sammeln, schützt feine Oberflächenfinishs und verhindert Wachsverformungen bei aufeinanderfolgenden Läufen.
Konstruktionsrichtlinien für Gussmodelle mit Entlüftungswinkeln
Das Erreichen der Gussdraftwinkel Der richtige Ansatz bedeutet nicht nur, dass Wachsmodelle leicht aus der Form gleiten. Es geht darum, die Funktion der Bauteile zu schützen und die Produktionskosten niedrig zu halten. Wir konzentrieren uns auf einige bewährte Konstruktionsregeln, um Wachsmodellwerkzeuge zu optimieren, ohne die endgültige Bauteilgeometrie zu beeinträchtigen.
Strategische Platzierung der Teilungslinie
Der schnellste Weg, unnötige Taper zu reduzieren, ist intelligent Teilungslinien-Design. Wir teilen die Wachs-Spritzgießform entlang natürlicher Kanten, Mittellinien oder nicht-kritischer kosmetischer Grenzen:
- Teilen Sie die Entnahmetiefe: Das Teilen des Teils entlang seiner Mittellinie halbiert die Tiefe der vertikalen Wand. Flache Hohlraumtiefe bedeutet, dass Sie weniger Taper benötigen, um das Muster sicher auszustoßen.
- Kritische Flächen isolieren: Durch Platzierung der Teilungslinien entlang funktionaler Flächen halten wir diese Oberflächen senkrecht, wodurch die Anforderungen an den Entwurf vollständig auf nicht-funktionale Wände verschoben werden.
- Weniger Sichtspuren: Strategische Platzierung verhindert das Auftreten von Teilungsrissen an kritischen Dichtflächen oder Befestigungsschnittstellen und bewahrt Ihre Nettoform.
Entwurf von Entlüftungswinkeln in Fasen, Rippen und Bossen
Entlüftungswinkel sollten niemals wie ein nachträglicher Gedanke aussehen. Wir integrieren Taper natürlich in die Geometrie mit glatten Radien und Fasen:
- Strukturelle Rippen: Rippen leicht vom Boden bis zur Spitze taper (typischerweise 1° bis 1,5°). Dies fördert eine saubere Wachsformfreigabe und unterstützt die gerichtete Erstarrung beim Gießen von geschmolzenem Metall.
- Montagebossen: Wenden Sie externe Taper direkt in den Bosskörper an, wobei Sie die Wurzel mit großzügigen Fasen in die angrenzenden Wände integrieren, um Spannungsansammlungen zu vermeiden.
- Feature-Integration: Wenn Auswahl des besten Metalls für das Gießen, das gleichmäßige Vermischen dieser Übergänge sorgt für einen gleichmäßigen Schalenaufbau und verhindert lokale Hot Spots.
Ausgleich des Entwurfs mit Nachbearbeitungszugaben
Wenn eine perfekt flache, null-Grad-Oberfläche für die Passungsteile erforderlich ist, verlassen Sie sich auf sekundäre Nachbearbeitung anstelle des Erzwingens eines Null-Entwurfs am Wachs-Tool.
| Konstruktionsstrategie | Werkzeugauswirkung | Bearbeitungsauswirkung | Am besten geeignet für |
|---|---|---|---|
| Entwurf zum Bearbeitungsvorrat hinzufügen | Standard-Öffnungs- und Schließstempel | Reiner Reinigungsschnitt | Passflächen mit engen Flachheitstoleranzen |
| Entwurf in der "Plus"-Richtung | Niedrigverschleiß, einfache Kavität | Minimale Flächenfräsung | Lagerbuchsen und Positionierungsstopps |
| Entwurf in der "Minus"-Richtung | Bewahrt die Freiraumhülle | Leichtes Kantenentgraten | Freiraumtaschen und nicht passende Vertiefungen |
Fügen Sie die Schräge in Ihren Nachbearbeitungszugaben. Stellen Sie sicher, dass die minimale Schnitttiefe die Hochpunkte der vorgeformten Wand vollständig entfernt und Werkzeugvibrationen während CNC-Bearbeitungen eliminiert.
Kommunikation von Entwurfs- und Bezugspunktreferenzen auf 2D-Zeichnungen
Unklare Zeichnungen verursachen Ausschuss. Wir definieren das Entwurfsverhalten immer klar auf der Zeichnung, um Fertigungskonflikte zu vermeiden:
- Entwurfsrichtung angeben: Geben Sie deutlich an, ob der Entwurf Material hinzufügt (+), Material entfernt (-) oder sich über die Nennmaßlinie erstreckt.
- Schutz der Bezugspunkte: Bezugspunkte sollten auf flachen, nicht vorgeformten Merkmalen oder spezifischen Zielpunkten sitzen. Definieren Sie niemals einen Bezugspunkt entlang einer vorgeformten Oberfläche, ohne die genaue Kontakthöhe anzugeben.
- Explizite Zeichnungsnotizen: Verwenden Sie Standardkennzeichnungen wie "Alle nicht spezifizierten vertikalen Flächen erfordern maximal einen 1° Entwurfwinkel, der Material vom Teilungslinie weg hinzufügt." Dies sorgt dafür, dass Werkzeugmacher mit funktionalen Gießtoleranzen.
Häufige Probleme durch falsche Entwurfswinkel bei Druckguss
In unseren Gießereiläufen führt unzureichender Konus zu sofortigem Reibungswiderstand während der Wachs-Entnahmephase, was Kaskadenausfälle im gesamten Produktionszyklus auslöst.
Bruch des Wachsmodells, Schleifspuren und Werkzeugverschleiß
Wenn ein Wachsmodell entlang vertikaler Wände nicht ausreichend Relief aufweist, übernimmt die Reibung, sobald die Form geöffnet wird:
- Zerrissene und gebrochene Modelle: Ohne Freiraum bindet das abkühlende Wachs an den Metallhohlraumwänden, was empfindliche Bossen, Rippen und dünne Abschnitte beim Herausnehmen zerbricht.
- Oberflächenabschürfungen und Schleifspuren: Unzureichende Taper ziehen das Wachsgesicht gegen das Werkzeug, zerkratzen die glatte Oberfläche und verschlechtern die Oberflächenqualität des endgültigen Gussstücks.
- Werkzeughohlraum-Galling: Das Erzwingen vakuumgesperrter Muster aus geraden-wandigen Formen beschleunigt den mechanischen Verschleiß an Aluminium- oder Stahlwerkzeugen, rundet scharfe Ecken ab und ruiniert mit der Zeit die Integrität der feinen Teilungslinie.
Dimensionalverzerrungen und Shell-Building-Fehler
Der Schaden endet selten bei sichtbaren Makeln. Unsachgemäße Entlüftungswinkel verzerren die Stabilität der Komponenten grundlegend:
- Musterverformung: Unregelmäßige Auswurfkräfte drehen und biegen das Muster, während die Auswerferstifte gegen feststeckende Abschnitte drücken, und führen zu dauerhaften Maßabweichungen, noch bevor das Eintauchen beginnt.
- Uneinheitliche Keramik-Schlicker-Beschichtung: Abgeschabte oder mikrorissige Wachsoberflächen stören die Standard-Beschichtung mit Schlicker. Luftblasen werden in Oberflächenrisse eingeschlossen, was zu vorzeitigem Schlickerabbau oder lokalem Shell-Spall während des Entwachsens führt.
- Metallinfiltrationsfehler: Jeder Mikroriss im Wachsmodell wird direkt auf die keramische Schale übertragen, was beim Gießen zu Flüssigkeitslegierungs-Runout, Flash oder schweren Einschlussfehlern führt.[4] Ausgehend von unseren Präzisionsguss-Einblicke und Materialleistung Benchmark-Ergebnissen bleibt die stabile Musterextraktion die absolute Grundlage für vorhersehbare Metallurgie.
Höhere Ausschussraten und Sekundärbearbeitungskosten
Null-Entlüftung oder unter-Entlüftete Teile werden schnell zu Budgetfressern:
| Problemgebiet | Direkte Auswirkungen auf den Produktionsbetrieb |
|---|---|
| Gießereiertrag | Spitzen in Rissbildung bei Wachsgruppen reduzieren den primären Formen-Ertrag direkt, bevor das Metall gegossen wird. |
| Nacharbeitskosten | Umfangreiche manuelle Nachbearbeitung, das Ausblenden von Spuren und das Schweißen von Gussgruben kosten Bedienerstunden. |
| Bearbeitungsvorrat | Verzerrte Gusswände erfordern übergroße Nachbearbeitungsvorräte, wodurch eine nahezu formgerechte Gussform zu einer teuren sekundären CNC-Fräsarbeit wird. |
Häufig gestellte Fragen zum Entwurfwinkel beim Investitionsguss
Was ist der absolut minimale praktische Entwurfwinkel für den Investitionsguss?
Im Standardproduktionsprozess empfehlen wir mindestens Gussdraftwinkel 0,5° an äußeren vertikalen Flächen. Während 0,25° für sehr flache Merkmale mit hochglanzpolierten Formen funktionieren kann, erhöht ein Winkel unter 0,5° das Risiko erheblich, Wachsmodelle zu zerreißen, Oberflächenkratzer zu verursachen und teure Werkzeugverschleiß zu verursachen.
Erfordert der Investitionsguss immer Entwurfwinkel an jeder vertikalen Oberfläche?
Nein, der Entwurf ist nicht zwingend an jeder einzelnen Fläche erforderlich. Wir erreichen routinemäßig echten Null-Grad-Winkel (0°), wenn das Design es erfordert, aber dies erfordert spezielle Werkzeugansätze wie:
Zusammenklappbare Metallkerne
Lösliche Wachs-Kerne
Vorgeformte keramische Kerne
Mehrteilige mechanische Seitenaktionen
Diese Methoden eliminieren die Entwurfsanforderung, indem sie das Merkmal beim Entfernen ohne Ziehen gegen die Formwand freigeben. Für Standardwerkzeugaufbauten sorgt die Verwendung geeigneter Winkel zusammen mit fortschrittliche Wachse für Feingussteile für eine konsistente Musterintegrität und Maßhaltigkeit während der Produktion.
Wie beeinflusst die Oberflächenstruktur im Wachsforminneren den erforderlichen Entwurfwinkel?
Die Oberflächenbeschaffenheit der Form bestimmt direkt, wie leicht sich das Muster löst. Eine spiegelpolierte Form (typischerweise SPI A1 bis A3) minimiert die Reibung und ermöglicht die Verwendung minimaler Entwurfwinkel (0,5° bis 1°). Im Gegensatz dazu greifen rauere, strukturierte oder EDM-gehärtete Oberflächen das abkühlende Wachs fest an; vertikale Wände bei diesen Oberflächen erfordern mindestens 1,5° bis 3° Entwurfwinkel, um schwere Reibespuren und Musterverformungen zu vermeiden.
Können 3D-gedruckte Wachsmodelle die Begrenzungen des Entwurfwinkels umgehen?
Ja. Schnelle Werkzeugherstellung und additive Fertigung – wie 3D-gedruckte Wachs- oder Polymermodelle – umgehen die üblichen Begrenzungen des Entwurfwinkels vollständig, da keine starren Spritzgussformen vorhanden sind, um das Muster herauszuziehen. Wir verwenden diesen Ansatz häufig bei Kleinserienprototypen und komplexen Geometrien, wobei wir vollständig realisieren, dass Gießerei-Verlorene-Wachsmethode echte vertikale Wände, scharfe Unterkanten und null-Entwurfsschnittstellen ohne spezielle Metallformen möglich sind.
Referenzen
- Wikipedia - Feinguss (Überblick über das Lost-Wax-Verfahren) ↩
- Institut für Investitionsguss – Gießdesign-Präsentation (Entwurf oft ~0,5° pro Seite) ↩
- Fertigungsprozesse – Investitionsguss (Entwurf optional; Wachs-Form-Entfernung vs. keramische Schale) ↩
- Investment Casting Institute - Branchenverband Startseite ↩

