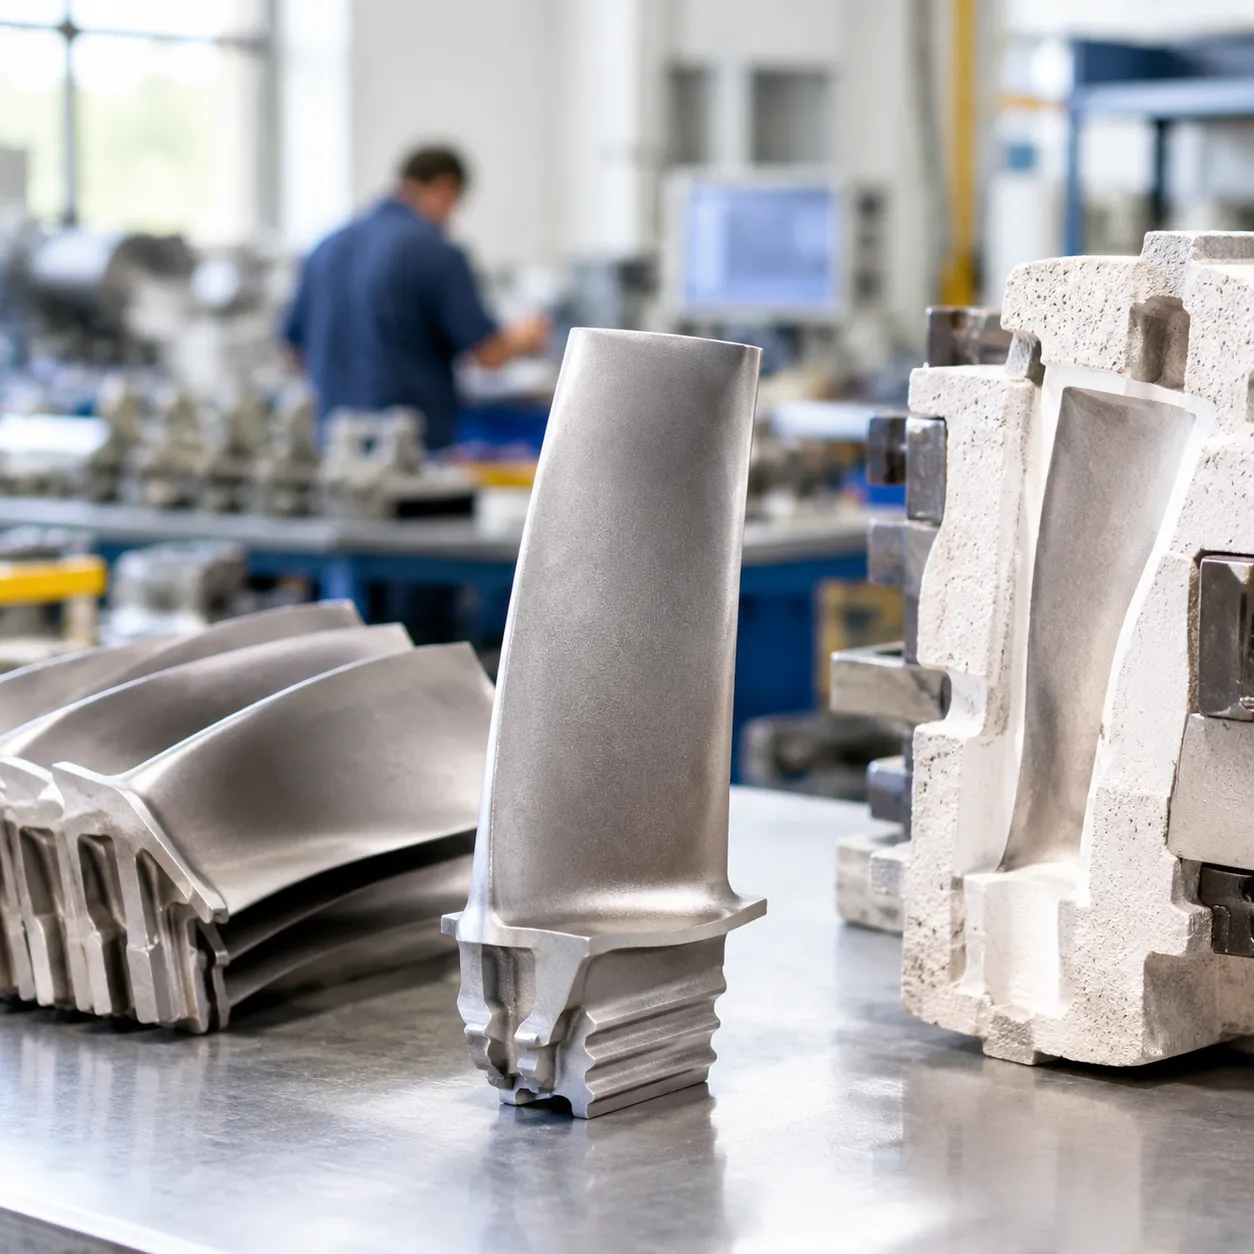
Wichtige Unterschiede: Feinguss vs Druckguss
Der praktische Unterschied liegt in Feinguss vs Druckguss bei der Form: Beim Feinguss werden wegwerfbare keramische Schalen um Wachsmodelle gebaut, während beim Druckguss geschmolzenes Metall unter hohem Druck in wiederverwendbare gehärtete Stahlformen injiziert wird. Diese Wahl beeinflusst die Werkzeugkosten, die Zykluszeit, die Legierungsvielfalt, das Oberflächenfinish und ob die Produktion gering- oder hochvolumig ist. Scannen Sie zuerst die Tabelle, dann verwenden Sie die Prozessnotizen und die Entscheidungsliste unten, um den Weg festzulegen.
| Merkmal / Kennzahl | Feinguss (Verlorene Form) | Druckguss |
|---|---|---|
| Werkzeugkosten | Geringe bis moderate Anfangsinvestition | Hohe Anfangsinvestition |
| Stückkosten | Höher pro Teil | Sehr niedrig bei hohem Volumen |
| Produktionsvolumen | Geringe bis mittlere Produktionsmengen | Hohe bis sehr hohe Produktionsmengen |
| Zykluszeit | Langsamer (Stunden bis Tage) | Schnell (Sekunden pro Schuss) |
| Verwendete Formen | Wegwerf- / disposable keramische Schalen | Dauerhafte, gehärtete Stahlformen |
| Materialvielfalt | Eisen- und Nichteisenlegierungen | Nur nicht-eisenhaltige Legierungen |
| Oberflächenfinish | Gute, feine Details | Außergewöhnlich glatte, gegossene Oberfläche |
| Wandstärke | Vielseitig, unterstützt dicke & variable Wandstärken | Am besten für dünne, gleichmäßige Wände geeignet |
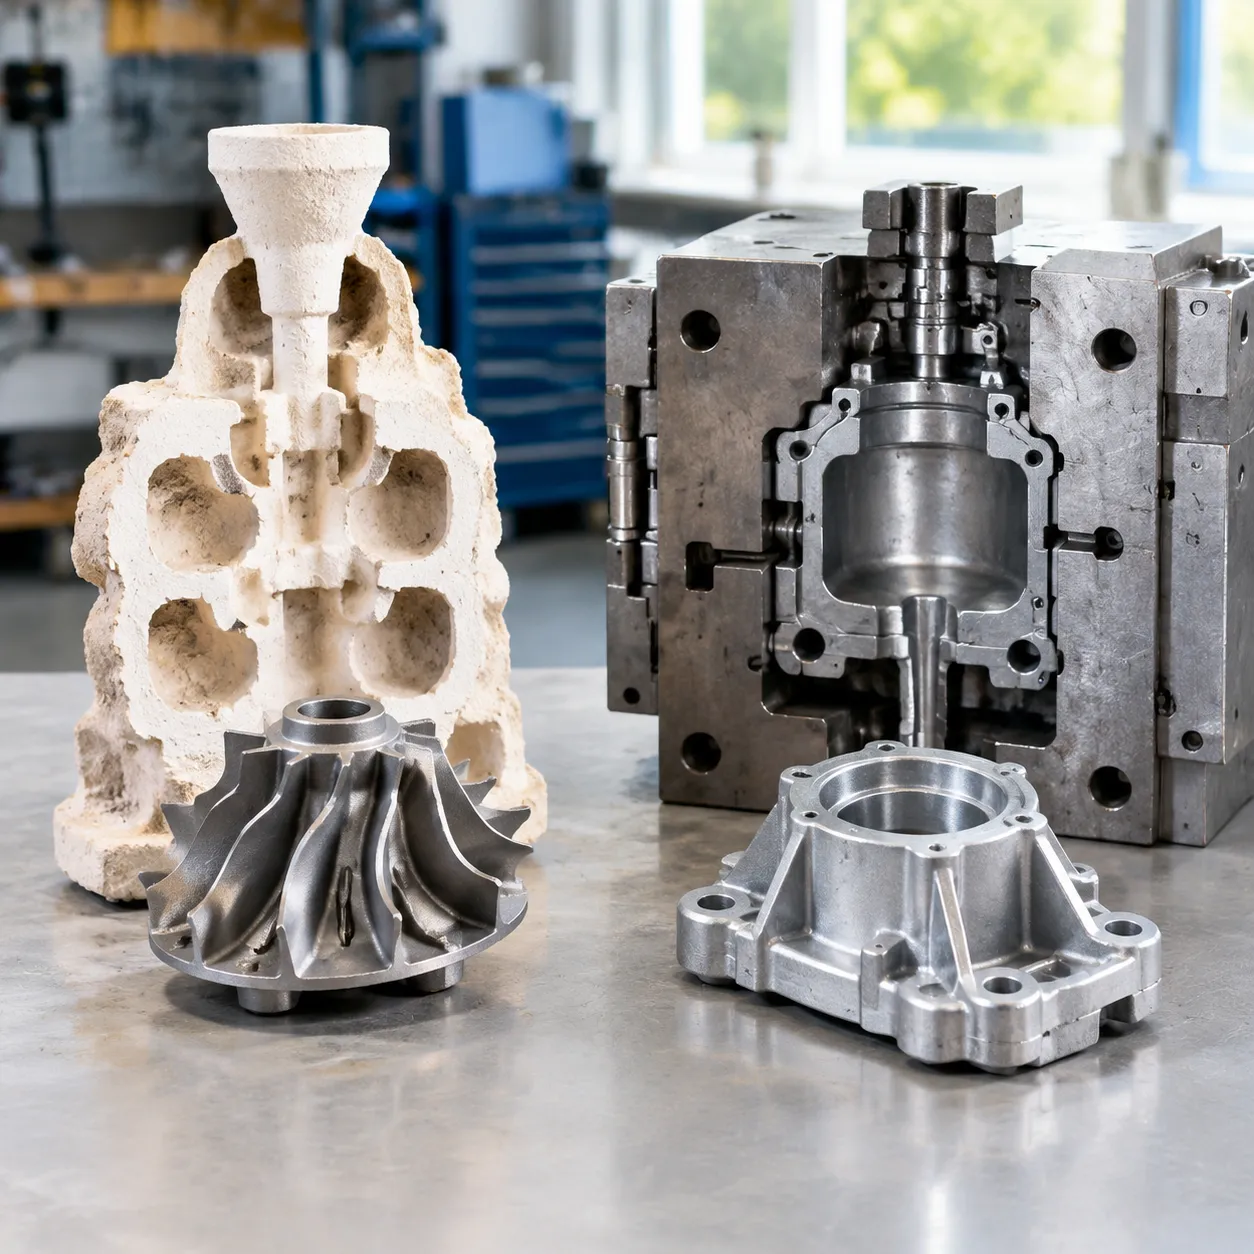
Materialauswahl und Kompatibilität
Der größte Unterschied liegt in der Vielseitigkeit des Metalls:
- Feinguss: Kompatibel mit nahezu jeder Legierung. Es eignet sich hervorragend für das Gießen von hochschmelzenden eisenhaltigen Metallen, einschließlich Kohlenstoffstahl, Legierungsstahl, Werkzeugstahl und Speziallegierungen via Edelstahl-Gusstechnik, sowie nicht-eisenhaltige Metalle wie Titan, Bronze und Aluminium.
- Druckguss: Beschränkt auf nicht-eisenhaltige Metalle mit niedrigeren Schmelzpunkten, um thermische Schäden an den harten Stahlwerkzeugen zu vermeiden. Die Produktion konzentriert sich fast ausschließlich auf Aluminium, Zink, und Magnesium Legierungen.
Werkzeugkosten, Stückkosten und Produktionsvolumen
- Werkzeuginvestition: Feinguss verwendet Aluminiumformen zur Formgebung Wachsmuster, wodurch die anfänglichen Werkzeugkosten erschwinglich bleiben. Druckguss erfordert präzise bearbeitete, hochqualitative Stahlwerkzeuge, die für hohe thermische Belastungen ausgelegt sind, was eine deutlich höhere Anfangsinvestition erfordert.
- Stückwirtschaft bei Skalierung: Der Druckguss automatisiert die Lieferung von geschmolzenes Metall über Hochdruckinjektion, was zu schnellen Zykluszeiten führt, die in Sekunden gemessen werden. Dies reduziert die Arbeitskosten pro Einheit erheblich und macht es zur kosteneffizientesten Wahl für hochvolumige Produktion. Feinguss umfasst manuelles Formenbau und das Zerstören der Schale, wodurch die Stückkosten unabhängig vom Volumen höher bleiben.
Maßhaltigkeit und Oberflächenfinish-Qualität
- Druckguss: liefert enge Toleranzen sowie eine außergewöhnliche Wiederholbarkeit von Charge zu Charge, da das Metall innerhalb starrer, wiederverwendbarer Formen. erstarrt. Teile entstehen mit einer ultra-glatten, gleichmäßigen Oberflächenfinish die selten eine Nachbearbeitung erfordern.[4]
- Feinguss: Bietet hervorragende Maßgenauigkeit und feine Details, aber leichte Variationen können während des Wachsabkühlens und der Expansion der Keramikschale auftreten. Während die Oberflächenstruktur sauber ist, können hochpräzise Passflächen eine kleine CNC-Nachbearbeitung erfordern.
Konstruktionskomplexität, Wandstärke und Lieferzeiten
- Komplexe Geometrien & Untercuts: Feinguss bewältigt komplexe interne Passagen, Blindlöcher und komplexe Untercuts mühelos, da die keramische Form nach dem Abkühlen einfach zerbrochen wird.
- Wandstärkenoptimierung: Für Bauteile, die spezielle nicht-eisenmetallische Geometrien erfordern, bieten unsere Aluminium-Druckgussdienstleistungen eine hohe strukturelle Integrität bei minimalem Materialverlust.
- Lieferzeiten: Druckgusswerkzeuge benötigen längere Anfangszeiten für die Fertigung, aber sobald sie in Betrieb sind, werden Teile schnell produziert. Feinguswerkzeuge können schneller fertiggestellt werden, aber der mehrstufige Eintauch-, Trocknungs-, Wachsausschmelz- und Gießzyklus führt zu längeren Produktionszeiten pro Charge.
Verstehen des Feingusses (Wachsausschmelzguss)
Feinguss, oft als Wachsausschmelzguss bezeichnet, ist eine alte Metallformtechnik, die für moderne Präzisionsingenieurwesen verfeinert wurde. Es nutzt eine wegwerfbare Musterbaugruppe, um komplexe, nahezu netzförmige Komponenten mit hoher Maßhaltigkeit herzustellen. Bei der Bewertung Feinguss vs Druckguss, hebt sich der Feinguss durch seine außergewöhnliche Materialvielfalt und seine Fähigkeit hervor, komplexe Geometrien zu produzieren, die mit starren Werkzeugen schwer oder unmöglich zu realisieren sind.
Wie der Investment-Gusssystem funktioniert
Der Investment-Gusssystem folgt einer mehrstufigen Abfolge, die um opferbereite Werkzeuge herum gestaltet ist:
- Wachsmusterherstellung: Ein Metallstempel wird verwendet, um detaillierte Wachsmuster Repräsentationen der endgültigen Bauteilgeometrie zu injizieren.
- Baumzusammenbau: Mehrere Wachsmodelle werden an ein zentrales Wachs-Gating- und Runnersystem angebracht, um einen einzelnen Gusscluster oder "Baum" zu bilden."
- Keramikschalenherstellung: Die Montage wird wiederholt in eine feuerfeste Keramikmasse getaucht und mit Stuckkörnern beschichtet, dann getrocknet, um eine robuste keramische Schalenform zu erstellen.
- Wachsausschmelzen (Verlorener Wachs): Die gesamte Montage wird in einem Autoklaven oder Ofen erhitzt, wobei das innere Wachs schmilzt und entfernt wird, um eine hohle keramische Kavität zu hinterlassen.[1]
- Gießen: Die Schale wird vorgeheizt, und geschmolzenes Metall wird unter atmosphärischem Druck oder Vakuumbedingungen in die Kavität gegossen.
- Entformung und Reinigung: Sobald das Metall erstarrt und abgekühlt ist, Einwegformen werden mechanisch zerstört, um die fertigen Metallteile für das Ausschneiden und die Nachbearbeitung zu extrahieren.
Wichtige Vorteile und Einschränkungen
Wesentliche Vorteile:
Unvergleichliche Legierungsflexibilität: Unterstützt ein breites Spektrum an Materialien, einschließlich Eisenmetallen (Edelstahl, Legierungsstähle, Werkzeugstähle, Baustahl) und hochtemperaturbeständigen Nichteisenlegierungen.
Komplexe Innendetails: Hervorragend beim Formen von Untergriffen, internen Durchgängen, Blindlöchern und variierenden Wandstärken.
Niedrigere Anfangsinvestitionen für Werkzeugkosten: Verwendet kostengünstiges Aluminium oder Weichmetall-Werkzeuge für Wachs-Injektion, was niedrigvolumige Produktion finanziell rentabel macht.
Hohe Oberflächenqualität: Erzielt eine verfeinerte, kontinuierliche Oberflächenfinish direkt aus der Form, wodurch der Bedarf an umfangreicher sekundärer Oberflächenbearbeitung reduziert wird.
Wichtige Einschränkungen:
Höhere Teilekosten bei Skalierung: Das arbeitsintensive, mehrstufige Hüllenpräparations- und Formzerstörungszyklus erhöht die Betriebskosten pro Einheit.
Längere Zykluszeiten: Der Bau, das Aushärten, das Wachsausschmelzen und das Brennen keramischer Hüllen erfordern im Vergleich zu schnellen, automatisierten Gießverfahren erheblich mehr Zeit.
Einwegformen: Da jeder Zyklus die Hülle zerstört, kann der Prozess keine dauerhaften, hochgeschwindigkeitsfähigen wiederverwendbarer Formen.[2]
Druckguss mit gehärteten Stahlwerkzeugen
Der Druckguss ist ein hochautomatisiertes, schnelles Metallumformungsverfahren, das für die Herstellung großer Mengen einheitlicher, präziser Teile entwickelt wurde. Im Gegensatz zu Verfahren, die auf Einwegformen angewiesen sind, verwenden wir dauerhafte, wiederverwendbare Werkzeuge, um geschmolzenes Metall in fertige oder nahezu fertige Komponenten mit engen Toleranzen zu formen.
Wie der Druckgussprozess funktioniert
Der Druckgussprozess basiert auf präziser Maschinentechnik und wiederverwendbaren harten Stahlwerkzeugen zu vermeiden. Hier ist, wie die Sequenz funktioniert:
- Formvorbereitung: Die Stahlformhälften werden gereinigt, geschmiert und unter extremem Druck sicher gespannt.
- Hochdruckeinspritzung: Geschmolzenes Metall – hauptsächlich Nichteisenlegierungen wie Aluminium, Zink oder Magnesium – wird unter intensiven mechanischen Druck in die Formhohlraum eingespritzt.[3]
- Schnelle Erstarrung: Die Stahlform zieht schnell Wärme vom geschmolzenen Metall ab, wodurch es in Sekunden fest wird.
- Auswurf: Die Form öffnet sich, mechanische Auswerferstifte drücken das fertige Teil heraus, und der Zyklus beginnt sofort von neuem.
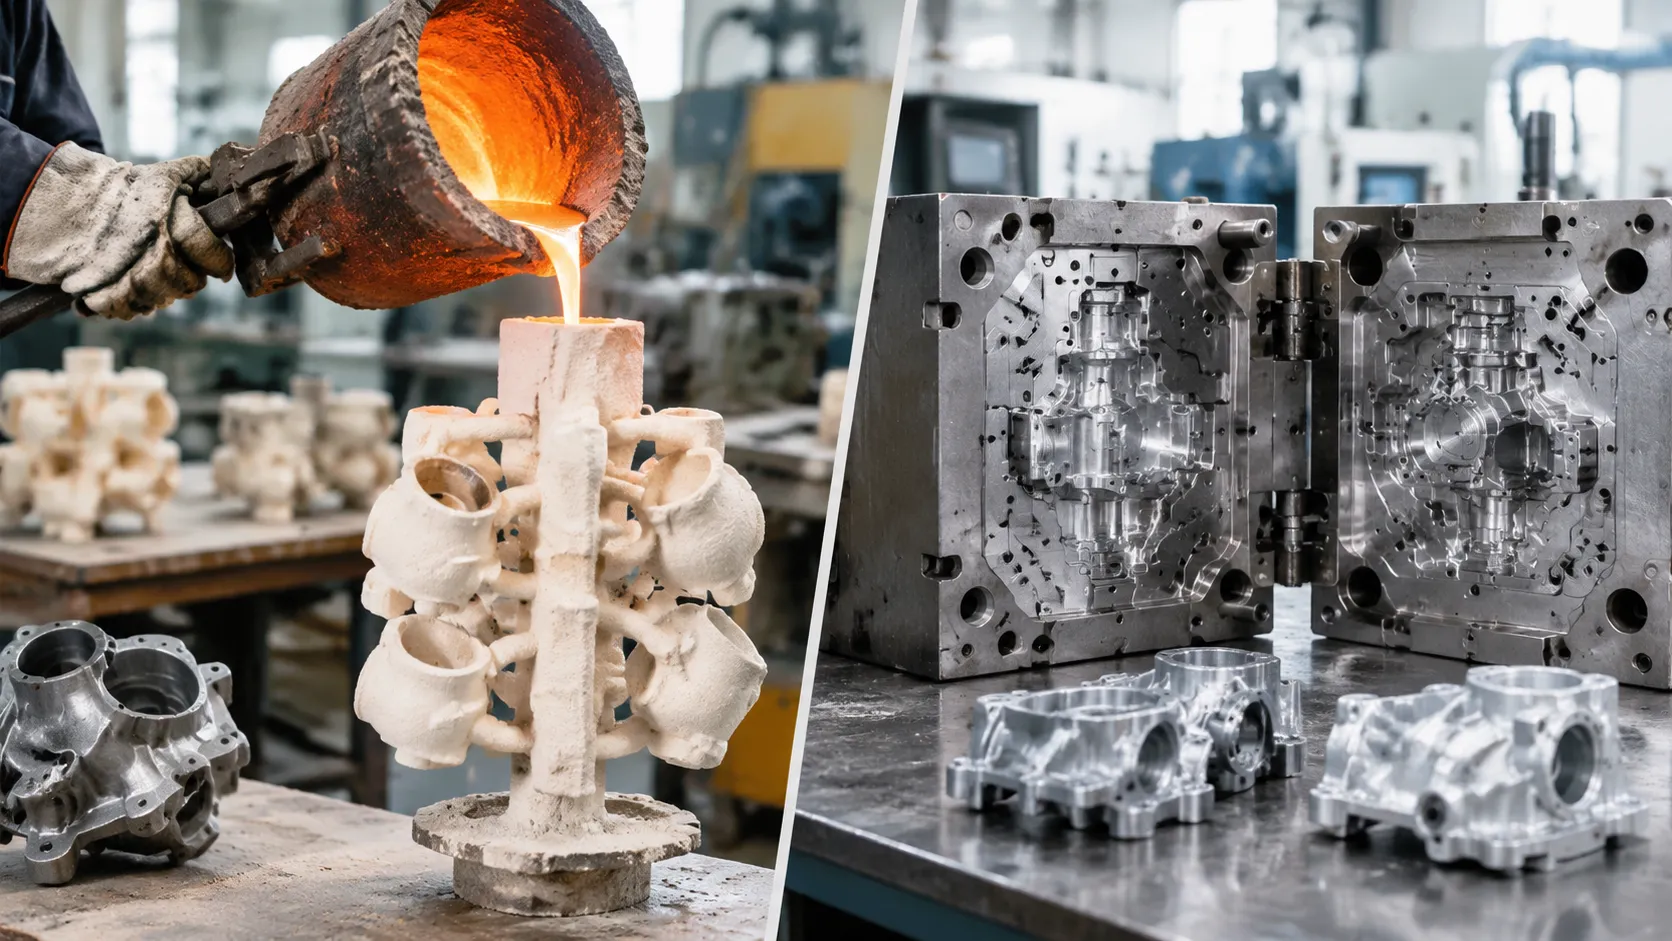
Wichtige Vorteile und Einschränkungen
Bei der Bewertung von Gießerei- vs. Druckguss hilft das Verständnis des unterschiedlichen Betriebsprofils des Druckgusses dabei, zu bestimmen, ob es mit den Volumen- und Budgetanforderungen Ihres Projekts übereinstimmt.
Wesentliche Vorteile:
- Hochgeschwindigkeitsproduktion: Extrem schnelle Zykluszeiten, gemessen in Sekunden pro Schuss, ermöglichen eine enorme Produktionsmenge.
- Enge Toleranzen und Wiederholbarkeit: Außergewöhnliche Part-zu-Part-Konsistenz über Hunderttausende von Schüssen hinweg.
- Hervorragende Oberflächenqualität: Liefert glatte Oberflächen direkt aus der Form, minimiert oder eliminiert Nachbearbeitungen.
- Dünnwandige Komplexität: In der Lage, komplexe, leichte Geometrien mit einheitlich dünnen Wänden zu realisieren.
- Niedrige Stückkosten bei Skalierung: Werkzeugkosten amortisieren sich schnell bei hohen Produktionsvolumina, was den Stückpreis erheblich senkt.
Einschränkungen:
- Hohe Anfangsinvestitionen für Werkzeuge: Das Bearbeiten gehärteter Stahlformen erfordert eine beträchtliche Anfangskapitalinvestition, was es für Kleinserienproduktion kostspielig macht.
- Materialbeschränkungen: Der Prozess ist auf Nichteisenmetalle mit niedrigeren Schmelzpunkten beschränkt (wie Aluminium, Zink und Magnesium) und kann keine eisenhaltigen Metalle wie Baustahl oder Edelstahl verarbeiten. Bei der Bewertung von Kleinserien- oder Alternativmetallgussbedarf vergleichen Ingenieure diese Parameter häufig mit anderen Verfahren in unserem Sandguss vs. Druckguss Vergleich.
Sandguss im Vergleich zu Feinguss und Druckguss
Ein Drei-Prozess-Sieb ist nützlich, wenn die Anfrage groß, eisenhaltig oder noch locker im Jahresvolumen ist. Sandformen sind typischerweise Einweg-Bonded-Sand und werden nach dem Ausschütteln entsorgt, ähnlich wie keramische Schalen. Schwerkraft- oder moderater Druckfüllung ersetzt den Hochdruckeinspritzprozess in gehärtete Stahlformen, sodass die Zyklusgeschwindigkeit und die Oberflächenqualität des Gussstücks hinter dem Druckguss zurückbleiben, und feine Wachs-Muster-Details hinter dem verlorenen Wachs-Guss stehen.
Behalten Sie den Sandguss im Blick, wenn das Volumen zu groß für einen Wachsbaum oder ein Stahlformensatz ist, wenn schwere Abschnitte dominieren und das Bearbeiten die Entformung und Textur wiederherstellen kann. Bleiben Sie beim Feinguss, wenn Einwegformen interne Passagen aus Wachs-Mustern kopieren müssen. Entscheiden Sie sich für Druckguss, wenn wiederverwendbare Formen, dünne Wände und hohe Produktionsmengen die Zielkosten pro Stück bestimmen.
Branchenanwendungen und typische Anwendungsfälle
Beim Vergleich Feinguss vs Druckguss, die realen Anwendungen hängen von Ihrer Materialwahl, Ihrem Produktionsvolumen und der geometrischen Komplexität ab. Als professionelle Anbieter von Präzisionsguss und CNC-Bearbeitungsdienstleistungen unterstützen wir Hersteller in globalen Branchen dabei, die Fertigungsroute zu wählen, die das beste Gleichgewicht zwischen struktureller Leistung und Stückkosten bietet.
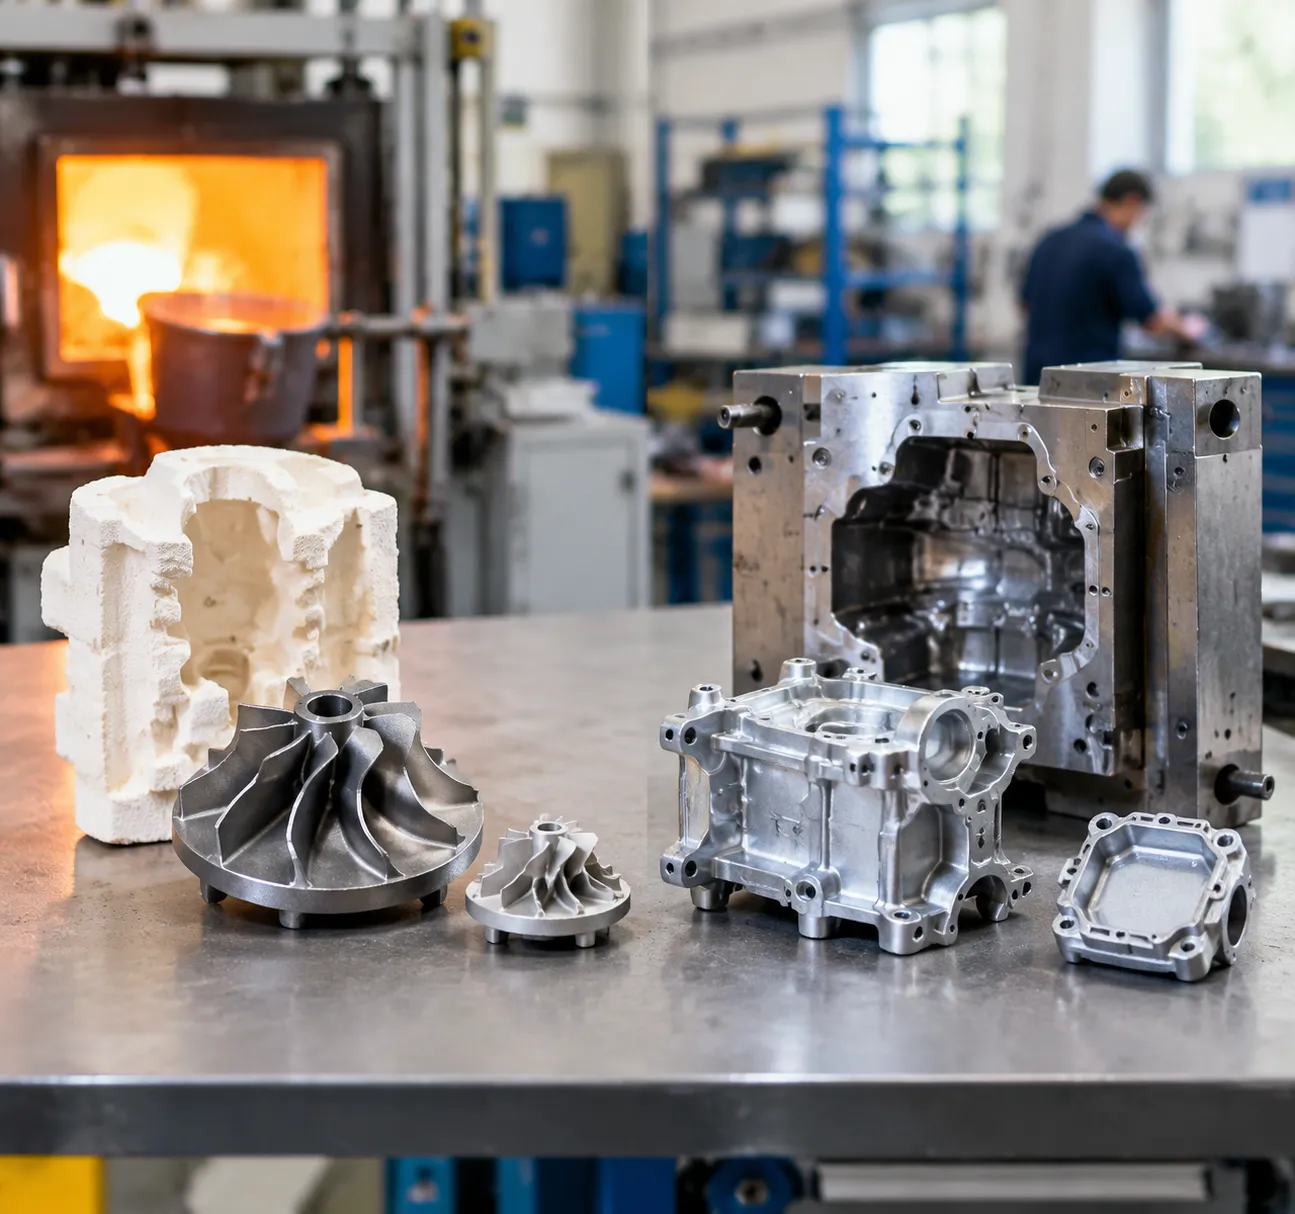
Häufige Anwendungen des Gießens
Da das Investmentgießen auf wegwerfbaren keramischen Formen basiert, die um Wachsmodelle herum hergestellt werden, eignet es sich hervorragend für die Verarbeitung hochschmelzender eisenhaltiger Legierungen und komplexer Formen mit inneren Hohlräumen. Unser Gusslegierungsführer hilft dabei, zu verdeutlichen, wie verschiedene Stähle und Superlegierungen in diesen spezialisierten Umgebungen performen. Typische Anwendungsfälle sind:
- Luft- und Raumfahrt sowie Verteidigung: Turbinenblätter, Komponenten für Kraftstoffsysteme und Strukturhalter aus hochfestem Edelstahl oder Titanlegierungen.
- Medizinische Geräte: Orthopädische Implantate, chirurgische Instrumente und spezielle Prothesenkomponenten, die biokompatible Legierungen und glatte Oberflächen erfordern.
- Ventile, Pumpen und Fluidsteuerung: Schwerlastpumpenräder, Hochdruckventilgehäuse und korrosionsbeständige Fluidanschlüsse, die nahtlose innere Geometrien verlangen.
- Industrielle Maschinen: Teile mit starkem Verschleiß, Zahnräder und maßgeschneiderte Strukturteile für spezielle Industrieanlagen.
Häufige Anwendungen des Druckgusses
Das Druckgussverfahren basiert auf wiederverwendbaren gehärteten Stahlformen und schnellem Einspritzen geschmolzenen Metalls. Es ist die bevorzugte Wahl für die Massenproduktion leichter, dünnwandiger Teile aus Aluminium, Zink oder Magnesium. Weitere Informationen darüber, wie diese Hochdruckmethode Zykluszeiten und Kosten optimiert, finden Sie in unserer detaillierten Übersicht des industriellen Druckgussverfahren. Zu den typischen Anwendungen gehören:
- Automobilsysteme: Motorblöcke, Getriebegehäuse, Getriebegehäuse, Strukturhalter und Kühlkörper, bei denen enge Toleranzen und Gewichtsreduzierung entscheidend sind.
- Unterhaltungselektronik: Laptop-Gehäuse, interne Rahmen von Smartphones, Tablet-Gehäuse und Steckverbinderabdeckungen, die glatte, fertig zu bearbeitende Oberflächen erfordern.
- Elektrowerkzeuge und Hardware: Bohrgehäuse, Sägenrahmen, Griffe und Verriegelungskomponenten, die auf strukturelle Haltbarkeit und täglichen Dauereinsatz ausgelegt sind.
- Beleuchtung und Telekommunikation: LED-Leuchten, Außentelekommunikationsgehäuse und Funkfrequenz-Transceiver-Gehäuse, die integrierte Kühlrippen benötigen.
Auswahl zwischen Investmentguss und Druckguss nach Volumen und Legierung
Bewertung Feinguss vs Druckguss Es kommt auf die Balance zwischen Anfangskapital, Produktionsmenge, Materialanforderungen und Bauteilgeometrie an. Beide Fertigungstechniken liefern präzise Metallkomponenten, bedienen jedoch unterschiedliche technische und budgetäre Anforderungen. Wir unterstützen unsere Partner dabei, diese Abwägungen zu navigieren, um die Fertigungsroute zu wählen, die die Stückwirtschaftlichkeit und Leistung optimiert.
Wann man Gießerei wählt
Wählen Sie die Investitionsformverfahren für hochpräzises Metallguss wenn Ihr Design Hochtemperaturmetalle oder niedrigere Anfangskosten erfordert.
- Erforderliche eisenhaltige Legierungen: Wichtig, wenn Ihr Bauteil Edelstahl, Baustahl, Titan oder spezielle Eisenlegierungen benötigt.
- Niedrige bis mittlere Produktionsmengen: Geringere Anfangsinvestitionen in Werkzeuge machen es wirtschaftlich für kleinere Chargen oder maßgeschneiderte Designs.
- Komplexe Innere Geometrie: Ideal für komplexe Untercutts, tiefe Hohlräume und variierende Wandstärken, die sich nicht von starren Metallwerkzeugen lösen lassen.
- Minimale Anfangskapitalien: Geeignet, wenn die Amortisation teurer gehärteter Stahlwerkzeuge für Ihren Projektzeitplan oder Ihr Budget nicht realisierbar ist.
Wann man Druckguss wählt
- Große Produktionsläufe: Die schnellen Zykluszeiten machen die Stückkosten bei großem Volumen deutlich niedriger.
- Nicht-Eisenmetalle: Optimal bei Verwendung von Zink, Magnesium oder einer Aluminium-Gusssorte für Druckguss.
- Dünnwandige Komponenten: Erzeugt leichte, robuste Teile mit dünnen, gleichmäßigen Wänden und glatten Oberflächen direkt aus der Form.
- Strenge Maßhaltigkeit: Wiederverwendbare gehärtete Stanzwerkzeuge aus Stahl gewährleisten enge Toleranzen ohne Batch-zu-Batch-Variationen.
Schlüsselfaktoren und Entscheidungsliste
Verwenden Sie diese direkte Entscheidungsmatrix, um Ihre betrieblichen Anforderungen zu bewerten:
| Entscheidungskriterium | Feinguss | Druckguss |
|---|---|---|
| Primärmetall | Eisen- & Nichteisenmetalle (Stahl, Titan, Bronze) | Nur Nichteisenmetalle (Aluminium, Zink, Magnesium) |
| Jahresvolumen | Niedrig bis mittel | Hoch bis sehr hoch |
| Werkzeuginvestition | Mäßig (Wachsmusterwerkzeug) | Hoch (gehärtete Stahlwerkzeuge) |
| Kosten pro Einheit | Mäßig bis hoch | Niedrig bei großem Maßstab |
| Wandstärke | Vielseitig, passt dicke/varierende Wände an | Am besten für dünne, gleichmäßige Wände geeignet |
| Zyklusgeschwindigkeit | Langsamer (Mehrschrittiges Keramikschalentemperaturverfahren) | Extrem schnell (Sekunden pro Schuss) |
Gussverfahren vs. Druckguss FAQ
Was ist der Hauptunterschied im Werkzeug beim Gießen nach dem verlorenen Wachs vs. Druckguss?
Druckguss injiziert Metall in wiederverwendbare Formen, die als gehärtete Stahlwerkzeuge geschnitten sind. Das Gießen nach dem verlorenen Wachs baut für jeden Cluster eine neue Keramikschale auf, sodass die Formen nach dem Ausschalen entsorgt werden. Dieser Werkzeugsplit - kein Marketing-Slang - ist die erste Filterung bei Werkzeugkosten und Zykluszeit.
Welches Verfahren eignet sich für die Massenproduktion im Vergleich zur Kleinserienfertigung?
Die Massenproduktion von Nichteisenmetallen mit dünnen Wänden erfolgt in der Regel durch Druckguss, sobald die Stahlwerkzeuge amortisiert sind. Kleinserienfertigung, Stahl- oder Titanlegierungen oder Unterzüge, die sich nicht aus einem starren Werkzeug ziehen lassen, erfolgen meist durch Gießen nach dem verlorenen Wachs.
Kann Druckguss die gleichen Nichteisenlegierungen gießen wie das Gießen nach dem verlorenen Wachs?
Nein. Gehärtete Stahlwerkzeuge sind auf niedrig schmelzende Nichteisenlegierungen wie Aluminium, Zink und Magnesium beschränkt. Edelstahl, Kohlenstoffstahl und viele Superlegierungen bleiben beim Gießen nach dem verlorenen Wachs oder anderen ferromagnetischen Verfahren wie Sandguss.