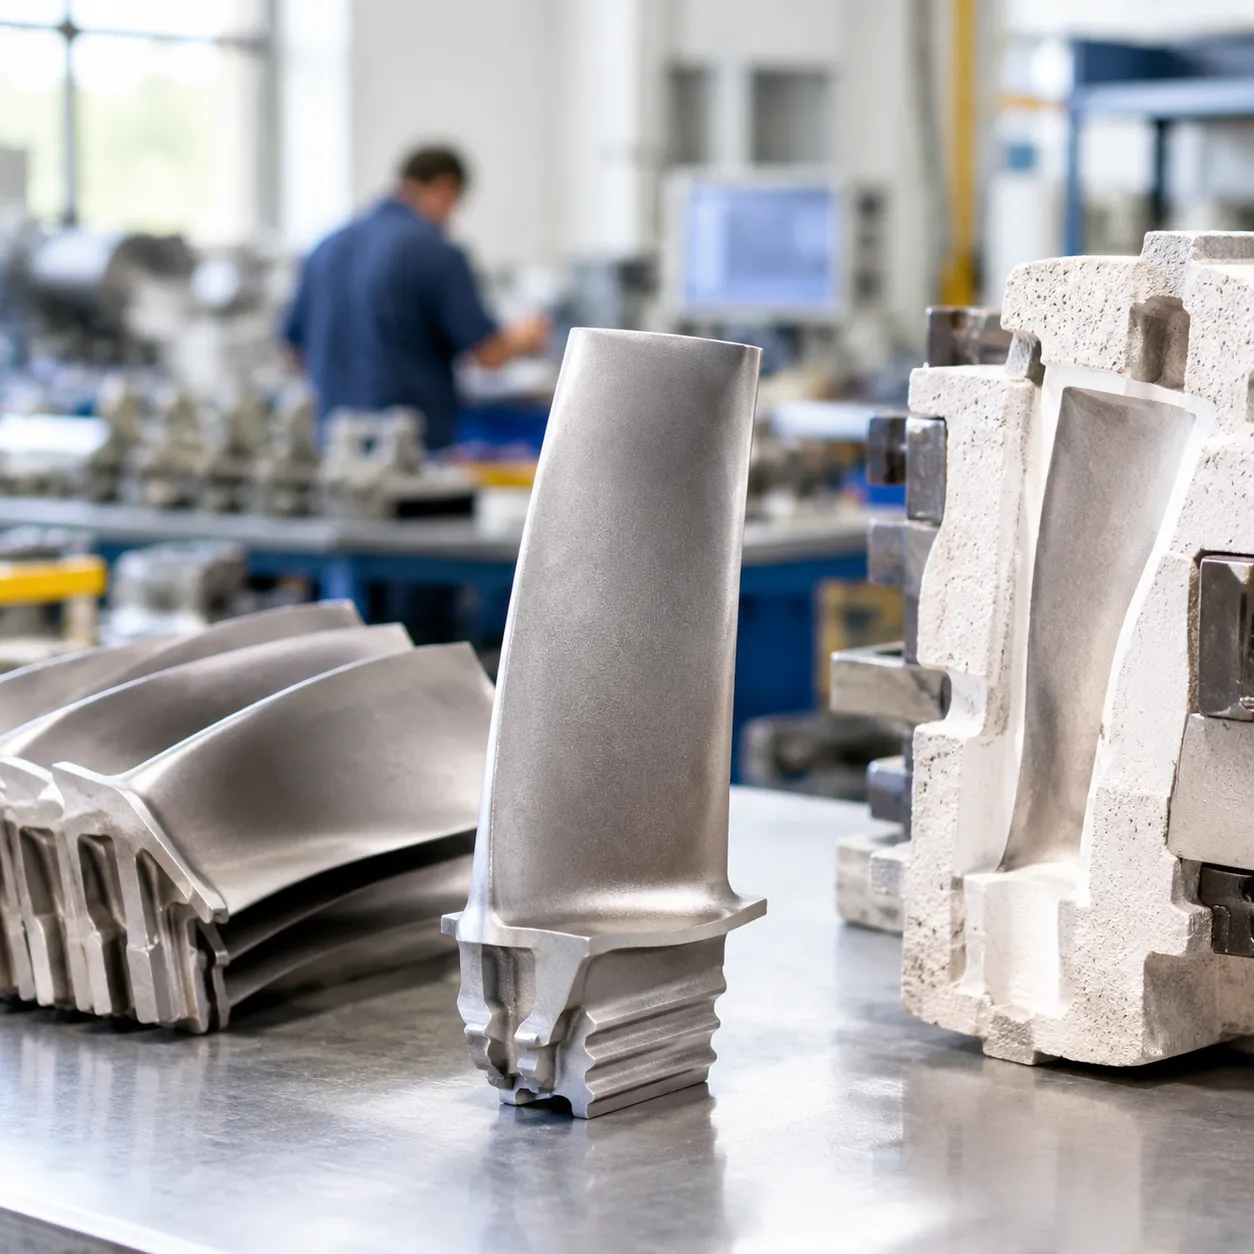
Principales différences : Fonderie d'investissement vs Moulage en pression
La différence pratique réside dans la fonderie d'investissement vs le moulage en pression c'est le moule : la cire perdue construit des coquilles en céramique jetables autour de modèles en cire, tandis que le moulage en pression injecte du métal en fusion dans des moules en acier durables réutilisables sous haute pression. Ce choix influence le coût des outils, le temps de cycle, la gamme d'alliages, la finition de surface, et si la production est à faible volume ou à volume élevé. Parcourez d'abord le tableau, puis utilisez les notes du processus et la liste de contrôle ci-dessous pour choisir la voie.
| Caractéristique / Métrique | Pour atteindre la véritable | Moulage sous pression |
|---|---|---|
| Coût des outils | Investissement initial faible à modéré | Investissement initial élevé |
| Coût unitaire | Coût par pièce plus élevé | Très faible à grande échelle |
| Volume de production | Séries à faible ou moyenne volume | Séries à volume élevé ou très élevé |
| Temps de cycle | Plus lent (heures à jours) | Rapide (secondes par injection) |
| Moules utilisés | Coquilles en céramique sacrifiables / jetables | Moules en acier durables permanents |
| Gamme de matériaux | Alliages ferreux et non ferreux | Alliages non-ferreux uniquement |
| Finition de surface | Bon, détails fins | Finition exceptionnellement lisse, telle que coulée |
| Épaisseur de paroi | Polyvalent, supporte des parois épaisses et variables | Idéal pour des parois fines et uniformes |
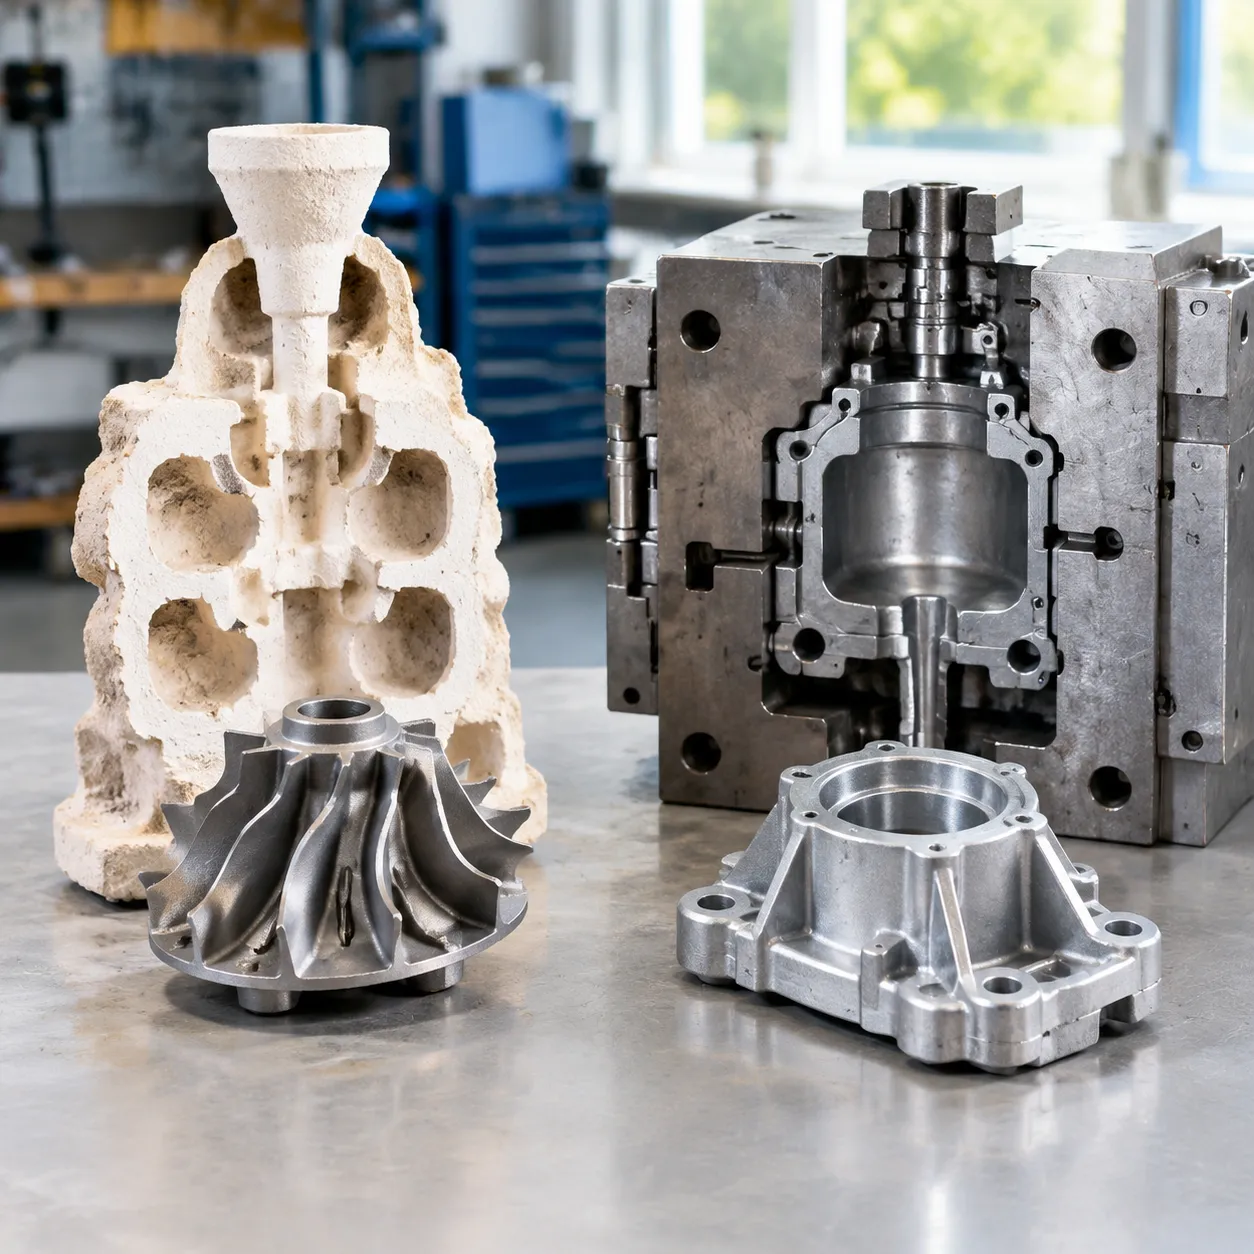
Sélection des matériaux et compatibilité
La plus grande distinction réside dans la polyvalence des métaux :
- Moulage à la cire perdue : Compatible avec pratiquement tous les alliages. Il excelle dans la coulée de métaux ferreux à point de fusion élevé, y compris l'acier au carbone, l'acier allié, l'acier outil et les grades spéciaux via la coulée sous pression en acier inoxydable, ainsi que les métaux non ferreux comme le titane, le bronze et l'aluminium.
- Fonderie sous pression : Restreint aux métaux non ferreux à points de fusion plus bas pour éviter les dommages thermiques aux moules en acier trempé. La production se concentre presque exclusivement sur aluminium, zinc, et le magnésium alliages.
Coûts des outils, coûts unitaires et volume de production
- Investissement dans les outils : La coulée sous pression utilise des moules en aluminium pour former des modèles en cire, ce qui maintient les coûts initiaux des outils accessibles. La coulée sous pression nécessite des outils en acier de haute qualité, usinés avec précision et conçus pour résister à un stress thermique intense, ce qui demande un investissement initial beaucoup plus élevé.
- Économies d'échelle par unité : La coulée sous pression automatise la livraison de métal en fusion via Injection à haute pression, ce qui entraîne des temps de cycle rapides mesurés en secondes. Cela réduit considérablement les coûts de main-d'œuvre par unité, en faisant le choix le plus rentable pour production à volume élevé. La coulée en investissement implique la construction manuelle de moules et la destruction de la coquille, ce qui maintient le coût par pièce plus élevé quel que soit le volume.
Tolérances dimensionnelles et qualité de finition de surface
- Fonderie sous pression : Fournit tolérances strictes et une répétabilité exceptionnelle d’un lot à l’autre car le métal se solidifie à l’intérieur de moules rigides, moules réutilisables. Les pièces sortent avec une surface ultra-lisse et uniforme, fini de surface qui nécessite rarement un usinage secondaire.[4]
- Moulage à la cire perdue : Offre une excellente précision dimensionnelle et des détails fins, mais de légères variations peuvent survenir lors du refroidissement de la cire et de l’expansion de la coquille en céramique. Bien que la texture de la surface soit propre, les faces d’accouplement de haute précision peuvent nécessiter une finition CNC mineure.
Complexité de conception, épaisseur de paroi et délais de fabrication
- Géométrie complexe et sous-ensembles : La coulée en investissement gère facilement les passages internes complexes, les trous aveugles et les sous-ensembles difficiles grâce à la coquille en céramique qui est simplement brisée après refroidissement.
- Optimisation de l’épaisseur de paroi : Pour les composants nécessitant des géométries non ferreuses spécialisées, nos services de moulage en aluminium offrent une intégrité structurelle élevée avec un minimum de gaspillage de matériau.
- Délais de livraison : Les outils de moulage sous pression nécessitent des temps de fabrication initiaux plus longs, mais une fois en fonctionnement, les pièces sont produites rapidement. La fabrication d’outils pour la coulée en investissement peut être achevée plus rapidement, mais le cycle de trempage, séchage, déwaxage et coulée en plusieurs étapes entraîne des délais de production plus longs par lot.
Comprendre la coulée en investissement (coulée à la cire perdue)
La coulée en investissement, souvent appelée coulée à la cire perdue, est une technique ancienne de mise en forme du métal perfectionnée pour l’ingénierie de précision moderne. Elle utilise un assemblage de modèles jetables pour créer des composants complexes, proches de la forme finale, avec une haute intégrité dimensionnelle. Lors de l’évaluation la fonderie d'investissement vs le moulage en pression, la coulée en investissement se distingue par sa polyvalence exceptionnelle en matière de matériaux et sa capacité à produire des géométries complexes difficiles ou impossibles à réaliser avec des outils rigides.
Comment fonctionne le processus de moulage par investissement
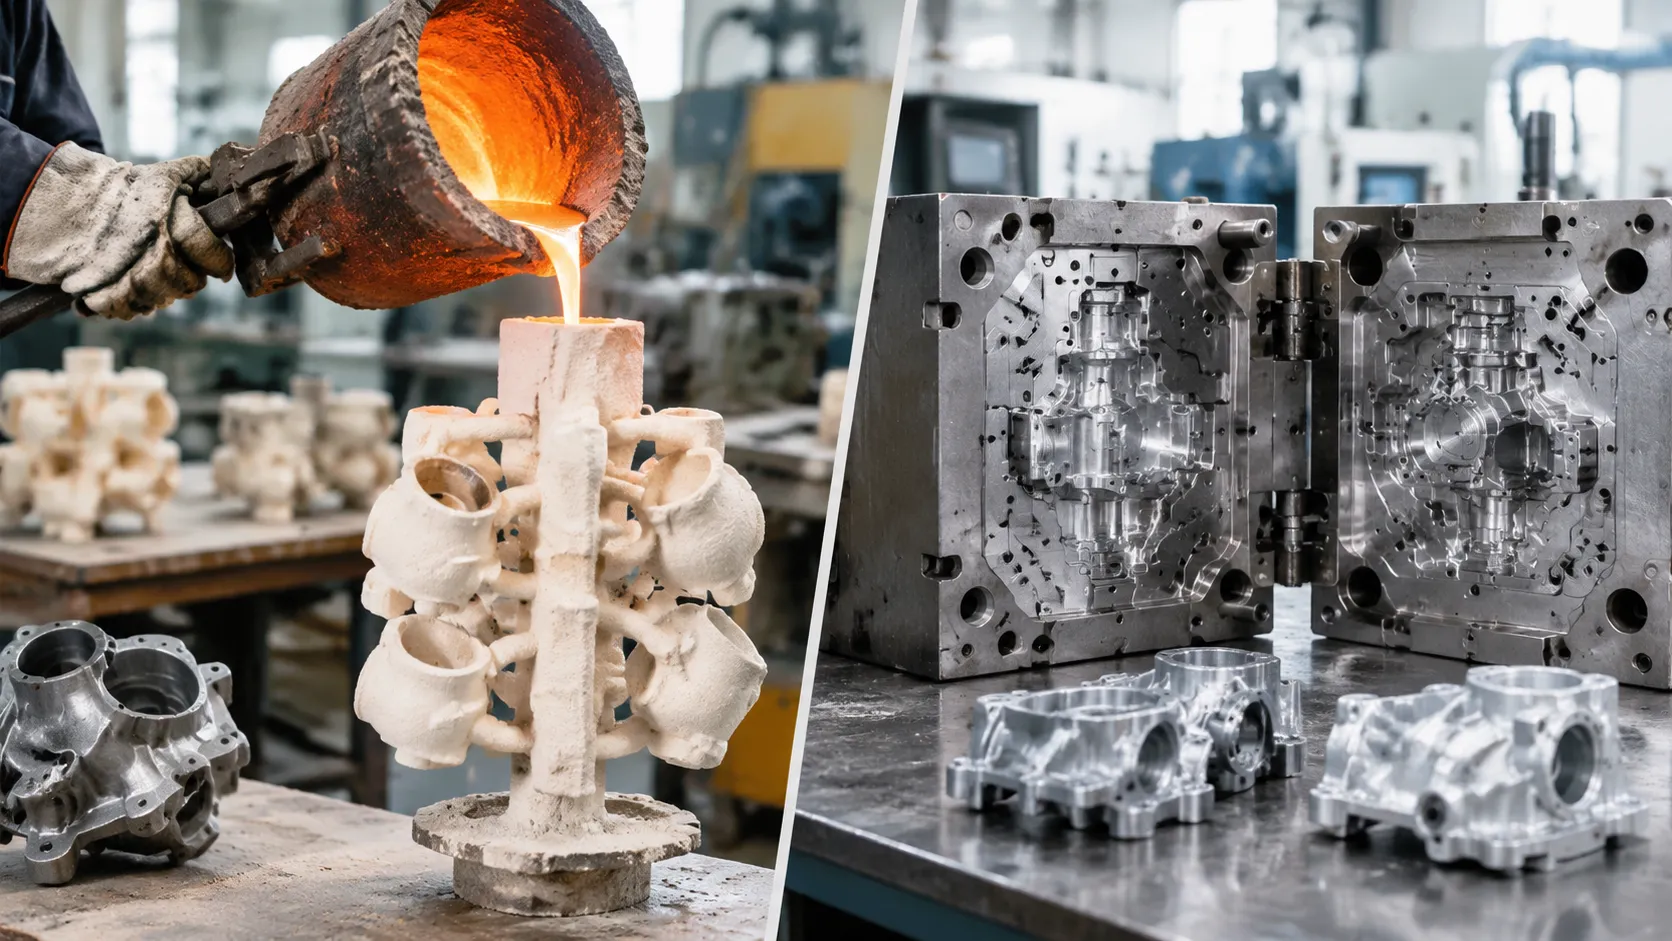
Le processus de moulage par investissement suit une séquence à plusieurs étapes conçue autour d'outillages sacrificiels :
- Production de modèles en cire : Une matrice en métal est utilisée pour injecter des détails des modèles en cire représentant la géométrie finale de la pièce.
- Assemblage en arbre : Plusieurs modèles en cire sont attachés à un système central de canaux et de noyaux en cire pour former un seul ensemble de moulage ou " arbre "."
- Construction de la coquille en céramique : L'assemblage est plongé à plusieurs reprises dans une boue de céramique réfractaire et recouvert de grains de stuc, puis séché pour construire un moule en coquille de céramique robuste.
- Dégarnissage (Cire Perdue) : L'ensemble est chauffé dans une autoclave ou un four, faisant fondre et éliminant la cire interne pour laisser une cavité en céramique creuse.[1]
- Couler : La coquille est préchauffée, et métal en fusion est versée dans la cavité sous pression atmosphérique ou en vide.
- Démoulage et nettoyage : Une fois que le métal a solidifié et refroidi, les moules jetables sont détruits mécaniquement pour extraire les pièces métalliques finies pour la coupe et la finition.
Principaux avantages et limites
Principaux avantages :
Flexibilité inégalée des alliages : Supporte un large spectre de matériaux, y compris les métaux ferreux (acier inoxydable, aciers alliés, aciers outils, acier au carbone) et les alliages non ferreux à haute température.
Détails internes complexes : Excelle dans la formation de contre-dépouilles, passages internes, trous borgnes et épaisseurs de paroi variables.
Coût initial de fabrication inférieur : Utilise des outillages en aluminium ou en métal doux, économiques, pour l'injection de cire, rendant la production en faible volume viable financièrement.
Qualité de surface élevée : Offre une finition raffinée, continue fini de surface directement sortie du moule, réduisant le besoin de traitements de surface secondaires approfondis.
Principales limitations :
Coût de pièce plus élevé à l’échelle : Le cycle de préparation de coquille, laborieux et multi-étapes, ainsi que la destruction du moule, augmentent les coûts opérationnels par unité.
Temps de cycle plus longs : La fabrication, la cuisson, le déliantage et la cuisson des coquilles en céramique nécessitent un temps considérable par rapport aux méthodes de moulage rapides et automatisées.
Moules à usage unique : Parce que chaque cycle détruit la coquille, le processus ne peut pas tirer parti de moules permanents et à grande vitesse moules réutilisables.[2]
Moulage sous pression avec matrices en acier trempé
Le moulage sous pression est une méthode de formage de métal à grande vitesse et hautement automatisée conçue pour produire de grandes quantités de pièces uniformes et à tolérances serrées. Contrairement aux processus qui utilisent des moules à usage unique, nous utilisons des outillages permanents et réutilisables pour façonner le métal en fusion en composants finis ou en forme proche de la pièce finale à des cycles rapides.
Comment fonctionne le processus de moulage sous pression
Le processus de moulage sous pression repose sur une machinerie de précision et des outillages réutilisables moules en acier trempé. Voici comment fonctionne la séquence :
- Préparation du moule : Les moitiés de moule en acier sont nettoyées, lubrifiées et fixées solidement sous une pression extrême.
- Injection à haute pression : Le métal en fusion - principalement des alliages non ferreux tels que l’aluminium, le zinc ou le magnésium - est injecté dans la cavité du moule sous une pression mécanique intense.[3]
- Solidification rapide : Le moule en acier dissipe rapidement la chaleur du métal en fusion, le faisant durcir en quelques secondes.
- Éjection : Le moule s’ouvre, des broches d’éjection mécaniques expulsent la pièce terminée, et le cycle reprend immédiatement.
Principaux avantages et limites
Lors de l'évaluation de la coulée sous pression par rapport à la coulée en moule, comprendre le profil opérationnel distinct de la coulée sous pression aide à déterminer si elle correspond aux exigences de volume et de budget de votre projet.
Principaux avantages :
- Production à grande vitesse : Des temps de cycle extrêmement rapides mesurés en secondes par coup permettent des volumes de production massifs.
- Tolérances serrées et répétabilité : Une cohérence exceptionnelle d'une pièce à l'autre sur des centaines de milliers de coups.
- Finition de surface supérieure : Offre des surfaces lisses directement sorties du moule, minimisant ou éliminant l'usinage secondaire.
- Complexité à parois minces : Capable d'atteindre des géométries complexes et légères avec des parois minces uniformes.
- Coûts unitaires faibles à grande échelle : Les coûts d'outillage s'amortissent rapidement sur de grands volumes de production, réduisant considérablement le prix par pièce.
Limitations :
- Coûts d'outillage initiaux élevés : L'usinage de moules en acier trempé nécessite un investissement initial important, ce qui le rend prohibitif pour la production à faible volume.
- Restrictions de matériaux : Le procédé est limité aux métaux non ferreux à points de fusion plus bas (tels que l'aluminium, le zinc et le magnésium) et ne peut pas traiter les métaux ferreux comme l'acier au carbone ou l'acier inoxydable. Lors de l'évaluation des besoins en moulage de métaux à faible volume ou alternatifs, les ingénieurs comparent souvent ces paramètres à d'autres méthodes dans notre comparatif entre la coulée en sable et la coulée sous pression.
Coulée en sable comparée à la coulée sous pression et à la coulée en coquille
Un écran à trois procédés est utile lorsque la demande de devis est importante, ferreuse ou encore peu précise en volume annuel. Les moules en sable sont généralement à usage unique, liés, et sont jetés après le décoffrage, à l'image des coquilles en céramique. La gravité ou un remplissage à pression modérée remplace l'injection à haute pression dans des moules en acier trempé, donc la vitesse de cycle et la finition de surface brute sont inférieures à celles de la coulée sous pression, et les détails fins du modèle en cire sont supérieurs à ceux de la coulée en cire perdue.
Maintenez la coulée en sable dans la sélection lorsque l'enveloppe est trop grande pour un arbre en cire ou un ensemble de moules en acier, lorsque les sections lourdes dominent, et lorsque l'usinage peut récupérer la déviation et la texture. Optez pour la coulée en cire perdue lorsque les moules jetables doivent reproduire les passages internes à partir de modèles en cire. Privilégiez la coulée sous pression lorsque des moules réutilisables, des parois fines et une production à volume élevé fixent l'objectif de coût unitaire.
Applications industrielles et cas d'utilisation typiques
Lors de la comparaison la fonderie d'investissement vs le moulage en pression, les applications concrètes dépendent de votre choix de matériau, du volume de production et de la complexité géométrique. En tant que prestataires de services de coulée de précision et d'usinage CNC, nous aidons les fabricants de divers secteurs à travers le monde à choisir la méthode de fabrication qui équilibre le mieux performance structurelle et coût unitaire.
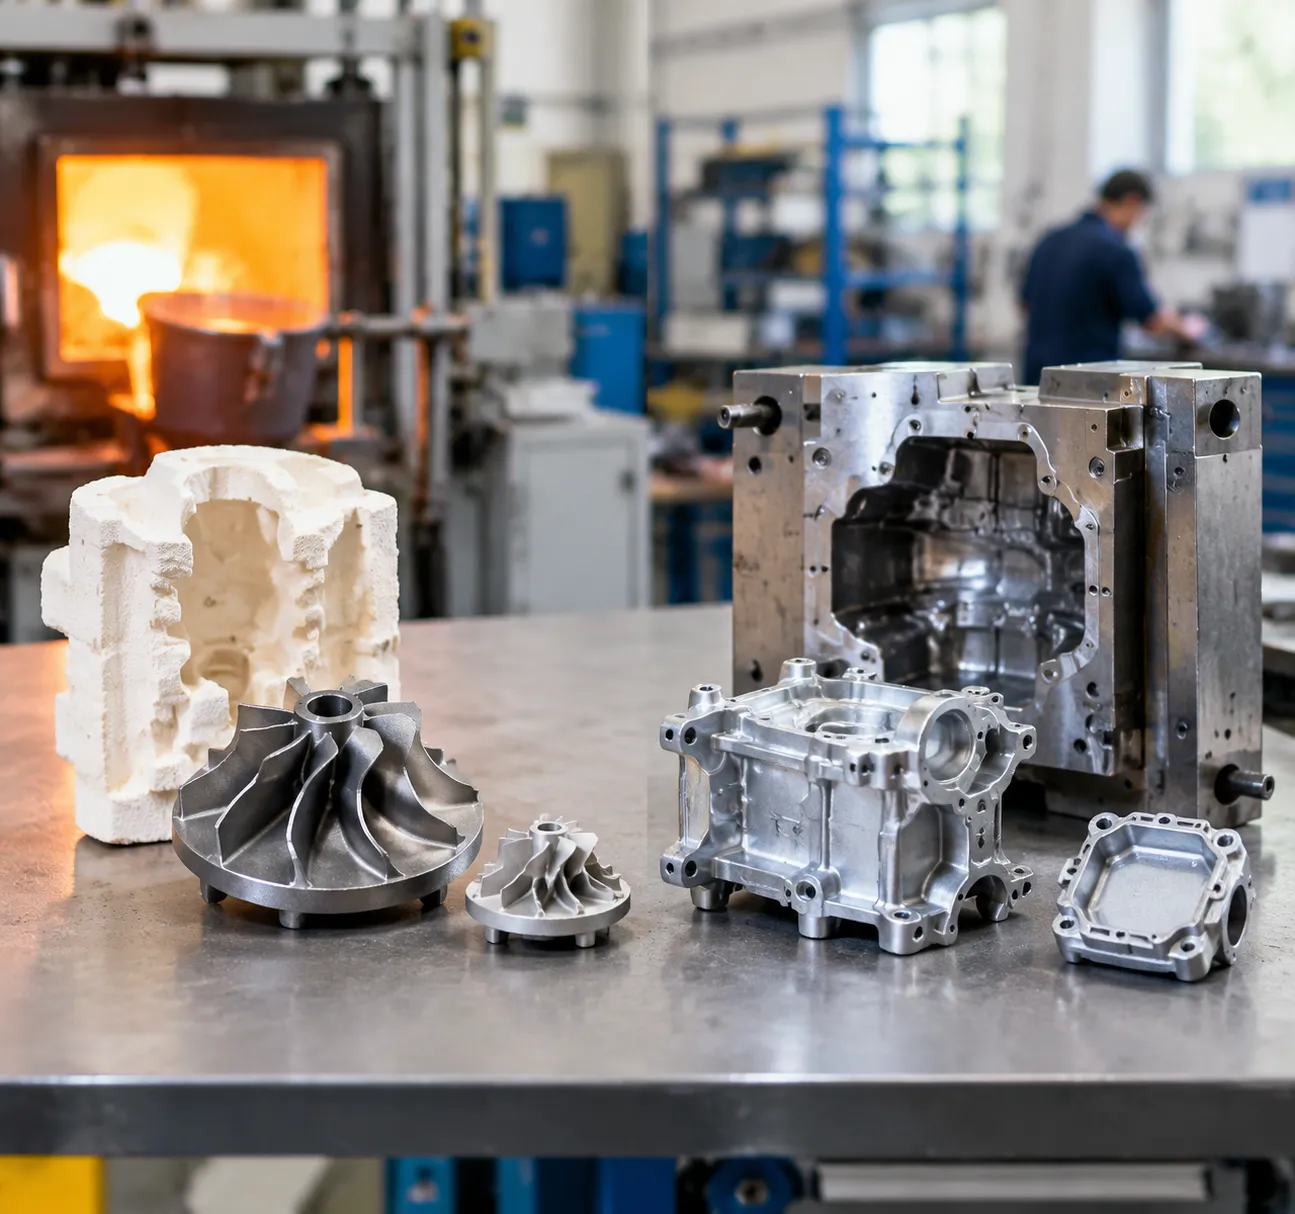
Applications courantes de la coulée sous pression
Parce que la coulée sous pression repose sur des moules en céramique jetables créés autour de modèles en cire, elle excelle dans la manipulation d'alliages ferreux à haute température de fusion et de formes complexes avec cavités internes. Explorer notre guide des alliages de moulage aidant à clarifier la performance de différents aciers et superalliages dans ces environnements spécialisés. Les cas d'utilisation typiques incluent :
- Aéronautique et Défense : Palettes de turbines, composants du système de carburant et supports structurels en acier inoxydable haute résistance ou alliages de titane.
- Dispositifs médicaux : Implants orthopédiques, instruments chirurgicaux et composants prosthétiques spécialisés nécessitant des alliages biocompatibles et des finitions de surface lisses.
- Vannes, pompes et contrôle de fluides : Impellers de pompes robustes, corps de vannes à haute pression et raccords pour fluides corrosifs nécessitant des géométries internes sans jointure.
- Macchinaires industrielles : Pièces d'usure lourde, engrenages et quincaillerie structurelle sur mesure pour équipements industriels spécialisés.
Applications courantes de la coulée en injection
La coulée en injection repose sur des moules en acier trempé réutilisables et une injection rapide de métal en fusion. C'est le choix privilégié pour la production en grande série de pièces légères et à parois fines en aluminium, zinc ou magnésium. Vous pouvez en apprendre davantage sur la façon dont cette méthode à haute pression optimise les cycles et les coûts dans notre analyse détaillée du fonte sous pression industrielle. Les applications courantes incluent :
- Systèmes automobiles : Blocs moteurs, boîtiers de transmission, boîtiers de boîte de vitesses, supports structurels et dissipateurs de chaleur où des tolérances strictes et la réduction de poids sont essentielles.
- Électronique grand public : Châssis d'ordinateurs portables, cadres internes de smartphones, boîtiers de tablettes et shields de connecteurs nécessitant des surfaces lisses prêtes à être finies.
- Outils électriques et quincaillerie : Boîtiers de perceuses, cadres de scies, poignées et composants de verrouillage conçus pour la durabilité structurelle et une utilisation quotidienne répétée.
- Éclairage et télécommunications : Appareils d'éclairage LED, boîtiers de télécommunications extérieurs et châssis de transceivers radiofréquence nécessitant des ailettes de refroidissement intégrées.
Choisir entre la coulée sous pression et la coulée en injection selon le volume et l'alliage
Évaluation la fonderie d'investissement vs le moulage en pression se résume à trouver un équilibre entre le capital initial, le volume de production, les exigences en matière de matériaux et la géométrie des composants. Les deux techniques de fabrication fournissent des composants métalliques de précision, mais chacune répond à des exigences d'ingénierie et de budget distinctes. Nous aidons nos partenaires à naviguer parmi ces compromis pour sélectionner la voie de fabrication qui optimise l'économie unitaire et les performances.
Quand choisir la microfusion (cire perdue)
Optez pour la Processus de moulage à la cire perdue pour la coulée de métaux de haute précision lorsque votre conception exige des métaux à haute température ou des coûts de démarrage initiaux plus faibles.
- Alliages ferreux requis : Essentiel si votre composant nécessite de l'acier inoxydable, de l'acier au carbone, du titane ou des alliages de fer spécialisés.
- Volumes de production faibles à moyens : Des dépenses d'outillage initiales plus faibles le rendent économique pour des séries de lots plus petites ou des conceptions personnalisées.
- Géométrie interne complexe : Idéal pour les dépouilles complexes, les cavités profondes et les épaisseurs de paroi variables qui ne peuvent pas être démoulées à partir d'un outillage métallique rigide.
- Capital initial minimal : Adapté lorsqu'il n'est pas viable d'amortir des matrices en acier trempé coûteuses pour le calendrier ou le budget de votre projet.
Quand choisir la fonderie sous pression
- Séries de production à haut volume : Les temps de cycle rapides réduisent considérablement le coût par pièce à grande échelle.
- Métaux non ferreux : Optimal lors de l'utilisation de zinc, de magnésium ou d'un alliage de moulage en aluminium pour la fonderie sous pression.
- Composants à parois minces : Produit des pièces légères et résistantes avec des parois minces et uniformes et des finitions de surface lisses directement à partir du moule.
- Répétabilité dimensionnelle stricte : Des matrices de découpe en acier trempé réutilisables offrent des tolérances strictes avec une variation zéro d'un lot à l'autre.
Facteurs clés et liste de vérification pour la prise de décision
Utilisez cette matrice de décision directe pour évaluer vos exigences opérationnelles :
| Facteur de décision | Coulée sous pression | Moulage sous pression |
|---|---|---|
| Métal principal | Ferreux & non-ferreux (acier, titane, bronze) | Non-ferreux uniquement (aluminium, zinc, magnésium) |
| Volume annuel | Faible à moyen | De élevé à très élevé |
| Investissement dans les outils | Modéré (outillage en cire perdue) | Élevé (moules en acier trempé) |
| Coût par unité | Modéré à élevé | Faible à grande échelle |
| Épaisseur de paroi | Polyvalent, s'adapte aux murs épais ou variables | Idéal pour des parois fines et uniformes |
| Vitesse du cycle | Plus lent (procédé en plusieurs étapes de coquille en céramique) | Extrêmement rapide (secondes par tir) |
FAQ sur la coulée en cire perdue vs la fonderie sous pression
Quelle est la principale différence de moule entre la coulée en cire perdue et la fonderie sous pression ?
La fonderie sous pression injecte le métal dans des moules réutilisables taillés en acier trempé. La coulée en cire perdue construit une nouvelle coquille en céramique pour chaque groupe, donc les moules sont jetables après démoulage. Cette séparation du moule - pas un langage marketing - est le premier filtre sur le coût de l'outillage et le temps de cycle.
Quel procédé convient à la production en grande série versus la production en petite série ?
La production en grande série de pièces non ferreuses à parois minces revient généralement à la fonderie sous pression une fois que les moules en acier sont amortis. La production en petite série, alliages en acier ou titane, ou avec des contre-dépouilles impossibles à retirer d’un moule rigide, revient généralement à la coulée en cire perdue.
La fonderie sous pression peut-elle couler les mêmes alliages ferreux que la cire perdue ?
Non. Les moules en acier trempé sont limités aux alliages non ferreux à point de fusion plus bas tels que l'aluminium, le zinc et le magnésium. L'acier inoxydable, l'acier au carbone et de nombreux superalliages restent sur la coulée en cire perdue ou une autre méthode adaptée aux ferreux comme la fonderie sur sable.