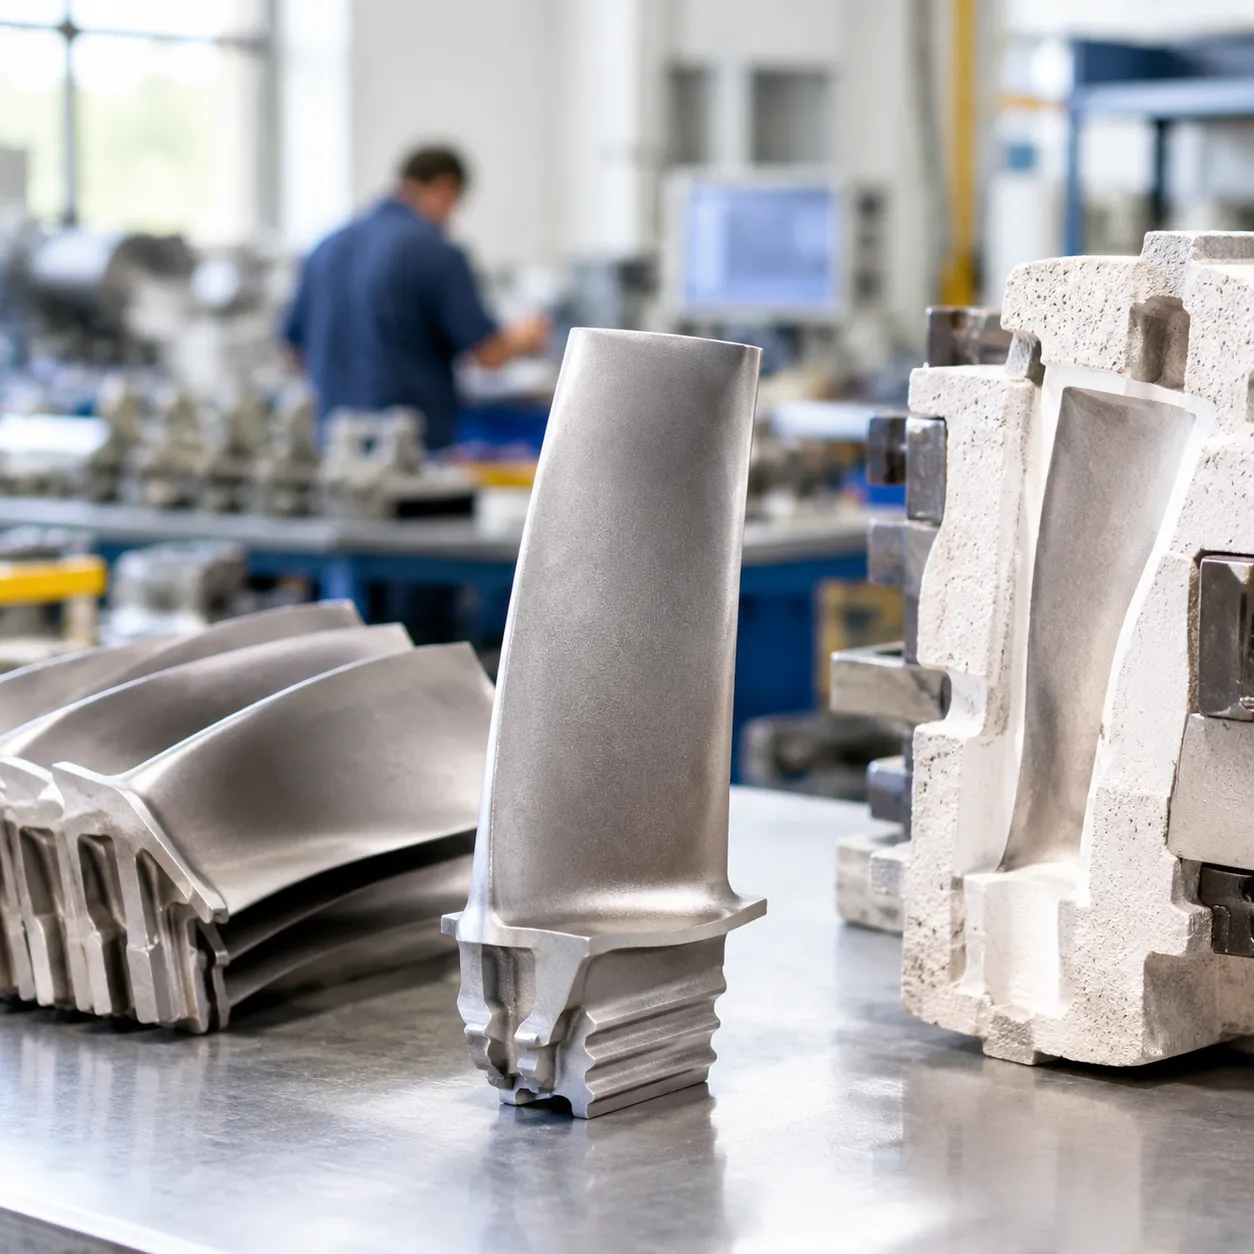
Ana Farklar: Yatırım Dövme ile Kalıp Dövme
Pratik ayrım yatırım dövme ile kalıp dövme arasındaki fark şeyde yatar: kayıp mum dövmesi, mum modellerinin etrafına atılabilir seramik kabuklar inşa ederken, kalıp dövme erimiş metalin tekrar kullanılabilir sertleştirilmiş çelik kalıplara yüksek basınç altında enjekte edilmesini sağlar. Bu tercih, araç maliyetini, döngü süresini, alaşım aralığını, yüzey bitimini ve işin düşük hacimli mi yoksa yüksek hacimli mi olduğunu belirler. Önce tabloyu tarayın, ardından aşağıdaki süreç notları ve karar kontrol listesini kullanarak rotayı belirleyin.
| Özellik / Ölçüt | Hangi yöntemin ihtiyaçlarınıza uygun olduğunu belirlemenize yardımcı olmak için, bu iki temel yöntemin nasıl karşılaştırıldığını hızlıca özetledik: | Dövmeli Döküm |
|---|---|---|
| Kalıp Maliyeti | Düşük ila orta başlangıç yatırımı | Yüksek ön yatırım |
| Birim Maliyet | Bireysel parça başına daha yüksek maliyet | Yüksek ölçekte çok düşük maliyet |
| Üretim Hacmi | Düşük ila orta hacimli üretimler | Yüksek ila çok yüksek hacimli üretimler |
| Çevrim Süresi | Daha yavaş (saatler ila günler) | Hızlı (saniyeler içinde atış) |
| Kullanılan Kalıplar | Fedakâr / tek kullanımlık seramik kabuklar | Kalıcı, sertleştirilmiş çelik kalıplar |
| Malzeme Aralığı | Demirli ve demirsiz alaşımlar | Yalnızca demir dışı alaşımlar |
| Yüzey Bitimi | İyi, ince detaylar | Döküm halindeyken olağanüstü pürüzsüz yüzey |
| Duvar Kalınlığı | Çok yönlü, kalın ve değişken et kalınlıklarını destekler | İnce ve eşit et kalınlıkları için en iyisi |
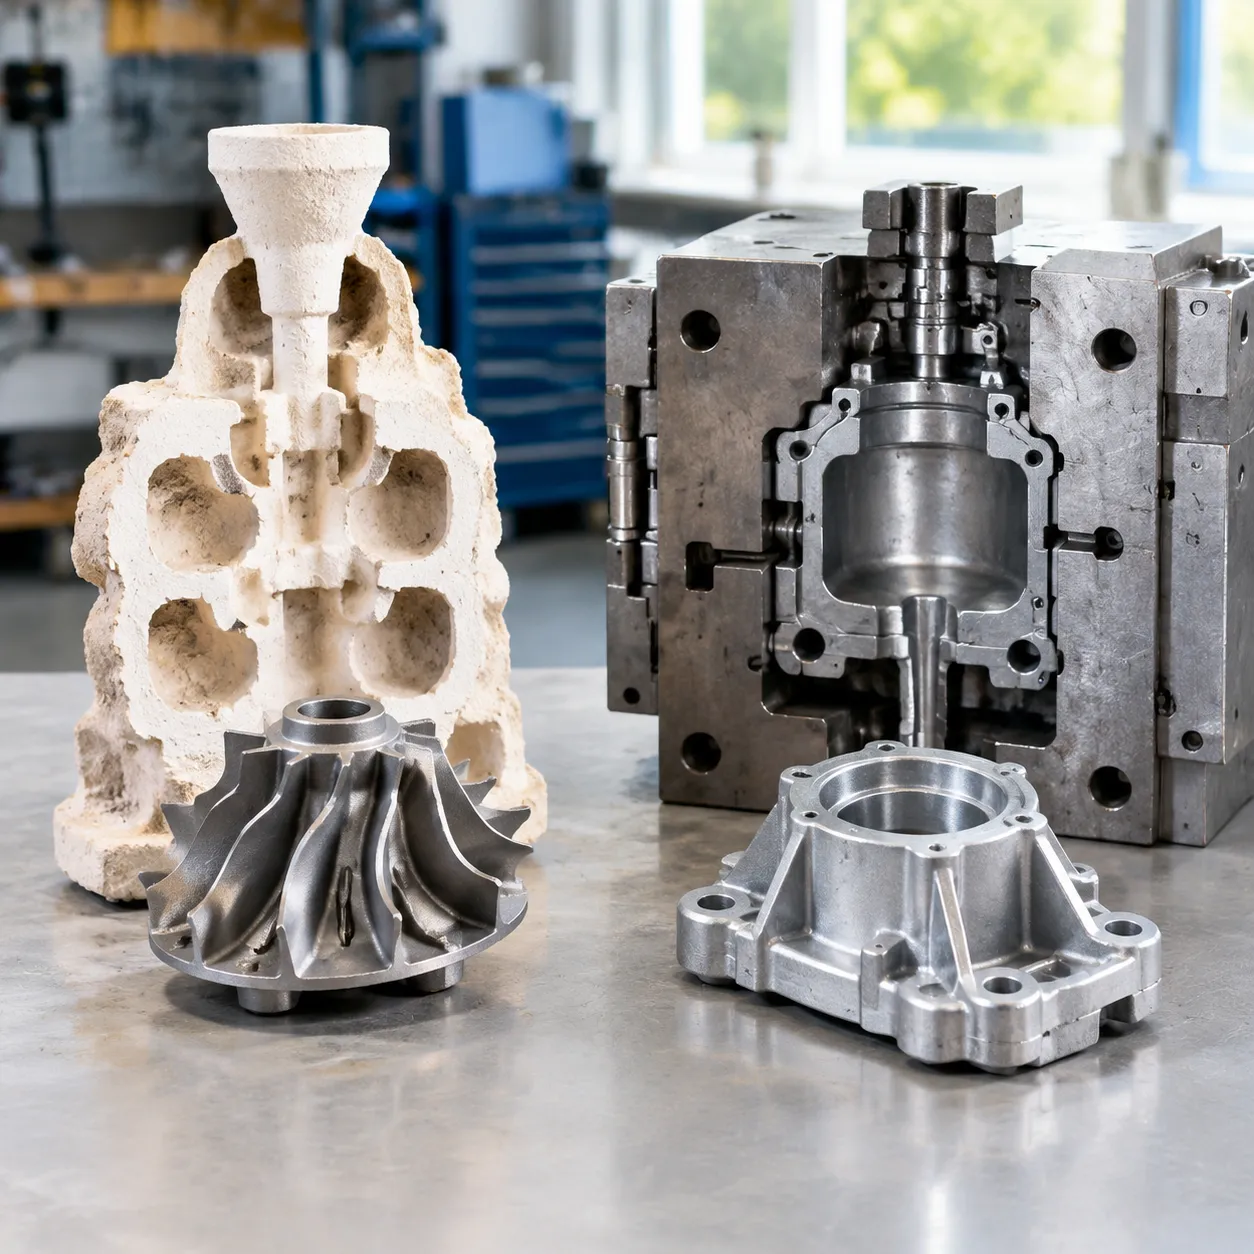
Malzeme Seçimi ve Uyumluluk
En büyük ayrım metal çok yönlülüğünde yatar:
- Yatırım Dökümü: Neredeyse tüm alaşımlarla uyumludur. Karbon çeliği, alaşımlı çelik, takım çeliği ve özel kaliteler dahil olmak üzere yüksek erime noktasına sahip demirli metalleri paslanmaz yatırım dökümü, aracılığıyla dökmede ve titanyum, bronz ve alüminyum gibi demir dışı metallerde mükemmeldir.
- Döküm Kalıp: zarar görmesini önlemek için erime noktası daha düşük olan demir dışı metallerle sınırlıdır. sertleştirilmiş çelik kalıplar. Üretim neredeyse sadece şunlara odaklanır: alüminyum, çinko, ve magnezyum alaşımlar.
Takım Maliyetleri, Birim Maliyetler ve Üretim Hacmi
- Kalıp Yatırım: Hassas döküm, kalıpları oluşturmak için alüminyum kalıplar kullanır mum kalıpları, ilk takım maliyetlerini erişilebilir tutar. Basınçlı döküm, yoğun ısıl gerilime dayanacak şekilde tasarlanmış hassas işlenmiş, yüksek kaliteli çelik takım gerektirir ve çok daha yüksek bir başlangıç sermayesi yatırımı talep eder.
- Ölçekte Birim Ekonomisi: Basınçlı döküm, teslimatını otomatikleştirir erimiş metal aracılığıyla yüksek basınç enjeksiyonu, saniyeler içinde ölçülen hızlı döngü süreleri ile sonuçlanır. Bu, birim başına işçilik maliyetlerini azaltır ve bunu en maliyet etkin seçenek haline getirir yüksek hacimli üretim. Yatırım döküm, manuel kalıp yapımı ve kabuk imha işlemini içerir, bu da hacim ne olursa olsun parça başı maliyeti daha yüksek tutar.
Boyutsal Toleranslar ve Yüzey Kalitesi
- Döküm Kalıp: Teslim eder sıkı toleranslarla ve mükemmel parti bazında tekrarlanabilirlik sağlar çünkü metal sertleşirken içi sert, yeniden kullanılabilir kalıplar. Parçalar ultra pür, düzgün dış yüzey bitirme ile çıkar ve genellikle ikincil işleme gerek duymaz.[4]
- Yatırım Dökümü: Mükemmel boyutsal doğruluk ve ince detaylar sağlar, ancak mum soğurken ve seramik kabuk genişlerken hafif varyasyonlar olabilir. Yüzey dokusu temiz olsa da, yüksek hassasiyetli uyum yüzleri küçük CNC finisajı gerektirebilir.
Tasarım Karmaşıklığı, Duvar Kalınlığı ve Teslim Süreleri
- Karmaşık Geometri ve Alt Kesitler: Yatırım döküm, seramik kalıbın soğuduktan sonra kolayca kırılması nedeniyle karmaşık iç geçitler, kör delikler ve karmaşık alt kesitleri rahatlıkla işler.
- Duvar Kalınlığı Optimizasyonu: Özel olmayan alaşımsız geometrilere ihtiyaç duyan bileşenler için, alüminyum döküm hizmetleri yüksek yapısal bütünlük sağlar ve minimum malzeme israfı ile.
- Teslim Süreleri: Döküm kalıpları daha uzun başlangıç üretim süreleri gerektirir, ancak çalışmaya başladıktan sonra parçalar hızlıca üretilir. Yatırım döküm kalıpları daha hızlı tamamlanabilir, ancak çok aşamalı daldırma, kurutma, mum çıkarma ve dökme döngüsü, parti başına daha uzun üretim süreleriyle sonuçlanır.
Yatırım Döküm Anlayışı (Kayıp Mum Döküm)
Yatırım döküm, sıklıkla kayıp mum döküm olarak adlandırılır, modern hassas mühendislik için geliştirilmiş eski bir metal şekillendirme tekniğidir. Tek kullanımlık kalıp montajı kullanarak yüksek boyutsal bütünlüğe sahip karmaşık, yakın net şekilli bileşenler oluşturur. Değerlendirirken yatırım dövme ile kalıp dövme arasındaki fark, yatırım döküm, üstün malzeme çok yönlülüğü ve sert kalıplarla başarması zor veya imkansız olan karmaşık geometrilerin üretim kapasitesi ile öne çıkar.
Yatırım Dövme İşlemi Nasıl Çalışır
Yatırım dövme işlemi, kurbanlık kalıplar etrafında tasarlanmış çok aşamalı bir diziyi takip eder:
- Mum Desen Üretimi: Bir metal kalıp, detaylı mum kalıpları son bileşen geometrisini temsil eden kalıp enjeksiyonu için kullanılır.
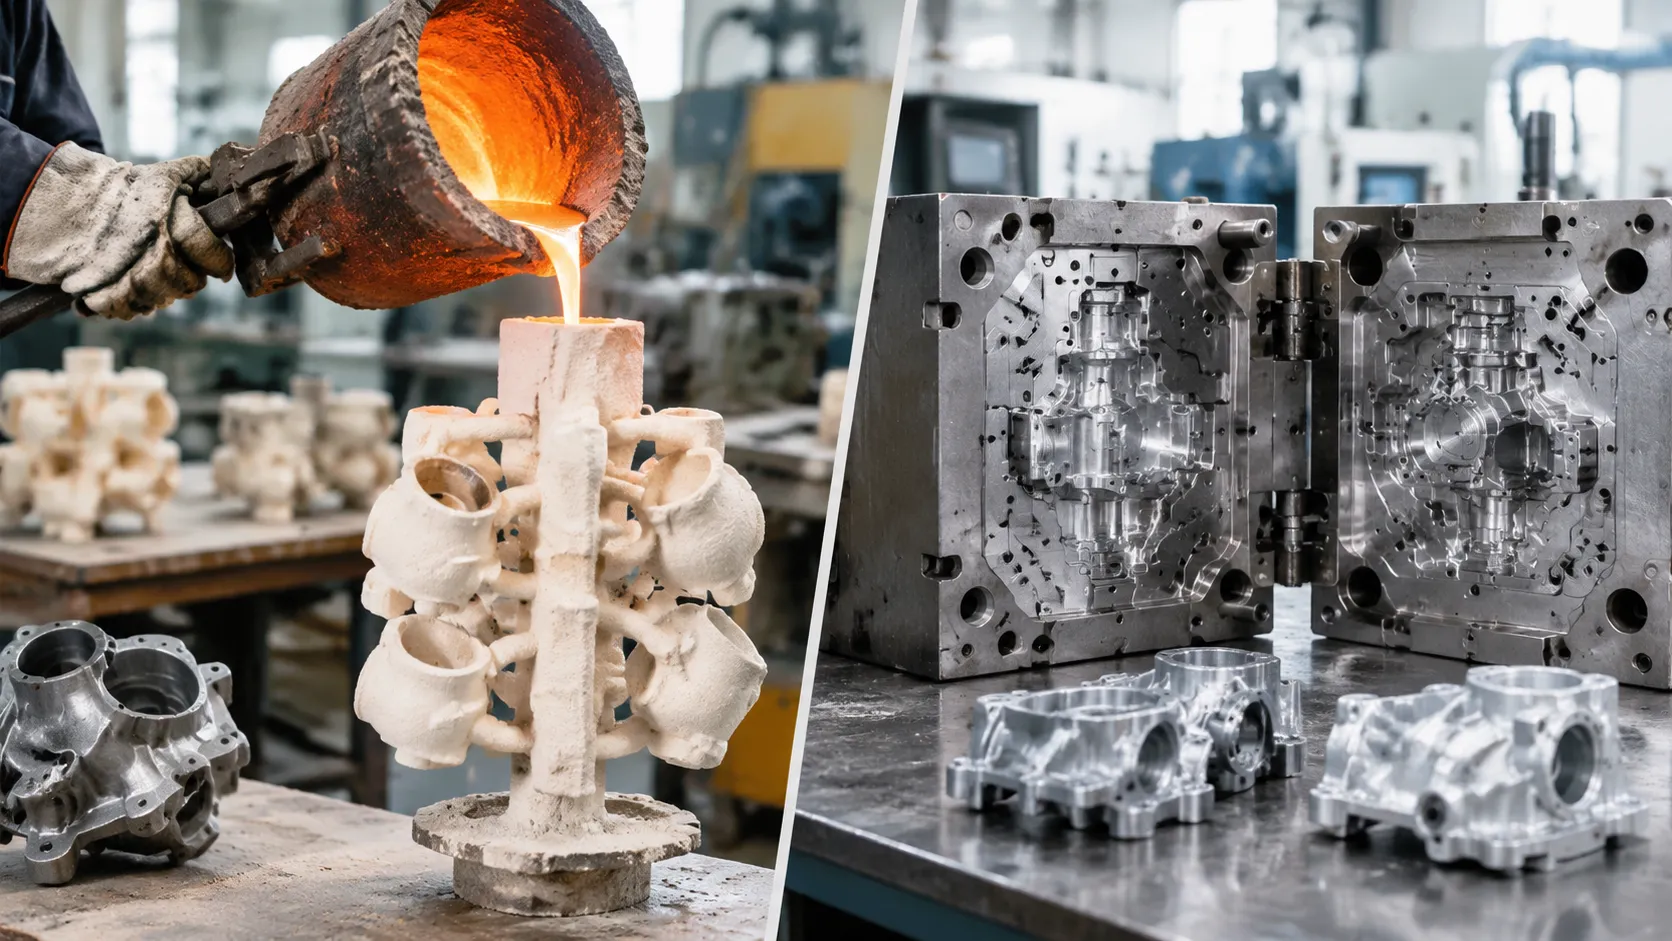
- Ağaç Montajı: Birden fazla mum kalıbı, merkezi mum kapı ve akışkan sistemine bağlanarak tek bir döküm kümesi veya "ağaç" oluşturur."
- Seramik Kabuk İnşası: Montaj, tekrar tekrar refrakter seramik çorba içine batırılır ve sıva taneleri ile kaplanır, ardından sağlam bir seramik kabuk kalıp oluşturmak için kurutulur.
- Dökümden Çıkarma (Kayıp Mum): Tüm montaj, bir otoklav veya fırında ısıtılır, iç mum eritir ve çıkarılır, böylece boş bir seramik boşluk kalır.[1]
- Dökme: Kabuğun önceden ısıtılması ve erimiş metal atmosferik basınç veya vakum koşulları altında boşluğa dökülmesi sağlanır.
- Kırma ve Temizleme: Metal katılaşınca ve soğuyunca, tek kullanımlık kalıplar mekanik olarak yok edilir ve bitmiş metal parçaları çıkarılır, kesim ve bitirme işlemleri yapılır.
Ana Avantajlar ve Kısıtlamalar
Ana Avantajlar:
Eşsiz Alaşım Esnekliği: Paslanmaz çelik, alaşımlı çelikler, takım çelikleri, karbon çelikleri ve yüksek sıcaklıkta kullanılabilen dövülebilir alaşımlar dahil olmak üzere geniş bir malzeme yelpazesini destekler.
Karmaşık İç Detaylar: Alt kesitler, iç geçitler, kör delikler ve değişen duvar kalınlıkları oluşturma konusunda üstün performans gösterir.
Düşük Başlangıç Takım Maliyeti: Wax enjeksiyonu için uygun maliyetli alüminyum veya yumuşak-metal takımlar kullanır, böylece düşük hacimli üretim finansal açıdan uygun hale gelir.
Yüksek Yüzey Kalitesi: İncelmiş, sürekli bir şekilde sunar dış yüzey bitirme kalıptan doğrudan çıkan, kapsamlı ikincil yüzey işlemlerine olan ihtiyacı azaltır.
Ana Sınırlamalar:
Ölçekle Daha Yüksek Parça Maliyeti: İşçilik yoğun, çok aşamalı kabuk hazırlama ve kalıp tahrip etme döngüsü birim başına operasyonel maliyetleri artırır.
Daha Uzun Döngü Süreleri: Seramik kabukların inşası, kürlenmesi, kalıplama ve yakma, hızlı, otomatik döküm yöntemlerine kıyasla önemli zaman gerektirir.
Tek Kullanımlık Kalıplar: Her döngü kabuğu tahrip ettiğinden, süreç kalıcı, yüksek hızlı yeniden kullanılabilir kalıplar.[2]
Sertleştirilmiş Çelik Kalıplarla Dövme
Dövme, büyük miktarda homojen, sıkı toleranslı parçalar üretmek için tasarlanmış yüksek hızlı, yüksek otomasyonlu bir metal şekillendirme yöntemidir. Tek kullanımlık kalıplara dayanan süreçlerin aksine, kalıcı, tekrar kullanılabilir kalıplar kullanarak erimiş metali tamamlanmış veya yakın-ağırlıkta bileşenlere şekillendiririz ve bu işlemi hızlı döngü hızlarında gerçekleştiririz.
Döküm İşlemi Nasıl Çalışır
Dövme işlemi, hassas makineler ve tekrar kullanılabilir kalıplara dayanır sertleştirilmiş çelik kalıplar. İşte nasıl çalışır:
- Kalıp Hazırlığı: Çelik kalıp yarıları temizlenir, yağlanır ve aşırı basınç altında güvenli bir şekilde kelepçelenir.
- Yüksek Basınçlı Enjeksiyon: Erimiş metal - öncelikle alüminyum, çinko veya magnezyum gibi hafif alaşımlar - yoğun mekanik basınç altında kalıp boşluğuna enjekte edilir.[3]
- Hızlı Katılaşma: Çelik kalıp, ısıyı hızla erimiş metalden uzaklaştırır, böylece birkaç saniye içinde katılaşmasını sağlar.
- Atma/Sıkıştırma: Kalıp açılır, mekanik çıkış pimleri tamamlanmış parçayı dışarı iter ve döngü hemen yeniden başlar.
Ana Avantajlar ve Kısıtlamalar
Yatırım döküm ile kalıp döküm karşılaştırılırken, kalıp dökümün farklı operasyonel profilini anlamak, projenizin hacim ve bütçe gereksinimleriyle uyumlu olup olmadığını belirlemede yardımcı olur.
Ana Avantajlar:
- Yüksek Hızlı Üretim: Saniyeler içinde ölçülen son derece hızlı döngü süreleri, büyük üretim hacimlerine olanak tanır.
- Sıkı Toleranslar ve Tekrar Edilebilirlik: Yüzbinlerce atış boyunca olağanüstü parça-parça tutarlılık.
- Üstün Yüzey Bitimi: Kalıptan doğrudan düzgün yüzeyler sağlar, ikincil işleme ihtiyacını en aza indirir veya ortadan kaldırır.
- İnce Duvar Karmaşıklığı: Düzenli ince duvarlara sahip karmaşık, hafif geometrilerin elde edilmesine olanak tanır.
- Ölçekle Düşük Birim Maliyetleri: Takım maliyetleri yüksek üretim hacimleriyle hızla amorti edilir, parça başına fiyatı önemli ölçüde düşürür.
Sınırlamalar:
- Yüksek Ön Maliyetli Takım Maliyeti: Sertleştirilmiş çelik kalıpların işlenmesi büyük başlangıç sermayesi yatırımı gerektirir, bu da düşük hacimli üretim için maliyetli hale getirir.
- Malzeme Kısıtlamaları: İşlem, erime noktası daha düşük olan (alüminyum, çinko ve magnezyum gibi) hafif metallere sınırlıdır ve karbon çeliği veya paslanmaz çelik gibi ferrous metalleri işleyemez. Daha düşük hacimli veya alternatif metal döküm ihtiyaçlarını değerlendirirken, mühendisler genellikle bu parametreleri diğer yöntemlerle karşılaştırır kum döküm ile kalıp döküm karşılaştırması.
Kum Döküm, Yatırım Döküm ve Kalıp Döküm ile Karşılaştırıldığında
Üç aşamalı ekran, RFQ büyük, ferrous veya yıllık hacimde hâlâ belirsizse faydalıdır. Kum kalıplar genellikle tek kullanımlık bağlanmış kumdur ve shakeout sonrası atılır, bu açıdan seramik kabuklara benzer. Yerçekimi veya hafif basınç dolumu, sertleştirilmiş çelik kalıplara yüksek basınç enjeksiyonunun yerini alır, bu nedenle döngü hızı ve döküm yüzey kalitesi kalıp dökümün gerisindedir ve ince mum kalıp detayları kayıp mum dökümünün gerisindedir.
Kalıp döküm ve mum döküm ile karşılaştırıldığında, balonun çok büyük olduğu durumlarda veya ağır bölümlerin hakim olduğu durumlarda, ve işleme ile taslak ve doku geri kazanılabiliyorsa kum dökümü tercih edin. İç geçitleri mum kalıplarından kopyalamak zorunda kalan tek kullanımlık kalıplar gerekiyorsa yatırım dökümü tercih edin. Tekrar kullanılabilir kalıplar, ince duvarlar ve yüksek hacimli üretim birim maliyet hedefini belirliyorsa kalıp dökümü tercih edin.
Sanayi Uygulamaları ve Tipik Kullanım Durumları
Karşılaştırıldığında yatırım dövme ile kalıp dövme arasındaki fark, gerçek dünya uygulamaları, malzeme seçiminize, üretim hacmine ve geometrik karmaşıklığa bağlıdır. Profesyonel hassas döküm ve CNC işleme hizmet sağlayıcıları olarak, üreticilere yapısal performans ve birim maliyeti en iyi dengeleyen üretim yolunu seçmelerinde yardımcı oluyoruz.
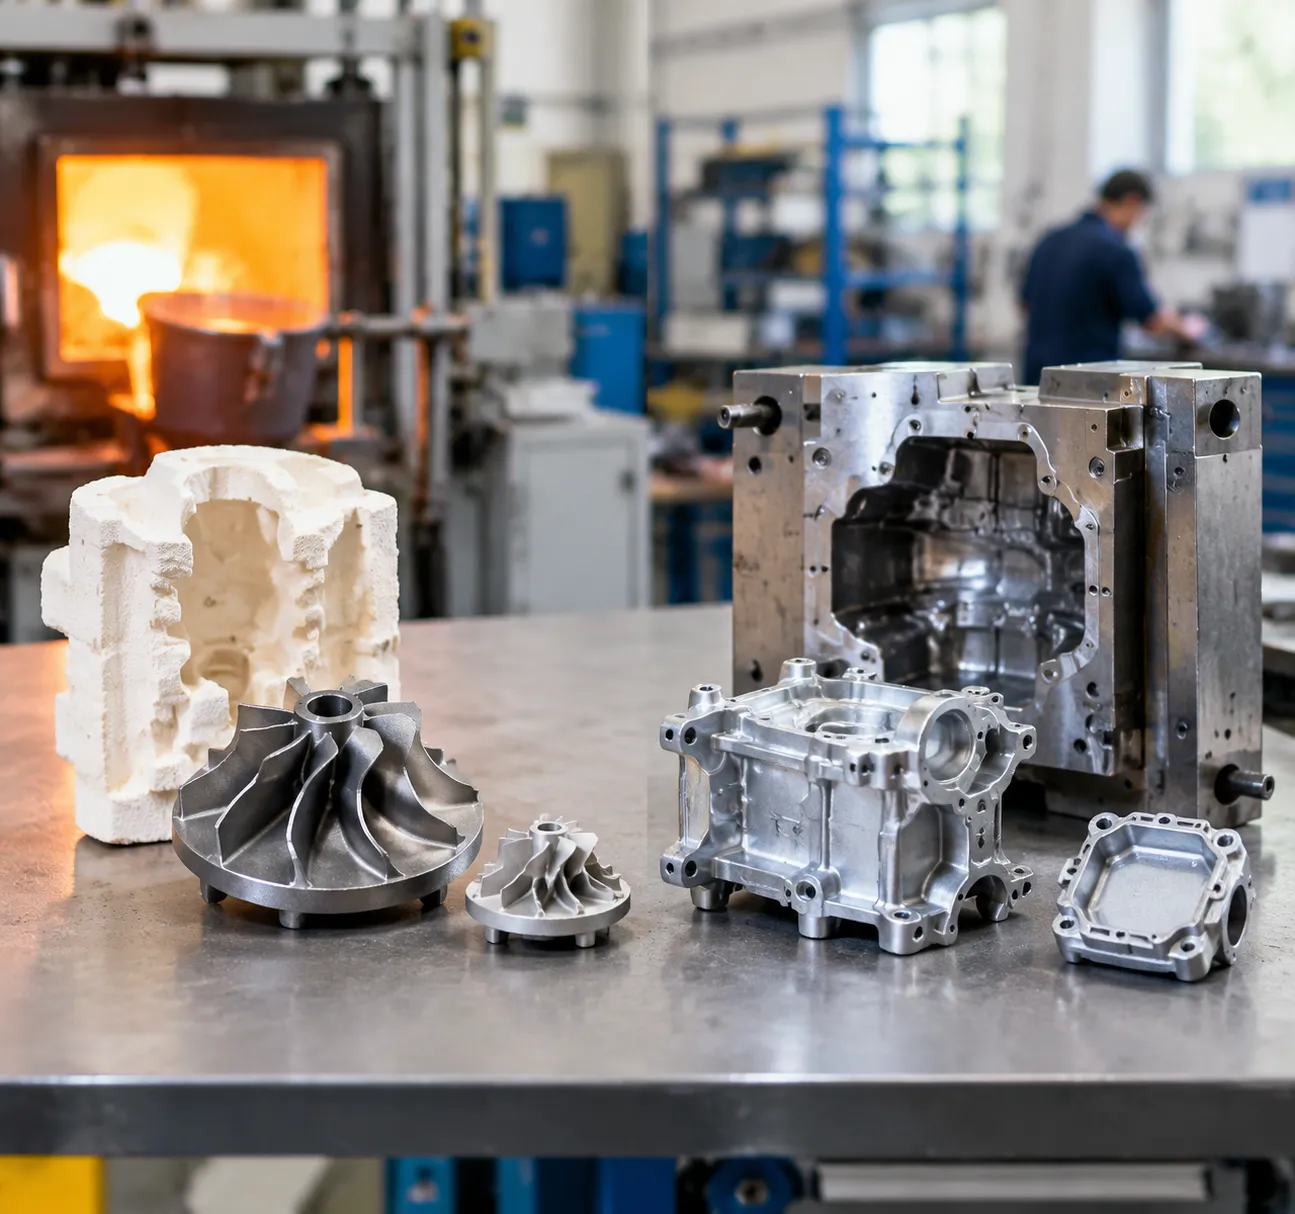
Yatırım Dökümünün Yaygın Uygulamaları
Yatırım döküm, atık seramik kalıpların balmumu kalıplarının etrafında oluşturulmasına dayandığı için, yüksek erime noktasına sahip ferrous alaşımların ve iç boşluklara sahip karmaşık şekillerin işlenmesinde üstün performans gösterir. Bu konuda döküm alaşım kılavuzumuzu farklı çeliklerin ve süper alaşımların bu özel ortamlarda nasıl performans gösterdiğini açıklığa kavuşturur. Tipik kullanım alanları şunlardır:
- Havacılık ve Savunma: Yüksek mukavemetli paslanmaz çelik veya titanyum alaşımlarından yapılmış türbin kanatları, yakıt sistemi bileşenleri ve yapısal brakeler.
- Tıbbi Cihazlar: Ortopedik implantlar, cerrahi aletler ve biyouyumlu alaşımlara ve pürüzsüz yüzey bitişlerine ihtiyaç duyan özel protez bileşenleri.
- Vana, Pompa ve Akış Kontrolü: Açık iç geometrilere ihtiyaç duyan ağır hizmet tipi pompa impellerleri, yüksek basınçlı vana gövdeleri ve korozyona dayanıklı sıvı bağlantıları.
- Endüstriyel Makine: Aşınmaya dayanıklı parçalar, dişliler ve özel endüstriyel ekipmanlar için yapı parçaları.
Döküm Yöntemlerinin Yaygın Uygulamaları
Döküm, yeniden kullanılabilir sertleştirilmiş çelik kalıplar ve hızlı erimiş metal enjeksiyonuna dayanır. Alüminyum, çinko veya magnezyumdan yapılmış hafif, ince duvarlı parçaların yüksek hacimli üretimi için en iyi tercihtir. Bu yüksek basınçlı yöntemin döngü sürelerini ve maliyetleri nasıl optimize ettiğini detaylı açıklamalarımızda öğrenebilirsiniz. Endüstriyel döküm işlemi. Yaygın uygulamalar şunları içerir:
- Otomotiv Sistemleri: Motor blokları, şanzıman gövdeleri, şanzıman kasaları, yapısal brakeler ve sıkı toleranslar ile ağırlık azaltmanın kritik olduğu ısıtıcılar.
- Tüketici Elektroniği: Dizüstü bilgisayar kasaları, akıllı telefon iç çerçeveleri, tablet muhafazaları ve bağlantı şilteleri gibi pürüzsüz, bitirilmiş yüzeyler gerektiren ürünler.
- Elektrikli Aletler ve Donanım: Matkap gövdeleri, testere çerçeveleri, tutacaklar ve kilit bileşenleri, yapısal dayanıklılık ve günlük tekrar eden kullanım için tasarlanmıştır.
- Aydınlatma ve Telekomünikasyon: LED armatür armatürleri, dış mekan telekom enclosures ve radyo frekansı verici gövdeleri, entegre soğutma kanatlarına ihtiyaç duyar.
Yatırım Döküm ile Döküm Yöntemini ve Alaşımı Seçerken Hacim ve Alaşım Karşılaştırması
Değerlendirme yatırım dövme ile kalıp dövme arasındaki fark Öncelikle sermaye, üretim hacmi, malzeme gereksinimleri ve bileşen geometrisinin dengelenmesine dayanır. Her iki üretim tekniği de hassas metal bileşenler sağlar, ancak her biri farklı mühendislik ve bütçe gereksinimlerine hizmet eder. Ortaklarımıza bu ticaret-off'ları aşmada yardımcı oluyoruz ve birim ekonomisini ve performansı optimize eden üretim yolunu seçmelerine destek sağlıyoruz.
Döküm Yatırımını Ne Zaman Seçmelisiniz
Tercih Edin Yüksek Hassasiyetli Metal Döküm İçin Yatırım Kalıplama Süreci tasarımınız yüksek sıcaklık metalleri veya daha düşük başlangıç maliyetleri gerektirdiğinde.
- Gerekli Demirli Alaşımlar: Paslanmaz çelik, karbon çelik, titanyum veya özel demir alaşımları gerektiren bileşenler için zorunludur.
- Düşük ile Orta Üretim Hacimleri: Düşük başlangıç kalıp maliyetleri, daha küçük parti üretimleri veya özelleştirilmiş tasarımlar için ekonomik hale getirir.
- Karmaşık İç Geometri: Rijit metal kalıplardan kurtulamayacak karmaşık alt kesimler, derin oyuklar ve değişen duvar kalınlıkları için idealdir.
- Minimal Ön Yatırım Sermayesi: Pahalı sertleştirilmiş çelik kalıpların amortismanı projeye uygun değilse veya bütçenize uygun değilse uygundur.
Döküm Yöntemini Ne Zaman Seçmelisiniz
- Yüksek Hacimli Üretim Serileri: Hızlı döngü süreleri, ölçeklendirmede birim maliyetleri önemli ölçüde düşürür.
- Bakır Dışı Metaller: Çinko, magnezyum veya alüminyum döküm alaşımı kullanımı için en uygun döküm alaşımı ile döküm.
- İnce Duvarlı Bileşenler: Kalınlığı ince, düzgün yüzeyli hafif ve güçlü parçalar üretir, doğrudan kalıptan çıkar.
- Sıkı Boyutsal Tekrarlanabilirlik: Yeniden kullanılabilir sertleştirilmiş çelik kalıplar, sıfır partiye özel değişiklikle sıkı toleranslar sağlar.
Anahtar Faktörler ve Karar Kontrol Listesi
Operasyonel gereksinimlerinizi değerlendirmek için bu doğrudan karar matrisini kullanın:
| Karar Faktörü | Yatırım Döküm | Dövmeli Döküm |
|---|---|---|
| Birincil Metal | Demir ve demir dışı (çelik, titanyum, bronz) | Sadece demir dışı (alüminyum, çinko, magnezyum) |
| Yıllık Hacim | Düşük ila orta | Yüksek ila çok yüksek |
| Takım Yatırımı | Orta (mum kalıp kalıplama) | Yüksek (sertleştirilmiş çelik kalıplar) |
| Birim Başına Maliyet | Orta ila yüksek | Ölçekle düşük |
| Duvar Kalınlığı | Çok yönlü, kalın/çeşitli duvarlara uyum sağlar | İnce ve eşit et kalınlıkları için en iyisi |
| Çevrim Hızı | Daha yavaş (çok aşamalı seramik kabuk süreci) | Çok hızlı (saniyeler içinde atış) |
Yatırım Dövme ile Kalıp Dövme SSS
Yatırım dövme ile kalıp dövme arasındaki ana kalıp farkı nedir?
Kalıp dövme, sertleştirilmiş çelik kalıplar kesilmiş metal enjekte eder. Kaybolan mum dövmesi, her küme için yeni bir seramik kabuk oluşturur, bu nedenle kalıplar çıkarıldıktan sonra atılır. Bu kalıp ayrımı - pazarlama dili değil - ilk filtreleme aşamasıdır ve kalıp maliyeti ile döngü süresini belirler.
Hangi süreç yüksek hacimli üretim için uygundur, düşük hacimli üretim için hangisi?
Yüksek hacimli, ince duvarlı demir dışı parçaların üretimi genellikle çelik kalıplar amorti edildikten sonra kalıp dövme ile yapılır. Düşük hacimli üretim, çelik veya titanyum alaşımları veya rijit kalıptan çıkarılamayan altkısımlar için yatırım dövme tercih edilir.
Kalıp dövme, kaybolan mum dövmesi ile aynı demir dışı alaşımları dökebilir mi?
Hayır. Sertleştirilmiş çelik kalıplar, alüminyum, çinko ve magnezyum gibi düşük erime noktası olan demir dışı alaşımlarla sınırlıdır. Paslanmaz, karbon çeliği ve birçok süperalaşım, yatırım dövme veya kum dövme gibi demir kapasiteli başka yöntemlerde kalır.