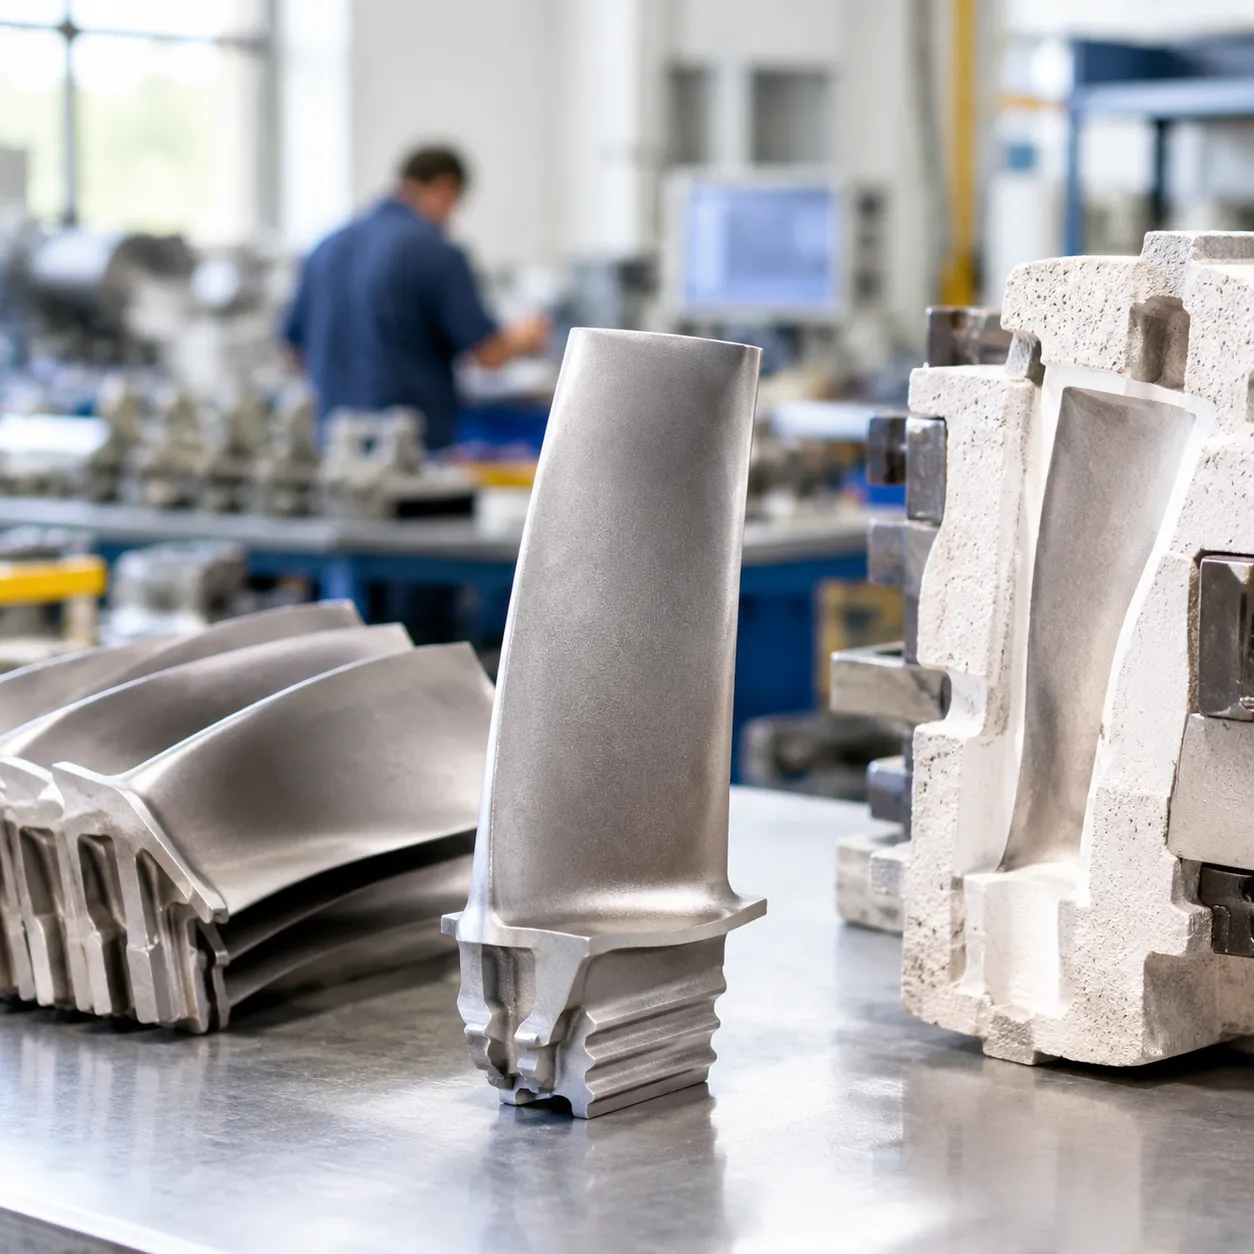
Viktige skilnadar: Investering støping vs. Døystøping
Den praktiske skilnaden er investering støping vs. døystøping det er forma: tap av voks-støping byggjer engangs keramiske skall rundt voks-mønster, medan døystøping injiserer smelta metall i gjenbrukbare herda stålformer under høgt trykk. Dette valet påverkar verktøy kostnad, syklus tid, legeringsutval, overflatefinish, og om oppdraget er lågvolumsproduksjon eller høgvolumsproduksjon. Scan tabellen først, bruk deretter prosessnotat og beslutningssjekkliste under for å låse ruta.
| Funksjon / Måling | Investeringstøyping (Tapt voks) | Støyping |
|---|---|---|
| Verktøykostnad | Lav til moderat startinvestering | Høg initial investering |
| Enhetskostnad | Høgare per del | Veldig låg ved høgt volum |
| Produksjonsvolum | Lav til middels volumkjøring | Høg til svært høgt volum |
| Syklusstid | Sakte (timar til dagar) | Raskt (sekunder per slag) |
| Former brukt | Offerlege / engangs keramiske skall | Permanent, herda stålformer |
| Materialutval | Jern- og ikkje-jernlegeringar | Bare ikkje-ferrolege legeringar |
| Overflatefinish | Bra, fine detaljar | Eksepsjonelt glatt, som-tilsett overflatefinish |
| Veggtykkleik | Allsidig, støttar tjukke og varierte veggar | Best for tynne, jamne veggar |
Materialval og kompatibilitet
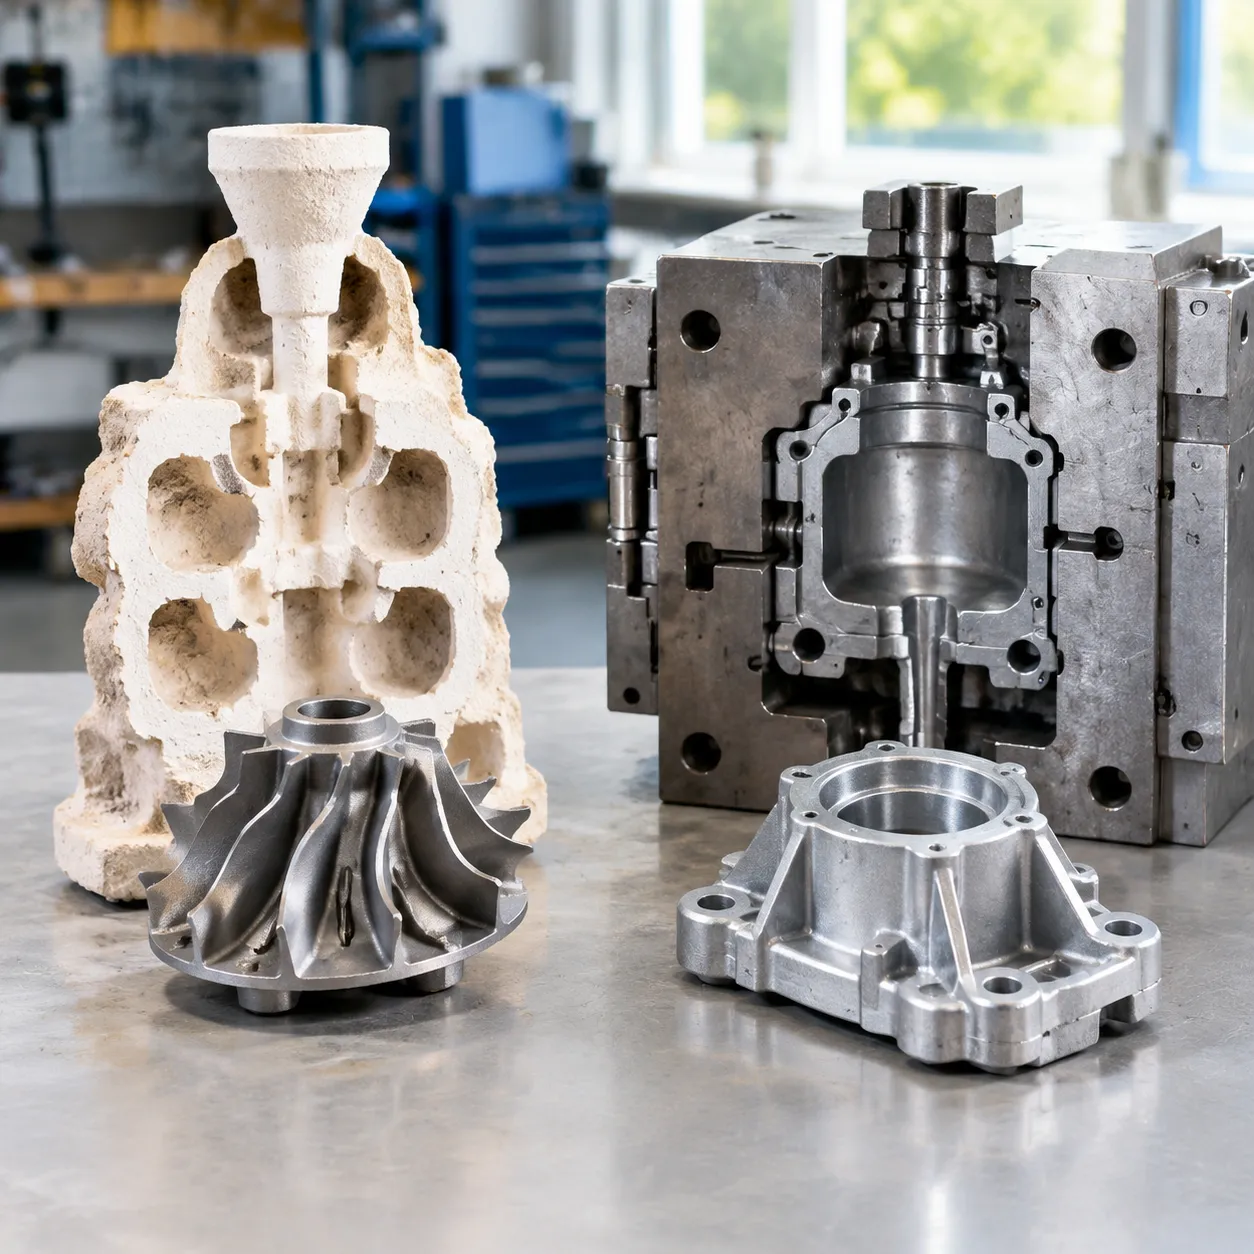
Den største skilnaden ligg i metallens allsidighet:
- Investeringstøping: Kompatibel med nesten alle legeringar. Han er utmerka til å støype høgmeltande ferrolege metalsortar, inkludert karbonstål, legeringsstål, verktøystål og spesialgrader via rustfritt investeringsstøping, samt ikkje-ferrolege metaller som titan, bronse og aluminium.
- Trykkstøping: Begrensa til ikkje-ferrolege metallar med lågare smeltepunkt for å forhindre termisk skade på herda stålverktøy. Produksjonen fokuserer nesten utelukkande på aluminium, sink, og magnesium legeringar.
Verktøykostnader, einingskostnader og produksjonsvolum
- Verktøyinvestering: Investeringstøyping bruker aluminiumformer for å forme voksmodellar, noko som held dei innleiande verktøykostnadene overkommelige. Støyping i form krev presisjonsmaskinerte, høgkvalitets stålverktøy designa for å tåle intens termisk belastning, og krev dermed ein mykje høgare oppstartskapital.
- Einingøkonomi ved stor skala: Støyping i form automatiserer leveransen av smeltet metall via høgtrykkinjeksjon, som resulterer i raske syklustider målt i sekund. Dette reduserer per-enhet arbeidskostnader, og gjer det til det mest kostnadseffektive valet for høgvolum produksjon. Investeringstøyping involverer manuelt moldbygging og skallsøndring, noko som held kostnaden per del høgare uavhengig av volum.
Dimensjonale toleransar og overflatefinishkvalitet
- Trykkstøping: Leverer stramme toleranser og eksepsjonell rekkje til rekkje-gjentaking fordi metallet stivnar inne i stive, gjenbrukbare former. Delar kjem ut med ein ultra-glatt, jamn overflatefinish som sjeldan krev sekundærmaskinering.[4]
- Investeringstøping: Leverer utmerka dimensjonsnøyaktighet og fine detaljar, men små variasjonar kan oppstå under voksavkjøling og keramisk skallutviding. Mens overflatetexturen er rein, kan høg-precision matingflater krevje mindre CNC-etterbehandling.
Designkompleksitet, veggtykkleik og leveringstider
- Kompleks geometri og underkutt: Investeringstøyping handterer intrikate indre passasjar, blinde hol og komplekse underkutt med lettheit fordi det keramiske skallet berre blir brote bort etter avkjøling.
- Veggtykkleiksoptimalisering: For komponentar som krev spesialiserte ikkje-jernholdige geometriar, tilbyr våre aluminiumtrykkstøpe-tenester høg strukturell integritet med minimal materialavfall.
- Levetid: Døypeverktøy krev lengre initial produksjonstid, men når dei er i gang, blir delane produsert raskt. Investeringstøypingverktøy kan fullførast raskare, men den flertrinns dyppings-, tørke-, voksfjerings- og støpeprosessen resulterer i lengre produksjonsleiarar per batch.
Forstå investeringstøyping (tøyping med tapt voks)
Investeringstøyping, ofte kalla tapt voks-støyping, er ein gamal metallformingsmetode som er forbetra for moderne presisjonsengineering. Den bruker ein engangsformmontering for å lage intrikate, nær-nett-form-komponentar med høg dimensjonsintegritet. Når ein vurderer investering støping vs. døystøping, skiller investeringstøyping seg ut for sin eksepsjonelle materialmangfald og evne til å produsere komplekse geometriar som er vanskelege eller umoglege å oppnå med stive verktøy.
Korleis investeringsstøping fungerer
Investeringstøpeprosessen følgjer ein fleistegs sekvens designa rundt offerverktøy:
- Voksmønsterproduksjon: Ein metallform blir brukt til å injisere detaljar voksmodellar som representerer den endelige komponentgeometrien.
- Tremontering: Fleire voksmodellar blir festa til eit sentralt voksport- og løparssystem for å danne ein enkelt støpekluster eller "tre"."
- Keramisk Skallbygging: Samansetjinga vert dyppa om att i ein brennbar keramikkblanding og dekt med stucco-korn, deretter tørka for å byggje opp ein robust keramikk-skallform.
- Dewaxing (Tapt voks): Heile samansetjinga vert oppvarma i ein autoklav eller ovn, smeltar og fjernar den indre voksen for å etterlate eit hult keramikkrom.[1]
- Helning: Skallet vert forvarma, og smeltet metall vert støpt inn i hulrommet under atmosfærisk trykk eller vakuumforhold.
- Fjerning og rengjering: Når metallet har stivna og avkjølt, engangsformer vert mekanisk øydelagt for å hente ut dei ferdige metalldelane for kutting og etterbehandling.
Viktige fordelar og begrensningar
Viktige fordeler:
Uslåeleg legeringsfleksibilitet: Støttar eit breitt spekter av materialar, inkludert jernholdige metallar (rustfritt stål, legeringsstål, verktøystål, karbonstål) og høgtemperatur ikkje-jernmetallar.
Intrikate indre detaljar: Utmerkar seg i å forme underkutt, indre passasjar, blinde hol og varierende veggtykkjer.
Låg initial verktøykostnad: Brukar kostnadseffektivt aluminium eller mykmetallverktøy for voksinjeksjon, noko som lavvolumsproduksjon er økonomisk gjennomførbart.
Høg overflatekvalitet: Leverer eit raffinert, kontinuerleg overflatefinish direkte ut av forma, noko som reduserer behovet for omfattande sekundær overflatebehandling.
Viktige begrensningar:
Høgare delkostnad ved stor skala: Den arbeidsintensive, flertrinns skallforberedelsen og forma øydeleggingssyklusen aukar driftskostnadene per einheit.
Lengre syklusstid: Bygging, herding, avvoksing og brenning av keramiske skall krev mykje tid samanlikna med raske, automatiserte støpeprosesser.
Einskildeformer: Sidan kvar syklus øydelegg skallet, kan ikkje prosessen nytte permanente, høghastigheits gjenbrukbare former.[2]
Trykkstøping med herda stålformer
Trykkstøping er ein høghastigheits, svært automatisert metallforma metode utvikla for å produsere store mengder av jamne, stramme toleranse-deler. I motsetnad til prosessar som er avhengige av einskildeformer, bruker vi permanente, gjenbrukbare verktøy for å forme smelta metall til ferdige eller nesten-nett-form-komponentar i rask syklusfart.
Korleis die-støypingsprosessen fungerer
Trykkstøpeprosessen er avhengig av presisjonsmaskineri og gjenbrukbare herda stålverktøy. Her er korleis sekvensen fungerer:
- Forma forberedelse: Ståldelane vert rensa, smurt, og sikra under ekstremt trykk.
- Høghastigheits injeksjon: Smelta metall - hovudsakleg ikkje-lege alloys som aluminium, sink, eller magnesium - vert injisert i forma under intens mekanisk trykk.[3]
- Rask herding: Stålmolda trekker raskt varmen vekk frå det smelta metallet, noko som får det til å stivne på få sekund.
- Utkast: Forma opnar seg, mekaniske utkastarstifter skyver den ferdige delen ut, og syklusen startar på nytt umiddelbart.
Viktige fordelar og begrensningar
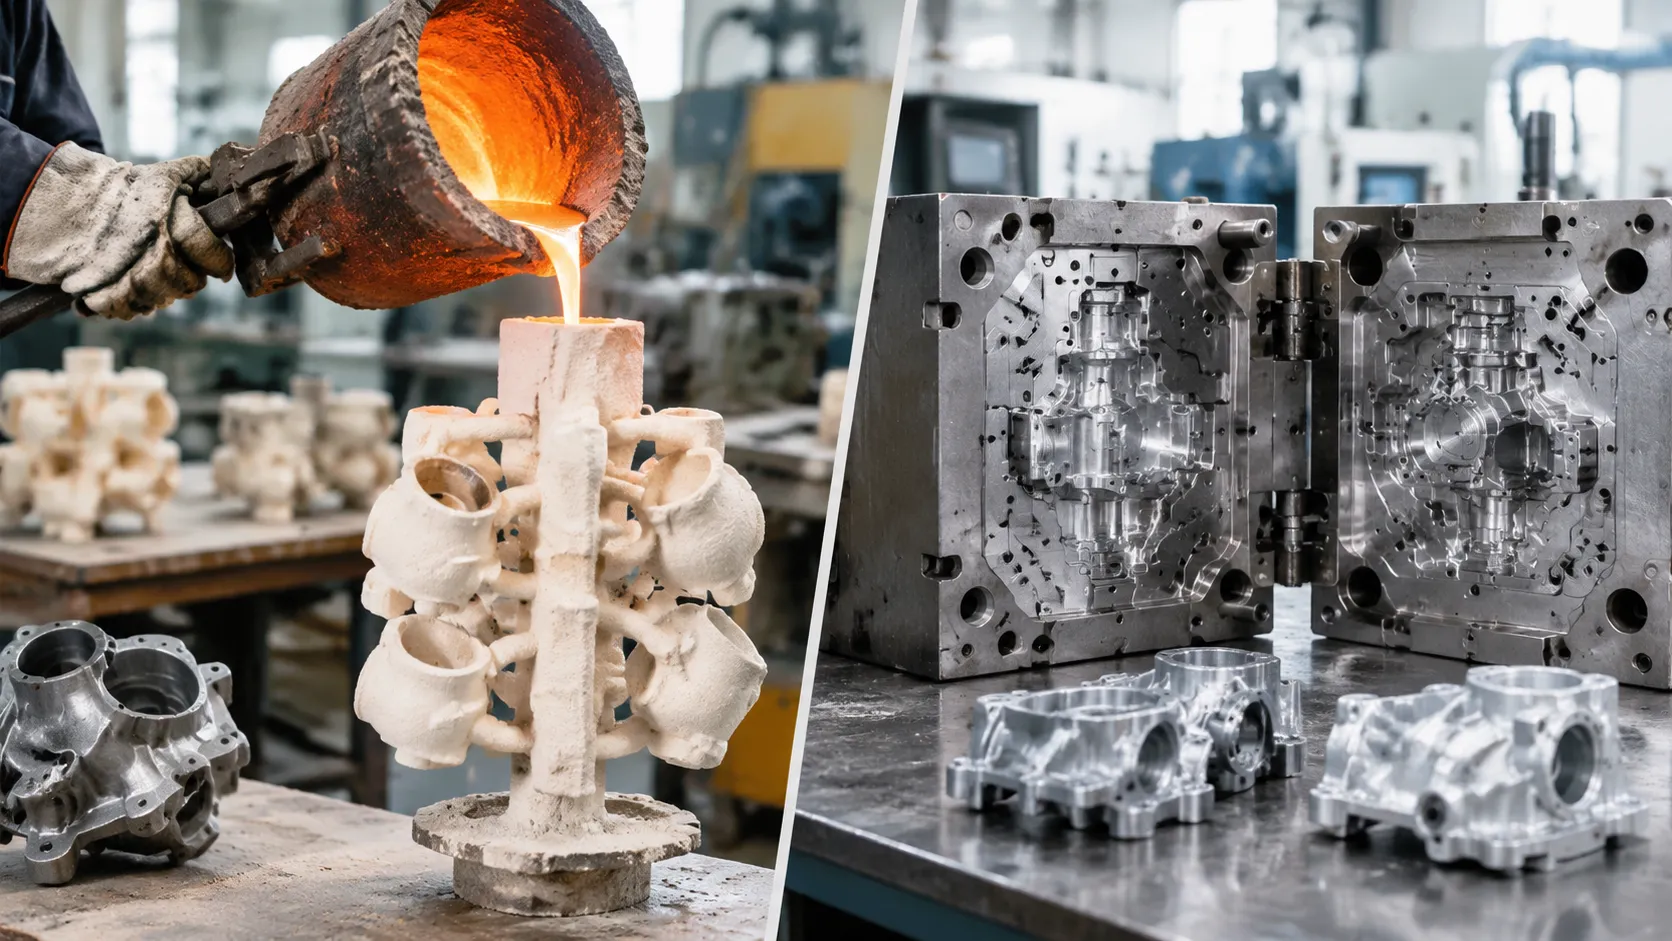
Når ein vurderer investeringsstøpeprosess mot trykkstøping, hjelper det å forstå den tydelige operative profilen til trykkstøping med å avgjere om den passar med volum- og budsjettkrava til prosjektet ditt.
Viktige fordeler:
- Høgsideproduksjon: Ekstremt raske syklustider målt i sekund per støt, gjer det mogleg å produsere store volum.
- Strenge toleransar og reproduserbarheit: Unik konsistens frå del til del over hundretusenvis av støt.
- Overlegen overflatefinish: Leverer glatte overflater direkte ut av forma, og minimerer eller eliminerer sekundær maskinering.
- Tynnveggs kompleksitet: I stand til å oppnå komplekse, lette geometriske former med jamne tynne veggar.
- Låg einingskostnad ved stor produksjon: Verktøykostnader vert raskt avskrive over høge produksjonsvolum, noko som drastisk reduserer kostnaden per del.
Begrensningar:
- Høge oppstartskostnader for verktøy: Maskinering av herda stålformer krev eit betydelig initialt kapitalinvestering, noko som gjer det kostnadskrevjande for lågvolumsproduksjon.
- Materialrestriksjonar: Prosessen er avgrensa til ikkje-jernholdige metaller med lågare smeltepunkt (som aluminium, sink og magnesium) og kan ikkje handsame jernholdige metaller som karbonstål eller rustfritt stål. Når ein vurderer lågvolums- eller alternative metallstøpebehov, samanliknar ingeniørar ofte desse parameterane med andre metodar i vår sandstøping vs trykkstøping samanlikning.
Sandstøping samanlikna med investeringsstøping og trykkstøping
Eit tre-prosess skjermbilete er nyttig når RFQ-en er stor, jernholdig, eller framleis usikker på årleg volum. Sandformer er typisk einskapsbruk bonded sand og vert kasta etter utkast, liknande keramiske skall. Tyngdekraft eller moderat trykkfylling erstattar høgt trykk injeksjon i herda stålformer, så syklusfart og overflatefinishen vert betre enn ved trykkstøping, og fine voks-mønster detaljar vert betre enn ved tap av voks-støping.
Hold sandstøping med i vurderinga når volumet er for stort for eit voks-tre eller eit stålformsett, når tunge seksjonar dominerer, og når maskinering kan hente inn avvik og tekstur. Vel investeringsstøping når engangsformer må kopiere interne passasjar frå voks-mønster. Vel trykkstøping når gjenbrukbare former, tynne veggar og høge volum set mål for einingskostnaden.
Industrielle bruksområde og typiske bruksområde
Når ein samanliknar investering støping vs. døystøping, reelle bruksområde avheng av materialval, produksjonsvolum og geometrisk kompleksitet. Som profesjonelle leverandørar av presisjonsstøping og CNC-maskinering, hjelper vi produsentar over heile verda med å velje den produksjonsmetoden som best balanserer strukturell ytelse og einingskostnad.
Vanlege bruksområde for investeringsstøping
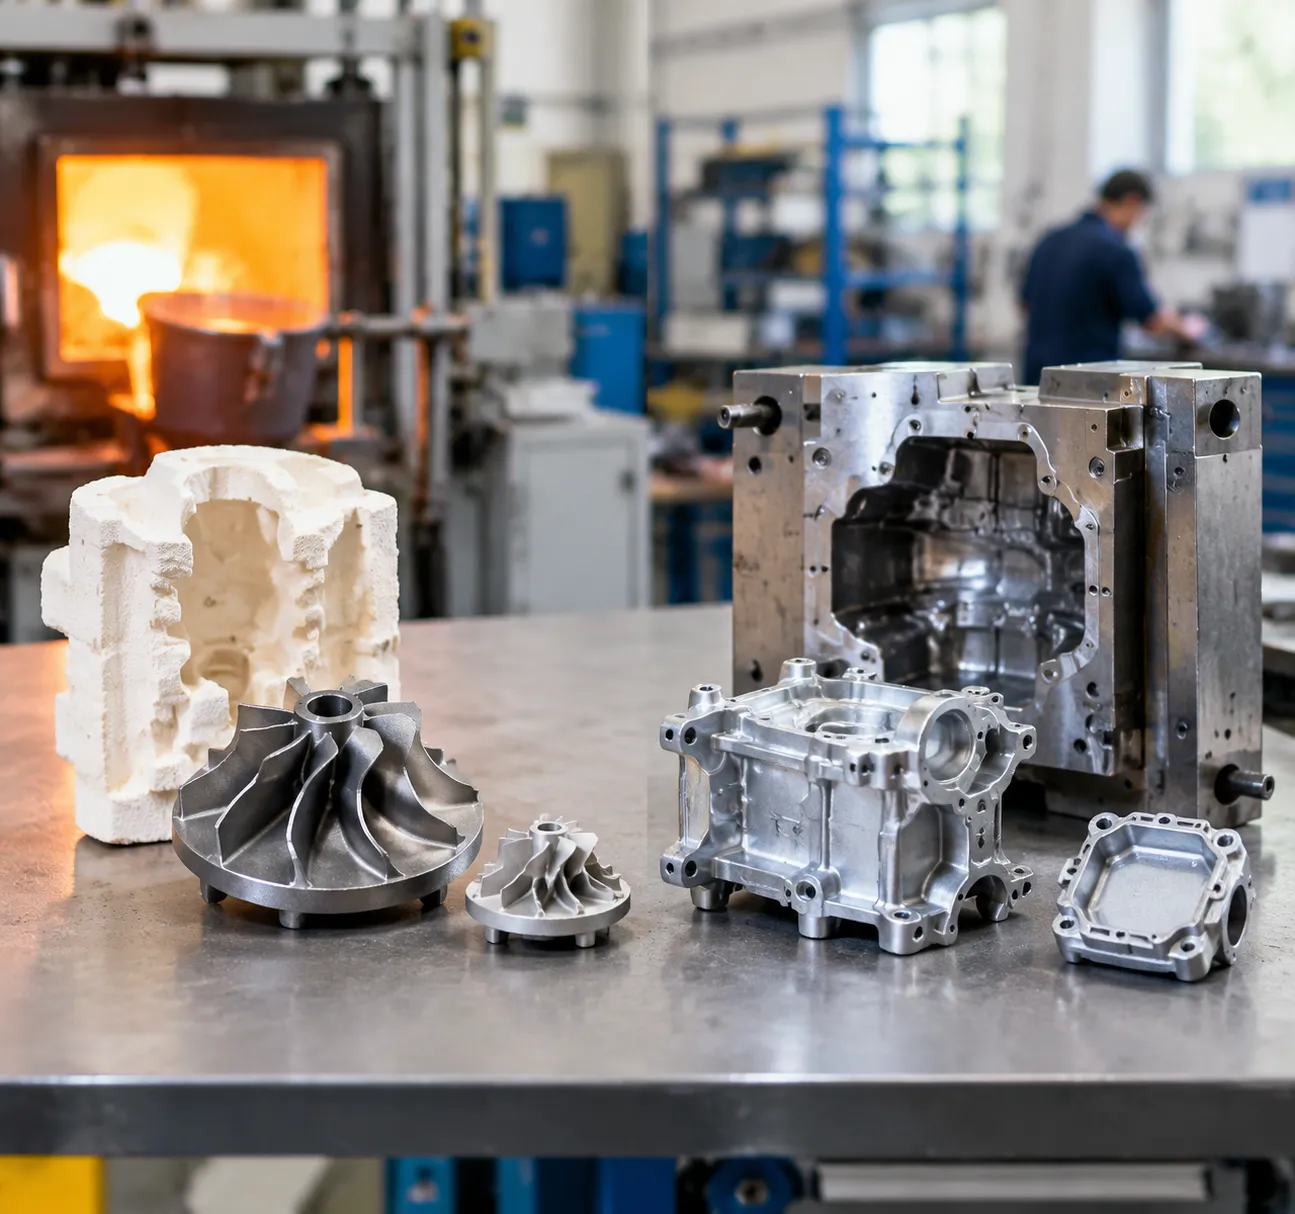
Fordi investeringsstøping er avhengig av brukbare keramiske former laga rundt voksmodellar, er det spesielt godt eigna til å handtere høgmeltande ferrosorter og intrikate former med indre hulrom. Utforsking av vår støpelegeringsguide hjelper med å klargjere korleis ulike ståltypar og superlegeringar yter i desse spesialiserte miljøa. Vanlege bruksområde inkluderer:
- Luftfart og forsvar: Turbineblad, drivstoffsystemkomponentar og strukturelle brakettar laga av høgstyrke rustfritt stål eller titanlegeringar.
- Medisinske instrument: Ortopediske implantat, kirurgiske instrument og spesialiserte protese-komponentar som krev biokompatible legeringar og glatte overflatefinishar.
- Våpenskammer, pumper og væskekontroll: Tunge pumpeimpellar, høgtrykk ventilkropper og korrosive væskefittings som krev sømlause indre geometriar.
- Industriell maskineri: Tunge slitedeler, gir og tilpassa strukturelle delar for spesialindustrimaskineri.
Vanlege bruksområde for trykkstøping
Trykkstøping er avhengig av gjenbrukbare herda stålformer og rask innføring av smelta metall. Det er det fremste valet for høgvolumsproduksjon av lette, tynne veggdelar laga av aluminium, sink eller magnesium. Du kan lese meir om korleis denne høgtrykkmetoden optimaliserer syklus-tider og kostnader i vår detaljerte gjennomgang av industriell støyping. Vanlege bruksområde inkluderer:
- Bil- og systemer: Motorblokker, girkassehus, gearkassekassar, strukturelle brakettar og kjøleribber der stramme toleransar og vektreduksjon er kritisk.
- Forbrukarelektronikk: Bærbare datamaskin-rammer, interne rammer for smarttelefonar, nettbrett-innkapslingar og kontaktbeskyttelsesskjermar som krev glatte, ferdiggjorde overflater.
- El-verktøy og maskinvare: Borehuset, sirkelsagrammer, handtak og låsekomponentar laga for strukturell holdbarheit og dagleg bruk.
- Belysning og telekommunikasjon: LED-armatur, utendørs telekomkapslingar og radiofrekvenstransceiver-kapslingar som krev integrerte kjøleribber.
Val av investeringsstøping kontra trykkstøping etter volum og legering
Vurdering investering støping vs. døystøping kjem ned til å balansere forhåndskapital, produksjonsvolum, materialkrav og komponentgeometri. Begge produksjonsteknikkar leverer presisjonsmetallkomponentar, men kvar oppfyller ulike ingeniør- og budsjettkrav. Vi hjelper våre partnarar med å navigere desse avvegingane for å velje produksjonsmetoden som optimaliserer einingsøkonomi og ytelse.
Når du skal velje investeringsstøpt
Vel for Investeringsformeringsprosess for høg presisjon metallstøping når designet ditt krev høgtemperaturmetall eller lågare oppstartskostnader.
- Påkravde ferrosamansettingar: Nødvendig dersom komponenten din krev rustfritt stål, karbonstål, titan eller spesialiserte jernlegeringar.
- Låg til middels produksjonsvolum: Lågare oppstartskostnader for verktøy gjer det økonomisk for mindre batchar eller tilpassa design.
- Kompleks intern geometria: Ideelt for intrikate underkutt, djupe holrom og varierende veggtykkjer som ikkje kan frigjere seg frå stiv metallverktøy.
- Minimal forhåndskapital: Passar når avskriving av dyre herda stålformer ikkje er gjennomførbart for prosjektets tidslinje eller budsjett.
Når du skal velje trykkstøping
- Høgvolums produksjonskjøringar: De raske syklustidene gjer kostnadane per del vesentleg lågare ved stor produksjon.
- Ikkje-jernhaldige metall: Optimal når du bruker sink, magnesium eller ein aluminiumtrykklegering for trykkstøping.
- Tynnevegga komponentar: Produserer lette, sterke delar med tynne, jamne veggar og glatte overflatefinishar direkte frå forma.
- Streng dimensjonsmessig reproduserbarheit: Gjenbrukbare herda ståldies leverer stramme toleransar utan batch-til-batch-variasjon.
Nøkkelfaktorar og beslutningssjekkliste
Bruk denne direkte beslutningsmatrisen for å vurdere dine operative krav:
| Avgjerdsfaktor | Investeringstøyping | Støyping |
|---|---|---|
| Primærmetall | Jernholdige og ikkje-jernholdige (stål, titan, bronse) | Kun ikkje-jernholdige (aluminium, sink, magnesium) |
| Årsvolum | Låg til mellom | Høgt til svært høgt |
| Verktøyinvestering | Moderat (voksmodellering) | Høgt (herda stålformer) |
| Pr.enhet-kostnad | Moderat til høg | Lavt ved stor skala |
| Veggtykkleik | Allsidig, rommar tjukke/varierende veggar | Best for tynne, jamne veggar |
| Syklusfart | Sakte (flertrinns keramisk skallprosess) | Ekstremt raskt (sekunder per slag) |
FAQ om investeringsstøping vs. trykkstøping
Kva er hovudforskjellen på form i investeringsstøping vs. trykkstøping?
Trykkstøping injiserer metall i gjenbrukbare former kutta som herdede stålformer. Tap av voks-støping byggjer ein ny keramisk skall for kvar klynge, så formene er engangs etter utstøyping. Den formdelinga - ikkje marknadsføringsspråk - er den første filteret på verktøy kostnad og syklustid.
Kva prosess passar for høgvolumsproduksjon versus lågvolumsproduksjon?
Høgvolumsproduksjon av ikkje-jernholdige, tynne veggar er vanlegvis for trykkstøping når stålformer er avskrivne. Lågvolumsproduksjon, stål- eller titanlegeringar, eller underkutt som ikkje kan trekkjast ut av ein rigid form, høyrer til investeringsstøping.
Kan trykkstøping helle same jernholdige legeringar som tap av voks-støping?
Nei. Herdede stålformer er begrensa til lågare-smeltande ikkje-jernholdige legeringar som aluminium, sink og magnesium. Rustfritt stål, karbonstål og mange superlegeringar blir på investeringsstøping eller annan jernholdig rutine som sandstøping.