Differenze chiave: Colata in investimento vs pressofusione
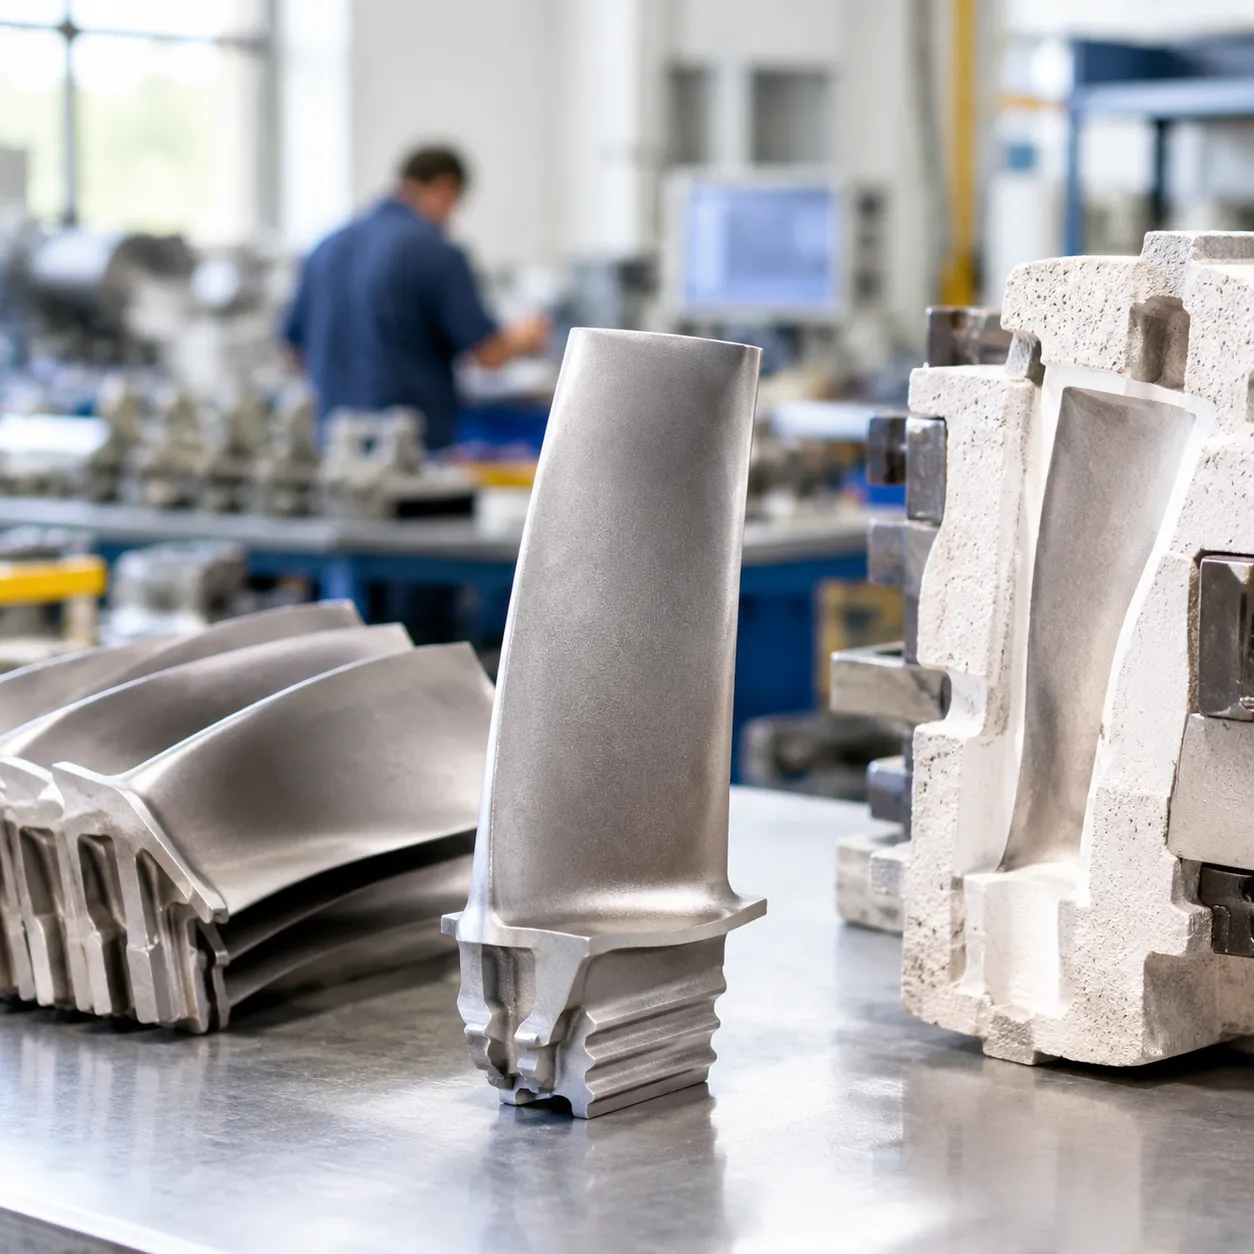
La differenza pratica risiede in colata in investimento vs pressofusione è lo stampo: la colata a cera persa costruisce gusci ceramici monouso intorno a modelli in cera, mentre la pressofusione inietta metallo fuso in stampi in acciaio temprato riutilizzabili sotto alta pressione. Questa scelta influisce sui costi degli stampi, sui tempi di ciclo, sulla gamma di leghe, sulla finitura superficiale e se il lavoro è a basso volume di produzione o ad alto volume. Scansiona prima la tabella, poi utilizza le note sul processo e la lista di controllo decisionale di seguito per definire la strada.
| Caratteristica / Metrica | Colata in lega (Cera persa) | Colata in pressofusione |
|---|---|---|
| Costo degli stampi | Investimento iniziale basso a moderato | Investimento iniziale elevato |
| Costo unitario | Costo per pezzo più alto | Molto basso ad alta scala |
| Volume di produzione | Lavorazioni a basso o medio volume | Lavorazioni ad alto o molto alto volume |
| Tempo ciclo | Più lento (ore o giorni) | Rapido (secondi per colpo) |
| Stampi utilizzati | Gusci ceramici sacrificabili / monouso | Stampi in acciaio temprato permanenti |
| Gamma di materiali | Leghe ferrose e non ferrose | Leghe non ferrose esclusivamente |
| Finitura superficiale | Buoni, dettagli fini | Finitura eccezionalmente liscia, come cast |
| Spessore della parete | Versatile, supporta pareti spesse e variabili | Ideale per pareti sottili e uniformi |
Selezione del materiale e compatibilità
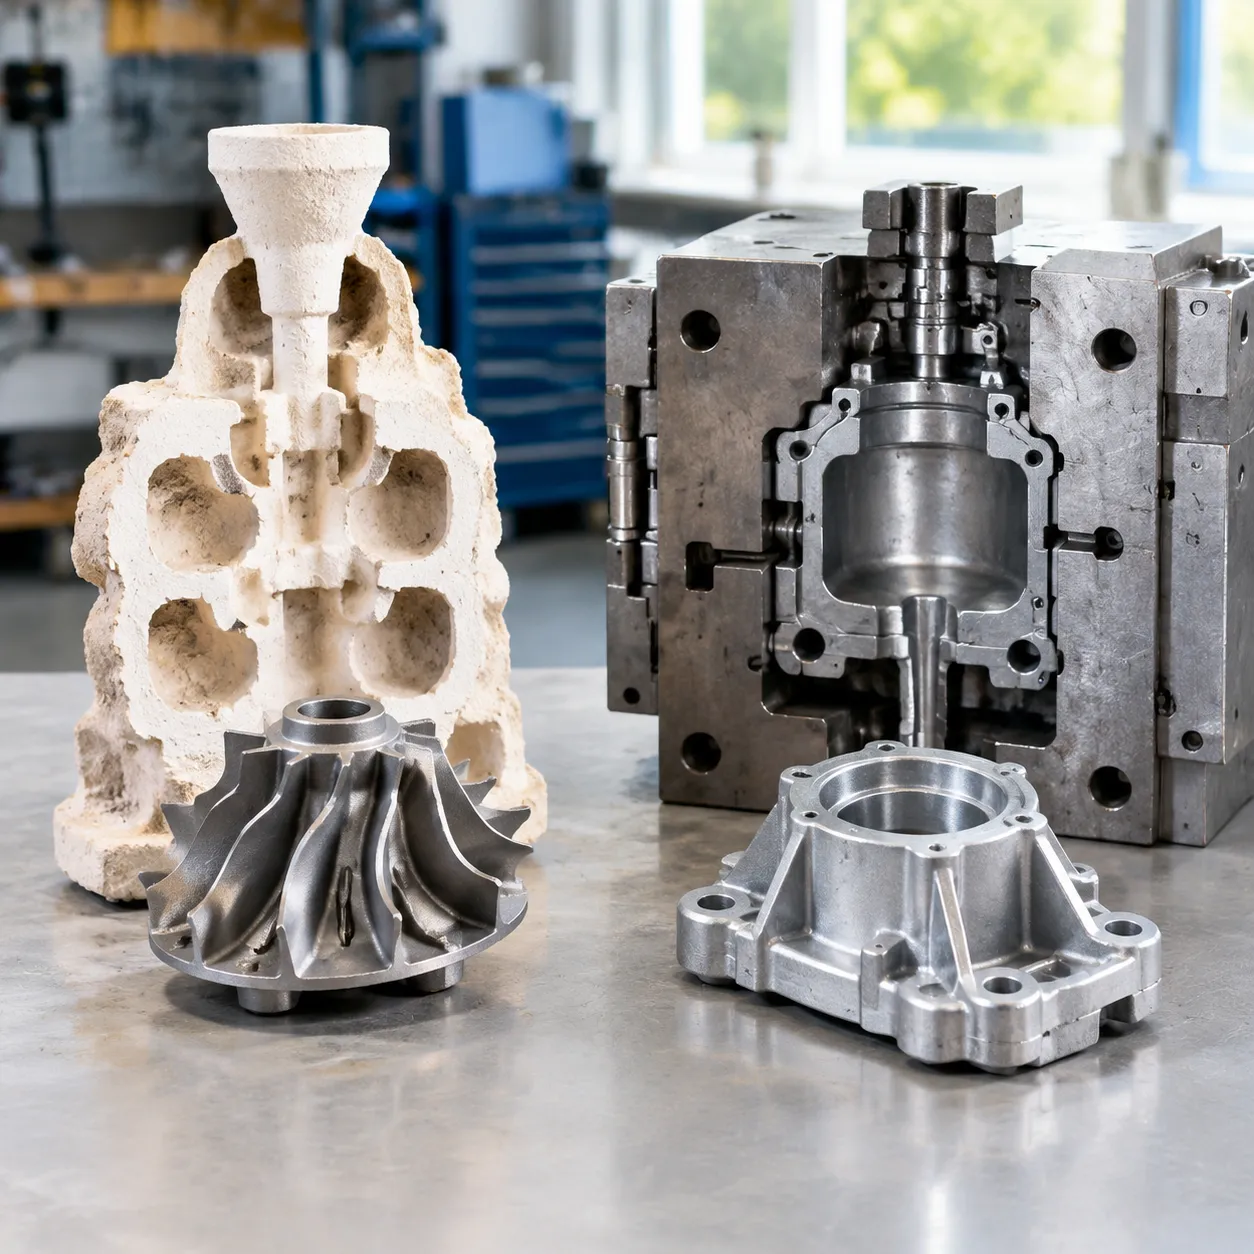
La differenza più grande risiede nella versatilità dei metalli:
- Colata a cera persa: Compatibile con praticamente qualsiasi lega. È eccellente per la colata di metalli ferrosi con punto di fusione elevato, tra cui acciaio al carbonio, acciaio legato, acciaio da utensili e gradi speciali tramite fusione a cera persa in acciaio inossidabile, così come metalli non ferrosi come titanio, bronzo e alluminio.
- Colata in pressofusione: Limitato ai metalli non ferrosi con punti di fusione più bassi per prevenire danni termici a gli stampi in acciaio temprato. La produzione si concentra quasi esclusivamente su alluminio, zinco, e magnesio leghe.
Costi degli stampi, costi unitari e volume di produzione
- Investimento in attrezzature: La pressofusione utilizza stampi in alluminio per formare modelli in cera, mantenendo accessibili i costi iniziali degli stampi. La pressofusione richiede stampi in acciaio di alta qualità, lavorati con precisione e progettati per resistere a intense sollecitazioni termiche, richiedendo un investimento di capitale molto più elevato.
- Economia di scala per unità: La pressofusione automatizza la consegna di metallo fuso tramite iniezione ad alta pressione, risultando in tempi di ciclo rapidi misurati in secondi. Questo riduce i costi del lavoro per unità, rendendolo la scelta più conveniente in termini di costi per produzione ad alto volume. La fusione a investimento comporta la costruzione manuale degli stampi e la distruzione del guscio, mantenendo il costo per pezzo più elevato indipendentemente dal volume.
Tolleranze dimensionali e qualità della finitura superficiale
- Colata in pressofusione: Consegne tolleranze strette e un'eccellente ripetibilità da lotto a lotto grazie alla solidificazione del metallo all’interno di stampi rigidi, stampini riutilizzabili. I pezzi emergono con una superficie ultra-liscia e uniforme Finitura superficiale che raramente richiede lavorazioni secondarie.[4]
- Colata a cera persa: Offre un’eccellente precisione dimensionale e dettagli fini, ma possono verificarsi leggere variazioni durante il raffreddamento della cera e l’espansione del guscio in ceramica. Mentre la texture superficiale è pulita, le superfici di accoppiamento di alta precisione potrebbero richiedere una finitura CNC minore.
Complessità di progettazione, spessore delle pareti e tempi di consegna
- Geometrie complesse e sottosquadri: La fusione a investimento gestisce facilmente passaggi interni intricati, fori ciechi e sottosquadri complessi perché lo stampo in ceramica viene semplicemente rotto dopo il raffreddamento.
- Ottimizzazione dello spessore delle pareti: Per componenti che richiedono geometrie specializzate non ferrose, i nostri servizi di pressofusione in lega di alluminio offrono alta integrità strutturale con minimo spreco di materiale.
- Tempi di Consegna: Gli stampi per pressofusione richiedono tempi di produzione iniziali più lunghi, ma una volta avviati, i pezzi vengono prodotti rapidamente. Gli stampi per fusione a investimento possono essere completati più velocemente, ma il ciclo di immersione, asciugatura, dewaxing e colata in più fasi comporta tempi di produzione più lunghi per ogni lotto.
Comprendere la fusione a investimento (fusione a cera persa)
La fusione a investimento, spesso chiamata fusione a cera persa, è una tecnica antica di formatura dei metalli perfezionata per l’ingegneria di precisione moderna. Utilizza un insieme di modelli usa e getta per creare componenti intricati e quasi a forma netta con alta integrità dimensionale. Quando si valuta colata in investimento vs pressofusione, la fusione a investimento si distingue per la sua eccezionale versatilità dei materiali e la capacità di produrre geometrie complesse difficili o impossibili da ottenere con stampi rigidi.
Come funziona il processo di colata a investimento
Il processo di colata a investimento segue una sequenza a più fasi progettata intorno a utensili sacrificabili:
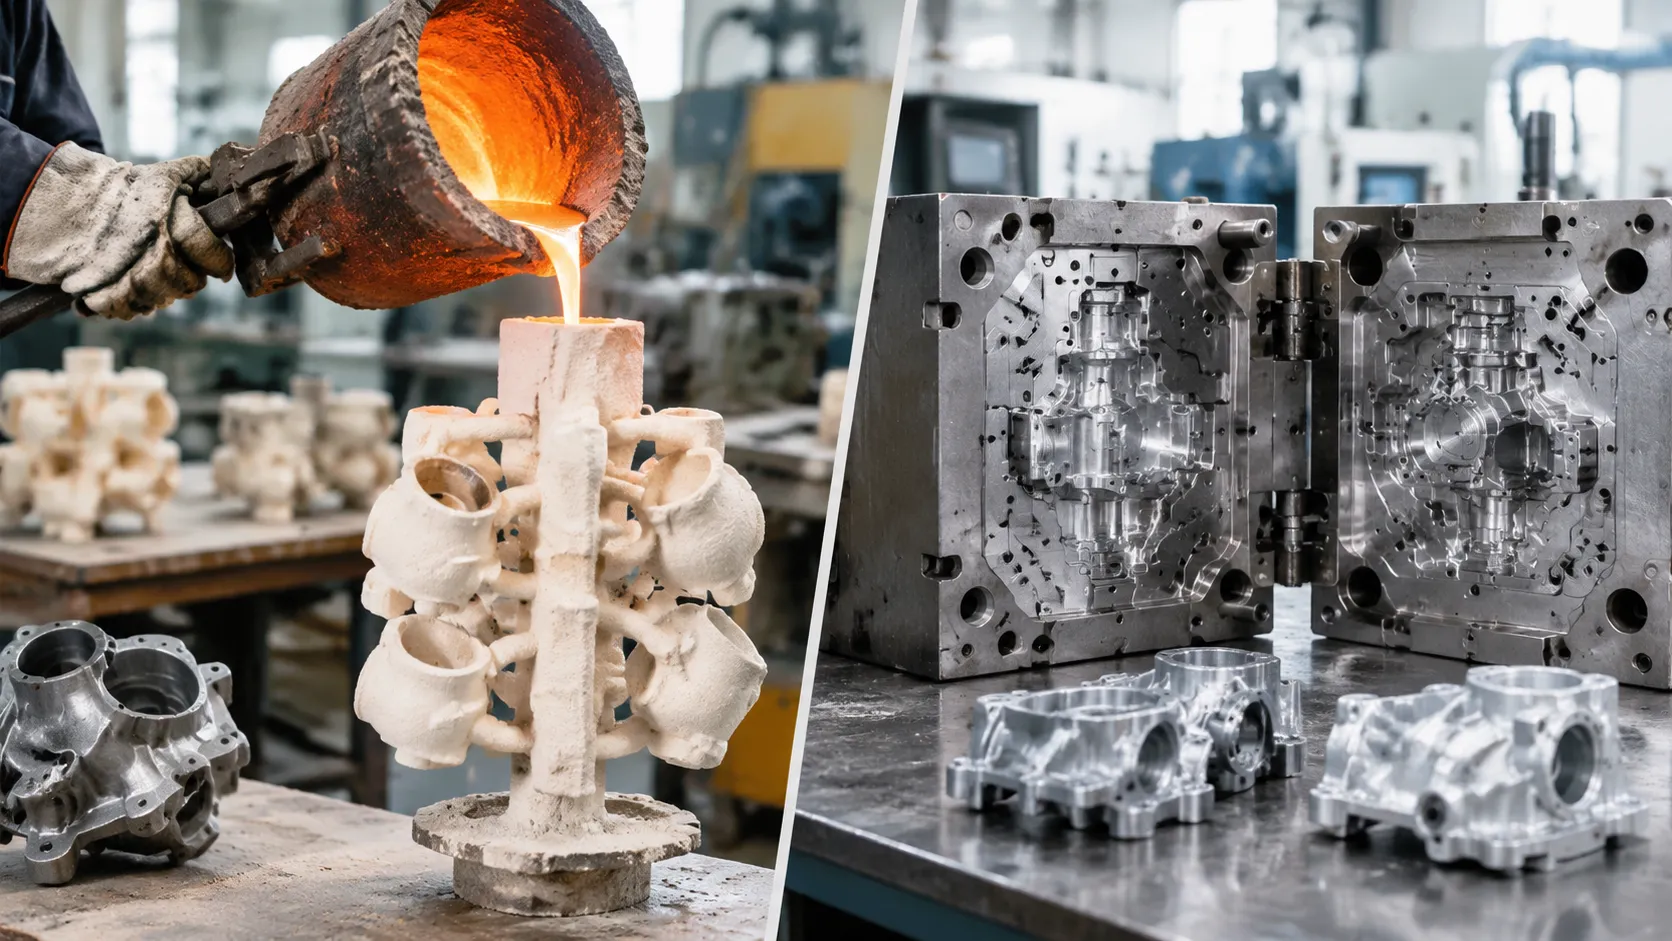
- Produzione del Modello in Cera: Viene utilizzato uno stampo in metallo per iniettare dettagli modelli in cera che rappresentano la geometria finale del componente.
- Assemblaggio dell'albero: Più modelli in cera sono attaccati a un sistema centrale di canali e guide in cera per formare un singolo raggruppamento di colata o "albero"."
- Costruzione del Guscio Ceramico: L'assemblaggio viene immerso ripetutamente in una sospensione di ceramica refrattaria e rivestito con granuli di stucco, quindi asciugato per creare uno stampo in ceramica robusto.
- Dewaxing (Cera Perduta): L'intero assemblaggio viene riscaldato in un autoclave o forno, sciogliendo e rimuovendo la cera interna per lasciare una cavità in ceramica vuota.[1]
- Versamento: Lo stampo viene preriscaldato, e metallo fuso viene versato nella cavità sotto pressione atmosferica o condizioni di vuoto.
- Rimozione e Pulizia: Una volta che il metallo si solidifica e si raffredda, gli stampi usa e getta vengono distrutti meccanicamente per estrarre le parti metalliche finite per taglio e finitura.
Vantaggi chiave e Limitazioni
Vantaggi chiave:
Flessibilità degli Alloy senza pari: Supporta un ampio spettro di materiali, inclusi metalli ferrosi (acciaio inossidabile, acciai legati, acciai utensili, acciaio al carbonio) e leghe non ferrose ad alta temperatura.
Dettagli interni intricati: Eccelle nella formazione di sotto-rilievi, passaggi interni, fori ciechi e spessori di parete variabili.
Costo iniziale di attrezzatura inferiore: Utilizza attrezzature in alluminio o metallo morbido economiche per l'iniezione di cera, rendendo produzione a basso volume economicamente sostenibile.
Qualità Superficiale Elevata: Offre una superficie raffinata e continua Finitura superficiale direttamente dallo stampo, riducendo la necessità di un'ampia lavorazione secondaria della superficie.
Principali Limitazioni:
Costo Maggiore del Pezzo su Scala: Il ciclo di preparazione dello stampo e distruzione dello stampo, che richiede molto lavoro e più fasi, aumenta i costi operativi per unità.
Tempi di Ciclo Più Lunghi: Costruzione, stagionatura, sbavatura e cottura di gusci ceramici richiedono tempi considerevoli rispetto ai metodi di colata rapidi e automatizzati.
Stampi Monouso: Poiché ogni ciclo distrugge lo stampo, il processo non può sfruttare stampi permanenti e ad alta velocità stampini riutilizzabili.[2]
Colata in pressofusione con stampi in acciaio temprato
La pressofusione è un metodo di formatura del metallo ad alta velocità e altamente automatizzato, progettato per produrre grandi quantità di pezzi uniformi e con tolleranze strette. A differenza di processi che utilizzano stampi monouso, utilizziamo utensili permanenti e riutilizzabili per modellare il metallo fuso in componenti finiti o quasi a forma netta in cicli rapidi.
Come Funziona il Processo di Pressofusione
Il processo di pressofusione si basa su macchinari di precisione e utensili riutilizzabili gli stampi in acciaio temprato. Ecco come funziona la sequenza:
- Preparazione dello Stampo: Le metà dello stampo in acciaio vengono pulite, lubrificate e serrate saldamente sotto pressione estrema.
- Iniezione ad Alta Pressione: Il metallo fuso - principalmente leghe non ferrose come alluminio, zinco o magnesio - viene iniettato nella cavità dello stampo sotto intensa pressione meccanica.[3]
- Solidificazione rapida: Lo stampo in acciaio rimuove rapidamente il calore dal metallo fuso, facendolo solidificare in pochi secondi.
- Eiezione: Lo stampo si apre, i perni di espulsione meccanici spingono fuori il pezzo completato, e il ciclo si resetta immediatamente.
Vantaggi chiave e Limitazioni
Quando si valuta la fusione a cera persa rispetto alla pressofusione, comprendere il profilo operativo distinto della pressofusione aiuta a determinare se si allinea con i requisiti di volume e budget del tuo progetto.
Vantaggi chiave:
- Produzione ad alta velocità: Tempi di ciclo estremamente rapidi misurati in secondi per colpo consentono volumi di produzione massicci.
- Tolleranze strette e ripetibilità: Eccezionale coerenza tra pezzi in centinaia di migliaia di colpi.
- Finitura superficiale superiore: Consegna superfici lisce direttamente dallo stampo, minimizzando o eliminando la lavorazione secondaria.
- Complessità a pareti sottili: Capace di ottenere geometrie complesse e leggere con pareti sottili uniformi.
- Costi unitari bassi su larga scala: I costi degli stampi si ammortizzano rapidamente con alti volumi di produzione, abbassando drasticamente il prezzo per pezzo.
Limitazioni:
- Alti costi iniziali degli stampi: L'utensileria di stampi in acciaio temprato richiede un investimento iniziale sostanziale, rendendolo proibitivo per produzioni a basso volume.
- Restrizioni sui Materiali: Il processo è limitato a metalli non ferrosi con punti di fusione più bassi (come alluminio, zinco e magnesio) e non può lavorare metalli ferrosi come acciaio al carbonio o acciaio inossidabile. Quando si valutano esigenze di fusione di metalli a basso volume o alternativi, gli ingegneri spesso confrontano questi parametri con altri metodi nel nostro confronto tra sabbiatura e pressofusione.
Confronto tra fusione a sabbia, fusione a cera persa e pressofusione
Una schermata a tre processi è utile quando il RFQ è grande, ferroso o ancora incerto sul volume annuo. Gli stampi in sabbia sono tipicamente monouso, in sabbia legata, e vengono scartati dopo lo shakeout, in modo simile alle conchiglie in ceramica. La riempitura con gravità o pressione modesta sostituisce l'iniezione ad alta pressione negli stampi in acciaio temprato, quindi la velocità del ciclo e la finitura superficiale come-estratto sono inferiori rispetto alla pressofusione, e i dettagli del modello in cera sono inferiori rispetto alla fusione a cera persa.
Mantieni la fusione a sabbia nel mix quando l'involucro è troppo grande per un albero in cera o un set di stampi in acciaio, quando le sezioni pesanti dominano, e quando la lavorazione può recuperare la bozza e la texture. Resta con la fusione a cera persa quando gli stampi usa e getta devono copiare passaggi interni dai modelli in cera. Resta con la pressofusione quando gli stampi riutilizzabili, le pareti sottili e l'alto volume di produzione fissano l'obiettivo di costo unitario.
Applicazioni industriali e casi d'uso tipici
Quando si confronta colata in investimento vs pressofusione, le applicazioni nel mondo reale dipendono dalla scelta del materiale, dal volume di produzione e dalla complessità geometrica. Come fornitori di servizi professionali di fusione di precisione e lavorazione CNC, aiutiamo i produttori di industrie globali a scegliere il percorso di produzione che meglio bilancia le prestazioni strutturali e il costo unitario.
Applicazioni Comuni della Colata di Investimento
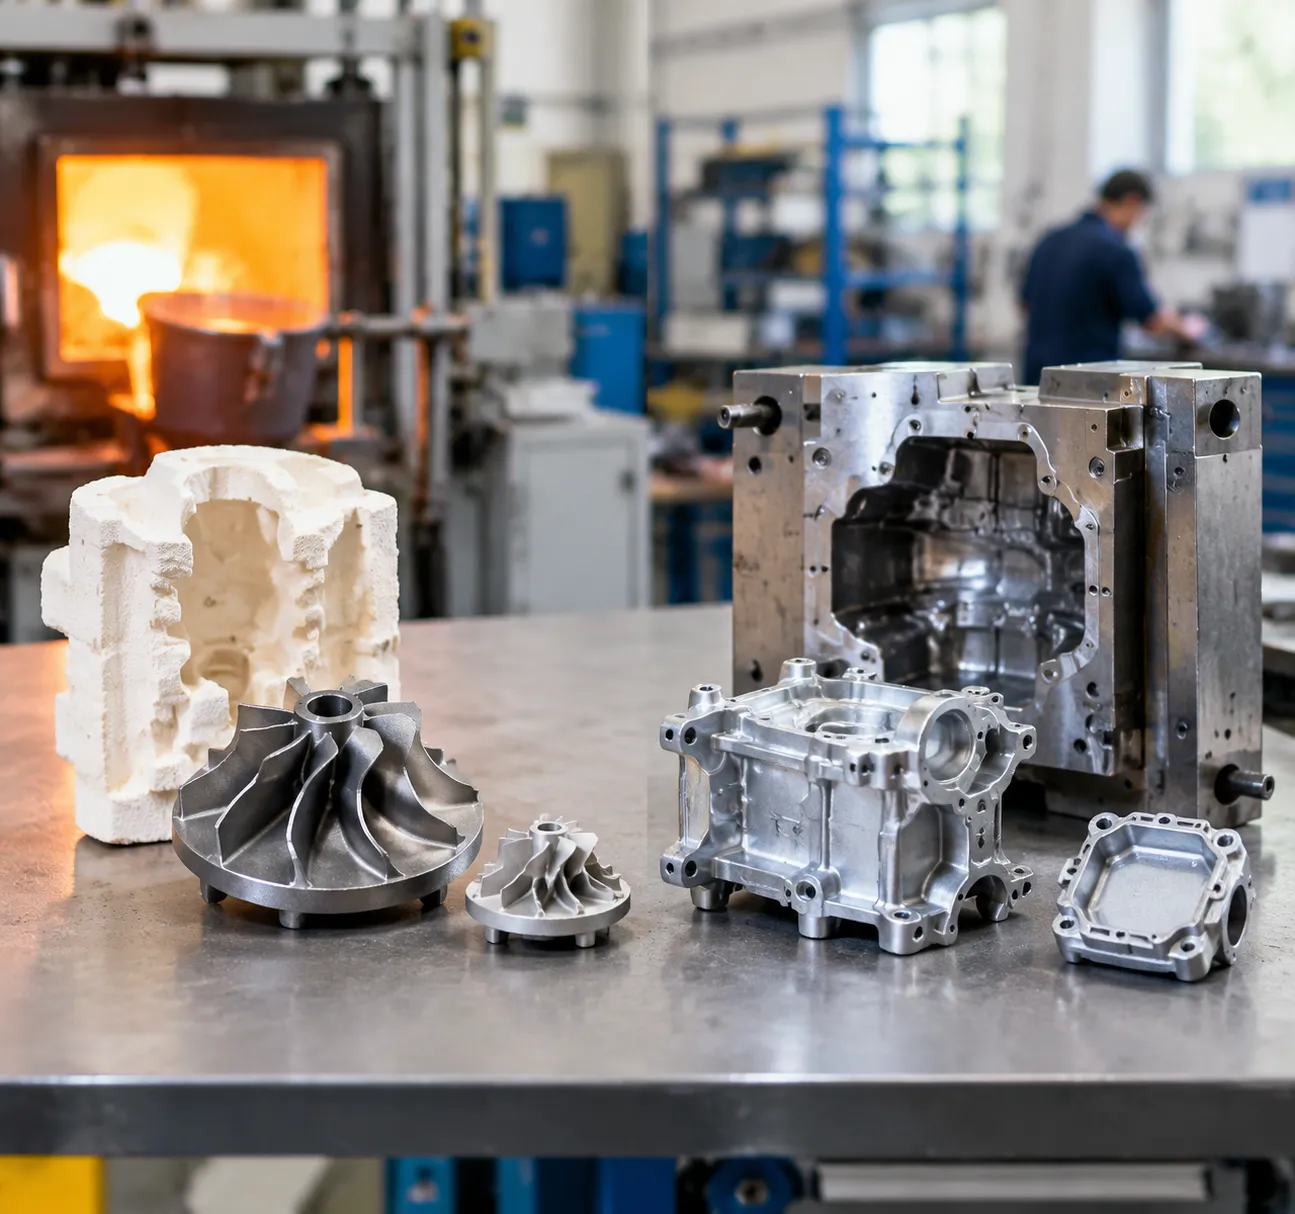
Poiché la colata di investimento si basa su stampi ceramici usa e getta creati intorno a modelli in cera, eccelle nella lavorazione di leghe ferrose ad alto punto di fusione e di forme complesse con cavità interne. Esplorando il nostro guida alle leghe di fusione aiuta a chiarire come diversi acciai e superleghe si comportano in questi ambienti specializzati. I casi d'uso tipici includono:
- Aerospaziale e Difesa: Pale delle turbine, componenti del sistema di alimentazione e staffe strutturali realizzate in acciaio inossidabile ad alta resistenza o leghe di titanio.
- Dispositivi medici: Impianti ortopedici, strumenti chirurgici e componenti protesici specializzati che richiedono leghe biocompatibili e finiture superficiali lisce.
- Valvole, pompe e controllo dei fluidi: Giranti di pompe robuste, corpi di valvole ad alta pressione e raccordi per fluidi corrosivi che richiedono geometrie interne senza soluzione di continuità.
- Macchinari industriali: Parti soggette a usura elevata, ingranaggi e hardware strutturale personalizzato per attrezzature industriali specializzate.
Applicazioni Comuni della Colata in pressofusione
La pressofusione si basa su stampi in acciaio temprato riutilizzabili e sull'iniezione rapida di metallo fuso. È la scelta principale per la produzione in grandi volumi di parti leggere e a pareti sottili realizzate in alluminio, zinco o magnesio. Puoi scoprire di più su come questo metodo ad alta pressione ottimizza i tempi di ciclo e i costi nella nostra analisi dettagliata del processo di pressofusione industriale. Le applicazioni comuni includono:
- Sistemi automobilistici: Blocchi motore, involucri di trasmissione, casse di cambio, staffe strutturali e dissipatori di calore dove tolleranze strette e riduzione del peso sono fondamentali.
- Elettronica di consumo: Telaio di laptop, strutture interne di smartphone, involucri di tablet e schermi di connettori che richiedono superfici lisce pronte per la finitura.
- Utensili elettrici e hardware: Involucri di trapani, telai di seghe, maniglie e componenti di chiusura costruiti per durabilità strutturale e uso quotidiano ripetuto.
- Illuminazione e Telecomunicazioni: Corpi di apparecchiature LED, involucri di telecomunicazioni esterni e telai di trasmettitori a radiofrequenza che richiedono alette di raffreddamento integrate.
Scelta tra Colata di Investimento e Colata in pressofusione in base al volume e alla lega
Valutazione colata in investimento vs pressofusione si riduce a bilanciare capitale iniziale, volume di produzione, requisiti di materiale e geometria del componente. Entrambe le tecniche di produzione offrono componenti metallici di precisione, ma ognuna soddisfa requisiti di ingegneria e budget distinti. Aiutiamo i nostri partner a navigare tra questi compromessi per scegliere il percorso di produzione che ottimizza l'economia unitari e le prestazioni.
Quando scegliere la fusione a investimento
Opta per il Processo di stampaggio a investimento per colata di metalli ad alta precisione quando il tuo progetto richiede metalli ad alta temperatura o costi iniziali di avvio più bassi.
- Leghe ferrose richieste: Essenziale se il tuo componente richiede acciaio inossidabile, acciaio al carbonio, titanio o leghe di ferro specializzate.
- Volumi di produzione bassi o medi: Le spese iniziali di attrezzatura più basse rendono economico per produzioni di piccoli lotti o progetti personalizzati.
- Geometria interna complessa: Ideale per incavi complessi, cavità profonde e spessori di parete variabili che non possono essere rilasciati da attrezzature metalliche rigide.
- Capitale iniziale minimo: Adatto quando ammortizzare stampi in acciaio temprato costosi non è fattibile per il tuo cronoprogramma o budget.
Quando scegliere la pressofusione
- Produzioni ad alto volume: I tempi di ciclo rapidi rendono i costi per pezzo significativamente più bassi su larga scala.
- Metalli non ferrosi: Ottimale quando si utilizza una lega di zinc, magnesio o un alluminio per pressofusione.
- Componenti a pareti sottili: Produce parti leggere e resistenti con pareti sottili e uniformi e finiture superficiali lisce direttamente dallo stampo.
- Ripetibilità dimensionale rigorosa: Stampi in acciaio temprato riutilizzabili garantiscono tolleranze strette con zero variazioni da lotto a lotto.
Fattori chiave e lista di controllo decisionale
Utilizza questa matrice decisionale diretta per valutare i tuoi requisiti operativi:
| Fattore decisionale | Fusione a cera persa | Colata in pressofusione |
|---|---|---|
| Metallo Primario | Ferrosi e non ferrosi (acciaio, titanio, bronzo) | Solo non ferrosi (alluminio, zinco, magnesio) |
| Volume annuo | Da basso a medio | Alto a molto alto |
| Investimento in attrezzature | Moderato (stampo in cera con modellatura a cera persa) | Alto (stampi in acciaio temprato) |
| Costo per unità | Da moderato ad alto | Basso su larga scala |
| Spessore della parete | Versatile, adatta a pareti spesse/variabili | Ideale per pareti sottili e uniformi |
| Velocità del ciclo | Più lento (processo a più fasi con guscio ceramico) | Estremamente veloce (secondi per colpo) |
Domande frequenti su Fusion Casting vs Colata in stampo
Qual è la principale differenza tra stampo in fusione e colata in stampo?
La colata in stampo inietta il metallo in stampi riutilizzabili tagliati come stampi in acciaio temprato. La fusione a cera persa costruisce un nuovo guscio ceramico per ogni gruppo, quindi gli stampi sono usa e getta dopo il distacco. Quella divisione dello stampo - non un linguaggio di marketing - è il primo filtro sui costi di attrezzaggio e sui tempi di ciclo.
Quale processo si adatta alla produzione ad alto volume rispetto a quella a basso volume?
La produzione ad alto volume di parti in non ferrosi con pareti sottili di solito si affida alla colata in stampo una volta ammortizzati gli stampi in acciaio. La produzione a basso volume, leghe di acciaio o titanio, o sottosquadri che non possono essere estratti da uno stampo rigido, di solito si affida alla fusione a cera persa.
La colata in stampo può versare gli stessi leghe ferrose della fusione a cera persa?
No. Gli stampi in acciaio temprato sono limitati a leghe non ferrose con punti di fusione più bassi come alluminio, zinco e magnesio. Acciaio inossidabile, acciaio al carbonio e molte superleghe rimangono nella fusione a cera persa o in altri processi adatti alle ferrose come la colata in sabbia.