


An yatırım döküm taslak açısı kırılgan mum desenin enjeksiyon kalıbından çatlamadan, çizilmeden veya döküm toleranslarını kaybetmeden çıkmasını sağlayan hafif eğimdir. Çoğu dış yüzey sadece yaklaşık 0.5° ile 1.5° arasında gerektirirken, derin cepler ve çekirdekler daha dik relieflere ihtiyaç duyar çünkü mum büzülmesi iç pinleri tutar. Bu kılavuz standart açı aralıklarını, gerçek sıfır taslak mümkün olduğunda, araç ve geometrik takasları, parça ayırma çizgileri ve filletler için tasarım uygulamalarını ve taslak yanlış olduğunda yaygın hurda modlarını kapsar.
Mum Desenleri İçin Yatırım Döküm Taslak Açısının Önemi Neden Önemlidir
Taslak açıları, ilk araç üretim aşamasının başarısını tanımlar. Hassas kayıp mum dökümde, metal doğrudan sert metal kalıplara dökülmez; önce kurban mum enjekte edilir. Bu yatırım döküm taslak açısı kırılgan mum desenin alüminyum veya çelik enjeksiyon kalıbından temiz şekilde çıkmasını sağlayan temel eğim sağlar. Bilinçli bir eğim olmadan, sürtünme desenin kalıp boşluğuna yapışmasına neden olur, bu da seramik kabuk kalıp oluşturulmadan önce parça doğruluğunu tehlikeye atar.[1]
Taslak Açılarının Hasar Görmeden Mum Deseni Çıkarma Rolü
Mum enjeksiyon basıncı altında genişler ve katılaşırken büzülür. Uygun bir kalıp serbest bırakma açısı olmadan:
Derin dik yüzlerin arkasında vakum cepleri oluşur ve desenin çıkarılmasına direnç gösterir.
Mum, ham araç yüzeylerine yapışır, yüzey çiziklerine ve sürtünme izlerine neden olur.
Mekanik çıkartıcı pimler, parçayı temiz şekilde serbest bırakmak yerine yumuşak mumdan geçer.
Desen Bozulmasını, Yırtılmayı ve Mikro-Kırıkların Önlenmesi
Araç, çıkartma sırasında deseni kavradığında, mumun yapısal bütünlüğü bozulur. Bu hataları her gün atölyede görüyoruz, taslak açıları ihmal edildiğinde:
Desen Bozulması: Mekanik çıkartma kuvveti, ince kaburgaları bükerek fonksiyonel referans noktalarını gerçek döküm toleranslarının dışına kaydırır.
Yırtılma: Yüksek sürtünme, uzun dik özellikler boyunca hassas profilleri doğrudan kanallar sisteminden koparır.
Mikro-Kırık: Kaya içinde yüzey altı çekme gerilimi çatlakları oluşur. Bu gizli çatlaklar doğrudan seramik çamura aktarılır, metal akışında metal parıltısı, inclusiyon kusurları veya felaket parça arızası yaratır.
Hassas Döküm - Kum Döküm - Pres Döküm Karşılaştırması
Yatırım döküm, eşsiz tasarım özgürlüğü ve neredeyse net şekil yeteneği sunar, geleneksel yöntemlere kıyasla çok daha az koni gerektirir, örneğin yatırımlı döküm ile kum dökümü karşılaştırması or yatırım dövme ile kalıp dövme arasındaki fark yollar.
| Döküm Yöntemi | Tipik Eğim Açısı | Takım Temas Malzemesi | Eğim için Temel Neden |
|---|---|---|---|
| Yatırım Döküm | 0.5° ile 1.5° arasında | Takım çeliği/alüminyum ile yumuşak balmumu | Hassas balmumunun yırtılma ve deformasyondan korunması |
| kumdökmeli | 1.0° ile 3.0° arasında | Sert kalıplı desen ile sıkıştırılmış kum | Desen çekildiğinde kum kalıp duvarlarının dökülmesini önler |
| Dövmeli Döküm | 1.0° ile 2.0°+ arasında | Sertleştirilmiş çelik boşluk kalıbı ile erimiş metal | Katılaşan metalin çekirdeğe doğru küçülmesi sırasında şiddetli termal tutuşa karşı direnç gösterir |
Balmumu doğal yağlayıcılık ve dış boşluk duvarlarından uzaklaşırken termal büzülme gösterdiği için, kum veya yüksek basınçlı dökümden çok daha dar açılarla çalışabiliriz. Ancak, özel bir strateji olmadan sıfır koni ile tasarım yapmak yüksek riskli bir şanstır.
Standart Yatırım Döküm Eğim Açısı Kılavuzları
Küçük dökümhanemizde, yatırım döküm taslak açısı sonrası düşünce yerine fonksiyonel bir özellik olarak ele alır, temiz çıkarmayı ve nihai işleme ihtiyaçlarını dengeler.
Dış Dikey Yüzler: 0.5° ile 1.5° arasında
Dış duvarlar, boşluk duvarlarından uzaklaşan soğuyan mumun büzülmesi nedeniyle serbest bırakması en kolay olanlardır.
- Standart dış duvarlar: A 0.5° ile 1.0° arasında Çoğu standart dış yüzey için 50 mm'den kısa yüksekliklerde yeterli olan hava akımıdır.[2]
- Uzun dikey yüzler: 50 mm'yi aşan yükseklikler için hava akımını 1.5°'ye çıkarmak çıkarma sırasında yüzey çizilmesini önler ve mum enjeksiyon kalıbının çalışma ömrünü uzatır.
- Alçak profilli geometriler: 10 mm altındaki sığ dış basamaklar, kalıp boşluğunun yüksek parlaklıkta parlatılmış olması şartıyla zaman zaman 0.25° ile geçinebilir.
Derin Cepler, Kör Delikler ve İç Çekirdekler: 1.5° ile 3°
İç boşluklar çok daha dik hava açıları gerektirir. Mum soğurken merkezine doğru büzüldüğü için, sabit çelik çekirdekler veya iç kalıp pimleri etrafında sıkıca tutunur.
- Kör delikler ve sığ oyuklar: Çekme sırasında desenin yırtılmasını önlemek için en az 1.5°'ye çıkarmak gereklidir.
- Derin cepler ve iç kaburgalar: Gerek Büzülme basıncını dengelemek ve temiz çekirdek çıkarımı sağlamak için 2.0° ile 3.0° arasında hava akımı gerekir.
- Deliklerden Geçenler: Her zaman mümkün olduğunca, çekim derinliğini ve eğim açısını azaltmak için çekirdekleri her iki taraftan ayırıyoruz. Daha geniş tasarım kuralları için, lütfen bizimle iletişime geçin mühendisler ve OEM alıcıları için hassas metal döküm kılavuzu.
Çekim Derinliği ve Yükseklik Oranına Göre Eğim Açısı
Çekim derinliği arttıkça, mum kalıbı çıkarılırken daha fazla sürtünme ile karşılaşır. Bu standart oranları minimum eğim izinlerini belirlemek için kullanıyoruz:
| CNC işlenmiş hassasiyete güveniyoruz | Özellik Derinliği / Yükseklik | Tavsiye Edilen Eğim Açısı | Anahtar Dikkat Edilmesi Gerekenler |
|---|---|---|---|
| Dış Duvar | 25 mm’ye kadar | 0.5° | Mum, boşluktan uzaklaşır |
| Dış Duvar | 25 mm ile 100 mm arasında | 1.0° - 1.5° | Uzun çekişlerde sürükleme izlerini önler |
| İç Cep | 25 mm’ye kadar | 1.5°'ye çıkarmak | Mum, çekirdek iğnesine doğru büzülür |
| Derin Çekirdek / Boşluk | 25 mm’den fazla | 2.0° - 3.0° | Mum kırılmasını ve kalıp yapışmasını engeller |
Bu standart konik açıları, 3D CAD modellemenizin erken aşamalarında uygulamak, pahalı kalıp değişikliklerini önler, kalıp atık oranlarını azaltır ve gerçek yakın-ağır şekil toleranslarını korur.
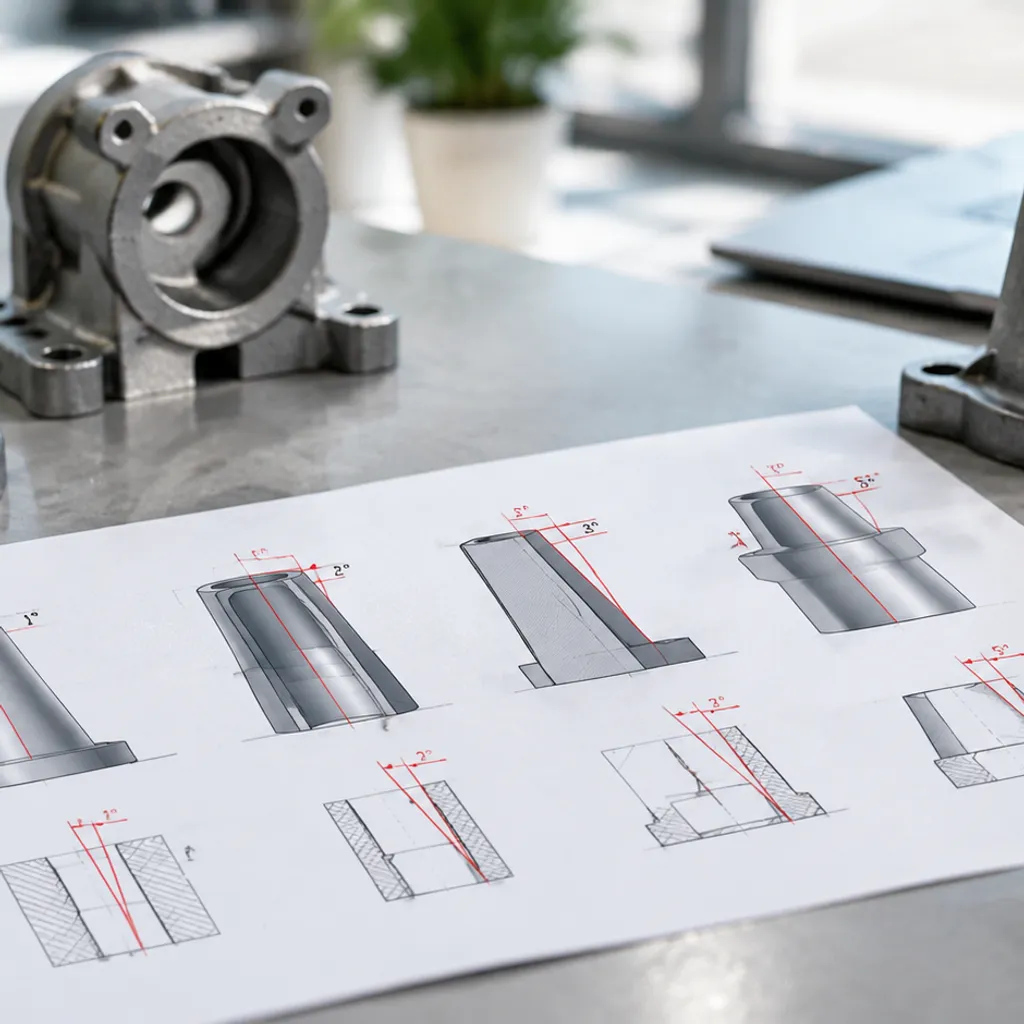
Yatırım dökümünde sıfır eğim açısı ile dönebilir misiniz?
Evet, yatırım dökümünde gerçek sıfır eğim açısı (0°) elde edebilirsiniz, ancak bu, kalıplama ve mum kalıplarınızın işlenme şeklini değiştirir.[3] Standart sert enjeksiyon kalıpları, mum kalıplarını temiz bir şekilde çıkarmak için eğimlere ihtiyaç duyar. Parça geometriniz tamamen dik duvarlar ve sıfır eğim döküm özellikleri gerektirdiğinde, standart mekanik çıkarmayı özel kalıp konfigürasyonları ve feda edilebilir ekler kullanarak aşarız.
Gerçek sıfır eğim (0°)nin Teknik Olarak Mümkün Olduğu Durumlar
Sıfır kalıp, belirli üretim koşulları altında pratiktir:
- Kısa dikey çekiş uzunlukları: 12 mm (0.5 inç) altındaki sığ yüzler, termal mum büzülmesi malzemeyi doğal olarak içe doğru ve kalıp duvarlarından uzaklaştırır.
- Dış yüzeyler açık çekiş yönleriyle hizalanmış: Kaydırmalı kalıp segmentleri veya yan hareketlerin, kalıp çıkarılmadan önce yüzeye dik olarak geriye doğru çekiş özellikleri:.
- Katmanlı desen iş akışları: Takılmadan üretim yolları. Prototipler veya düşük hacimli üretimler katı kalıpları tamamen atlayarak, gösterdiğimiz gibi Döküm 3D Baskı Rehberi Temiz Yanma ve Sıfır Kül Reçineleri İçin sacrificial baskılı desenlerin, herhangi bir eğim cezası olmadan mükemmel dik duvarlar ürettiğini gösterir.
Çözünür Kalıplar, Seramik Takviyeler ve Katlanabilir Kalıplar
Geometri, bir sıfır eğim duvarını bir cep veya iç geçitte kilitlerse, standart metal kalıp çekişleri imkansız hale gelir. Bu geometri tuzaklarını üç ana yöntemle çözüyoruz:
- Çok Parçalı Katlanabilir Metal Kalıplar: Segmentli mekanik çekirdekler, çekişten önce mekanik olarak içe doğru çöker, düz iç yüzeyleri serbest bırakır ve balmumu çaprazında sürüklenmeden kalır.
- Çözünür Mum Çekirdekler: İlk çekirdek, suyla çözünebilen mum kullanılarak enjekte edilir, ana balmumu kalıp içine yerleştirilir, çevresine normal desen püskürtülür ve çekirdek hafif asit veya su banyosunda çözülür.
- Ön Şekillendirilmiş Seramik Çekirdekler: Yüksek sıcaklık alaşımları ve karmaşık sıfır eğim iç kanalları için, sert seramik çekirdekler doğrudan balmumu kalıp araçlarına yerleştirilir. Seramik, kabuk yapımı ve metal döküm sırasında yerinde kalır ve döküm sertleştiğinde kimyasal olarak çözülür.
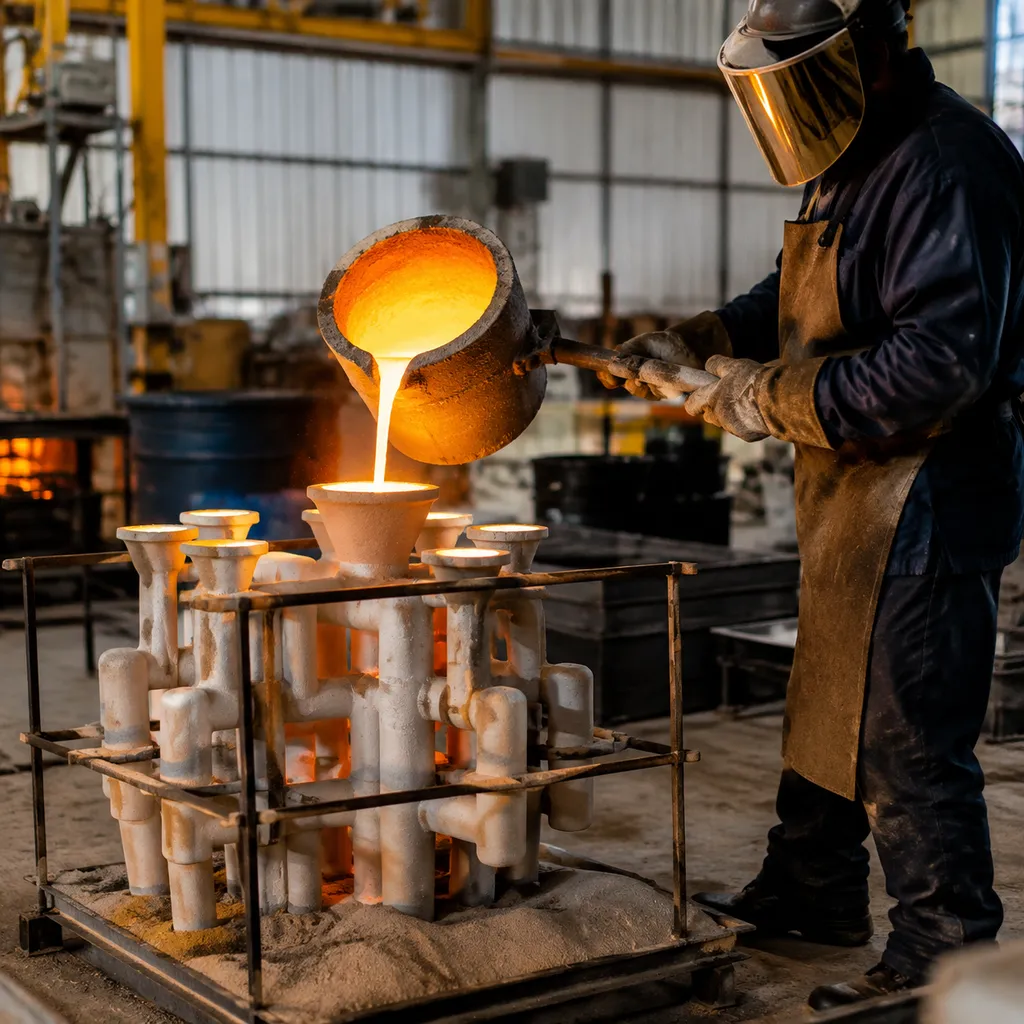
Kalıp Karmaşıklığı, İsraf Oranları ve Maliyet Dengeleri
Yatırım döküm eğim açısını ortadan kaldırmak her zaman operasyonel tavizler getirir. Kalıp sermayesi ile ikincil işleme arasındaki denge, sıfır eğim kalıp kullanımının ekonomik olup olmadığını belirlemeye yardımcı olur:
| Kalıp Yaklaşımı | Taslak Yeteneği | Kalıp Maliyeti Çarpanı | Döngü Süresi ve Atık Etkisi |
|---|---|---|---|
| Standart CNC Alüminyum Kalıp | 0.5° ile 1.5° gerekli | 1.0x (Temel) | En hızlı enjeksiyon döngüleri, minimum atık |
| Katlanabilir Mekanik Kalıp | Gerçek 0° mümkün | 1.8x - 2.5x | Daha yüksek kalıp bakımı, orta döngü süresi |
| Çözünür Mum Çekirdek Sistemi | Gerçek 0° iç/dış | 2.2x - 3.0x | Çift enjeksiyon döngüsü, daha yüksek atık |
| Çözünür Seramik Çekirdek | Gerçek 0° karmaşık geçitler | 3.0x - 4.5x | Özel döküm sonrası lekeleme, en yüksek birim maliyet |
Anahtar Nokta: Tasarımınız kesinlikle post-işleme paylarını ortadan kaldırmak için 0° yüzler gerektiriyorsa, katlanabilir kalıplama veya kurban çekirdekler net şekil sonuçları sağlar. Hafif yüz eğimi, montajı engellemiyorsa, standart 0.5° eğim korumak, daha düşük kalıp maliyetleri ve güvenilir üretim verimliliği sağlar.
Yatırım Dökümünde Eğim Açısını Belirleyen Faktörler
Doğru seçimi yapmak yatırım döküm taslak açısı bir tahmin oyunu değildir. Dökümhane sahasında, eğim açılarını ayarlamak, kalıp mumlarının nasıl soğuduğu, kalıp boşluklarının nasıl işlenildiği ve parça geometrinizin ne kadar karmaşık olduğuna bağlıdır. Bu dört kritik değişkeni dengeleyerek, yakın net şekil doğruluğundan ödün vermeden temiz kalıp çıkışını sağlar.
Mum Çekme Oranları ve Termal Daralma
Kalıp mumları, iç pinlere karşı mı yoksa dış boşluk duvarlarına mı soğuduğuna bağlı olarak farklı davranır:
- İç özellikler kalıplama tutar: Mum soğudukça, hacimsel mum çekme malzemeyi iç çekirdekler ve pinlere sıkıca çeker. Bu yüzeyler, kalıp çıkışında yırtılmayı önlemek için agresif bir eğim (genellikle 1.5° ile 3° arasında) gerektirir.
- Dış duvarlar uzaklaşır: Mum, doğal olarak dış boşluk yüzeylerinden uzaklaşır, bu da dış dik yüzeylerin temiz serbest bırakma için çok daha az eğim (genellikle 0.5° ile 1° arasında) gerektirdiği anlamına gelir.
- Hacimsel kaymalar: Daha kalın bölümler daha yavaş soğur, lokalize daralma sağlar ve bu da kalıp duvarlarına karşı sürükleme kuvvetlerini artırır.
Kalıp Malzeme Seçenekleri ve Boşluk Parlatma
Soğuyan kalıp ve mum kalıp kalıplama arasındaki sürtünme, parçaya ne kadar eğim tasarlamanız gerektiğini belirler:
| Kalıp Değişkeni | Alüminyum Kalıplar | Sertleştirilmiş Çelik Kalıpları |
|---|---|---|
| Hacim Parlatma | Ayna/SPI yüzeyleri için kolayca parlatılabilir | Daha uzun kullanım ömrü ile daha yüksek elmas parlatmaları elde edilebilir |
| Termal Dağılımı | Hızlı, eşit soğuma; döngü sürelerini azaltır | Daha yavaş soğuma; derin duvarlarda ısıyı daha uzun tutar |
| Minimum Eğim Etkisi | Yumuşak alüminyumun yapışmasını önlemek için derin çekimlerde genellikle 1.0° gerekir | Parlatılmış düzgün çekimlerde daha sıkı açıların (0.5°'ye kadar) kullanılmasına olanak tanır |
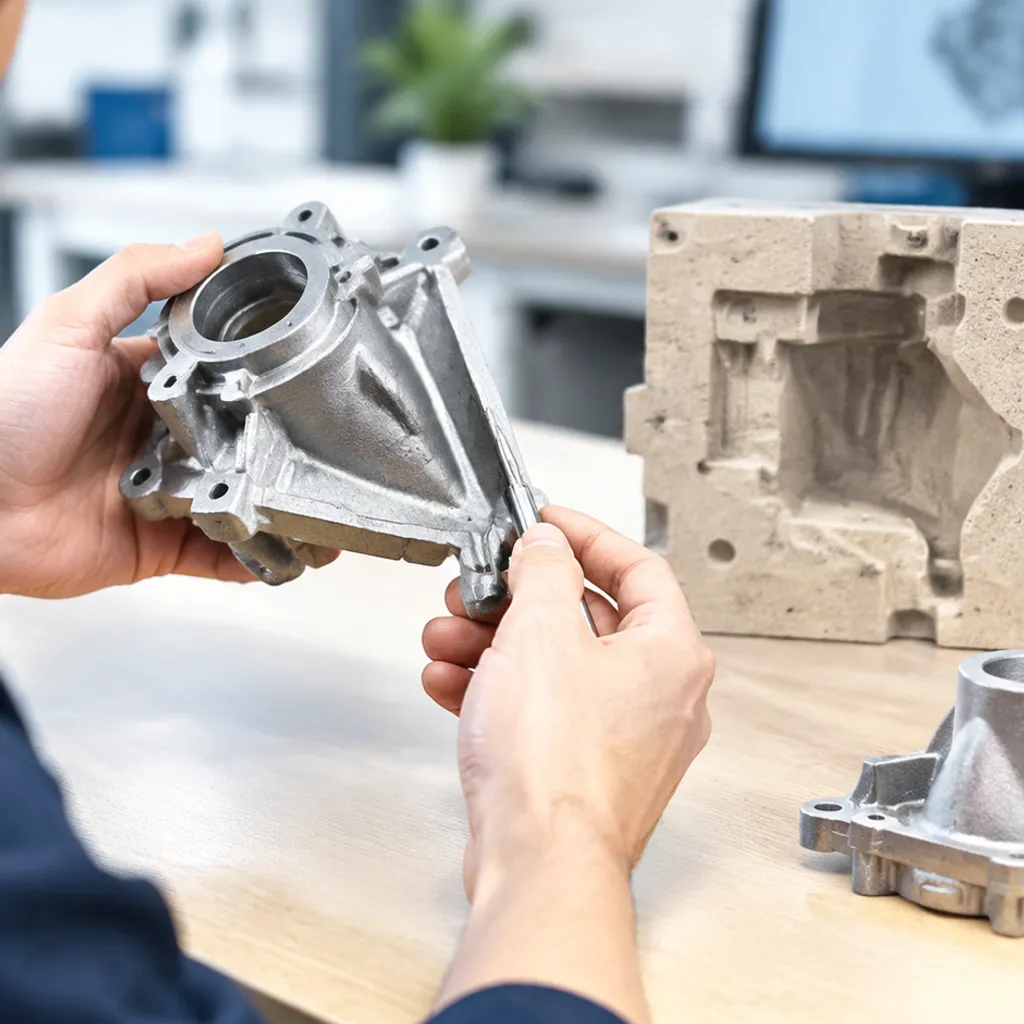
Parça Geometrisi, Duvar Kalınlığı ve Derin Kaburgalar
Eşit duvar kalınlığı iyi ölçütüdür dökmeye yönelik tasarım. Aniden kesitsel geçişler farklı soğuma hızları yaratır, düz kenarların bükülmesine ve dik duvarların kalıplara kilitlenmesine neden olur.
Derin, dar kaburgalar en büyük engeli oluşturur. Kalıp çekim derinliği arttıkça, mekanik sürtünme dikey stroklarda çoğalır. Yüksek kaburgalara kademeli eğim ekliyoruz - kök genişletilip uca doğru incelerek - desenlerin çatlamadan serbest çıkmasını sağlamak için. Eğim ayarları, sıkı son toleranslara ulaşmak için yeterli olmadığında, önceden planlama yaparak paslanmaz çelik CNC işleme standart eğim profilleri dökümüne ve kritik referans yüzeylerin daha sonra temizlenmesine olanak tanır.
Yüzey Bitirme ve Çıkış Maddesi Davranışı
Daha pürüzlü kalıp yüzeyleri, mumla mekanik kilitler oluşturur. Bir hacim dokulu EDM yüzeyleri veya mat dokular gerekiyorsa, kalıp çıkış açısı hemen artar ve çizilmeleri önler.
Sıvı veya aerosol kalıp serbest bırakma ajanslar çıkış kuvvetini azaltmaya yardımcı olur, ancak dik, sıfır havalandırmalı ceplerde toplanabilirler. Yeterli havalandırma, serbest bırakma ajanlarının dik duvarları düzgün bir şekilde kaplamasını sağlar, su birikintisi oluşmasını önler, ince yüzey kaplamalarını korur ve mum bozulmasını engeller, tekrar tekrar çalıştırmada.
Yatırım Dövme Tasarım Uygulamaları için Eğim Açısı
Almayı yatırım döküm taslak açısı doğru, sadece mum kalıplarının kalıptan kolayca çıkmasını sağlamakla ilgili değildir. Bu, bileşen fonksiyonunu korumak ve üretim maliyetlerini düşük tutmakla ilgilidir. Son bileşen geometrisini bozmadan mum kalıp kalıplarını optimize etmek için birkaç kanıtlanmış tasarım kuralına odaklanıyoruz.
Stratejik Ayırma Çizgisi Yerleştirme
Gereksiz koniklerin azaltılmasında en hızlı yol akıllıca ayırma çizgisi tasarımı. Mum enjeksiyon kalıbını doğal kenarlar, merkez çizgileri veya kritik olmayan kozmetik sınırlar boyunca ayırıyoruz:
- Çekim derinliğini bölün: Parçayı merkez çizgisi boyunca bölmek dikey duvar derinliğini yarıya indirir. Sığ boşluk derinliği, kalıbı güvenli bir şekilde çıkarmak için daha az konik gerektirir.
- Kritik düz yüzeyleri izole tutun: Fonksiyonel yüzeyler boyunca ayırma çizgileri yerleştirerek, bu yüzeyleri dik tutarız ve çekim gereksinimlerini tamamen fonksiyonel olmayan duvarlara kaydırırız.
- Tanık izlerini en aza indirin: Stratejik yerleştirme, kritik sızdırmazlık yüzeyleri veya montaj arayüzleri boyunca ayırma akışını engeller, net şeklinizi korur.
Çekim açılarını filletler, kaburgalar ve gövdelere harmanlama
Çekim açıları asla sonradan düşünülmüş gibi görünmemelidir. Koniklerin geometrinin içine doğal olarak akışını sağlarız, düzgün yarıçaplar ve filletler kullanarak:
- Yapısal kaburgalar: Kaburgaları tabandan uca doğru hafifçe konik yapın (genellikle %1 ila %1,5). Bu, temiz mum kalıp çıkarmayı teşvik ederken, erimiş metal dökümünde yönlü katılaşmayı destekler.
- Montaj gövdesi gövdesi: Dış konikleri doğrudan gövdeye uygulayın, kökü yan duvarlara geniş filletlerle harmanlayarak stres yoğunlaşmasını önleyin.
- Özellik entegrasyonu: Ne zaman Döküm için en iyi metal seçimi, bu geçişleri eşit şekilde karıştırmak, uniform kabuk birikimini sağlar ve lokal sıcak noktaların oluşmasını önler.
Düzenleme ile Taslak Dengeleme ve İşlem Sonrası Toleranslar
Uyumlu parçalar için mükemmel düz, sıfır derece yüzey zorunluysa, mum kalıbına sıfır taslak zorlamaktansa ikincil bitirme işlemlerine güvenin.
| Tasarım Stratejisi | Kalıp Etkisi | İşlem Etkisi | En İyi Kullanım Alanları |
|---|---|---|---|
| İşleme Stoğuna Taslak Ekleyin | Standart açıp kapatılan kalıp | Temizleme kesimi | Sıkı düzlük toleranslarına sahip uyum yüzleri |
| "Plus" Yönünde Taslak | Düşük aşınmalı, basit boşluk | Minimal yüz frezeleme | Rulman yuvaları ve konumlama durakları |
| "Minus" Yönünde Taslak | Boşluk kapsülünü korur | Hafif kenar törpüleme | Boşluk cepleri ve uyumsuz çukurlar |
Tasarlağınızı ekleyin İşlem sonrası talaşlar. Minimum kesim derinliğinin, oyuk duvarın yüksek noktasını tamamen temizlediğinden emin olun, CNC operasyonları sırasında takım titreşimini ortadan kaldırır.
2D Çizimlerde Taslak ve Referans Noktası İletişimi
Belirsiz çizimler hurdaya neden olur. Üretim anlaşmazlıklarını önlemek için çizimde taslak davranışını her zaman açıkça tanımlarız:
- Taslak yönünü belirtin: Taslağın malzeme eklediğini (+), malzeme çıkardığını (-) veya nominal ölçüye bölündüğünü açıkça not edin.
- Referans noktası hedeflerini koruyun: Referans noktaları düz, taslak olmayan özellikler veya belirli hedef noktalar üzerinde olmalıdır. Bir referans noktasını, tam temas yüksekliği belirtilmeden taslak bir yüzey boyunca tanımlamayın.
- Açık çizim notları: Standart çağrı ifadeleri kullanın, örneğin "Tüm belirtilmeyen dik yüzeyler maksimum 1° taslak açısı gerektirir, parçalama çizgisinden uzak malzeme eklenir." Bu, takım yapıcıların fonksiyonellikle uyum içinde olmasını sağlar Döküm toleransları.
Yanlış Yatırım Döküm Taslak Açılarından Kaynaklanan Yaygın Sorunlar
Dökümhanemizde, yetersiz konik açı, mum çıkarma aşamasında hemen sürtünme yaratır ve tüm üretim döngüsü boyunca zincirleme arızalara neden olur.
Mum Modeli Kırılması, Sürükleme İzleri ve Takım Aşınması
Bir mum modeli dik duvarlar boyunca yeterli rahatlık yoksa, kalıp açıldığında sürtünme devreye girer:
- Yırtık ve Kırık Modeller: Boşluk olmadan, soğuyan mum, metal boşluk duvarlarına yapışır ve ejection sırasında hassas burunları, kaburgaları ve ince bölümleri kırar.
- Yüzey Çizikleri ve Sürükleme İzleri: Yetersiz konik çekiş, mum yüzeyini aletle sürtünerek düzgün yüzeyi çiziyor ve nihai döküm yüzey kalitesini düşürüyor.
- Alet Kapsülü Çatlaması: Vakum kilitli desenleri dik duvarlı kalıplardan zorla çıkarmak, alüminyum veya çelik kalıplarda mekanik aşınmayı hızlandırır, keskin köşeleri yuvarlar ve zamanla ince ayırma çizgisi bütünlüğünü bozar.
Boyutsal Bozulma ve Kabuk Oluşumu Hataları
Hasar nadiren sadece görsel kusurlarla sınırlı kalır. Yanlış eğim açıları, temel olarak bileşen stabilitesini bozar:
- Desen Eğrilmesi: Düzensiz çıkış kuvvetleri, çıkış pimleri sıkışmış bölgelere karşı itildiğinde deseni büküp çevirir, kalıcı boyutsal sapmalara neden olur ve hatta daldırma başlamadan önce bile bozulmalara yol açar.
- Dengesiz Seramik Çorba Kaplama: Çizik veya mikro çatlak mum yüzeyleri standart çorba ıslatmasını engeller. Hava kabarcıkları yüzey yırtıklarında hapsolur, bu da erken çorba bozulmasına veya lokal kabuk dökülmesine neden olurken, döküm sırasında sorun yaratır.
- Metal Sızdırma Hataları: Mum desenindeki herhangi bir mikro yırtık doğrudan seramik kabuk kalıba aktarılır, sıvı alaşım akışında sızıntı, parlama veya ağır inclusiyon hatalarını davet eder.[4] Kendi hassas döküm içgörüleri ve malzeme performansı kriterlerimizden yola çıkarak, stabil desen çıkarımı öngörülebilir metalurji için mutlak temel olmaya devam ediyor.
Daha Yüksek Hurda Oranları ve İkincil İşleme Maliyeti
Sıfır eğimli veya düşük eğimli parçalar hızla bütçe kaybına yol açar:
| Sorun Alanı | Atölye Operasyonlarına Doğrudan Etki |
|---|---|
| Döküm Verimi | Kırık mum kümelerindeki ani artışlar, metal dökülmeden önce birincil kalıp verimini doğrudan azaltır. |
| Yeniden İşleme Maliyetleri | El ile bitirme, sürtünme izlerini giderme ve döküm çukurlarını kaynak yapma, operatör saatlerini azaltır. |
| İşleme Stoku | Deforme olmuş döküm duvarlar, büyük boyutlu sonrası işleme stok payları gerektirir; bu da neredeyse net şekilli dökümün pahalı bir ikinci CNC frezeleme işine dönüşmesine neden olur. |
Hassas Döküm Çekme Payları Hakkında Sıkça Sorulan Sorular
Hassas döküm için pratik olarak mutlak minimum çekme açısı nedir?
Standart üretimde, minimum yatırım döküm taslak açısı dış dikey yüzeylerde 0,5° tavsiye ediyoruz. Çok sığ detaylar ve yüksek cilalı kalıplar için 0,25° işe yarayabilirken, 0,5°'nin altına inmek balmumu modelin yırtılması, yüzeyin aşınması ve maliyetli takım aşınması riskini önemli ölçüde artırır.
Hassas döküm her zaman her dikey yüzeyde çekme açısı gerektirir mi?
Hayır, çekme açısı kesinlikle her yüzde zorunlu değildir. Tasarımlar bunu gerektirdiğinde düzenli olarak tam sıfır çekme (0°) elde ediyoruz, ancak bu durum aşağıdakiler gibi özel kalıplama yaklaşımları gerektirir:
Katlanabilir metal maçalar
Çözünebilir balmumu maçalar
Önceden şekillendirilmiş seramik maçalar
Çok parçalı mekanik yan hareketler
Bu yöntemler, çıkarma sırasında kalıp duvarına sürtünmeden detayın serbest bırakılmasını sağlayarak çekme gereksinimi ortadan kaldırır. Standart kalıp kurulumları için uygun açıların benimsenmesi, gelişmiş mumlar yatırım döküm parçaları üretim serileri boyunca tutarlı model bütünlüğünü ve boyutsal tekrarlanabilirliği sağlar.
Balmumu kalıp içindeki yüzey dokusu gerekli çekme açısını nasıl etkiler?
Kalıp yüzey bitişi, modelin ne kadar kolay serbest kalacağını doğrudan belirler. Ayna cilalı bir kalıp gözü (genellikle SPI A1 ila A3) sürtünmeyi en aza indirerek minimum çekme (0,5° ila 1°) kullanmamıza olanak tanır. Buna karşılık, daha pürüzsüz, dokulu veya elektro erozyon (EDM) bitişli takım yüzeyleri soğuyan balmumunu sıkıca tutar; bu yüzeylerdeki dikey duvarlar, ağır sürtünme izlerini ve model bozulmasını önlemek için en az 1,5° ila 3° çekme açısı gerektirir.
3D baskılı balmumu modeller çekme açısı sınırlamalarını aşabilir mi?
Evet. Hızlı kalıplama ve eklemeli imalat - 3D baskılı balmumu veya polimer modeller gibi - modelin çekileceği sert bir enjeksiyon kalıbı olmadığından, standart çekme açısı sınırlamalarını tamamen aşar. Bu yaklaşımı düşük hacimli prototipleme ve karmaşık geometriler sırasında sıklıkla kullanıyoruz; yatırım dövme kayıp mum işlemi özel metal kalıplara ihtiyaç duymadan gerçek dikey duvarlara, keskin alt kesimlere ve sıfır çekme arayüzlerine sahip bir yapıyı tam olarak hayata geçiriyoruz.
Referanslar
- Wikipedia - Yatırım dökümü (kayıp balmumu süreci genel bakış) ↩
- Hassas Döküm Enstitüsü - Döküm Tasarımı Sunumu (çekme açısı genellikle taraf başına ~0,5°) ↩
- İmalat Prosesleri - Hassas Döküm (çekme açısı isteğe bağlıdır; balmumu kalıp salımı vs seramik kabuk) ↩
- Yatırım Döküm Enstitüsü - Sektör derneği ana sayfası ↩

