


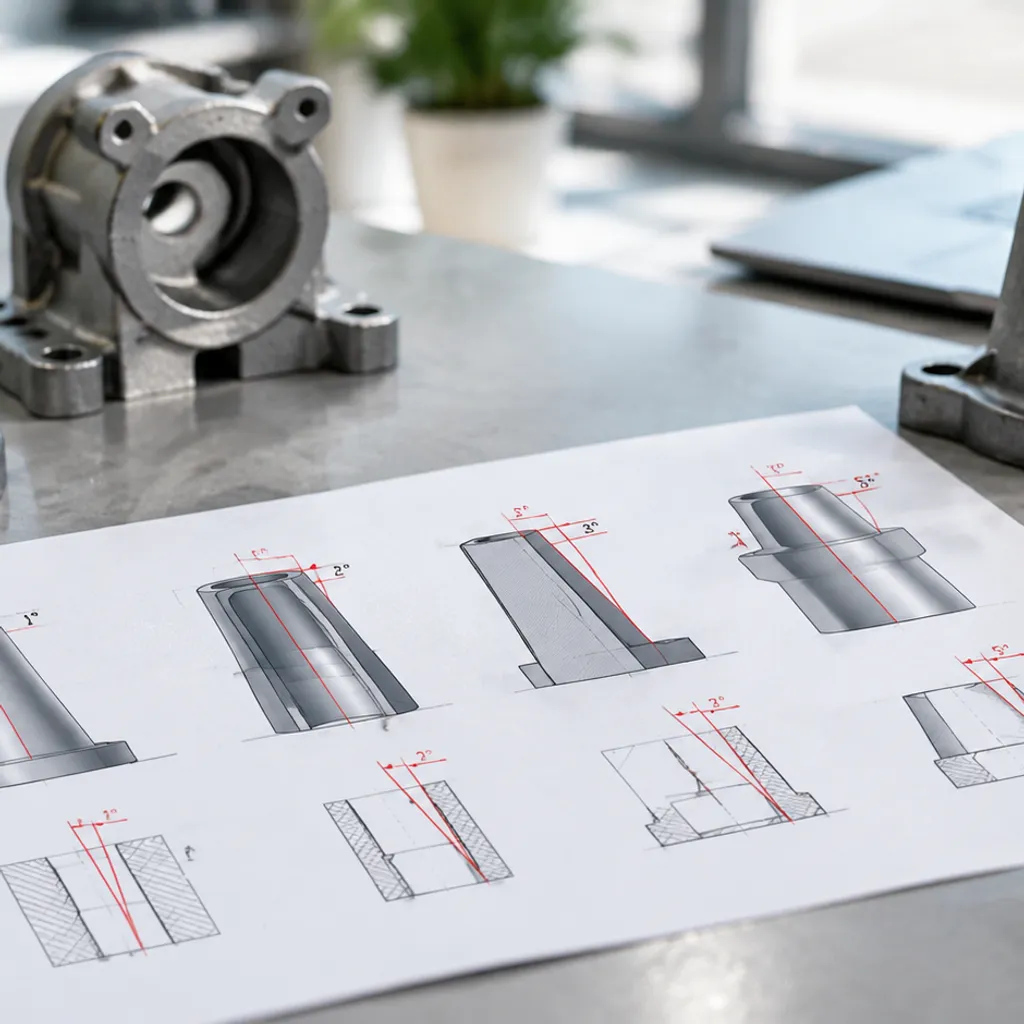
An investering casting utkastvinkel er den små skråningen på vertikale veggar som lar eit skjøre voks mønster forlate injeksjonsdøya utan å rive, skrape eller miste casting toleranser. Dei fleste ytre flater krev berre om lag 0,5° til 1,5°, medan djupe lommer og kjerner krev brattare avlaup fordi voks krymping grip innvendige pinnar. Denne guida dekkjer standard vinkelområde, når ekte null-utkast er gjennomførbart, verktøy- og geometritrade-offs, designpraksis for delingslinjer og filletter, og vanlege avfallsmodus når utkastet er feil.
Kvifor utkastvinkel for investering casting er viktig for voksdøyer
Utkastvinklar definerer suksessen til den innledande verktøyfasen. I presisjons tapt-voks casting, heller vi ikkje metall direkte i stive metallformer; vi injiserer først offer voks. Den investering casting utkastvinkel gir den essensielle skråningen på vertikale veggar som lar det skjøre voks mønsteret frigjere seg reint frå aluminium- eller stålinjeksjonsdøya. Uten ein bevisst skråning, bind friksjon mønsteret til hulrommet i døya, noko som kompromitterer delens nøyaktighet før den keramiske skalletøya er oppretta.[1]
Roller av utkastvinklar i skadefri fjerning av voksdøyer
Voksen utvider seg under injeksjonstrykk og trekk seg saman når den stivnar. Uten ein skikkeleg moldfrisettingsvinkel:
Vakuumlommer dannes bak djupe vertikale flater, og motstår utkast av mønsteret.
Voksen festar seg til rå verktøyvegger, noko som forårsakar overflate skraping og dragmerker.
Mechaniske utkastpinnar skyver gjennom myk voks i staden for å frigjere delen reint.
Førebygging av mønsterforvrenging, riving og mikrosprekkdanning
Når verktøyet grip eit mønster under utkast, blir den strukturelle integriteten til voksen øydelagt. Vi ser desse feilene på verkstaden kvar dag når utkastvinklar blir oversett:
Mønsterforvrenging: Krafta frå mekanisk utkast bøyer tynne ribber, og deformerer funksjonelle referansepunkt ut av sanne casting toleranser.
Riving: Høg friksjon langs høge vertikale funksjonar riv delikate profilar rett av løpssystemet.
Mikrosprekkdanning: Undergrunnsstrekkbrudd dannar seg i voks. Desse skjulte sprekkene overførast direkte til den keramiske lausninga, og skapar metallflash, innkapslingsfeil eller katastrofale delbrudd under metallkastinga.
Investeringsstøping vs. Sandstøping vs. Trykkstøping
Investeringkasting tilbyr uovertruffen designfridom og nesten-nettformevne, og krev langt mindre taper enn tradisjonelle metodar som investeringstøyping vs sandstøyping or investering støping vs. døystøping ruter.
| Støypemetode | Typisk utkastvinkel | Verktøykontaktmateriale | Hovudårsak til utkast |
|---|---|---|---|
| Investeringstøyping | 0,5° til 1,5° | Verktøystål/aluminium til mjuk voks | Vernar delikat voks mot rivning og deformasjon |
| Sandstøyping | 1,0° til 3,0° | Stiv mønster til komprimert sand | Hindrar sandforma veggar frå å falle saman ved mønstertrekk |
| Støyping | 1,0° til 2,0°+ | Hårdnad stålhulrom til smelta metall | Motstår kraftig termisk grep når det stivnar metall og krymper på kjernen |
Sidan voks har naturleg smøreevne og termisk samankryping vekk frå yttervegger av hulrommet, kan vi arbeide med mykje brattare vinklar enn sand eller høgtrykksgjennomstøyping. Men å designe med null taper utan ein spesialisert strategi er fortsatt eit høgrisiko spel.
Standard retningslinjer for utkastvinkel ved investeringkasting
I vårt støperi behandlar vi investering casting utkastvinkel som ein funksjonell eigenskap heller enn ein ettertanke, og balanserer rein utkast mot behov for sluttbearbeiding.
Utanfor loddrette sider: 0,5° til 1,5°
Utanfor veggar er lettast å frigjere fordi avkjølingsvoksen krymper vekk frå hulromsveggen.
- Standard utandørsvegger: A 0,5° til 1,0° utkast er tilstrekkeleg for dei fleste standard utandørsflater under 50 mm i høgde.[2]
- Høge loddrette sider: For høgder over 50 mm, å øke utkastet til 1,5° hindrar overflateskraping under utkast og forlenger levetida til voksinjeksjonsforma.
- Lavprofilgeometriar: Grunne utstikk under 10 mm kan av og til klare seg med 0,25°, forutsatt at forma er høgpolert.
Djupe lommer, blinde hol og interne kjerne: 1,5° til 3°
Interne hulrom krev mykje brattare utkastvinklar. Fordi voks krymper mot midten når det avkjøler, held det seg tett rundt faste stålkjerner eller interne formstifter.
- Blinde hol og overflatiske innrykk: Krev minst 1,5° for å unngå å rive mønsteret under uttak.
- Djupe lommer og interne ribber: Behov 2,0° til 3,0° utkast for å motverke krympingstrykk og sikre rein kjerneuttak utan deformasjon.
- Gjennomgåande hol: Når det er mogleg, deler vi kjerner frå begge sider for å redusere den nødvendige trekklengda og trekkvinkelen. For breiare designreglar, sjå vår presisjonsmetallstøyperiguide for ingeniørar og OEM-kjøparar.
Trekkvinklar basert på trekklengd og høgdeforhold
Jo djupare trekninga er, desto meir friksjon opplever voksforma under utkastet. Vi bruker desse standardforholda for å bestemme minimum trekktilpassingane:
| Funksjonstype | Funksjonsdjupne / Høgde | Anbefalt trekkvinkel | Viktig vurdering |
|---|---|---|---|
| Utvendig vegg | Opp til 25 mm | 0,5° | Voksen krymper vekk frå hulrommet |
| Utvendig vegg | 25 mm til 100 mm | 1,0° - 1,5° | Hindrar dragmerker på lange trekk |
| Innvendig lomme | Opp til 25 mm | 1,5° | Voksen trekker seg inn på kjernestiftet |
| Djup kjerne / hulrom | Over 25 mm | 2,0° - 3,0° | Eliminerer voksbrudd og klebeproblem i forma |
Å bruke desse standardtaperane tidleg i 3D CAD-modelleringa forhindrar kostbare formaendringar, reduserer avfallsraten for mønsteret, og opprettholder sanna nær-nett-form-toleransar.
Kan du støpe med null utkastvinkel i investeringsstøping?
Ja, du kan oppnå ein ekte null utkastvinkel (0°) i investeringsstøping, men det endrar korleis vi handterer verktøyet ditt og prosesserer dine voksmodellar.[3] Standard stive injeksjonsdøyer treng skråkanter for å ejecte voksmodellar rein. Når geometrien på delen din krev strengt vertikale veggar med null utkast i støpefunksjonar, går vi utanom standard mekanisk ejecting ved å bruke spesialiserte verktøykonfigurasjonar og offerinnsatser.
Scenarier der ekte null utkastvinkel (0°) er teknisk gjennomførbart
Nullutkast er praktisk under spesifikke produksjonsforhold:
- Korte vertikale trekkelengder: Overflate under 12 mm (0,5 tommer) der termisk voksinnskrenking trekker materialet naturlig innover og vekk fra hulromsvegger.
- Eksterne overflater i samsvar med åpne trekkretninger: Funksjoner der glidende støpsegments eller sideaksjoner trekker rett tilbake vinkelrett på overflaten før mønsterutkast.
- Additive mønsterarbeidsflyter: Verktøyfrie produksjonsmetoder. Når prototyper eller lavvolumsproduksjon unngår stive former helt, viser vår Veiledning for 3D-utskrift av støping for rein brent og null aske-Resiner hvordan ofrende utskrevne mønster produserer perfekte vertikale vegger uten utkaststraff.
Løselige kjerner, keramiske innsatser og sammenleggbare former
Når geometrien låser en nullutkastvegg inne i en lomme eller intern passasje, er standard metallverktøyuttrekk umulig. Vi løser disse geometrifellene med tre hovedmetoder:
- Fler-delte sammenleggbare metallformer: Segmenterte mekaniske kjerner kollapser innad mekanisk før utkast, og frigjør rette indre overflater uten å dra over voksen.
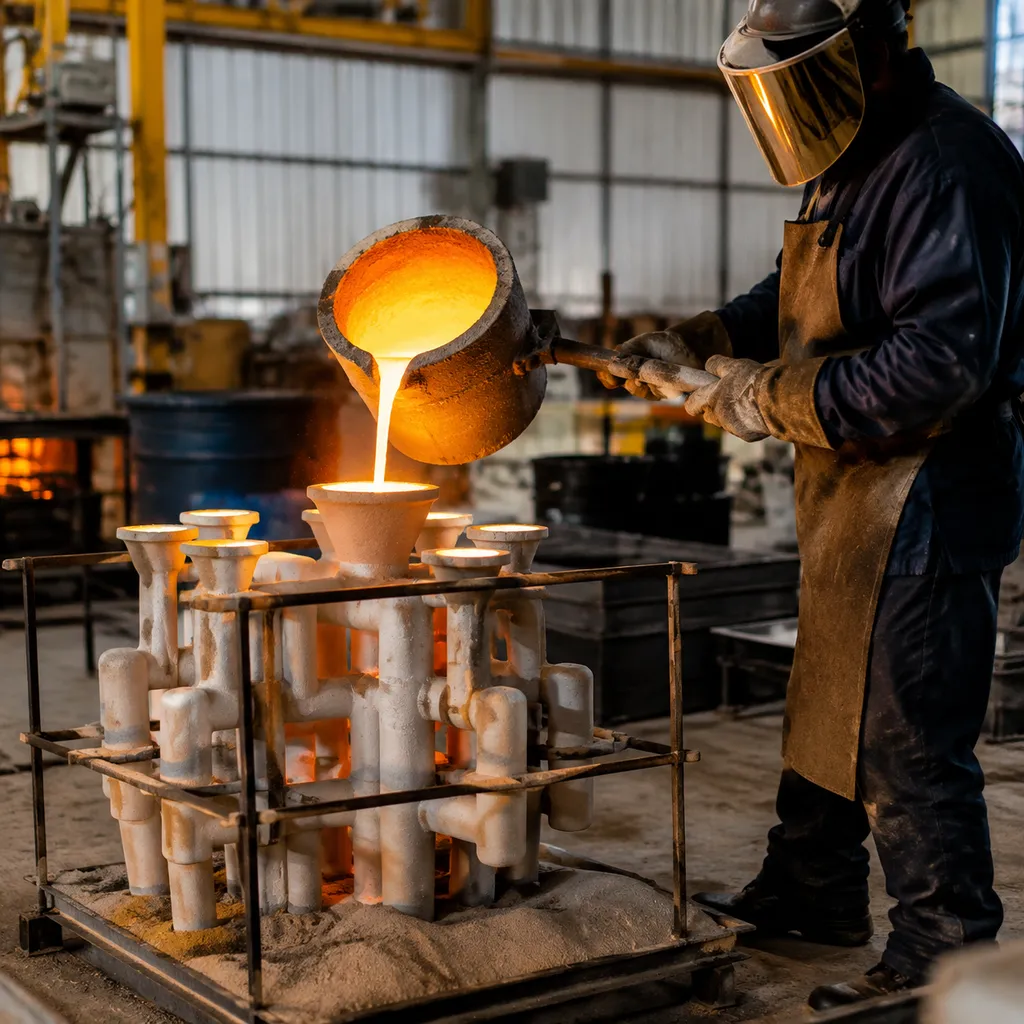
- Løselige voks-kjerner: Vi injiserer en initial kjerne med vannløselig voks, plasserer den inne i den primære voksformen, sprøyter det vanlige mønsteret rundt den, og løser opp kjernen i en mild syre- eller vannbad.
- Forhåndsformede keramiske kjerner: For høytemperaturlegeringer og komplekse nullutkast indre kanaler, setter vi inn stive keramiske kjerner direkte i voksformverktøyet. Keramikken forblir på plass under skallbygging og metallstøping, og løses opp kjemisk etter støpeprosessen er fullført.
Verktøykompleksitet, avfallsrater og kostnadsavveininger
Fjerning av utkastvinkelen i investeringsstøp alltid medfører driftsmessige kompromisser. Å veie verktøyinvestering mot sekundærbearbeiding hjelper å avgjøre om nullutkastverktøy er økonomisk forsvarlig:
| Verktøytilnærming | Utkastkapasitet | Verktøy Kostnad Multippelar | Syklus Tid & Avfallsinnvirkning |
|---|---|---|---|
| Standard CNC Aluminium Døype | 0,5° til 1,5° nødvendig | 1,0x (Grunnlag) | Raskaste injeksjonscyklusar, minimal avfall |
| Kollapsbar Mekanisk Døype | Ekte 0° mogleg | 1,8x - 2,5x | Høgare døypevedlikehald, moderat syklus tid |
| Løysbar Voks Kjerne System | Ekte 0° intern/ekstern | 2,2x - 3,0x | Dobbel injeksjonscyklus, høgare håndteringsavfall |
| Løysbar Keramisk Kjerne | Ekte 0° komplekse passasjar | 3,0x - 4,5x | Spesialisert etterstøyping utvasking, høgaste einingskostnad |
Nøkkelpunkt: Hvis designet ditt strengt krever 0° flater for å eliminere etterbearbeidingsmarginar, gir sammenleggbare verktøy eller offerkjerner netto-formresultat. Hvis liten overflatevinkling ikkje kompromitterer montering, oppretthald ein standard 0,5° helning for å bevare lågare verktøykostnader og pålitelege produksjonsutbytte.
Faktorar som bestemmer helningsvinkelen på investeringsstøping
Å velje den rette investering casting utkastvinkel er ikkje eit gjettingsspel. På støperiet handlar innstilling av helningsvinklar om korleis mønstervoks kjølar, korleis verktøyhòl er maskinert, og kor intrikat geometrien til delen din eigentleg er. Vi balanserer desse fire kritiske variablane for å sikre rein utkast av mønsteret utan å gå på kompromiss med nær-nett-formnøyaktighet.
Voksens krympingshastigheter og termisk sammentrekning
Mønstervoks oppfører seg ulikt avhengig av om det kjølar mot ein intern pinne eller ein ekstern hulvegg:
- Intern funksjonar grip verktøyet: Når voks kjølar, volumetrisk voks-krymping trekkjer materialet tett mot interne kjerner og pinnar. Desse overflatene krev ein aggressiv helning (vanlegvis 1,5° til 3°) for å forhindre rifter under utkast av mønsteret.
- Eksterne veggar krympar vekk: Voksen krympar naturleg vekk frå ytre hulflater, noko som betyr at ytre vertikale overflater treng mykje mindre helning (oftast 0,5° til 1°) for rein frigjering.
- Volumetriske skift: Tykke seksjonar kjølar betre, noko som fører til lokal sammentrekning som aukar dragkrefter mot støpeverktøyet.
Verktøyval av materiale og overflatepolering av hulrom
Friksjonen mellom den kjølande mønsteret og voks-mønsterverktøyet bestemmer kor mykje helning du må designe inn i delen:
| Verktøyvariabel | Aluminiumstøypedies | Herda stålformer |
|---|---|---|
| Groppolering | Raskt polert til speil/SPI- overflater | Kan oppnå høgare diamantpoleringar med lengre sliteevne |
| Termisk avleiring | Rask, jamn avkjøling; reduserer syklusstidene | Svakare avkjøling; held varmen lenger på djupe veggar |
| Minimalt utkastpåverknad | Krev ofte 1,0° på djupe trekk for å unngå galling av mjukt aluminium | Gjev betre tynnare taper (ned til 0,5°) på polerte rette trekk |
Delgeometri, veggtykkleik og djupe ribber
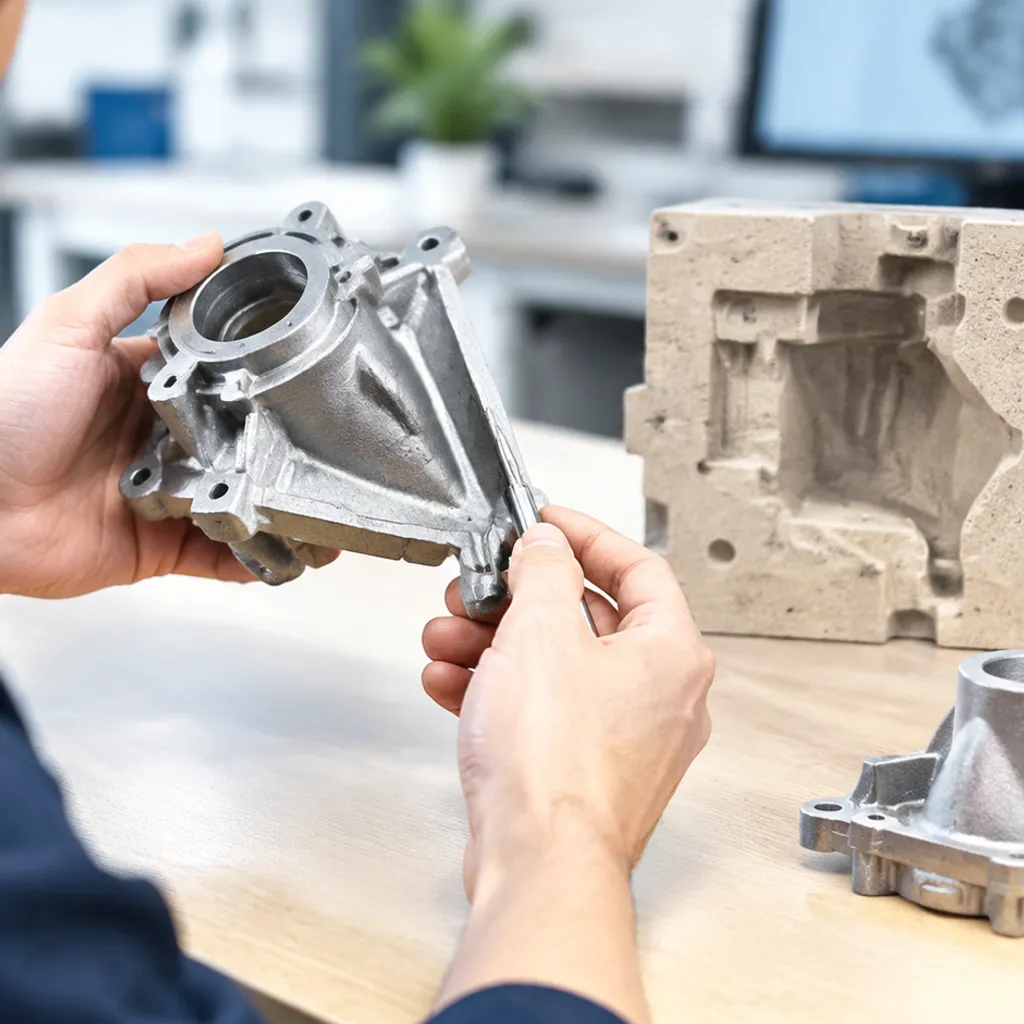
Jamn veggtjukkleik er målestokken for godt designe for støyp. Brå tverrsnittsovergangar skapar differensielle avkjølingshastigheiter, deformerer rette kanter og låser vertikale veggar mot verktøyet.
Djupe, smale ribber utgjer den største utfordringa. Etterkvart som verktøyets trekkdybde aukar, multipliserer mekanisk friksjon langs den vertikale strekninga. Vi legg til gradvis utkast til høge ribber - utvidar rota og taper mot spissen - for å sikre at mønstra frigjer seg utan å sprekke. Der utkastjusteringar ikkje kan tette gapet til strenge sluttmålingar, planlegg vi på førehand med rustfritt stålcNC-maskinering gjev oss moglegheit til å støype standard utkastprofilar og rydde opp i kritiske referanseflater seinare.
Overflatefinish og frigjeringseigenskapar
Grovere støypedekor genererer mekaniske låsar med parafinen. Om ei grop krev teksturerte EDM- eller matte overflater, aukar den nødvendige formfrigjeringvinkelen umiddelbart for å unngå riper.
Væske eller aerosol moldeutslepp agentar hjelper med å redusere utkastkraften, men dei kan samle seg i botnen av bratte, null-utsnitt lommer. Tilstrekkeleg utkast sikrar at utkastagentar dekkjer vertikale veggar jamt utan å samle seg, og beskyttar fine overflatefinishar og forhindrar voksforvrenging frå run til run.
Designpraksis for investeringsstøping Utkastvinklar
Å få investering casting utkastvinkel Rett handlar ikkje berre om å få voksmodellane til å gli ut av verktøyet lett. Det handlar om å beskytte komponentfunksjonen og halde produksjonskostnadene nede. Vi fokuserer på nokre velprøvde designreglar for å optimalisere voksmodellverktøy utan å gå på kompromiss med den endelige komponentgeometrien.
Strategisk plassering av delingslinje
Den raskaste måten å redusere unødvendige taper er smart delingslinjedesign. Vi deler voksinjeksjonsforma langs naturlige kanter, midtlinjer eller ikke-kritiske kosmetiske grenser:
- Del inn dybden på utsnittet: Å dele delen langs midtlinja kutter den vertikale veggdjupet i halvparten. Grunn dybde på hulrommet betyr at du trenger mindre taper for å støte ut mønsteret trygt.
- Hold kritiske flater isolerte: Ved å plassere delingslinjer langs funksjonelle flater, holder vi disse overflatene vinkelrette, og flytter kravene til utstøting helt til ikke-funksjonelle vegger.
- Minimer vitneskapsmerker: Strategisk plassering forhindrer delingsflekker på kritiske tetningsflater eller monteringsgrensesnitt, og bevarer din nøyaktige form.
Blanding av utstøtingsvinkler i filletter, ribber og bossar
Utstøtingsvinkler skal aldri se ut som en ettertanke. Vi blander taper naturlig inn i geometrien ved bruk av jevne radiusar og filletter:
- Strukturelle ribber: Taper ribbene litt frå botn til topp (vanligvis 1° til 1,5°). Dette fremmer ren utstøting av voksforma samtidig som det oppmuntrer til retningsbestemt herding når man heller smeltet metall.
- Monteringsbossar: Påfør eksterne taper direkte inn i bossens kropp, og blander rota inn i tilstøtende vegger med rike filletter for å forhindre stresskonsentrasjoner.
- Funksjonsintegrasjon: Når velge det beste metallet for støping, å blande desse overgangane jevnt sikrar jamn oppbygging av skallet og hindrar lokaliserte varmepunkt.
Balansering av dra med etterbehandlingsfrådrag
Der ein heilt flat, null-grad overflate er naudsynt for samanføyde delar, stol på sekundær etterbehandling i staden for å tvinge null dra på voksverktøyet.
| Designstrategi | Verktøypåverknad | Maskineringspåverknad | Beste bruk for |
|---|---|---|---|
| Legg dra til maskineringslageret | Standard open-and-shut-die | Renskapskut | Samanføyde flater med strenge flatheitskrav |
| Dra i "Plus"-retning | Lav-slitasje, enkel hulrom | Minimal ansiktsfresing | Bæringsseter og posisjoneringsstopp |
| Dra i "Minus"-retning | Bevarer klareringsomfanget | Lett kantfjerning | Klareringslommer og ikkje-samanføyde innrykk |
Legg til konusforma i ditt post-maskineringstillegg. Sørg for at minimumskjæringsdybda ryddar opp høgste punkt på den utforma veggen fullstendig, og eliminerer verktøyristing under CNC-operasjonar.
Kommunikasjon av utforming og referanser til referansepunkt på 2D-teikningar
Utydelege teikningar fører til avfall. Vi definerer alltid utformingsatferd klart på teikninga for å unngå produksjonskonfliktar:
- Spesifiser utformingsretning: Merk tydelig om utforminga legg til materiale (+), fjernar materiale (-), eller delar seg over den nominelle dimensjonen.
- Verne om referansepunktmål: Referansepunkt bør ligge på flate, ikkje-utforma funksjonar eller spesifikke målpunkt. Definer aldri ein referansepunkt langs ein utforma overflate utan å spesifisere nøyaktig kontaktpunktshøgde.
- Tydelige teikningsnotisar: Bruk standard merknader som "Alle udefinerte vertikale flater krev maks 1° utformingsvinkel, som legg til materiale vekk frå delingslinja." Dette held verktøyprodusentar i samsvar med funksjonelle krav støpetoleransar.
Vanlege problem forårsaka av feil utformingsvinklar i investeringsstøping
I våre støperiarundar skapar utilstrekkeleg taper umiddelbar friksjon under voksuttrekkingsfasen, og utløser kjede av feil gjennom heile produksjonsløpet.
Voksmodellbrudd, dragmerker og verktøyslitasje
Når ein voksmodell manglar tilstrekkeleg avlasting langs vertikale veggar, tek friksjonen over når forma opnar seg:
- Tårna og brotne modeller: Utan klarering bind den avkjølande voksen seg mot metallsformvegger, og knekker delikate bossar, ribbar og tynne seksjonar under utkastet.
- Overflaterevning og dragmerker: Utilstrekking av taper drar voksansiktet mot verktøyet, riper opp den glatte overflata og forringer sluttformen på støpeoverflata.
- Verktøykavitet-galling: Å tvinge vakuumlåste mønster ut av rettvegga former akselererer mekanisk slitasje på aluminium- eller stålarbeidsverktøy, avrunder skarpe hjørner og øydelegger den fine delingslinjeintegriteten over tid.
Dimensjonal forvrengning og feil ved skallbygging
Skade stoppar sjeldan ved visuelle merker. Feil i utkastvinklar deformerer fundamentalt komponentstabiliteten:
- Mønsterbøying: Ujevn utkastkraft vrir og bøyer mønsteret når utstøtingsstiftene trykkjer mot fastlåste seksjonar, og introduserer permanente dimensjonsavvik før dipping i det heile tatt byrjar.
- Ujamn keramisk slurry-belegg: Skrapte eller mikrosprekke voksflater forstyrrer standard slurry-våtning. Luftbobler blir fanget i overflatesplittar, noko som fører til tidleg slurry-oppbrot eller lokal skallflising under avvasking.
- Feil ved metallinfiltrasjon: Ei mikrosprekk i voks-mønsteret overførast direkte til den keramiske skallet, noko som inviterer flytande legering, flash eller store innkapslingsfeil under støypinga.[4] Drawing from our innsikt i presisjonsstøping og materialprestasjon referanser, forblir stabil mønsteruttrekking den absolutte grensa for forutsigbar metallurgi.
Høgare avfallsrater og sekundær maskineringsoverhead
Null-utkast eller under-utkast deler blir raskt kostnadsdrivande:
| Problemområde | Direkte påverknad på produksjonsgolvet |
|---|---|
| Støperiytelse | Spike i sprekkete voksgrupper reduserer direkte primærformutbyttet før metallet blir støpt. |
| Reparasjonskostnader | Omfattande handsliping, utjamning av dragmerker og sveising av støpegropar krev operatørtimar. |
| Maskinering av lager | Forvrengde støpevegger krev større ettermaskineringstillegg, noko som gjer ein nesten-nett-form støyping til eit dyrt sekundært CNC-fresingsarbeid. |
Ofte stilte spørsmål om investeringsstøping og trekkvinklar
Kva er den absolutte minste trekkvinkelen som er praktisk for investeringsstøping?
Ved standard produksjon anbefaler vi ein minimum investering casting utkastvinkel på 0,5° på ytre vertikale flater. Mens 0,25° kan fungere for veldig flate funksjonar med høgpolerte former, aukar det vesentleg risikoen for at voksmodellen rivnar, overflata blir ripete, og verktøyet slites unødvendig mykje.
Krev investeringsstøping alltid trekkvinklar på kvar vertikal flate?
Nei, trekk er ikkje strengt nødvendig på kvar enkelt flate. Vi oppnår regelmessig ekte null trekk (0°) når design krev det, men det krev spesialiserte verktøytilnærmingar som:
Kollapsbare metallkjerner
Løysbare voks-kjerner
Før-forma keramikk-kjerner
Fler-delt mekaniske side-aksjonar
Disse metodane eliminerer behovet for trekk ved å frigjere funksjonen utan å dra mot forma during uttaking. For standard verktøyoppsett, sikrar bruk av riktige vinklar saman med avanserte voksar for investeringsstøpe delar ein konsekvent modellintegritet og dimensjonsmessig reproduserbarheit over produksjonskøar.
Korleis påverkar overflatetexturen inne i voksforma krav til trekk?
Overflatetilslaget på forma bestemmer kor lett modellen slepp. Ein speilpolert forma (vanlegvis SPI A1 til A3) minimerer friksjonen, og gjer det mogleg å bruke minimale trekkvinklar (0,5° til 1°). Tilsvarande vil grovare, teksturerte eller EDM-oppussa verktøyflater gripe innkjølt voks tett; vertikale veggar på desse finishane krev minst 1,5° til 3° trekk for å unngå kraftige dragmerker og deformasjon av modellen.
Kan 3D-printede voksmodellar omgå krav om trekkvinkel?
Ja. Rask verktøyproduksjon og additiv produksjon - som 3D-printede voks- eller polymermodellar - omgår heilt standard krav til trekkvinklar fordi det ikkje er nokon fast injeksjonsforma å dra modellen ut frå. Vi brukar denne tilnærminga ofte under lågvolums prototyping og komplekse geometriar, og oppnår fullt ut investeringstøyping tapte voksprosess som har ekte vertikale veggar, skarpe underkutt og null-trekk grensesnitt utan spesialiserte metallformer.

