


An angolo di inclinazione per la colata in investimento è la leggera inclinazione sulle pareti verticali che permette a un fragile modello in cera di uscire dallo stampo di iniezione senza strapparsi, graffiarsi o perdere le tolleranze di colata. La maggior parte delle facce esterne richiede solo circa 0,5° a 1,5°, mentre tasche profonde e nuclei necessitano di un rilievo più ripido perché la contrazione della cera aggrappa i perni interni. Questa guida copre le gamme di angoli standard, quando è fattibile un vero zero draft, i compromessi tra attrezzature e geometria, le pratiche di progettazione per linee di partenza e raccordi, e le modalità di scarto più comuni quando l'inclinazione è sbagliata.
Perché l'angolo di inclinazione nella colata in investimento è importante per i modelli in cera
Gli angoli di inclinazione definiscono il successo della fase iniziale di attrezzatura. Nella colata in investimento a perdita di precisione, non versiamo il metallo direttamente in stampi rigidi in metallo; iniettiamo prima la cera sacrificabile. Il angolo di inclinazione per la colata in investimento fornisce la taper essenziale sulle pareti verticali che permette a quel fragile modello in cera di rilasciarsi pulitamente dallo stampo di iniezione in alluminio o acciaio. Senza una taper intenzionale, l'attrito blocca il modello nella cavità dello stampo, compromettendo la precisione del pezzo prima ancora che venga creata la forma in ceramica.[1]
Ruolo degli angoli di inclinazione nel rimuovere il modello in cera senza danni
La cera si espande sotto pressione di iniezione e si contrae mentre si solidifica. Senza un angolo di rilascio adeguato:
Si formano sacche di vuoto dietro facce verticali profonde, resistendo all'espulsione del modello.
La cera aderisce alle pareti grezze dello stampo, causando graffi sulla superficie e segni di trascinamento.
Perni di espulsione meccanici spingono attraverso la cera morbida invece di rilasciare il pezzo in modo pulito.
Prevenire la deformazione del modello, la rottura e le microfessure
Quando l'attrezzatura afferra un modello durante l'espulsione, l'integrità strutturale della cera viene compromessa. Vediamo questi fallimenti ogni giorno sul banco di lavoro quando si trascurano gli angoli di inclinazione:
Deformazione del modello: La forza dell'espulsione meccanica piega le nervature sottili, deformando i punti di riferimento funzionali fuori dalle tolleranze di colata corrette.
Rottura: Elevata frizione lungo caratteristiche verticali alte strappa profili delicati direttamente dal sistema di canali.
Microfessure: Le crepe di tensione sotto superficie si formano nella cera. Queste fratture nascoste si trasferiscono direttamente nella sospensione di ceramica, creando flash di metallo, difetti di inclusione o fallimenti catastrofici del pezzo durante la colata del metallo.
Fusione a cera persa vs. Fusione a sabbia vs. Fusione a pressofusione
La fusione a cera persa offre una libertà di progettazione senza pari e una capacità di forma quasi netta, richiedendo molto meno taper rispetto a metodi tradizionali come colata in investimento vs colata in sabbia or colata in investimento vs pressofusione percorsi.
| Metodo di colata | Angolo di bozza tipico | Materiale di contatto degli utensili | Motivo principale della bozza |
|---|---|---|---|
| Fusione a cera persa | 0,5° a 1,5° | Acciaio/aluminio per utensili su cera morbida | Protegge la cera delicata da strappi e deformazioni |
| Fusione a sabbia | 1,0° a 3,0° | Stampo rigido su sabbia compattata | Previene il crollo delle pareti dello stampo di sabbia durante il disegno dello stampo |
| Colata in pressofusione | 1,0° a 2,0°+ | Cavità in acciaio temprato per metallo fuso | Resiste alla presa termica severa mentre il metallo in solidificazione si restringe sul nucleo |
Poiché la cera presenta una lubrificazione naturale e una contrazione termica lontano dalle pareti esterne della cavità, possiamo lavorare con angoli molto più stretti rispetto alla sabbia o alla pressofusione ad alta pressione. Tuttavia, progettare con zero taper senza una strategia specializzata rimane un gioco ad alto rischio.
Linee guida standard per l'angolo di bozza nella fusione a cera persa
Nel nostro fonderia, trattiamo il angolo di inclinazione per la colata in investimento come una caratteristica funzionale piuttosto che un ripensamento, bilanciando una facile espulsione con le esigenze di lavorazione finale.
Facce Verticali Esterne: 0,5° a 1,5°
Le pareti esterne sono le più facili da rilasciare perché la cera di raffreddamento si contrae allontanandosi dalle pareti della cavità.
- Pareti esterne standard: A 0,5° a 1,0° la pendenza è sufficiente per la maggior parte delle superfici esterne standard con altezza inferiore a 50 mm.[2]
- Facce verticali alte: Per altezze superiori a 50 mm, aumentare la pendenza a 1,5° evita graffi sulla superficie durante l'espulsione e prolungano la durata della vita utile dello stampo per iniezione di cera.
- Geometrie a profilo basso: Gradini esterni poco profondi sotto i 10 mm possono occasionalmente essere realizzati con 0,25°, purché la cavità dello stampo sia altamente lucidata.
Tasche profonde, fori ciechi e nuclei interni: 1,5° a 3°
Le cavità interne richiedono angoli di pendenza molto più ripidi. Poiché la cera si restringe verso il centro durante il raffreddamento, si aggrappa saldamente attorno a qualsiasi nucleo in acciaio fisso o perni interni dello stampo.
- Fori ciechi e incavi poco profondi: Richiedono almeno 1,5° per evitare di strappare il modello durante l'estrazione.
- Tasche profonde e nervature interne: Necessità 2,0° a 3,0° di pendenza per contrastare la pressione di restringimento e garantire un'estrazione pulita del nucleo senza deformazioni.
- Fori passanti: Quando possibile, dividiamo i nuclei da entrambi i lati per ridurre la profondità di estrazione necessaria e l'angolo di tiro. Per regole di progettazione più ampie, consultare il nostro guida alla fusione di metalli di precisione per ingegneri e acquirenti OEM.
Angoli di tiro basati sulla profondità di estrazione e sul rapporto di altezza
Più profonda è l'estrazione, più attrito incontra il modello di cera durante l'espulsione. Utilizziamo questi rapporti standard per determinare le tolleranze minime di tiro:
| Tipo di caratteristica | Profondità della caratteristica / Altezza | Angolo di tiro raccomandato | Considerazione chiave |
|---|---|---|---|
| Parete esterna | Fino a 25 mm | 0,5° | La cera si restringe lontano dalla cavità |
| Parete esterna | Da 25 mm a 100 mm | 1,0° - 1,5° | Previene tracce di trascinamento su estrazioni lunghe |
| Sacco interno | Fino a 25 mm | 1,5° | La cera si contratta sul perno del nucleo |
| Nucleo / Cavità profonda | Oltre 25 mm | 2,0° - 3,0° | Elimina rotture della cera e adesione allo stampo |
Applicare queste pendenze standard precocemente nella modellazione CAD 3D evita costose modifiche allo stampo, riduce i tassi di scarto del modello e preserva le tolleranze di forma quasi netta.
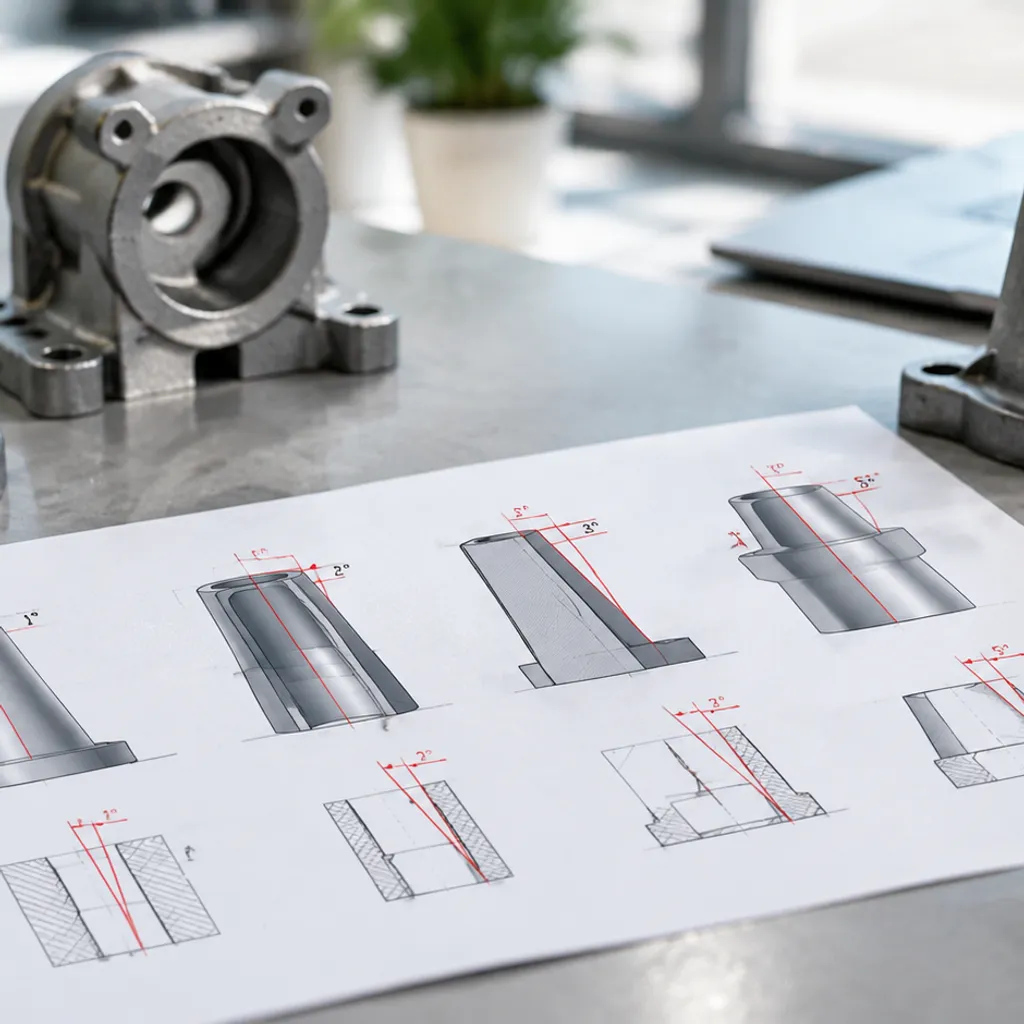
Puoi ottenere una colata con angolo di scarico zero in colata in investimento?
Sì, puoi raggiungere un vero angolo di scarico zero (0°) nella colata in investimento, ma ciò modifica il modo in cui gestiamo i tuoi stampi e il processo dei tuoi modelli di cera.[3] Gli stampi rigidi standard per iniezione necessitano di inclinazioni per espellere pulitamente i modelli di cera. Quando la geometria del pezzo richiede pareti rigorosamente verticali con caratteristiche di colata a angolo di scarico zero, bypassiamo l'espulsione meccanica standard utilizzando configurazioni di stampi specializzati e inserti sacrificabili.
Scenario in cui un vero angolo di scarico zero (0°) è tecnicamente fattibile
La bozza zero è praticabile in condizioni di produzione specifiche:
- Brevi lunghezze di tiro verticale: Facce poco profonde sotto i 12 mm (0,5 pollici) dove la contrazione della cera termica tira il materiale naturalmente verso l'interno e lontano dalle pareti della cavità.
- Superfici esterne allineate con le direzioni di trazione aperte: Caratteristiche in cui segmenti di stampo scorrevoli o azioni laterali tirano dritto indietro perpendicolarmente alla faccia prima dell'espulsione del modello.
- Flussi di lavoro per modelli additivi: Percorsi di produzione senza utensili. Quando prototipi o produzioni a basso volume bypassano completamente gli stampi rigidi, verificare il nostro guida alla stampa 3D per la fusione per un burnout pulito e resine senza ceneri mostra come i modelli stampati sacrificiali producono pareti perfettamente verticali senza penalità di bozza.
Nuclei Solubili, Inserti in Ceramica e Stampi Collassabili
Quando la geometria blocca una parete a bozza zero all’interno di una tasca o di un passaggio interno, le trazioni standard degli utensili metallici sono impossibili. Risolviamo queste trappole geometriche con tre metodi principali:
- Stampi Collassabili in Metallo Multi-Pezzo: I nuclei meccanici segmentati collassano verso l’interno meccanicamente prima dello strappo, liberando facce interne dritte senza trascinare sulla cera.
- Nuclei di Cera Solubili: Iniettiamo un nucleo iniziale usando cera solubile in acqua, lo posizioniamo all’interno dello stampo in cera principale, realizziamo il modello regolare intorno ad esso e dissolviamo il nucleo in una soluzione acida leggera o in acqua.
- Nuclei in Ceramica Pre-Formati: Per leghe ad alta temperatura e canali interni complessi a bozza zero, inseriamo nuclei in ceramica rigida direttamente nello stampo in cera. La ceramica rimane in posizione durante la costruzione del guscio e la colata del metallo, dissolvendosi chimicamente dopo la solidificazione della fusione.
Complessità degli Stampi, Tassi di Scarto e Trade-off di Costo
Eliminare l’angolo di bozza nelle fusioni a investimento introduce sempre compromessi operativi. Valutare il capitale degli stampi rispetto alle lavorazioni secondarie aiuta a determinare se gli stampi a bozza zero siano economicamente vantaggiosi:
| Approccio agli Stampi | Capacità di bozza | Moltiplicatore del costo degli stampi | Impatto sui tempi di ciclo e sugli scarti |
|---|---|---|---|
| Stampo standard in alluminio CNC | Richiesti da 0,5° a 1,5° | 1,0x (Linea di base) | Cycle di iniezione più veloci, scarti minimi |
| Stampo meccanico pieghevole | Possibile vero 0° | Da 1,8x a 2,5x | Manutenzione dello stampo più elevata, tempo di ciclo moderato |
| Sistema di nucleo in cera solubile | Vero 0° interno/esterno | Da 2,2x a 3,0x | Doppio ciclo di iniezione, scarti di gestione più elevati |
| Nucleo in ceramica leachable | Vero 0° passaggi complessi | Da 3,0x a 4,5x | Levigatura post-cast specializzata, costo unitario più alto |
Punto chiave: Se il tuo progetto richiede strettamente facce a 0° per eliminare le tolleranze post- lavorazione, utensili collapsibili o nuclei sacrificabili offrono risultati a forma netta. Se una lieve inclinazione superficiale non compromette l'assemblaggio, mantenere una bozza standard di 0,5° preserva costi di utensili inferiori e rese di produzione affidabili.
Fattori che determinano l'angolo di bozza della tua fusione a investimento
Scegliere il giusto angolo di inclinazione per la colata in investimento non è un gioco di indovinelli. Sul pavimento della fonderia, impostare gli angoli di inclinazione dipende da come si raffreddano le cere del modello, da come vengono lavorate le cavità degli utensili e da quanto è complessa la geometria del pezzo. Bilanciamo queste quattro variabili critiche per garantire una facile espulsione del modello senza compromettere la precisione quasi a forma netta.
Tassi di restringimento della cera e contrazione termica
La cera del modello si comporta diversamente a seconda che si raffreddi contro un perno interno o una parete di cavità esterna:
- Caratteristiche interne che afferrano l'utensile: Man mano che la cera si raffredda, il restringimento volumetrico della cera tira il materiale saldamente su nuclei e perni interni. Queste superfici richiedono un angolo di bozza aggressivo (tipicamente da 1,5° a 3°) per prevenire strappi durante l'espulsione del modello.
- Le pareti esterne si restringono allontanandosi: La cera si restringe naturalmente dalle facce esterne della cavità, il che significa che le superfici verticali esterne necessitano di una bozza molto inferiore (spesso da 0,5° a 1°) per una rimozione pulita.
- Spostamenti volumetrici: Le sezioni più spesse si raffreddano più lentamente, causando contrazioni localizzate che aumentano le forze di attrito contro le pareti dello stampo.
Scelte di materiali per gli utensili e lucidatura delle cavità
L'attrito tra il modello in raffreddamento e il utensile del modello in cera determinano quanta bozza devi progettare nel pezzo:
| Variabile dell'utensile | Stampi in Alluminio | Stampi in Acciaio Temperato |
|---|---|---|
| Lucidatura della cavità | Facilmente lucidabile con finiture a specchio/SPI | Può raggiungere finiture con diamante più elevate con una maggiore durata d'uso |
| Dissipazione Termica | Raffreddamento rapido e uniforme; riduce i tempi di ciclo | Raffreddamento più lento; mantiene il calore più a lungo sulle pareti profonde |
| Impatto minimo del dislivello | Spesso richiede 1,0° sulle estrazioni profonde per evitare il bloccaggio dell'alluminio morbido | Consente angoli di taper più stretti (fino a 0,5°) sulle estrazioni dritte lucidate |
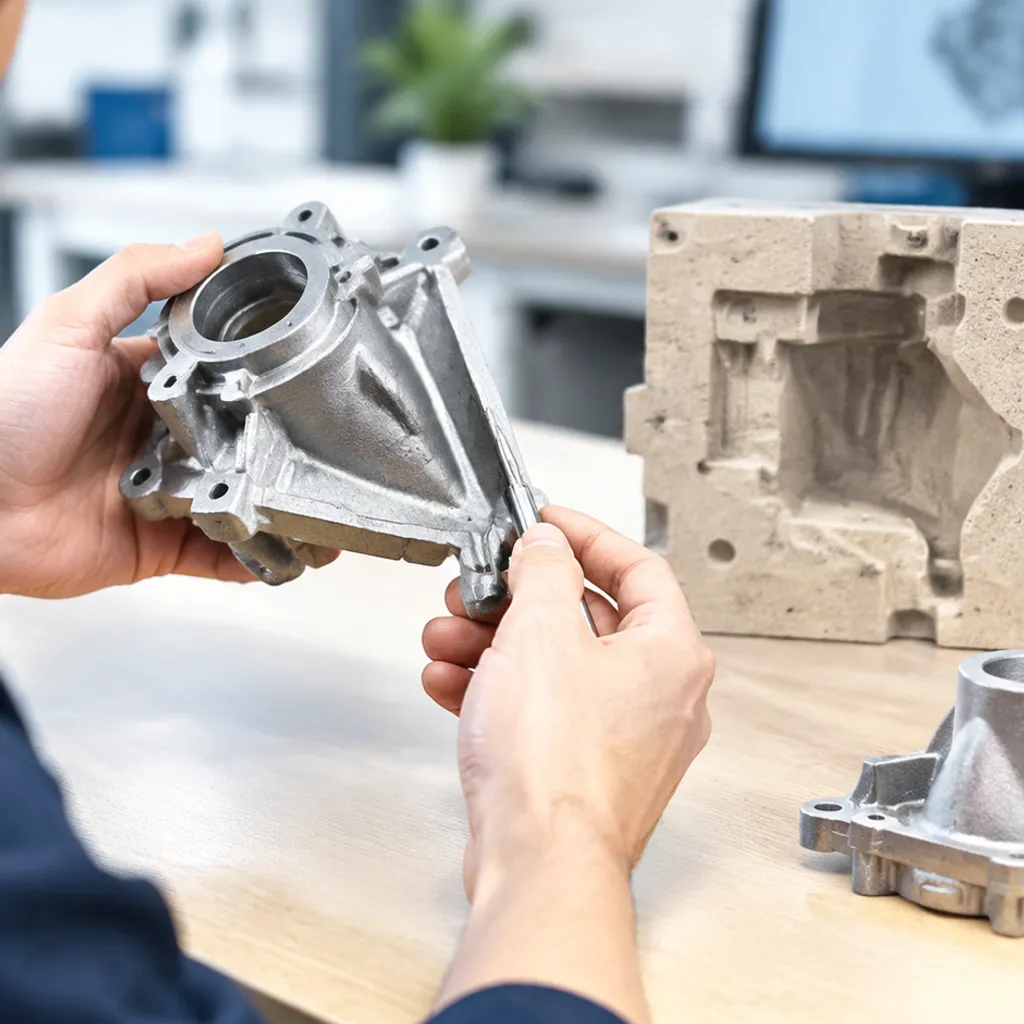
Geometria del pezzo, spessore delle pareti e nervature profonde
Uniforme spessore della parete è il punto di riferimento della qualità progettare per la pressofusione. Transizioni improvvise nella sezione trasversale creano tassi di raffreddamento differenziali, deformando i bordi dritti e bloccando le pareti verticali contro gli utensili.
Le nervature profonde e strette rappresentano il maggior ostacolo. Man mano che aumenta la profondità di estrazione degli utensili, l'attrito meccanico si moltiplica lungo la corsa verticale. Aggiungiamo un draft progressivo alle nervature alte - allargando la radice e affinandosi verso la punta - per garantire che i modelli si stacchino senza crepe. Quando le regolazioni del draft non riescono a colmare il divario con le tolleranze finali strette, pianificare in anticipo con l'alesatura CNC dell'acciaio inossidabile ci permette di realizzare profili di draft standard e di rifinire successivamente le superfici di riferimento critiche.
Finitura superficiale e comportamento dell'agente distaccante
Le finiture più grezze degli stampi generano interblocchi meccanici con la cera. Se una cavità richiede finiture EDM testurizzate o opache, l'angolo di distacco dello stampo richiesto aumenta immediatamente per prevenire graffiature.
Liquido o aerosol rilascio dello stampo gli agenti aiutano a ridurre la forza di estrazione, ma possono accumularsi sul fondo di tasche ripide e senza correnti d'aria. Una pendenza adeguata garantisce che gli agenti di distacco rivestano uniformemente le pareti verticali senza accumuli, proteggendo le finiture superficiali delicate e prevenendo la deformazione della cera di run dopo run.
Pratiche di progettazione per angoli di inclinazione nella colata in investimento
Ottenere il angolo di inclinazione per la colata in investimento la giusta progettazione non riguarda solo il far scivolare facilmente i modelli in cera dallo stampo. Si tratta di proteggere la funzione del componente e mantenere bassi i costi di produzione. Ci concentriamo su alcune regole di progettazione collaudate per ottimizzare lo stampo del modello in cera senza compromettere la geometria finale del componente.
Posizionamento strategico della linea di divisione
Il modo più rapido per ridurre gli sformi non necessari è un intelligente design della linea di divisione. Dividiamo lo stampo per iniezione di cera lungo i bordi naturali, le linee d'asse o i confini estetici non critici:
- Dividere la profondità di estrazione: La divisione del pezzo lungo la sua linea d'asse dimezza la profondità della parete verticale. Una minore profondità della cavità significa che è necessario un minore sformo per estrarre il modello in sicurezza.
- Mantenere le superfici piane critiche isolate: Posizionando le linee di divisione lungo le facce funzionali, manteniamo tali superfici perpendicolari, spostando interamente i requisiti di sformo sulle pareti non funzionali.
- Minimizzare i segni di giunzione: Un posizionamento strategico evita la bava di stampaggio sulle facce di tenuta critiche o sulle interfacce di montaggio, preservando la forma netta.
Integrazione degli angoli di sformo in raccordi, nervature e bossoli
Gli angoli di sformo non dovrebbero mai sembrare un'aggiunta posteriore. Fondiamo i rastremamenti in modo naturale nella geometria utilizzando raggi e raccordi fluidi:
- Nervature strutturali: Rastremare leggermente le nervature dalla base alla punta (in genere da 1° a 1,5°). Ciò favorisce il distacco pulito dallo stampo in cera, incoraggiando al contempo la solidificazione direzionale durante la colata del metallo fuso.
- Bossoli di montaggio: Applicare sformi esterni direttamente sul corpo del bossolo, raccordando la base alle pareti adiacenti con generosi raccordi per prevenire concentrazioni di tensioni.
- Integrazione delle caratteristiche: Quando scelta del metallo migliore per la fusione, mescolare queste transizioni in modo uniforme garantisce un accumulo uniforme della conchiglia e previene punti caldi localizzati.
Bilanciare la bozza con le tolleranze di post- lavorazione
Dove una superficie perfettamente piatta, a zero gradi, è obbligatoria per le parti di accoppiamento, affidarsi alla finitura secondaria piuttosto che forzare la bozza zero sul modello in cera.
| Strategia di progettazione | Impatto degli stampi | Impatto della lavorazione | Migliore utilizzo |
|---|---|---|---|
| Aggiungere la bozza al materiale di lavorazione | Stampo standard a apertura e chiusura | Taglio di pulizia semplice | Facce di accoppiamento con tolleranze di planarità strette |
| Bozza nella direzione "Plus" | Cavità a basso usura e semplice | Minimo fresaggio delle facce | Sedili per cuscinetti e fermagli di posizionamento |
| Bozza nella direzione "Minus" | Preserva l'involucro di clearance | Sbavatura leggera dei bordi | Tasche di clearance e recessi non di accoppiamento |
Aggiungi la taper alla tua margini post- lavorazione. Assicurarsi che la profondità minima di taglio pulisca completamente il punto più alto della parete sagomata, eliminando vibrazioni dell'utensile durante le operazioni CNC.
Comunicare le Referenze di Prototipo e Datum sui disegni 2D
I disegni poco chiari causano scarti. Definiamo sempre chiaramente il comportamento del prototipo sul disegno per evitare controversie di produzione:
- Specificare la direzione del prototipo: Annotare chiaramente se il prototipo aggiunge materiale (+), rimuove materiale (-), o si distribuisce lungo la dimensione nominale.
- Proteggere i target di datum: I datum dovrebbero essere posizionati su caratteristiche piane, non sagomate, o su punti specifici di riferimento. Mai definire un datum lungo una superficie sagomata senza specificare l'altezza di contatto esatta.
- Note esplicite sul disegno: Usare indicazioni standard come "Tutte le facce verticali non specificate richiedono un angolo di prototipo massimo di 1°, aggiungendo materiale lontano dalla linea di separazione." Questo mantiene gli utensili allineati con le funzionalità Tolleranze di colata.
Problemi comuni causati da angoli di prototipo errati nella fusione a investimento
Nei nostri cicli di fusione, una inclinazione insufficiente crea attrito immediato durante la fase di estrazione della cera, causando fallimenti a cascata in tutto il ciclo di produzione.
Rottura del Modello in Cera, Segni di Attrito e Usura degli Strumenti
Quando un modello in cera manca di adeguato rilievo lungo le pareti verticali, l'attrito prende il sopravvento nel momento in cui lo stampo si apre:
- Modelli Strappati e Fratturati: Senza gioco, la cera raffreddata si blocca contro le pareti della cavità in metallo, rompendo boss, nervature e sezioni sottili durante l'estrazione.
- Graffi sulla superficie e segni di attrito: Il taper insufficiente trascina la superficie di cera contro lo strumento, graffiando la finitura liscia e degradando la qualità della superficie finale della fusione.
- Galling della cavità dello strumento: Forzare l'estrazione di modelli bloccati dal vuoto da stampi a pareti dritte accelera l'usura meccanica sugli utensili in alluminio o acciaio, arrotondando gli angoli acuti e rovinando l'integrità della linea di separazione nel tempo.
Distorsione dimensionale e fallimenti nella costruzione del guscio
Il danno raramente si ferma alle imperfezioni visive. Gli angoli di estrusione errati deformano fondamentalmente la stabilità del componente:
- Deformazione del modello: Le forze di espulsione irregolari torcono e piegano il modello mentre i perni di espulsione spingono contro le sezioni bloccate, introducendo deviazioni dimensionali permanenti prima ancora che inizi l'immersione.
- Coating incoerente di slurry ceramico: Superfici di cera graffiate o micro-craccate disturbano l'adesione standard dello slurry. Le bolle d'aria rimangono intrappolate nelle lacrime superficiali, causando la rottura prematura dello slurry o lo sfaldamento locale del guscio durante il dewaxing.
- Difetti di infiltrazione del metallo: Qualsiasi micro-strap in un modello di cera si trasferisce direttamente nello stampo in guscio ceramico, favorendo fuoriuscite di lega liquida, flash o difetti di inclusioni pesanti durante la colata.[4] Prendendo spunto dai nostri fusione di precisione e sulle prestazioni dei materiali punti di riferimento, l'estrazione stabile del modello rimane il parametro di base assoluto per una metallurgia prevedibile.
Aumenti dei tassi di scarto e overhead di lavorazioni secondarie
Parti senza angoli di tiro o con angoli di tiro insufficienti diventano rapidamente un problema di budget:
| Area problematica | Impatto diretto sulle operazioni in officina |
|---|---|
| Resa della fonderia | Le punte di cluster di cera crepata riducono direttamente la resa dello stampo primario prima che venga versato il metallo. |
| Costi di Rielaborazione | Finitura manuale estesa, eliminazione delle tracce di trascinamento e saldatura delle cavità di fusione che richiedono ore di lavoro dell'operatore. |
| Scorte di Lavorazione | Le pareti di fusione deformate richiedono allowances di scorte di post-lavorazione sovradimensionate, trasformando una fusione quasi a forma netta in un costoso lavoro di fresatura CNC secondaria. |
Domande frequenti sul angoli di inclinazione nel colaggio a investimento
Qual è l'angolo di inclinazione minimo pratico per il colaggio a investimento?
Nella produzione standard, consigliamo un minimo angolo di inclinazione per la colata in investimento di 0,5° sui lati verticali esterni. Sebbene 0,25° possa funzionare per caratteristiche molto poco profonde con stampi ad alta lucidatura, scendere sotto 0,5° aumenta significativamente il rischio di strappi nel modello di cera, graffi sulla superficie e usura costosa degli stampi.
Il colaggio a investimento richiede sempre angoli di inclinazione su ogni superficie verticale?
No, l'inclinazione non è strettamente obbligatoria su ogni singola faccia. Raggiungiamo regolarmente un vero zero inclinazione (0°) quando i disegni lo richiedono, ma ciò richiede approcci specializzati agli stampi come:
Nuclei metallici collapsibili
Nuclei di cera solubili
Nuclei ceramici preformati
Azioni meccaniche laterali multi-pezza
Questi metodi eliminano la necessità di inclinazione rilasciando la caratteristica senza trascinare contro la parete dello stampo durante l'estrazione. Per configurazioni di stampo standard, adottare angoli appropriati insieme a parti di fusione a cera persa con cere avanzate garantisce l'integrità costante del modello e la ripetibilità dimensionale durante le produzioni.
Come influisce la texture superficiale all'interno dello stampo di cera sulla necessità di inclinazione?
La finitura superficiale dello stampo determina direttamente quanto facilmente si rilascia il modello. Una cavità dello stampo lucidata a specchio (tipicamente SPI A1 a A3) riduce al minimo l'attrito, permettendoci di utilizzare inclinazioni minime (0,5° a 1°). Al contrario, superfici più ruvide, testurizzate o rifinite con EDM afferrano strettamente la cera raffreddata; le pareti verticali su queste finiture richiedono almeno 1,5° a 3° di inclinazione per evitare tracce di attrito pesanti e distorsioni del modello.
I modelli di cera stampati in 3D possono bypassare le limitazioni degli angoli di inclinazione?
Sì. La produzione rapida di stampi e la manifattura additiva - come modelli di cera o polimeri stampati in 3D - bypassano completamente le limitazioni degli angoli di inclinazione standard perché non esiste uno stampo di iniezione rigido da cui estrarre il modello. Utilizziamo frequentemente questo approccio durante prototipazioni a basso volume e geometrie complesse, realizzando pienamente un processo di colata in cera persa che presenta pareti verticali vere, incavi netti e interfacce a zero inclinazione senza stampi metallici specializzati.
Riferimenti
- Wikipedia - Fusione a investimento (panoramica del processo a cera persa) ↩
- Istituto di Colaggio a Investimento - Presentazione del Design di Colata (l'inclinazione spesso ~0,5° per lato) ↩
- Processi di produzione - Colaggio a investimento (inclinazione opzionale; rilascio dallo stampo di cera vs guscio ceramico) ↩
- Istituto di Colata a Cera Persa - Casa dell'associazione di settore ↩

