

Cos'è la Colata in Cera Persa (Processo di Cera Persa)?
Definizione e Principio di Funzionamento
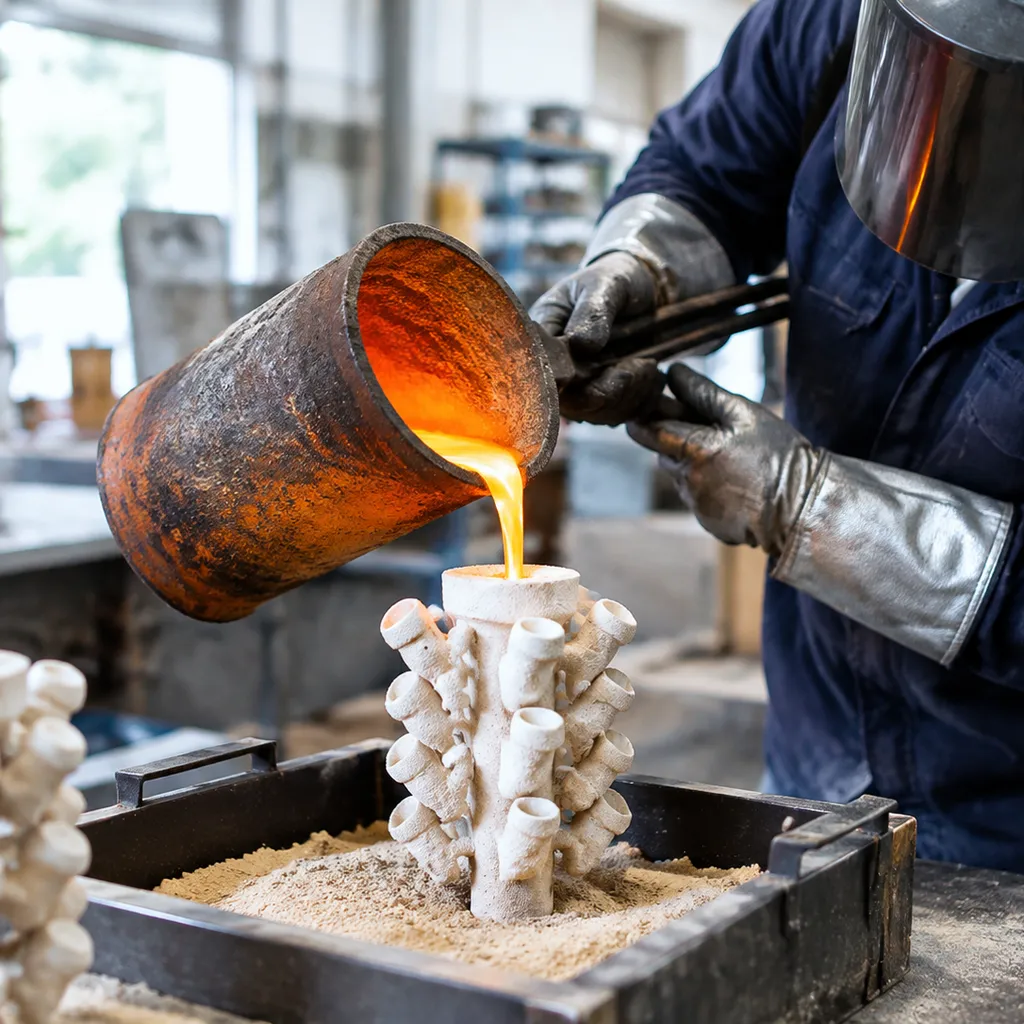
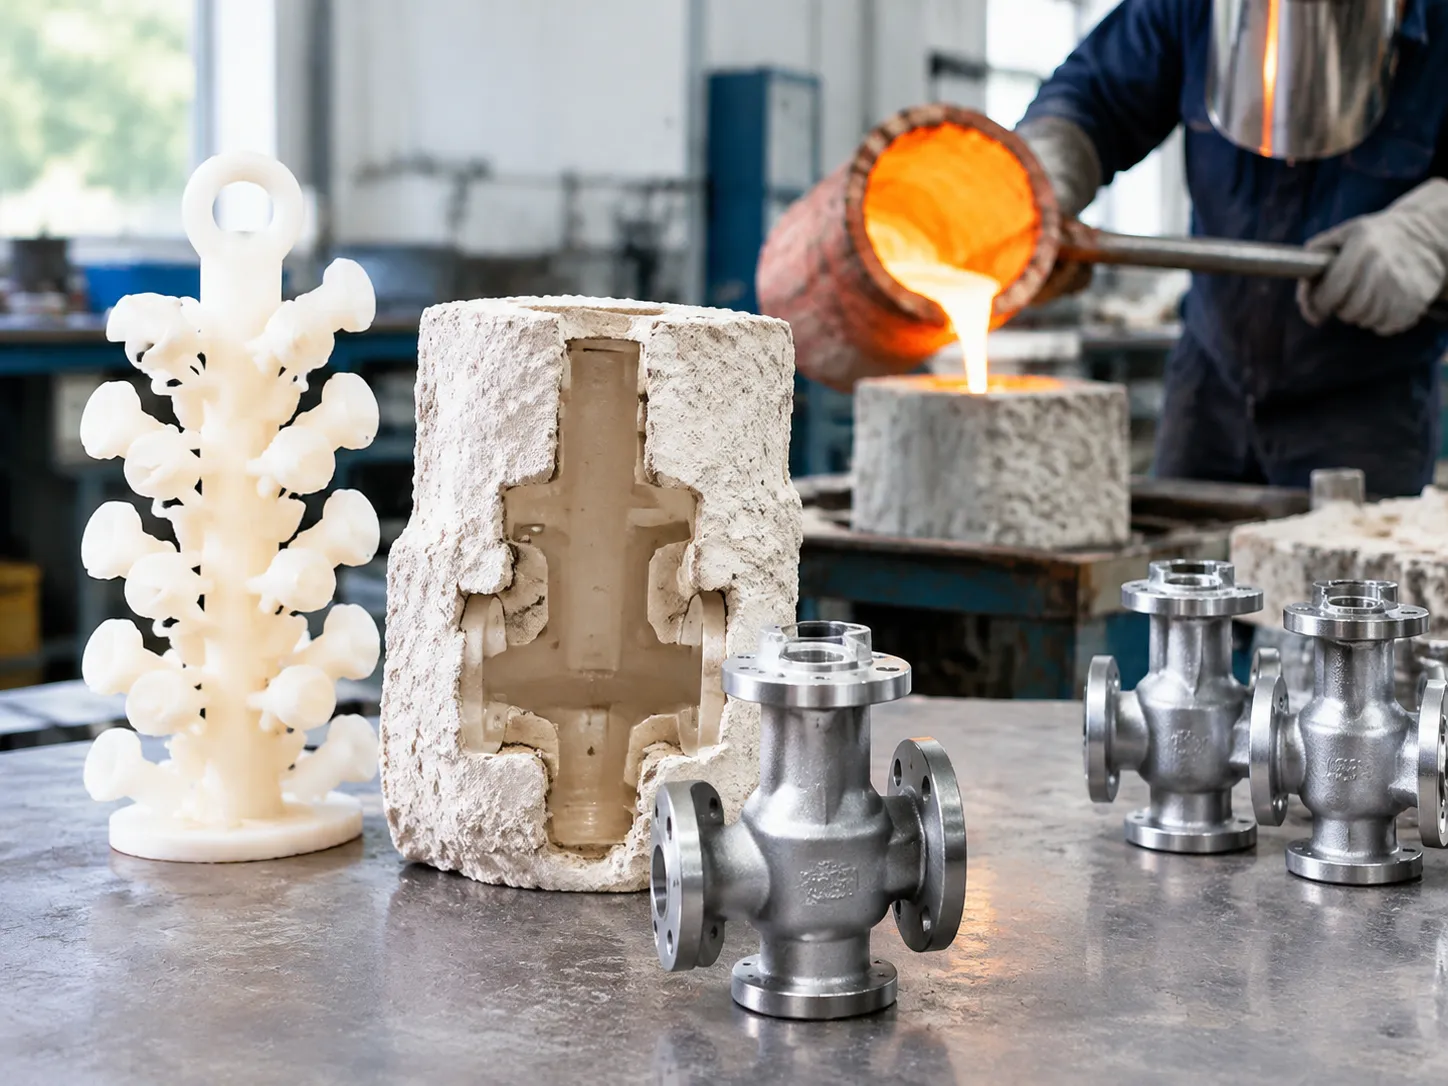
L' processo di colata in cera persa è una tecnica di formatura del metallo di precisione progettata per produrre componenti metallici altamente dettagliati e complessi.[1] Il principio fondamentale di funzionamento si basa sulla creazione di una replica esatta dell'oggetto desiderato in cera da colata, incapsulandola in un materiale ceramico refrattario, e sull'evacuazione della cera tramite calore per lasciare uno stampo vuoto perfetto.
- Cattura di Dettagli Intricati: Riproduce accuratamente texture fini, sottosquadri profondi e contorni organici impossibili con stampi rigidi a due parti standard.
- Custodia dello Stampo Refrattario: Utilizza un guscio in ceramica a più strati o uno stampo in gesso di investimento intorno al modello in cera.
- Evacuazione Termica: Forni di combustione ad alta temperatura vaporizzano la cera, creando una cavità negativa pulita pronta a ricevere il metallo fuso.
Breve Storia ed Evoluzione
Risale a migliaia di anni fa, attraverso diverse civiltà antiche, la tecnica di fusione a cera persa - storicamente chiamata cire perdue - che serviva come metodo principale per realizzare idoli sacri, gioielli e artefatti in bronzo ornati.[1] Nel corso dei secoli, l'arte si è evoluta da semplici impianti a fuoco aperto a un processo di fonderia controllato scientificamente. Oggi, collega l'eredità artigianale antica con la produzione industriale moderna, consentendo a scultori, gioiellieri e ingegneri di colare metalli non ferrosi e preziosi con ripetibilità dimensionale affidabile.
Colata in Cera Persa Moderna con Stampa 3D
- Generazione di Pattern Diretta: Resine e cere stampabili e castabili eliminano la necessità di attrezzature iniziali, riducendo drasticamente i tempi di consegna.
- Geometrie complesse: La modellazione CAD consente di creare reticoli organici, componenti interconnessi e pareti ultra-sottili che si integrano direttamente nel ciclo standard di investimento in guscio ceramico.
- Strumenti Ibridi: Modelli master stampati in 3D permettono la creazione rapida di stampi in gomma riutilizzabili per la riproduzione coerente di pattern in cera.
Fasi del Processo di Fusione a Cera Perduta con Investimento
Eseguire il processo di colata in cera persa richiede precisione in ogni fase. Trasformiamo dettagliati disegni in cera in componenti metallici densi e ad alta integrità attraverso una sequenza di passaggi controllati in fonderia.
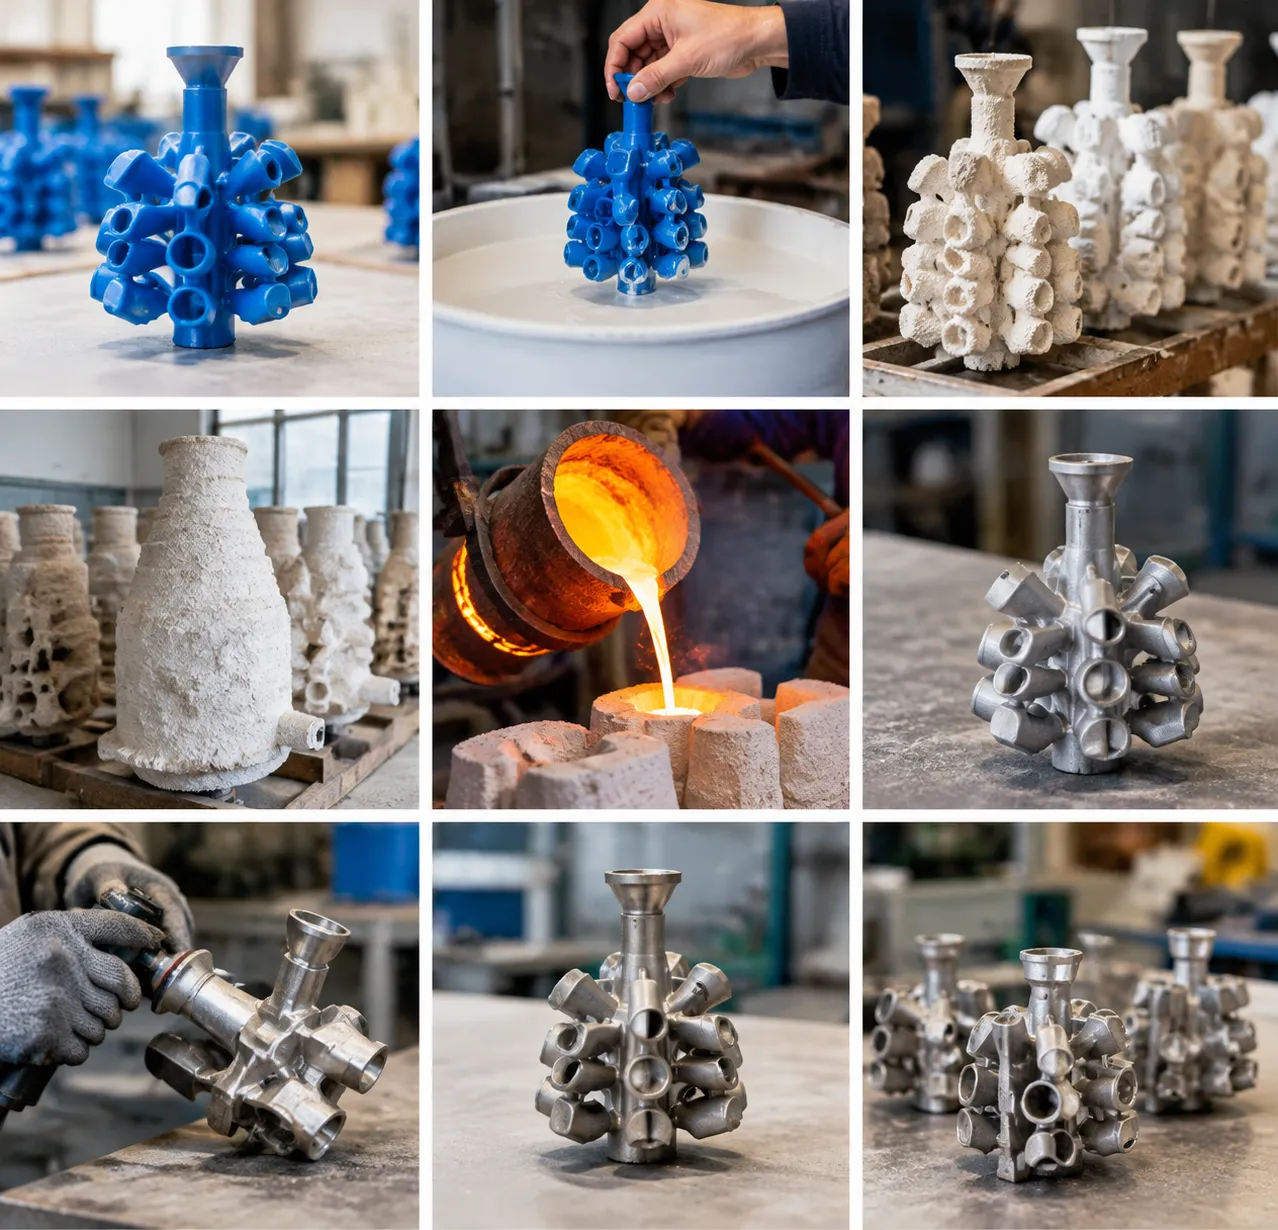
1. Creazione del Pattern e Assemblaggio dell'Albero
- Produzione del Modello in Cera: Realizziamo i pattern master originali direttamente da cera da fusione o produciamo duplicati precisi in cera utilizzando stampi in silicone o gomma flessibili.
- Spruing e Gating: I canali in cera e le porte vengono attaccati ai pattern per convogliare il metallo fuso nella cavità, consentendo l'uscita di aria e gas intrappolati.
- Assemblaggio dell'albero: Più pattern in cera vengono uniti su un albero centrale di cera per formare un albero di fusione, massimizzando l'efficienza durante una singola colata.
2. Costruzione del Guscio Ceramico (Investimento)
Una volta assemblato l'albero di cera, costruiamo uno stampo refrattario resistente al calore attorno ad esso:
- Immersione in pasta: L'assemblaggio in cera viene immerso ripetutamente in una sospensione liquida di ceramica refrattaria.
- Rivestimento in Stucco: Applichiamo sabbia refrattaria fine o grossolana sulla sospensione umida per costruire la resistenza strutturale strato dopo strato.
- Asciugatura: Ogni strato viene completamente indurito in condizioni controllate, creando un guscio ceramico resistente in grado di sopportare la pressione del metallo fuso.[2]
3. Deceratura, Bruciatura e Colata del Metallo
Preparare il guscio e introdurre la lega fusa costituisce il nucleo termico del processo di colata a cera persa:
- Deceratura e Bruciatura: Lo stampo ceramico viene posizionato all’interno di un forno di bruciatura ad alta temperatura. La cera si scioglie e vaporizza completamente, lasciando un negativo cavo esatto.[3]
- Pre-riscaldamento: Il guscio ceramico cavo viene preriscaldato nel forno per prevenire lo shock termico e garantire un riempimento completo del metallo.
- Versamento del metallo fuso: Il metallo viene fuso in un crogiolo e versato direttamente nello stampo preriscaldato usando gravità, vuoto o forza centrifuga - un metodo standard nelle nostre processo di fusione in acciaio inossidabile con investimento e nelle operazioni di fonderia non ferrosa.
4. Rimozione, Finitura e Controllo di Qualità
- Rimozione del Guscio: Il guscio ceramico o il materiale di investimento solido viene rotto meccanicamente o con un getto d’acqua ad alta pressione.
- Taglio e Rifinitura: Ritagliamo le parti metalliche dall’albero centrale, limiamo i residui di gate e limiamo le aree di separazione.
- Finitura superficiale: Le fusioni vengono sottoposte a sabbiatura, lucidatura o applicazioni di patina chimica a seconda delle specifiche estetiche e funzionali richieste.
- Ispezione: Ogni pezzo viene verificato per precisione dimensionale, dettaglio superficiale nitido e integrità metallurgica.
Materiali Utilizzati nella Fonderia a Cera Persa
La scelta dell’alleato giusto è fondamentale per ottenere la resistenza meccanica desiderata, la resistenza alla corrosione e la finitura superficiale nel processo di colata in cera persa. Poiché gli stampi refrattari possono sopportare carichi termici elevati, possiamo colare una vasta gamma di leghe ferrose, non ferrose e speciali con eccezionale fedeltà.
Metalli Ferrosi (Acciaio Inox, Acciaio al Carbonio, Acciaio Legato)
- Acciaio Inossidabile: Offre una superiore resistenza alla corrosione e tolleranza alle alte temperature, rendendolo ideale per sistemi di controllo dei fluidi, giranti di pompe e componenti complessi la colata in cera persa di corpi valvola in acciaio inossidabile disegni.
- Acciaio al carbonio: Offre un'eccellente resistenza alla durezza e all'usura a un costo economico, adatto per staffe meccaniche e parti di macchinari strutturali.
- Acciaio Legato: Blendato con elementi come cromo, nichel o molibdeno per migliorare durezza e resistenza agli urti attraverso processi specializzati fusione a cera persa di acciai legati.
Metalli non ferrosi (Alluminio, Bronzo, Ottone, Rame)
- Bronzo e Ottone: Rinomati per la loro fluidità, basso attrito e resistenza alla corrosione. Sono ampiamente utilizzati per pezzi scultorei, ferramenta architettonica, raccordi marini e finiture decorative.
- Alluminio: Combina prestazioni leggere con alti rapporti resistenza/peso, rendendolo ideale per involucri, dissipatori di calore e ferramenta strutturale.
- Rame puro: Utilizzato principalmente per componenti che richiedono alta conducibilità elettrica e termica.
Superleghe e Metalli Preziosi (Titanio, Cobalto, Oro, Argento)
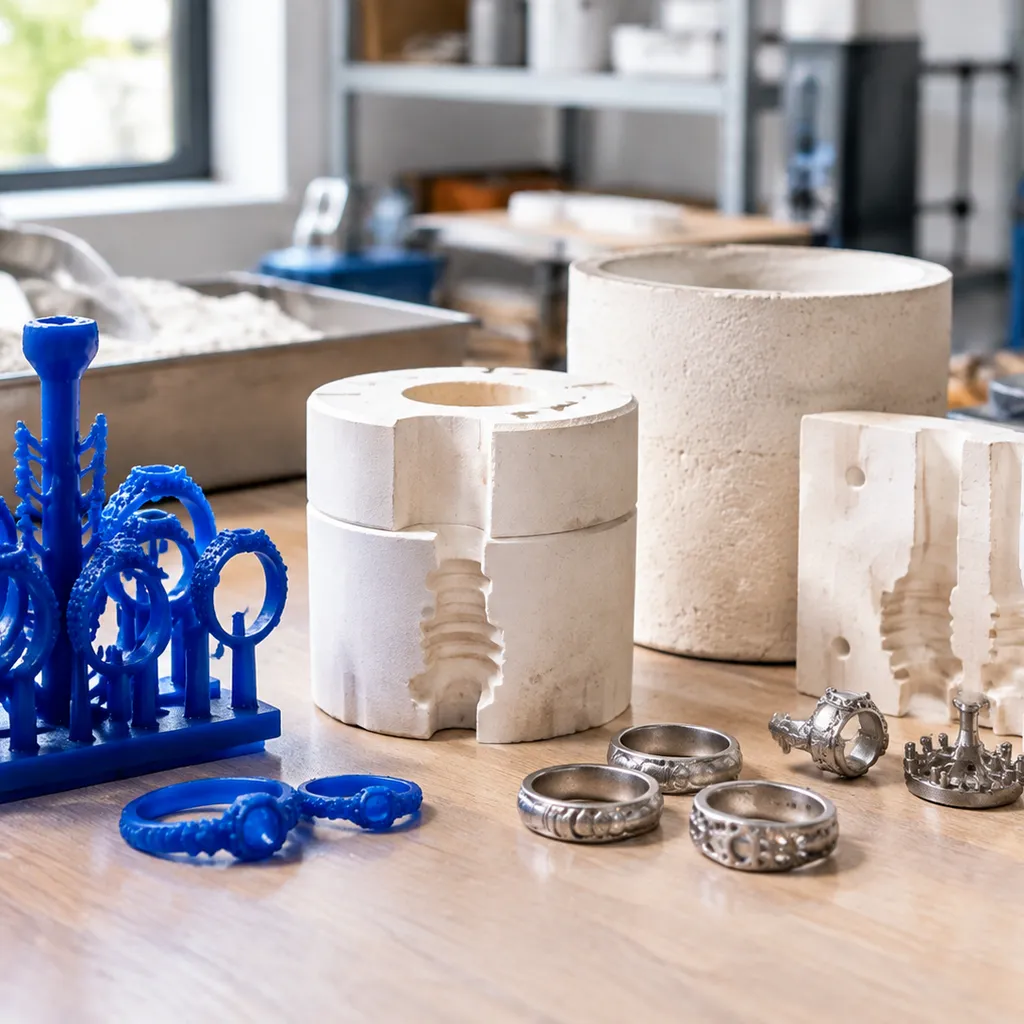
- Metalli Preziosi (Oro, Argento): Lo standard per gioielli di alta qualità e lavorazione di lusso, consentendo riproduzioni di superficie a livello micro con minimo spreco di materiale.
- Superleghe a base di Titanio e Cobalto: Progettate per resistere a temperature operative estreme, attrito meccanico intenso e atmosfere altamente corrosive.
Vantaggi e Limiti del Processo di Colata a Cera Persa con Modello Perduto
Come fonderia specializzata, sfruttiamo il processo di colata in cera persa per produrre componenti metallici complessi che la lavorazione tradizionale o gli stampi standard a due parti semplicemente non possono replicare.
Principali Benefici (Alta Precisione, Finitura Superficiale, Flessibilità di Progettazione)
Il processo di colata a cera persa offre una libertà geometrica senza pari sia per progetti artistici che per hardware industriale:
- Precisione e Dettaglio Eccezionali: Il processo cattura fedelmente le trame intricate, i sottosquadri complessi e i dettagli fini della superficie direttamente dal modello in cera.
- Libertà di Progettazione: Cola senza soluzione di continuità forme organiche, pareti sottili e cavità cave senza le limitazioni della linea di separazione degli stampi rigidi a due parti.
- Finitura superficiale superiore: Le sospensioni refrattarie in ceramica e gli impasti di investimento fini producono finiture di superficie lisce, riducendo drasticamente la smerigliatura, la finitura e la lavorazione CNC secondaria.
- Ampia compatibilità con i materiali: Versa una vasta gamma di metalli, dal bronzo, ottone, rame e alluminio all'oro, argento e leghe ad alte prestazioni. Per scelte di leghe complesse, esplora le nostre guida in acciaio inossidabile pressofusa su processi e leghe ad alta precisione.
- Produzione di forma quasi netta: Minimizza gli sprechi di materiale fornendo parti che richiedono una pulizia minima dopo il taglio del cancello e del getto.
Limitazioni del processo e fattori di costo
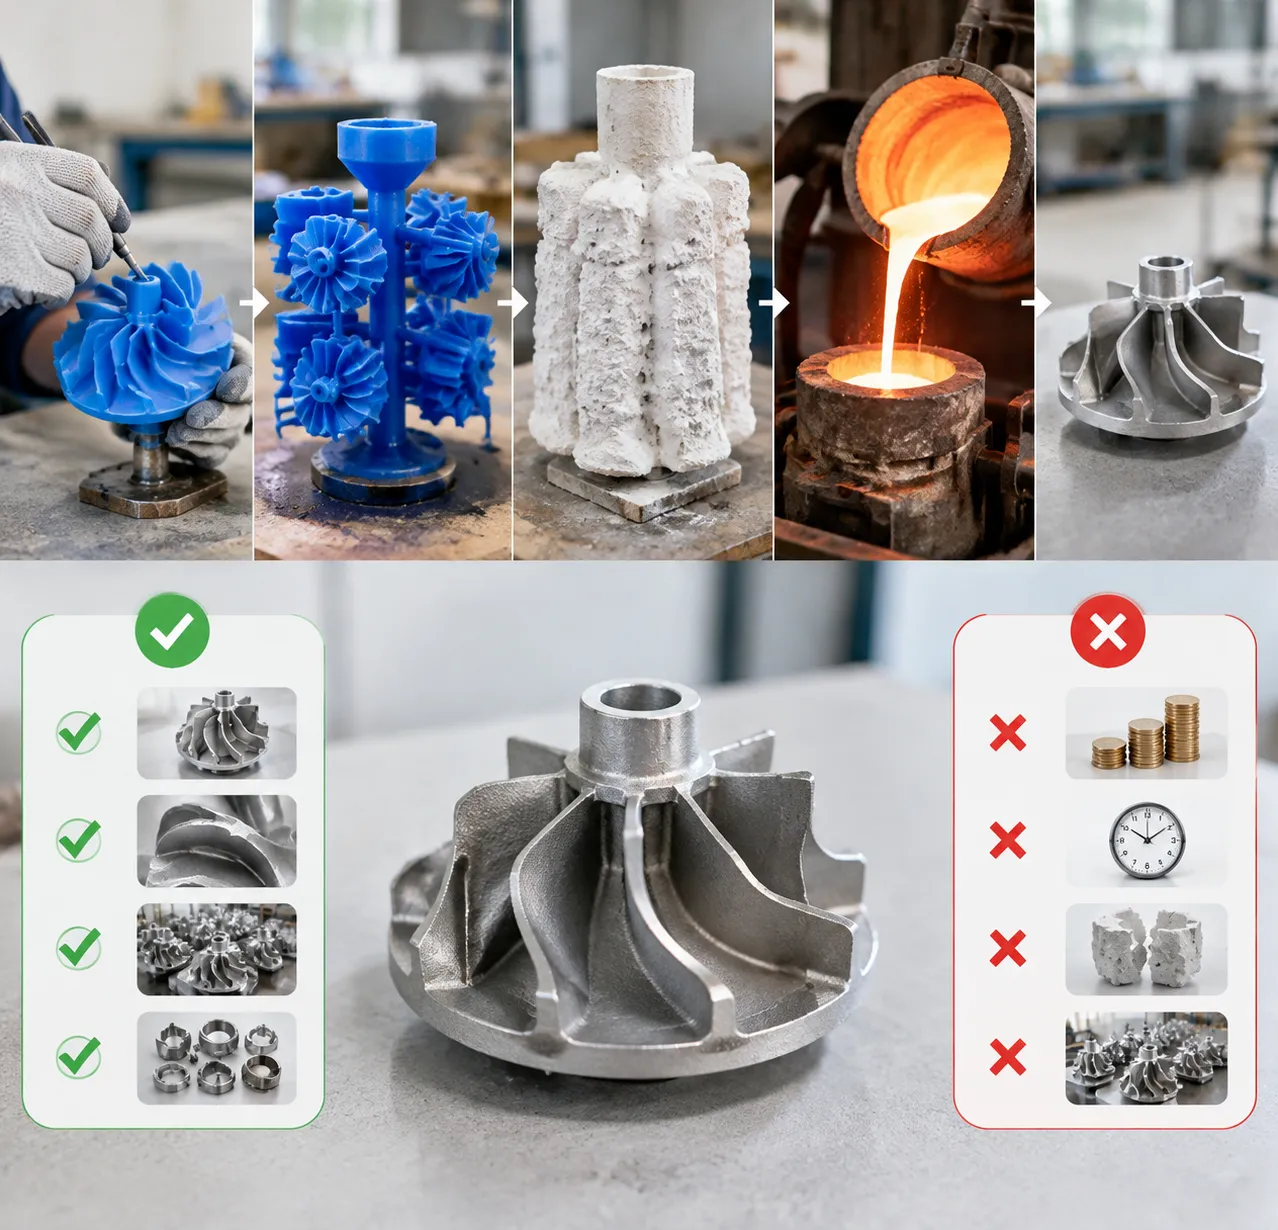
- Tempo di ciclo multi-fase: Il processo coinvolge diverse fasi sequenziali - assemblaggio dell'albero, immersione in guscio ceramico multistrato, cicli di asciugatura, combustione nel forno e rimozione del guscio - rendendo i tempi di consegna più lunghi rispetto ai metodi di pressofusione diretta.
- Investimento in manodopera e attrezzature: La produzione di modelli principali iniziali, attrezzature per l'iniezione di cera e la gestione dei forni di combustione richiede attrezzature specializzate e manodopera qualificata.
- Costi del guscio consumabile: Poiché ogni guscio ceramico o stampo di investimento viene distrutto durante la rimozione per liberare il componente metallico solidificato, devono essere costruiti nuovi stampi per ogni ciclo.
| Fattore | Processo di colata a cera persa | Colata in stampo rigido standard |
|---|---|---|
| Dettagli e sottosquadri | Elevata capacità (riproduce curve organiche e texture artistiche fini) | Limitata (vincolata dagli angoli di smusso e linee di separazione) |
| Qualità della superficie | Finitura liscia, quasi a dimensione finale, direttamente dallo stampo | Finitura più grossolana; spesso richiede lavorazioni posteriore pesanti |
| Velocità del ciclo | Richiede asciugatura, dewaxing e combustione in più fasi | Tempi di ciclo rapidi per forme di base ad alto volume |
| Spreco di materiale | Basso (forma quasi finale con getti metallici riutilizzabili) | Moderato o elevato a causa delle tolleranze di lavorazione |
Applicazioni del processo di fusione a cera persa con colata in investimento
L' processo di colata in cera persa offre un'alta precisione geometrica e finiture superficiali eccezionali in diversi settori manifatturieri. Producendo componenti metallici quasi a forma finale con minimo spreco di materiale, questa tecnica soddisfa esigenze industriali critiche dove la precisione è imprescindibile.
Aerospaziale, Difesa e Automotive
Utilizziamo il processo di fusione a cera persa con colata in investimento per produrre:
Aerospaziale e Difesa: Lame di turbina, ugelli di alimentazione, involucri di sensori e staffe strutturali della fusoliera.
Automobilistico: Ruote di turbocompressori, componenti di scarico, bilancieri del motore e ingranaggi di trasmissione ad alte prestazioni.
Collaborare con un'esperienza azienda di stampi industriali per la fusione di precisione e CNC garantisce che gli stampi e le cavità degli stampi rispettino le tolleranze dimensionali strette richieste da questi settori.
Impianti Medici e Odontoiatria
La fusione di precisione svolge un ruolo essenziale nella produzione sanitaria modellando metalli biocompatibili in configurazioni anatomiche complesse:
Impianti ortopedici: Protesi di ginocchio e anca artificiali realizzate con leghe di qualità chirurgica.
Strumenti chirurgici: Pinze intricate, bisturi e strumenti endoscopici che richiedono profili durevoli ed ergonomici.
Protesi dentali: Corone, ponti e strutture di dentiere parziali realizzate su misura secondo le dimensioni esatte del paziente.
Gioielli, Sculture d'Arte e Hardware di Precisione
Sculture d'Arte: Statue in bronzo, ottone e alluminio con riproduzioni fedeli delle curve organiche e dei segni degli strumenti artistici.
Gioielli di alta qualità: Anelli dettagliati, pendenti e montature realizzati in metalli preziosi come oro e argento.
Hardware di Precisione: Accenti architettonici, accessori marini di lusso e meccanismi di serratura specializzati che richiedono un alto valore estetico insieme a una robusta resistenza alla corrosione.
Colata a investimento vs. altri metodi di colata
Scegliere il percorso di produzione giusto dipende dal design del componente, dalle tolleranze dimensionali e dal volume di produzione. Mentre il processo di colata a investimento a cera persa offre dettagli superficiali impareggiabili e libertà geometrica, confrontarlo con metodi tradizionali di fonderia aiuta a determinare la soluzione migliore per le tue esigenze di produzione.
Cera persa vs. Colata in sabbia
Quando si confronta colata a investimento vs. colata in sabbia, le principali differenze risiedono nella finitura superficiale, nella precisione dimensionale e nella complessità geometrica:
- Finitura superficiale e dettagli: Il processo di colata a investimento a cera persa utilizza slurry ceramici lisci o stampi in gesso per replicare texture fini e dettagli intricati. La colata in sabbia si basa su miscele di sabbia compattata, lasciando una superficie più ruvida che generalmente richiede lavorazioni secondarie pesanti.[4]
- Capacità geometrica: Gli stampi in sabbia sono assemblaggi rigidi a due parti che incontrano difficoltà con sotto-spessori profondi, cavità interne intricate e curve organiche complesse. La colata a cera persa dissolve o scioglie il modello, consentendo libertà completa di progettazione per geometrie complesse.
- Costi di attrezzatura e unitari: La colata in sabbia offre costi iniziali di modello più bassi ed è ideale per la produzione di grandi componenti strutturali pesanti. La colata a investimento a cera persa è la scelta preferita quando sono richieste tolleranze strette e precisione quasi a forma di prodotto finito per minimizzare le lavorazioni successive.
Fusione a investimento vs. Colata in pressofusione
Valutazione colata a investimento vs. pressofusione dipende dalla compatibilità dell'alleato, dall'investimento in attrezzature e dal volume di produzione:
- Versatilità dei materiali: La pressofusione è in gran parte limitata agli alleati non ferrosi con punti di fusione più bassi, come alluminio, zinco e magnesio. Il processo di investimento a cera persa si adatta facilmente a una gamma più ampia di metalli, tra cui bronzo, ottone, rame e metalli preziosi.
- Investimento in attrezzature: La pressofusione richiede attrezzature in acciaio temprato ad alto costo progettate per iniezioni ad alta pressione, rendendola economica solo per grandi produzioni. La colata a investimento utilizza attrezzature flessibili e modelli in cera, mantenendo i costi iniziali degli stampi significativamente più bassi.
- Flessibilità di progettazione: Il modello in cera usaibile nella colata a investimento consente canali interni complessi, sotto-spessori e pareti sottili che stampi metallici rigidi non possono rilasciare senza meccanismi complessi a più slide.

