


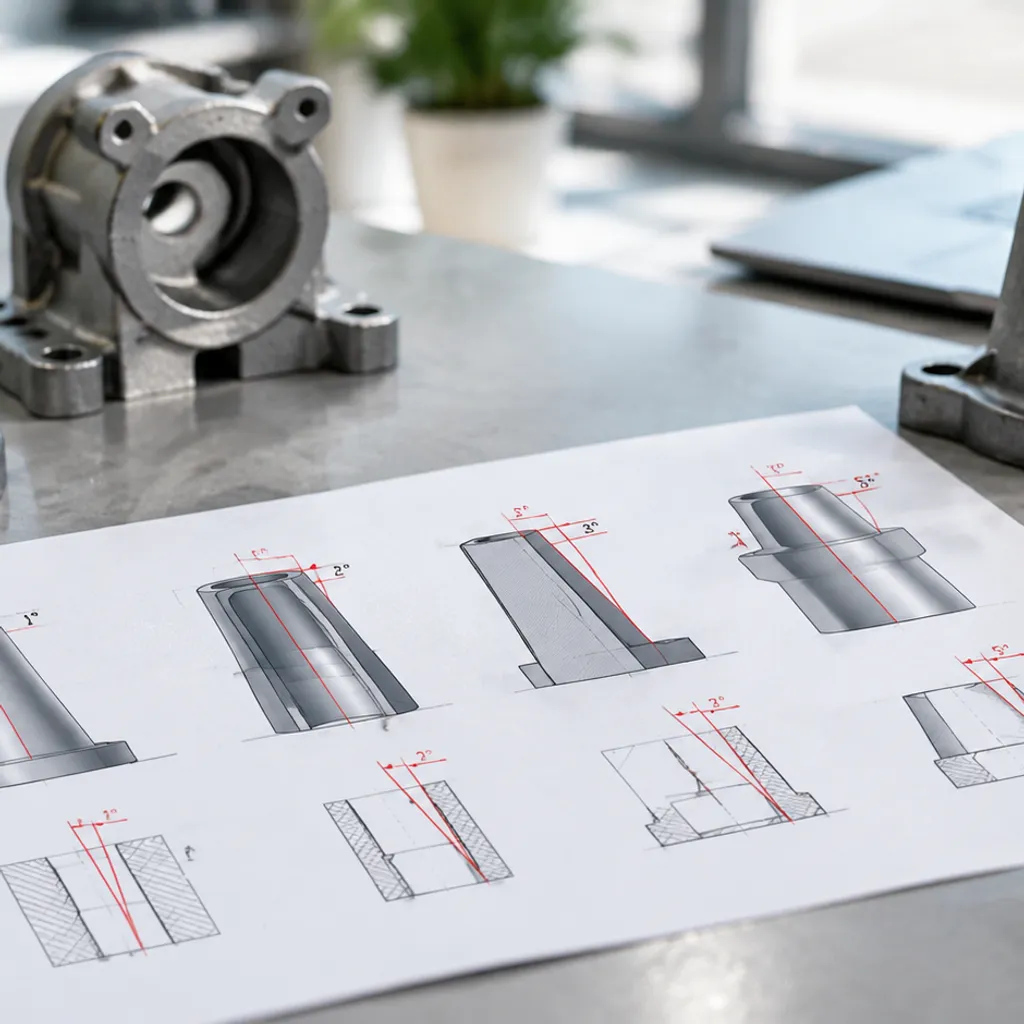
An угол наклона при литье по выплавляемым моделям это небольшой наклон вертикальных стенок, который позволяет хрупкой восковой модели без повреждений выйти из формы без разрывов, царапин или нарушения допусков. Большинство внешних граней требуют всего около 0,5° до 1,5°, в то время как глубокие карманы и сердечники требуют более крутых уклонов, поскольку усадка воска зажимает внутренние шпильки. В этом руководстве рассматриваются стандартные диапазоны углов, когда возможен настоящий нулевой уклон, компромиссы при выборе инструментов и геометрии, практики проектирования линий раздела и скруглений, а также распространённые режимы брака при неправильном уклоне.
Почему важен угол наклона при литье по выплавляемым моделям для восковых шаблонов
Углы наклона определяют успех начального этапа изготовления инструмента. В точном литье по выплавляемым моделям мы не заливаем металл напрямую в жесткие металлические формы; сначала вводим расходный воск. угол наклона при литье по выплавляемым моделям обеспечивает необходимый наклон вертикальных стенок, который позволяет хрупкой восковой модели легко освободиться из алюминиевой или стальной формы для заливки. Без преднамеренного уклона трение прилипает модели к полости формы, что ухудшает точность детали ещё до создания керамической оболочки.[1]
Роль углов наклона в беспроблемном удалении воскового шаблона
Воск расширяется под давлением заливки и сжимается при затвердевании. Без правильного угла для освобождения формы:
За глубокими вертикальными гранями образуются вакуумные карманы, препятствующие извлечению шаблона.
Воск прилипает к необработанным стенкам инструмента, вызывая царапины и следы трения на поверхности.
Механические выталкивающие шпильки проталкивают через мягкий воск вместо того, чтобы освободить деталь чисто.
Предотвращение искажения шаблона, разрывов и микротрещин
Когда инструмент захватывает шаблон при извлечении, структурная целостность воска нарушается. Мы видим эти повреждения на производстве каждый день, когда игнорируют угол наклона:
Искажение шаблона: Сила механического извлечения изгибает тонкие ребра, искажающие функциональные опорные точки вне допусков точного литья.
Разрывы: Высокое трение вдоль высоких вертикальных элементов рвёт деликатные профили прямо с системы каналов.
Микротрещины: Трещины в виде растяжения подповерхностного слоя образуются в воске. Эти скрытые трещины напрямую передаются в керамическую суспензию, создавая металлические всплески, дефекты включений или катастрофические откази детали во время заливки металлом.
литьё по выплавляемым моделям против пескоструйного и прессового литья
Литье по моделям обеспечивает непревзойденную свободу проектирования и возможность получения почти готовой формы, требуя значительно меньшего уклона, чем традиционные методы, такие как литья по выплавляемым моделям и песчаного литья or литейном моделировании и литье под давлением маршруты.
| Метод литья | Типичный угол наклона для съема модели | Материал контакта инструмента | Основная причина уклона |
|---|---|---|---|
| Литье по выплавляемым моделям | 0,5° до 1,5° | Инструментальная сталь/алюминий для мягкого воска | Защищает деликатный воск от разрывов и деформаций |
| Пескоструйное литьё | 1,0° до 3,0° | Жесткий шаблон для уплотненного песка | Предотвращает разрушение стенок песочной формы при извлечении шаблона |
| Прессовка под давлением | 1,0° до 2,0°+ | Закаленная стальная полость для расплавленного металла | Противостоит сильному тепловому воздействию при затвердевании металла, сжимающегося на сердечнике |
Поскольку воск обладает естественной смазочностью и термическим сокращением от внешних стенок полости, мы можем работать с гораздо более острыми углами, чем при песочном или высоко-давленном литии. Однако проектирование с нулевым уклоном без специализированной стратегии остается рискованной игрой.
Стандартные рекомендации по углам наклона для литья по моделям
В нашей литейной мастерской мы рассматриваем угол наклона при литье по выплавляемым моделям как функциональную особенность, а не как дополнение, балансируя между чистым извлечением и необходимостью финальной обработки.
Внешние вертикальные грани: от 0,5° до 1,5°
Внешние стены легче всего освобождать, потому что охлаждающий воск сокращается от стен полости.
- Стандартные внешние стены: A от 0,5° до 1,0° наклон достаточно для большинства стандартных внешних поверхностей высотой менее 50 мм.[2]
- Высокие вертикальные грани: При высоте более 50 мм увеличение наклона до 1,5° предотвращает царапины поверхности при извлечении и увеличивает рабочий ресурс формы для впрыска воска.
- Геометрии низкого профиля: Мелкие внешние ступени менее 10 мм иногда можно обойтись наклоном 0,25°, при условии, что полость формы хорошо отполирована.
Глубокие карманы, слепые отверстия и внутренние сердечники: от 1,5° до 3°
Внутренние полости требуют гораздо более крутых наклонов. Поскольку воск сжимается к центру при охлаждении, он плотно зажимается вокруг неподвижных стальных сердечников или внутренних направляющих формы.
- Слепые отверстия и мелкие выемки: Требуют минимум 1,5° чтобы избежать разрыва модели при вытягивании.
- Глубокие карманы и внутренние ребра: Нужда от 2,0° до 3,0° наклона для противодействия давлению усадки и обеспечения чистого извлечения сердечника без искажения.
- Проходные отверстия: По возможности мы разделяем ядра с обеих сторон, чтобы уменьшить необходимую глубину вытяжки и угол наклона. Для более широких правил проектирования обратитесь к нашим руководстве по прецизионному литью металлов для инженеров и OEM-покупателей.
Углы наклона на основе глубины вытяжки и соотношения высоты
Чем глубже вытяжка, тем больше трения испытывает восковой образец при извлечении. Мы используем эти стандартные соотношения для определения минимальных допусков на наклон:
| Тип особенности | Глубина/Высота особенности | Рекомендуемый угол наклона | Ключевое соображение |
|---|---|---|---|
| Внешняя стена | До 25 мм | 0,5° | Воск отдаляется от полости |
| Внешняя стена | От 25 мм до 100 мм | 1.0° - 1.5° | Предотвращает появление царапин при вытягивании длинных деталей |
| Внутренний карман | До 25 мм | 1,5° | Воск сокращается на опорном стержне |
| Глубокое ядро / полость | Более 25 мм | 2.0° - 3.0° | Исключает разрушение воска и заедание формы |
Применение этих стандартных конических форм на ранних этапах моделирования в 3D CAD предотвращает дорогостоящие изменения формы, минимизирует отходы шаблонов и сохраняет точность допусков вблизи фактической формы.
Можете ли вы отливать с нулевым уклоном в инвестиционном литье?
Да, вы можете добиться истинного нулевого уклона (0°) в инвестиционном литье, но это изменяет способ обработки ваших инструментов и изготовления восковых моделей.[3] Стандартные жесткие формы для инжекционного литья требуют наклонов для аккуратного извлечения восковых моделей. Когда геометрия вашей детали требует строго вертикальных стен с нулевым уклоном в литейных особенностях, мы обходимся без стандартного механического извлечения, используя специализированные конфигурации инструментов и жертвенные вставки.
Сценарии, при которых технически возможен настоящий нулевой уклон (0°)
Нулевой уклóн применим на практике в определенных условиях производства:
- Короткие вертикальные длины вытяжки: Неглубокие поверхности менее 12 мм (0,5 дюйма), где тепловая усадка воска естественным образом стягивает материал внутрь и от стенок полости.
- Внешние поверхности, выровненные по направлениям открытого съема: Элементы, где скользящие сегменты пресс-формы или боковые шиберы отходят строго назад перпендикулярно поверхности перед извлечением модели.
- Аддитивные рабочие процессы изготовления моделей: Безоснаночные производственные маршруты. Когда прототипы или мелкосерийные партии полностью обходят жесткие пресс-формы, проверка нашего Руководство по литью и 3D-печати для чистого обжига и смол с нулевым содержанием золы показывает, как выжигаемые напечатанные модели создают идеально вертикальные стенки без каких-либо потерь на уклóн.
Растворимые стержни, керамические вставки и разборные пресс-формы
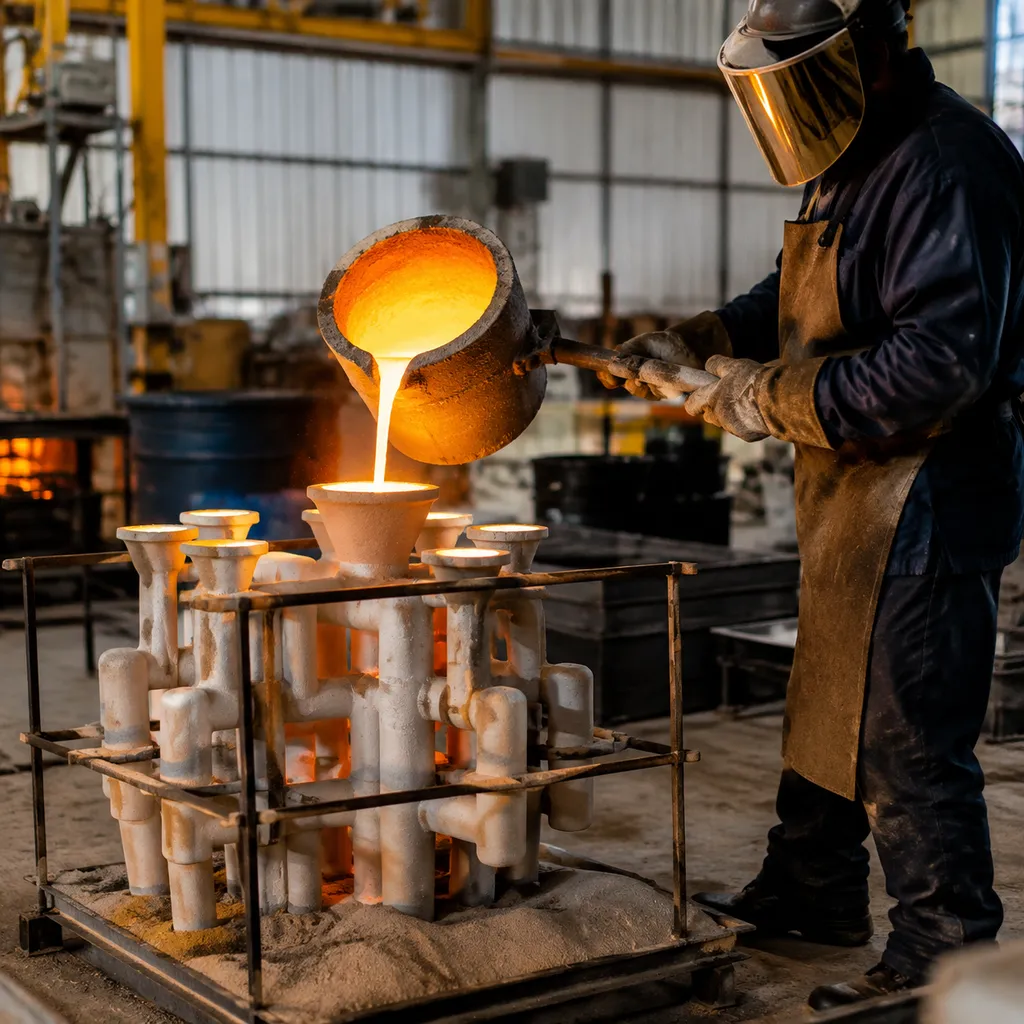
Когда геометрия фиксирует стенку с нулевым уклóном внутри кармана или внутреннего канала, стандартное извлечение металлической оснастки невозможно. Мы решаем эти геометрические ловушки тремя основными методами:
- Многокомпонентные разборные металлические пресс-формы: Сегментированные механические стержни механически складываются внутрь перед извлечением, освобождая прямые внутренние поверхности без трения о воск.
- Растворимые восковые стержни: Мы впрыскиваем начальный стержень с использованием водорастворимого воска, помещаем его внутрь основной восковой пресс-формы, отливаем обычную модель вокруг него и растворяем стержень в слабой кислоте или водяной бане.
- Предсформированные керамические стержни: Для высокотемпературных сплавов и сложных внутренних каналов с нулевым уклóном мы вставляем жесткие керамические стержни непосредственно в оснастку для восковых моделей. Керамика остается на месте во время построения оболочки и заливки металла, растворяясь химически после затвердевания отливки.
Сложность оснастки, уровень брака и компромиссы по стоимости
Устранение угла уклóна при литье по выплавляемым моделям всегда влечет за собой производственные компромиссы. Сопоставление затрат на оснастку со вторичной механической обработкой помогает определить, имеет ли оснастка с нулевым уклóном экономический смысл:
| Подход к оснастке | Возможность чернового варианта | Множитель стоимости оснастки | Влияние времени цикла и отходов |
|---|---|---|---|
| Стандартная алюминиевая форма с ЧПУ | Требуется от 0,5° до 1,5° | 1,0x (базовая линия) | Самые быстрые циклы впрыска, минимальные отходы |
| Складная механическая форма | Возможен настоящий 0° | 1,8x - 2,5x | Более высокий уход за формой, умеренное время цикла |
| Система растворимого воскового ядра | Настоящий 0° внутренний/внешний | 2,2x - 3,0x | Двойной цикл впрыска, больше отходов при обработке |
| Растворимое керамическое ядро | Настоящий 0° сложные проходы | 3,0x - 4,5x | Специализированное послеследовое выщелачивание, самая высокая стоимость единицы |
Ключевой вывод: Если ваш дизайн строго требует 0° фаски для устранения допусков после обработки, разборные инструменты или жертвенные сердечники обеспечивают результат в форме конечной детали. Если небольшая наклонность поверхности не мешает сборке, сохранение стандартного уклона 0,5° позволяет снизить затраты на инструмент и обеспечить надежные показатели производства.
Факторы, влияющие на угол уклона при литье по инвестиционной технологии
Выбор правильного угол наклона при литье по выплавляемым моделям не является игрой угадываний. На литейном участке установка углов уклона сводится к тому, как охлаждаются восковые модели, как обрабатываются формы и насколько сложна геометрия детали. Мы балансируем эти четыре критических переменных, чтобы обеспечить чистое извлечение модели без ущерба для точности близкой к конечной форме.
Темпы усадки воска и тепловое сжатие
Восковая модель ведет себя по-разному в зависимости от того, охлаждается ли она против внутреннего штифта или внешней стенки формы:
- Внутренние особенности захватывают инструмент: По мере охлаждения воска объемное усадка воска плотно притягивает материал к внутренним сердечникам и штифтам. Эти поверхности требуют агрессивного уклона (обычно 1,5° до 3°), чтобы избежать разрывов при извлечении модели.
- Внешние стенки уменьшаются: Воск естественным образом усаживается от внешних поверхностей формы, что означает, что внешним вертикальным поверхностям требуется гораздо меньший уклон (часто 0,5° до 1°) для чистого освобождения.
- Объемные смещения: Толстые участки охлаждаются медленнее, вызывая локальное сокращение, что увеличивает сопротивление при контакте с формой.
Выбор материалов для инструмента и полировка формы
Трение между охлаждающейся моделью и инструментом для восковой модели определяет, насколько большой уклон необходимо заложить в деталь:
| Переменная инструмента | Алюминиевые формы | Закалённые стальные штампы |
|---|---|---|
| Полировка полости | Легко полируется до зеркальных/SPI отделок | Может достигать более высоких алмазных полировок с длительным сроком службы |
| Тепловое рассеивание | Быстрое, равномерное охлаждение; сокращает циклы | Медленное охлаждение; дольше удерживает тепло в глубоких стенках |
| Минимальное воздействие на уклон | Часто требуется 1,0° на глубоких вытяжках, чтобы избежать заедания мягкого алюминия | Позволяет более острые сужения (до 0,5°) на полированных прямых вытяжках |
Геометрия детали, толщина стенки и глубокие ребра жесткости
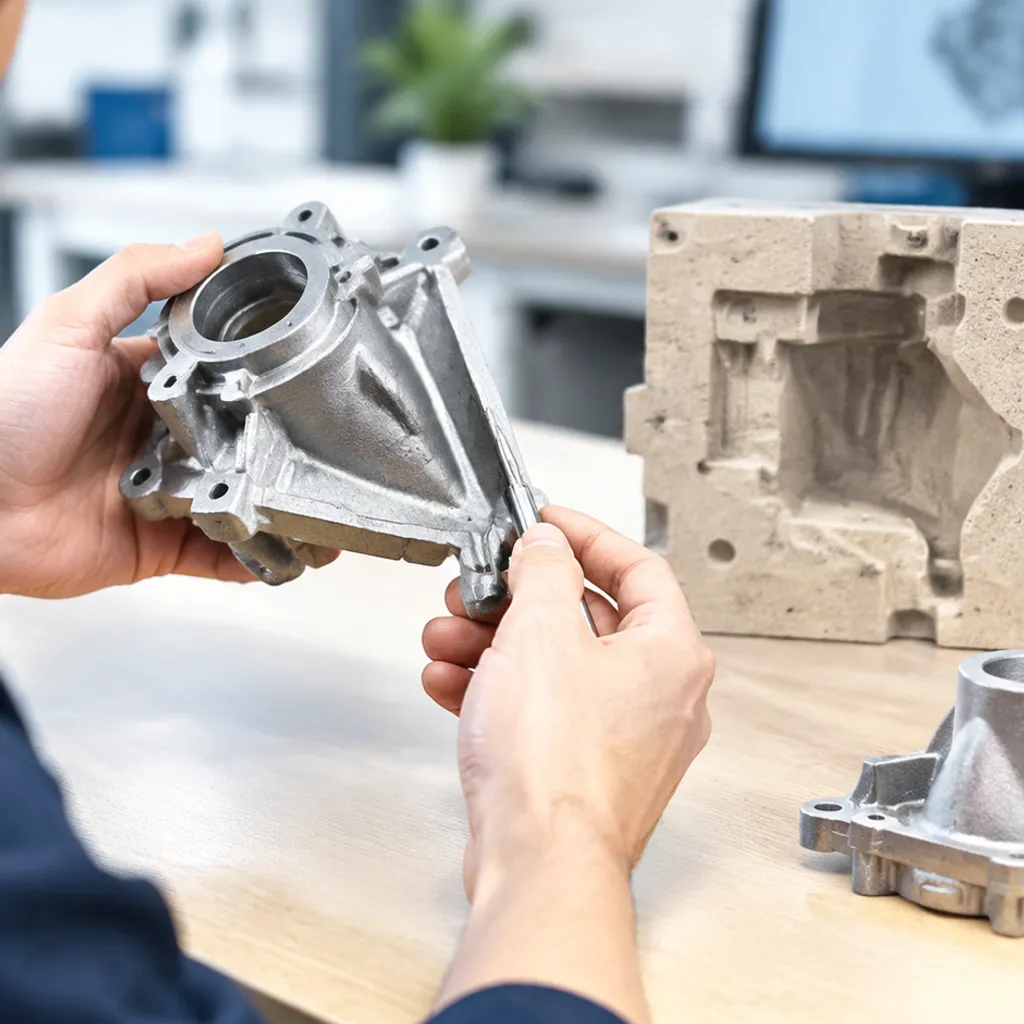
Равномерный толщины стенок является эталоном хорошего разработать для литья. Внезапные переходы в поперечном сечении создают дифференциальные скорости охлаждения, искажают прямые края и блокируют вертикальные стенки от формы.
Глубокие, узкие ребра жесткости представляют наибольшую сложность. По мере увеличения глубины вытяжки механическое трение возрастает вдоль вертикального хода. Мы добавляем прогрессивный уклон к высоким ребрам — расширяя основание и сужая к вершине — чтобы обеспечить свободное отделение шаблонов без трещин. Там, где регулировки уклона не позволяют достичь точных финальных допусков, планирование заранее с обработки нержавеющей стали на ЧПУ позволяет нам отливать стандартные профили уклона и позже очищать критические опорные поверхности.
Поверхностная отделка и поведение разделительного агента
Грубая отделка формы создает механические зацепления с воском. Если полость требует текстурированных EDM отделок или матовых текстур, необходимый угол разделения формы увеличивается сразу, чтобы предотвратить царапины.
Жидкий или аэрозольный антипригарное покрытие агенты помогают снизить силу извлечения, но они могут скапливаться внизу крутых, беззазорных карманов. Достаточный уклон обеспечивает равномерное покрытие агентыми для снятия формы вертикальных стенок без образования луж, защищая тонкие поверхности и предотвращая искажение воска из-за его растекания при повторных циклах.
Практики проектирования для углов уклона при литье по моделям
Получение угол наклона при литье по выплавляемым моделям правильный уклон — это не только облегчение извлечения восковых моделей из формы. Это защита функции компонента и снижение производственных затрат. Мы сосредоточены на нескольких проверенных правилах проектирования для оптимизации форм для восковых моделей без компромиссов в геометрии конечного компонента.
Стратегическое размещение линии раздела
Самый быстрый способ снизить количество ненужных уклонов — это умно дизайн линии раздела. Мы разделяем форму для литья воска вдоль естественных краев, линий центров или несущественных косметических границ:
- Разделите глубину вытяжки: Разделение детали по её центральной линии сокращает глубину вертикальной стенки вдвое. Мелкая глубина полости означает, что вам нужно меньше уклонов для безопасного извлечения формы.
- Держите критические плоские поверхности изолированными: Размещая линии раздела вдоль функциональных граней, мы сохраняем эти поверхности перпендикулярными, полностью переносим требования к уклону на нефункциональные стены.
- Минимизируйте следы отпечатков: Стратегическое размещение предотвращает появление заусенцев на линии раздела на критических герметичных поверхностях или монтажных интерфейсах, сохраняя вашу точную форму.
Интеграция уклонов в скосы, ребра и выступы
Уклоны должны выглядеть естественно, а не как после мысли. Мы плавно интегрируем уклоны в геометрию с помощью гладких радиусов и скосов:
- Конструкционные ребра: Наклоняйте ребра немного от основания к вершине (обычно 1° до 1,5°). Это способствует чистому высвобождению формы из воска и стимулирует направленное затвердевание при заливке расплавленного металла.
- Крепежные выступы: Применяйте внешние уклоны непосредственно в теле выступа, плавно соединяя корень с соседними стенками с помощью щедрых скосов, чтобы избежать концентрации напряжений.
- Интеграция элементов: Когда выбор лучшего металла для литья, равномерное смешивание этих переходов обеспечивает однородное наращивание оболочки и предотвращает локальные горячие точки.
Балансировка черновой обработки с допусками после обработки
Когда необходима идеально плоская поверхность с нулевым уклоном для сопрягаемых деталей, полагайтесь на вторичную отделку, а не на принуждение нулевого уклона на восковом инструменте.
| Стратегия проектирования | Влияние инструментария | Влияние обработки | Лучшее применение |
|---|---|---|---|
| Добавление уклона к заготовке для обработки | Стандартный открытый и закрытый штамп | Чистовой срез очистки | Сопрягаемые поверхности с точными допусками плоскости |
| Уклон в направлении "Плюс" | Износостойкая, простая полость | Минимальная фрезеровка поверхности | Подшипниковые посадочные места и ограничительные стопоры |
| Уклон в направлении "Минус" | Сохраняет зазорную оболочку | Легкая обработка кромки | Зазорные карманы и неглубокие выемки для сопряжения |
Добавьте коническую форму в вашу Допуски после обработки. Обеспечьте, чтобы минимальная глубина реза полностью очищала выступающую точку на профилированной стенке, устраняя вибрацию инструмента во время операций с ЧПУ.
Передача информации о наклоне и эталонных точках на 2D-чертежах
Некорректные чертежи вызывают брак. Мы всегда четко определяем поведение наклона на чертеже, чтобы избежать споров при производстве:
- Укажите направление наклона: Ясно отметьте, добавляет ли наклон материал (+), удаляет материал (-) или делит его по номинальному размеру.
- Защита эталонных точек: Эталонные точки должны располагаться на плоских, не наклонных поверхностях или на конкретных целевых точках. Никогда не определяйте эталонную точку вдоль наклонной поверхности без указания точной высоты контакта.
- Ясные заметки на чертеже: Используйте стандартные обозначения, такие как "Все неуказанные вертикальные поверхности требуют максимального наклона 1°, добавляющего материал от линии разъема." Это обеспечивает согласованность с технологами по инструментам литейных допусков.
Распространенные проблемы, вызванные неправильными углами наклона при литье по моделям
В наших литейных цехах недостаточный конический наклон вызывает немедленное трение во время извлечения воска, что приводит к цепной реакции сбоев на всем цикле производства.
Ломка восковых моделей, следы трения и износ инструмента
Когда восковая модель не имеет достаточного relief вдоль вертикальных стенок, трение возникает в момент открытия формы:
- Разорванные и поврежденные модели: Без зазора охлаждающийся воск зажимается металлическими стенками формы, что приводит к разрыву деликатных выступов, ребер и тонких секций при извлечении.
- Царапины на поверхности и следы трения: Недостаточный сужающийся зажим тянет восковое лицо к инструменту, царапая гладкую поверхность и ухудшая качество финальной отливки.
- Галинг в полости инструмента: Принудительное извлечение шаблонов, зафиксированных вакуумом, из прямошовных пресс-форм ускоряет механический износ алюминиевых или стальных инструментов, округляя острые углы и разрушая целостность тонкой линии раздела со временем.
Деформация размеров и сбои в формировании оболочки
Повреждения редко ограничиваются визуальными дефектами. Неправильные уклоны чертежа существенно искажают стабильность компонента:
- Искажение шаблона: Неравномерные силы выброса скручивают и изгибают шаблон, когда толкатели нажимают на застрявшие участки, вызывая постоянные отклонения размеров еще до начала погружения.
- Несовместимость покрытия из керамической суспензии: Задиры или микротрещины на восковой поверхности нарушают стандартное смачивание суспензией. Воздушные пузырьки застревают в трещинах поверхности, вызывая преждевременное разрушение суспензии или локальное отслаивание оболочки во время дефекации.
- Дефекты инфильтрации металлом: Любая микротрещина в восковом шаблоне передаетсь напрямую в керамическую оболочку, что способствует вытеканию жидкого сплава, образованию наплывов или тяжелых включений во время заливки.[4] Опираясь на наши информациях о точном литье и характеристиках материалов эталонные показатели, стабильное извлечение шаблонов остается абсолютной основой для предсказуемой металлургии.
Повышенные показатели брака и расходы на вторичную обработку
Объекты без уклона или с недостаточным уклоном быстро превращаются в статью затрат:
| Область проблемы | Прямое влияние на работу цеха |
|---|---|
| Отдача литейного производства | Пики в количестве трещин в восковых скоплениях напрямую сокращают первичную выходность формы до заливки металлом. |
| Стоимость переработки | Обширная ручная доводка, устранение следов обработки и сварка литых дефектов требуют много времени оператора. |
| Обработка заготовки | Искаженные стенки литых деталей требуют увеличенных допусков на обработку после литья, превращая почти готовую отливку в дорогую вторичную обработку на ЧПУ. |
Часто задаваемые вопросы о проектных углах уклона при литье по выплавляемым моделям
Каков абсолютный минимальный практический угол уклона при литье по выплавляемым моделям?
В стандартном производстве мы рекомендуем минимум угол наклона при литье по выплавляемым моделям 0,5° на внешних вертикальных поверхностях. Хотя 0,25° может работать для очень мелких деталей с высокоотполированными матрицами, снижение угла ниже 0,5° значительно увеличивает риск разрыва восковой модели, царапин на поверхности и износа дорогостоящего инструмента.
Требуется ли всегда уклон при литье по выплавляемым моделям на каждой вертикальной поверхности?
Нет, уклон не является строго обязательным на каждой поверхности. Мы регулярно достигаем истинного нулевого уклона (0°), когда этого требуют конструкции, но для этого необходимы специальные подходы к инструментам, такие как:
Разборные металлические сердечники
Растворимые восковые сердечники
Предварительно сформированные керамические сердечники
Многокомпонентные механические боковые действия
Эти методы исключают необходимость уклона, освобождая деталь без зацепления за стенки формы при извлечении. Для стандартных настроек инструментов правильный подбор углов вместе с прогрессивные воски для литейных деталей обеспечивает стабильность формы и повторяемость размеров в серийных выпусках.
Как влияет текстура поверхности внутри восковой формы на требуемый уклон?
Обработка поверхности формы напрямую определяет, насколько легко модель освобождается. Зеркально отполированная поверхность формы (обычно SPI A1 до A3) минимизирует трение, позволяя использовать минимальный уклон (0,5° до 1°). Напротив, более грубые, текстурированные или обработанные EDM поверхности инструмента плотно зажимают охлаждающуюся воск; вертикальные стенки при таких покрытиях требуют уклона от 1,5° до 3°, чтобы избежать сильных следов трения и искажения модели.
Могут ли 3D-печатные восковые модели обходить ограничения по углу уклона?
Да. Быстрое изготовление инструментов и аддитивное производство — такие как 3D-печатные восковые или полимерные модели — полностью обходят стандартные ограничения по углу уклона, поскольку нет жесткой формы для вытягивания модели. Мы часто используем этот подход при прототипировании малых партий и сложных геометриях, полностью реализуя литье по выплавляемым моделям, процесс потерянной восковой модели которые имеют истинные вертикальные стенки, острые уступы и интерфейсы без уклона без использования специальных металлических форм.
Ссылки
- Википедия - Обзор процесса литья по выплавляемым моделям (Lost Wax) ↩
- Институт литья по выплавляемым моделям — презентация по проектированию отливок (уклон часто около 0,5° с каждой стороны) ↩
- Процессы производства — Литье по выплавляемым моделям (уклон по желанию; освобождение воска от формы или керамической оболочки) ↩
- Институт литья по выплавляемым моделям - домашняя страница отраслевой ассоциации ↩

