


Литьё по выплавляемым моделям против аддитивного производства
Современное промышленное производство требует безкомпромиссного баланса между структурной целостностью, экономической эффективностью и гибкостью дизайна. При выборе между литьём по выплавляемым моделям и аддитивным производством, инженерные команды должны оценить, как каждый процесс манипулирует материалом для соответствия строгим эксплуатационным стандартам. Вместо того чтобы рассматривать их как взаимоисключающие конкуренты, эти технологии представляют собой разные подходы к преобразованию сырьевых инженерных сплавов в компоненты высокой точности.
Что такое литьё по выплавляемым моделям?
Литьё по выплавляемым моделям, широко известное как процесс потерянной восковой модели, является техникой точного металлического литья разработанной для повторяемых компонентов почти в форме конечного изделия.[1] Процесс следует проверенной последовательности:
- Создание модели: Восковые модели вводятся в прецизионно обработанные металлические формы.
- Создание оболочки: Восковая сборка многократно погружается в огнеупорную керамическую суспензию и покрывается штукатуркой для формирования прочной оболочки.
- Удаление воска и обжиг: Воск расплавляется в автоклаве, оставляя пустую керамическую форму, которая затем обжигается для повышения прочности.
- Заливка: Расплавленный сплав заливается в предварительно нагретую форму под строгим металлургическим контролем.[1]
- Финишная обработка: После охлаждения керамическая оболочка разбивается, и детали проходят через этапы обрезки, термической обработки и финальной отделки.
Этот метод обеспечивает плотные, изотропные зернистые структуры на широком диапазоне заливаемых сплавов, от стандартных нержавеющих сталей до передовых кобальто- и никель-основных сверхсплавов.
Что такое аддитивное производство (металлическая 3D-печать)?
Аддитивное производство (АП), или промышленное металлическую 3D-печать, создает компоненты непосредственно из цифровых 3D CAD-моделей путём нанесения и сплавления материала слой за слоем.[2] Основные технологии, используемые для высокоточных компонентов, включают:
- Плавление порошкового слоя (PBF): Тепловая энергия (лазер или электронный луч) избирательно расплавляет микроскопические металлические порошковые частицы по тонким слоям.[2]
- Прессовка связующим веществом (Binder Jetting): Жидкий связующий агент избирательно наносится на порошковые слои, после чего происходит отверждение и высокотемпературное спекание для достижения структурной плотности.[2]
Металлическое АП обходится без необходимости использования жесткого инструмента, открывая огромные возможности для проектирования сложных внутренних каналов охлаждения, оптимизированных решетчатых структур и объединенных сборок из нескольких деталей.
Основные различия в способах изготовления деталей
Ключевое отличие между литьем по моделям и аддитивным производством заключается в переходе материала от исходного сырья к готовой геометрии:
| Метрика производства | Литье по выплавляемым моделям | Аддитивное производство (металлическое АП) |
|---|---|---|
| Преобразование состояния материала | Жидкая фаза: расплавленный сплав заполняет керамическую форму для затвердевания | Переход от твердого к жидкому и обратно к твердому (или спекание): послойное сплавление металлических порошков |
| Зависимость от инструмента | Требуется изготовление штампов (форм) для производства восковых моделей | Без инструментов; строится напрямую из нарезанных цифровых данных CAD |
| Внутренние структуры | Ограничено удалением керамического ядра и уклонами | Способен печатать закрытые пустоты, изогнутые каналы и решетки |
| Металлургические характеристики | Последовательные изотропные механические свойства по всей детали | Направленные микроструктуры; часто требует горячего изостатического прессования (HIP) для закрытия внутренней пористости[3][4] |
| Экономическая оптимальная точка | Средне-высокий объем производства с амортизированным инструментом | Прототипы, единичные изделия и высоко сложные, малосерийные компоненты |
Литье под инвестиции vs. Аддитивное производство: ключевые показатели сравнения
При оценке литьём по выплавляемым моделям и аддитивным производством, выбор сводится к инженерной экономике, целостности материала и требованиям к объему. Оба процесса производят компоненты высокой целостности, но каждый обеспечивает ценность на разных этапах производственного цикла.
| Показатель сравнения | Литье по выплавляемым моделям | Аддитивное производство (металлическая 3D-печать) |
|---|---|---|
| Инвестиции в инструменты | Высокие первоначальные затраты на металлические восковые формы | Отсутствие необходимости в инструментах (прямо из CAD) |
| Масштабирование стоимости за единицу | Значительно снижается по мере увеличения объема | В значительной степени остается плоским независимо от объема |
| Ограничения дизайна | Требует извлечения сердечника и уклонов | Позволяет создавать закрытые решетки и конформные каналы |
| Универсальность сплавов | Широкий диапазон: практически любой заливаемый инженерный сплав | Ограничено коммерчески квалифицированными металлическими порошками |
| Металлургия | Твердые, изотропные зернистые структуры | Слоистая структура; часто требует HIP для устранения пустот |
Объем производства, оснастка и стоимость единицы
- Стоимость оснастки: Литейное производство требует специальной металлической оснастки для инъекции шаблонов из воска-заменителя. Это требует начальных затрат до заливки первой детали. Аддитивное производство полностью обходится без жесткой оснастки, создавая компоненты напрямую из цифрового файла.
- Объем производства: Металлическая 3D-печать обладает практически плоской кривой стоимости. Стоимость примерно одинакова за первую и сотую деталь. Литейное производство требует больших начальных затрат, но цена за единицу резко снижается при увеличении объема, что делает его гораздо более экономичным для средних и больших объемов.
Геометрическая сложность и свобода дизайна
Об обеих технологиях обрабатываются сложные геометрии, но они по-разному подходят к гибкости дизайна:
- Металлическое аддитивное производство: Обеспечивает свободу для объединенных сборок, органических решетчатых структур и изогнутых внутренних каналов охлаждения, к которым не может получить доступ оснастка.
- литьё по выплавляемым моделям: Отличается способностью производить компоненты почти по форме, с сложными внешними особенностями, тонкими стенками и профилями с подрезами. Однако детали должны позволять проникновение керамической оболочки и удаление сердечника.
Выбор материала и металлургические свойства
- Доступность сплавов: Литейное производство поддерживает практически любые сплавы для воздушного и вакуумного плавления, включая специальные нержавеющие стали, кобальтовые сплавы и высокотемпературные никелевые суперсплавы. Металлическая 3D-печать ограничена использованием определённых порошков сплавов, сертифицированных для лазерного сплавления порошкового ложа или связующего напыления.
- Структурная целостность: Правильно залитый расплавленный сплав затвердевает в изотропную микроструктуру с однородными механическими свойствами во всех направлениях. Детали, напечатанные методом металлической 3D-печати, демонстрируют направленные (анизотропные) свойства вдоль оси построения и часто требуют проведения вторичной горячей изостатической прессовки (HIP) для устранения остаточной пористости и внутренних пустот.[3][4]
Время выполнения и скорость прототипирования
Приоритеты по времени выполнения определяют, какой метод имеет смысл использовать при проверке дизайна:
- Металлическое аддитивное производство создает прототипы из одного изделия за несколько дней, что делает его идеальным для быстрых итераций дизайна без необходимости изготовления оснастки.
- Время изготовления при традиционном литье под давлением определяется временем изготовления формы для впрыска. Чтобы устранить этот узкий место на ранних этапах проверки, мы используем наш услуг быстрого прототипирования и изготовления форм для малых тиражей для печати расходных моделей непосредственно для литья, полностью обходя жесткие формы.
Допуски по размерам и качество поверхности
Оба процесса уменьшают необходимость в грубых обработках, но тонкие допуски все равно требуют внимания:
- Текстура поверхности: Литье под давлением обеспечивает однородную, гладкую поверхность после отливки, полученную из тонких керамических шламов. Поверхности аддитивного производства часто сохраняют линии слоев, прилипание порошка или следы от поддержки.
- Постобработка: Ни один из процессов полностью не исключает механическую обработку. Критические опорные плоскости, отверстия под подшипники и прецизионные резьбы в обеих деталях требуют финальной точное машиностроение для соответствия требованиям окончательной сборки.
Небольшие объемы для литья под давлением и аддитивного производства
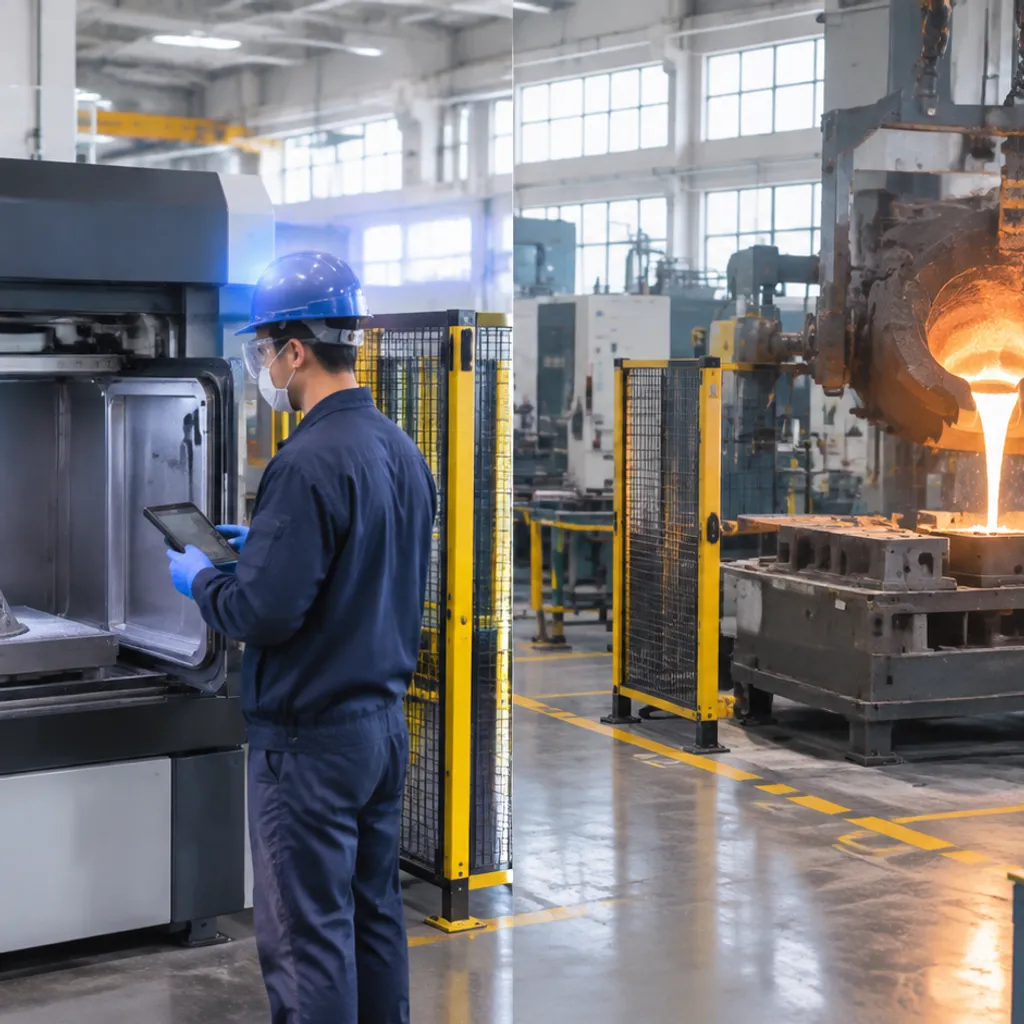
При сравнении литья под давлением и аддитивного производства, металлическая 3D-печать показывает свою эффективность, когда важны скорость, свобода дизайна и отсутствие необходимости в оснастке, а не экономия на массовом производстве. Мы рекомендуем нашим партнерам использовать аддитивные решения, когда традиционное формование создает ненужные издержки или ограничивает функциональность компонентов.
Быстрое прототипирование и производство малых партий
Если ваш проект требует единичных или небольших партий, функциональных тестовых образцов или частых изменений дизайна, металлическая 3D-печать — очевидный выбор.
- Короткое время выполнения: Мы производим функциональные металлические компоненты за несколько дней, а не ждем недели или месяцы для изготовления жестких форм.
- Гибкая итерация: Инженеры могут использовать Advantages of Rapid Protototyping for Faster and Smarter Manufacturing, проверка физической пригодности и стрессовых характеристик перед инвестированием капитала.
- Эффективность при низком объеме: Для заказов от 1 до 50 деталей оплата более высокой стоимости за единицу на машине порошкового спекания или биндераджеттинга значительно дешевле, чем амортизация специальных форм для инструментов.
Высокосложные и объединённые геометрии деталей
Аддитивное производство освобождает дизайн компонентов от традиционных уклонов, линий раздела и вытяжек из ядра. Мы рекомендуем аддитивные технологии, когда дизайн включает:
- Конформные внутренние каналы: Изогнутые охлаждающие линии в теплообменниках и гидравлических коллекторах, которые не доступны для литья расплавленного металла или фрезерных станков с ЧПУ.
- Латунные структуры и оптимизация топологии: Профили снижения веса, разработанные для аэрокосмической и мотоспортной промышленности, которые удаляют излишки материала, сохраняя при этом направленную жесткость.
- Объединение деталей: Объединение многокомпонентных сборок в единое бесшовное цифровое изделие, исключая сварные соединения и потенциальные пути утечки.
Производство по требованию без предварительного изготовления инструментов
Исключение жесткого инструмента кардинально меняет управление запасами и финансовые риски. Металлическое 3D-печать напрямую использует цифровые CAD-файлы, превращая физические склады в цифровые библиотеки запасных частей.
| Фактор | Подгонка аддитивного производства |
|---|---|
| Инвестиции в инструменты | Ноль предварительных затрат; не требуются восковые формы или ядра |
| Идеальный размер заказа | От 1 до 50 единиц (прототипы, промежуточные серии, индивидуальные замены) |
| Гибкость проектирования | Бесконечно; обновляйте CAD-файлы мгновенно между циклами производства |
| Геометрический охват | Органические контуры, латунные ядра и внутренние пустоты |
| Настройка цепочки поставок | Цифровое производство по требованию рядом с точкой использования |
Удаляя фиксированные затраты на оснастку, аддитивное производство предлагает максимальную гибкость для специализированных машин, устаревших запасных частей и высокоценных, малосерийных промышленных устройств.
Сравнение масштабов для литья под давлением и аддитивного производства
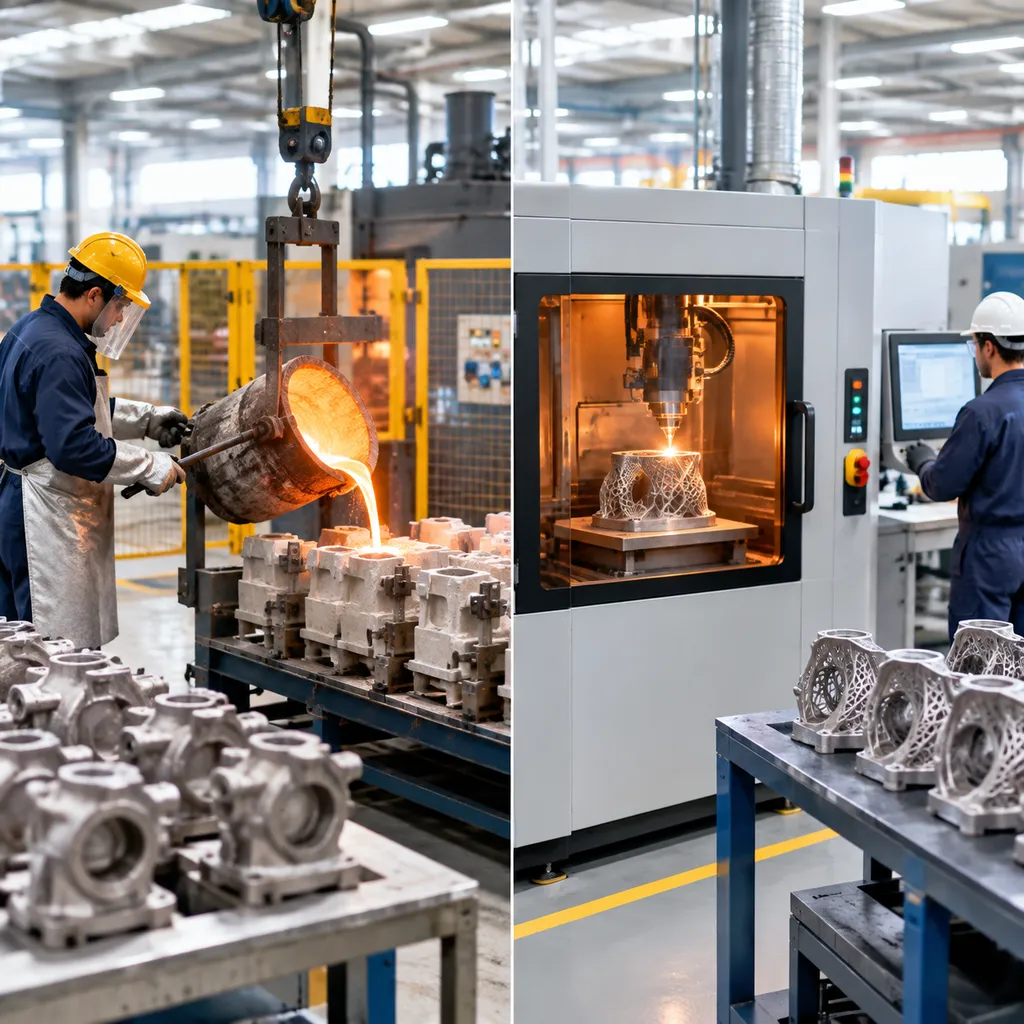
Хотя 3D-печать привлекает внимание быстрыми итерациями, традиционное металлическое литье остается незаменимым для коммерческого промышленного производства. В оценке литья под давлением и аддитивного производства, литье выигрывает, когда на первый план выходят масштаб, масса сырья, однородность структуры и наличие специальных сплавов.
Масштабируемость производства среднего и высокого объема
Стоимость единицы аддитивного производства остается в основном стабильной независимо от того, печатаете ли вы десять деталей или десять тысяч. В отличие от этого, при литье под давлением после окупаемости начальных затрат на оснастку стоимость за деталь значительно снижается.
- Экономия за счет масштаба: Восковые модели можно инжектировать за секунды, что позволяет быстро создавать формы.
- Предсказуемое время цикла: Отлив сотен деталей в одном литье значительно сокращает время цикла по сравнению с медленным послойным строительством металлом 3D-печати.
- Амортизация оснастки: При среднем и высоком объеме производства затраты на штампы быстро окупаются, обеспечивая значительно более низкую общую стоимость владения.
Крупные компоненты и плотные структурные отливки
Металлические системы аддитивного производства строго ограничены размерами камеры построения и диапазоном лазерного сканирования. Литье под давлением устраняет эти физические узкие места:
- Широкий диапазон охвата: Позволяет создавать небольшие фитинги и крупные тяжелые сечения стенок, выходящие за пределы типичных диапазонов построения порошковой кровли.
- Изотропная целостность: Расплавленный сплав твердеет равномерно, обеспечивая твердые, изотропные зернистые структуры, которые естественно соответствуют строгим стандартам аэрокосмической, энергетической и оборонной отраслей.
- Плотность без пустот: В отличие от процессов печати из порошкового слоя, которые создают риск микропористости и расслоения между слоями, правильно спроектированные литые детали обеспечивают предсказуемую металлургическую целостность прямо из формы.[3]
Широкий выбор материалов и специальных сплавов
Аддитивное производство требует специализированных газораспыленных порошков, которые дороги и ограничены по разнообразию. Литье по выплавляемым моделям позволяет напрямую плавить практически любой пригодный для литья конструкционный сплав:
| Фактор | Литье по выплавляемым моделям | Аддитивное производство (металлическое АП) |
|---|---|---|
| Широта ассортимента сплавов | Практически неограниченная (стали, никель, кобальт, медная основа) | Ограничено свариваемыми коммерческими порошками распыления |
| Стоимость материалов | Стандартные основные плавки и цены на сырые слитки | Дорогие специализированные порошковые материалы |
| Микроструктура | Однородная изотропная структура зерна | Направленный рост зерна; потенциальные остаточные напряжения |
Мы отливаем нестандартные металлы, адаптированные к суровым условиям эксплуатации, используя специализированные решения для литья кобальтовых сплавов для экстремального износа и нагрева в сочетании с нашим комплексным руководством по сплавам для высокопроизводительного точного литья для удовлетворения жестких металлургических требований без ограничений порошкового слоя.
Метод печати моделей для литья по выплавляемым моделям по сравнению с аддитивным производством
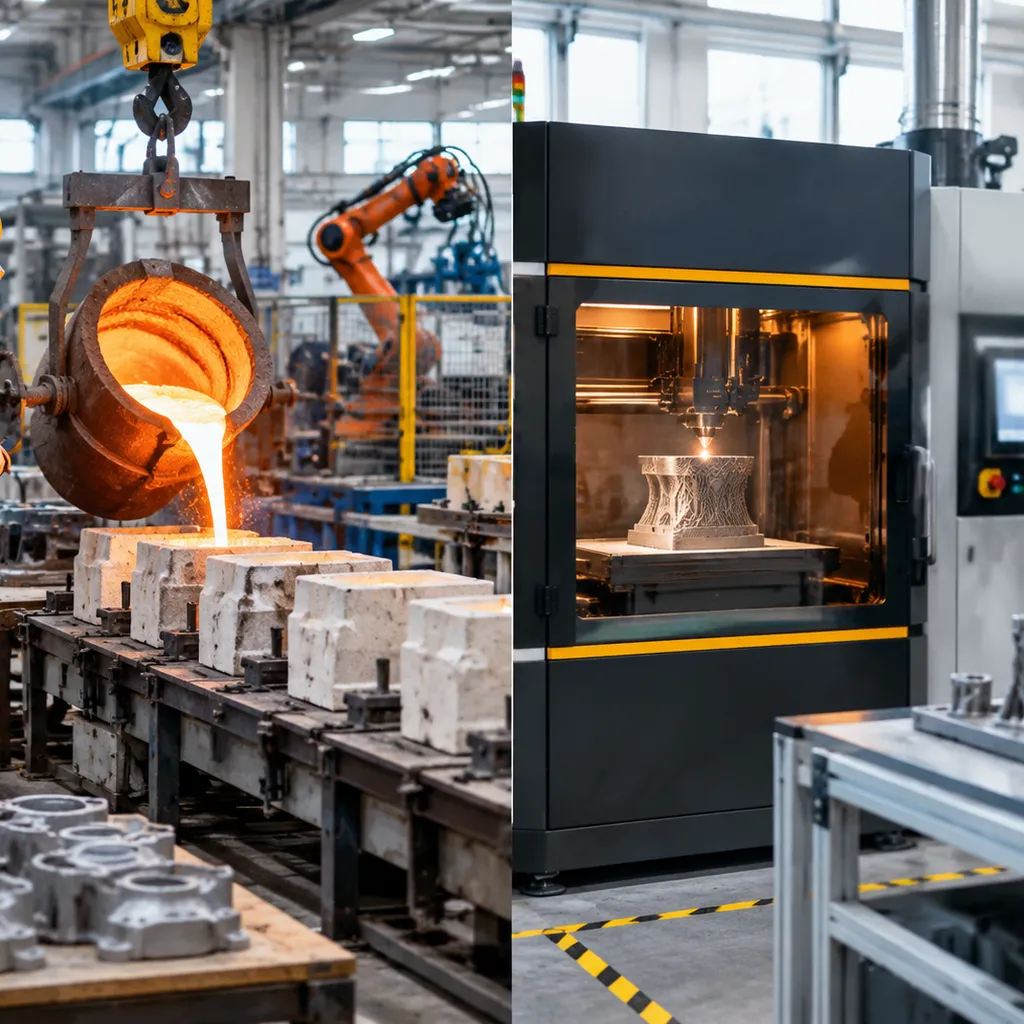
Дискуссия вокруг литьём по выплавляемым моделям и аддитивным производством обычно рассматривает эти две технологии как соперников. В нашей литейной деятельности мы рассматриваем их как мощных партнеров. Сочетая современные металлическую 3D-печать техники с традиционными металлического литья, мы устраняем самые изнурительные ограничения обоих процессов: высокие первоначальные затраты на инструменты и жесткие ограничения по объему сборки.
Этот интегрированный подход создает гибкий маршрут производства. Вы сохраняете сложную свободу дизайна аддитивных процессов, одновременно используя металлургическую надежность, изотропную зернистую структуру и широкий ассортимент сплавов проверенных методов литья.
Использование 3D-печатных жертвенных моделей для устранения необходимости в инструментах
Традиционная литье по потоку с потерянным воском опирается на металлические формы для инжекции восковых моделей. Когда вам нужен только пилотный партию или итерация прототипа, обработка этой жесткой оснастки влечет за собой высокие затраты на инструмент и добавляет недели к графику.
Мы решаем эту проблему, печатая расходные модели напрямую из CAD-файлов с помощью стереолитографии или биндера-джетинга:
- Нулевая жесткая оснастка: Мы печатаем модели из специальных полимеров или чисто сгорающих смол без вырезания алюминиевой формы.
- Полное сгорание: Использование надежного Руководство по литью и 3D-печати для чистого обжига и смол с нулевым содержанием золы обеспечивает отсутствие остаточного углерода и дефектов расширения, вызываемых трещинами оболочки.
- Без ограничений заливка: После удаления воска и обжига оболочки мы заливаем ваш указанный расплавленный сплав — от нержавеющих сталей серии 300 до высокотемпературных никелевых сверхсплавов — точно в оставшуюся полость.
Ускорение циклов разработки для сложных отливок
При разработке деталей с органическими геометриями или внутренними жидкостными каналами неизбежны изменения дизайна. Модификация жесткой оснастки может задержать производство, пока не будет изготовлена новая форма.
- Быстрые изменения дизайна: Мы можем изменить CAD-модель, напечатать заменяющую модель за ночь и залить новую металлическую отливку за несколько дней, а не месяцев.
- Сложные внутренние проходы: 3D-печать справляется со сложной геометрией, вырезанными участками и тонкостенными каналами, которые невозможно извлечь из традиционной жесткой формы.
- Снижение рисков: Мы проверяем посадку, качество поверхности и гидродинамику реальных отливок до того, как вы утвердите дорогостоящие массовые формы.
Преодоление разрыва между прототипированием и массовым производством
Переход от одного прототипа к полномасштабному производству — это этап, на котором многие инженерные проекты застревают. Прямой добавочный компонент часто не соответствует структуре зерен или стандартам сертификации, необходимым для производственных отливок.
- Идентичная металлургия: Поскольку отпечатанный узор обеспечивает подлинное литье по инвестиционной технологии, ваши испытательные образцы обладают такими же металлургическими свойствами, как и будущие массовые компоненты.
- Производство мостовых образцов в малых объемах: Мы поставляем от десятков до сотен деталей, чтобы удовлетворить текущий спрос на месте, пока создается постоянное оборудование.
- Плавная масштабируемость: После полного подтверждения вашей геометрии в полевых испытаниях, мы переводим ту же самую геометрию детали в массовое производство восковых форм без изменения ваших технических характеристик или инженерных одобрений.
Как выбрать подходящий производственный процесс
Выбор между литьём по выплавляемым моделям и аддитивным производством сводится к балансировке объема производства, геометрических требований, общего времени выполнения и металлургических стандартов. Мы оцениваем каждый компонент по этим ключевым операционным критериям, чтобы определить оптимальный маршрут:
| Ключевой фактор решения | Литье по выплавляемым моделям | Аддитивное производство (металлическая 3D-печать) | Гибридный подход (печать узоров) |
|---|---|---|---|
| Оптимальный объем | Средние и крупные серии производства | От 1 до нескольких десятков (прототипы/на заказ) | Мостовое производство и небольшие серии литья |
| Инвестиции в инструменты | Высокие начальные затраты на создание форм | Отсутствие необходимости в формовке | Отсутствие жестких форм (используются 3D-печатные временные узоры) |
| Гибкость проектирования | Почти готовая форма с требованиями к уклону | Несравненная свобода (сетки, внутренние пустоты) | Сложные геометрии при литье без использования сложных жестких форм |
| Доступность материалов | Широкий ассортимент распыляемых сплавов (стали, суперсплавы) | Ограничено квалифицированными металлическими порошками | Широкий диапазон распыляемых сплавов |
| Внутренняя структура | Изотропная зернистая структура, плотность твердого тела | Может иметь направленную анизотропию, требует HIP | Плотная литая зернистая структура |
Расчет точек окупаемости по объему и общего ROI
Финансовая точка безубыточности между этими технологиями определяется вашим общим объемом производства:
- Аддитивное производство (AM): Отсутствие начальных затрат на оснастку делает металлообработку 3D-печатью наиболее экономичным решением для функциональных прототипов, единичных изделий и коротких серий. Однако кривая стоимости за единицу остается относительно плоской при увеличении объема из-за фиксированных скоростей сборки, затрат на порошок и длительных часов работы машины.
- Литье по выплавляемым моделям: Твердая оснастка требует начальных капитальных вложений и более длительных начальных сроков выполнения. После обработки форм стоимость за единицу значительно снижается, обеспечивая непревзойденную экономию при производстве сотен или тысяч деталей. При рассмотрении экономических аспектов раннего производства важно учитывать литьем песком и литейным формованием под давлением вместе с инвестиционным литьем, что поможет понять, как амортизация оснастки влияет на вашу прибыль.
- Гибридное решение: Если вам нужна литейная металлургическая целостность без обязательств по постоянной оснастке, 3D-печать временных восковых или полимерных моделей позволяет быстро производить литые компоненты короткими сериями, обходя расходы на изготовление традиционных форм.
Оценка механических характеристик и отраслевых сертификатов
- Металлургическая надежность: Инвестиционное литье обеспечивает проверенную, однородную зернистую структуру с изотропными механическими свойствами, надежно соответствующими долгосрочным стандартам ASTM, AMS и ASME.
- Пористость и требования HIP: Металлическая 3D-печать строит детали слой за слоем, что может привести к появлению микроскопических пор и направленных механических вариаций. Для достижения полной плотности и усталостной стойкости детали часто требуют постобработки горячим изостатическим прессованием (HIP) и обширной точной механической обработки.[4]
- Сертификация сплавов: В то время как металлическое аддитивное производство ограничено квалифицированными, коммерчески жизнеспособными для печати порошками, литье под давлением позволяет заливать практически любые инженерные сплавы, включая высокотемпературные никелевые суперсплавы, кобальтовые сплавы и специализированные нержавеющие марки, без нарушения сертифицированных химических лимитов.
Ссылки
- Институт литья под давлением - Процесс литья под давлением (PDF) ↩
- NIST - Технологии аддитивного производства: спекание порошкового слоя и связующее напыление ↩
- NIST - Понимание анизотропных растяжимых свойств металлов, произведённых методом лазерного спекания порошкового слоя ↩
- NIST - Горячее изостатическое прессование для устранения внутренней пористости в аддитивно произведённом Ti-6Al-4V ↩

