


Gießerei vs. Additive Fertigung
Moderne industrielle Fertigung erfordert eine kompromisslose Balance zwischen struktureller Integrität, Kosteneffizienz und Designflexibilität. Bei der Wahl zwischen Gießerei vs. additiver Fertigung, müssen Ingenieurteams bewerten, wie jeder Prozess Material manipuliert, um strenge Betriebsstandards zu erfüllen. Diese Technologien sind keine gegenseitig ausschließenden Rivalen, sondern stellen unterschiedliche Ansätze dar, um Rohlegierungen in hochspezifizierte Komponenten zu verwandeln.
Was ist Gießerei?
Gießerei, allgemein bekannt als Wachsverlust-Verfahren, ist eine Präzisions- Metallguss Technik, die für wiederholbare, nahezu fertige Komponenten entwickelt wurde.[1] Der Arbeitsablauf folgt einer bewährten Abfolge:
- Formenerstellung: Wachsmuster werden in präzise gefertigte Metallformen eingespritzt.
- Shell-Bau: Das Wachssatz wird wiederholt in eine feuerfeste Keramikmasse getaucht und mit Stuck beschichtet, um eine langlebige Hülle zu bilden.
- Wachsausschmelzung und Brennen: Das Wachs wird in einem Autoklaven ausgebrannt, wodurch eine leere keramische Form entsteht, die für strukturelle Festigkeit gebrannt wird.
- Gießen: Geschmolzene Legierung wird unter strenger metallurgischer Kontrolle in die vorgeheizte Form gegossen.[1]
- Finish: Nach dem Abkühlen wird die keramische Hülle zerbrochen, und die Teile durchlaufen Schnitt, Wärmebehandlung und Endbearbeitung.
Diese Methode liefert dichte, isotrope Kornstrukturen über einen umfangreichen Bereich schmelzbarer Legierungen, von Standard-Edelstählen bis hin zu fortschrittlichen Kobalt- und Nickel-basierten Superlegierungen.
Was ist Additive Fertigung (Metall-3D-Druck)?
Additive Fertigung (AM) oder industrielle Metall-3D-Druck, konstruiert Bauteile direkt aus digitalen 3D-CAD-Modellen, indem Material schichtweise aufgetragen und verschmolzen wird.[2] Kerntechnologien, die für hochqualitative Komponenten verwendet werden, umfassen:
- Pulverbett-Schmelzen (PBF): Thermische Energie (ein Laser oder Elektronenstrahl) schmilzt selektiv mikroskopisch kleine Metallpulverpartikel in dünnen Schichten.[2]
- Binder-Jetting: Ein flüssiger Bindemittel wird selektiv auf Pulverbett aufgetragen, gefolgt von Aushärtung und Hochtemperatur-Sintern, um die strukturelle Dichte zu erreichen.[2]
Metall-AM umgeht die Notwendigkeit harter Werkzeuge und eröffnet enorme Designfreiheit für komplexe interne Kühlkanäle, optimierte Gitterstrukturen und konsolidierte Mehrteilbaugruppen.
Grundlegende Unterschiede in der Herstellung von Teilen
Der zentrale Unterschied zwischen Gießen und additiver Fertigung liegt im Übergang des Materials vom Rohmaterial zur fertigen Geometrie:
| Fertigungskennzahl | Feinguss | Additive Fertigung (Metall-AM) |
|---|---|---|
| Materialzustandsänderung | Flüssigphase: Geschmolzene Legierung füllt eine keramische Kavität und härtet aus | Fest-zu-Flüssig-zu-Fest (oder sintert): Schichtweises Verschmelzen von Metallpulvern |
| Abhängigkeit von Werkzeugen | Erfordert maschinengefertigte Werkzeuge (Formen) für die Wachsmodellproduktion | Werkzeugfrei; baut direkt aus geschnittenen digitalen CAD-Daten auf |
| Innere Strukturen | Begrenzt durch keramischen Kernentfernung und Entwurfsschrägen | In der Lage, geschlossene Hohlräume, gebogene Kanäle und Gitternetze zu drucken |
| Metallurgische Eigenschaften | Konstante isotrope mechanische Eigenschaften im gesamten Bauteil | Richtungsabhängige Mikrostrukturen; erfordert häufig das Heißisostatische Pressen (HIP), um interne Porosität zu schließen[3][4] |
| Wirtschaftlicher Sweet Spot | Mittel bis hoch Produktionsvolumen mit amortisierten Werkzeugen | Prototypen, Einzelstücke und hochkomplexe, kleine Stückzahlen |
Gussverfahren vs. Additive Fertigung: Wichtige Vergleichsmetriken
Bei der Bewertung von Gießerei vs. additiver Fertigung, die Wahl hängt von ingenieurtechnischer Wirtschaftlichkeit, Materialintegrität und Volumenanforderungen ab. Beide Prozesse produzieren Bauteile mit hoher Integrität, aber jeder bietet bei verschiedenen Phasen des Produktionszyklus Mehrwert.
| Vergleichsmetrik | Feinguss | Additive Fertigung (Metall-3D-Druck) |
|---|---|---|
| Werkzeuginvestition | Hohe Anfangskosten für Metallwachsformen | Kein Werkzeug erforderlich (direkt aus CAD) |
| Einheitspreis-Skalierung | Sinkt erheblich mit steigendem Volumen | Bleibt weitgehend konstant unabhängig vom Volumen |
| Konstruktionsgrenzen | Erfordert Kerneextraktion und Entwurfswinkel | Ermöglicht eingeschlossene Gitterstrukturen und konforme Kanäle |
| Legierungsvielfalt | Breit: fast alle gießbaren legierten Werkstoffe | Beschränkt auf kommerziell qualifizierte Metallpulver |
| Metallurgie | Feste, isotrope Kornstrukturen | Schichtaufbau; erfordert oft HIP, um Hohlräume zu beseitigen |
Produktionsvolumen, Werkzeugbau und Stückkosten
- Werkzeugkosten: Feinguss erfordert spezielle Metallwerkzeuge, um sacrificial Wachsmodelle zu injizieren. Dies erfordert Anfangskapital, bevor das erste Teil gegossen wird. Additive Fertigung umgeht harte Werkzeuge vollständig und baut Komponenten direkt aus einer digitalen Datei auf.
- Produktionsvolumen: Metall-3D-Druck weist eine nahezu flache Kostenkurve auf. Es kostet ungefähr dasselbe pro Teil, das erste Teil zu drucken, wie das hundertste. Feinguss hat hohe Anfangskosten, aber der Stückpreis sinkt steil, wenn die Produktionsmenge steigt, was es für mittlere bis hohe Stückzahlen deutlich kosteneffizienter macht.
Geometrische Komplexität und Designfreiheit
Beide Technologien bewältigen komplexe Geometrien, aber sie nähern sich der Designfreiheit unterschiedlich an:
- Metalladditive Fertigung: Bietet Freiheit für konsolidierte Baugruppen, organische Gitterstrukturen und gebogene interne Kühlkanäle, auf die Werkzeuge keinen Zugriff haben.
- Gießerei: Erreicht eine nahezu formschlüssige Produktion von Komponenten mit komplexen äußeren Merkmalen, dünnen Wänden und Untercut-Profilen. Allerdings müssen Teile die Penetration der Keramikschlicker und die Kernentfernung ermöglichen.
Materialauswahl und metallurgische Eigenschaften
- Verfügbarkeit von Legierungen: Feinguss unterstützt nahezu alle luft- oder vakuumgeschmolzenen Legierungen, einschließlich spezieller Edelstahllegierungen, Kobaltlegierungen und hochtemperaturbeständiger Nickel-Superlegierungen. Metall-3D-Druck ist auf bestimmte Legierungspulver beschränkt, die für Laser-Pulverbett-Schmelzen oder Binder-Jetting zertifiziert sind.
- Strukturelle Integrität: Ein ordnungsgemäß gegossenes geschmolzenes Legierungsstück härtet zu einer isotropen Mikrostruktur mit einheitlichen mechanischen Eigenschaften in alle Richtungen aus. Metall-3D-gedruckte Komponenten zeigen richtungsabhängige (anisotrope) Eigenschaften entlang der Bauachse und erfordern häufig eine sekundäre Heißisostatische Pressung (HIP), um verbleibende Porositäten und innere Hohlräume zu beseitigen.[3][4]
Lieferzeit und Prototyping-Geschwindigkeit
Prioritäten bei der Lieferzeit bestimmen, welche Methode während der Designvalidierung sinnvoll ist:
- Metalladditive Fertigung produziert Einzelstücke-Prototypen innerhalb von Tagen, was sie ideal für schnelle Designiterationen macht, ohne in Werkzeuge zu investieren.
- Die Lieferzeiten bei traditionellem Feinguss werden durch die Dauer des Bauens der Einspritzform bestimmt. Um diese Engstelle in der frühen Validierungsphase zu beseitigen, verwenden wir unsere Rapid-Prototyping- und Werkzeugservices für die Kleinserienfertigung um vorübergehende Muster direkt für das Gießen zu drucken und harte Formen vollständig zu umgehen.
Maßhaltigkeit und Oberflächenfinish
Beide Prozesse reduzieren den Bedarf an Grobschnittarbeiten, aber feine Toleranzen erfordern dennoch Aufmerksamkeit:
- Oberflächenstruktur: Feinguss liefert eine einheitliche, glatte Oberfläche, die aus feinen keramischen Schlämmen hergestellt wird. Oberflächen bei additiven Fertigungsverfahren weisen oft Schichtlinien, Pulverbeständigkeit oder raue Markierungen vom Support-Entfernen auf.
- Nachbearbeitung: Keiner der Prozesse eliminiert vollständig subtraktive Bearbeitung. Kritische Bezugsebenen, Lagerbohrungen und Präzisionsgewinde in sowohl gegossenen als auch gedruckten Teilen erfordern abschließende Präzisionsbearbeitung um die endgültigen Montagespezifikationen zu erfüllen.
Kleinserien bei Feinguss vs. Additive Fertigung
Bei der Bewertung von Feinguss versus additiver Fertigung zeigt sich die Metall-3D-Drucktechnik besonders dann vorteilhaft, wenn Geschwindigkeit, Designfreiheit und null Werkzeugkosten Vorrang vor Masseneffizienz haben. Wir beraten unsere Partner bei der Wahl additiver Lösungen, wenn herkömmliche Formenherstellung unnötigen Aufwand verursacht oder die Funktionalität der Komponenten einschränkt.
Schnelles Prototyping und Kleinserienfertigung
Wenn Ihr Projekt Mengen im einstelligen Bereich, funktionale Testeinheiten oder häufige Designänderungen erfordert, ist der Metall-3D-Druck die klare Wahl.
- Kurze Lieferzeiten: Wir produzieren funktionale Metallkomponenten innerhalb von Tagen, anstatt Wochen oder Monate auf harte Formen zu warten.
- Agile Iteration: Ingenieure können die Advantages of Rapid Protototyping for Faster and Smarter Manufacturing, um die physische Passform und die Belastungsleistung zu validieren, bevor Kapital investiert wird.
- Effizienz bei kleinen Stückzahlen: Bei Bestellungen von 1 bis 50 Teilen ist ein höherer Stückpreis bei einer Pulverbettfusion oder Binder-Jetting-Maschine deutlich günstiger als die Abschreibung spezieller Werkzeugformen.
Hochkomplexe und konsolidierte Bauteilgeometrien
Additive Fertigung befreit das Bauteildesign von traditionellen Entwässerungswinkeln, Teilungslinien und Kernziehungen. Wir empfehlen additive Technologien, wenn ein Design:
- Konforme interne Kanäle: Gebogene Kühlleitungen in Wärmetauschern und Fluidverteilern, die bei Guss aus geschmolzenem Metall oder CNC-Bohrungen nicht erreichbar sind.
- Gitterstrukturen & Topologieoptimierung: Gewichtsreduktionsprofile, die für Luft- und Raumfahrt sowie Motorsport entwickelt wurden und Volumen entfernen, während sie die Richtungssteifigkeit erhalten.
- Teilekonsolidierung: Verschmelzung mehrteiliger Baugruppen zu einem einzigen, nahtlosen digitalen Bau, wodurch geschweißte Verbindungen und potenzielle Leckpfade eliminiert werden.
Produktion auf Abruf ohne Vorab-Werkzeugherstellung
Die Eliminierung von festen Werkzeugen verändert das Bestandsmanagement und das finanzielle Risiko grundlegend. Metall-3D-Druck greift direkt auf digitale CAD-Dateien zu und verwandelt physische Lager in digitale Ersatzteilbibliotheken.
| Faktor | Passform der additiven Fertigung |
|---|---|
| Werkzeuginvestition | Kein Vorlauf; keine Wachsformen oder Kernkästen erforderlich |
| Ideale Auftragsgröße | 1 bis 50 Einheiten (Prototypen, Übergangsserien, kundenspezifische Ersatzteile) |
| Designflexibilität | Unbegrenzt; CAD-Dateien können zwischen Bauzyklen sofort aktualisiert werden |
| Geometrischer Umfang | Organische Konturen, Gitterkerne und innere Hohlräume |
| Lieferketteneinrichtung | Digitalfertigung auf Abruf in der Nähe des Einsatzortes |
Durch die Eliminierung fixer Werkzeugkosten bietet die additive Fertigung die ultimative Flexibilität für spezialisierte Maschinen, Ersatzteile für ältere Anlagen und hochwertige, kleingewichtige Industriehardware.
Vergleich von Skalierungsmöglichkeiten bei Druckguss und additiver Fertigung
Während 3D-Druck Aufmerksamkeit für schnelle Iterationen auf sich zieht, bleibt das traditionelle Metallguss das unbestrittene Arbeitstier für die industrielle Massenproduktion. Bei der Bewertung von Druckguss versus additive Fertigung gewinnt der Druckguss, wenn Skalierung, Rohmasse, strukturelle Gleichmäßigkeit und die Verfügbarkeit spezieller Legierungen den Ausschlag geben.
Skalierbarkeit bei mittel- bis hochvolumiger Produktion
Die Stückkosten bei additiver Fertigung bleiben weitgehend konstant, egal ob Sie zehn Teile oder zehntausend drucken. Beim Druckguss verhält es sich anders: Sobald die anfänglichen Werkzeugkosten gedeckt sind, sinken die Stückkosten erheblich.
- Skaleneffekte: Wachsmuster können in Sekunden eingespritzt werden, was die schnelle Herstellung von Formen ermöglicht.
- Vorhersehbare Zykluszeiten: Das Gießen von Hunderten von Teilen in einem einzigen Gusscluster reduziert die Zykluszeiten erheblich im Vergleich zu den langsamen Schicht-für-Schicht-Aufbauverfahren des Metall-3D-Drucks.
- Werkzeugkostenabschreibung: Bei mittleren bis hohen Produktionsvolumina amortisieren sich die Formen schnell, was zu deutlich niedrigeren Gesamtkosten führt.
Große Komponenten und dichte strukturelle Gussteile
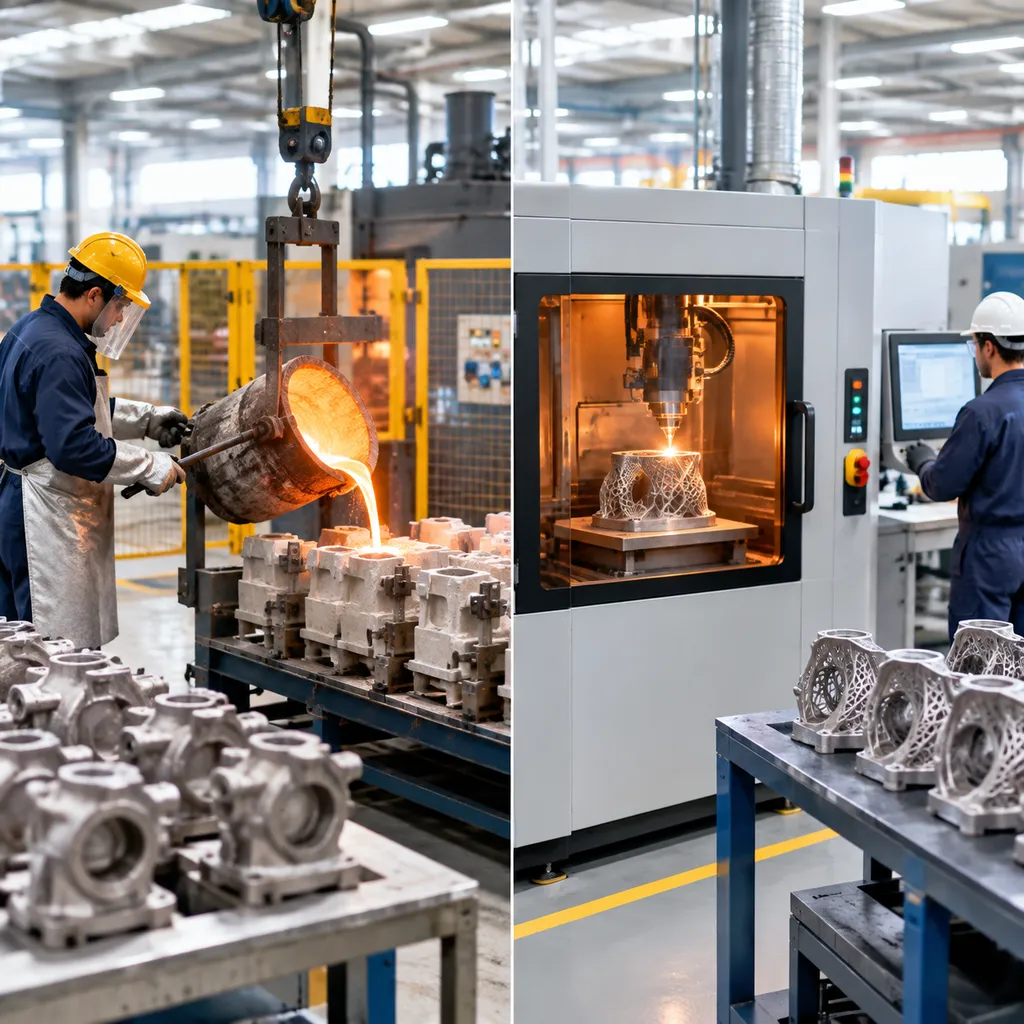
Metalladditivsysteme sind streng durch die Größen der Baukammer und die Laser-Scan-Umfänge begrenzt. Der Druckguss beseitigt diese physischen Engpässe:
- Breites Umfangeinsatz: Ermöglicht die Herstellung von kleinen Befestigungen bis hin zu großen, schweren Querschnitten mit dicken Wänden, die über die typischen Pulverbettschichten hinausgehen.
- Isotrope Integrität: Geschmolzene Legierungen härten gleichmäßig aus, um feste, isotrope Kornstrukturen zu liefern, die natürlich den strengen Standards der Luft- und Raumfahrt, Energie- und Verteidigungsbranche entsprechen.
- Lückenfreie Dichte: Im Gegensatz zu Pulverbettdruckprozessen, die Mikro-Porosität und Delamination zwischen den Schichten riskieren, bieten richtig geregelte Gusskomponenten eine vorhersehbare metallurgische Unversehrtheit direkt aus der Form.[3]
Breite Verfügbarkeit von Materialien und Speziallegierungen
Additive Fertigung erfordert spezialisierte, gas-atomisierte Pulver, die teuer sind und in ihrer Vielfalt begrenzt sind. Investitionsguss schmilzt nahezu jede gießbare technische Legierung direkt:
| Faktor | Feinguss | Additive Fertigung (Metall-AM) |
|---|---|---|
| Legierungsvielfalt | Beinahe unbegrenzt (Stähle, Nickel, Kobalt, Kupferbasis) | Beschränkt auf schweißbare, atomisierte Handels-Pulver |
| Materialkosten | Standard-Hauptchargen und Rohbarren-Preise | Hochkostenintensive Spezialpulver-Verbrauchsmaterialien |
| Mikrostruktur | Einheitliche isotrope Kornstruktur | Richtungsabhängiges Kornwachstum; potenzielle Restspannungen |
Wir gießen kundenspezifische Metalle, die auf harte Betriebsbedingungen zugeschnitten sind, unter Verwendung spezialisierter Kobaltlegierungsgusslösungen für extreme Verschleiß- und Hitzebeständigkeit zusammen mit unserem umfassenden Legierungsleitfaden für Hochleistungspräzisionsguss um anspruchsvolle metallurgische Anforderungen ohne Beschränkungen durch Pulverbetten zu erfüllen.
Gedrucktes Muster für Investitionsguss vs. Additive Fertigung
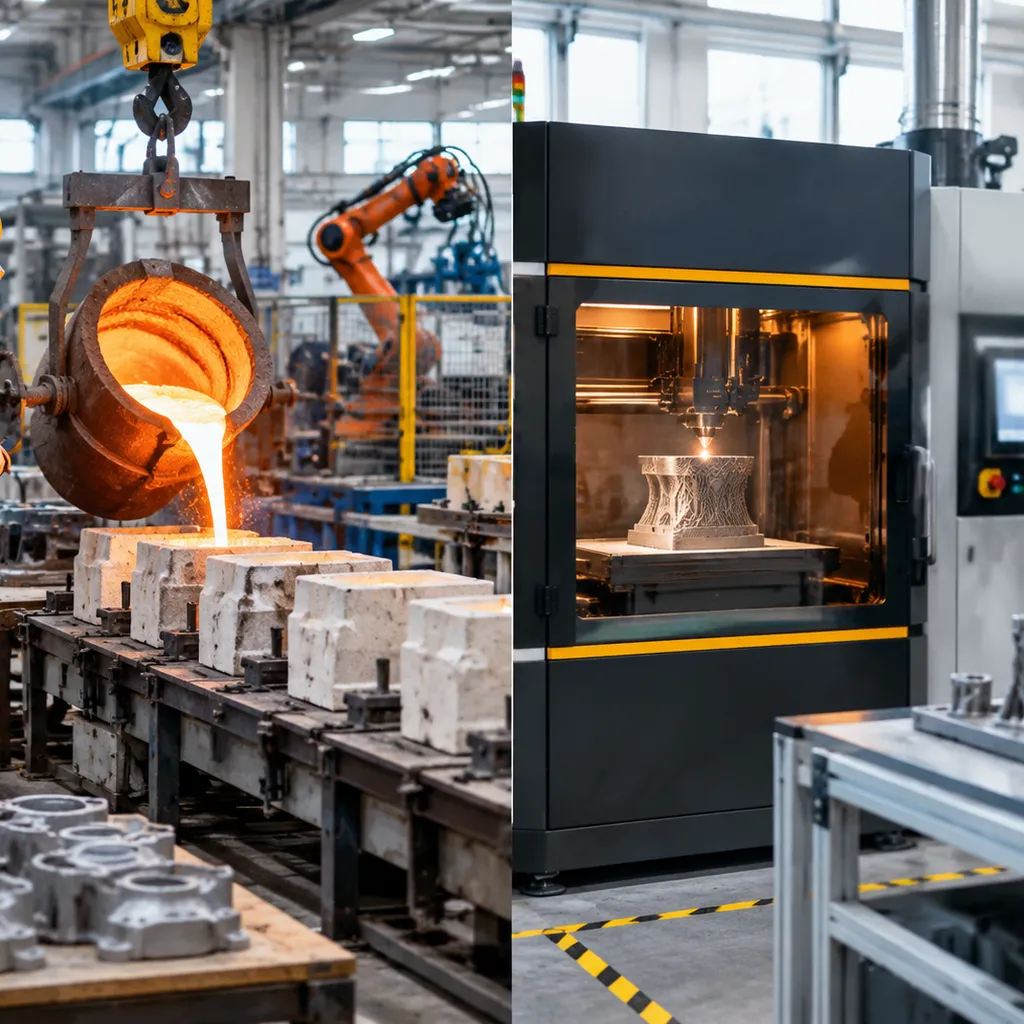
Die Debatte um Gießerei vs. additiver Fertigung behandelt diese beiden Technologien in der Regel als Rivalen. In unseren Gießereibetrieben behandeln wir sie als mächtige Partner. Durch die Kombination moderner Metall-3D-Druck Techniken mit traditionellen Metallguss, beseitigen wir die größten einschränkenden Faktoren beider Prozesse: hohe anfängliche Werkzeugkosten und enge Bauvorgaben.
Dieser integrierte Ansatz schafft eine agile Fertigungsroute. Sie erfassen die komplexe Designfreiheit additiver Workflows, während Sie die metallurgische Zuverlässigkeit, die isotrope Kornstruktur und die Legierungsvielfalt bewährter Gießverfahren nutzen.
Verwendung von 3D-gedruckten Opfermustern zur Eliminierung von Werkzeugen
Traditionelles Wachsverlustgussverfahren basiert auf Metallformen, um Wachsmodelle zu injizieren. Wenn nur eine Pilotcharge oder eine Iteration eines Prototyps benötigt wird, verursacht die Bearbeitung dieser harten Werkzeuge hohe Werkzeugkosten und verzögert den Zeitplan um Wochen.
Wir lösen dieses Engpass, indem wir wegwerfbare Muster direkt aus CAD-Dateien mittels Stereolithographie oder Binder-Jetting drucken:
- Kein Hartwerkzeug: Wir drucken Muster in spezialisierten Polymeren oder sauber brennenden Harzen, ohne eine Aluminiumform zu schneiden.
- Vollständiges Brennen: Durch eine zuverlässige Gieß-3D-Druckleitfaden für sauberes Brennen und Null-Asche-Harze stellen wir sicher, dass unsere keramischen Schalen frei von Restkohlenstoff und Schalenriss-Expansionsfehlern bleiben.
- Ungehindertes Gießen: Nachdem wir das Wachs entfernt und die Schale gebrannt haben, gießen wir Ihre spezifizierte geschmolzene Legierung – von Edelstahl der Serie 300 bis hin zu hochtemperaturbeständigen Nickel-Superlegierungen – in die exakt hinterlassene Kavität.
Beschleunigung der Entwicklungszyklen für komplexe Güsse
Bei der Entwicklung von Teilen mit organischen Geometrien oder internen Fluidkanälen sind Designüberarbeitungen unvermeidlich. Die Änderung harter Werkzeuge kann die Produktion verzögern, während eine überarbeitete Form gefertigt wird.
- Schnelle Designüberarbeitungen: Wir können ein CAD-Modell ändern, ein Ersatzmuster über Nacht drucken und in Tagen statt Monaten eine neue Metallgussform herstellen.
- Komplexe interne Passagen: 3D-Druck bewältigt komplexe Geometrien, Untercut-Features und dünnwandige Kanäle, die nicht aus einer traditionellen starren Form gezogen werden können.
- Risikoreduzierung: Wir validieren die Passform, Oberflächenqualität und Strömungsdynamik echter Gussstücke, bevor Sie die kapitalintensive Serienfertigungstools freigeben.
Überbrückung der Kluft zwischen Prototyping und Serienproduktion
Der Übergang von einem einzelnen Prototyp zur Serienfertigung ist der Punkt, an dem viele Ingenieurprojekte ins Stocken geraten. Ein direktes additiv hergestelltes Bauteil kann oft nicht die Kornstruktur oder die erforderlichen Zertifizierungsstandards für Gussfertigteile erfüllen.
- Identische Metallurgie: Da das gedruckte Muster eine echte Investitionsgussform ergibt, teilen Ihre Testteile die gleichen metallurgischen Eigenschaften wie zukünftige Serienkomponenten.
- Niedervolumen-Brückenschaffung: Wir liefern Dutzende bis Hunderte von Teilen, um die unmittelbare Feldnachfrage zu decken, während Ihre dauerhafte Werkzeugherstellung erfolgt.
- Reibungslose Skalierbarkeit: Sobald Ihre Geometrie in Feldversuchen vollständig validiert ist, übertragen wir die gleiche Geometrie in Hochvolumen-Wachsdies, ohne Ihre Materialspezifikationen oder Genehmigungen zu ändern.
Wie man den richtigen Fertigungsprozess auswählt
Die Entscheidung zwischen Gießerei vs. additiver Fertigung hängt davon ab, das Produktionsvolumen, die geometrischen Anforderungen, die gesamten Vorlaufzeiten und die metallurgischen Standards auszubalancieren. Wir bewerten jede Komponente anhand dieser Kernbetriebskennzahlen, um die optimale Lösung zu finden:
| Entscheidungskriterium | Feinguss | Additive Fertigung (Metall-3D-Druck) | Hybrider Ansatz (Gedruckte Muster) |
|---|---|---|---|
| Optimales Volumen | Mittlere bis hohe Produktionsläufe | 1 bis wenige Dutzend (Prototypen/maßgeschneidert) | Brückenproduktion und Niedervolumen-Gusläufe |
| Werkzeuginvestition | Hohe Anfangskosten für Formenbau | Keine Formen erforderlich | Keine harten Werkzeuge (verwendet 3D-gedruckte Opfermuster) |
| Designflexibilität | Nahe-Netz-Form mit Entlüftungsanforderungen | Unvergleichliche Freiheit (Gitterstrukturen, interne Hohlräume) | Komplexe Gussgeometrien ohne komplexe Hartwerkzeuge |
| Materialverfügbarkeit | Breite gießbare Legierungen (Stähle, Superlegierungen) | Beschränkt auf qualifizierte Metallpulver | Breites gießbares Legierungsangebot |
| Innere Struktur | Isotrope Kornstruktur, Feststoffdichte | Kann gerichtete Anisotropie aufweisen, erfordert HIP | Dichte Gusskornstruktur |
Berechnung von Volumen-Breakeven-Punkten und Gesamtrendite auf Investitionen
Die finanzielle Gewinnschwelle zwischen diesen Technologien wird durch Ihr Gesamtproduktionsvolumen bestimmt:
- Additive Fertigung (AM): Keine anfänglichen Werkzeugkosten machen den Metall-3D-Druck zur kosteneffizientesten Lösung für funktionale Prototypen, Einzelstücke und Kleinserien. Allerdings bleibt die Kostenkurve pro Teil relativ flach, da die Produktionsmengen, Pulverkosten und lange Maschinenlaufzeiten feststehen.
- Feinguss: Hartwerkzeuge erfordern eine Anfangsinvestition und längere Vorlaufzeiten. Sobald die Werkzeuge gefertigt sind, sinken die Stückkosten erheblich, was bei Hunderten oder Tausenden von Teilen unschlagbare Skaleneffekte bietet. Bei der Betrachtung der frühen Fertigungskosten kann die Sandguss vs Druckguss zu wählen. zusammen mit dem Gießen von Investitionsformen weiter aufzeigen, wie die Amortisation der Werkzeuge Ihre Rentabilität beeinflusst.
- Die Hybridlösung: Wenn Sie Gusssicherheit ohne dauerhafte Werkzeuge benötigen, liefert das 3D-Drucken von sacrificial Wachs- oder Polymermustern schnell Gussteile in Kleinserien, während die traditionellen Werkzeugkosten umgangen werden.
Bewertung der mechanischen Leistung und Branchenzertifizierungen
- Metallurgische Unbedenklichkeit: Feinguss liefert eine bewährte, gleichmäßige Kornstruktur mit isotropen mechanischen Eigenschaften, die zuverlässig den langjährigen ASTM-, AMS- und ASME-Spezifikationen entsprechen.
- Porositäts- und HIP-Anforderungen: Metall-3D-Druck baut Teile Schicht für Schicht auf, was mikroskopische Hohlräume und gerichtete mechanische Variationen verursachen kann. Um volle Dichte und Ermüdungsfestigkeit zu erreichen, benötigen AM-Teile oft nach dem Bau Hot Isostatic Pressing (HIP) und umfangreiche Präzisionsbearbeitung.[4]
- Legierungszertifizierung: Während der metallische additiv gefertigte Werkstoffe auf qualifizierte, kommerziell rentable druckbare Pulver beschränkt sind, erlaubt uns Feinguss, nahezu jede entwickelte Legierung zu gießen, einschließlich Hochtemperatur-Nickel-Superlegierungen, Cobalt-Legierungen und spezialisierten Edelstahlqualitäten, ohne die zertifizierten chemischen Grenzwerte zu kompromittieren.
Referenzen
- Institut für Feinguss - Der Feingießprozess (PDF) ↩
- NIST - Additive Fertigungstechnologien: Pulverbett-Schmelzen und Binder-Jetting ↩
- NIST - Verständnis der anisotropen Zugfestigkeitseigenschaften von Laser-Pulverbett-Schmelzen-Metallen ↩
- NIST - Hot Isostatic Pressing zur Schließung interner Porosität bei additiv gefertigten Ti-6Al-4V ↩

