


Colata di Precisione vs. Produzione Additiva
La produzione industriale moderna richiede un equilibrio senza compromessi tra integrità strutturale, efficienza dei costi e flessibilità di progettazione. Quando si sceglie tra colata di precisione vs produzione additiva, i team di ingegneria devono valutare come ciascun processo manipola il materiale per soddisfare rigorosi standard operativi. Piuttosto che rivali mutuamente esclusivi, queste tecnologie rappresentano approcci distinti per trasformare leghe ingegneristiche grezze in componenti ad alte prestazioni.
Cos'è la colata di precisione?
La colata di precisione, comunemente nota come processo a cera persa, è una tecnica di colata metallica di precisione progettata per componenti ripetibili e di forma quasi netta.[1] Il processo segue una sequenza collaudata:
- Creazione dello Stampo: I modelli in cera vengono iniettati in stampi metallici di precisione lavorati.
- Edificio Shell: L'assemblaggio in cera viene immerso ripetutamente in una malta ceramica refrattaria e rivestito con stucco per formare un guscio durevole.
- Dewaxing e Cottura: La cera viene sciolta in un autoclave, lasciando una cavità di stampo in ceramica vuota che viene cotta per garantire resistenza strutturale.
- Versamento: La lega fusa viene versata nello stampo preriscaldato sotto rigorosi controlli metallurgici.[1]
- Finitura: Dopo il raffreddamento, il guscio in ceramica viene rotto e i pezzi subiscono operazioni di taglio, trattamento termico e finitura finale.
Questo metodo offre strutture di grano dense e isotropiche su un'ampia gamma di leghe versabili, dalle acciaierie inossidabili standard alle superleghe avanzate a base di cobalto e nichel.
Cos'è la produzione additiva (Stampa 3D di metalli)?
La produzione additiva (PA), o industriale stampa 3D in metallo, costruisce componenti direttamente da modelli digitali 3D CAD depositando e fondendo il materiale strato dopo strato.[2] Le tecnologie principali utilizzate per componenti ad alte prestazioni includono:
- Fusione a letto di polvere (PBF): L'energia termica (un laser o un fascio di elettroni) fonde selettivamente le microscopiche particelle di polvere metallica attraverso sottili strati.[2]
- Jetting con legante: Un agente legante liquido viene depositato selettivamente sui letti di polvere, seguito da cura e sinterizzazione ad alta temperatura per ottenere densità strutturale.[2]
La produzione additiva di metalli bypassa la necessità di attrezzature dure, sbloccando un'enorme flessibilità di progettazione per canali di raffreddamento interni complessi, strutture a reticolo ottimizzate e assemblaggi multi-pezzo consolidati.
Principali differenze nel modo in cui vengono realizzati i pezzi
La principale divergenza tra la fusione a cera persa e la produzione additiva risiede nella transizione del materiale da materia prima a geometria finita:
| Metrica di produzione | Fusione a cera persa | Produzione Additiva (Metallo PA) |
|---|---|---|
| Trasformazione dello stato del materiale | Fase liquida: la lega fusa riempie una cavità in ceramica per solidificarsi | Da solido a liquido e di nuovo a solido (o sinterizzato): fusione stratificata delle polveri metalliche |
| Dipendenza dall'attrezzatura | Richiede utensili a macchina (stampi) per la produzione di modelli in cera | Senza utensili; si costruisce direttamente dai dati digitali CAD affettati |
| Strutture interne | Limitato dalla rimozione del nucleo in ceramica e dagli angoli di inclinazione | Capace di stampare vuoti chiusi, canali curvi e reticoli |
| Caratteristiche metallurgiche | Proprietà meccaniche isotropiche coerenti in tutta la parte | Microstrutture direzionali; spesso richiede la Pressatura Isostatica a Caldo (HIP) per chiudere la porosità interna[3][4] |
| Punto di equilibrio economico | Medio-alto volume di produzione con utensili ammortizzati | Prototipi, pezzi unici e componenti altamente complessi a basso volume |
Fonderia a investimento vs. Produzione additiva: Metriche chiave di confronto
Quando si valuta colata di precisione vs produzione additiva, la scelta dipende dall'economia ingegneristica, dall'integrità del materiale e dai requisiti di volume. Entrambi i processi producono componenti di alta integrità, ma ciascuno offre valore in diverse fasi del ciclo di produzione.
| Metrica di confronto | Fusione a cera persa | Produzione additiva (Stampa 3D di metalli) |
|---|---|---|
| Investimento in attrezzature | Alto costo iniziale per stampi in cera metallica | Nessun utensile richiesto (direttamente dal CAD) |
| Scalabilità del costo unitario | Diminuisce significativamente all'aumentare del volume | Rimane sostanzialmente invariato indipendentemente dal volume |
| Limiti di progettazione | Richiede estrazione del nucleo e angoli di tiro | Consente reticoli chiusi e canali conformali |
| Versatilità delle leghe | Ampio: quasi tutti i leghe ingegneristiche colabili | Limitato a polveri metalliche qualificate commercialmente |
| Metallurgia | Strutture di grani solide e isotropiche | Struttura stratificata; spesso richiede HIP per eliminare vuoti |
Volume di produzione, attrezzature e costo unitario
- Costi di attrezzaggio: La fusione a investimento richiede attrezzature metalliche dedicate per iniettare modelli di cera sacrificabile. Ciò richiede un capitale iniziale prima che la prima parte venga colata. La produzione additiva bypassa completamente le attrezzature dure, costruendo i componenti direttamente da un file digitale.
- Volume di produzione: La stampa 3D di metalli presenta una curva di costo praticamente piatta. Costa circa lo stesso per ogni pezzo da stampare, sia il primo che il centesimo. La fusione a investimento comporta costi iniziali elevati, ma il prezzo unitario diminuisce drasticamente con l'aumentare della produzione, rendendola molto più conveniente per volumi medi e alti.
Complessità geometrica e libertà di progettazione
Entrambe le tecnologie gestiscono geometrie complesse, ma approcciano la flessibilità di progettazione in modo diverso:
- Stampa 3D di metalli: Offre libertà per assemblaggi consolidati, strutture a reticolo organico e canali di raffreddamento interni curvi che gli attrezzi non possono raggiungere.
- Colata a cera persa: Eccelle nel produrre componenti quasi a forma di rete con caratteristiche esterne complesse, pareti sottili e profili con incavo. Tuttavia, i pezzi devono consentire la penetrazione della sospensione di guscio ceramico e la rimozione del nucleo.
Selezione del materiale e proprietà metallurgiche
- Disponibilità delle leghe: La fusione a cera persa supporta praticamente qualsiasi lega fusa ad aria o sottovuoto, inclusi acciai inossidabili speciali, leghe di cobalto e superleghe di nichel ad alta temperatura. La stampa 3D di metalli è limitata a specifici polveri di lega certificate per fusione laser a letto di polvere o jet di legante.
- Integrità strutturale: Una lega fusa correttamente versata si solidifica in una microstruttura isotropica con proprietà meccaniche uniformi in tutte le direzioni. I componenti stampati in metallo 3D mostrano proprietà direzionali (anisotropiche) lungo l'asse di costruzione e spesso richiedono un secondo trattamento di Pressatura Isostatica ad Alta Temperatura (HIP) per eliminare porosità residue e vuoti interni.[3][4]
Tempi di consegna e velocità di prototipazione
Le priorità di tempo di consegna determinano quale metodo abbia senso durante la validazione del progetto:
- La produzione additiva di metallo realizza prototipi monoblocco in pochi giorni, rendendola ideale per iterazioni di design rapide senza impegnarsi con gli stampi.
- I tempi di produzione tradizionali con colata in stampo sono determinati dal tempo necessario per realizzare lo stampo di iniezione. Per eliminare questa limitazione durante le prime fasi di validazione, utilizziamo il nostro di prototipazione rapida e stampaggio per produzione a basso volume per stampare modelli sacrificabili direttamente per la fusione, bypassando completamente gli stampi rigidi.
Tolleranze dimensionali e finitura superficiale
Entrambi i processi riducono la necessità di lavorazioni di sgrossatura, ma tolleranze fini richiedono comunque attenzione:
- Texture superficiale: La colata in stampo offre una superficie uniforme e liscia come fusione, derivata da slurry ceramici fini. Le superfici di produzione additiva spesso conservano linee di strato, adesione della polvere o segni di supporto da rimozione ruvida.
- Post-elaborazione: Nessuno dei due processi elimina completamente la lavorazione sottrattiva. Piani di riferimento critici, alesaggi di cuscinetti e filettature di precisione in parti sia fuse che stampate richiedono un finale lavorazioni di precisione per rispettare le specifiche di assemblaggio finale.
Casi a basso volume per colata in stampo vs produzione additiva
Valutando colata in stampo vs produzione additiva, la stampa 3D in metallo si dimostra utile ogni volta che velocità, libertà di progettazione e assenza di stampi sono prioritari rispetto alle economie di produzione di massa. Guidiamo i nostri partner verso soluzioni additive quando la modellistica tradizionale introduce costi inutili o limita la funzionalità dei componenti.
Prototipazione rapida e produzione a basso volume
Se il tuo progetto richiede quantità a cifra singola, unità di test funzionali o revisioni frequenti del design, la stampa 3D in metallo è la scelta più chiara.
- Tempi di consegna brevi: Produciamo componenti metallici funzionali in giorni anziché aspettare settimane o mesi per stampi rigidi.
- Iterazione Agile: Gli ingegneri possono sfruttare il Advantages of Rapid Protototyping for Faster and Smarter Manufacturing, validando l'adattamento fisico e la resistenza allo stress prima di impegnare capitale.
- Efficienza a basso volume: Per ordini che vanno da 1 a 50 pezzi, pagare un costo unitario più alto su una macchina di fusione a letto di polvere o di jetting con legante è molto più economico che ammortizzare stampi di attrezzature personalizzate.
Geometrie di parti altamente complesse e consolidate
La produzione additiva libera la progettazione dei componenti da angoli di bozza tradizionali, linee di divisione e estrazioni di core. Consigliamo le tecnologie additive quando un progetto presenta:
- Canali interni conformi: Linee di raffreddamento curve in scambiatori di calore e collettori di fluidi che le fusioni di metallo fuso o le fresatrici CNC non possono raggiungere.
- Strutture a reticolo e ottimizzazione topologica: Profili di riduzione del peso progettati per l'aerospaziale e il motorsport che rimuovono massa mantenendo la rigidità direzionale.
- Consolidamento dei pezzi: Unificazione di assemblaggi multi-pezzo in un'unica costruzione digitale senza soluzione di continuità, eliminando giunzioni saldate e potenziali percorsi di perdita.
Produzione su richiesta senza attrezzature iniziali
Eliminare le attrezzature rigide cambia radicalmente la gestione dell'inventario e il rischio finanziario. La stampa 3D di metalli si basa direttamente sui file CAD digitali, trasformando i magazzini fisici in librerie digitali di pezzi di ricambio.
| Fattore | Adattamento alla produzione additiva |
|---|---|
| Investimento in attrezzature | Nessun investimento iniziale; nessuna cera o stampi di core richiesti |
| Dimensione ordine ideale | Da 1 a 50 unità (prototipi, produzioni di transizione, sostituzioni personalizzate) |
| Flessibilità di progettazione | Infinito; aggiorna i file CAD istantaneamente tra i cicli di stampa |
| Ambito Geometrico | Contorni organici, nuclei a griglia e vuoti interni |
| Configurazione della Supply Chain | Produzione digitale su richiesta vicino al punto di utilizzo |
Rimuovendo i costi fissi di attrezzaggio, la produzione additiva offre la massima agilità per macchinari specializzati, ricambi legacy e hardware industriale di alto valore e basso volume.
Casi di scala per la fusione a investimento vs produzione additiva
Mentre la stampa 3D cattura l'attenzione per iterazioni rapide, la fusione tradizionale dei metalli rimane il cavallo di battaglia indiscusso per la produzione industriale commerciale. Nella valutazione tra fusione a investimento e produzione additiva, la fusione a investimento vince ogni volta che scala, massa grezza, uniformità strutturale e disponibilità di leghe specializzate determinano il risultato finale.
Scalabilità della produzione da media a alta quantità
I costi unitari della produzione additiva rimangono sostanzialmente costanti, sia che si stampino dieci pezzi o diecimila. La fusione a investimento si comporta diversamente: una volta assorbiti i costi iniziali di attrezzaggio, i costi per pezzo diminuiscono drasticamente.
- Economia di scala: I modelli in cera possono essere iniettati in pochi secondi, consentendo la creazione di stampi ad alta produttività.
- Tempi di ciclo prevedibili: Versare centinaia di pezzi in un singolo stampo riduce drasticamente i tempi di ciclo rispetto ai ritmi di costruzione lento strato per strato della stampa 3D metallica.
- Ammortamento degli attrezzi: Per volumi di produzione da medi a elevati, i costi degli stampi si ammortizzano rapidamente, offrendo un costo totale di proprietà molto più basso.
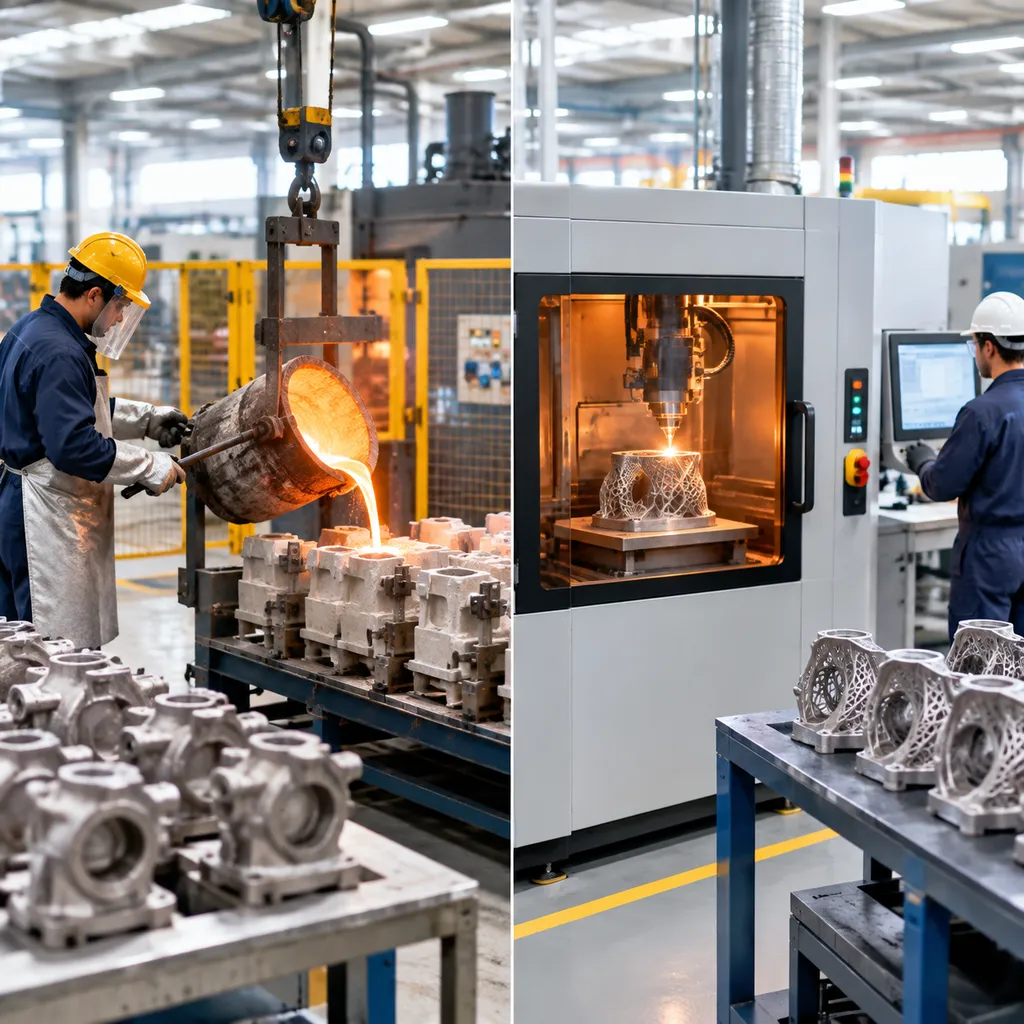
Componenti di grandi dimensioni e fusioni strutturali dense
I sistemi di produzione additiva in metallo sono strettamente limitati dalle dimensioni della camera di costruzione e dagli spazi di scansione laser. La fusione a investimento elimina questi colli di bottiglia fisici:
- Ampia gamma di spazi: Adatta a piccoli raccordi fino a sezioni trasversali grandi e pesanti oltre le tipiche dimensioni di costruzione a letto di polvere.
- Integrità Isotropica: La lega fusa si solidifica in modo uniforme per offrire strutture di grani solide e isotrope che soddisfano naturalmente i rigorosi standard aerospaziali, energetici e della difesa.
- Densità Priva di Voti: A differenza dei processi di stampa a letto di polvere che rischiano micro-porosità e delaminazione tra gli strati, i componenti colati con materozze adeguate forniscono una solidità metallurgica prevedibile direttamente dallo stampo.[3]
Ampia Disponibilità di Materiali e Leghe Speciali
La produzione additiva richiede polveri speciali atomizzate a gas che sono costose e limitate nella varietà. La microfusione fonde direttamente quasi qualsiasi lega ingegneristica colabile:
| Fattore | Fusione a cera persa | Produzione Additiva (Metallo PA) |
|---|---|---|
| Gamma di leghe | Praticamente illimitata (acciai, nichel, cobalto, base rame) | Limitata a polveri commerciali saldabili e atomizzate |
| Costo della materia prima | Colate madri standard e prezzi dei lingotti grezzi | Materiali di consumo in polvere speciali ad alto costo |
| Microstruttura | Struttura a grana isotropa uniforme | Crescita dei grani direzionale; potenziale tensione residua |
Fondiamo metalli personalizzati su misura per condizioni operative gravose, utilizzando soluzioni specializzate di fusione in lega di cobalto per usura e calore estremi insieme alla nostra completa guida alle leghe per fusioni di precisione ad alte prestazioni per soddisfare requisiti metallurgici esigenti senza i vincoli del letto di polvere.
Percorso del Modello Stampato per Microfusione rispetto a Produzione Additiva
Il dibattito su colata di precisione vs produzione additiva di solito considera queste due tecnologie come rivali. Nelle nostre operazioni di fonderia, le consideriamo partner potenti. Combinando tecniche moderne stampa 3D in metallo con tradizionali tecnica di colata metallica di precisione, eliminiamo le restrizioni più punitive di entrambi i processi: elevate spese iniziali per gli stampi e restrizioni strette sul volume di costruzione.
Questo approccio integrato crea un percorso di produzione agile. Catturi la complessa libertà di progettazione dei flussi di lavoro additivi sfruttando la solidità metallurgica, la struttura a grani isotropici e la vasta gamma di leghe dei metodi di colata comprovati.
Utilizzo di Modelli Sacrificabili Stampati in 3D per Eliminare gli Stampi
La colata a cera persa tradizionale si basa su stampi in metallo per iniettare modelli in cera. Quando hai bisogno solo di un lotto pilota o di un'iterazione su un prototipo, lavorare su uno stampo duro comporta costi elevati e aggiunge settimane al calendario.
Risolviamo questo collo di bottiglia stampando modelli estraibili direttamente dai file CAD utilizzando stereolitografia o jetting di legante:
- Zero Stampi Duri: Stampiamo modelli in polimeri specializzati o resine a combustione pulita senza tagliare uno stampo in alluminio.
- Complete Bruciatura: Utilizzando una guida affidabile di stampa 3D per la fusione per una bruciatura pulita e resine senza residui di cenere assicura che le nostre conchiglie in ceramica rimangano prive di carbonio residuo e difetti di espansione causati dalla rottura della conchiglia.
- Versamento Illimitato: Una volta rimosso il wax e cotta la conchiglia, versiamo la lega fusa specificata - da acciai inossidabili della serie 300 a superleghe di nichel ad alta temperatura - nella cavità esatta lasciata indietro.
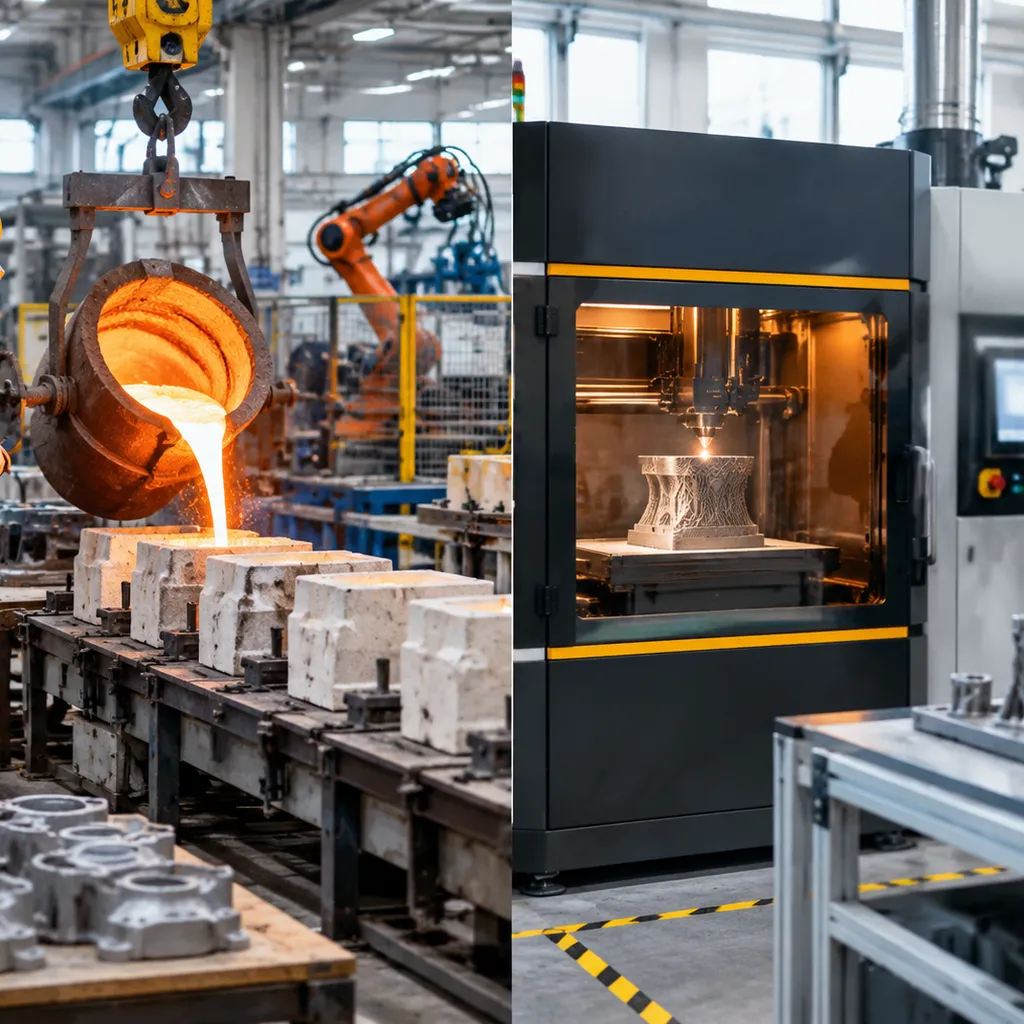
Accelerazione dei Cicli di Sviluppo per Colate Complesse
Quando si sviluppano parti con geometrie organiche o passaggi fluidi interni, le revisioni di progettazione sono inevitabili. Modificare uno stampo duro può bloccare la produzione mentre si realizza un nuovo stampo.
- Revisioni di Progetto Veloci: Possiamo modificare un modello CAD, stampare un modello sostitutivo durante la notte e versare una nuova fusione in giorni anziché mesi.
- Passaggi Interni Complessi: La stampa 3D gestisce geometrie complesse, caratteristiche sotto taglio e canali a pareti sottili che non possono essere estratti da uno stampo rigido tradizionale.
- Riduzione del Rischio: Validiamo l'adattamento, la finitura e la dinamica dei fluidi delle parti reali prima che tu approvi uno stampo di produzione di massa ad alto investimento.
Colmare il divario tra prototipazione e produzione di massa
Passare da un singolo prototipo alla produzione su larga scala è il punto in cui molti progetti ingegneristici si fermano. Un componente additivo diretto spesso non riesce a eguagliare la struttura del grano o gli standard di certificazione richiesti per le fusioni di produzione.
- Metallurgia Identica: Poiché il modello stampato produce una fusione a investimento genuina, i tuoi pezzi di prova condividono le stesse proprietà metallurgiche dei componenti destinati alla produzione di massa futura.
- Produzione di Ponte a Bassa Quantità: Forniamo decine a centinaia di pezzi per soddisfare la domanda immediata sul campo mentre vengono realizzati gli stampi permanenti.
- Scalabilità Fluida: Una volta che la geometria è completamente convalidata nelle prove sul campo, trasferiamo la stessa geometria del pezzo in stampi in cera ad alto volume senza modificare le specifiche del materiale o le approvazioni ingegneristiche.
Come Scegliere il Processo di Produzione Giusto
La scelta tra colata di precisione vs produzione additiva dipende dall'equilibrio tra volume di produzione, requisiti geometrici, tempi di consegna totali e standard metallurgici. Valutiamo ogni componente rispetto a questi criteri operativi fondamentali per individuare la soluzione ottimale:
| Fattore decisionale | Fusione a cera persa | Produzione additiva (Stampa 3D di metalli) | Approccio Ibrido (Modelli Stampati) |
|---|---|---|---|
| Volume Ottimale | Produzioni di media e alta quantità | Da 1 a poche decine (prototipi/personalizzati) | Produzione ponte e basse tirature di fusione |
| Investimento in attrezzature | Alti costi iniziali di stampo | Nessun stampo richiesto | Nessun stampo rigido (utilizza modelli sacrificiali stampati in 3D) |
| Flessibilità di progettazione | Forma quasi netta con requisiti di scarico | Libertà senza confronti (reticoli, vuoti interni) | Geometrie di fusione complesse senza stampi dure complessi |
| Disponibilità dei materiali | Leghe versatili per colata (acciai, superleghe) | Limitato a polveri metalliche qualificate | Ampia gamma di leghe versatili per colata |
| Struttura interna | Struttura a grani isotropi, densità solida | Può avere anisotropia direzionale, richiede HIP | Struttura a grani densi da fusione |
Calcolo dei punti di pareggio di volume e ROI totale
La linea di pareggio finanziario tra queste tecnologie è definita dal volume totale di produzione:
- Manufacturing Additivo (AM): Costi di attrezzaggio zero in anticipo rendono la stampa 3D di metalli la soluzione più economica per prototipi funzionali, pezzi unici e piccole serie. Tuttavia, la curva dei costi per pezzo rimane relativamente piatta con l'aumentare del volume a causa di tassi di costruzione fissi, spese per la polvere e lunghe ore di macchina.
- Colata a cera persa: L'attrezzaggio duro richiede un impegno di capitale iniziale e tempi di consegna più lunghi. Una volta lavorati gli stampi, il costo per unità diminuisce significativamente, offrendo economie di scala senza paragoni su centinaia o migliaia di pezzi. Quando si considerano le economie di produzione iniziali, la revisione di colata di sabbia vs colata in stampo insieme alla fusione a investimento può chiarire ulteriormente come l'ammortamento degli stampi influisce sul risultato finale.
- La Soluzione Ibrida: Se hai bisogno di integrità metallurgica da fusione senza impegnarti in attrezzature permanenti, la stampa 3D di modelli sacrificiali in cera o polimero permette di ottenere componenti fusi in piccole serie rapidamente, bypassando i costi tradizionali di fabbricazione degli stampi.
Valutazione delle Prestazioni Meccaniche e Certificazioni di Settore
- Integrità Metallurgica: La fusione a investimento garantisce una struttura cristallina uniforme e comprovata con proprietà meccaniche isostatiche che rispettano in modo affidabile le specifiche di lunga data ASTM, AMS e ASME.
- Requisiti di Porosità e HIP: La stampa 3D di metalli costruisce parti strato su strato, il che può introdurre vuoti microscopici e variazioni meccaniche direzionali. Per ottenere densità completa e resistenza alla fatica, le parti AM spesso richiedono un trattamento post-costruzione di Pressatura Isostatica ad Alta Temperatura (HIP) e una lavorazione di precisione estesa.[4]
- Certificazione delle Leghe: Mentre la produzione additiva di metalli è limitata a polveri qualificabili e commercialmente praticabili, la fusione a investimento ci permette di versare praticamente qualsiasi lega ingegneristica, inclusi superleghe di nichel ad alta temperatura, leghe di cobalto e gradi di acciaio inossidabile specializzati, senza compromettere i limiti chimici certificati.
Riferimenti
- Istituto di Fonderia a Investimento - Il Processo di Fonderia a Investimento (PDF) ↩
- NIST - Tecnologie di Produzione Additiva: Fusione a letto di polvere e Jet di legante ↩
- NIST - Comprendere le Proprietà Tensili Anisotrope dei Metalli Fusionati con Laser a Letto di Polvere ↩
- NIST - Pressatura Isostatica ad Alta Temperatura per Chiudere la Porosità Interna in Ti-6Al-4V prodotto con stampa additiva ↩

