


Finitura superficiale della fusione a cera persa è la texture come-fusa e la micro-geometria lasciata dalla fusione a cera persa, tipicamente vicino a Ra 3,2-6,3 µm prima del lavoro secondario. La qualità del modello in cera, la granulometria del rivestimento ceramico, le finestre di colata dell'alleato e il raffreddamento determinano questa baseline, mentre la sabbiatura, la finitura vibratoria, la finitura di massa e la lucidatura con barile centrifugo migliorano la capacità di sigillatura e la resistenza alla fatica.
Cos'è la finitura superficiale della fusione a cera persa?
La finitura superficiale della fusione a cera persa si riferisce alla texture esterna, alla levigatezza e al profilo micro-geometrico di una parte metallica prodotta tramite la fusione a cera persa processo.
Definizione di finitura superficiale come-fusa
L' finitura come-fusa è la condizione della superficie grezza di un componente immediatamente dopo essere stato rimosso dal guscio ceramico, pulito e rimosso il cancello, prima di operazioni secondarie come lucidatura meccanica o finitura CNC.
- Replica Diretta: La superficie metallica finale rispecchia direttamente la qualità superficiale del modello in cera iniziale e dello strato di rivestimento refrattario primario.
- Qualità Near-Net-Shape: Rispetto alla fusione in sabbia tradizionale, una fusione a cera persa come-fusa produce confini significativamente più lisci, dettagli nitidi e poche sbavature sulla linea di partenza.
- Integrità Funzionale: Una superficie esterna come-fusa liscia riduce le micro-notches, migliorando direttamente la capacità di sigillatura e la resistenza alla fatica sotto carichi dinamici.
Come si misura la Rugosità superficiale (Ra) nella fusione
La texture superficiale viene quantificata utilizzando rugosità superficiale metriche, principalmente Media di Rugosità (Ra). Ra rappresenta la deviazione aritmetica media dei picchi e delle valli del profilo superficiale rispetto a una linea di riferimento centrale, misurata in micropollici (µin) o micrometri (µm).[1]
- Profilometria di Contatto: Una sottile sonda con punta di diamante traccia il profilo della fusione, registrando lo spostamento verticale per calcolare i valori esatti di Ra, Rz e Rmax.[2]
- Scansione Ottica Non di Contatto: Profilometri ottici 3D ad alta precisione a luce bianca o laser mappano la topografia superficiale, ideali per geometrie complesse e canali critici di flusso di fluidi.[4]
- Comparatori Visivo-Tattili: Comparatori di superficie di fusione (come gli standard ISO 8503 o MSS-SP-55) sono usati sul pavimento della fonderia per audit comparativi rapidi e standardizzati.
Valori Standard di Rugosità Superficiale per Fonderie a Cera Persa
La natura di precisione della fusione a cera persa garantisce una qualità superficiale leader nel settore rispetto ai metodi di fusione concorrenti. La tabella seguente riassume i valori tipici di rugosità superficiale attraverso le tecniche di produzione più comuni:
| Metodo di Fonderia / Produzione | Ra Standard (µm) | Ra Standard (µin) | Classe di Qualità Superficiale |
|---|---|---|---|
| Fusione a Cera Persa Standard (come Fusa) | 3.2 - 6.3 | 125 - 250 | Fine / Liscia |
| Fusione a Cera Persa di Precisione Premium | 1.6 - 3.2 | 63 - 125 | Ultra-Fine |
| Colata in pressofusione | 0.8 - 3.2 | 32 - 125 | Superiore |
| Microfusione a guscio | 6.3 - 12.5 | 250 - 500 | Medio |
| Fusione a sabbia | 12.5 - 25.0 | 500 - 1000 | Ruvida |
Le nostre operazioni di fusione a cera persa di base raggiungono costantemente una media di rugosità come-fusa di Ra 3,2 µm (125 µin) o meglio, garantendo un controllo dimensionale affidabile, una riduzione della post-elaborazione e prestazioni superiori delle superfici di accoppiamento direttamente dallo stampo.[3]
Fattori chiave che influenzano la finitura superficiale della fusione a investimento
Raggiungere una finitura superficiale superiore nella fusione a investimento dipende da un controllo rigoroso del processo, dalla prima realizzazione dello stampo fino la colata finale. Poiché la fusione a cera persa riproduce dettagli microscopici con estrema fedeltà, ogni variabile termica e meccanica influisce direttamente sulla texture superficiale del componente.
Qualità del modello in cera e precisione degli stampi
La fusione finale può essere solo tanto liscia quanto il modello usa e getta che l'ha creata. Qualsiasi difetto sulla replica in cera si trasferisce immediatamente al metallo.
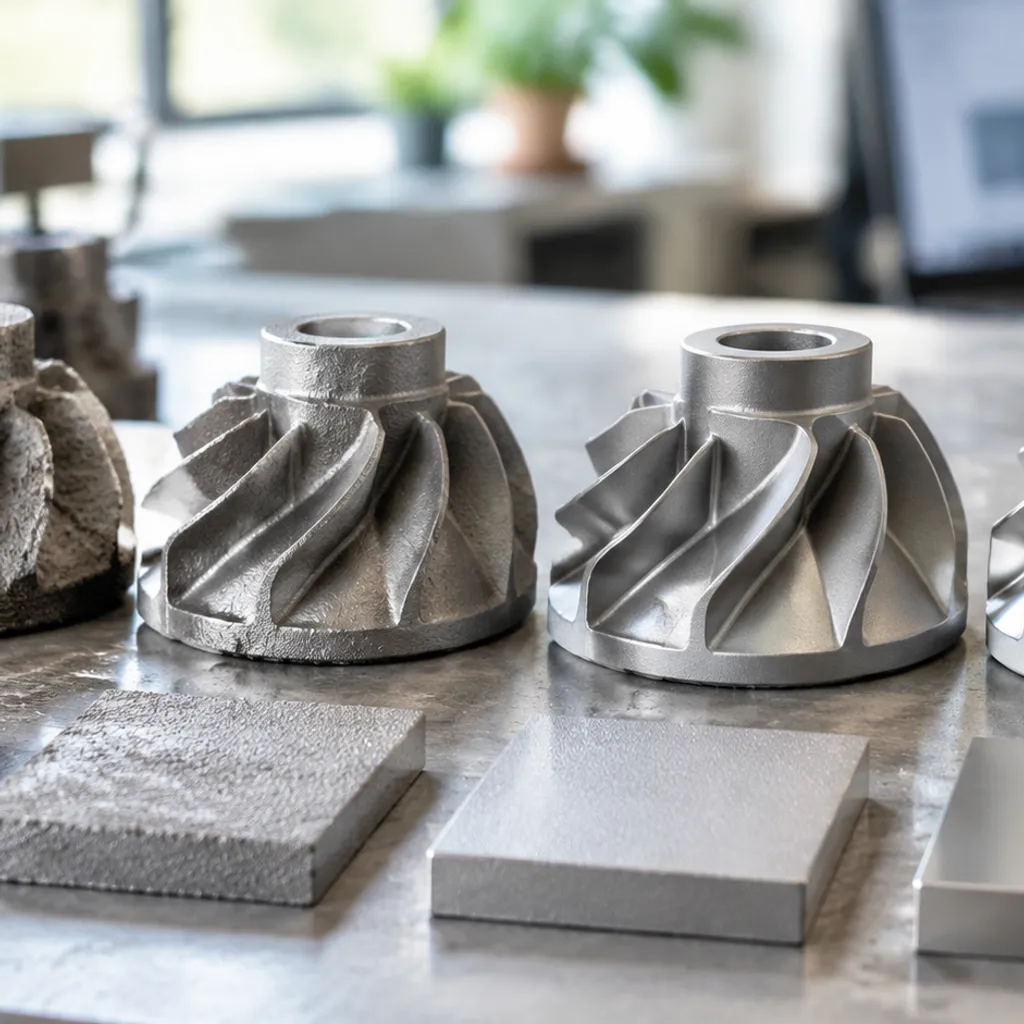
- Lavorazione degli stampi: Lavoriamo i nostri stampi di iniezione in cera utilizzando centri CNC ad alta velocità per eliminare segni e scalini dello stampo.
- Controllo relativo al restringimento: Temperature e cicli di pressione di iniezione della cera precisi evitano segni di assestamento e increspature superficiali.
- Assemblaggio del modello: Una corretta manipolazione e un attacco fluido delle porte garantiscono che la qualità del modello in cera rimanga impeccabile prima della realizzazione del guscio.
Materiali per stampi in guscio di ceramica e dimensione del grano
Lo strato di rivestimento più interno del guscio di ceramica tocca direttamente la lega fusa, stabilendo la media della rugosità superficiale di base (Ra).
- Mesh della prima sospensione: Utilizziamo farine refrattarie ultra-fini, come silice fusa e zirconio, per il primo immersione in sospensione per generare uno strato di confine eccezionalmente liscio.
- Consistenza dell'immersione: Il monitoraggio rigoroso della viscosità della sospensione e della dimensione del grano dello stucco previene il ristagno della sospensione e la formazione di bolle d'aria su profili complessi.
- Pulizia durante la de-ceratura: Una completa de-ceratura in autoclave previene che residui di carbonio residui formino pitting all’interno del guscio durante la cottura.
Composizione della lega e temperatura di colata
Il comportamento del metallo fuso durante il riempimento determina quanto nitidamente l'alleato rifletta la parete dello stampo. Una maggiore fluidità del fusione aiuta a catturare contorni fini, ma il surriscaldamento provoca reazioni severe tra metallo e stampo che degradano la finitura come-estratto.
Materiali diversi richiedono finestre termiche distinte per prevenire la formazione di scalatura di ossidazione:
- Superleghe: Versare metalli ad alta temperatura richiede una fusione a vuoto precisa o barriere ceramiche specializzate. Ad esempio, i nostri getti di precisione con cera persa e componenti personalizzati in superleghe di cobalto sottopongono a un controllo rigoroso della chimica della fusione per resistere a ambienti termici aggressivi senza sviluppare micro-fessure superficiali.
- Leghe non ferrose: Materiali con punto di fusione più basso richiedono una protezione atmosferica stretta. I nostri servizi di fusione su misura in ottone si affidano a una degasificazione disciplinata della fusione per fermare la formazione di scorie e porosità gassosa al confine superficiale.
Velocità di Raffreddamento e Solidificazione
Come il metallo si solidifica all’interno dello stampo in ceramica influisce direttamente sulla struttura dei grani, sul restringimento e sull’integrità della superficie esterna.
- Solidificazione Direzionale: Il raffreddamento controllato permette di indirizzare il metallo di alimentazione nelle sezioni sottili prima, eliminando difetti di depressione superficiale e porosità locale.
- Isolamento dello Stampo: L’avvolgimento o il preriscaldamento degli stampi mantiene uniformi le velocità di raffreddamento, prevenendo rotture da shock termico e contrazioni irregolari dell’esterno.
- Tempi di Rilascio: Consentire alle fusioni di raffreddarsi fino a temperature sicure di rottura previene danni meccanici caldi durante la rimozione meccanica dello stampo.
Processi Comuni di Finitura Superficiale Secondaria
Mentre la fusione a cera persa standard offre un profilo iniziale impressionante, trattamenti secondari e le nostre trattamento superficiale opzioni ci permettono di perfezionare la finitura superficiale della fusione a investimento per soddisfare standard di applicazione precisi. A seconda che la priorità sia l’aspetto visivo, la capacità di sigillatura stretta o una resistenza alla fatica elevata, utilizziamo tecniche meccaniche e chimiche specializzate per raggiungere la rugosità media target Ra.
Sabbiatura (Sabbiatura a colpi e Sabbiatura con sabbia)
La sabbiatura abrasiva rappresenta il nostro passo fondamentale per pulire le parti subito dopo la rimozione dello stampo e il trattamento termico:
- Sabbiatura: Utilizza media in acciaio inossidabile sferico o in acciaio fuso per rimuovere i residui di guscio ceramico, picchiettare leggermente l'esterno e conferire una texture satinata pulita e uniforme. Questa leggera azione di martellatura aumenta la resistenza alla fatica introducendo tensioni compressive sulla superficie.[5]
- Sabbiatura: Utilizza silica fine, ossido di alluminio o perline di vetro sotto pressione pneumatica controllata. Leviga delicatamente le micro-irregolarità senza alterare le geometrie delicate, offrendo una finitura opaca uniforme ideale per successivi rivestimenti o verniciature.
Finitura vibratoria e sbavatura
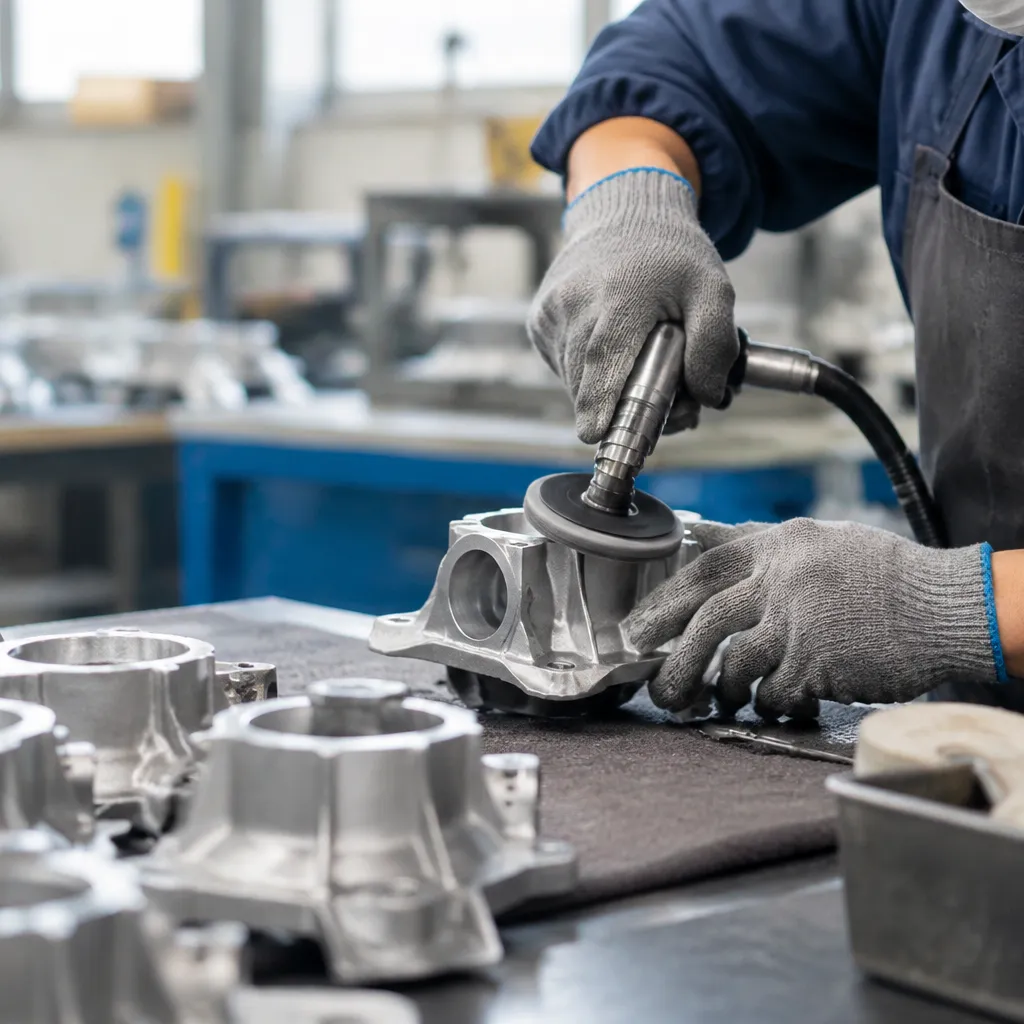
Per produzioni ad alto volume che richiedono una costante rottura degli spigoli e arrotondamento, la finitura massiva offre risultati uniformi su contorni complessi:
- Finitura vibrante: I pezzi fusi si muovono attraverso una vasca vibrante riempita con abrasivo ceramico, plastico o sintetico mescolato con acqua e composti detergenti. Questa azione sbava le linee di divisione, arrotonda le transizioni taglienti e livella i picchi superficiali.
- Lucidatura a barile centrifuga: Funziona a livelli di energia più elevati per offrire una levigatura rapida e simile a uno specchio per componenti compatti. Migliora drasticamente la capacità di tenuta sulle zone di accoppiamento senza levigatura manuale.
Quando specifiche zone di fusione richiedono geometrie estremamente precise che i supporti di finitura massiva non possono modellare, l'integrazione di utensili avanzati con note tolleranze e processi di lavorazione EDM garantisce che le facce lavorate secondarie si inseriscano perfettamente nel corpo fuso grezzo.
Decapaggio chimico e passivazione
La colata e il trattamento termico possono lasciare una tenace scoria di ossido termico e contaminanti superficiali sulle parti in lega. L'immersione chimica purifica efficacemente il substrato:
- Decapaggio: Impiega bagni di acido controllato (tipicamente miscele di acido nitrico-fluoridrico) per rimuovere residui di ceramica bruciata, ossidi incorporati e scaglie metalliche senza un'aggressiva perdita di metallo.
- Passivazione: Specificamente vitale per i gradi di acciaio inossidabile, un trattamento con acido dissolve il ferro libero in superficie e forza la formazione di un denso strato passivo di ossido di cromo resistente alla corrosione.[6]
Elettropolucidatura e lucidatura meccanica
- Lucidatura meccanica: I tecnici utilizzano ruote di stoffa rotanti trattate con composti abrasivi fini per attenuare i lievi difetti, riducendo progressivamente la grana per produrre una lucidatura decorativa ad alta lucentezza.
- Elettropolishing: Spesso descritto come galvanostegia inversa, questo processo immerge il pezzo in un bagno di elettrolita sotto corrente elettrica per dissolvere i picchi superficiali microscopici. Riduce significativamente la rugosità media Ra, elimina le sbavature microscopiche e produce un esterno sterile e facile da pulire richiesto in strumenti alimentari, marini e chirurgici.
Vantaggi dell'ottimizzazione della finitura superficiale della fusione
La messa a punto della finitura superficiale della fusione a cera persa fa molto di più che elevare la qualità estetica.
Resistenza alla corrosione e all'usura migliorata
Picchi e valli microscopici su una fusione non rifinita agiscono come siti di innesco per il degrado strutturale. Ridurre la rugosità superficiale elimina le micro-crepe dove si depositano umidità, sostanze chimiche e contaminanti industriali:
- Mitigazione della corrosione: Una superficie più liscia espone meno superficie a ambienti ossidanti, riducendo drasticamente il rischio di fori di corrosione e corrosione in fessura.
- Superiore resistenza alla fatica: Superfici lucidate a basso Ra eliminano micro-notches, prevenendo punti di concentrazione dello stress che causano cricche di fatica prematura sotto carichi ciclici.
- Controllo dell'attrito e dell'usura: Superfici di contatto uniformi minimizzano l'attrito da scorrimento, riducendo l'usura abrasiva negli assemblaggi dinamici.
- Capacità di tenuta affidabile: Le superfici di accoppiamento ottengono tenute più strette di fluidi e gas senza richiedere passaggi di lavorazione pesanti o guarnizioni in elastomero spesse.
| Condizione della superficie | Intervallo Ra (µm) | Impatto dell'usura | Rischio di corrosione |
|---|---|---|---|
| Standard come-fuso | 3.2 - 6.3 | Frictione moderata; usura di rodaggio iniziale più rapida | Trappola contaminanti in micro-voids |
| Ottimizzato / Sabbiato | 1.6 - 3.2 | Basso attrito; punti di contatto stabilizzati | Formazione di strato di ossido uniforme |
| Superfinitura / Lucidatura | 0.4 - 1.6 | Attrito minimo; alta durata dello scorrimento | Eccezionale resistenza alla formazione di incrostazioni |
Appeal estetico e decorativo superiore
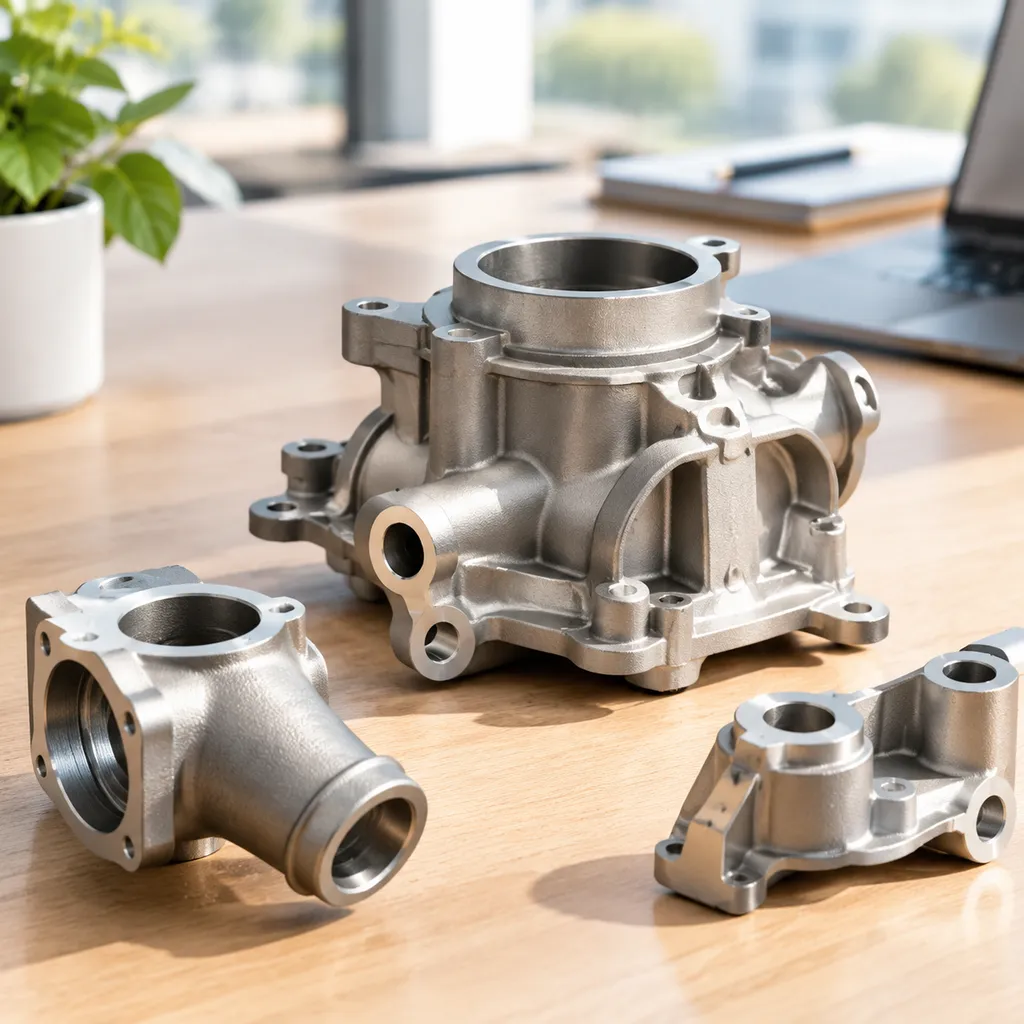
Una finitura di alta qualità ottenuta da pressofusione di precisione con cera persa minimizza le tracce di flusso, le cicatrici di gate e le linee di giunzione dello stampo.
Ottenere una superficie uniforme e priva di imperfezioni garantisce che i successivi rivestimenti di placcatura, anodizzazione, verniciatura o rivestimento PVD aderiscano in modo uniforme senza trasmettere difetti sottostanti. Quando si valutano le parti insieme ad alternative come processo di pressofusione industriale, una superficie ottimizzata di pressofusione offre una versatilità decorativa eccezionale attraverso geometrie intricate e a pareti sottili che le tecniche di pressofusione standard faticano a riprodurre in modo pulito.
Migliorata precisione dimensionale e adattamento dei componenti
Le creste superficiali elevate creano letture dimensionali false e introducono accoppiamenti di tolleranza imprevedibili durante l'assemblaggio finale. Ottimizzare la qualità della superficie stabilizza le interfacce chiave:
- Controllo più rigoroso delle tolleranze: Controllare le creste superficiali garantisce che le parti si allineino costantemente alle dimensioni nominali del modello CAD.
- Riduzione delle lavorazioni secondarie: Componenti quasi a forma di rete con bassa rugosità superficiale possono bypassare completamente le passate di fresatura grezza, risparmiando tempo di ciclo e usura degli utensili.
- Fissaggio e bloccaggio ripetibili: Superfici di riferimento piatte e uniformi garantiscono un allineamento rigido e preciso all’interno delle attrezzature di fissaggio CNC durante la finitura.
Come scegliere la finitura superficiale per la pressofusione del tuo progetto
Selezionare la finitura superficiale di pressofusione ideale richiede un equilibrio tra esigenze meccaniche funzionali, obiettivi estetici ed economia di produzione. Siamo fornitori di servizi di pressofusione di precisione e lavorazione CNC, e consigliamo sempre ai team di ingegneria di specificare le tolleranze superficiali basandosi esclusivamente sui criteri di utilizzo finale piuttosto che su una lucidatura eccessiva di default.
Requisiti per l'ambiente di applicazione e di funzionamento
L'ambiente di funzionamento determina direttamente il valore di rugosità media (Ra) richiesto.
- Sistemi di fluidi e pressione: Le finiture lisce prevengono la turbolenza e garantiscono una corretta tenuta tra guarnizioni e sedili di O-ring.
- Applicazioni di fatica ciclica: Eliminare micro-scarificazioni tramite finiture post-fusione migliora significativamente la resistenza alla fatica sotto carichi dinamici pesanti.
- Uso sanitario e medico: Profili ultra-lisci eliminano micro-crepe dove si depositano batteri e contaminanti, rendendo la sterilizzazione semplice.
| Esigenze di applicazione | Livello di finitura raccomandato | Ra target tipico |
|---|---|---|
| Generale strutturale / Non critico | Finitura standard come-fuso / Sabbiatura | 3,2 - 6,3 µm (125 - 250 µin) |
| Flusso di fluidi / Guarnizioni a basso attrito | Finitura vibratoria / Sabbiatura | 1,6 - 3,2 µm (63 - 125 µin) |
| Cuscinetti dinamici / Tenuta critica | Lucidatura con barile centrifugo / Lavorazione CNC | 0,4 - 0,8 µm (16 - 32 µin) |
Compatibilità dei materiali e selezione della lega di base
La tua scelta di metallo influisce direttamente sulla finitura ottenibile subito dopo la colata. Le leghe a basso punto di fusione e i metalli non ferrosi scorrono facilmente, producendo superfici intrinsecamente più lisce direttamente dallo stampo, mentre i metalli refrattari e gli acciai al carbonio mostrano naturalmente trame più grossolane a causa delle alte temperature di colata. Consulta il nostro guida alla selezione delle leghe di fusione per valutare come le proprietà del metallo di base interagiscono con diversi sistemi di stampaggio a guscio.
Nelle nostre operazioni di fusione a cera persa, abbiniamo la metallurgia specifica ai processi di post-trattamento corrispondenti. Ad esempio, gli acciai inossidabili austenitici rispondono eccezionalmente bene all'elettropolishing, mentre le superleghe di nichel più dure richiedono tipicamente mezzi robusti in finitura di massa o in setup di sabbiatura a secco per levigare efficacemente le topografie di fusione.
Equilibrio tra qualità superficiale e costi di produzione
Mirare a una finitura superficiale eccessivamente fine aumenta i tempi di ciclo di produzione e i rischi di scarto. Una finitura standard come-fusa offre la baseline più economica. Aggiungere fasi di lavorazione secondarie - come sbavatura vibratoria, lucidatura di precisione a mano o rettifica CNC - aumenta progressivamente i costi di lavorazione.
- Come-fusa standard: Costi secondari nulli; ideale per staffe industriali nascoste, alloggiamenti strutturali e strutture generali.
- Pulizia meccanica con granigliatura: Incremento minimo dei costi; rimuove la scala, pulisce i residui e crea un aspetto opaco uniforme.
- Finitura di massa di precisione: Incremento moderato dei costi; leviga i contorni delle parti, arrotonda gli angoli acuti e riduce l'attrito su interi lotti di produzione.
- Elettropolishing e super-finitura: Profilo di costo più elevato; riservato esclusivamente alle superfici di accoppiamento critiche, ai percorsi di contatto con i fluidi e ai componenti decorativi rivolti al cliente.
Riferimenti
- Wikipedia - Rugosità superficiale (Ra deviazione aritmetica media) ↩
- ASME B46.1 - Trattamento superficiale (Rugosità superficiale, ondulazione e lay) ↩
- Investment Casting Institute - Cos'è la fusione a cera persa ↩
- NIST - Pubblicazione sulla metrologia superficiale (PDF) ↩
- SAE J442 - Striscia di prova, supporto e calibro per la martellatura a spruzzo ↩
- IMOA - Passivazione degli acciai inossidabili (PDF) ↩
- Engineers Edge - Riferimento alla conversione della finitura superficiale / rugosità (fasce tipiche di Ra)
- NBS Handbook 141 - Background sulla metrologia con interferometria ottica (PDF)

