


تشطيب سطح الصب الاستثماري هو الملمس والميكروجيومترية التي تتركها عملية الصب بالشمع المفقود، وعادة ما تكون بالقرب من Ra 3.2-6.3 ميكرومتر قبل العمل الثانوي. جودة نمط الشمع، حبيبات الطلاء الخزفي، نوافذ صب السبيكة، والتبريد كلها تحدد تلك القاعدة الأساسية، بينما يعمل التفجير بالرمل، والتشطيب الاهتزازي، والتشطيب الشامل، وتلميع البرميل المركزي على تحسين قدرة الختم ومقاومة التعب.
ما هو تشطيب سطح الصب الاستثماري؟
يشير تشطيب سطح الصب الاستثماري إلى الملمس الخارجي، والنعومة، والملف الميكروجيومتري لقطعة معدنية منتجة عبر صب الشمع المفقود العملية.
تعريف تشطيب السطح بعد الصب
المقارنة تشطيب ما بعد الصب هو الحالة السطحية الخام للمكون مباشرة بعد إخراجه من القشرة الخزفية، وتنظيفه، وإزالة البوابة، قبل أي عمليات ثانوية مثل التلميع الميكانيكي أو التشطيب باستخدام CNC.
- نسخة مباشرة: يعكس السطح المعدني النهائي جودة سطح نمط الشمع الأولي وطبقة الملاط الخزفي الأساسية بشكل مباشر.
- جودة الشكل شبه النهائي: مقارنة بالصب الرملي التقليدي، ينتج الصب الاستثماري بعد الصب حدودًا أكثر نعومة، وتفاصيل واضحة، وخط فاصل أقل وضوحًا.
- السلامة الوظيفية: يقلل السطح الخارجي الناعم بعد الصب من وجود الشقوق الدقيقة، مما يعزز بشكل مباشر قدرة الختم ومقاومة التعب تحت الأحمال الديناميكية.
كيفية قياس خشونة السطح (Ra) في الصب
يتم قياس نسيج السطح باستخدام غير صحيحة المقاييس، بشكل رئيسي متوسط الخشونة (Ra). يمثل Ra الانحراف الحسابي المتوسط لقمم ووديان ملف سطح المادة بالنسبة لخط الوسط المرجعي، ويقاس بوحدات الميكرون (µm) أو الميكرين (µin).[1]
- تصوير الملف السطحي بالتماس: يتم تتبع أداة ماسية ناعمة الرأس عبر ملف القالب، وتسجيل الإزاحة الرأسية لحساب قيم Ra و Rz و Rmax بدقة.[2]
- المسح البصري غير التلامسي: تقوم أجهزة التصوير البصري ثلاثية الأبعاد عالية الدقة باستخدام الضوء الأبيض أو الليزر برسم خريطة لسطح المادة، وهو مثالي للأشكال الهندسية المعقدة وقنوات تدفق السوائل الحرجة.[4]
- مقارنات بصرية لمسية: يتم استخدام مقارنات سطح القالب (مثل معايير ISO 8503 أو MSS-SP-55) في مصنع الصب لإجراء تدقيقات مقارنة سريعة وموحدة.
قيم خشونة السطح القياسية للصب بالطرق الاستثمارية
الطبيعة الدقيقة لعملية الصب بالشمع المفقود تضمن جودة سطح رائدة في الصناعة مقارنة بطرق الصب المنافسة. يوضح الجدول أدناه قيم خشونة السطح النموذجية عبر تقنيات التصنيع الشائعة:
| طريقة الصب / التصنيع | متوسط Ra (µm) | متوسط Ra (µin) | درجة جودة السطح |
|---|---|---|---|
| الصب الاستثماري القياسي (كما هو) | 3.2 - 6.3 | 125 - 250 | ناعم / أملس |
| الصب الاستثماري الدقيق الممتاز | 1.6 - 3.2 | 63 - 125 | فائق النعومة |
| قوالب الصب | 0.8 - 3.2 | 32 - 125 | متفوقة |
| صب القالب القشري | 6.3 - 12.5 | 250 - 500 | متوسط |
| صب الرمل | 12.5 - 25.0 | 500 - 1000 | خشن |
تحقق عمليات الصب بالطرق الاستثمارية لدينا بشكل مستمر متوسط خشونة سطح كما هو Ra 3.2 ميكرومتر (125 ميكرون) أو أفضل، مع ضمان التحكم الموثوق بالأبعاد، وتقليل المعالجة اللاحقة، وأداء سطح التوافق المتفوق مباشرة من القالب.[3]
العوامل الرئيسية التي تشكل تشطيب سطح الصب الاستثماري
تحقيق سطح صب استثماري متفوق يعتمد على التحكم الصارم في العملية من أول بناء للقالب حتى الصب النهائي. نظرًا لأن الصب بالشمع المفقود يعيد إنتاج التفاصيل الدقيقة بدقة عالية، فإن كل متغير حراري وميكانيكي يؤثر مباشرة على نسيج سطح المكون الخاص بك.
جودة نماذج الشمع ودقة الأدوات
لا يمكن أن يكون الصب النهائي أملس أكثر من النموذج القابل للتصرف الذي أنشأه. أي عيب على نسخة الشمع ينتقل على الفور إلى المعدن.
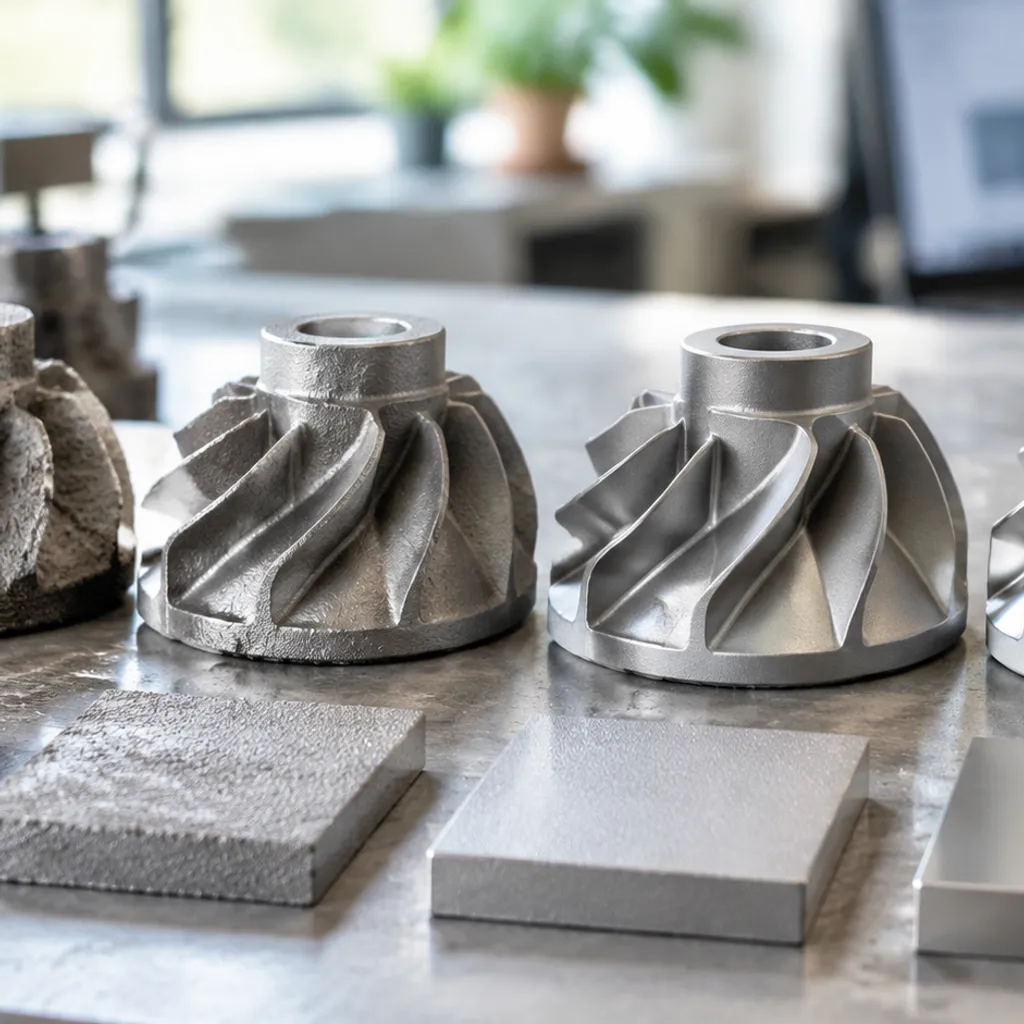
- معالجة القالب: نقوم بمعالجة أدوات حقن الشمع باستخدام مراكز CNC عالية السرعة للقضاء على علامات الأدوات والخطوات.
- التحكم في الانكماش: تمنع دورة درجة حرارة وضغط حقن الشمع الدقيقة من ظهور علامات الانكماش وتموج السطح.
- تجميع النموذج: التعامل الصحيح وتثبيت البوابة بسلاسة يضمن بقاء جودة نموذج الشمع خالية من العيوب قبل التغطية.
مواد قوالب القشرة الخزفية وحجم الحبيبات
الطبقة السطحية الداخلية للقشرة الخزفية تلامس مباشرة السبائك المنصهرة، وتحدد متوسط خشونة السطح الأساسي (Ra).
- شبكة الطين الأولية: نستخدم دقيق المواد المقاومة للحرارة فائقة النعومة، مثل السيليكا المدمجة والزركون، للغمس الأولي لإنتاج طبقة حدودية ناعمة بشكل استثنائي.
- ثبات الغمس: مراقبة صارمة لسيولة الطين وحجم حبيبات الطين تمنع تجمع الطين وفقاعات الهواء على الملفات المعقدة.
- نظافة إزالة الشمع: إزالة الشمع بالكامل باستخدام الأوتوكلاف يمنع بقايا الكربون المتبقية من تآكل داخل القشرة أثناء الحرق.
تركيبة السبيكة ودرجة حرارة الصب
سلوك المعدن المصهور أثناء التعبئة يحدد مدى وضوح مرآة السبيكة لجدار القالب. تساعد سيولة الذوبان العالية على التقاط التفاصيل الدقيقة، لكن ارتفاع درجة الحرارة يسبب تفاعلات خطيرة بين المعدن والقالب تضر بلمسة الصب النهائية.
تتطلب المواد المختلفة نوافذ حرارية مميزة لمنع تكون القشور الأكسيدية:
- سبائك فائقة: صب المعادن ذات درجة حرارة عالية يتطلب صهر فراغي دقيق أو حواجز خزفية متخصصة. على سبيل المثال، نحن سبائك الاستثماري الدقيقة المصبوبة وقطع فائق السبائك الكوبالت المخصصة نخضع لسيطرة صارمة على كيمياء الذوبان لتحمل البيئات الحرارية العدوانية دون تطوير تصدعات دقيقة على السطح.
- سبائك غير حديدية: المواد ذات نقطة انصهار منخفضة تتطلب حماية جوية محكمة. نحن خدمات صب النحاس المخصصة نعتمد على إزالة غازات الذوبان بشكل منظم لوقف تكوين الخردة وغازات المسامية عند حدود السطح.
معدلات التبريد والتصلب
كيفية تجمد المعدن داخل القشرة الخزفية تؤثر مباشرة على بنية الحبيبات، الانكماش، وسلامة البشرة الخارجية.
- التصلُّب الاتجاهي: التبريد المنظم يوجه المعدن المذاب إلى الأقسام الرقيقة أولاً، مما يقضي على عيوب الانخفاض السطحي والمسامية المحلية.
- عزل القشرة: لف أو تسخين القشور مسبقًا يحافظ على معدلات التبريد موحدة، مما يمنع تمزقات الصدمة الحرارية والانكماش غير المنتظم للسطح الخارجي.
- توقيت الإزالة: السماح للقطع بالبرودة حتى درجات حرارة الانفصال الآمنة يمنع التلف الميكانيكي الحراري أثناء إزالة القشرة الميكانيكية.
العمليات الشائعة لإنهاء السطح الثانوي
بينما يوفر الصب باستخدام تقنية الشمع المفقود ملفًا شخصيًا أوليًا رائعًا، تسمح المعالجات الثانوية وخياراتنا معالجة سطحية بتحسين تشطيب سطح الصب الاستثمارية لتلبية معايير التطبيق الدقيقة. اعتمادًا على ما إذا كانت أولويتك الجاذبية البصرية، أو القدرة على الإغلاق المحكم، أو مقاومة التعب العالية، نستخدم تقنيات ميكانيكية وكيميائية متخصصة لتحقيق متوسط خشونة الهدف Ra.
الانفجار الكاشط (الانفجار بالرصاص والرمل)
يعد الانفجار الكاشط خطوتنا الأساسية لتنظيف الأجزاء مباشرة بعد إزالة القشرة والمعالجة الحرارية:
- النفخ بالرصاص: يستخدم وسائط من الفولاذ المقاوم للصدأ الكروي أو الفولاذ المصبوب لإزالة بقايا القشرة الخزفية، وتدليك السطح الخارجي بشكل خفيف، ومنح سطح ناعم وموحد ذو لمعة ساتان. يعزز هذا العمل الخفيف بالتدليك مقاومة التعب من خلال إدخال ضغط ضغط على السطح.[5]
- التفجير بالرمل: يستخدم رمل السيليكا الناعم، أكسيد الألمنيوم، أو خرز الزجاج تحت ضغط هوائي مضبوط. ينعّم بشكل لطيف عدم الانتظامات الدقيقة دون تغيير الأشكال الحساسة، ويوفر لمسة نهائية غير لامعة متجانسة مثالية للطلاء أو التغطية اللاحقة.
التشطيب الاهتزازي والتدوير
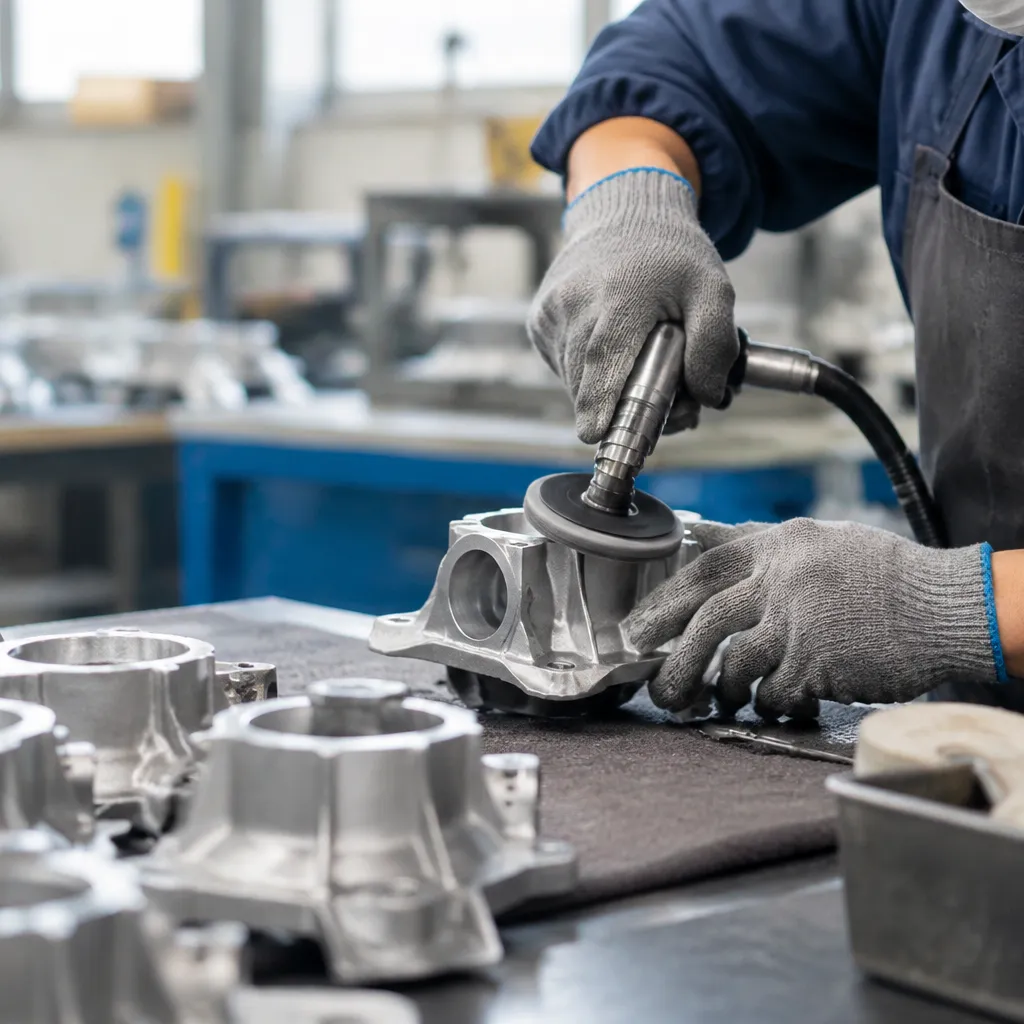
لعمليات الإنتاج ذات الحجم الكبير التي تتطلب كسر الحواف والتشكيل بنصف قطر بشكل متسق، توفر التشطيبات الجماعية نتائج موحدة عبر الأشكال المعقدة:
- التشطيب الاهتزازي: تتحرك الأجزاء المسبوكة عبر وعاء مهتز مملوء بوسط كشط من السيراميك أو البلاستيك أو المواد التركيبية المختلطة بالماء وم مركبات التنظيف. تعمل هذه الحركة على إزالة النتوءات من خطوط الفصل، وتدوير الانتقالات الحادة، وتسوية قمم الأسطح.
- الصقل بالطرد المركزي البرميلي: يعمل بمستويات طاقة أعلى لتقديم تنعيم سريع يشبه المرآة المكونات المدمجة. وهو يحسن بشكل كبير من قدرة الختم على مناطق التزاوج دون الحاجة إلى التجليخ اليدوي.
عندما تتطلب مناطق صب محددة هندسات دقيقة للغاية لا تستطيع وسائط التشطيب الجماعي تشكيلها، فإن دمج الأدوات المتقدمة مع المعروف تفاوتات وعمليات تشغيل التفريغ الكهربائي (EDM) يضمن استقرار الأسطح المشغولة الثانوية بشكل مثالي مع جسم الصب الخام.
التخليل الكيميائي والتخميل
يمكن أن يترك الصب والمعالجة الحرارية طبقة أكسيد حرارية عنيدة وملوثات سطحية على أجزاء السبائك. الغمس الكيميائي ينقي الركيزة بفعالية:
- التخليل: يستخدم حمامات حمضية خاضعة للرقابة (عادة مخاليط حمض النيتريك والهيدروفلوريك) لإزالة مخلفات السيراميك المحروقة، والأكسيد المدمج، والقشور المعدنية دون فقدان عدواني للمعدن.
- التمرير: يُعد أمراً بالغ الأهمية بشكل خاص لدرجات الفولاذ المقاوم للصدأ، حيث تعمل المعالجة الحمضية على إذابة الحديد السطحي الحر وتحفيز تكوين طبقة سلبية كثيفة ومقاومة للتآكل من أكسيد الكروم.[6]
التلميع الكهربائي والصقل الميكانيكي
- الصقل الميكانيكي: يستخدم الفنيون عجلات قماشية دوارة معالجة بمركبات كشط دقيقة لتنعيم العيوب البسيطة، مع تقليل أحجام الحبيبات تدريجياً لإنتاج صقل تزييني عالي اللمعان.
- التلميع الكهربائي: غالباً ما توصف هذه العملية بأنها طلاء كهربائي عكسي، حيث يتم غمر القطعة في حمام إلكتروليت تحت تيار كهربائي لإذابة القمم السطحية المجهرية. وهي تقلل بشكل كبير من متوسط الخشونة (Ra)، وتزيل النتوءات المجهرية، وتنتج مظهراً خارجيًا معقماً وسهل التنظيف مطلوباً في الأدوات الغذائية، والبحرية، والجراحية.
فوائد تحسين التشطيب السطحي للمسبوكات
إن الضبط الدقيق للتشطيب السطحي لصب الاستثمار يفعل ما هو أكثر بكثير من مجرد رفع الجودة التجميلية.
مقاومة التآكل والتآكل والتآكل المحسنة
القمم والوديان المجهرية على صب غير مصقول تعمل كمواقع بداية لتدهور الهيكل. يقلل تقليل خشونة السطح من الشقوق الدقيقة التي تستقر فيها الرطوبة والمواد الكيميائية والملوثات الصناعية:
- تخفيف التآكل: سطح أكثر نعومة يعرض مساحة سطح أقل للبيئات المؤكسدة، مما يقلل بشكل كبير من خطر التآكل الحُفر والتآكل في الشقوق.
- مقاومة فائقة للإجهاد: السطوح المصقولة والمنخفضة بـ Ra تقضي على الشقوق الدقيقة، مما يمنع نقاط تركيز الإجهاد التي تسبب تشققات التعب المبكرة تحت الأحمال الدورية.
- التحكم في الاحتكاك والتآكل: تقلل أسطح الاتصال المتجانسة من الاحتكاك الانزلاقي، مما يقلل من التآكل الكاشط في التجميعات الديناميكية.
- قدرة إحكام موثوقة: تؤدي وجوه التلامس إلى تحقيق أختام أكثر إحكامًا للسوائل والغازات دون الحاجة إلى عمليات تشغيل ثقيلة أو حشوات مطاطية سميكة.
| حالة السطح | نطاق Ra (ميكرون) | تأثير التآكل | خطر التآكل |
|---|---|---|---|
| النوع القياسي بعد الصب | 3.2 - 6.3 | احتكاك معتدل؛ تآكل أسرع أثناء التشغيل الأولي | يحبس الملوثات في الفراغات الدقيقة |
| محسن / مطفأ بالانفجار | 1.6 - 3.2 | احتكاك منخفض؛ نقاط اتصال مستقرة | تكوين طبقة أكسيد موحدة |
| مُنهى التشطيب / التلميع | 0.4 - 1.6 | احتكاك منخفض؛ متانة انزلاق عالية | مقاومة استثنائية للتآكل الناتج عن الحفر |
جاذبية جمالية وزخرفية متفوقة
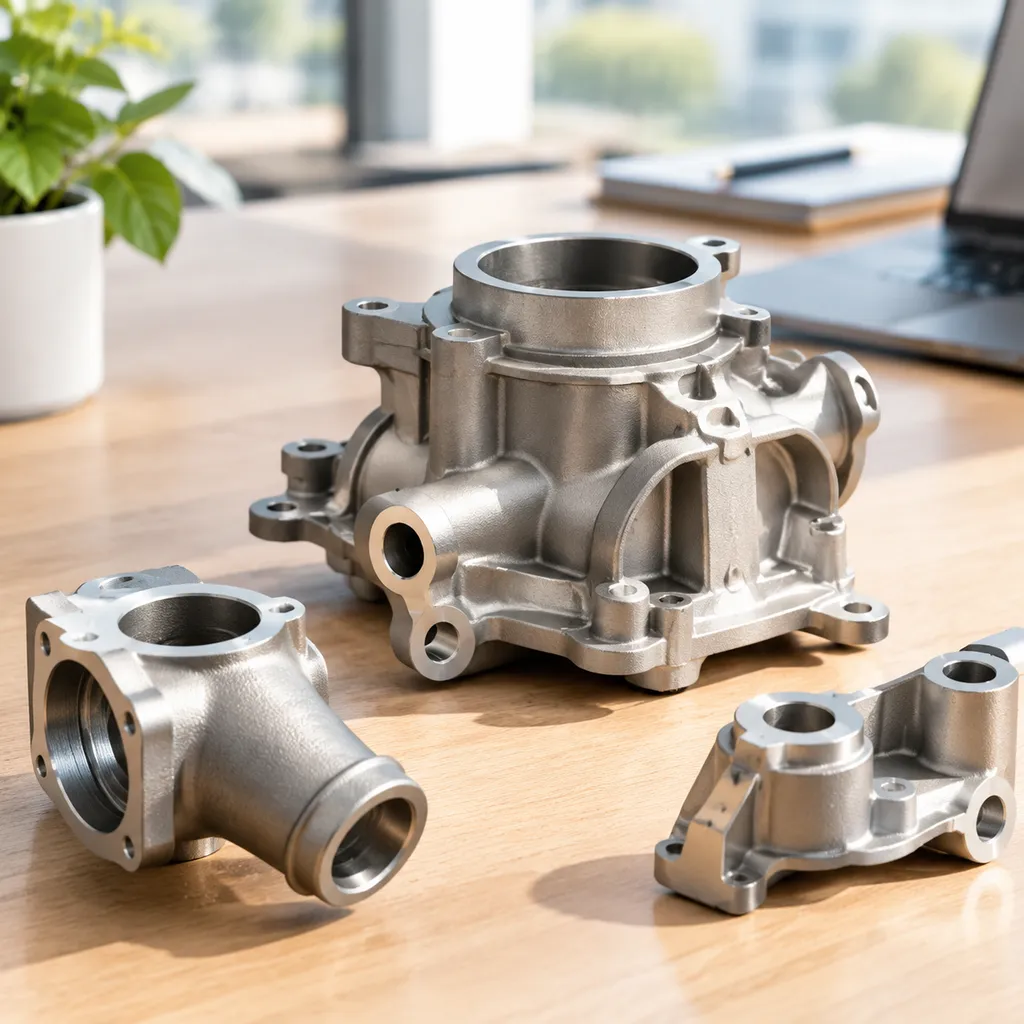
تشطيب عالي الجودة من الصب المباشر من خلال عملية الشمع المفقود الدقيقة يقلل من علامات التدفق، ندوب البوابة، وخطوط اللحام في القالب.
تحقيق قاعدة موحدة وخالية من العيوب يضمن التصاق طبقات الطلاء، الأنودايزين، الدهان، أو الطلاء بواسطة PVD بشكل متساوٍ دون إظهار عيوب أسفل السطح. عند تقييم الأجزاء بجانب بدائل مثل عملية الصب الصناعي بالقالب, يوفر سطح الصب الاستثماري المحسن مرونة زخرفية استثنائية عبر أشكال هندسية دقيقة وذات جدران رقيقة يصعب على طرق الصب التقليدية إعادة إنتاجها بشكل نظيف.
تحسين الدقة الأبعادية وتوافق المكونات
القمم السطحية العالية تخلق قراءات أبعاد زائفة وتدخل في تراكبات تسامح غير متوقعة أثناء التجميع النهائي. تحسين جودة السطح يثبت الواجهات الرئيسية:
- ضبط التسامح بشكل أدق: التحكم في قمم السطح يضمن توافق أجزاءك باستمرار مع أبعاد نموذج CAD الاسمية.
- تقليل المعالجة الثانوية: يمكن للأجزاء ذات الشكل النهائي تقريبًا وبتخشين سطح منخفض أن تتجاوز عمليات الطحن الخشنة تمامًا، مما يوفر وقت الدورة وتآكل الأدوات.
- تثبيت وتثبيت متكرر: تضمن الأسطح المسطحة والمتجانسة نقطة مرجعية ثابتة ومحاذاة دقيقة داخل أدوات تثبيت العمل CNC أثناء التشطيب النهائي.
كيفية اختيار تشطيب سطح الصب الاستثماري لمشروعك
اختيار تشطيب سطح الصب الاستثماري يتطلب موازنة بين المتطلبات الوظيفية الميكانيكية، الأهداف الجمالية، واقتصاديات الإنتاج. نحن مزودو خدمات الصب الدقيق والمعالجة باستخدام CNC، وننصح دائمًا فرق الهندسة بتحديد تسامح السطح بناءً على معايير الاستخدام النهائي فقط، وليس على الإفراط في التلميع بشكل افتراضي.
متطلبات بيئة التطبيق والتشغيل
بيئة التشغيل تحدد مباشرة قيمة متوسط الخشونة المطلوب (Ra).
- أنظمة السوائل والضغط: التشطيبات الناعمة تمنع الاضطرابات وتضمن قدرة إحكام مناسبة عبر الحشوات ومقاعد حلقات الأو-رينج.
- تطبيقات الإجهاد الدوري: القضاء على الشقوق الدقيقة من خلال التشطيب بعد الصب يحسن بشكل كبير مقاومة الإجهاد تحت الأحمال الديناميكية الثقيلة.
- الاستخدام الصحي والطبي: الملامح فائقة النعومة تقضي على الشقوق الدقيقة حيث تستقر البكتيريا والملوثات، مما يسهل عملية التعقيم.
| متطلبات التطبيق | مستوى التشطيب الموصى به | الهدف النموذجي Ra |
|---|---|---|
| الهيكل العام / غير حرج | الصب القياسي / التفجير بالرصاص | 3.2 - 6.3 ميكرومتر (125 - 250 ميكرون إنش) |
| تدفق السوائل / الأختام منخفضة الاحتكاك | التشطيب الاهتزازي / التفجير بالرمل | 1.6 - 3.2 ميكرومتر (63 - 125 ميكرون إنش) |
| المحامل الديناميكية / الإحكام الحرج | تلميع البرميل الطرد المركزي / التشغيل باستخدام آلات CNC | 0.4 - 0.8 ميكرومتر (16 - 32 ميكرون) |
توافق المواد واختيار السبيكة الأساسية
اختيارك للمعدن يؤثر مباشرة على التشطيب بعد الصب. السبائك ذات نقطة الانصهار المنخفضة والمعادن غير الحديدية تتدفق بسهولة، مما ينتج أسطحًا أكثر نعومة بشكل طبيعي مباشرة من القالب، في حين أن المعادن المقاومة للحرارة والفولاذ الكربوني تظهر عادةً أنسجة أكثر خشونة بسبب درجات حرارة الصب العالية. راجع لدينا لاختيار سبيكة الصب لتقييم كيف تتفاعل خصائص المعدن الأساسي مع أنظمة قوالب القشرة المختلفة.
في عمليات الصب بالشمع المفقود لدينا، نقوم بمطابقة المعادن المحددة مع عمليات المعالجة اللاحقة المطابقة. على سبيل المثال، تتفاعل الفولاذ المقاوم للصدأ الأوستنيتي بشكل استثنائي مع التلميع الكهربائي، في حين أن السبائك النيكلية الصلبة عادةً تتطلب وسائل معالجة قوية في عمليات التشطيب الجماعي أو عمليات التفجير الجاف لتحقيق نعومة فعالة لسطوح الصب.
موازنة جودة السطح مع تكاليف التصنيع
استهداف تشطيب سطح ناعم بشكل غير ضروري يزيد من أوقات دورة الإنتاج ومخاطر الخردة. يوفر التشطيب القياسي بعد الصب أدنى تكلفة كقاعدة أساسية. إضافة مراحل المعالجة الثانوية - مثل إزالة الحواف الاهتزازية، والتلميع اليدوي الدقيق، أو الطحن باستخدام CNC - يزيد تدريجيًا من تكاليف المعالجة.
- التشطيب بعد الصب القياسي: تكلفة ثانوية صفرية؛ مثالي للدعامات الصناعية المخفية، والأغطية الهيكلية، والإطارات العامة.
- تنظيف بالانفجار الميكانيكي: زيادة طفيفة في التكاليف؛ يزيل القشور، وينظف الرواسب، ويخلق مظهر غير لامع موحد.
- الإنهاء الجماعي الدقيق: زيادة معتدلة في التكاليف؛ ينعم خطوط أجزاء، ويدوّر الزوايا الحادة، ويقلل الاحتكاك عبر دفعات الإنتاج بالكامل.
- التلميع الكهربائي والتلميع الفائق: أعلى مستوى من التكاليف؛ مخصص فقط للواجهات المهمة، ومسارات الاتصال بالسائل، والمكونات الزخرفية المواجهة للعملاء.
المراجع
- ويكيبيديا - خشونة السطح (الانحراف المتوسط الحسابي Ra) ↩
- معيار ASME B46.1 - نسيج السطح (خشونة السطح، التموج، والطبقة) ↩
- معهد الصب الاستثماري - ما هو الصب الاستثماري ↩
- NIST - منشور قياس السطوح (ملف PDF) ↩
- SAE J442 - شريط الاختبار، الحامل، والمقياس للضرب بالرمل ↩
- IMOA - التمرير الحماية للفولاذ المقاوم للصدأ (ملف PDF) ↩
- مهندسو إيدج - مرجع تحويل تشطيب السطح / الخشونة (نطاقات Ra النموذجية)
- دليل NBS 141 - خلفية قياس التداخل البصري (ملف PDF)

