


投資鑄造表面處理 是由失蠟鑄造留下的生產後紋理和微觀幾何,通常在次級加工前Ra值約為3.2-6.3微米。蠟型品質、陶瓷面層粒度、合金澆鑄窗口和冷卻條件共同決定了這一基線,而噴砂、振動拋光、大件拋光和離心桶拋光則用於提升密封性和疲勞抗力。.
什麼是投資鑄造表面處理?
投資鑄造表面處理是指通過 失蠟鑄造 在此過程中,我們的目標是.
生產的金屬零件的外部紋理、光滑度和微觀幾何輪廓。
這個 生產後表面處理的定義 生產後表面處理.
- 是指零件從陶瓷殼中取出、清理並去除閘口後的原始表面狀態,在進行任何次級加工如機械拋光或數控加工之前。 直接複製品:.
- 最終金屬表面直接反映初始蠟型和主要耐火泥漿層的表面品質。 接近成品形狀品質:.
- 與傳統砂型鑄造相比,生產後的投資鑄造具有明顯更光滑的邊界、清晰的細節和最小的分型線閃光。 功能完整性:.
光滑的生產後外觀減少微裂紋,直接提升密封能力和在動態負載下的疲勞抗力。
鑄造中表面粗糙度(Ra)如何測量 表面粗糙度 表面紋理通過 粗糙度平均值 (Ra). Ra 代表相對於參考中心線的表面輪廓峰谷的算術平均偏差,測量單位為微英寸 (µin) 或微米 (µm)。.[1]
- 接觸輪廓測量: 細鑽石尖端筆在鑄件輪廓上追蹤,記錄垂直位移以計算精確的 Ra、Rz 和 Rmax 值。.[2]
- 非接觸光學掃描: 高精度白光或激光光學輪廓儀繪製表面拓撲,適用於複雜幾何形狀和關鍵流體通道。.[4]
- 視覺觸覺比較器: 鑄造表面比較器(如 ISO 8503 或 MSS-SP-55 標準)用於鑄造廠現場快速、標準化的比較檢查。.
投資鑄造的標準表面粗糙度值
失蠟法鑄造的高精度特性使其表面質量領先於其他鑄造方法。下表列出常見製造技術的典型表面粗糙度值:
| 鑄造 / 製造方法 | 標準 Ra (µm) | 標準 Ra (µin) | 表面品質等級 |
|---|---|---|---|
| 標準投資鑄造(未加工) | 3.2 - 6.3 | 125 - 250 | 細/光滑 |
| 高級精密投資鑄造 | 1.6 - 3.2 | 63 - 125 | 超細 |
| 壓鑄 | 0.8 - 3.2 | 32 - 125 | 卓越的 |
| 殼模鑄造 | 6.3 - 12.5 | 250 - 500 | 中 |
| 砂模鑄造 | 12.5 - 25.0 | 500 - 1000 | 粗糙 |
我們的基準投資鑄造作業始終達到的未加工粗糙度平均值為 Ra 3.2 微米(125 微英寸) 或更好,保證可靠的尺寸控制、減少後處理,並在模具出來時就具有優越的配合面性能。.[3]
影響投資鑄造表面光潔度的關鍵因素
實現優越的投資鑄造表面光潔度取決於從第一個模具建造到最終澆鑄的嚴格工藝控制。由於失蠟鑄造能以極高的保真度再現微觀細節,每一個熱力和機械變數都直接影響您的零件表面質感。.
蠟型品質與模具精度
最終鑄件的光滑程度只能與製作它的可丟棄蠟型一樣光滑。蠟型上的任何瑕疵都會立即傳遞到金屬中。.
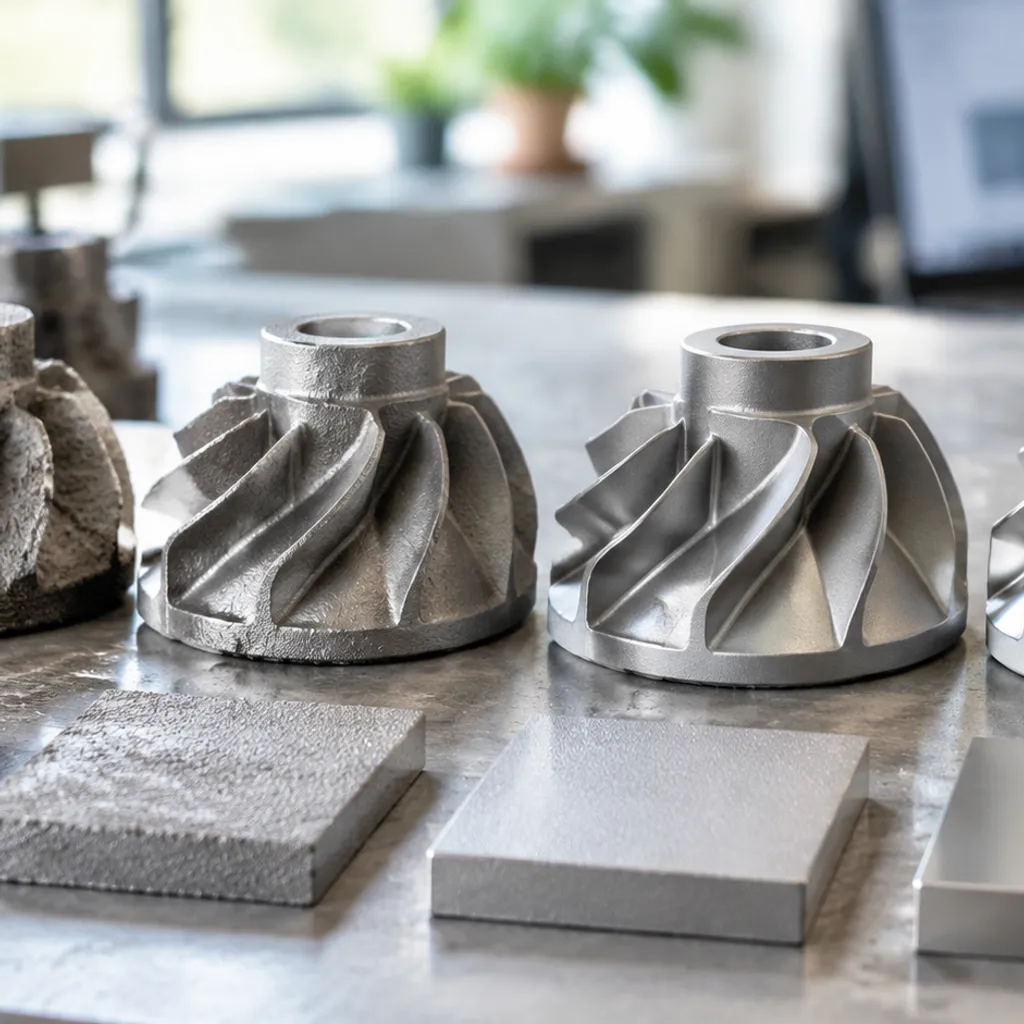
- 模具加工: 我們使用高速數控中心加工蠟注射模具,以消除模具痕跡和階梯。.
- 收縮控制: 精確的蠟注射溫度與壓力循環,防止沉陷痕和表面波紋。.
- 模具組裝: 適當的處理與平滑的閘口連接,確保蠟型在殼化前保持完美無瑕。.
陶瓷殼模材料與粒徑
陶瓷殼的最內層面層直接接觸熔融合金,建立基線表面粗糙度平均值(Ra)。.
- 初級漿料網格: 我們使用超細耐火粉料,如熔融硅和氧化鋯,進行初次漿料浸泡,以產生極其光滑的界面層。.
- 浸泡一致性: 嚴格監控漿料黏度與砂粒大小,防止漿料在複雜輪廓上聚集或產生氣泡。.
- 脫蠟清潔度: 完全高壓釜脫蠟,防止殼體內部殘留碳殘渣在燒結過程中產生點蝕。.
合金成分與澆鑄溫度
在填充過程中熔融金屬的行為決定了合金鏡像模具壁的清晰程度。較高的熔融物流動性有助於捕捉細緻輪廓,但過熱會引起嚴重的金屬與模具反應,從而降低鑄件的表面光潔度。.
不同材料需要不同的熱窗口以防止氧化皮的形成:
- 超合金: 倒入高溫金屬需要精確的真空熔煉或專用陶瓷屏障。例如,我們的 精密熔模鑄造和定制鈷合金超合金零件 進行嚴格的熔體化學控制,以承受激烈的熱環境而不產生表面微裂紋。.
- 非鐵合金: 較低熔點材料需要嚴密的氣氛屏蔽。我們的 定制銅合金鑄造服務 依靠嚴格的熔體脫氣來阻止爐渣形成和氣體孔隙在表面邊界的產生。.
冷卻與凝固速度
金屬在陶瓷殼內的凝固方式直接影響晶粒結構、收縮以及外層皮的完整性。.
- 定向凝固: 受控冷卻使供料金屬先流入薄段,消除表面凹陷缺陷和局部孔隙。.
- 殼體隔熱: 包裹或預熱殼體可保持冷卻速度均勻,防止熱震裂紋和外部收縮不規則。.
- 脫模時機: 讓鑄件冷卻至安全脫模溫度,避免在機械脫模過程中造成熱機械損傷。.
常見的二次表面處理工藝
雖然標準的失蠟法鑄造能提供令人印象深刻的初始輪廓,但二次處理和我們的 表面處理 選項使我們能夠細化投資鑄件的表面光潔度,以符合精確的應用標準。根據您的優先考量是外觀吸引力、密封性能或提升疲勞抗力,我們採用專業的機械和化學技術來達到目標的平均粗糙度Ra。.
磨料噴砂(彈丸噴砂和砂噴砂)
磨料噴砂是我們的基礎步驟,用於清潔殼體脫模和熱處理後的零件:
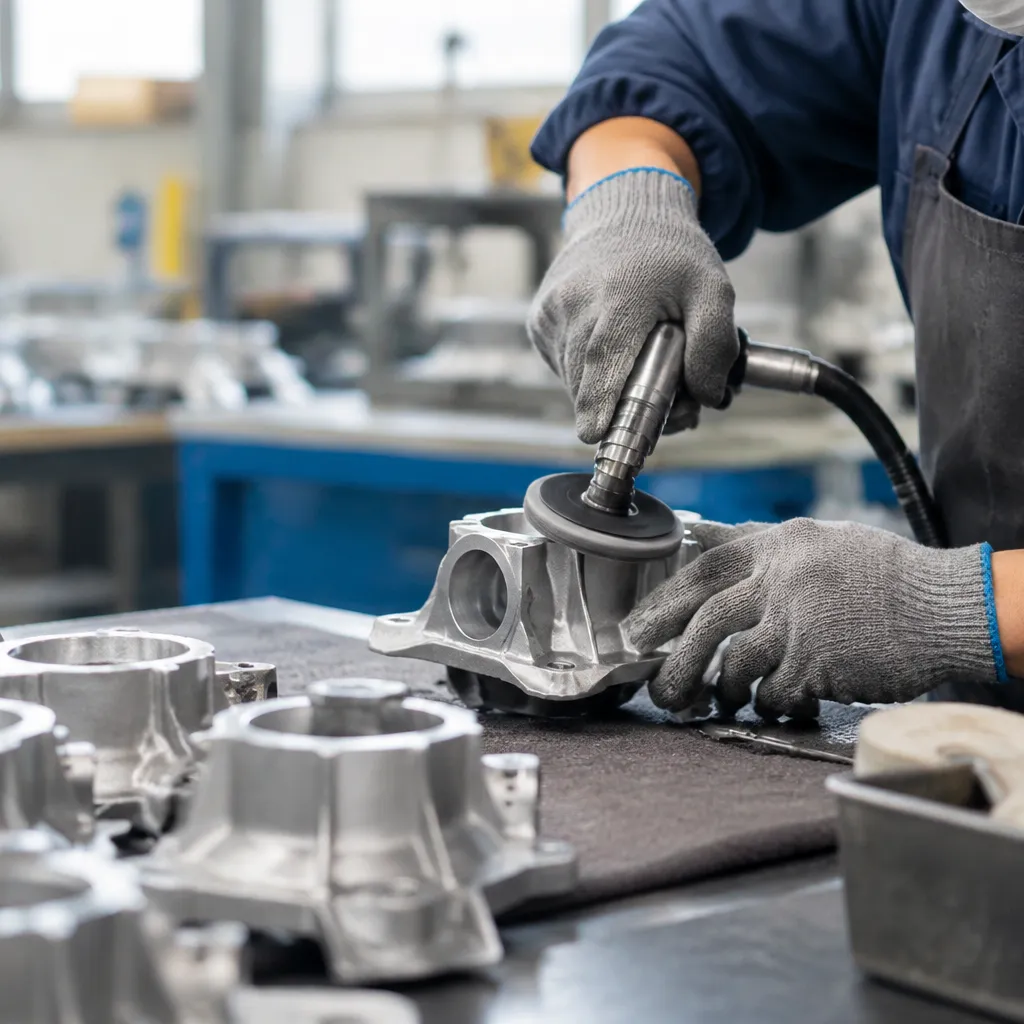
- 噴丸: 使用球形不銹鋼或鑄鋼媒介來清除陶瓷殼殘留物,輕微打磨外部,並賦予乾淨、均勻的霧面質感。這種輕微的打磨動作通過引入壓縮表面應力來提升疲勞強度。.[5]
- 噴砂處理: 利用細硅砂、氧化鋁或玻璃珠在受控氣動壓力下進行。它能溫和地平整微小不規則,且不改變精細幾何形狀,提供一致的啞光效果,適合後續塗層或油漆。.
振動拋光與滾圓
對於需要持續邊緣破碎和倒角的高產量運行,整體拋光能在複雜輪廓上提供均勻的效果:
- 振動拋光: 鑄件在充滿磨料陶瓷、塑膠或合成媒介的振動槽中移動,並加入水和清潔劑。此動作可去除分模線、圓潤銳角轉折,並平整表面峰值。.
- 離心桶拋光: 在較高能量水平下運作,為緊湊型零件提供快速、鏡面般的平滑效果。它大幅提升配合區域的密封能力,無需手工研磨。.
當特定鑄造區域需要超緊密的幾何形狀,而整體拋光媒介無法塑形時,結合先進的工具與已知的 電火花加工(EDM)加工公差與工藝 確保次級加工面與原始鑄件完美配合。.
化學酸洗與鈍化:
鑄造與熱處理可能在合金零件上留下頑固的熱氧化皮和表面污染物。化學浸泡能有效淨化基材:
- 酸洗: 採用受控的酸浴(通常是硝酸-氫氟酸混合液)來去除燒結陶瓷殘留物、嵌入的氧化物和金屬氧化層,且不會造成劇烈的金屬損失。.
- 鈍化: 特別對於不銹鋼等級,酸處理能溶解自由表面鐵,並促使形成致密且抗腐蝕的鉻氧化物鈍化層。.[6]
電解拋光與機械拋光:
- 機械拋光: 技術人員使用經過細磨料處理的旋轉布輪,逐步降低砂粒尺寸,以平滑微小缺陷,並產生高光澤、裝飾性拋光。.
- 電解拋光: 常被描述為逆向電鍍,此工藝將零件浸入電解液中,並通過電流溶解微觀表面峰值。它能顯著降低粗糙度平均值Ra,消除微觀毛刺,並產生符合食品、海洋和醫療器械要求的無菌、易清潔外觀。.
優化鑄造表面處理的好處
微調您的投資鑄造表面處理不僅能提升外觀品質。.
增強耐腐蝕與耐磨損性能
未經精煉的鑄件表面微觀的峰谷作為結構退化的起始點。降低表面粗糙度可以消除微裂縫,防止水分、化學品和工業污染物積聚:
- 防腐蝕措施: 較光滑的表面暴露較少的表面積於氧化環境中,顯著降低點蝕和裂縫腐蝕的風險。.
- 優越的疲勞抗性: 拋光、低Ra值的表面消除微小缺口,防止在循環負載下產生應力集中點,導致早期疲勞裂紋。.
- 摩擦與磨損控制: 均勻的接觸面最小化滑動摩擦,減少動態組件中的磨損。.
- 可靠的密封能力: 配合面實現更緊密的液體和氣體密封,無需大量加工或厚橡膠墊片。.
| 表面狀況 | Ra範圍(微米) | 磨損影響 | 腐蝕風險 |
|---|---|---|---|
| 標準鑄造 | 3.2 - 6.3 | 中等摩擦;較快的初期磨損 | 在微空隙中捕捉污染物 |
| 經過優化/噴砂 | 1.6 - 3.2 | 低摩擦;穩定的接觸點 | 形成均勻的氧化層 |
| 超精加工 / 拋光 | 0.4 - 1.6 | 摩擦阻力低;滑動耐久性高 | 對點蝕具有卓越的抗性 |
優越的美觀與裝飾效果
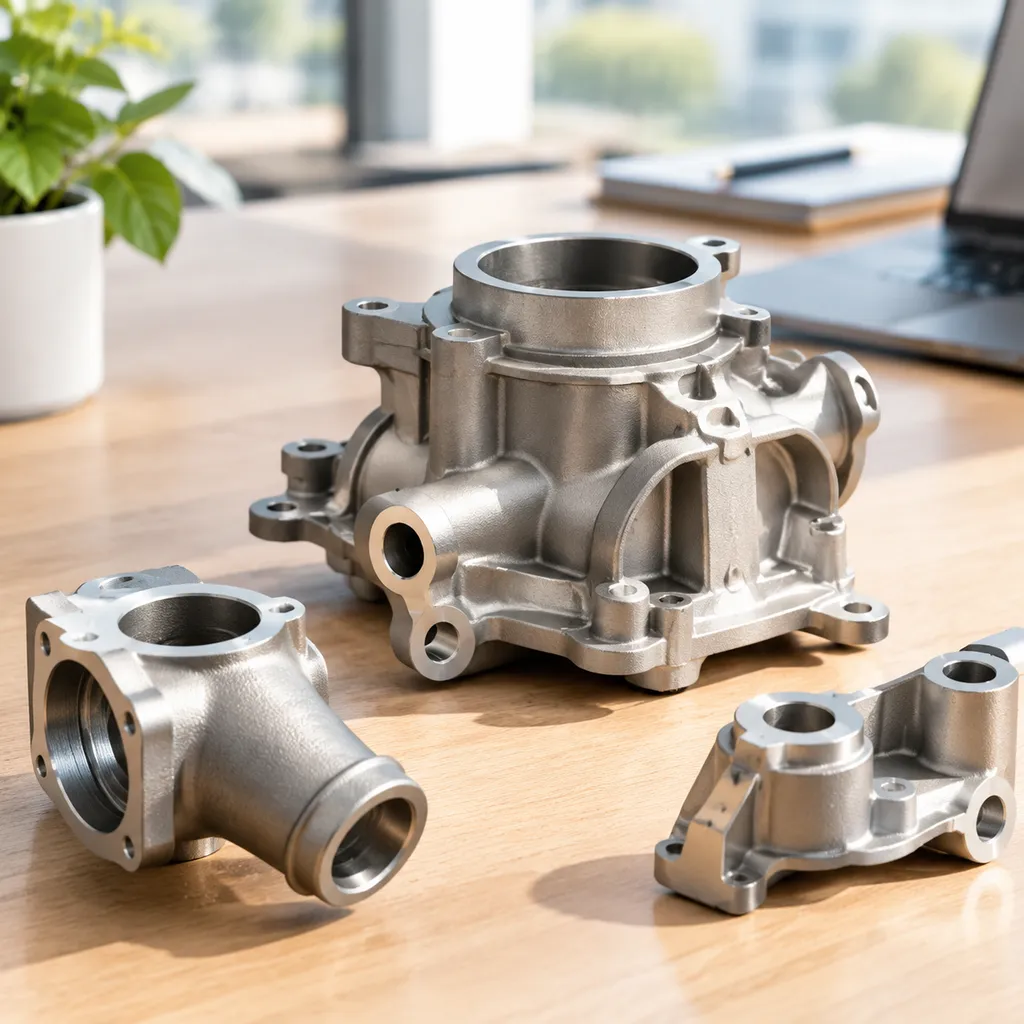
由精密失蠟鑄造的高級鑄造後飾面,最小化流動痕跡、閘口疤痕和模具接縫線。.
達到均勻無瑕的底層,確保後續的電鍍、陽極氧化、塗裝或PVD鍍層均勻附著,避免底層缺陷的透出。在評估零件時,與其他選項相比,如 工業模具鑄造流程, 優化的投資鑄造表面在複雜、薄壁幾何形狀中提供卓越的裝飾多樣性,標準鑄造方式難以乾淨再現。.
改善尺寸精度與零件配合
高表面峰值會產生錯誤的尺寸讀數,並在最終組裝時引入不可預測的公差堆疊。優化表面品質可穩定關鍵界面:
- 更嚴格的公差控制: 控制表面峰值確保您的零件始終符合名義CAD模型尺寸。.
- 降低二次加工: 接近淨形的零件,具有低表面粗糙度,可完全跳過粗銑階段,節省加工週期時間與刀具磨損。.
- 可重複的夾緊與定位: 平整且均勻的基準面確保在精加工期間,CNC工裝夾具內的剛性與準確對位。.
如何為您的專案選擇投資鑄造表面飾面
選擇理想的 投資鑄造表面飾面 需要在功能性機械需求、美觀目標與生產經濟性之間取得平衡。我們是專業的精密鑄造與CNC加工服務供應商,並始終建議工程團隊根據最終用途標準來規定表面公差,而非預設過度拋光。.
應用與操作環境要求
操作環境直接決定所需的粗糙度平均值(Ra)。.
- 流體與壓力系統: 光滑的表面處理可防止湍流並確保密封墊片與O型圈座的良好密封能力。.
- 循環疲勞應用: 通過後處理精加工消除微缺口,顯著提高在重負荷動態載荷下的疲勞抗性。.
- 衛生與醫療用途: 超光滑的輪廓可消除微裂縫,防止細菌與污染物積聚,使滅菌變得簡單。.
| 應用需求 | 建議的表面處理等級 | 典型目標Ra值 |
|---|---|---|
| 一般結構 / 非關鍵 | 標準鑄造 / 單純噴砂 | 3.2 - 6.3 微米(125 - 250 微英寸) |
| 流體流動 / 低摩擦密封 | 振動拋光 / 砂噴 | 1.6 - 3.2 微米(63 - 125 微英寸) |
| 動態軸承 / 關鍵密封 | 離心桶拋光 / CNC 加工 | 0.4 - 0.8 微米 (16 - 32 微英寸) |
材料相容性與基礎合金選擇
您選擇的金屬類型直接影響可達到的鑄造表面光潔度。低熔點合金和有色金屬容易流動,能直接從模具中產生本身較光滑的表面,而耐火金屬和碳鋼由於高澆鑄溫度,表面質地自然較粗糙。請參考我們的 鑄造合金選擇指南 以評估基礎金屬性質如何與不同的殼型鑄造系統互動。.
在我們的失蠟鑄造作業中,我們將特定的冶金材料與相應的後處理工藝配對。例如,奧氏體不銹鋼對電解拋光反應非常良好,而較硬的鎳超合金通常需要在大量拋光或乾式噴丸設置中使用堅固的媒介,以有效平滑鑄件表面。.
平衡表面品質與製造成本
追求過於細膩的表面光潔度會增加生產週期時間和廢品風險。標準的鑄造後表面處理提供最具成本效益的基線。加入次級加工階段——如振動去毛刺、精密手工拋光或數控研磨——會逐步增加加工成本。.
- 標準鑄造後表面: 零次二次成本;適用於隱藏式工業支架、結構外殼和一般框架。.
- 機械噴砂清理: 成本增加最小;去除氧化層、清除殘留物,並創造均勻的啞光外觀。.
- 精密大量拋光: 成本適中增加;平滑零件輪廓、圓角,並降低整批產品的摩擦。.
- 電解拋光與超精加工: 成本最高;專門用於關鍵配合面、流體接觸路徑和裝飾性面向客戶的零件。.

