


Finition de surface de la coulée en investissement est la texture en état brut et la micro-géométrie laissée par la coulée en cire perdue, généralement proche de Ra 3,2-6,3 µm avant le travail secondaire. La qualité du motif en cire, la granulométrie du revêtement en céramique, les fenêtres de coulée de l'alliage, et le refroidissement déterminent cette base, tandis que le sablage, la finition vibratoire, la finition de masse et le polissage en baril centrifuge affinent la capacité d'étanchéité et la résistance à la fatigue.
Qu'est-ce que la finition de surface de la coulée en investissement ?
La finition de surface de la coulée en investissement se réfère à la texture externe, la douceur et le profil micro-géométrique d'une pièce en métal produite via la coulée sous cire perdue processus.
Définition de la finition de surface en état brut
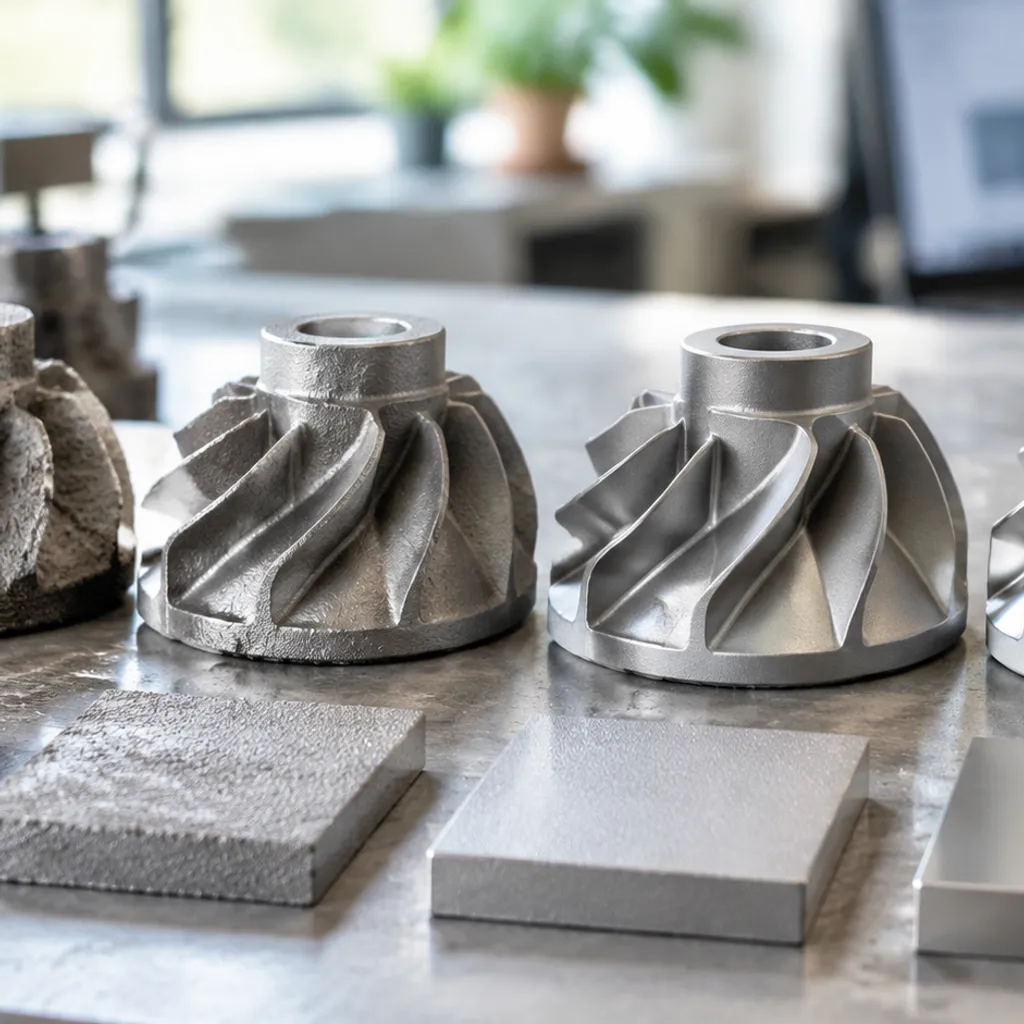
Le fini en état brut est l'état de surface brut d'un composant immédiatement après son extraction de la coque en céramique, son nettoyage et la suppression du noyau, avant toute opération secondaire comme le polissage mécanique ou la finition CNC.
- Reproduction directe : La surface métallique finale reflète directement la qualité de surface du motif en cire initial et de la couche de revêtement réfractaire primaire.
- Qualité proche de la forme finale : Comparé à la coulée en sable traditionnelle, une coulée en investissement en état brut produit des limites nettement plus lisses, des détails précis et un minimum de bavures de ligne de séparation.
- Intégrité fonctionnelle : Une surface extérieure en état brut lisse réduit les micro-notches, améliorant directement la capacité d'étanchéité et la résistance à la fatigue sous charges dynamiques.
Comment la rugosité de surface (Ra) est-elle mesurée en coulée
La texture de surface est quantifiée à l'aide de rugosité de la surface métriques, principalement Moyenne de Rugosité (Ra). Ra représente la déviation arithmétique moyenne des pics et des vallées du profil de la surface par rapport à une ligne de référence centrale, mesurée en micro-inches (µin) ou en micromètres (µm).[1]
- Profilométrie de Contact : Un stylet fin à pointe en diamant suit le profil de la pièce moulée, enregistrant le déplacement vertical pour calculer précisément les valeurs de Ra, Rz et Rmax.[2]
- Scan Optique Non-Contact : Les profilomètres optiques 3D à lumière blanche ou laser de haute précision cartographient la topographie de la surface, idéaux pour les géométries complexes et les canaux de flux critiques.[4]
- Comparateurs Visuels-Tactiles : Les comparateurs de surface moulée (tels que les normes ISO 8503 ou MSS-SP-55) sont utilisés sur le site de la fonderie pour des audits comparatifs rapides et standardisés.
Valeurs Standard de Rugosité de Surface pour les Fonderies en Cire Perdue
La nature précise de la fonderie en cire perdue offre une qualité de surface supérieure à celle des méthodes de moulage concurrentes. Le tableau ci-dessous présente les valeurs typiques de rugosité de surface selon les techniques de fabrication courantes :
| Méthode de Moulage / Fabrication | Ra standard (µm) | Ra standard (µin) | Classe de Qualité de Surface |
|---|---|---|---|
| Fonderie en Cire Perdue Standard (Brut de Fonderie) | 3.2 - 6.3 | 125 - 250 | Fine / Lisse |
| Fonderie en Cire Perdue de Précision Premium | 1.6 - 3.2 | 63 - 125 | Ultra-Fine |
| Moulage sous pression | 0.8 - 3.2 | 32 - 125 | Supérieur |
| Moulage en carapace | 6.3 - 12.5 | 250 - 500 | Moyen |
| Fonderie sur sable | 12.5 - 25.0 | 500 - 1000 | Rugueux |
Nos opérations de fonderie en cire perdue de référence atteignent systématiquement une moyenne de rugosité en brut de Ra 3,2 µm (125 µin) ou mieux, garantissant un contrôle dimensionnel fiable, une réduction du post-traitement et des performances supérieures de la surface de raccordement dès la sortie du moule.[3]
Facteurs clés qui influencent la finition de surface de la coulée en investissement
Obtenir une finition de surface supérieure pour la coulée en investissement dépend d’un contrôle strict du processus depuis la première fabrication du moule jusqu’à la coulée finale. Parce que la cire perdue reproduit des détails microscopiques avec une fidélité extrême, chaque variable thermique et mécanique influence directement la texture de surface de votre composant.
Qualité du modèle en cire et précision des outillages
La coulée finale ne peut jamais être aussi lisse que le modèle jetable qui l’a créée. Toute imperfection sur la réplique en cire se transfère immédiatement au métal.
- Usinage des noyaux : Nous usinons nos outillages d’injection en cire à l’aide de centres CNC haute vitesse pour éliminer les marques et les étapes d’outillage.
- Contrôle du retrait : Des cycles précis de température et de pression d’injection de cire empêchent la formation de marques d’affaissement et de ondulations en surface.
- Assemblage du modèle : Une manipulation appropriée et des attaches de porte lisses garantissent que la qualité du modèle en cire reste impeccable avant la coquille.
Matériaux de moule en coquille céramique et taille de grain
La couche de face la plus interne de la coquille céramique touche directement l’alliage en fusion, établissant la moyenne de rugosité de surface de référence (Ra).
- Maillage de la boue primaire : Nous utilisons des farines réfractaires ultra-fines, telles que la silice fondue et la zircon, pour le trempage initial afin de générer une couche limite exceptionnellement lisse.
- Cohérence du trempage : Une surveillance stricte de la viscosité de la boue et de la taille des grains de stuc empêche l’accumulation de boue et la formation de bulles d’air sur des profils complexes.
- Propreté du déwaxage : Un déwaxage complet à l’autoclave empêche les résidus de carbone de provoquer des piqûres à l’intérieur de la coquille lors du chauffage.
Composition de l’alliage et température de coulée
Le comportement du métal en fusion lors du remplissage détermine la netteté avec laquelle l'alliage reflète le mur du moule. Une fluidité accrue du métal en fusion facilite la capture de contours fins, mais une surchauffe provoque des réactions sévères entre le métal et le moule qui dégradent la finition après la coulée.
Différents matériaux nécessitent des fenêtres thermiques distinctes pour prévenir l'écaillage d'oxydation :
- Superalliages : Verser des métaux à haute température nécessite une fusion sous vide précise ou des barrières en céramique spécialisées. Par exemple, nos pièces de fonderie de précision et pièces sur mesure en superalliage à base de cobalt subissent un contrôle strict de la chimie de la fusion pour résister à des environnements thermiques agressifs sans développer de micro-fissures en surface.
- Alliages non ferreux : Les matériaux à point de fusion plus bas nécessitent une protection atmosphérique rigoureuse. Nos services de moulage en laiton sur mesure reposent sur une dégasification disciplinée de la fusion pour arrêter la formation de scories et la porosité gazeuse à la frontière de surface.
Taux de refroidissement et de solidification
La façon dont le métal gèle à l'intérieur de la coque en céramique influence directement la structure des grains, le retrait et l'intégrité de la peau extérieure.
- Solidification directionnelle : Un refroidissement contrôlé permet de diriger le métal de remplissage dans des sections fines en premier, éliminant ainsi les défauts de dépression de surface et la porosité locale.
- Isolation de la coque : L'enveloppement ou le préchauffage des coques maintient des taux de refroidissement uniformes, évitant les déchirures dues au choc thermique et la contraction irrégulière de l'extérieur.
- Timing du démoulage : Permettre aux pièces de refroidir jusqu'à des températures sûres de démoulage évite les dommages mécaniques à chaud lors du retrait de la coque.
Procédés courants de finition de surface secondaire
Alors que la coulée en cire perdue standard offre un profil initial impressionnant, les traitements secondaires et nos traitements de surface options nous permettent d'affiner la finition de surface de la pièce moulée pour répondre aux normes d'application exactes. Selon que votre priorité soit l'aspect visuel, la capacité d'étanchéité ou la résistance à la fatigue accrue, nous utilisons des techniques mécaniques et chimiques spécialisées pour atteindre la rugosité moyenne cible Ra.
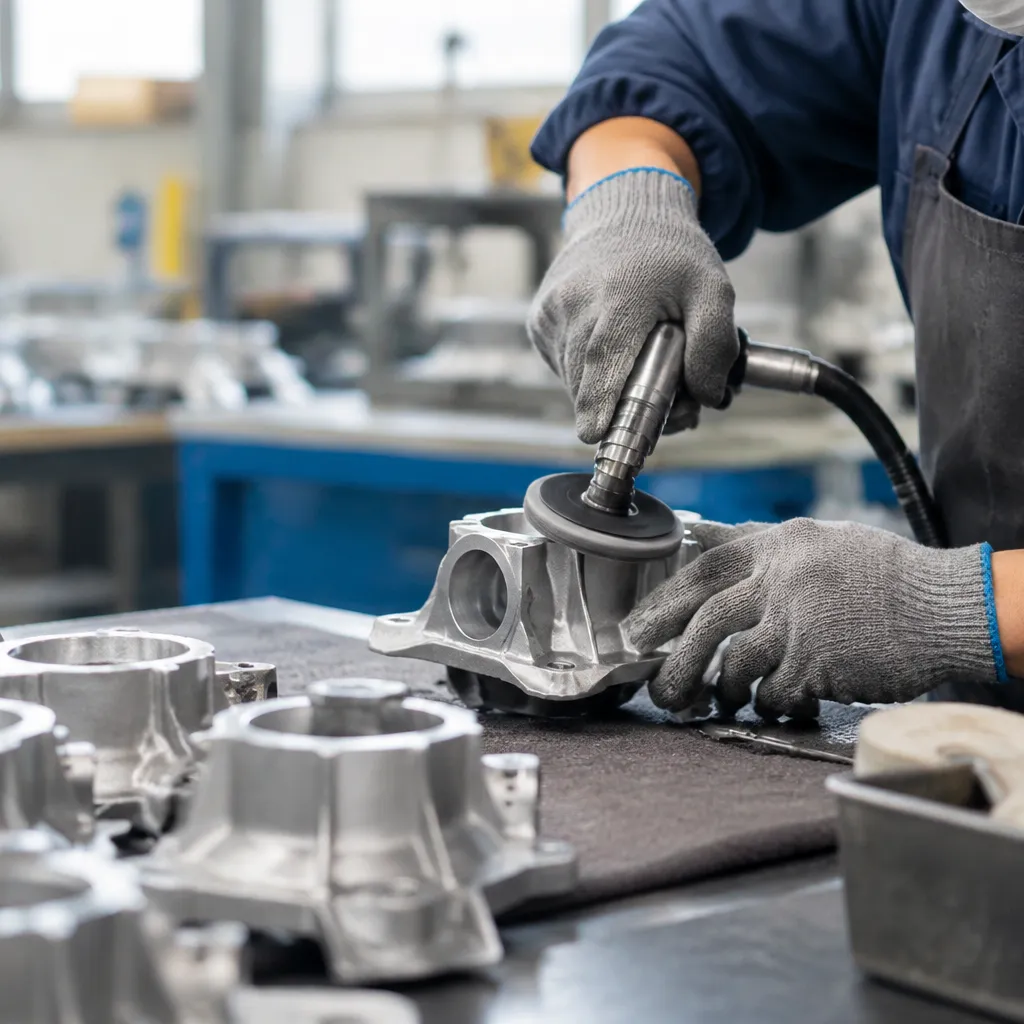
Sablage abrasif (sablage à la projection et sablage à sec)
Le sablage abrasif constitue notre étape fondamentale pour nettoyer les pièces directement après le démoulage de la coque et le traitement thermique :
- Sablage à la projection : Utilise des médias en acier inoxydable sphérique ou en acier moulé pour éliminer les résidus de coquille en céramique, légèrement marteler l'extérieur, et conférer une texture satinée propre et uniforme. Cette action de martelage léger augmente la résistance à la fatigue en introduisant une contrainte de compression en surface.[5]
- Sablage : Utilise des silices fines, de l'oxyde d'aluminium ou des billes de verre sous une pression pneumatique contrôlée. Il lisse délicatement les micro-irregularités sans modifier les géométries délicates, offrant une finition mate cohérente idéale pour un revêtement ou une peinture ultérieure.
Finition vibratoire et polissage par tumbling
Pour les séries à grand volume nécessitant un abattage d'arêtes et un arrondi constants, la finition en masse garantit des résultats uniformes sur des contours complexes :
- Finition vibrante : Les pièces moulées se déplacent dans une cuve vibrante remplie de médias abrasifs en céramique, en plastique ou synthétiques, mélangés à des eau et des solutions de nettoyage. Cette action ébavure les lignes de joint, arrondit les transitions vives et aplatit les aspérités de surface.
- Polissage centrifuge à tonneau : Fonctionne à des niveaux d'énergie plus élevés pour offrir un lissage rapide et semblable à un miroir pour les composants compacts. Il améliore considérablement la capacité d'étanchéité sur les zones d'accouplement sans meulage manuel.
Lorsque des zones de coulée spécifiques exigent des géométries extrêmement strictes que les médias de finition en masse ne peuvent pas façonner, l'intégration d'outils avancés avec des tolérances et processus d'usinage par électroérosion (EDM) garantit que les faces usinées secondaires s'ajustent parfaitement avec le corps brut de fonderie.
Décapage chimique et passivation
La coulée et le traitement thermique peuvent laisser une couche d'oxyde thermique tenace et des contaminants de surface sur les pièces en alliage. Le trempage chimique purifie efficacement le substrat :
- Décapage : Utilise des bains d'acide contrôlés (généralement des mélanges d'acide nitrique et fluorhydrique) pour éliminer les résidus de céramique brûlée, les oxydes incrustés et le calamine métallique sans perte de métal excessive.
- Passivation : Particulièrement vital pour les nuances d'acier inoxydable, un traitement acide dissout le fer libre en surface et favorise la formation d'une couche passive dense et résistante à la corrosion à base d'oxyde de chrome.[6]
Électropolissage et polissage mécanique
- Polissage mécanique : Les techniciens utilisent des roues en tissu rotatives traitées avec de fins composés abrasifs pour lisser les défauts mineurs, en réduisant progressivement les tailles de grain pour obtenir un poli décoratif à haute brustre.
- Électropolissage : Souvent décrit comme une électrodéposition inverse, ce processus immerge la pièce dans un bain d'électrolyte sous un courant électrique pour dissoudre les pics de surface microscopiques. Il réduit considérablement la rugosité moyenne Ra, élimine les bavures microscopiques et produit un extérieur stérile et facile à nettoyer requis dans les instruments alimentaires, marins et chirurgicaux.
Avantages de l'optimisation de l'état de surface des pièces moulées
L'ajustement précis de l'état de surface de vos pièces moulées à la cire perdue fait bien plus qu'élever la qualité esthétique.
Résistance accrue à la corrosion et à l'usure
Les pics et vallées microscopiques sur une coulée non raffinée servent de sites d'initiation à la dégradation structurelle. Réduire la rugosité de la surface élimine les micro-crévasses où l'humidité, les produits chimiques et les contaminants industriels se déposent :
- Atténuation de la corrosion : Une surface plus lisse expose moins de surface aux environnements oxydants, réduisant considérablement le risque de piqûres et de corrosion en crevasse.
- Résistance supérieure à la fatigue : Les surfaces polies à faible Ra éliminent les micro-notches, empêchant la concentration de contraintes qui cause des fissures de fatigue prématurées sous charges cycliques.
- Contrôle de la friction et de l'usure : Les surfaces de contact uniformes minimisent la friction lors du glissement, réduisant l'usure abrasive dans les assemblages dynamiques.
- Capacité d'étanchéité fiable : Les faces en contact assurent des joints plus étanches pour les fluides et les gaz sans nécessiter de passes de usinage lourdes ou de joints en élastomère épais.
| État de la surface | Gamme Ra (µm) | Impact de l'usure | Risque de corrosion |
|---|---|---|---|
| Standard brut de fonderie | 3.2 - 6.3 | Friction modérée ; usure initiale de rodage plus rapide | Piège les contaminants dans les micro-vides |
| Optimisé / Brossé | 1.6 - 3.2 | Faible friction ; points de contact stabilisés | Formation d'une couche d'oxyde uniforme |
| Superfini / Polissage | 0.4 - 1.6 | Friction minimale ; durabilité de glissement élevée | Résistance exceptionnelle à la piqûre |
Appel esthétique et décoratif supérieur
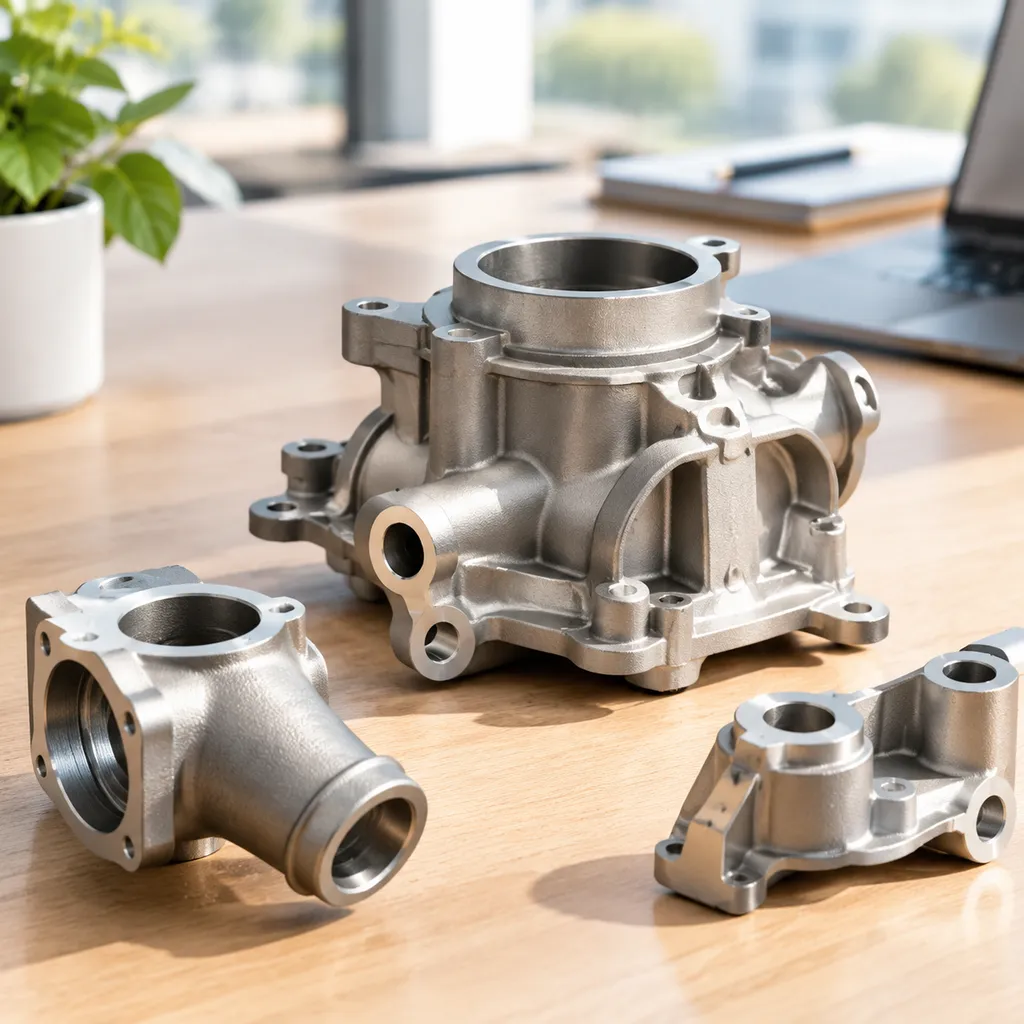
Une finition brute de haute qualité issue de la coulée en cire perdue de précision minimise les marques de flux, les cicatrices de porte et les lignes de joint du moule.
Obtenir un substrat uniforme et sans défaut garantit que les couches de placage, d'anodisation, de peinture ou de revêtement PVD suivantes adhèrent uniformément sans faire ressortir les défauts sous-jacents. Lors de l'évaluation des pièces avec des alternatives telles que le fonte sous pression industrielle, une surface de coulée sous forme d'investissement optimisée offre une polyvalence décorative exceptionnelle pour des géométries complexes et à parois fines que les méthodes de moulage standard ont du mal à reproduire proprement.
Amélioration de la précision dimensionnelle et de l'ajustement des composants
Les pics de surface élevés créent des lectures dimensionnelles fausses et introduisent des accumulations de tolérances imprévisibles lors de l'assemblage final. L'optimisation de la qualité de la surface stabilise les interfaces clés :
- Contrôle plus strict des tolérances : Contrôler les pics de surface garantit que vos pièces s'alignent systématiquement avec les dimensions nominales du modèle CAO.
- Réduction de l'usinage secondaire : Les composants proches de la forme finale avec une faible rugosité de surface peuvent totalement éviter les passes de fraisage grossier, économisant ainsi du temps de cycle et l'usure des outils.
- Fixation et serrage répétables : Des surfaces de référence plates et uniformes assurent un alignement rigide et précis à l'intérieur des dispositifs de fixation CNC lors de l'usinage de finition.
Comment choisir la finition de surface pour la coulée en investissement pour votre projet
La sélection de la finition de surface de la coulée en investissement nécessite de trouver un équilibre entre les exigences mécaniques fonctionnelles, les objectifs esthétiques et l'économie de production. Nous sommes des prestataires de services professionnels en moulage de précision et usinage CNC, et nous conseillons toujours aux équipes d'ingénierie de spécifier les tolérances de surface en se basant strictement sur les critères d'utilisation finale plutôt que sur un polissage excessif par défaut.
Exigences relatives à l'application et à l'environnement de fonctionnement
L'environnement de fonctionnement détermine directement la valeur moyenne de rugosité (Ra) requise.
- Systèmes de fluides et de pression : Les finitions lisses empêchent la turbulence et garantissent une capacité d'étanchéité adéquate sur les joints et les sièges de joints toriques.
- Applications de fatigue cyclique : L'élimination des micro-notches par finition après moulage améliore considérablement la résistance à la fatigue sous charges dynamiques importantes.
- Usage sanitaire et médical : Les profils ultra-lisses éliminent les micro-crévasses où se déposent bactéries et contaminants, rendant la stérilisation plus simple.
| Exigences d'application | Niveau de finition recommandé | Ra cible typique |
|---|---|---|
| Général / Non critique structurellement | Finition standard après moulage / Sablage à la projection | 3,2 - 6,3 µm (125 - 250 µin) |
| Flux de fluides / Joints à faible friction | Finition vibratoire / Sablage à la projection | 1,6 - 3,2 µm (63 - 125 µin) |
| Roulements dynamiques / Étanchéité critique | Polissage en baril centrifuge / Usinage CNC | 0,4 - 0,8 µm (16 - 32 µin) |
Compatibilité des matériaux et sélection de l'alliage de base
Votre choix de métal influence directement la finition obtenue après coulée. Les alliages à faible point de fusion et les métaux non ferreux s'écoulent facilement, produisant des surfaces intrinsèquement plus lisses directement depuis le moule, tandis que les métaux réfractaires et les aciers au carbone présentent naturellement des textures plus grossières en raison des températures de coulée élevées. Consultez notre guide de sélection des alliages de coulée pour évaluer comment les propriétés du métal de base interagissent avec différents systèmes de moulage en coquille.
Dans nos opérations de moulage à cire perdue, nous associons la métallurgie spécifique aux processus de post-traitement correspondants. Par exemple, les aciers inoxydables austénitiques réagissent exceptionnellement bien à l'électropolissage, tandis que les superalliages de nickel plus durs nécessitent généralement des médias robustes en finition en masse ou en sablage à sec pour lisser efficacement les topographies de coulée.
Équilibrer la qualité de surface avec les coûts de fabrication
Viser une finition de surface inutilement fine augmente les cycles de production et les risques de rebuts. Une finition standard en état de coulée offre la base la plus économique. L'ajout d'étapes de traitement secondaire - telles que le dérochage vibratoire, le polissage manuel de précision ou le meulage CNC - augmente progressivement les coûts de traitement.
- Finition en état de coulée : Coût zéro pour le traitement secondaire ; idéal pour les supports industriels dissimulés, les boîtiers structurels et le cadre général.
- Nettoyage par projection mécanique : Augmentation minimale des coûts ; élimine l'écaillage, nettoie les résidus et crée une apparence mate uniforme.
- Finition en masse de précision : Augmentation modérée des coûts ; lisse les contours des pièces, arrondit les angles vifs et réduit la friction sur l'ensemble des lots de production.
- Electropolissage et super-finition : Profil de coût le plus élevé ; réservé strictement aux faces d'accouplement critiques, aux chemins de contact fluides et aux composants décoratifs visibles par le client.
Références
- Wikipedia - Rugosité de surface (Ra déviation arithmétique moyenne) ↩
- ASME B46.1 - Texture de surface (Rugosité de surface, ondulation et orientation) ↩
- Investment Casting Institute - Qu'est-ce que la cire perdue ↩
- NIST - Publication sur la métrologie de surface (PDF) ↩
- SAE J442 - Bande d'essai, support et jauge pour le martelage à la bille ↩
- IMOA - Passivation des aciers inoxydables (PDF) ↩
- Engineers Edge - Référence de conversion de la finition de surface / rugosité (bandes typiques de Ra)
- NBS Handbook 141 - Contexte de la métrologie par interférométrie optique (PDF)

