Le effet de la température de l'enveloppe de moulage sur la porosité de retrait est un levier thermique principal : le préchauffage de l'enveloppe du moule détermine le taux de refroidissement et le gradient thermique qui décident si l'alimentation du riser peut compenser la contraction lors de la solidification.
Une température de coulée équilibrée, une solidification directionnelle et des voies d'alimentation ouvertes maintiennent la fluidité du métal fondu dans les zones de gel final ; des extrêmes de chaleur de l'enveloppe créent des vides en ligne centrale ou des micro-retraits dispersés.
Cet article couvre les mécanismes de porosité, l'interaction entre l'enveloppe et la moulage, la simulation de la coulée pour les fenêtres de préchauffage, et les contrôles thermiques en fonderie qui réduisent les défauts de moulage.
Mécanismes de porosité liés à la température de l'enveloppe
La porosité de retrait reste l’un des principaux défauts rencontrés lors de la fabrication de composants métalliques de haute précision.[1] En tant que prestataires de services de moulage de précision et d’usinage CNC, nous concevons chaque étape du processus pour garantir une intégrité structurelle totale. Obtenir des composants sans défauts cire perdue nécessite une compréhension approfondie de l’effet de la température de l’enveloppe de moulage sur la porosité de retrait et de la façon dont la dynamique thermique dicte les changements de phase du métal.
Qu’est-ce que la porosité de retrait dans les moulages ?
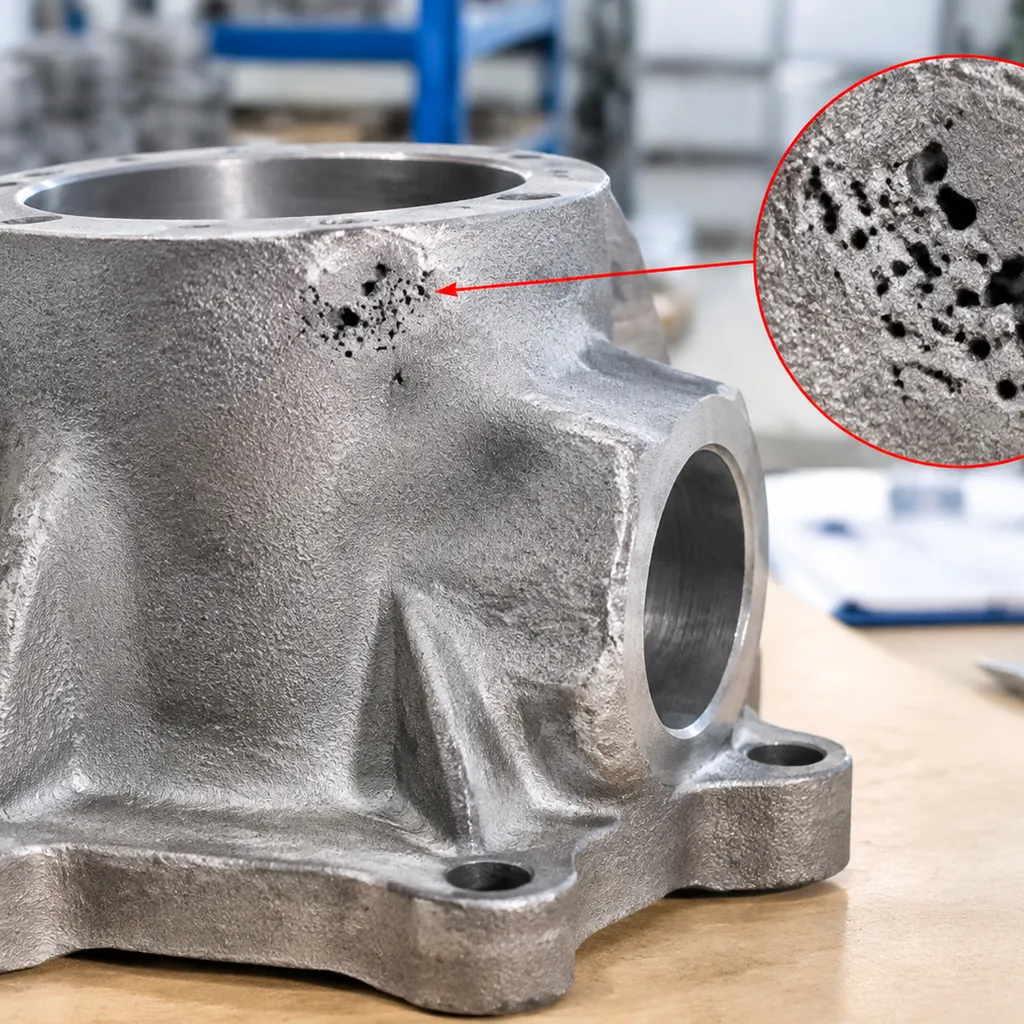
La porosité de retrait est un défaut interne ou de surface qui se forme lors de la transition de phase liquide à solide. Lorsque l’alliage liquide se solidifie, son volume se contracte. Si le métal liquide ne peut pas alimenter les zones en contraction en raison d’un gel localisé, des réseaux de vides se forment.[2] La relation entre la température de l’enveloppe de moulage et la porosité de retrait est directe : la température du moule influence directement la façon dont le métal fondu se solidifie, déterminant si la contraction volumétrique aboutit à un métal homogène ou à des vides internes.[3]
Les facteurs clés qui favorisent la formation de cavités de retrait incluent :
Contraction du liquide : La contraction volumétrique de l’alliage lors de son refroidissement jusqu’au point liquidus.
Contraction lors de la solidification : La réduction de volume qui se produit entre le liquidus et le solidus.
Alimentation liquide inadéquate : L'incapacité du système d'alimentation du riser à délivrer du métal en fusion dans la zone de refroidissement final.
Types de retrait : Macro-porosité vs. Micro-porosité
Les défauts de retrait se manifestent sous des morphologies distinctes en fonction du gradient thermique et de la vitesse de refroidissement lors de la solidification.
| Caractéristique | Macro-porosité | Micro-porosité |
|---|---|---|
| Taille du défaut | Grosses cavités (> 1 mm), visibles à l'œil nu ou aux rayons X | Petites cavités (< 1 mm), souvent microscopiques |
| Emplacement | Concentrées dans les centres thermiques, les sections épaisses et les points chauds | Dispersées dans tout le réseau dendritique |
| Cause principale | Gel prématuré de la porte bloquant les principaux canaux d'alimentation liquide | Alimentation incomplète entre les dendrites pendant la phase de zone pâteuse |
| Apparence typique | Grosses cavités, tuyaux ou cavités profondes en ligne centrale | Distributions fines semblables à une éponge, ponctuelles ou plumeuses |
- Macro-porosité : Ces grandes cavités de retrait se produisent lorsque les principaux chemins d'alimentation gèlent avant la solidification des sections plus lourdes. Elles sont courantes dans les points chauds mal alimentés et aux jonctions de sections épaisses et minces.
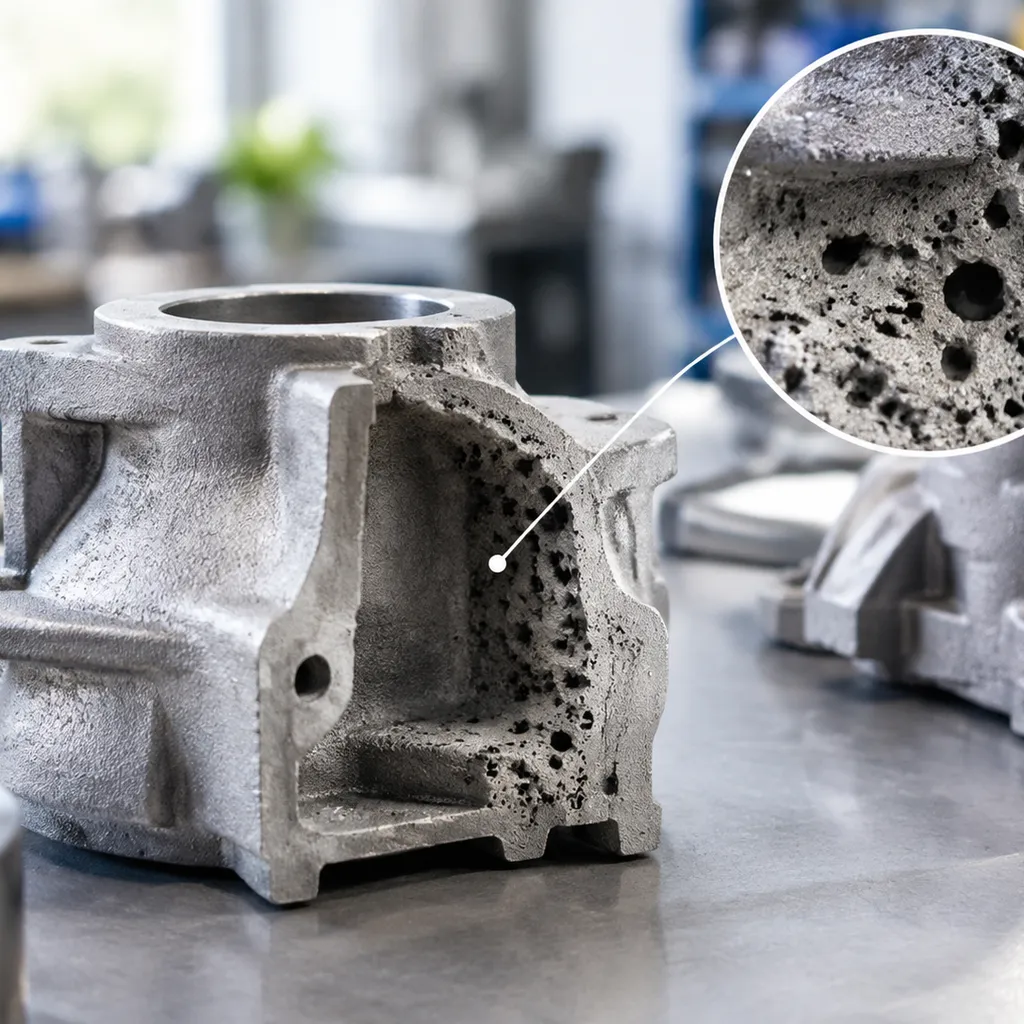
- Micro-Porosité : Également connue sous le nom de microporosité ou de retrait inter-dendritique, ces vides microscopiques se développent entre les bras de dendrites en croissance lorsque le gradient thermique local est insuffisant pour faire remonter le métal de remplissage à travers la zone mushy.
Impact de la porosité sur les propriétés mécaniques et l'intégrité de la pièce
- Résistance à la traction et à l'élasticité dégradées : Les vides internes réduisent la section transversale effective supportant la charge de la pièce.
- Durée de vie en fatigue fortement réduite : Les cavités de porosité agissent comme de graves concentrations de contrainte, servant de sites d'initiation de fissures sous chargement cyclique.
- Perte d'étanchéité sous pression : Les canaux de micro-porosité interconnectés détruisent l'intégrité étanche, entraînant des défaillances dans les applications hydrauliques, de carburant et de confinement sous pression.
- Qualité d'usinage compromise : Les vides sous-surface cachés exposent des défauts poreux lors de l'usinage de précision CNC, entraînant des pièces rejetées et des retards dans la production.
L'effet direct de la température de la coquille sur la porosité de retrait
Comprendre la relation entre la porosité de retrait de la coquille de moulage à la cire perdue est fondamental pour maîtriser l'intégrité des pièces sur le site de la fonderie. Dans notre travail en tant que spécialistes de la coulée de précision, nous considérons le préchauffage du moule comme un levier de contrôle actif plutôt qu'une étape auxiliaire. La température du moule en céramique régule directement la vitesse à laquelle le métal liquide libère la chaleur, modifiant directement le lieu et la manière dont les vides internes se forment.
Influence de la température de préchauffage de la coquille sur les taux de solidification
La variable principale régie par le préchauffage de la coquille est le taux de refroidissement de l'alliage fondu. Lorsque le métal entre dans une coquille froide ou sous-chauffée, le saut thermique brutal force une extraction rapide de la chaleur à travers les parois du moule.
- Extraction de chaleur élevée : Une coquille en céramique plus froide extrait instantanément l'énergie thermique, gelant les couches de frontière extérieures et accélérant la croissance des dendrites vers le centre.
- Voies d'alimentation bouchées : Une croissance dendritique rapide réduit les voies nécessaires à l'alimentation du métal liquide, créant des poches isolées qui se transforment en cavités de retrait.
- Solidification contrôlée : Une coque correctement préchauffée modère la vitesse de refroidissement, prolongeant la transition de liquide à solide juste assez pour permettre au métal de l'alimentation de compenser la contraction volumétrique.
L'ajustement précis de cet équilibre est particulièrement critique lors de la production de composants haute spécification comme coulées d’alliages de cobalt, où même de légères incohérences thermiques peuvent piéger des vides de retrait à l'intérieur de zones critiques supportant la charge.
Établissement de gradients thermiques pour la solidification directionnelle
L'élimination de la porosité de retrait dépend entièrement de l'établissement d'un gradient thermique raide et bien aligné. La solidification directionnelle exige que la coulée gèle progressivement des sections les plus fines et les plus éloignées vers les sections plus lourdes, et finalement dans les noyaux d'alimentation.
L'effet de la température de préchauffage de la coque sur la porosité de retrait apparaît clairement dans la façon dont ce gradient thermique se comporte :
- Maintenir le canal d'alimentation : Si la coque conserve suffisamment de chaleur, les sections proches du système d'alimentation restent en fusion plus longtemps que les extrémités de la coulée.
- Prévenir la formation de ponts : Des températures de coque appropriées empêchent un gel prématuré — ou " pontage " — aux jonctions, permettant à la gravité ou à la pression de faire descendre le métal d'alimentation dans les zones en contraction.
- Alignement des isothermes : En calibrant soigneusement le profil de préchauffage de la coque selon l'épaisseur des parois, nous alignons le front de solidification pour qu'il se déplace continuellement vers le réservoir de liquide.
Conséquences d’un préchauffage de coque excessivement élevé ou faible
Régler la température de préchauffage du moule avec précision exige de la finesse ; les deux extrêmes perturbent la dynamique de solidification et causent de graves défauts de coulée.
| Condition de préchauffage de la coque | Résultat thermique dynamique | Risques typiques de retrait et de défauts |
|---|---|---|
| Température de coque excessivement basse | Refroidissement rapide et incontrôlé ; gel prématuré aux parois fines et aux portes | Gel prématuré de la porte, porosité de rétrécissement sévère en ligne centrale, défauts de refroidissement, et pièces non conformes |
| Température optimale du moule | Gradient thermique uniforme ; refroidissement contrôlé ; voies d'alimentation ouvertes | Solidification directionnelle progressive, structure de grains dense, zéro cavités de rétrécissement isolées |
| Température de coque excessivement élevée | Taux de refroidissement trop lent ; état liquide prolongé ; perte du gradient thermique | Points chauds prolongés, micro-rétrécissements généralisés, structures de grains grossiers et cavités de retrait macro à des jonctions lourdes |
Lorsque la température de la coque est trop basse, le système de coulée se fige prématurément, privant les sections internes de l'alimentation liquide.[3] Inversement, régler la température de la coque trop haute élimine complètement le gradient thermique directionnel. Dans ce scénario, les grandes sections se figent uniformément de tous les côtés sans direction d'alimentation claire, créant inévitablement des cavités de retrait dispersées à l'intérieur du noyau de la pièce.
Interaction entre la température de la coque et la température de coulée
Nous évaluons l'effet de la température de la coque de la cire perdue sur la porosité de retrait en parallèle avec la température de coulée, car aucun paramètre n'agit isolément. L'équilibre thermique entre l'alliage fondu entrant et la coque en céramique préchauffée régit la transition du métal de l'état liquide à l'état solide. Lorsque nous ajustons le préchauffage de la coque du moule en tandem avec la température de coulée, nous contrôlons le taux exact d'extraction de chaleur dans chaque section de la cavité du moule, évitant ainsi un gel prématuré tout en prévenant la formation de points chauds structurels.
Équilibrer la température de coulée du métal fondu avec la température du moule
Trouver la bonne fenêtre de traitement nécessite d'associer la surchauffe de l'alliage au préchauffage de la coque pour maintenir un taux de refroidissement ordonné.[4] Si les deux valeurs sont trop élevées, la masse thermique globale retarde la solidification, élargissant la zone pâteuse et provoquant la formation généralisée de cavités de retrait. Inversement, si les deux températures sont trop basses, le refroidissement s'accélère excessivement, entraînant des défaillances de coulée et des refroidissements prématurés. Comme détaillé dans notre guide de moulage de métaux de précision pour ingénieurs et acheteurs OEM, l'association de ces deux profils thermiques établit la ligne de base stable nécessaire pour maintenir une solidification ordonnée et minimiser les défauts.
Effets sur la fluidité du métal liquide et la distance d'alimentation
La relation entre la température de la coque de la cire perdue et la porosité de retrait détermine directement la fluidité du métal fondu et la distance à laquelle un alimentateur peut pousser le métal liquide dans les sections en retrait :
- Fenêtre d'alimentation prolongée : Un préchauffage adéquat de la coque maintient le système de coulée ouvert plus longtemps, permettant une alimentation efficace du riser lors de la transformation critique de phase.
- Gradient thermique maintenu : Un différentiel de température calculé soutient la solidification directionnelle, guidant le retrait hors des parois fonctionnelles et vers les risers désignés.
- Réduction des points d'étranglement : Des températures de coque équilibrées empêchent le gel prématuré du système de porte, qui est la principale cause de porosité de retrait en ligne centrale dans les géométries complexes.
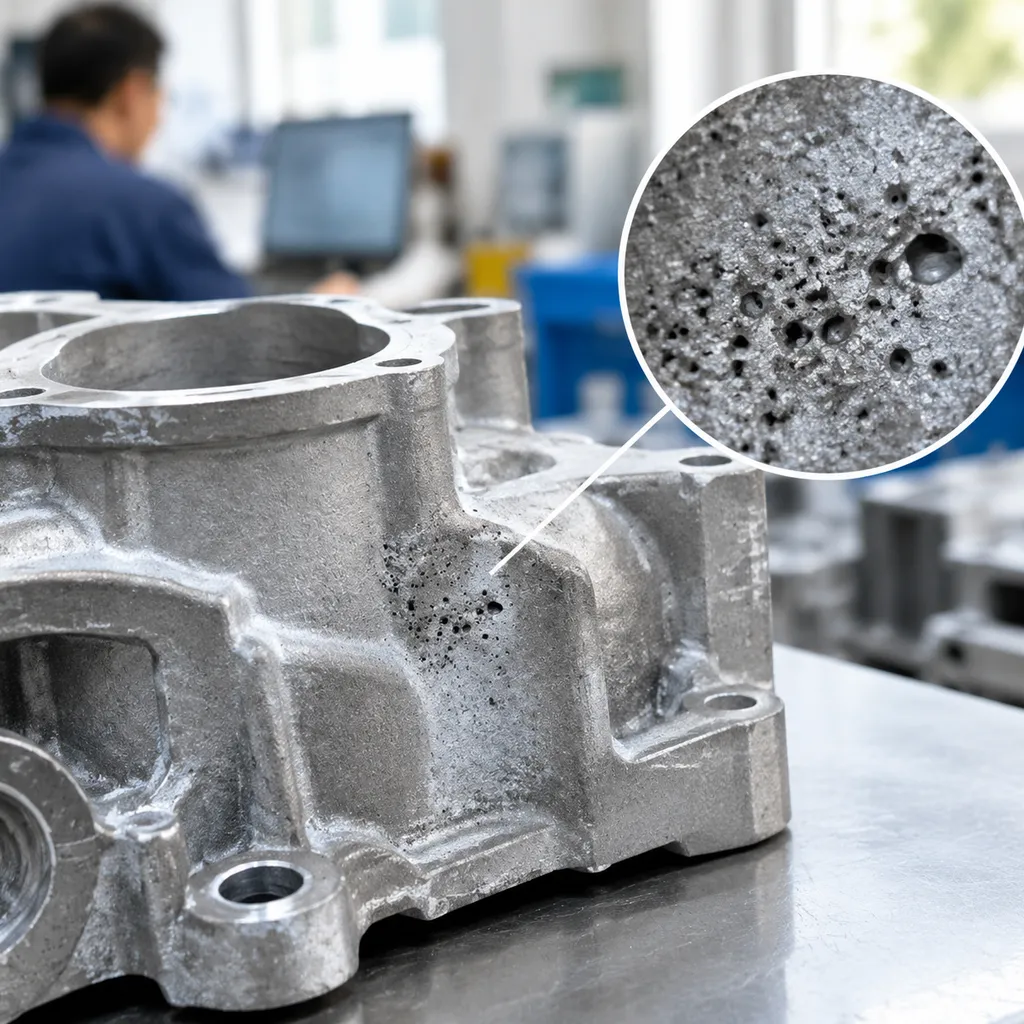
Contrôle des points chauds et dynamique de refroidissement dans les sections à parois minces
Les pièces moulées avec des sections transversales variables présentent d'importants défis en gestion thermique. Les parois fines refroidissent rapidement, nécessitant un préchauffage suffisant de la coquille pour la remplir complètement, tandis que les sections épaisses adjacentes retiennent naturellement la chaleur et créent des points chauds isolés. Pour stabiliser la dynamique de refroidissement, nous équilibrons l'épaisseur de la coquille en céramique, optimisons la conception du système de canaux et calibrons les cycles de préchauffage. Cette approche garantit un remplissage fluide des segments minces sans surchauffe des jonctions plus épaisses, éliminant ainsi la porosité de retrait localisée qui compromet l'intégrité de la pièce moulée.
Prédiction et modélisation de la porosité de retrait via simulation
Nous utilisons une modélisation informatique avancée pour évaluer le effet de la température de l'enveloppe de moulage sur la porosité de retrait directement dans un environnement virtuel. En effectuant des vérifications thermiques complètes avant la fabrication des moules en cire injectée, nous identifions où se forment des pools de liquide isolés et les corrigeons avant les premiers essais en fonderie.
Analyse thermique et modélisation de la solidification dans la coulée à la cire perdue
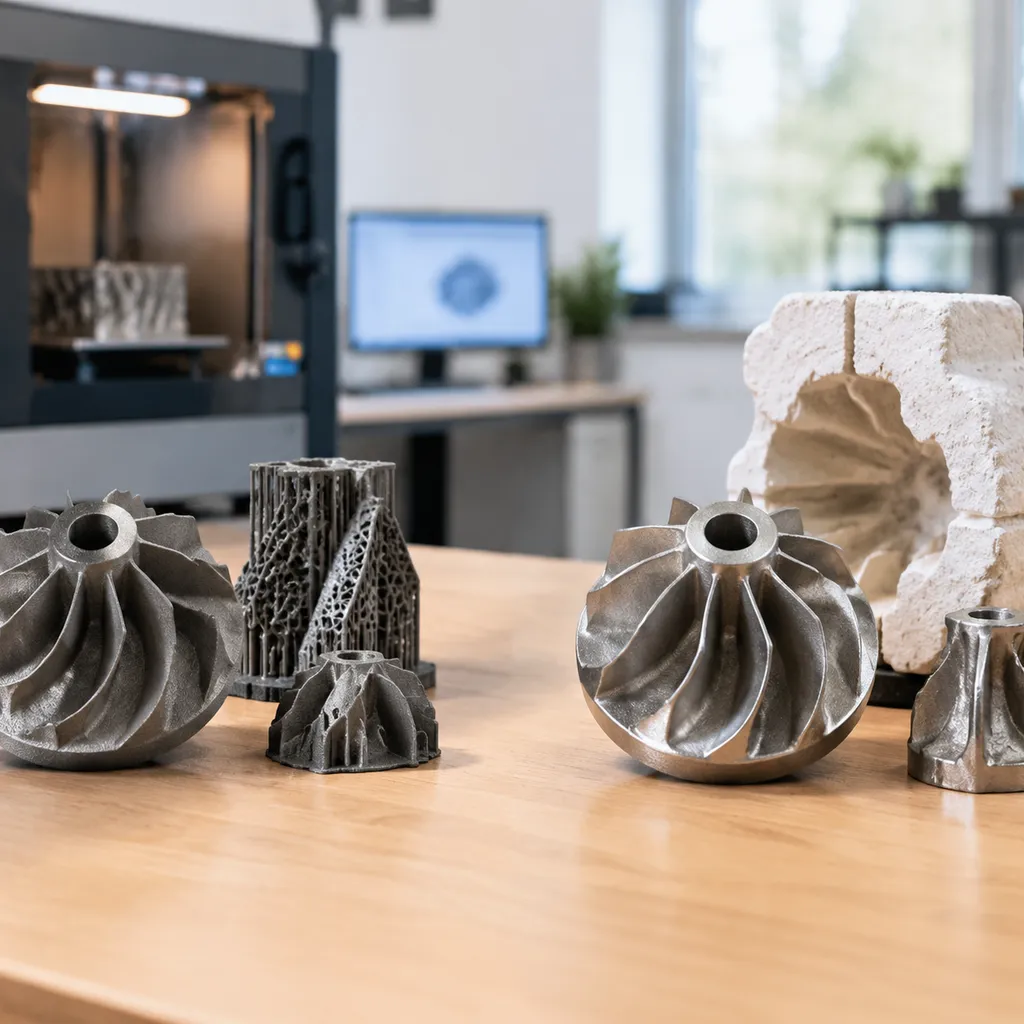
La modélisation de la solidification suit les transitions de phase lorsque le métal en fusion passe de l'état liquide à solide à l'intérieur du moule en céramique. Lors de l'analyse de composants - comme lors de l'utilisation de nos techniques de moulage en acier inoxydable de précision - l'analyse thermique offre une vision claire des schémas de refroidissement internes.
- Cartographie des isothermes : Suit la chute de température à travers les jonctions, identifiant les points chauds susceptibles de former des cavités de retrait.
- Calcul du gradient : Évalue le gradient thermique local.
- pour vérifier la solidification directionnelle vers les risers. Évaluation du taux de refroidissement :.
Surveille les temps de solidification locaux pour éviter un gel prématuré des canaux d'alimentation.
Simulation du transfert de chaleur entre l'alliage et la coquille en céramique relation entre la température du moule de coulée sous pression, le retrait et la porosité.
| Variable de simulation | Focus sur l'entrée du modèle | Impact sur la prévision du retrait |
|---|---|---|
| Coefficient de transfert de chaleur à l'interface (IHTC) | Résistance de contact au fil du temps | Détermine la vitesse à laquelle la chaleur quitte la pièce vers le moule. |
| Épaisseur du moule en céramique | Nombre de couches et composition de la boue | Contrôle la résistance thermique globale et la rétention de chaleur localisée. |
| Préchauffage initial du moule | Point de consigne du four de préchauffage | Régit la différence de température initiale et le taux de refroidissement. |
Prendre en compte ces variables clarifie le effet de la température de préchauffage du moule de coulée sous pression sur la porosité de retrait à travers des bosses épaisses, des ailettes fines et des sections de paroi en transition.
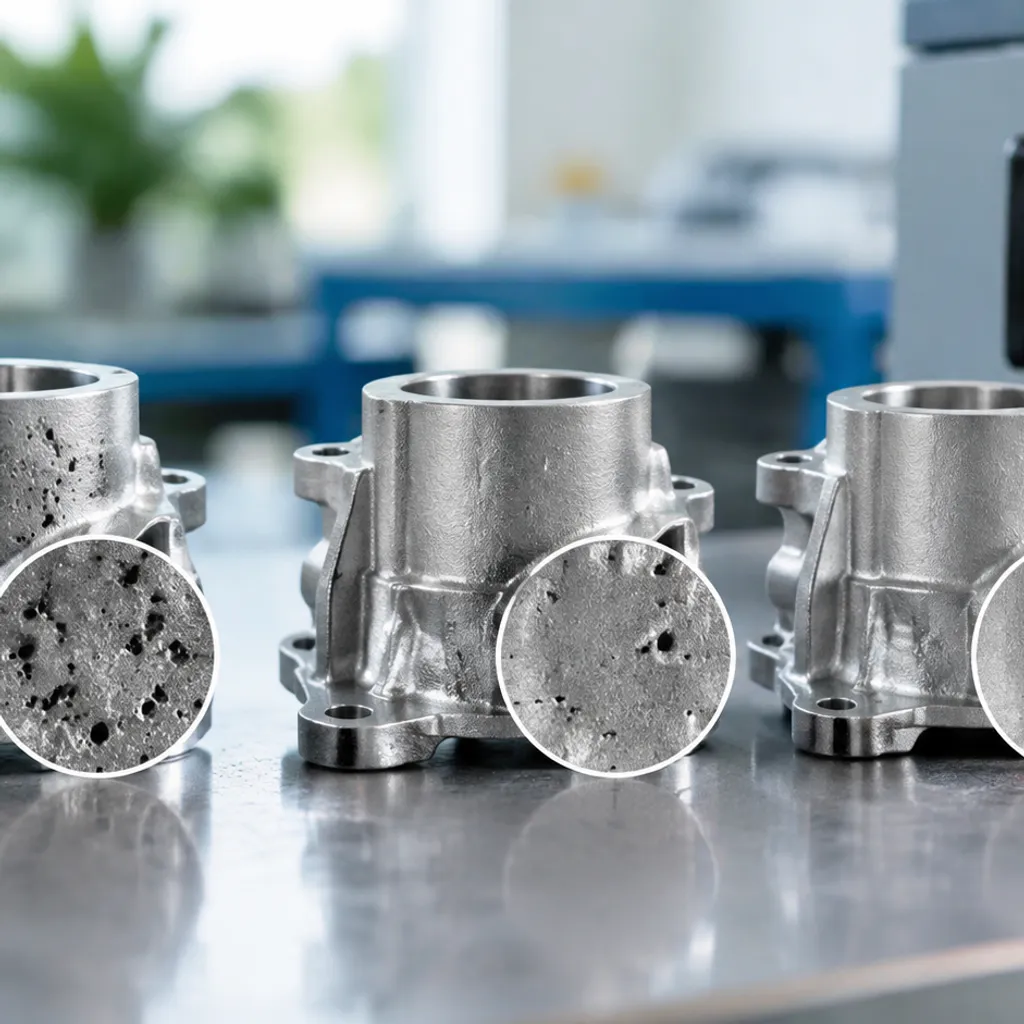
Optimisation des températures de préchauffage à l'aide d'un logiciel de simulation de coulée
Le logiciel de simulation de coulée nous permet de tester plusieurs fenêtres de préchauffage sans consommer inutilement l'énergie du four ni risquer de produire des déchets métalliques. En tant que prestataires de services de coulée de précision et d'usinage CNC, nous équilibrons le préchauffage du moule avec la température de coulée de l'alliage pour définir la fenêtre de processus idéale.
- Élimination des points chauds isolés : Le déplacement des cibles de préchauffage uniformise les taux de refroidissement entre les nervures fines et les moyeux lourds.
- Optimisation de l'efficacité du riser : La simulation des trajectoires d'alimentation garantit que les voies d'alimentation restent en fusion jusqu'à ce que les sections critiques de la pièce soient complètement consolidées.
- Validation des critères de défaut : L'application des fonctions de Niyama et des critères dans le logiciel prédit la distribution de la micro-porosité, ce qui nous permet d'ajuster les niveaux de préchauffage de la coque jusqu'à ce que les risques de porosité tombent à zéro.[4]
Méthodes pour éliminer la porosité de retrait par contrôle thermique
Contrôler la dissipation de la chaleur à travers le moule en céramique est la méthode la plus fiable pour arrêter la formation de cavités de retrait. En tant que prestataires de services de moulage de précision et d'usinage CNC, nous gérons l'effet de la température de la coque de coulée sous pression sur la porosité de retrait en établissant des gradients thermiques fiables qui maintiennent le métal en fusion jusqu'à ce que l'alimentation soit terminée.
Optimisation des systèmes de canaux et de risers pour une meilleure alimentation
Une alimentation correcte des risers empêche le retrait en fournissant directement l'alliage en fusion aux sections en contraction lors du changement de phase.[2] Si la coque en céramique refroidit prématurément autour des portes, les canaux d'alimentation se ferment avant que les sections lourdes ne solidifient.
- Placement direct des alimentations : Positionner les risers à proximité des géométries les plus épaisses pour maintenir un chemin de solidification progressif vers le réservoir de liquide.
- Dimensionnement des portes : Adapter la section transversale des portes au taux de refroidissement de la paroi de la coque pour éviter un gel prématuré.
- Intégration de la masse thermique : Maintenir le volume du riser proportionnel au volume de la pièce afin que les voies d'alimentation restent en fusion plus longtemps que le corps de la pièce.
| Élément de canaux | Fonction thermique principale | Objectif de prévention de la porosité |
|---|---|---|
| Ingate | Régule la vitesse d'écoulement et la chaleur locale | Élimine le colmatage prématuré et le gel de la porte |
| Risqueur / Nourrice | Serves as the final liquid thermal mass | Élimine la macro-rétraction du composant fini |
| Tasse de coulée & canal | Équilibre le remplissage du moule sans perte de chaleur rapide | Maintient une fluidité uniforme du métal en fusion à travers les modèles |
Lorsque la finition secondaire exige une précision dimensionnelle extrême après la coulée, associer un bon alimentation avec des opérations post-coulée avancées telles que l'usinage EDM, les tolérances et processus garantit que les caractéristiques critiques répondent aux normes d'ingénierie élevées.
Application du préchauffage différentiel de la coquille et de l'isolation locale
Contrôler l'effet de la température de préchauffage de la coquille de la cire perdue sur la porosité de retrait nécessite souvent une intervention thermique localisée. Définir différentes zones de température sur un seul arbre empêche la formation de points chauds dans les jonctions épaisses tout en évitant les fissures froides dans les murs fins.
- Enveloppement en laine céramique : Envelopper la fibre céramique autour des sections fines ou des jonctions de canaux pour ralentir la perte de chaleur et maintenir la solidification directionnelle.
- Chauffage du four zoné : Orienter le groupe de moules à l’intérieur du four de préchauffage afin que les régions épaisses de la base absorbent une énergie thermique plus élevée que les extrémités fines isolées.
- Refroidissements ciblés : Intégrer des refroidisseurs métalliques internes ou externes dans le moule en cire perdue lorsque un refroidissement rapide est nécessaire pour faire avancer la front de solidification vers les canaux d’alimentation ouverts.
Standardisation des cycles de préchauffage de la coquille et des contrôles de processus
Un préchauffage cohérent de la coquille élimine la variabilité entre les lots de production. La pyrométrie systématique et les cycles de trempage garantissent que chaque arbre de coulée entre dans la phase de coulée dans la fenêtre thermique cible.
- Vérification du temps de trempage : Maintenir les coquilles à la température maximale du four suffisamment longtemps pour équilibrer les températures du noyau et de la surface à travers toute l'épaisseur de la coquille en céramique.
- Régulation de la vitesse de transfert: Transférez la coquille chauffée du four à la station de coulée dans une fenêtre de temps fixe pour éviter le refroidissement extérieur incontrôlé.
- Suivi en temps réel du pyromètre : Mesurez les températures de l'extérieur de la coquille et de la cavité juste avant la coulée pour garantir que la relation entre la retrait de la coquille d'investissement et la porosité de contraction reste entièrement dans les limites de processus établies.
Besoin d'aide pour régler les fenêtres de préchauffage et de coulée de la coquille pour des géométries sensibles à la porosité ? Envoyez des dessins et les exigences d'alliage pour une revue du processus.
Références
- Wikipedia - Fonderie à la cire perdue (aperçu du processus de coquille en céramique / cire perdue) ↩
- Institut de la Fonderie à la Cire Perdue - Élimination de la porosité de contraction dans une pièce complexe (PDF) ↩
- Nguyen et al. - Effet des températures de coulée et de coquille sur la porosité dans des pièces complexes en acier inoxydable 304 (J. Res. Appl. Mech. Eng.) ↩
- Hu et al. - Contrôle de la porosité de contraction et de la microstructure via le module de coulée (Chercheur de l'Institut de Technologie de Harbin) ↩