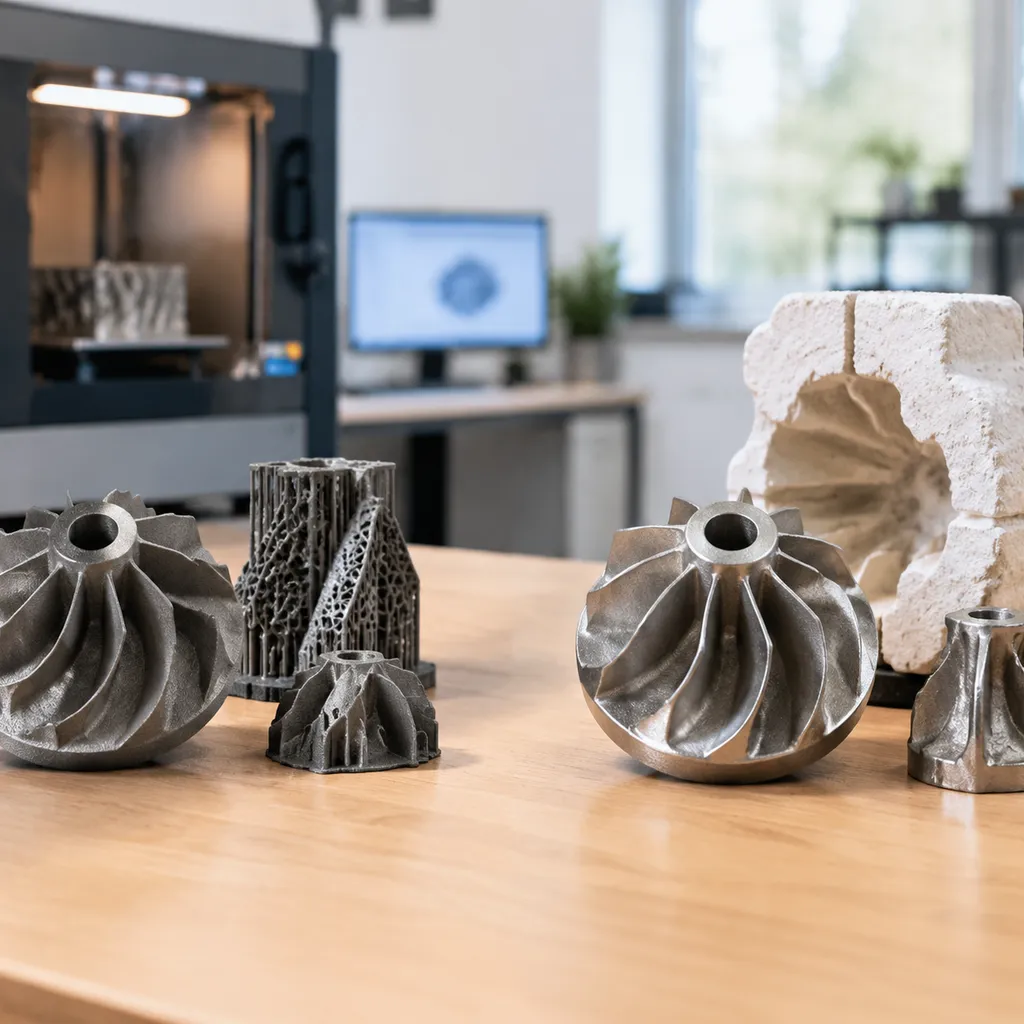
эволюция влияние температуры оболочки при литье по выплавляемым моделям на усадочную пористость является основным тепловым рычагом: предварительный нагрев формы задает скорость охлаждения и температурный градиент, которые определяют, сможет ли питание через прибыль компенсировать усадку при затвердевании.
Сбалансированная температура заливки, направленное затвердевание и открытые пути питания поддерживают текучесть жидкого металла в зонах окончательного замерзания; крайние значения нагрева формы создают осевые пустоты или рассредоточенную микроусадочную пористость.
В этой статье рассматриваются механизмы образования пористости, взаимосвязь температуры оболочки и заливки, моделирование литья для определения окон предварительного нагрева, а также методы теплового контроля в литейном производстве, снижающие количество дефектов отливок.
Механизмы усадочной пористости, связанные с температурой оболочковой формы
Усадочная пористость остается одним из основных дефектов литья, возникающих при производстве высокоточных металлических компонентов.[1] Являясь профессиональными поставщиками услуг по точнейшему литью и ЧПУ-обработке, мы проектируем каждый этап процесса для обеспечения полной структурной целостности. Получение бездефектных литьё по выплавляемым моделям компонентов требует глубокого понимания влияния температуры оболочки при литье по выплавляемым моделям на усадочную пористость и того, как тепловая динамика определяет фазовые превращения металла.
Что такое усадочная пористость в отливках?
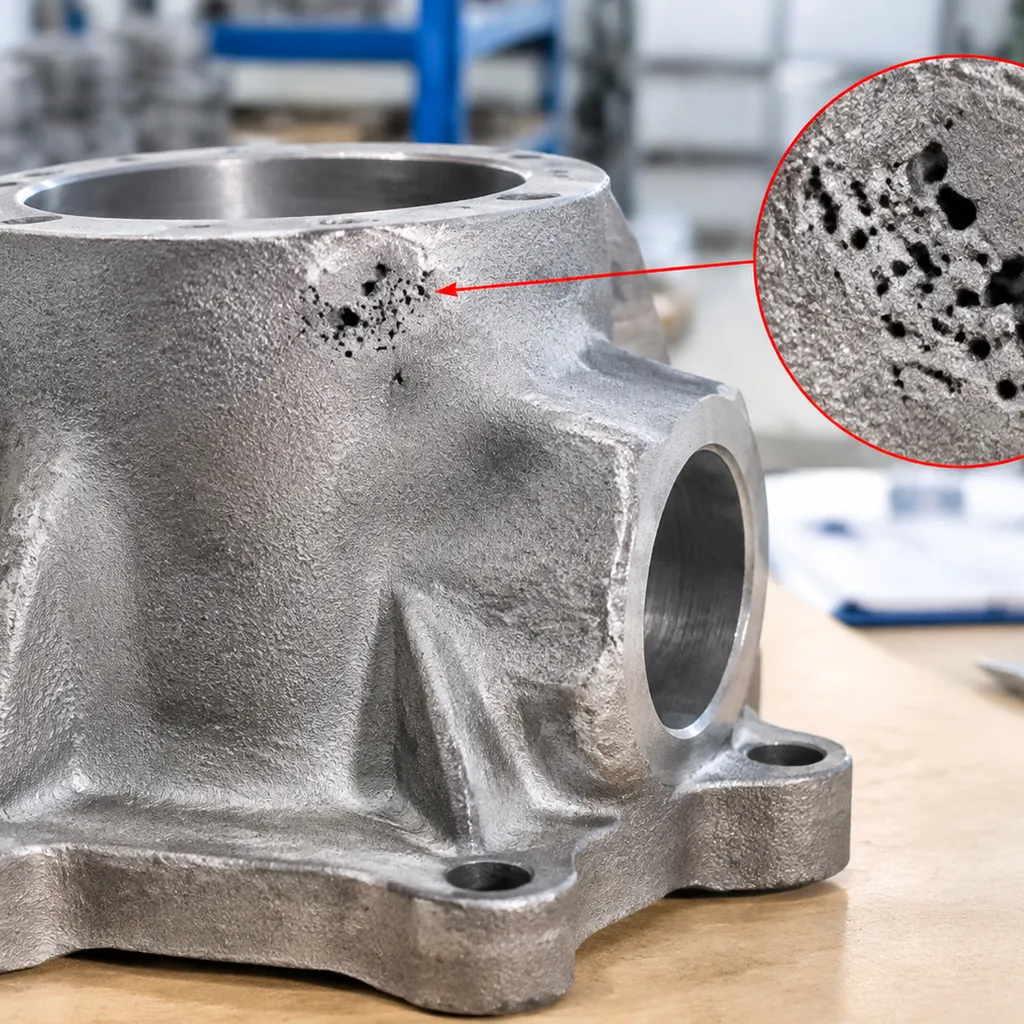
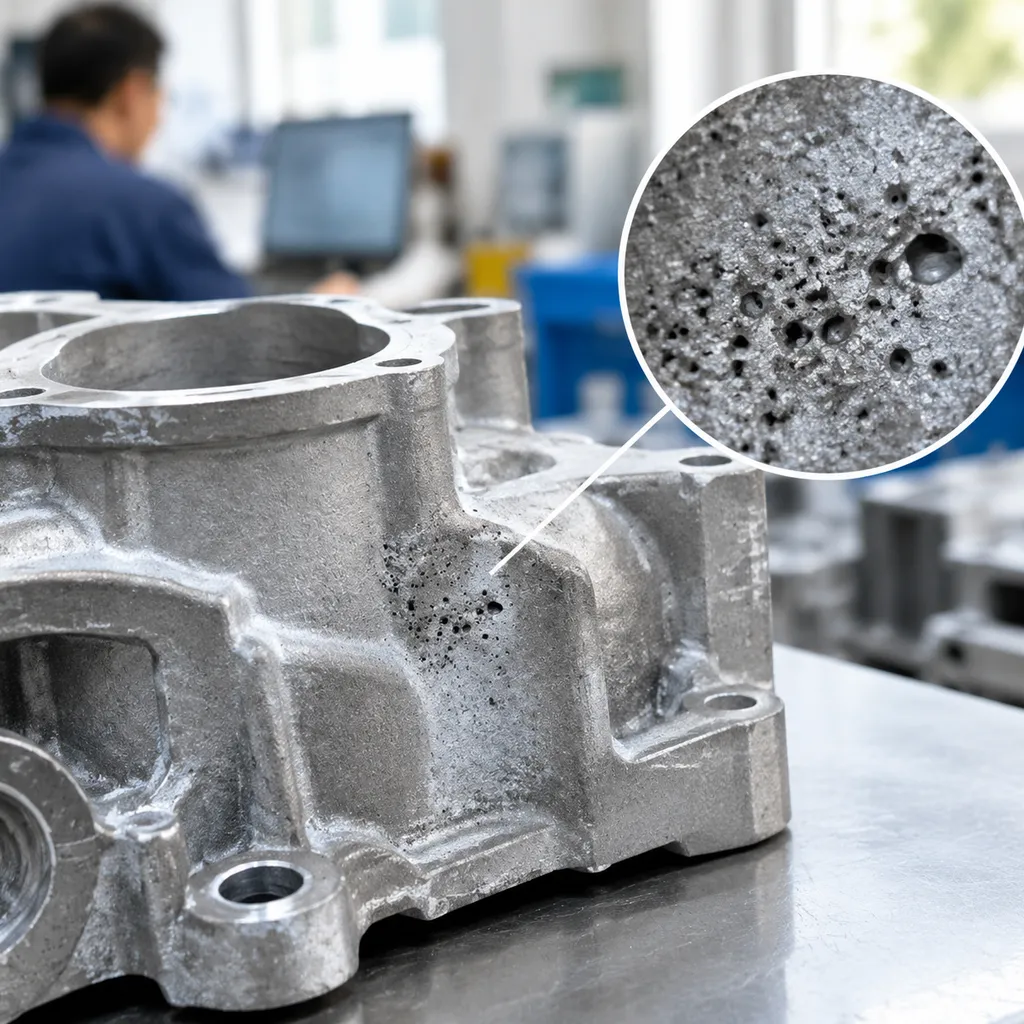
Усадочная пористость — это внутренний или поверхностный дефект, образующийся во время фазового перехода из жидкого состояния в твердое. Когда жидкий сплав затвердевает, его объем уменьшается. Если жидкий металл не может подпитывать усадочные зоны из-за преждевременного локального замерзания, образуются сетки пустот.[2] Взаимосвязь между температурой оболочки и усадочной пористостью при литье по выплавляемым моделям является прямой: температура формы напрямую влияет на то, как и где затвердевает расплавленный металл, определяя, приведет ли объемная усадка к получению плотного металла или внутренних пустот.[3]
К ключевым факторам, вызывающим образование усадочных раковин, относятся:
Усадка в жидком состоянии: Объемная усадка сплава по мере его охлаждения до линии ликвидуса.
Усадка при затвердевании: Уменьшение объема, происходящее между линиями ликвидуса и солидуса.
Недостаточное питание жидким металлом: Неспособность системы подачи стояка обеспечить подачу расплавленного металла в конечную зону затвердевания.
Виды усадки: макропористость против микропористости
Дефекты усадки проявляются в различных морфологиях в зависимости от теплового градиента и скорости охлаждения во время затвердевания.
| Характеристика | Макропористость | Микропористость |
|---|---|---|
| Размер дефекта | Большие пустоты (> 1 мм), видимые невооруженным глазом или рентгеном | Маленькие пустоты (< 1 мм), часто микроскопические |
| Местоположение | Сосредоточены в тепловых центрах, тяжелых секциях и горячих точках | Р dispersed по всей дендритной сети |
| Основная причина | Преждевременное затвердевание ворот, блокирующее основные каналы подачи жидкого металла | Неполное междендритное питание в фазе зачаточного слоя |
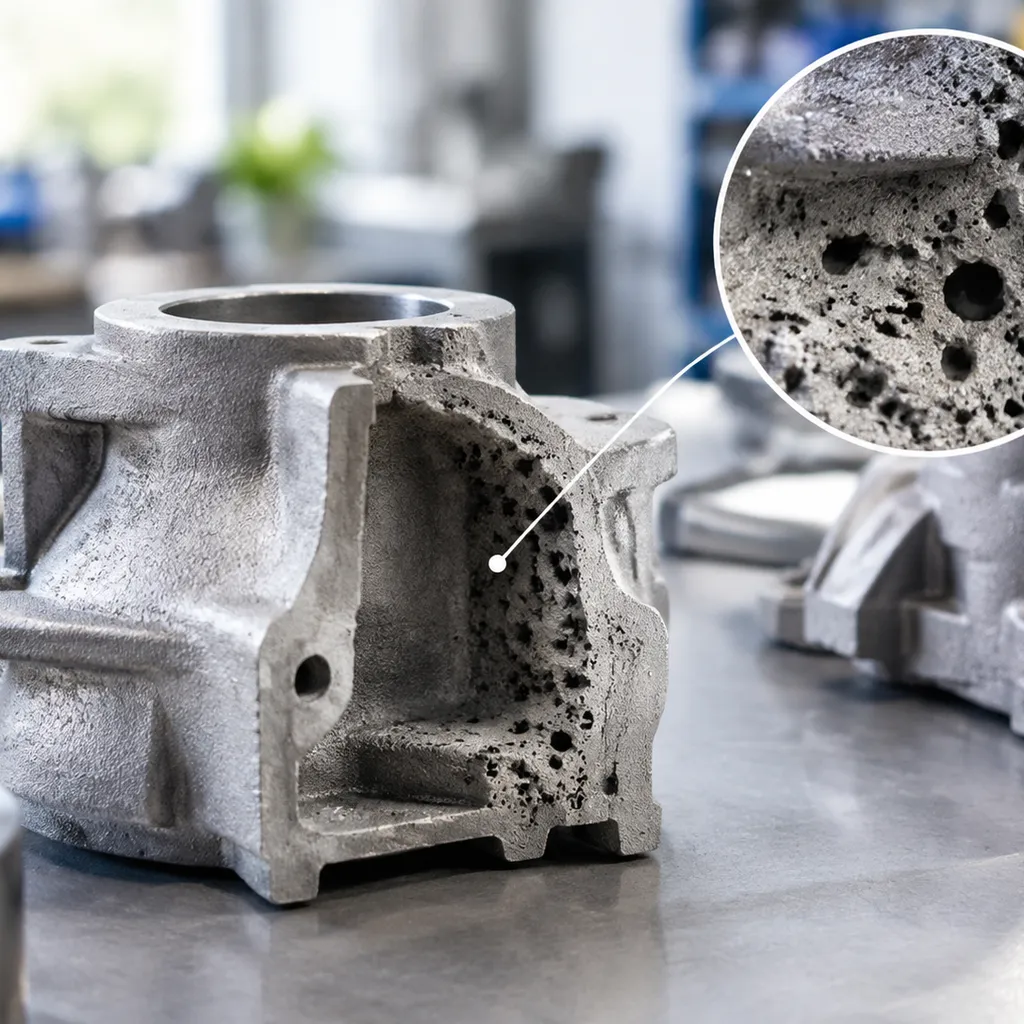
| Типичный внешний вид | Большие полости, трубы или глубокие пустоты по центру | Тонкое губчатое, точечное или перистое распределение |
- Макропористость: Эти крупные дефекты усадки возникают, когда основные пути питания затвердевают раньше, чем тяжелые секции. Они часто встречаются в плохо питаемых горячих точках и соединениях толстых и тонких секций.
- Микропористость: Также известные как микропористость или междендритное усадочное усадочное явление, эти микроскопические пустоты развиваются между растущими ветвями дендритов, когда локальный тепловой градиент недостаточен для обеспечения подачи металла через зону mushy.
Влияние пористости на механические свойства и целостность детали
- Ухудшение прочности на растяжение и предел текучести: Внутренние пустоты уменьшают эффективную несущую способность поперечного сечения детали.
- Сильно сокращенная усталостная прочность: Пустотные полости действуют как сильные концентрации напряжений, служащие точками возникновения трещин при циклическом нагружении.
- Потеря герметичности под давлением: Связанные микропористые каналы уничтожают герметичность, что приводит к отказам в гидравлических, топливных и давлениях содержащих системах.
- Нарушение качества обработки: Скрытые подповерхностные пустоты выявляют пористые дефекты при точной ЧПУ обработке, что приводит к браку деталей и задержкам в производственном графике.
Прямое влияние температуры оболочки на усадочную пористость
Понимание взаимосвязи между температурой оболочки модели для литья по выплавляемым моделям и усадочной пористостью является основой для обеспечения целостности детали на литейном производстве. В нашей работе как специалистов по точному литью мы рассматриваем предварительный нагрев формы как активный элемент управления процессом, а не просто вспомогательный шаг. Температура керамической формы напрямую регулирует скорость отдачи тепла расплавленным металлом, что напрямую влияет на место и характер формирования внутренних пустот.
Влияние температуры предварительного нагрева оболочки на скорость затвердевания
Основная переменная, управляемая предварительным нагревом формы, — это скорость охлаждения расплавленного сплава. Когда металл попадает в холодную или недостаточно нагретую оболочку, резкий тепловой скачок вызывает быстрое извлечение тепла через стенки формы.
- Высокий отвод тепла: Более холодная керамическая оболочка мгновенно извлекает тепловую энергию, замораживая внешние слои и ускоряя рост дендритов к центру.
- Заслонные пути подачи: Быстрый рост дендритов сужает пути, необходимые для подачи жидкого металла, создавая изолированные карманы, превращающиеся в усадочные полости.
- Контролируемое затвердевание: Правильно предварительно нагретая оболочка регулирует скорость охлаждения, достаточно продлевая переход от жидкого к твердому состоянию, чтобы металл-наполнитель мог компенсировать объемное сокращение.
Тонкая настройка этого баланса особенно важна при использовании компонентов высокой спецификации, таких как кобальтовых сплавов, где даже незначительные тепловые несоответствия могут захватывать усадочные поры внутри критических несущих нагрузку областей.
Создание тепловых градиентов для направленного затвердевания
Исключение усадочной пористости полностью зависит от установления резкого, хорошо выровненного теплового градиента. Направленное затвердевание требует, чтобы отливка замерзала постепенно, начиная с самых тонких и удалённых участков и движась к более массивным частям, а затем в заливочные колодцы.
Эффект температуры оболочки формы на усадочную пористость явно проявляется в поведении этого теплового градиента:
- Поддержание питающего канала: Если оболочка формы сохраняет достаточное количество тепла, участки, расположенные ближе к системе заливки, остаются расплавленными дольше, чем крайние части отливки.
- Предотвращение образования мостиков: Правильная температура оболочки предотвращает преждевременное замерзание — или "мостики" — на соединениях, позволяя гравитации или давлению подтягивать металл для питания в зоны с сокращением.
- Выравнивание изотерм: Тщательной калибровкой профиля предварительного нагрева оболочки при различных толщинах стенок мы выравниваем фронт затвердевания для постоянного движения к жидкому резервуару.
Последствия чрезмерно высокого и низкого предварительного нагрева оболочки
Точная настройка правильной температуры предварительного нагрева формы требует точности; оба крайних значения нарушают динамику затвердевания и вызывают серьёзные дефекты отливки.
| Условие предварительного нагрева оболочки | Тепловой динамический результат | Типичные риски усадочной пористости и дефектов |
|---|---|---|
| Чрезмерно низкая температура оболочки | Быстрое, неконтролируемое охлаждение; раннее застывание в тонких стенках и на зонах заливки | Преждевременное застывание в зоне заливки, серьёзная усадочная пористость по центру, холодные зазоры и неправильные заказы |
| Оптимальная температура оболочки | Равномерный тепловой градиент; контролируемое охлаждение; открытые пути подачи | Прогрессивное направленное затвердевание, плотная зернистая структура, отсутствие изолированных усадочных пор |
| Чрезмерно высокая температура оболочки | Чересчур медленная скорость охлаждения; длительное состояние жидкого металла; потеря теплового градиента | Расширенные горячие точки, распространённые микр Shrinkage, грубые зернистые структуры и макро-усадочные поры в тяжелых соединениях |
Когда температура оболочки слишком низкая, система заливки замерзает преждевременно, лишая внутренние секции жидкой подачи.[3] Напротив, установка слишком высокой температуры оболочки полностью устраняет направленный тепловой градиент. В таком случае крупные сечения замерзают равномерно со всех сторон без ясного направления подачи, что неизбежно создает разбросанные усадочные поры внутри ядра детали.
Взаимодействие между температурой оболочки и температурой заливки
Мы оцениваем влияние температуры оболочки литейной формы на усадочные поры наряду с температурой заливки, поскольку ни один из параметров не действует изолированно. Тепловой баланс между поступающим расплавленным сплавом и предварительно нагретой керамической оболочкой регулирует переход металла из жидкого в твердое состояние. Когда мы настраиваем предварительный нагрев формы в сочетании с температурой заливки, мы контролируем точную скорость отвода тепла по каждому участку формы, предотвращая преждевременное замерзание и избегая горячих точек в структуре.
Балансировка температуры расплавленного металла и температуры формы
Для правильного выбора режима обработки необходимо согласовать сверхнагрев сплава с предварительным нагревом оболочки для поддержания упорядоченного процесса охлаждения.[4] Если оба значения слишком высоки, общий тепловой объем задерживает затвердевание, расширяя зону застывания и вызывая широкое образование усадочных пор. Напротив, слишком низкие температуры ускоряют охлаждение, что приводит к недозаливам и холодным зажимам. Как подробно описано в нашем руководстве по прецизионному литью металлов для инженеров и OEM-покупателей, согласование этих двух тепловых профилей создает стабильную базу, необходимую для упорядоченного затвердевания и минимизации дефектов.
Влияние на текучесть жидкого металла и расстояние подачи
Связь между температурой оболочки литейной формы и усадочными порами напрямую определяет текучесть расплавленного металла и насколько далеко можно протолкнуть жидкий металл в усадочные участки:
- Расширенное окно подачи: Правильный предварительный нагрев оболочки сохраняет систему заливки открытой дольше, позволяя эффективно подавать металл в опорные элементы во время критической фазы трансформации.
- Поддерживаемый тепловой градиент: Расчетная разница температур поддерживает направленное затвердевание, направляя усадку из функциональных стенок в предназначенные опорные элементы.
- Снижение узких мест: Сбалансированные температуры оболочки предотвращают преждевременную заморозку системы заливки, что является основной причиной изолированных усадочных пор в центре сложных геометрий.
Контроль горячих точек и динамики охлаждения в тонкостенных секциях
Литьё с переменными поперечными сечениями представляет значительные задачи по тепловому управлению. Тонкие стенки быстро охлаждаются, требуя достаточного предварительного нагрева оболочки для полного заполнения, в то время как соседние тяжелые секции естественно сохраняют тепло и создают изолированные горячие точки. Для стабилизации процессов охлаждения мы балансируем толщину керамической оболочки, оптимизируем конструкцию системы подачи и калибруем циклы предварительного нагрева. Такой подход обеспечивает плавное заполнение тонких сегментов без перегрева более толстых соединений, исключая локализованную пористость усадки, которая ухудшает целостность литого изделия.
Прогнозирование и моделирование усадочной пористости с помощью симуляции
Мы используем передовое компьютерное моделирование для оценки влияние температуры оболочки при литье по выплавляемым моделям на усадочную пористость прямо внутри виртуальной среды. Запуская комплексные тепловые проверки перед изготовлением форм для инжекции воска, мы выявляем места образования изолированных жидкостных скоплений и исправляем их до первых опытных испытаний на литейном производстве.
Тепловой анализ и моделирование затвердевания при инвестиционном литье
Моделирование затвердевания отслеживает фазовые переходы, когда расплавленный металл переходит из жидкого состояния в твердое внутри керамической формы. При анализе компонентов — например, при использовании наших методов точного литья из нержавеющей стали — тепловой анализ предоставляет ясное представление о внутренних режимах охлаждения.
- Картирование изотерм: Отслеживает падение температуры по соединениям, выявляя горячие точки, склонные к образованию усадочной поры.
- Расчет градиента: Оценивает локальный тепловой градиент для проверки направленного затвердевания к опорам.
- Оценка скорости охлаждения: Контролирует локальные времена затвердевания, чтобы предотвратить преждевременное застывание ворот.
Моделирование теплопередачи между сплавом и керамической оболочкой
Точное моделирование требует строгих граничных условий между жидким металлом и стенкой формы. Интерфейс определяет, как быстро тепло уходит в окружающую среду, что напрямую влияет на отношение усадочной пористости к температуре оболочки при инвестиционном литье.
| Переменная моделирования | Фокус ввода модели | Влияние на прогноз усадки |
|---|---|---|
| Коэффициент теплопередачи на межфазном интерфейсе (IHTC) | Сопротивление контакта со временем | Определяет, как быстро тепло покидает отливку в оболочку. |
| Толщина керамической оболочки | Количество слоёв и состав суспензии | Контролирует общий тепловой сопротивление и локальное удержание тепла. |
| Начальная предварительная нагревка оболочки | Уставка нагрева печи | Регулирует начальную разницу температур и скорость охлаждения. |
Учет этих переменных проясняет эффект температуры предварительного нагрева оболочки при литье по моделям на усадку пористости на толстых выступах, тонких ребрах и переходных стенках.
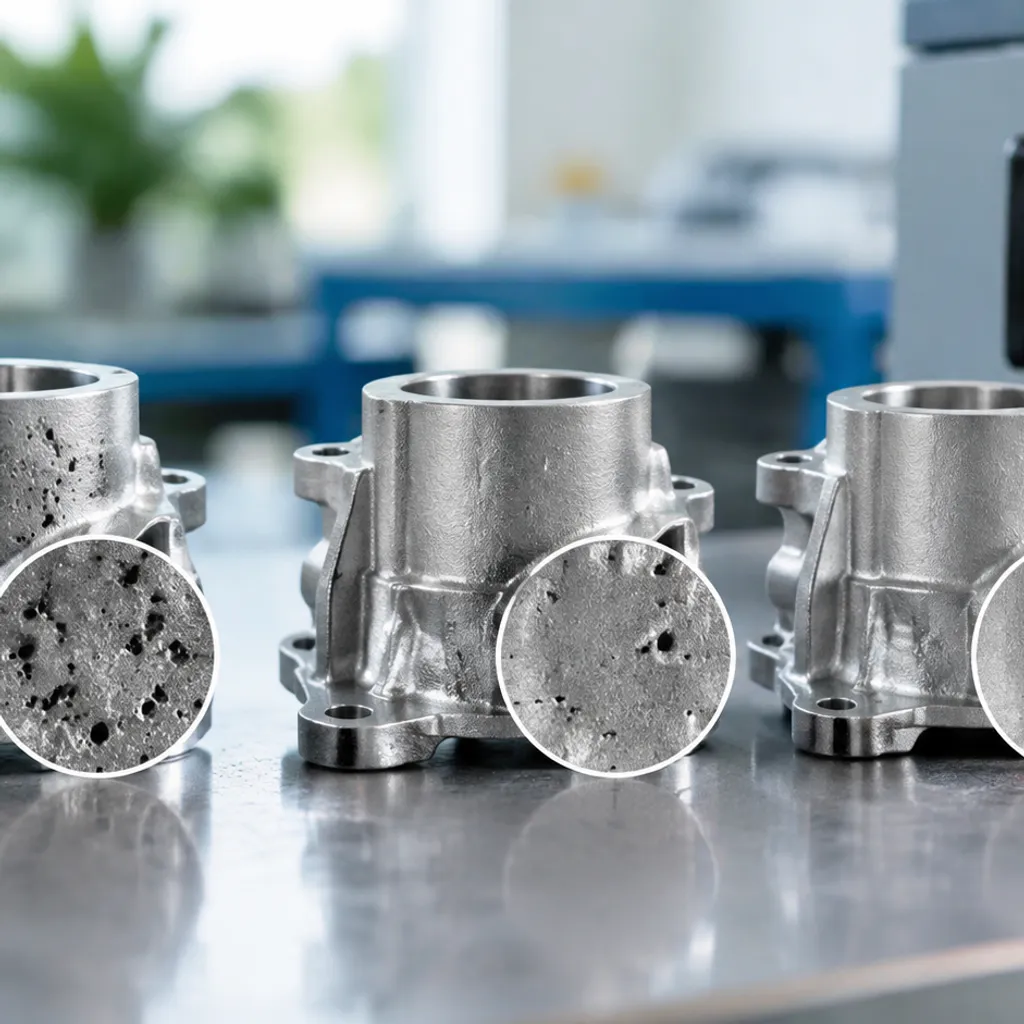
Оптимизация температур предварительного нагрева с помощью программного обеспечения для моделирования литья
Программное обеспечение для моделирования литья позволяет нам тестировать несколько окон предварительного нагрева без расхода энергии печи или риска брака металла. Как поставщики услуг точного литья и ЧПУ-обработки, мы балансируем предварительный нагрев формы с температурой заливки сплава, чтобы настроить идеальное рабочее окно процесса.
- Исключение изолированных горячих точек: Перенастройка целей предварительного нагрева выравнивает скорости охлаждения между тонкими ребрами и тяжелыми ступицами.
- Оптимизация эффективности подъемника: Моделирование путей подачи обеспечивает сохранение расплавленного состояния путей подачи до тех пор, пока критические участки отливки полностью не затвердеют.
- Проверка критериев дефектов: Применение функций Ниямы и критериев в программном обеспечении позволяет предсказать распределение микропор, что дает возможность регулировать уровни предварительного нагрева оболочки до тех пор, пока риски пористости не снизятся до нуля.[4]
Методы устранения усадочной пористости с помощью термического контроля
Контроль теплоотдачи через керамическую форму — самый надежный способ предотвратить образование усадочных пор. Как поставщики услуг точного литья и ЧПУ-обработки, мы управляем температурным воздействием оболочки литейной формы на усадочную пористость, устанавливая надежные тепловые градиенты, которые удерживают металл в жидком состоянии до завершения подачи.
Оптимизация систем подачи и подъемников для улучшения питания
Правильное питание подъемниками предотвращает усадку за счет прямой подачи расплавленного сплава в участки, проходящие через фазовые изменения и сокращение.[2] Если керамическая оболочка преждевременно охлаждается вокруг ворот, каналы подачи закрываются до затвердевания тяжелых участков.
- Размещение прямой подачи: Располагайте подъемники рядом с наиболее толстыми геометрическими элементами для обеспечения последовательного процесса затвердевания в сторону жидкого резервуара.
- Размер ворот: Соответствуйте поперечному сечению ворот скорости охлаждения стенки оболочки, чтобы избежать раннего застывания.
- Интеграция тепловой массы: Держите объем подъемника пропорциональным объему детали, чтобы пути подачи оставались расплавленными дольше, чем тело отливки.
| Элемент подачи | Основная тепловая функция | Цель предотвращения пористости |
|---|---|---|
| Ворот | Регулирует скорость потока и локальный тепловой ввод | Исключает преждевременное заедание зажима и заедание затвора |
| Подъемник / Наполнитель | Выступает в качестве конечной тепловой массы жидкости | Перемещает макроширку из готового компонента |
| Лейка для заливки и канал | Балансирует заполнение формы без быстрого теплового потерь | Поддерживает равномерную текучесть расплавленного металла по всему шаблону |
Когда вторичная отделка требует высокой точности размеров после литья, сочетание правильного питания и передовых пост-литейных операций, таких как EDM-обработка и допуски процессов, обеспечивает соответствие критических элементов высоким инженерным стандартам.
Применение дифференциального предварительного нагрева оболочки и локальной изоляции
Контроль температуры предварительного нагрева оболочки инвестиционного литья для предотвращения усадки и пористости часто требует локальных тепловых вмешательств. Установка различных температурных зон по всему дереву предотвращает горячие точки в толстых соединениях и избегает холодных швов в тонких стенках.
- Обёртывание керамической ватой: Оборачивайте керамическое волокно вокруг тонких участков или соединений каналов, чтобы замедлить теплопотерю и сохранить направленное затвердевание.
- Зональное нагревание печи: Расположите кластер формы внутри предварительной печи так, чтобы тяжелые базовые области поглощали больше тепловой энергии, чем изолированные тонкие концы.
- Целенаправленные охлаждения: Интегрируйте внутренние или внешние металлические охлаждения в инвестиционную форму, где требуется быстрое охлаждение для продвижения фронта затвердевания к открытым каналам питания.
Стандартизация циклов предварительного нагрева оболочки и контроль процессов
Последовательный предварительный нагрев формы исключает вариативность между производственными партиями. Систематическое использование пирометрии и циклов пропитки обеспечивает вход каждой формы в стадию заливки в пределах целевого теплового диапазона.
- Проверка времени пропитки: Поддерживайте оболочки при максимальной температуре печи достаточно долго, чтобы уравновесить температуры ядра и поверхности по всей толщине керамической оболочки.
- Регулировка скорости переноса: Переносите нагретую оболочку из печи в зону заливки в течение фиксированного времени, чтобы предотвратить неконтролируемое охлаждение снаружи.
- Отслеживание пирометра в реальном времени: Измерение температуры внешней поверхности оболочки и полости непосредственно перед заливкой для обеспечения того, чтобы соотношение усадки пористости оболочки для литейных форм из инвестиционного песка оставалось полностью в пределах установленных параметров процесса.
Нужна помощь в настройке предварительного нагрева оболочки и окон заливки для геометрий, чувствительных к пористости? Отправьте чертежи и требования к сплаву для обзора процесса.
Ссылки
- Википедия - Литейное производство по технологии lost-wax / обзор процесса керамической оболочки ↩
- Институт инвестиционного литья - Устранение усадочной пористости в сложной отливке (PDF) ↩
- Nguyen и др. - Влияние температуры заливки и оболочки формы на пористость в сложных инвестиционных отливках из нержавеющей стали 304 (Журнал исследований и прикладной механики) ↩
- Hu и др. - Контроль усадочной пористости и микроструктуры через модуль литья (Стипендиат Харбинского технологического института) ↩