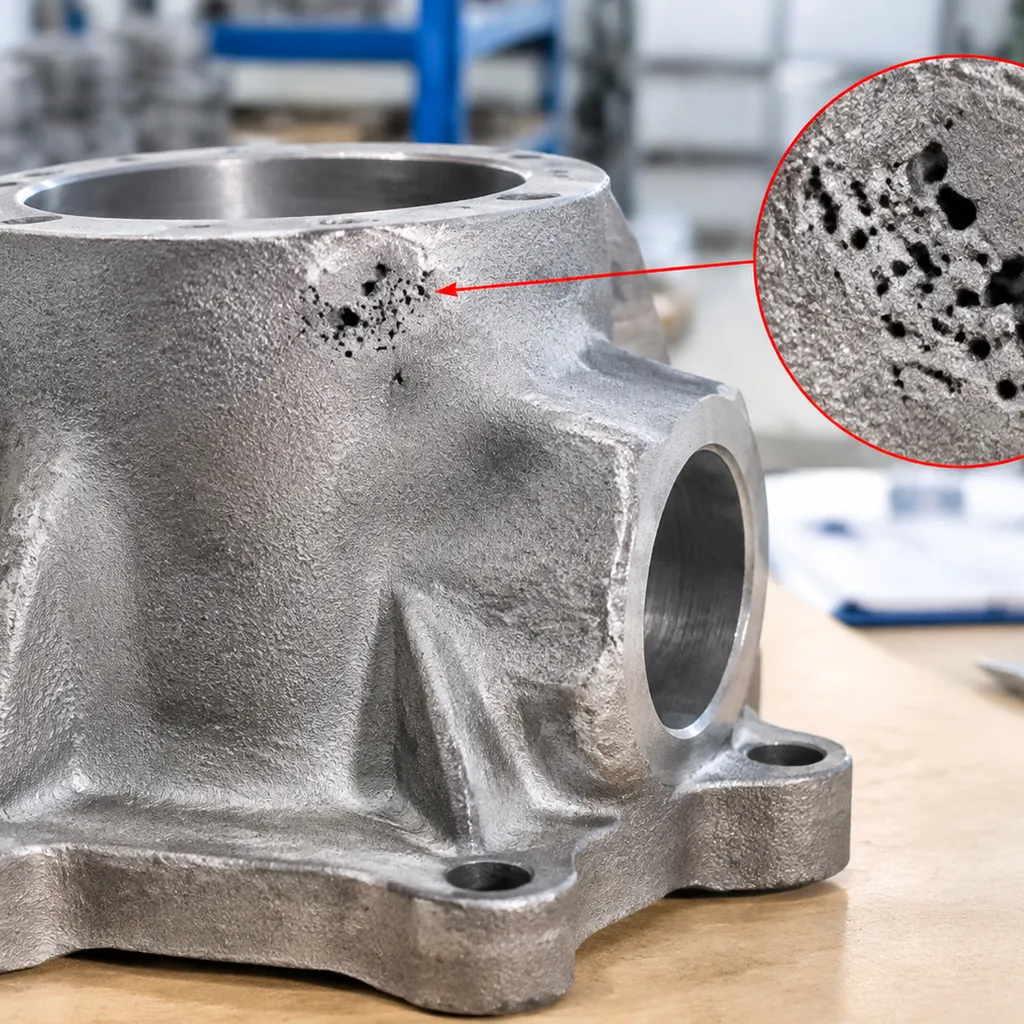
Das Einfluss der Shell-Temperatur beim Guss auf Schrumpfporosität ist ein primärer thermischer Hebel: Das Vorheizen der Formhülle bestimmt die Abkühlrate und den thermischen Gradient, die darüber entscheiden, ob das Riser-Feeding die Erstarrungskontraktion ausgleichen kann.
Ausgewogene Gießtemperatur, gerichtete Erstarrung und offene Füllwege sorgen für eine gute Fließfähigkeit des geschmolzenen Metalls in die endgültigen Erstarrungszonen; Extreme der Hüllenwärme verursachen Kernlinienhohlräume oder verstreute Mikro-Schrumpfungen.
Dieser Artikel behandelt Mechanismen der Porosität, das Zusammenspiel zwischen Hülle und Guss, Simulationsmodelle für Vorwärmfenster und thermische Steuerung in der Gießerei, die Gussfehler reduzieren.
Mechanismen der Schrumpfporosität im Zusammenhang mit der Hüllen-Temperatur
Schrumpfporosität bleibt eine der Hauptdefekte beim Gießen hochpräziser Metallkomponenten.[1] Als professionelle Dienstleister für Präzisionsguss und CNC-Bearbeitung entwickeln wir jeden Prozessschritt, um die vollständige strukturelle Integrität zu gewährleisten. Das Erreichen fehlerfreier Gießerei durch Investition Komponenten erfordert ein tiefgehendes Verständnis des Einflusses der Shell-Temperatur beim Guss auf Schrumpfporosität und wie thermische Dynamik die Phasenwechsel des Metalls bestimmt.
Was ist Schrumpfporosität bei Gussstücken?
Schrumpfporosität ist ein innerer oder oberflächlicher Defekt, der während des Übergangs vom flüssigen zum festen Zustand entsteht. Wenn die flüssige Legierung erstarrt, zieht sich ihr Volumen zusammen. Wenn das flüssige Metall die sich zusammenziehenden Bereiche aufgrund lokaler Erstarrung nicht versorgen kann, entstehen Hohlraum-Netzwerke.[2] Der Zusammenhang zwischen Shell-Temperatur beim Guss und Schrumpfporosität ist direkt: Die Formtemperatur beeinflusst direkt, wie und wo das geschmolzene Metall erstarrt, und bestimmt, ob Volumenrückbildung zu gutem Metall oder zu inneren Hohlräumen führt.[3]
Wichtige Faktoren, die die Bildung von Schrumpfhohlräumen beeinflussen, sind:
Liquid Contraction: Die volumetrische Schrumpfung des Legierungs beim Abkühlen bis zum Erstarrungspunkt.
Solidification Contraction: Die Volumenreduktion zwischen Erstarrungspunkt und vollständiger Erstarrung.
Unzureichende Flüssigkeitszufuhr: Die Unfähigkeit des Riser-Fütterungssystems, flüssiges Metall in die endgültige Erstarrungszone zu liefern.
Arten von Schrumpfung: Makro-Porosität vs. Mikro-Porosität
Schrumpfungsfehler zeigen sich in unterschiedlichen Morphologien, basierend auf dem thermischen Gradient und der Abkühlrate während der Erstarrung.
| Charakteristisch | Makro-Porosität | Mikro-Porosität |
|---|---|---|
| Fehlergröße | Große Hohlräume (> 1 mm), sichtbar für das bloße Auge oder Röntgenaufnahmen | Winzige Hohlräume (< 1 mm), oft mikroskopisch |
| Position | Konzentriert in thermischen Zentren, schweren Abschnitten und Hot Spots | Verstreut im dendritischen Netzwerk |
| Hauptursache | Vorzeitiges Gießkanten-Frosting blockiert die Hauptflüssigkeitszufuhrwege | Unvollständige inter-dendritische Fütterung während der Mushy-Zone-Phase |
| Typisches Erscheinungsbild | Große Hohlräume, Kanäle oder tiefe Hohlräume in der Mitte | Feine schwammartige, punktförmige oder federartige Verteilungen |
- Makro-Porosität: Diese großen Schrumpfungsrisse treten auf, wenn die wichtigsten Fütterungswege vor der Erstarrung der schwereren Abschnitte gefrieren. Sie sind häufig in schlecht gefütterten Hot Spots und an Übergängen von dicken zu dünnen Abschnitten zu finden.
- Mikroporosität: Auch bekannt als Mikroporosität oder inter-dendritische Schrumpfung, entwickeln sich diese mikroskopischen Hohlräume zwischen den wachsenden Dendritenarmen, wenn der lokale thermische Gradient nicht ausreicht, um das flüssige Metall durch die mushy Zone zu speisen.
Auswirkungen der Porosität auf mechanische Eigenschaften und Bauteilintegrität
- Verschlechterte Zug- und Streckgrenze: Innere Hohlräume verringern die effektive tragende Querschnittsfläche des Bauteils.
- Stark reduzierte Ermüdungslebensdauer: Porositätshohlräume wirken als schwere Spannungs concentrationen und dienen als Rissinitiationsstellen unter zyklischer Belastung.
- Verlust der Druckdichtheit: Vernetzte Mikroporositätskanäle zerstören die leakdichte Integrität, was zu Ausfällen in hydraulischen, Kraftstoff- und Druckbehälteranwendungen führt.
- Beeinträchtigte Bearbeitungsqualität: Verborgene Unterflächenhohlräume offenbaren poröse Fehler während der Präzisions-CNC-Bearbeitung, was zu Ausschussteilen und verzögerter Produktion führt.
Der direkte Einfluss der Shell-Temperatur auf Schrumpfporosität
Das Verständnis der Beziehung zwischen der Shell-Temperatur beim Gießen und der Schrumpfporosität ist grundlegend, um die Bauteilintegrität auf der Gießerei zu beherrschen. In unserer Arbeit als Präzisionsguss-Spezialisten betrachten wir das Vorwärmen der Formhülle als eine aktive Steuerungsgröße, nicht nur als einen Hilfsschritt. Die Temperatur der keramischen Form reguliert direkt, wie schnell das flüssige Metall Wärme abgibt, und verschiebt direkt, wo und wie innere Hohlräume entstehen.
Einfluss der Shell-Vorwärmtemperatur auf die Erstarrungsgeschwindigkeit
Die zentrale Variable, die durch das Vorwärmen der Formhülle gesteuert wird, ist die Abkühlrate des geschmolzenen Legierungsmetalls. Wenn Metall in eine kalte oder unzureichend vorgewärmte Hülle gelangt, zwingt der steile thermische Sprung eine schnelle Wärmeabfuhr durch die Formwände.
- Hohe Wärmeabfuhr: Eine kühlere keramische Hülle entzieht sofort thermische Energie, friert die äußeren Grenzschichten ein und beschleunigt das Wachstum der Dendriten in Richtung Zentrum.
- Verstopfte Zuführwege: Schnelles dendritisches Wachstum verengt die Wege, die für die Zuführung des flüssigen Metalls erforderlich sind, und schafft isolierte Taschen, die sich zu Schrumpfungshohlräumen entwickeln.
- Gesteuerte Erstarrung: Eine richtig vorgeheizte Hülle mildert die Abkühlrate, verlängert den Übergang vom flüssigen zum festen Zustand gerade so weit, dass das Gießer-Metall die Volumenverringerung ausgleichen kann.
Feinabstimmung dieses Gleichgewichts ist besonders kritisch bei Hochspezifikationskomponenten wie Kobaltlegierungen-Gussstücke, bei denen selbst geringfügige thermische Inkonsistenzen Schrumpfungsblasen in kritischen tragenden Bereichen einschließen können.
Einrichtung von Temperaturgradienten für die gerichtete Erstarrung
Die Beseitigung von Schrumpfporosität hängt vollständig von der Etablierung eines steilen, gut ausgerichteten Temperaturgradienten ab. Die gerichtete Erstarrung erfordert, dass das Gießen schrittweise von den dünnsten, am weitesten entfernten Abschnitten zu den schwereren Abschnitten und letztlich in die Gießeinsätze erstarrt.
Der Effekt der Vorwärmung der Gussform auf Schrumpfporosität zeigt sich deutlich darin, wie sich dieser Temperaturgradient verhält:
- Aufrechterhaltung des Gießkanal: Wenn die Gussform ausreichend Wärme hält, bleiben die Abschnitte in der Nähe des Gießsystems länger flüssig als die Gießrandbereiche.
- Verhinderung von Brückenbildung: Geeignete Formtemperaturen verhindern ein vorzeitiges Erstarren – oder "Brückenbildung" – an Verbindungsstellen, sodass Schwerkraft oder Druck das Gießmetall in die sich zusammenziehenden Zonen ziehen können.
- Ausrichtung der Isothermen: Durch sorgfältige Kalibrierung des Vorwärmprofils der Form über unterschiedliche Wandstärken hinweg richten wir die Erstarrungsfront so aus, dass sie sich kontinuierlich in Richtung des flüssigen Reservoirs bewegt.
Folgen von zu hoher vs. zu niedriger Formvorwärmung
Die richtige Einstellung der Formvorwärmtemperatur erfordert Präzision; beide Extreme stören die Erstarrungsdynamik und verursachen schwere Gießfehler.
| Formvorwärmzustand | Thermisches dynamisches Ergebnis | Typische Schrumpfungs- und Fehler-Risiken |
|---|---|---|
| Zu niedrige Formtemperatur | Schnelles, unkontrolliertes Abkühlen; frühes Erstarren an dünnen Wänden und Gießstellen | Vorzeitiges Gate-Einfrieren, schwere Verjüngungsschrumpfporosität in der Mittelachse, Kaltschweißnähte und Fehlläufe |
| Optimale Manteltemperatur | Gleichmäßiger thermischer Gradient; kontrollierte Abkühlung; offene Zuführwege | Progressive gerichtete Erstarrung, dichte Kornstruktur, keine isolierten Schrumpfungsblasen |
| Übermäßig hohe Shell-Temperatur | Zu langsamer Abkühlungsrate; verlängerter flüssiger Zustand; Verlust des thermischen Gradienten | Erweiterte Hot Spots, weitverbreitete Mikro-Schwindungen, grobe Kornstrukturen und Makro-Schwindungsblasen an schweren Verbindungen |
Wenn die Shell-Temperatur zu niedrig ist, friert das Gussystem vorzeitig ein, wodurch die inneren Bereiche mit Flüssigkeitszufuhr vernachlässigt werden.[3] Umgekehrt führt eine zu hohe Shell-Temperatur dazu, dass der thermische Richtungsgradient vollständig eliminiert wird. In diesem Szenario frieren große Querschnitte gleichmäßig von allen Seiten ein, ohne eine klare Fütterungsrichtung, was unweigerlich verstreute Schrumpfungsblasen im Inneren des Teils verursacht.
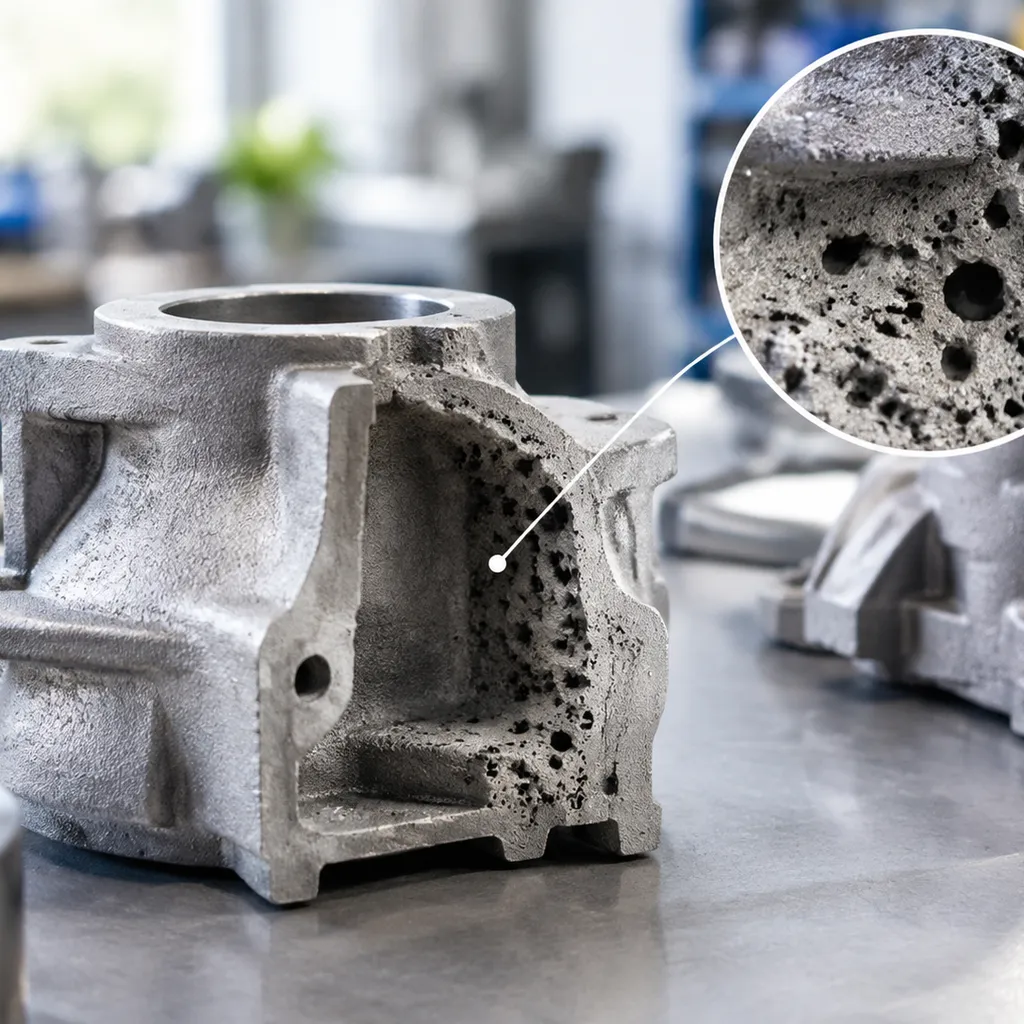
Wechselwirkung zwischen Shell-Temperatur und Gießtemperatur
Wir bewerten die Auswirkungen der Shell-Temperatur beim Investitionsguss auf Schrumpfporosität zusammen mit der Gießtemperatur, da kein Parameter isoliert wirkt. Das thermische Gleichgewicht zwischen der ankommenden geschmolzenen Legierung und der vorgeheizten keramischen Shell bestimmt, wie das Metall vom flüssigen in den festen Zustand übergeht. Wenn wir die Vorwärmung der Formhülle in Verbindung mit der Gießtemperatur abstimmen, steuern wir die genaue Wärmeabfuhr in jedem Abschnitt der Formhohlraum, um vorzeitiges Erstarren zu verhindern und gleichzeitig Hot Spots in der Struktur zu vermeiden.
Ausgleich der Schmelzmetall-Gießtemperatur mit der Formtemperatur
Das Finden des richtigen Verarbeitungsfensters erfordert die Abstimmung der Legierungssuperhitzung mit der Shell-Vorwärmung, um eine geordnete Abkühlung zu gewährleisten.[4] Wenn beide Werte zu hoch sind, verzögert die gesamte thermische Masse die Erstarrung, erweitert die Mürbzone und verursacht weitverbreitete Schrumpfungsblasen. Umgekehrt beschleunigt das zu niedrige Temperaturniveau die Abkühlung zu stark, was zu Fehlgüssen und kalten Abschlüssen führt. Wie in unserem Bei haoyumaterial produzieren wir Materialien streng nach ASTM- und AMS-Standards., wird durch die Abstimmung dieser beiden thermischen Profile die stabile Basis geschaffen, die erforderlich ist, um die Erstarrung geordnet zu halten und Defekte auf ein Minimum zu reduzieren.
Auswirkungen auf die Fließfähigkeit des flüssigen Metalls und die Fütterungsdistanz
Die Beziehung zwischen Shell-Temperatur beim Investitionsguss und Schrumpfporosität bestimmt direkt die Fließfähigkeit des geschmolzenen Metalls und wie weit ein Futterer flüssiges Metall in schwindende Bereiche drücken kann:
- Verlängertes Fütterungsfenster: Die richtige Shell-Vorwärmung hält das Gussystem länger offen, was eine effektive Fütterung durch den Risers während der kritischen Phasen der Phasenübergänge ermöglicht.
- Aufrechterhalteter thermischer Gradient: Ein berechneter Temperaturunterschied erhält die gerichtete Erstarrung aufrecht, führt Schrumpfung aus den funktionalen Wänden heraus und in die vorgesehenen Risers.
- Reduzierte Engstellen: Ausgeglichene Shell-Temperaturen verhindern ein vorzeitiges Einfrieren der Gießkanäle, was die Hauptursache für isolierte Schrumpfporosität in komplexen Geometrien ist.
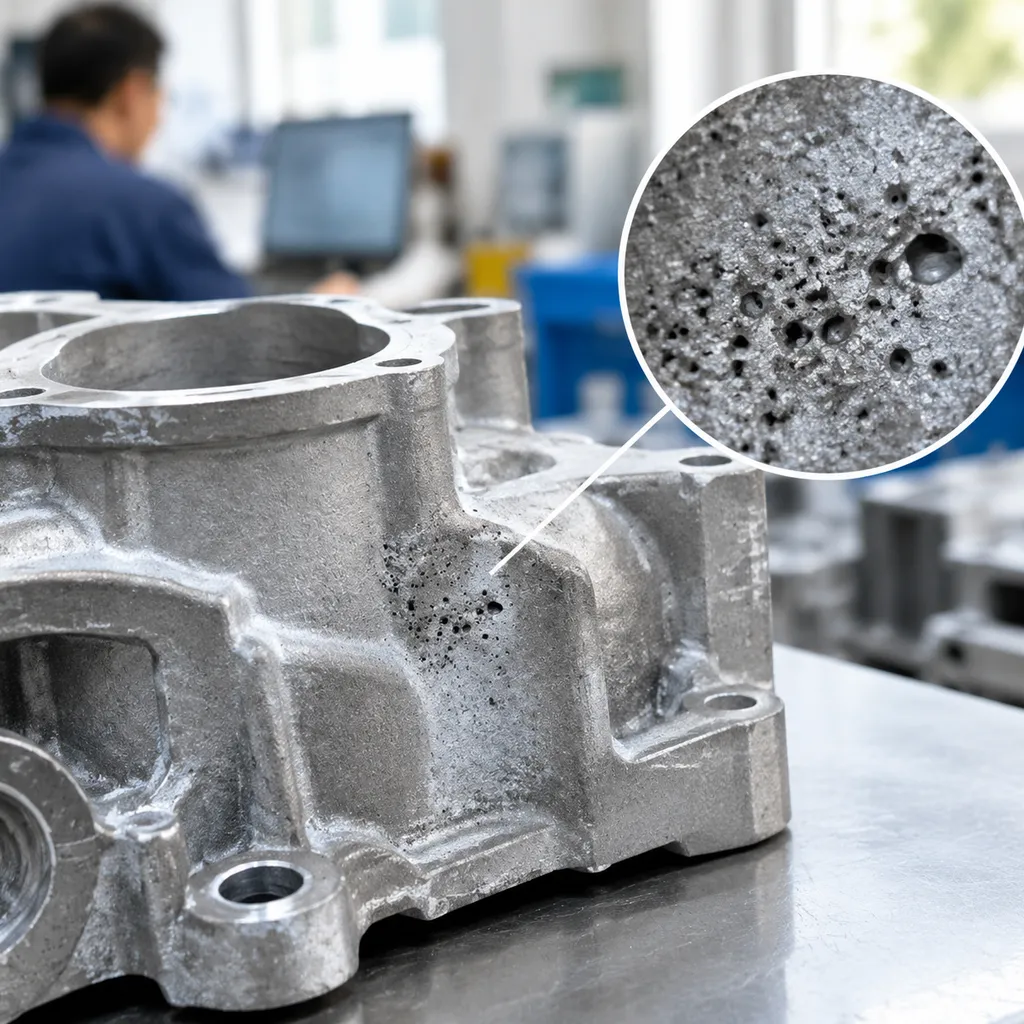
Kontrolle von Hot Spots und Kühlungsdynamik in Dünnwandabschnitten
Gussteile mit variierenden Querschnitten stellen erhebliche Herausforderungen im Wärmemanagement dar. Dünne Wände kühlen schnell ab und erfordern eine ausreichende Vorwärmung der Schale, um vollständig zu füllen, während benachbarte schwere Abschnitte Wärme natürlich speichern und isolierte Hot Spots erzeugen. Um die Kühlungsdynamik zu stabilisieren, balancieren wir die Dicke der keramischen Schale, optimieren das Gießsystemdesign und kalibrieren die Vorwärzyklen. Dieser Ansatz stellt sicher, dass dünne Segmente reibungslos gefüllt werden, ohne dickere Verbindungen zu überhitzen, und eliminiert die lokal begrenzte Schrumpfporosität, die die Integrität des Gussteils beeinträchtigt.
Vorhersage und Modellierung von Schrumpfporosität durch Simulation
Wir verwenden fortschrittliche Computer-Modelle, um die Einfluss der Shell-Temperatur beim Guss auf Schrumpfporosität direkt in einer virtuellen Umgebung zu evaluieren. Durch umfassende thermische Prüfungen vor dem Schneiden der Wachs-Formeinsätze identifizieren wir, wo sich isolierte Flüssigkeitsansammlungen bilden, und korrigieren diese vor den ersten Gießversuchen in der Gießerei.
Thermische Analyse und Erstarrungsmodellierung im Feinguss
Die Erstarrungsmodellierung verfolgt Phasenübergänge, wenn flüssiges Metall im Inneren der keramischen Form vom flüssigen in den festen Zustand übergeht. Bei der Analyse von Komponenten – beispielsweise bei der Verwendung unserer Präzisions-Edelstahlgussverfahren bietet die thermische Analyse einen klaren Einblick in die internen Kühlmuster.
- Isothermen-Kartierung: Verfolgt Temperaturabfälle an Verbindungen und identifiziert Hot Spots, die zur Bildung von Schrumpfhohlräumen neigen.
- Gradientenberechnung: Bewertet den lokalen Wärmegradienten zur Überprüfung der gerichteten Erstarrung in Richtung der Gießansätze.
- Bewertung der Abkühlrate: Überwacht die lokalen Erstarrungszeiten, um ein vorzeitiges Einfrieren der Gießansätze zu verhindern.
Simulation des Wärmetransfers zwischen Legierung und keramischer Schale
Eine genaue Simulation erfordert präzise Randbedingungen zwischen dem flüssigen Metall und der Formwand. Die Schnittstelle bestimmt, wie schnell Wärme in die Umgebung entweicht, was direkt die Schalttemperatur-Schwindungs-Porositäts-Beziehung bei Gussformen.
| Simulationsvariable | Modellein- und Fokus | Auswirkung auf die Schwindungsvorhersage |
|---|---|---|
| Wärmeübergangskoeffizient an der Grenzfläche (IHTC) | Kontaktwiderstand im Laufe der Zeit | Bestimmt, wie schnell Wärme vom Guss in die Hülle abgegeben wird. |
| Keramikhüllendicke | Anzahl der Schichten und Schlämmezusammensetzung | Steuert den allgemeinen thermischen Widerstand und die lokale Wärmerückhaltung. |
| Anfangs-Hüllenvorwärmung | Vorlauf-Ofen-Setpoint | Regelt die anfängliche Temperaturdifferenz und die Abkühlrate. |
Die Berücksichtigung dieser Variablen klärt die Auswirkung der Vorwärmungstemperatur der Gussform auf Schwindungs- und Porositätsbildung bei dicken Bossen, dünnen Flossen und Übergangswandabschnitten.
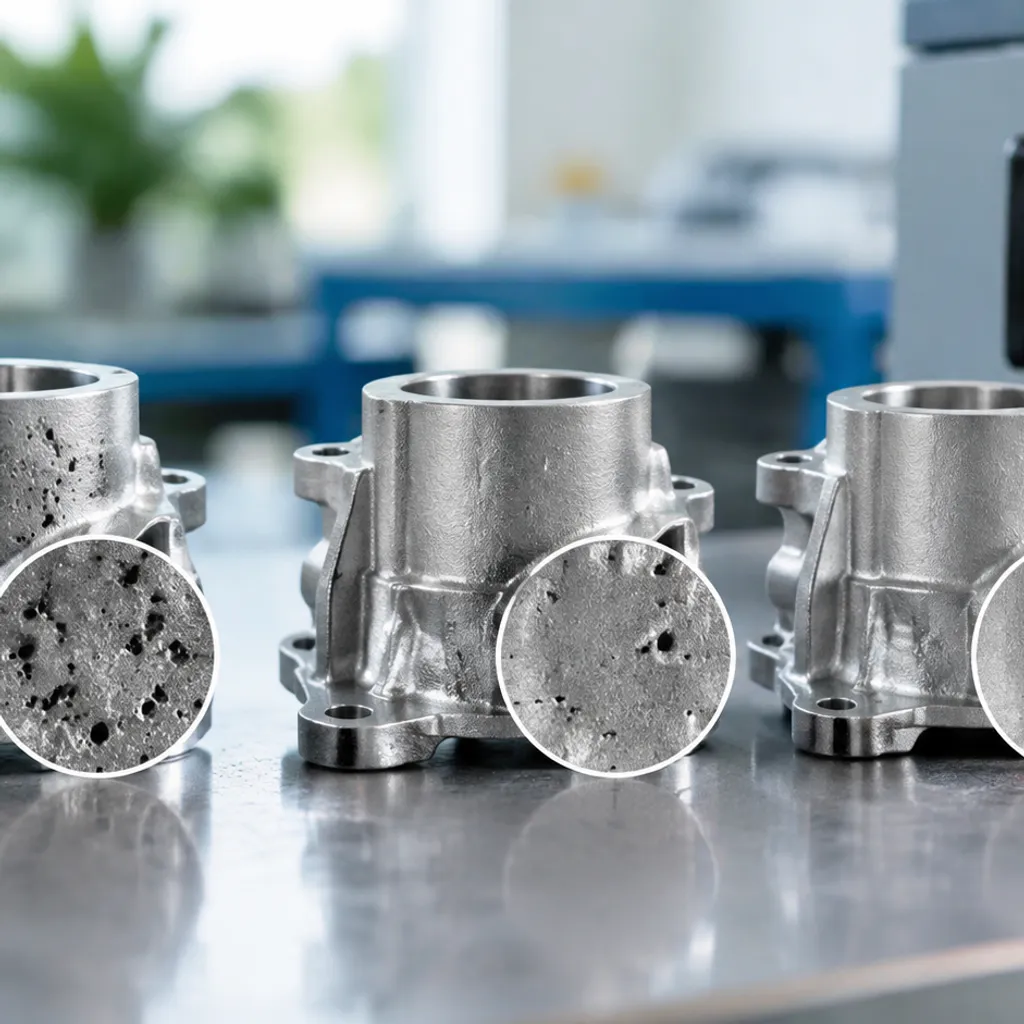
Optimierung der Vorwärmtemperaturen mit Gießsimulation-Software
Gießsimulationssoftware ermöglicht es uns, mehrere Vorwärmfenster zu testen, ohne Ofenenergie zu verschwenden oder Schrottmetall zu riskieren. Als professionelle Anbieter von Präzisionsguss und CNC-Bearbeitungsdiensten balancieren wir die Vorwärmung der Formhülle gegen die Gusslegierungstemperatur, um das ideale Prozessfenster einzustellen.
- Eliminierung isolierter Hot Spots: Das Verschieben der Vorheizziele gleicht die Abkühlraten zwischen dünnen Rippen und schweren Naben aus.
- Optimierung der Gießansatz-Effizienz: Das Simulieren der Gießpfade stellt sicher, dass die Gießpfade flüssig bleiben, bis die kritischen Gussabschnitte vollständig konsolidiert sind.
- Validierung der Fehlerkriterien: Die Anwendung von Niyama- und Kriterienfunktionen in der Software sagt die Verteilung der Mikroporosität voraus, sodass wir die Vorheizstufen der Schale anpassen können, bis die Porositätsrisiken auf null sinken.[4]
Methoden zur Beseitigung von Schrumpfporosität durch thermische Steuerung
Die Kontrolle der Wärmeabfuhr über die keramische Form ist der zuverlässigste Weg, um die Bildung von Schrumpfhohlräumen zu verhindern. Als Anbieter von Präzisionsguss- und CNC-Bearbeitungsdienstleistungen steuern wir die Temperatur der Gussform durch die Etablierung zuverlässiger thermischer Gradienten, die das Metall flüssig halten, bis die Versorgung abgeschlossen ist.
Optimierung der Gieß- und Angussysteme für eine bessere Versorgung
Das richtige Anguss- und Steigerungssystem verhindert Schrumpfung, indem es die geschmolzene Legierung direkt an die Bereiche liefert, die sich im Phasenwechsel zusammenziehen.[2] Wenn die keramische Schale um die Angüsse vorzeitig abkühlt, schließen sich die Gießkanäle, bevor die schweren Abschnitte aushärten.
- Direkte Platzierung der Gießansätze: Positionieren Sie die Angüsse neben den dicksten Geometrien, um einen progressiven Erstarrungspfad in Richtung des flüssigen Reservoirs zu gewährleisten.
- Größenbestimmung der Angüsse: Passen Sie die Querschnitte der Angüsse an die Abkühlrate der Schalenwand an, um ein frühes Erstarren zu vermeiden.
- Integration thermischer Masse: Halten Sie das Volumen der Angüsse proportional zum Bauteilvolumen, sodass die Gießpfade länger flüssig bleiben als der Gusskörper.
| Gieß-Element | Primäre thermische Funktion | Ziel der Porositätsvermeidung |
|---|---|---|
| Eingang | Regelt Fließgeschwindigkeit und lokale Wärmeaufnahme | Verhindert vorzeitiges Choke und Gate-Frostschutz |
| Riser / Gießer | Dient als die endgültige flüssige thermische Masse | Bewegt Makro-Schrumpfung aus der fertigen Komponente |
| Gießbecher & Gießkanal | Ausgleich des Formenfüllens ohne schnellen Wärmeverlust | Erhält eine gleichmäßige Fließfähigkeit des geschmolzenen Metalls über die Muster hinweg |
Wenn sekundäre Nachbearbeitung eine extreme Maßgenauigkeit nach dem Gießen erfordert, sorgt die Kombination aus richtiger Zuführung und fortschrittlichen Nach-Gieß-Operationen wie EDM-Bearbeitungstoleranzen und -prozessen dafür, dass kritische Merkmale hohen technischen Standards entsprechen.
Anwendung von Differential-Schalenvorwärmung und lokaler Isolierung
Die Kontrolle der Temperaturwirkung der Investitionsguss-Schalenvorwärmung auf Schrumpfporosität erfordert oft lokale thermische Eingriffe. Das Setzen verschiedener Temperaturzonen auf einem einzigen Gussbaum verhindert Hot Spots an dicken Verbindungen und vermeidet kalte Schüsse in dünnen Wänden.
- Keramikdecke-Wickelung: Wickeln Sie keramische Fasern um dünne Abschnitte oder Gießknoten, um Wärmeverlust zu verlangsamen und die gerichtete Erstarrung aufrechtzuerhalten.
- Zonale Ofenheizung: Positionieren Sie den Gussbaum im Vorwärmofen so, dass schwere Basisbereiche mehr Wärmeenergie aufnehmen als isolierte dünne Enden.
- Gezielte Abkühlung: Integrieren Sie interne oder externe Metallkühlkörper in die Investitionsform, wo schnelle Abkühlung erforderlich ist, um die Erstarrung in Richtung offener Zuführungen zu fördern.
Standardisierung von Schalen-Vorwärmzyklen und Prozesskontrollen
Konsequente Schalen-Vorwärmung eliminiert Variabilität zwischen Produktionschargen. Systematische Pyrometrie und Einweichzyklen stellen sicher, dass jeder Gussbaum innerhalb des angestrebten thermischen Fensters in die Gießphase eintritt.
- Verifizierung der Einweichzeit: Halten Sie die Schalen so lange bei Höchsttemperatur im Ofen, bis die Temperatur im Kern und an der Oberfläche durch die gesamte Dicke der Keramikschale ausgeglichen ist.
- Regulierung der Transfergeschwindigkeit: Übertragen Sie die erhitzte Schale innerhalb eines festen Zeitfensters vom Ofen zur Gießstation, um unkontrolliertes äußeres Abkühlen zu verhindern.
- Echtzeit-Pyrometer-Überwachung: Messen Sie die Temperaturen der Schalenaußen- und Hohlraumtemperaturen direkt vor dem Gießen, um sicherzustellen, dass die Schrumpfporosität in der Investitionsguss-Schale vollständig innerhalb der festgelegten Prozessgrenzen bleibt.
Brauchen Sie Hilfe bei der Feinabstimmung der Vorwärm- und Gießfenster für porositätsempfindliche Geometrien? Senden Sie Zeichnungen und Legierungsanforderungen für eine Prozessüberprüfung.
Referenzen
- Wikipedia - Investitionsguss (Verlorene Wachs / Keramikschalen-Prozessübersicht) ↩
- Investitionsguss-Institut - Vermeidung von Schrumpfporosität bei komplexen Gussteilen (PDF) ↩
- Nguyen et al. - Einfluss von Gieß- und Schalentemperaturen auf die Porosität bei komplexen Edelstahl-304-Investitionsgussteilen (J. Res. Appl. Mech. Eng.) ↩
- Hu et al. - Schrumpfporosität und Mikrostrukturoptimierung durch Gießmodul (Harbin Institute of Technology Scholar) ↩