The yatırım döküm kabuk sıcaklığının daralma porozitesi üzerindeki etkisi birincil termal kaldırıcıdır: kalıp kabuğu önısıtması, soğuma hızını ve termal gradyanı belirler; bu da riser beslemesinin katılaşma büzülmesini telafi edip etmeyeceğine karar verir.
Dengeli döküm sıcaklığı, yönlü katılaşma ve açık besleme yolları, erimiş metal akışkanlığını son dondurma bölgelerine kadar korur; kabuk ısısının uç noktaları, merkez hat boşlukları veya dağınık mikro-büzülmelere neden olabilir.
Bu makale, porozite mekanizmalarını, kabuk-döküm etkileşimini, önısıtma pencereleri için döküm simülasyonlarını ve döküm hatalarını azaltan foundry termal kontrolleri kapsar.
Daralma Porozitesi Mekanizmaları ve Kabuk Sıcaklığı Bağlantısı
Daralma porozitesi, yüksek hassasiyetli metal bileşenlerin üretiminde karşılaşılan temel döküm kusurlarından biridir.[1] Profesyonel hassas döküm ve CNC işleme hizmet sağlayıcıları olarak, sürecin her aşamasını tam yapısal bütünlüğü sağlamak için tasarlıyoruz. Kusursuz bileşenler elde etmek yatırım döküm için, yatırım döküm kabuk sıcaklığının daralma porozitesi üzerindeki etkisini ve termal dinamiklerin metal faz değişimlerini nasıl yönettiğini derinlemesine anlamak gerekir.
Dökümde Daralma Porozitesi Nedir?
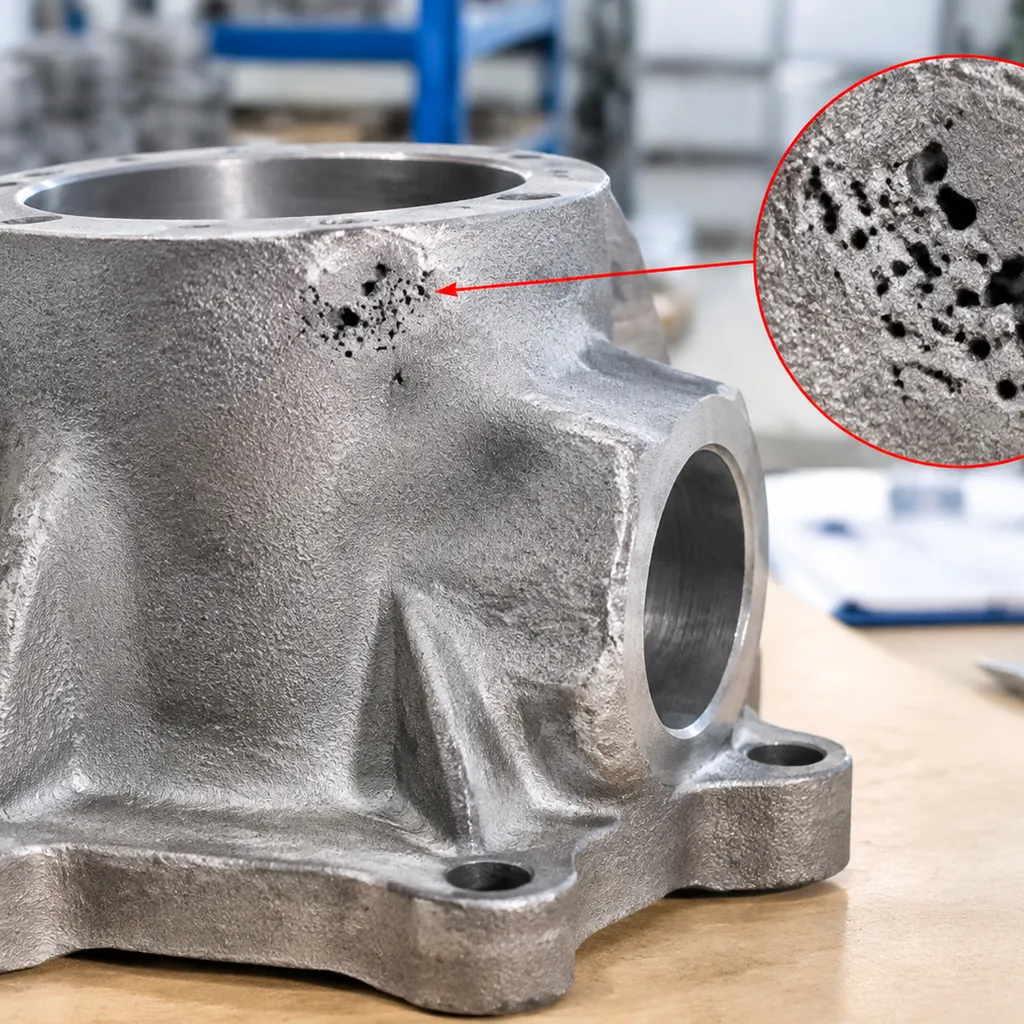
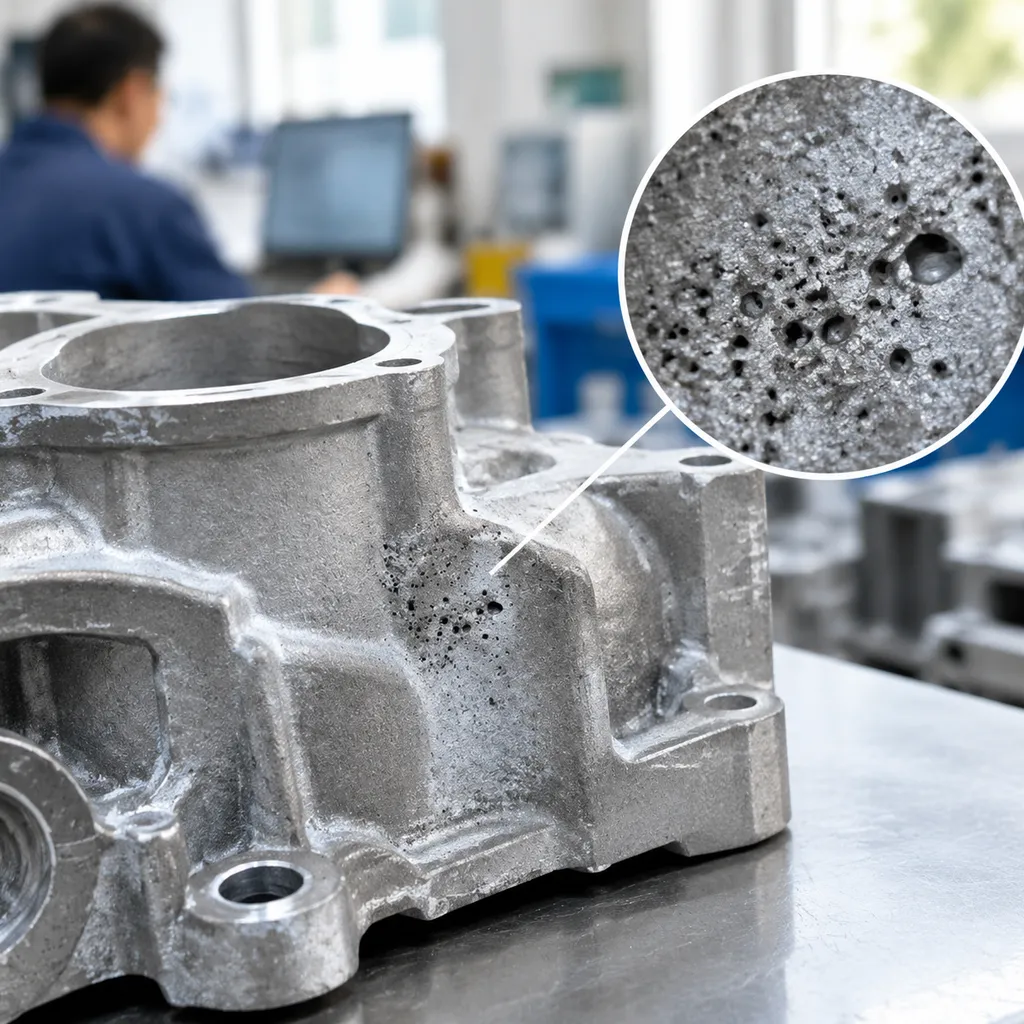
Daralma porozitesi, sıvıdan katıya geçiş sırasında oluşan iç veya yüzey kusurudur. Sıvı alaşım katılaşırken hacmi büzülür. Eğer sıvı metal, lokalize donma nedeniyle büzülen alanlara beslenemezse, boşluk ağları oluşur.[2] Yatırım döküm kabuk sıcaklığı ile daralma porozitesi ilişkisi doğrudandır: kalıp sıcaklığı, erimiş metalin nasıl ve nerede katılaştığını doğrudan etkiler; bu da hacimsel büzülmenin sağlam metal mi yoksa iç boşluklar mı oluşturduğunu belirler.[3]
Daralma boşluğu oluşumunu tetikleyen temel faktörler şunlardır:
Sıvı Büzülmesi: Alaşımın sıvı faza soğurken volumetrik büzülmesi.
Katılaşma Büzülmesi: Sıvı fazdan katı faza geçerken meydana gelen hacim azalması.
Yetersiz Sıvı Besleme: Risör besleme sisteminin erimiş metalı son dondurma bölgesine ulaştıramaması.
Çökme Türleri: Makro-Porozite ve Mikro-Porozite
Çökme kusurları, katılaşma sırasında termal gradyan ve soğuma hızına bağlı olarak farklı morfolojilerde ortaya çıkar.
| Özellik | Makro-Porozite | Mikro-Porozite |
|---|---|---|
| Kusur Boyutu | Görünür veya X-ray ile görülebilen büyük boşluklar (> 1 mm) | Genellikle mikroskobik olan küçük boşluklar (< 1 mm) |
| Konum | Termal merkezlerde, ağır bölümlerde ve sıcak noktalarda yoğunlaşmış | Dendritik ağ içinde dağılmış |
| Birincil Neden | Ana sıvı besleme kanallarını tıkayan erken kapı donması | Müshil bölgesinde dendritler arası beslemenin tamamlanmaması |
| Tipik Görünüm | Büyük boşluklar, borular veya derin merkez hatası boşlukları | İnce süngerimsi, noktasal veya tüy benzeri dağılımlar |
- Makro-Porozite: Bu büyük çökme boşlukları, ağır bölümler katılaşmadan önce ana besleme yollarının donmasıyla oluşur. Zayıf beslenen sıcak noktalar ve kalından inceye geçiş yapan bölümlerde yaygındır.
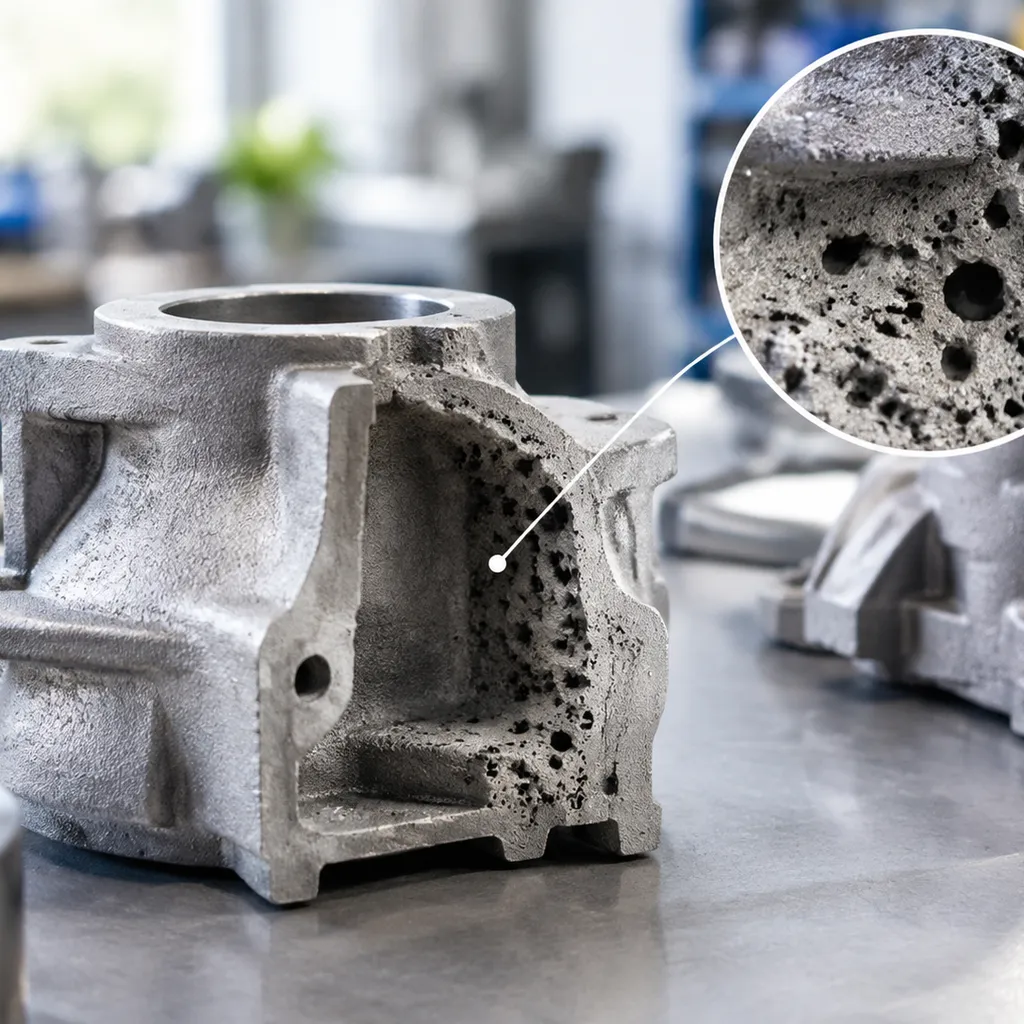
- Mikro-Porosite: Ayrıca mikro-porozite veya ara-dendritik çekilme olarak da bilinen, bu mikroskobik boşluklar büyüyen dendrit kolları arasında, yerel termal gradyanın eriyik metalin yumuşak bölgeden geçmesini sağlayacak kadar yeterli olmaması durumunda gelişir.
Porozitenin Mekanik Özellikler ve Parça Bütünlüğü Üzerindeki Etkisi
- Zayıflamış Çekme ve Akma Dayanımı: İç boşluklar, parçanın etkin yük taşıyan kesit alanını azaltır.
- Aşırı Azalmış Yorgunluk Ömrü: Porozite boşlukları, döngüsel yükleme altında çatlak oluşum noktası olarak hizmet eden ciddi gerilme yoğunlaşmalarına neden olur.
- Basınç Sızdırmazlığının Kaybı: Birbirine bağlı mikro-porozite kanalları sızdırmazlık bütünlüğünü bozar, hidrolik, yakıt ve basınçlı kapama uygulamalarında arızaya yol açar.
- İşleme Kalitesinin Zayıflaması: Gizli yüzey altı boşluklar, hassas CNC işleme sırasında gözenekli kusurları ortaya çıkarır, bu da hurda parçalara ve üretim takvimlerinin gecikmesine neden olur.
Kabuğun Sıcaklığının Çekilme Porozitesine Doğrudan Etkisi
Döküm kabuğu sıcaklığı çekilme porozitesi ilişkisini anlamak, döküm sahasında parça bütünlüğünü sağlamanın temelidir. Hassas döküm uzmanları olarak çalışmamızda, kalıp kabuğu ön ısıtmasını sadece yardımcı bir adım değil, aktif bir kontrol mekanizması olarak ele alıyoruz. Seramik kalıp sıcaklığı, sıvı metalin ısıyı ne kadar hızlı yaydığını doğrudan düzenler ve iç boşlukların nerede ve nasıl oluştuğunu doğrudan etkiler.
Kabuğun Ön Isıtma Sıcaklığının Katılaşma Hızlarına Etkisi
Kalıp kabuğu ön ısıtmasıyla kontrol edilen temel değişken, erimiş alaşımın soğuma hızıdır. Metal soğuk veya yetersiz ısıtılmış bir kabuğa girdiğinde, dik termal sıçrama, kalıp duvarları boyunca hızlı ısı çıkışını zorlar.
- Yüksek Isı Çıkışı: Daha soğuk seramik kabuk, termal enerjiyi anında çeker, dış sınır tabakalarını dondurur ve dendrit büyümesini merkeze doğru hızlandırır.
- Tıkalı Besleme Yolları: Hızlı dendritik büyüme, sıvı metalin beslenmesi için gereken yolları daraltır, izole edilmiş cepler oluşturarak çekilme boşluklarına dönüşür.
- Kontrollü Katılaşma: Uygun şekilde önceden ısıtılmış kabuk, soğuma hızını dengeler, sıvıdan katıya geçişi yeterince uzatarak besleyici metalin hacimsel büzülmeyi telafi etmesine olanak tanır.
Bu dengeyi ince ayar yapmak, özellikle yüksek özellikli bileşenler çalıştırılırken çok kritiktir kobalt alaşım döküm, burada küçük termal tutarsızlıklar bile kritik yük taşıyan bölgeler içinde büzülme boşluklarını yakalayabilir.
Yönlü Katılaşma için Termal Gradyanların Oluşumu
Büzülme porozitesini ortadan kaldırmak tamamen dik, iyi hizalanmış bir termal gradyan kurmaya bağlıdır. Yönlü katılaşma, dökümün en ince ve en uzak bölümlerden başlayarak daha ağır bölümlere ve sonunda riserlara doğru kademeli olarak donmasını gerektirir.
Kalıp kabuğu ön ısıtma sıcaklığının büzülme porozitesi üzerindeki etkisi, bu termal gradyanın davranışında açıkça görülür:
- Besleme Kanalını Sürdürmek: Eğer kalıp kabuğu yeterli ısıyı tutarsa, gating sistemine en yakın bölümler döküm uç noktalarından daha uzun süre erimiş kalır.
- Köprü Oluşumunu Önlemek: Uygun kabuk sıcaklıkları, erken donmayı - veya "köprülenmeyi" - önler, böylece yerçekimi veya basınç besleyici metalin büzülen bölgelere doğru çekilmesine izin verir.
- İzotermleri Hizalamak: Farklı duvar kalınlıkları boyunca kabuk ön ısıtma profilini dikkatlice kalibre ederek, katılaşma önünü sürekli olarak sıvı rezervuara doğru hareket ettiririz.
Aşırı Yüksek ve Düşük Kabuk Ön Isıtma Sonuçları
Doğru kalıp ön ısıtma sıcaklığını ayarlamak hassasiyet gerektirir; her iki uç da katılaşma dinamiklerini bozar ve ciddi döküm kusurlarına neden olur.
| Kabuğun Ön Isıtma Durumu | Termal Dinamik Sonuç | Tipik Büzülme ve Kusur Riskleri |
|---|---|---|
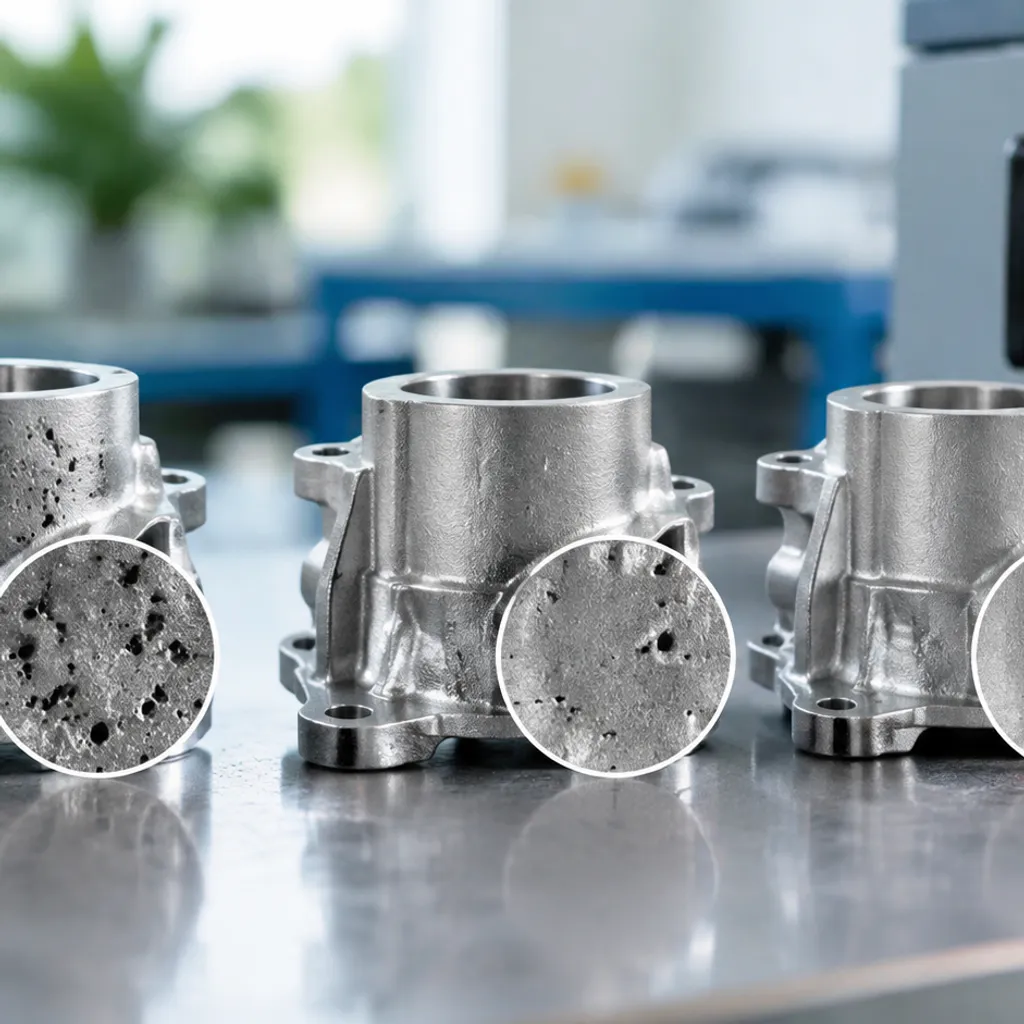
| Aşırı Düşük Kabuk Sıcaklığı | Hızlı, kontrolsüz soğuma; ince duvarlar ve kapaklarda erken donma | Erken kapı donması, şiddetli merkez çizgisi büzülme porozitesi, soğuk kapamalar ve hatalı döküm |
| Optimum Kafes Sıcaklığı | Düzenli termal gradyan; kontrollü soğuma; açık besleme yolları | İlerleyici yönlü katılaşma, yoğun taneli yapı, sıfır izole büzülme boşlukları |
| Aşırı Yüksek Kapsül Sıcaklığı | Çok yavaş soğuma hızı; uzun sıvı halinde kalma; termal gradyanın kaybı | Uzun sıcak noktalar, yaygın mikro çekme, iri taneli yapılar ve ağır bağlantılarda makro çekme boşlukları |
Kapsül sıcaklığı çok düşük olduğunda, kapak sistemi erken donar ve iç bölümlere sıvı besleme yetersiz kalır.[3] Tersine, kapsül sıcaklığını çok yüksek ayarlamak, yönlü termal gradyanı tamamen ortadan kaldırır. Bu durumda, büyük kesitler tüm taraflardan eşit şekilde donar ve net bir besleme yönü olmadan, parçanın çekirdek içinde dağınık çekme boşlukları oluşur.
Kapsül Sıcaklığı ve Döküm Sıcaklığı Arasındaki Etkileşim
Yatırım döküm kapsül sıcaklığı etkisini, döküm sıcaklığı ile birlikte, her iki parametrenin bağımsız çalışmadığını göz önüne alarak, çekme gözenekleri üzerinde değerlendiriyoruz. Erimiş alaşımın gelen ısıl dengesi ve önceden ısıtılmış seramik kapsül, metalin sıvıdan katıya geçişini belirler. Kalıp kapsül önısıtmasını döküm sıcaklığıyla uyumlu hale getirerek, kalıp boşluğunun her bölümünde ısıtma hızını kontrol eder, erken donmayı önler ve yapısal sıcak noktaları engelleriz.
Erimiş Metal Döküm Sıcaklığı ile Kalıp Sıcaklığını Dengelemek
Doğru işlem penceresini bulmak, alaşımın aşırı ısısını kapsül önısıtmasıyla eşleştirerek, düzenli bir soğuma hızı sağlar.[4] Her iki değerin de çok yüksek olması, toplam termal kütleyi geciktirir ve katılaşmayı uzatır, hamur bölgesini genişletir ve yaygın çekme boşluklarının oluşmasına neden olur. Tersine, her iki sıcaklığı da çok düşük tutmak, soğuma hızını aşırı artırır, bu da yanlış döküm ve soğuk kapamalarla sonuçlanır. Bu durumda, mühendisler ve OEM alıcıları için hassas metal döküm kılavuzu, bu iki termal profilin uyumu, katılaşmayı düzenli tutmak ve hataları en aza indirmek için gereken istikrarlı temelini oluşturur.
Sıvı Metal Akışkanlığı ve Besleme Mesafesi Üzerindeki Etkiler
Yatırım döküm kapsül sıcaklığı ile çekme gözenekleri arasındaki ilişki, erimiş metal akışkanlığını ve besleyicinin sıvı metalin çekme bölümlerine ne kadar uzaklaştırılabileceğini doğrudan belirler:
- Uzun Besleme Süresi: Uygun kapsül önısıtması, kapak sistemini daha uzun süre açık tutar ve kritik faz dönüşümünde etkili yükseltici beslemesine olanak tanır.
- Sürdürülen Termal Gradyan: Hesaplanmış sıcaklık farkı, yönlü katılaşmayı sürdürüyor, çekmenin fonksiyonel duvarlardan çıkıp belirlenmiş yükselticilere yönlendirilmesini sağlar.
- Daraltılmış Darboç noktaları: Dengeli kapsül sıcaklıkları, erken kapak donmasını engeller; bu, karmaşık geometrilerde izole merkez çizgi çekme gözeneklerinin ana nedenidir.
İnce Duvarlı Kesitlerde Sıcak Noktaların Kontrolü ve Soğuma Dinamikleri
Farklı kesitlere sahip dökümler önemli termal yönetim zorlukları sunar. İnce duvarlar hızla soğur, yeterli kabuk ön ısıtmasıyla tamamen doldurulması gerekirken, yanındaki ağır bölümler doğal olarak ısı tutar ve izole sıcak noktalar oluşturur. Soğuma dinamiklerini stabilize etmek için seramik kabuk kalınlığını dengeler, gating sistemi tasarımını optimize eder ve ön ısıtma döngülerini kalibre ederiz. Bu yaklaşım, ince segmentlerin kalın bağlantıları aşırı ısınmadan düzgün şekilde dolmasını sağlar ve döküm bileşenlerin bütünlüğünü tehlikeye atan lokal çekme porozitesini ortadan kaldırır.
Çökme Porozitesinin Tahmini ve Modellemesi için Simülasyon
Gelişmiş bilgisayar modelleme kullanarak değerlendirme yaparız yatırım döküm kabuk sıcaklığının daralma porozitesi üzerindeki etkisi doğrudan sanal bir ortam içinde. Mum enjeksiyon kalıplarını kesmeden önce kapsamlı termal kontroller gerçekleştirerek, izole sıvı havuzlarının oluştuğu noktaları belirler ve ilk döküm denemelerinden önce düzeltiriz.
Yatırım Dökümünde Termal Analiz ve Katılaşma Modellemesi
Katılaşma modeli, sıvı metalin seramik kalıp içinde sıvıdan katıya geçişi sırasında faz geçişlerini izler. Bileşenleri analiz ederken - örneğin, kapsamlı paslanmaz çelik döküm tekniklerimizi kullanırken - termal analiz iç soğuma desenlerine net bir pencere sağlar. İzoterm Haritalama:.
- Bağlantı noktalarındaki sıcaklık düşüşlerini izler, çekme boşluğu oluşmaya yatkın sıcak noktaları tanımlar. Gradyan Hesaplama:.
- Yerel termal gradyanı değerlendirir ve yönlü katılaşmayı riser'lara doğrular. Soğuma Hızı Değerlendirmesi:.
- Yerel katılaşma sürelerini izler ve erken kapı donmasını önler. Alaşım ve Seramik Kabuk Arasında Isı Transferinin Simülasyonu.
Doğru simülasyon, sıvı metal ile kalıp duvarı arasındaki sınır koşullarını kesin şekilde belirlemeyi gerektirir. Arayüz, ısının çevre ortama ne kadar hızlı kaçtığını belirler ve bu da doğrudan
etkiler. Yatırım döküm kabuğu sıcaklığı büzülme gözeneklilik ilişkisi.
| Simülasyon Değişkeni | Model Girdi Odaklanması | Büzülme Tahminine Etki |
|---|---|---|
| Arayüz Isı Transfer Katsayısı (IHTK) | Zamanla temas direnci | Dökümden kabuğa ısı çıkış hızını belirler. |
| Seramik Kabuğun Kalınlığı | Katman sayısı ve çamur bileşimi | Genel termal direnci ve lokal ısı tutulumunu kontrol eder. |
| İlk Kabuğun Ön Isıtması | Ön ısıtma fırını ayar noktası | İlk sıcaklık farkını ve soğuma hızını belirler. |
Bu değişkenlerin dikkate alınması şu konuları netleştirir yatırım döküm kabuğu ön ısıtma sıcaklığının büzülme gözenekliliği üzerindeki etkisi kalın gövdeler, ince kanatlar ve geçiş duvar bölümleri boyunca.
Döküm Simülasyon Yazılımı Kullanarak Ön Isıtma Sıcaklıklarını Optimize Etmek
Döküm simülasyon yazılımı, fırın enerjisini boşa harcamadan veya hurda metal riski almadan birden fazla ön ısıtma penceresini test etmemize olanak tanır. Profesyonel hassas döküm ve CNC işleme hizmet sağlayıcıları olarak, kalıp kabuğu ön ısıtmasını alaşım döküm sıcaklığıyla dengeleyerek ideal süreç penceresini ayarlıyoruz.
- Yalıtılmış Sıcak Noktaları Ortadan Kaldırmak: Ön ısıtma hedeflerinin kaydırılması, ince kaburga ve ağır göbekler arasındaki soğuma oranlarını dengeler.
- Yükseltici Verimliliğin Optimize Edilmesi: Besleyici yolların simülasyonu, kritik döküm bölümleri tamamen birleşene kadar besleme yollarının erimiş kalmasını sağlar.
- Hata Kriterlerinin Doğrulanması: Yazılımda Niyama ve kriter fonksiyonlarının uygulanması, mikro gözeneklilik dağılımını tahmin eder ve kabuk ön ısıtma seviyelerini gözeneklilik riskleri sıfıra inene kadar ayarlamamıza olanak tanır.[4]
Çekirdek Çökme Gözenekliliğini Termal Kontrol Yöntemleriyle Ortadan Kaldırma
Seramik kalıp boyunca ısı dağılımını kontrol etmek, çekilme boşluğu oluşumunu durdurmanın en güvenilir yoludur. Hassas döküm ve CNC işleme hizmet sağlayıcıları olarak, yatırım döküm kabuğu sıcaklığı üzerindeki etkiyi yönetiyor, metalin sıvı kalmasını sağlayan güvenilir termal gradyanlar kurarak çekilme gözenekliliğini önleriz.
Daha İyi Besleme İçin Giriş ve Yükseltici Sistemlerin Optimize Edilmesi
Uygun yükseltici beslemesi, faz değişimi sırasında daralma yaşayan bölümlere erimiş alaşım sağlayarak çekilmeyi önler.[2] Seramik kabuk, kapılar çevresinde erken soğursa, besleme kanalları katılaşmadan önce kapanır.
- Doğrudan Besleme Yerleştirme: Yükselticileri en kalın geometrilerin yanına konumlandırarak sıvı rezervuara doğru kademeli katılaşma yolunu koruyun.
- Kapı Boyutlandırması: Kapı kesitlerini kabuk duvarının soğuma hızına uygun şekilde eşleştirerek erken donmayı önleyin.
- Termal Kütle Entegrasyonu: Yükseltici hacmini parça hacmine orantılı tutarak besleme yollarının döküm gövdesinden daha uzun süre erimiş kalmasını sağlayın.
| Giriş Elemanı | Birincil Termal Fonksiyon | Gözenekliliği Önleme Hedefi |
|---|---|---|
| Giriş | Akış hızını ve yerel ısı girişini düzenler | Erken tıkanma ve kapı donmasını ortadan kaldırır |
| Yükseltici / Besleyici | Son sıvı termal kütle olarak hizmet eder | Tamamlanmış bileşikten makro-küçülmeyi uzaklaştırır |
| Döküm Kabı ve Kanalı | Hızlı ısı kaybı olmadan kalıp dolumunu dengeler | Erimiş metal akışkanlığını desenler arasında uniform tutar |
Kalıp sonrası işlemler ve EDM işleme toleransları gibi gelişmiş işlemlerle uygun besleme ile eşleştirildiğinde, döküm sonrası aşırı boyutsal hassasiyet gerektiren ikincil işlemler, kritik özelliklerin yüksek mühendislik standartlarına uygun olmasını sağlar.
Farklı Kabuk Ön Isıtma ve Yerel İzolasyon Uygulaması
Yatırım döküm kabuğu ön ısıtma sıcaklığı etkisini küçülme gözenekliliği üzerinde kontrol etmek genellikle lokal termal müdahale gerektirir. Tek bir ağaç boyunca farklı sıcaklık bölgeleri ayarlamak, kalın bağlantılarda sıcak noktalardan kaçınırken ince duvarlarda soğuk çatlamaları önler.
- Seramik Battaniye Sarma: Seramik fiberi ince bölgelere veya kanat bağlantı noktalarına sararak ısı kaybını yavaşlatır ve yönlü katılaşmayı korur.
- Bölgesel Fırın Isıtması: Kalıp kümesini ön ısıtma fırını içinde konumlandırarak, ağır temel bölgelerin daha yüksek ısı enerjisi emmesini sağlar, böylece izole ince uçlar daha az ısınır.
- Hedefli Soğutucular: Hızlı soğuma gereken yerlerde yatırım kalıbına iç veya dış metal soğutucular entegre edilerek katılaşma önünün açık besleyicilere doğru ilerlemesi sağlanır.
Kabuğun Ön Isıtma Döngülerinin ve İşlem Kontrollerinin Standartlaştırılması
Tutarlı kalıp kabuğu ön ısıtması, üretim partileri arasında değişkenliği ortadan kaldırır. Sistematik pirometre ve ıslatma döngüleri, her döküm ağacının hedef termal pencerede döküm aşamasına girmesini sağlar.
- Isıtma Süresi Doğrulaması: Kabuğu, tüm seramik kabuk kalınlığı boyunca çekirdek ve yüzey sıcaklıklarını dengelemek için yeterince uzun süre en yüksek fırın sıcaklığında tutar.
- Transfer Hızı Düzenlemesi: Kontrolsüz dış soğuma önlemek için ısıtılmış kabuğu fırından döküm istasyonuna belirli bir saniye sayısı penceresinde taşıyın.
- Gerçek Zamanlı Pyrometre Takibi: Döküm öncesinde kabuk dışı ve boşluk sıcaklıklarını ölçün, böylece yatırım döküm kabuğu sıcaklığı büzülme gözenekliliği ilişkisi tamamen belirlenmiş süreç sınırları içinde kalır.
Gözenekliliğe duyarlı geometriler için kabuk önısıtma ve döküm pencerelerini ayarlamada yardıma mı ihtiyacınız var? Çizimleri ve alaşım gereksinimlerini gönderin, süreç incelemesi yapalım.
Referanslar
- Vikipedi - Yatırım döküm (kayıp mum / seramik kabuk süreci genel bakış) ↩
- Yatırım Döküm Enstitüsü - Karmaşık Dökümde Büzülme Gözenekliliğinin Ortadan Kaldırılması (PDF) ↩
- Nguyen ve diğerleri - Döküm ve Kalıp Kabuk Sıcaklıklarının Paslanmaz Çelik 304 Karmaşık Yatırım Dökümlerinde Gözenekliliğe Etkisi (J. Res. Appl. Mech. Eng.) ↩
- Hu ve diğerleri - Döküm Modülü ile Büzülme Gözenekliliği ve Mikro yapı Kontrolü (Harbin Teknoloji Enstitüsü Öğrencisi) ↩