تقدم هذه المقالة بشكل أساسي عملية السباكة الدقيقة بالقوالب ذات الغلاف الخزفي - كيفية قيام المسابك ببناء قالب حراري متعدد الطبقات حول نموذج قابل للاستهلاك نموذج شمعي لصب أجزاء معدنية قريبة من الشكل النهائي، تتميز بتفاصيل سطحية دقيقة وتحكم في الخصائص المعدنية. وتعتمد سلامة الغلاف الخزفي على معلق خزفي عمليات الغمس،, والتغطية بحبيبات المواد الحرارية, ، والتجفيف المتحكم فيه،, وإزالة الشمع،, ، و والحرق قبل والسائل المنصهر حتى تملأ السبيكة القالب.
نظرة عامة على عملية السباكة الدقيقة بالقوالب ذات الغلاف الخزفي
تتطلب عمليات التصنيع الصناعي الحديثة دقة فائقة دون أي تنازل، وأشكالًا هندسية معقدة، وسلامة سطحية ممتازة. وتُعد عملية السباكة الدقيقة بالقوالب ذات الغلاف الخزفي الحل الأمثل للتصنيع القريب من الشكل النهائي، إذ تجمع بين علوم المواد المتقدمة والهندسة المعدنية لإنتاج مكونات لا تستطيع طرق السباكة التقليدية منافستها.
ما هي السباكة الدقيقة بالقوالب ذات الغلاف الخزفي؟
عملية السباكة الدقيقة بالقوالب ذات الغلاف الخزفي هي تقنية تشكيل دقيقة تُنشئ غلافًا خزفيًا متعدد الطبقات وقابلًا للإزالة حول مجموعة من النماذج القابلة للاستهلاك[4]. في جوهرها، تستبدل هذه الطريقة القوالب الصلبة التقليدية الضخمة بقشرة خزفية هندسية عالية التكامل، مصممة لتحقيق أقصى قدر من الاستقرار الحراري والنفاذية والمتانة الميكانيكية.
يتبع تصنيع القشرة دورة صارمة:
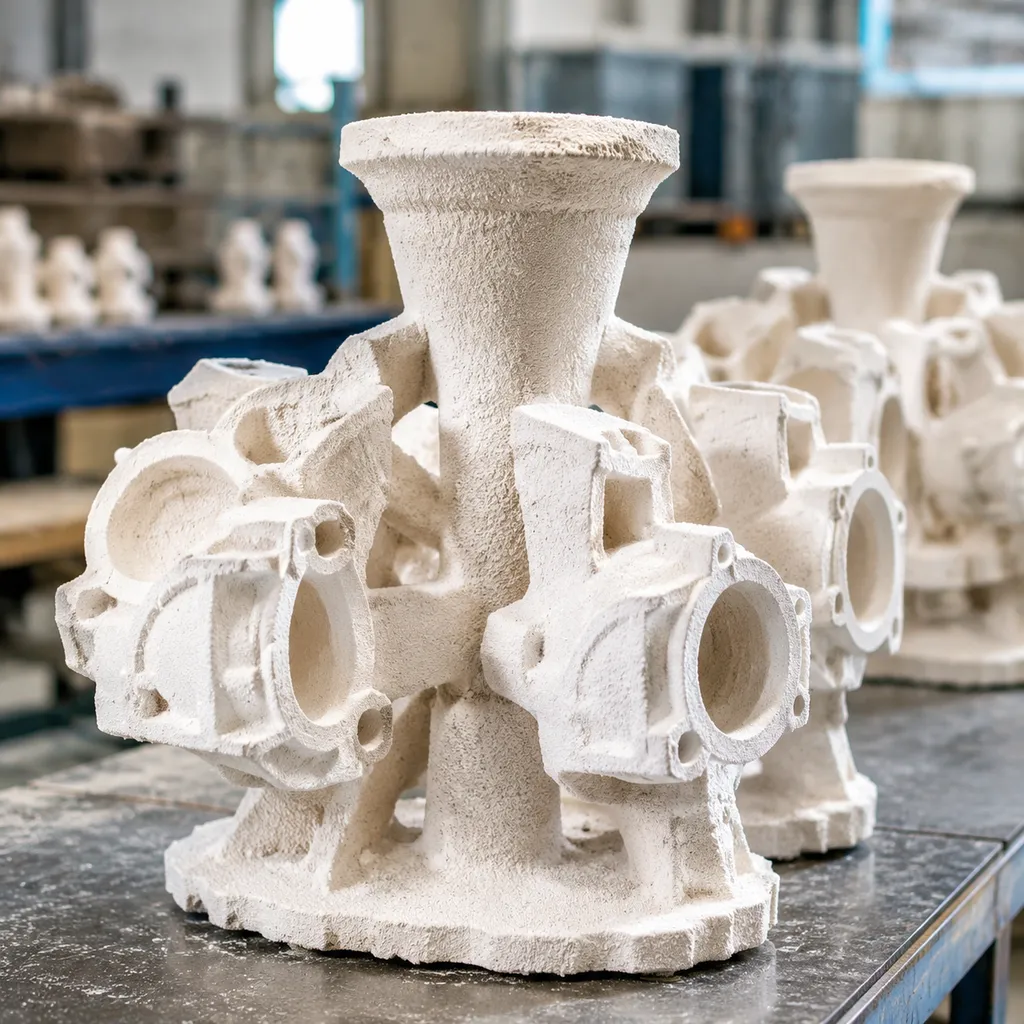
تجميع النموذج: نموذج قابل للاستهلاك نموذج شمعي تُثبَّت المجموعة على نظام مجرى صب مركزي.
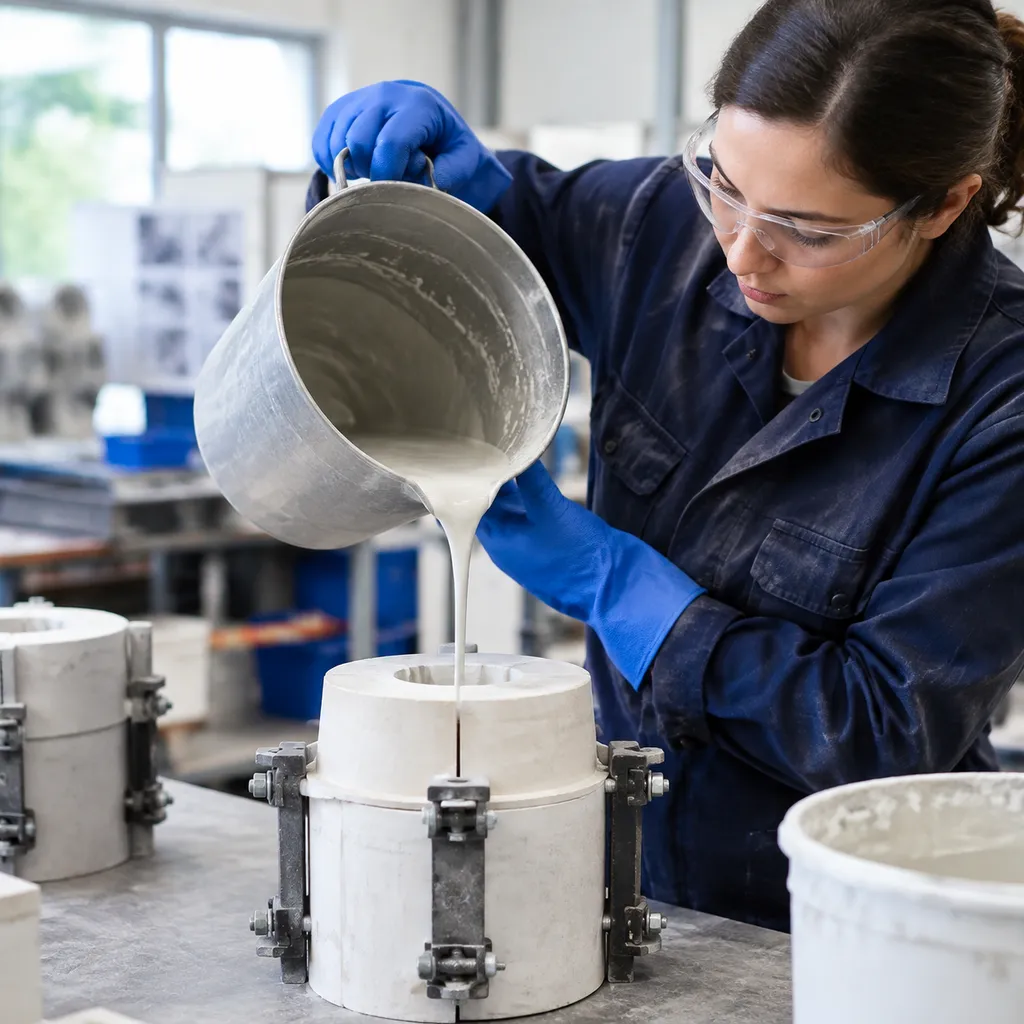
تطبيق المعلّق الخزفي: تُغمس المجموعة في مادة متخصصة معلق خزفي تتكون من مواد رابطة من السيليكا الغروية السائلة ومساحيق حرارية مطحونة بدقة (مثل الزركون أو السيليكا المنصهرة).
التخشين بالرمل: تُرسب حبيبات حرارية خشنة مباشرة على طبقة المعلّق الرطبة لتكوين ترابط ميكانيكي وتحديد سُمك القشرة.
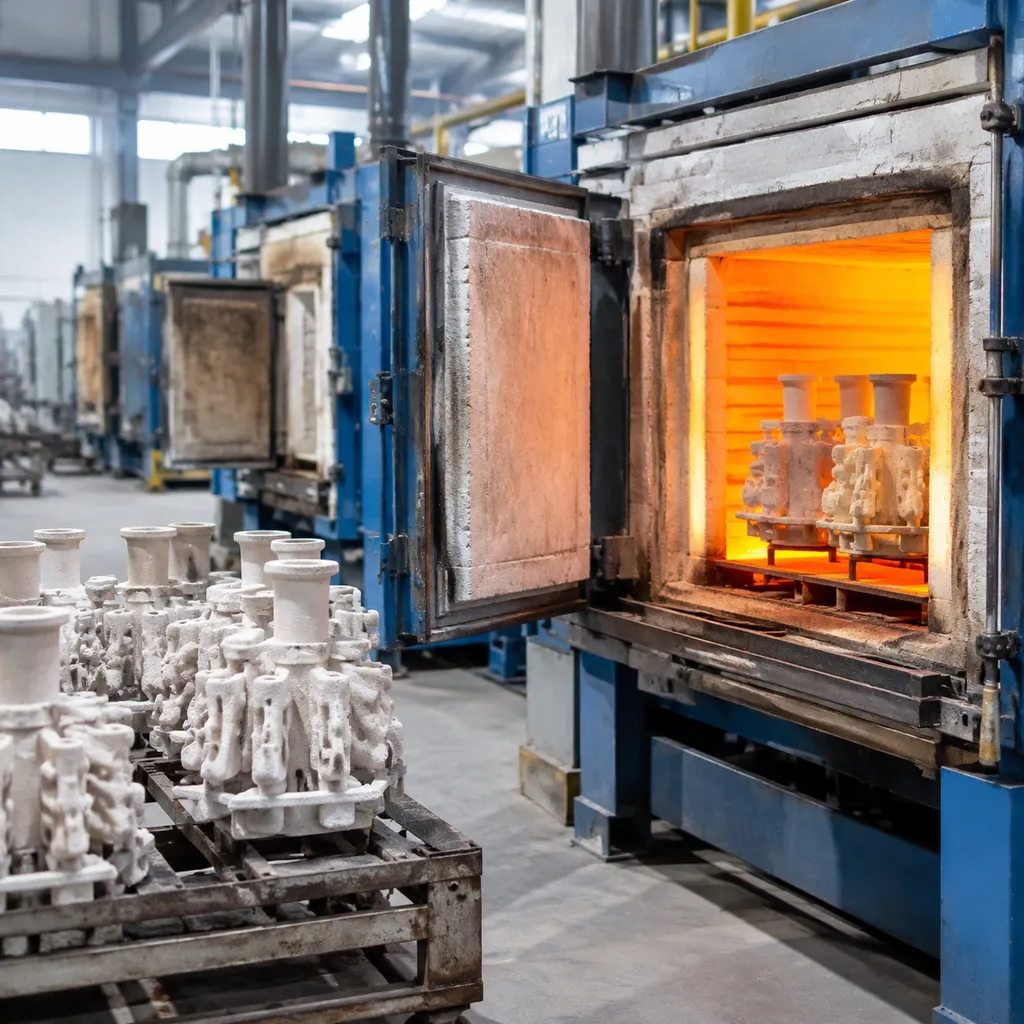
إزالة الشمع والخبز: بعد تكرار دورات الغمس والتجفيف حتى الوصول إلى سُمك القشرة المستهدف، يُزال النموذج باستخدام بخار عالي الضغط وإزالة الشمع،. يخضع القالب المجوف لعملية تسخين بدرجات حرارة عالية والحرق وتلبيد خزفي، مما يؤدي إلى تكوين هيكل صلب جاهز لاستقبال والسائل المنصهر المعدن.
تطور عمليات السباكة الاستثمارية
تشمل التحولات الرئيسية التي تحدد التطورات الحديثة في عملية القشرة الخزفية للسباكة الاستثمارية ما يلي:
- من القوالب الصلبة إلى القشور الخزفية: اعتمدت عمليات السباكة الصناعية المبكرة اعتمادًا كبيرًا على قوالب استثمارية ثقيلة وصلبة مصنوعة من الجبس أو السيليكات. وقد أدى إدخال القشور الخزفية الرقيقة إلى تقليل وزن القوالب بشكل كبير، وتسريع دورات الإنتاج، وتحسين نفاذية الغازات، وإتاحة سباكة مجموعات أكبر وأكثر تعقيدًا.
- ابتكارات كيمياء المواد الرابطة: انتقلت الصناعة من المواد الرابطة المتقلبة القائمة على المذيبات إلى أنظمة السيليكا الغروية المتطورة والصديقة للبيئة والقائمة على الماء. توفر هذه المواد الرابطة الحديثة قوة خضراء فائقة، وقدرة على التشابك، وتحكماً دقيقاً في الخصائص الريولوجية للمعلق.
- تدرجات المواد المقاومة للحرارة المصممة هندسياً: تعتمد المسابك الآن على تركيبات مخصصة من المواد المقاومة للحرارة. إذ تُستخدم مساحيق عالية الكثافة وخاملة كيميائياً، مثل الزركون، لتشكيل الطبقة السطحية الأساسية، مما يضمن الحصول على أسطح نهائية خالية من العيوب، بينما تعتمد الطبقات الهيكلية على السيليكا المنصهرة وألومينوسيليكات لتوفير مقاومة للصدمات الحرارية، وقوة عالية في درجات الحرارة المرتفعة، وسهولة إزالة القشرة بعد الصب.
- أنظمة التحكم البيئي الآلية: تعتمد عمليات الصب الدقيق الآن على روبوتات الغمس الآلية، والتحريك المستمر للمعلق، والمراقبة الدقيقة لظروف غرفة تصنيع القوالب (الرطوبة النسبية ودرجة الحرارة وتدفق الهواء)، لضمان الاتساق بين دفعات الإنتاج وتقليل عيوب الصب إلى أدنى حد ممكن.
عملية الصب الاستثماري باستخدام القوالب الخزفية: خطوة بخطوة
نحن متخصصون في تقديم خدمات الصب الدقيق والتشغيل الآلي باستخدام ماكينات التحكم الرقمي بالحاسوب (CNC)، وننفذ كل مرحلة من مراحل عملية السباكة الدقيقة بالقوالب ذات الغلاف الخزفي مع تطبيق ضوابط صارمة للجودة لضمان تحقيق تفاوتات أبعاد دقيقة وبُنى معدنية نقية وخالية من العيوب.
إنشاء النموذج وتجميعه
تبدأ العملية بحقن مادة النموذج القابلة للإزالة، والتي تكون عادةً من الشمع المصمم خصيصاً، داخل قوالب معدنية لإنتاج نسخة مطابقة تماماً للمكوّن المطلوب.
- إنتاج النماذج: نقوم بحقن كل نموذج شمعي تحت ضغط ودرجة حرارة مضبوطين لمنع الانكماش أو ظهور علامات الهبوط أو حدوث انحرافات في الأبعاد.
- تجميع الشجرة: تُلحَم الأجزاء الشمعية الفردية يدوياً أو باستخدام الروبوتات على قناة تغذية شمعية مركزية ونظام قنوات الصب لتشكيل مجموعة من النماذج (تُعرف غالباً باسم "الشجرة").
- تجهيز المجموعة: يُصمَّم نظام قنوات الصب لتحقيق التوازن بين تدفق المعدن وديناميكيات التغذية، وبعد ذلك تُنظَّف المجموعة بالكامل وتُزال الشحوم منها لضمان الالتصاق الجيد للمعلق.
تشكيل القشرة: الغمس والتغطية بالحبيبات والتجفيف
يُعد تشكيل القشرة جوهر عملية عملية القشرة الخزفية للسباكة الاستثمارية[1]. نقوم ببناء قالب خزفي متعدد الطبقات حول مجموعة النماذج الشمعية، من خلال التناوب بين الغمس في المعلق السائل وتطبيق الركام الحراري الجاف. وبينما تعتمد طرق المسابك التقليدية على دمك الرمل في خطوة واحدة، مثل كيفية عمل عملية الصب الرملية يعتمد تصنيع القوالب الخزفية على بناء طبقات متتابعة لتوفير نعومة فائقة للسطح ودقة عالية في الأبعاد.
- الطبقة الأولية (الطبقة السطحية): نغمر مجموعة الشمع في طبقة أولية معلق خزفي مصنوعة من مواد رابطة من السيليكا الغروية ومساحيق حرارية دقيقة الحبيبات (عادةً الزركون أو السيليكا المنصهرة). وبعد الغمس مباشرةً، تخضع المجموعة الرطبة لعملية والتغطية بحبيبات المواد الحرارية تغطية بالرمل الحراري الناعم باستخدام جهاز رش الرمل بنظام التساقط أو سرير مميّع. تحدد هذه الطبقة الأولية جودة تشطيب سطح المسبوكة وتحافظ على التفاصيل الهندسية الدقيقة والحاسمة.
- الطبقات الداعمة: بعد جفاف الطبقة الأولية، نغمس المجموعة في معلقات داعمة ونضيف طبقات من المواد الحرارية الحبيبية الخشنة، مثل ألومينوسيليكات أو السيليكا المنصهرة. تضيف كل طبقة إضافية سماكة ميكانيكية ومقاومة للأحمال وتحملًا للصدمات الحرارية، مع الحفاظ على نفاذية القالب.
- التجفيف المتحكم فيه بين الطبقات: يجب تجفيف كل طبقة في بيئة يتم فيها التحكم في الرطوبة النسبية ودرجة الحرارة وتدفق الهواء. يمنع التجفيف الصحيح حدوث تشققات الإجهاد المبكرة ويضمن التشابك المتبادل لنظام المواد الرابطة.
- الغمس النهائي للإحكام: تُغمس القشرة أخيرًا في المعلق دون إضافة مواد حرارية حبيبية، وذلك لإحكام إغلاق سطح القالب وتثبيت الحبيبات الحرارية السائبة ومنعها من تلويث المسبوكة.
إزالة الشمع والحرق والتسخين:
بمجرد وصول القشرة إلى السماكة التصميمية واكتمال تصلبها، يجب إزالة الشمع الموجود بداخلها دون إلحاق الضرر بالبنية الخزفية، باتباع التسلسل الحراري نفسه المستخدم في دورة حرق الشمع في عملية الصب بالشمع المفقود.
- إزالة الشمع: يتمدد الشمع بمعدل أسرع من الخزف عند التسخين[1]. لمنع الشمع المتمدد من تشقق القالب، نضع مجموعة الشمع في جهاز تعقيم بالبخار عالي الضغط أو فرن الحرق السريع. تنتقل الحرارة بسرعة عبر القشرة الرقيقة، مما يؤدي إلى صهر الطبقة السطحية من الشمع فورًا وتصريفه بأمان.
- الحرق: توضع القوالب الخزفية الفارغة في فرن عالي الحرارة لإجراء تسخين ثانوي. تعمل هذه الخطوة على حرق أي بقايا شمع أو مركبات عضوية متطايرة.
- التلبيد: تُرفع درجة حرارة الفرن لضمان تلبيد حبيبات المواد المقاومة للحرارة بالكامل. وتؤدي هذه المعالجة الحرارية إلى تحويل السيليكا الغروية ومساحيق المواد المقاومة للحرارة إلى قالب خزفي صلب عالي المتانة، قادر على تحمّل الصدمات الحرارية.
صب المعدن وتبريده وإزالة القشرة الخزفية
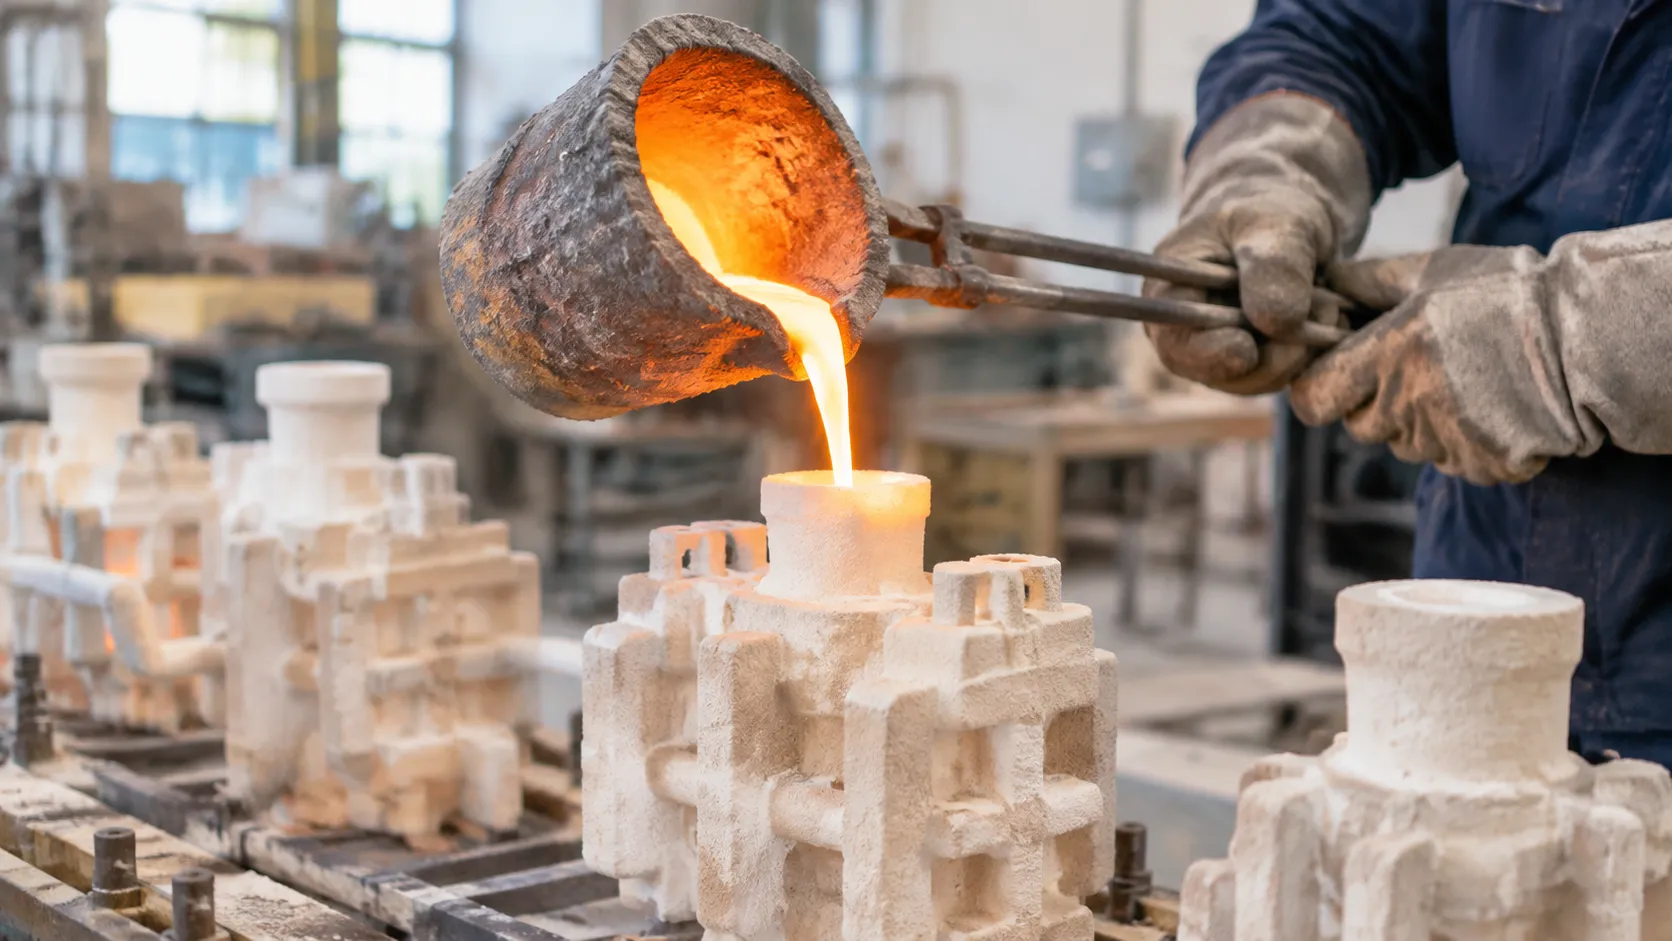
بعد حرق القشرة الخزفية وتسخينها مسبقًا، تصبح جاهزة لاستقبال المعدن المنصهر.
- الصب: نقوم بتسخين القالب الخزفي مسبقًا ونسكب الـ والسائل المنصهر السبيكة مباشرةً إلى كوب الصب تحت تأثير الجاذبية أو التفريغ أو الضغط الإيجابي. ويمنع التسخين المسبق للقالب الخزفي الصدمة الحرارية والتبريد المبكر للجدران الرقيقة، كما يضمن ملء القالب بالكامل.
- التصلب والتبريد: تُترك مجموعة الصب لتبرد في ظروف خاضعة للتحكم، بهدف تكوين حدود الحبيبات المطلوبة وتحقيق الخصائص الميكانيكية المحددة.
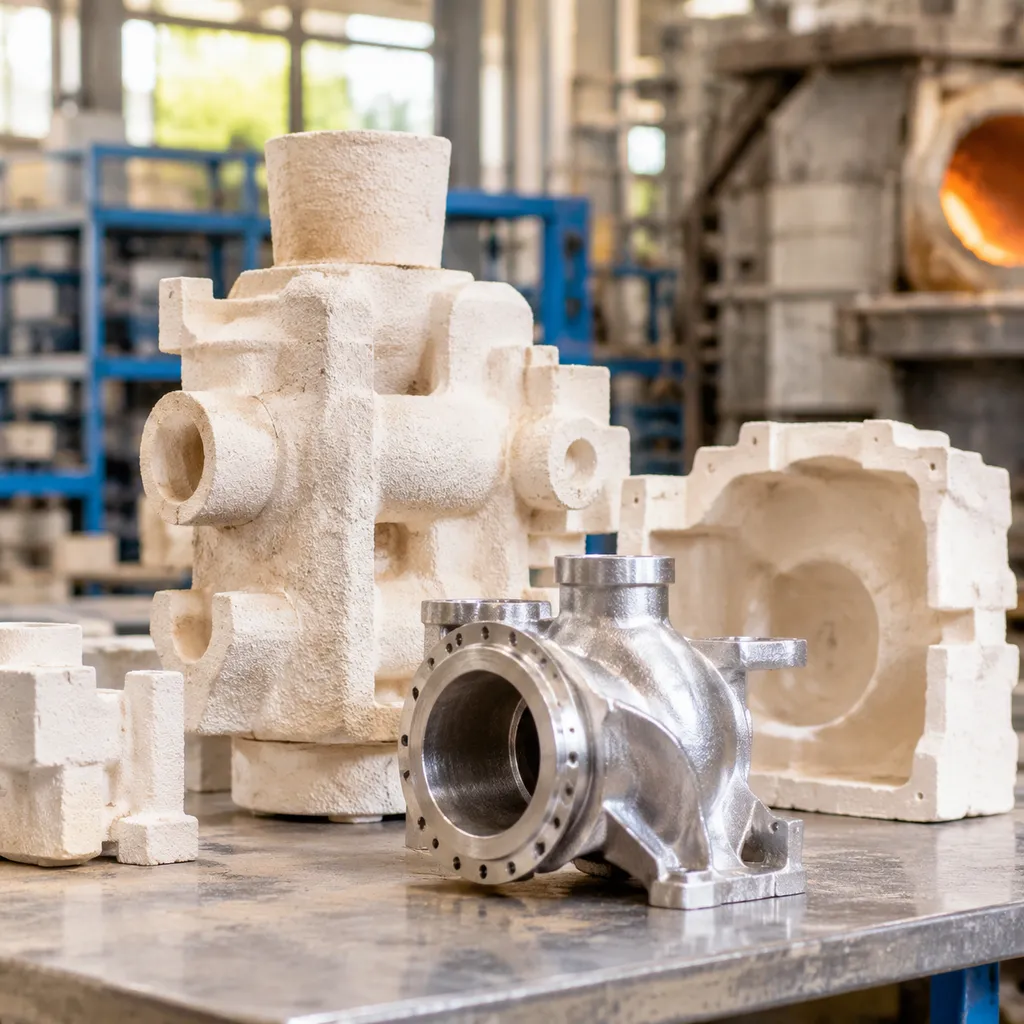
- إزالة المسبك والغلاف الخزفي: بعد التبريد، يُزال الغلاف الخزفي القابل للتضحية باستخدام الاهتزاز الميكانيكي أو المطارق الهوائية أو نفث المياه عالي الضغط أو الإذابة الكيميائية. ثم تُفصل الأجزاء المصبوبة عن قناة الصب المركزية لإخضاعها للفحص اللاحق والتشغيل النهائي.
مزايا عملية الصب الاستثماري باستخدام الغلاف الخزفي
المقارنة عملية السباكة الدقيقة بالقوالب ذات الغلاف الخزفي تمنح هذه العملية المهندسين والمصنّعين ميزة تنافسية واضحة عندما تعجز طرق التشكيل التقليدية الجاهزة عن تلبية المتطلبات. فمن خلال إنشاء قالب عالي المقاومة للحرارة حول نموذج قابل للاستهلاك، توفر هذه الطريقة تفاوتات دقيقة وأبعادًا متسقة ودقة متكررة وسلامة معدنية عالية للأجزاء الحيوية.
جودة فائقة لتشطيب الأسطح ودقة الأبعاد
نظرًا لأن عملية الغمس الأولية تنقل كل التفاصيل الدقيقة للنموذج الأصلي نموذج شمعي, ، فإن أسطح القالب توفر تشطيبات مجهرية استثنائية دون الحاجة إلى عمليات معالجة لاحقة مكثفة. وبينما تعمل الطرق التقليدية مثل عملية صب الرمل الفولاذي المقاوم للصدأ بكفاءة مع الأشكال الإنشائية الثقيلة، يتفوق الصب باستخدام الغلاف الخزفي عندما تكون الدقة القريبة من الشكل النهائي أمرًا إلزاميًا.
- أسطح ناعمة: يوفر تشطيبات سطحية تتراوح عادةً بين Ra 1.6 و6.3 ميكرومتر (RMS 64-250)، بما يتوافق مع المتطلبات الشائعة تشطيب سطح الصب الاستثماري ، مما يقلل بشكل كبير من عمليات تجليخ الأسطح أو يلغي الحاجة إليها تمامًا[2].
- ت tolerances ضيقة: يحافظ عادةً على تفاوتات الأبعاد الخطية ضمن درجات الصب الاستثماري الشائعة (التي يُشار إليها غالبًا ضمن نطاقات ISO 8062 CT4-CT6)[2].
- معدل إنتاج الأجزاء القريبة من الشكل النهائي: يقلل من سماحية التشغيل، مما يخفض مباشرةً هدر المواد الخام وأوقات دورات التشغيل النهائي.
إمكانات تصنيع الأشكال الهندسية المعقدة
نحن مزودون محترفون لخدمات الصب الدقيق والتشغيل الآلي باستخدام التحكم الرقمي بالحاسوب (CNC), ، ونعتمد على عملية القشرة الخزفية للسباكة الاستثمارية لحل تحديات التصميم المعقدة التي لا يمكن تحقيقها باستخدام الصب بالقوالب الصلبة أو التفريز بإزالة المواد وحدهما. يتم تطبيق السائل معلق خزفي ثم تتبعه طبقات من الرمل المتدرج والتغطية بحبيبات المواد الحرارية مما ينتج عنه غلاف متجانس ومتكامل وخالٍ من خطوط الفصل.
- الممرات المعقدة: يتيح طلاء القنوات الداخلية المتعرجة، وأغلفة التبريد المعقدة، والتجاويف العمياء بسهولة.
- انعدام خطوط الفصل: يلغي خطوط انزياح القالب، وفواصل عدم التطابق، والحاجة إلى عمليات إزالة الزوائد المعدنية الكثيفة.
- أقسام الجدران الرقيقة: يدعم بشكل موثوق الجدران الرقيقة التي يصل سمكها إلى نحو 1.0–1.5 مم، دون التعرض لخطر التجمد المبكر للمعدن أو تشوه القالب.[3].
- تصميمات دون زوايا سحب: يتيح إنشاء تجاويف داخلية وجدران خارجية دون زوايا سحب، وفقًا لممارسات زاوية المسح في الصب الاستثماري التصنيع المعتادة، مما يمنح مهندسي التصميم حرية هندسية كاملة.
تعدد استخدامات المواد وتوافق السبائك
تتميز القوالب الخزفية بخمول كيميائي استثنائي ومقاومة عالية للصدمات الحرارية. كما تتحمل التلامس المباشر مع والسائل المنصهر السبائك ذات درجات الحرارة المرتفعة دون تآكل أو التسبب في تفاعلات بين المعدن والقالب تؤدي إلى تكوّن الغازات. وكجزء من خدماتنا الشاملة قدرات مصنع الصلب المصبوب السبيكي, تتيح لنا هذه التقنية صب مجموعة واسعة من المعادن المتخصصة بدقة وموثوقية:
- سبائك فائقة الحرارة: درجات السبائك القائمة على النيكل والكوبالت، والمصممة للعمل في بيئات الطيران والفضاء والتوربينات القاسية.
- الفولاذ المقاوم للتآكل: أنواع الفولاذ المقاوم للصدأ الأوستنيتي والمارتنسيتي والمزدوج والمتصلد بالترسيب.
- سبائك الفولاذ وفولاذ العدد: درجات الكربون المقاومة للتآكل، وسبائك الكروم والموليبدينوم، وأنواع الفولاذ منخفض السبائك.
- سبائك غير حديدية: تشكيلة من الألومنيوم عالي النقاء والنحاس والبرونز لتجميعات الهياكل والتوصيلات الكهربائية.
تطبيقات السباكة الدقيقة بالقشرة الخزفية حسب القطاع الصناعي
تجعل تعددية استخدامات عملية السباكة الدقيقة بالقشرة الخزفية منها مسارًا تصنيعيًا لا غنى عنه في مجالات الهندسة التي تتطلب أعلى مستويات الأداء.
مكونات الطيران والدفاع
في تطبيقات الطيران والفضاء، تُعد سلامة الهيكل وتقليل الوزن من الأولويات القصوى. تتيح لنا عملية السباكة الاستثمارية بالقشرة الخزفية إنتاج أشكال هندسية معقدة رقيقة الجدران، قادرة على تحمل الضغوط العالية ودرجات الحرارة القاسية دون تشقق.
- الأجزاء الحيوية: شفرات التوربينات, وريش التوجيه، وفوهات أنظمة الوقود، وأجسام مجمعات التوزيع الهيدروليكية.
- متطلبات المواد: السبائك الفائقة، والتيتانيوم، وأنواع الفولاذ المقاوم للصدأ المتخصصة. يُرجى الرجوع إلى دليلنا دليل السبائك للسبائك عالية الأداء والصب الدقيق لمراجعة الاختيار الأمثل للمعادن لهذه البيئات القاسية.
- الميزة الرئيسية: إعادة إنتاج استثنائية للممرات الداخلية باستخدام قلوب من نماذج شمعية قابلة للذوبان، بما يضمن تدفقًا مستمرًا دون انقطاع عبر قنوات التبريد.
الأجهزة الطبية والغرسات
يتطلب التصنيع الطبي توافقًا حيويًا مطلقًا ودقة مجهرية في الأسطح. ومن خلال تطبيق طبقات غمس من ملاط خزفي أولي فائق النعومة، ننتج أسطح قوالب نظيفة وغير تفاعلية تمنع تلوث السبائك الجراحية المنصهرة.
- الأجزاء الحيوية: غرسات المفاصل الخاصة بجراحة العظام (الركب والوركين)، وصفائح تثبيت العظام، ومقابض الأدوات الجراحية المتخصصة.
- جودة السطح: تقلل بشكل كبير من أوقات التلميع والتشغيل الآلي بعد الصب، مع الحفاظ على تفاوتات أبعاد دقيقة مباشرة بعد إزالة القالب.
- مطابقة المواد للمعايير: سبائك الكوبالت والكروم، والأنواع المتخصصة من الفولاذ المقاوم للصدأ، وسبائك التيتانيوم.
السيارات والآلات عالية الأداء
تتطلب المعدات المعرضة لإجهادات عالية في رياضة السيارات، والشاحنات الثقيلة، وتوليد الطاقة الصناعية قطعًا قادرة على تحمل دورات التغير الحراري والاهتزازات. وبصفتنا مزودي خدمات متخصصين في السباكة الدقيقة والتشغيل الآلي باستخدام التحكم الرقمي بالحاسوب (CNC)، نصنع قوالب قشرية قادرة على استيعاب كميات كبيرة من المعدن المنصهر مع الحفاظ على دقة أبعاد متكررة وثابتة.
- الأجزاء الحيوية: عجلات توربينات الشواحن التوربينية، وحوامل مجمعات العادم، ودوافع المضخات عالية الضغط، ووصلات أنظمة نقل الحركة.
- كفاءة الإنتاج: تضمن دورات تصنيع القوالب السريعة تسليم كميات إنتاج موثوقة لسلاسل توريد السيارات من المستوى الأول والمستوى الثاني.
- التحمل: تزيل خطوط الفصل وانزياح القلب، مما يحقق توازناً دورانياً فائقاً وعمر إجهاد أطول في التجميعات المتحركة.
مقارنة بين الصب بالقوالب الخزفية وطرق الصب التقليدية
يحدد اختيار طريقة التصنيع المناسبة جودة القطعة ومعدلات الخردة وتكاليف التشغيل الآلي اللاحقة. وبينما يلبي الصب الرملي التقليدي والصب بالقوالب تحت ضغط عالٍ متطلبات إنتاج محددة، توفر عملية الصب الاستثماري باستخدام القوالب الخزفية دقة لا مثيل لها للأشكال الهندسية المعقدة والسبائك ذات درجات الحرارة العالية.
مقارنة تقنيات الصب
يعتمد الصب الرملي التقليدي على قوالب مصنوعة من مواد حبيبية مضغوطة، مما يحد من قدرتها على إنتاج التفاصيل الدقيقة والأسطح الناعمة. أما الصب بالقوالب فيوفر دورات إنتاج سريعة، لكنه يظل محدوداً إلى حد كبير بالمعادن غير الحديدية ذات درجات الانصهار المنخفضة. وتجمع القوالب ذات الأغلفة الخزفية بين المساحيق الحرارية الرقيقة ومواد الربط القائمة على السيليكا الغروية وطبقات الحبيبات الحرارية المتدرجة، لتحمل درجات الحرارة العالية للسبائك المنصهرة مع الحفاظ على دقة التفاصيل الدقيقة.
| مقياس الأداء | الصب الاستثماري باستخدام القوالب ذات الأغلفة الخزفية | صب الرمل الأخضر | صب القوالب عالية الضغط |
|---|---|---|---|
| خشونة السطح (Ra) | 1.6 - 3.2 ميكرومتر (63 - 125 ميكرون إنش) | 12.5 - 25 ميكرومتر (500 - 1000 ميكروبوصة) | 0.8 - 1.6 ميكرومتر (32 - 63 ميكروبوصة) |
| تحمل الأبعاد | ±0.1 مم إلى ±0.25 مم | ±0.5 مم إلى ±1.5 مم | ±0.05 مم إلى ±0.15 مم |
| تعقيد هندسي | ممتاز (الجدران الرقيقة، والثقوب العمياء، والتجاويف السفلية) | منخفض إلى متوسط | متوسط (تحدده زوايا السحب) |
| تعدد استخدامات السبائك | المعادن الحديدية وغير الحديدية والسبائك الفائقة | المعادن الحديدية وغير الحديدية | بشكل أساسي الزنك والألومنيوم والمغنيسيوم |
| التشغيل الآلي بعد الصب | قليلة إلى معدومة | واسع | منخفض إلى متوسط |
تشمل الفروق التقنية الرئيسية ما يلي:
تفاعلات المعدن مع القالب: تمنع الطلاءات السطحية المصنوعة من الزركون المُهندَس والسيليكا المنصهرة حدوث الالتصاق الكيميائي أثناء الصب، على عكس قوالب رمل السيليكا الخام.
مقاومة الصدمات الحرارية: تتحمل القوالب الخزفية درجات حرارة تسخين مسبق مرتفعة، مما يسمح بصب المقاطع رقيقة الجدران دون حدوث عيوب عدم اكتمال الملء أو التحامات باردة.
نطاق السبائك: عند تقييم عملية الصب بالشمع المفقود غير القابل للصدأ, تتحمل القوالب الخزفية درجات حرارة الصب المرتفعة دون تآكل القالب أو انهيار جدرانه.
حجم الإنتاج ومدة التسليم وعوامل التكلفة
تعتمد الجدوى الاقتصادية لعملية الصب الاستثماري باستخدام القوالب الخزفية على تحقيق التوازن بين تكاليف تجهيز الأدوات الأولية والتوفير الإجمالي في تكلفة المكونات:
- الاستثمار الأولي في تجهيز الأدوات: تقل تكلفة قوالب حقن أنماط الشمع بشكل كبير عن تكلفة الأدوات الفولاذية المقسّاة المطلوبة للصب بالقوالب المعدنية. وهذا يجعل التشكيل بالقوالب الخزفية خيارًا اقتصاديًا للإنتاج بكميات صغيرة إلى متوسطة، وتصنيع النماذج الأولية المخصصة، والإنتاج بتشكيلة متنوعة من المنتجات.
- أوقات دورات الإنتاج وبناء القوالب الخزفية: يتطلب بناء طبقات الغمس المتناوبة، وتطبيق طبقات الرمل الخزفي، وإدارة مراحل التجفيف المتحكم بها أوقات معالجة أطول مقارنة بالصب باستخدام القوالب الدائمة. ومع ذلك، تعمل تركيبات المواد الرابطة الحديثة على تسريع التجفيف دون التأثير سلبًا في قوة القالب قبل الحرق.
- التكلفة الإجمالية للملكية: يوفر الصب بالرمل تكاليف أولية أقل لكل وحدة، لكن عمليات التشغيل المكثفة باستخدام ماكينات التحكم الرقمي CNC، وإصلاح اللحامات، وارتفاع معدلات الأجزاء المرفوضة تؤدي إلى زيادة التكلفة النهائية للقطعة. أما الصب بالقوالب الخزفية فينتج مكونات قريبة من الشكل النهائي مباشرة بعد إزالة الشمع والصب، مما يلغي الحاجة إلى عمليات مكثفة لإزالة المعادن الزائدة.
ضمان الجودة في الصب بالقوالب الخزفية
في عملية السباكة الدقيقة بالقوالب ذات الغلاف الخزفي, تبدأ إجراءات مراقبة الجودة الصارمة قبل عملية الصب بوقت طويل. فنحن نراقب جميع المتغيرات، بدءًا من التركيب الكيميائي للملاط الخزفي وحتى التشطيب النهائي، لمنع العيوب قبل ظهورها، وضمان استيفاء كل قطعة مصبوبة للمعايير الميكانيكية والأبعاد المحددة بدقة.
معايير الفحص والتشطيب
بعد أن تبرد القطع وإزالة الغلاف الخزفي عنها، تخضع المسبوكات لعمليات تنظيف وفحص دقيقة. ونجمع بين الفحص اليدوي وتقنيات القياس المتقدمة للتأكد من سلامة المكونات:
- التحقق من الأبعاد: تتحقق آلات قياس الإحداثيات (CMM) وأنظمة المسح البصري ثلاثي الأبعاد من مطابقة التفاوتات المسموح بها للأبعاد الحرجة مباشرةً مع نماذج التصميم بمساعدة الحاسوب (CAD) الأصلية.
- الاختبار غير المدمر (NDT): يكشف اختبار السوائل المتغلغلة عن الشقوق المجهرية على الأسطح، بينما تكشف الأشعة السينية عن الفراغات الداخلية أو احتباس الغازات.
- معالجة الأسطح: تضمن عمليات السفع بالمواد الكاشطة، والقطع، وطحن بوابات الصب الحصول على أسطح نظيفة، مع تجهيز المكونات لعمليات المعالجة اللاحقة.
إن دمج عمليات الصب لدينا مع خدمات متخصصة في التشغيل الدقيق وضمان الجودة يضمن مطابقة أسطح التلامس والسنون الملولبة والثقوب ذات التفاوتات الدقيقة لمواصفات العملاء بشكل موثوق.
الحفاظ على سلامة القشرة واتساقها
موثوق عملية القشرة الخزفية للسباكة الاستثمارية يتطلب قوة استثنائية للقالب دون أي تنازلات. يؤدي فشل القشرة إلى تسرب المعدن واختراقه للقالب وتحول المسبوكات إلى خردة. نحافظ على الاتساق في كل دفعة إنتاج من خلال ضوابط دقيقة للعمليات:
| مجال التحكم | المقياس الرئيسي | هدف الجودة |
|---|---|---|
| الخصائص الانسيابية للمعلق | اللزوجة ودرجة الحموضة والكثافة النوعية | يضمن تجانس سماكة الطبقات الأولية والطبقات الداعمة حول نماذج الشمع المعقدة. |
| مناخ التجفيف | درجة الحرارة وتدفق الهواء والرطوبة النسبية | يمنع احتباس الرطوبة بين الطبقات والتشقق المبكر للقشرة أثناء دورات الطلاء بحبيبات المواد الحرارية. |
| المعالجة الحرارية | معدلات إزالة الشمع في الأوتوكلاف والتلبيد | يخفف إجهادات تمدد النموذج ويزيل الكربون المتبقي قبل صب السبيكة المنصهرة. |
إن الإدارة الدقيقة لمعايير غرفة تصنيع القوالب هذه، إلى جانب تحليل الـ تأثير درجة حرارة قشرة السبائك الاستثمارية على مسامية الانكماش تضمن قدرة القالب الخزفي على تحمل الصدمة الحرارية والحفاظ على مقاومته في درجات الحرارة المرتفعة وإنتاج أجزاء سليمة من الناحية الهيكلية في كل دورة إنتاج.