Este artigo apresenta principalmente o processo de fundição de precisão em casca cerâmica - como as fundições constroem um molde refratário multicamadas em redor de um padrão de cera para vazar peças metálicas quase finais com detalhes superficiais finos e metalurgia controlada. A integridade da casca depende de lama de cerâmica imersões, aplicação de estuque, secagem controlada, desparafinação, e cozedura antes fundido a liga preenche o molde.
Visão geral do processo de fundição de precisão em casca cerâmica
A fabricação industrial moderna exige precisão intransigente, geometrias complexas e integridade superficial superior. O processo de fundição de precisão em casca cerâmica afirma-se como a principal solução de fabrico de forma quase final, unindo a ciência avançada dos materiais com a engenharia metalúrgica para produzir componentes que os métodos de fundição tradicionais não conseguem igualar.
O que é a fundição de precisão em casca cerâmica?
O processo de fundição de precisão em casca cerâmica é uma técnica de moldagem de precisão que constrói um invólucro cerâmico sacrificável e multicamadas em redor de um conjunto de modelos descartáveis[4]. Na sua essência, o método substitui os tradicionais moldes sólidos volumosos por uma casca cerâmica de alta integridade e engenharia, concebida para máxima estabilidade térmica, permeabilidade e resistência mecânica.
A construção da casca segue um ciclo rigoroso:
Montagem do Molde: Um modelo padrão de cera descartável é acoplado a um sistema de canal de vazamento central.
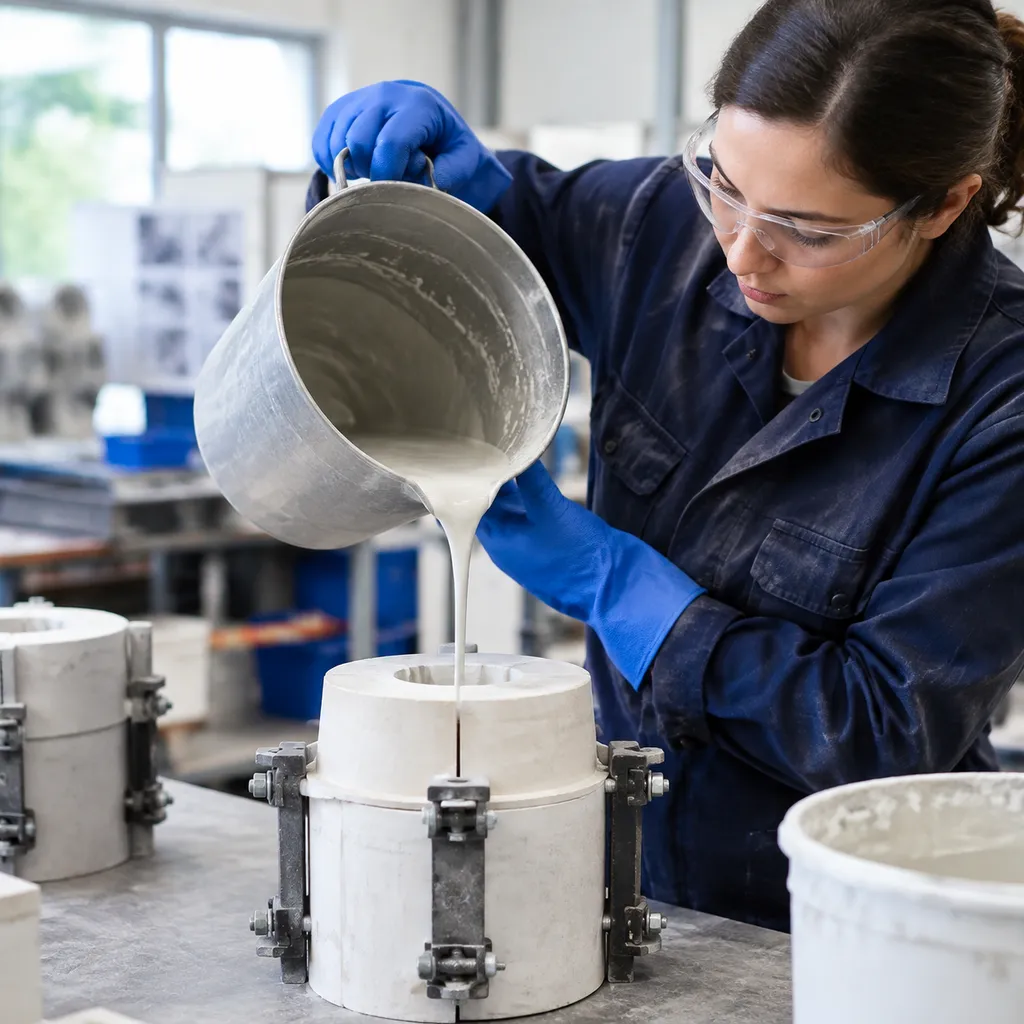
Aplicação da calda: O conjunto é mergulhado numa calda especializada lama de cerâmica composta por ligantes líquidos de sílica coloidal e farinhas refratárias finamente moídas (como zircão ou sílica fundida).
Aplicação de estuque: Grãos refratários grossos são imediatamente depositados sobre a camada de calda húmida para estabelecer a ligação mecânica e a espessura da casca.
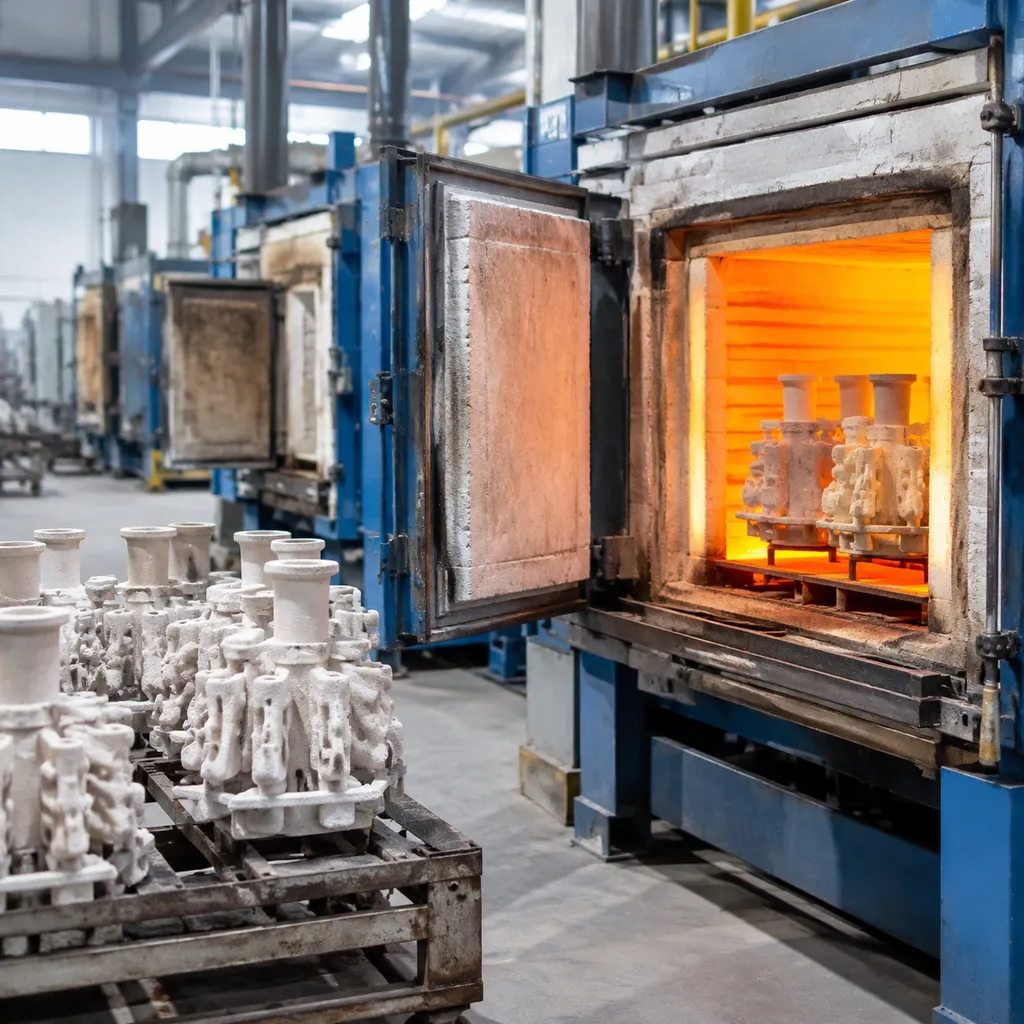
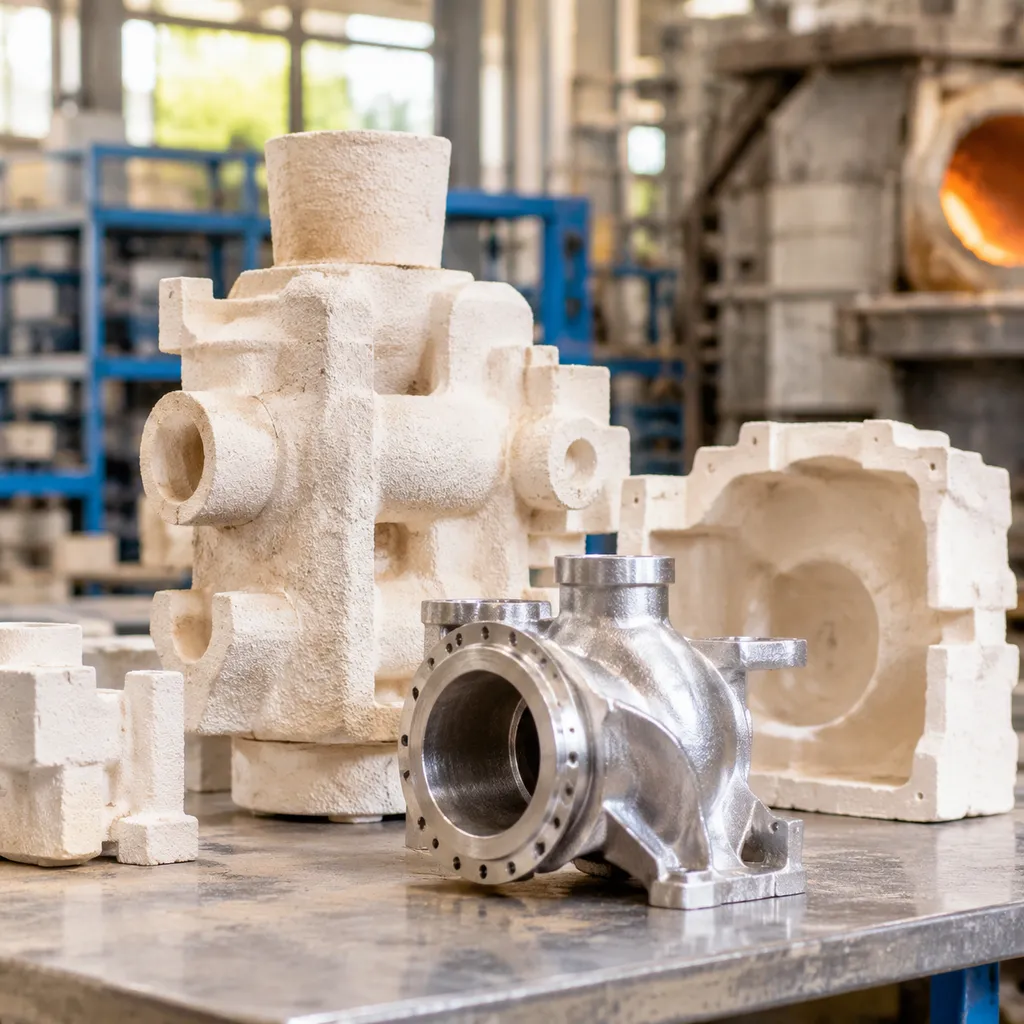
Desceragem e Cozimento: Após ciclos sucessivos de imersão e secagem atingirem a espessura pretendida da casca, o modelo é evacuado através de vapor de alta pressão desparafinação. O molde oco é submetido a altas temperaturas cozedura e à sinterização cerâmica, criando uma estrutura rígida pronta para receber fundido metal.
A Evolução dos Processos de Fundição por Cera Perdida
As principais mudanças que definem os desenvolvimentos modernos do processo de casca cerâmica para fundição por cera perdida incluem:
- De Cadinhos Sólidos a Cascas Cerâmicas: A fundição industrial inicial dependia fortemente de moldes de revestimento pesados e sólidos de gesso ou silicato. A introdução de cascas cerâmicas finas reduziu drasticamente o peso do molde, acelerou os ciclos de produção, melhorou a permeabilidade aos gases e permitiu a fundição de conjuntos maiores e mais complexos.
- Inovações na Química dos Ligantes: A indústria passou de aglutinantes voláteis à base de solventes para sistemas avançados, ecológicos, de sílica coloidal à base de água. Estes aglutinantes modernos oferecem resistência verde superior, capacidade de reticulação e controlo preciso da reologia do lodo.
- Gradientes Refratários Engenharia: Fundições agora aplicam combinações de refratários personalizadas. Farinhas de alta densidade, quimicamente inertes, como zircão, formam a camada de face primária para garantir acabamentos de superfície imaculados, enquanto camadas estruturais aproveitam sílica fundida e aluminosilicatos para proporcionar resistência ao choque térmico, alta resistência a quente e remoção fácil da casca após a fundição.
- Controlo Ambiental Automatizado: Operações de fundição de precisão agora dependem de robôs de imersão automatizados, agitação contínua do lodo e condições de sala de casca rigorosamente monitorizadas (humidade relativa, temperatura e fluxo de ar) para garantir consistência de lote para lote e eliminar virtualmente defeitos de fundição.
O Processo de Fundição por Investimento de Casca de Cerâmica: Passo a Passo
Somos fornecedores profissionais de serviços de fundição de precisão e usinagem CNC, e executamos cada etapa do processo de fundição de precisão em casca cerâmica com controlos de qualidade rigorosos para garantir tolerâncias apertadas e estruturas metallúrgicas limpas.
Criação e Montagem do Molde
O processo começa com a injeção de material de molde sacrificial - tipicamente cera formulada - em matrizes de metal para produzir uma réplica exata do componente desejado.
- Produção do Molde: Injetamos cada padrão de cera sob pressão e temperatura controladas para evitar encolhimento, marcas de afundamento ou deriva dimensional.
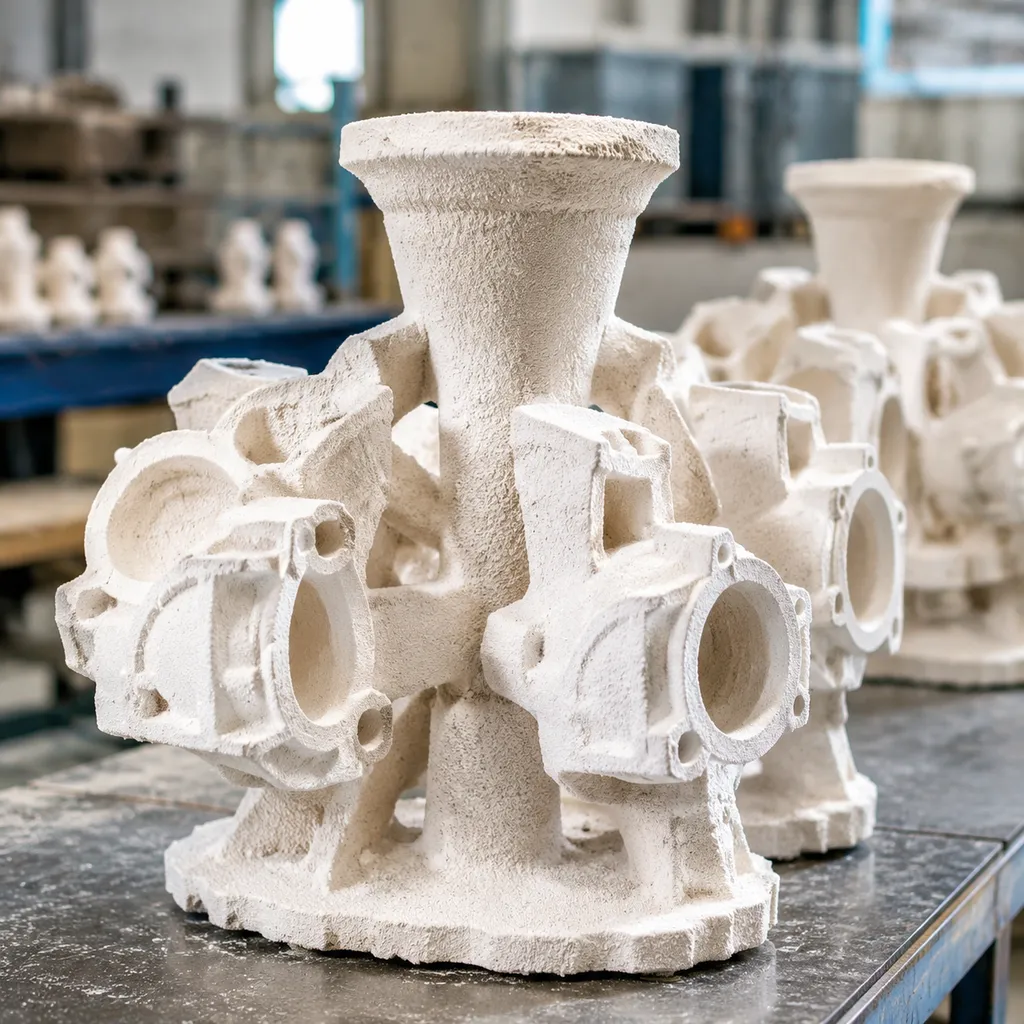
- Montagem da Árvore: Peças de cera individuais são soldadas manualmente ou roboticamente numa árvore de cera central e sistema de canais de alimentação para formar um agrupamento de moldes (frequentemente chamado de "árvore").
- Preparação do Agrupamento: O sistema de canais é projetado para equilibrar o fluxo de metal e a dinâmica de alimentação, após o que todo o agrupamento é limpo e desengordurado para garantir uma adequada adesão do lodo.
Construção da Casca: Imersão, Estuque e Secagem
A construção da casca é o núcleo do do processo de casca cerâmica para fundição por cera perdida[1]. Construímos um molde cerâmico de múltiplas camadas sobre o agrupamento de cera, alternando entre imersões em lodo líquido e aplicação de agregado refratário seco. Enquanto os métodos tradicionais de fundição dependem de compactação de areia em etapa única - como como funciona o processo de fundição em areia - a fabricação de conchas de cerâmica constrói camadas progressivas para oferecer uma suavidade superior na superfície e fidelidade dimensional.
- Revestimento Primário (Revestimento de Face): Submergimos o conjunto de cera em uma camada primária lama de cerâmica feito de aglutinantes de sílica coloidal e farinhas refratárias de malha fina (tipicamente zircão ou sílica fundida). Imediatamente após o mergulho, o conjunto úmido passa por aplicação de estuque com areia refratária fina usando um pulverizador de chuva ou leito fluidizado. Esta camada primária define o acabamento superficial do molde e captura detalhes geométricos críticos.
- Revestimentos de Apoio: Após a secagem do revestimento primário, mergulhamos o conjunto em argamassas de apoio e aplicamos estuques mais grossos, como aluminosilicatos ou sílica fundida. Cada camada adicional adiciona volume mecânico, resistência à carga e tolerância ao choque térmico, preservando a permeabilidade do molde.
- Secagem Controlada entre Camadas: Cada camada deve secar em um ambiente com humidade relativa, temperatura e fluxo de ar controlados. A secagem correta evita fraturas de stress prematuras e garante a reticulação do sistema de aglutinantes.
- Imersão de Vedação: Uma última imersão em argamassa sem estuque sela a superfície do molde, fixando os grãos refratários soltos para que não contaminem a fundição.
Desmoldagem, Queima e Fusão
Após a concha atingir a espessura de projeto e curar completamente, a cera interior deve ser removida sem danificar a estrutura de cerâmica, seguindo a mesma sequência térmica do ciclo de queima em fundição de investimento ciclo de queima de cera em fundição de investimento.
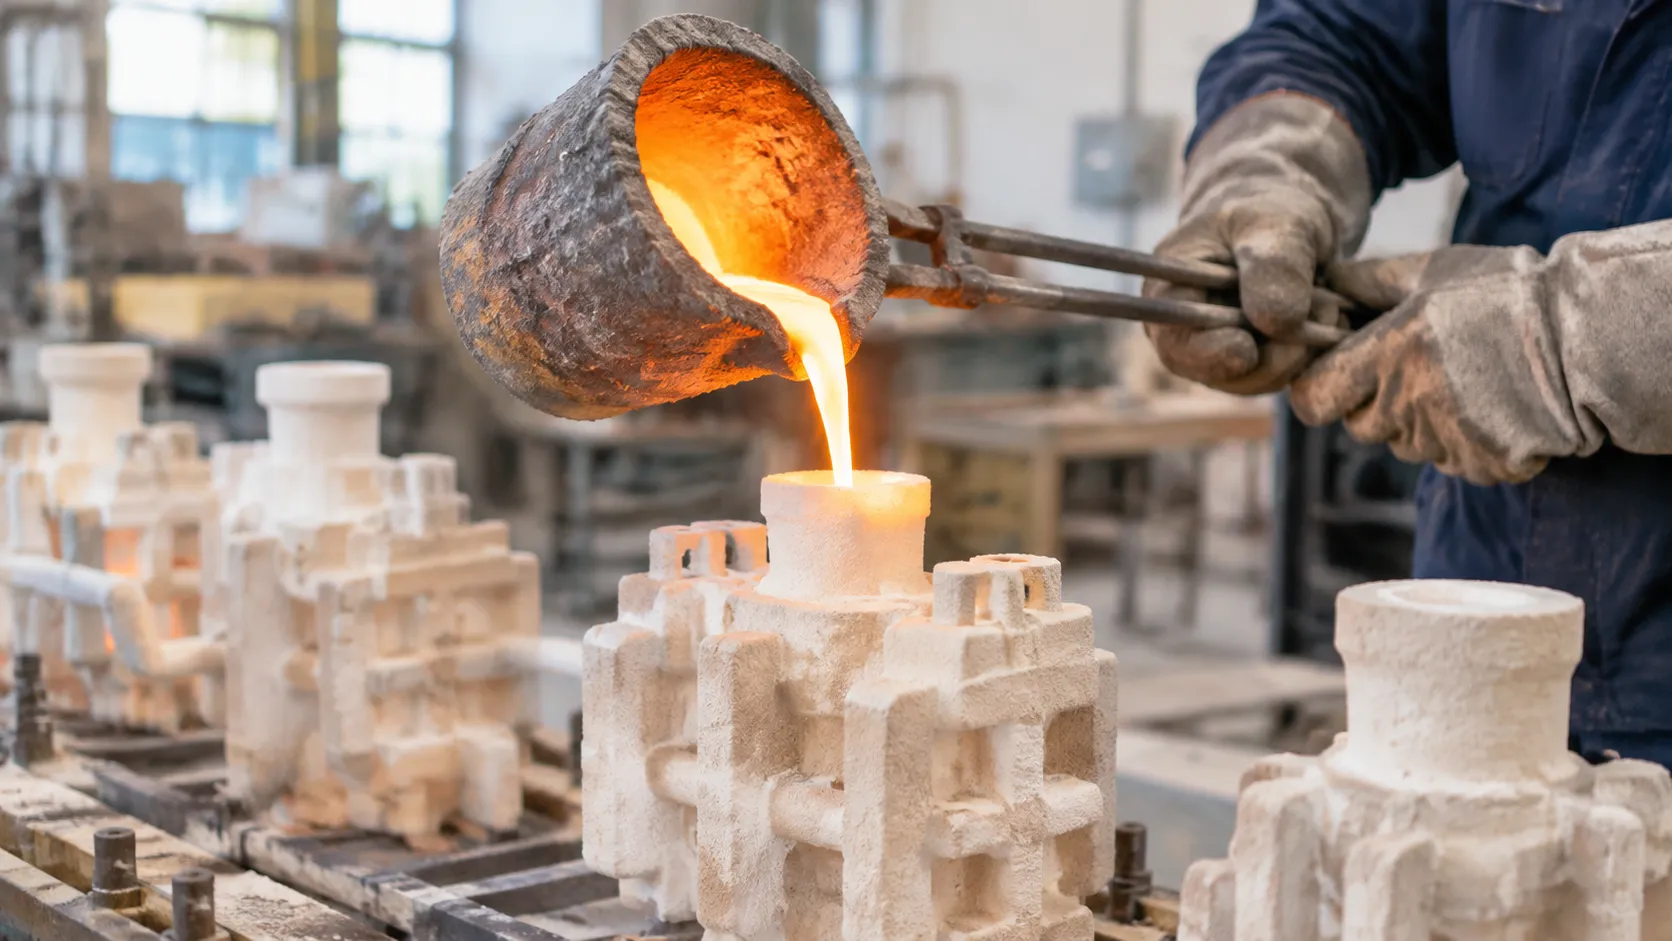
- Desgaseificação: A cera expande-se mais rápido do que a cerâmica quando aquecida[1]. Para evitar que a cera em expansão quebre o molde, colocamos o conjunto numa autoclave de vapor de alta pressão ou numa fornalha de fogo rápido. A transferência rápida de calor através da concha fina funde instantaneamente a camada limite de cera, permitindo que ela escorra com segurança.
- Queima: As conchas de cerâmica vazias são colocadas numa fornalha de alta temperatura para aquecimento secundário. Esta etapa queima quaisquer resíduos de cera ou compostos orgânicos voláteis remanescentes.
- Sinterização: A temperatura do forno é elevada para sinterizar completamente os grãos refratários. Esta imersão térmica converte a sílica coloidal e as farinhas refratárias numa matriz cerâmica rígida e de alta resistência, capaz de suportar choques térmicos.
Fundição de metal, arrefecimento e remoção do molde
Com o molde de cerâmica aquecido e pré-aquecido, está pronto para receber o metal líquido.
- Vazamento: Pré-aquecemos o molde de cerâmica e vertemos o fundido liga diretamente na taça de fundição sob gravidade, vácuo ou pressão positiva. O pré-aquecimento da casca evita choques térmicos, impede o arrefecimento prematuro de paredes finas e garante o enchimento completo do molde.
- Solidificação e Arrefecimento: O conjunto fundido arrefece sob condições controladas para estabelecer as fronteiras de grão e propriedades mecânicas necessárias.
- Remoção do núcleo e da casca: Após o arrefecimento, a casca cerâmica sacrificial é removida usando vibração mecânica, martelos pneumáticos, jateamento de água de alta pressão ou lixiviação química. As peças fundidas são então cortadas do sprue central para inspeção posterior e usinagem final.
Vantagens do Processo de Fundição por Casca de Cerâmica
A processo de fundição de precisão em casca cerâmica oferece aos engenheiros e fabricantes uma vantagem distinta quando métodos de conformação prontos a usar não são suficientes. Ao construir um molde de alta refratariedade em torno de um padrão consumível, este método oferece tolerâncias exatas, precisão repetível e alta integridade metalúrgica para peças críticas.
Acabamento de Superfície Superior e Precisão Dimensional
Porque a imersão inicial captura todos os detalhes finos do original padrão de cera, as faces do molde proporcionam micro-acabamentos excepcionais sem necessidade de pós-processamento agressivo. Enquanto métodos tradicionais como o processo de fundição em areia de aço inoxidável funcionam bem para formas estruturais pesadas, a fundição em casca de cerâmica destaca-se onde a precisão de forma quase líquida é obrigatória.
- Superfícies Suaves: Fornece acabamentos de superfície tipicamente variando de Ra 1,6 a 6,3 µm (RMS 64-250), alinhando-se com os objetivos comuns acabamento de superfície de fundição por investimento reduzindo ou eliminando significativamente o usinagem de acabamento na superfície[2].
- Tolerâncias Apertadas: Geralmente mantém tolerâncias lineares de dimensões dentro dos padrões comuns de fundição por investimento (frequentemente discutidos sob as faixas ISO 8062 CT4-CT6)[2].
- Rendimento de Forma Quase Líquida: Minimiza a margem de estoque, reduzindo diretamente o desperdício de matéria-prima e os tempos de ciclo de usinagem de acabamento.
Capacidades para Geometrias Complexas
Somos Prestadores de Serviços Profissionais de Fundição de Precisão e Usinagem CNC, e confiamos na do processo de casca cerâmica para fundição por cera perdida para resolver desafios de design intrincados que a fundição por matriz rígida ou a fresagem subtractiva não conseguem alcançar sozinhas. Aplicando líquido lama de cerâmica seguido de areia graduada aplicação de estuque produz uma concha monolítica sem costuras visíveis.
- Passagens Intrincadas: Revestimento fácil de canais internos convolutos, jaquetas de arrefecimento complexas e recantos cegos.
- Zero linhas de separação: Elimina linhas de deslocamento do molde, costuras desalinhadas e limpezas pesadas de rebarba.
- Secções de Parede Fina: Suporta de forma fiável paredes finas até cerca de 1,0-1,5 mm sem risco de congelamento prematuro ou distorção do molde[3].
- Designs sem folga: Permite bolsos internos e paredes externas sem folga sob condições típicas ângulo de inclinação na fundição por investimento de prática, oferecendo aos engenheiros de design liberdade geométrica total.
Versatilidade de Material e Compatibilidade com Ligas
Os moldes de cerâmica exibem uma resistência química excecional e resistência ao choque térmico. Resistentes ao contacto direto com ligas de alta temperatura fundido sem erodir ou desencadear reações gasosas entre metal e molde. Como parte da nossa abordagem abrangente capacidades de fábrica de aço fundido de liga, esta técnica permite-nos fundir uma vasta gama de metais especiais de forma limpa e fiável:
- Superligas de Alta Temperatura: Ligas à base de níquel e cobalto projetadas para ambientes extremos de aeroespacial e turbinas.
- Aços resistentes à corrosão: Aços inoxidáveis austeníticos, martensíticos, duplex e de endurecimento por precipitação.
- Ligas e Aços de Ferramenta: Graus de carbono resistentes ao desgaste, variantes de cromo-molibdénio e de baixo teor de liga.
- Ligas Não Ferrosas: Seleções de alumínio, cobre e bronze de alta pureza para conjuntos estruturais e condutores.
Aplicações de fundição por cera perdida com casca de cerâmica por setor
A versatilidade do processo de fundição por cera perdida com casca de cerâmica torna-se uma rota de fabricação indispensável em campos de engenharia exigentes.
Componentes Aeroespaciais e de Defesa
Nas aplicações aeroespaciais, a integridade estrutural e a redução de peso são fundamentais. O processo de fundição com casca de cerâmica permite produzir geometrias intricadas de paredes finas que suportam altas pressões e temperaturas severas sem rachaduras.
- Peças críticas: Aletas de turbina, pás, bicos do sistema de combustível e corpos de colectores hidráulicos.
- Exigências de Material: Superligas, titânio e aços inoxidáveis especializados. Consulte o nosso Alloy Guide for High Performance Alloys and Precision Casting para rever a seleção ótima de metais para estes ambientes extremos.
- Vantagem Principal: Replicação excecional de passagens internas através de núcleos de padrão de cera solúvel, garantindo fluxo ininterrupto nos canais de arrefecimento.
Dispositivos Médicos e Implantes
As exigências da fabricação médica requerem biocompatibilidade absoluta e precisão microscópica na superfície. Ao aplicar imersões de argamassa cerâmica primária ultrafina, produzimos superfícies de moldes limpas e não reativas que evitam a contaminação de ligas cirúrgicas fundidas.
- Peças críticas: Implantes articulares ortopédicos ( Joelhos, quadris ), placas ósseas e cabos de instrumentos cirúrgicos especializados.
- Qualidade da Superfície: Reduz drasticamente os tempos de polimento e usinagem pós-fusão, mantendo tolerâncias dimensionais apertadas diretamente após a desmoldagem.
- Conformidade de Material: Cobalto-cromo, graus de aço inoxidável especializados e ligas de titânio.
Automotivo e Máquinas de Alta Performance
Equipamentos de alta tensão em desportos motorizados, transporte pesado e geração de energia industrial requerem peças que suportem ciclos térmicos e vibração. Como fornecedores de serviços de fundição de precisão profissional e usinagem CNC, construímos cascas capazes de suportar cargas de metal fundido pesadas enquanto mantêm tolerâncias repetíveis.
- Peças críticas: Rodas de turbina de turboalimentador, suportes de coletor de escape, impelidores de bombas de alta pressão e ligações de transmissão.
- Eficiência de produção: Ciclos rápidos de construção de cascas garantem uma entrega confiável de volume para cadeias de abastecimento automotivo de Nível 1 e Nível 2.
- Durabilidade: Elimina linhas de partição e deslocamento do núcleo, proporcionando equilíbrio rotacional superior e maior vida útil à fadiga em conjuntos móveis.
Fundição em casca de cerâmica vs. Métodos tradicionais de fundição
Escolher a rota de fabricação correta define a qualidade da peça, taxas de desperdício e custos de usinagem downstream. Enquanto a fundição em areia tradicional e a fundição por pressão de alta pressão atendem a demandas específicas de produção, o processo de fundição por investimento em casca de cerâmica oferece precisão incomparável para geometrias complexas e ligas de alta temperatura.
Comparação de Técnicas de Fundição
A fundição em areia tradicional depende de moldes de agregado compactado, que têm dificuldades com detalhes finos e aspereza superficial. A fundição por pressão oferece ciclos rápidos, mas permanece amplamente limitada a metais não ferrosos com baixos pontos de fusão. Os moldes de casca de cerâmica combinam pós refratários, aglutinantes de sílica coloidal e estuques graduados para suportar temperaturas severas de ligas fundidas, ao mesmo tempo que capturam linhas de detalhes finos.
| Métrica de Desempenho | Fundição por Investimento em Casca de Cerâmica | Fundição em Areia Verde | Fundição por Estampagem a Alta Pressão |
|---|---|---|---|
| Rugosidade de Superfície (Ra) | 1,6 - 3,2 µm (63 - 125 µin) | 12,5 - 25 µm (500 - 1000 µin) | 0,8 - 1,6 µm (32 - 63 µin) |
| Tolerância Dimensional | ±0,1 mm a ±0,25 mm | ±0,5 mm a ±1,5 mm | ±0,05 mm a ±0,15 mm |
| Complexidade geométrica | Excepcional (paredes finas, furos cegos, sobras) | Baixo a moderado | Moderado (limitado pelos ângulos de inclinação) |
| Versatilidade de Ligas | Aço, não ferrosos e superligas | Aço ferrosos e não ferrosos | Principalmente zinco, alumínio, magnésio |
| Usinagem Pós-Fundição | Mínimo ou nenhum | Extensivo | Baixo a moderado |
As principais distinções técnicas incluem:
Reacções de Metal-Molde: Revestimentos de face de zircónio engenheirados e sílica fundida evitam queima química, ao contrário dos moldes de areia de sílica bruta.
Resistência ao Choque Térmico: Casca de cerâmica suporta altas temperaturas de pré-aquecimento para fundir perfis de paredes finas sem falhas ou resfriamentos prematuros.
Faixa de Ligas: Ao avaliar o processo de fundição de aço inoxidável por investimento, as cascas cerâmicas suportam temperaturas de vazamento elevadas sem erosão do molde ou colapso das paredes.
Volume de Produção, Prazo de Execução e Fatores de Custo
A economia do processo de casca cerâmica na fundição de investimento equilibra o ferramental inicial com as poupanças globais nos componentes:
- Investimento Inicial em Ferramental: As matrizes de injeção de padrões de cera custam substancialmente menos do que o ferramental de aço endurecido necessário para a fundição sob pressão. Isto torna a moldagem por casca cerâmica rentável para séries de volume baixo a médio, prototipagem personalizada e produção de alta variedade.
- Tempos de Ciclo e Construção da Casca: A construção de camadas de imersão alternadas, a aplicação de estucagem e a gestão de etapas de secagem controlada exigem tempos de processamento mais longos do que a fundição em molde permanente. No entanto, as formulações de aglutinantes modernos aceleram a secagem sem sacrificar a resistência a verde.
- Custo Total de Propriedade: A fundição em areia apresenta custos unitários iniciais mais baixos, mas a maquinação CNC extensa, a reparação por soldadura e as elevadas taxas de rejeição aumentam o custo final da peça. A fundição por casca cerâmica fornece componentes com geometria quase final diretamente a partir da eliminação da cera e do vazamento, eliminando etapas pesadas de remoção de metal.
Garantia de Qualidade na Fundição por Casca Cerâmica
Na processo de fundição de precisão em casca cerâmica, o controlo de qualidade rigoroso começa muito antes do vazamento. Monitorizamos todas as variáveis, desde a química da calda até ao acabamento final, para parar as falhas antes que comecem, garantindo que cada fundição cumpre critérios mecânicos e dimensionais exatos.
Normas de Inspeção e Acabamento
Assim que as peças arrefecem e a casca cerâmica é removida, as fundições são submetidas a uma limpeza e validação minuciosas. Combinamos a inspeção manual com a metrologia avançada para confirmar a integridade dos componentes:
- Verificação Dimensional: Máquinas de Medição por Coordenadas (CMM) e digitalização óptica 3D verificam tolerâncias críticas diretamente em relação aos modelos CAD originais.
- Ensaios Não Destrutivos (END): O ensaio por líquidos penetrantes verifica microfissuras superficiais, enquanto a radiografia de raios X revela vazios internos ou aprisionamento de gás.
- Condicionamento de Superfície: A decapagem por jateamento, o corte e rebarbagem de canais de alimentação proporcionam perfis de superfície limpos, preparando os componentes para o pós-processamento secundário.
A integração das nossas operações de fundição com maquinação de precisão e garantia de qualidade especializadas garante que as faces de contacto, as roscas e os furos com tolerâncias apertadas cumprem fiavelmente as especificações do cliente.
Manutenção da Integridade e Consistência da Casca
Um confiável do processo de casca cerâmica para fundição por cera perdida requer resistência intransigente do molde. A falha da casca causa vazamentos, penetração de metal e desperdício na fundição. Mantemos a consistência em cada lote através de controles rigorosos de processo:
| Área de Controle | Métrica-chave | Objetivo de Qualidade |
|---|---|---|
| Rheologia do Lodo | Viscosidade, pH e Densidade Específica | Garante uma espessura uniforme da camada primária e de backup ao redor de padrões de cera complexos. |
| Clima de Secagem | Temperatura, Fluxo de Ar e Humidade Relativa | Previne o aprisionamento de umidade entre camadas e rachaduras prematuras na casca durante os ciclos de estuqueamento. |
| Processamento térmico | Taxas de Desmoldagem por Autoclave e Sinterização | Alivia tensões de expansão do padrão e elimina carbono residual antes de despejar a liga fundida. |
Gerenciar cuidadosamente esses parâmetros da sala de casca - juntamente com a análise do efeito da temperatura da casca da fundição de precisão na porosidade de retração - garante que o molde cerâmico suporte choques térmicos, mantenha a resistência ao calor e produza peças estruturalmente sólidas ciclo após ciclo.