Qual é a função dos aglutinantes no revestimento de fundição por cera perdida?
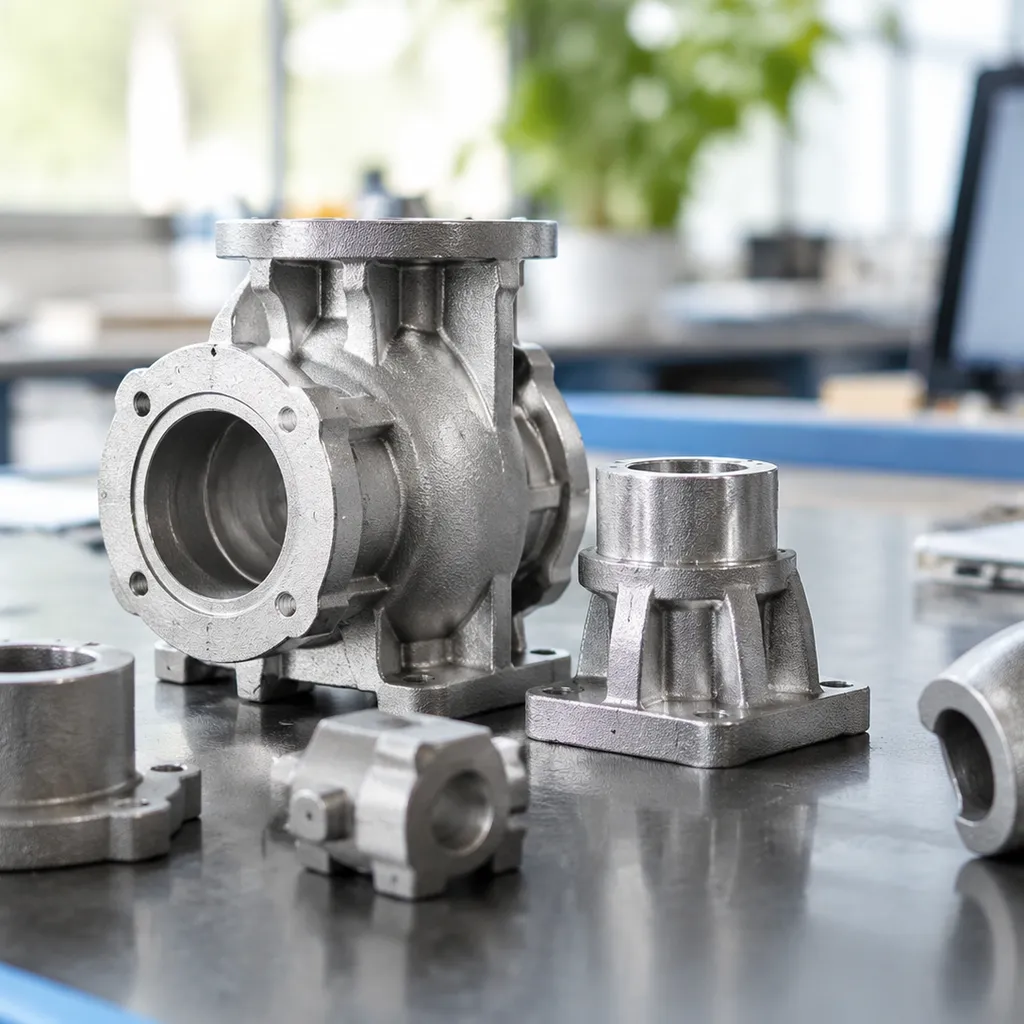
A fundição por cera perdida, também conhecida como processo de cera perdida, permite fabricar componentes metálicos complexos, com formas próximas das dimensões finais, tolerâncias rigorosas e acabamentos superficiais excecionais[1]. A integridade da peça fundida final depende em grande medida do molde que lhe dá forma: uma casca cerâmica de elevada qualidade[2].
Compreender as função dos aglutinantes no revestimento de fundição por cera perdida é fundamental para dominar a construção da casca, prevenir defeitos e garantir o desempenho global da fundição.
O processo de construção da casca cerâmica
A construção de um molde de fundição por cera perdida de elevada precisão exige uma sequência de imersão repetível, composta por várias etapas:
- Montagem do Molde: Os modelos de cera sacrificiais são injetados, inspecionados e montados num canal de alimentação central de cera, formando uma estrutura em árvore.
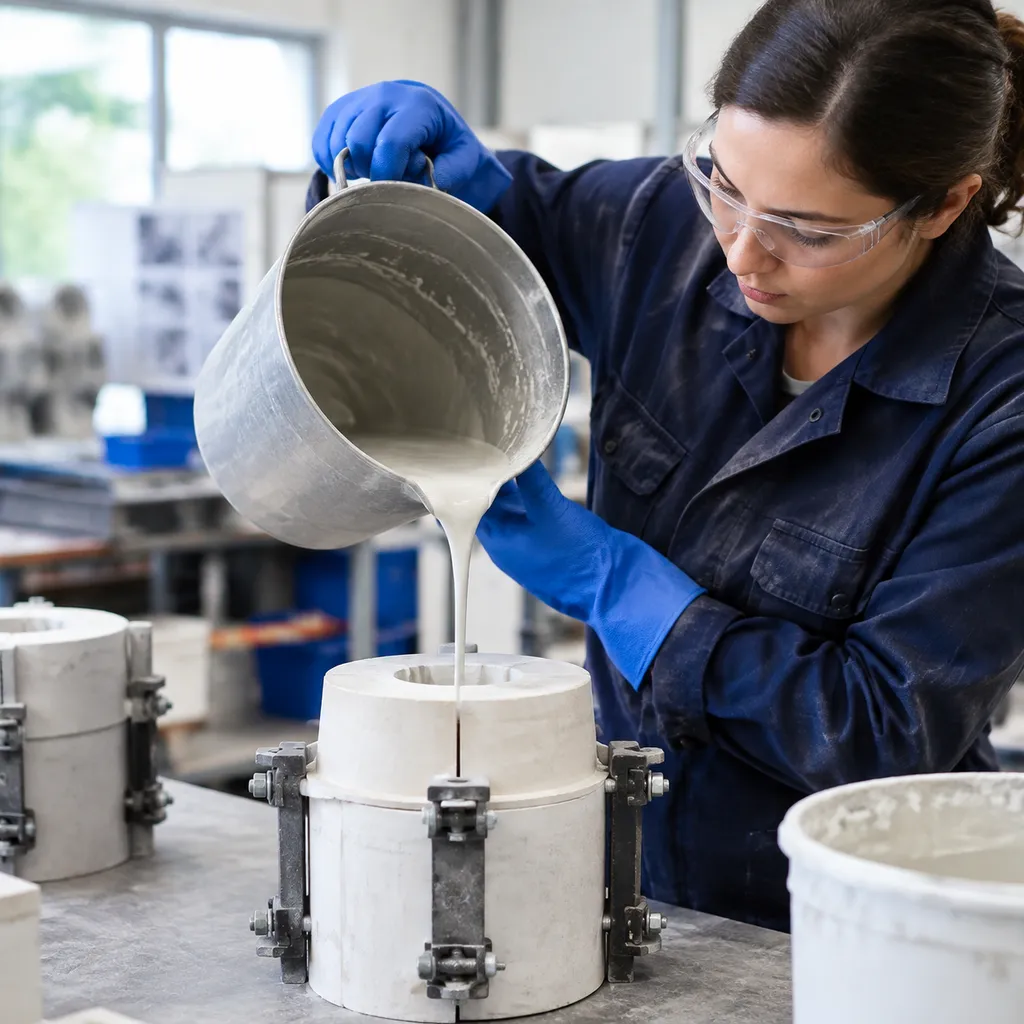
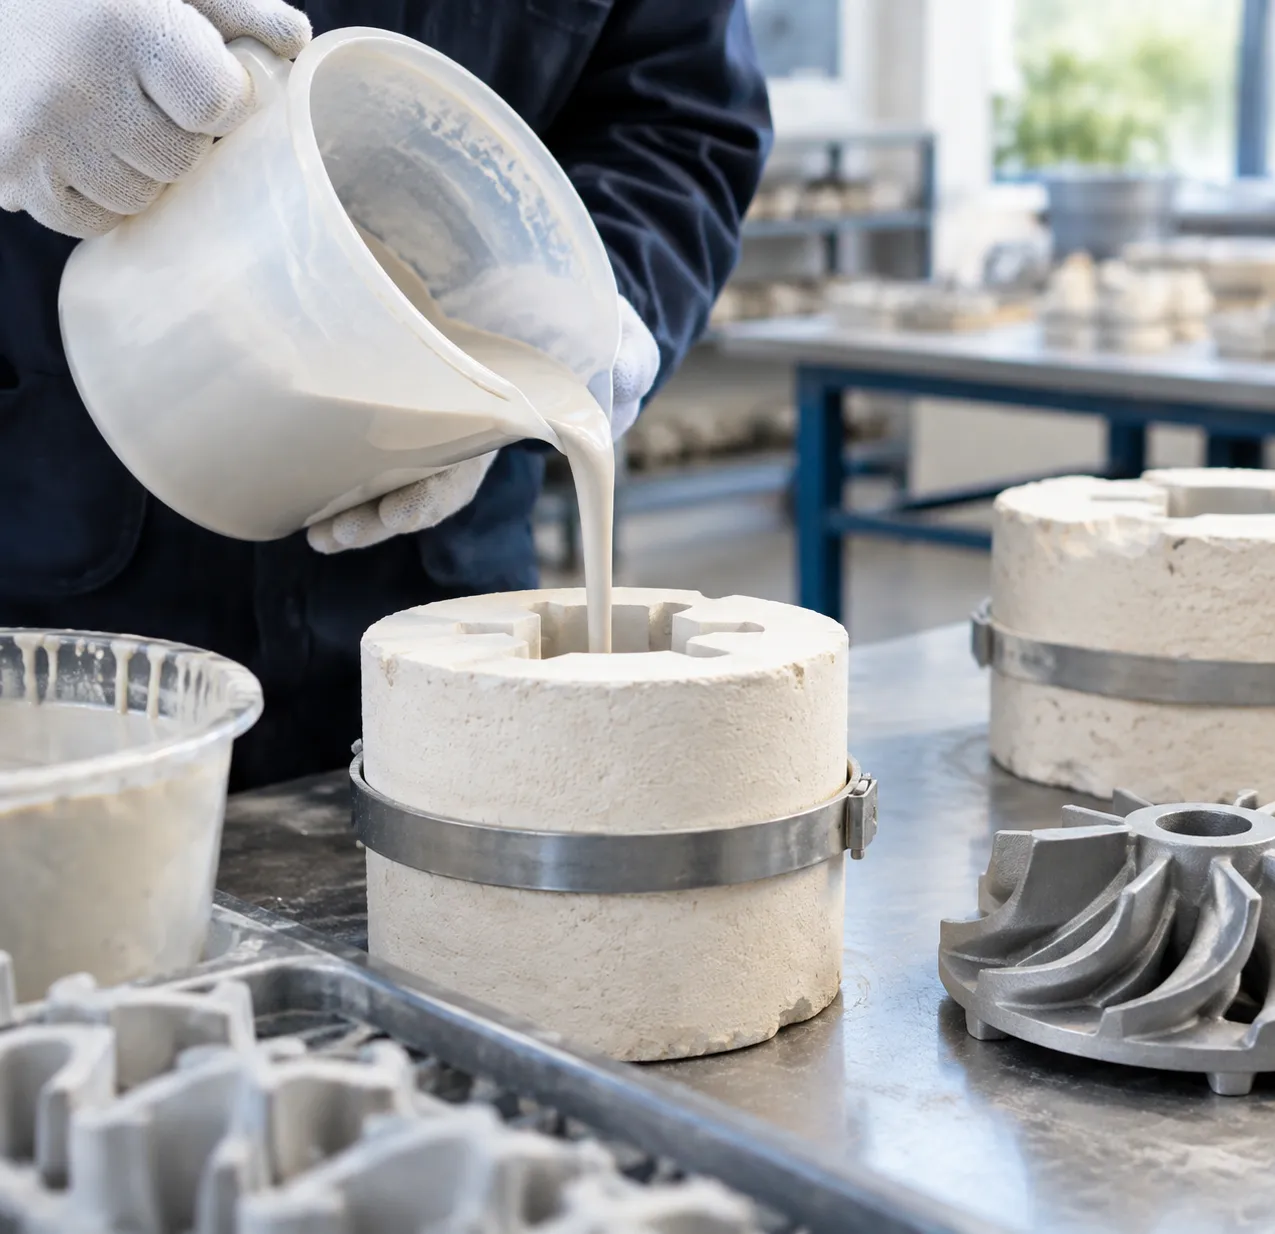
- Imersão em Argamassa: O conjunto de cera é mergulhado numa barbotina refratária líquida que contém aglutinantes líquidos (como sílica coloidal) e farinhas refratárias finas.
- Aplicação de estuque: Os grãos refratários mais grosseiros são depositados sobre a camada húmida de barbotina através de sistemas de projeção de areia ou leitos fluidizados.
- Secagem controlada: Cada camada é submetida a ciclos de secagem rigorosamente controlados, nos quais o fluxo de ar, a temperatura e a humidade relativa permitem que o aglutinante cure e una os materiais refratários.
- Repetição: Os ciclos de imersão, aplicação de estuque e secagem são repetidos várias vezes para obter a espessura estrutural necessária das paredes antes da desceragem e da queima a alta temperatura.
Porque são essenciais os aglutinantes no fabrico de moldes
O aglutinante funciona como a estrutura química fundamental de todo o processo de fabrico do molde. Sem um sistema aglutinante formulado com precisão, os pós refratários não conseguem aderir à superfície lisa da cera nem formar uma barreira cerâmica coesa.
| Função do aglutinante | Impacto direto na qualidade do molde |
|---|---|
| Suspensão da barbotina | Mantém as farinhas refratárias de elevada densidade uniformemente em suspensão, evitando a sedimentação e uma distribuição irregular do revestimento. |
| Humidificação do modelo | Reduz a tensão superficial do líquido para reproduzir todos os detalhes intrincados e as zonas reentrantes, sem formar cavidades ou bolhas de ar. |
| Matriz coesiva | Liga quimicamente os grãos de estuque às partículas de farinha cerâmica, criando uma estrutura de casca sólida e não friável. |
| Resistência ao manuseamento | Desenvolve uma resistência de ligação inicial suficiente para suportar os esforços mecânicos do manuseamento e a pressão da desceragem em autoclave. |
Ao controlar as fases de suspensão, adesão e ligação durante o fabrico do molde, os aglutinantes determinam diretamente se a casca cerâmica consegue resistir às cargas térmicas e mecânicas extremas durante o vazamento do metal.
Funções essenciais dos aglutinantes na fundição de precisão
Nas nossas operações de fundição, o aglutinante atua como o principal adesivo químico que mantém unida a casca cerâmica. Um aglutinante adequado função dos aglutinantes no revestimento de fundição por cera perdida garante que a barbotina forme um molde contínuo e sem defeitos, capaz de resistir a esforços térmicos e físicos intensos durante o vazamento do metal.
Ligação dos materiais refratários para garantir a integridade da casca
A principal função do aglutinante líquido — normalmente sílica coloidal ou uma solução de silicato de etilo — é manter os materiais finos refratários uniformemente suspensas na barbotina. Durante cada ciclo de revestimento com barbotina ciclo, humedece uniformemente o modelo de cera sacrificial, eliminando bolsas de ar e fixando os grãos grossos de estuque numa matriz coesa e aderente.
Garantir resistência crítica no estado verde e após a cozedura
A casca cerâmica tem de resistir a duas fases distintas de esforço mecânico:
- Resistência no estado verde: Durante a secagem à temperatura ambiente e o manuseamento inicial, o ligante forma pontes físicas entre as partículas cerâmicas[4]. Esta resistência no estado verde evita a falha das paredes do molde e a fissuração da casca quando a cera se expande rapidamente durante a desceragem em autoclave.
- Resistência após a cozedura: Quando pré-aquecemos a casca cerâmica a temperaturas elevadas, o ligante sinteriza com as farinhas refratárias, criando uma ligação cerâmica extremamente rígida que resiste à pressão estática e à turbulência da liga metálica fundida que entra no molde.
Determinar a permeabilidade da casca e a estabilidade térmica
O equilíbrio das proporções do ligante controla a microporosidade do molde após a cozedura. Uma permeabilidade controlada a permeabilidade da casca permite que o ar retido e os gases do núcleo escapem livremente durante o vazamento, eliminando diretamente a retenção de gases e os defeitos de porosidade por bolhas. Além disso, uma rede estável de ligante mantém a resistência a quente perante diferenças extremas de temperatura, o que é essencial ao vazar ligas de alta temperatura descritas no nosso guia dos melhores metais para fundição.
Garantir a precisão dimensional e um acabamento superficial fino
O ligante controla a densidade da camada primária de barbotina aplicada à superfície da cera. Uma matriz de ligante uniforme e estável proporciona:
- Excepcional acabamento superficial (normalmente 125 Ra / 3,2 µm ou um acabamento mais liso).[3]
- Apertadas precisão dimensional dentro de uma tolerância de ±0,005 pol. (±0,1 mm).[3]
- Obtenção de peças com forma quase final, reduzindo ao mínimo as dispendiosas operações secundárias de maquinagem CNC.
Tipos comuns de aglutinantes utilizados na fundição por cera perdida
A seleção do sistema aglutinante adequado determina toda a estratégia de construção do molde. Nas operações de fundição, a função do aglutinante na fundição por cera perdida determina a capacidade da casca cerâmica para suportar temperaturas de vazamento extremas, mantendo simultaneamente tolerâncias dimensionais rigorosas. Diferentes composições químicas de aglutinantes permitem equilibrar os custos, os tempos de ciclo e a integridade mecânica de formas específicas.
Sílica coloidal (sol de sílica)
A sílica coloidal é uma suspensão aquosa de partículas microscópicas de sílica e constitui a nossa principal escolha para componentes de precisão[5].
- Principais vantagens: Excelente resistência após a cozedura, elevada resistência ao choque térmico e acabamentos superficiais lisos, até 125 Ra (3,2 µm).
- Dinâmica do processo: Exige um controlo rigoroso da humidade relativa (HR) durante a secagem para garantir uma reticulação adequada entre as camadas de barbotina.
- Melhores Aplicações: Essencial quando combinada com sistemas especializados de sol de sílica e pós refratários para fundir aços inoxidáveis, superligas e componentes aeroespaciais complexos, nos quais a estabilidade dimensional não pode ser comprometida.
Vidro solúvel (silicato de sódio)
O vidro solúvel é uma formulação de silicato de sódio amplamente reconhecida pela sua capacidade de gelificação rápida e pelo baixo custo inicial. Acelera os ciclos de fabrico dos moldes, endurecendo através de catalisadores químicos ou da injeção de dióxido de carbono, em vez de depender de processos prolongados de secagem por evaporação.
- Principais vantagens: Formação rápida da casca, requisitos mínimos de infraestrutura de secagem e custos económicos das matérias-primas.
- Limitações: Menor refratariedade em comparação com os sistemas de sílica coloidal, maior tendência para se degradar sob cargas térmicas extremas e acabamento superficial mais grosseiro.
- Melhores Aplicações: Componentes estruturais sensíveis aos custos, ferragens de uso geral e peças fundidas em aço-carbono com tolerâncias dimensionais pouco exigentes.
Sistemas de silicato de etilo
O silicato de etilo é um aglutinante à base de álcool que endurece através de um mecanismo específico de hidrólise e condensação. Antes da otimização generalizada da sílica coloidal aquosa, era o padrão da indústria para a construção rápida de cascas cerâmicas.
- Principais vantagens: Secagem rápida ao ar, independentemente da humidade ambiente elevada, excelente compatibilidade da expansão térmica e desenvolvimento de elevada resistência em verde.
- Considerações sobre o processo: Envolve compostos orgânicos voláteis (COV) que exigem sistemas especializados de recuperação de solventes, ventilação e protocolos rigorosos de manuseamento ambiental.
- Melhores Aplicações: Ciclos de produção rápidos e vazamentos de ligas específicas que exigem uma estabilidade fiável da casca antes da sinterização, sem filas de espera prolongadas para a secagem.
Tecnologia de jato de aglutinante na fundição de precisão moderna
Utilizamos a tecnologia de jato de aglutinante para estabelecer uma ligação entre o fabrico digital e as operações tradicionais de fundição. Nesta configuração, a função fundamental do aglutinante na fundição de precisão passa de uma suspensão líquida em pasta para a deposição seletiva de gotículas de alta precisão. Em vez de mergulhar manualmente árvores de modelos em cera em banhos químicos, as cabeças de impressão projetam seletivamente agentes aglutinantes líquidos sobre camadas de materiais em pó cerâmico ou PMMA, gerando instantaneamente moldes ou modelos sacrificiais diretamente a partir de dados CAD.
Como a impressão por jato de aglutinante se integra à fundição por cera perdida
A integração da deposição aditiva de aglutinante elimina várias etapas voláteis na criação das carapaças. O aglutinante une regiões específicas de grãos refratários finos, camada a camada, formando quer o modelo descartável quer a própria carapaça cerâmica.
- Impressão direta de modelos: Imprimimos modelos de polímero sacrificiais que derretem ou se queimam de forma limpa durante o pré-aquecimento, comportando-se exatamente como ceras de fundição de alta qualidade, sem deixar resíduos de cinzas.
- Produção direta de carapaças: Ao projetar o aglutinante diretamente sobre materiais refratários, como areia de sílica ou de alumina, eliminamos por completo os ciclos convencionais de imersão, aplicação de estuque e secagem.
- Fluxo de trabalho simplificado: As nossas técnicas especializadas Serviços de fundição por cera perdida com impressão 3D para protótipos metálicos rápidos reduzem drasticamente os prazos de produção de várias semanas para apenas alguns dias, mantendo tolerâncias dimensionais extremamente rigorosas.
Produção rápida de modelos e moldes sem ferramentas
As ferramentas rígidas representam normalmente o maior custo inicial e o principal estrangulamento dos prazos de execução no processo de fundição por cera perdida.
- Custos de Ferramentas Zero: Produzimos carapaças prontas para produção e modelos complexos diretamente a partir de ficheiros de projeto 3D, eliminando a necessidade de dispendiosas matrizes de injeção em alumínio.
- Iteração Rápida: Quando uma equipa de engenharia atualiza o raio de concordância ou a espessura de uma parede, atualizamos o modelo digital e voltamos a imprimi-lo imediatamente, sem necessidade de retrabalhar as ferramentas nem de interromper a produção.
- Viabilidade de pequenas séries: A produção em pequenos volumes, os projetos de ferramentas provisórias e os protótipos de execução rápida tornam-se economicamente viáveis.
Liberdade de conceção para geometrias complexas
A moldagem convencional de modelos exige ângulos de saída, linhas de partição e extração de machos para desmoldar em segurança os componentes de cera. A impressão por jato de aglutinante liberta os engenheiros destas limitações subtrativas.
| Capacidade de conceção | Ferramentas convencionais | Método de Jato de Aglutinante |
|---|---|---|
| Ângulos de Demarcação | Obrigatório (normalmente entre 0,5° e 2°) | Não necessário (permite ângulos de saída de 0°) |
| Passagens Internas | Limitado pelas direções de extração e pelos machos cerâmicos | Altamente complexas, curvas e autoportantes |
| Paredes finas | Risco de enchimento incompleto ou de distorção do padrão | Paredes estruturais uniformes e de alta definição |
| Consolidação de peças | Conjuntos de várias peças soldados posteriormente | Geometrias de fundição monolíticas, de peça única |
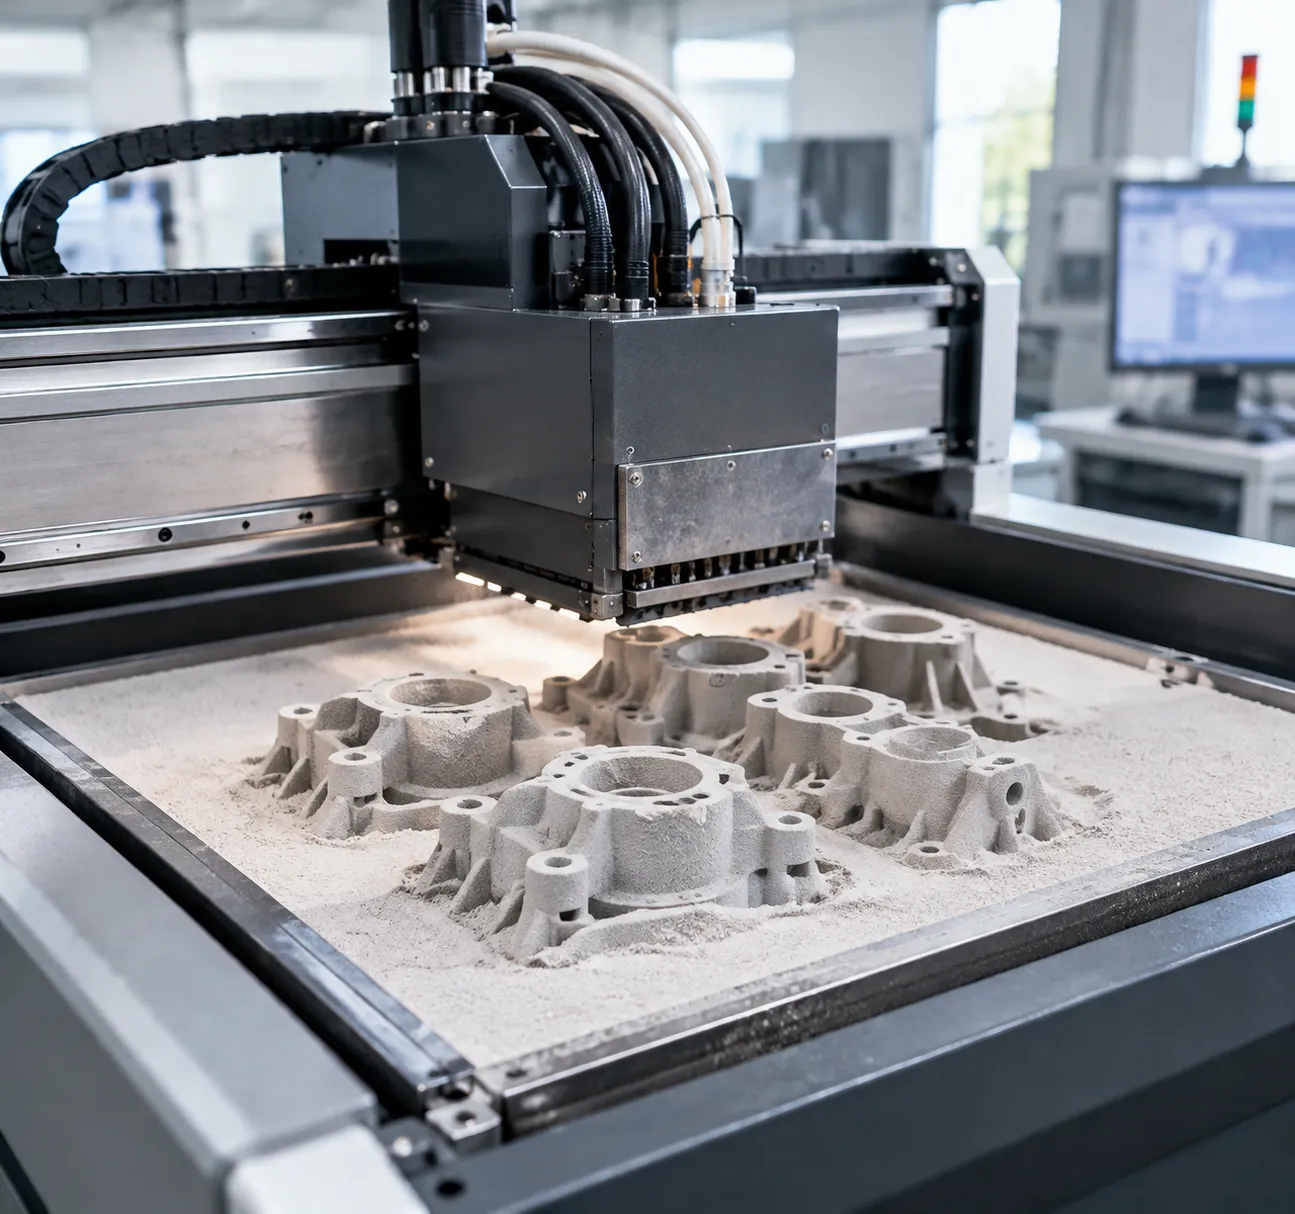
Ao controlar o volume de aglutinante e os padrões de deposição à escala micrométrica, garantimos uma resistência uniforme do molde em verde em topologias complexas, redes de treliças orgânicas e canais internos profundos. O resultado é um acabamento superficial liso e de elevada integridade, bem como um rendimento de fundição impecável em cada ciclo.
Como a função de aglutinação na fundição por cera perdida reduz os defeitos da casca cerâmica
O ajuste preciso da função de aglutinação na fundição por cera perdida permite-nos controlar diretamente o comportamento físico e térmico do molde. No fabrico de precisão, o aglutinante não é apenas um suporte passivo; é a base química ativa que determina a capacidade da casca cerâmica para manter a sua forma em condições extremas.
Minimização dos defeitos de fundição e das fissuras na casca cerâmica
As falhas da casca durante a desceragem e o vazamento são as principais causas de rejeição na fundição de precisão. Uma formulação adequada do aglutinante previne diretamente estes problemas:
- Eliminação da descamação e das inclusões: Um aglutinante de sílica coloidal bem equilibrado garante que os materiais refratários permaneçam firmemente aderidos à parede do molde, impedindo que fragmentos de cerâmica se desprendam e contaminem o metal fundido.
- Resistência às tensões durante a desceragem: A otimização da resistência em verde permite que a casca suporte a rápida expansão térmica da cera no interior das autoclaves sem a formação de microfissuras.
- Evacuação controlada de gases: O ajuste da permeabilidade da casca garante que os gases sejam libertados naturalmente através da parede do molde, evitando bolsas de ar retido, porosidade gasosa e bolhas superficiais.
Elevada resistência ao choque térmico e à pressão
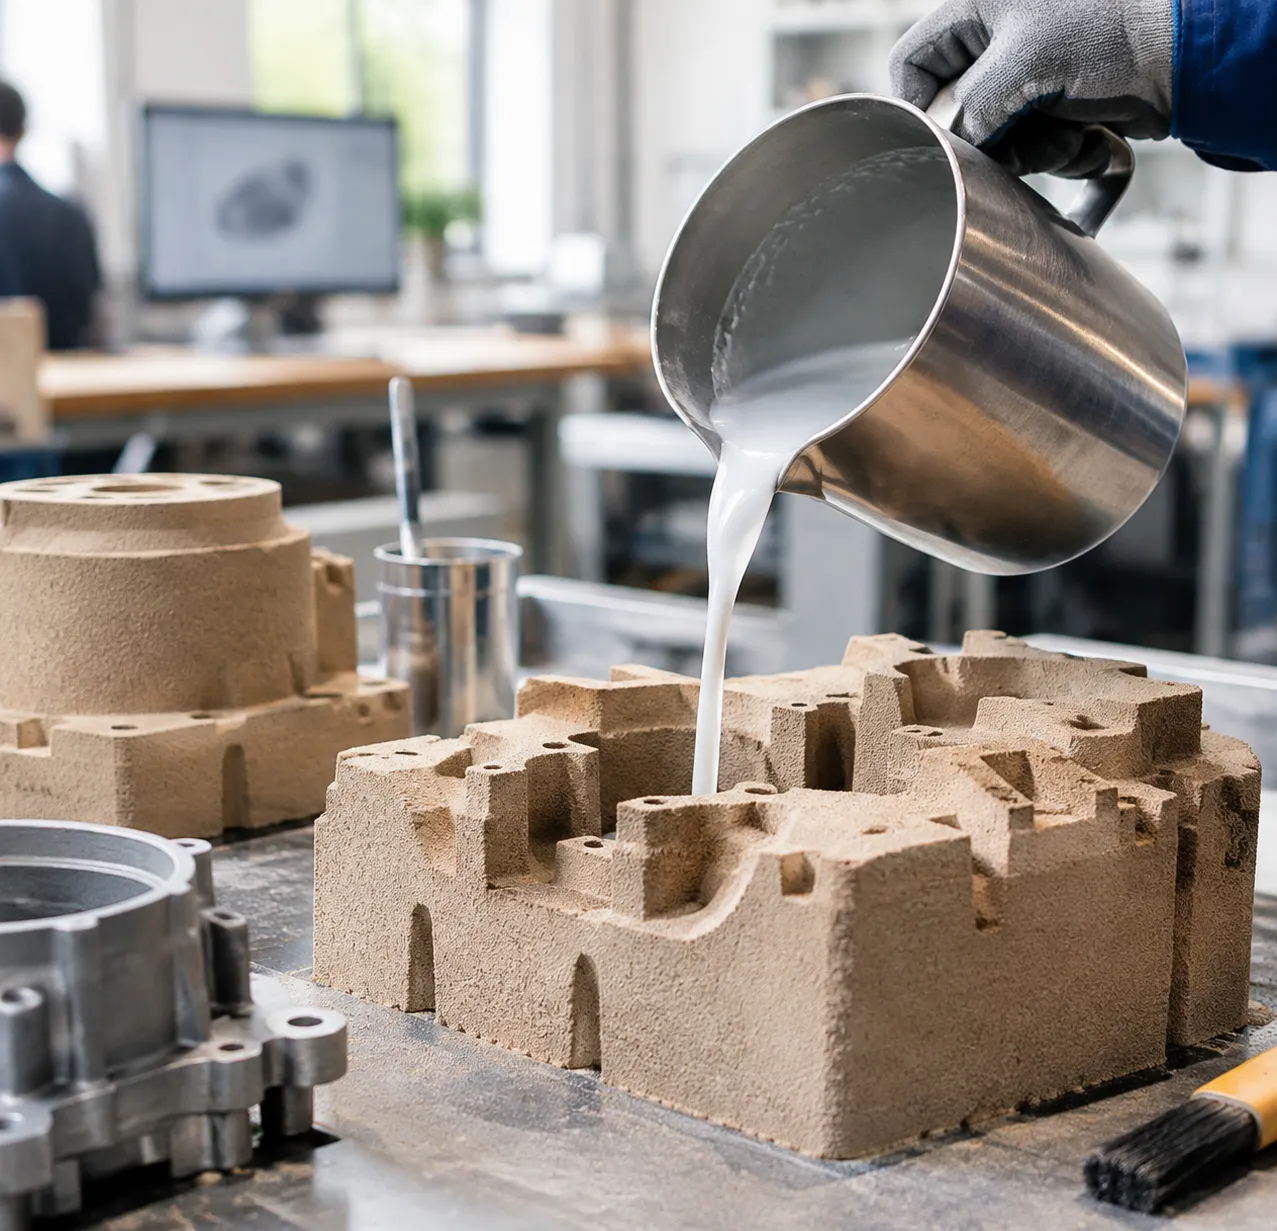
O vazamento de aço fundido, superligas ou metais reativos sujeita o molde a gradientes térmicos intensos e a uma enorme pressão metalostática. Quando o aglutinante atinge a sinterização completa durante a queima, forma uma matriz cerâmica rígida e quimicamente inerte.
Esta elevada resistência após a cozedura garante que as paredes da casca mantêm a sua integridade estrutural, sem deformações ou colapso sob o peso dos metais. Para as equipas de engenharia que trabalham com temperaturas de vazamento extremas, a consulta do nosso abrangente Alloy Guide for High Performance Alloys and Precision Casting ajuda a associar os comportamentos específicos de solidificação dos metais às especificações adequadas dos moldes refratários.
Melhoria da eficiência dos materiais e da relação custo-benefício
A estabilização do comportamento da barbotina reduz as taxas de rejeição e elimina correções secundárias dispendiosas nas fases posteriores do processo:
- Precisão de Forma Quase Final: A elevada rigidez do molde mantém a precisão dimensional dentro de ±0,005 polegadas, reduzindo as margens de sobremetal e os dispendiosos trabalhos de maquinagem CNC posteriores.
- Acabamento Superiore da Superfície Como Fundida: O revestimento uniforme com barbotina proporciona acabamentos superficiais de cerca de 125 Ra (3,2 µm), minimizando a necessidade de retificação manual, alisamento ou polimento químico.
- Maior vida útil do banho de barbotina: A monitorização adequada do pH e da temperatura preserva a estabilidade da barbotina, evitando a gelificação prematura e reduzindo o desperdício de matérias-primas.
Onde a função do aglutinante na fundição de precisão é importante na indústria
A fundição de precisão permite produzir peças metálicas com formas próximas das dimensões finais, nas quais a precisão dimensional e os canais internos complexos são requisitos indispensáveis. Em setores industriais críticos, o principal função dos aglutinantes no revestimento de fundição por cera perdida consiste em garantir que a casca cerâmica mantenha tanto a resistência em verde durante o manuseamento como a integridade estrutural a altas temperaturas durante o vazamento. Ao avaliar as capacidades do processo, a comparação de fundição de precisão vs fundição em areia demonstra por que motivo os componentes de hardware críticos para missões dependem da precisão do processo de fundição por cera perdida.
Componentes Aeroespaciais e de Defesa
Os componentes aeroespaciais exigem uma elevada relação resistência/peso e a capacidade de suportar ambientes térmicos extremos. Utilizamos a fundição de precisão para produzir componentes complexos, prontos para utilização em voo, a partir de superligas à base de níquel e cobalto, titânio e aço inoxidável:
- Pás e aletas de turbinas: Fundição com canais internos de arrefecimento complexos que não podem ser produzidos por maquinagem CNC subtrativa.
- Bocais de combustível e alojamentos de sensores: Geometrias de parede fina fabricadas com ângulos de saída nulos.
- Suportes Estruturais: Otimizados para reduzir o peso, mantendo uma densidade estrutural excecional e uma elevada resistência à fadiga.
O ligante mantém uma rigidez rigorosa do molde contra a pressão metalostática e o choque térmico, impedindo a presença de inclusões em superligas aeroespaciais de elevada especificação.
Implantes médicos e instrumentos cirúrgicos
Os equipamentos médicos exigem acabamentos superficiais impecáveis, tolerâncias rigorosas e materiais biocompatíveis. Utilizamos sistemas ligantes de sílica coloidal de elevada pureza para evitar reações entre o molde e o metal durante a fundição de aço inoxidável de qualidade cirúrgica, ligas de cobalto-crómio e titânio:
- Implantes Ortopédicos: Hastes femorais, articulações do joelho e placas ósseas com perfis próximos da forma final, adaptados aos requisitos anatómicos.
- Instrumentação Cirúrgica: Corpos de bisturis, pinças e alojamentos endoscópicos que exigem resistência à corrosão e durabilidade perante esterilizações repetidas.
- Invólucros para dispositivos implantáveis: Superfícies lisas e não porosas (~125 Ra / 3,2 µm ou melhores) que reduzem a necessidade de polimento manual secundário dispendioso.
Equipamentos automóveis e de produção de energia
Os sistemas automóveis de elevado desempenho e as turbinas industriais exigem peças duradouras, capazes de suportar pressões elevadas, fluidos corrosivos e temperaturas extremas. A combinação da fundição com a maquinagem secundária a partir de um de moldes industriais para fundição de precisão e CNC garante que as peças cumprem sempre as tolerâncias de montagem pretendidas:
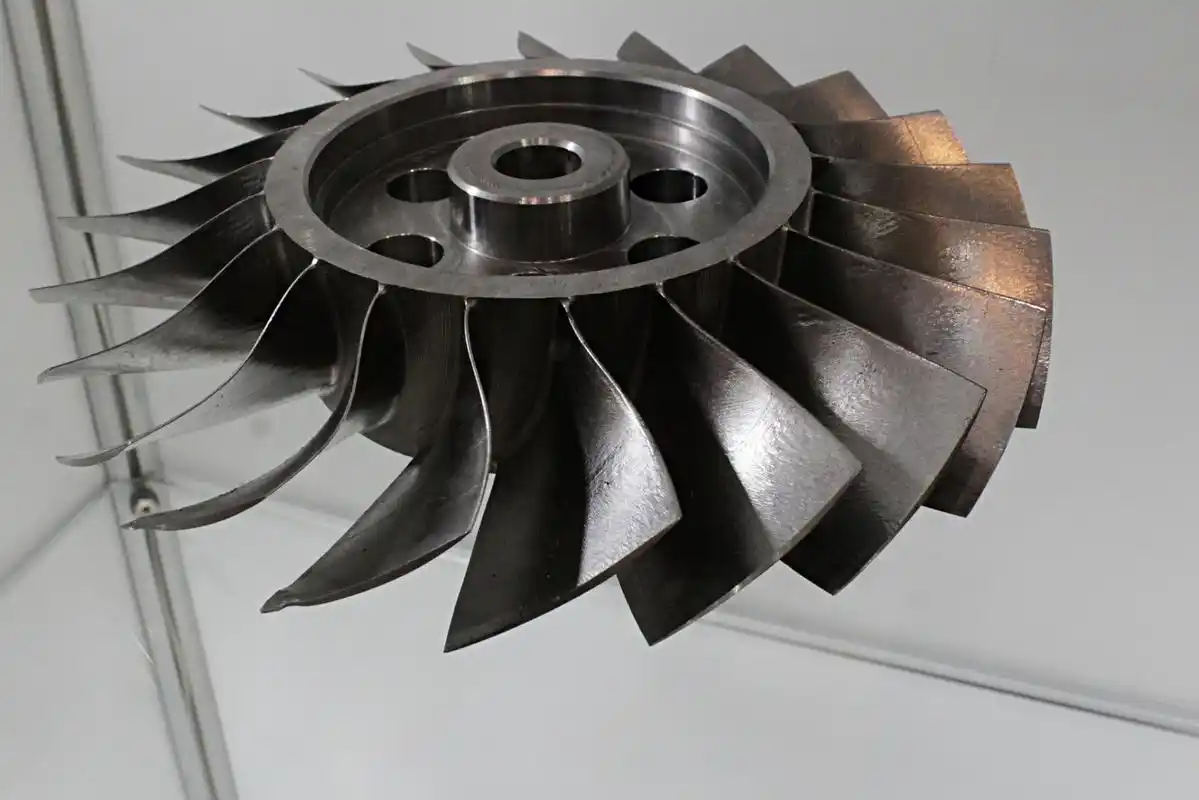
- Rodas e impulsores de turbocompressores: Componentes equilibrados e resistentes ao calor, concebidos para elevadas velocidades de rotação.
- Acessórios de escape e coletores: Componentes em aço fundido duradouros, resistentes a ciclos térmicos e à fissuração.
- Produção de energia de elevada potência: Impulsores de bombas de alta resistência, anéis de combustão de turbinas a gás e corpos de válvulas concebidos para funcionamento contínuo.
Ao otimizar o desempenho do aglutinante, garantimos uma permeabilidade e desagregabilidade fiáveis das carapaças, obtendo peças dimensionalmente estáveis com um desperdício mínimo de material.
Como selecionar o aglutinante adequado para a fundição por cera perdida
O principal função dos aglutinantes no revestimento de fundição por cera perdida consiste em unir os materiais refratários para que resistam ao manuseamento de metal fundido, mantendo simultaneamente uma elevada precisão dimensional. Ao escolher entre soluções aglutinantes, avaliamos três parâmetros práticos: dinâmica de vazamento, objetivos orçamentais e controlo da secagem.
| Sistema aglutinante | Ligas mais adequadas | Velocidade de secagem típica | Estabilidade Dimensional | Custo relativo |
|---|---|---|---|---|
| Silica Coloidal | Aços inoxidáveis, titânio, superligas | Moderada a lenta (humidade relativa controlada) | Excecional (tolerâncias rigorosas) | Moderado |
| Silicato de etilo | Aços ao carbono, aços de baixa liga | Rápida (gelificação química ou ao ar) | Alto | Mais alto |
| Vidro solúvel (silicato de sódio) | Aços ao carbono, ferro para aplicações não críticas | Muito rápido | Padrão | Baixo |
Tipo de liga e requisitos de temperatura de vazamento
A temperatura de vazamento e a reatividade química determinam qual o aglutinante que pode utilizar em segurança. Metais com pontos de fusão elevados, como as superligas de níquel, as ligas de cobalto e o titânio, reagem agressivamente com aglutinantes de qualidade inferior a temperaturas elevadas:
- Ligas de Alta Temperatura: Para aço inoxidável e superligas resistentes ao calor vazados acima de 1500 °C, o de elevada pureza sílica coloidal é a referência de excelência. Proporciona a resistência após a cozedura necessária para suportar a pressão metalostática e o choque térmico sem lascar nem se degradar. Pode consultar o nosso guia detalhado guia de ligas de fundição para compatibilizar as temperaturas de fusão com as especificações das carapaças.
- Ligas não ferrosas de baixo ponto de fusão: As ligas de alumínio e latão são vazadas a temperaturas significativamente mais baixas. Como a sinterização refratária a temperaturas elevadas não é tão crítica, os aglutinantes de presa rápida, que otimizam a desagregação da carapaça durante a desmoldação, são ideais.
- Reações interfaciais entre o metal e o molde: Os materiais fundidos reativos exigem sistemas aglutinantes quimicamente inertes para evitar defeitos superficiais, inclusões e o efeito casca de laranja na superfície da peça final.
Considerações sobre o Volume de Produção e os Custos
Os seus requisitos de volume determinam diretamente se a velocidade do processo ou o custo das matérias-primas deve ter prioridade:
- Produção de Alto Volume: Os sistemas de sílica à base de água oferecem uma longa vida útil da suspensão, baixas perdas por evaporação e um processamento contínuo seguro. Embora os tempos de secagem sejam mais longos, os túneis de secagem com transportadores permitem conciliar uma elevada capacidade de produção com taxas mínimas de rejeição.
- Prototipagem Rápida e Pequenas Séries: Os sistemas de gelificação rápida reduzem os prazos de entrega de protótipos urgentes. Eliminam vários dias de secagem, permitindo avançar diretamente para a eliminação da cera e a vazagem do metal ao produzir peças fundidas por cera perdida em pequenos volumes e com prazos apertados.
- Custos das Etapas Subsequentes: Um aglutinante mais barato conduz frequentemente a superfícies mais rugosas (acima de 125 Ra) e à erosão do molde, aumentando os custos da maquinagem CNC secundária. Investir num aglutinante estável reduz as peças rejeitadas e os custos de pós-processamento.
Tempo de Secagem e Fatores Ambientais
A fase de secagem gera diretamente a resistência em verde de que a casca cerâmica necessita antes de a cera ser derretida e removida:
- Controlo da Humidade e do Fluxo de Ar: A sílica coloidal endurece através da evaporação da água. Manter a humidade relativa entre 40% e 60%, juntamente com um fluxo de ar laminar, evita que a casca seque de forma irregular, fissure ou se deslamine.
- Bases à Base de Solventes versus Bases Aquosas: Os aglutinantes à base de álcool evaporam rapidamente em ambientes não controlados, mas libertam compostos orgânicos voláteis (COV) que exigem ventilação especializada e equipamento à prova de explosão. Os aglutinantes à base de água eliminam as emissões perigosas e mantêm-se estáveis durante longos períodos de produção.
- Estabilidade da Suspensão e pH: Manter o pH da suspensão e a temperatura do banho permite conservar o aglutinante em suspensão, evitando a gelificação prematura e garantindo uma permeabilidade uniforme da casca em cada imersão.