Was ist die Funktion des Bindemittels beim Feinguss?
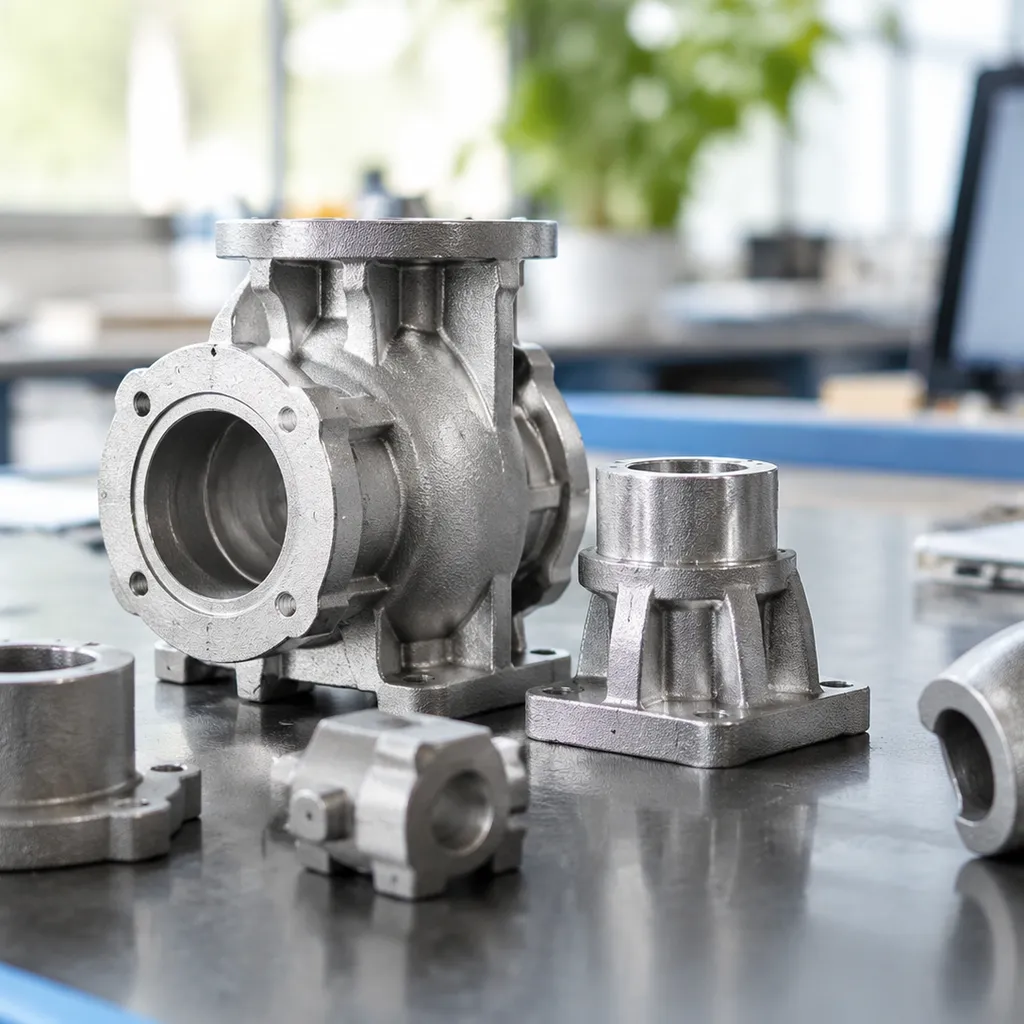
Der Feinguss, auch als Wachsausschmelzverfahren bekannt, ermöglicht die Herstellung komplexer Metallbauteile mit nahezu endkonturnaher Form, engen Toleranzen und hervorragender Oberflächenqualität[1]. Die Integrität des fertigen Gussteils hängt maßgeblich von der Form ab, die ihm seine Gestalt verleiht: einer hochwertigen keramischen Schale[2].
Verstehen der Funktion des Bindemittels beim Feinguss ist entscheidend für die Beherrschung des Schalenaufbaus, die Vermeidung von Fehlern und die Gesamtleistung des Gießprozesses.
Der Aufbau der keramischen Schale
Die Herstellung einer hochpräzisen Feingussform erfordert einen reproduzierbaren Tauchprozess in mehreren Schritten:
- Mustergestaltung: Opferwachsmodelle werden eingespritzt, geprüft und an einem zentralen Wachsanguss befestigt, sodass eine baumartige Struktur entsteht.
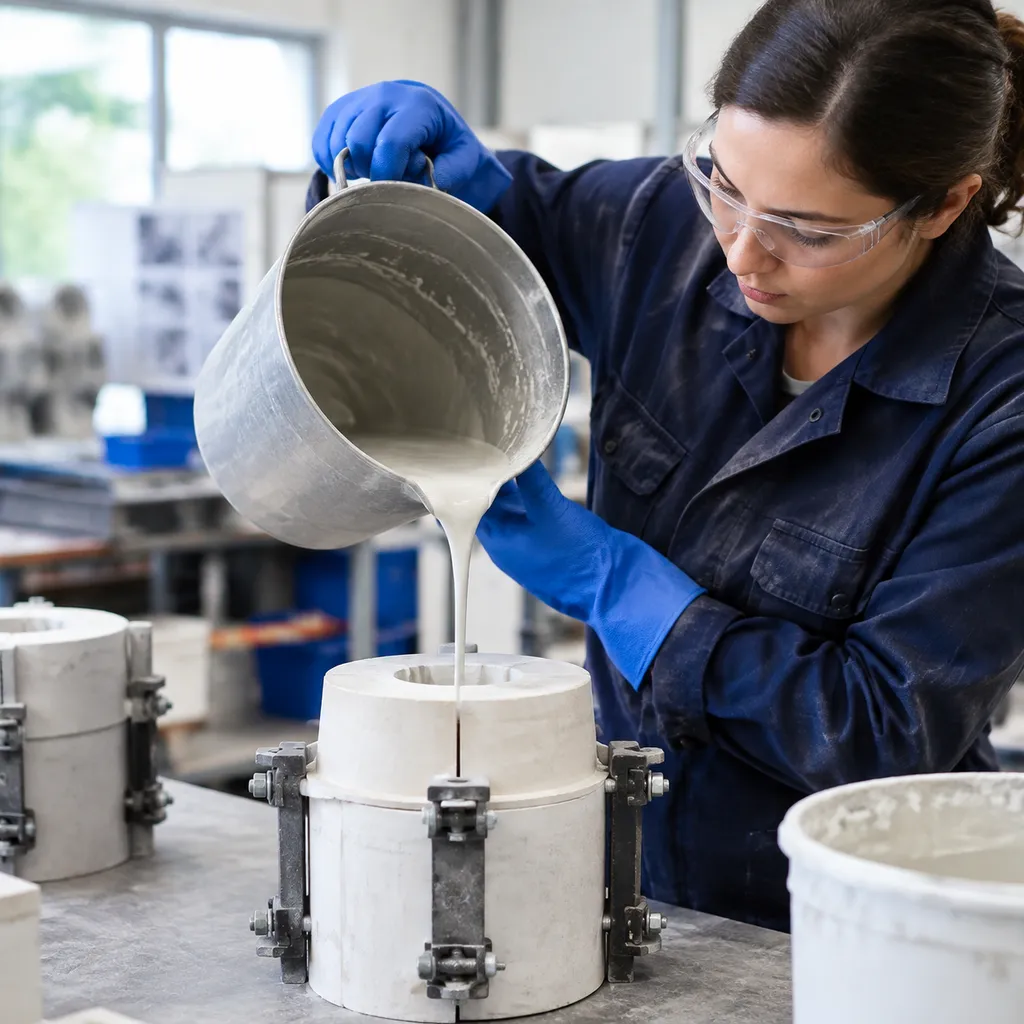
- Schlicker-Tauchbad: Die Wachsmodelleinheit wird in eine flüssige feuerfeste Schlickermasse getaucht, die flüssige Bindemittel (wie kolloidales Siliziumdioxid) und feine feuerfeste Mehle enthält.
- Besanden: Gröbere feuerfeste Körner werden mithilfe von Besandungsvorrichtungen oder Wirbelschichtanlagen auf die nasse Schlickerschicht aufgebracht.
- Kontrollierte Trocknung: Jede Schicht durchläuft streng kontrollierte Trocknungszyklen, bei denen Luftströmung, Temperatur und relative Luftfeuchtigkeit dafür sorgen, dass das Bindemittel aushärtet und die feuerfesten Materialien miteinander verbindet.
- Wiederholung: Die Tauch-, Besandungs- und Trocknungszyklen werden mehrmals wiederholt, um eine ausreichende Wandstärke und strukturelle Festigkeit aufzubauen, bevor die Entwachsung und das Ausbrennen bei hohen Temperaturen erfolgen.
Warum Bindemittel bei der Formherstellung unverzichtbar sind
Das Bindemittel bildet das chemische Rückgrat des gesamten Formherstellungsprozesses. Ohne ein präzise abgestimmtes Bindemittelsystem können feuerfeste Pulver weder an der glatten Wachsoberfläche haften noch eine zusammenhängende keramische Barriere bilden.
| Funktion des Bindemittels | Direkte Auswirkungen auf die Formqualität |
|---|---|
| Schlickersuspension | Hält hochdichte feuerfeste Mehle gleichmäßig in Schwebe und verhindert das Absetzen sowie eine ungleichmäßige Schichtverteilung. |
| Benetzung der Formkonturen | Verringert die Oberflächenspannung der Flüssigkeit, um jedes noch so feine Detail und jede Hinterschneidung präzise abzubilden, ohne Hohlräume oder Luftblasen zu bilden. |
| Kohäsive Matrix | Verbindet die Stuckkörner chemisch mit den Keramikmehlpartikeln und erzeugt eine feste, nicht bröckelnde Schalenstruktur. |
| Mechanische Belastbarkeit | Entwickelt eine ausreichende frühe Bindungsfestigkeit, um den mechanischen Belastungen bei der Handhabung und dem Druck beim Entwachsen im Autoklaven standzuhalten. |
Durch die Steuerung der Suspensions-, Haftungs- und Bindungsphasen bei der Formenherstellung bestimmen Bindemittel unmittelbar, ob eine Keramikschale den extremen thermischen und mechanischen Belastungen beim Metallguss standhält.
Kernfunktionen von Bindemitteln beim Feinguss
In unseren Gießereiprozessen dient das Bindemittel als wichtigster chemischer Klebstoff, der die Keramikschale zusammenhält. Ein geeignetes Funktion des Bindemittels beim Feinguss gewährleistet, dass die Schlickermasse eine durchgehende, fehlerfreie Form bildet, die den hohen thermischen und mechanischen Belastungen beim Metallguss standhält.
Bindung feuerfester Materialien für die Integrität der Schale
Die Hauptaufgabe des flüssigen Bindemittels – typischerweise kolloidales Siliziumdioxid oder eine Ethylsilikatlösung – besteht darin, feine feuerfeste Materialien gleichmäßig in der Tauchschlickermasse in Schwebe zu halten. Bei jedem einzelnen Schlickerauftrag Zyklus: Es benetzt das verlorene Wachsmodell gleichmäßig, beseitigt Lufteinschlüsse und bindet grobe Stuckkörner zu einer zusammenhängenden, fest verbundenen Matrix.
Gewährleistung der erforderlichen Grünfestigkeit und Brennfestigkeit
Eine Formschale muss zwei unterschiedliche Phasen mechanischer Belastung überstehen:
- Grünfestigkeit: Während der Trocknung bei Umgebungstemperatur und der ersten Handhabung bildet das Bindemittel physische Brücken zwischen den Keramikpartikeln[4]. Diese Grünfestigkeit verhindert das Versagen der Formwand und Risse in der Formschale, wenn sich das Wachs beim Entwachsen im Autoklaven schnell ausdehnt.
- Brennfestigkeit: Wenn wir die keramische Formschale auf hohe Temperaturen vorwärmen, versintert das Bindemittel mit den feuerfesten Mehlen und bildet eine extrem starre keramische Bindung, die dem statischen Druck und den Turbulenzen der einströmenden geschmolzenen Legierung standhält.
Bestimmung der Formschalendurchlässigkeit und thermischen Stabilität
Durch die Abstimmung der Bindemittelanteile lässt sich die Mikroporosität der gebrannten Form steuern. Eine kontrollierte Schalendurchlässigkeit zu beeinträchtigen Durchlässigkeit ermöglicht es eingeschlossener Luft und Gasen aus dem Kern, während des Gießvorgangs ungehindert zu entweichen, wodurch Gaseinschlüsse und Lunker durch Gasblasen direkt vermieden werden. Darüber hinaus gewährleistet ein stabiles Bindemittelnetzwerk eine hohe Festigkeit bei hohen Temperaturen und großen Temperaturunterschieden. Dies ist entscheidend beim Gießen von Hochtemperaturlegierungen, wie in unserem Leitfaden zu den besten Gießmetallen.
Gewährleistung von Maßgenauigkeit und einer feinen Oberflächenbeschaffenheit
Das Bindemittel steuert die Dichte der primären Schlickerschicht auf der Wachsoberfläche. Eine gleichmäßige, stabile Bindemittelmatrix gewährleistet:
- Außergewöhnlich Oberflächenfinish (typischerweise 125 Ra / 3,2 µm oder glatter).[3]
- Eng Maßgenauigkeit innerhalb von ±0,005 Zoll (±0,1 mm).[3]
- Eine echte endkonturnahe Fertigung, die kostspielige nachgelagerte CNC-Bearbeitungsschritte auf ein Minimum reduziert.
Gängige Bindemitteltypen im Feinguss
Die Wahl des richtigen Bindemittelsystems bestimmt die gesamte Strategie zum Aufbau der Form. In unseren Gießereibetrieben entscheidet die Funktion des Bindemittels im Feinguss darüber, wie gut die keramische Formschale extremen Gießtemperaturen standhält und gleichzeitig enge Maßtoleranzen einhält. Verschiedene Bindemittelchemien bieten unterschiedliche Kompromisse zwischen Kosten, Zykluszeiten und mechanischer Festigkeit.
Kolloidale Kieselsäure (Kieselsäure-Sol)
Kolloidale Kieselsäure ist eine wässrige Suspension mikroskopisch kleiner Kieselsäurepartikel und unsere erste Wahl für Präzisionsbauteile.[5].
- Wichtigste Stärken: Hervorragende Festigkeit nach dem Brennen, hohe Beständigkeit gegen Temperaturschocks und glatte Oberflächen mit einer Rauheit von bis zu 125 Ra (3,2 µm).
- Prozessdynamik: Erfordert eine kontrollierte relative Luftfeuchtigkeit (RH) während der Trocknung, um eine ordnungsgemäße Vernetzung zwischen den Schlickerschichten sicherzustellen.
- Beste Anwendungen: Unverzichtbar in Kombination mit speziellen Kieselsäure-Sol- und Feuerfestpulversystemen für den Guss von rostfreien Stählen, Superlegierungen und komplexen Luft- und Raumfahrtkomponenten, bei denen die Maßstabilität nicht beeinträchtigt werden darf.
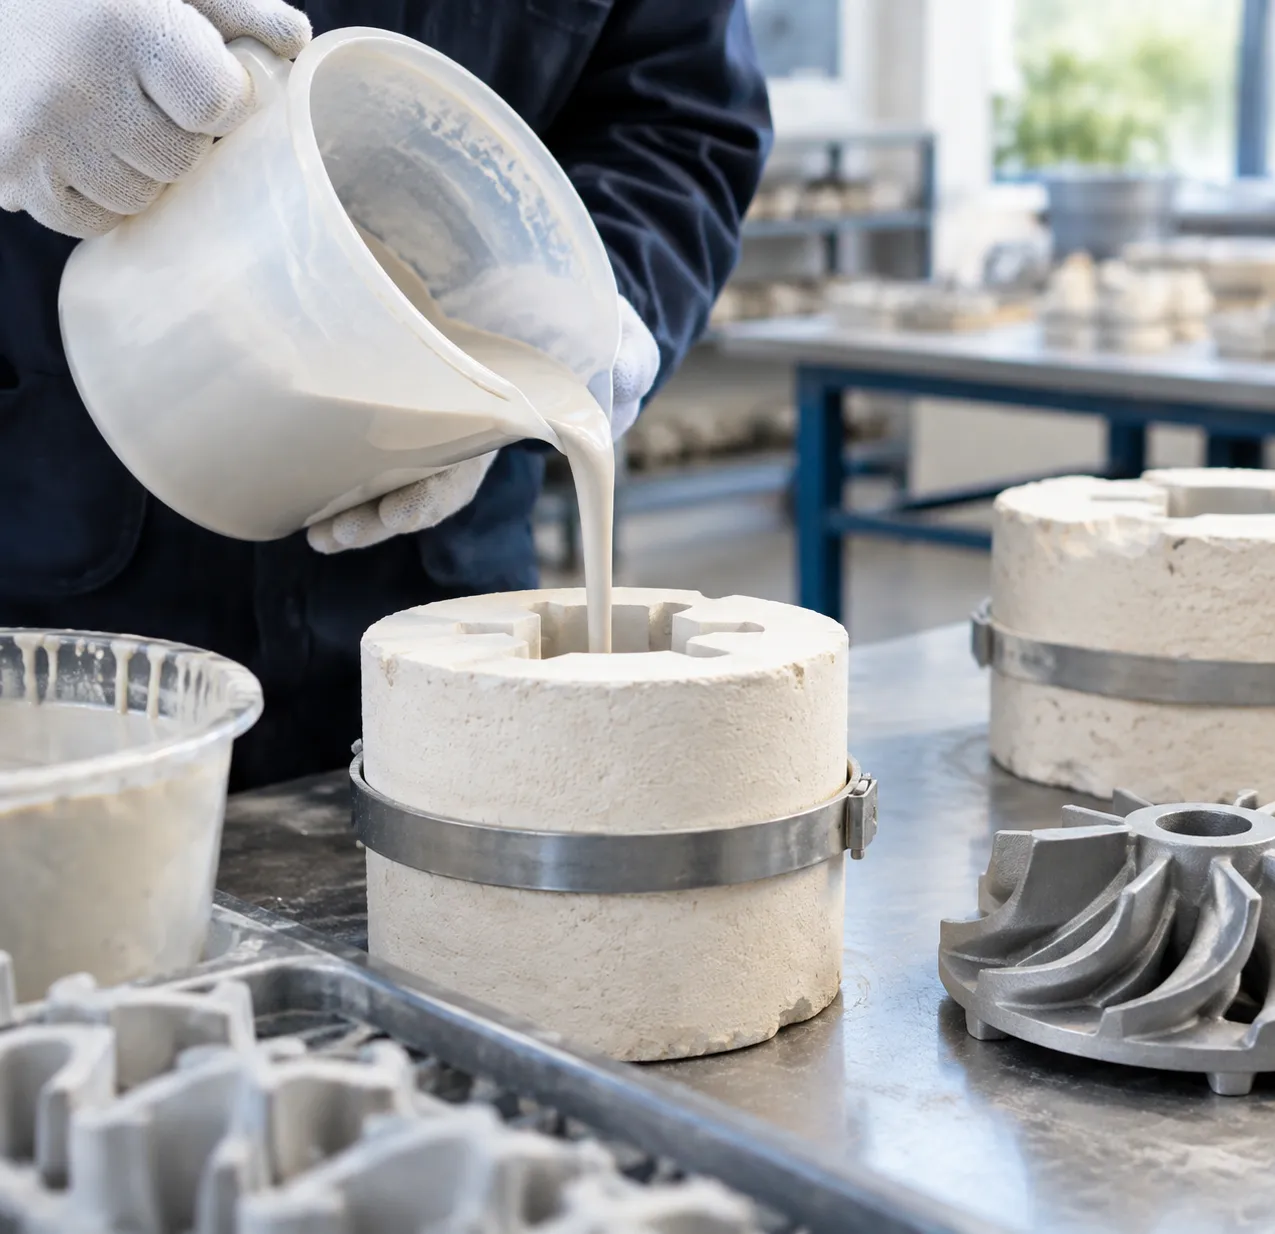
Wasserglas (Natriumsilikat)
Wasserglas ist eine Natriumsilikatformulierung, die weithin für ihre schnelle Gelbildung und niedrigen Anfangskosten bekannt ist. Es beschleunigt die Formherstellungszyklen, indem es durch chemische Katalysatoren oder die Begasung mit Kohlendioxid aushärtet, anstatt eine langwierige Verdunstungstrocknung zu erfordern.
- Wichtigste Stärken: Schneller Schalenaufbau, minimaler Bedarf an Trocknungsinfrastruktur und kostengünstige Rohmaterialien.
- Einschränkungen: Geringere Feuerfestigkeit im Vergleich zu kolloidalen Systemen, höhere Neigung zum Abbau unter extremen thermischen Belastungen und gröbere Oberflächenbeschaffenheit.
- Beste Anwendungen: Kostenempfindliche Strukturbauteile, allgemeine Metallteile und Gussteile aus Kohlenstoffstahl mit großzügigen Maßtoleranzen.
Ethylsilikat-Systeme
Ethylsilikat ist ein alkoholbasierter Binder, der durch einen spezifischen Hydrolyse- und Kondensationsmechanismus aushärtet. Vor der weitverbreiteten Optimierung wässriger kolloidaler Kieselsäure diente es als Industriestandard für den schnellen Schalenaufbau.
- Wichtigste Stärken: Schnelle Lufttrocknung unabhängig von hoher Umgebungsfeuchtigkeit, hervorragende Anpassung an die Wärmeausdehnung und ausgeprägte Grünfestigkeit.
- Prozessüberlegungen: Enthält flüchtige organische Verbindungen (VOCs), die spezielle Lösungsmittelrückgewinnungssysteme, Belüftung und strenge Umweltschutzmaßnahmen bei der Handhabung erfordern.
- Beste Anwendungen: Produktionsläufe mit kurzen Zykluszeiten und spezielle Legierungsgüsse, bei denen eine zuverlässige Stabilität der Schale vor dem Sintern ohne lange Trocknungswartezeiten erforderlich ist.
Binder-Jetting-Technologie im modernen Feinguss
Wir nutzen die Binder-Jetting-Technologie, um die digitale Fertigung mit traditionellen Gießereiprozessen zu verbinden. Bei diesem Verfahren wandelt sich die grundlegende Funktion des Bindemittels beim Feinguss von einer flüssigen Schlickersuspension hin zu einer hochpräzisen, selektiven Tröpfchenablagerung. Anstatt Wachsmodelle manuell in chemische Bäder einzutauchen, tragen Druckköpfe flüssige Bindemittel gezielt Schicht für Schicht auf Pulverbettmaterialien aus Keramik oder PMMA auf und erzeugen so unmittelbar Formen oder verlorene Modelle direkt aus CAD-Daten.
Integration des Binder-Jetting-Verfahrens in den Feinguss
Die Integration der additiven Bindemittelauftragung macht mehrere fehleranfällige Schritte bei der Schalenherstellung überflüssig. Das Bindemittel verbindet gezielt bestimmte Bereiche feiner feuerfester Körner Schicht für Schicht und baut dabei entweder das verlorene Modell oder die Keramikschale selbst auf.
- Direkter Musterdruck: Wir drucken Opfermodelle aus Polymer, die während des Vorwärmens sauber schmelzen oder ausbrennen und sich wie hochwertiges Gießereiwachs verhalten, ohne Ascherückstände zu hinterlassen.
- Direkte Schalenherstellung: Durch das direkte Auftragen von Bindemittel auf feuerfeste Materialien wie Quarz- oder Aluminiumoxidsande umgehen wir die herkömmlichen Tauch-, Besandungs- und Trocknungszyklen vollständig.
- Optimierter Arbeitsablauf: Unsere spezialisierten 3D-Druck-Dienstleistungen für den Feinguss zur schnellen Herstellung von Metallprototypen verkürzen die Produktionsvorlaufzeiten drastisch von Wochen auf Tage und gewährleisten dabei äußerst enge Maßtoleranzen.
Werkzeuglose schnelle Herstellung von Modellen und Formen
Harte Werkzeuge stellen im Wachsausschmelzverfahren in der Regel den größten anfänglichen Kostenfaktor und den entscheidenden Engpass bei den Vorlaufzeiten dar.
- Keine Werkzeugkosten: Wir fertigen produktionsreife Gießschalen und komplexe Modelle direkt aus 3D-Konstruktionsdateien und machen dadurch teure Aluminium-Spritzgießwerkzeuge überflüssig.
- Schnelle Iteration: Wenn ein Entwicklungsteam einen Verrundungsradius oder eine Wandstärke ändert, aktualisieren wir das digitale Modell und drucken es sofort erneut, ohne Werkzeugänderungen oder Produktionsausfallzeiten.
- Wirtschaftlichkeit bei Kleinserien: Kleinserienfertigung, Projekte mit Überbrückungswerkzeugen und schnell umsetzbare Prototypen werden wirtschaftlich realisierbar.
Gestaltungsfreiheit für komplexe Geometrien
Beim herkömmlichen Formenbau sind Entformungsschrägen, Trennlinien und Kernzüge erforderlich, um Wachsbauteile sicher aus der Form zu lösen. Das Binder-Jetting-Verfahren befreit Ingenieure von diesen fertigungstechnischen Einschränkungen.
| Konstruktionsmöglichkeiten | Konventioneller Werkzeugbau | Binder-Jetting-Verfahren |
|---|---|---|
| Entformungswinkel | Erforderlich (typischerweise 0,5° bis 2°) | Nicht erforderlich (Entformungsschrägen von 0° werden unterstützt) |
| Innere Passagen | Begrenzt durch Zugrichtungen und Keramikkerne | Hochkomplex, gekrümmt und selbsttragend |
| Dünne Wände | Risiko unvollständiger Formfüllung oder Musterverzerrung | Gleichmäßige, hochpräzise Strukturwände |
| Bauteilkonsolidierung | Mehrteilige Baugruppen, die anschließend verschweißt werden | Einteilige, monolithische Gussgeometrien |
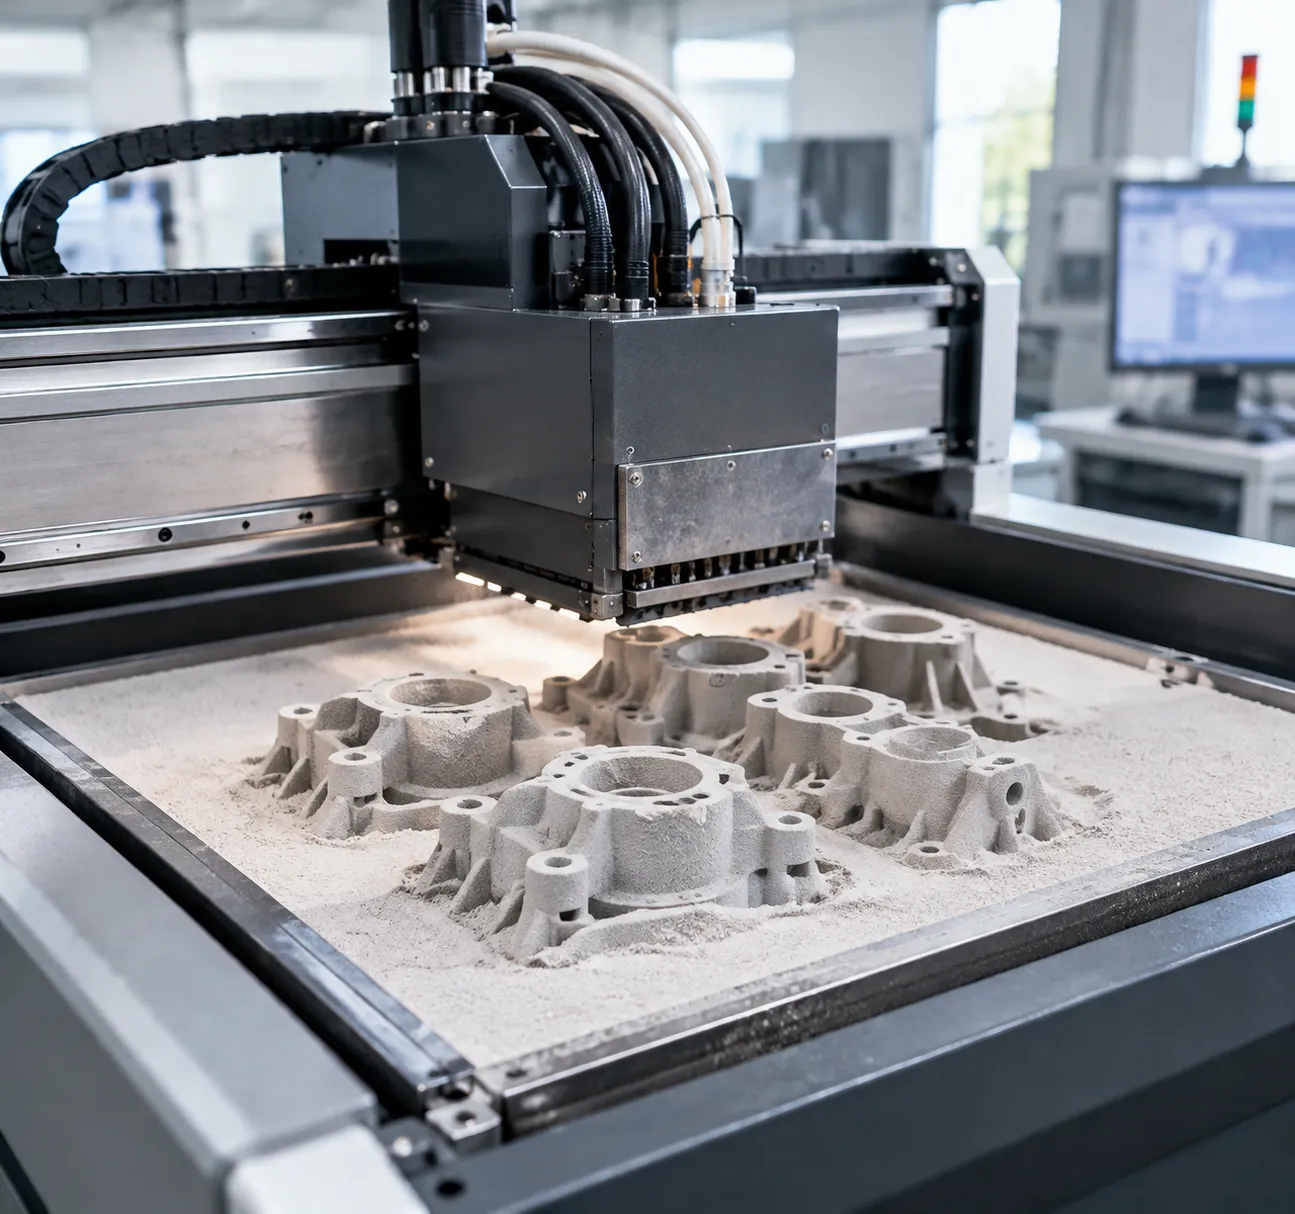
Durch die Steuerung des Bindervolumens und der Auftragungsmuster im Mikrometerbereich gewährleisten wir eine gleichmäßige Grünfestigkeit in komplexen Topologien, organischen Gitterstrukturen und tiefen Innenkanälen. Das Ergebnis ist eine glatte, hochwertige Oberflächenbeschaffenheit und eine einwandfreie Gussausbeute in jedem einzelnen Zyklus.
Wie die Abstimmung der Bindemittelfunktion beim Feinguss Schalenfehler reduziert
Durch die Feinabstimmung der Bindemittelfunktion beim Feinguss können wir das physikalische und thermische Verhalten der Form direkt steuern. In der Präzisionsfertigung ist das Bindemittel nicht nur ein passives Trägermedium, sondern die aktive chemische Grundlage, die bestimmt, wie gut eine Keramikschale unter extremen Bedingungen ihre Form behält.
Minimierung von Gussfehlern und Schalenrissen
Schalenversagen während der Entwachsung und des Gießens ist die Hauptursache für Ausschuss beim Präzisionsguss. Die richtige Bindemittelformulierung verhindert diese Probleme direkt:
- Vermeidung von Abplatzungen und Einschlüssen: Ein ausgewogenes kolloidales Kieselsäurebindemittel sorgt dafür, dass die feuerfesten Materialien fest an der Formwand haften bleiben und keine Keramikpartikel in das geschmolzene Metall gelangen.
- Widerstandsfähigkeit gegenüber Entwachsungsspannungen: Durch die Optimierung der Grünfestigkeit kann die Schale der schnellen thermischen Ausdehnung des Wachses im Autoklaven standhalten, ohne Mikrorisse zu bilden.
- Kontrollierte Gasabführung: Durch die Optimierung der Schalenpermeabilität wird sichergestellt, dass Gase auf natürliche Weise durch die Formwand entweichen können. Dadurch werden eingeschlossene Luftblasen, Gasporosität und Oberflächenblasen verhindert.
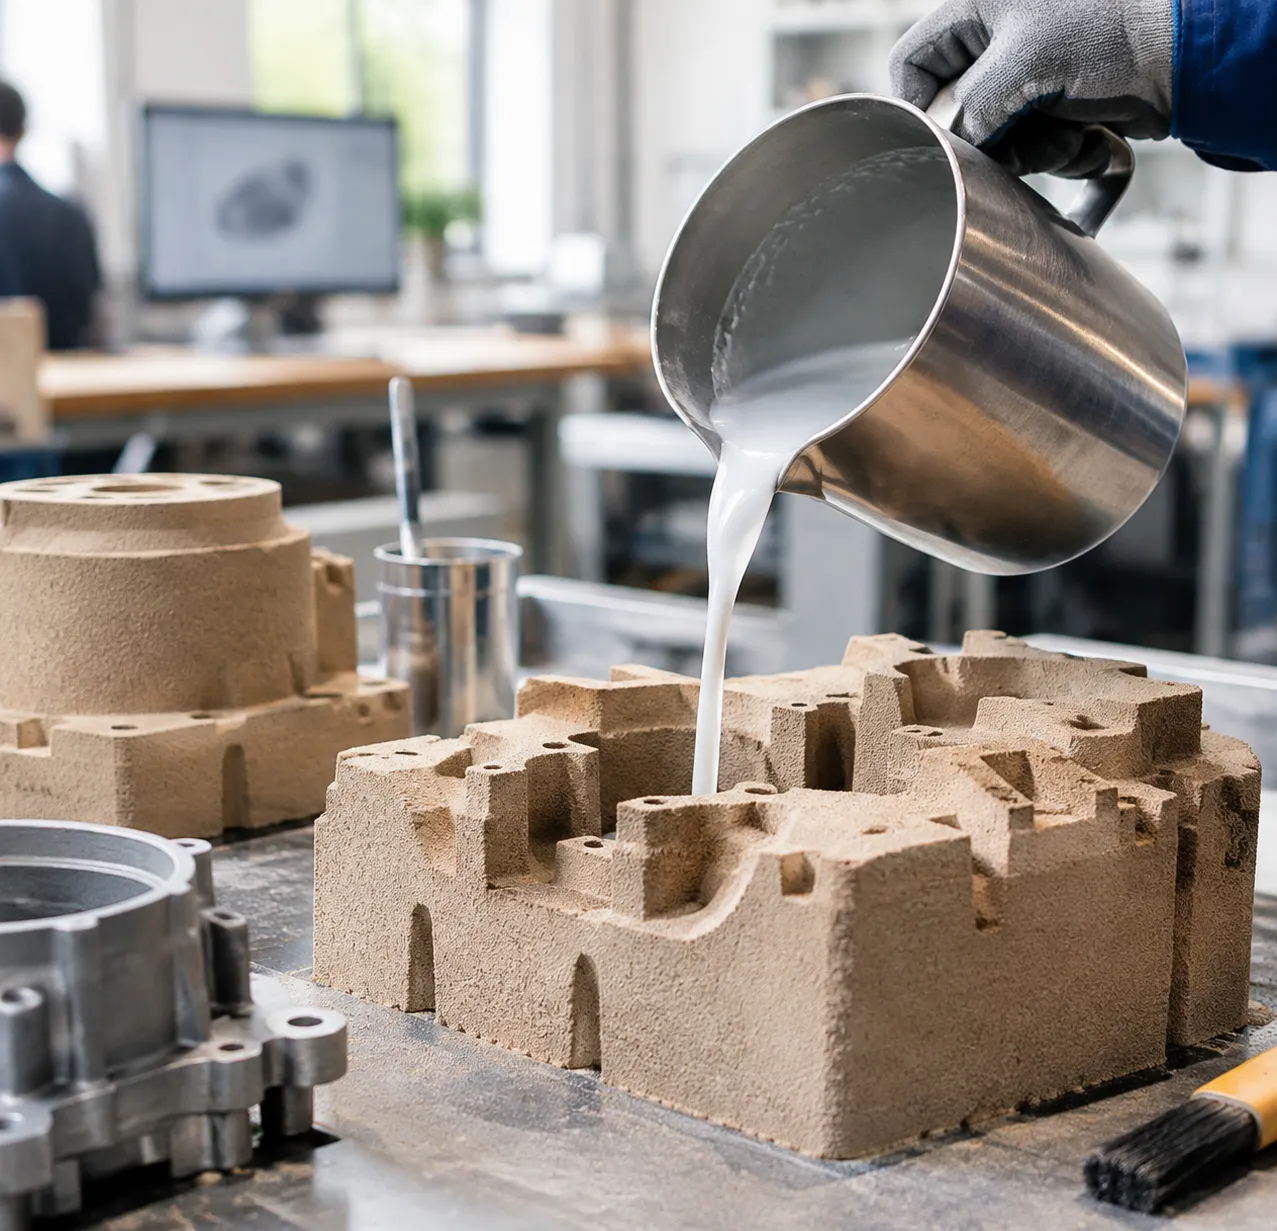
Hohe Temperaturwechsel- und Druckbeständigkeit
Beim Gießen von flüssigem Stahl, Superlegierungen oder reaktiven Metallen ist die Form extremen Temperaturgradienten und einem enormen metallostatischen Druck ausgesetzt. Wenn das Bindemittel während des Ausbrennens vollständig sintert, entsteht eine starre, chemisch inerte Keramikmatrix.
Diese hohe Festigkeit nach dem Brennen gewährleistet, dass die Schalenwände ihre strukturelle Integrität bewahren, ohne sich unter dem Gewicht des Metalls auszubeulen oder zusammenzubrechen. Für Entwicklungsteams, die mit extremen Gießtemperaturen arbeiten, bietet die Konsultation unserer umfassenden Alloy Guide for High Performance Alloys and Precision Casting eine fundierte Grundlage, um das spezifische Erstarrungsverhalten verschiedener Metalle den geeigneten feuerfesten Formenspezifikationen zuzuordnen.
Verbesserte Materialeffizienz und Kosteneffektivität
Die Stabilisierung des Verhaltens der Schlicker reduziert die Ausschussquote und macht kostspielige nachträgliche Korrekturen überflüssig:
- Nahe-Netz-Formgenauigkeit: Eine hohe Formsteifigkeit gewährleistet die Maßgenauigkeit innerhalb von ±0,005 Zoll und ermöglicht geringere Bearbeitungszugaben sowie eine Reduzierung der Kosten für die nachträgliche CNC-Bearbeitung.
- Hervorragende Oberflächenqualität im Gusszustand: Eine gleichmäßige Schlickerbeschichtung ermöglicht Oberflächenrauheiten von etwa 125 Ra (3,2 µm) und minimiert dadurch manuelles Schleifen, Egalisieren und chemisches Polieren.
- Längere Standzeit des Schlickerbads: Die ordnungsgemäße Überwachung von pH-Wert und Temperatur erhält die Stabilität des Schlickers, verhindert vorzeitige Gelierung und reduziert den Rohstoffverlust.
Anwendungsbereiche der Bindemittelfunktion beim Feinguss in der Industrie
Der Feinguss ermöglicht die Herstellung nahezu endkonturnaher Metallteile, bei denen Maßgenauigkeit und komplexe innere Kanäle unverzichtbar sind. In kritischen Industriezweigen besteht die zentrale Funktion des Bindemittels beim Feinguss darin, sicherzustellen, dass die Keramikschale sowohl während der Handhabung über ausreichende Grünfestigkeit als auch während des Gießens über eine hohe strukturelle Stabilität bei hohen Temperaturen verfügt. Beim Vergleich der Prozessfähigkeiten zeigt ein Vergleich von Investmentguss vs. Sandguss warum sicherheitskritische Komponenten auf die Präzision des Wachsausschmelzverfahrens angewiesen sind.
Luft- und Raumfahrt- und Verteidigungskomponenten
Komponenten für die Luft- und Raumfahrt erfordern ein hohes Festigkeits-Gewichts-Verhältnis und die Fähigkeit, extremen thermischen Bedingungen standzuhalten. Wir nutzen den Feinguss zur Herstellung komplexer, flugtauglicher Bauteile aus nickel- und kobalthaltigen Superlegierungen, Titan und Edelstahl:
- Turbinenschaufeln und Leitschaufeln: Mit komplexen inneren Kühlkanälen gegossen, die sich durch spanende CNC-Bearbeitung nicht herstellen lassen.
- Kraftstoffdüsen und Sensorgehäuse: Dünnwandige Geometrien, gefertigt ohne Entformungsschrägen.
- Strukturelle Halterungen: Optimiert zur Gewichtsreduzierung bei gleichzeitig außergewöhnlicher struktureller Dichte und Ermüdungsbeständigkeit.
Das Bindemittel gewährleistet eine hohe Formsteifigkeit gegenüber metallostatischem Druck und Temperaturschocks und verhindert so, dass Einschlüsse in hochspezifizierte Superlegierungen für die Luft- und Raumfahrt gelangen.
Medizinische Implantate und chirurgische Instrumente
Medizinische Geräte erfordern makellose Oberflächen, enge Toleranzen und biokompatible Materialien. Wir setzen auf kolloidale Kieselsäure-Bindersysteme mit hoher Reinheit, um Reaktionen zwischen Form und Metall beim Gießen von chirurgischem Edelstahl, Kobalt-Chrom-Legierungen und Titan zu vermeiden:
- Orthopädische Implantate: Hüftschäfte, Kniegelenkkomponenten und Knochenplatten mit endkonturnahen Profilen, die den anatomischen Anforderungen entsprechen.
- Chirurgische Instrumentierung: Skalpellgriffe, Pinzetten und Gehäuse für Endoskope, die Korrosionsbeständigkeit und Langlebigkeit bei wiederholter Sterilisation erfordern.
- Implantierbare Gehäuse: Glatte, porenfreie Oberflächen (~125 Ra / 3,2 µm oder besser), die kostspieliges manuelles Nachpolieren reduzieren.
Automobiltechnik und Energieerzeugungsanlagen
Hochleistungsfähige Automobilsysteme und Industrieturbinen erfordern langlebige Bauteile, die hohen Drücken, korrosiven Flüssigkeiten und extremen Temperaturen standhalten. Durch die Kombination von Gießen mit einer nachgelagerten mechanischen Bearbeitung aus einem Unternehmen für industrielle Formen für Präzisionsguss und CNC wird sichergestellt, dass die Bauteile jedes Mal die vorgegebenen Montagetoleranzen einhalten:
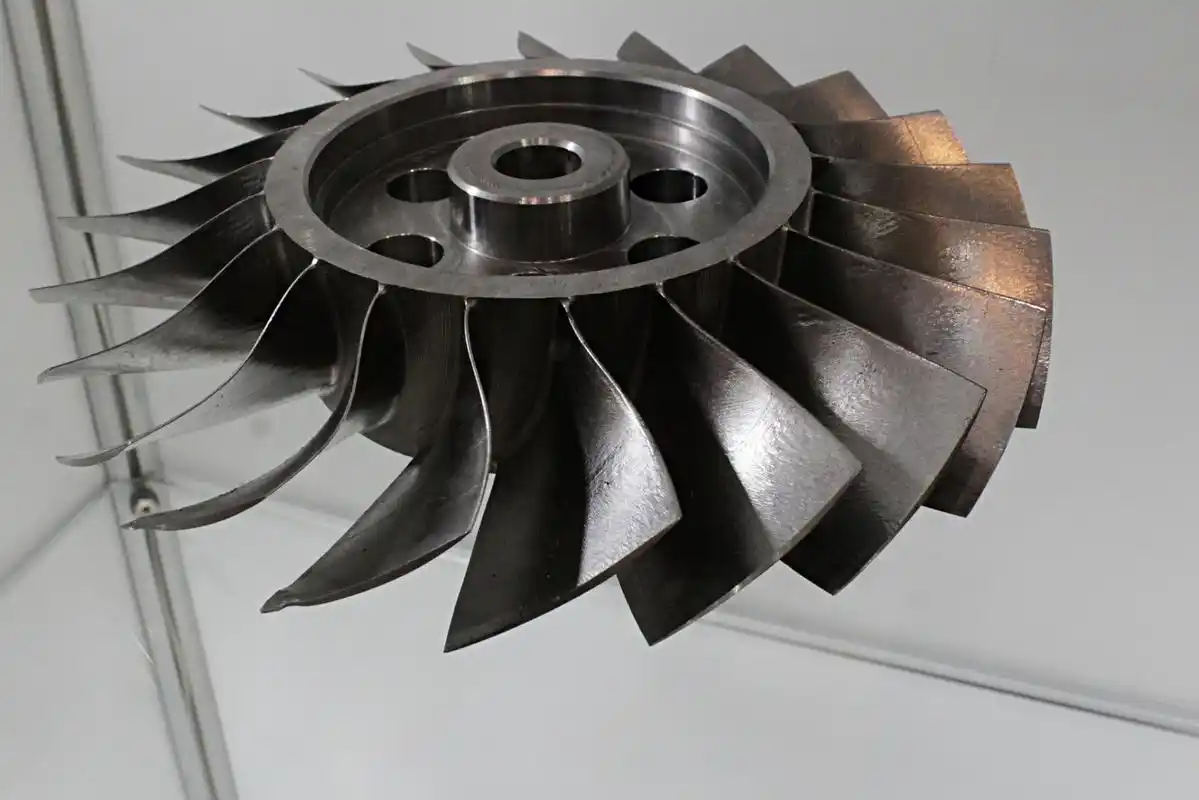
- Turboladerräder und Laufräder: Ausgewuchtete, hitzebeständige Komponenten, die für hohe Drehzahlen ausgelegt sind.
- Abgas- und Krümmeranschlüsse: Langlebige Stahlgussteile, die Temperaturwechseln und Rissbildung widerstehen.
- Leistungsstarke Energieerzeugungsanlagen: Hochfeste Pumpenlaufräder, Brennerringe für Gasturbinen und Ventilgehäuse, die für den Dauerbetrieb ausgelegt sind.
Durch die Optimierung der Bindemittelleistung gewährleisten wir eine zuverlässige Schalendurchlässigkeit und Entformbarkeit. So entstehen maßstabile Bauteile mit minimalem Materialverlust.
So wählen Sie das richtige Bindemittel für den Feinguss aus
Die Hauptaufgabe Funktion des Bindemittels beim Feinguss besteht darin, feuerfeste Materialien miteinander zu verbinden, damit sie der Handhabung von heißem Metall standhalten und gleichzeitig strenge Maßgenauigkeitsanforderungen erfüllen. Bei der Auswahl zwischen verschiedenen Bindemittellösungen bewerten wir drei praktische Parameter: Gießdynamik, Budgetvorgaben und Trocknungskontrolle.
| Bindemittelsystem | Am besten geeignete Legierungen | Typische Trocknungsgeschwindigkeit | Dimensionalstabilität | Relative Kosten |
|---|---|---|---|---|
| Kolloidales Silica | Edelstähle, Titan, Superlegierungen | Mäßig bis langsam (bei kontrollierter relativer Luftfeuchtigkeit) | Hervorragend (enge Toleranzen) | Moderat |
| Ethylsilikat | Kohlenstoffstähle, niedriglegierte Stähle | Schnell (chemische Gelierung bzw. Luftgelierung) | Hoch | Höher |
| Wasserglas (Natriumsilikat) | Kohlenstoffstähle, unkritische Eisenwerkstoffe | Sehr schnell | Standard | Niedrig |
Anforderungen an den Legierungstyp und die Gießtemperatur
Die Gießtemperatur und die chemische Reaktivität bestimmen, welches Bindemittel sicher eingesetzt werden kann. Hochschmelzende Metalle wie Nickel-Superlegierungen, Kobaltlegierungen und Titan reagieren bei erhöhten Temperaturen aggressiv mit minderwertigen Bindemitteln:
- Hochtemperaturlegierungen: Für Edelstahl und hitzebeständige Superlegierungen, die bei über 1500 °C gegossen werden, gilt hochreines kolloidales Siliziumdioxid als Goldstandard. Es bietet die erforderliche Festigkeit nach dem Brennen, um dem metallostatischen Druck und dem Thermoschock standzuhalten, ohne Abplatzungen oder Zersetzung. In unserer ausführlichen Gusslegierungsführer können Sie Schmelztemperaturen mit den Spezifikationen der Formschalen abstimmen.
- Niedrigschmelzende Nichteisenlegierungen: Aluminium- und Messinglegierungen werden bei deutlich niedrigeren Temperaturen gegossen. Da eine starke Sinterung der feuerfesten Materialien weniger entscheidend ist, eignen sich schnell abbindende Bindemittel ideal, um die Zerfallsfähigkeit der Formschale beim Ausschlagen zu optimieren.
- Grenzflächenreaktionen zwischen Metall und Form: Reaktive Schmelzen erfordern chemisch inerte Bindemittelsysteme, um Oberflächenfehler, Einschlüsse und Orangenhaut auf der fertigen Bauteiloberfläche zu verhindern.
Überlegungen zu Produktionsvolumen und Kosten
Ihre Volumenanforderungen bestimmen direkt, ob die Prozessgeschwindigkeit oder die Rohstoffkosten Vorrang haben:
- Großserienproduktion: Wasserbasierte Silikasysteme bieten eine lange Verarbeitungszeit der Suspension, geringe Verdunstungsverluste und eine sichere kontinuierliche Verarbeitung. Obwohl die Trocknungszeiten länger sind, ermöglichen Förderband-Trocknungstunnel einen hohen Durchsatz bei minimalen Ausschussraten.
- Rapid Prototyping und Kleinserien: Schnell gelierende Systeme verkürzen die Durchlaufzeiten für kurzfristig benötigte Prototypen. Sie vermeiden mehrtägige Trocknungszeiten und ermöglichen den direkten Übergang zum Ausbrennen und Gießen, wenn Feingussteile im Wachsausschmelzverfahren unter engen Terminvorgaben in kleinen Stückzahlen hergestellt werden.
- Nachgelagerte Kosten: Ein kostengünstigeres Bindemittel führt häufig zu raueren Oberflächen (über 125 Ra) und Formenerosion, wodurch die Kosten für die nachträgliche CNC-Bearbeitung steigen. Die Investition in ein stabiles Bindemittel reduziert den Ausschuss und verringert den Nachbearbeitungsaufwand.
Trocknungszeit und Umweltfaktoren
Die Trocknungsphase erzeugt unmittelbar die Grünfestigkeit, die Ihre Keramikschale benötigt, bevor das Wachs ausgeschmolzen wird:
- Kontrolle von Luftfeuchtigkeit und Luftströmung: Kolloidales Siliziumdioxid härtet durch Wasserverdunstung aus. Die Aufrechterhaltung einer relativen Luftfeuchtigkeit von 40 % bis 60 % in Verbindung mit laminarer Luftströmung verhindert, dass die Schale ungleichmäßig trocknet, Risse bildet oder sich ablöst.
- Lösungsmittelbasierte gegenüber wasserbasierten Systemen: Bindemittel auf Alkoholbasis verdunsten in unkontrollierten Umgebungen schnell, setzen jedoch flüchtige organische Verbindungen (VOC) frei, die eine spezielle Belüftung und explosionsgeschützte Ausrüstung erfordern. Wasserbasierte Bindemittel vermeiden gefährliche Emissionen und bleiben über lange Produktionszeiträume hinweg stabil.
- Suspensionsstabilität und pH-Wert: Die Kontrolle des pH-Werts der Suspension und der Badtemperatur hält das Bindemittel in Schwebe, verhindert vorzeitige Gelierung und gewährleistet bei jedem Tauchvorgang eine gleichmäßige Durchlässigkeit der Formschale.