

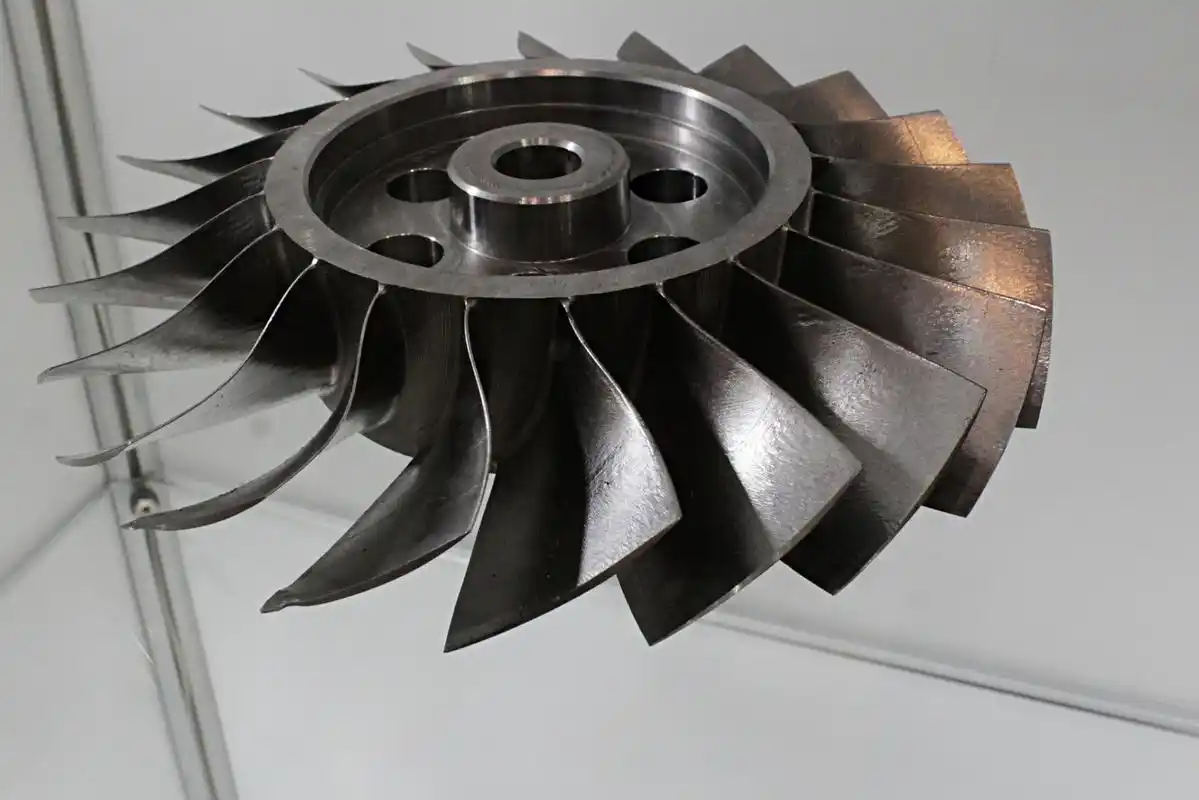
What Is the Investment Casting Process for Turbine Blades?
Every engineer in high-temperature propulsion and power systems encounters the same bottleneck: forging solid alloy blocks cannot produce the intricate internal cooling passages modern gas turbines demand, while multi-axis machining rapidly burns through tooling and generates unacceptable material waste. The investment casting process for turbine blades solves this dilemma. By utilizing consumable wax patterns invested with refractory ceramic slurry, we produce near-net-shape airfoils in advanced superalloys that withstand extreme operational environments.[1]
Why Precision Lost-Wax Casting Dominates Aerospace and Power Gen
Abschnitt der Hochdruckturbine arbeiten in heißen Gaswegen, bei denen die Temperaturen häufig die Schmelztemperatur des Metalls selbst erreichen. Standardfertigungstechniken können diese Bedingungen nicht überleben oder die erforderliche Geometrie zur Bewältigung dieser Bedingungen herstellen. Lost-wax precision casting remains the global standard across aerospace engines and Industriegasturbinen for clear reasons:
- Internal Geometry Integration: It allows us to cast intricate, serpentine cooling passages and pin fins directly inside the blade walls.
- Legierungsvielfalt: The process accommodates vacuum-melted superalloys that are notoriously difficult or impossible to forge and machine.
- Komponenten-Konsolidierung: Intricate aerodynamic profiles, platforms, and shroud features are formed as a single, seamless component, eliminating mechanical joints that invite thermal fatigue.
Investment Casting vs. Traditional Forging
| Merkmal | Präzisions-Feinguss | Traditionelles Schmieden |
|---|---|---|
| Interne Kühlkanäle | Komplexe Mehrwege-Kühlkreisläufe, gegossen über Keramikkerne | Beschränkt auf einfache, geradlinig gebohrte Löcher oder Vollstrukturen |
| Geometrische Freiheit | Komplexe dünnwandige Schaufelprofile und nicht-lineare Konturen | Beschränkt auf einfache Formen mit gleichmäßigen Verjüngungen |
| Verarbeitbarkeit von Superlegierungen | Ermöglicht das einfache Gießen fortschrittlicher Hochtemperatur-Superlegierungen | Beschränkt auf schmiedbare, duktile Legierungen; hoher Werkzeugverschleiß |
| Materialnutzung | Endkonturnahe Form mit minimalem Ausschuss und Kreislaufmaterial-Recycling | Erheblicher Rohstoffabfall beim Fräsen aus dem Vollen (Hog-out) und Besäumen |
Maßtoleranzen und Oberflächengüte
Die Minimierung der mechanischen Nachbearbeitung von Superlegierungskomponenten ist entscheidend, um die Produktionskosten im Rahmen zu halten. Da Keramikschalenformen feine OberflächenDetails von injizierten Wachsmodellen abbilden, erzielt das Verfahren eine enge endkonturnahe Maßhaltigkeit über komplexe Profile hinweg:
- Genaue geometrische Kontrolle: Konstante Wandstärken und Sehnenabmaße gewährleisten eine stabile aerodynamische Leistung über Schaufelsätze hinweg.
- Hervorragende Oberflächenqualität im Gusszustand: Die feinen feuerfesten Deckschichten, die in unseren Keramikschalen verwendet werden, erzeugen glatte Schaufeloberflächen, wodurch der aerodynamische Widerstand der Grenzschicht direkt gesenkt wird.
- Reduzierte Nachbearbeitung: Kritische Schaufelprofilkonturen bleiben praktisch finish-frei, sodass nur die Tannenbaum-Geometrie des Schaufelfußes (Fir-Tree) und die Deckbandverriegelungen für das finale Präzisionsschleifen verbleiben.
Schritt-für-Schritt-Feingießverfahren für Turbinenschaufeln
Turbinenschaufeln arbeiten unter unerbittlichen Bedingungen. Bei der Handhabung enger Profile, Kühlkanäle und hoher Drehzahlen verlassen wir uns auf einen straffen, reproduzierbaren Arbeitsablauf, um die metallurgische Integrität vom Modell bis zum fertigen Bauteil sicherzustellen.
1. Wachsmodell-Injektion und mehrteilige Montage
Alles beginnt mit der dimensionalen Präzision im Werkzeugbau. Wir spritzen konditioniertes Modellwachs in bearbeitete Stahlformen, um die Schaufelform zu replizieren. Wenn die Schaufel interne Kühlkanäle verwendet, fixieren wir zuvor einen vorgebrannten Keramikkern in der Form. Nach dem Abkühlen und der Inspektion schweißen wir diese Wachsmodelle auf einen zentralen Wachsgussbaum und Angusstrichter. Diese komplette Baugruppe dient später als Anschgusssystem für die geschmolzene Superlegierung.
2. Keramische Schalenbildung mit feuerfester Tonschlämme und Stucco-Tauchungen
Um eine Schale aufzubauen, die hohe Gießtemperaturen ohne Verformung überstehen kann, verwenden wir mehrschichtiges robotergestütztes Tauchen:
Primärschicht: Wir tauchen den Wachsbaum in eine feine feuerfeste Tonschlämme (oft auf Zirkonbasis) und beschichten ihn mit ultrafeinem Stuccosand, um scharfe Schaufelprofil-Details zu erfassen.
Stützschichten: Sobald die Grundschicht unter kontrollierter Luftfeuchtigkeit abgebunden ist, tragen wir mehrere Stützschichten mit gröberem Aluminosilikat-Stucco auf, um mechanische Wandfestigkeit aufzubauen.
Versiegelungsschicht: Ein abschließendes Schlickertauchen versiegelt die Struktur und verhindert, dass lose Sandkörner während des Gießens in den Formen hohlraum gespült werden.
3. Entwachsen über Hochdruck-Dampfautoklav
Wachs dehnt sich beim Erhitzen schneller aus als Keramik, wodurch Ringbeanspruchungen entstehen, die dünne Formenwände reißen lassen können. Wir platzieren die Rohschalen in einem schnell unter Druck stehenden Dampfautoklaven, der bei 8 bis 10 bar betrieben wird. Der Hochdruckdampf schmilzt die äußere Wachsschicht fast sofort auf und leitet den Großteil des Wachses innerhalb von Minuten ab, bevor die thermische Ausdehnung die Schale beschädigen kann.
4. Hochtemperatur-Formenvorwärmung und -sintern
Entwachste Schalen enthalten immer noch Wachsreste und schwache Bindemittel. Wir laden die Schalen in Durchlauf-Ausbrennöfen, um sie zwischen 950 °C und 1150 °C zu brennen. Diese Sinterstufe der Keramikschalenform erfüllt zwei kritische Ziele: Sie brennt Kohlenstoffrückstände vollständig aus und sintert die Keramikpartikel zu einer starren, thermisch stabilen Form, die bereit ist, dem Schock flüssigen Metalls standzuhalten.
5. Vakuum-Induktionsschmelzen (VIM) und Gießen der geschmolzenen Legierung
Superlegierungen, die reich an reaktiven Elementen sind, oxidieren in offener Luft schnell. Wir schmelzen und gießen unsere Metalle in einer Vakuum-Induktionsschmelzkammer (VIM) unter Hochvakuum oder inertem Argon-Atmosphären.[2] Die vorgeheizte Keramikschale wird direkt unter dem Tiegel positioniert, um thermische Verluste zu minimieren. Für anspruchsvolle Turbinenkomponenten setzen wir präzise Feingussteile für extreme Hitze ein um sicherzustellen, dass die Schmelze dünne Hinterkanten ohne vorzeitiges Erstarren, Mikroschrumpfung oder Schlackenbildung ausfüllt.
6. Formenausschlagen, Anschnitttrennung und Putzen des Gusses
Sobald das Metall unter kontrollierten Abkühlungskurven erstarrt und abgekühlt ist, wird die Form entfernt:
Auswerfung: Hochfrequente pneumatische Vibratoren und Hochdruck-Wasserstrahlen brechen die äußere Keramikschale auf.
Anschnitttrennung: Wir trennen die Schaufeln mithilfe von Trennschleifern oder Drahterodieren (WEDM) vom Gießbaum, um die Geometrie des Schaufelfußes zu schützen.
Oberflächenreinigung: Die Gießschaufeln werden leicht sandgestrahlt und chemisch gereinigt (Beizen), um verbleibenden Zunder auf der Oberfläche und internes Kernmaterial zu entfernen.
Interne Kühlkanäle im Feingussverfahren für Turbinenschaufeln
Die Verbrennungstemperaturen in modernen Triebwerken übersteigen häufig den Schmelzpunkt von Superlegierungen. Um ein Verbrennen des Metalls zu verhindern, fertigen wir hohle Schaufelprofile. Wir setzen auf Keramikkerne, um interne Kühlkanäle zu formen, die Kompressor-Zapfluft direkt durch die Schaufel leiten und so einen schützenden thermischen Grenzschichtfilm über der Außenhaut erzeugen.[3]
Im Feingussverfahren Turbinenschaufeln Bedarf, das Erreichen dieser komplizierten Serpentinenkanäle und Pin-Fin-Anordnungen erfordert präzise Keramikkertechnologie.
Herstellung und Einsetzen der Keramikkerne
Standard-Wachsmodellwerkzeuge können keine serpentinenartigen, blinden oder unterchnittenen Kanäle direkt formen. Wir lösen dieses Problem, indem wir feuerfeste Kerne vor dem Einspritzen des Wachses im Vorgussverfahren herstellen:
- Kernzusammensetzung: Wir verwenden hochreine Keramikschlicker auf Basis von Siliziumdioxid oder Aluminiumoxid, die in Kernwerkzeuge im Transfer-Pressverfahren geformt und bei hohen Temperaturen für die strukturelle Stabilität gesintert werden.
- Einsetzen des Kerns: Der vorgefinterte Keramikkern wird in das Wachsspritzgießwerkzeug eingelegt.
- Modelleinspritzung: Geschmolzenes Wachs füllt den Hohlraum um den Kern und umschließt ihn vollständig, während die Passmarken (Positionierungshilfen) frei bleiben.
Während Basisteile offene Hohlräume verwenden – ähnlich wie die Prinzipien in unserem Leitfaden zu hochpräzisen Gießverfahren und Legierungen – erfordern Turbinenschaufeln diese Opferkerne, um komplexe Innenstrukturen zu erzeugen.
Kontrolle von Kernversatz und Wandstärke
Die Kernverschiebung unter dem dynamischen Druck einströmender geschmolzener Superlegierung ist eine Hauptursache für Ausschussteile. Wenn sich der Kern auch nur um Bruchteile eines Millimeters bewegt, wird eine Wand gefährlich dünn, während die andere zu dick wird, was zu Materialversagen durch thermische Spannungen führt.
| Steuerungsfaktor | Produktionsherausforderung | Ingenieurtechnische Lösung |
|---|---|---|
| Dynamischer Metallschwebezustand | Der Auftrieb der geschmolzenen Legierung hebt den Kern an | Integrierte Keramikdrucke am Fuß/Spitze greifen in die Außenschale ein |
| Schaufelblattdurchbiegung | Lange, schlanke Kerne biegen sich unter dem metallostatischen Druck durch | Feine Quarzstifte und Platinabstandshalter bieten Stützung in der Mitte |
| Wanddicken-Gleichmäßigkeit | Abweichungen verursachen Hotspots und ungleichmäßige Abkühlung | Ultraschallprüfungen in Echtzeit messen die Wandkonsistenz |
Chemisches Auslaugen nach dem Gießen
Sobald die geschmolzene Legierung in der Schale erstarrt ist, sitzt dieser harte Keramikkern im Gussmetall fest. Mechanisches Abmeißeln oder Strahlen kommt nicht infrage, da dies empfindliche interne Kühlkanäle beschädigen würde.
Stattdessen verwenden wir chemisches Kernauslaugen:
Kautschuk-Autoklavierung: Die Gussteile kommen in einen Hochdruckautoklaven, der mit einer konzentrierten Kaliumhydroxid- (KOH) oder Natriumhydroxid-Lösung (NaOH) gefüllt ist.
Thermische Auflösung: Unter erhöhten Drücken und Temperaturen reagiert das Laugenbad aggressiv mit dem Keramikern auf Siliziumbasis und löst diesen auf.
Neutralisation und Spülung: Die Lauge wandelt die Keramik in lösliche Silikate um, wodurch vollständig offene, saubere innere Kühlkanäle zurückbleiben, ohne die umgebende Superlegierungsschaufel zu korrodieren.
Additive Muster und Kerne im Feingießverfahren für Turbinenschaufeln
Die Werkzeugvorlaufzeit für komplexe Keramikkerne und mehrteilige Wachsbaugruppen kann die frühe Entwicklung von hohlen Schaufelblättern dominieren. Die additive Fertigung speist nun denselben Gießerei durch Investition Weg durch den Druck gießfähiger Muster und Keramik-Kerngeometrien, die dennoch eine konventionelle keramische Schale, Entwachsung und den Vakuumguss erhalten – ohne den Gießerei-Metallurgie-Stack neu zu schreiben.[2]
Für die Feingussverfahren Turbinenschaufeln Programme, die schnelle Musternachbesserungen benötigen, bewerten wir typischerweise drei additive Einsätze:
- Gedruckte Wachs- oder Harzmuster: Stereolithographie- oder Material-Jetting-Muster ersetzen oder ergänzen spritzgegossene Wachsmuster Bäume für Prototypen und Kleinserienversuche und folgen dann denselben Schlickereintauchungen, die in Feinguss.
- Gedruckte Keramikkerne: Additive Kerne zielen auf serpentinenartige interne Kühlkanäle ab , deren Einbringung in harte Werkzeuge teuer ist, und die sich nach der Erstarrung wie herkömmliche Siliziumkerne herauslaugen lassen.
- Hybride Produktion: Die Produktionsraten kehren in der Regel zu gehärteten Matrizen zurück, sobald die Geometrie eingefroren ist; die additive Fertigung bleibt auf dem kritischen Pfad für Designänderungen, Ersatzteilmuster und Kernmerkmale, die andernfalls mehrteilige Kernbaugruppen erzwingen würden.
Die additive Fertigung ersetzt weder das Vakuumschmelzen, die Kornsteuerung, das HIP noch die ZfP. Sie verkürzt den Muster-/Kernzugang, so dass Präzisionsguss Versuche früher beginnen können, während die Legierung des heißen Bereichs und das Erstarrungsrezept unter der Kontrolle der Gießerei bleiben.
Erzielung kritischer Kornstrukturen beim Feinguss von Turbinenschaufeln
Thermische Spannungen und Fliehkräfte nutzen jede metallurgische Schwachstelle in einem Heißgaspfad aus. Bei herkömmlichen Gussteilen wirken transversale Korngrenzen als Initiierungspunkte für die Hohlraumbildung, das Korngrenzenleiten und schließlich das Kriechversagen. Beim Feingussverfahren für Turbinenschaufeln bestimmt die Steuerung der Erstarrung geschmolzener Superlegierungen, ob eine Komponente Tausende von Betriebsstunden übersteht oder unter Last vorzeitig versagt.
Wir manipulieren die Erstarrungskinetik in Vakuumgussöfen, um drei unterschiedliche Kornstrukturen zu erzeugen, die auf spezifische Belastungsprofile und Einsatztemperaturen zugeschnitten sind. Detaillierte Parameter zur Materialverträglichkeit bei diesen Verfahren finden Sie in unserem Alloy Guide for High Performance Alloys and Precision Casting.
Äquiaxialer (EQ) Guss für Niederdruckturbinenschaufeln mit geringerer Belastung
Der äquiaxiale Guss ist die grundlegende Methode für Wachsausschmelzkomponenten. Geschmolzenes Metall erstarrt gleichmäßig im gesamten Keramikformhohlraum und bildet zufällig orientierte, isotrope Körner:
- Erstarrungsdynamik: Das Metall kühlt von den Formwänden nach innen ab und erzeugt gleichmäßige mechanische Eigenschaften in alle Richtungen.
- Thermisches Management: Konventionelle Heizspulen halten die Schalentemperatur vor dem Gießen aufrecht, gefolgt von einer ungerichteten Abkühlung.
- Zielanwendung: Ideal für Niederdruckturbinenschaufeln und Leitschaufeln der hinteren Stufen, die mäßigen Betriebstemperaturen und geringerer mechanischer Beanspruchung ausgesetzt sind.
- Kosteneffizienz: Die EQ-Verarbeitung erfordert Standard-Vakuuminduktionsschmelzzyklen ohne spezielle Kühlplatten oder Entnahmeregler, wodurch die Produktionszyklen kurz und die Ausschussraten gering gehalten werden.
Gerichtet erstarrter (DS) Guss zur Eliminierung transversaler Korngrenzen
Gerichtet erstarrte Schaufeln wirken dem Kriechen entgegen, indem sie die Körner parallel zur Hauptbelastungsachse ausrichten. Durch die Eliminierung von Korngrenzen senkrecht zu den Zentrifugalkräften verhindern wir eine Korntrennung unter Hochtemperaturzug:
- Axialer Temperaturgradient: Die Keramikhülle sitzt auf einer wassergekühlten Kupferkühlplatte in einem Vakuuminduktionsofen.
- Kontrollierte Entnahme: Mechanische Antriebssysteme senken die Form mit einer präzise dosierten Rate aus der heißen Zone ab.
- Säulenkristallines Wachstum: Körner nukleieren an der Kälteplatte und wachsen als lange, säulenförmige Kristalle, die von der Wurzel bis zur Schaufelspitze verlaufen, vertikal nach oben.
- Leistungssteigerung: DS-Komponenten bieten im Vergleich zu herkömmlichen gleichachsigen (äquiaxialen) Gussteilen einen deutlichen Sprung bei der Thermoschockbeständigkeit und der Längskriechfestigkeit.
Einkristall-Gusstechniken (SX) unter Verwendung von Kristallselektoren
Einkristall-Turbinenschaufeln eliminieren Korngrenzen vollständig. Ohne Korngrenzflächen haben Mikrorisse keine bevorzugten Ausbreitungswege, wodurch Turbinen bei Temperaturen betrieben werden können, die den normalen Schmelzpunkt konventionell gegossener Basislegierungen überschreiten.[4]
- Mechanik der Kornauswahl: Wir platzieren eine spiralförmige Verengung – bekannt als Wendel-Kristallselektor – direkt über der Kälteplatte. Während konkurrierende säulenförmige Körner nach oben wachsen, blockiert die geometrische Spirale physisch alle bis auf ein einziges Korn, das in der bevorzugten kristallografischen Richtung (typischerweise [001]) orientiert ist.
- Alternative mit Impfkristall: Für eine strenge kristallografische Ausrichtung platzieren wir eine vrorientierte, feste Impflegierung am Boden des Formhohlraums, um das Kristallwachstum vorzugeben, ohne sich ausschließlich auf die Selektorgeometrie zu verlassen.
- Vorteil der Zusammensetzung: Die Eliminierung von Korngrenzen macht Elemente zur Korngrenzenverstärkung wie Kohlenstoff, Bor und Zirkonium überflüssig. Dies erhöht die Anwärmschmelztemperatur von nickelbasierten Superlegierungen und ermöglicht höhere Lösungsglühtemperaturen sowie eine überlegene Phasenstabilität.
Vergleich der Hochtemperatur-Kriechfestigkeit über verschiedene Korntypen hinweg
Die Wahl zwischen EQ-, DS- und SX-Strukturen wägt die Schwere der Betriebsumgebung gegen die Komplexität des Fertigungszyklus ab.
| Metrik / Attribut | Gleichachsig / Äquiaxial (EQ) | Gerichtet erstarrt (DS) | Einkristallin (SX) |
|---|---|---|---|
| Kornmorphologie | Zufällige, dreidimensionale Kristalle | Axial ausgerichtete säulenförmige Kristalle | Monolithischer Einkristall |
| Transversale Korngrenzen | Im gesamten Bauteil vorhanden | Völlig eliminiert | Völlig eliminiert |
| Kriechfestigkeit | Industrielle Basisfähigkeit | Entlang der Z-Achse signifikant verbessert | Maximale Kriechbeständigkeit |
| Thermische Ermüdungslebensdauer | Standard | Hoch (axial niedrigerer Elastizitätsmodul) | Außergewöhnliche Thermoschockbeständigkeit |
| Typischer Stufenort | Niederdruckturbinenstufen | Mitteldruck- und Stromerzeugungsturbinenreihen | Hochdruckturbinenstufe 1 & 2 |
| Gießkomplexität | Standard-Vakuumguss | Präzisions-Dynamik-Entnahme | Präzisionsentnahme mit Kristallselektor |
Wo Turbinenschaufeln aus Feingussverfahren verwendet werden
Das Gleiche investment casting process for turbine blades unterstützt rotierende und stationäre Schaufelprofile in Antriebs- und Stromerzeugungsflotten, wobei Legierungs- und Kornstruktur auf Stüfetemperatur und -belastung skaliert sind.
- Luft- und Raumfahrt-Gasturbinen: Schaufeln und Leitschaufeln der Hochdruckstufe basieren für Flugtriebwerke auf Nickel-Superlegierungen mit DS- oder SX-Strukturen, Filmkühlung und beschichteten Schaufelblättern.
- Industriegasturbinen (IGT): Größere Stromerzeugungsschaufeln legen bei Dauerbetrieb den Schwerpunkt auf lange Zeitstandfestigkeit, Heißgaskorrosionsbeständigkeit und reparierbare Beschichtungssysteme – dieselbe Hardware-Familie, die in unserem Kraftwerks-Feingussteile Programmen.
- Dampf- und Expanderstufen: Niedrigere maximale Metalltemperaturen profitieren dennoch von nahezu endkonturnahen Schaufelblättern, engen Halsflächen sowie Edelstahl- oder Nickelgüten, wenn Korrosion oder Nassdampferosion überwiegen.
Feingießen ist in der Regel der falsche primäre Weg, wenn das Schaufelblatt ein einfaches, massives Strangpressprofil bei moderater Temperatur ohne interne Kühlung ist – dort können geschmiedete oder stark bearbeitete Rohlinge günstiger sein. Sobald jedoch hohle Kanäle, dünne Hinterkanten oder einkristalline Anforderungen auftreten, Hochleistungs- Vakuum-Feingießen bleibt der praktische Produktionsweg.
Superlegierungen für den Feingießprozess von Turbinenschaufeln
Im Feingussverfahren Turbinenschaufeln Nachfrage, Materialauswahl ist der Unterschied zwischen einem zuverlässigen Triebwerkslauf und katastrophalem Schaufelverlust. Wir wählen Superlegierungen danach aus, ob die Schaufel rohem Thermoschock, korrosiven Abgasen oder reiner Zentrifugalbelastung ausgesetzt ist.
Nickelbasierte Superlegierungen für ultrahohe Warmfestigkeit
Für Hochdruckturbinenstufen, nickelbasierten Superlegierungen - klassifiziert unter den Sorten in unserem Leitfaden zur Materialklassifizierung von Superlegierungen - bleiben der Industriestandard.
- Mikrostrukturkontrolle: Sie bilden eine kohärente Gamma-Prime-Matrix, die der Versetzungsbewegung bei Temperaturen nahe 1.000 °C und höher direkt widersteht.
- Zeitstandfestigkeit: Unter extremen thermischen und mechanischen Lasten behalten diese Legierungen ihre Streckgrenze bei, während andere Legierungen weich werden.
- Primäre Verwendung: Hochdruck-Rotorschaufeln und kritische rotierende Komponenten, bei denen die mechanische Integrität nicht versagen darf.
Kobaltbasierte Superlegierungen für Heißkorrosions- und Verschleißfestigkeit
- Überlegene Oberflächenstabilität: Kobaltbasierte Matrizen bieten eine hohe Beständigkeit gegen heiße Schwefelkorrosion und Oxidation.
- Reibverschleiß- und Verschleißfestigkeit: Ideal für Leitschaufeln und stationäre Komponenten, die starker thermischer Wechsellast, aber etwas geringerer Rotationsbeanspruchung ausgesetzt sind.
- Karbidverstärkung: Korngrenzenkarbide stabilisieren die Legierung unter rauen Betriebsgasströmen.
Feuerfeste Elemente und Legierungsstabilität
Moderne Superlegierungen stützen sich auf schwere feuerfeste Elemente – primär Rhenium, Wolfram, Tantal und Molybdän –, um die Kornintegrität zu sichern.
- Versetzungshemmung: Dichte Atome verlangsamen die Festkörperdiffusion und verhindern ein Abgleiten der Korngrenzen unter hoher Last.
- Phasenstabilität: Die richtigen Verhältnisse feuerfester Elemente verhindern die Bildung spröder Phasen, die zu vorzeitiger Rissinitiierung führen.
- Wärmeleitfähigkeit: Optimierte Zusätze gleichen die strukturelle Steifigkeit aus, ohne lokale thermische Hotspots zu erzeugen.
Neumaterial vs. Kreislaufmaterial-Verhältnisse beim Vakuum-Induktionsschmelzen (VIM)
Die Schmelzchemie muss im Vakuum-Induktionsschmelzofen (VIM) sauber bleiben. Gaseinschlüsse oder Spuren von Verunreinigung ruinieren eine gesamte Chargenschmelze von Schaufeln.
| Einsatzmaterial | Typisches Verhältnis | Hauptvorteil | Prozessvorsicht |
|---|---|---|---|
| Virgin-Master-Legierung | 50% - 100% | Ultra-niedrige Spurenelemente (Sauerstoff, Stickstoff) | Höhere Rohstoffkosten |
| Sauberer Gießereirest | Bis zu 50% | Effiziente Nutzung von Toren, Gießhülsen und Gießansätzen | Erfordert strenge Oberflächenentfettung und Vakuumveredelung |
Wir halten Recyclingschleifen strikt nach Legierungsfamilie getrennt. Das Mischen zertifizierter Virgin-Heats mit qualifiziertem Recyclingschrott ermöglicht es uns, präzise Schmelztemperaturen zu halten, Schlacke zu eliminieren und sauberes, fehlerfreies Metall in jede Keramikform zu liefern.
Nachbearbeitung und Oberflächenbehandlung für Guss-Turbinenblätter
Gussteile enthalten oft Mikroporosität, Restspannungen im Guss und dendritische Segregation, die im heißen Abschnitt eines Triebwerks schnell versagen. Wir verlassen uns auf eine disziplinierte Abfolge von thermischen, mechanischen und Oberflächenbehandlungen, um jedes Blatt auf flugtaugliche Standards zu bringen.
Hochdruck-Haftpressung (HIP) zur Beseitigung interner Mikroporosität
Selbst bei optimiertem Gießen und Vakuumgießen kann interne Mikroschwindporosität auftreten. Wir lassen gegossene Turbinenblätter durch Hochdruck-Haftpressung (HIP) um diese inneren Hohlräume vollständig zu heilen:[5]
- Hochdruck & Temperatur: Blätter befinden sich in einer inertem Argongas-Behälter bei Drücken von über 100 bis 150 MPa bei Temperaturen über 1.150°C.
- Diffusionsschweißen: Das gleichzeitige Hitze- und Druckeinwirkung komprimiert interne Mikroporen, wodurch das Legierungsmaterial plastisch nachgibt und durch Festkörperdiffusion verbindet.
- Lebensdauer bei Ermüdung: Die Eliminierung von Mikroporen verbessert die Widerstandsfähigkeit gegen Low-Cycle-Fehler (LCF) und die Kriechlebensdauer unter extremen Rotationsbelastungen erheblich.
Lösungsglühen und Ausscheidungshärtung Wärmebehandlungen
Im Gusszustand weisen Superlegierungen eine chemische Seigerung auf, die die mechanischen Eigenschaften schwächt. Wir verwenden mehrstufige Vakuumwärmebehandlungen, um das Gefüge der Legierung zu optimieren:
| Wärmebehandlungsstufe | Hauptzweck | Strukturelles Ergebnis |
|---|---|---|
| Homogenisierung und Lösungsglühen | Löst grobe eutektische Phasen und seigernde Elemente auf | Homogene Gamma-Matrix, bereitet auf gleichmäßige Ausscheidungshärtung vor |
| Schnelles Gasabschrecken | Verhindert grobe Ausscheidungen während des Abkühlens | Erhält die Mischkristallstruktur ohne thermischen Verzug |
| Ausscheidungshärtung (Auslagerung) | Lässt kontrollierte sekundäre Gamma-Strich-Partikel (γ') entstehen | Ergibt optimale Hochtemperatur-Zug- und Zeitstandfestigkeit |
Präzisionsbearbeitung von Schaufelfüßen und Tannenbaumgeometrien
Das Schaufelblatt kommt nahe der Endkontur aus dem Feingussverfahren, aber der Schaufelfuß erfordert eine Genauigkeit im Sub-Mikrometer-Bereich, um in der Rotorscheibe einzurasten:
- Schleichgangschleifen: Wir schleifen die komplexen Tannenbaum-Fußverzahnungen im kontinuierlich abgerichteten Schleichgangschleifen, um Kaltverfestigung und Oberflächenmikrorisse zu verhindern.
- Drahterodieren (EDM): Ideal zum Schneiden präziser Dichtstiftschlitze und Kühllufteintrittspunkte in zähen Nickel-Superlegierungen.
- Kühlbohrungsbohren: Wir setzen Hochgeschwindigkeits-Laser- und Schnellloch-Erodieren ein, um Tausende von gewinkelten Filmkühlungsbohrungen über die Schaufelblattwände zu öffnen, ohne die internen Kanäle zu beeinträchtigen.
Wärmedämmschichten (TBC) und oxidationsbeständige Beschichtungen
Rohmaterial-Superlegierungen können keinen direkten Kontakt mit Gasströmen überleben, die ihre Schmelzpunkte überschreiten. Wir schützen fertige Schaufeln durch mehrschichtige Oberflächensysteme:
- Haftvermittler (MCrAlY): Aufgetragen durch Vakuum-Plasmaspritzen (VPS) oder Hochgeschwindigkeits-Flammspritzen (HVOF), um Oxidations- und Heißgaskorrosionsschutz zu bieten und gleichzeitig die Deckschicht zu verankern.
- Wärmedämmschicht (TBC): Eine Schicht aus yttriumstabilisiertem Zirkonoxid (YSZ), aufgetragen durch Elektronenstrahl-PVD (EB-PVD). Diese Keramikschicht senkt die Temperatur des Metallsubstrats um bis zu 100 °C bis 150 °C und gewährleistet einen zuverlässigen Betrieb unter thermischen Spitzenbelastungen.[3]
ZfP-Prüfungen für den Feingussprozess von Turbinenschaufeln
Wenn geschmolzene Superlegierung in einer Keramikform erstarrt, können versteckte Probleme wie Mikroschwindung, Einschlüsse oder Kernverschiebung eine gesamte Produktion ruinieren. In dem Feingussverfahren Turbinenschaufeln kann ein einziges unterirdisches Hohlrauchen bei extremen Temperaturen zu einem katastrophalen Triebwerksausfall führen. Wir betrachten die zerstörungsfreie Prüfung (ZfP) nicht als letzten Prüfpunkt, sondern als ein umfassendes Qualitätskontrollsystem, das in jeden Schritt unseres Fertigungs-Workflows integriert ist.
Fluoreszenzendringprüfung (FPI) zur Oberflächenrisserkennung
Oberflächenmikrorisse, Kaltschweißen und Mikroporosität können bei gewöhnlichem weißem Licht unsichtbar sein. Wir vertrauen auf eine Fluoreszenzendringprüfung (FPI) mit Empfindlichkeitsstufe 4, um selbst kleinste die Oberflächen durchbrechende Defekte hervorzuheben:[6]
- Tiefenpenetration: Wir tragen hochwertige Leuchtfarbstoffe mit kontrollierten Einwirkzeiten auf, wodurch die Kapillarwirkung das Prüfmittel in mikroskopisch kleine Risse zieht.
- Kontrolliertes Waschen und Emulgieren: Präzises Waschen stellt sicher, dass der Hintergrund so gereinigt wird, dass Prüfmittel aus echten Defekten nicht ausgewaschen werden.
- UV-Licht-Auswertung: In hochintensiven Prüfkabinen für ultraviolettes Licht (UV-A) markieren Techniker Haarrisse in hoch beanspruchten Zonen wie Schaufelvorderkante, Schaufelhinterkante und Schaufelfußübergängen.
Industrielle Röntgen- und Computertomographie (CT) für innere Hohlräume
Das Erkennen von Untergrundanomalien erfordert eine tiefgehende Bildgebung. Wir nutzen hochauflösende digitale Radiographie und 3D Industrielle Computertomographie von Gussteilen Prüfung:[7]
- Digitale Radiographie (DR): Standard-Flachbildschirm-Röntgenaufnahmen erfassen Einschlüsse, Unterschwund und Schwermetallentmischungen schnell bei Chargenläufen.
- 3D-Computertomographie (CT): Für komplexe Flugtriebwerksschaufeln erzeugt das CT-Scanning ein volumetrisches 3D-Modell. Dies offenbart innere Hohlräume, im Inneren eingeschlossene interne Kühlkanäle ab, keramische Restkernpartikel und versteckte Porosität tief in den dicken Fußbereichen.
Wanddickenmessung mittels Ultraschall und CT-Scanning
Die Aufrechterhaltung einer genauen Wanddicke um Kühlkanäle herum ist entscheidend für das Management thermischer Ermüdung. Selbst eine geringfügige Kernverschiebung beim Gießen führt zu ungleichmäßiger Wärmeableitung und vorzeitigem Schaufelversagen.
- Ultraschall-Dickenmessung (UT): Hochfrequente Ultraschallsonden messen die verbleibende Metallstärke über konvexe und konkave Schaufeloberflächen mit mikrometergenauer Präzision.
- CT-Punktwolken-Mapping: Wir gleichen 3D-Scandaten mit Original-CAD-Modellen ab, um nominale Wanddickenabweichungen über die gesamte Schaufelhülle hinweg abzubilden, im Einklang mit den in unserem Bei haoyumaterial produzieren wir Materialien streng nach ASTM- und AMS-Standards..
Metallographische Gefügeprüfung und Verifizierung mechanischer Eigenschaften
Die innere strukturelle Integrität hängt ebenso von der Metallurgie ab wie von der Maßhaltigkeit. Wir bestätigen, dass jede Charge strengen Gefüge- und mechanischen Kriterien entspricht:
| Inspektionsmethode | Fokusbereich | Qualitätsziel |
|---|---|---|
| Makroätzung | Überprüfung der Schaufeloberflächenstruktur | Bestätigt die Grenzwerte für gleichachsige Korngrößen oder die vollständige Abwesenheit von Quer Korngrenzen in DS/SX-Gussteilen. |
| Mikrostrukturelle REM | Mikroproben aus Probestäben | Validiert die Verteilung der Gamma-Prime-Phase und prüft auf unerwünschte spröde Phasen. |
| Zeitstandprüfung | Begleitende Zeugenproben | Bestätigt, dass die Kriechfestigkeit und die Hochtemperatur-Fließgrenze den Konstruktionsspezifikationen entsprechen. |
| Chemische Spektroskopie | Proben der geschmolzenen Legierung | Überprüft präzise elementare Ziele für Nickel-, Kobalt- und feuerfeste Zusätze. |
Häufig gestellte Fragen zum Feinguss von Turbinenschaufeln
Navigation durch die Feingussverfahren Turbinenschaufeln Die Nachfrage erfordert die Ausgewogenheit extremer metallurgischer Kontrollen mit engen Maßtoleranzen. Unten finden Sie direkte Antworten auf die häufigsten technischen Herausforderungen, die wir in der Gießerei bewältigen.
Warum werden Turbinenschaufeln gegossen, anstatt aus dem Vollen gefräst zu werden?
Das Fräsen eines modernen Schaufelprofils aus dem Vollen kann einfach nicht die hohlen, labyrinthartigen Kühlkanäle erzeugen, die in den heißen Bereichen moderner Triebwerke erforderlich sind. Darüber hinaus verfestigen sich Nickel-Superlegierungen schnell bei der Bearbeitung, was die komplexe 5-Achsen-subtraktive Fräsbearbeitung unwirtschaftlich macht und anfällig für Mikrorisse.
Durch spezialisiertes Schaufelprofilgießen für Turbinenschaufeln, erzielen wir nahezu endkonturnahe Formen mit komplizierten Kühlkanälen direkt aus der Keramikform. Das Gießen ermöglicht zudem eine gerichtete und Einkristall-Kornverfestigung, die die Bearbeitung aus dem Vollen nicht nachbilden kann.
Wie verhindert der Einkristallguss Kriechversagen bei extremen Temperaturen?
Bei erhöhten Betriebstemperaturen und extremen Drehzahlen tritt der Kriechwiderstand typischerweise entlang der Korngrenzen durch Korngrenzenverschiebung und Leerstellen diffusion auf.
- Null Transkorn-Grenzen: Einzelkristall-Turbinenblätter alle Korngrenzen im Bauteil eliminieren.
- Maximierte Kriechfestigkeit: Das Entfernen dieser energiereichen Grenzflächen verhindert die Bildung von Hohlräumen unter hoher Zentrifugalbelastung.
- Höhere thermische Schwellenwerte: Die Legierung kann viel näher an ihrem beginnenden Schmelzpunkt betrieben werden, ohne dass es zu einer katastrophalen plastischen Verformung kommt.
Was verursacht eine Verschiebung des Keramikkerns beim Gießen von geschmolzenen Legierungen?
Eine Durchbiegung des Keramikkerns führt zu ungleichmäßigen Schaufelwandstärken, was während des Triebwerksbetriebs zu sofortigem thermischen Versagen führt. In unseren Gießereien führen wir Kernverschiebungen auf drei Hauptfaktoren zurück:
- Auftrieb und dynamische Strömung: Geschmolzene Superlegierungen besitzen eine hohe Dichte, die beim Gießen im Vakuum-Induktionsschmelzverfahren (VIM) Auftriebskräfte und hydrodynamischen Widerstand auf empfindliche Kerne ausübt.
- Thermoschock: Schnelle thermische Ausdehnungsunterschiede zwischen der Keramikhülle und dem inneren Kern verursachen Verwerfungen, wenn die Vorwärmtemperaturen nicht perfekt aufeinander abgestimmt sind.
- Unzureichende Unterstützung: Eine unzureichende Platzierung oder ein vorzeitiges Schmelzen von Stützstiften (Kernstützen) führt dazu, dass der Kern dem Metallstrom ungestützt ausgesetzt ist.
Wir wirken dem entgegen, indem wir hochsteife Siliziumdioxid- oder Aluminiumoxid-Kernformulierungen, optimierte Anschnittdesigns zur Dämpfung des Metallaufpralls und Präzisions-Quarz-Positionierstifte verwenden.
Wie lange dauert die Herstellung einer Charge von Feinguss-Turbinenschaufeln?
Ein Produktionslauf erfordert typischerweise 6 bis 12 Wochen, abhängig vom Qualifizierungsstatus der Werkzeuge und der Komplexität der zerstörungsfreien Prüfung:
- Modell-Einspritzung und Eintauchen in die Keramikhülle: 1 bis 2 Wochen (mehrschichtige Schlicker- und Stucco-Trocknungszyklen können nicht beschleunigt werden).
- Entwachsen, Sintern und Vakuumguss: 1 Woche.
- Chemischer Kerneinfluss, HIP und Wärmebehandlung: 2 bis 3 Wochen.
- Wurzelbearbeitung, FPI und CT-Scan: 2 bis 4 Wochen.
Für neue Entwicklungsprojekte, die maßgeschneiderte keramische Kernformen und Wachs-Injektionswerkzeuge erfordern, dauert die erste Probeentnahme in der Regel 12 bis 16 Wochen, bevor die Volumenproduktion beginnt.
Referenzen
- NASA NTRS - Machbarkeitsstudie für das Gießen von hochtemperaturbeständigen Superlegierungen mit refraktärem Verbundmaterial (19990087889) ↩
- ARPA-E - Herstellung hochleistungsfähiger Investment-Gussteile mit minimalem Energieeinsatz (fortschrittliche Turbinen-Gussteile) ↩
- NASA NTRS - Thermische Barrierebeschichtungen für die Turbinenblätter des Raumfähren-Triebwerks (19890004290) ↩
- NASA NTRS - Einfluss der Kristallorientierung auf Ermüdungsversagen von Einkristall-Nickelbasis-Turbinenblättern (20040001726) ↩
- NASA NTRS - Hoch-Temperaturgradient-Gießen, Heißisostatisches Pressen und alternative Wärmebehandlung bei Superlegierungsstrukturen (19890049056) ↩
- NASA NTRS - NDE von PWA 1480 Einkristall-Turbinenblattmaterial (19950062052) ↩
- NASA NTRS - Überprüfung von Röntgenaufnahmen mit Computertomographen (19910000281) ↩
- US DOE AMMTO - Amt für fortschrittliche Materialien und Fertigungstechnologien (weiterführende Literatur)

