

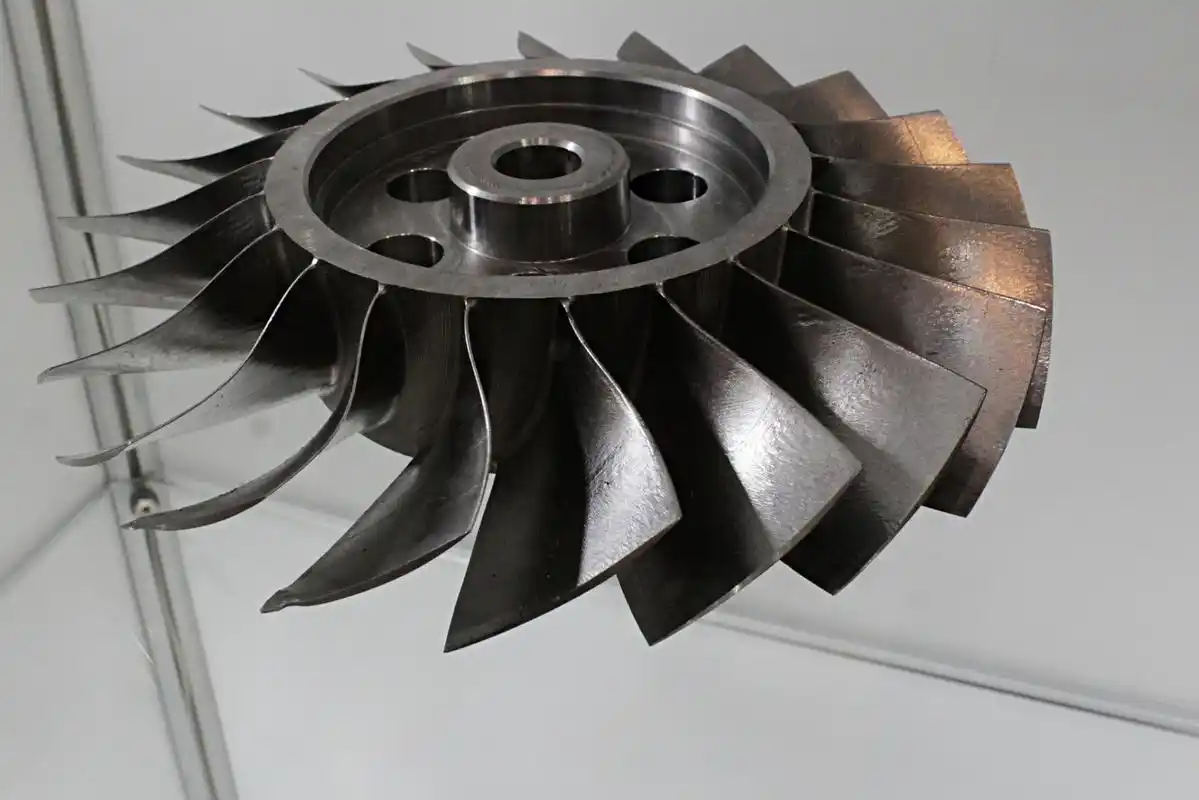
渦輪葉片的投資鑄造流程是什麼?
每位高溫推進與動力系統的工程師都會遇到相同的瓶頸:鍛造實心合金塊無法產生現代燃氣渦輪所需的複雜內部冷卻通道,而多軸加工則迅速耗盡工具並產生不可接受的材料浪費。這個 渦輪葉片的投資鑄造流程 解決了這個難題。通過使用可消耗的蠟型,並投資耐火陶瓷漿料,我們可以用先進的超合金生產接近成品形狀的葉片,這些葉片能承受極端的運行環境。.[1]
為何精密失蠟鑄造在航空航天與動力發電領域佔據主導地位
高壓渦輪段在熱氣路徑中運作,溫度經常接近金屬本身的熔點。標準的製造技術無法在這些條件下存活或產生所需的幾何形狀。. 失蠟精密鑄造 仍然是航空航天引擎與 工業燃氣渦輪 的全球標準,原因很明確:
- 內部幾何結構整合: 它允許我們在葉片壁內直接鑄造複雜的蛇行冷卻通道與針狀鰭片。.
- 合金多樣性: 該流程適用於真空熔鑄的超合金,這些材料難以或不可能進行鍛造與加工。.
- 零件整合: 複雜的空氣動力學輪廓、平台與護罩特徵都作為一個單一、無縫的組件形成,消除了會引發熱疲勞的機械接頭。.
投資鑄造與傳統鍛造
| 特點 | 精密失蠟鑄造 | 傳統鍛造 |
|---|---|---|
| 內部冷卻通道 | 通過陶瓷芯鑄造的複雜多通道冷卻電路 | 僅限於簡單的直鑽孔或實心結構 |
| 幾何形狀自由 | 複雜的薄壁葉片和非線性輪廓 | 僅限於具有均勻錐度的簡單形狀 |
| 超合金可加工性 | 輕鬆鑄造高溫超合金 | 僅限於可鍛造、韌性合金;模具磨損較高 |
| 材料利用率 | 接近淨形,最小化廢料和流道回收 | 在粗削和修整過程中產生大量原材料浪費 |
尺寸公差與表面光潔度能力
盡量減少超合金零件的二次加工,對控制生產成本至關重要。由於陶瓷殼模能捕捉注入蠟型的細微表面細節,該工藝在複雜輪廓中實現了緊密的接近淨形尺寸控制:
- 嚴格的幾何控制: 一致的壁厚和弦長尺寸確保葉片組的氣動性能穩定。.
- 優異的鑄態表面光潔度: 我們陶瓷殼中使用的細耐火面層能產生光滑的葉片表面,直接降低邊界層氣動阻力。.
- 減少後處理: 關鍵的葉片輪廓幾乎不需整修,只需對根部火炬樹結構和葉片尖端互鎖進行最終精密研磨。.
渦輪葉片的逐步投資鑄造流程
渦輪葉片在嚴苛條件下運行。在處理緊湊輪廓、冷卻通道和高速旋轉時,我們依靠嚴密且可重複的工作流程,確保從模型到成品的冶金完整性。.
1. 蠟型注射與多件組裝
一切始於模具的尺寸精度。我們將調整過的蠟型注入加工過的鋼模,以複製刀片的形狀。如果刀片使用內部冷卻通道,我們會事先在模具內固定一個預燒結的陶瓷芯。冷卻與檢查完成後,我們將這些蠟型焊接到中央蠟芽和閘道系統上。這個完整的組件在後續將作為熔融超合金的流道系統。.
2. 使用耐火泥漿與灰泥浸泡建造陶瓷殼
為了建造能在高澆鑄溫度下不變形的殼體,我們採用多層機器人浸漬:
主要塗層: 我們將蠟樹浸入細膩的耐火泥漿(通常是鋯基)中,並用超細灰泥砂覆蓋,以捕捉銳利的葉片細節。.
備用層: 待主要塗層在控制濕度下凝固後,我們會多次塗覆較粗的鋁矽酸鹽灰泥,以增強機械壁的強度。.
封閉層: 最後一次泥漿浸泡封閉結構,防止在澆鑄過程中鬆散的砂粒洗入模腔。.
3. 高壓蒸汽高壓釜脫蠟
加熱時,蠟的膨脹速度快於陶瓷,會產生環向應力,可能導致薄壁模具破裂。我們將綠殼放入以8至10巴快速加壓的蒸汽高壓釜中。高壓蒸汽幾乎瞬間將外層蠟層蒸發,並在數分鐘內排出大部分蠟,避免熱膨脹造成殼體破裂。.
4. 高溫模具預熱與燒結
脫蠟後的殼體仍含有殘留蠟和較弱的結合劑。我們將殼體放入連續燒盡爐中,進行950°C至1150°C的燒結。這個陶瓷殼模的燒結階段達成兩個關鍵目標:完全燃燒掉碳殘留物,並將陶瓷顆粒燒結成堅硬、熱穩定的模具,準備承受液態金屬的衝擊。.
5. 真空感應熔煉(VIM)與熔融合金澆鑄
富含反應元素的超合金在空氣中容易氧化。我們在高真空或惰性氬氣氛中,於真空感應熔煉(VIM)室內熔化並澆鑄金屬。.[2] 預熱的陶瓷殼直接放置在坩堝下方,以最小化熱損失。對於要求嚴苛的渦輪葉片,我們採用 精密投資鑄造以應對極端高溫 確保熔融金屬能填滿細薄的尾緣,避免早期凝固、微縮或爐渣形成。.
6. 壳体敲除、门口切割與鑄造清理
當金屬在受控冷卻曲線下固化並冷卻後,移除殼體:
打掉: 高頻氣動振動器與高壓水射流破壞外層陶瓷殼體。.
閘門切割: 我們使用磨料切割鋸或線性電火花加工(Wire EDM)從閘樹上切割葉片,以保護葉片根部的幾何形狀。.
表面清理: 鑄造葉片經過輕度砂噴與化學浸出,以清除殘留的表面鱗片和內部芯材。.
燃氣渦輪葉片的投資鑄造內部冷卻通道
現代引擎的燃燒溫度常常超過超合金的熔點。為了防止金屬燒毀,我們建造空心氣動葉片。我們依靠陶瓷芯來形成內部冷卻通道,將壓縮機排氣直接循環通過葉片,形成一層保護性的熱邊界膜覆蓋在外層表面。.[3]
在 投資鑄造工藝的渦輪葉片 需求,實現這些複雜的蛇行通道和針鰭陣列需要精確的陶瓷芯技術。.
陶瓷芯製造與插入
標準蠟型模具無法直接形成蛇行、盲孔或下切通道。我們通過預先鑄造耐火芯來解決這個問題,然後再注入蠟:
- 芯材組成: 我們使用高純度的二氧化矽或氧化鋁基陶瓷漿料,轉移模塑成芯模,並在高溫下燒結以獲得結構穩定性。.
- 模具插入: 預燒結的陶瓷芯放入蠟注射模具中。.
- 模型注入: 熔融蠟填充芯周圍的空腔,完全包覆芯體,同時保持定位印記暴露。.
雖然基本零件使用開放式空腔——類似我們的高精度鑄造工藝與合金指南中所提及的原理 - 渦輪葉片需要這些犧牲芯來創造複雜的內部結構。 控制芯偏移與壁厚.
Controlling Core Shift and Wall Thickness
在快速流動的熔融超合金的動態壓力下,芯部偏移是廢棄零件的主要原因之一。即使芯部偏移不到一毫米的一部分,一側的牆壁會變得危險地薄,而另一側則過於沉重,導致熱應力失效。.
| 控制因素 | 生產挑戰 | 工程解決方案 |
|---|---|---|
| 動態金屬浮動 | 熔融合金的浮力提升芯部 | 整合的根/尖陶瓷印模鎖入外殼 |
| 翼型偏轉 | 細長的芯部在金屬靜壓頭下彎曲 | 細石英針和鉑支架提供中跨支撐 |
| 牆壁厚度均勻性 | 變異導致熱點和不均勻冷卻 | 實時超聲波測試測量牆壁一致性 |
鑄造後的化學浸出
一旦熔融合金在殼體中凝固,硬陶瓷芯被困在鑄造的金屬內部。機械剝離或爆破是不可能的,因為會損壞脆弱的內部冷卻通道。.
相反,我們使用 化學芯浸出:
苛性高壓滅菌: 鑄件進入充滿濃縮氫氧化鉀(KOH)或氫氧化鈉(NaOH)溶液的高壓滅菌釜。.
熱溶解: 在高壓與高溫下運作時,強鹼浴會與二氧化矽基陶瓷心子產生劇烈反應並將其溶解。.
中和與沖洗: 強鹼溶液將陶瓷轉化為可溶性矽酸鹽,在不腐蝕周圍高溫合金葉片的情況下,留下完全暢通且乾淨的內部冷卻通道。.
渦輪葉片脫蠟鑄造製程中的增材圖案與心子
針對複雜陶瓷心子與多件式蠟模組合的模具前置期,往往會主導中空葉片早期開發的主導權。現在,增材製造(3D列印)直接將相同的 熔模鑄造 製程路線應用於列印可鑄造圖案與陶瓷心子幾何形狀,這些幾何形狀仍可採用傳統的 陶瓷殼, 、脫蠟與真空澆注程序,而無需重寫鑄造冶金技術堆疊。.[2]
對於 投資鑄造工藝的渦輪葉片 對於需要快速迭代圖案的專案,我們通常會評估三種增材嵌件:
- 列印蠟模或樹脂圖案: 立體微影(光固化)或材料噴射圖案可取代或補充射出成型 蠟模 原型與低產量試驗的樹狀模組,隨後採用與 失蠟鑄造.
- 相同的漿料浸漬法。 列印陶瓷心子: 增材心子主要針對複雜的 內部冷卻通道.
- (若要利用硬模加工成本高昂),並在凝固後像傳統二氧化矽心子一樣被浸出。 混合生產:.
一旦幾何形狀凍結,生產速率通常會恢復使用硬模;增材製造則持續用於設計變更、備品圖案以及會迫使設計多件式心子組件的核心特徵等關鍵路徑上。 精密鑄造 增材製造並不能取代真空熔煉、晶粒控制、熱等靜壓(HIP)或非破壞檢測(NDT)。它縮短了圖案/心子的取得時間,使.
在渦輪葉片熔鑄投資鑄造中實現臨界晶粒結構
熱應力和離心載荷將利用任何金屬弱點。在傳統鑄造中,橫向晶界充當空洞形成、晶界滑移和最終蠕變失效的起點。在投資鑄造過程中,渦輪葉片的控制熔融超合金的凝固方式,決定了零件是否能在數千小時的運行中存活,或在負載下提前失效。.
我們在真空鑄造爐內操控凝固動力學,以產生三種不同的晶粒結構,針對特定的應力分佈和工作溫度量身定制。有關這些方法中材料相容性的詳細參數,請參閱我們的 高性能合金與精密鑄造合金指南.
低應力低壓渦輪葉片的等軸晶(EQ)鑄造
等軸晶鑄造是失蠟零件的基礎方法。熔融金屬在陶瓷模腔內均勻凝固,形成隨機取向、各向同性的晶粒:
- 凝固動態: 金屬由模壁向內冷卻,形成各個方向的均勻機械性能。.
- 熱管理: 傳統加熱線圈在澆鑄前維持殼體溫度,然後進行非定向冷卻。.
- 應用目標: 非常適合低壓渦輪葉片和後級葉片,這些部件暴露於中等工作溫度和較低的機械應力下。.
- 成本效率: EQ加工需要標準的真空感應熔煉循環,無需特殊的冷卻板或抽取機構,保持生產週期短,廢品率低。.
定向凝固(DS)鑄造以消除橫向晶界
定向凝固葉片通過使晶粒平行於主要應力軸來應對蠕變。通過消除垂直於離心力的晶界,我們可以防止高溫拉伸下的晶粒分離:
- 軸向熱梯度: 陶瓷殼體位於真空感應爐內,水冷銅冷卻板之上。.
- 受控抽取: 機械驅動系統以精確的速度將模具從熱區降低。.
- 柱狀生長: 晶粒在冷卻板上成核,並垂直生長為長條狀晶體,從根部延伸到葉片尖端。.
- 性能提升: DS組件相比傳統等軸鑄件,在熱疲勞抗性和縱向蠕變強度方面有顯著提升。.
使用晶體選擇器的單晶(SX)鑄造技術
單晶渦輪葉片完全去除晶界。沒有界面,微裂紋就沒有優先擴展的通道,使引擎渦輪能在超過傳統鑄造基材熔點的高溫下運行。.[4]
- 晶粒選擇機制: 我們在冷卻板正上方放置一個螺旋狹縫——稱為豬尾晶體選擇器——當柱狀晶粒競爭向上生長時,幾何螺旋物理阻擋除一個朝向優選晶體學方向(通常為[001])的晶粒外的所有晶粒。.
- 種子晶體替代方案: 為了嚴格對齊晶體結構,我們在模具腔底放置預定向的固體合金種子,以指導晶體生長,而不完全依賴選擇器幾何形狀。.
- 化學優勢: 消除晶界可免除碳、硼和鋯等晶界強化元素,提升鎳基超合金的起始熔點,允許更高的固溶熱處理溫度和更優越的相穩定性。.
比較不同晶粒類型的高溫蠕變抗性
在等軸(EQ)、DS和單晶(SX)結構之間選擇,需在操作環境嚴苛程度與製造週期複雜度之間取得平衡。.
| 指標 / 屬性 | 等軸(EQ) | 定向凝固(DS) | 單晶(SX) |
|---|---|---|---|
| 晶粒形貌 | 隨機的三維晶體 | 沿軸對齊的柱狀晶體 | 整體單晶 |
| 橫向邊界 | 整個元件中持續存在 | 完全消除 | 完全消除 |
| 抗蠕變性能 | 基準工業能力 | 沿 Z 軸顯著提升 | 最大蠕變抗性 |
| 熱疲勞壽命 | 標準 | 高(沿軸向較低的楊氏模數) | 卓越的熱震耐受性 |
| 典型階段位置 | 低壓渦輪階段 | 中間與發電渦輪列 | 高壓渦輪第1與第2階段 |
| 鑄造複雜度 | 標準真空澆鑄 | 精密動態抽取 | 帶晶體選擇器的精密抽取 |
投資鑄造工藝渦輪葉片的應用場所
相同 渦輪葉片的投資鑄造流程 支援推進與發電機組中的旋轉與固定葉片,合金與晶粒結構根據階段溫度與應力調整。.
- 航空航天燃氣渦輪: 高壓階段葉片與葉輪依靠鎳基超合金,具有DS或SX結構、薄膜冷卻以及塗層葉片,用於飛行引擎。.
- 工業燃氣輪機(IGT): 較大型的發電葉片強調長時間蠕變壽命、耐熱腐蝕性以及可修復的塗層系統,適用於連續運轉——這與我們所涵蓋的硬體系列相同。 發電用熔模鑄件 程序中,進行平衡調整。.
- 蒸汽與膨脹器階段: 較低的峰值金屬溫度仍然受益於接近淨成型的葉片、緊密的喉部區域,以及在腐蝕或濕蒸汽侵蝕佔優勢時使用的不銹鋼或鎳合金等級。.
當葉片是簡單的實心擠壓型材、在中等溫度下且沒有內部冷卻時,投資鑄造通常是錯誤的主要製造路徑——此時鍛造或大量機加工的坯料可能更便宜。一旦出現空心通道、薄尾緣或單晶需求,, 高性能 真空投資鑄造仍然是實用的生產途徑。.
投資鑄造工藝用超合金葉片
在 投資鑄造工藝的渦輪葉片 需求,材料選擇是確保引擎可靠運行與避免葉片脫落災難的關鍵。我們根據葉片面對的熱震、腐蝕性廢氣或純離心負載來選擇超合金。.
鎳基超合金用於超高溫強度
對於高壓渦輪階段,, 鎳基超合金 - 被歸類於我們的 超合金材料分類指南 - 仍然是行業標準。.
- 微觀結構控制: 它們形成一個連貫的伽瑪-相基體,能在接近1000°C甚至更高的溫度下直接抵抗位錯運動。.
- 蠕變抗性: 在嚴苛的熱機械負荷下,這些等級能保持屈服強度,而其他合金則會軟化。.
- 主要用途: 高壓轉子葉片及關鍵旋轉部件,機械完整性絕不能失效。.
鈷基超合金用於高溫腐蝕與磨損抗性
- 卓越的表面穩定性: 鈷基矩陣具有高抗熱硫腐蝕與氧化的能力。.
- 抗摩擦與磨損: 適用於噴嘴導向葉片和經歷嚴重熱循環但旋轉應力較低的固定部件。.
- 碳化物增強: 晶界碳化物在惡劣運行氣流中穩定合金。.
耐火元素與合金穩定性
現代超合金依賴重的耐火元素——主要是鉑、鎢、鉭和鉬——來維持晶粒完整性。.
- 位錯釘扎: 密集的原子減緩固態擴散,防止在高負荷下晶界滑移。.
- 相穩定性: 適當的耐火元素比例可防止脆性相的形成,避免早期裂紋產生。.
- 熱傳導性: 優化的添加元素在保持結構剛性與避免局部熱點之間取得平衡。.
真空感應熔煉(VIM)中的原始材料與回熔比率
在真空感應熔爐內,熔煉化學性質必須保持清潔。氣體吸附或微量污染物會毀掉整個葉片批次。.
| 投料材料 | 典型比例 | 主要優點 | 流程注意事項 |
|---|---|---|---|
| 處女母合金 | 50% - 100% | 超低微量雜質(氧、氮) | 較高的原料投入成本 |
| 乾淨的鑄造回收料 | 最高達50% | 高效利用閘門、冒口和澆口 | 需要嚴格的表面除垢和真空精煉 |
我們嚴格將回收料按合金族群分開。將認證的處女料與合格的回收料混合,使我們能維持精確的液相溫度,消除鋁層,並將乾淨、無缺陷的金屬送入每個陶瓷模具。.
鑄造後的熱處理與精加工,用於投資鑄造葉片
鑄造件常含微孔、殘留的鑄造應力和樹枝狀偏析,這些在引擎的熱端部分很快就會失效。我們依靠一系列嚴格的熱處理、機械處理和表面處理來使每片葉片達到任務關鍵的飛行標準。.
熱等靜壓(HIP)以消除內部微孔
即使經過優化的閘口設計和真空澆注,也可能發生內部微收縮孔隙。我們對鑄造的葉片進行 熱等靜壓(HIP) 以完全修復這些內部空隙:[5]
- 高壓與高溫: 葉片置於惰性氬氣室中,在壓力超過100至150兆帕、溫度超過1,150°C的條件下進行處理。.
- 擴散結合: 同步的熱與壓力使內部微空洞崩潰,導致合金產生塑性流動並通過固態擴散形成結合。.
- 疲勞壽命: 消除微孔大大提升在極端旋轉應力下的低週期疲勞(LCF)抗性與蠕變壽命。.
固溶退火與析出硬化熱處理
鑄態超合金展現出化學偏析,削弱機械性能。我們使用多階段真空熱處理來優化合金微觀結構:
| 熱處理階段 | 主要用途 | 結構結果 |
|---|---|---|
| 均質化與固溶 | 溶解粗大的共晶相和偏析元素 | 均勻的γ基體,為均勻時效做準備 |
| 快速氣體淬火 | 防止冷卻過程中產生粗大析出 | 保持固溶體結構,避免熱變形 |
| 析出硬化(時效) | 控制次級γ'相粒子的析出 | 達到最佳的高溫拉伸和蠕變強度 |
葉片根部和火箭樹結構的精密加工
葉尖出自投資鑄造近淨形,但葉片根部需要亞微米級精度以鎖定轉子盤:
- 蠕變進給磨削: 我們使用連續修整蠕變進給磨削來研磨複雜的火箭樹根部齒槽,以防止工件硬化和表面微裂紋。.
- 線電火花加工(EDM): 非常適合在堅硬的鎳基超合金中切割精確的密封針槽和冷卻空氣入口點。.
- 冷卻孔鑽孔: 我們採用高速激光和快速孔EDM,在不影響內部通道的情況下,在葉片壁上開鑿數千個角度薄膜冷卻孔。.
熱障塗層(TBC)與抗氧化塗層
原始超級合金無法承受超過其熔點的氣體流直接接觸。我們使用多層表面系統來保護成品葉片:
- 黏著底漆(MCrAlY): 透過真空電漿噴塗(VPS)或高速氧燃料(HVOF)噴塗施作,以提供抗氧化及抗熱腐蝕保護,同時固定面漆。.
- 熱障塗層(TBC): 透過電子束物理氣相沉積(EB-PVD)施作的氧化釔穩定氧化鋯(YSZ)層。此陶瓷層可將金屬基材溫度降低高達 100°C 至 150°C,確保在尖峰熱負荷下可靠運作。.[3]
精密鑄造渦輪葉片製程的非破壞性檢測(NDT)控制
當熔融超級合金在陶瓷模具內凝固時,微收縮、夾雜物或型芯位移等隱藏問題可能會毀掉整批生產。在 投資鑄造工藝的渦輪葉片 製程中,單一的次表面空隙可能會在極端溫度下導致發動機發生災難性故障。我們不將非破壞性檢測(NDT)視為最後的檢查點,而是將其視為嵌入我們製造工作流程每一步的全方位品質控制系統。.
用於表面裂紋檢測的螢光滲透檢測(FPI)
表面微裂紋、冷隔和微孔在普通白光下可能是不可見的。我們依賴 4 級靈敏度的 螢光滲透檢測(FPI) 來突顯最小的表面開裂缺陷:[6]
- 深度滲透: 我們在受控的停留時間下施作高等級螢光染料,利用毛細作用將滲透劑拉入微觀裂縫中。.
- 控制清洗與乳化: 精確的清洗確保清除背景雜訊,同時不會將滲透劑從真實缺陷中洗掉。.
- 紫外線評估: 在高強度紫外線(UV-A)檢測室下,技術人員會在葉片前緣、後緣和根部圓角等高應力區域標記出髮絲狀裂紋。.
用於內部空洞的工業 X 光與電腦斷層掃描 (CT)
檢測皮下異常需要深層成像。我們採用高解析度數位射出造影與 3D 工業電腦斷層掃描鑄件 檢驗:[7]
- 數位射出造影 (DR): 標準平板 X 光可在批次生產中快速捕捉夾雜物、皮下收縮孔以及重金屬偏析。.
- 3D 電腦斷層掃描 (CT): 對於複雜的航空發動機葉片,CT 掃描可產生 3D 體積模型。這能揭示內部空洞、殘留在內部的陶瓷型芯顆粒 增材心子主要針對複雜的, ,以及厚根部深處的隱藏孔隙率。.
透過超音波與 CT 掃描進行壁厚量測
保持冷卻通道周圍準確的壁厚對於管理熱疲勞至關重要。澆注過程中即使是微小的型芯位移也會導致散熱不均和葉片過早失效。.
- 超音波測厚 (UT): 高頻超音波探頭以微米級精度量測凸面和凹面翼型表面上的剩餘金屬厚度。.
- CT 點雲對應: 我們將 3D 掃描資料與原始 CAD 模型進行對齊,以對應整個葉片包絡面上的標稱壁厚偏差,這與我們 工程師和 OEM 買家精密金屬鑄造指南.
金相晶粒檢驗與機械性質驗證
內部結構完整性既取決於冶金學,也取決於尺寸準確性。我們確認每批產品均符合嚴格的晶粒結構與機械標準:
| 檢驗方法 | 焦點領域 | 品質目標 |
|---|---|---|
| 巨觀浸蝕 | 葉片表面晶粒評審 | 確認等軸晶粒大小限制或在DS/SX鑄件中完全沒有橫向界面。. |
| 微觀結構掃描電子顯微鏡 | 測試棒的微觀樣品 | 驗證γ相分佈並檢查是否有不良脆性相。. |
| 應力-斷裂測試 | 伴隨見證樣品 | 確認蠕變壽命和高溫屈服強度符合設計規範。. |
| 化學光譜分析 | 熔融合金樣品 | 驗證鎳、鈷及耐火元素添加劑的精確元素目標。. |
渦輪葉片投資鑄造常見問題解答
導覽 投資鑄造工藝的渦輪葉片 需求需要在極端冶金控制與嚴格尺寸公差之間取得平衡。以下是我們在鑄造車間解決的最常見工程挑戰的直接答案。.
為何渦輪葉片採用鑄造而非從整塊坯料機加工?
用整塊坯料加工先進的氣動翼型根本無法產生現代引擎熱端所需的空心迷宮式冷卻通道。此外,鎳基超合金容易快速硬化,使得複雜的五軸減材銑削成本過高且容易產生微裂紋。.
透過專業的 渦輪葉片氣動翼型鑄造, ,我們能直接從陶瓷模具中取得接近成品的形狀,並具有複雜的冷卻通道。鑄造還能實現定向和單晶粒凝固,這是實心坯料機加工無法模仿的。.
單晶鑄造如何防止在極端溫度下的蠕變失效?
在高溫運行和極端轉速下,蠕變失效通常沿著晶界通過晶界滑移和空位擴散開始。.
- 零橫向晶界: 單晶渦輪葉片 消除元件中的所有晶界。.
- 最大化蠕變抗性: 移除這些高能量界面可防止在重負荷離心作用下產生空洞。.
- 更高的熱閾值: 合金可以在接近其起始熔點的條件下運行,而不會發生災難性的塑性變形。.
在熔融合金澆鑄過程中,陶瓷芯偏移的原因是什麼?
陶瓷芯偏移會造成氣動翼壁厚不均,導致引擎運轉期間的熱失效。在我們的鑄造廠中,我們將芯偏移追溯到三個主要因素:
- 浮力與動態流動: 熔融超合金具有高密度,在真空感應熔煉(VIM)澆鑄過程中,會對脆弱的芯產生浮力和水動阻力。.
- 熱震: 陶瓷殼體與內部芯之間的快速熱膨脹不匹配,如果預熱溫度未能完美平衡,會導致變形。.
- 支撐不足: 支撐針(支撐件)放置不當或過早熔化,會使芯在金屬流動中缺乏支撐。.
我們通過使用高剛性矽或氧化鋁芯配方、優化澆鑄設計以緩和金屬衝擊,以及精密石英定位針來應對這些問題。.
製作一批投資鑄造渦輪葉片需要多長時間?
一個生產批次通常需要 6到12週, ,具體取決於模具的資格狀態和非破壞性測試的複雜程度:
- 模型注射與陶瓷殼體浸漬: 1到2週(多層漿料和灰泥乾燥循環不能匆忙完成)。.
- 脫蠟、燒結與真空鑄造: 1 週。.
- 化學核心浸出、HIP(熱等静壓)與熱處理: 2 至 3 週。.
- 根部加工、FPI(無損檢測)與CT掃描: 2 至 4 週。.
對於需要定制陶瓷核模和蠟模注塑工具的新開發項目,初始取樣通常需要 12 至 16 週,之後才開始大量生產。.
參考資料
- NASA NTRS - 高溫耐火超合金複合材料鑄造的可行性研究(19990087889) ↩
- ARPA-E - 以最小能量製造高產量投資鑄件(先進渦輪葉片鑄造) ↩
- NASA NTRS - 太空梭主引擎渦輪葉片的熱障塗層(19890004290) ↩
- NASA NTRS - 單晶鎳基渦輪葉片超合金的晶體取向對疲勞失效的影響(20040001726) ↩
- NASA NTRS - 高熱梯度鑄造、熱等静壓與交替熱處理對超合金結構的影響(19890049056) ↩
- NASA NTRS - PWA 1480 單晶渦輪葉片材料的無損檢測(19950062052) ↩
- NASA NTRS - 用計算斷層掃描驗證X光攝影(19910000281) ↩
- 美國能源部AMMTO - 先進材料與製造技術辦公室 (延伸閱讀)

