

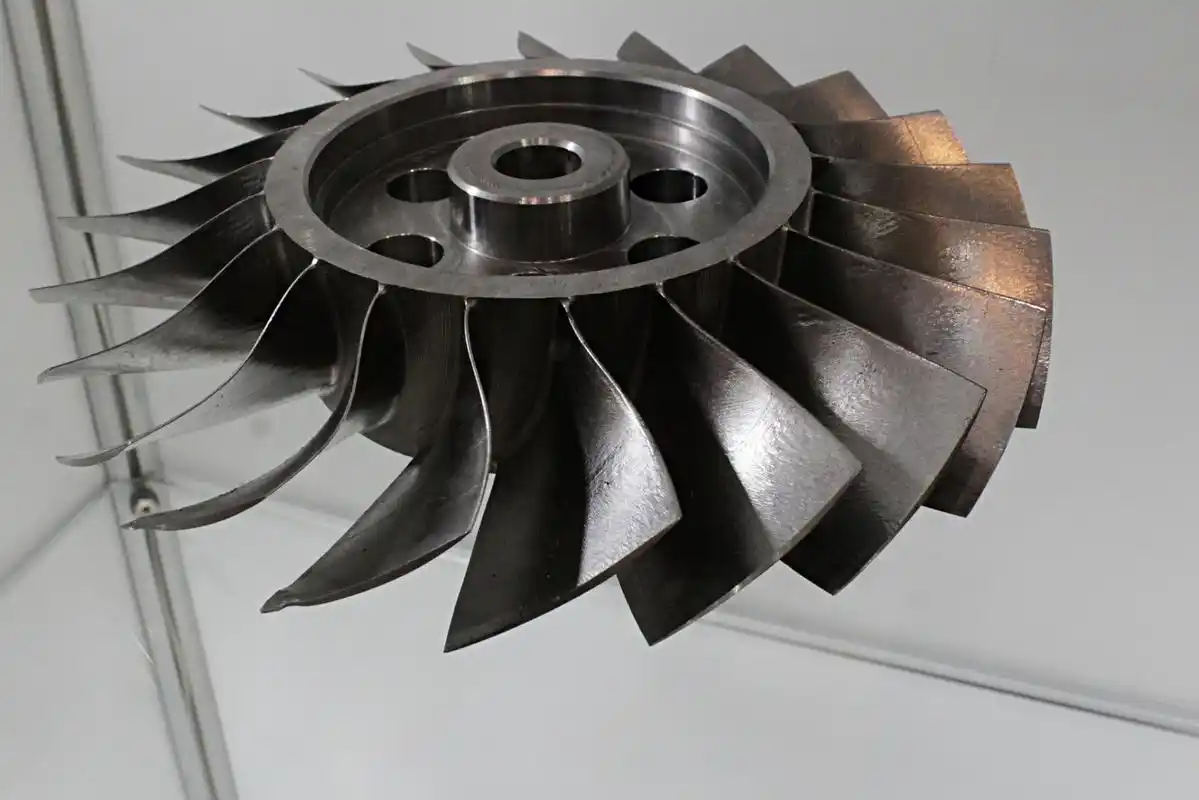
Türbin Kanatları İçin Hassas Döküm Süreci Nedir?
Yüksek sıcaklıklı tahrik ve güç sistemlerindeki her mühendis aynı darboğazla karşılaşır: katı alaşım blokların dövülmesi, modern gaz türbinlerinin talep ettiği karmaşık iç soğutma geçişlerini üretemezken, çok eksenli işleme takımları hızla tüketmekte ve kabul edilemez malzeme israfına yol açmaktadır. Bu türbin kanatları için hassas döküm süreci bu ikilemi çözer. Refrakter seramik bulamaç ile kaplanmış sarf malzemesi mum modelleri kullanarak, aşırı çalışma ortamlarına dayanabilen gelişmiş süper alaşımlarda net şekle yakın kanat profilleri üretiyoruz.[1]
Neden Hassas Kayıp Mum Dökümü Havacılık ve Güç Üretimine Hakimdir?
Yüksek basınçlı türbin bölümleri, sıcaklıkların sıklıkla metalin kendi erime noktasına yaklaştığı sıcak gaz yollarında çalışır. Standart üretim teknikleri, bu koşullarla başa çıkmak için gereken geometriden sağ çıkamaz veya bunları üretemez. Kayıp mum hassas dökümü havacılık motorları ve endüstriyel gaz türbinleri arasında net nedenlerle küresel standart olmaya devam etmektedir:
- İç Geometri Entegrasyonu: Kanat duvarlarının içine doğrudan karmaşık, serpantin soğutma geçişleri ve pim kanatçıkları dökmemize olanak tanır.
- Alaşım Çok Yönlülüğü: Süreç, dövülmesi ve işlenmesi notoriş (kötü şöhretli) derecede zor veya imkansız olan vakumla eritilmiş süper alaşımları barındırır.
- Bileşen Birleştirme: Karmaşık aerodinamik profiller, platformlar ve örtü özellikleri, termal yorgunluğa davetiye çıkaran mekanik bağlantıları ortadan kaldırarak tek ve kusursuz bir bileşen olarak oluşturulur.
Hassas Döküm ile Geleneksel Dövme Karşılaştırması
| Özellik | Hassas Yatırım Döküm | Geleneksel Dövme |
|---|---|---|
| İç Soğutma Kanalları | Seramik çekirdeklerle dökülen karmaşık, çok geçişli soğutma devreleri | Basit düz delinmiş delikler veya yekpare yapılarla sınırlıdır |
| Geometri Serbestliği | Karmaşık ince duvarlı kanatçıklar ve doğrusal olmayan konturlar | Üniform konikliklere sahip basit şekillerle sınırlıdır |
| Süperalaşım İşlenebilirliği | İleri düzey yüksek sıcaklık süperalaşımlarını kolayca döker | Dövülebilir, sünek alaşımlarla sınırlıdır; yüksek kalıp aşınması |
| Malzeme Kullanımı | Minimum hurda ve yolluk geri dönüşümü ile net şekle yakın üretim | Talaşlı imalat ve kesim sırasında önemli ham madde israfı |
Boyutsal Toleranslar ve Yüzey Kalitesi Yetenekleri
Süperalaşım bileşenleri üzerindeki ikincil işleme maliyetlerini minimumda tutmak, üretim maliyetlerini kontrol altında tutmak açısından hayati önem taşır. Seramik kabuk kalıplar, enjekte edilen mum modellerin ince yüzey detaylarını yansıttığı için süreç, karmaşık profillerde sıkı bir net şekle yakın boyutsal kontrol sağlar:
- Ekonomik yapısal sınıflar (ör. 1045, 4140, 8620) yüksek güç-ağırlık bileşenleri için tasarlanmıştır. Tutarlı duvar kalınlığı ve kord boyutları, kanat setleri boyunca kararlı bir aerodinamik performans sağlar.
- Üstün Döküm Yüzey Kalitesi: Seramik kabuklarımızda kullanılan ince refrakter ön kaplamalar pürüzsüz kanat yüzeyleri elde edilmesini sağlayarak sınır tabaka aerodinamik sürüklenmesini doğrudan azaltır.
- Azaltılmış Son İşlem: Kritik kanatçık konturları neredeyse hiç son işlem gerektirmez; nihai hassas taşlama için yalnızca kök tığ (fir-tree) geometrisi ve uç kilitleri kalır.
Türbin Kanatları İçin Adım Adım Hassas Döküm Süreci
Türbin kanatları zorlu koşullar altında çalışır. Sıkı profiller, soğutma kanalları ve yüksek dönme hızlarıyla çalışırken, modelden bitmiş parçaya kadar metalurjik bütünlüğü sağlamak için sıkı ve yinelenebilir bir iş akışına güveniyoruz.
1. Balmumu Model Enjeksiyonu ve Çok Parçalı Montaj
Her şey kalıptaki boyutsal hassasiyetle başlar. Bıçak şeklini kopyalamak için işlenmiş çelik kalıplara şartlandırılmış model mumu enjekte ederiz. Eğer bıçak dahili soğutma kanalları kullanıyorsa, kalıbın içine önceden pişmiş bir seramik çekirdek sabitleriz. Soğutma ve incelemeden sonra, bu mum modelleri merkezi bir mum yolluğuna ve besleme sistemine kaynak yaparız. Bu komple montaj, erimiş süper alaşım için yolluk sistemi görevi görür.
2. Refrakter Çamuru ve Stuko Daldırma ile Seramik Kabuk Oluşturma
Bozulmadan yüksek döküm sıcaklıklarına dayanabilecek bir kabuk oluşturmak için çok katmanlı robotik daldırma kullanıyoruz:
Birincil katman: Mum ağacını ince bir refrakter çamuruna (genellikle zirkon bazlı) daldırır ve net kanat profili detayını yakalamak için ultra ince stuko kumu ile kaplarız.
Yedek katmanlar: Astarlama katmanı kontrollü nem altında kuruduktan sonra, mekanik duvar mukavemeti oluşturmak için daha kalın alüminosilikat stuko ile çok sayıda yedek katman uygularız.
Sızdırmazlık katmanı: Son bir çamur daldırma işlemi yapıyı kapatarak döküm sırasında kalıp boşluğuna gevşek kum tanelerinin akmasını önler.
3. Yüksek Basınçlı Buharlı Otoklav ile Mumdan Arındırma
Mum ısıtıldığında seramikten daha hızlı genleşir ve ince kalıp duvarlarını çatlatabilecek çember gerilimi oluşturur. İşlenmemiş kabukları 8 ila 10 bar basınçta çalışan hızlı basınçlanan bir buharlı otoklava yerleştiririz. Yüksek basınçlı buhar, dış mum tabakasını neredeyse anında eritir ve termal genleşme kabuğu çatlatmadan önce mumun büyük kısmını dakikalar içinde dışarı atar.
4. Yüksek Sıcaklıkta Kalıp Ön Isıtması ve Sinterleme
Mumdan arındırılmış kabuklar hala artık mum ve zayıf bağlayıcılar içerir. Kabukları 950°C ile 1150°C arasında pişirmek için sürekli yakma fırınlarına yükleriz. Bu seramik kabuk kalıp sinterleme aşaması iki kritik amacı gerçekleştirir: karbon kalıntılarını tamamen yakar ve seramik parçacıkları, sıvı metalin şokuna dayanmaya hazır, sert, termal olarak kararlı bir kalıp halinde sinterler.
5. Vakumlu İndüksiyon Eritme (VIM) ve Erimiş Alaşım Dökümü
Reaktif elementler açısından zengin süper alaşımlar açık havada hızla oksitlenir. Metallerimizi bir vakumlu indüksiyon eritme (VIM) odası içinde yüksek vakum veya inert argon atmosferinde eritir ve dökeriz.[2] Önceden ısıtılmış seramik kabuk, termal kaybı en aza indirmek için potanın hemen altına yerleştirilir. Zorlu türbin bileşenleri için, aşırı ısı için hassas yatırım dökümleri uygulayarak eriyiğin ince firar kenarlarını erken donma, mikro büzülme veya cüruf oluşumu olmadan doldurmasını sağlarız.
6. Kabuk Kırma, Yolluk Kesme ve Döküm Temizleme
Metal kontrollü soğuma eğrileri altında katılaşıp soğuduktan sonra seramik kabuk uzaklaştırılır:
Çıkarma: Yüksek frekanslı pnömatik vibratörler ve yüksek basınçlı su jetleri dış seramik kabuğu kırıp uzaklaştırır.
Yolluk kesme: Bıçak kökü geometrisini korumak için aşındırıcı kesme testereleri veya tel Erozyon (EDM) kullanarak bıçakları yolluk ağacından kesiyoruz.
Yüzey temizleme: Döküm bıçaklar, kalan yüzey cürufunu ve iç çekirdek malzemesini temizlemek için hafif kumlama ve kimyasal liç işlemlerinden geçirilir.
Türbin Kanatları Hassas Döküm Sürecinde İç Soğutma Kanalları
Modern motorlardaki yanma sıcaklıkları sıklıkla süper alaşımların erime noktasını aşar. Metalin yanmasını önlemek için içi boş kanat profilleri (aerofoil) üretiyoruz. Kompresörden alınan sızıntı havasını doğrudan bıçak boyunca dolaştırarak dış yüzey üzerinde koruyucu bir termal sınır tabakası oluşturan iç soğutma kanalları oluşturmak için seramik çekirdeklere güveniyoruz.[3]
İçinde hassas döküm süreci türbin kanatları talep, bu karmaşık serpantin kanatları ve pimli kanatçık dizilerini elde etmek hassas seramik çekirdek teknolojisini gerektirir.
Seramik Çekirdek Üretimi ve Yerleştirilmesi
Standart mum model takımları serpantin, kör veya alt kesimli geçişleri doğrudan oluşturamaz. Bunu, herhangi bir mum enjekte etmeden önce refrakter çekirdekleri ön döküm yaparak çözeriz:
- Çekirdek Bileşimi: Yüksek saflıkta silika veya alümina bazlı seramik bulamaçları kullanıyoruz; bunlar çekirdek kalıplarına transfer kalıplama ile dökülür ve yapısal kararlılık için yüksek sıcaklıklarda sinterlenir.
- Kalıp Yerleştirme: Önceden sinterlenmiş seramik çekirdek mum enjeksiyon takımının içine yerleştirilir.
- Model Enjeksiyonu: Erimiş mum, çekirdeğin etrafındaki boşluğu doldurarak yerleştirme izlerini açıkta bırakırken onu tamamen sarar.
Temel parçalar açık boşluklar kullanırken - benzer ilkeler yüksek hassasiyetli döküm süreçleri ve alaşımları kılavuzumuzda bulunur - türbin kanat profilleri, karmaşık iç mimari oluşturmak için bu fedakar çekirdeklere ihtiyaç duyar.
Çekirdek Kayması ve Et Kalınlığının Kontrol Edilmesi
Hızla akan erimiş süper alaşımın dinamik basıncı altında maça kayması, hurda parçaların başlıca nedenidir. Maça milimetrenin kesri kadar bile hareket ederse, bir duvar tehlikeli derecede incelirken diğeri çok kalınlaşır ve bu da ısıl gerilme arızasına yol açar.
| Kontrol Faktörü | Üretim Zorluğu | Mühendislik Çözümü |
|---|---|---|
| Dinamik Metal Yüzmesi | Erimiş alaşım kaldırma kuvveti maçayı yukarı iter | Entegre kök/uç seramik baskılar dış kabuğa kilitlenir |
| Kanatçık Sehim | Uzun, ince maçalar metalostatik basınç altında bükülür | İnce kuvars pimleri ve platin şaplaklar orta açıklık desteği sağlar |
| Et Kalınlığı Tekdüzeliği | Varyasyon sıcak noktalara ve düzensiz soğumaya neden olur | Gerçek zamanlı ultrasonik testler duvar tutarlılığını ölçer |
Döküm Sonrası Kimyasal Liç
Erimiş alaşım kabuk içinde katılaştıktan sonra, bu sert seramik maça dökme metalin içinde hapsolur. Mekanik yontma veya kumlama söz konusu değildir çünkü hassas iç soğutma kanallarına zarar verir.
Bunun yerine şunu kullanıyoruz kimyasal maça liçi:
Kostik Otoklavlama: Dökümler, konsantre potasyum hidroksit (KOH) veya sodyum hidroksit (NaOH) çözeltisiyle doldurulmuş yüksek basınçlı bir otoklava girer.
Isıl Çözünme: Yüksek basınç ve sıcaklıklarda çalışan kostik banyo, silika bazlı seramik çekirdekle agresif bir şekilde reaksiyona girerek onu çözer.
Nötralizasyon ve Yıkama: Kostik solüsyon, çevredeki süper alaşımlı kanatçığı aşındırmadan seramiği çözünebilir silikatlara dönüştürür ve geriye tamamen açık, temiz iç soğutma kanalları bırakır.
Türbin Kanatları Hassas Döküm Sürecinde Katkılı Desenler ve Çekirdekler
Karmaşık seramik çekirdekler ve çok parçalı mum montajları için takım hazırlık süresi, içi boş kanat profillerinin erken geliştirilme aşamalarına baskın gelebilir. Katkılı imalat artık aynı yatırım döküm yolu, dökülebilir modeller ve geleneksel bir süreci almaya devam eden seramik çekirdek geometrileri yazdırarak besler seramik kabuk, mumdan arındırma ve vakumlu döküm - dökümhane metalurji yığınını yeniden yazmadan.[2]
İçin hassas döküm süreci türbin kanatları Hızlı model yinelemelerine ihtiyaç duyan programlar için genellikle üç katkılı ek parça değerlendirilir:
- Basılı mum veya reçine modelleri: Stereolitografi veya malzeme püskürtmeli modeller, prototipler ve düşük oranlı denemeler için enjeksiyon kalıplama mum modeli ağaçlarının yerini alır veya bunları destekler, ardından kullanılan aynı bulamaç daldırma işlemlerini takip eder kayıp mum döküm.
- Basılı seramik çekirdekler: Katkılı çekirdekler serpantin iç soğutma kanallarını hedefler sert takımlara gömülmesi pahalı olan ve ardından katılaşmadan sonra geleneksel silika çekirdekler gibi çözünen.
- Hibrit üretim: Geometri dondurulduktan sonra üretim oranları genellikle sertleştirilmiş kalıplara geri döner; katkılı imalat, tasarım değişiklikleri, yedek parça modelleri ve aksi takdirde çok parçalı çekirdek montajlarını zorlayacak çekirdek özellikleri için kritik yolda kalır.
Katkılı imalat vakumlu eritme, tanecik kontrolü, HIP (Sıcak İzostatik Presleme) veya NDT'nin (tahribatsız muayene) yerini almaz. Model/çekirdek erişimini kısaltır, böylece kesim döküm sıcak bölge alaşımı ve katılaşma reçetesi dökümhane kontrolü altında kalırken denemeler daha erken başlayabilir.
Türbin Kanadı Hassas Dökümünde Kritik Tane Yapılarına Ulaşmak
Termal gerilme ve merkezkaç yükler, sıcak gaz yolundaki her türlü metalurjik zayıflığı dezavantaja çevirecektir. Geleneksel dökümlerde, enine tane sınırları boşluk oluşumu, tane sınırı kayması ve nihai sünme (creep) arızası için başlangıç noktaları görevi görür. Türbin kanatlarının gerektirdiği hassas döküm sürecinde, erimiş süper alaşımların nasıl katılaştığının kontrol edilmesi, bir bileşenin binlerce çalışma saatini hayatta kalıp kalmayacağını veya yük altında erken arızalanıp arızalanmayacağını belirler.
Özel gerilme profillerine ve çalışma sıcaklıklarına göre uyarlanmış üç farklı tane yapısı üretmek için vakumlu döküm fırınları içindeki katılaşma kinetiğini manipüle ediyoruz. Bu yöntemler arasındaki malzeme uyumluluğuna ilişkin ayrıntılı parametreler için inceleyin: Alloy Guide for High Performance Alloys and Precision Casting.
Daha Düşük Gerilmeli Alçak Basınç Türbin Kanatları için Eksenli (EQ) Döküm
Eksenli döküm, balmumu kaybetme yöntemiyle üretilen bileşenler için temel yöntemdir. Erimiş metal, seramik kalıp boşluğu boyunca homojen bir şekilde katılaşarak rastgele yönlendirilmiş, izotropik taneler oluşturur:
- Katılaşma dinamiği: Metal, kalıp duvarlarından içe doğru soğuyarak her yönde homojen mekanik özellikler oluşturur.
- Termal yönetim: Geleneksel ısıtma bobinleri, dökümden önce kabuk sıcaklığını korur ve ardından yönlü olmayan soğutma izler.
- Hedef uygulama: Orta düzey çalışma sıcaklıklarına ve daha düşük mekanik gerilmeye maruz kalan alçak basınç türbin kanatları ve arka kademe yönlendirici kanatları için idealdir.
- Maliyet verimliliği: EQ işleme, özel soğutma plakaları veya çekme mekanizmaları olmaksızın standart vakumlu indüksiyon ergitme döngüleri gerektirir, bu da üretim döngülerini kısa ve hurda oranlarını düşük tutar.
Enine Tane Sınırlarını Ortadan Kaldırmak için Yönlü Katılaşmış (DS) Döküm
Yönlü katılaşmış kanatlar, taneleri birincil gerilme eksenine paralel hizalayarak sünme ile mücadele eder. Merkezkaç kuvvetlere dik olan sınırları ortadan kaldırarak, yüksek sıcaklık gerilimi altında tane ayrılmasını önleriz:
- Eksenel termal gradyan: Seramik kabuk, vakumlu indüksiyon fırınının içindeki su soğutmalı bakır bir soğutma plakasının üzerine oturur.
- Kontrollü çekme: Mekanik tahrik sistemleri, kalıbı hassas bir şekilde ölçülen bir hızda sıcak bölgeden dışarı indirir.
- Sütunsal büyüme: Tanecikler soğutma plakasında çekirdekleşir ve kökten bıçak ucuna kadar uzanan uzun, sütunsal kristaller halinde dikey olarak büyür.
- Performans kazancı: DS bileşenleri, geleneksel eş eksenli dökümlere kıyasla termal yorulma direncinde ve uzunlamasına sünme mukavemetinde belirgin bir artış sağlar.
Kristal Seçiciler Kullanan Tek Kristal (SX) Döküm Teknikleri
Tek kristal türbin kanatları tane sınırlarını tamamen ortadan kaldırır. Sınır arayüzleri olmadan, mikro çatlakların yayılmak için tercih ettiği yollar kalmaz; bu da motor türbinlerinin, geleneksel olarak dökülmüş ana metallerin normal erime noktasını aşan sıcaklıklarda çalışmasını sağlar.[4]
- Tane seçilim mekanikleri: Soğutma plakasının hemen üzerine - domuz kuyruğu kristal seçici olarak bilinen - helisel bir daralma yerleştiriyoruz. Sütunsal tanecikler yukarı doğru büyümek için yarışırken, geometrik sarmal, tercih edilen kristalografik yönde (tipik olarak [001]) yönlendirilmiş tek bir tane haricindekileri fiziksel olarak engeller.
- Tohum kristal alternatifi: Katı kristalografik hizalama için, seçici geometrisine tamamen güvenmeden kristal büyümesini dikte etmek üzere kalıp boşluğunun tabanına önceden yönlendirilmiş katı bir tohum alaşım yerleştiriyoruz.
- Kimya avantajı: Tane sınırlarının ortadan kaldırılması; karbon, bor ve zirkonyum gibi tane sınırı güçlendirici elementlere duyulan ihtiyacı ortadan kaldırır. Bu, nikel bazlı süper alaşımların başlangıç erime sıcaklığını yükselterek daha yüksek çözelti ısıl işlem sıcaklıklarına ve üstün faz kararlılığına olanak tanır.
Tane Türleri Arasında Yüksek Sıcaklık Sünme Direncinin Karşılaştırılması
EQ, DS ve SX yapıları arasında seçim yapmak; çalışma ortamının ciddiyetini, üretim döngüsü karmaşıklığına karşı dengelemeyi gerektirir.
| Metrik / Öznitelik | Eş Eksenli (EQ) | Yönlü Katılaştırılmış (DS) | Tek Kristal (SX) |
|---|---|---|---|
| Tane Morfolojisi | Rastgele üç boyutlu kristaller | Eksenel olarak hizalanmış sütunlu kristaller | Monolitik tek kristal |
| Enine Sınırlar | Bileşen boyunca mevcut | Tamamen ortadan kaldırılmıştır | Tamamen ortadan kaldırılmıştır |
| Kayma Direnci | Temel endüstriyel kabiliyet | Z ekseni boyunca belirgin şekilde iyileştirilmiş | Maksimum sünme direnci |
| Termal Yorulma Ömrü | Standart | Yüksek (eksenel olarak daha düşük Young modülü) | Olağanüstü termal şok toleransı |
| Tipik Kademe Konumu | Alçak basınç türbin kademeleri | Orta basınç ve güç üretimi türbin sıra grupları | Yüksek basınç türbin 1. ve 2. kademe |
| Döküm Karmaşıklığı | Standart vakumlu döküm | Hassas dinamik çekme | Kristal seçicili hassas çekme |
Hassas Döküm Süreci Türbin Kanatlarının Kullanıldığı Yerler
Aynı türbin kanatları için hassas döküm süreci Alaşım ve tanecik yapısı kademe sıcaklığına ve gerilimine göre ölçeklendirilmiş olarak, tahrik ve güç üretimi filolarındaki dönen ve sabitkanat profillerini destekler.
- Havacılık gaz türbinleri: Yüksek basınç kademesi kanatları ve kılavuz kanatları, uçak motorları için DS veya SX yapılarına, film soğutmasına ve kaplamalı kanat profillerine sahip nikel süper alaşımlarına dayanır.
- Endüstriyel gaz türbinleri (IGT): Daha büyük güç üreten kanatlar, sürekli çalışma koşullarında uzun sünme ömrü, sıcak korozyon direnci ve onarılabilir kaplama sistemlerini vurgular; bunlar, kapsamımızda ele alınan donanım ailesiyle aynıdır güç üretim yatırım döküm parçaları programlar.
- Buhar ve genleştirici kademeleri: Daha düşük tepe metal sıcaklıkları, korozyon veya ıslak buhar erozyonunun baskın olduğu durumlarda net profile yakın kanatlardan, dar boğaz alanlarından ve paslanmaz veya nikel kalitelerinden hala yararlanır.
Hassas döküm, kanat profili orta sıcaklıkta, iç soğutması olmayan basit bir katı ekstrüzyon profili olduğunda genellikle yanlış birincil yöntemdir; burada dövme veya yoğun şekilde işlenmiş kütükler daha ucuz olabilir. İçi boş geçişler, ince çıkış kenarları veya tek kristal gereksinimleri ortaya çıktığında, yüksek performanslı vakumlu hassas döküm pratik üretim yolu olmaya devam etmektedir.
Hassas Döküm Süreci Türbin Kanatları için Süper Alaşımlar
İçinde hassas döküm süreci türbin kanatları talep, malzeme seçimi güvenilir bir motor çalışması ile felaketle sonuçlanan kanat kopması arasındaki farktır. Süper alaşımları, kanadın ham termal şokla, korozif egzoz gazıyla veya saf merkezkaç yüküyle karşı karşıya olup olmadığına göre seçeriz.
Ultra Yüksek Sıcaklık Dayanımı için Nikel Bazlı Süper Alaşımlar
Yüksek basınçlı türbin kademeleri için, nikel bazlı süper alaşımlar - içerisindeki kaliteler arasında sınıflandırılan süper alaşımlar malzeme sınıflandırma kılavuzu - endüstri standardı olmaya devam etmektedir.
- Mikroyapı kontrolü: 1.000°C'ye yaklaşan ve bu sıcaklıkların üzerindeki sıcaklıklarda dislokasyon hareketine doğrudan direnen koherent bir gama-prime matrisi oluştururlar.
- Sünme direnci: Şiddetli termal ve mekanik yükler altında, bu kaliteler diğer alaşımların yumuşadığı durumlarda akma dayanımını korur.
- Birincil kullanım: Mekanik bütünlüğün bozulmaması gereken yüksek basınçlı rotor kanatları ve kritik dönen bileşenler.
Sıcak Korozyon ve Aşınma Direnci için Kobalt Bazlı Süperalaşımlar
- Üstün yüzey kararlılığı: Kobalt bazlı matrisler, sıcak kükürt korozyonuna ve oksidasyona karşı yüksek direnç sunar.
- Sürtünme ve aşınma direnci: Şiddetli ısıl çevrimlere maruz kalan ancak biraz daha düşük dönme stresine sahip nozul kılavuz kanatları ve sabit bileşenler için idealdir.
- Karbür güçlendirmesi: Tanecik sınırı karbürleri, alaşımı sert çalışma gazı akışları altında stabilize eder.
Refrakter Elementler ve Alaşım Kararlılığı
Modern süperalaşımlar, tanecik bütünlüğünü kilitlemek için ağırlıklı olarak renyum, tungsten, tantal ve molibden gibi ağır refrakter elementlere güvenir.
- Dislokasyon sabitleme: Yoğun atomlar katı hal difüzyonunu yavaşlatarak yüksek yük altında tanecik sınırı kaymasını önler.
- Faz kararlılığı: Uygun refrakter oranları, erken çatlak başlangıcına neden olan kırılgan fazların oluşumunu engeller.
- Isı iletkenliği: Optimize edilmiş katkılar, yerel ısıl sıcak noktalara neden olmadan yapısal rijitliği dengeler.
Vakumlu İndüksiyonla Eritmede (VIM) Saf Malzeme ve Geri Dönüştürülmüş Malzeme Oranları
Vakumlu indüksiyonla eritme (VIM) fırınının içinde ergitme kimyası temiz kalmalıdır. Gaz kapma veya eser kirleticiler, tüm bir kanat döküm partisini mahvedebilir.
| Şarj Malzemesi | Tipik Oran | Ana Faydası | İşlem Uyarısı |
|---|---|---|---|
| Bakir Ana Alaşım | 50% - 100% | Ultra düşük eser safsızlıklar (oksijen, azot) | Daha yüksek hammadde girdi maliyeti |
| Temiz Dökümhane Geri Dönüşüm Malzemesi | 50'ye kadar%1 | Yollukların, besleyicilerin ve yatakların verimli kullanımı | Sıkı bir yüzey kireç giderme ve vakumlu rafinasyon gerektirir |
Geri dönüşüm döngülerini alaşım grubuna göre kesinlikle ayrı tutuyoruz. Sertifikalı bakir ısıları nitelikli geri dönüşüm malzemesiyle harmanlamak, hassas likidüs sıcaklıklarını korumamızı, cürufu ortadan kaldırmamızı ve her seramik kalıba temiz, hatasız metal sunmamızı sağlar.
Hassas Döküm Türbin Kanatları için Döküm Sonrası İşlemler ve Bitirme
Döküm halindeki parçalar genellikle bir motorun sıcak bölgesinde hızla arızalanacak mikro gözeneklilik, artık döküm gerilmeleri ve dendritik segregasyon içerir. Her bir kanadı göreve kritik uçuş standartlarına getirmek için disiplinli bir ısıl, mekanik ve yüzey işlemleri dizisine güveniyoruz.
İç Mikro Gözenekliliği Ortadan Kaldırmak İçin Sıcak İzostatik Presleme (HIP)
Optimize edilmiş yolluk sistemleri ve vakumlu dökümde bile iç mikro büzülme gözenekliliği meydana gelebilir. Döküm türbin kanatlarını şuradan geçiriyoruz: sıcak izostatik presleme (HIP) bu iç boşlukları tamamen iyileştirmek için:[5]
- Yüksek Basınç ve Sıcaklık: Kanatlar, 1.150°C'nin üzerindeki sıcaklıklarda 100 ila 150 MPa'yı aşan basınçlar altında inert argon gazı odasında bekletilir.
- Difüzyon Kaynağı: Eş zamanlı ısı ve basınç, iç mikro boşlukları çökerterek alaşımın plastik olarak akmasına ve katı hal difüzyonu yoluyla bağlanmasına neden olur.
- Yorulma Ömrü: Mikro gözenekliliğin ortadan kaldırılması, aşırı dönme gerinimi altında düşük devirli yorulma (LCF) direncini ve sürünme ömrünü dramatik bir şekilde artırır.
Çözeltiye Tavlama ve Çökelme Sertleştirmesi Isıl İşlemleri
Döküm halindeki süper alaşımlar, mekanik özellikleri zayıflatan kimyasal segregasyon gösterir. Alaşım mikro yapısını optimize etmek için çok aşamalı vakumlu ısıl işlemler kullanıyoruz:
| Isıl İşlem Aşaması | Birincil Amaç | Yapısal Sonuç |
|---|---|---|
| Homojenizasyon ve Çözeltiye Alma | İri ötektik fazları ve segre olmuş elementleri çözer | Homojen gama matrisi, üniform yaşlandırma için hazırlık sağlar |
| Hızlı Gazla Su Verme (Quenching) | Soğutma sırasında iri çökelmeyi önler | Termal bozulma olmadan katı çözelti yapısını korur |
| Çökeltme Sertleştirmesi (Yaşlandırma) | Kontrollü ikincil gama prime (γ') parçacıklarını çöktürür | Optimum yüksek sıcaklık çekme ve sürünme mukavemeti sağlar |
Kanat Köklerinin ve Fir-Tree (Kkn) Geometrilerinin Hassas İşlenmesi
Kanat profili yatırım döküm sürecinden net şekle yakın çıkar, ancak rotor diskine kilitlenmek için kanat kökü alt mikron hassasiyet gerektirir:
- Sürünme Beslemeli Taşlama (Creep-Feed Grinding): İş sertleşmesini ve yüzey mikro çatlamalarını önlemek için sürekli giydirmeli sürünme beslemeli taşlama kullanarak karmaşık köknar ağacı kök tırtıllarını taşlıyoruz.
- Telli Elektro Erezyon İşleme (EDM): Sert nikel süper alaşımlarında hassas sızdırmazlık pim yuvalarının ve soğutma havası giriş noktalarının kesilmesi için idealdir.
- Soğutma Deliği Delme: İç kanallardan ödün vermeden kanat profili duvarları boyunca binlerce açılı film soğutma deliği açmak için yüksek hızlı lazer ve hızlı delik EDM kullanıyoruz.
Termal Bariyer Kaplamalar (TBC) ve Oksidasyona Dayanıklı Kaplamalar
Ham süper alaşımlar, erime noktalarını aşan gaz akışlarıyla doğrudan temasa dayanamaz. Bitmiş kanatları çok katmanlı yüzey sistemleri kullanarak koruyoruz:
- Bağlantı Katmanı (MCrAlY): Üst katmanı ankrajlarken oksidasyon ve sıcak korozyon koruması sağlamak amacıyla vakumlu plazma spreyi (VPS) veya yüksek hızlı oksijen-yakıt (HVOF) püskürtme yoluyla uygulanır.
- Termal Bariyer Kaplama (TBC): Elektron huzmesi fiziksel buhar biriktirme (EB-PVD) ile uygulanan yttria ile stabilize edilmiş zirkonya (YSZ) tabakası. Bu seramik katman, metal alt tabaka sıcaklığını 100°C ila 150°C'ye kadar düşürerek, zirve termal yükler altında güvenilir çalışma sağlar.[3]
Hassas Döküm Süreci Türbin Kanatları için NDT Kontrolleri
Erimiş süper alaşım bir seramik kalıp içinde katılaştığında, mikro büzülme, kalıntılar veya çekirdek kayması gibi gizli sorunlar tüm üretim serisini mahvedebilir. hassas döküm süreci türbin kanatları geçirdiği sırada, tek bir yüzey altı boşluğu aşırı sıcaklıklarda felaket niteliğinde motor arızasına neden olabilir. Tahribatsız muayeneyi (NDT) yalnızca son bir kontrol noktası olarak değil, üretim iş akışımızın her adımına entegre edilmiş toplam bir kalite kontrol sistemi olarak ele alıyoruz.
Yüzey Çatlağı Tespiti için Floresan Penetrant Muayenesi (FPI)
Yüzey mikro çatlakları, soğuk kapanmalar ve mikro gözeneklilik sıradan beyaz ışık altında görünmeyebilir. floresan penetrant muayenesi (FPI) en küçük yüzey açma kusurlarını vurgulamak için Seviye 4 hassasiyetine güveniyoruz:[6]
- Derin Penetrasyon: Kapiler etkisinin penetrantı mikroskobik çatlaklara çekmesine izin vererek kontrollü bekleme süreleri altında yüksek dereceli floresan boyalar uyguluyoruz.
- Kontrollü Yıkama ve Emülsifikasyon: Hassas yıkama, gerçek kusurlardan penetrantı sıyırmadan arka plan gürültüsünün temizlenmesini sağlar.
- UV Işık Değerlendirmesi: Yüksek yoğunluklu ultraviyole (UV-A) muayene kabinleri altında teknisyenler, kanat hücum kenarı, firar kenarı ve kök kısımları gibi yüksek stresli bölgelerdeki kılcal çatlakları işaretler.
İç Boşluklar İçin Endüstriyel X-Işını ve Bilgisayarlı Tomografi (BT)
Yüzey altı anomalileri tespit etmek derinlemesine görüntüleme gerektirir. Yüksek çözünürlüklü dijital radyografi ve 3B endüstriyel bilgisayarlı tomografi döküm muayenesi:[7]
- Dijital Radyografi (DR): Standart düz panelli X-ışınları, parti üretimlerinde kalıntıları, yüzey altı çekilmelerini ve ağır metal segregasyonlarını hızlı bir şekilde yakalar.
- 3B Bilgisayarlı Tomografi (BT): Karmaşık havacılık motoru kanatları için BT taraması, 3B hacimsel bir model oluşturur. Bu, iç boşlukları, içinde sıkışıp kalmış artık seramik çekirdek parçacıklarını iç soğutma kanallarını hedefler, ve kalın kök kısımlarının derinliklerindeki gizli gözenekliliği ortaya çıkarır.
Ultrason ve BT Taraması ile Et Kalınlığı Ölçümü
Soğutma kanalları etrafında doğru et kalınlığını korumak, termal yorgunluğu yönetmek için esastır. Döküm sırasında meydana gelen küçük bir çekirdek kayması bile düzensiz ısı dağılımına ve erken kanat arızasına yol açar.
- Ultrasonik Ölçüm (UT): Yüksek frekanslı ultrasonik prob, dışbükey ve içbükey kanat yüzeylerindeki kalan metal kalınlığını mikrometre düzeyinde hassasiyetle ölçer.
- BT Nokta Bulutu Haritalama: 3B tarama verilerini orijinal CAD modelleriyle hizalayarak, tüm kanat zarfı boyunca nominal et kalınlığı sapmalarını haritalandırıyoruz; mühendisler ve OEM alıcıları için hassas metal döküm kılavuzu.
Metalografik Tane İncelemesi ve Mekanik Özellik Doğrulama
İç yapısal sağlamlık, boyutsal doğruluk kadar metalurjiye de bağlıdır. Her partinin katı tane yapısı ve mekanik kriterleri karşıladığını onaylıyoruz:
| Muayene Yöntemi | Odak Alanı | Kalite Hedefi |
|---|---|---|
| Makro Dağlama | Bıçak yüzeyi tanecik incelemesi | DS/SX dökümlerinde eşit eksenli tanecik boyutu sınırlarını veya enine sınırların tamamen yok olduğunu doğrular. |
| Mikroyapısal SEM | Test çubuklarından alınan mikro numuneler | Gama-prime faz dağılımını doğrular ve istenmeyen kırılgan fazları kontrol eder. |
| Gerilme-Kopma Testi | Eşlik eden tanık numuneler | Sünme ömrünün ve yüksek sıcaklık akma dayanımının tasarım spesifikasyonlarını karşıladığını doğrular. |
| Kimyasal Spektroskopi | Erimiş alaşım numuneleri | Nikel, kobalt ve refrakter katkı maddeleri için hassas element hedeflerini doğrular. |
Türbin Küreği Hassas Dökümü Hakkında Sıkça Sorulan Sorular
Yolculuk yapmak hassas döküm süreci türbin kanatları talep, aşırı metalurjik kontrollerin sıkı boyutsal toleranslarla dengelenmesini gerektirir. Aşağıda dökümhane sahasında ele aldığımız en yaygın mühendislik zorluklarının doğrudan yanıtları yer almaktadır.
Türbin küreleri neden masif kütükten işlenmek yerine dökülür?
Gelişmiş bir kanat profilinin masif kütükten işlenmesi, modern motorların sıcak kısımlarında ihtiyaç duyulan içi boş, labirent benzeri soğutma kanallarını üretemez. Ek olarak, nikel bazlı süper alaşımlar hızla iş sertleşmesine uğrar, bu da karmaşık 5 eksenli talaşlı imalatı maliyet açısından yasaklayıcı hale getirir ve mikro çatlaklara yatkınlaştırır.
Özelleştirilmiş türbin küreleri için kanat profili dökümü, seramik kalıptan doğrudan karmaşık soğutma geçişlerine sahip nete yakın şekiller elde ediyoruz. Döküm ayrıca, masif kütük işleme süreçlerinin taklit edemediği yönlü ve tek kristalli tanecik katılaşmasını sağlar.
Tek kristal döküm, aşırı sıcaklıklarda sünme arızasını nasıl önler?
Yüksek çalışma sıcaklıklarında ve aşırı dönme hızlarında, sünme hatası tipik olarak tane sınırları boyunca tane sınırı kayması ve boşluk difüzyonu yoluyla başlar.
- Sıfır enine sınır: Tek kristalli türbin kanatları bileşen boyunca tüm tane sınırlarını ortadan kaldırır.
- Maksimum sünme direnci: Bu yüksek enerjili arayüzlerin kaldırılması, ağır merkezkaç yükü altında boşluk oluşumunu engeller.
- Daha yüksek ısıl eşikler: Alaşım, felaket niteliğinde plastik deformasyona uğramadan başlangıçtaki erime noktasına çok daha yakın çalışabilir.
Erimiş alaşım dökümü sırasında seramik çekirdek kaymasına ne sebep olur?
Seramik çekirdek sehim yapması, düzensiz kanatçık duvar kalınlıkları yaratarak motor çalışması sırasında ani ısıl arızaya yol açar. Dökümhanelerimizde çekirdek kaymasını üç temel faktöre bağlarız:
- Kaldırma kuvveti ve dinamik akış: Erimiş süper alaşım, vakumlu indüksiyon ergitme (VIM) dökümü sırasında hassas çekirdeklere karşı kaldırma kuvvetleri ve hidrodinamik sürüklenme uygulayan yüksek yoğunluğa sahiptir.
- Termal şok: Seramik kabuk ile iç çekirdek arasındaki hızlı ısıl genleşme uyumsuzlukları, ön ısıtma sıcaklıkları mükemmel şekilde dengelenmezse çarpılmaya neden olur.
- Yetersiz destek: Destek pimlerinin (şapletler) yetersiz yerleştirilmesi veya erken erimesi, çekirdeği metal akışına karşı desteşsiz bırakır.
Bunu, yüksek mukavemetli silika veya alümina çekirdek formülasyonları, metal etkisini yumuşatmak için optimize edilmiş yolluk tasarımları ve hassas kuvars konumlandırıcı pimler kullanarak önlüyoruz.
Bir parti hassas döküm türbin kanadı üretmek ne kadar sürer?
Bir üretim serisi tipik olarak gerektirir 6 ila 12 hafta, takımlama kalifikasyon durumuna ve tahribatsız muayenenin karmaşıklığına bağlı olarak:
- Model enjeksiyonu ve seramik kabuk daldırma: 1 ila 2 hafta (çok katmanlı bulamaç ve sıva kurutma döngüleri aceleye getirilemez).
- Mum giderme, sinterleme ve vakumlu döküm: 1 hafta.
- Kimyasal çekirdek liçi, HIP ve ısıl işlem: 2 ila 3 hafta.
- Kök işleme, FPI ve CT taraması: 2 ila 4 hafta.
Özel seramik çekirdek kalıpları ve mum enjeksiyon takımları gerektiren yeni geliştirme projeleri için, seri üretime geçilmeden önce ilk numune alımı genellikle 12 ila 16 hafta sürer.
Referanslar
- NASA NTRS - Yüksek Sıcaklık Refrakter Süperalaşım Kompozitlerinin Dökümü İçin Fizibilite Çalışması (19990087889) ↩
- ARPA-E - Minimum Enerji ile Yüksek Verimli Hassas Döküm Üretimi (gelişmiş türbin dökümleri) ↩
- NASA NTRS - Uzay mekiği ana motor türbin kanatları için ısıl bariyer kaplamaları (19890004290) ↩
- NASA NTRS - Kristal Yöneliminin Tek Kristal Nikel Esaslı Türbin Kanadı Süperalaşımarının Yorulma Hasarı Üzerindeki Etkisi (20040001726) ↩
- NASA NTRS - Süperalaşım yapısı üzerinde yüksek ısıl gradyan döküm, sıcak izostatik presleme ve alternatif ısıl işlem (19890049056) ↩
- NASA NTRS - PWA 1480 tek kristal türbin kanadı malzemesinin NDE (tahribatsız muayenesi) (19950062052) ↩
- NASA NTRS - X-Radyograflarının Bilgisayarlı Tomograflarla Doğrulanması (19910000281) ↩
- U.S. DOE AMMTO - İleri Malzemeler ve Üretim Teknolojileri Ofisi (daha fazla okuma)

