

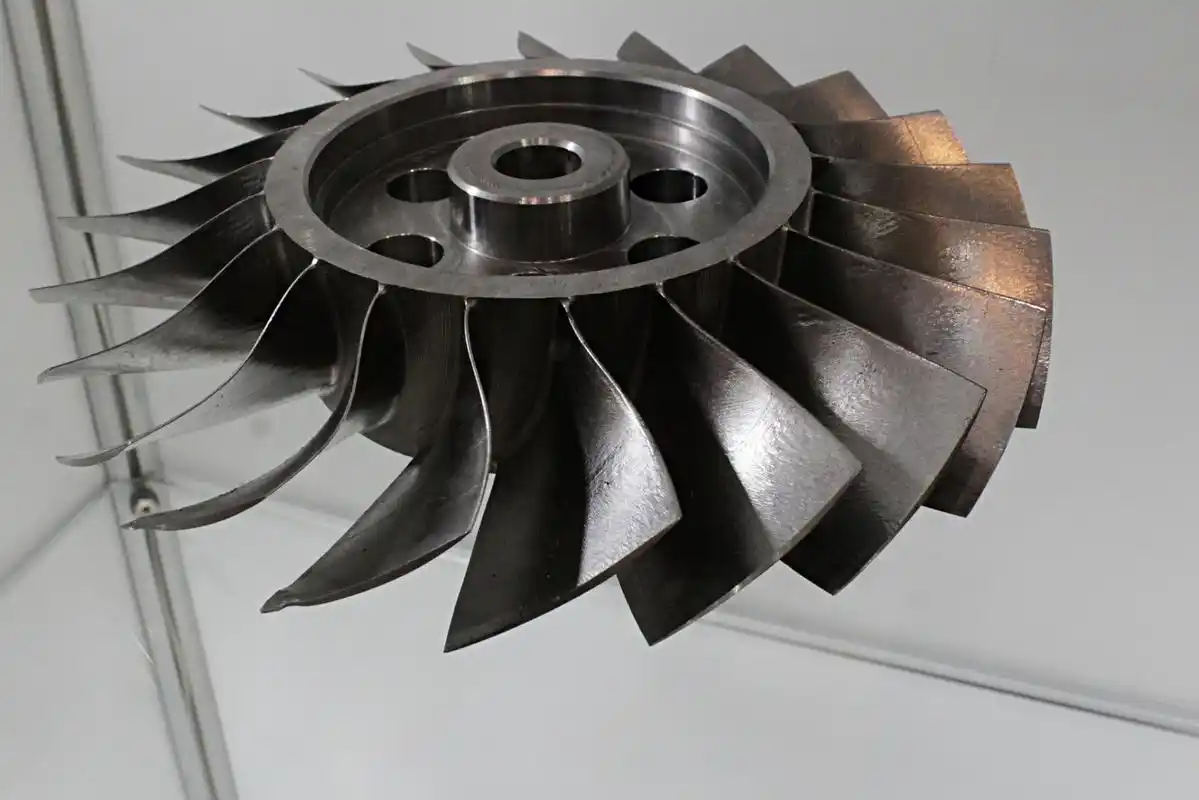
Kva er investeringstøypingsprosessen for turbinblad?
Kvar einaste ingeniør innan høgtemperatur framdrift og kraftsystem møter den same flaskehalsen: å smi solide legeringsblokkar kan ikkje produsere dei indkretsa interne kjølegangane som moderne gassturbinar krev, samstundes som fleirakset maskinering raskt slit ut verktøy og genererer uakseptabelt mykje materialavfall. investeringstøypingsprosessen for turbinblad løyser dette dilemmaet. Ved å nytte forbrukbare voksmønster dekte med eldfast keramisk slam, produserer vi nær-ferdigformde vingelegeeringar i avanserte superlegeringar som tåler ekstreme operasjonelle miljø.[1]
Kvifor presisjonsvoksutstøyping dominerer fly- og kraftproduksjon
Høgtrykksturbinseksjonar opererer i varme gassbanar der temperaturane ofte nærmar seg smeltepunktet til sjølve metallet. Standard produksjonsteknikkar kan ikkje overleve eller produsere den geometrien som trengst for å handtere desse tilhøva. Presisjonsvoksutstøyping forblir den globale standarden på tvers av flymotorar og industrielle gassturbinar av tydelege grunnar:
- Integrering av intern geometri: Det gjer det mogleg for oss å støype intrikate, svingete kjølegangar og pinnefinner direkte inne i bladveggane.
- Legeringsevne: Prosessen handterer vakuumsmelta superlegeringar som er kjende for å vere vanskelege eller umogleg å smi og maskinere.
- Komponentkonsolidering: Intrikate aerodynamiske profiler, plattformer og kappe-funksjonar vert forma som ein enkelt, sømlaus komponent, noko som eliminerer mekaniske skøyter som inviterer til termisk trettheit.
Investeringstøyyping vs. tradisjonell smiing
| Eigenskap | Presisjonsinvesteringstøping | Tradisjonell smiing |
|---|---|---|
| Innvendige kjølepåslag | Komplekse, fler-pass kjølekretsar støpt via keramiske kjerne | Begrensa til enkle rettborede hol eller solide strukturar |
| Geometrifriheit | Komplekse tynne vegg-luftsøyler og ikkje-lineære konturar | Restriksjonar til enkle former med jamne tapere |
| Superlegerings prosesserbarheit | Støper avanserte høgtemperatursuperlegeringar lett | Begrensa til smidbare, duktille legeringar; høg formverkskøyring |
| Materialutnytting | Nær-nettforma med minimal avfall og resirkulering av løparar | Betydelig råmaterialavfall under hogging og trimming |
Dimensjonale toleransar og overflatefinishkapabilitetar
Å minimere sekundær maskinering på superlegeringskomponentar er kritisk for å halde produksjonskostnadene i sjakk. Fordi keramiske skallformer fanger opp fine overflatjedetaljar frå injiserte voksformer, gir prosessen stramme nær-nett-form dimensjonskontroll over komplekse profilar:
- Stram Geometrisk Kontroll: Konsistent veggtykkleik og korde dimensjonar sikrar stabil aerodynamisk ytelse over bladsett.
- Overlegen som-til-stand overflatefinish: Dei fine brennbare overflatebelegga brukt i våre keramiske skall gir glatte bladflater, og reduserer direkte aerodynamisk drag i grenselaget.
- Redusert etterbehandling: Kritiske luftfåreprofilar forblir nesten utan overflatefinish, og berre rotfirkøya og spisslåsane er igjen for endelig presisjonsmaskinering.
Trinnvis investeringsstøpeprosess for turbinblader
Turbinblader opererer under krevjande forhold. Når vi handterer stramme profiler, kjølekjeder og høge rotasjonshastigheiter, er vi avhengige av ein tett, reproduserbar arbeidsflyt for å sikre metallurgisk integritet frå mønster til ferdig del.
1. Voksmønsterinjisering og fleirstykksmontering
Alt startar med dimensjonale nøyaktigheiter i verktøyet. Me injiserer kondisjonert mønstervoks i maskinerte ståldøypa for å replikere bladforma. Dersom bladet nyttar interne kjølekanalar, festar me ein førehandsbrent keramisk kjerne inne i døypa på førehand. Etter kjøling og kontroll sveiser me desse voksmønstera fast på ein sentral vokskanal og innløpskanal. Denne fullstendige monteringa fungerer som kanalsystemet for den smeltede superlegeringa seinare.
2. Keramisk skalbygging med ildfast slam og stukkaturduppar
For å byggje eit skal som kan tole høge helletemperaturar utan å bli deformert, nyttar me fleirlags robotdupping:
Primærstrøk: Me dyppar vokstreet ned i eit fint, ildfast slam (ofte sirkonbasert) og dekkjer det med ultrafint stukkatuursand for å fange opp skarpe vengjeprofildetaljar.
Støttelag: Når primærstrøket har sett seg under kontrollert luftfuktigheit, påfører me fleire støttelag med grovare aluminosilikatstukkatur for å byggje mekanisk veggstyrke.
Forseglingsstrøk: Eit siste slamdyp forseglar strukturen og hindrar lause sandkorn i å vaskast inn i formholrommet under hellinga.
3. Avvoksing via høgtrykksdampautoklav
Voks utvidar seg raskare enn keramikk når han blir varma opp, noko som skapar ringpåkjenning som kan sprekke tynne formvegger. Me plasserer dei rå skala inne i ein snøggtrykkande dampautoklav som går på 8 til 10 bar. Høgtrykksdampen blæs det ytre vokslaget nesten momentant av, og slepp ut det meste av voksen i løpet av få minutt før termisk utviding rekk å sprekke skala.
4. Høgtemperatur formforvarming og sintring
Avvoksa skal inneheld framleis restvoks og svake bindemiddel. Me lastar skala inn i kontinuerlege utbrenningsomnar for å brenne dei mellom 950 °C og 1150 °C. Dette sintringssteget for den keramiske skalforma oppnår to kritiske mål: det brenn karbonrestane heilt bort og sintrar dei keramiske partiklane til ei stiv, termisk stabil form som er klar til å tole sjokket frå flytande metall.
5. Vakuuminduksjonssmelting (VIM) og helling av smelta legering
Superlegeringar som er rike på reaktive element, oksiderer raskt i open luft. Me smeltar og helar metalla våre inne i eit vakuuminduksjonssmeltkammer (VIM) under høgvakuum eller inerte argonatmosfærar.[2] Det forvakta keramiske skalet blir plassert rett under degelen for å minimere det termiske tapet. For krevjande turbinkomponentar tek me i bruk presisjonsvoksmateriellstøyping for ekstrem varme for å sikre at smelta fyller tynne bakkantar utan tidleg frysing, mikrokrymping eller slaggdanning.
6. Skallutslag, portkutting og støpeopprydding
Når metallet har storkna og kjølt seg ned under kontrollerte avkjølingskurver, vert skalet fjerna:
Slå ut: Høgfrekvente pneumatiske vibratorar og høgtrykks vassdyser bryt laus det ytre keramiske skalet.
Portkutting: Me kuttar skovlane frå innløpstreet med kappesager med slipekorn eller tråd-EDM for å verne geometrien til skovlfoten.
Overflateriaing: Dei støypte skovlane går gjennom lett sandblåsing og kjemisk utluting for å fjerna attverande overflatebelegg og innvendig kjernemateriale.
Innvendige kjølekanaler i tapstøypingsprosessen for turbinskovlar
Forbrenningstemperaturene i moderne motorar overstig ofte smeltepunktet til superlegeringane. For å hindre at metallet brenn opp, lagar me hollege vingeplatene. Me stolar på keramiske kjernar for å danna innvendige kjølekanaler som sirkulerer kompressorluft direkte gjennom skovlen, noko som skapar ei vernande termisk grensjiktfilm over det ytre skalet.[3]
I den tapstøypingsprosess turbinskovlar etterspurnad, å oppnå desse inrikate serpentinkanalane og pinnefinne-arrayane krev presis keramisk kjerneteknologi.
Produksjon og innsetting av keramisk kjerne
Standard verktøy for voksmodellar kan ikkje forme serafiske, blinde eller underskjerte passagane direkte. Me løyser dette ved å førebels støypt eldfaste kjernar før me injiserer noko voks:
- Kjernesamansetjing: Me brukar høgrena silika- eller alumina-baserte keramiske slam, overføringsformbrotne i kjernejurer og sintra ved høge temperaturar for strukturell stabilitet.
- Innsetting i form: Den føresintra keramiske kjernen vert plassert i voksinsjekkingsverktøyet.
- Modellinjeksjon: Smelta voks fyller hola rundt kjernen, og kapslar han fullstendig inn medan han held lokaliseringsavtrykka eksponerte.
Medan enkle delar nyttar opne holrom – liknande prinsipp som finst i vår guide til høgpresisjons støypeteknikkar og legeringar – krev turbinskovlar desse offerkjernane for å skapa kompleks innvendig arkitektur.
Kontroll av kjerneforskyving og veggtykkje
Kjerneskyving under det dynamiske trykket frå smeltet superlegering er ei vesentleg årsak til vrakpartar. Om kjernen flyttar seg sjølv ein brotsjdel av ein millimeter, vert den eine veggen farleg tynn medan den andre vert for tjok, noko som fører til svikt på grunn av termisk spenning.
| Kontrollfaktor | Produksjonsutfordring | Ingeniørmessig løysing |
|---|---|---|
| Dynamisk metallflyt | Flotasjonen av den smelta legeringa lyfter kjernen | Integrerte keramiske rot-/tipp-utskrifter låser seg fast i det ytre skallet |
| Vingeprofilnedbøying | Lange, slanke kjernelar bøyest under metallostatisk hovud | Fine kvartsstifter og platinakapletar gjev støtte midt på spennet |
| Veggtykkjeuniformitet | Variasjon skapar varmepunkt og ujamn avkjøling | Sanntids ultralydtesting måler veggkonsistensen |
Kjemisk elling etter støyting
Når den smelta legeringa storknar i skallet, er den harde keramiske kjernen fanget inne i det støypt metallet. Mekanisk flising eller sprenging er utelukka fordi det skadar skøyre interne kjølekanalar.
I staden nyttar me kjemisk kjerneutluting:
Kustisk autoklavering: Støypestykka går inn i ein høgtrykksautoklav fylt med ei konsentrert løysing av kaliumhydroksid (KOH) eller natriumhydroksid (NaOH).
Termisk oppløysing: Drift under høge trykk og temperaturar, den kaustiske badet reagerer aggressivt med og løyser opp silisiumbaserte keramiske kjerne.
Nøytralisering og skylling: Den kaustiske løysinga omdannar den keramiske til løysbare silikatar, og etterlet heilt opne, reine innvendige kjølekjertlar utan å korrodere den omgivande superlegeringskanten.
Tilsetningsmønster og kjerner i investeringsstøping for turbinblad
Verktøy-levetid for komplekse keramiske kjerner og fleirdelte voksmontering kan dominere tidleg utvikling av hule luftvingar. Additiv produksjon føder no den same investeringsstøyping ruten ved å skriva ut støypbare mønster og keramikkjernegeometriar som framleis mottar ein konvensjonell keramisk skall, avvasking, og vakuumstøyp - utan å omskrive støperiet sin metallurgistakk.[2]
For tapstøypingsprosess turbinskovlar program som krev raske mønster-iterasjonar, vurderer vi vanlegvis tre tilsetningsinnsatser:
- Skrivne voks- eller resinmønster: Stereolitografi eller material-jettingmønster erstattar eller supplerer injeksjonsforma voksmodell tre for prototyper og lavvolumforsøk, deretter følgjer dei same slurry-dypingane som brukt i tapt voksstøyping.
- Skrivne keramikkjerner: Additive kjerner målrettar serpentin innvendige kjølekjertlar som er kostbare å setje inn i harde verktøy, og deretter leakar ut etter herding som konvensjonelle silisiumkjerner.
- Hybridproduksjon: Produksjonsraten vender vanlegvis tilbake til herdede former når geometrien er frosen; additiv forblir på den kritiske vegen for designendringar, reservedelsmønster og kjernefunksjonar som elles ville tvinge fram fleirdelte kjerneassemblar.
Additiv erstattar ikkje vakuummelting, kornkontroll, HIP eller NDT. Det forkortar tilgangen til mønster/kjerne slik at presisjonsstøyping forsøk kan starte tidlegare medan legerings- og herdeoppskrifta for den varme seksjonen held seg under støperiets kontroll.
Oppnå kritiske kornstrukturar i turbinblad investeringsstøping
Termisk stress og sentrifugalkraft vil utnytte kvar metallurgisk svakheit i ein varm gassveg. I tradisjonelle støpingar fungerer tverrgåande korngrensar som startpunkt for hulromdanning, gliding av korngrensar og til slutt krypingsbrudd. I investeringsstøpeprosessen krev turbinblad, kontroll av korleis smelta superlegeringar stivnar, avgjer om ein komponent overlever tusenvis av driftstimar eller sviktar tidlegare under belastning.
Vi manipulerer herding av solidifikasjon inne i vakuumstøpeovner for å produsere tre ulike kornstrukturar skreddarsydde for spesifikke stressprofilar og tenningstemperaturar. For detaljerte parameterar om materialkompatibilitet på tvers av desse metodane, sjå vår Alloy Guide for High Performance Alloys and Precision Casting.
Equiaxed (EQ) Støping for lågstressa lavtrykksturbinstøvlar
Equiaxed støping er den grunnleggande metoden for tapte voks-komponentar. Smelta metall stivnar jamt gjennom den keramiske formen, og dannar tilfeldig orienterte, isotrope korn:
- Solidifikasjonsdynamikk: Metallet avkjølast frå formveggen inn mot sentrum, og skapar jamne mekaniske eigenskapar i alle retningar.
- Termisk styring: Konvensjonelle varmehaldarar opprettholder skalletemperatur før støping, etterfølgt av ikkje-retningstilpassa avkjøling.
- Målapplikasjon: Ideell for lavtrykksturbinstøvlar og bakre vinge som vert utsett for moderate driftstemperaturar og lågare mekanisk stress.
- Kostnadseffektivitet: EQ-behandling krev standard vakuuminduksjons-smelte-syklusar utan spesialiserte kjøleplater eller uttrekkingsmekanismar, noko som held produksjonscyklane korte og avfallsraten låg.
Retningstivna (DS) støping for å eliminere tverrgåande korngrensar
Retningstivna blad taklar kryp ved å justere korn parallelt med den primære stressaksen. Ved å eliminere grensar vinkelrett på sentrifugalkrafta, hindrar vi kornseparasjon under høg temperaturspenning:
- Aksial termisk gradient: Keramisk skall sit oppå ein vatn-kjølt kobberkjøleplate inne i ein vakuuminduksjonsovn.
- Kontrollert uttrekk: Mekaniske drivsystem reduserer forma ut av den varme sonen med ein nøyaktig målt hastighet.
- Kolonnavkst: Korn nukleerer ved kjøleplata og voks vertikalt som lange, kolonnerforma krystallar som strekk seg frå rota til bladtuppen.
- Ytelsesgevinst: DS-komponentar gjev eit markert hopp i termisk utmattingsmotstand og langsgåande krympestyrke samanlikna med konvensjonelle likaksa støypingar.
Einkrystall (SX) støypeteknikkar som nyttar krystallveljarar
Einkrystall turbinblad fjernar korngrenser heilt. Utan grenseoverflatar har mikrosprekker ingen føretrekte banar å forplanta seg langs, noko som gjer at turbinane kan køyrast ved temperaturar som overstig det normal smeltepunktet til konvensjonelt støypt grunmetall.[4]
- Mekanikk for kornutval: Me plasserer ei spiraleforma innsnevring – kjend som ein grisehale-krystallveljar – rett over kjøleplata. Ettersom kolonnerforma korn konkurrerer om å vokse oppover, stengjer den geometriske spiraldelen fysisk ute alle unnateke eit einskild korn som er orientert i den føretrekte krystallografiske retninga (vanlegvis [001]).
- Alternativ med frøkrystall: For streng krystallografisk pålogging plasserer me ei førorientert, fast frøkrystall-legering i botnen av formkaviteten for å styre krystallveksten utan å stole utelukkande på veljargeometrien.
- Kjemifordel: Å fjerna korngrenser fjernar trongen for kornvegstyrkjande element som karbon, bor og sirkon. Dette aukar smeltebegynningstemperaturen til nikkelbaserte superlegeringar, noko som tillèt høgare løysingsvarmebehandlingstemperaturar og overlegen fasestabilitet.
Samanlikning av høgtemperatur krypmotstand på tvers av korntypar
Å velje mellom EQ-, DS- og SX-strukturar veg alvorlegheitsgraden til driftsmiljøet opp mot kompleksiteten i produksjonssyklusen.
| Metrikk / Eigenskap | Likaksa (EQ) | Retningsstivna (DS) | Einkrystall (SX) |
|---|---|---|---|
| Kornmorfologi | Tilfeldige, trefases krystallar | Kolonnar krystallar ausialt innretta | Monolitisk einskildkrystall |
| Tverrgåande grenser | Tilstades gjennom heile komponentar | Fullstendig eliminert | Fullstendig eliminert |
| Krypingsmotstand | Basiskapasitet for industrien | Betydeleg forbetra langs Z-aksen | Maksimal krypemotstand |
| Termisk utmattingslevetid | Standard | Høg (låg Youngs modul aksialt) | Eksepsjonell termisk sjokktoleranse |
| Typisk stadplassering | Lågtrykksturbintrinn | Mellomliggjande og kraftgenererande turbinrader | Høgtrykksturbintrinn 1 og 2 |
| Støypekompleksitet | Standard vakuumstøyping | Presis dynamisk uttrekking | Presis uttrekking med krystallveljar |
Kor investeringsstøypte turbinblad vert brukte
Den same investeringstøypingsprosessen for turbinblad støttar roterande og stasjonære profilar på tvers av framdrifts- og kraftgenereringsflåter, med legering og kornstruktur skala til trinnstemperaturen og -spenninga.
- Luftfartsgasturbinar: Skovlar og ledevenger for høgtrykkstrinn stolar på nikkel-superlegeringar med DS- eller SX-strukturar, filmkjøling og belegge vingeplater for flymotorar.
- Industrielle gassturbinar (IGT): Større kraftproduksjonsskovlar legg vekt på lang krypnemnd, motstand mot varmkorrosjon og reparerbare belegningssystem under kontinuerleg drift – den same familien av maskinvare som er dekt i vår kraftgenereringsinvesteringar program.
- Damp- og ekspandertrinn: Lågare maksimale metalltemperaturar har framleis nytte av nær-netto-vingeplater, tronge strupeområde og rustfritt stål eller nikkelkvalitetar når korrosjon eller våtdamperosjon dominerer.
Investeringsstøyping er vanlegvis den feilaktige primærruta når vingeplata er ein enkel solid ekstruderingsprofil ved moderat temperatur utan intern kjøling – der kan smidde eller kraftig maskinerte emner vere billigare. Med ein gong holrom, tynne bakkantar eller krav til enkeltkrystall dukkar opp, Høg-ytelses vakuum-investeringsstøyping forbli den praktiske produksjonsvegen.
Superlegeringar for investeringsstøypingsprosessen av turbinskovlar
I den tapstøypingsprosess turbinskovlar etterspurnad, materialval er skilnaden mellom ein påliteleg motordrift og katastrofal skovlfrigjering. Me vel superlegeringar basert på om skovlane møter rå termisk sjokk, korrosiv eksosgass eller rein sentrifugalkraft.
Nikkelbaserte superlegeringar for ultrahøg temperaturstyrke
For høgtrykksturbintrinn, nikkelbaserte superlegeringar – klassifiserte blant kvalitetane i vår materialklassifiseringsguide for superlegeringar – forbli industristandarden.
- Mikrostrukturkontroll: Dei dannar ein koherent gamma-primær-matrise som direkte motstår dislokasjonsrørsle ved temperaturar som nærme seg 1 000 °C og høgare.
- Krypmotstand: Under alvorlege termiske og mekaniske belastningar opprettheld desse kvalitetane flytegrensa der andre legeringar mjuknar opp.
- Primærbruk: Høgtrykks rotorskovlar og kritiske roterande komponentar der mekanisk integritet ikkje kan svikte.
Koboltbaserte superlegeringar for varmkorrosjon og slitasjemotstand
- Overlegen overflatestabilitet: Koboltbaserte matriser gjev høg motstand mot varm svovelkorrosjon og oksidasjon.
- Slitasje- og gniingsmotstand: Ideell for dysestyreskovlar og stasjonære komponentar som er utsette for kraftig termisk syklus, men noko lågare rotasjonsspenning.
- Karbidforsterking: Korngrensekarbidar stabiliserer legeringa under tøffe operative gassstraumar.
Eldfaste element og legeringsstabilitet
Moderne superlegeringar stoler på tunge eldfaste element – hovudsakleg renium, tungsten, tantal og molybden – for å låse fast kornintegriteten.
- Dislokasjonsforankring: Tette atom saktar ned faststoffdiffusjon, noko som hindrar kornendeglidning under høg belastning.
- Fasestabilitet: Rette forholdet mellom eldfaste element hindrar danninga av skøyre fasar som gjev tidleg sprikestart.
- Termisk leiarsevne: Optimaliserte tilsetjingar balanserer strukturstivheita utan å skape lokalisert termisk varmepunkt.
Jomfrumateriale vs. omsmeltingsforhold i vakuuminduksjonssmelting (VIM)
Smeltekjemien må halde seg ren inne i vakuuminduksjonssmelteomnen (VIM). Gassopptak eller sporstoff av forureiningar vil øydelegge ein heil smelting av skovlar.
| Ladningsmateriale | Typisk tilhøve | Viktig fordel | Prosessvarsel |
|---|---|---|---|
| Jomfrueleg formeringering | 50% - 100% | Ultralåge sporureiningar (oksygen, nitrogen) | Høgiare råvarekostnad |
| Rein støperi-retur | Opptil 50% | Effektiv utnytting av ingosar, risar og sprut | Krev streng overflateavskalling og vakuumraffinering |
Vi held returløkkene strengt åtskilde etter legeringsfamilie. Å blande sertifiserte jomfruelege smelteomgangar med kvalifisert retur gjer at vi kan oppretthalde nøyaktige likvidustemperaturar, eliminere slagg og levere ren, defektfri metall inn i kvar einaste keramiske form.
Etterbehandling og sluttføring for investeringsstøypte turbinblad
Støypte delar inneheld ofte mikroporositet, restspenningar frå støytinga og dendrittisk segregering som vil svikte raskt i den varme seksjonen av ein motor. Vi stoler på ei disiplinert sekvens av termiske, mekaniske og overflatebehandlingar for å bringe kvart blad opp til oppdragskritiske flystandardar.
Varm isostatisk pressing (HIP) for å eliminere innvendig mikroporositet
Sjølv med optimalisert innløp og vakuumheleling kan det oppstå innvendig mikrokrympeporositet. Vi køyrer støypte turbinblad gjennom varm isostatisk pressing (HIP) for å helbrede desse innvendige tomrommet heilt:[5]
- Høgt trykk og temperatur: Blad vert plasserte i eit inert argongasskammir under trykk som overstig 100 til 150 MPa ved temperaturar over 1 150 °C.
- Diffusjonsbinding: Den samtidige varme og trykket kollapsar indre mikro-tomrom, noko som gjer at leeringa gjev etter plastisk og bind seg via faststoff-diffusjon.
- Utmattingslevetid: Å eliminere mikroporøsitet betrar dramatisk motstanden mot lågsyklusutmatting (LCF) og krypvetid under ekstrem rotasjonsspenning.
Varmebehandling for oppløysingsgløding og utskillingsherding
Støypte superlegeringar viser kjemisk segregering som svekkjer dei mekaniske eigenskapane. Me nyttar fleirstegs vakuumvarmebehandlingar for å optimere mikrostrukturen til legeringa:
| Garbeide varmebehandling-steg | Hovudføremål | Strukturelt resultat |
|---|---|---|
| Homogenisering og løysingsbehandling | Løysek grovaste eutektiske fasar og segregerte element | Homogen gammamatrise, førebur for einskapleg utskiljingsherding |
| Rask gasskjøling | Hindrar grov utfelling under nedkjøling | Tek vare på den faste løysingsstrukturen utan termisk deformasjon |
| Utskiljingsherding (aldring) | Feller ut kontrollerte sekundære gammaprimær-partiklar (γ') | Gjev optimal strekk- og krypfastleik ved høge temperaturar |
Presisjonsmaskinering av bladføter og grantregeometrier
Vingeprofilen kjem ut av voksutstøypsprosessen nær ferdig form, men bladrota krev nøyaktigheit på mikrometernivå for å låsast fast i rotorskiva:
- Krypmating-sliping: Me slipes dei kompleks granterotseseringane med kontinuerleg dressa krypmating-sliping for å hindre arbeidsherding og overflatesprekkdanning.
- Trådgnisting (EDM): Ideelt for kutting av presise tetningspinnspor og inngangspunkt for kjøleluft i tøffe nikkelbaserte superlegeringar.
- Boring av kjølehol: Me nyttar høgfarts laser- og hurtiggnistboring for å opne tusenvis av vinkla filmkjølehol på tvers av vingeprofilveggane utan å skade dei interne kanalane.
Termiske barrierebelegg (TBC) og oksidasjonsmotstandige belegg
Rå superlegeringar kan ikkje overleva direkte kontakt med gassstrømmer som overstig deira smeltepunkt. Vi beskyttar ferdige blad med flerlags overflatesystem:
- Bond Coat (MCrAlY): Påførast via vakuum plasma spray (VPS) eller høg-velocity oksygen-drivstoff (HVOF) sprøyting for å gi oksidasjons- og varm-korrosjonsbeskyttelse medan det forankrar toppbelegget.
- Termisk barrierebelegg (TBC): Eit lag av yttria-stabilisert zirkonia (YSZ) påført ved elektronstraum fysisk fordampning (EB-PVD). Dette keramiske laget reduserer metallunderlaget sin temperatur med opptil 100°C til 150°C, og sikrar påliteleg drift under toppar av termiske belastningar.[3]
NDT-kontrollar for investeringsstøpte turbinblad
Når smelta superlegering stivnar inne i ein keramisk form, kan skjulte problem som mikro-skrinking, innslag eller kjerneforskyving øydelegge heile produksjonskøen. I tapstøypingsprosess turbinskovlar gjennomgå, kan ein enkelt underflateskår forårsake katastrofale motorfeil ved ekstreme temperaturar. Vi ser på ikkje-øydelagt testing (NDT) ikkje som eit sluttkontrollpunkt, men som eit total kvalitetssikringssystem integrert i kvart steg av vår produksjonsprosess.
Fluorescerande penetrantinspeksjon (FPI) for overflatesprekker
Overflatemikrosprengningar, kalde skjøter og mikroporositet kan vere usynlege under vanleg kvitt lys. Vi stolar på nivå 4 sensitivitet fluorescerande penetrantinspeksjon (FPI) for å framheve dei minste overflateskade:[6]
- Djupt penetrasjon: Vi påfører høgkvalitets fluorescerande fargar under kontrollerte opphaldstider, slik at kapillærkrefter trekker penetranten inn i mikroskopiske sprekkar.
- Kontrollert vask og emulsifisering: Nøyaktig vasking sikrar at bakgrunnsstøy vert fjerna utan å fjerne penetranten frå reelle skadar.
- UV-lys vurdering: Under høgintensitets ultrafiolett (UV-A) inspeksjonsboksar, markerer teknikarar hårfine sprekkar i høgstresssonar som bladets forkant, bakkant og rotfyllingar.
Industriell røntgen og datatomografi (CT) for innvendige holrom
Deteksjon av undergrunnsanomalier krev djup avbilding. Vi nyttar høgoppløyseiand digital radiografi og 3D industriell datatomografi av støpegods inspeksjon:[7]
- Digital radiografi (DR): Standard røntgenbildeplater oppdagar inneslutningar, krymping under overflata og tungmetalldelingar raskt i heile seriekøyringar.
- 3D datatomografi (CT): For kompleks flymotorvenger genererer CT-skanning ein 3D volumetrisk modell. Dette avdekker innvendige holrom, restar av keramiske kjernepartiklar som er fangada inni innvendige kjølekjertlar, og skriven porøsitet djupt inne i dei tjukke rotseksjonane.
Veggtykkjingsmåling via ultralyd og CT-skanning
Å halda nøyaktig veggtykkje rundt kjølekanalar er avgjerande for å handtera termisk utmattingsskade. Sjølv eit lite kjerneforskyv under helling fører til ujamn varmespreiing og for tidleg svikt i vengen.
- Ultralydmåling (UT): Høgfrekvente ultralydsonder måler attverande metalltykkje over konvekse og konkave vingeoverflatar med mikrometernøyaktighet.
- CT punktskykartlegging: Vi samkøyrer 3D-skannedata mot originale CAD-modellar for å kartlegga avvik i nominell veggtykkje over heile vingeomslaget, i samsvar med dimensjonskontrollane som er dekte i vår presisjonsmetallstøyperiguide for ingeniørar og OEM-kjøparar.
Metallografisk korninspeksjon og verifikasjon av mekaniske eigenskapar
Innvendig strukturell heile avheng like mykje av metallurgi som dimensjonsnøyaktigheit. Vi stadfester at kvar enkelt serie oppfyller strenge kornstruktur- og mekaniske kriterier:
| Inspeksjonsmetode | Fokusområde | Kvalitetsmål |
|---|---|---|
| Makroetsing | Kontroll av kornstruktur på bladoverflaten | Stadfestar grensene for likaksla kornstorleik eller fullstendig fråvær av tverrgåande grenser i DS/SX-støpegods. |
| Mikrostruktur-SEM | Mikroprøvar frå teststavar | Validerer fordelinga av gamma-primærfase og sjekkar for uønskte sprø fasar. |
| Spenningsbruddtesting | Tilhøyrande kontrollprøvar | Stadfestar at krypelevetid og høgtemperatur-flytegrense møter designspesifikasjonane. |
| Kjemisk spektroskopi | Smeltede legeringsprøvar | Verifiserer presise elementmål for nikkel, kobolt og eldfaste tilsetjingar. |
Ofte stilte spørsmål om formstøyping av turbinblad
Navigere i tapstøypingsprosess turbinskovlar Etterpørsel krev balaksering av ekstreme metallurgiske kontrollar med tette dimensjonstoleransar. Nedanfor finn du direkte svar på dei vanlegaste ingeniørutfordringane me handterer på støypegolvet.
Kvifor blir turbinblad støypte i staden for å bli maskinerte frå heile emner?
Å maskinere ein avansert vengjeprofil frå eit heilt emne kan rett og slett ikkje framstille dei holromsaktige, labyrintliknande kjølekanalane som trengst inni moderne varmesoner i motorar. I tillegg vil superlegeringar basert på nikkel snabt hardne under bearbeiding, noko som gjer kompleks 5-aksekuttfråseing kostnadskrevjande og sårbar for mikrosprekker.
Gjennom spesialisert vengjeprofilstøyping for turbinblad, oppnår me nettonære formar med intrikate kjølekanalar direkte ut frå den keramiske forma. Støyping gjer det òg mogleg med retningsbestemt og einkrystallinsk kornstorkning, noko maskinering frå heile emner ikkje kan kopiere.
Korleis hindrar einkrystallstøyping krypesvikt ved ekstreme temperaturar?
Ved forhøgje driftstemperaturar og ekstreme rotasjonshastigheiter startar krypfeil vanlegvis langs korngrenser gjennom korngrensegliding og vakansdiffusjon.
- Null tverrgåande korngrenser: Eigekrystall-turbinblad eliminerer alle korngrenser gjennom heile komponentane.
- Maksimert krypemotstand: Å fjerna desse høgenergigrensesnitta forhindrar holromsdanning under tung sentrifugallast.
- Høgare termiske tersklar: Legeringa kan operera mykje nærare smeltepunktet sitt utan katastrofal plastisk deformasjon.
Kva forårsakar forskyving av keramisk kjerne under helling av smelta legering?
Bøying av den keramiske kjernen skapar ujamne tjukner på vingeveggen, noko som fører til umiddelbar termisk svikt under motordrift. I støperia våre sporer me kjerneforskyving til tre hovudfaktorar:
- Oppdrift og dynamisk straum: Smelta superlegering har ei høg tettleik, noko som utøver oppdriftskrefter og hydrodynamisk motstand mot heilage kjernelager under helling ved vakuuminduksjonssmelting (VIM).
- Termisk sjokk: Raske termiske utvidingsavvik mellom det keramiske skallet og den interne kjernen forårsakar skeivkøyring om ikkje forvarmingstemperaturene er perfekt balanseratte.
- Utilstrekkeleg støtte: Utilstrekkeleg plassering eller tidleg smelting av støttepinnar (avstandsstykke) gjer kjernen utan støtte mot metallstraumen.
Me motverkar dette ved å bruka silika- eller aluminakjernesamansetjingar med høg stivhet, optimerte innløpsdesign for å dempa metallslag, og presise kvartslokaliseringspinnar.
Kor lang tid tek det å produsera ein serie med investeringstøypte turbinblad?
Ein produksjonsserie krev vanlegvis 6 til 12 veker, avhengig av kvalifiseringsstatusen til verktøyet og kompleksiteten til ikkje-destruktiv prøving:
- Mønsterinnsprøyting og dypping i keramisk skall: 1 til 2 veker (tørkesyklusar for fleirlags slam og puss kan ikkje skundast på).
- Voksfjerning, sintering og vakuumstøyping: 1 veke.
- Utluting av kjemisk kjerna, HIP og varmebehandling: 2 til 3 veker.
- Rotbearbeiding, FPI og CT-skanning: 2 til 4 veker.
For nye utviklingsprosjekt som krev tilpassa keramikkkjernelabber og voksinsjiseringsektøy, tek den første prøvetakinga generelt 12 til 16 veker før volumproduksjonen startar.
Referansar
- NASA NTRS - Gjennomføringsevnestudi for støypt av eldfaste superlegeringskomposittar for høge temperaturar (19990087889) ↩
- ARPA-E - Produksjon av tapt voks-støyping med høgt utbyte og minimalt energiforbruk (avanserte turbinstøypingar) ↩
- NASA NTRS - Termiske barrieresjikt for turbinblad i hovudmotoren til romferja (19890004290) ↩
- NASA NTRS - Effekten av krystallorientering på utmatting svikt i einskrystall-nikkelbase turbinblad-superlegeringar (20040001726) ↩
- NASA NTRS - Høgt termisk gradientstøyping, varm isostatisk pressing og alternativ varmebehandling på superlegeringsstruktur (19890049056) ↩
- NASA NTRS - Ikkje-destruktiv prøving (NDE) av PWA 1480 einskrystall turbinbladmateriale (19950062052) ↩
- NASA NTRS - Verifisering av røntgenbilde med datatomografar (19910000281) ↩
- U.S. DOE AMMTO - Kontor for avanserte material og produksjonsteknologiar (vidare lesing)

