Fundamentos do ciclo de burnout na fundição por cera perdida e impacto na qualidade
O que é um ciclo de burnout?
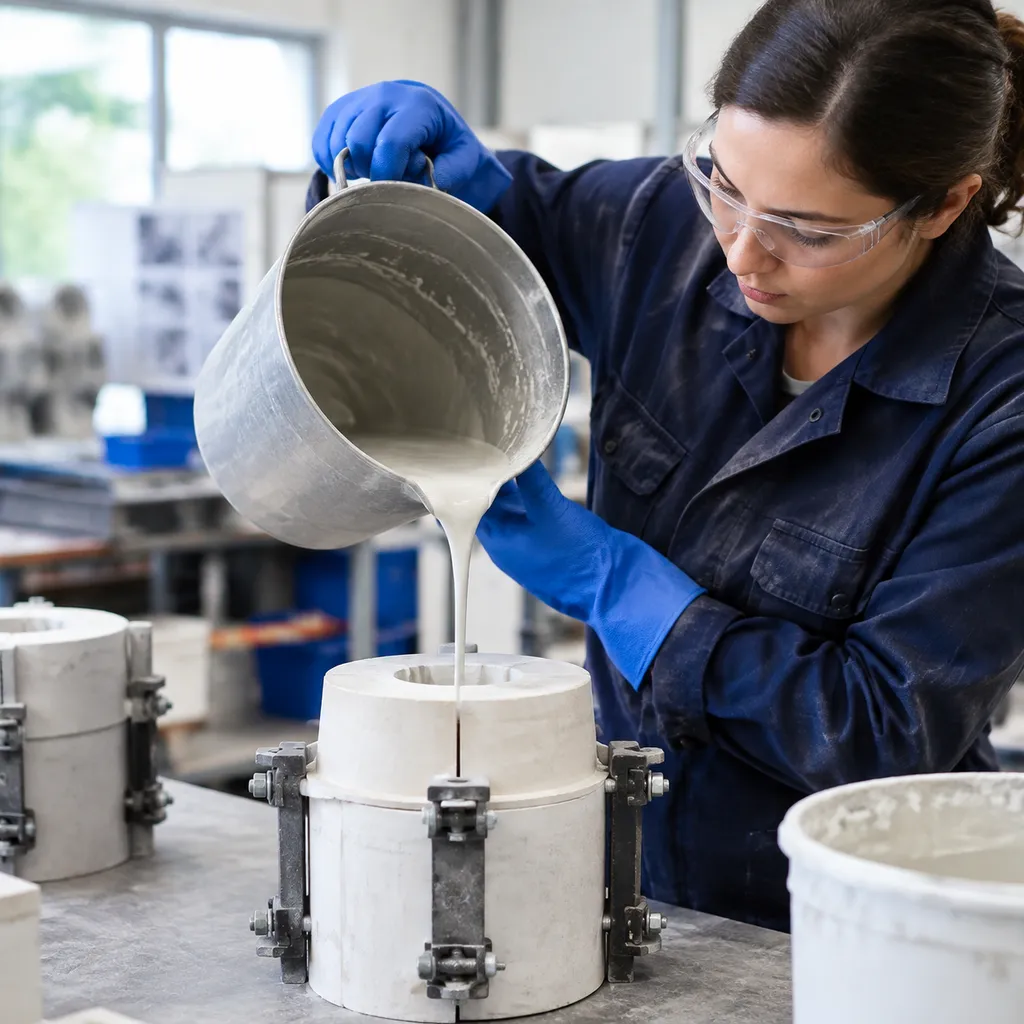
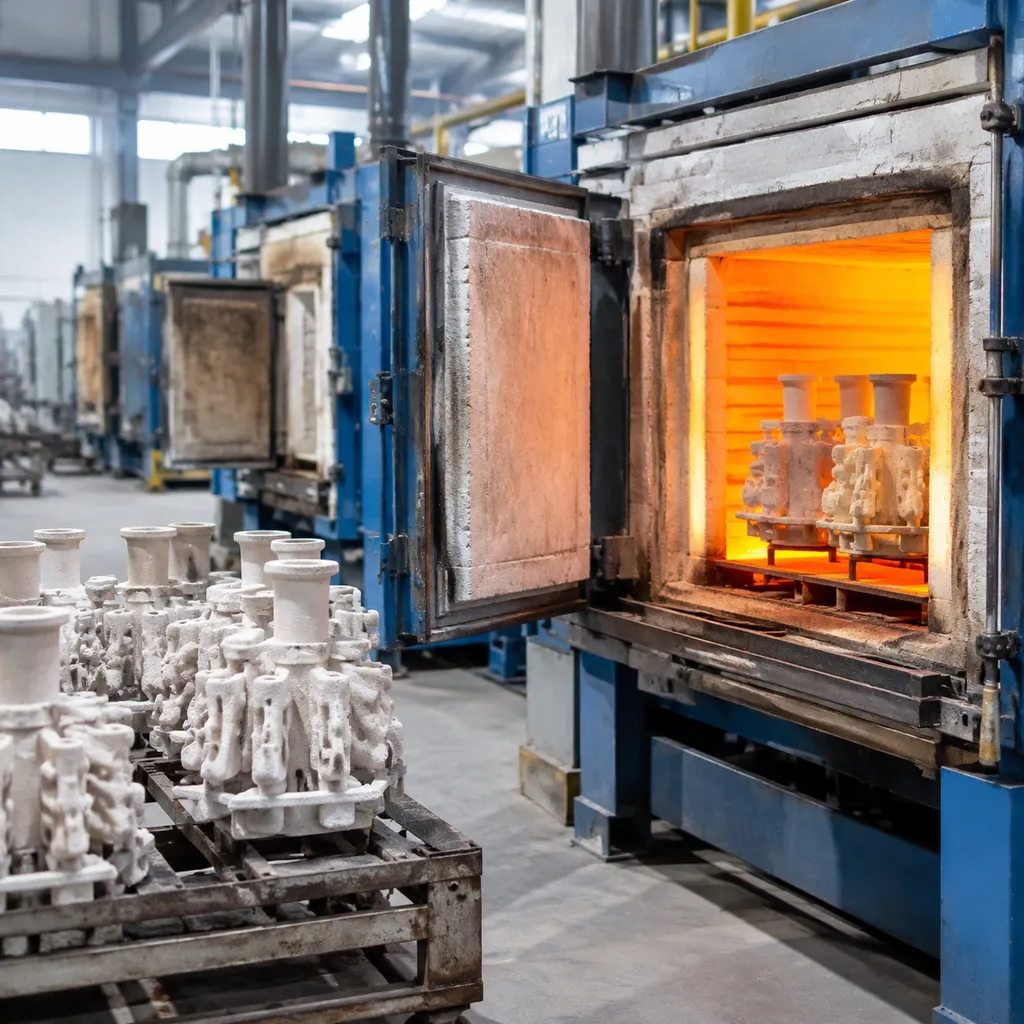
In fundição por cera perdida, o ciclo de burnout na fundição por cera perdida O processo consiste num programa de aquecimento em várias etapas, executado no interior de um forno de burnout. A sua função principal é eliminar o modelo temporário – quer seja esculpido em cera tradicional ou produzido a partir de resina fundível curada – do molde cerâmico endurecido.
Em vez de simplesmente submeter o molde a temperaturas elevadas, um ciclo de burnout eficaz aumenta sistematicamente a temperatura através de períodos de manutenção específicos, de modo a alcançar três objetivos fundamentais:
- Desenceragem completa: Derrete, escoa e vaporiza o modelo original sem provocar uma expansão tão rápida que possa fraturar a cavidade do molde.
- Eliminação do modelo: Incinerar completamente os hidrocarbonetos residuais e os compostos voláteis, sem deixar quaisquer resíduos de carbono ou cinzas.
- Sinterização do molde: Reforça o material refratário de revestimento, permitindo-lhe suportar o impacto térmico e físico do metal fundido.
Porque é que o processo de burnout é fundamental para a qualidade da fundição
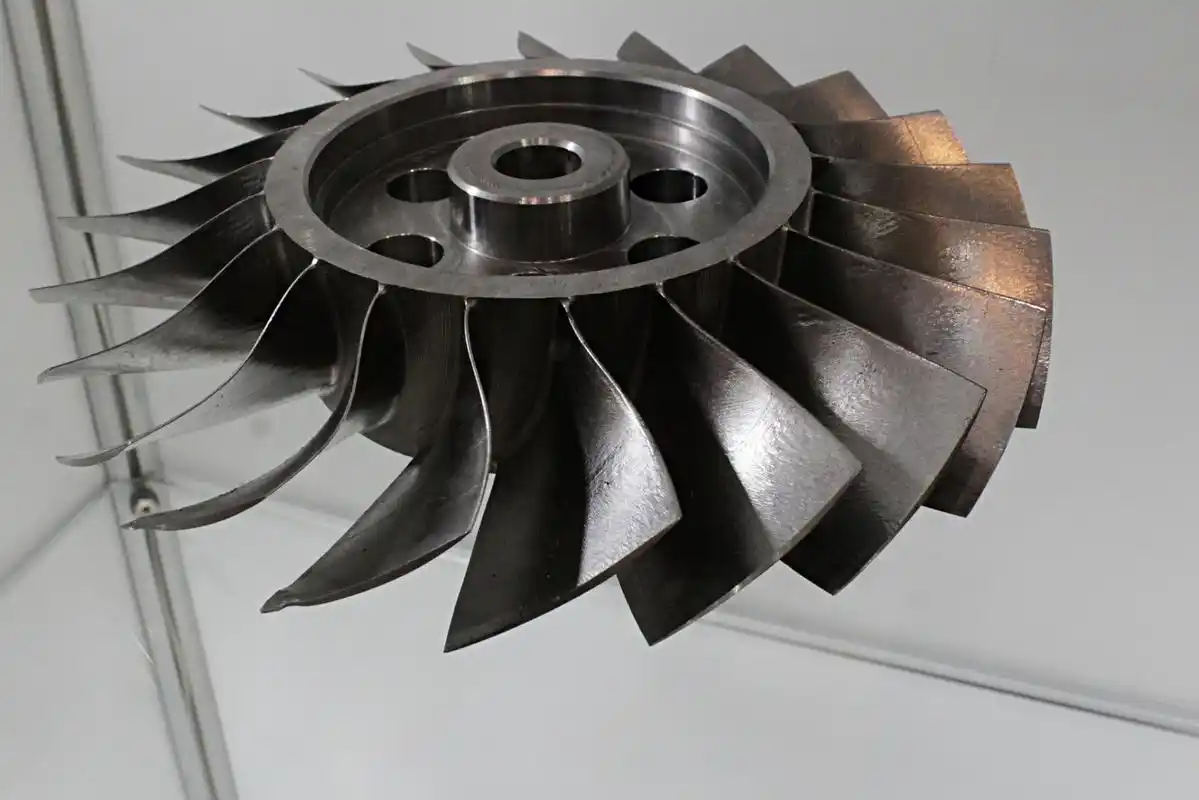
A integridade do ciclo de eliminação da cera determina a qualidade do componente metálico final. Qualquer atalho durante o aquecimento compromete diretamente o molde cerâmico, provocando peças rejeitadas na fundição, retrabalho dispendioso e defeitos dimensionais.[1]
| Fator do processo | Ciclo de eliminação da cera controlado | Programa de eliminação da cera inadequado |
|---|---|---|
| Limpeza da cavidade | Paredes do molde puras e sem resíduos | Contaminação por cinzas e inclusões |
| Evacuação de gases | Material de revestimento permeável que permite a saída do ar | Gases retidos que provocam porosidade superficial |
| Estabilidade Térmica | Expansão térmica controlada do material refratário | Choque térmico, fissuras no molde e rebarbas |
| Detalhe da superfície | Reprodução nítida e precisa de desenhos complexos | Picadas, rugosidade e enchimento incompleto |
Um ciclo de eliminação da cera rigorosamente controlado garante que a cavidade do molde atinja o equilíbrio térmico e a resistência estrutural, proporcionando a base essencial para resultados de fundição de metal impecáveis.
Principais etapas do ciclo de eliminação da cera na fundição por cera perdida
O ciclo de eliminação da cera é um procedimento fundamental na fundição por cera perdida, garantindo que a cavidade do molde esteja perfeitamente preparada para receber o metal fundido.
Etapa 1: Evaporação da humidade e remoção da cera
O ciclo começa com um aquecimento gradual para evaporar em segurança a humidade interna e derreter os modelos de cera. Uma desceragem adequada evita que a pressão do vapor provoque fissuras no molde refratário. Manter a temperatura estável nesta fase inicial garante que a cera escorre completamente, deixando uma cavidade limpa.[1]
Fase 2: Combustão, Gaseificação e Transição Plástica
À medida que a temperatura aumenta, os resíduos de cera remanescentes sofrem processos de combustão e gaseificação. Se estiver a trabalhar com resina fundível, esta fase é fundamental, pois o material passa por uma fase plástica. É necessário manter um fluxo de ar constante no interior do forno de calcinação para evitar que os gases retidos comprometam a integridade do molde.
Fase 3: Eliminação do Carbono e Remoção das Cinzas
Esta fase centra-se na remoção da acumulação de carbono que pode comprometer o acabamento superficial das peças metálicas. A circulação de oxigénio é essencial para oxidar e eliminar os resíduos de carbono e cinzas. Uma calcinação eficaz nesta fase faz a diferença entre uma peça fundida com uma superfície lisa e outra com porosidade interna ou inclusões superficiais.[2]
Fase 4: Expansão Térmica, Sinterização e Estabilização da Temperatura de Fundição
Na fase final, o molde é submetido a uma expansão térmica controlada e à sinterização, de modo a adquirir a resistência necessária para a fundição. O forno deve estabilizar à temperatura de fundição exigida para evitar choques térmicos, garantindo que o molde está pronto para receber o metal fundido sem fissurar. A gestão adequada destas temperaturas permite obter uma precisão dimensional superior na peça fundida final.
Programações e Perfis Padrão dos Ciclos de Calcinação
A otimização do processo de fundição por cera perdida com ciclos de calcinação depende em grande medida do material utilizado. Quer utilize ceras tradicionais ou materiais digitais avançados, o forno de calcinação deve ser calibrado para lidar com os requisitos específicos de decomposição térmica de cada material, garantindo um molde limpo.
Ciclo de Calcinação Padrão para Cera Tradicional de Joalharia
As ceras tradicionais de joalharia seguem normalmente um aquecimento gradual para evitar tensões no molde.[3]
| Estágio | Faixa de Temperatura | Propósito |
|---|---|---|
| Desencapsulamento | 150 °C - 300 °C | Escoamento inicial da cera |
| Aquecimento gradual | 300 °C - 700 °C | Combustão dos resíduos |
| Patamar de temperatura | 700 °C - 750 °C | Sinterização e remoção de cinzas |
Ciclos de eliminação rápida da cera para uma produção acelerada
Quando a produtividade é prioritária, utilizam-se ciclos mais curtos. No entanto, estes exigem um controlo preciso para evitar fissuras no material de revestimento. Os ciclos rápidos baseiam-se em taxas iniciais de aquecimento mais elevadas, o que significa que o forno deve manter uma excelente circulação de ar para lidar com a rápida gaseificação da cera.
Parâmetros de eliminação da cera para resinas fundíveis impressas em 3D
As resinas fundíveis exigem um ciclo de eliminação da cera mais rigoroso do que a cera tradicional. Devido à estrutura molecular complexa das resinas, é necessário um tempo de permanência mais prolongado a temperaturas elevadas para garantir uma combustão completa e evitar a formação de resíduos de fuligem de carbono no interior da cavidade do molde.
- Fase inicial: Aquecimento gradual até aos 250 °C para permitir a transição do material plástico.
- Fase de oxidação: Manutenção prolongada da temperatura entre 500 °C e 750 °C para eliminar as cinzas.
- Fase de arrefecimento: Arrefecimento gradual até à temperatura de fundição para garantir a estabilidade térmica.
Variações dos ciclos de eliminação da cera em função do tamanho do cilindro de fundição
A gestão eficaz do processo de fundição por cera perdida exige o ajuste dos parâmetros do ciclo de eliminação da cera em função das dimensões físicas do cilindro de fundição. A massa do revestimento e o volume do modelo determinam a forma como o calor penetra no molde, tornando o tamanho do cilindro de fundição uma variável fundamental no seu processo. guia de fundição de metais de precisão para engenheiros e compradores OEM.
Programas para cilindros de fundição pequenos (até 2,5" x 2,5")
Aquecimento inicial: Normalmente, é possível aumentar a temperatura de forma constante sem correr o risco de provocar um choque térmico significativo.
Desgaseificação: Como existe um menor volume de cera a evacuar, estes moldes atingem mais rapidamente a temperatura definida no forno de eliminação da cera.
Consistência: Mantenha um tempo de permanência mais curto à temperatura máxima para evitar o sobreaquecimento do revestimento, que pode tornar as paredes do molde quebradiças.
Programas para cilindros de fundição médios a grandes (3,5" x 4" ou superiores)
Os moldes de maiores dimensões exigem uma abordagem mais lenta e cuidadosa para evitar falhas no molde. Ao trabalhar com volumes maiores, a expansão térmica não é uniforme, o que pode provocar fissuras se o molde for aquecido demasiado depressa.
Velocidades de Aquecimento Mais Lentas: Utilize uma velocidade de aquecimento mais lenta para garantir que o centro do molde de grandes dimensões atinge o equilíbrio térmico necessário com as paredes do forno.
Tempos de Manutenção à Temperatura: Aumente significativamente os tempos de permanência. Uma maior massa de material de revestimento retém a humidade e os resíduos de cera durante mais tempo; não prolongar estes tempos resultará numa combustão incompleta.
Aquecimento uniforme: Garanta um posicionamento adequado no interior do forno de queima para permitir uma distribuição uniforme do calor, uma vez que os pontos frios são mais frequentes nas configurações de muflas de maiores dimensões.
Boas práticas para o controlo do ciclo de eliminação da cera na fundição por cera perdida
A obtenção de resultados consistentes no processo de fundição por cera perdida exige um cumprimento rigoroso das práticas de gestão térmica durante o ciclo de eliminação da cera. A precisão das definições do forno evita falhas estruturais do molde de revestimento e garante uma cavidade limpa para a fundição do metal.
Controlo das taxas de aquecimento e dos tempos de permanência
A taxa de aquecimento determina a rapidez com que o forno atinge as temperaturas pretendidas. Um aquecimento rápido pode provocar a acumulação de pressão de vapor no interior do molde, originando fissuras. Utilize sempre taxas de aquecimento graduais durante a fase inicial de remoção da cera, permitindo que esta escorra em segurança antes de se expandir. Os tempos de permanência são igualmente fundamentais; manter temperaturas específicas durante determinados períodos garante que toda a espessura do molde atinge uma temperatura uniforme. Ignorar os períodos de permanência resulta frequentemente numa cura irregular e na retenção de humidade, comprometendo a integridade do seu fundição por investimento.
Garantir um fluxo de ar adequado e a ventilação do forno
Uma eliminação eficaz da cera depende da disponibilidade de oxigénio. Se o seu forno de eliminação da cera não tiver uma ventilação adequada, os resíduos de carbono acumular-se-ão no interior do molde, provocando defeitos superficiais na peça acabada. Certifique-se de que o forno dispõe de um fluxo de ar ativo para facilitar a gaseificação das ceras e resinas. Uma ventilação adequada ajuda a evacuar os gases de combustão, evitando a contrapressão e garantindo que a cavidade do molde permanece livre de cinzas e acumulações de carbono.[2]
Gestão da expansão térmica do material de revestimento
Os materiais de revestimento sofrem alterações físicas significativas quando expostos a temperaturas elevadas. É necessário controlar a expansão térmica através da gestão do gradiente de temperatura ao longo do molde. As alterações bruscas de temperatura provocam choque térmico, que pode causar fissuras no material de revestimento. A utilização de ciclos de aquecimento e arrefecimento lentos e controlados permite minimizar as tensões internas no material do molde. Verifique sempre se as dimensões da sua mufla são compatíveis com a capacidade do forno, de modo a garantir uma distribuição uniforme do calor em todo o sistema de fundição por cera perdida.
Resolução de problemas comuns de eliminação da cera e defeitos dos moldes
Prevenção da eliminação incompleta da cera e dos resíduos de cinzas
A eliminação incompleta da cera é uma das principais causas de falhas na fundição, deixando frequentemente resíduos carbonosos que provocam inclusões superficiais. Para garantir uma gaseificação completa, verifique se o seu forno de eliminação da cera dispõe de uma entrada de ar adequada, uma vez que o oxigénio é essencial para queimar eficazmente a cera ou a resina. Se detetar manchas pretas ou cinzas escuras no canal de alimentação, aumente o tempo de permanência à temperatura final ou a temperatura máxima. No caso de geometrias complexas, certifique-se de que o molde está posicionado de forma a permitir a livre saída dos gases, evitando que o carbono fique retido no interior da cavidade.
Eliminar fissuras nos moldes e choques térmicos
As fissuras nos moldes ocorrem quando as taxas de aquecimento são demasiado agressivas, fazendo com que o material de revestimento se expanda mais rapidamente do que a sua integridade estrutural permite. Para evitar choques térmicos, utilize sempre um perfil de aquecimento gradual, especialmente durante as fases críticas de transição, nas quais o material sofre alterações químicas. Evite flutuações bruscas de temperatura nos seus materiais profissionais para moldagem e fundição permitindo tempos de permanência suficientes em cada fase para uniformizar as tensões internas. Se detetar fissuras finas após o ciclo de eliminação da cera, reduza a taxa de aquecimento inicial e verifique se existem vestígios de humidade retida no molde antes de iniciar o processo.
Redução da porosidade e da rugosidade superficial nas peças fundidas finais
A porosidade resulta frequentemente de gases retidos ou de uma estabilização térmica inadequada durante as fases finais do ciclo de eliminação da cera. A rugosidade superficial é frequentemente causada por temperaturas máximas elevadas que reagem com o revestimento refratário ou, pelo contrário, por resíduos remanescentes de um processo de eliminação da cera mal controlado. Para obter um acabamento de elevada qualidade, mantenha rigorosamente a temperatura de fundição recomendada para a sua liga específica e certifique-se de que o cilindro de fundição está devidamente pré-aquecido. Um fluxo de ar constante e controlado ao longo de todo o processo no forno de queima ajuda a eliminar os subprodutos gasosos, resultando numa cavidade do molde mais limpa e em superfícies metálicas mais lisas.
Precisa de uma análise da produção relativamente ao carregamento dos cilindros de fundição, aos ciclos de resina versus cera ou aos intervalos de pré-aquecimento das carapaças? Contacte-nos com a sua liga e a configuração das camadas do molde.