Nozioni di base sul ciclo di decalcinazione nella colata in investimento e impatto sulla qualità
Che cos'è un ciclo di decalcinazione?
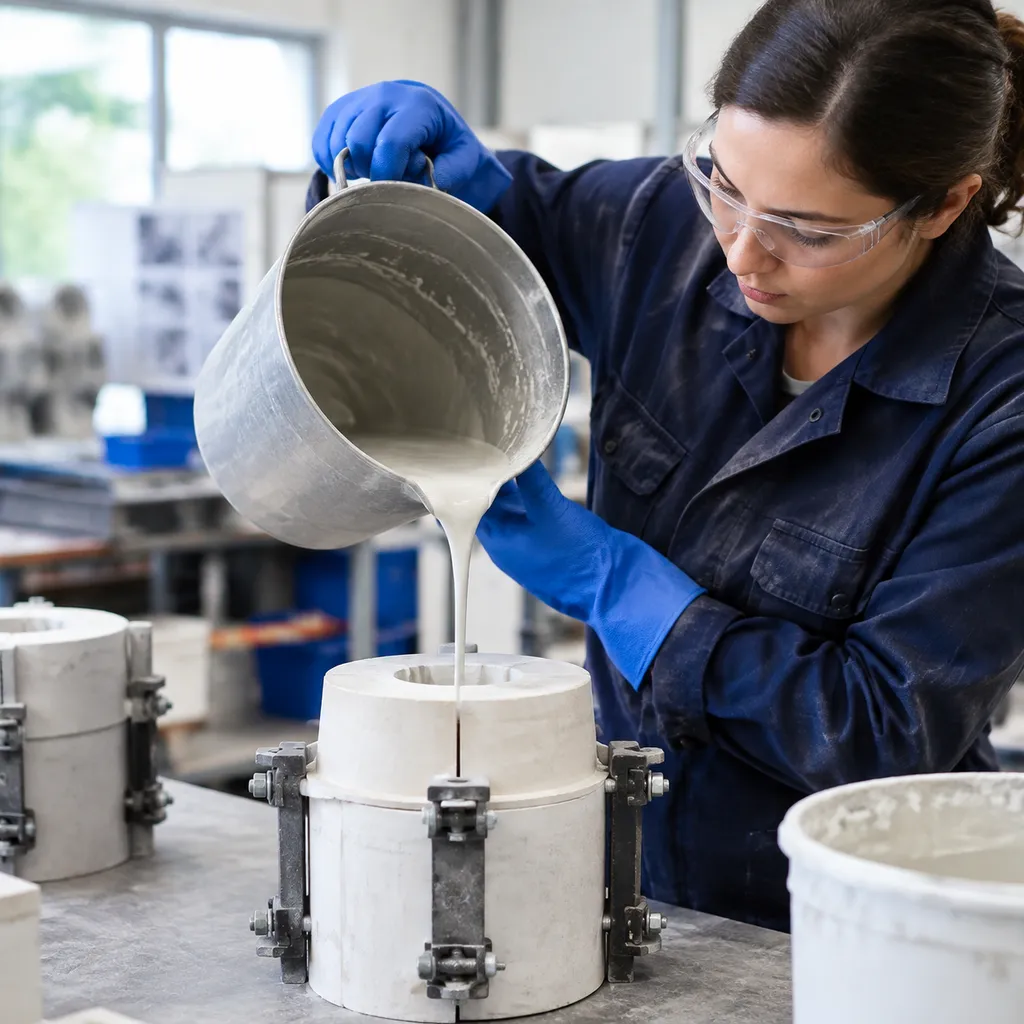
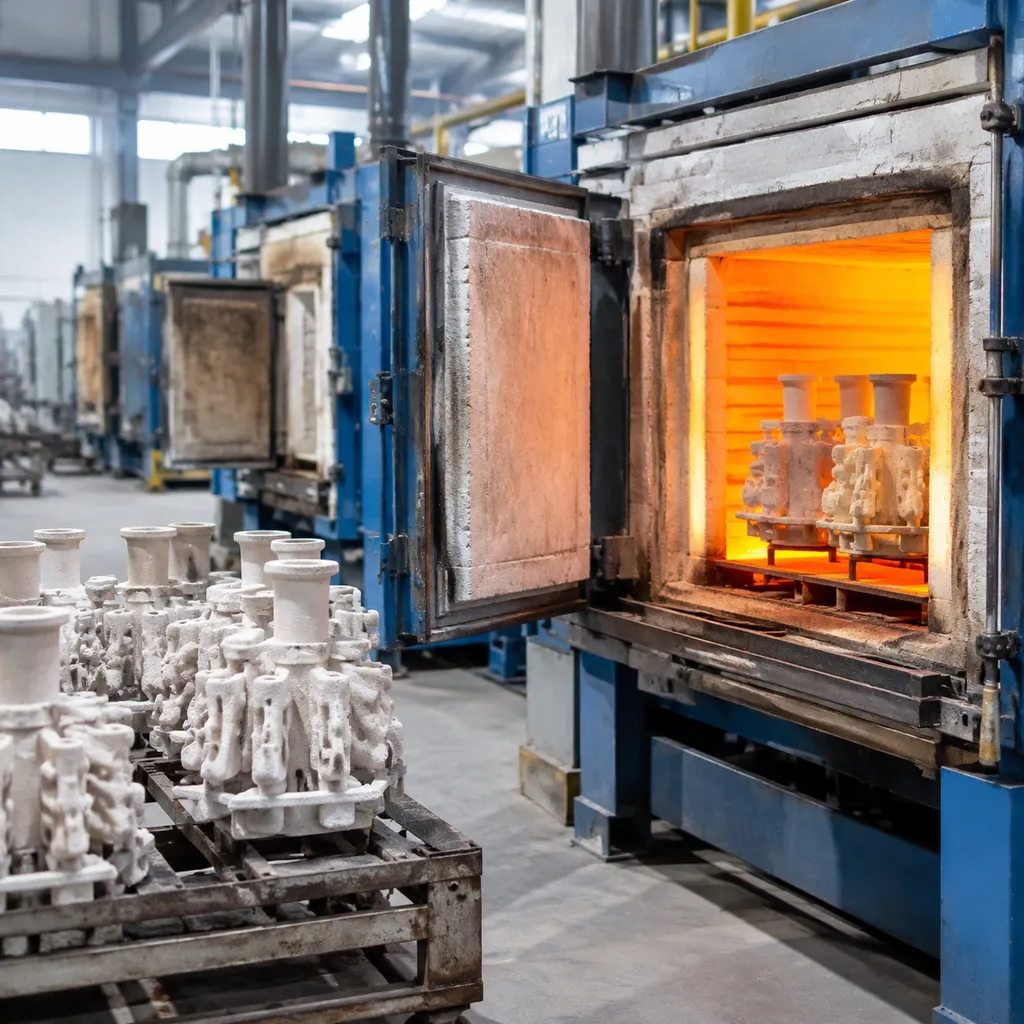
In fusione a cera perduta, il colata in investimento con ciclo di decalcinazione è un programma di riscaldamento a più fasi, eseguito all'interno di un forno di decalcinazione. La sua funzione principale è eliminare il modello temporaneo, realizzato intagliando la cera tradizionale oppure utilizzando resina calcinabile polimerizzata, dallo stampo ceramico indurito.
Anziché sottoporre semplicemente lo stampo a un riscaldamento intenso, un ciclo di decalcinazione efficace aumenta sistematicamente la temperatura attraverso specifiche fasi di mantenimento, al fine di raggiungere tre obiettivi fondamentali:
- Rimozione completa della cera: Fonde, drena e vaporizza il modello originale senza provocarne un'espansione così rapida da fratturare la cavità dello stampo.
- Eliminazione del modello: Incarera completamente gli idrocarburi residui e i composti volatili, senza lasciare tracce di carbonio o residui di cenere.
- Sinterizzazione dello stampo: Rafforza il materiale refrattario da rivestimento affinché possa resistere agli effetti termici e fisici del metallo fuso.
Perché il processo di decalcinazione è fondamentale per la qualità della fusione
L'integrità del ciclo di eliminazione della cera determina la qualità del componente metallico finale. Qualsiasi scorciatoia adottata durante il riscaldamento compromette direttamente lo stampo ceramico, causando scarti di fusione, costose rilavorazioni e difetti dimensionali.[1]
| Fattore di processo | Ciclo di eliminazione della cera controllato | Programma di eliminazione della cera non corretto |
|---|---|---|
| Pulizia della cavità | Pareti dello stampo pure e prive di residui | Contaminazione da ceneri e inclusioni |
| Evacuazione dei gas | Materiale refrattario permeabile che consente la fuoriuscita dell'aria | Gas intrappolati che causano porosità superficiale |
| Stabilità termica | Espansione termica controllata del materiale refrattario | Shock termico, fessurazione dello stampo e linee di bava |
| Dettagli superficiali | Riproduzione nitida e precisa di disegni complessi | Vaiolature, rugosità e riempimento incompleto |
Un ciclo di eliminazione della cera rigorosamente controllato garantisce che la cavità dello stampo raggiunga l'equilibrio termico e la resistenza strutturale, fornendo le basi essenziali per ottenere risultati di fusione dei metalli impeccabili.
Fasi principali del ciclo di eliminazione della cera nella fusione a cera persa
Il ciclo di eliminazione della cera è una procedura fondamentale nella fusione a cera persa, poiché garantisce che la cavità dello stampo sia perfettamente preparata per ricevere il metallo fuso.
Fase 1: Evaporazione dell'umidità e rimozione della cera
Il ciclo inizia con un aumento graduale e lento della temperatura per far evaporare in sicurezza l'umidità interna e fondere i modelli in cera. Una corretta eliminazione della cera previene la formazione di pressione del vapore che potrebbe provocare crepe nello stampo refrattario. Mantenere stabile la temperatura in questa fase iniziale garantisce il drenaggio completo della cera, lasciando una cavità pulita.[1]
Fase 2: Combustione, gassificazione e transizione plastica
Con l'aumento della temperatura, i residui di cera vengono sottoposti a combustione e gassificazione. Se si lavora con resina calcinabile, questa fase è fondamentale perché il materiale attraversa una fase plastica. In questa fase è necessario garantire un flusso d'aria costante all'interno del forno di calcinazione per evitare che i gas intrappolati compromettano l'integrità dello stampo.
Fase 3: Eliminazione del carbonio e rimozione delle ceneri
Questa fase si concentra sulla rimozione dei depositi di carbonio che potrebbero compromettere la finitura superficiale dei componenti metallici. La circolazione dell'ossigeno è fondamentale per ossidare ed eliminare i residui di carbonio e cenere. Una calcinazione efficace in questa fase fa la differenza tra una fusione liscia e una caratterizzata da porosità interne o inclusioni superficiali.[2]
Fase 4: Espansione termica, sinterizzazione e stabilizzazione della temperatura di fusione
Nella fase finale, lo stampo viene sottoposto a un'espansione termica controllata e a un processo di sinterizzazione per acquisire la resistenza necessaria alla colata. Il forno deve stabilizzarsi alla temperatura di fusione richiesta per evitare shock termici e garantire che lo stampo sia pronto a ricevere il metallo fuso senza rompersi. Una corretta gestione di queste temperature consente di ottenere un'elevata precisione dimensionale nella fusione finale.
Programmi e profili standard dei cicli di calcinazione
L'ottimizzazione del processo di fusione a cera persa con ciclo di calcinazione dipende in larga misura dal materiale utilizzato. Che si impieghino cere tradizionali o materiali digitali avanzati, il forno di calcinazione deve essere calibrato per gestire i requisiti specifici di decomposizione termica di ciascun materiale, garantendo uno stampo pulito.
Ciclo di calcinazione standard per la cera tradizionale da gioielleria
Le cere tradizionali per gioielleria seguono generalmente un aumento graduale della temperatura per evitare sollecitazioni sullo stampo.[3]
| Fase | Gamma di temperatura | Scopo |
|---|---|---|
| Deocclusion della cera | 150°C - 300°C | Fuoriuscita iniziale della cera |
| Rampa di riscaldamento | 300°C - 700°C | Combustione dei residui |
| Mantenimento della temperatura | 700°C - 750°C | Sinterizzazione e rimozione delle ceneri |
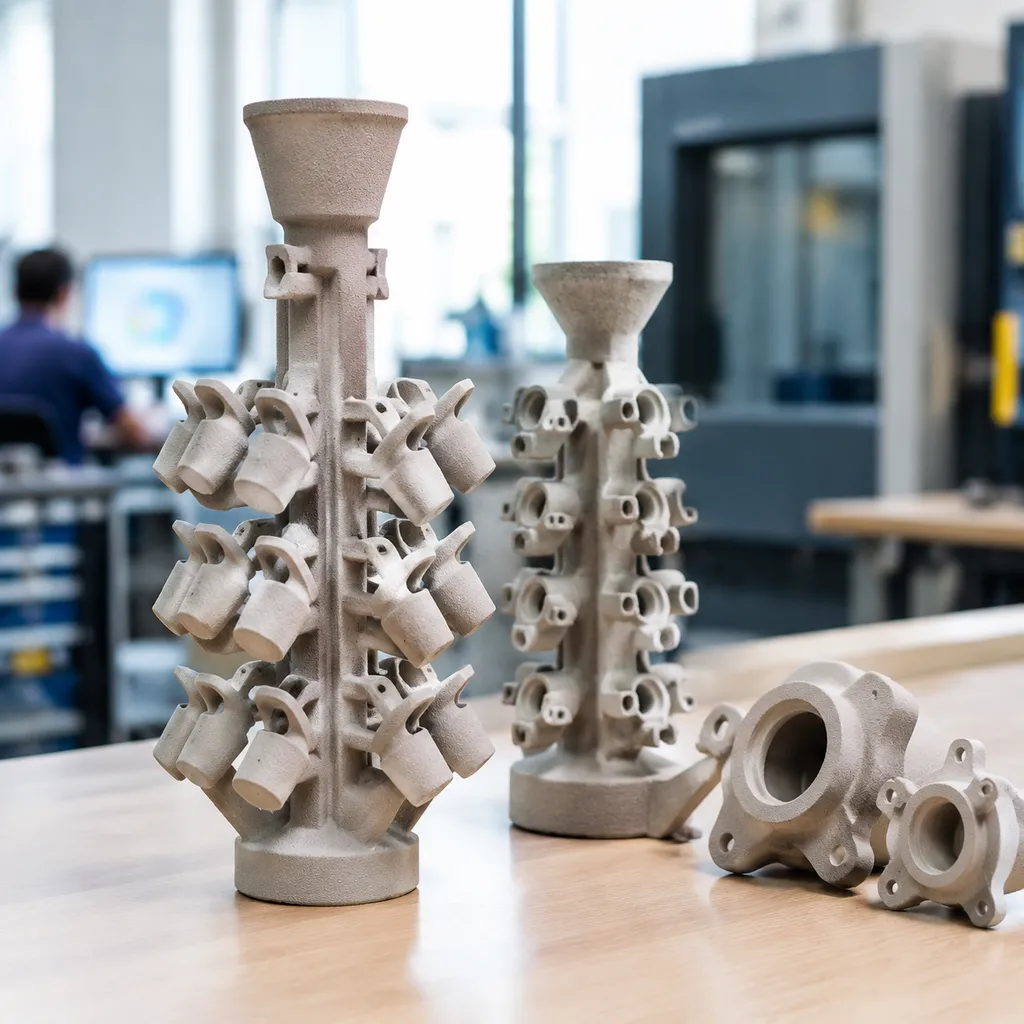
Cicli di eliminazione rapida della cera per una produzione accelerata
Quando la produttività è la priorità, si utilizzano cicli abbreviati. Tuttavia, questi richiedono un controllo preciso per evitare la formazione di crepe nel materiale da rivestimento. I cicli rapidi si basano su velocità iniziali di riscaldamento più elevate, il che significa che il forno deve mantenere un'eccellente circolazione dell'aria per gestire la rapida gassificazione della cera.
Parametri di eliminazione della cera per resine calcinabili stampate in 3D
Le resine calcinabili richiedono un ciclo di eliminazione della cera più rigoroso rispetto alla cera tradizionale. A causa della loro complessa struttura molecolare, necessitano di un tempo di mantenimento più lungo alle alte temperature per garantire una combustione completa ed evitare la formazione di residui carboniosi all'interno della cavità dello stampo.
- Fase iniziale: Riscaldamento graduale fino a 250°C per consentire la transizione del materiale plastico.
- Fase di ossidazione: Mantenimento prolungato tra 500°C e 750°C per eliminare le ceneri.
- Fase di raffreddamento: Raffreddamento graduale fino alla temperatura di colata per garantire la stabilità termica.
Variazioni del ciclo di eliminazione della cera in base alle dimensioni della staffa
Per gestire efficacemente il processo di fusione a cera persa con il ciclo di eliminazione della cera, è necessario regolare i parametri in base alle dimensioni fisiche della staffa. La massa del materiale da rivestimento e il volume del modello determinano la modalità di penetrazione del calore nello stampo, rendendo le dimensioni della staffa una variabile fondamentale nel processo. guida alla fusione di metalli di precisione per ingegneri e acquirenti OEM.
Programmi per staffe piccole (fino a 2,5" x 2,5")
Riscaldamento iniziale: In genere, è possibile aumentare gradualmente la temperatura senza rischiare significativi shock termici.
Deceratura: Poiché il volume di cera da evacuare è inferiore, questi stampi raggiungono più rapidamente la temperatura impostata nel forno di eliminazione della cera.
Consistenza: Mantenere un tempo di permanenza più breve alla temperatura massima per evitare una cottura eccessiva del materiale da rivestimento, che potrebbe rendere fragili le pareti dello stampo.
Programmi per staffe di medie e grandi dimensioni (3,5" x 4" e oltre)
I matracci più grandi richiedono un approccio più lento e metodico per evitare difetti nello stampo. Quando si lavorano volumi maggiori, l'espansione termica non è uniforme e può causare crepe se lo stampo viene riscaldato troppo rapidamente.
Velocità di riscaldamento graduale prolungate: Utilizzare una rampa di riscaldamento più lenta per garantire che il centro dello stampo grande raggiunga l'equilibrio termico necessario con le pareti del forno.
Tempi di mantenimento: Aumentare significativamente i tempi di mantenimento. Una massa di materiale da rivestimento maggiore trattiene l'umidità e i residui di cera più a lungo; se questi tempi non vengono prolungati, la combustione risulterà incompleta.
Riscaldamento uniforme: Assicurarsi che il posizionamento all'interno del forno sia corretto per consentire una distribuzione uniforme del calore, poiché nelle configurazioni con cilindri di fusione più grandi le zone fredde sono più frequenti.
Buone pratiche per il controllo del ciclo di eliminazione della cera nella fusione a cera persa
Ottenere risultati costanti nel processo di fusione a cera persa con ciclo di eliminazione della cera richiede una rigorosa gestione termica. La precisione nelle impostazioni del forno previene i cedimenti strutturali del materiale da rivestimento e garantisce una cavità pulita per il metallo.
Controllo delle velocità di riscaldamento e dei tempi di mantenimento
La velocità di riscaldamento determina quanto rapidamente il forno raggiunge le temperature desiderate. Un riscaldamento rapido può causare un accumulo di pressione del vapore all'interno dello stampo, provocando crepe. Durante la fase iniziale di eliminazione della cera, utilizzare sempre velocità di riscaldamento graduali, per consentire alla cera di fuoriuscire in sicurezza prima che si espanda. Anche i tempi di mantenimento sono altrettanto fondamentali: mantenere temperature specifiche garantisce che l'intero spessore dello stampo raggiunga una temperatura uniforme. Saltare le fasi di mantenimento provoca spesso una polimerizzazione non uniforme e la presenza di umidità intrappolata, compromettendo l'integrità del microfusione.
Garantire un flusso d'aria adeguato e una corretta ventilazione del forno
Un ciclo di eliminazione della cera efficace dipende dalla disponibilità di ossigeno. Se il forno per la deceratura non dispone di una ventilazione adeguata, i residui carboniosi si accumuleranno all'interno dello stampo, causando difetti superficiali sul pezzo finito. Assicurarsi che il forno disponga di un flusso d'aria attivo per favorire la gassificazione di cere e resine. Una ventilazione adeguata contribuisce a eliminare i gas di combustione, prevenendo la contropressione e garantendo che la cavità dello stampo rimanga priva di cenere e accumuli di carbonio.[2]
Gestione della dilatazione termica del materiale da rivestimento
I materiali da rivestimento subiscono notevoli cambiamenti fisici quando vengono esposti ad alte temperature. È necessario gestire la dilatazione termica controllando il gradiente di temperatura attraverso lo stampo. Variazioni improvvise della temperatura provocano shock termici, che possono causare la frattura del materiale da rivestimento. Utilizzando cicli di riscaldamento e raffreddamento lenti e controllati, è possibile ridurre al minimo le tensioni interne nel materiale dello stampo. Verificare sempre che le dimensioni del cilindro di fusione siano compatibili con la capacità del forno, per garantire una distribuzione uniforme del calore in tutto il sistema di fusione a cera persa.
Risoluzione dei problemi più comuni relativi al ciclo di eliminazione della cera e ai difetti degli stampi
Prevenire l'eliminazione incompleta della cera e i residui di cenere
L'eliminazione incompleta della cera è una delle principali cause di insuccesso della fusione, poiché spesso lascia residui carboniosi che provocano inclusioni superficiali. Per garantire una gassificazione completa, verificare che il forno per la deceratura disponga di un'adeguata presa d'aria, poiché l'ossigeno è essenziale per bruciare efficacemente la cera o la resina. Se si notano macchie nere o cenere scura nel canale di colata, aumentare il tempo di mantenimento finale o la temperatura massima. Per chi lavora con geometrie complesse, assicurarsi che lo stampo sia posizionato in modo da consentire la libera fuoriuscita dei gas, evitando che il carbonio rimanga intrappolato nella cavità.
Eliminare le crepe nello stampo e gli shock termici
Le crepe nello stampo si verificano quando le rampe di temperatura sono troppo aggressive, causando un'espansione del materiale da rivestimento più rapida di quanto la sua integrità strutturale possa sopportare. Per prevenire gli shock termici, utilizzare sempre un profilo di riscaldamento graduale, soprattutto durante le fasi critiche di transizione, nelle quali il materiale subisce trasformazioni chimiche. Evitare improvvise fluttuazioni di temperatura nei vostri materiali professionali per stampaggio e fusione consentendo tempi di mantenimento sufficienti in ogni fase per uniformare le tensioni interne. Se dopo il ciclo di eliminazione della cera si rilevano microfessure, ridurre la velocità di riscaldamento iniziale e controllare che non vi sia umidità intrappolata nello stampo prima di iniziare il processo.
Ridurre la porosità e la rugosità superficiale dei getti finali
La porosità è spesso causata da gas intrappolati o da una stabilizzazione termica inadeguata durante le fasi finali del ciclo di combustione. La rugosità superficiale è frequentemente il risultato di temperature di picco elevate che reagiscono con il materiale refrattario oppure, al contrario, di residui lasciati da un processo di eliminazione della cera gestito in modo inadeguato. Per ottenere una finitura di alta qualità, mantenere rigorosamente la temperatura di colata raccomandata per la lega specifica e assicurarsi che il cilindro di colata sia adeguatamente preriscaldato. Un flusso d'aria costante e controllato all'interno del forno di combustione favorisce l'eliminazione dei sottoprodotti gassosi, ottenendo così una cavità dello stampo più pulita e superfici metalliche più lisce.
Hai bisogno di una revisione della produzione relativa al caricamento dei cilindri di colata, ai cicli di lavorazione di resina rispetto a cera o agli intervalli di preriscaldamento dei gusci? Contattaci in base alla tua lega e alla configurazione degli strati dello stampo.