Bu makale temel olarak şunu tanıtmaktadır: seramik kabuk yatırım döküm süreci - dökümhanelerin, ince yüzey detayına ve kontrollü metalürjiye sahip net şekle yakın metal parçalar dökmek için harcanabilir bir model etrafında çok katmanlı bir refrakter kalıbı nasıl oluşturduğunu açıklar. mum modeli Kabuk bütünlüğü şunlara bağlıdır: seramik süspansiyon daldırmalar, kumla kaplama, kontrollü kurutma, mum alma, ve pişirme önce erimiş alaşım kalıbı doldurur.
Seramik Kabuk Yatırım Döküm Sürecine Genel Bakış
Modern endüstriyel üretim, tavizsiz hassasiyet, karmaşık geometriler ve üstün yüzey bütünlüğü talep etmektedir. Şunu gösterir ki seramik kabuk yatırım döküm süreci geleneksel döküm yöntemlerinin eşleşemeyeceği bileşenler üretmek için gelişmiş malzeme bilimini metalürjik mühendislikle birleştiren, önde gelen net şekle yakın üretim çözümü olarak durmaktadır.
Seramik Kabuk Yatırım Döküm Nedir?
Seramik kabuk yatırım döküm süreci, harcanabilir bir model tertibatı etrafında fedakâr, çok katmanlı bir seramik zarf oluşturan hassas bir kalıplama tekniğidir[4]. Özünde bu yöntem, geleneksel hantal masif kalıpların yerini maksimum termal kararlılık, geçirgenlik ve mekanik dayanıklılık için tasarlanmış yüksek bütünlüklü, mühendislik ürünü seramik bir kabuk ile alır.
Kabuk yapısı titiz bir döngüyü takip eder:
Kalıp Montajı: Tüketilebilir bir mum modeli küme, merkezi bir yolluk sistemine bağlanır.
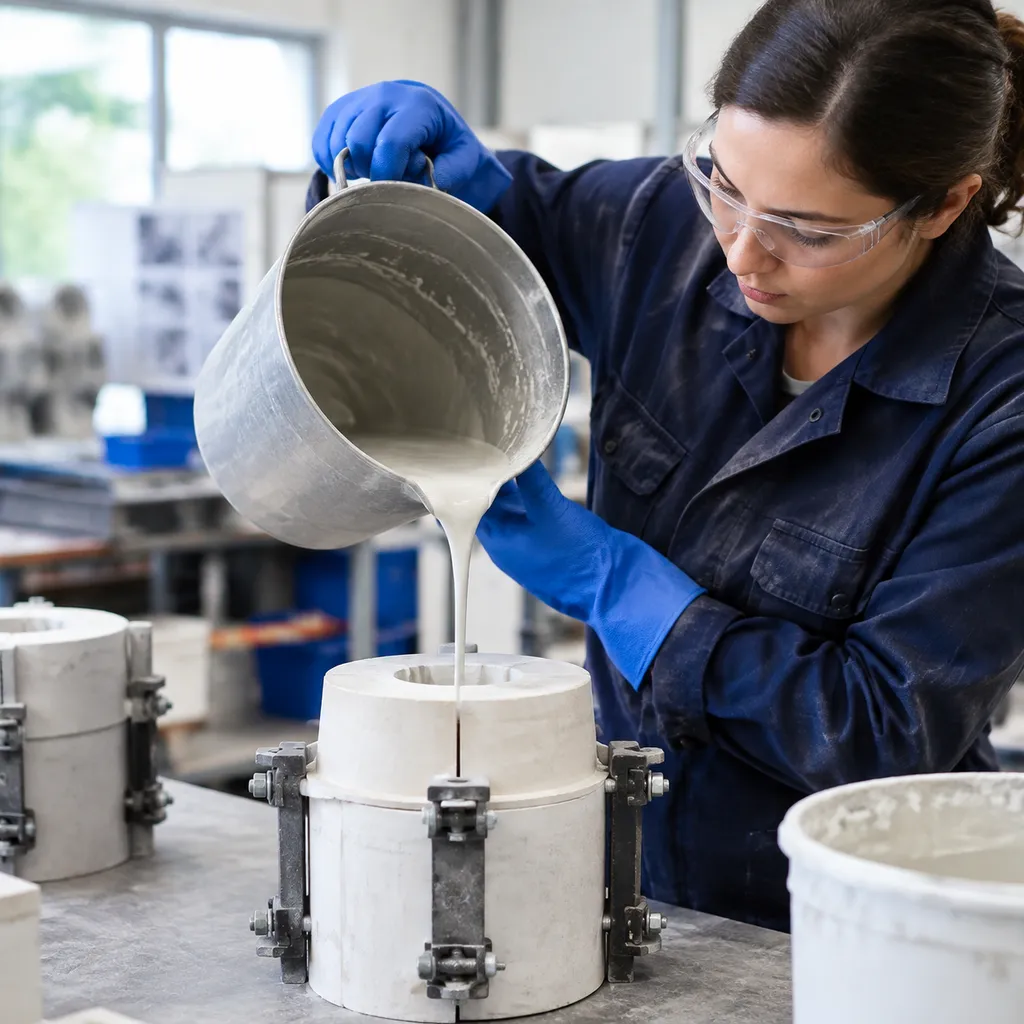
Bulamaç Uygulaması: Küme, özel bir seramik süspansiyon sıvı koloidal silika bağlayıcılar ve ince öğütülmüş refrakter unlar (zirkon veya ergitilmiş silika gibi) içeren daldırılır.
Kumlama: Mekanik bağ ve kabuk kalınlığı oluşturmak için ıslak bulamaç tabakasının üzerine derhal kaba refrakter tanecikler dökülür.
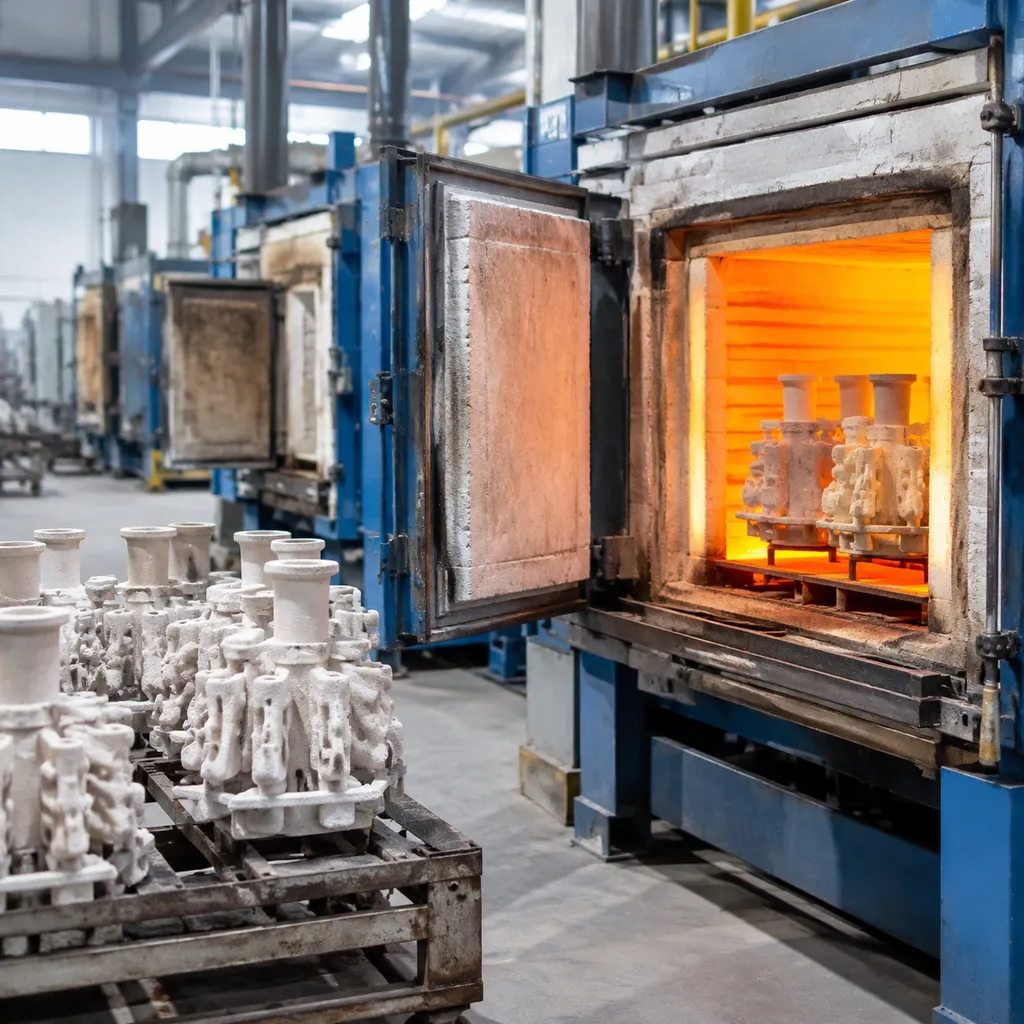
Mum Çıkarma ve Pişirme: Art arda yapılan daldırma ve kurutma döngüleri hedef kabuk kalınlığına ulaştıktan sonra model, yüksek basınçlı buhar yoluyla uzaklaştırılır mum alma. Boş kalıp, yüksek sıcaklıkta pişirme ve seramik sinterlemeden geçer ve erimiş metali almaya hazır, rijit bir yapı oluşturur.
Hassas Döküm Süreçlerinin Evrimi
Modern hassas döküm seramik kabuk sürecini tanımlayan temel değişimler şunları içerir:
- Masif Kasalardan Seramik Kabuklara: Erken dönem endüstriyel döküm, büyük ölçüde ağır, masif alçı veya silikat hassas kalıplara dayanıyordu. İnce seramik kabukların tanıtılması kalıp ağırlığını dramatik ölçüde azalttı, üretim döngülerini hızlandırdı, gaz geçirgenliğini iyileştirdi ve daha büyük, daha karmaşık montajların dökülmesine olanak sağladı.
- Bağlayıcı Kimyası İnovasyonları: Sanayi, volatil, çözücü bazlı bağlayıcıların yerine gelişmiş, çevre dostu su bazlı kolloidal silika sistemlerine geçti. Bu modern bağlayıcılar üstün yeşil dayanıklılık, çapraz bağlama kabiliyeti ve hassas çamur rheoloji kontrolü sunar.
- Mühendislik Refrakter Gradyanlar: Dökümhaneler artık özelleştirilmiş refrakter kombinasyonlar kullanıyor. Zirkon gibi yüksek yoğunluklu, kimyasal olarak inert unlar, kusursuz yüzey kaplaması sağlamak için ana yüzey kaplamasını oluştururken, yapısal katmanlar erimiş silika ve aluminosilikatlar kullanarak termal şok direnci, yüksek sıcaklıkta dayanıklılık ve döküm sonrası kabuk kolayca çıkarma sağlar.
- Otomatik Çevresel Kontroller: Hassas döküm işlemleri artık otomatik batırma robotları, sürekli çamur karıştırma ve kabuk odası koşullarının (bağıl nem, sıcaklık ve hava akışı) sıkı izlenmesi ile gerçekleştiriliyor; bu sayede parti bazında tutarlılık sağlanır ve döküm hataları neredeyse tamamen ortadan kaldırılır.
Seramik Kabuk Yatırım Döküm Süreci: Adım Adım
Biz profesyonel hassas döküm ve CNC işleme hizmeti sağlayıcılarıyız ve her aşamayı titizlikle gerçekleştiriyoruz seramik kabuk yatırım döküm süreci sıkı kalite kontrolleri ile sıkı toleranslar ve temiz metallurjik yapılar garantilemek için.
Kalıp Oluşumu ve Montajı
Süreç, genellikle formüle edilmiş mumdan oluşan kurban kalıp malzemesinin metal kalıplara enjekte edilmesiyle başlar ve istenen bileşenin tam bir kopyasını üretir.
- Kalıp Üretimi: Her birini enjekte ediyoruz mum modeli kontrollü basınç ve sıcaklık altında büzülmeyi, çökme izlerini veya boyutsal kaymaları önlemek için.
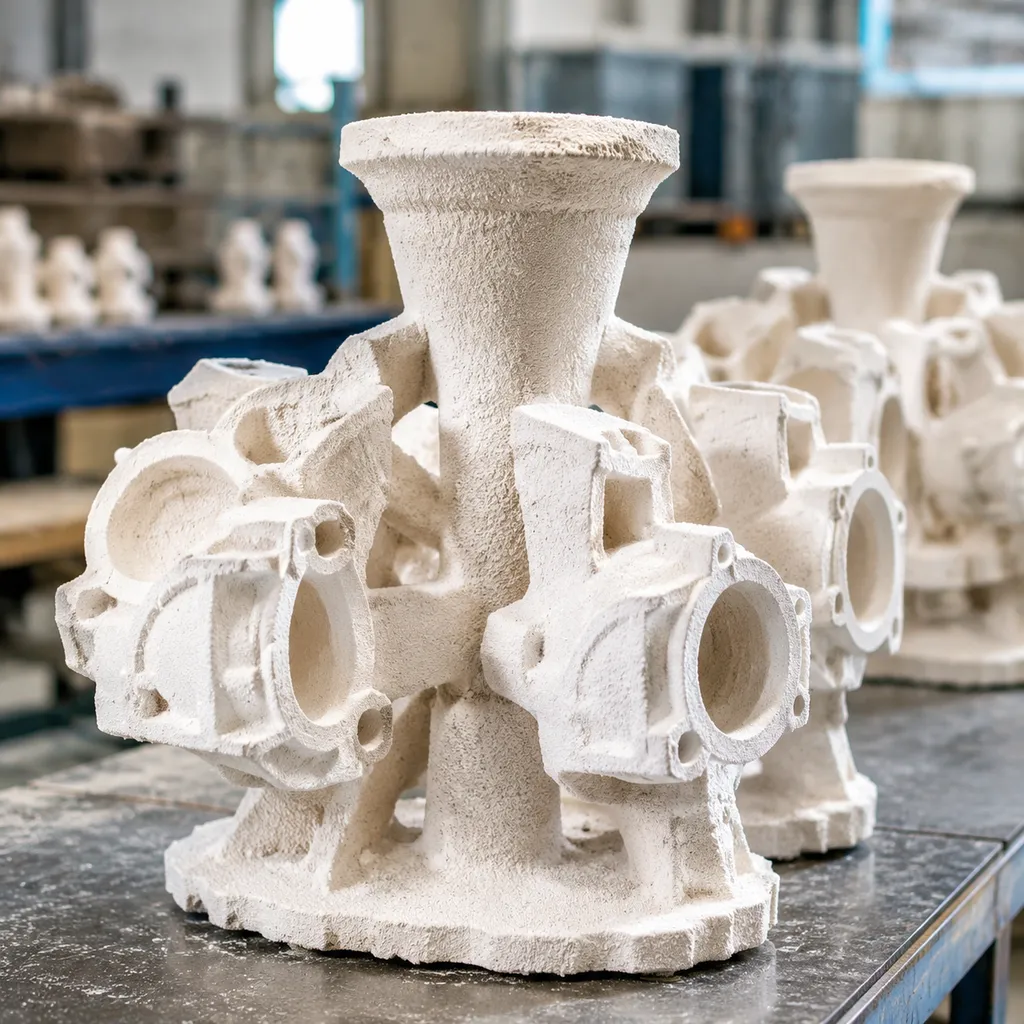
- Ağaç Montajı: Bireysel mum parçaları, manuel veya robotik olarak merkezi mum püskürtme ve giriş sistemi üzerine kaynaklanır ve bir kalıp kümesi (genellikle "ağaç" olarak adlandırılır) oluşturur.
- Küme Hazırlama: Yönlendirme sistemi, metal akışını ve besleme dinamiklerini dengelemek üzere tasarlanmıştır ve ardından tüm küme temizlenir ve uygun çamur yapışmasını sağlamak için yağdan arındırılır.
Kabuk İnşası: Daldırma, Sıva ve Kurutma
Kabuk yapımı, hassas döküm seramik kabuk sürecini[1]. sürecin temelini oluşturur. Mum kümesi üzerinde çok katmanlı seramik kalıp inşa ederiz; bu, sıvı çamur daldırmaları ve kuru refrakter agrega uygulaması arasında dönüşümlü olarak yapılır. Geleneksel döküm yöntemleri, tek aşamalı kum sıkıştırmaya dayanırken - örneğin daha sonra ek 1.5mm ile 3.0mm malzeme stoğu alır. Bu ayar, yüzey işlemi araçlarınızın temiz metal kesebilecek kadar malzeme olmasını sağlar; bu, kılavuzumuzda detaylandırılan önemli bir adımdır - seramik kabuk üretimi, üstün yüzey pürüzsüzlüğü ve boyutsal doğruluk sağlamak için kademeli katmanlar inşa eder.
- Birincil Kap (Yüz Kap): Mum kümesini bir öncüye daldırıyoruz seramik süspansiyon kolloidal silika bağlayıcılar ve ince örgü refrakter unlardan (genellikle zirkon veya eritilmiş silika) yapılmıştır. Daldırmadan hemen sonra, ıslak küme kumla kaplama ince refrakter kum kullanılarak yağmur püskürtme makinesi veya akışkan yatak ile işlenir. Bu birincil katman, dökümün yüzey bitişini tanımlar ve kritik geometrik detayları yakalar.
- Yedek Kaplar: Birincil kap kuruduktan sonra, montajı yedek sıvılara daldırıyoruz ve aluminosilikatlar veya eritilmiş silika gibi daha kaba sıvalar uygularız. Her ek katman, mekanik hacim, yük direnci ve termal şok toleransı eklerken kalıp geçirgenliğini korur.
- Kontrollü Katlar Arası Kuruma: Her katman, kontrol edilen bağıl nem, sıcaklık ve hava akışına sahip bir ortamda kurutulmalıdır. Doğru kuruma, erken stres çatlaklarını önler ve bağlayıcı sistemin çapraz bağlanmasını sağlar.
- Mühür Daldırma: Sıva içermeyen son sıvı daldırma, kalıp yüzeyini mühürler ve gevşek refrakter taneleri sabitler, böylece döküm sırasında kontaminasyon yapmazlar.
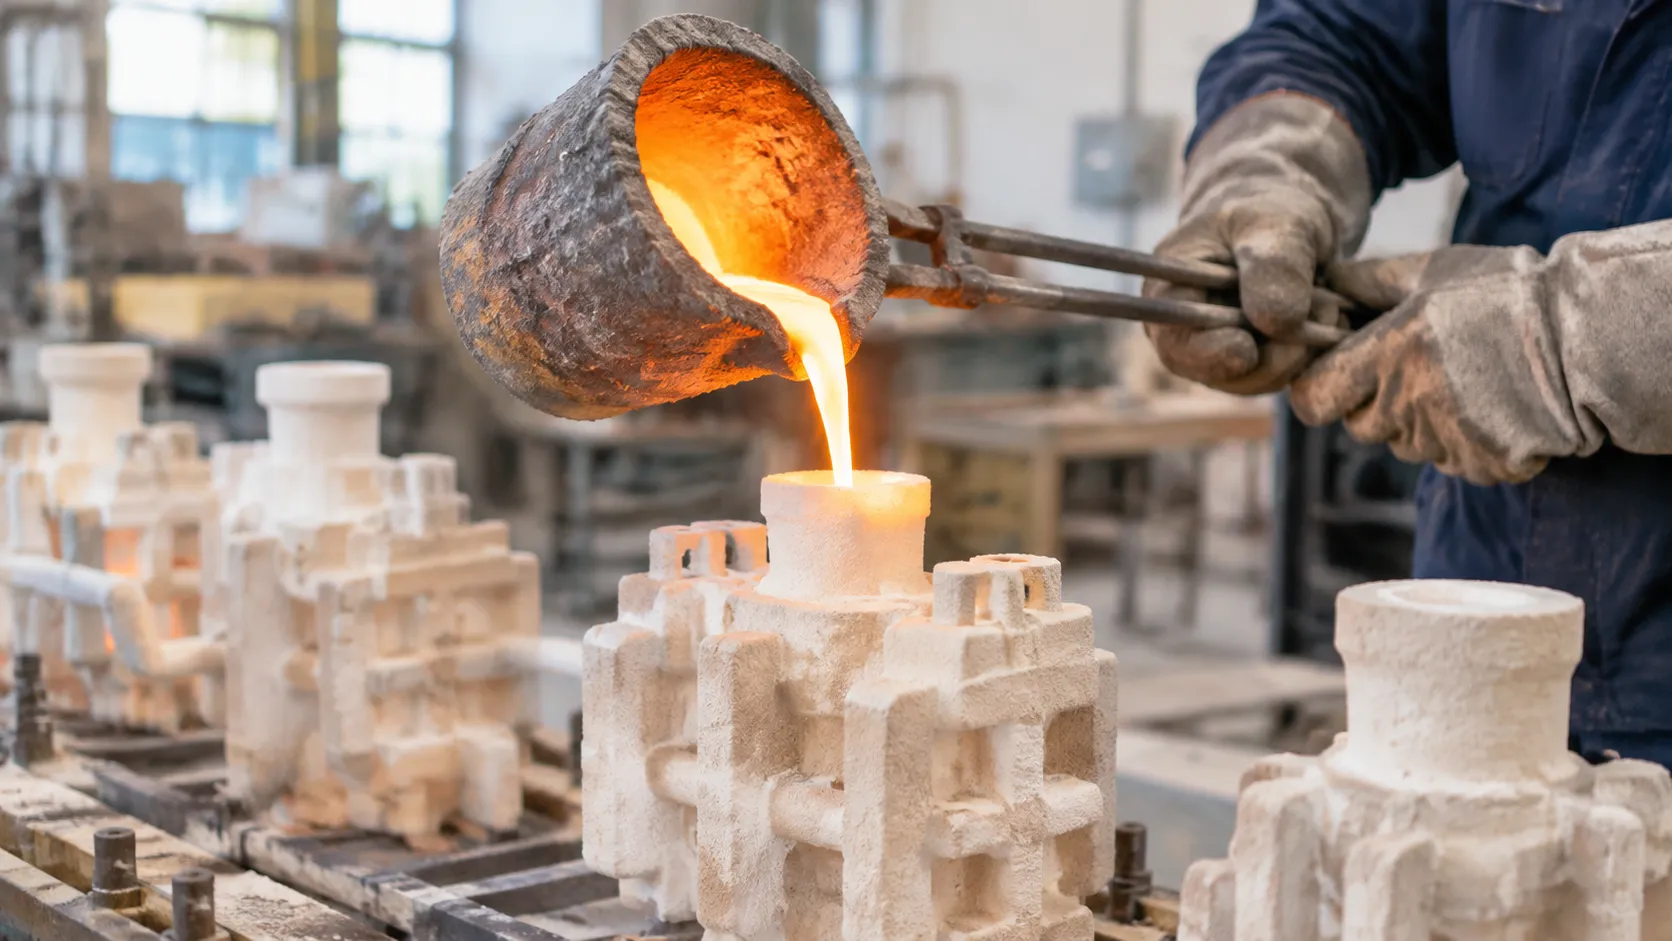
Döküm, Yanma ve Fırınlama
Kabuk tasarım kalınlığına ulaştığında ve tamamen kürlendiğinde, içteki mum, seramik yapıya zarar vermeden çıkarılmalıdır; aynı termal dizilim takip edilerek dökümde yanma döngüsü.
- Parafin giderme: Mum, ısıtıldığında seramikten daha hızlı genleşir[1]. Genleşen mumun kalıbı çatlatmaması için, küme yüksek basınçlı buhar otoklavına veya flaş ateş fırınına yerleştirilir. Hızlı ısı transferi, ince kabuk boyunca gerçekleşir ve mumun sınır tabakasını anında eritir, böylece güvenli bir şekilde boşalır.
- Yanma: Boş seramik kabuklar, ikincil ısıtma için yüksek sıcaklık fırınına yerleştirilir. Bu adım, herhangi bir iz mum kalıntısı veya uçucu organik bileşikleri yakar.
- Sinterleme: Fırın sıcaklığı, refrakter taneleri tamamen sinterlemek için yükseltilir. Bu termal emilim, kolloidal silika ve refrakter unlarını, termal şoka dayanıklı, yüksek mukavemetli sert bir seramik kalıp haline getirir.
Metal Döküm, Soğutma ve Kabuk Çıkarma
Kabuk yakılmış ve ön ısıtılmış olduğundan, sıvı metal almaya hazırdır.
- Dökme: Seramik kalıbı ön ısıtıyoruz ve döküyoruz erimiş Alaşımı doğrudan döküm kabına yerçekimi, vakum veya pozitif basınç altında yerleştirin. Kabuk ön ısıtması termal şoku önler, ince duvarların erken soğumasını engeller ve kalıp dolumunun tamamen gerçekleşmesini sağlar.
- Katılaşma ve Soğuma: Döküm montajı, istenen tane sınırlarını ve mekanik özellikleri belirlemek için kontrollü koşullarda soğutulur.
- Çıkartma ve Kabuk Temizliği: Soğutma sonrası, kurban seramik kabuk, mekanik titreşim, pnömatik çekiçler, yüksek basınçlı su jeti veya kimyasal leaching kullanılarak çıkarılır. Döküm parçalar daha sonra aşağı akış incelemesi ve son işleme için merkezi püskürtücüden kesilir.
Seramik Kabuk Yatırım Döküm Sürecinin Avantajları
The seramik kabuk yatırım döküm süreci Mühendisler ve üreticilere hazır kalıplama yöntemleri yetersiz kaldığında belirgin bir avantaj sağlar. Tüketilebilir bir model etrafına yüksek refrakterli bir kalıp inşa ederek, bu yöntem kritik parçalar için kesin toleranslar, tekrarlanabilir hassasiyet ve yüksek metallurgik bütünlük sunar.
Üstün Yüzey Kalitesi ve Boyutsal Doğruluk
İlk daldırma, orijinalin her ince detayını yakaladığından mum modeli, kalıp yüzeyleri agresif sonrası işlemler olmadan olağanüstü mikro yüzeyler sağlar. Geleneksel yöntemler gibi paslanmaz çelik kum döküm sürecini ağır yapısal şekiller için iyi çalışırken, seramik kabuk döküm yakın net şekil doğruluğunun zorunlu olduğu durumlarda üstünlük sağlar.
- Düzgün Yüzeyler: Genellikle Ra 1.6 ile 6.3 µm (RMS 64-250) arasında yüzey bitişleri sağlar, yaygın hedeflerle uyumlu olup yatırım döküm yüzey bitirme yüzey taşlama oranını büyük ölçüde azaltır veya ortadan kaldırır.[2].
- Sıkı Toleranslar: Genellikle ISO 8062 CT4-CT6 bantları altında tartışılan yaygın yatırım döküm sınıflarında doğrusal boyutsal toleransları korur.[2].
- Yakın-Net-Shapeli Verim: Stok payını en aza indirir, doğrudan hammadde israfını ve bitirme işleme döngü sürelerini azaltır.
Karmaşık Geometrilere Yetenekler
Biz Profesyonel Hassas Döküm ve CNC İşleme Hizmet Sağlayıcılarıyız, ve biz güveniyoruz hassas döküm seramik kabuk sürecini sert kalıp dökümünün veya talaşlı imalatın tek başına başaramayacağı karmaşık tasarım zorluklarını çözmek için. Sıvı uygulama seramik süspansiyon ardından kademeli kum kumla kaplama ayrım hatları olmayan, kusursuz ve yekpare bir kabuk üretir.
- Karmaşık Geçitler: Kıvrımlı iç kanalları, karmaşık soğutma ceketlerini ve kör cepleri kolayca kaplar.
- Sıfır Ayrım Hattı: Kalıp kayma hatlarını, uyumsuz dikişleri ve yoğun çapak temizliğini ortadan kaldırır.
- İnce Duvar Kesitleri: Erken donma veya kalıp bozulması riski olmaksızın yaklaşık 1,0-1,5 mm'ye kadar olan ince duvarları güvenilir bir şekilde destekler[3].
- Taslak Olmayan Tasarımlar: Tipik uygulamalarda sıfır eğim açılı iç ceplere ve dış duvarlara izin vererek yatırım döküm taslak açısı tasarım mühendislerine tam geometrik özgürlük sağlar.
Malzeme Çok Yönlülüğü ve Alaşım Uyumluluğu
Seramik kalıplar olağanüstü kimyasal eylemsizlik ve termal şok direnci sergiler. Yüksek sıcaklıktaki erimiş alaşımlarla doğrudan temasa aşınmadan veya gaz oluşturan metal-kalıp reaksiyonlarını tetiklemeden dayanırlar. Kapsamlı alaşım döküm çelik fabrikası yeteneklerine, çalışmamızın bir parçası olarak, bu teknik geniş bir yelpazedeki özel metalleri temiz ve güvenilir bir şekilde dökmemize olanak tanır:
- Yüksek Sıcaklık Süperalaşımları: Aşırı havacılık ve türbin ortamları için tasarlanmış nikel ve kobalt bazlı kaliteler.
- Korozyona Dayanıklı Çelikler: Östenitik, martenzitik, dupleks ve çökelmeyle sertleşen paslanmaz çelikler.
- Alaşım ve Takım Çelikleri: Aşınmaya dayanıklı karbon dereceleri, krom-molibden ve düşük alaşımlı varyantlar.
- Bakır ve Titanyum gibi Non-Ferrous Alaşımlar: Yüksek saflıkta alüminyum, bakır ve bronz seçimleri yapısal ve iletken montajlar için.
Seramik Kabuk Yatırım Döküm Uygulamaları Endüstri Tarafından
Seramik kabuk yatırım döküm sürecinin çok yönlülüğü, zorlu mühendislik alanlarında vazgeçilmez bir üretim yolu haline getirir.
Havacılık ve Savunma Bileşenleri
Havacılık uygulamalarında, yapısal bütünlük ve ağırlık azaltımı ön plandadır. Yatırım döküm seramik kabuk süreci, yüksek basınçlara ve şiddetli sıcaklıklara dayanabilen ince duvarlı, karmaşık geometriler üretmemize olanak tanır ve çatlamaz.
- Kritik Parçalar: Türbin kanatları, vanalar, yakıt sistemi nozzlesları ve hidrolik manifold gövdeleri.
- Malzeme Talepleri: Süperalaşımlar, titanyum ve özel paslanmaz çelikler. Bu aşırı ortamlar için en uygun metal seçimlerini incelemek üzere Alloy Guide for High Performance Alloys and Precision Casting dan danışabilirsiniz.
- Ana Avantaj: Çözünür mum kalıp çekirdekleri sayesinde mükemmel iç geçiş replikasyonu, kesintisiz soğutma kanalı akışını sağlar.
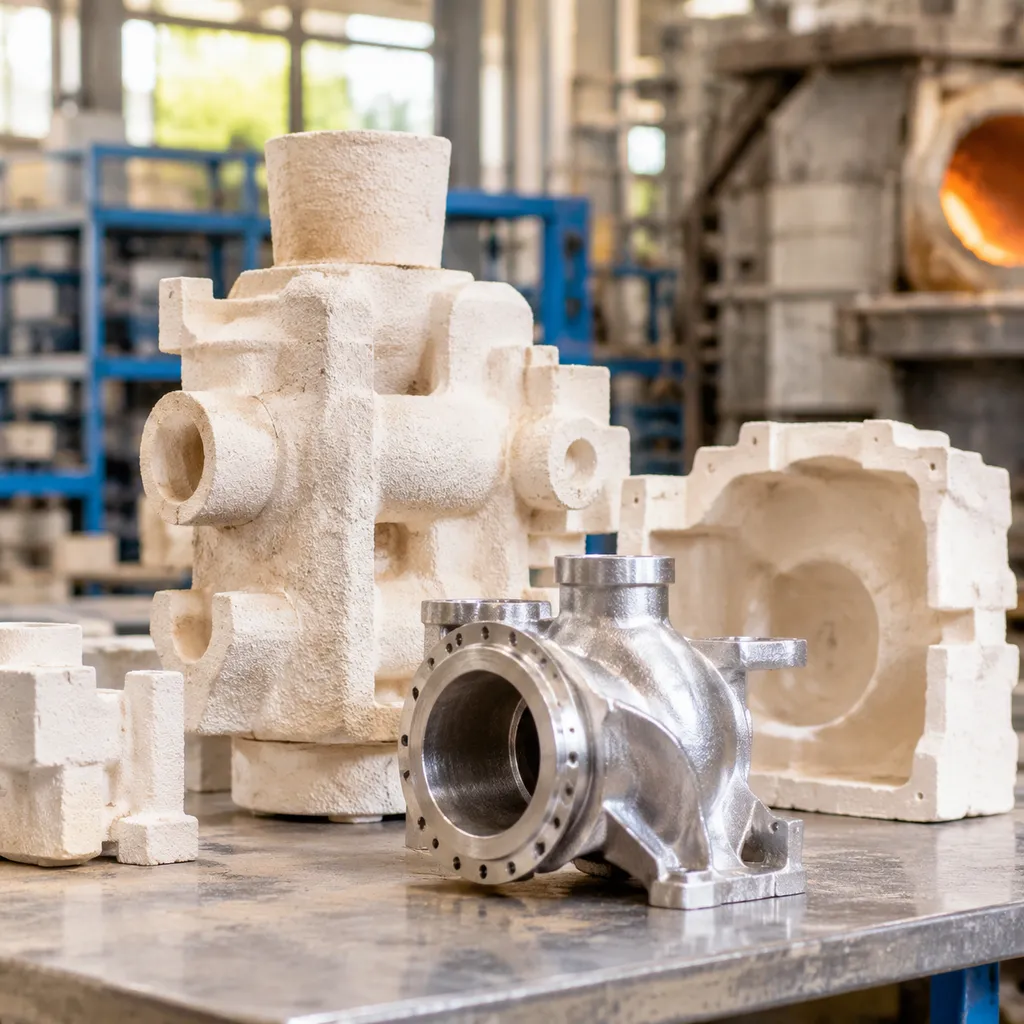
Tıbbi Cihazlar ve İmplantlar
Tıbbi üretim, mutlak biyouyumluluk ve mikroskobik yüzey hassasiyeti gerektirir. Ultra ince birincil seramik sıvı kaplamalar uygulayarak, kirlenmeyi önleyen temiz, reaktif olmayan kalıp yüzeyleri üretiriz ve erimiş cerrahi alaşımların kontaminasyonunu engelleriz.
- Kritik Parçalar: Ortopedik eklem implantları (dizler, kalçalar), kemik plakaları ve özel cerrahi alet tutacakları.
- Yüzey Kalitesi: Döküm sonrası parlatma ve işleme sürelerini büyük ölçüde azaltır, sıkı boyutsal toleransları doğrudan çıkıştan korur.
- Malzeme Uyumu: Kobalt-krom, özel paslanmaz dereceler ve titanyum alaşımları.
Otomotiv ve Yüksek Performanslı Makine
Motor sporları, ağır kamyonet ve endüstriyel güç üretiminde yüksek stresli ekipmanlar, termal döngü ve titreşime dayanacak parçalar gerektirir. Profesyonel hassas döküm ve CNC işleme hizmeti sağlayıcıları olarak, ağır erimiş yükleri destekleyebilecek ve tekrar edilebilir toleranslar sağlayacak kabuklar inşa ediyoruz.
- Kritik Parçalar: Turboşarj türbin tekerlekleri, egzoz kolektör braketi, yüksek basınçlı pompa impellerleri ve transmisyon bağlantıları.
- Üretim Verimliliği: Hızlı kabuk inşası döngüleri, Birinci ve İkinci seviye otomotiv tedarik zincirleri için güvenilir hacim teslimatı sağlar.
- Dayanıklılık: Parça ayırma çizgilerini ve çekirdek kaymasını ortadan kaldırır, hareketli montajlarda üstün döndürme dengesi ve yorgunluk ömrü sağlar.
Seramik Kabuk Döküm ve Geleneksel Döküm Yöntemleri
Doğru üretim yolunu seçmek, parça kalitesini, hurda oranlarını ve aşağı akış işleme maliyetlerini belirler. Geleneksel kum döküm ve yüksek basınçlı kalıp döküm belirli üretim taleplerine hizmet ederken, seramik kabuk yatırım döküm süreci karmaşık geometriler ve yüksek sıcaklıktaki alaşımlar için eşsiz hassasiyet sağlar.
Döküm Tekniklerinin Karşılaştırması
Geleneksel kum döküm, ince detay ve yüzey pürüzlülüğü ile zorlanan sıkıştırılmış agrega kalıplarına dayanır. Kalıp döküm hızlı döngüler sunar, ancak büyük ölçüde düşük erime noktalarına sahip olmayan alaşımlar ile sınırlıdır. Seramik kabuk kalıplar, yüksek sıcaklıktaki eriyik alaşımlara dayanabilen refrakter unlar, kolloidal silika bağlayıcılar ve dereceli sıvalar kullanarak ince detay hatlarını yakalar.
| Performans Ölçütüsü | Seramik Kabuk Yatırım Döküm | Yeşil Kum Döküm | Yüksek Basınçlı Kalıp Döküm |
|---|---|---|---|
| Yüzey Pürüzlülüğü (Ra) | 1.6 - 3.2 µm (63 - 125 µin) | 12.5 - 25 µm (500 - 1000 µin) | 0.8 - 1.6 µm (32 - 63 µin) |
| Boyutsal Tolerans | ±0.1 mm ile ±0.25 mm arasında | ±0.5 mm ile ±1.5 mm arasında | ±0.05 mm ile ±0.15 mm arasında |
| Geometrik Karmaşıklık | Olağanüstü (ince duvarlar, kör delikler, alt kesikler) | Düşük ile orta | Orta (kısıtlı olarak eğim açılarıyla) |
| Alaşım Çok yönlülüğü | Dökme demir, dövme olmayan metaller ve süper alaşımlar | Dökme demir ve dövme olmayan metaller | Başlıca çinko, alüminyum, magnezyum |
| Döküm sonrası İşleme | En az düzeyde | Kapsamlı | Düşük ile orta |
Ana teknik farklar şunları içerir:
Metal-Kalıp Reaksiyonları: Mühendislik zirkon ve eritilmiş silika yüz kaplamaları, ham silika kum kalıplarına kıyasla kimyasal yanma önler.
Termal Şok Direnci: Seramik kabuklar, ince duvarlı profiller dökümünde yanlış döküm veya soğuk birleşme olmadan yüksek ön ısıtma sıcaklıklarına dayanır.
Alaşım Aralığı: Değerlendirirken paslanmaz yatırım döküm işlemi, seramik kabuklar kalıp aşınması veya duvar çökmesi olmadan yüksek döküm sıcaklıklarına dayanır.
Üretim Hacmi, Liderlik Süresi ve Maliyet Faktörleri
Yatırım döküm seramik kabuk sürecinin ekonomisi, ön kalıp maliyetleri ile genel bileşen tasarruflarını dengeler:
- İlk Kalıp Yatırımı: Mum modeli enjeksiyon kalıpları, kalıp döküm için gereken sertleştirilmiş çelik kalıplardan çok daha az maliyetlidir. Bu, seramik kabuk dökümünü düşük ila orta hacimli üretimler, özel prototipleme ve yüksek karışımlı üretimler için maliyet açısından uygun hale getirir.
- Döngü Süreleri ve Kabuk İnşası: Aralıklı dip katmanları oluşturmak, sıva uygulamak ve kontrollü kuruma adımlarını yönetmek, kalıcı kalıp dökümden daha uzun işlem süreleri gerektirir. Ancak, modern bağlayıcı formülasyonlar, yeşil mukavemeti kaybetmeden kuruma süresini hızlandırır.
- Toplam Sahip Olma Maliyeti: Kum döküm, daha düşük başlangıç birim maliyetleri sunar, ancak kapsamlı CNC işleme, kaynak onarımı ve yüksek reddetme oranları nihai parça maliyetini artırır. Seramik kabuk döküm, ağır metal çıkarma adımlarını ortadan kaldırarak, yakın net şekilli bileşenleri doğrudan yanma ve dökümden sağlar.
Seramik Kabuk Dökümde Kalite Güvencesi
İçinde seramik kabuk yatırım döküm süreci, titiz kalite kontrol, dökümden çok önce başlar. Çamur kimyasından son bitime kadar her değişkeni izleriz, kusurları başlamadan durdururuz ve her dökümün tam mekanik ve boyutsal kriterleri karşılamasını sağlarız.
Muayene ve Bitirme Standartları
Parçalar soğuduktan ve seramik kabuk çıkarıldıktan sonra, dökümler detaylı temizlik ve doğrulama sürecine alınır. Bileşen bütünlüğünü doğrulamak için uygulamalı muayene ile gelişmiş ölçüm teknolojilerini birleştiririz:
- Boyutsal Doğrulama: Koordinat Ölçüm Makineleri (CMM) ve 3D optik tarama, kritik toleransları doğrudan orijinal CAD modelleriyle karşılaştırarak doğrular.
- Yıkıcı Olmayan Test (NDT): Sıvı penetran testi, yüzeydeki mikro çatlakları kontrol ederken, X-ray radyografisi iç boşlukları veya gaz hapsini ortaya çıkarır.
- Yüzey Koşullama: Medya patlatma, kesme ve kapı taşlama, temiz yüzey profilleri sağlar ve bileşenleri ikincil işlemler için hazırlar.
Döküm operasyonlarımızı özel kesin işleme ve kalite güvencesi ile entegre ederek eşleme yüzleri, dişler ve sıkı toleranslı deliklerin müşteri spesifikasyonlarına güvenilir şekilde ulaşmasını sağlar.
Kabuk Bütünlüğü ve Tutarlılığını Koruma
Güvenilir bir hassas döküm seramik kabuk sürecini kesinlikle vazgeçilmez kalıp dayanıklılığı gerektirir. Kabuk arızası, akışların, metal penetrasyonunun ve döküm atıklarının nedenidir. Her parti boyunca tutarlılığı sağlamak için sıkı süreç kontrolleri uygularız:
| Kontrol Alanı | Ana Gösterge | Kalite Hedefi |
|---|---|---|
| Çamur Reolojisi | Viskozite, pH ve Özgül Ağırlık | Karmaşık balmumu kalıplarının etrafında uniform bir birincil ve yedek kaplama kalınlığı garantiler. |
| Kuruma İklimi | Sıcaklık, Hava Akışı ve Bağıl Nem | İç kaplama nem hapsini ve stucco döngüleri sırasında erken kabuk çatlamasını önler. |
| Termal İşleme | Otoklav Döküm ve Sinterleme Oranları | Kalıp genişleme streslerini hafifletir ve erimiş alaşım dökümünden önce kalıntı karbonu ortadan kaldırır. |
Bu kabuk odası parametrelerini dikkatlice yönetmek - ve yatırım döküm kabuk sıcaklığının daralma porozitesi üzerindeki etkisi - analiz ederek.