Dieser Artikel stellt hauptsächlich das Keramikschalen-Feingussverfahren vor – wie Gießereien eine mehrschichtige feuerfeste Form um eine verlorene Wachsmuster herum aufbauen, um nahezu endkonturnahe Metallteile mit feinen Oberflächendetails und kontrollierten metallurgischen Eigenschaften herzustellen. Die Integrität der Formschale hängt von Keramiktrübe Tauchvorgängen, Besandung, kontrollierter Trocknung, Entwachsen, und Ausbrennen vor die Metallschmelze Legierung die Form ausfüllt.
Überblick über das Keramikschalen-Feingussverfahren
Die moderne industrielle Fertigung erfordert kompromisslose Präzision, komplexe Geometrien und eine hervorragende Oberflächenqualität. Das Keramikschalen-Feingussverfahren gilt als führende Lösung für die nahezu endkonturnahe Fertigung und verbindet fortschrittliche Werkstoffwissenschaft mit metallurgischer Ingenieurtechnik, um Bauteile herzustellen, die mit herkömmlichen Gießverfahren nicht in vergleichbarer Qualität gefertigt werden können.
Was ist Keramikschalen-Feinguss?
Das Keramikschalen-Feingussverfahren ist eine Präzisionsformtechnik, bei der eine mehrschichtige, verlorene Keramikhülle um eine vergängliche Modellbaugruppe aufgebaut wird[4]. Im Kern ersetzt das Verfahren herkömmliche, massive und sperrige Feststoffformen durch eine hochpräzise, technisch optimierte Keramikschale, die auf maximale thermische Stabilität, Durchlässigkeit und mechanische Festigkeit ausgelegt ist.
Der Aufbau der Schale folgt einem streng festgelegten Prozesszyklus:
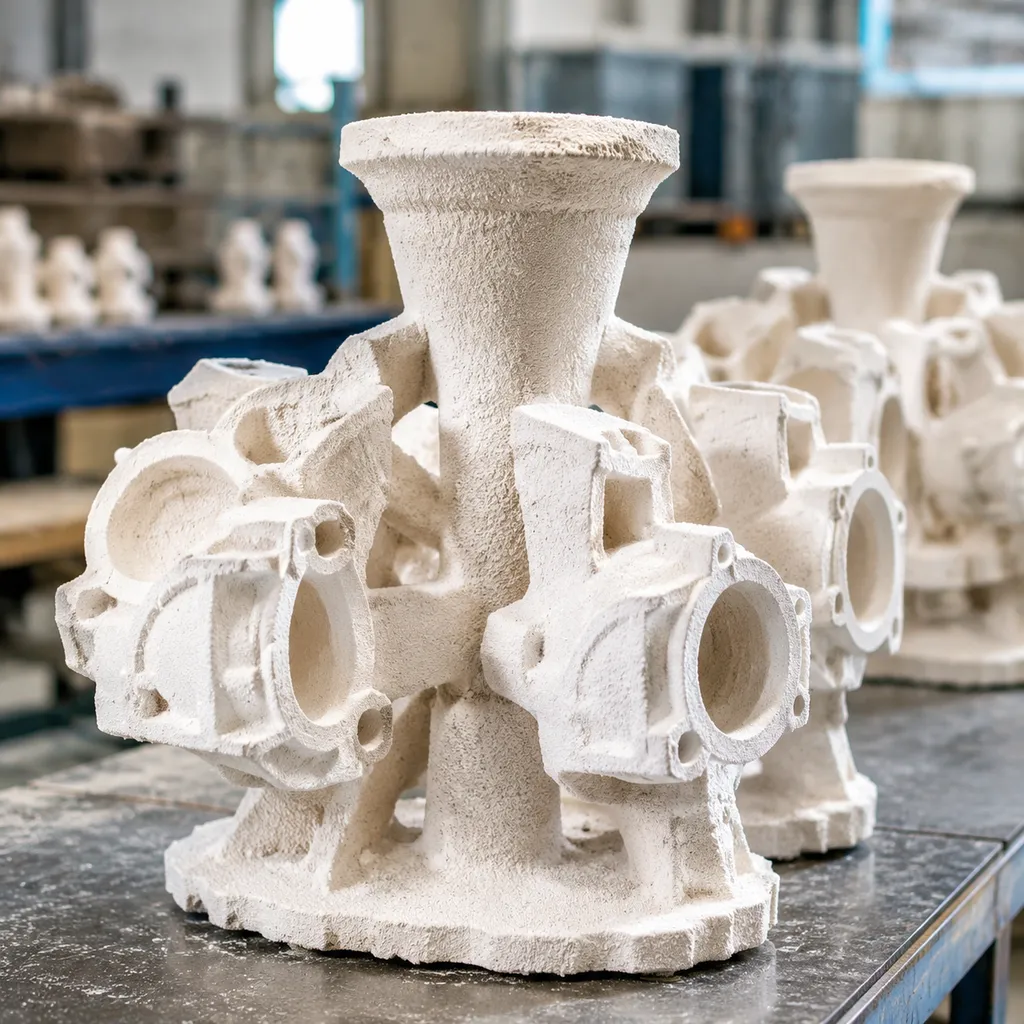
Mustergestaltung: Ein verlorenes Wachsmuster Cluster wird über ein Angusssystem an ein zentrales Gießkanalsystem angeschlossen.
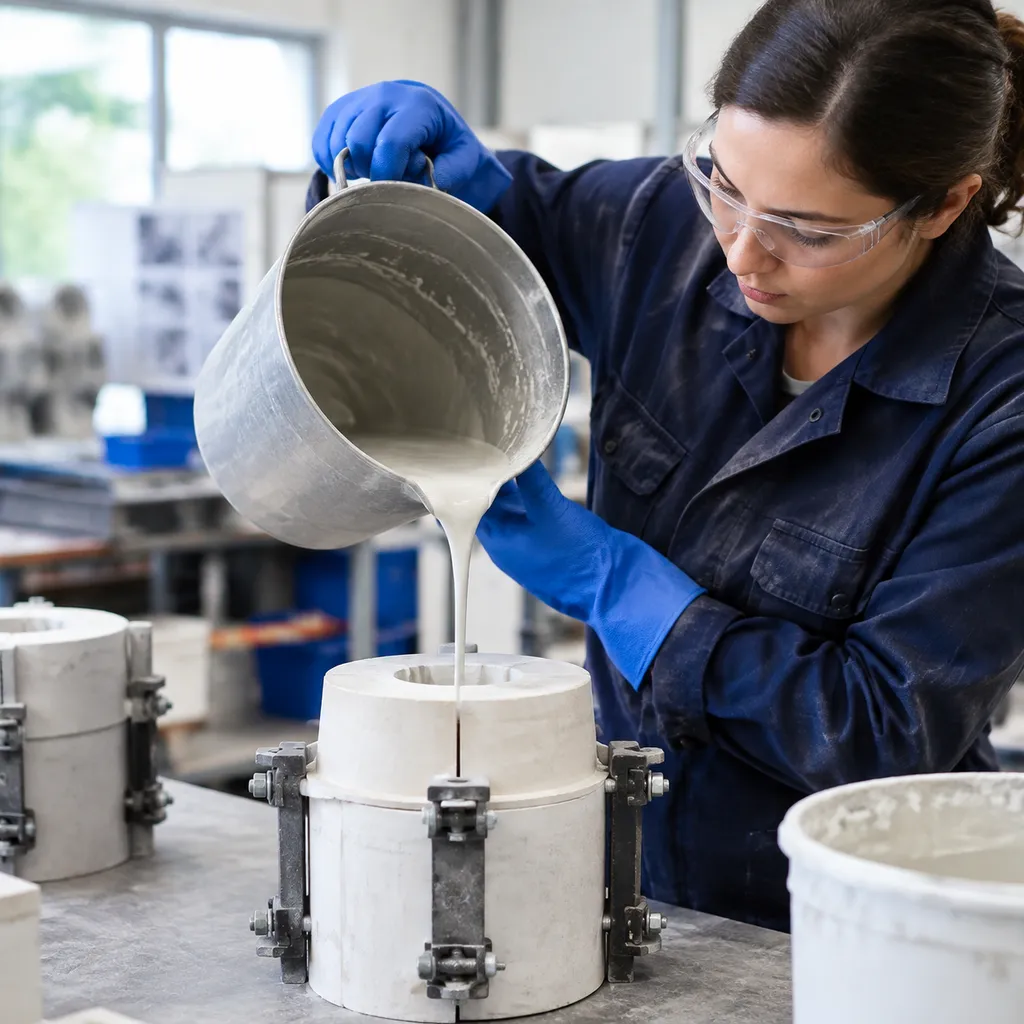
Auftragen der Schlickerschicht: Das Cluster wird in einen speziellen Keramiktrübe Schlicker getaucht, der aus flüssigen kolloidalen Silikatbindemitteln und fein gemahlenen feuerfesten Mehlen (wie Zirkon oder Quarzglas) besteht.
Besanden: Grobe feuerfeste Körner werden unmittelbar auf die feuchte Schlickerschicht aufgebracht, um eine mechanische Verbindung und die erforderliche Schalendicke herzustellen.
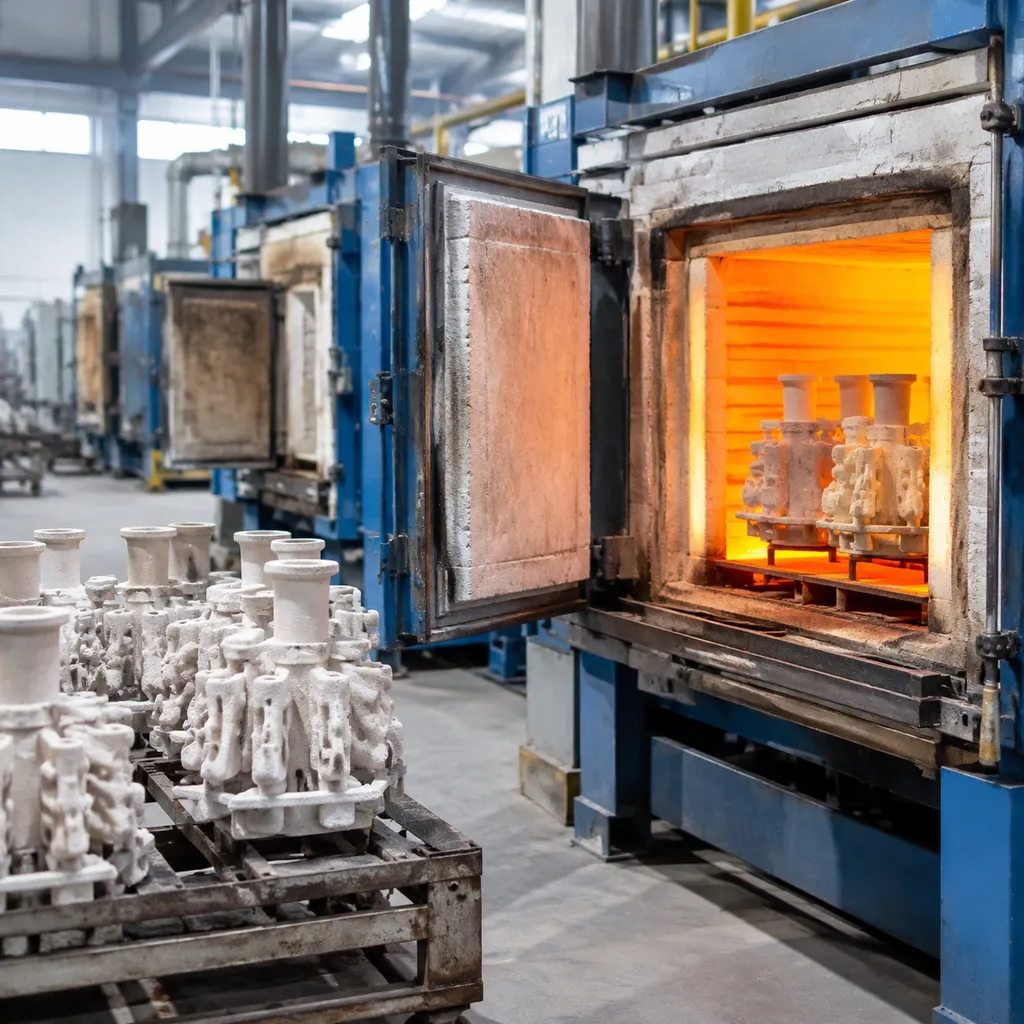
Wachsausschmelzung und Brennen: Nachdem durch wiederholte Tauch- und Trocknungszyklen die gewünschte Schalendicke erreicht wurde, wird das Modell mithilfe von Hochdruckdampf ausgeschmolzen Entwachsen. Die Hohlform durchläuft anschließend eine Hochtemperaturbehandlung Ausbrennen und ein Keramiksintern, wodurch eine starre Struktur entsteht, die zur Aufnahme von die Metallschmelze Metall bereit ist.
Die Entwicklung der Feingießverfahren
Zu den wichtigsten Veränderungen, die moderne Keramikschalenverfahren im Feinguss prägen, gehören:
- Von massiven Formen zu Keramikschalen: In der frühen industriellen Gießereitechnik wurden überwiegend schwere, massive Feingussformen aus Gips oder Silikat verwendet. Die Einführung dünner Keramikschalen reduzierte das Formgewicht erheblich, beschleunigte die Produktionszyklen, verbesserte die Gasdurchlässigkeit und ermöglichte den Guss größerer und komplexerer Baugruppen.
- Innovationen in der Bindemittelchemie: Die Industrie hat sich von schwankungsanfälligen Bindemitteln auf Lösungsmittelbasis zu modernen, umweltfreundlichen kolloidalen Kieselsäuresystemen auf Wasserbasis entwickelt. Diese modernen Bindemittel bieten eine höhere Grünfestigkeit, bessere Vernetzungsfähigkeit und eine präzise Kontrolle der rheologischen Eigenschaften der Suspension.
- Gezielt entwickelte feuerfeste Schichtsysteme: Gießereien setzen heute maßgeschneiderte Kombinationen feuerfester Materialien ein. Hochdichte, chemisch inerte Mehle wie Zirkon bilden die primäre Deckschicht, um makellose Oberflächen zu gewährleisten, während die strukturellen Schichten Quarzglas und Alumosilikate nutzen, um Temperaturwechselbeständigkeit, hohe Warmfestigkeit und eine mühelose Entformung der Schale nach dem Gießen zu ermöglichen.
- Automatisierte Umweltkontrollen: Präzisionsgießereien setzen heute auf automatisierte Tauchroboter, kontinuierliche Suspensionsbewegung und streng überwachte Bedingungen im Schalenraum (relative Luftfeuchtigkeit, Temperatur und Luftströmung), um eine gleichbleibende Qualität von Charge zu Charge zu gewährleisten und Gussfehler nahezu vollständig zu vermeiden.
Der Feinguss mit Keramikschalen: Schritt für Schritt
Wir sind professionelle Anbieter von Präzisionsguss- und CNC-Bearbeitungsdienstleistungen und führen jede Phase des Keramikschalen-Feingussverfahren mit strengen Qualitätskontrollen durch, um enge Toleranzen und saubere metallurgische Gefügestrukturen zu gewährleisten.
Herstellung und Montage der Modelle
Der Prozess beginnt mit dem Einspritzen eines verlorenen Modellwerkstoffs – in der Regel speziell formulierten Wachses – in Metallformen, um eine exakte Nachbildung des gewünschten Bauteils herzustellen.
- Modellherstellung: Wir spritzen jedes Wachsmuster unter kontrolliertem Druck und bei kontrollierter Temperatur ein, um Schrumpfung, Einfallstellen oder Maßabweichungen zu vermeiden.
- Baumzusammenbau: Einzelne Wachsteile werden manuell oder robotergestützt an einem zentralen Wachsanschnitt und einem Angusssystem befestigt, um eine Modelltraube (häufig als "Baum" bezeichnet) zu bilden.
- Vorbereitung der Modelltraube: Das Angusssystem wird so ausgelegt, dass Metallfluss und Nachspeisungsdynamik optimal ausbalanciert sind. Anschließend wird die gesamte Modelltraube gereinigt und entfettet, um eine einwandfreie Haftung der Schlickerschicht sicherzustellen.
Schalenaufbau: Tauchen, Besanden und Trocknen
Der Schalenaufbau bildet das Herzstück des Keramikschalenverfahren im Feinguss prägen,[1]. Wir fertigen eine mehrschichtige Keramikform um die Wachsmodelltraube, indem wir abwechselnd in flüssigen Schlicker eintauchen und trockene feuerfeste Körnung auftragen. Während traditionelle Gießereiverfahren auf eine einmalige Sandverdichtung setzen, beispielsweise wie der Sandgussprozess funktioniert - Bei der Herstellung keramischer Schalen werden schrittweise Schichten aufgebaut, um eine hervorragende Oberflächenglätte und Maßgenauigkeit zu erzielen.
- Grundschicht (Deckschicht): Wir tauchen den Wachscluster in eine Grundschichtmasse ein, Keramiktrübe die aus kolloidalen Silikatbindemitteln und feinkörnigen feuerfesten Mehlen (typischerweise Zirkon oder Quarzglas) besteht. Unmittelbar nach dem Eintauchen wird der feuchte Cluster Besandung mit feinem feuerfestem Sand bestreut, wobei ein Regensandstreuer oder ein Wirbelbettverfahren zum Einsatz kommt. Diese erste Schicht bestimmt die Oberflächenbeschaffenheit des Gussteils und bildet wichtige geometrische Details präzise ab.
- Stützschichten: Nach dem Trocknen der Grundschicht tauchen wir die Baugruppe in Stützschlämmen ein und tragen gröbere Stuckschichten auf, beispielsweise aus Alumosilikaten oder Quarzglas. Jede zusätzliche Schicht erhöht die mechanische Stabilität, Belastbarkeit und Temperaturwechselbeständigkeit und bewahrt gleichzeitig die Durchlässigkeit der Form.
- Kontrollierte Trocknung zwischen den Schichten: Jede Schicht muss in einer Umgebung mit kontrollierter relativer Luftfeuchtigkeit, Temperatur und Luftströmung trocknen. Eine ordnungsgemäße Trocknung verhindert vorzeitige Spannungsrisse und gewährleistet die Vernetzung des Bindemittelsystems.
- Versiegelungstauchgang: Ein abschließender Tauchgang in die Schlickermasse ohne anschließendes Besanden versiegelt die Formoberfläche und bindet lose feuerfeste Körner, sodass diese das Gussteil nicht verunreinigen.
Entwachsen, Ausbrennen und Brennen
Sobald die Keramikschale ihre vorgesehene Wandstärke erreicht hat und vollständig ausgehärtet ist, muss das innere Wachs entfernt werden, ohne die Keramikstruktur zu beschädigen. Dabei wird dieselbe thermische Abfolge wie beim Ausbrennzyklus im Feinguss.
- Entwachsung: Wachs dehnt sich beim Erhitzen schneller aus als Keramik[1]. Um zu verhindern, dass das sich ausdehnende Wachs die Form sprengt, legen wir den Cluster in einen Hochdruck-Dampfautoklaven oder einen Schnellbrandofen. Die Wärmeübertragung durch die dünne Schale erfolgt rasch und schmilzt die Grenzschicht des Wachses sofort, sodass es sicher abfließen kann.
- Ausbrennen: Die leeren Keramikschalen werden zur weiteren Erhitzung in einen Hochtemperaturofen gestellt. Bei diesem Schritt werden sämtliche Wachsreste und flüchtigen organischen Verbindungen verbrannt.
- Sintern: Die Ofentemperatur wird erhöht, um die feuerfesten Körner vollständig zu sintern. Durch diese Wärmebehandlung werden das kolloidale Siliziumdioxid und die feuerfesten Mehle in eine starre, hochfeste Keramikform umgewandelt, die Temperaturschocks standhalten kann.
Metallgießen, Abkühlen und Entfernen der Formschale
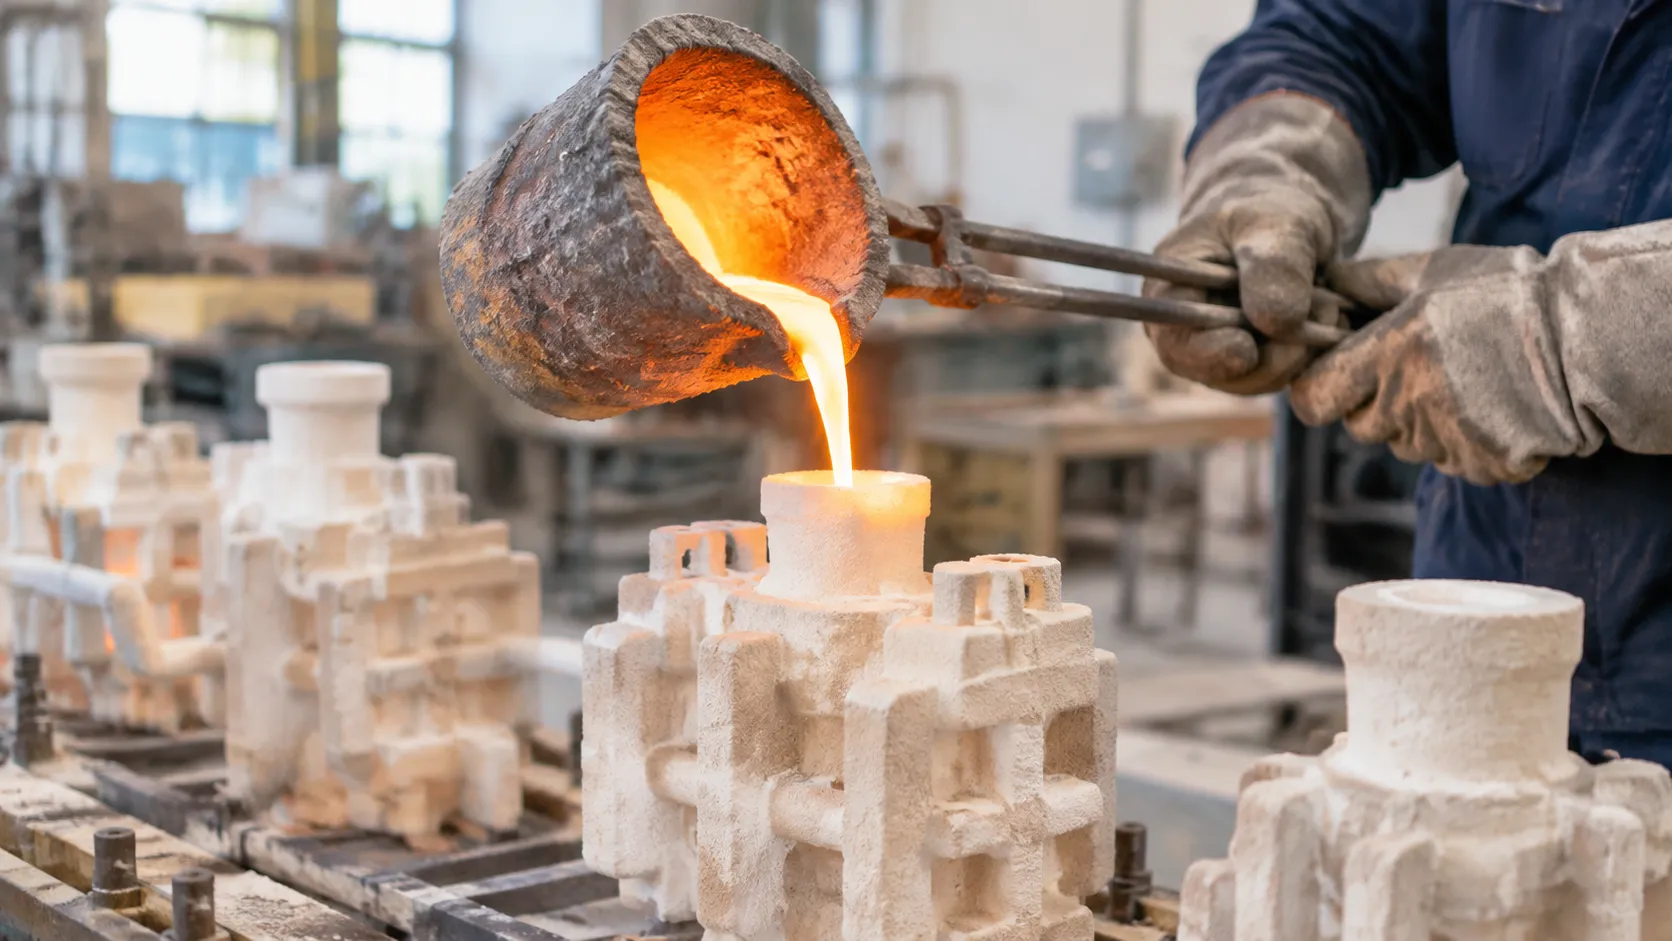
Nachdem die Formschale gebrannt und vorgewärmt wurde, ist sie bereit, das flüssige Metall aufzunehmen.
- Gießen: Wir wärmen die Keramikform vor und gießen das die Metallschmelze Die Legierung wird unter Schwerkraft, Vakuum oder Überdruck direkt in den Eingusstrichter gegossen. Das Vorwärmen der Schale verhindert einen Temperaturschock und eine vorzeitige Abkühlung dünner Wandbereiche und gewährleistet eine vollständige Formfüllung.
- Erstarrung und Abkühlung: Die gegossene Baugruppe kühlt unter kontrollierten Bedingungen ab, um die erforderlichen Korngrenzen und mechanischen Eigenschaften zu erzielen.
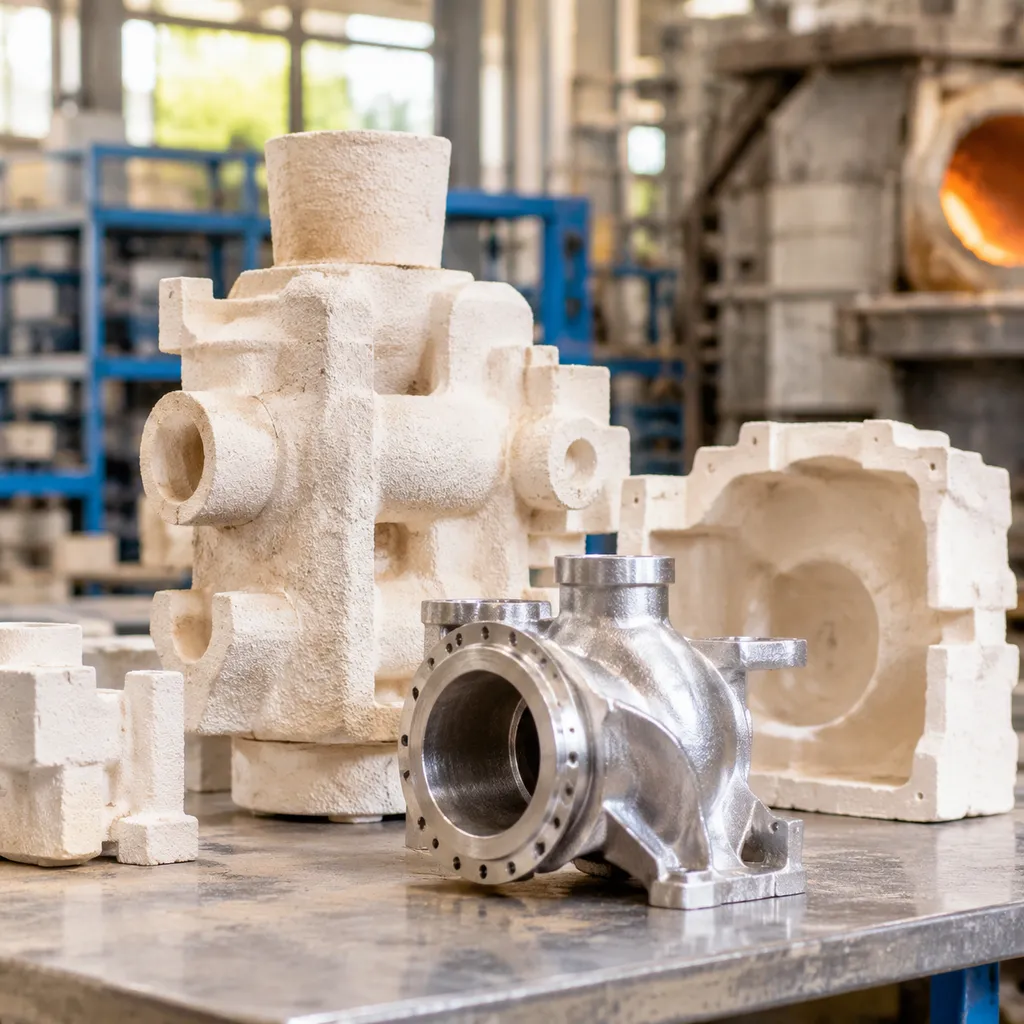
- Entfernen des Gussteils und der Formschale: Nach dem Abkühlen wird die verlorene Keramikschale durch mechanische Vibration, Drucklufthämmer, Hochdruckwasserstrahlen oder chemisches Auslaugen entfernt. Anschließend werden die Gussteile vom zentralen Gießkanal abgetrennt, um sie weiteren Prüfungen und der abschließenden spanenden Bearbeitung zuzuführen.
Vorteile des Feingießverfahrens mit Keramikschale
Das Keramikschalen-Feingussverfahren verschafft Ingenieuren und Herstellern einen entscheidenden Vorteil, wenn herkömmliche Standardformverfahren nicht ausreichen. Durch den Aufbau einer hochfeuerfesten Form um ein verbrauchbares Modell bietet dieses Verfahren präzise Maßtoleranzen, reproduzierbare Genauigkeit und eine hohe metallurgische Integrität für anspruchsvolle Bauteile.
Hervorragende Oberflächenqualität und Maßgenauigkeit
Da bereits der erste Tauchvorgang jedes feine Detail des Originalmodells erfasst, Wachsmuster, ermöglichen die Formoberflächen außergewöhnlich feine Oberflächen ohne aufwendige Nachbearbeitung. Während traditionelle Verfahren wie das Edelstahl-Sandgussprozess für massive Strukturbauteile gut geeignet sind, zeichnet sich das Keramikschalen-Feingießen dort aus, wo eine nahezu endkonturnahe Maßgenauigkeit zwingend erforderlich ist.
- Glatte Oberflächen: Erzielt typischerweise Oberflächenrauheiten im Bereich von Ra 1,6 bis 6,3 µm (RMS 64–250) und erfüllt damit gängige Oberflächenbehandlung für Investitionsguss Anforderungen, wodurch der Aufwand für das Schleifen der Oberflächen erheblich reduziert oder vollständig vermieden wird.[2].
- Enge Toleranzen: Hält lineare Maßtoleranzen in der Regel innerhalb der gängigen Feinguss-Toleranzklassen ein (häufig gemäß den ISO-8062-Klassen CT4 bis CT6).[2].
- Nahezu endkonturnahe Ausbeute: Minimiert Bearbeitungszugaben und reduziert dadurch unmittelbar den Rohmaterialverlust sowie die Zykluszeiten der Endbearbeitung.
Möglichkeiten für komplexe Geometrien
Wir sind professionelle Anbieter von Präzisionsguss- und CNC-Bearbeitungsdienstleistungen, und wir setzen auf das Keramikschalenverfahren im Feinguss prägen, um komplexe Designherausforderungen zu lösen, die mit Druckguss oder spanender Fräsbearbeitung allein nicht bewältigt werden können. Dabei wird eine Flüssigkeit aufgetragen Keramiktrübe gefolgt von abgestuftem Sand Besandung wodurch eine nahtlose, monolithische Schale ohne Trennfugen entsteht.
- Komplexe Durchgangskanäle: Beschichtet mühelos verwinkelte Innenkanäle, komplexe Kühlmäntel und Sacktaschen.
- Keine Trennfugen: Beseitigt Formversatzlinien, Passungsnähte und aufwendige Entgratarbeiten.
- Dünnwandige Abschnitte: Ermöglicht zuverlässig Wandstärken von nur etwa 1,0–1,5 mm, ohne das Risiko eines vorzeitigen Erstarrens oder einer Verformung der Form.[3].
- Konstruktionen ohne Entformungsschrägen: Ermöglicht innere Taschen ohne Entformungsschrägen und äußere Wände ohne Entformungsschrägen unter üblichen Gussdraftwinkel Fertigungsbedingungen und bietet Konstrukteuren dadurch vollständige geometrische Gestaltungsfreiheit.
Materialvielfalt und Legierungskompatibilität
Keramikformen zeichnen sich durch hervorragende chemische Beständigkeit und Temperaturwechselbeständigkeit aus. Sie halten dem direkten Kontakt mit hochtemperaturbeständigen die Metallschmelze Legierungen stand, ohne zu erodieren oder gasbildende Metall-Form-Reaktionen auszulösen. Als Teil unseres umfassenden Legierungsgussstahl-Fertigungskapazitäten, Verfahrens ermöglicht uns diese Technik das saubere und zuverlässige Gießen einer breiten Palette von Spezialmetallen:
- Hochtemperatur-Superlegierungen: Nickel- und kobaltbasierten Werkstoffqualitäten, die für extreme Einsatzbedingungen in der Luft- und Raumfahrt sowie in Turbinen entwickelt wurden.
- Korrosionsbeständige Stähle: Austenitische, martensitische, Duplex- und ausscheidungshärtende nichtrostende Stähle.
- Legierungs- und Werkzeugstähle: Verschleißfeste Kohlenstoffstahlsorten, Chrom-Molybdän-Stähle und niedriglegierte Varianten.
- Nicht-Eisenlegierungen: Auswahl an hochreinem Aluminium, Kupfer und Bronze für tragende Konstruktionen und elektrisch leitende Baugruppen.
Anwendungsbereiche des Keramikschalen-Feingusses nach Branchen
Die Vielseitigkeit des Keramikschalen-Feingussverfahrens macht es zu einem unverzichtbaren Fertigungsverfahren in anspruchsvollen technischen Branchen.
Luft- und Raumfahrt- und Verteidigungskomponenten
In der Luft- und Raumfahrt haben strukturelle Integrität und Gewichtsreduzierung höchste Priorität. Das Keramikschalen-Feingussverfahren ermöglicht die Herstellung dünnwandiger, komplexer Geometrien, die hohen Drücken und extremen Temperaturen standhalten, ohne zu reißen.
- Kritische Bauteile: Turbinenblätter, Leitschaufeln, Kraftstoffsystemdüsen und Hydraulikverteilergehäuse.
- Materialanforderungen: Superlegierungen, Titan und spezielle Edelstähle. Wenden Sie sich an unsere Alloy Guide for High Performance Alloys and Precision Casting um die optimale Metallauswahl für diese extremen Einsatzbedingungen zu prüfen.
- Wichtigster Vorteil: Hervorragende Reproduktion innerer Kanäle mithilfe löslicher Wachsmodellkerne, die einen ununterbrochenen Durchfluss durch die Kühlkanäle gewährleisten.
Medizinische Geräte und Implantate
Die Medizintechnik erfordert absolute Biokompatibilität und mikroskopische Oberflächenpräzision. Durch den Einsatz ultrafeiner Tauchbeschichtungen mit keramischem Primärschlicker erzeugen wir saubere, nicht reaktive Formoberflächen, die eine Kontamination der geschmolzenen chirurgischen Legierungen verhindern.
- Kritische Bauteile: Orthopädische Gelenkimplantate (Knie und Hüften), Knochenplatten und spezielle Griffe für chirurgische Instrumente.
- Oberflächenqualität: Reduziert den Zeitaufwand für das Polieren und die spanende Nachbearbeitung nach dem Guss erheblich und gewährleistet bereits unmittelbar nach dem Ausformen enge Maßtoleranzen.
- Materialkonformität: Kobalt-Chrom-Legierungen, spezielle Edelstahlsorten und Titanlegierungen.
Automobilindustrie und Hochleistungsmaschinenbau
Hochbelastete Anlagen im Motorsport, Schwerlastverkehr und in der industriellen Stromerzeugung erfordern Bauteile, die thermischen Wechselbelastungen und Vibrationen standhalten. Als professionelle Anbieter von Präzisionsguss- und CNC-Bearbeitungsdienstleistungen fertigen wir Keramikschalen, die hohe Mengen geschmolzenen Metalls aufnehmen können und gleichzeitig gleichbleibend enge Toleranzen gewährleisten.
- Kritische Bauteile: Turbolader-Turbinenräder, Abgassammlerhalterungen, Hochdruckpumpenlaufräder und Getriebegestänge.
- Produktionseffizienz: Schnelle Schalenaufbauzyklen gewährleisten eine zuverlässige Volumenlieferung für Tier-1- und Tier-2-Automobilzulieferketten.
- Haltbarkeit: Beseitigt Trennfugen und Kernverschiebungen und ermöglicht dadurch eine überlegene Rotationsauswuchtung und Ermüdungslebensdauer bei beweglichen Baugruppen.
Keramikschalen-Guss im Vergleich zu herkömmlichen Gießverfahren
Die Wahl des richtigen Fertigungsverfahrens bestimmt die Bauteilqualität, Ausschussquoten und nachgelagerten Bearbeitungskosten. Während herkömmlicher Sandguss und Druckguss spezifische Produktionsanforderungen erfüllen, bietet das Feingussverfahren mit Keramikschalen unübertroffene Präzision bei komplexen Geometrien und Hochtemperaturlegierungen.
Vergleich der Gießverfahren
Beim herkömmlichen Sandguss werden verdichtete Formstoffmischungen verwendet, die bei feinen Details und Oberflächenrauheit an ihre Grenzen stoßen. Druckguss ermöglicht kurze Zykluszeiten, ist jedoch weitgehend auf Nichteisenmetalle mit niedrigen Schmelzpunkten beschränkt. Keramikschalenformen kombinieren feuerfeste Mehle, kolloidale Silikatbinder und abgestufte Stuckmaterialien, um extremen Temperaturen geschmolzener Legierungen standzuhalten und gleichzeitig feinste Konturen präzise abzubilden.
| Leistungskennzahl | Keramikschalen-Feinguss | Grünes Sandgussverfahren | Hochdruck-Druckguss |
|---|---|---|---|
| Oberflächenrauheit (Ra) | 1,6 - 3,2 µm (63 - 125 µin) | 12,5–25 µm (500–1000 µin) | 0,8–1,6 µm (32–63 µin) |
| Abmessungstoleranz | ±0,1 mm bis ±0,25 mm | ±0,5 mm bis ±1,5 mm | ±0,05 mm bis ±0,15 mm |
| Geometrische Komplexität | Hervorragend (dünne Wände, Sacklöcher, Hinterschneidungen) | Niedrig bis mäßig | Mittelmäßig (durch Entformungsschrägen begrenzt) |
| Legierungsvielfalt | Eisenmetalle, Nichteisenmetalle und Superlegierungen | Eisenmetalle und Nichteisenmetalle | Vorwiegend Zink, Aluminium und Magnesium |
| Nachbearbeitung nach dem Gießen | Minimal bis keine | Umfangreich | Niedrig bis mäßig |
Zu den wichtigsten technischen Unterschieden gehören:
Metall-Form-Reaktionen: Technisch optimierte Zirkon- und Quarzglas-Deckschichten verhindern chemische Einbrennungen, im Gegensatz zu Formen aus unbehandeltem Quarzsand.
Wärmeleitfähigkeit bei plötzlichen Temperaturschwankungen: Keramische Schalen halten hohen Vorwärmtemperaturen stand und ermöglichen das Gießen dünnwandiger Profile ohne Fehlstellen durch unvollständige Formfüllung oder Kaltverschweißungen.
Legierungsspektrum: Bei der Bewertung des Edelstahl-Feingussverfahren, Keramikschalen halten hohen Gießtemperaturen stand, ohne dass es zu Formerodierung oder einem Zusammenbruch der Formwände kommt.
Produktionsvolumen, Lieferzeit und Kostenfaktoren
Die Wirtschaftlichkeit des keramischen Schalenformverfahrens im Feinguss beruht auf einem ausgewogenen Verhältnis zwischen anfänglichen Werkzeugkosten und den Gesamteinsparungen bei den Bauteilen:
- Anfängliche Werkzeugkosten: Spritzgusswerkzeuge für Wachsmodelle sind erheblich kostengünstiger als die gehärteten Stahlwerkzeuge, die beim Druckguss erforderlich sind. Dadurch ist das keramische Schalenformverfahren besonders wirtschaftlich für kleine bis mittlere Produktionsserien, kundenspezifische Prototypen und die Fertigung mit hoher Variantenvielfalt.
- Zykluszeiten und Schalenaufbau: Das Aufbringen abwechselnder Tauchrichten, das Bestreuen mit feuerfestem Material und die kontrollierten Trocknungsschritte erfordern längere Prozesszeiten als das Kokillengießen. Moderne Bindemittelformulierungen beschleunigen jedoch die Trocknung, ohne die Grünfestigkeit zu beeinträchtigen.
- Gesamtkosten des Eigentums: Beim Sandguss sind die anfänglichen Stückkosten zwar niedriger, doch umfangreiche CNC-Bearbeitung, Schweißreparaturen und hohe Ausschussquoten erhöhen die endgültigen Bauteilkosten. Der Keramikschalenguss liefert durch das Entwachsen und Gießen nahezu endkonturnahe Bauteile und macht umfangreiche Schritte zur Metallabtragung überflüssig.
Qualitätssicherung beim Keramikschalenguss
Im Keramikschalen-Feingussverfahren, eine strenge Qualitätskontrolle beginnt lange vor dem Gießvorgang. Wir überwachen sämtliche Prozessparameter – von der Schlickerchemie bis zur Endbearbeitung –, um Fehler bereits im Vorfeld zu vermeiden und sicherzustellen, dass jeder Guss den exakten mechanischen und maßlichen Anforderungen entspricht.
Prüf- und Endbearbeitungsstandards
Sobald die Bauteile abgekühlt und von der Keramikschale befreit sind, werden die Gussteile gründlich gereinigt und geprüft. Durch die Kombination manueller Inspektionen mit moderner Messtechnik bestätigen wir die Unversehrtheit der Bauteile:
- Maßkontrolle: Koordinatenmessgeräte (KMG) und optisches 3D-Scanning überprüfen kritische Toleranzen direkt anhand der ursprünglichen CAD-Modelle.
- Zerstörungsfreie Prüfung (NDT): Die Farbeindringprüfung erkennt mikroskopisch kleine Oberflächenrisse, während die Röntgenprüfung innere Hohlräume oder Gaseinschlüsse sichtbar macht.
- Oberflächenbearbeitung: Strahlbearbeitung, Abtrennen und Schleifen der Anschnitte sorgen für saubere Oberflächenprofile und bereiten die Bauteile auf die nachfolgende Weiterverarbeitung vor.
Durch die Integration unserer Gießereiprozesse mit spezialisierter Präzisionsbearbeitung und Qualitätssicherung stellen wir zuverlässig sicher, dass Passflächen, Gewinde und Bohrungen mit engen Toleranzen die Kundenspezifikationen erfüllen.
Integrität und Konsistenz der Schale gewährleisten
Eine zuverlässige Keramikschalenverfahren im Feinguss prägen, erfordert eine kompromisslose Formfestigkeit. Ein Versagen der Schale führt zu Metallausläufen, Metallpenetration und Ausschuss bei Gussteilen. Durch strenge Prozesskontrollen gewährleisten wir die Konsistenz jeder Charge:
| Kontrollbereich | Schlüsselkennzahl | Qualitätsziel |
|---|---|---|
| Rheologie der Schlicker | Viskosität, pH-Wert und spezifisches Gewicht | Gewährleistet eine gleichmäßige Dicke der Primär- und Deckschichten rund um komplexe Wachsmodelle. |
| Trocknungsklima | Temperatur, Luftstrom und relative Luftfeuchtigkeit | Verhindert das Einschließen von Feuchtigkeit zwischen den Schichten und vorzeitige Rissbildung der Schale während der Stuckauftragzyklen. |
| Thermische Behandlung | Entwachsungs- und Sinterraten im Autoklaven | Baut Spannungen durch die Ausdehnung des Modells ab und beseitigt Restkohlenstoff vor dem Eingießen der geschmolzenen Legierung. |
Die sorgfältige Kontrolle dieser Parameter im Schalenraum – zusammen mit der Analyse des Einfluss der Shell-Temperatur beim Guss auf Schrumpfporosität – gewährleistet, dass die Keramikform Temperaturschocks standhält, ihre Warmfestigkeit beibehält und bei jedem Gießdurchlauf strukturell einwandfreie Bauteile hervorbringt.