Questo articolo introduce principalmente il processo di fusione a cera persa con guscio ceramico - come le fonderie realizzano uno stampo refrattario multistrato attorno a un elemento a perdere modello di cera per colare parti metalliche quasi finite con dettagli superficiali fini e metallurgia controllata. L'integrità del guscio dipende da sospensione ceramica immersioni, sabbiatura, essiccazione controllata, discerafilatura, e cottura prima fuso la lega riempie lo stampo.
Panoramica del processo di fusione a cera persa con guscio ceramico
La moderna produzione industriale richiede una precisione senza compromessi, geometrie complesse e un'integrità superficiale superiore. Il processo di fusione a cera persa con guscio ceramico rappresenta la principale soluzione di produzione near-net-shape, unendo la scienza avanzata dei materiali all'ingegneria metallurgica per produrre componenti che i metodi di fusione tradizionali non possono eguagliare.
Che cos'è la fusione a cera persa con guscio ceramico?
Il processo di fusione a cera persa con guscio ceramico è una tecnica di stampaggio di precisione che costruisce un involucro ceramico sacrificale e multistrato attorno a un gruppo di modelli a perdere[4]. Nel suo principio fondamentale, il metodo sostituisce i tradizionali e ingombranti stampi solidi con un guscio ceramico ingegnerizzato ad alta integrità, progettato per garantire la massima stabilità termica, permeabilità e resistenza meccanica.
La costruzione del guscio segue un ciclo rigoroso:
Assemblaggio del modello: Un grappolo sacrificale modello di cera viene collegato tramite canali di colata a un sistema centrale di alimentazione.
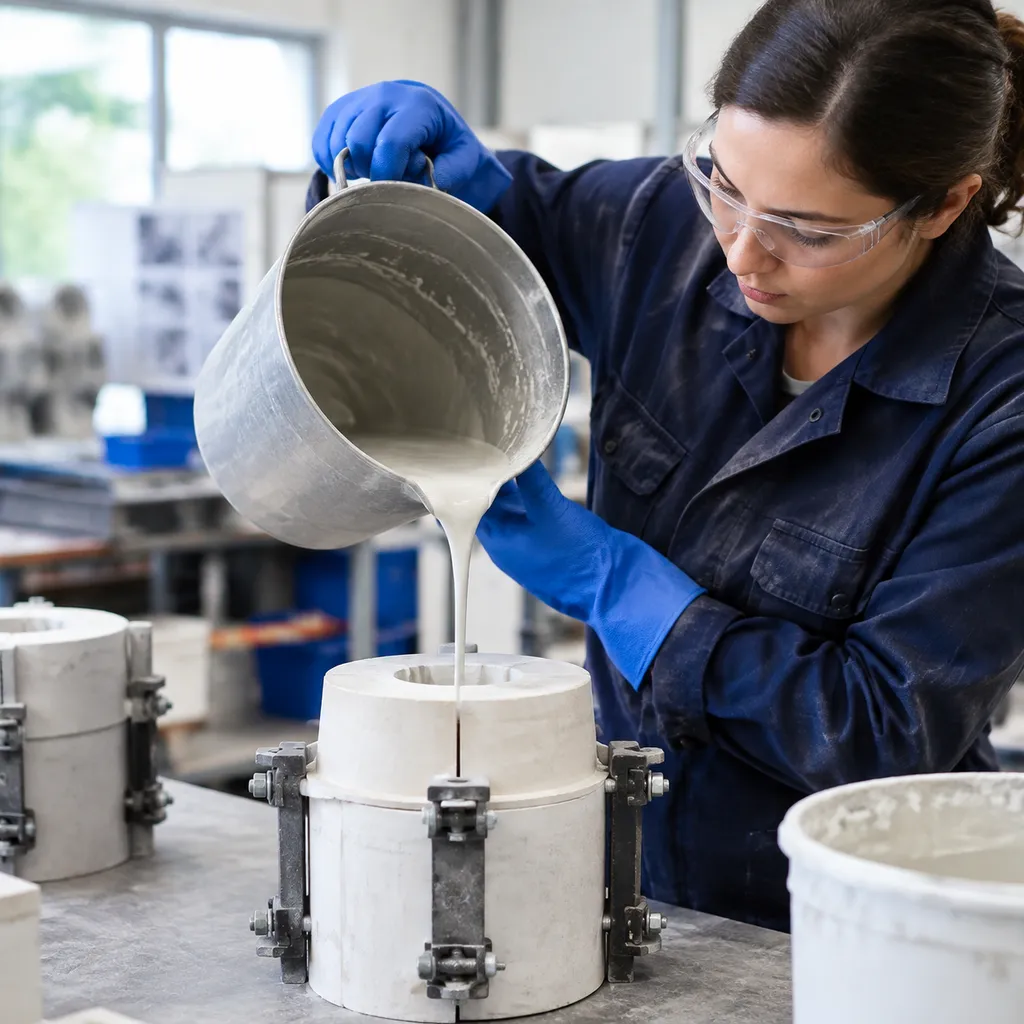
Applicazione della barbottina: Il grappolo viene immerso in una miscela specializzata sospensione ceramica composta da leganti di silice colloidale liquida e farine refrattarie finemente macinate (come zirconio o silice fusa).
Stuccatura: I granuli refrattari grossolani vengono immediatamente depositati sullo strato umido di barbottina per garantire l'adesione meccanica e lo spessore del guscio.
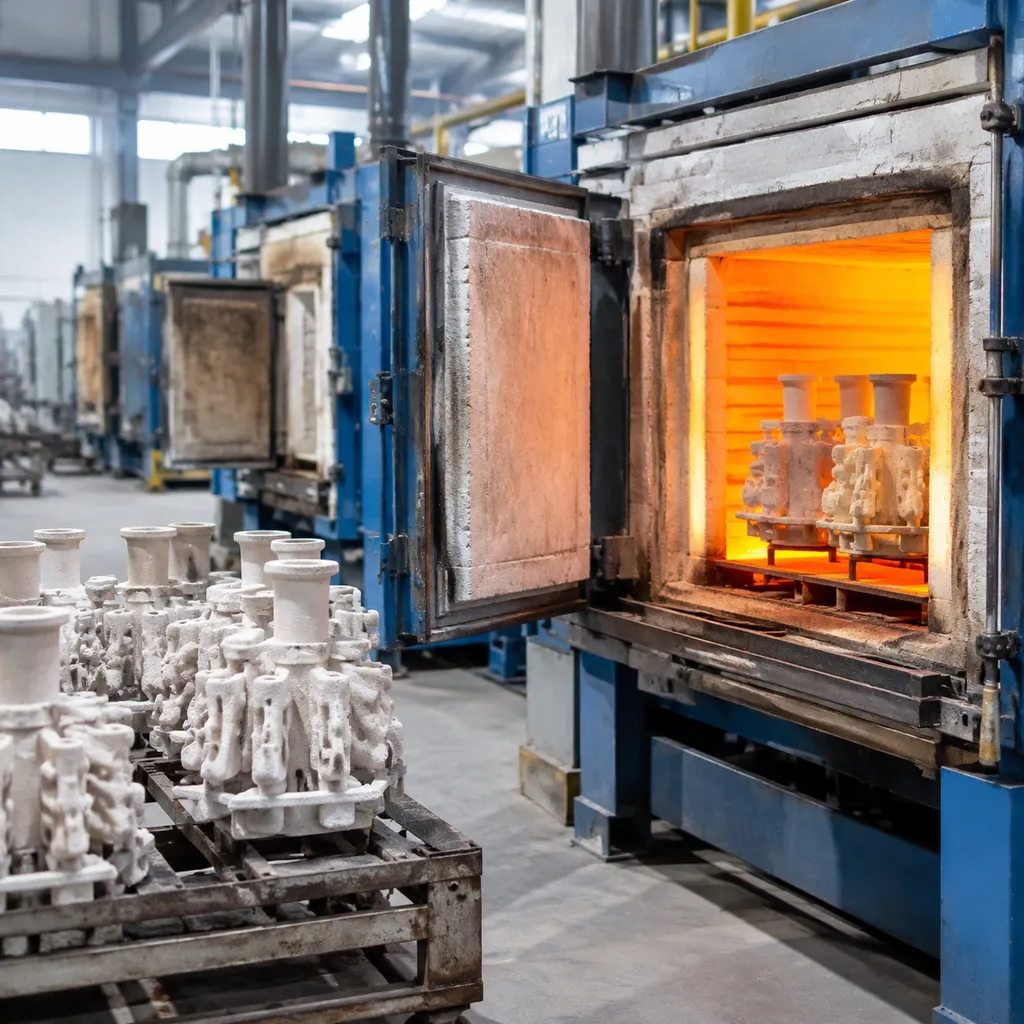
Dewaxing e Cottura: Dopo una serie di cicli successivi di immersione ed essiccazione, che consentono di raggiungere lo spessore desiderato del guscio, il modello viene rimosso mediante vapore ad alta pressione discerafilatura. Lo stampo cavo viene sottoposto a un trattamento ad alta temperatura cottura e alla sinterizzazione della ceramica, creando una struttura rigida pronta a ricevere il fuso metallo.
L'evoluzione dei processi di microfusione
I principali cambiamenti che caratterizzano i moderni sviluppi del processo di microfusione con guscio ceramico comprendono:
- Dagli stampi solidi ai gusci ceramici: Le prime applicazioni industriali della fusione si basavano ampiamente su pesanti stampi a perdere in gesso o silicato. L'introduzione dei gusci ceramici sottili ha ridotto drasticamente il peso degli stampi, accelerato i cicli produttivi, migliorato la permeabilità ai gas e consentito la fusione di componenti più grandi e complessi.
- Innovazioni nella chimica dei leganti: Il settore è passato dai leganti volatili a base di solventi agli avanzati sistemi ecologici a base acquosa di silice colloidale. Questi moderni leganti offrono una resistenza a verde superiore, eccellenti capacità di reticolazione e un controllo preciso della reologia della barbottina.
- Gradienti di materiali refrattari progettati su misura: Le fonderie utilizzano oggi combinazioni di materiali refrattari specificamente selezionate. Le farine refrattarie ad alta densità e chimicamente inerti, come lo zircone, costituiscono il rivestimento primario di finitura per garantire superfici impeccabili, mentre gli strati strutturali sfruttano la silice fusa e gli alluminosilicati per offrire resistenza agli shock termici, elevata resistenza meccanica a caldo e una facile rimozione del guscio dopo la fusione.
- Controlli ambientali automatizzati: Le operazioni di fusione di precisione si affidano oggi a robot automatizzati per l'immersione, all'agitazione continua della barbottina e al monitoraggio rigoroso delle condizioni ambientali del reparto di produzione dei gusci (umidità relativa, temperatura e flusso d'aria), al fine di garantire la costanza da un lotto all'altro ed eliminare praticamente i difetti di fusione.
Il processo di microfusione con guscio ceramico: procedura passo dopo passo
Siamo fornitori professionali di servizi di fusione di precisione e lavorazione CNC e gestiamo ogni fase del processo di fusione a cera persa con guscio ceramico con rigorosi controlli di qualità per garantire tolleranze ristrette e strutture metallurgiche prive di difetti.
Creazione e assemblaggio dei modelli
Il processo inizia con l'iniezione di un materiale sacrificale per la realizzazione dei modelli, generalmente una cera appositamente formulata, all'interno di stampi metallici per ottenere una replica esatta del componente desiderato.
- Produzione dei modelli: Iniettiamo ogni modello di cera a pressione e temperatura controllate per evitare ritiri, avvallamenti superficiali o deviazioni dimensionali.
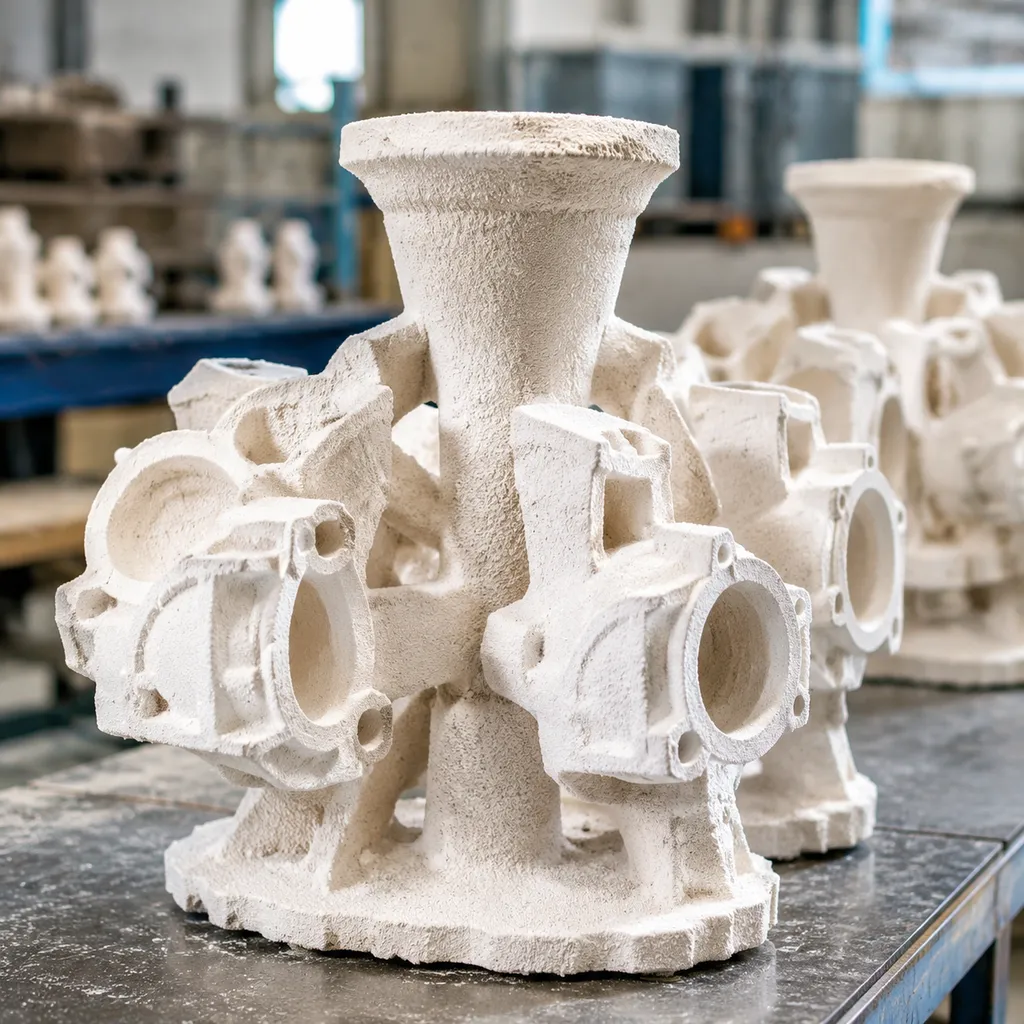
- Assemblaggio dell'albero: I singoli componenti in cera vengono saldati manualmente o tramite robot a un canale centrale di colata in cera e a un sistema di alimentazione, formando un gruppo di modelli (spesso chiamato "albero").
- Preparazione del gruppo: Il sistema di alimentazione viene progettato per bilanciare il flusso del metallo e le dinamiche di alimentazione; successivamente, l'intero gruppo viene pulito e sgrassato per garantire una corretta adesione della barbottina.
Realizzazione del guscio: immersione, stuccatura e asciugatura
La costruzione del guscio costituisce il cuore del sviluppi del processo di microfusione con guscio ceramico[1]. Realizziamo uno stampo ceramico multistrato attorno al gruppo di modelli in cera, alternando immersioni in barbottina liquida e applicazioni di aggregati refrattari secchi. Mentre i metodi tradizionali di fonderia si basano sulla compattazione della sabbia in un'unica fase, come nel caso della come funziona il processo di pressofusione in sabbia La produzione di gusci ceramici sviluppa strati progressivi per ottenere una levigatezza superficiale superiore e un'elevata fedeltà dimensionale.
- Rivestimento primario (strato di finitura): Immergiamo il grappolo di cera in una sospensione primaria sospensione ceramica composta da leganti a base di silice colloidale e farine refrattarie a granulometria fine (tipicamente zirconio o silice fusa). Immediatamente dopo l'immersione, il grappolo bagnato viene sottoposto a sabbiatura con sabbia refrattaria fine utilizzando una sabbiatrice a pioggia o un letto fluidizzato. Questo strato primario determina la finitura superficiale del getto e riproduce i dettagli geometrici critici.
- Rivestimenti di supporto: Una volta asciugato il rivestimento primario, immergiamo l'assemblaggio in sospensioni di supporto e applichiamo stuccature più grossolane, come alluminosilicati o silice fusa. Ogni strato aggiuntivo aumenta la robustezza meccanica, la resistenza ai carichi e la tolleranza agli shock termici, preservando al contempo la permeabilità dello stampo.
- Essiccazione controllata tra gli strati: Ogni strato deve asciugarsi in un ambiente con umidità relativa, temperatura e flusso d'aria controllati. Un'essiccazione corretta previene la formazione prematura di fessure da stress e garantisce la reticolazione del sistema legante.
- Immersione di sigillatura: Un'immersione finale nella sospensione, senza applicazione di stucco, sigilla la superficie dello stampo, trattenendo i granuli refrattari liberi ed evitando che contaminino il getto.
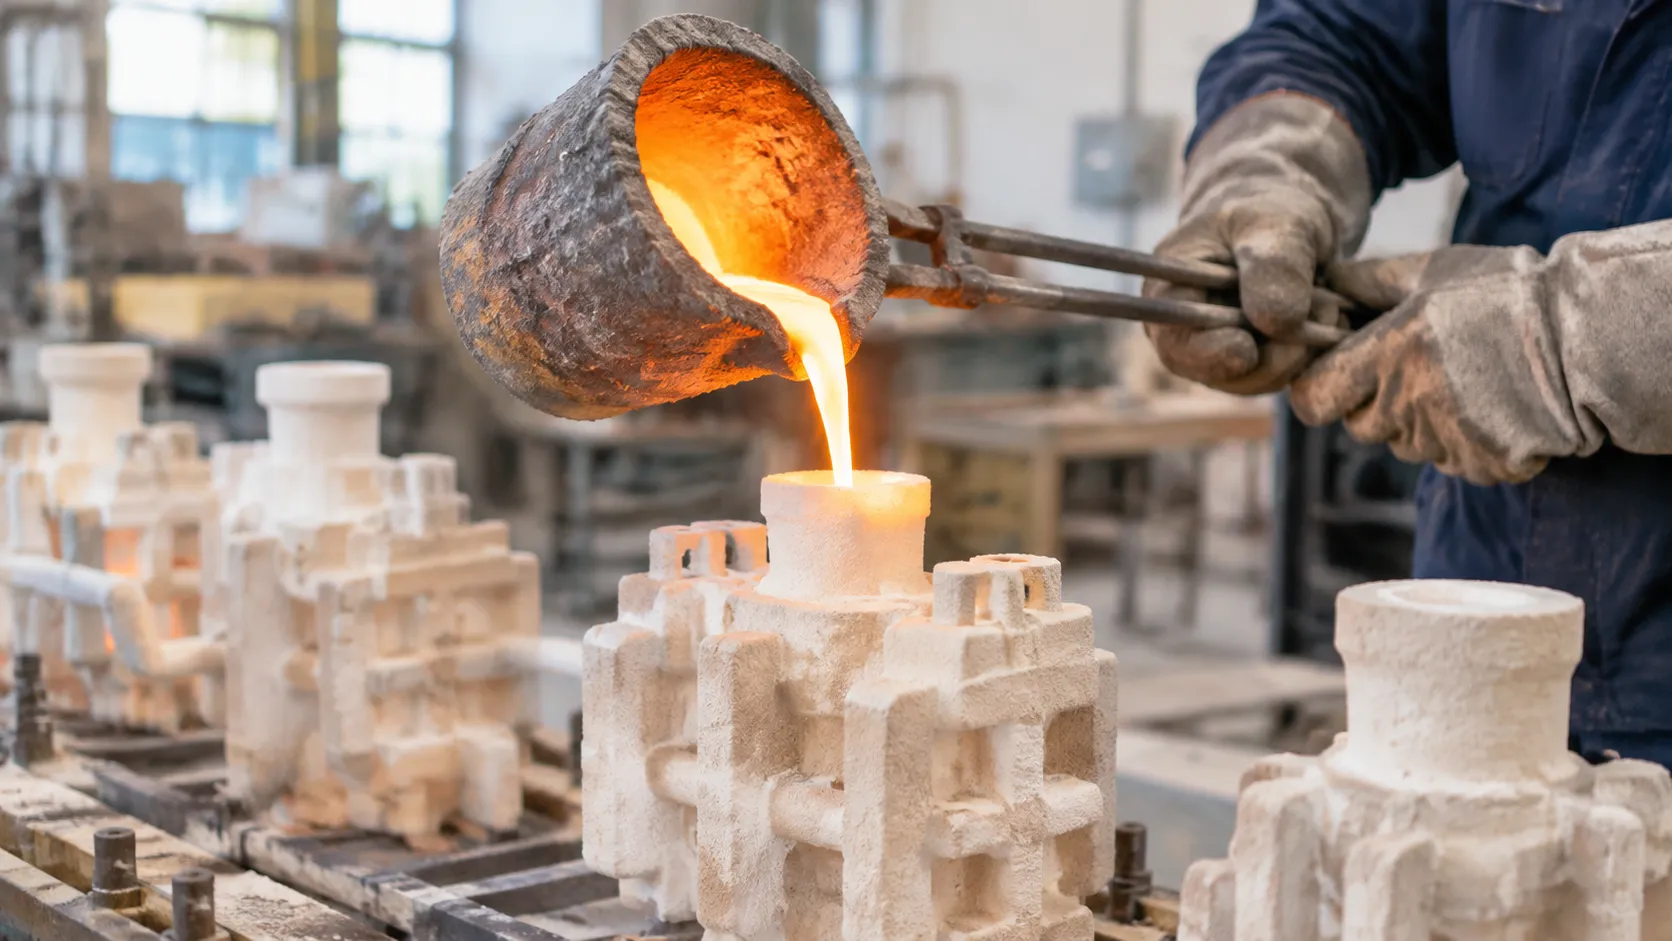
Rimozione della cera, eliminazione dei residui e cottura
Una volta che il guscio raggiunge lo spessore di progetto ed è completamente indurito, la cera interna deve essere rimossa senza danneggiare la struttura ceramica, seguendo la stessa sequenza termica del ciclo di eliminazione dei residui nella fusione a cera persa.
- Deceratura: Quando viene riscaldata, la cera si espande più rapidamente della ceramica[1]. Per evitare che la cera in espansione provochi la rottura dello stampo, inseriamo il grappolo in un'autoclave a vapore ad alta pressione o in un forno a riscaldamento rapido. Il calore si trasferisce rapidamente attraverso il guscio sottile, fondendo istantaneamente lo strato superficiale della cera, che può così defluire in sicurezza.
- Eliminazione dei residui: I gusci ceramici vuoti vengono collocati in un forno ad alta temperatura per un ulteriore riscaldamento. Questa fase elimina ogni traccia residua di cera e i composti organici volatili.
- Sinterizzazione: La temperatura del forno viene aumentata per sinterizzare completamente i granuli refrattari. Questo trattamento termico trasforma la silice colloidale e le farine refrattarie in uno stampo ceramico rigido e ad alta resistenza, in grado di sopportare gli shock termici.
Colata del metallo, raffreddamento e rimozione del guscio
Una volta cotto e preriscaldato, il guscio è pronto a ricevere il metallo liquido.
- Versamento: Preriscaldiamo lo stampo ceramico e versiamo il fuso lega direttamente nella coppa di colata per gravità, sotto vuoto o a pressione positiva. Il preriscaldamento del guscio previene gli shock termici, evita il raffreddamento prematuro delle pareti sottili e garantisce il completo riempimento dello stampo.
- Solidificazione e raffreddamento: L'assemblaggio colato viene raffreddato in condizioni controllate per ottenere i confini dei grani e le proprietà meccaniche richiesti.
- Distaffatura e rimozione del guscio: Dopo il raffreddamento, il guscio ceramico sacrificale viene rimosso mediante vibrazione meccanica, martelli pneumatici, getti d'acqua ad alta pressione o lisciviazione chimica. I componenti fusi vengono quindi separati dal canale di colata centrale per le successive operazioni di ispezione e lavorazione meccanica finale.
Vantaggi del processo di microfusione con guscio ceramico
L' processo di fusione a cera persa con guscio ceramico offre a ingegneri e produttori un vantaggio distintivo quando i metodi di formatura standard non sono sufficienti. Realizzando uno stampo altamente refrattario attorno a un modello consumabile, questo metodo garantisce tolleranze precise, precisione ripetibile e un'elevata integrità metallurgica per componenti critici.
Finitura superficiale superiore e precisione dimensionale
Poiché l'immersione iniziale riproduce ogni minimo dettaglio dell'originale modello di cera, le superfici dello stampo consentono di ottenere finiture superficiali eccezionali senza ricorrere a lavorazioni successive aggressive. Mentre i metodi tradizionali, come il processo di colata in sabbia dell'acciaio inossidabile sono adatti alle forme strutturali di grandi dimensioni, la fusione con guscio ceramico eccelle nelle applicazioni in cui è obbligatoria una precisione prossima alla forma finale.
- Superfici lisce: Garantisce finiture superficiali generalmente comprese tra Ra 1,6 e 6,3 µm (RMS 64-250), in linea con i comuni finitura superficiale di pressofusione requisiti, riducendo notevolmente o eliminando la necessità di rettifica superficiale[2].
- Tolleranze strette: Mantiene generalmente tolleranze dimensionali lineari conformi alle comuni classi di precisione della microfusione (spesso indicate nelle fasce ISO 8062 CT4-CT6)[2].
- Resa prossima alla forma finale: Riduce al minimo il sovrametallo, diminuendo direttamente gli sprechi di materia prima e i tempi dei cicli di lavorazione meccanica di finitura.
Capacità di realizzare geometrie complesse
Siamo fornitori professionali di servizi di fusione di precisione e lavorazione CNC, e ci affidiamo al sviluppi del processo di microfusione con guscio ceramico per risolvere sfide progettuali complesse che la pressofusione con stampi rigidi o la fresatura per asportazione di truciolo non possono affrontare da sole. L'applicazione del materiale liquido sospensione ceramica seguita da sabbia granulare stratificata sabbiatura produce un guscio monolitico continuo, privo di linee di divisione.
- Passaggi complessi: Riveste facilmente canali interni tortuosi, camicie di raffreddamento complesse e cavità cieche.
- Assenza totale di linee di divisione: Elimina le linee di disallineamento dello stampo, le giunzioni irregolari e le onerose operazioni di rimozione delle bave.
- Sezioni a pareti sottili: Consente di realizzare in modo affidabile pareti sottili fino a circa 1,0-1,5 mm, senza rischiare il congelamento prematuro del metallo o la deformazione dello stampo.[3].
- Progettazioni senza angoli di sformo: Consente di realizzare cavità interne e pareti esterne prive di angoli di sformo nelle normali angolo di inclinazione per la colata in investimento condizioni operative, offrendo agli ingegneri progettisti una completa libertà geometrica.
Versatilità dei materiali e compatibilità con le leghe
Gli stampi ceramici presentano un'eccellente inerzia chimica e un'elevata resistenza agli shock termici. Resistono al contatto diretto con leghe fuso ad alta temperatura senza erodersi né provocare reazioni tra metallo e stampo che generano gas. Nell'ambito della nostra offerta completa capacità di fabbrica di fusione di leghe in acciaio, questa tecnica ci consente di fondere un'ampia gamma di metalli speciali in modo pulito e affidabile:
- Superleghe ad alta temperatura: Leghe a base di nichel e cobalto progettate per ambienti aerospaziali e turbine sottoposti a condizioni estreme.
- Acciai resistenti alla corrosione: Acciai inossidabili austenitici, martensitici, duplex e indurenti per precipitazione.
- Acciai legati e acciai per utensili: Gradi di acciaio resistenti all'usura, acciai al cromo-molibdeno e varianti bassolegati.
- Leghe non ferrose: Selezioni di alluminio ad alta purezza, rame e bronzo per assemblaggi strutturali e conduttivi.
Applicazioni della fusione a cera persa con guscio ceramico per settore industriale
La versatilità del processo di fusione a cera persa con guscio ceramico lo rende un metodo di produzione indispensabile nei settori ingegneristici più esigenti.
Componenti aerospaziali e della difesa
Nelle applicazioni aerospaziali, l'integrità strutturale e la riduzione del peso sono fondamentali. Il processo di fusione a cera persa con guscio ceramico ci consente di produrre geometrie complesse a parete sottile, in grado di resistere ad alte pressioni e temperature estreme senza incrinarsi.
- Componenti critici: Lame di turbina, palette, ugelli per sistemi di alimentazione del carburante e corpi di collettori idraulici.
- Requisiti dei materiali: Superleghe, titanio e acciai inossidabili speciali. Consulta la nostra Alloy Guide for High Performance Alloys and Precision Casting per valutare la scelta ottimale dei metalli per questi ambienti estremi.
- Vantaggio Chiave: Riproduzione eccezionale dei canali interni mediante anime in cera solubile, che garantiscono un flusso continuo nei canali di raffreddamento.
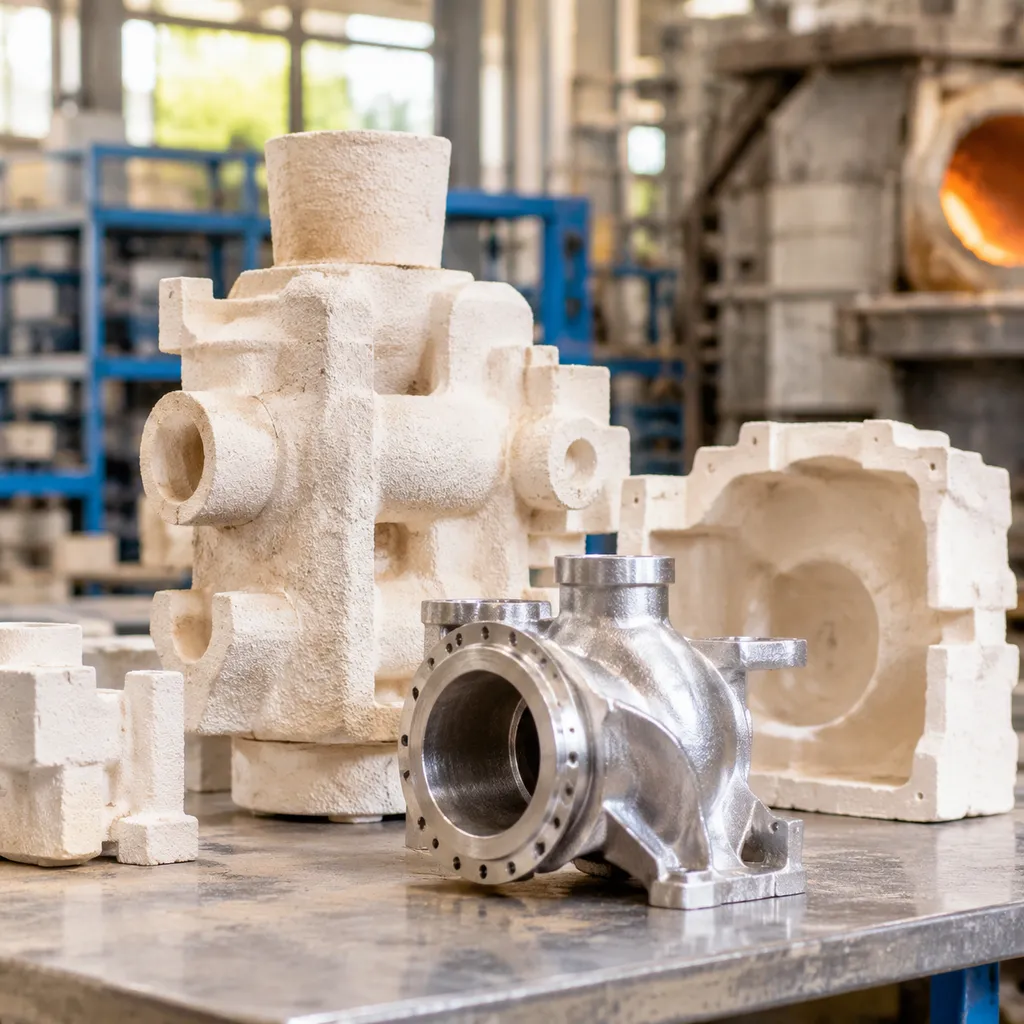
Dispositivi medici e impianti
La produzione di dispositivi medici richiede biocompatibilità assoluta e precisione superficiale microscopica. Applicando immersioni in barbottina ceramica primaria ultrafine, realizziamo superfici di stampo pulite e non reattive, che impediscono la contaminazione delle leghe chirurgiche fuse.
- Componenti critici: Impianti ortopedici per articolazioni (ginocchia e anche), placche ossee e impugnature specializzate per strumenti chirurgici.
- Qualità della Superficie: Riduce drasticamente i tempi di lucidatura e lavorazione meccanica post-fusione, mantenendo tolleranze dimensionali ristrette direttamente dopo la distaffatura.
- Conformità dei materiali: Leghe cobalto-cromo, acciai inossidabili speciali e leghe di titanio.
Automotive e macchinari ad alte prestazioni
Le apparecchiature sottoposte a sollecitazioni elevate nel motorsport, nel trasporto pesante su strada e nella generazione di energia industriale richiedono componenti in grado di resistere ai cicli termici e alle vibrazioni. In qualità di fornitori professionali di servizi di fusione di precisione e lavorazione CNC, realizziamo gusci capaci di sostenere grandi cariche di metallo fuso mantenendo tolleranze ripetibili.
- Componenti critici: Giranti di turbine per turbocompressori, staffe per collettori di scarico, giranti per pompe ad alta pressione e leveraggi di trasmissione.
- Efficienza di Produzione: Cicli rapidi di produzione dei gusci garantiscono consegne affidabili dei volumi richiesti per le catene di fornitura automobilistiche di Tier 1 e Tier 2.
- Durata: Elimina le linee di giunzione e lo spostamento delle anime, garantendo un equilibrio rotazionale superiore e una maggiore resistenza alla fatica negli assemblaggi mobili.
Fusione a guscio ceramico a cera persa rispetto ai metodi di fusione tradizionali
La scelta del corretto processo produttivo determina la qualità dei componenti, i tassi di scarto e i costi di lavorazione meccanica nelle fasi successive. Sebbene la fusione tradizionale in sabbia e la pressofusione ad alta pressione soddisfino specifiche esigenze produttive, il processo di microfusione con guscio ceramico offre una precisione ineguagliabile per geometrie complesse e leghe ad alta temperatura.
Confronto tra le tecniche di fusione
La fusione tradizionale in sabbia si basa su stampi realizzati con aggregati compattati, che presentano difficoltà nella riproduzione dei dettagli più fini e nella riduzione della rugosità superficiale. La pressofusione garantisce cicli rapidi, ma rimane prevalentemente limitata ai metalli non ferrosi con bassi punti di fusione. Gli stampi a guscio ceramico combinano farine refrattarie, leganti a base di silice colloidale e stuccature granulometriche calibrate per resistere alle elevate temperature delle leghe fuse, riproducendo al contempo dettagli e profili di grande precisione.
| Metrica di performance | Microfusione con guscio ceramico | Colata in sabbia verde | Colata a pressofuso ad alta pressione |
|---|---|---|---|
| Rugosità superficiale (Ra) | 1,6 - 3,2 µm (63 - 125 µin) | 12,5 - 25 µm (500 - 1000 µin) | 0,8 - 1,6 µm (32 - 63 µin) |
| Tolleranza Dimensionale | ±0,1 mm a ±0,25 mm | ±0,5 mm a ±1,5 mm | ±0,05 mm a ±0,15 mm |
| Complessità geometrica | Eccezionale (pareti sottili, fori ciechi, sottosquadri) | Da basso a moderato | Moderata (limitata dagli angoli di sformo) |
| Versatilità delle leghe | Leghe ferrose, non ferrose e superleghe | Leghe ferrose e non ferrose | Principalmente zinco, alluminio e magnesio |
| Lavorazioni meccaniche post-fusione | Minima o nulla | Esteso | Da basso a moderato |
Le principali differenze tecniche includono:
Reazioni tra metallo e stampo: I rivestimenti superficiali in zirconio ingegnerizzato e silice fusa prevengono le reazioni chimiche di adesione, a differenza degli stampi in sabbia silicea grezza.
Resistenza allo shock termico: I gusci ceramici resistono a elevate temperature di preriscaldamento, consentendo la colata di profili a parete sottile senza difetti di riempimento o giunzioni fredde.
Gamma di leghe: Quando si valuta il processo di fusione in acciaio inossidabile con investimento, i gusci ceramici resistono alle elevate temperature di colata senza subire erosione dello stampo né cedimenti delle pareti.
Volume di produzione, tempi di consegna e fattori di costo
L'economia del processo di fusione a cera persa con guscio ceramico si basa sull'equilibrio tra l'investimento iniziale nelle attrezzature e il risparmio complessivo sui componenti:
- Investimento iniziale nelle attrezzature: Le matrici per l'iniezione dei modelli in cera hanno un costo notevolmente inferiore rispetto alle attrezzature in acciaio temprato necessarie per la pressofusione. Ciò rende lo stampaggio con guscio ceramico conveniente per produzioni di volumi medio-bassi, prototipazione personalizzata e produzioni con un'ampia varietà di componenti.
- Tempi di ciclo e realizzazione del guscio: La realizzazione di strati alternati mediante immersione, l'applicazione di materiale refrattario granulare e la gestione delle fasi di essiccazione controllata richiedono tempi di lavorazione più lunghi rispetto alla fusione in stampo permanente. Tuttavia, le moderne formulazioni dei leganti accelerano l'essiccazione senza compromettere la resistenza allo stato crudo.
- Costo totale di proprietà: La fusione in sabbia presenta costi unitari iniziali inferiori, ma le lavorazioni CNC estese, le riparazioni mediante saldatura e gli elevati tassi di scarto aumentano il costo finale del pezzo. La fusione con guscio ceramico produce direttamente componenti con geometria prossima a quella finale, attraverso le fasi di deceratura e colata, eliminando le operazioni di asportazione di grandi quantità di metallo.
Garanzia della qualità nella fusione con guscio ceramico
Nel processo di fusione a cera persa con guscio ceramico, un rigoroso controllo della qualità inizia molto prima della colata. Monitoriamo ogni variabile, dalla composizione chimica della barbottina alla finitura finale, per prevenire i difetti prima che si manifestino, garantendo che ogni fusione soddisfi precisi requisiti meccanici e dimensionali.
Standard di ispezione e finitura
Una volta raffreddati i pezzi e rimosso il guscio ceramico, i getti vengono sottoposti a un'accurata pulizia e verifica. Combiniamo controlli manuali con tecnologie metrologiche avanzate per confermare l'integrità dei componenti:
- Verifica dimensionale: Le macchine di misura a coordinate (CMM) e la scansione ottica 3D verificano le tolleranze critiche confrontandole direttamente con i modelli CAD originali.
- Controllo Non Distruttivo (NDT): Il controllo con liquidi penetranti individua le microfessure superficiali, mentre la radiografia a raggi X rileva cavità interne o inclusioni di gas.
- Trattamento delle superfici: La sabbiatura, il taglio e la molatura dei canali di colata garantiscono superfici pulite e uniformi, preparando i componenti alle successive lavorazioni.
L'integrazione delle nostre operazioni di fusione con servizi specializzati di lavorazione meccanica di precisione e garanzia della qualità garantisce che le superfici di accoppiamento, le filettature e i fori con tolleranze ristrette rispettino costantemente le specifiche del cliente.
Mantenimento dell'integrità e dell'uniformità del guscio
Un processo affidabile sviluppi del processo di microfusione con guscio ceramico richiede una resistenza dello stampo senza compromessi. La rottura del guscio provoca fuoriuscite di metallo, penetrazione del metallo e scarti di fusione. Garantiamo l'uniformità di ogni lotto attraverso rigorosi controlli di processo:
| Area di controllo | Metrica chiave | Obiettivo di qualità |
|---|---|---|
| Reologia della barbottina | Viscosità, pH e densità relativa | Garantisce uno spessore uniforme degli strati primari e di supporto intorno a modelli in cera complessi. |
| Condizioni climatiche di essiccazione | Temperatura, flusso d'aria e umidità relativa | Previene il ristagno di umidità tra gli strati e la formazione prematura di crepe nel guscio durante i cicli di applicazione dello stucco refrattario. |
| Lavorazione termica | Velocità di deceratura in autoclave e sinterizzazione | Allevia le sollecitazioni dovute all'espansione del modello ed elimina il carbonio residuo prima della colata della lega fusa. |
La gestione accurata di questi parametri dell'area di preparazione dei gusci, insieme all'analisi del effetto della temperatura del guscio sulla porosità da ritiro nella microfusione , garantisce che lo stampo ceramico resista agli shock termici, mantenga intatta la resistenza alle alte temperature e produca componenti strutturalmente solidi lotto dopo lotto.