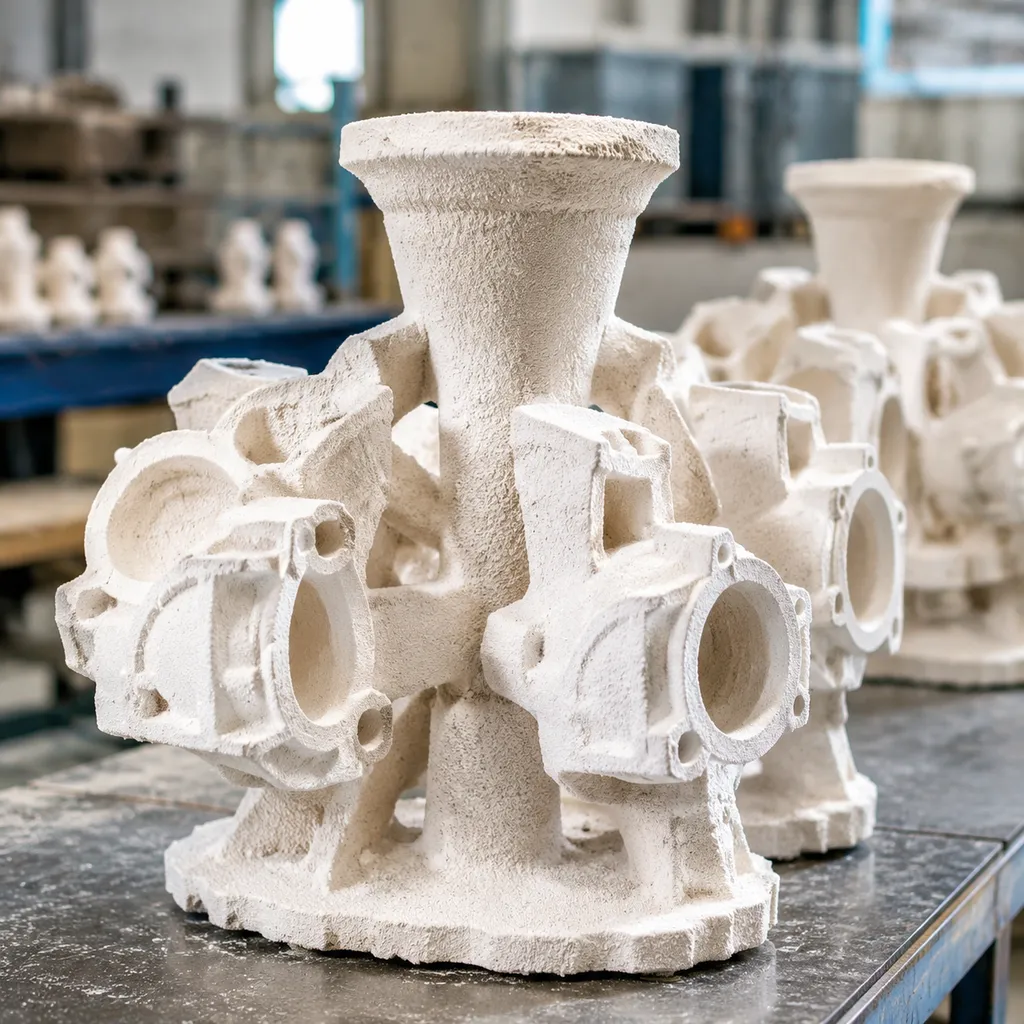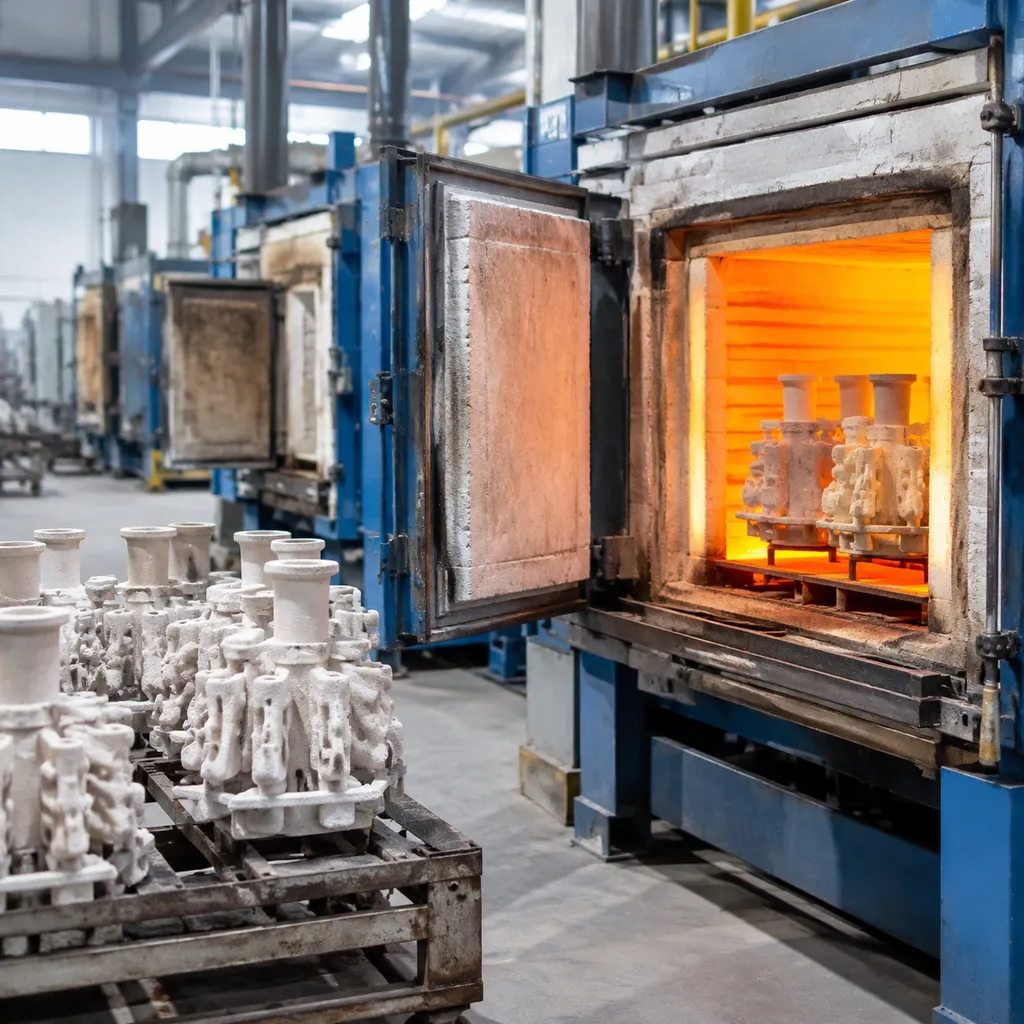
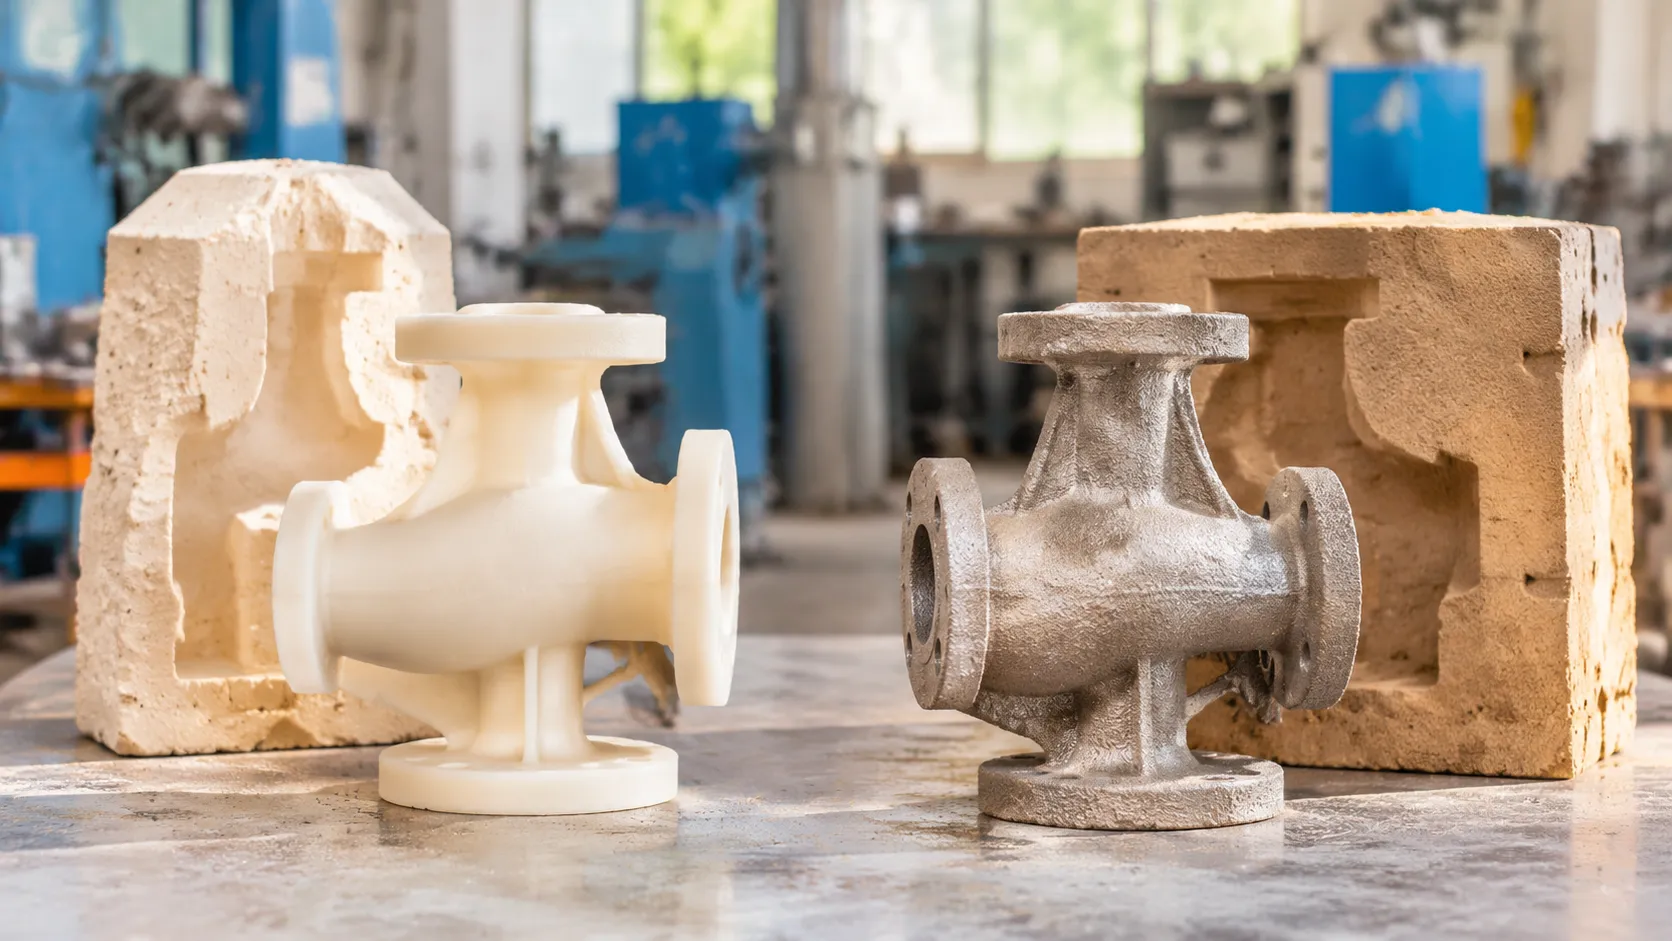
As diferenças críticas entre a fundição por cera perdida e a fundição por espuma perdida começam pelo modelo e pelo molde: moldado modelos de cera dentro de um casca de cerâmica em comparação com um modelo de espuma de poliestireno mantido em moldes de areia não ligada sob um revestimento refratário. permeável. A fundição por cera perdida lidera tipicamente em termos de precisão dimensional, acabamento superficial e gama de ligas, enquanto a espuma perdida favorece geometrias grandes sem machos e programas de alta produção em ferro ou alumínio.
Diferenças Entre Fundição por Cera Perdida e Fundição por Espuma Perdida em Resumo
A seleção da metodologia de fundição ideal determina a velocidade de produção, a precisão das peças e os custos a longo prazo dos componentes. Tanto a fundição por cera perdida como a fundição por espuma perdida pertencem à família de modelos consumíveis, o que significa que cada ciclo de fundição consome um único modelo para produzir um componente acabado. Apesar desta base comum, os seus mecanismos operacionais, características dos moldes e comportamentos metalúrgicos divergem significativamente. Compreender as principais diferenças entre a fundição por cera perdida e a fundição por espuma perdida garante que a sua intenção de design se alinhe perfeitamente com a execução no chão de fábrica.
O Que É a Fundição por Cera Perdida?
A fundição de precisão, comummente conhecida como técnica da cera perdida, é um método de fabrico de elevada precisão, concebido para componentes metálicos complexos com tolerâncias rigorosas.
- Criação do Molde: As ferramentas injetam cera sacrificial para produzir modelos dimensionalmente estáveis modelos de cera, que são agrupados num sistema central de canais de alimentação (árvore de cera).
- Construção da Casca: O conjunto é mergulhado repetidamente numa suspensão cerâmica líquida e revestido com grãos refratários para formar uma estrutura rígida casca de cerâmica.
- Desgaseificação: As autoclaves a vapor derretem e drenam a cera, deixando uma cavidade de molde completamente oca e rígida.
- Vazamento: Depois de a casca cerâmica ser submetida a uma cozedura a alta temperatura para eliminar a humidade residual, o metal fundido é vertido diretamente para dentro do molde oco.
O Que É a Fundição por Espuma Perdida?
A fundição por espuma perdida (fundição por modelo evaporativo) utiliza um modelo expansível modelo de espuma de poliestireno que permanece dentro do molde durante a vazagem, em vez de ser removido antecipadamente.
- Montagem do Molde: Os grânulos de poliestireno são introduzidos num molde e expandidos com vapor. As secções complexas podem ser pré-moldadas e coladas entre si sem as limitações convencionais dos ângulos de saída.
- Revestimento Refratário: O conjunto de espuma é revestido com um material permeável revestimento refratário para manter a forma estrutural e facilitar a evacuação dos gases durante a vazagem.
- Compactação da Areia: O conjunto de modelos secos é colocado numa caixa de moldação aberta e rodeado por areia solta, moldes de areia não ligada, que é compactada através de vibração em vários eixos.
- Deslocamento Térmico: A vazagem de metal fundido diretamente sobre a espuma vaporiza instantaneamente o poliestireno, permitindo que o metal líquido ocupe a geometria exata deixada pela espuma em desaparecimento.
A fundição por espuma perdida é ideal para peças fundidas complexas com canais internos de difícil execução, como blocos de motor, carcaças de bombas e componentes navais, onde geometrias sem ângulos de saída e sem machos permitem reduzir os custos finais de produção.
Comparação dos Princípios Fundamentais de Funcionamento
A divergência fundamental reside em saber se a cavidade do molde está vazia antes da fundição ou se é fisicamente deslocada durante o vazamento.
| Característica do processo | Fundição por Perda de Cera (Cera Perdida) | Fundição por cera perdida (modelo evaporativo) |
|---|---|---|
| Material do modelo | Cera sacrificial injetada | Poliestireno expandido (EPS) moldado |
| Material do molde | Revestimento cerâmico fundido de alta resistência casca de cerâmica | Seco e compactado moldes de areia não ligada |
| Remoção do modelo | Desenceramento em autoclave antes do vazamento | Vaporizado por contacto com o metal fundido que entra |
| Machos internos | Requer machos solúveis ou cerâmicos | Sem machos; incorporados no conjunto do modelo |
| Estado da cavidade do molde | Carapaça cerâmica quente, oca e previamente esvaziada | Conjunto de espuma sólida deslocado dinamicamente |
| Precisão da superfície | Superior (Ra 1,6 - Ra 3,2 µm) | Moderada (Ra 6,3 - Ra 12,5 µm) |
- Formação de cavidades: A fundição por cera perdida baseia-se numa câmara cerâmica limpa e vazia, minimizando drasticamente a libertação interna de gases. A fundição por espuma perdida depende da decomposição térmica dinâmica, exigindo uma permeabilidade controlada para permitir a evacuação dos gases libertados pela evaporação da espuma, sem provocar defeitos na liga durante a solidificação.
- Ferramentas e geometria: A fundição por cera perdida proporciona a maior consistência dimensional e suavidade superficial para componentes críticos, enquanto a fundição por espuma perdida oferece uma liberdade de conceção excecional para conjuntos consolidados sem linhas de partição.
Principais diferenças entre os processos: do modelo ao vazamento
Compreender as diferenças práticas entre a fundição por cera perdida e a fundição por espuma perdida resume-se a três fases operacionais: como fabricamos o modelo, como construímos o molde e como removemos o modelo para criar espaço para o metal fundido. Embora ambas pertençam à família dos processos de fundição com modelos descartáveis, a sua execução no chão de fábrica é fundamentalmente diferente.
Material do modelo: poliestireno expansível vs. cera moldada
A escolha das ferramentas e do material para o modelo inicial determina tudo, desde a textura da superfície até ao comportamento dimensional:
- Fundição por cera perdida (cera moldada): Injetamos cera industrial especialmente formulada em matrizes de alumínio maquinadas com precisão para produzir modelos duráveis modelos de cera. A cera proporciona uma superfície ultradensa e não porosa, que reproduz fielmente cantos vivos, textos minúsculos e microdetalhes, sem qualquer textura granulada na superfície.
- Fundição por espuma perdida (poliestireno expansível): Pré-expandimos pérolas de poliestireno (EPS), injetamo-las numa ferramenta de alumínio e fundimo-las através de calor e vapor. Embora um modelo de modelo de espuma de poliestireno seja rígido, leve e económico para estruturas grandes e complexas, a sua estrutura de pérolas fundidas deixa inevitavelmente uma textura característica de pérolas na superfície final da peça fundida.
| Característica | Modelo de cera moldada | Modelo de espuma de poliestireno expansível (EPS) |
|---|---|---|
| Densidade do Material | Elevada, não celular | Estrutura celular de baixa densidade |
| Montagem do padrão | Soldadura térmica manual ou robótica | Colagem com adesivo termofusível |
| Resistência à rigidez | Sensível às variações da temperatura ambiente | Rígido, resistente ao impacto e leve |
| Tempo de ciclo de fabrico das ferramentas | Ciclos de injeção moderados | Ciclos rápidos de expansão por vapor |
Fabrico de moldes: areia não ligada vs. casca cerâmica
A fase de fabrico dos moldes revela as maiores diferenças em termos de manuseamento, equipamento e suporte estrutural:
- Moldes de areia não ligada (espuma perdida): Aplicamos uma revestimento refratário barbotina permeável diretamente ao conjunto do modelo de espuma e deixamo-la secar completamente. O conjunto revestido é suspenso no interior de uma caixa de moldação, preenchida com areia de sílica limpa e seca, sem aglutinantes químicos, e submetida a vibração multidirecional. A mesa vibratória compacta firmemente a areia não ligada em todas as cavidades externas e passagens interiores, fixando o modelo exclusivamente através de compactação mecânica.
- Casca cerâmica (fundição por cera perdida): O conjunto de modelos em cera é repetidamente mergulhado numa barbotina de sílica coloidal de elevada qualidade, polvilhado com material refratário granulado de granulometria controlada (zircão ou sílica fundida) e seco sob rigorosos controlos de humidade. A repetição deste processo cria uma estrutura robusta e autoportante casca de cerâmica capaz de suportar temperaturas extremas do metal sem necessidade de caixas de suporte externas.[1] Otimizamos continuamente os nossos processo de fundição de precisão em casca cerâmica para garantir que não ocorre qualquer deformação da casca, mesmo em geometrias complexas.
Remoção do modelo: vaporização térmica vs. desceragem em autoclave
A forma e o momento em que o modelo é removido do molde afetam diretamente o controlo de defeitos, a limpeza metalúrgica e os tempos de ciclo:
- Desceragem em autoclave (fundição por cera perdida): A remoção do modelo ocorre antes a fundição. Carregamos as cascas cerâmicas verdes para uma autoclave de vapor de alta pressão, onde a rápida transferência térmica derrete até 95% da cera em poucos minutos, sem provocar fissuras na casca. O molde é posteriormente submetido a temperaturas elevadas (normalmente entre 900 °C e 1100 °C) para eliminar os vestígios de cera residual e pré-aquecer a cavidade — uma etapa abordada na nossa ciclo de burnout na fundição por cera perdida visão geral. Este método clássico processo de fundição por cera perdida garante que a liga fundida seja vertida para uma cavidade limpa, vazia e pré-aquecida, eliminando defeitos causados por gases.[3]
- Vaporização térmica (fundição por espuma perdida): A remoção do modelo ocorre simultaneamente com o vazamento. O modelo de espuma permanece no molde de areia seca. Quando o metal fundido entra em contacto com a espuma, o calor extremo provoca uma pirólise instantânea e a vaporização térmica.[2] O metal em ascensão substitui a espuma em desaparecimento em tempo real, enquanto os gases resultantes da combustão do polímero escapam através da fina camada de revestimento refratário para o leito de areia solta. O controlo da pressão metalostática e da velocidade de vazamento é fundamental nesta fase para evitar a retenção de gases e os defeitos causados pela absorção de carbono.
Precisão dimensional e qualidade superficial
Ao avaliar as diferenças entre a fundição por cera perdida e a fundição por espuma perdida, a qualidade superficial e o controlo dimensional determinam frequentemente o processo de fabrico final. Ambos os métodos produzem componentes com formas próximas das dimensões finais, mas os materiais utilizados nas ferramentas, os materiais dos modelos e a dinâmica dos moldes originam características físicas distintas.
Capacidades de acabamento e textura superficial
O material do modelo determina diretamente a superfície exterior da peça fundida:
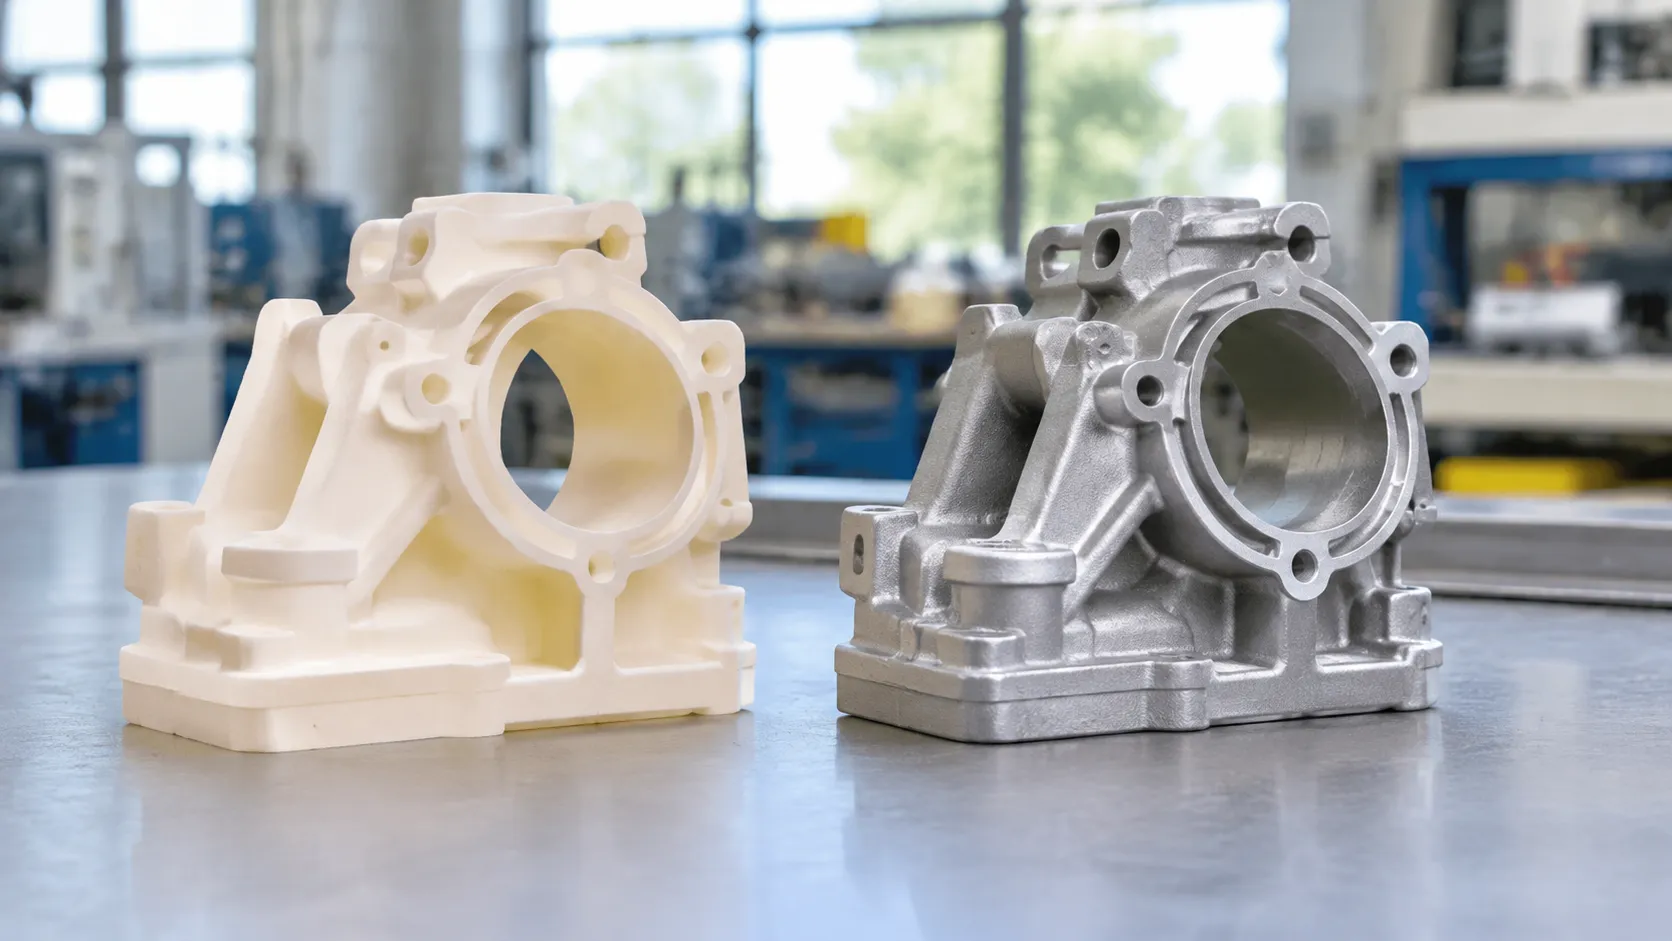
- Fundição por Investimento: Injetamos fluido modelos de cera em matrizes metálicas polidas e, em seguida, revestimo-las com uma suspensão líquida de elevada qualidade e estuque fino para formar um casca de cerâmica. Isto permite obter um acabamento excecionalmente liso, semelhante a um espelho, com valores de rugosidade entre Ra 1,6 e 3,2 µm (63-125 µin) — o mesmo intervalo que documentamos na nossa acabamento de superfície de fundição por investimento notas.[4]
- Fundição por Cera Perdida: O molde modelo de espuma de poliestireno é constituído por esferas celulares expandidas. Mesmo após a aplicação de um revestimento permeável revestimento refratário, as linhas microscópicas de junção entre as esferas de espuma são transferidas para o metal, criando uma textura superficial de "casca de laranja", com um perfil de rugosidade de cerca de Ra 6,3 a 12,5 µm (250-500 µin).
| Métrica | Fundição por Investimento | Fundição em Espuma Perdida |
|---|---|---|
| Rugosidade Superficial Típica | Ra 1,6 - 3,2 µm (63 - 125 µin) | Ra 6,3 - 12,5 µm (250 - 500 µin) |
| Textura da Superfície | Lisa, uniforme, com aspeto acetinado | Texturizada, com transferência do padrão das esferas |
| Definição de Detalhes Finos | Texto, roscas e serrilhas extremamente nítidos | Arestas arredondadas, detalhe moderado |
| Adequação Estética no Estado Bruto de Fundição | Pronto para galvanoplastia, polimento ou exposição direta | Requer jateamento, retificação ou revestimento |
Precisão e Repetibilidade das Tolerâncias
As diferenças fundamentais entre a fundição de precisão e a fundição por espuma perdida tornam-se evidentes na consistência das tolerâncias:
- Fundição por Investimento: A carapaça cerâmica rígida mantém uma elevada estabilidade dimensional sob temperaturas elevadas do metal fundido. Normalmente, procuramos atingir tolerâncias lineares nos intervalos ISO 8062 CT4 a CT6 para fundições de precisão, sendo frequentemente possível manter características críticas próximas de ±0,1 mm (±0,004 pol.), dependendo da geometria e da liga.[5]
- Fundição por Cera Perdida: Com suporte no interior moldes de areia não ligada e compactada por vibração, a espuma pode fletir, comprimir-se ou sofrer ligeiras deformações durante o revestimento e o carregamento da areia. As capacidades lineares típicas são menos precisas — frequentemente enquadradas nos intervalos ISO 8062 CT6 a CT8 — sendo que muitas peças de dimensão média apresentam tolerâncias próximas de ±0,3 mm a ±0,5 mm antes da maquinagem.[2]
Requisitos de Maquinagem Secundária
Somos prestadores profissionais de serviços de fundição de precisão e maquinagem CNC, e procuramos sempre reduzir os tempos de ciclo, limitando as operações posteriores à fundição:
- Capacidades de Obtenção de Peças Próximas da Forma Final: A fundição de precisão elimina frequentemente a necessidade de fresagem, furação ou perfilagem secundárias. As faces de montagem críticas, os furos passantes e os contornos delicados saem frequentemente da carapaça já dentro dos limites dimensionais finais definidos pelo projeto.
- Margens de Usinagem: As peças produzidas por fundição por espuma perdida requerem normalmente uma sobremedida de maquinagem de 1,5 mm a 3,0 mm nas faces de vedação, nos munhões de rolamento e nas zonas de encaixe apertado, para remover os resíduos e a camada superficial da espuma e corrigir as dimensões.
- Processamento Interno: Para componentes com tolerâncias apertadas que exigem transições perfeitas entre a fundição e a montagem final, os projetos que recorrem ao nosso serviço de fundição de latão por medida com maquinagem de precisão ou a programas de elevada precisão fundição de alumínio por cera perdida conjugam a precisão da fundição com o acabamento CNC multieixos.
Liberdade geométrica nas opções de investimento e na fundição por espuma perdida
Ao avaliar o críticas entre a fundição por cera perdida e a fundição por espuma perdida, A capacidade geométrica é frequentemente o fator decisivo. Ambos os métodos ultrapassam as limitações tradicionais da fundição convencional em areia, mas resolvem os desafios geométricos de formas fundamentalmente diferentes. Enquanto prestadores de serviços profissionais de fundição de precisão e maquinagem CNC, ajudamos os engenheiros a equilibrar a complexidade das passagens internas, as restrições dimensionais e a espessura das paredes, de modo a selecionar a abordagem mais adequada para os seus componentes.
Fundição sem machos vs. machos cerâmicos
A execução de câmaras ocas e de geometrias com reentrâncias internas constitui uma das principais diferenças entre os dois processos:
- Espuma perdida (fundição verdadeiramente sem machos): A modelo de espuma de poliestireno é moldada em secções modulares que são coladas entre si. Como a areia não ligada flui livremente para todas as cavidades internas e se compacta através da vibração, o processo não necessita de machos de areia separados, marcas de machos ou aglutinantes. Isto torna-o ideal para passagens internas complexas e interligadas, como as cabeças dos cilindros dos motores automóveis e os coletores de fluidos.
- Fundição de precisão (machos cerâmicos): Embora os processos convencionais modelos de cera permitam obter uma elevada complexidade externa, as cavidades ocas exigem machos cerâmicos pré-formados ou insertos de cera solúvel. Estes machos são colocados no molde de injeção de cera, revestidos com cera e, posteriormente, dissolvidos ou removidos por lixiviação química após a vazagem. Esta abordagem proporciona uma precisão interna excecional para peças complexas, como pás de turbinas de alta temperatura e componentes especializados. fundições de precisão por investimento.
Ângulos de saída e linhas de apartação
As regras de conceção das ferramentas diferem significativamente entre a espuma e a cera, afetando diretamente o perfil da peça final:
- Ângulos de saída nulos: A fundição por espuma perdida permite ângulos de saída de zero graus em todo o corpo da peça, uma vez que o modelo permanece no molde até se vaporizar durante a vazagem. Em contrapartida, os modelos de cera têm de ser extraídos mecanicamente de ferramentas de alumínio ou aço, exigindo ângulos de saída convencionais de 0,5° a 1,5° nas paredes verticais. Compreender estas limitações das ferramentas é semelhante a ponderar as vantagens e desvantagens da conceção de moldes para fundição em aço durante as fases iniciais do desenvolvimento do produto.
- Eliminação da linha de apartação: Uma vez que a fundição de precisão exige a extração de um modelo de cera de uma ferramenta rígida, deixa uma linha de apartação que tem de ser retificada ou alisada antes do revestimento com barbotina. Os modelos de espuma perdida também apresentam linhas de junção provenientes das ferramentas de moldagem da espuma, mas as montagens complexas são construídas através da colagem de vários segmentos de espuma, permitindo deslocar as linhas de apartação para longe das superfícies de vedação críticas.
Limitações relativas às dimensões das peças e à espessura das paredes
A espessura das paredes e as dimensões gerais dos componentes evidenciam diferenças claras entre a fundição de precisão e a fundição por espuma perdida:
| Parâmetro de conceção | Fundição por Investimento | Fundição em Espuma Perdida |
|---|---|---|
| Espessura Mínima da Parede | 1,0 mm - 1,5 mm (0,040" - 0,060") | 3,0 mm - 4,0 mm (0,120" - 0,160") |
| Peso ideal da peça | Gramas até 50 kg (típico) | De 5 kg até várias centenas de kg |
| Fiabilidade do Enchimento de Paredes Finas | Superior; a temperatura elevada casca de cerâmica evita o arrefecimento prematuro | Moderada; as paredes finas apresentam o risco de vaporização incompleta da espuma |
| Escalabilidade para Componentes de Grandes Dimensões | Limitada pelo peso e fragilidade da carapaça, bem como pela dimensão dos tanques de imersão | Elevada; limitada apenas pela dimensão da caixa de moldação em areia e da mesa de compactação |
Para peças pequenas, leves e de paredes finas, com detalhes extremamente precisos, a fundição por cera perdida continua a ser a solução mais vantajosa para obter peças com geometria próxima da final.[4] Para peças fundidas volumosas, altamente integradas e com múltiplos canais, nas quais a integração de componentes separados numa única peça reduz a maquinagem posterior, a fundição por espuma perdida oferece uma maior liberdade de conceção.
Compatibilidade de Materiais e Qualidade Metalúrgica
A integridade metalúrgica de um componente acabado é fortemente influenciada pela forma como a cavidade do molde é formada e preenchida. Ao analisar as diferenças entre a fundição por cera perdida e a fundição por espuma perdida, a forma como os materiais dos modelos reagem ao metal fundido determina a seleção das ligas, a limpeza interna e a suscetibilidade a defeitos.
Compatibilidade com Metais e Ligas
- Fundição por Investimento: Este método oferece uma liberdade metalúrgica praticamente ilimitada. Como os modelos de cera são completamente eliminados antes de o metal fundido entrar na carapaça cerâmica pré-aquecida, não existe qualquer interação química entre o modelo e o metal fundido.[3] É perfeitamente adequado a aços inoxidáveis, aços para ferramentas, alumínio, latão e até mesmo aplicações exigentes com ligas à base de níquel e cobalto aplicações exigentes com superligas.
- Fundição por Cera Perdida: Este processo é utilizado sobretudo com ferros fundidos (cinzentos e dúcteis) e ligas de alumínio. A fundição de aço de baixo teor de carbono ou de ligas reativas apresenta sérios desafios metalúrgicos. Durante a vazagem, à medida que o metal fundido vaporiza o modelo de espuma de poliestireno, ocorre frequentemente a absorção de carbono, alterando a composição química e reduzindo a resistência à corrosão em aços sensíveis. A escolha do processo adequado segue frequentemente critérios semelhantes aos apresentados na nossa secção sobre melhor metal para fundição diretrizes.
Riscos de Porosidade Gasosa e Defeitos de Fundição
O principal risco metalúrgico na fundição por espuma perdida resulta da decomposição térmica do modelo durante o próprio vazamento.
| Parâmetro do defeito | Fundição por Perda de Cera (Cera Perdida) | Fundição em Espuma Perdida |
|---|---|---|
| Estado da cavidade durante o vazamento | Carcaça cerâmica completamente oca e pré-aquecida | Espuma de poliestireno sólida no interior de moldes de areia não aglomerada |
| Risco de gases retidos | Muito baixo; os gases escapam livremente através da carcaça permeável | Elevado; a rápida degradação da espuma gera grandes volumes de gás |
| Potencial de defeitos de carbono | Nenhum; o modelo é removido durante a desceragem em autoclave | Moderado a elevado; risco de defeitos de carbono brilhante e dobras |
| Limpeza interna | Densidade metalúrgica e pureza microestrutural superiores | Requer um controlo rigoroso do vácuo e uma permeabilidade adequada do revestimento refratário |
Na fundição por espuma perdida, se os resíduos líquidos da espuma e os gases não conseguirem escapar através do revestimento refratário permeável para a areia seca, ficam retidos na frente de solidificação, provocando porosidade ou enchimento incompleto. A fundição por cera perdida evita este problema através da utilização de uma carcaça vazia e pré-aquecida, garantindo estruturas granulares muito mais limpas e estanquidade à pressão.
Impacto ambiental e emissões
Ambos os métodos geram emissões e fluxos de resíduos distintos na fundição:
- Perfil de emissões: A fundição por cera perdida gera emissões principalmente durante o ciclo de eliminação da cera, no qual os vestígios de resíduos de cera são queimados em fornos antes do vazamento. Em contrapartida, a fundição por espuma perdida liberta gases de decomposição pirolítica (estireno, benzeno e monóxido de carbono) durante a operação de vazamento, quando o metal líquido entra em contacto com a espuma. Isto exige sistemas de extração de alta eficiência e oxidadores térmicos para captar os compostos orgânicos voláteis (COV).
- Recuperação de areia e materiais: A fundição por espuma perdida apresenta uma vantagem ambiental na reciclagem da areia. Uma vez que utiliza moldes de areia não aglomerada, sem ligantes químicos, as fundições podem frequentemente arrefecer, remover o pó e reutilizar uma elevada percentagem da areia (normalmente acima de 90% em sistemas de recuperação bem geridos). A fundição por cera perdida gera resíduos sólidos de casca cerâmica após a desmoldagem, que são mais difíceis de recuperar e acabam normalmente em mercados de agregados secundários ou em aterros sanitários. A cera, por outro lado, é recuperada e recondicionada regularmente durante o processo de fundição por cera perdida.
Análise de custos: Ferramentas, produção e volume
A avaliação das diferenças financeiras entre a fundição por cera perdida e a fundição por espuma perdida exige uma análise que vá além do preço bruto do metal. As ferramentas, as dimensões dos lotes e a distribuição da mão de obra determinam qual dos processos oferece o menor custo por peça.
Custos iniciais das ferramentas e dos moldes
Os custos iniciais das ferramentas representam um dos principais pontos de divergência entre os dois processos:
- Ferramentas para fundição por espuma perdida: Os modelos requerem ferramentas de alumínio maquinadas, equipadas com canais de vapor e pinos de ejeção para expandir os grânulos de poliestireno. Estas ferramentas de injeção de espuma com múltiplas cavidades exigem um investimento inicial mais elevado em engenharia, sendo frequentemente bastante mais dispendiosas do que as matrizes convencionais de injeção de cera (normalmente com um acréscimo de várias dezenas por cento, dependendo do projeto).
- Ferramentas para fundição por cera perdida: Os modelos de cera são produzidos em matrizes de alumínio simples, sem necessidade de mecanismos de injeção de vapor. Para a prototipagem ou séries-piloto, reduzimos os custos iniciais de desenvolvimento através de ferramentas dedicadas protótipo rápido e tooling para produção de baixo volume, dispensando completamente as ferramentas de aço ou alumínio maciço por meio da utilização de modelos impressos em 3D.
| Elemento de custo | Fundição por Investimento | Fundição em Espuma Perdida |
|---|---|---|
| Complexidade das ferramentas | Moderada (Matrizes de cera simples) | Elevada (Matrizes ventiladas com assistência de vapor) |
| Custo Inicial de Ferramentas | Moderado a Alto | De elevada a muito elevada |
| Custo dos consumíveis | Elevado (Barbotinas cerâmicas, aglutinantes) | Baixo (Areia de sílica reutilizável não aglomerada) |
| Limpeza após maquinagem | Mínimo (Forma quase final) | Baixo a moderado (próximo da forma final) |
Economia da produção em grandes volumes vs. pequenos volumes
O volume de encomendas altera drasticamente a viabilidade económica de cada abordagem:
- Volumes baixos a médios (1 a 5 000 unidades): A fundição por cera perdida apresenta uma vantagem. As ferramentas mais simples para a produção de modelos em cera amortizam-se mais rapidamente em séries de produção curtas, evitando que a depreciação das ferramentas faça aumentar o preço por unidade. Ao trabalhar com ligas de elevado valor, a análise das nossas vantagens, ligas e custos do processo de fundição de aço inoxidável por cera perdida revela poupanças significativas em pequenas séries de produção, onde a flexibilidade na preparação do processo é particularmente importante.
- Grandes volumes (10 000+ unidades): A fundição por espuma perdida domina a produção em grande escala de peças complexas, como blocos de motor e carcaças de bombas. Após a amortização das dispendiosas ferramentas para espuma, os custos de produção diminuem significativamente, uma vez que a areia não ligada dispensa aglutinantes dispendiosos e os modelos de espuma têm um custo de produção por unidade inferior ao da cera de fundição formulada.
Tempos de ciclo e eficiência da mão de obra
Os ciclos de produção e as operações manuais influenciam os custos gerais finais da fábrica:
- Criação e montagem dos modelos: Os ciclos de moldagem da espuma são rápidos, mas os modelos exigem tempos de secagem prolongados do adesivo durante a construção de conjuntos complexos com várias peças. A injeção dos modelos de cera é rápida, e a sua montagem em árvores de fundição é uma prática habitual.
- Preparação do Molde: A fundição por cera perdida tem um estrangulamento na fase de construção da casca cerâmica. A imersão das árvores de cera em barbotinas cerâmicas e a aplicação de material refratário granulado exigem ciclos de secagem repetidos, que podem demorar entre 24 e 72 horas por lote. A fundição por espuma perdida elimina completamente este estrangulamento: a espuma revestida é colocada em areia solta e compactada através de mesas vibratórias em poucos minutos.
- Remoção do molde após a fundição: A limpeza de uma árvore de fundição por cera perdida exige martelos pneumáticos, jatos de água ou lixiviação química para remover as cascas cerâmicas endurecidas. As peças obtidas por fundição por espuma perdida são facilmente retiradas da areia seca não ligada, sem necessidade de qualquer remoção mecânica da casca, reduzindo a mão de obra manual e os tempos de execução.
Aplicações industriais da fundição por cera perdida e por espuma perdida
Compreender as diferenças práticas entre a fundição por cera perdida e por espuma perdida implica perceber em que situações cada método proporciona o maior retorno do investimento no contexto da produção industrial. Ambas as técnicas permitem produzir componentes metálicos complexos, mas as exigências mecânicas, a escolha das ligas e os requisitos dos lotes determinam diferentes aplicações industriais.
Onde a fundição por cera perdida se destaca
Recorremos à fundição de precisão por cera perdida quando a precisão dimensional, o acabamento superficial e a integridade metalúrgica não podem ser comprometidos. Ao utilizar modelos de cera revestidos por imersão com uma casca cerâmica refratária, este processo permite trabalhar com ligas exigentes e geometrias de paredes finas que outros métodos dificilmente conseguem reproduzir.
- Aeroespacial e Defesa: Pás de turbinas, palhetas de motores a jato, componentes de sistemas de combustível e suportes estruturais fabricados em superligas resistentes a altas temperaturas e titânio.
- Dispositivos Médicos: Implantes ortopédicos (articulações da anca e do joelho), instrumentos cirúrgicos e componentes protéticos fundidos em aço inoxidável de qualidade cirúrgica e ligas de cobalto-crómio.
- Energia e Produção de Eletricidade: Impulsores, bocais de queimadores e corpos de válvulas concebidos para resistir a um desgaste extremo e a altas pressões.
- Armas de Fogo e Componentes de Precisão: Gatilhos, caixas da culatra, blocos de fecho e ferramentas especializadas que exigem uma precisão dimensional quase final diretamente à saída do molde.
Quando é Preferível a Fundição por Espuma Perdida
A fundição por espuma perdida destaca-se na produção de peças grandes e complexas, com canais internos para fluidos, que normalmente exigiriam conjuntos de várias peças ou machos de areia complexos. Como o modelo de espuma de poliestireno expansível se vaporiza durante o vazamento, no interior de moldes de areia não ligada, este processo elimina completamente a necessidade de ângulos de saída e linhas de partição.
- Grupos Motopropulsores Automóveis: Blocos de motor, cabeças de cilindro em alumínio, coletores de admissão e cambotas que exigem canais internos complexos para a circulação do líquido de refrigeração.
- Equipamentos Pesados e Aplicações Marítimas: Carcaças de grandes bombas, caixas de transmissão e caixas de velocidades para trabalhos pesados, nas quais a fundição sem machos reduz drasticamente o peso total das peças e a mão de obra de montagem.
- Caminhos de Ferro e Transportes Públicos: Cilindros de travão, engates de ligação e braços de suspensão que exigem estruturas duradouras em ferro fundido e aço-carbono.
- Tubagens e Sistemas de Transporte de Fluidos: Corpos de válvulas complexos, bocas de incêndio e acessórios de tubagem de grandes dimensões, fundidos numa única operação com percursos internos complexos.
Como Escolher entre a Fundição de Precisão e a Fundição por Espuma Perdida
Compreender as principais diferenças entre a fundição de precisão e a fundição por espuma perdida permite selecionar o processo mais adequado ao seu orçamento, volume de produção e objetivos de desempenho.
Principais fatores do projeto a considerar
Para determinar se o seu componente requer uma carapaça cerâmica ou moldes de areia não aglomerada, avalie estas principais vantagens e desvantagens:
| Fator de Avaliação | Fundição por Perda de Cera (Cera Perdida) | Fundição em Espuma Perdida |
|---|---|---|
| Custo inicial das ferramentas | Moderado a elevado (Matrizes metálicas para padrões de cera) | Elevado (Moldes para ferramentas de padrões em espuma de poliestireno) |
| Acabamento da Superfície | Ra 1,6 - 3,2 µm (Superfície lisa, preparação mínima) | Ra 6,3 - 12,5 µm (Reflete a textura dos grânulos de espuma) |
| Tolerância Dimensional | Muito rigorosas (±0,1 mm a ±0,2 mm) | Moderadas a rigorosas (±0,3 mm a ±0,5 mm) |
| Flexibilidade de Liga | Praticamente todos os metais (Aços ligados, superligas) | Principalmente ferro fundido, alumínio e aços simples |
| Machos internos | Requer machos solúveis ou cerâmicos | Sem machos; a geometria complexa da espuma assegura a formação |
| Limite da espessura da parede | Paredes ultrafinas, com espessuras a partir de 1,5 mm | Normalmente, 3 mm ou mais para evitar o colapso da espuma |
Quando escolher Fundição por Investimento
Escolha a fundição de precisão quando a geometria da peça, a pureza metalúrgica e a elevada precisão dimensional forem requisitos inegociáveis. Este processo é ideal para:
- Ligas exigentes: Fundição de ligas para altas temperaturas, aços inoxidáveis ou aços complexos, nos quais não são toleráveis defeitos causados por gases resultantes da vaporização da espuma. Utilizamos regularmente este método na nossa fundição de ligas de aço por cera perdida para produzir componentes limpos e de elevada integridade.
- Precisão próxima da forma final: Projetos que exigem uma maquinagem secundária mínima nas faces de montagem, nas ranhuras para anéis O-ring e nas zonas com detalhes finos.
- Paredes finas e detalhes complexos: Peças com aletas finas, arestas vivas ou microcaracterísticas impossíveis de preencher através de moldes de espuma mais espessos.
- Séries de produção pequenas a médias: Aplicações em que o menor investimento inicial em ferramentas para padrões de cera torna economicamente viáveis a prototipagem ou as encomendas de pequenos lotes.
Quando escolher a fundição por espuma perdida
Opte pela fundição por espuma perdida quando os canais internos e a escala de produção são mais importantes do que a necessidade de superfícies com acabamento espelhado. Este processo é particularmente adequado para:
- Estruturas complexas sem machos: Componentes de grandes dimensões, como blocos de motor, coletores e carcaças de bombas, que, de outra forma, exigiriam vários machos internos de areia ou conjuntos montados a partir de várias peças.
- Requisitos de ângulo de saída zero: Geometrias que beneficiam de ângulos de saída nulos, permitindo obter características prismáticas sem necessidade de conicidade adicional.
- Produção em grandes volumes de ferro fundido cinzento e nodular: Peças para os setores automóvel, agrícola e de equipamentos pesados, produzidas em grandes volumes, nas quais a montagem dos modelos pode ser totalmente automatizada.
- Redução de peso através da integração: Integração de conjuntos soldados compostos por várias peças numa única peça fundida, utilizando um conjunto de modelos de espuma de poliestireno moldados e revestidos por imersão com um revestimento refratário.
Referências
- Instituto de Fundição por Perda - Construção de Casca em Fundição por Perda ↩
- Wikipedia - Fundição por espuma perdida ↩
- Departamento da Receita do Estado de Washington (DOR) - Fundição por cera perdida (descrição do processo) ↩
- Lubrificação de Máquinas - Visão Geral da Fundição por Perda ↩
- NIST SP 960-11 - Questões relacionadas com a medição dimensional na fundição de metais (PDF) ↩