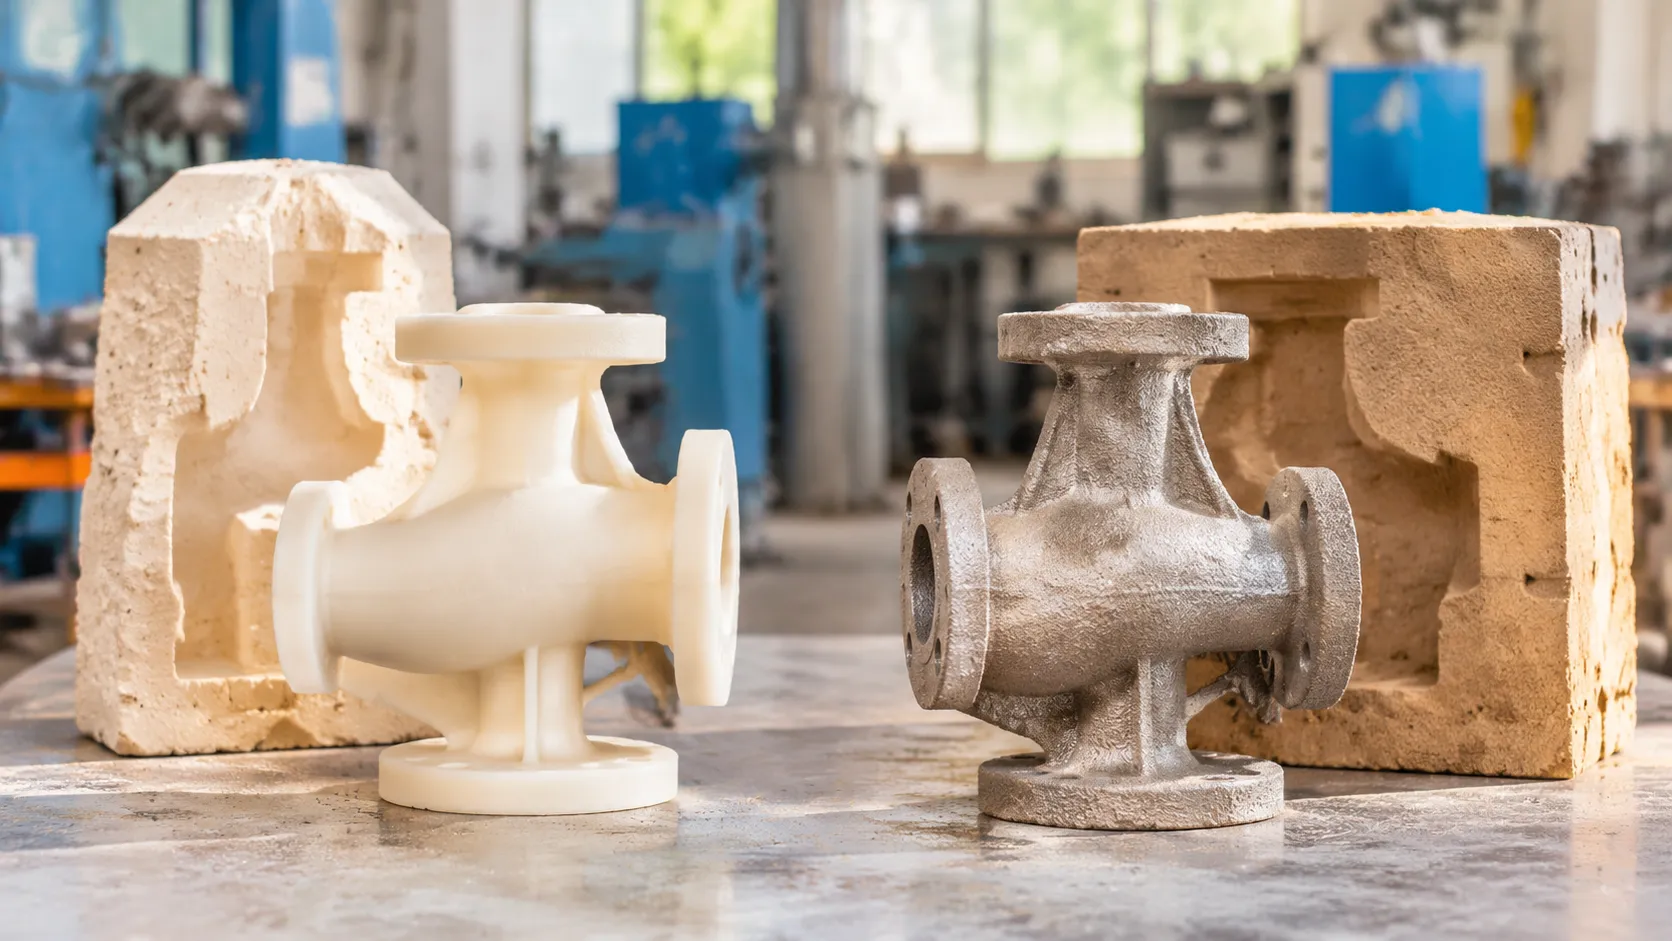
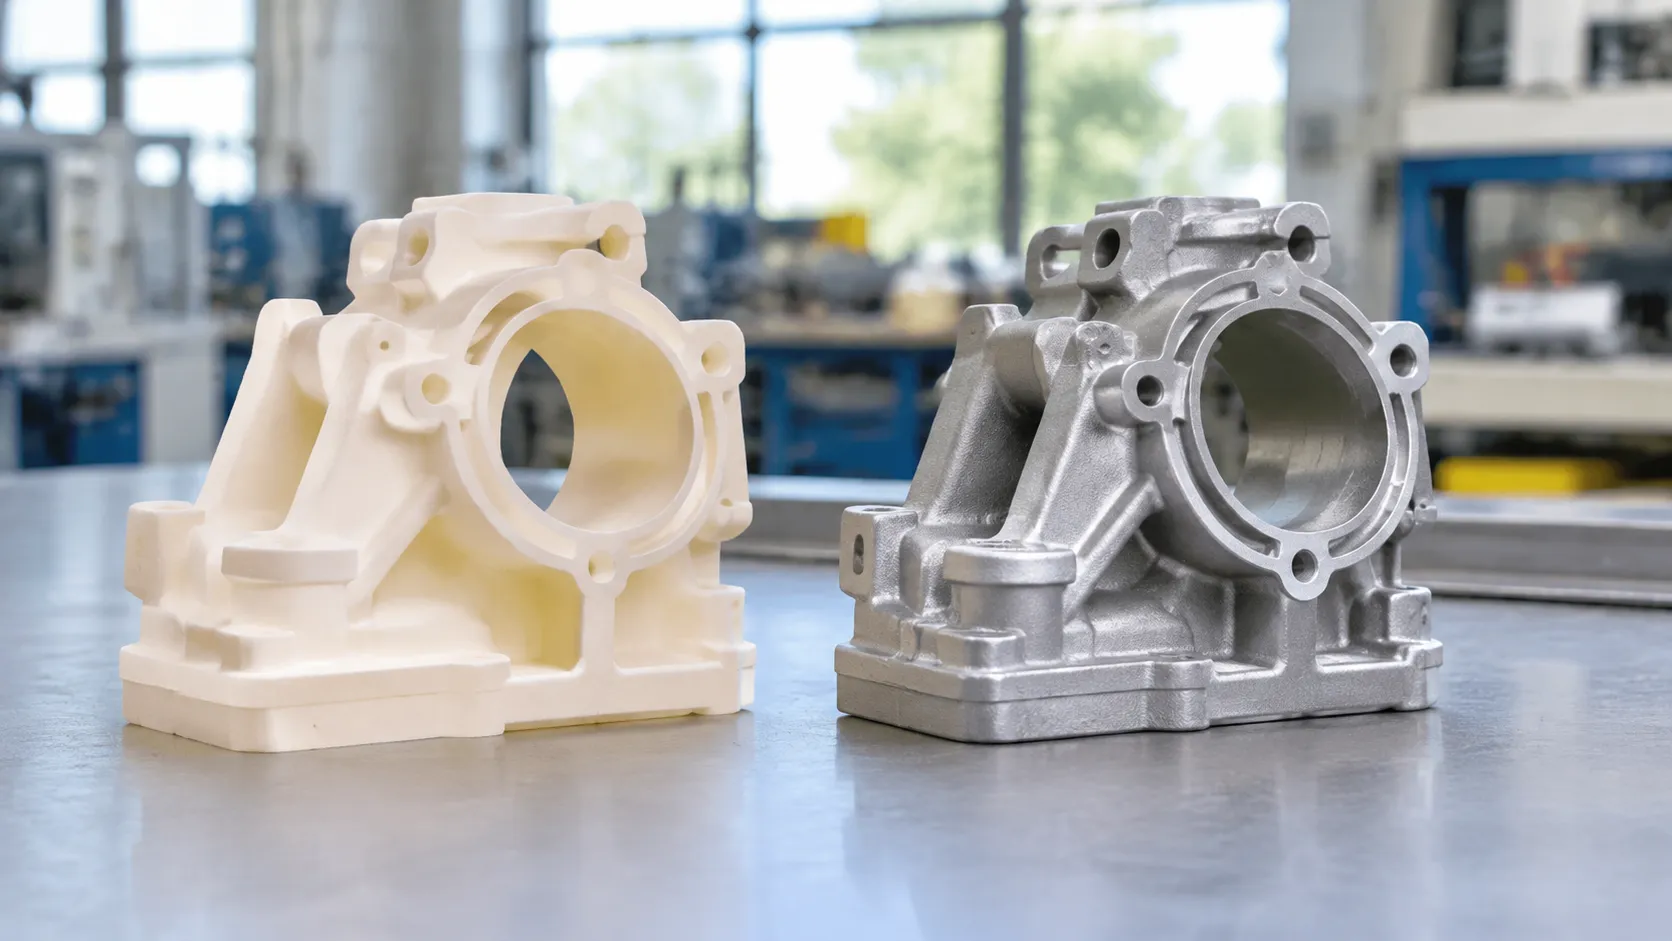
تبدأ الاختلافات الجوهرية بين السباكة بالشمع المفقود والسباكة بالرغوة المفقودة من النموذج والقالب: نموذج مصبوب نماذج شمعية داخل قشرة خزفية مقابل نموذج مصنوع من رغوة البوليسترين المثبت داخل قوالب رملية غير مترابطة تحت طبقة طلاء حرارية منفذة للغازات. تحقق السباكة بالشمع المفقود عادةً دقة أعلى في الأبعاد وجودة أفضل لتشطيب الأسطح ونطاق أوسع من السبائك، بينما تتميز السباكة بالرغوة المفقودة بإنتاج الأشكال الكبيرة الخالية من القلوب الرملية وبرامج الإنتاج بكميات كبيرة من الحديد أو الألومنيوم.
الاختلافات بين السباكة بالشمع المفقود والسباكة بالرغوة المفقودة في لمحة سريعة
يحدد اختيار طريقة السباكة المثلى سرعة الإنتاج ودقة الأجزاء وتكاليف المكونات على المدى الطويل. تنتمي كل من السباكة بالشمع المفقود والسباكة بالرغوة المفقودة إلى عائلة طرق السباكة باستخدام النماذج المستهلكة، ما يعني أن كل دورة صب تستهلك نموذجًا واحدًا لإنتاج مكوّن نهائي واحد. وعلى الرغم من هذا الأساس المشترك، تختلف آليات التشغيل وخصائص القوالب والسلوكيات المعدنية اختلافًا كبيرًا بين الطريقتين. ويضمن فهم الاختلافات الرئيسية بين السباكة بالشمع المفقود والسباكة بالرغوة المفقودة توافق متطلبات التصميم تمامًا مع عمليات التنفيذ داخل المصنع.
ما هي السباكة بالشمع المفقود (السباكة الاستثمارية)؟
السباكة الاستثمارية، المعروفة باسم تقنية الشمع المفقود، هي طريقة تصنيع فائقة الدقة مصممة لإنتاج المكونات المعدنية المعقدة التي تتطلب تفاوتات أبعاد دقيقة.
- إنشاء النموذج: تستخدم معدات التصنيع حقن الشمع القابل للتضحية لإنتاج نماذج مستقرة الأبعاد نماذج شمعية, ، ثم تُجمع هذه النماذج على نظام تغذية مركزي (شجرة الشمع).
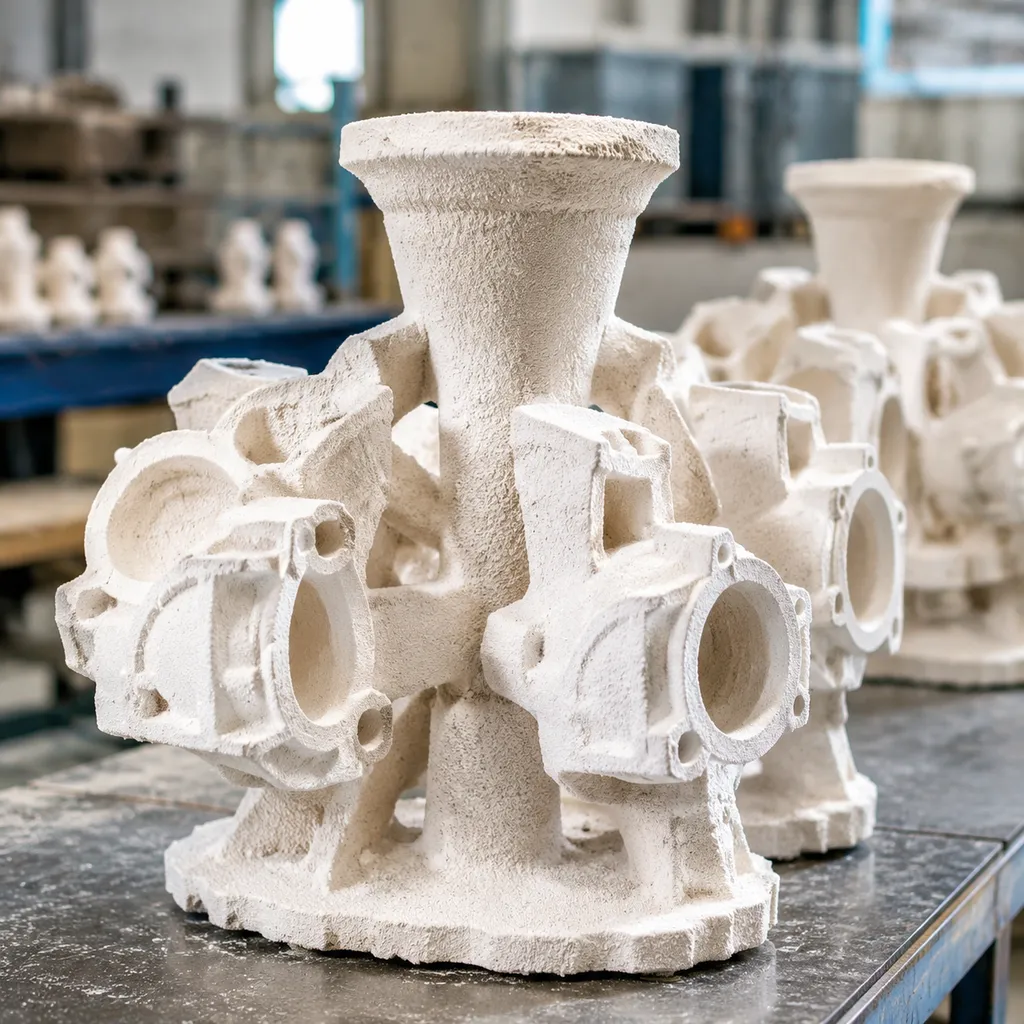
- بناء القشرة: يُغمَر التجميع بشكل متكرر في ملاط سيراميكي سائل ويُغطّى بحبيبات مقاومة للحرارة لبناء غلاف صلب قشرة خزفية.
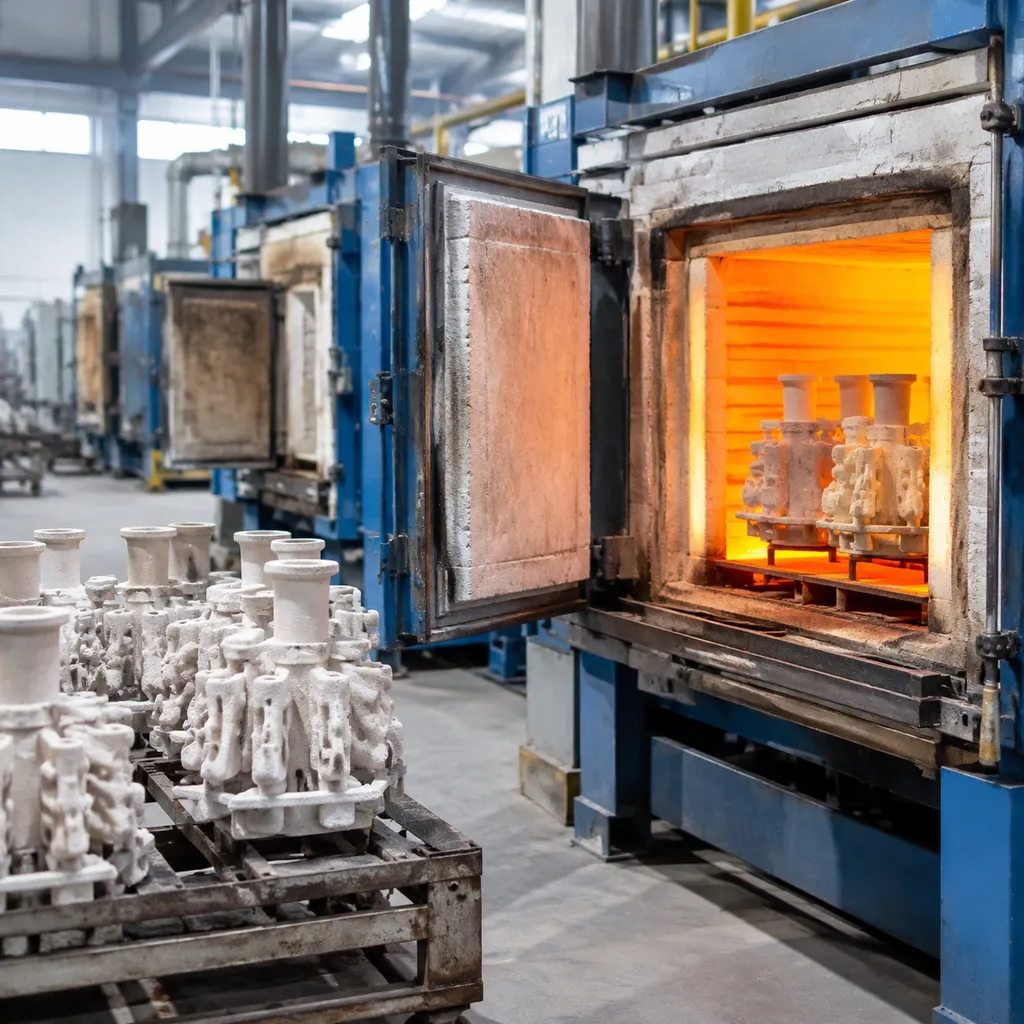
- إزالة الشمع: تعمل أجهزة التعقيم بالبخار على صهر الشمع وتصريفه إلى الخارج، تاركةً تجويفًا قالبياً صلبًا ومجوفًا بالكامل.
- الصب: بعد حرق الغلاف السيراميكي بدرجات حرارة عالية لإزالة الرطوبة المتبقية، يُصب المعدن المنصهر مباشرةً في القالب المجوف.
ما هو الصب بالرغوة المفقودة؟
يعتمد الصب بالرغوة المفقودة (الصب بالنموذج المتبخر) على نموذج قابل للتمدد رغوة البوليسترين يبقى داخل القالب أثناء عملية الصب بدلاً من استخراجه مسبقًا.
- تجميع النموذج: تُنفخ حبيبات البوليسترين داخل قالب وتُمدّد باستخدام البخار. ويمكن تشكيل الأجزاء المعقدة مسبقًا ولصقها معًا دون التقيد بقيود زوايا السحب التقليدية.
- الطلاء المقاوم للحرارة: تُغطّى مجموعة الرغوة بطبقة منفذة منفذة للغازات للحفاظ على شكلها الهيكلي وتسهيل خروج الغازات أثناء عملية الصب.
- ضغط الرمل: يوضع النموذج الجاف داخل صندوق قولبة مفتوح ويُحاط بمادة سائبة،, قوالب رملية غير مترابطة, ، ثم تُدمك باستخدام الاهتزاز متعدد المحاور.
- الإزاحة الحرارية: يؤدي صب المعدن المنصهر مباشرةً على الرغوة إلى تبخير البوليسترين فورًا، مما يسمح للمعدن السائل بملء الشكل الهندسي الدقيق الذي خلّفته الرغوة المتلاشية.
يُعد الصب بالرغوة المفقودة مثاليًا للمسبوكات المعقدة ذات الممرات الداخلية الصعبة، مثل كتل المحركات وأغلفة المضخات ومكونات المعدات البحرية، حيث تساعد الأشكال الهندسية الخالية من زوايا السحب والقلوب على خفض تكاليف الإنتاج النهائي.
مقارنة المبادئ الأساسية للعمل
يكمن الاختلاف الجوهري في ما إذا كان تجويف القالب مجوفًا قبل الصب أم يتشكل نتيجة الإزاحة المادية أثناء عملية الصب.
| خصائص العملية | السبك الاستثماري (الشمع المفقود) | الصب بالرغوة المفقودة (النموذج المتبخر) |
|---|---|---|
| نمط الصب | شمع تضحية محقون | بوليسترين قابل للتمدد مُشكَّل (EPS) |
| مادة القالب | مصهور عالي القوة قشرة خزفية | جاف ومضغوط قوالب رملية غير مترابطة |
| إخلاء النمط | إزالة الشمع باستخدام الأوتوكلاف قبل الصب | يتبخر عند التلامس بفعل المعدن المنصهر المتدفق |
| القلوب الداخلية | يتطلب قلوبًا قابلة للذوبان أو خزفية | بدون قلوب؛ محصورة داخل مجموعة النمط |
| حالة تجويف القالب | قشرة خزفية مجوفة وساخنة ومفرغة مسبقًا | تتم إزاحة مجموعة الرغوة الصلبة ديناميكيًا |
| دقة السطح | ممتازة (Ra 1.6 - Ra 3.2 ميكرومتر) | متوسطة (Ra 6.3 - Ra 12.5 ميكرومتر) |
- تكوين التجويف: تعتمد السباكة الاستثمارية على حجرة سيراميكية نظيفة وفارغة، مما يقلل بشكل كبير من انبعاث الغازات الداخلية. أما السباكة بالرغوة المفقودة فتعتمد على التحلل الحراري الديناميكي، وتتطلب التحكم في النفاذية لضمان خروج الغازات الناتجة عن تبخر الرغوة دون احتجازها والتسبب في عيوب داخل السبيكة أثناء تصلبها.
- الأدوات والهندسة: توفر السباكة الاستثمارية أعلى مستويات الاتساق في الأبعاد ونعومة السطح للأجزاء ذات الأهمية الحيوية، بينما توفر السباكة بالرغوة المفقودة حرية تصميم استثنائية لإنشاء تجميعات مدمجة دون خطوط فصل.
الاختلافات الرئيسية في العمليات: من النموذج إلى الصب
يتلخص فهم الاختلافات العملية بين السباكة الاستثمارية والسباكة بالرغوة المفقودة في ثلاث مراحل تشغيلية: كيفية تصنيع النموذج، وكيفية بناء القالب، وكيفية إزالة النموذج لإفساح المجال أمام المعدن المنصهر. وعلى الرغم من أن كلتيهما تنتميان إلى عائلة عمليات السباكة باستخدام النماذج المستهلكة، فإن طريقة تنفيذهما في أرضية المصنع تختلف اختلافًا جوهريًا.
مادة النموذج: البوليسترين القابل للتمدد مقابل الشمع المصبوب
يحدد اختيار الأدوات والمواد المستخدمة في تصنيع النموذج الأولي كل شيء، بدءًا من ملمس السطح وصولًا إلى السلوك البُعدي:
- السباكة الاستثمارية (الشمع المصبوب): نحقن شمعًا صناعيًا مُصممًا بتركيبة خاصة داخل قوالب ألومنيوم مشغّلة بدقة لإنتاج نماذج متينة نماذج شمعية. يوفر الشمع سطحًا فائق الكثافة وغير مسامي، يعيد إنتاج الزوايا الحادة والنصوص الدقيقة والتفاصيل المجهرية بأمانة دون أي خشونة سطحية.
- السباكة بالرغوة المفقودة (البوليسترين القابل للتمدد): نقوم بتمديد حبيبات البوليسترين (EPS) مسبقًا، ثم نحقنها داخل قالب من الألومنيوم ونلحمها معًا باستخدام الحرارة الناتجة عن البخار. وعلى الرغم من أن رغوة البوليسترين يتميز بالصلابة وخفة الوزن وانخفاض التكلفة عند استخدامه في الهياكل الكبيرة والمعقدة، فإن بنيته المكونة من حبيبات ملتحمة تترك بطبيعتها ملمسًا مميزًا للحبيبات على سطح المسبوكة النهائية.
| الميزة | نموذج من الشمع المصبوب | نموذج رغوي من البوليسترين القابل للتمدد (EPS) |
|---|---|---|
| كثافة المادة | مرتفع، غير خلوي | منخفض، بنية خلوية مكونة من حبيبات |
| تجميع النماذج | اللحام الحراري اليدوي أو الروبوتي | اللصق باستخدام المادة اللاصقة بالذوبان الساخن |
| صلابة المناولة | حساس للتغيرات في درجة حرارة البيئة المحيطة | صلب، مقاوم للصدمات، وخفيف الوزن |
| زمن دورة تجهيز الأدوات | دورات حقن متوسطة السرعة | دورات التمدد بالبخار السريعة |
صناعة القوالب: الرمل غير المرتبط مقابل الغلاف الخزفي
تكشف مرحلة تصنيع القالب عن أكبر الاختلافات في أساليب المعالجة والمعدات والدعم الهيكلي:
- قوالب الرمل غير المرتبط (الرغوة المفقودة): نطبق مادة طينية سائلة قابلة للنفاذ منفذة للغازات مباشرةً على مجموعة نموذج الرغوة ونتركها حتى تجف تمامًا. تُعلّق المجموعة المطلية داخل صندوق القالب، ثم تُملأ برمل السيليكا النظيف والجاف الخالي من المواد الرابطة الكيميائية، وتُعرّض للاهتزاز متعدد الاتجاهات. تعمل طاولة الاهتزاز على ضغط الرمل غير المرتبط بإحكام داخل كل التجاويف الخارجية والممرات الداخلية، مما يثبت النموذج في مكانه من خلال الضغط الميكانيكي فقط.
- الغلاف الخزفي (السباكة الاستثمارية): تُغمس مجموعة الشمع بشكل متكرر في معلق عالي الجودة من السيليكا الغروية، ثم تُرش بطبقة من المواد الحرارية الحبيبية المتدرجة (الزركون أو السيليكا المنصهرة)، وتُجفف في ظل ضوابط صارمة للرطوبة. يؤدي تكرار هذه العملية إلى إنشاء غلاف متين ذاتي الدعم قشرة خزفية قادر على تحمل درجات الحرارة القصوى للمعادن دون الحاجة إلى صناديق قوالب دعم خارجية.[1] نواصل تحسين عملياتنا عملية السباكة الدقيقة بالقوالب ذات الغلاف الخزفي لضمان عدم حدوث أي تشوه في الغلاف عند التعامل مع الأشكال الهندسية المعقدة.
إزالة النموذج: التبخير الحراري مقابل إزالة الشمع باستخدام الأوتوكلاف
تؤثر طريقة وتوقيت إزالة النموذج من القالب بشكل مباشر على التحكم في العيوب والنظافة المعدنية وأوقات الدورات:
- إزالة الشمع باستخدام الأوتوكلاف (السباكة الاستثمارية): تتم إزالة النموذج قبل قبل الصب. نضع الأغلفة الخزفية الخضراء داخل جهاز أوتوكلاف يعمل بالبخار عالي الضغط، حيث يؤدي الانتقال الحراري السريع إلى إذابة ما يصل إلى 95% من الشمع خلال دقائق دون تشقق الغلاف. بعد ذلك، يُحرق القالب في درجات حرارة مرتفعة (عادةً من 900 إلى 1100 درجة مئوية) للتخلص من بقايا الشمع وتسخين التجويف مسبقًا، وهي خطوة نتناولها في دورة الحرق في السباكة الاستثمارية نظرة عامة. هذه الطريقة التقليدية عملية الصب الاستثمارية بالشمع المفقود يضمن صب السبيكة المنصهرة في تجويف نظيف وفارغ ومسخّن مسبقًا، مما يزيل عيوب الغاز.[3]
- التبخير الحراري (السباكة بنموذج الرغوة المفقودة): تتم إزالة النموذج بالتزامن مع عملية الصب. يبقى النموذج الرغوي داخل قالب الرمل الجاف. وعندما يلامس المعدن المنصهر الرغوة، تتسبب الحرارة الشديدة في حدوث التحلل الحراري والتبخير الحراري الفوري.[2] يحل المعدن الصاعد محل الرغوة المتلاشية في الوقت الفعلي، بينما تتسرب غازات احتراق البوليمر عبر الطلاء الحراري الرقيق إلى طبقة الرمل السائب. ويُعد التحكم في ضغط ارتفاع المعدن الهيدروستاتيكي وسرعة الصب أمرًا بالغ الأهمية هنا لمنع احتباس الغاز وعيوب امتصاص الكربون.
الدقة الأبعادية وجودة السطح
عند تقييم الاختلافات بين السباكة الاستثمارية والسباكة بنموذج الرغوة المفقودة، غالبًا ما تحدد جودة السطح والتحكم في الأبعاد مسار التصنيع النهائي. تنتج كلتا الطريقتين مكونات قريبة من الشكل النهائي، لكن اختلاف وسائط الأدوات ومواد النماذج وديناميكيات القوالب يؤدي إلى خصائص فيزيائية متميزة.
إمكانات تشطيب السطح وملمسه
تؤثر مادة النموذج مباشرةً في تشكيل السطح الخارجي للقطعة المصبوبة:
- الصب بالشمع المفقود: نقوم بحقن مادة سائلة نماذج شمعية داخل قوالب معدنية مصقولة، ثم نغطيها بملاط سائل عالي الجودة وحبيبات حرارية دقيقة لتشكيل طبقة كثيفة قشرة خزفية. وينتج عن ذلك سطح أملس بشكل استثنائي يشبه المرآة، وتتراوح خشونته بين Ra من 1.6 إلى 3.2 ميكرومتر (63–125 ميكروبوصة) - وهو النطاق نفسه الذي نوثقه في تشطيب سطح الصب الاستثماري الملاحظات.[4]
- صب الرغوة المفقودة: يتكون النموذج المصبوب رغوة البوليسترين من حبيبات خلوية ممددة. وحتى بعد تطبيق طبقة منفذة للغازات, منفذة للغازات، تنتقل خطوط التماس المجهرية بين حبيبات الرغوة إلى سطح المعدن، مما يؤدي إلى تكوّن ملمس سطحي يشبه قشر البرتقال، بمستوى خشونة يبلغ نحو Ra من 6.3 إلى 12.5 ميكرومتر (250–500 ميكروبوصة).
| مترية | الصب بالشمع المفقود | صب الرغوة المفقودة |
|---|---|---|
| خشونة السطح النموذجية | Ra من 1.6 إلى 3.2 ميكرومتر (63 إلى 125 ميكروبوصة) | Ra من 6.3 إلى 12.5 ميكرومتر (250 إلى 500 ميكروبوصة) |
| نسيج السطح | ناعم ومتجانس، يشبه الساتان | ذو ملمس محبب، مع انتقال نمط حبيبات السفع |
| دقة تحديد التفاصيل الدقيقة | نصوص وخيوط لولبية وتسنينات فائقة الحدة | حواف مستديرة وتفاصيل متوسطة الدقة |
| الملاءمة الجمالية للمنتجات كما هي بعد الصب | جاهز للطلاء الكهربائي أو التلميع أو العرض المباشر | يتطلب السفع أو التجليخ أو الطلاء |
دقة التفاوتات وإمكانية تكرار النتائج
تتضح الاختلافات الأساسية بين الصب بالشمع المفقود والصب بالرغوة المفقودة عند مقارنة اتساق التفاوتات:
- الصب بالشمع المفقود: تحافظ القشرة الخزفية الصلبة على ثبات أبعادي دقيق في ظل درجات حرارة المعدن المنصهر المرتفعة. ونستهدف عادةً تفاوتات خطية ضمن نطاق ISO 8062 CT4 إلى CT6 لصب الاستثمار الدقيق، مع الحفاظ غالبًا على الأبعاد الحرجة بالقرب من ±0.1 مم (±0.004 بوصة)، وفقًا للهندسة ونوع السبيكة.[5]
- صب الرغوة المفقودة: مدعومة من الداخل قوالب رملية غير مترابطة عند ضغطها بالاهتزاز، يمكن للرغوة أن تنثني أو تنضغط أو تتشوه بشكل طفيف أثناء الطلاء وتحميل الرمل. وتكون القدرات الخطية النموذجية أقل دقة، وغالبًا ما يُشار إليها ضمن نطاق ISO 8062 من CT6 إلى CT8 - حيث تصل العديد من القطع متوسطة الحجم إلى تفاوتات تقارب ±0.3 مم إلى ±0.5 مم قبل التشغيل الآلي.[2]
متطلبات التشغيل الآلي الثانوي
نحن مزودون محترفون لخدمات الصب الدقيق والتشغيل الآلي باستخدام ماكينات CNC، ونسعى دائمًا إلى تقليل أوقات دورات الإنتاج من خلال الحد من عمليات المعالجة اللاحقة للصب:
- إمكانات التصنيع شبه النهائي: غالبًا ما يلغي الصب الاستثماري الحاجة إلى عمليات التفريز أو الثقب أو تشكيل المقاطع الثانوية. فكثيرًا ما تخرج أسطح التثبيت الحرجة، والثقوب النافذة، والمحيطات الدقيقة من القالب القشري ضمن الحدود الهندسية النهائية.
- مخصصات التشغيل الآلي: تتطلب الأجزاء المصبوبة باستخدام تقنية الرغوة المفقودة عادةً سماحية تشغيل آلي تتراوح من 1.5 مم إلى 3.0 مم على أسطح الإحكام، ومقاعد المحامل، ومناطق التزاوج ذات التفاوتات الدقيقة، وذلك لإزالة القشور وبقايا الرغوة وضبط الأبعاد بدقة.
- المعالجة الداخلية: بالنسبة إلى المكونات ذات التفاوتات الدقيقة التي تتطلب انتقالًا سلسًا من المسبك إلى التجميع النهائي، فإن المشاريع التي تستفيد من خدماتنا المخصصة لصب النحاس الأصفر مع التشغيل الآلي الدقيق أو البرامج عالية الدقة صب الألمنيوم الاستثماري تحقق التوازن بين دقة الصب والتشطيب باستخدام ماكينات CNC متعددة المحاور.
حرية التصميم الهندسي في الصب الاستثماري والصب بالرغوة المفقودة
عند تقييم بين السباكة بالشمع المفقود والسباكة بالرغوة المفقودة, ، غالبًا ما تكون الإمكانات الهندسية هي العامل الحاسم. تتجاوز كلتا الطريقتين القيود التقليدية للصب الرملي القياسي، لكنهما تعالجان التحديات الهندسية بطرق مختلفة اختلافًا جوهريًا. وبصفتنا مزودين محترفين لخدمات الصب الدقيق والتشغيل الآلي باستخدام ماكينات CNC، نساعد المهندسين على تحقيق التوازن بين تعقيد الممرات الداخلية، والقيود المتعلقة بالأبعاد، وسُمك الجدران لاختيار الطريقة الأنسب لمكوناتهم.
الصب دون قلوب مقابل القلوب الخزفية
يمثل التعامل مع التجاويف المجوفة والأشكال الهندسية ذات التجاويف الداخلية السفلية فرقًا جوهريًا بين العمليتين:
- الصب بالرغوة المفقودة (الصب الحقيقي دون قلوب): المقارنة رغوة البوليسترين يُشكَّل على هيئة أجزاء معيارية ثم تُلصق هذه الأجزاء معًا. ونظرًا إلى أن الرمل غير المرتبط يتدفق بحرية إلى جميع التجاويف الداخلية ويتماسك بفعل الاهتزاز، فإن هذه العملية لا تتطلب قلوبًا رملية منفصلة أو علامات تثبيت للقلوب أو مواد رابطة. وهذا يجعلها مثالية لتصنيع الممرات الداخلية المعقدة والمترابطة، مثل رؤوس أسطوانات محركات السيارات ومجمعات توزيع السوائل.
- الصب الاستثماري (القلوب الخزفية): بينما الطرق التقليدية نماذج شمعية تتعامل مع التعقيد الخارجي العالي، تتطلب التجاويف المجوفة قلوبًا خزفية مُشكّلة مسبقًا أو حشوات شمعية قابلة للذوبان. توضع هذه القلوب داخل قالب حقن الشمع، وتُغطى بالشمع، ثم تُذاب لاحقًا أو تُزال بالترشيح الكيميائي بعد الصب. توفر هذه الطريقة دقة داخلية استثنائية للأجزاء المعقدة، مثل شفرات التوربينات ذات درجات الحرارة العالية والمكونات المتخصصة السبائك الدقيقة المصبوبة بالاستثمار.
زوايا السحب وخطوط الفصل
تختلف قواعد تصميم القوالب والأدوات اختلافًا كبيرًا بين الرغوة والشمع، مما يؤثر بشكل مباشر على الشكل النهائي للقطعة:
- زوايا السحب الصفرية: تتيح عملية الصب بالرغوة المفقودة استخدام زوايا سحب تساوي صفر درجة عبر جسم القطعة، لأن النموذج يظل داخل القالب حتى يتبخر أثناء عملية الصب. وعلى النقيض من ذلك، يجب إخراج نماذج الشمع ميكانيكيًا من قوالب الأدوات المصنوعة من الألومنيوم أو الفولاذ، مما يتطلب زوايا سحب قياسية تتراوح بين 0.5° و1.5° على الجدران الرأسية. ويشبه فهم هذه القيود المتعلقة بالأدوات الموازنة بين مزايا وعيوب تصميم قوالب الصب الفولاذي خلال المراحل المبكرة من تطوير المنتج.
- إلغاء خط الفصل: نظرًا لأن الصب بالشمع الاستثماري يتطلب سحب نموذج الشمع من أداة صلبة، فإنه يترك خط فصل يجب تشطيبه أو تنعيمه قبل الطلاء بالملاط. كما تحتوي نماذج الرغوة المفقودة على خطوط ظاهرة ناتجة عن أدوات تشكيل قوالب الرغوة، ولكن يتم تجميع الأجزاء المعقدة عن طريق لصق عدة مقاطع من الرغوة معًا، مما يسمح بنقل خطوط الفصل بعيدًا عن أسطح الإحكام الحرجة.
قيود حجم القطعة وسمك الجدار
يوضح سمك الجدار والأبعاد الإجمالية للمكوّن اختلافات واضحة بين الصب بالشمع الاستثماري والصب بالرغوة المفقودة:
| معلمة التصميم | الصب بالشمع المفقود | صب الرغوة المفقودة |
|---|---|---|
| سمك الجدار الأدنى | 1.0 مم - 1.5 مم (0.040 بوصة - 0.060 بوصة) | 3.0 مم - 4.0 مم (0.120 بوصة - 0.160 بوصة) |
| الوزن الأمثل للقطعة | من بضعة جرامات حتى 50 كجم (عادةً) | من 5 كجم حتى عدة مئات من الكيلوجرامات |
| موثوقية ملء الجدران الرقيقة | ممتازة؛ إذ تمنع الحرارة المرتفعة قشرة خزفية التبريد المبكر | متوسطة؛ حيث تتعرض الجدران الرقيقة لخطر عدم اكتمال تبخر الرغوة |
| قابلية التوسع لإنتاج المكونات الكبيرة | محدودة بوزن القالب وهشاشته وحجم أحواض الغمر | عالية؛ ولا يحدّها سوى حجم صندوق الرمل وطاولة الدمك |
بالنسبة إلى القطع الصغيرة وخفيفة الوزن وذات الجدران الرقيقة والتفاصيل الدقيقة والحادة للغاية، يظل الصب الاستثماري الخيار الأفضل لإنتاج قطع قريبة من الشكل النهائي.[4] بالنسبة إلى المسبوكات الضخمة والمتكاملة بدرجة عالية وذات القنوات المتعددة، حيث يؤدي دمج المكونات المنفصلة في مصبوبة واحدة إلى تقليل عمليات التشغيل اللاحقة، يوفر الصب بالرغوة المفقودة حرية تصميم فائقة.
توافق المواد والجودة المعدنية
تتأثر السلامة المعدنية للمكوّن النهائي بدرجة كبيرة بكيفية تشكيل تجويف القالب وملئه. وعند دراسة الاختلافات بين الصب الاستثماري والصب بالرغوة المفقودة، تحدد طريقة تفاعل مواد النماذج مع المعدن المنصهر اختيار السبائك والنظافة الداخلية ومدى قابلية حدوث العيوب.
توافق المعادن والسبائك
- الصب بالشمع المفقود: توفر هذه الطريقة حرية معدنية تكاد تكون غير محدودة. ونظرًا إلى إزالة نماذج الشمع بالكامل قبل دخول المعدن المنصهر إلى القالب الخزفي المسخّن مسبقًا، فلا يحدث أي تفاعل كيميائي بين النموذج والمعدن المنصهر.[3] تعمل هذه الطريقة بكفاءة تامة مع الفولاذ المقاوم للصدأ وفولاذ الأدوات والألومنيوم والنحاس الأصفر، وحتى مع السبائك الصعبة القائمة على النيكل والكوبالت وتطبيقات السبائك الفائقة التي تتطلب أداءً استثنائيًا.
- صب الرغوة المفقودة: تتميز هذه العملية بشكل أساسي بملاءمتها للحديد الزهر (الرمادي والمرن) وسبائك الألومنيوم. أما صب الفولاذ منخفض الكربون أو السبائك التفاعلية فيطرح تحديات معدنية كبيرة. فعند صب المعدن المنصهر، يؤدي تبخير نموذج رغوة البوليسترين إلى امتصاص الكربون في كثير من الأحيان، مما يغيّر التركيب الكيميائي ويقلل مقاومة التآكل في أنواع الفولاذ الحساسة. وغالبًا ما يعكس اختيار العملية المناسبة المعايير الواردة في دليلنا حول أفضل معدن للصب إرشادات.
مسامية الغاز ومخاطر عيوب المسبوكات
ينشأ الخطر المعدني الرئيسي في الصب بالرغوة المفقودة من التحلل الحراري للنموذج أثناء عملية الصب نفسها.
| معيار العيب | السبك الاستثماري (الشمع المفقود) | صب الرغوة المفقودة |
|---|---|---|
| حالة التجويف أثناء الصب | قالب خزفي مجوف بالكامل ومسخّن مسبقًا | رغوة بوليسترين صلبة داخل قوالب رملية غير مترابطة |
| خطر احتباس الغاز | منخفض جدًا؛ إذ تتسرب الغازات بحرية عبر القالب المسامي | مرتفع؛ يؤدي التحلل السريع للرغوة إلى توليد كميات كبيرة من الغاز |
| احتمالية حدوث عيوب الكربون | لا يوجد؛ يتم تفريغ النموذج أثناء إزالة الشمع في الأوتوكلاف | متوسطة إلى مرتفعة؛ خطر حدوث عيوب الكربون اللامع والطيات |
| النظافة الداخلية | كثافة معدنية فائقة ونقاء متميز للبنية المجهرية | يتطلب تحكماً دقيقاً في التفريغ الهوائي ونفاذية مناسبة لطلاء المواد المقاومة للحرارة |
في عملية الصب بالرغوة المفقودة، إذا تعذر على بقايا الرغوة السائلة والغازات الهروب عبر الطلاء المسامي المقاوم للحرارة إلى الرمال الجافة، فإنها تُحتجز داخل جبهة التصلب، مما يؤدي إلى حدوث مسامية أو عدم اكتمال ملء القالب. وتتجنب عملية الصب بالشمع المفقود هذه المشكلة باستخدام قالب خزفي فارغ ومسخّن مسبقاً، مما يضمن بنية حبيبية أكثر نقاءً وإحكاماً أفضل ضد الضغط.
التأثير البيئي والانبعاثات
تنتج كلتا الطريقتين انبعاثات ومخلفات مختلفة خاصة بعمليات المسابك:
- ملف الانبعاثات: تنتج عملية الصب بالشمع المفقود انبعاثاتها بشكل أساسي أثناء دورة حرق الشمع، حيث تُحرق بقايا الشمع الضئيلة داخل الأفران قبل الصب. وعلى النقيض من ذلك، تطلق عملية الصب بالرغوة المفقودة غازات التحلل الحراري (الستايرين والبنزين وأول أكسيد الكربون) أثناء عملية الصب عندما يلامس المعدن السائل الرغوة. ويتطلب ذلك أغطية شفط عالية الكفاءة ومؤكسدات حرارية لالتقاط المركبات العضوية المتطايرة (VOCs).
- استصلاح الرمال والمواد: تتمتع عملية الصب بالرغوة المفقودة بميزة بيئية في إعادة تدوير الرمال. ونظراً لاعتمادها على قوالب رملية غير مترابطة دون استخدام مواد رابطة كيميائية، يمكن للمسابك في كثير من الأحيان تبريد نسبة كبيرة من الرمال وإزالة الغبار منها وإعادة استخدامها (غالباً ما تتجاوز 90% في أنظمة الاستصلاح التي تُدار بكفاءة). أما عملية الصب بالشمع المفقود فتنتج مخلفات قوالب خزفية صلبة بعد إزالة القالب، ويكون استصلاحها أكثر صعوبة، وعادةً ما ينتهي بها الأمر في أسواق الركام الثانوي أو في مدافن النفايات. أما الشمع، فيُستعاد ويُعاد تأهيله بانتظام ضمن عملية الصب بالشمع المفقود.
تحليل التكاليف: أدوات التصنيع والإنتاج وحجم الإنتاج
يتطلب تقييم الفروق المالية بين الصب بالشمع المفقود والصب بالرغوة المفقودة النظر إلى ما هو أبعد من سعر المعدن الخام. إذ تحدد تكاليف الأدوات وأحجام الدفعات وتوزيع العمالة أي العمليتين توفر أقل تكلفة لكل قطعة.
التكاليف الأولية للأدوات والقوالب
تمثل تكاليف تجهيز القوالب الأولية أحد أبرز أوجه الاختلاف بين العمليتين:
- تجهيز قوالب الصب بالرغوة المفقودة: تتطلب النماذج قوالب من الألومنيوم مشغّلة آليًا ومزوّدة بقنوات للبخار ودبابيس للإخراج، وذلك لتمديد حبيبات البوليسترين. وتتطلب قوالب حقن الرغوة متعددة التجاويف هذه استثمارات هندسية أولية أعلى، وغالبًا ما تكون تكلفتها أعلى بشكل ملحوظ من قوالب حقن الشمع القياسية (عادةً بفارق يتراوح بين عدة عشرات من النقاط المئوية، حسب متطلبات المشروع).
- تجهيز قوالب الصب بالشمع المفقود: تُنتج نماذج الشمع باستخدام قوالب ألومنيوم بسيطة لا تتطلب آليات حقن البخار. وفي مراحل إعداد النماذج الأولية أو التشغيل التجريبي، نخفض الأعباء الأولية لتكاليف التطوير من خلال قوالب مخصصة خدمات النمذجة السريعة والأدوات لإنتاج منخفض الحجم, ، مع الاستغناء تمامًا عن القوالب المصنوعة من الفولاذ الصلب أو الألومنيوم، وذلك باستخدام نماذج مطبوعة بتقنية الطباعة ثلاثية الأبعاد.
| عنصر التكلفة | الصب بالشمع المفقود | صب الرغوة المفقودة |
|---|---|---|
| تعقيد القوالب | متوسط (قوالب شمع بسيطة) | مرتفع (قوالب مزودة بفتحات تهوية ومدعومة بالبخار) |
| تكلفة الأدوات الأولية | متوسط إلى مرتفع | مرتفع إلى مرتفع جدًا |
| تكلفة المواد الاستهلاكية | مرتفعة (معلقات السيراميك والمواد الرابطة) | منخفضة (رمل السيليكا غير المرتبط القابل لإعادة الاستخدام) |
| أعمال التنظيف بعد التشغيل الآلي | محدودة للغاية (شكل قريب من الشكل النهائي) | منخفضة إلى متوسطة (شكل قريب من الشكل النهائي) |
اقتصاديات الإنتاج بكميات كبيرة مقابل الإنتاج بكميات صغيرة
يؤثر حجم الطلب بشكل كبير في الجدوى الاقتصادية لكل طريقة:
- الكميات المنخفضة إلى المتوسطة (من 1 إلى 5,000 وحدة): يتميز الصب الاستثماري بأفضلية في هذه الحالة. إذ تتيح قوالب الشمع الأبسط استرداد تكاليفها بشكل أسرع خلال فترات الإنتاج الأقصر، مما يمنع استهلاك قيمة الأدوات من زيادة سعر الوحدة. وعند العمل باستخدام السبائك عالية القيمة، فإن مراجعة مزايا عملية الصب الاستثماري للفولاذ المقاوم للصدأ ودرجاته وتكاليفه تكشف عن وفورات واضحة في عمليات الإنتاج بالدفعات الصغيرة، حيث تكون مرونة الإعداد ذات أهمية قصوى.
- الأحجام الكبيرة (أكثر من 10,000 وحدة): تهيمن تقنية الصب بالرغوة المفقودة على عمليات الإنتاج الكبيرة للأجزاء المعقدة، مثل كتل المحركات وأغلفة المضخات. وبمجرد توزيع تكلفة قوالب الرغوة الباهظة على حجم الإنتاج، تنخفض تكاليف التصنيع بشكل ملحوظ، لأن الرمل غير المترابط لا يحتاج إلى مواد رابطة باهظة الثمن، كما أن تكلفة إنتاج أنماط الرغوة لكل وحدة أقل من تكلفة شمع الصب المُركّب.
أوقات دورات الإنتاج وكفاءة العمالة
تؤثر دورات الإنتاج ومراحل التدخل اليدوي في التكاليف التشغيلية النهائية للمصنع:
- تصنيع النماذج وتجميعها: تتميز دورات تشكيل الرغوة بالسرعة، لكن النماذج تتطلب فترات طويلة لتجفيف المواد اللاصقة عند تصنيع التجميعات المعقدة متعددة الأجزاء. أما حقن نماذج الشمع فيتم بسرعة، ويُعد تجميعها على الأشجار الشمعية ممارسة قياسية.
- تحضير القالب: تواجه عملية الصب بالشمع الاستثماري اختناقًا في مرحلة بناء القشرة. إذ يتطلب غمس أشجار الشمع في المعلقات الخزفية وتطبيق طبقات الملاط الحراري دورات تجفيف متكررة، تستغرق من 24 إلى 72 ساعة لكل دفعة. أما الصب بالرغوة المفقودة فيتجاوز عنق الزجاجة الناتج عن التجفيف تمامًا؛ حيث توضع الرغوة المطلية في رمل مفكك، ثم يُضغط الرمل باستخدام طاولات اهتزاز خلال دقائق.
- إزالة القالب بعد الصب: يتطلب تنظيف شجرة المسبوكات الناتجة عن الصب الاستثماري استخدام أدوات إزالة القوالب الهوائية أو نفاثات المياه أو المعالجة الكيميائية لإزالة القشور الخزفية المتصلبة. أما الأجزاء المصبوبة بالرغوة المفقودة فتُستخرج بسهولة من الرمل الجاف غير المترابط دون الحاجة إلى أي إزالة ميكانيكية للقشرة، مما يقلل العمل اليدوي ووقت إنجاز الإنتاج.
تطبيقات الصب الاستثماري والصب بالرغوة المفقودة حسب القطاع الصناعي
يعتمد فهم الاختلافات العملية بين الصب الاستثماري والصب بالرغوة المفقودة على تحديد الطريقة التي تحقق أعلى عائد على الاستثمار في أرضية المصنع. تنتج كلتا التقنيتين مكونات معدنية معقدة، لكن المتطلبات الميكانيكية واختيارات السبائك ومتطلبات أحجام الدفعات تحدد التطبيقات الصناعية المختلفة لكل منهما.
المجالات التي يتفوق فيها الصب الاستثماري
نعتمد على الصب الاستثماري عندما لا يمكن التنازل عن الدقة وجودة تشطيب السطح والسلامة المعدنية. فمن خلال استخدام نماذج شمعية مغمورة في قشرة خزفية مقاومة للحرارة، تستطيع هذه العملية التعامل مع السبائك المتطلبة والأشكال الهندسية ذات الجدران الرقيقة التي تواجه الطرق الأخرى صعوبة في إنتاجها.
- الفضاء والدفاع: ريش التوربينات، وريش محركات الطائرات النفاثة، ومكونات أنظمة الوقود، وحوامل الهياكل المصنوعة من السبائك الفائقة المقاومة لدرجات الحرارة المرتفعة والتيتانيوم.
- الأجهزة الطبية: الغرسات الطبية الخاصة بجراحة العظام (مفاصل الورك والركبة)، والأدوات الجراحية، ومكونات الأطراف الاصطناعية المصبوبة من الفولاذ المقاوم للصدأ المخصص للاستخدامات الجراحية وسبائك الكوبالت والكروم.
- الطاقة وتوليد الكهرباء: الدفاعات، وفوهات الحراقات، وأجسام الصمامات المصممة لمقاومة التآكل الشديد والضغوط المرتفعة.
- الأسلحة النارية والمكونات الدقيقة: الزنادات، وهياكل الأسلحة، وكتل الإغلاق، والأدوات المتخصصة التي تتطلب دقة أبعاد شبه نهائية مباشرة بعد إخراجها من القالب.
متى يُفضَّل استخدام الصب بالرغوة المفقودة
يتميز الصب بالرغوة المفقودة بفعاليته عند إنتاج الأجزاء الكبيرة والمعقدة التي تحتوي على قنوات داخلية لمرور السوائل، والتي تتطلب عادةً تجميع عدة قطع أو استخدام قوالب رملية معقدة. ونظرًا إلى أن نموذج رغوة البوليسترين القابلة للتمدد يتبخر أثناء صب المعدن داخل قوالب الرمل غير المترابط، فإنه يوفر حرية كاملة من الحاجة إلى زوايا السحب وخطوط الفصل.
- مجموعات نقل الحركة في السيارات: كتل المحركات، ورؤوس الأسطوانات المصنوعة من الألومنيوم، ومشعبات السحب، وأعمدة المرفق التي تتطلب قنوات داخلية معقدة لسائل التبريد.
- المعدات الثقيلة والقطاع البحري: أغلفة المضخات الكبيرة، وأغلفة نواقل الحركة، وعلب التروس الثقيلة، حيث يؤدي الصب دون قلوب إلى خفض الوزن الإجمالي للقطعة وتكاليف العمالة اللازمة للتجميع بشكل كبير.
- السكك الحديدية والنقل: أسطوانات المكابح، وقارنات الوصل المفصلية، ووصلات أنظمة التعليق التي تتطلب هياكل متينة من الحديد الزهر والفولاذ الكربوني.
- الأنابيب ومناولة السوائل: أجسام الصمامات المعقدة، وصنابير إطفاء الحرائق، ووصلات الأنابيب الكبيرة التي تُصب بتصميمات داخلية معقدة لتوجيه التدفق في عملية صب واحدة.
كيفية الاختيار بين الصب بالشمع المفقود والصب بالرغوة المفقودة
إن فهم الاختلافات الرئيسية بين الصب بالشمع المفقود والصب بالرغوة المفقودة يضمن اختيار عملية التصنيع المناسبة لميزانيتك وحجم الإنتاج وأهداف الأداء.
العوامل الرئيسية التي يجب مراعاتها في المشروع
لتحديد ما إذا كان المكوّن الخاص بك يتطلب غلافًا خزفيًا أم قوالب رملية غير مترابطة، قيّم المفاضلات الأساسية التالية:
| عامل التقييم | السبك الاستثماري (الشمع المفقود) | صب الرغوة المفقودة |
|---|---|---|
| التكلفة الأولية للقوالب والأدوات | متوسطة إلى مرتفعة (قوالب معدنية لإنتاج نماذج الشمع) | مرتفعة (قوالب وأدوات لإنتاج نماذج رغوة البوليسترين) |
| تشطيب السطح | Ra 1.6 - 3.2 ميكرومتر (سطح أملس يتطلب الحد الأدنى من المعالجة التحضيرية) | Ra 6.3 - 12.5 ميكرومتر (يعكس ملمس حبيبات الرغوة) |
| تحمل الأبعاد | دقة عالية جدًا (±0.1 مم إلى ±0.2 مم) | دقة متوسطة إلى عالية (±0.3 مم إلى ±0.5 مم) |
| مرونة السبائك | تقريبًا جميع المعادن (الفولاذ السبائكي والسبائك الفائقة) | بشكل أساسي الحديد الزهر والألومنيوم والفولاذ العادي |
| القلوب الداخلية | يتطلب قلوبًا قابلة للذوبان أو خزفية | بدون قلب؛ يتم التحكم في الشكل الداخلي باستخدام هندسة رغوية معقدة |
| حدود سُمك الجدار | جدران فائقة الرقة بسُمك يصل إلى 1.5 مم | عادةً 3 مم أو أكثر لتجنب انهيار الرغوة |
متى يتم اختيار الصب الاستثماري
اختر السباكة الدقيقة بالشمع المفقود عندما يكون شكل القطعة ونقاء المعدن والدقة البُعدية العالية أمورًا لا تقبل المساومة. تُعد هذه الطريقة مثالية لما يلي:
- السبائك التي تتطلب مواصفات دقيقة: صب السبائك ذات درجات الحرارة العالية، أو أنواع الفولاذ المقاوم للصدأ، أو أنواع الفولاذ المعقدة التي لا يمكن فيها تحمّل العيوب الغازية الناتجة عن تبخر الرغوة. نستخدم هذه الطريقة بانتظام في منشآتنا صب سبائك الصلب الاستثمارية المخصصة لإنتاج مكونات نظيفة وعالية الجودة وسليمة من العيوب.
- الدقة القريبة من الشكل النهائي: المشروعات التي تتطلب الحد الأدنى من عمليات التشغيل الآلي الإضافية على أسطح التثبيت، ومجاري حلقات منع التسرب (O-ring)، والمناطق ذات التفاصيل الدقيقة.
- الجدران الرقيقة والتفاصيل المعقدة: القطع التي تتميز بريش رقيقة أو حواف حادة أو تفاصيل دقيقة للغاية يستحيل ملؤها باستخدام قوالب رغوية أكثر سُمكًا.
- عمليات الإنتاج منخفضة إلى متوسطة الكميات: التطبيقات التي تجعل فيها التكلفة الأولية المنخفضة نسبيًا لتجهيز قوالب الشمع عمليةَ إعداد النماذج الأولية أو تنفيذ طلبات الدفعات الصغيرة خيارًا اقتصاديًا عمليًا.
متى تختار السباكة بالرغوة المفقودة
اختر السباكة باستخدام الرغوة المفقودة عندما تكون الممرات الداخلية وحجم الإنتاج أهم من الحاجة إلى أسطح فائقة النعومة كالمرآة. وتُعد هذه العملية الأنسب لما يلي:
- الهياكل المعقدة الخالية من القلوب الرملية: المكونات الكبيرة مثل كتل المحركات، ومجمعات الأنابيب، وأغلفة المضخات، التي قد تتطلب لولا ذلك استخدام عدة قلوب رملية داخلية أو تجميعات متعددة الأجزاء.
- متطلبات انعدام زوايا السحب: الأشكال الهندسية التي تستفيد من زوايا سحب تساوي صفرًا، مما يسمح بتصميم عناصر منشورية دون إضافة أي تضييق تدريجي.
- إنتاج كميات كبيرة من الحديد الزهر الرمادي والحديد الزهر المطيل: قطع غيار السيارات والمعدات الزراعية والمعدات الثقيلة التي تُنتج بكميات كبيرة، حيث يمكن أتمتة تجميع النماذج بالكامل.
- تقليل الوزن من خلال التكامل: دمج التجميعات الملحومة متعددة الأجزاء في قطعة مصبوبة واحدة باستخدام مجموعة من نماذج رغوة البوليسترين المصبوبة والمغموسة في طلاء مقاوم للحرارة.
المراجع
- معهد الصب الاستثماري - بناء القشرة في الصب الاستثماري ↩
- ويكيبيديا - السباكة باستخدام الرغوة المفقودة ↩
- وزارة الإيرادات بولاية واشنطن - السباكة بالشمع المفقود (وصف العملية) ↩
- تشحيم الآلات - نظرة عامة على الصب الاستثماري ↩
- NIST SP 960-11 - مشكلات القياس البُعدي المرتبطة بسباكة المعادن (ملف PDF) ↩