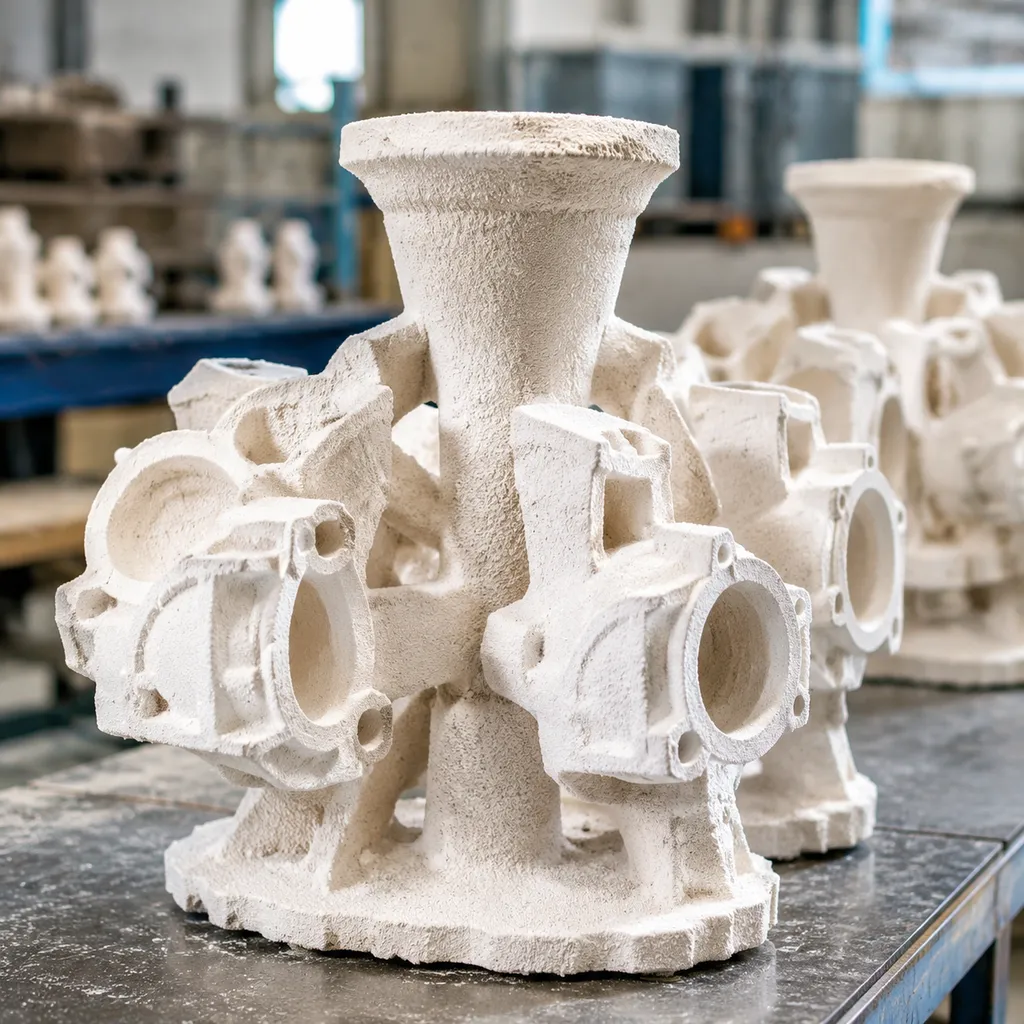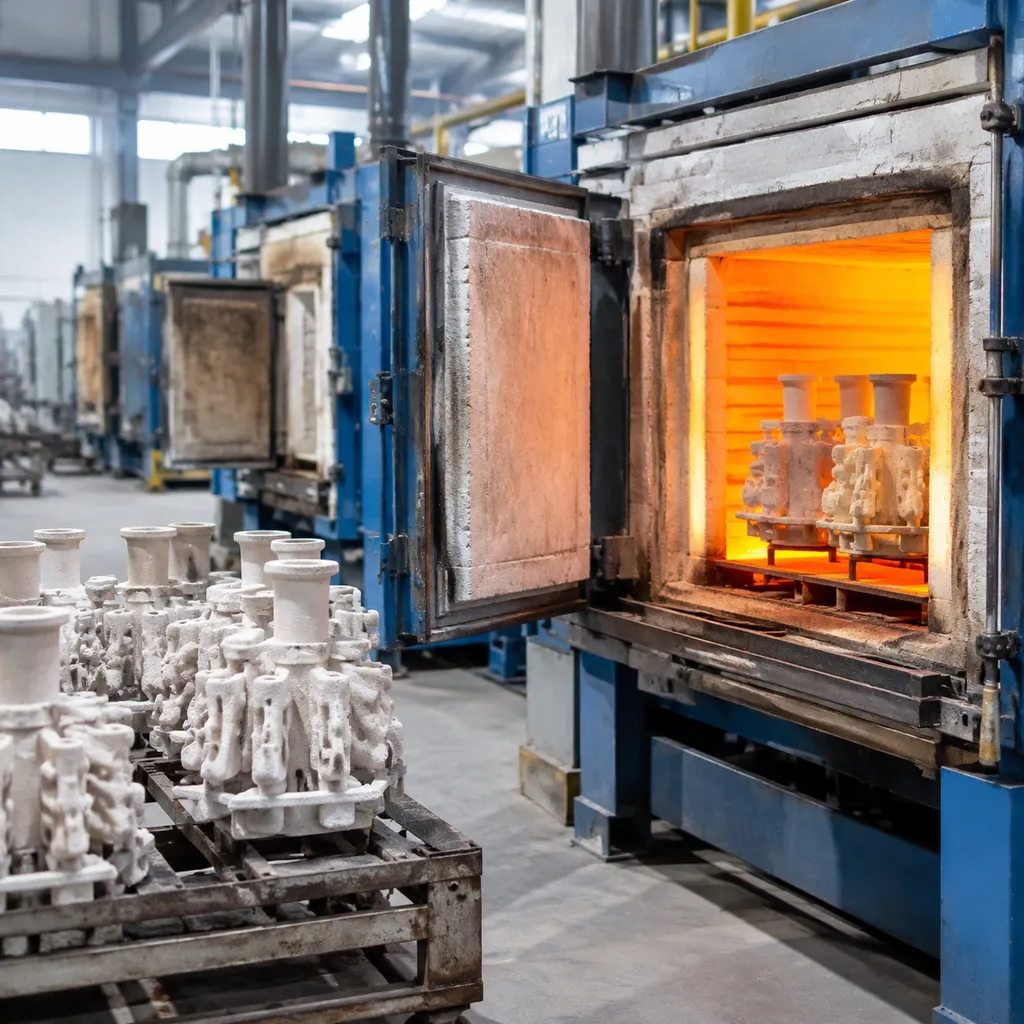
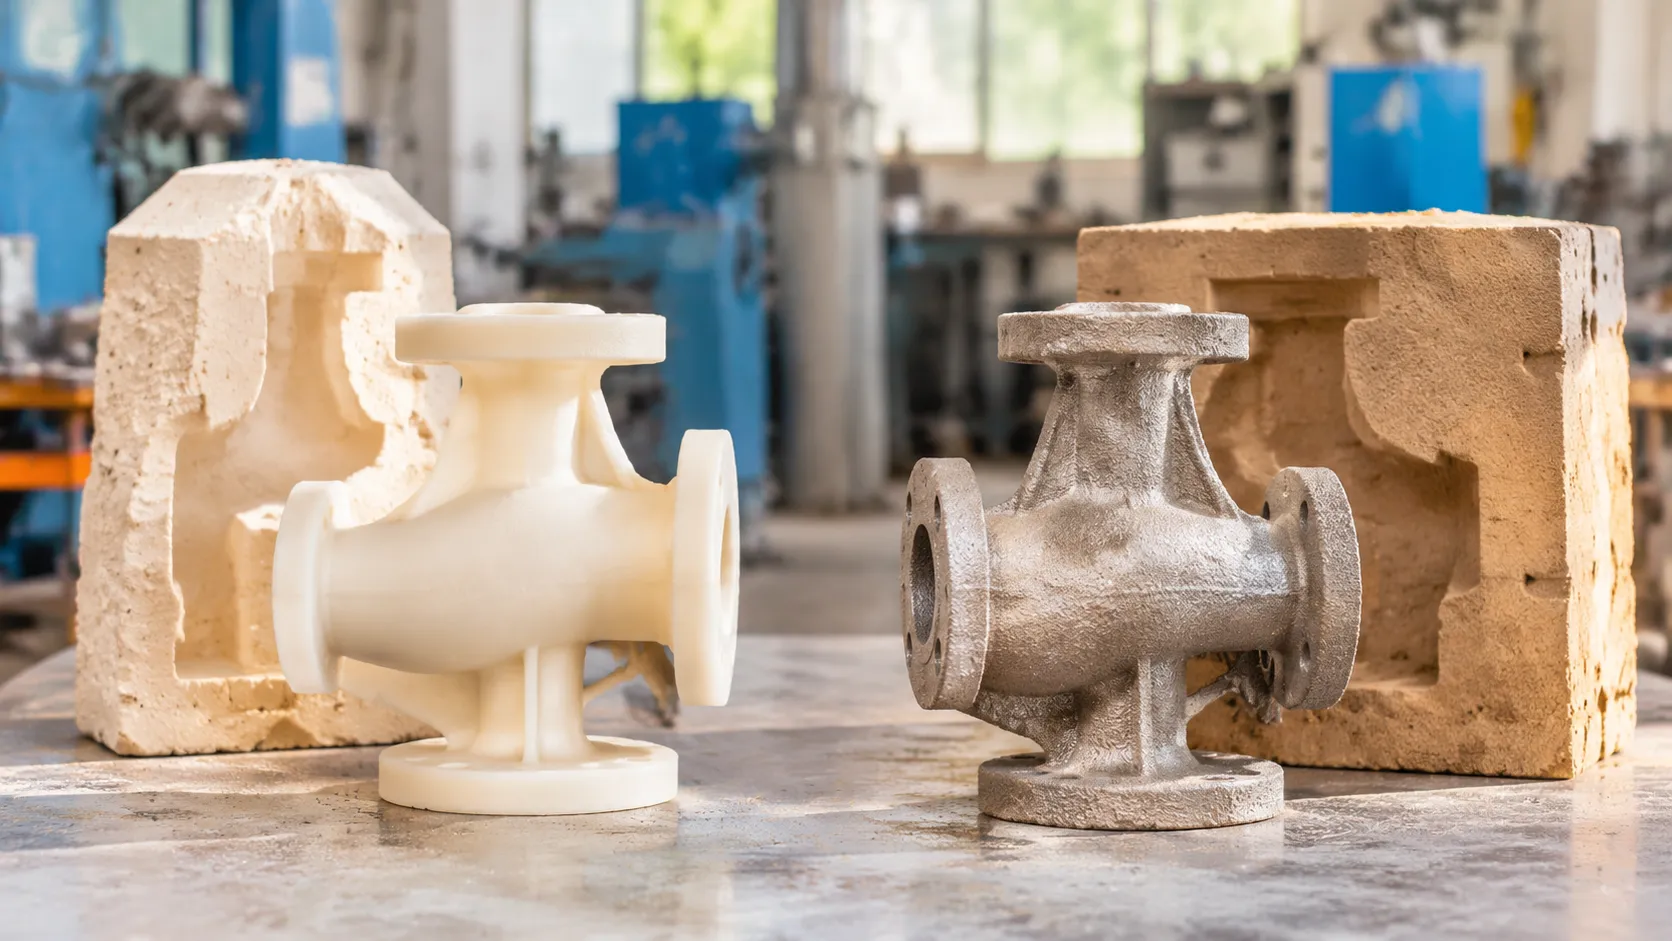
Dei avgjerande skilnadene mellom investeringsstøyping og tapt skum-støyping tek utgangspunkt i mønsteret og forma: forma voksmodellar inne i eit keramisk skall kontra eit polystyrenskummønster halde på plass i former av ubunden sand under eit gjennomtrengeleg eldfast belegg. Investeringsstøyping gir vanlegvis betre dimensjonsnøyaktigheit, overflatefinish og eit breiare utval av legeringar, medan tapt skum-støyping eignar seg betre for store geometriske former utan kjerner og produksjon i store volum av jern eller aluminium.
Skilnader mellom investeringsstøyping og tapt skum-støyping – ei oversikt
Valet av optimal støypemetode avgjer produksjonstempoet, presisjonen til delane og dei langsiktige komponentkostnadene. Både investeringsstøyping og tapt skum-støyping høyrer til familien av støypemetodar med forbruksmønster. Det inneber at kvar støypesyklus brukar eitt enkelt mønster for å produsere éin ferdig komponent. Trass i dette felles grunnlaget skil dei operative mekanismane, eigenskapane til formene og dei metallurgiske åtferdsmåtane seg vesentleg frå kvarandre. Ved å forstå dei viktigaste skilnadene mellom investeringsstøyping og tapt skum-støyping kan du sikre at designintensjonen din samsvarar perfekt med utføringa på fabrikkgolvet.
Kva er investeringsstøyping (tapt voks-støyping)?
Presisjonsstøyping, vanlegvis kjend som tapt-voks-metoden, er ein svært nøyaktig produksjonsmetode utvikla for komplekse metallkomponentar med strenge toleransekrav.
- Mønsteroppretting: Verktøy sprøyter inn offer-voks for å lage dimensjonsstabile voksmodellar, som blir samla på eit sentralt innløpssystem (voksstre).
- Skalbygging: Monteringa blir gjentekne gonger dyppa i ein flytande keramisk masse og strødd med eldfaste korn for å byggje opp eit stivt keramisk skall.
- De-vaske: Dampautoklavsmelting smeltar og drenerer ut voksen, slik at det står att eit heilt holt og hardt formholrom.
- Helning: Etter at det keramiske skalet er brent ved høg temperatur for å fjerne attverande fukt, blir smelta metall helt direkte inn i den hole forma.
Kva er skumstøyping med tapt skum?
Skumstøyping med tapt skum (fordampingsmønsterstøyping) byggjer på ein ekspanderbar polystyrenskummønster som blir verande inne i forma under støypinga, i staden for å bli fjerna på førehand.
- Mønstermontering: Polystyrenkuler blir blåste inn i ei form og ekspanderte ved hjelp av damp. Kompliserte delar kan formast på førehand og limast saman utan dei vanlege avgrensingane knytte til slippvinklar.
- Eldfast belegg: Skumklynga blir dekt med eit gjennomtrengjeleg eldfast belegg for å halde på den strukturelle forma og leggje til rette for at gass kan sleppast ut under støypinga.
- Sandkomprimering: Den tørre mønsterklynga blir plassert i ei open støypekasse og omgjeven av laus, former av ubunden sand, som blir komprimert ved hjelp av vibrasjonar langs fleire aksar.
- Termisk fortrenging: Når smelta metall blir helt direkte på skummet, fordampar polystyrenet umiddelbart. Dermed kan det flytande metallet fylle den nøyaktige geometrien som det forsvinnande skummet etterlèt seg.
Skumstøyping med tapt skum er ideell for komplekse støypekomponentar med krevjande innvendige kanalar, som motorblokker, pumpehus og maritimt utstyr, der geometri utan slippvinklar og utan kjerner reduserer dei endelege produksjonskostnadene.
Samanlikning av dei grunnleggjande arbeidsprinsippa
Det grunnleggjande skiljet ligg i om formhola er hol før støypinga, eller om ho blir fysisk fortrengd under hellinga.
| Prosesseigenskap | Investeringstøyping (Tapt voks) | Tapt skum-støyping (fordampande modell) |
|---|---|---|
| Modellmateriale | Injisert offerande voks | Støypt ekspanderbar polystyren (EPS) |
| Formmateriale | Høgfast, smelta keramisk skall | Tørt, komprimert former av ubunden sand |
| Fjerning av modellen | Avvaksing i autoklav før helling | Fordampa ved kontakt med det innstrøymande smelta metallet |
| Innvendige kjerner | Krev løyselege kjerner eller keramiske kjerner | Utan kjerner; innkapsla i modellmontasjen |
| Tilstand i formhola | Førevakuert, holt, varmt keramisk skal | Fast skumklynge som blir fortrengd dynamisk |
| Overflatepresisjon | Overlegen (Ra 1,6–Ra 3,2 µm) | Moderat (Ra 6,3–Ra 12,5 µm) |
- Danning av holrom: Presisjonsstøyping baserer seg på eit reint, tomt keramisk kammer, noko som reduserer intern gassutvikling betydeleg. Skumstøyping er avhengig av dynamisk termisk nedbryting og krev kontrollert permeabilitet, slik at gassane frå det fordampande skummet kan sleppe ut utan å skape defektar i den størknande legeringa.
- Verktøy og geometri: Presisjonsstøyping gir den høgaste dimensjonelle konsistensen og den glattaste overflata for kritiske komponentar, medan skumstøyping gir stor designfridom for samansette konstruksjonar utan delingslinjer.
Viktige prosessforskjellar: Frå mønster til støyping
For å forstå dei praktiske forskjellane mellom presisjonsstøyping og skumstøyping må ein sjå på tre operasjonelle fasar: korleis mønsteret blir laga, korleis forma blir bygd opp, og korleis mønsteret blir fjerna for å gi plass til smelta metall. Sjølv om begge høyrer til familien av støypeprosessar med eingongsmønster, er utføringa i verkstaden grunnleggjande ulik.
Mønstermateriale: Ekspanderbar polystyren kontra forma voks
Valet av verktøy og materiale for det opphavlege mønsteret avgjer alt frå overflatestruktur til dimensjonelle eigenskapar:
- Presisjonsstøyping (forma voks): Vi sprøytar spesialutvikla industriell voks inn i presisjonsmaskinerte aluminiumsformer for å produsere slitesterke voksmodellar. Voksen har ei svært tett, ikkje-porøs overflate som attgjev skarpe hjørne, fin tekst og mikrodeltal nøyaktig, utan nokon overflatestruktur.
- Skumstøyping (ekspanderbar polystyren): Vi førekspanderer polystyrenkuler (EPS), sprøytar dei inn i eit aluminiumsverktøy og smeltar dei saman ved hjelp av dampvarme. Sjølv om eit polystyrenskummønster er stivt, lett og kostnadseffektivt for store, komplekse konstruksjonar, etterlèt den samansmelta kule strukturen ein karakteristisk kulestruktur på den ferdigstøypte overflata.
| Eigenskap | Mønster av forma voks | Skummønster av ekspanderbar polystyren (EPS) |
|---|---|---|
| Materialtettheit | Høg, ikkje-cellulær | Låg, celleforma perlestruktur |
| Mønstersamansetjing | Manuell eller robotisert varmesveising | Liming med smeltelim |
| Handteringsstivleik | Sensitiv for endringar i omgivnadstemperaturen | Stiv, slagfast og lett |
| Syklustid for verktøyproduksjon | Moderate sprøytestøypsyklusar | Raske damp-ekspansjonssyklusar |
Formproduksjon: Ubunde sand samanlikna med keramisk skal
Formproduksjonsfasen viser dei største skilnadene når det gjeld handtering, utstyr og strukturell støtte:
- Ubundne sandformer (tapt skum): Vi påfører ei gjennomtrengeleg eldfast belegg oppslemming direkte på skummodellen og lèt henne tørke grundig. Den belagde klynga blir hengd opp i ein formkasse, fylt med rein, tørr silikasand utan kjemiske bindemiddel, og utsett for vibrasjonar i fleire retningar. Vibrasjonsbordet pakkar den ubundne sanden tett inn i alle ytre holrom og indre passasjar, slik at modellen blir halden på plass utelukkande gjennom mekanisk komprimering.
- Keramisk skal (presisjonsstøyperiprosess): Voksklynga blir gjentekne gonger dyppa i ei høgkvalitets oppslemming av kolloidal silika, strødd med gradert eldfast støypemateriale (zirkon eller smelta silika) og tørka under streng kontroll av luftfukta. Ved å gjenta denne prosessen blir det danna eit robust, sjølvberande keramisk skall som toler ekstreme metalltemperaturar utan behov for ytre støtteformkassar.[1] Vi optimaliserer kontinuerleg vår keramisk skall-investeringstøyping prosess for å sikre at skalet ikkje blir deformert, sjølv ved komplekse geometriske former.
Fjerning av modell: Termisk fordamping samanlikna med avvoksing i autoklav
Korleis og når modellen blir fjerna frå forma, påverkar direkte kontrollen av støypefeil, metallurgisk reinleik og syklustider:
- Avvoksing i autoklav (presisjonsstøyperi): Fjerning av mønsteret skjer før hellinga. Vi lastar dei grøne keramiske skalformene inn i ein høgtrykksdampautoklav, der rask varmeoverføring smeltar ut opptil 95 % av vokset på få minutt utan å sprekke skalforma. Forma blir deretter brend ved høge temperaturar (vanlegvis 900 °C–1100 °C) for å brenne bort restar av voks og førehandsvarme holrommet – eit steg som er omtalt i oversikta vår. utbrenningssyklus ved investeringsstøyping Denne klassiske investeringstøyping tapte voksprosess sikrar at smelta legering blir helt inn i eit reint, tomt og førehandsoppvarma holrom, noko som eliminerer gassdefektar.[3]
- Termisk fordamping (støyping med tapt skumplast): Fjerning av mønsteret skjer samtidig med hellinga. Skummønsteret blir verande i den tørre sandforma. Når smelta metall kjem i kontakt med skummet, fører den ekstreme varmen til momentan pyrolyse og termisk fordamping.[2] Det stigande metallet erstattar det forsvinnande skummet i sanntid, medan gassar frå forbrenninga av polymeren slepp ut gjennom det tynne eldfaste belegget og inn i den lause sanden. Det er avgjerande å kontrollere det metallostatiske trykket og støypehastigheita for å hindre at gass blir fanga i metallet og for å unngå defektar som følgje av karbonopptak.
Dimensjonsnøyaktigheit og overflatekvalitet
Når ein vurderer skilnadene mellom presisjonsstøyping og støyping med tapt skumplast, er det ofte overflatekvaliteten og dimensjonskontrollen som avgjer den endelege produksjonsmetoden. Begge metodane produserer komponentar som ligg nær den endelege forma, men skilnader i verktøymateriale, mønstermateriale og formdynamikk gir ulike fysiske eigenskapar.
Moglegheiter for overflatefinish og tekstur
Mønstermaterialet formar direkte den ytre overflata på den støypte delen:
- Investeringstøping: Vi sprøytar inn flytande voksmodellar i polerte metallformer og dekkjer dei deretter med høgkvalitets flytande slam og finkorna eldfast strømateriale for å danne ei tett keramisk skall. Dette gir ei eksepsjonelt glatt, spegelliknande overflate med ein ruheitsverdi på mellom Ra 1,6 og 3,2 µm (63–125 µin) – det same intervallet som vi dokumenterer i investeringkasteoverflata merknader.[4]
- Tapt skum-støping: Den støypte polystyrenskummønster består av ekspanderte skumkuler. Sjølv etter påføring av eit permeabelt eldfast belegg, blir dei mikroskopiske saumlinjene mellom skumkulene overførte til metallet, noko som skaper ei overflatestruktur med "appelsinhud"-preg og ein ruheitsprofil på rundt Ra 6,3 til 12,5 µm (250–500 µin).
| Måleparameter | Investeringstøyping | Lost Foam-støyping |
|---|---|---|
| Typisk overflateruheit | Ra 1,6–3,2 µm (63–125 µin) | Ra 6,3–12,5 µm (250–500 µin) |
| Overflatestruktur | Glatt, einsarta, satenglensande | Teksturert, overføring av perlemønster |
| Definisjon av fine detaljar | Svært skarp tekst, gjengar og rifler | Avrunda kantar, moderat detaljnivå |
| Kosmetisk eigna som støyp | Klar for galvanisering, polering eller direkte framvising | Krev sandblåsing, sliping eller overflatebehandling |
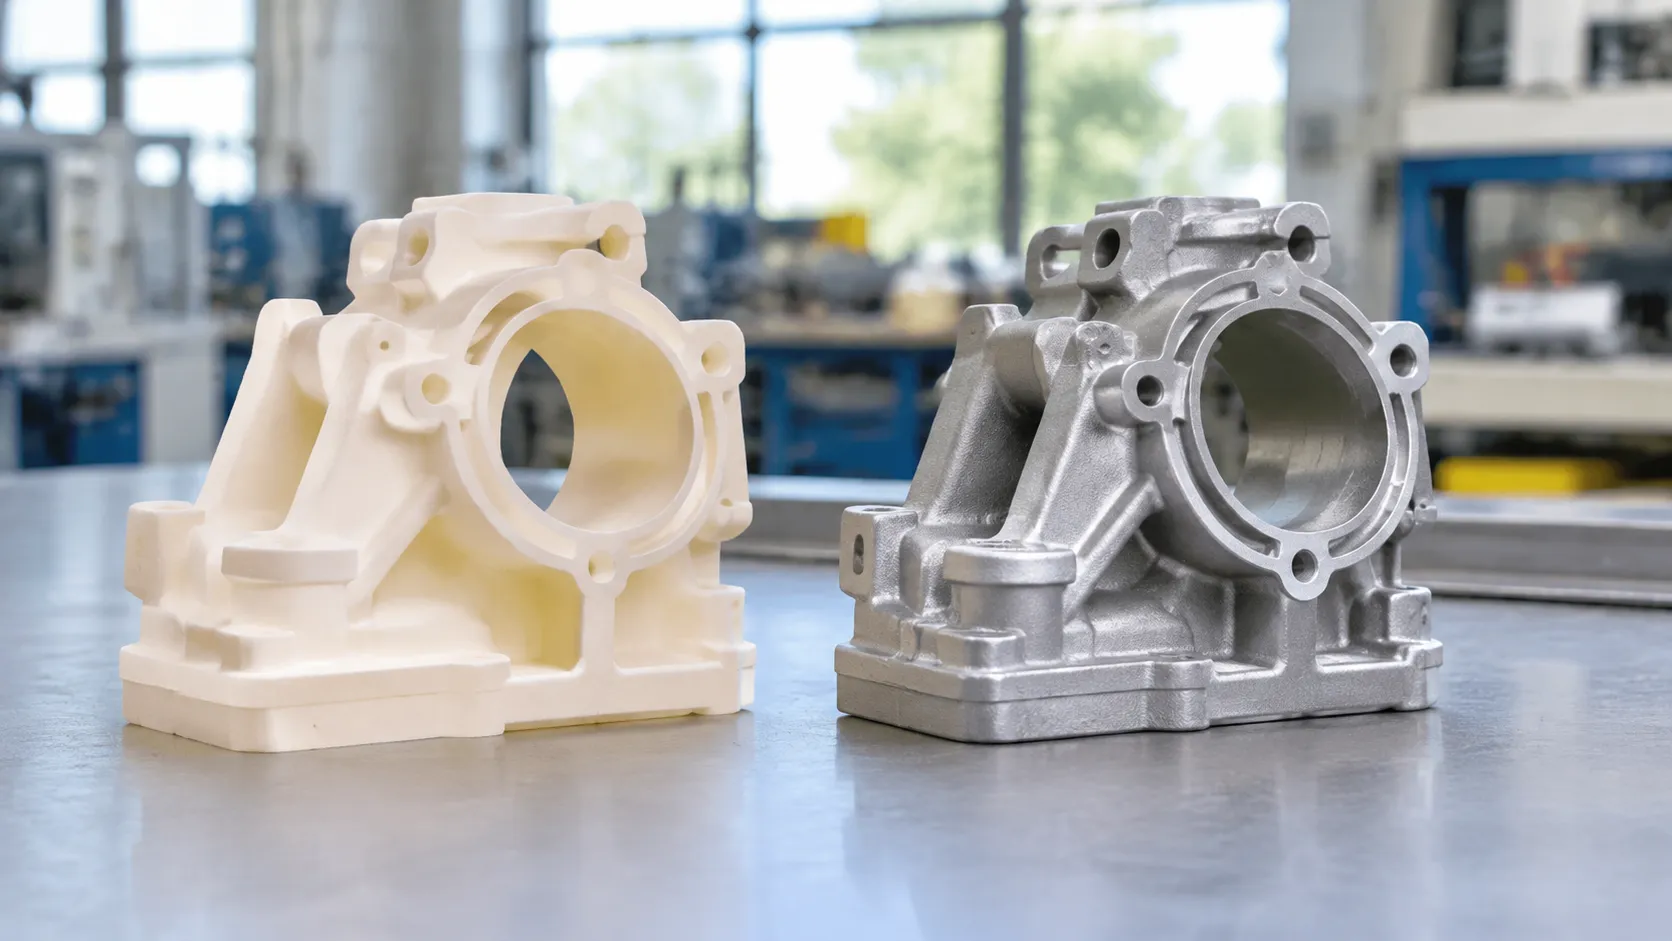
Toleransepresisjon og repeterbarheit
De grunnleggjande skilnadene mellom presisjonsstøyyping og tapt skum-støyyping blir tydelege når det gjeld toleransejamnleik:
- Investeringstøping: Det stive keramiske skalet held dimensjonsstabiliteten høg sjølv ved høge smeltetemperaturar. Vi siktar vanlegvis mot lineære toleransar innanfor ISO 8062 CT4 til CT6 som toleranseintervall for presise presisjonsstøyptingar, der kritiske detaljar ofte blir haldne nær ±0,1 mm (±0,004 tommar), avhengig av geometrien og legeringa.[5]
- Tapt skum-støping: Støtta på innsida former av ubunden sand og komprimert ved vibrasjon kan skummet bøye seg, bli pressa saman eller endre forma litt under påføring av belegg og fylling av sand. Typiske lineære toleransar er grovare – ofte oppgjevne rundt ISO 8062 CT6 til CT8 – der mange mellomstore delar har toleransar på rundt ±0,3 mm til ±0,5 mm før maskinering.[2]
Krav til sekundær maskinering
Vi er profesjonelle leverandørar av presisjonsstøyyping og CNC-maskinering, og vi arbeider alltid for å redusere syklustida ved å avgrense etterfølgjande operasjonar etter støyping:
- Moglegheiter for nær-netto-form: Presisjonsstøyyping eliminerer ofte behovet for sekundær fresing, boring eller profilering. Kritiske monteringsflater, gjennomgåande hol og delikate konturar kjem ofte ut av skalet innanfor dei endelege tekniske toleransegrensene.
- Maskineringsmarginar: Delar laga med tapt skum-støyyping krev vanlegvis eit maskineringstillegg på 1,5 mm til 3,0 mm på tetningsflater, lagertappar og tronge samanpassingsområde for å fjerne restar og oksidlag frå skummet og korrigere dimensjonane.
- Intern bearbeiding: For komponentar med strenge toleransekrav som krev saumlaus overgang frå støyping til endeleg montering, balanserer prosjekt som nyttar vår teneste for spesialtilpassa messingstøyyping med presisjonsmaskinering eller høgpresise aluminium-investeringsstøping program presisjonen i støypinga med fleirakse CNC-etterbehandling.
Geometrisk fridom innan investering og tapt-skumm-støyping
Når vi vurderer det skilnadene mellom investeringsstøyping og tapt skum-støyping, er geometriske moglegheiter ofte den avgjerande faktoren. Begge metodane omgår dei tradisjonelle avgrensingane ved vanleg sandstøyping, men dei løyser geometriske utfordringar på grunnleggjande ulike måtar. Som leverandørar av profesjonelle tenester innan presisjonsstøyping og CNC-maskinering hjelper vi ingeniørar med å finne ein god balanse mellom kompleksiteten i innvendige kanalar, dimensjonsavgrensingar og veggtjukkleik for å velje den rette metoden for komponentane deira.
Kjernefri støyping kontra keramiske kjernar
Handteringa av holrom og innvendige underskjeringsgeometriar utgjer eit viktig skilje mellom dei to prosessane:
- Skumstøyping (støyping utan kjerner): Har polystyrenskummønster vert forma i modulære seksjonar og limte saman. Sidan ubunde sand flyt fritt inn i alle innvendige holrom og vert pakka saman gjennom vibrasjon, krev prosessen ingen separate sandkjerner, kjerneavtrykk eller bindemiddel. Dette gjer metoden ideell for komplekse, samankopla innvendige kanalar, til dømes i sylinderhovud og væskefordelarar for bilar.
- Presisjonsstøyping (keramiske kjerner): Medan standard voksmodellar handterer høg kompleksitet på utsida, krev holrom innvendig førehandsforma keramiske kjerner eller løyselege voksinnlegg. Desse kjernene vert plasserte inne i forma for voksinjeksjon, dekte med voks og seinare løyste opp eller fjerna ved kjemisk utvasking etter støypinga. Denne metoden gir eksepsjonell innvendig presisjon for komplekse delar, til dømes turbinblad for høge temperaturar og spesialiserte nøyaktige investeringsstøpte delar.
Slippvinklar og delingslinjer
Reglane for verktøydesign skil seg vesentleg mellom skum og voks, noko som påverkar den endelege profilen til delen direkte:
- Null slippvinkel: Skumstøyping tillèt slippvinklar på null grader over heile delen, fordi mønsteret vert verande i forma til det fordampar under støypinga. Voksmønster må derimot mekanisk løysast ut frå verktøyformer av aluminium eller stål, noko som krev standard slippvinklar på 0,5° til 1,5° på vertikale vegger. Å forstå desse avgrensingane i verktøydesignet liknar på å vurdere fordelar og ulemper ved design av støypeformer i stål i den tidlege produktutviklingsfasen.
- Eliminering av delingslinjer: Sidan presisjonsstøyping krev at eit voksmønster vert trekt ut av eit stivt verktøy, oppstår det ei delingslinje som må pussast eller jamnast ut før påføring av slurribelegg. Skummønster har òg synlege spor frå verktøyet som vert brukt til å lage skumforma, men komplekse samansetjingar vert bygde ved å lime saman fleire skumsegment. Dette gjer det mogleg å flytte delingslinjene bort frå kritiske tetningsflater.
Avgrensingar for delstorleik og veggtjukkleik
Veggtjukkleik og den samla storleiken på komponenten viser tydelege skilnader mellom presisjonsstøyping og skumstøyping:
| Designparameter | Investeringstøyping | Lost Foam-støyping |
|---|---|---|
| Minimum veggtjukkleik | 1,0 mm–1,5 mm (0,040"–0,060") | 3,0 mm–4,0 mm (0,120"–0,160") |
| Optimal delvekt | Gram opptil 50 kg (typisk) | 5 kg til fleire hundre kg |
| Påliteleg fylling av tynnvegga delar | Svært god; varm keramisk skall hindrar for tidleg avkjøling | Moderat; tynne veggar medfører risiko for ufullstendig fordamping av skummet |
| Skalerbarheit for store komponentar | Avgrensa av vekta og skjørleiken til skalet, samt storleiken på dyppetankane | Høg; berre avgrensa av storleiken på sandforma og komprimeringsbordet |
For små, lette delar med tynne veggar og knivskarpe detaljar er presisjonsstøyyping framleis den beste metoden for å produsere delar som ligg nær den endelege forma.[4] For store, svært integrerte støypekomponentar med fleire gjennomløp, der samanslåing av separate komponentar til éi enkelt støypeeining reduserer behovet for vidare maskinering, gir tapt-skum-støyyping større fridom i utforminga.
Materialkompatibilitet og metallurgisk kvalitet
Den metallurgiske integriteten til ein ferdig komponent blir i stor grad påverka av korleis formhola blir danna og fylte. Når ein undersøkjer skilnadene mellom presisjonsstøyyping og tapt-skum-støyyping, avgjer måten mønstermateriala reagerer med det smelta metallet på, kva legeringar som kan veljast, den indre reinleiken og risikoen for defektar.
Kompatibilitet med metall og legeringar
- Investeringstøping: Denne metoden gir praktisk talt uavgrensa metallurgisk fridom. Sidan voksmønstra blir fullstendig fjerna før det smelta metallet blir ført inn i det førehandsoppvarma keramiske skalet, oppstår det ingen kjemisk reaksjon mellom mønsteret og smelta.[3] Metoden fungerer utmerkt med rustfritt stål, verktøystål, aluminium, messing og til og med krevjande nikkel- og koboltbaserte bruksområde med krevjande superlegeringar.
- Tapt skum-støping: Denne prosessen eignar seg først og fremst for støypejern (grått og duktilt) og aluminiumslegeringar. Støyping av lågkarbonstål eller reaktive legeringar byr på store metallurgiske utfordringar. Når det smelta metallet fordampar polystyrenskummønsteret under støypinga, skjer det ofte karbonopptak, noko som endrar den kjemiske samansetjinga og reduserer korrosjonsmotstanden i følsame stålkvalitetar. Valet av rett prosess følgjer ofte dei same kriteria som er omtalte i artikkelen vår om beste metallet for støping retningslinjene.
Risiko for gassporøsitet og støypefeil
Den viktigaste metallurgiske risikoen ved støyping med tapt skumform kjem av den termiske nedbrytinga av mønsteret under sjølve støypeprosessen.
| Defektparameter | Investeringstøyping (Tapt voks) | Lost Foam-støyping |
|---|---|---|
| Tilstanden i holrommet under støyping | Fullstendig hol, førehandsoppvarma keramisk skal | Fast polystyrenskum inne i ubundne sandformer |
| Risiko for innestengd gass | Svært låg; gassane slepp fritt ut gjennom det gjennomtrengelege skalet | Auka; rask nedbryting av skummet skaper store mengder gass |
| Potensial for karbondefektar | Ingen; mønsteret vert fjerna under avvoksing i autoklav | Moderat til høg; risiko for glinsande karbondefektar og faldar |
| Innvendig reinleik | Overlegen metallurgisk tettleik og mikrostrukturell reinleik | Krev streng vakuumkontroll og korrekt permeabilitet i det eldfaste belegget |
Ved støyping med tapt skumform vil flytande skumrestar og gassar som ikkje kan sleppe ut gjennom det gjennomtrengelege eldfaste belegget og inn i den tørre sanden, bli fanga i den størknande fronten. Dette fører til porøsitet eller ufullstendig fylling. Presisjonsstøypting unngår dette ved å bruke eit tomt, førehandsoppvarma skal, noko som sikrar langt reinare kornstrukturar og betre trykktettleik.
Miljøpåverknad og utslepp
Begge metodane genererer ulike typar støypeutslepp og avfallsstraumar:
- Utsleppsprofil: Presisjonsstøypting genererer hovudsakleg utslepp under utbrenningssyklusen, der små mengder voksrestar vert brende bort i omnar før støyping. I motsetnad til dette frigjer støyping med tapt skumform pyrolytiske avgassar (styren, benzen og karbonmonoksid) under støypinga medan det flytande metallet treff skummet. Dette krev avtrekkshetter med høg effektivitet og termiske oksidasjonsanlegg for å fange opp flyktige organiske sambindingar (VOC-ar).
- Sand- og materialgjenvinning: Tapt skum har ein miljøfordel når det gjeld sandgjenvinning. Sidan prosessen nyttar ubundne sandformer utan kjemiske bindemiddel, kan støypjeri ofte kjøle ned, fjerne støv frå og bruke om att ein stor del av sanden (vanlegvis over 90 % i velfungerande gjenvinningssystem). Presisjonsstøypting genererer fast keramisk skallavfall etter at støypestykket er teke ut, noko som er vanskelegare å gjenvinne og som vanlegvis endar i marknader for sekundære tilslagsmateriale eller på deponi. Voks blir derimot regelmessig gjenvunne og rekondisjonerte som ein del av presisjonsstøytingsprosessen.
Kostnadsanalyse: Verktøy, produksjon og volum
For å vurdere dei økonomiske skilnadene mellom presisjonsstøypting og støyping med tapt skum må ein sjå utover den reine metallprisen. Verktøykostnader, batchstorleikar og arbeidskraftfordeling avgjer kva prosess som gir den lågaste kostnaden per del.
Innleiande verktøy- og formkostnader
Innleiande verktøykostnader utgjer eit viktig skilje mellom dei to prosessane:
- Verktøy for tapt skum: Modellane krev maskinerte aluminiumsverktøy utstyrte med dampkanalar og utstøytingspinnar for å ekspandere polystyrenkuler. Desse skuminjeksjonsverktøya med fleire holrom krev større innleiande investeringar i konstruksjon og utvikling, og er ofte vesentleg dyrare enn standard formar for vokssprøyting (vanlegvis eit pristillegg på fleire titals prosent, avhengig av prosjektet).
- Verktøy for presisjonsstøypting: Voksmodellar blir produserte i enkle aluminiumsformar utan behov for dampinjeksjonsmekanismar. For prototypar eller pilotproduksjon reduserer vi dei innleiande utviklingskostnadene gjennom dedikerte rask prototyping og verktøytenester for lågvolumsproduksjon, ved å omgå behovet for harde stål- eller aluminiumsverktøy heilt ved hjelp av 3D-printa modellar.
| Kostnadselement | Investeringstøyping | Lost Foam-støyping |
|---|---|---|
| Verktøykompleksitet | Moderat (enkle voksformar) | Høg (ventilerte formar med dampassistanse) |
| Innleiande verktøykostnad | Moderat til høg | Høg til svært høg |
| Kostnader for forbruksmateriell | Høg (keramiske slammar, bindemiddel) | Låg (gjenbrukbar, ubunden silikasand) |
| Opprydding etter maskinering | Minimal (nær nettform) | Låg til moderat (nær nettform) |
Produksjonsøkonomi ved høgt og lågt produksjonsvolum
Ordrevolumet påverkar i stor grad den økonomiske lønsemda til kvar metode:
- Låge til middels produksjonsvolum (1 til 5 000 einingar): Presisjonsstøyping med tapt voks har ein fordel. Enklare verktøy for voksforming tener raskare inn kostnadene ved kortare produksjonsseriar, noko som hindrar at verktøyslit aukar einingsprisen. Ved arbeid med høgverdilegeringar kan ei gjennomgåing av fordelane, kvalitetane og kostnadene ved vår prosess for presisjonsstøyping av rustfritt stål avdekkje tydelege innsparingar ved små produksjonsseriar, der fleksibilitet i oppsettet er viktigast.
- Høge produksjonsvolum (10 000+ einingar): Støyping med tapt skum dominerer ved store produksjonsseriar av komplekse delar som motorblokker og pumpehus. Når dei kostbare skumverktøya først er nedbetalte, fell produksjonskostnadene betydeleg fordi ubunden sand ikkje krev dyre bindemiddel, og skummønster kostar mindre per eining å produsere enn spesialtilpassa støypevoks.
Syklustider og arbeidseffektivitet
Produksjonssyklusar og manuelle arbeidsoperasjonar påverkar dei endelege indirekte fabrikkostnadene:
- Oppretting og montering av mønster: Formingssyklusane for skum går raskt, men mønstera krev lang tørketid for limet ved bygging av komplekse samansetjingar med fleire delar. Injeksjon av voksmønster går raskt, og montering på støypetre er standard praksis.
- Forma forberedelse: Presisjonsstøyping med tapt voks er avgrensa av skalbyggingsfasen. Dypping av vokstre i keramiske slamblandingar og påføring av eldfast strømateriale krev gjentekne tørkesyklusar og tek 24 til 72 timar per parti. Støyping med tapt skum går heilt utanom denne tørkeflaskahalsen: Det belagde skummet blir plassert i laus sand, som blir komprimert ved hjelp av vibrasjonsbord på få minutt.
- Utslaging etter støyping: Reingjering av eit støypetre frå presisjonsstøyping krev pneumatiske utslagingsverktøy, vassstrålar eller kjemisk utvasking for å fjerne dei herdna keramiske skalformene. Delar frå støyping med tapt skum kan enkelt takast ut av tørr, ubunden sand utan behov for mekanisk fjerning av skal, noko som reduserer manuelt arbeid og behandlingstid.
Bruksområde for presisjonsstøyping med tapt voks og støyping med tapt skum etter bransje
Å forstå dei praktiske skilnadene mellom presisjonsstøyping med tapt voks og støyping med tapt skum handlar om å finne ut kvar kvar metode gir høgast avkastning på investeringa i produksjonen. Begge teknikkane produserer komplekse metallkomponentar, men dei mekaniske krava, valet av legeringar og krava til produksjonsparti avgjer kva bransjar dei eignar seg best for.
Der presisjonsstøyping med tapt voks utmerkar seg
Vi nyttar presisjonsstøyyping med smelta voksmodell når presisjon, overflatefinish og metallurgisk integritet ikkje kan kompromitterast. Ved å nytte voksmodellar som blir dyppa i eit eldfast keramisk skal, kan denne prosessen handtere krevjande legeringar og tynnvegga geometriar som andre metodar har vanskar med å oppnå.
- Luftfart og forsvar: Turbinblad, leieskovlar til jetmotorar, komponentar til drivstoffsystem og strukturelle festebrakettar laga av høgtemperaturbestandige superlegeringar og titan.
- Medisinske instrument: Ortopediske implantat (hofte- og kneledd), kirurgiske instrument og protesekomponentar støypte i rustfritt stål av kirurgisk kvalitet og kobolt-krom.
- Energi og kraftproduksjon: Pumpehjul, brennardyser og ventilhus utforma for å tole ekstrem slitasje og høgt trykk.
- Skytevåpen og presisjonskomponentar: Avtrekkjarar, våpenrammer, låseblokker og spesialverktøy som krev svært høg dimensjonsnøyaktigheit direkte frå forma.
Når støyping med tapt skummodell er å føretrekkje
Støyping med tapt skummodell er særleg godt eigna til produksjon av store, kompliserte delar med innvendige væskekanalar som vanlegvis ville krevje samansette komponentar eller komplekse sandkjernar. Sidan skummodellen av ekspandert polystyren fordampar under støypinga i ubundne sandformer, gir metoden full fridom frå uttrekkingsvinklar og delelinjer.
- Drivlinjer i køyretøy: Motorblokker, sylinderhovud av aluminium, innsugsmanifoldar og veivakslar som krev komplekse innvendige kjølevæskekanalar.
- Tungt utstyr og marinefartøy: Store pumpehus, girkassehus og kraftige girkasser der kjerneløy støyping reduserer den samla vekta på delen og monteringsarbeidet betydeleg.
- Jernbane og kollektivtransport: Bremsesylindrar, koplingsmekanismar og opphengslenkjer som krev slitesterke konstruksjonar i støypejarn og karbonstål.
- Røyrsystem og væskehandtering: Komplekse ventilhus, brannhydrantar og store røyrkoplingar som blir støypte med innvikla innvendige kanalar i éin og same støypeoperasjon.
Korleis velje mellom presisjonsstøyyping og støyping med tapt skummodell
Ved å forstå dei viktigaste skilnadene mellom presisjonsstøyyping og støyping med tapt skummodell kan du sikre at du vel rett prosess ut frå budsjettet, produksjonsvolumet og ytelseskrava dine.
Viktige faktorar å ta omsyn til i prosjektet
For å avgjere om komponenten din krev eit keramisk skal eller ubundne sandformer, bør du vurdere desse grunnleggjande avvegingane:
| Evalueringsfaktor | Investeringstøyping (Tapt voks) | Lost Foam-støyping |
|---|---|---|
| Primære verktøykostnader | Middels til høge (Metalldies for voksmodellar) | Høge (Former for verktøy til polystyrenskummodellar) |
| Overflatefinish | Ra 1,6–3,2 µm (Glatt overflate, minimalt med førebuing) | Ra 6,3–12,5 µm (Gjenspeglar teksturen frå skumkuler) |
| Dimensjonsavvik | Svært stramme (±0,1 mm til ±0,2 mm) | Moderate til stramme (±0,3 mm til ±0,5 mm) |
| Alloy Fleksibilitet | Nesten alle metall (Legerte stål, superlegeringar) | Primært støypejern, aluminium og enkle stålkvalitetar |
| Innvendige kjerner | Krev løyselege kjerner eller keramiske kjerner | Utan kjerner; handtert gjennom kompleks skumgeometri |
| Grense for veggtykkje | Ultratynne veggar heilt ned til 1,5 mm | Vanlegvis 3 mm og meir for å unngå at skummet kollapsar |
Når du skal velje investeringsstøpt
Vel investeringsstøyping når komponentgeometri, metallurgisk reinleik og høg dimensjonal presisjon er ufråvikelege krav. Denne metoden er ideell for:
- Krevjande legeringar: Støyping av høgtemperaturlegeringar, rustfrie stålkvalitetar eller komplekse stållegeringar der gassdefektar frå fordamping av skum ikkje kan aksepterast. Vi nyttar rutinemessig denne metoden i vår legeringsstål investeringsstøpetjenester for å produsere reine komponentar med høg integritet.
- Presisjon nær nettform: Prosjekt som krev minimalt med etterfølgjande maskinering av monteringsflater, O-ring-spor og område med fine detaljar.
- Tynne veggar og intrikate detaljar: Delar med tynne skovlar, skarpe kantar eller mikrodimensjonale detaljar som det er umogleg å fylle ved hjelp av tjukkare skumverktøy.
- Små til middels store produksjonsseriar: Bruksområde der den lågare innleiande verktøykostnaden for voksmønster gjer prototyping eller bestillingar i små seriar økonomisk gjennomførbare.
Når bør ein velje støyping med tapt skum?
Vel støyping med tapt skum når interne kanalar og produksjonsvolum veg tyngre enn behovet for spegelglatte overflater. Denne prosessen eignar seg best for:
- Komplekse konstruksjonar utan kjerner: Store komponentar som motorblokker, manifoldar og pumpehus, som elles ville kravd fleire innvendige sandkjerner eller samansetjingar av fleire delar.
- Krav om null slakkingsvinkel: Geometriar som tener på null slakkingsvinklar, slik at prismatiske detaljar kan lagast utan ekstra avsmalning.
- Høgvolumsproduksjon av grått støypejern og seigjern: Delar til bilar, landbruksmaskiner og tungt utstyr som blir produserte i store volum, der montering av mønster kan automatiserast fullstendig.
- Vektreduksjon gjennom integrering: Samanslåing av samansette, sveiste konstruksjonar med fleire delar til eitt enkelt støypestykke ved hjelp av ei gruppe støypte polystyrenskummønster som er dyppa i eit eldfast belegg.
Referansar
- Investment Casting Institute - Skallsbygging i investeringsstøyping ↩
- Wikipedia – Støyping med tapt skum ↩
- Washington State DOR – Presisjonsstøyping (prosessbeskriving) ↩
- Maskinoljering - Oversikt over investeringsstøyping ↩
- NIST SP 960-11 – Problemstillingar knytte til dimensjonsmåling ved metallstøyping (PDF) ↩