Литьё под давлением и литьё по выплавляемым моделям
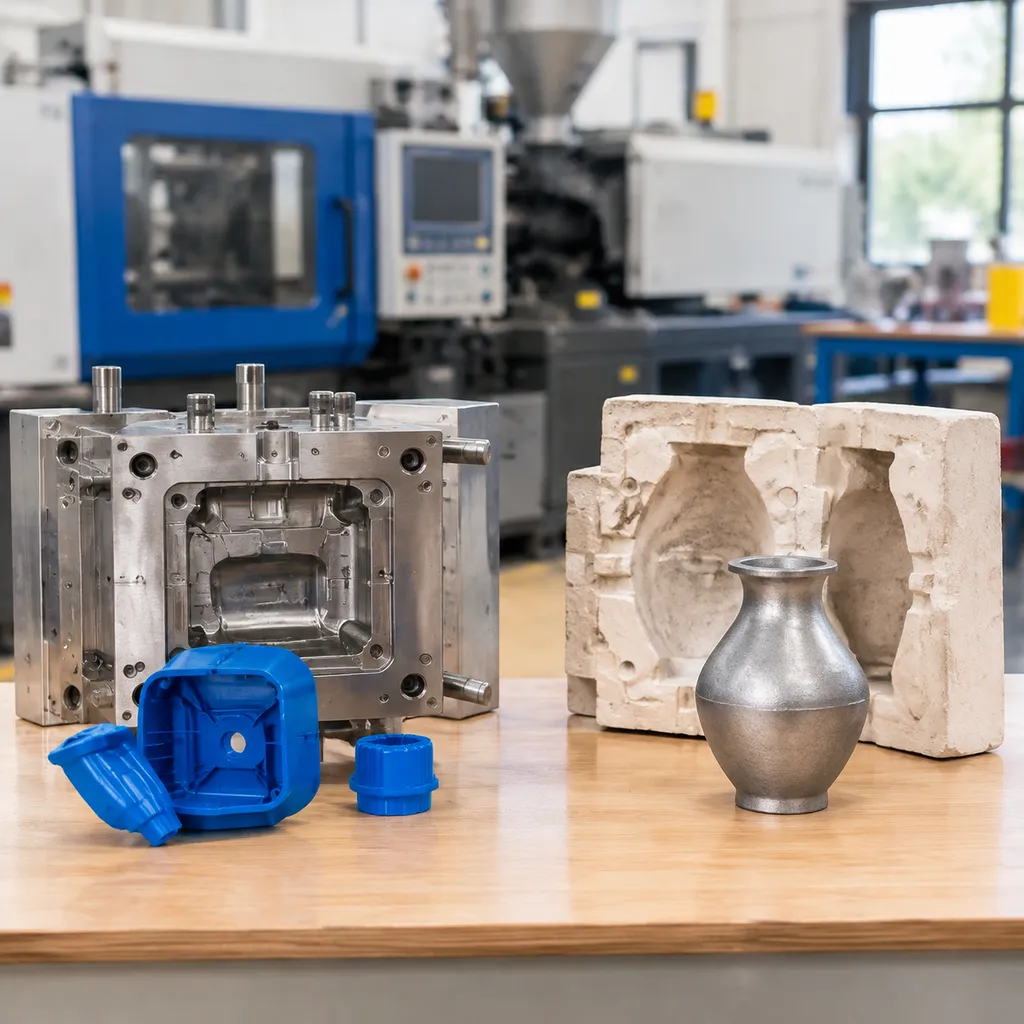
Выбор между литьё под давлением и литьё по выплавляемым моделям определяет себестоимость единицы продукции, эксплуатационные характеристики материала и сроки производства вашего проекта. Хотя оба производственных процесса позволяют получать сложные геометрические формы с высокой повторяемостью, они принципиально различаются используемой оснасткой, материалами и температурными циклами.
Что такое литьё под давлением?
Литьё под давлением — это процесс массового производства, при котором расплавленный материал — обычно термопласты, эластомеры или металлические полимерные композиции (при литье металлов под давлением, MIM) — под высоким давлением впрыскивается в полость прецизионной металлической пресс-формы. После охлаждения и затвердевания материала форма раскрывается, и готовая деталь извлекается.
- Основные материалы: Термопласты, силикон, эластомеры и порошковые металлические композиции (MIM).
- Тип оснастки: Постоянные многогнездные пресс-формы из стали или алюминия.
- Лучше всего подходит для: Крупносерийное производство, требующее высокой точности размерные допуски и короткого времени производственного цикла.
Что такое литьё по выплавляемым моделям?
литьё по выплавляемым моделям, — также известное как литье по lost wax, — это технология точного формообразования металла, применяемая для изготовления сложных металлических компонентов с гладкими поверхностное покрытие требованиями. Производители впрыскивают воск в модельную пресс-форму, затем покрывают восковую сборку керамической суспензией, формируя керамические оболочковые формы, … выплавить воск и залить расплавленный металл в полую полость. После охлаждения металла керамическую оболочку разбивают, чтобы извлечь готовую отливку.[2]
- Основные материалы: Черные и цветные сплавы (нержавеющая сталь, алюминий, титан, кобальт-хром).
- Тип оснастки: Алюминиевые пресс-формы для литья восковых моделей в сочетании с одноразовыми керамическими оболочками.
- Лучше всего подходит для: Малые и средние объемы производства, более крупные изделия сложных металлических деталей, и жаропрочные сплавы.
Ключевые различия в производственных процессах
Основное различие заключается в способе формирования формы, подаче материала в полость и последующих операциях после формования. При стандартном литье пластмасс под давлением процесс завершается внутри формы, тогда как литье металлов под давлением (MIM) требует последующих операций удаления связующего и спекания — аналогичных процессам, применяемым в порошковой металлургии — для сплавления частиц металла между собой.[1] Напротив, прецизионное литьё по выплавляемым моделям Заливает полностью расплавленный металл непосредственно в одноразовую керамическую оболочку.
| Особенность | Литье под давлением (пластмассы и MIM) | Литье по выплавляемым моделям (Lost Wax) |
|---|---|---|
| Срок службы пресс-формы | Многоразовые стальные или алюминиевые пресс-формы (сотни тысяч циклов) | Одноразовая форма керамические оболочковые формы для каждой литейной елочки |
| Состояние материала | Расплавленный полимер или металлическое сырье, смешанное со связующим | Полностью расплавленный металлический сплав |
| Метод заполнения | Механическое впрыскивание под высоким давлением | Заливка под действием силы тяжести, вакуума или центробежной силы |
| Дополнительные термические этапы | Не требуется для пластмасс; удаления связующего и спекания для литья металлов под давлением (MIM) | Удаление воска, обжиг керамической оболочки и последующая термообработка отливки |
| Типичный размер детали | Малые и средние размеры (масса изделий MIM обычно не превышает 100 г) | От малых до очень крупных размеров (от нескольких граммов до сотен килограммов) |
Преимущества и ограничения литья под давлением и литья по выплавляемым моделям
При выборе между литьём под давлением и литьём по выплавляемым моделям для серийного производства каждый метод изготовления предполагает определённые компромиссы с точки зрения скорости, сложности деталей и стоимости оснастки. Понимание преимуществ и ограничений каждого процесса помогает избежать дорогостоящих изменений конструкции на последующих этапах.
Преимущества и недостатки литья под давлением
Независимо от того, работаем ли мы с обычными пластмассами или используем литьё металлов под давлением (MIM), главные преимущества этого метода заключаются в высокой эффективности крупносерийного производства и стабильной повторяемости результатов.
- Высокая скорость производства: После изготовления пресс-формы производственные циклы проходят быстро, что делает этот метод идеальным для массового производства.
- Точные размерные допуски: Детали отличаются стабильной точностью размеров и гладкой поверхностью сразу после извлечения из пресс-формы.
- Сложные геометрии: Мы можем изготавливать детали со сложной геометрией, тонкими стенками и мелкими элементами без необходимости в масштабной дополнительной механической обработке.
- Высокие первоначальные затраты на инструменты: Изготовление пресс-форм из закалённой стали требует значительных первоначальных вложений, поэтому мелкосерийное производство обходится дорого в расчёте на единицу продукции.
- Ограничения по размеру и массе: В частности, при использовании процессов MIM и порошковой металлургии этапы удаления связующего и спекания ограничивают размеры деталей, поэтому получаемые компоненты обычно меньше и легче.
Преимущества и недостатки литья по выплавляемым моделям
Также известное как литьё по выплавляемым моделям, прецизионное литьё по выплавляемым моделям основано на использовании восковых моделей и керамические оболочковые формы позволяет изготавливать сложные металлические детали, обработка которых из цельной заготовки была бы затруднительной или невозможной.
- Широкие возможности выбора сплавов: Мы можем отливать широкий спектр чёрных и цветных металлов, включая жаропрочные суперсплавы и нержавеющие стали.
- Возможность изготовления крупных деталей: В отличие от MIM, литьё по выплавляемым моделям позволяет изготавливать как небольшие сложные компоненты, так и значительно более крупные и тяжёлые конструкционные детали.
- Более низкие затраты на оснастку: Пресс-формы для литья восковых моделей обычно стоят дешевле, чем оснастка для MIM с высоким давлением, что обеспечивает большую экономическую эффективность при средних объёмах производства.
- Более длительные сроки изготовления: Изготовление восковых моделей, нанесение керамических оболочек, выплавление воска и заливка металла включают несколько ручных и автоматизированных этапов.
- Необходимость последующей обработки: Литниковые каналы и прибыли необходимо удалять, а сопрягаемые поверхности часто требуют дополнительной обработки на станках с ЧПУ для достижения жёстких допусков и улучшения шероховатости поверхности.
| Особенность | Литье под давлением (пластмассы и MIM) | Литье по выплавляемым моделям (Lost Wax) |
|---|---|---|
| Оптимальный объём производства | От крупносерийного до массового производства | От мелкосерийного до средне-крупносерийного производства |
| Первоначальные затраты на оснастку | Высокая | Умеренная |
| Диапазон размеров детали | Низкие или средние (MIM ограничен изготовлением небольших деталей) | От малого до большого |
| Поверхностная отделка | Гладкая поверхность, требуется минимальная дополнительная обработка | Хорошее качество, но требуется удаление литников и финишная обработка |
| Свобода в дизайне | Высокое качество для тонких стенок и мелких внутренних деталей | Высокая эффективность при обработке сложных криволинейных поверхностей и поднутрений |
Литьё под давлением и литьё по выплавляемым моделям: сравнение вариантов материалов
Выбор между литьё под давлением и литьё по выплавляемым моделям в конечном итоге зависит от конкретных материалов, необходимых для того, чтобы ваше изделие выдерживало реальные условия эксплуатации.
Термопласты, эластомеры и силикон для литья под давлением
Стандартное литьё под давлением работает с полимерами, тогда как при литье металлов под давлением (MIM) мелкодисперсные металлические порошки смешиваются с полимерными связующими, после чего выполняются удаление связующего и спекание.[3] Для традиционного формования пластмасс и резины мы используем три основные категории материалов:
- Термопласты: Жёсткие и полужёсткие полимеры, которые многократно плавятся и затвердевают, обеспечивая высокую химическую стойкость и ударопрочность корпусов и зубчатых колёс.
- Эластомеры: Гибкие материалы, похожие на резину, которые восстанавливают первоначальную форму после деформации. Идеально подходят для рукояток, амортизирующих накладок и виброгасителей.
- Силикон: Термостойкая, биосовместимая резина, используемая для медицинских уплотнений, гибких трубок и прокладок для высокотемпературных условий.
Чёрные и цветные металлы для литья по выплавляемым моделям
Когда конструкция требует использования чистого конструкционного металла без полимерных связующих, прецизионное литьё по выплавляемым моделям расплавленный металл заливается непосредственно в керамические оболочковые формы. Этот метод литья по выплавляемым моделям позволяет использовать широкий спектр металлов и сплавов для литья из двух основных групп:
- Черные металлы: Сплавы на основе железа, такие как углеродистые, легированные и нержавеющие стали, обеспечивающие высокую прочность на растяжение и износостойкость для деталей, работающих в тяжёлых условиях.
- Цветные металлы: Лёгкие и коррозионностойкие материалы, такие как алюминий, латунь, бронза и специальные суперсплавы, подходящие для аэрокосмических компонентов и деталей систем транспортировки жидкостей.
| Процесс | Основные группы материалов | Ключевые преимущества материалов |
|---|---|---|
| Литье под давлением | Термопласты, эластомеры, силикон (а также исходные материалы с металлическим связующим для MIM) | Малый вес, гибкость, электроизоляционные свойства, химическая стойкость |
| Литье по выплавляемым моделям | Углеродистые стали, нержавеющие стали, алюминий, бронза, цветные сплавы | Высокая термостойкость, превосходная прочность на растяжение, конструкционная жёсткость |
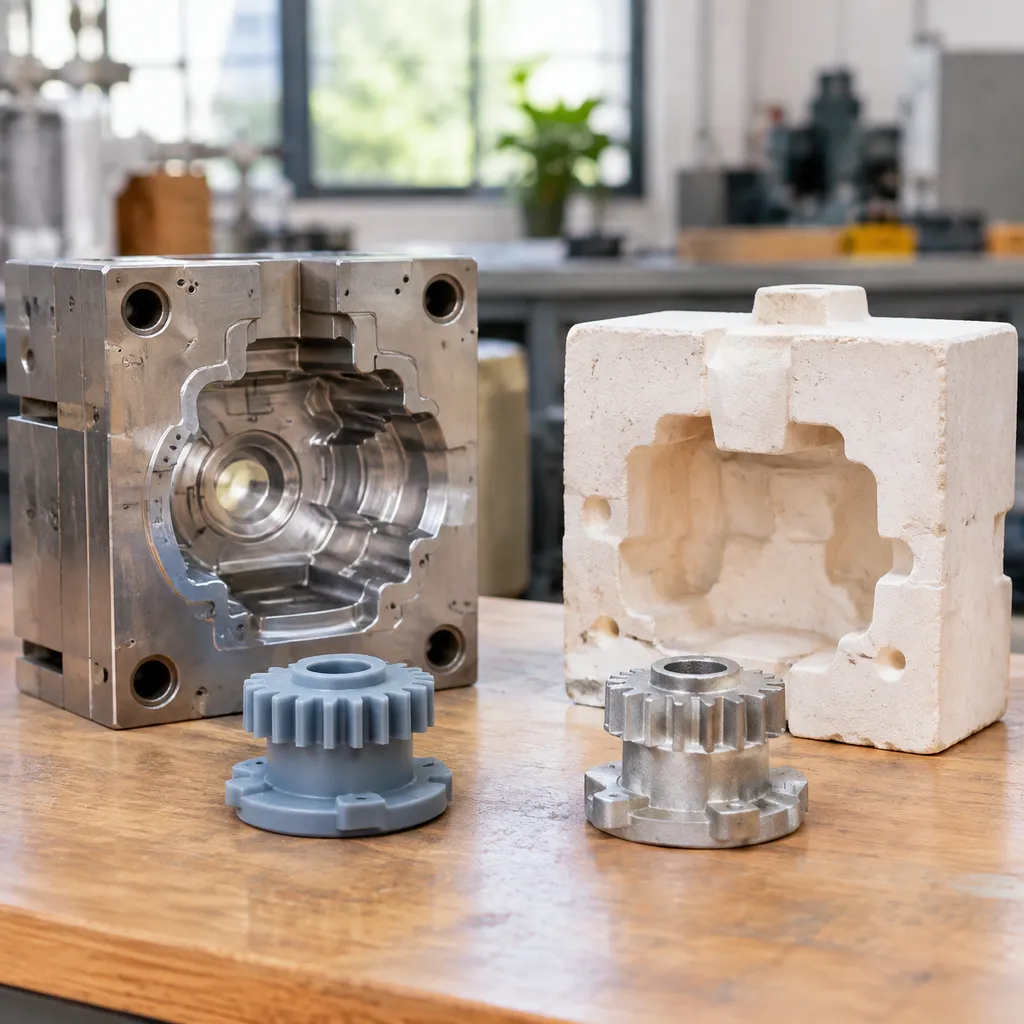
Литьё под давлением и литьё по выплавляемым моделям: прямое сравнение
На практике, литьё под давлением и литьё по выплавляемым моделям выбор определяется геометрией детали, объёмом заказа и бюджетом. Оба метода позволяют производить сложные компоненты с высокой повторяемостью, однако их экономика производства и физические ограничения существенно различаются.
| Фактор сравнения | Литьё под давлением (пластмассы / MIM) | Точное литьё по выплавляемым моделям |
|---|---|---|
| Первоначальные затраты на оснастку | Высокая (формы из закалённой стали) | Низкая или умеренная (алюминиевые формы для восковых моделей) |
| Идеальный объем производства | Массовое производство крупными сериями | Малые и средние партии |
| Размер и вес детали | Оптимально для небольших и лёгких деталей | Гибкость при производстве металлических деталей от малых до крупных размеров |
| Поверхностная отделка | Гладкая поверхность и форма, близкая к окончательной, непосредственно после извлечения из формы | Хорошее качество, часто требуется лишь лёгкая финишная обработка |
| Срок выполнения | Более длительное изготовление оснастки, высокая скорость производственного цикла | Более быстрая настройка оснастки, более длительный цикл производства одной детали |
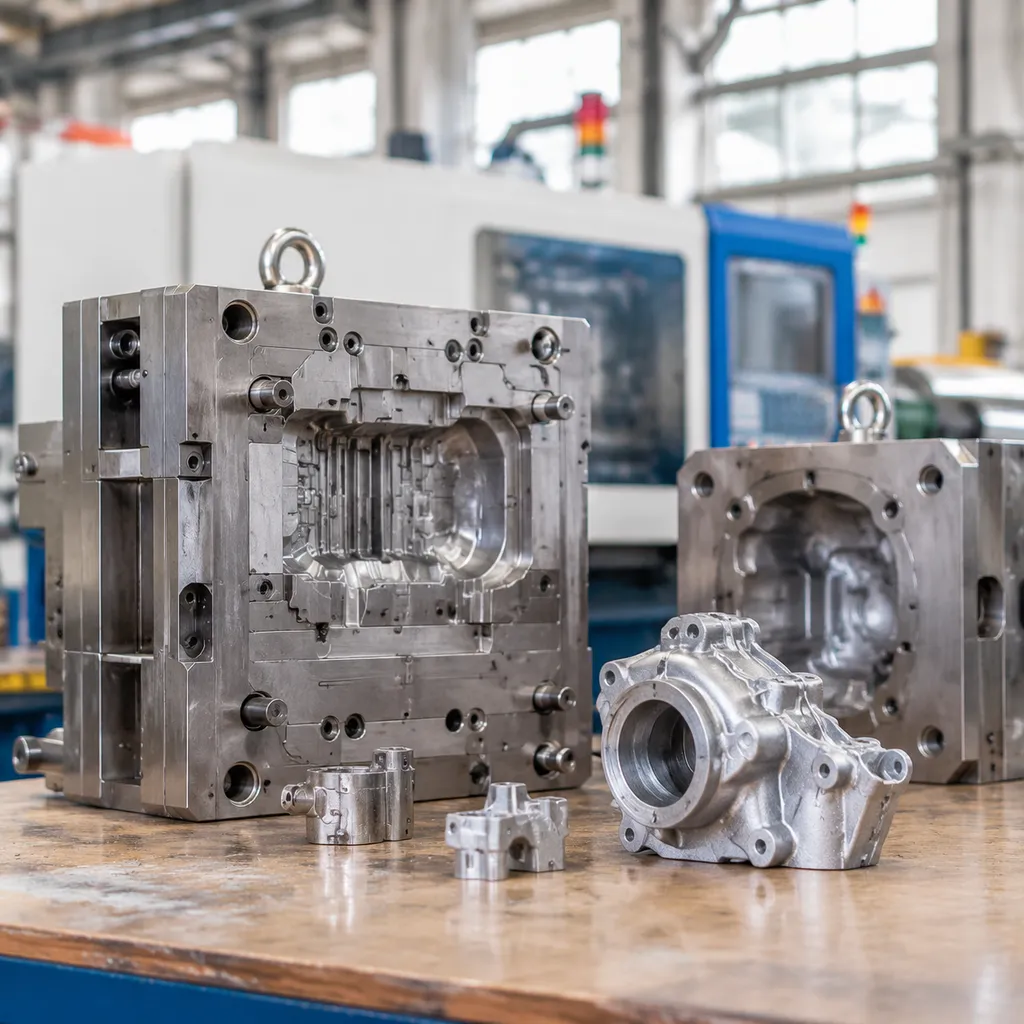
Стоимость оснастки и объемы производства
Первоначальные затраты затраты на формируют наибольшую разницу между этими двумя методами производства.
- Литьё под давлением: Требует использования прецизионных стальных пресс-форм, рассчитанных на выдерживание чрезвычайно высокого усилия смыкания. Несмотря на более значительные первоначальные инвестиции в оснастку, себестоимость одной детали резко снижается после перехода к массовому производству.
- Литье по выплавляемым моделям: Для впрыска восковых моделей используются более мягкие и недорогие алюминиевые формы. Если вам необходимы небольшие или средние объёмы производства сложных металлических деталей без затрат на оснастку из закалённой стали, литье по lost wax это позволяет снизить первоначальные затраты на запуск производства.
Сложность конструкции, точность и допуски
Оба процесса отлично подходят для воспроизведения сложных форм, механическая обработка которых из цельного блока материала обошлась бы слишком дорого, однако при работе с деталями разного масштаба они имеют свои особенности.
- Литьё под давлением и литьё металлов под давлением (MIM): Независимо от того, формируете ли вы термопласты или используете литьё металлов под давлением (MIM) с применением порошковой металлургии исходных материалов, вы получаете высокую точность размерные допуски и чётко выраженные микроструктурные элементы. Толщина стенок должна оставаться равномерной, чтобы предотвратить коробление и образование усадочных раковин во время охлаждения или удаления связующего и спекания.
- Литье по выплавляемым моделям: Заливка расплавленного металла в керамические оболочковые формы обеспечивает большую свободу при проектировании деталей с более толстыми поперечными сечениями и увеличенными габаритными размерами. Этот метод обеспечивает стабильную точность изготовления конструкционных компонентов, однако критически важные сопрягаемые поверхности обычно требуют дополнительной обработки на станках с ЧПУ.
Сроки производства и скорость изготовления прототипов
- Изготовление оснастки: Изготовление многогнездных пресс-форм из закалённой стали для литья под давлением требует больше времени на начальном этапе. Однако после точной настройки пресс-формы время одного производственного цикла составляет всего несколько секунд.
- Процесс литья: Поскольку пресс-формы для впрыска воска проще в изготовлении, инвестиционное литьё позволяет быстрее получить первые металлические образцы. Когда проекту необходимо организовать промежуточное производство до перехода к полномасштабному изготовлению оснастки, рассмотрение услуг быстрого прототипирования и изготовления форм для малых тиражей помогает проверить и подтвердить конструкции без задержек.
Требования к качеству поверхности и последующей обработке
- Литьё под давлением: Обеспечивает чистую и однородную поверхностное покрытие поверхность непосредственно после извлечения из полости пресс-формы. Текстуры или полированные покрытия можно сразу предусмотреть в стальной пресс-форме, что позволяет свести последующую обработку к минимуму.
- Литье по выплавляемым моделям: Обеспечивает несколько более шероховатую шероховатость поверхности поверхность из-за текстуры керамической суспензии и следов удаления литников. Большинство литых компонентов проходят дробеструйную обработку, шлифование или прецизионную обработку на станках с ЧПУ для достижения требуемых характеристик внешнего вида и размеров.
Области применения литья под давлением и инвестиционного литья
Когда наши клиенты оценивают литьё под давлением и литьё по выплавляемым моделям, выбор обычно зависит от конкретных требований их отрасли. Оба процесса позволяют изготавливать детали сложной геометрии, однако они предназначены для совершенно разных производственных условий в различных секторах мировой промышленности.
Медицинские изделия и оборудование для здравоохранения
В медицинской отрасли точность и биосовместимость материалов являются обязательными требованиями. Выбор технологии зависит от того, предназначена ли деталь для одноразового пластикового инструмента или для долговечного металлического медицинского изделия:
- Литьё под давлением (пластмассы и MIM): Стандартное литьё пластмасс под давлением идеально подходит для массового производства одноразовых изделий, таких как шприцы, соединители для инфузионных систем и корпуса диагностического оборудования. Когда требуются небольшие металлические детали сложной формы, например наконечники хирургических зажимов, ортодонтические брекеты или компоненты эндоскопов, порошковое литьё металлов под давлением (MIM) обеспечивает высокую сложность геометрии деталей и строгие допуски на размеры без необходимости интенсивной механической обработки.
- Литье по выплавляемым моделям: Прецизионное литьё по выплавляемым моделям лучше подходит для изготовления крупных ортопедических имплантатов, эндопротезов суставов и прочных хирургических компонентов, где необходимы высокая структурная прочность и коррозионностойкие сплавы.

Компоненты для аэрокосмической, оборонной и автомобильной промышленности
Производители транспортного оборудования и оборонной продукции используют обе технологии для достижения оптимального баланса между снижением веса, термостойкостью и объемами производства.
- Аэрокосмическая и оборонная промышленность: Литье по выплавляемым моделям с использованием керамических оболочковых форм является стандартом для изготовления критически важных авиационных компонентов. Мы регулярно производим лопатки турбин, форсунки топливных систем и конструкционные кронштейны из высокопрочных сплавов. Для конструкционных элементов планера, требующих сочетания малого веса и высокой долговечности, широко применяются такие материалы, как алюминиевый сплав A356-T6 которые широко используются для литья в соответствии со строгими стандартами безопасности.
- Автомобильная промышленность: Компоненты, расположенные внутри двигателя, подвергаются воздействию экстремальных температур и значительных механических нагрузок. Литьё по выплавляемым моделям применяется для изготовления выпускных коллекторов, колёс турбокомпрессоров и коромысел клапанов. В то же время литьё под давлением широко используется для производства элементов внутренней отделки, корпусов датчиков, резервуаров для жидкостей и миниатюрных металлических деталей топливных форсунок.
Потребительские товары и робототехника
При производстве потребительских товаров и оборудования для автоматизации выбор технологии изготовления определяется скоростью выхода продукции на рынок, качеством поверхности и стабильностью воспроизводства характеристик.
- Потребительские товары: Литьё пластмасс под давлением лежит в основе производства корпусов повседневной электроники, деталей бытовой техники и прочной упаковки, где особенно важна низкая себестоимость единицы продукции при больших объёмах выпуска. Для высококачественных потребительских изделий, таких как корпуса умных часов, компоненты огнестрельного оружия и шарниры элитных очков, литьё металлов под давлением (MIM) и литьё по выплавляемым моделям обеспечивают гладкую поверхность и ощущение прочного металлического изделия.
- Робототехника: Современным промышленным и сервисным роботам необходимы лёгкие и высокоточные детали для эффективного перемещения. Мы используем литьё под давлением для изготовления защитных внешних корпусов и зажимов для организации кабелей, а прецизионное литьё по выплавляемым моделям и MIM применяем для производства долговечных шестерён, захватов концевых исполнительных устройств и конструкционных корпусов приводных механизмов.
Как выбрать подходящую технологию для вашего проекта
Выбор между литьём под давлением и литьём по выплавляемым моделям зависит от того, насколько выбранный метод производства соответствует конструкции детали, бюджету и целям проекта. Как профессиональные поставщики услуг прецизионного литья и обработки на станках с ЧПУ, мы ежедневно помогаем командам оценивать именно эти компромиссы, чтобы избежать дорогостоящих ошибок при выборе и изготовлении оснастки.
Оценка геометрии деталей и требований к эксплуатационным характеристикам
Конструкция детали и требования к материалу обычно напрямую указывают на подходящую технологию. Оба метода позволяют изготавливать детали сложной геометрии, однако они предназначены для решения совершенно разных задач с точки зрения конструкционной прочности и размеров изделий.
- Размер и вес детали: Используйте литьё под давлением (включая литьё металлов под давлением) для изготовления небольших сложных компонентов с тонкими стенками. Выбирайте прецизионное литьё по выплавляемым моделям, если требуются более крупные, тяжёлые или толстостенные конструкционные детали.
- Прочность и свойства материала: Если компонент должен выдерживать экстремальные температуры, значительные механические нагрузки или воздействие агрессивных сред, литейные сплавы обеспечивают надёжную эксплуатацию. При работе с алюминиевыми сплавами применение соответствующих процессов термической обработки алюминия и режимов термообработки может дополнительно повысить прочность и долговечность изделий.
- Точность и качество поверхности: Обе технологии обеспечивают соблюдение жёстких допусков на размеры и получение гладкой поверхности непосредственно после извлечения из формы, что позволяет сократить объём последующей механической обработки.
Баланс между бюджетом, объёмом производства и сроками выхода на рынок
Первоначальные затраты на изготовление оснастки и объём заказа существенно влияют на стоимость одной детали и сроки запуска производства.
| Коэффициент проекта | Литьё под давлением / литьё металлов под давлением (MIM) | Точное литьё по выплавляемым моделям |
|---|---|---|
| Первоначальные затраты на оснастку | Высокая (формы из закалённой стали) | Средняя (пресс-формы для литья алюминия под давлением) |
| Оптимальный объём заказа | Массовое производство крупными сериями | Мелко- и среднесерийное производство |
| Сроки вывода на рынок | Более длительный срок изготовления первоначальной пресс-формы | Более быстрая подготовка оснастки и внесение изменений |
| Себестоимость единицы продукции при масштабном производстве | Очень низкая стоимость за единицу | Умеренная стоимость за единицу |
Если вы запускаете новый продукт с неопределённым спросом или частыми изменениями конструкции, литьё по выплавляемым моделям позволяет снизить первоначальные капитальные затраты. Когда конструкция окончательно утверждена и вам требуются десятки тысяч одинаковых сложных металлических деталей или пластиковых компонентов, литьё под давлением быстро становится экономически выгодным.
Альтернативные производственные процессы, которые стоит рассмотреть
Иногда ни литьё под давлением, ни литьё по выплавляемым моделям не подходят оптимально с учётом сроков реализации проекта или размеров деталей. В зависимости от масштабов вашего проекта рассмотрите следующие практичные альтернативы:
- ЧПУ обработка: Оптимально для быстрого изготовления прототипов, обеспечения чрезвычайно жёстких допусков и мелкосерийного производства, когда вы хотите полностью избежать затрат на оснастку, — также ознакомьтесь с нашим сравнением инвестиционным литьем против ЧПУ-обработки.
- Литейное производство песка: Экономически эффективный вариант для изготовления крупногабаритных и тяжёлых металлических деталей, для которых допустима более грубая текстура поверхности. Подробнее читайте в нашем руководстве по как работает процесс песчаного литья, или сравните литья по выплавляемым моделям и песчаного литья.
- Литье под давлением: Идеально подходит для крупносерийного производства деталей из цветных металлов (например, алюминия или цинка), требующих короткого производственного цикла и высокой стабильности размеров. Для сравнения с другими технологиями обработки металлов см. литейном моделировании и литье под давлением.
Ссылки
- MIMA / MPIF — обзор процесса литья металлов под давлением (формование, удаление связующего и спекание) ↩
- Wikipedia — литьё по выплавляемым моделям (процесс литья по выжигаемым моделям и керамические оболочковые формы) ↩
- ASTM B883 — Стандартная спецификация на материалы, полученные методом литья металлов под давлением (MIM) ↩
- Total Materia — Обзор процесса литья по выплавляемым моделям
- MPIF — Ресурсы по стандартам порошковой металлургии и MIM