射出成型與脫蠟鑄造的比較
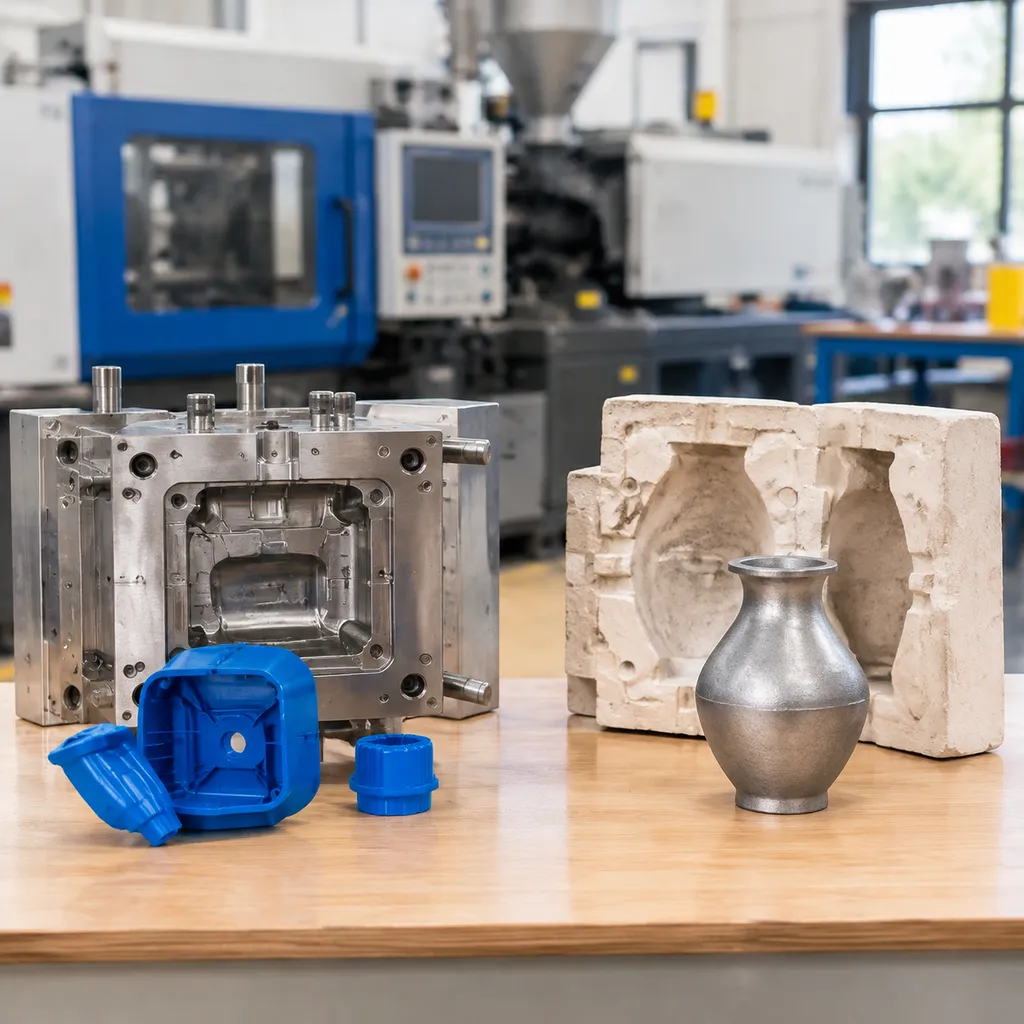
選擇 射出成型與脫蠟鑄造 決定了專案的單位成本、材料性能及生產時程。雖然這兩種製造製程都能生產形狀複雜且具備一致性的零件,但兩者在模具、材料及熱循環方面採用截然不同的方式。.
什麼是射出成型?
射出成型 是一種大量生產製程,透過高壓將熔融材料(通常為熱塑性塑膠、彈性體,或金屬粉末射出成型(MIM)所使用的金屬與聚合物混合原料)注入經精密加工的金屬模具型腔中。材料冷卻並固化後,模具便會開啟,將成品頂出。.
- 主要材料: 熱塑性塑膠、矽膠、彈性體及金屬粉末原料(MIM)。.
- 模具類型: 永久性、多穴式鋼模或鋁模。.
- 最佳適用於: 適用於需要嚴格 尺寸公差 公差及快速成型週期的大量生產。.
什麼是脫蠟鑄造?
熔模鑄造, ,又稱為 失蠟鑄造, ,是一種精密金屬成形製程,用於製造具有光滑 表面處理 要求的複雜金屬零件。製造商會將蠟注入模具中,再將蠟模組件浸覆陶瓷漿料,以形成 陶瓷殼模, 將蠟料熔出,並將熔融金屬倒入中空模穴中。金屬冷卻後,敲除陶瓷外殼,即可露出鑄造零件。.[2]
- 主要材料: 鐵系與非鐵系合金(不鏽鋼、鋁、鈦、鈷鉻合金)。.
- 模具類型: 鋁製蠟模射出模具,搭配一次性陶瓷模殼。.
- 最佳適用於: 低至中等生產量、較大型 複雜金屬零件, 以及高溫合金。.
製造流程的核心差異
主要差異在於模具的成形方式、材料進入模穴的方式,以及成型後的處理流程。標準塑膠射出成型在模具內即可完成,而金屬粉末射出成型(MIM)則需要後續的 脫脂與燒結 程序,這與 粉末冶金 相似,藉此將金屬顆粒熔結在一起。.[1] 相反地,, 精密熔模鑄造 將完全熔融的金屬直接倒入一次性陶瓷模殼中。.
| 特點 | 射出成型(塑膠與 MIM) | 精密鑄造(脫蠟法) |
|---|---|---|
| 模具使用壽命 | 永久性鋼製/鋁製模具(可使用數十萬次) | 一次性使用 陶瓷殼模 每個鑄件組 |
| 材料狀態 | 熔融聚合物或與黏結劑混合的金屬原料 | 完全熔融的金屬合金 |
| 充填方式 | 高壓機械式射出 | 重力、真空或離心澆注 |
| 二次熱處理步驟 | 塑膠製程無需進行;; 脫脂與燒結 金屬粉末射出成形(MIM)則需要 | 脫蠟、型殼燒結及鑄造後熱處理 |
| 典型零件尺寸 | 小型至中型(MIM 通常小於 100 公克) | 小型至超大型(從數公克到數百公斤) |
射出成形與脫蠟鑄造的優勢與限制
在評估量產時該選擇射出成形還是脫蠟鑄造時,每種製造方法都必須在生產速度、零件複雜度及模具成本之間做出取捨。了解各種製程的優勢與限制,有助於我們避免日後進行成本高昂的重新設計。.
射出成形的優點與缺點
無論是使用標準塑膠,還是金屬粉末射出成形(MIM),其核心優勢都在於高產量生產效率及高度一致的重複精度。.
- 高生產速度: 模具準備完成後,成形週期短,非常適合大量生產。.
- 嚴格的尺寸公差: 零件成品具有一致的精度,且脫模後表面光滑。.
- 複雜幾何形狀: 我們無須進行大量的二次加工,即可製造複雜的結構、薄壁及精細細節。.
- 高昂的前期模具成本: 硬化鋼模具需要投入相當高的初期成本,因此小批量生產的單件成本較高。.
- 尺寸與重量限制: 尤其是採用 MIM(金屬射出成形)和粉末冶金製程時,脫脂與燒結步驟會限制零件的尺寸,使其較適合製造體積較小、重量較輕的零件。.
熔模鑄造的優點與缺點
又稱為脫蠟鑄造,, 精密熔模鑄造 其製程仰賴蠟模以及 陶瓷殼模 來製造複雜的金屬零件,而這些零件若使用實心金屬材料進行切削加工,將難以甚至無法製成。.
- 合金材料選擇廣泛: 我們能夠鑄造多種黑色金屬與非鐵金屬,包括耐高溫超合金及不鏽鋼。.
- 可製造較大型零件: 與 MIM 不同,熔模鑄造不僅能製造精巧複雜的小型零件,也能製造尺寸大得多、重量更重的結構零件。.
- 模具成本門檻較低: 蠟模射出模具的成本通常低於高壓 MIM 模具,因此在中等產量的生產批次中更具經濟效益。.
- 較長的交貨時間: 製作蠟模、反覆浸漬陶瓷殼模、熔除蠟模及澆注金屬,需要經過多個人工與自動化製程階段。.
- 後加工需求: 必須切除澆口與冒口,且配合表面通常需要進行二次 CNC 加工,以達到嚴格的公差要求並改善表面粗糙度。.
| 特點 | 射出成型(塑膠與 MIM) | 精密鑄造(脫蠟法) |
|---|---|---|
| 最適合的生產量 | 高產量至大量生產 | 低產量至中高產量 |
| 前期模具成本 | 高 | 中等 |
| 零件尺寸範圍 | 小型至中型(MIM 僅適用於小型零件) | 由小到大 |
| 表面處理 | 表面平滑,僅需少量後處理 | 效果良好,但需要移除支撐結構並進行後處理 |
| 設計自由度 | 對於薄壁及精細的內部細節,表現優異 | 適用於複雜曲線與倒扣結構 |
射出成型與脫蠟鑄造的材料選擇
選擇 射出成型與脫蠟鑄造 取決於產品在實際使用環境中需要承受的特定條件。.
射出成型用熱塑性塑膠、彈性體與矽膠
標準射出成型使用聚合物,而金屬射出成型(MIM)則先將細金屬粉末與聚合物黏結劑混合,再經過脫脂與燒結製程。.[3] 對於傳統塑膠與橡膠成型,我們主要採用以下三大類材料:
- 熱塑性塑膠: 可反覆熔融與固化的剛性及半剛性聚合物,具有優異的耐化學性與耐衝擊性,適用於外殼及齒輪。.
- 彈性體: 具有橡膠般彈性的柔韌材料,受力後能恢復原狀,非常適合用於握把、緩衝墊及減震元件。.
- 矽膠: 耐熱穩定且具生物相容性的橡膠,適用於醫療密封件、柔性管材及耐高溫墊片。.
脫蠟鑄造用含鐵與非鐵金屬
當您的設計需要不含聚合物黏結劑的純金屬結構時,, 精密熔模鑄造 會將熔融金屬直接澆注至陶瓷殼模中。這種失蠟鑄造方式可支援多種 鑄造用金屬與合金 主要分為以下兩大類:
- 鐵金屬: 以鐵為基礎的合金,例如碳鋼、合金鋼及不鏽鋼,具有高抗拉強度與耐磨性,適合用於重負荷零件。.
- 有色金屬: 輕量且耐腐蝕的材料選擇,例如鋁、黃銅、青銅及特殊超合金,適用於航太與流體輸送零件。.
| 工藝 | 主要材料類別 | 關鍵材料優勢 |
|---|---|---|
| 注塑成型 | 熱塑性塑膠、彈性體、矽膠(以及金屬射出成型 MIM 使用的金屬黏結劑原料) | 重量輕、具柔韌性、電氣絕緣性佳、耐化學腐蝕 |
| 熔模鑄造 | 鐵系鋼材、不鏽鋼、鋁、青銅及非鐵合金 | 耐高溫性能優異、抗拉強度高、結構剛性佳 |
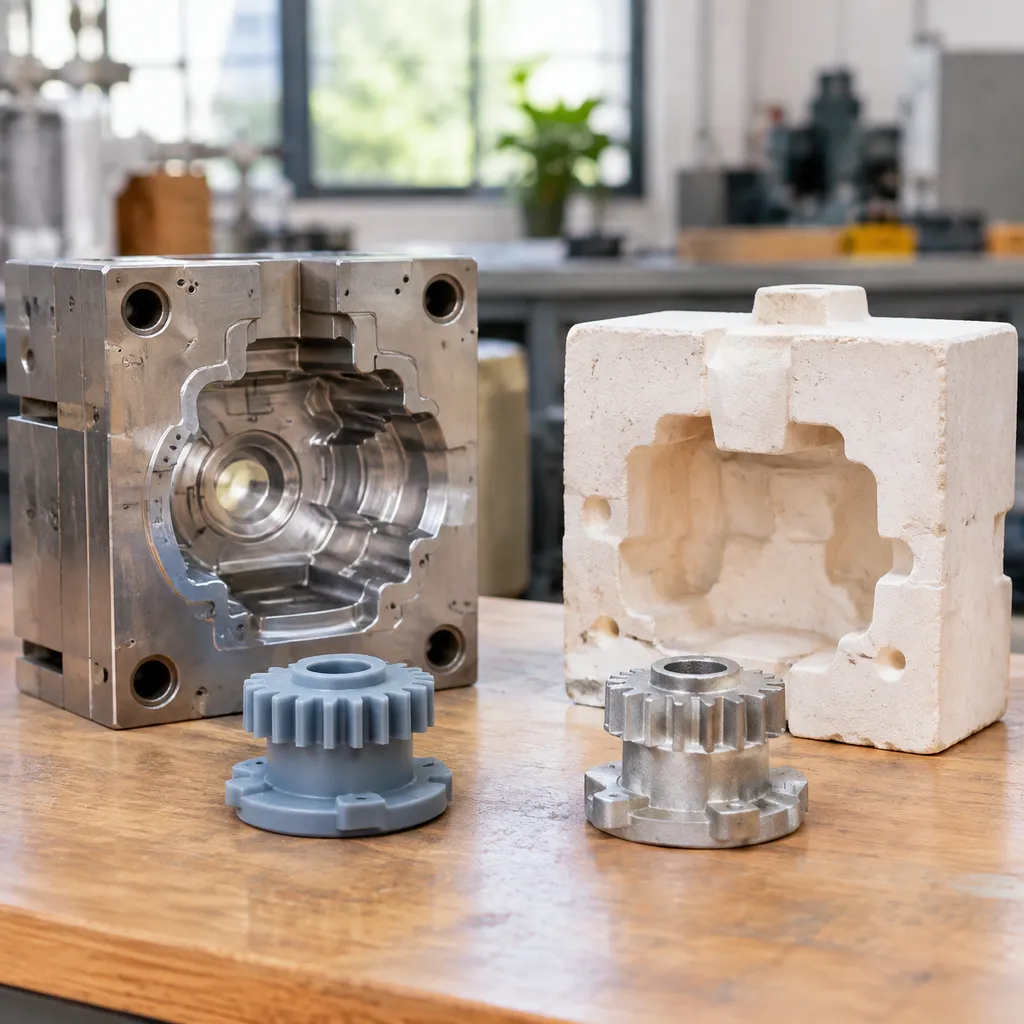
射出成型與脫蠟鑄造:直接比較
在實際應用中,, 射出成型與脫蠟鑄造 取決於零件幾何形狀、訂單數量及預算。這兩種方法都能製造複雜且品質穩定的零件,但其生產成本效益與物理限制截然不同。.
| 比較因素 | 射出成型(塑膠/金屬射出成型 MIM) | 精密失蠟鑄造 |
|---|---|---|
| 前期模具成本 | 高(淬硬鋼模具) | 低至中等(鋁製蠟模) |
| 理想產量 | 大批量量產 | 小至中批量生產 |
| 零件尺寸與重量 | 最適合小型、輕量化零件 | 適用於小型至大型金屬零件,具有高度彈性 |
| 表面處理 | 脫模後表面光滑,接近最終成品形狀 | 品質良好,通常只需簡單的表面加工 |
| 交貨時間 | 模具製作時間較長,但成型週期短 | 更快速的模具設置,較慢的單件生產週期 |
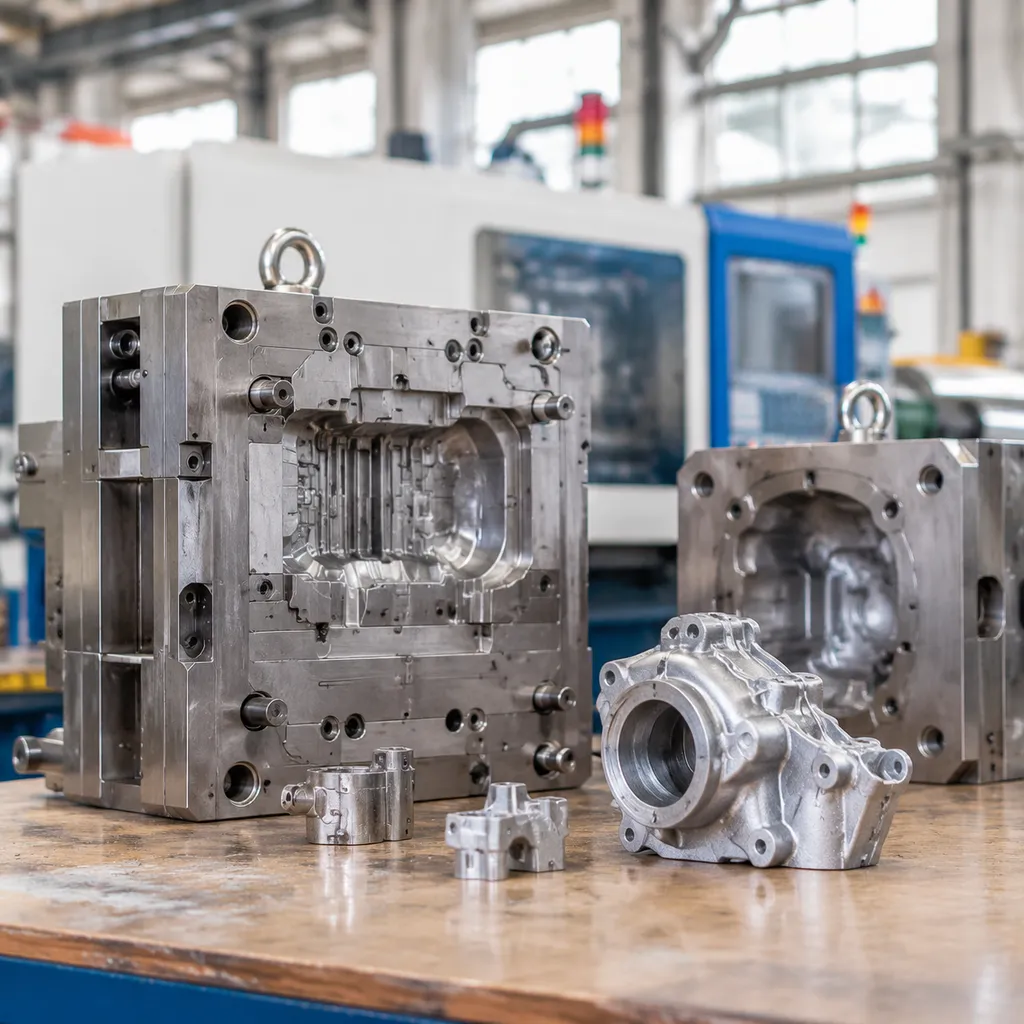
模具成本與生產量
前期 模具成本 是造成這兩種製造方法之間最大差異的關鍵因素。.
- 射出成型: 需要使用精密加工的鋼製模具,並經過專門設計,以承受極高的鎖模壓力。雖然初期模具製作需要較大的投資,但一旦開始大量生產,單件成本便會大幅下降。.
- 鑄造: 使用較軟且成本較低的鋁製模具來射出蠟模。如果您需要低至中等批量的生產, 複雜金屬零件 而無須支付硬化鋼製模具的高額費用,, 失蠟鑄造 便能有效降低初期投入成本。.
設計複雜度、精密度與公差
這兩種製程都擅長製作複雜精細的形狀,而這些形狀若透過實心材料切削加工,成本將會過高;不過,兩者在尺寸規模方面的處理方式有所不同。.
- 射出成型與金屬射出成型(MIM): 無論您是成型熱塑性塑膠,還是使用 金屬射出成型 (MIM)搭配 粉末冶金 原料,皆能達到嚴格的 尺寸公差 並呈現清晰精細的微細特徵。壁厚必須保持均勻,以避免在冷卻或 脫脂與燒結.
- 鑄造: 將熔融金屬澆注到 陶瓷殼模 可提供更大的設計自由度,允許採用較厚的截面及較大的整體零件尺寸。此製程能為結構零件提供可靠的尺寸精度,但關鍵配合表面通常仍需要進行二次 CNC 加工。.
交貨前置時間與原型製作速度
- 模具製作: 製作用於射出成型的多穴硬化鋼模具,前期所需時間較長。然而,模具完成調校後,單次成型週期僅需數秒。.
- 鑄造流程: 由於蠟模射出模具的加工製作較為簡單,熔模鑄造能更快產出首批金屬樣品。當專案需要在投入完整規模的模具製作之前,先進行過渡性生產時,透過探索 低量產快速原型與模具製作服務 有助於在不延誤時程的情況下驗證設計。.
表面光潔度與後處理需求
- 射出成型: 可直接從模穴中成型,呈現乾淨且一致的 表面處理 。您可以直接在鋼製模具中製作紋理或拋光表面,將後處理需求降至最低。.
- 鑄造: 則會呈現略為粗糙的 表面粗糙度 ,這是由於陶瓷漿料的表面質地及澆口去除痕跡所造成。大多數鑄造零件都需要經過噴砂、研磨或精密 CNC 加工,才能達到最終的外觀與尺寸規格。.
射出成型與熔模鑄造的應用領域
當客戶評估 射出成型與脫蠟鑄造, 時,最終決策通常取決於其所屬產業的特定需求。這兩種製程都能處理複雜的幾何形狀,但在全球製造業中,兩者適用的實際生產環境截然不同。.
醫療與健康照護器材
在醫療領域,精密度與材料的生物相容性是不可妥協的基本要求。我們發現,零件究竟是一次性塑膠工具,還是耐用的金屬器械,會直接影響製程的選擇:
- 射出成型(塑膠與金屬粉末射出成型): 標準塑膠射出成型非常適合大量生產注射器、靜脈輸液連接器及診斷設備外殼等一次性用品。若需要製作小型且結構精細的金屬零件,例如手術鉗尖端、牙齒矯正托架或內視鏡組件,金屬射出成型(MIM)便能在無須大量切削加工的情況下,實現高度複雜的零件結構與嚴格的尺寸公差。.
- 鑄造: 精密熔模鑄造則更適合用於大型骨科植入物、人工關節置換零件及重型手術器械,這些產品需要具備高度結構完整性與耐腐蝕合金等特性。.

航太、國防與汽車零組件
交通運輸與國防製造商仰賴這兩種技術,在減輕重量、耐熱性與生產量之間取得平衡。.
- 航空航天與國防: 採用陶瓷殼模的脫蠟鑄造技術,是製造關鍵飛行設備的標準工法。我們經常使用高強度合金生產渦輪葉片、燃油系統噴嘴及結構支架。對於需要兼顧輕量化與高耐用性的機身結構零件,則廣泛採用以下材料進行鑄造: A356-T6 鋁合金 以符合嚴格的安全標準。.
- 汽車: 引擎內部零組件會承受極高的溫度與機械應力。熔模鑄造適用於排氣歧管、渦輪增壓器葉輪及搖臂的製造。另一方面,射出成型則主要應用於內裝飾件、感測器外殼、液體儲槽,以及微型金屬燃油噴射器零件。.
消費性產品與機器人技術
對於消費性商品與自動化設備而言,產品上市速度、表面處理品質及生產一致性,是決定製造方式的關鍵因素。.
- 消費品: 塑膠射出成型是日常電子產品外殼、家電零件及耐用包裝的核心製造技術,尤其適合需要大量生產且必須降低單件成本的產品。對於高階消費性硬體,例如智慧手錶錶殼、槍械零組件及奢華眼鏡鉸鏈,金屬射出成型(MIM)與熔模鑄造則能提供光滑的表面質感及扎實的金屬觸感。.
- 機器人: 現代工業機器人與服務型機器人需要輕量化、高精度的零件,才能有效率地運作。我們採用射出成型製造防護外殼與線纜管理固定夾,同時運用精密熔模鑄造及金屬射出成型(MIM),生產耐用齒輪、末端執行器夾爪,以及結構式致動器外殼。.
如何為您的專案選擇合適的製程
在射出成型與熔模鑄造之間做出選擇,關鍵在於將零件設計、預算及生產目標與適當的製造方法相互配合。身為專業的精密鑄造與 CNC 加工服務供應商,我們每天都協助不同團隊評估這些關鍵取捨,避免因模具選擇錯誤而造成高額損失。.
評估零件幾何形狀與性能需求
您的零件設計與材料需求通常能直接指引您選擇合適的製程。這兩種方法都能處理複雜的幾何形狀,但在結構需求與零件尺寸方面,各自適用於截然不同的情況。.
- 零件尺寸與重量: 對於具有薄壁結構的小型精密零件,可採用射出成型(包括金屬射出成型)。如果需要製造尺寸較大、重量較重或厚度較厚的結構零件,則應選擇精密熔模鑄造。.
- 強度與材料特性: 如果零件必須承受極高溫度、沉重的機械負載或嚴苛的環境,鑄造合金便能提供可靠的性能。在使用鋁合金時,適當採用 鋁合金熱處理製程與回火狀態 還能進一步提升材料的強度與耐用性。.
- 精度與表面處理: 這兩種製程都能維持嚴格的尺寸公差,並在脫模後直接提供光滑的表面,減少後續二次加工的需求。.
平衡預算、生產量與上市時程
前期模具成本與訂單數量,會大幅影響單件產品的價格及產品上市時程。.
| 專案因子 | 射出成型/金屬粉末射出成型(MIM) | 精密失蠟鑄造 |
|---|---|---|
| 前期模具成本 | 高(淬硬鋼模具) | 中等(鋁製蠟模射出模具) |
| 理想訂單數量 | 大批量量產 | 小至中批量生產 |
| 上市時間 | 初期模具交期較長 | 模具準備與設計迭代速度較快 |
| 規模化生產時的單位成本 | 極低的單件成本 | 中等的單件成本 |
如果您正在推出需求尚不確定或設計經常需要調整的新產品,熔模鑄造有助於降低初期資本投入。一旦設計定案,且需要生產數萬件規格相同的複雜金屬零件或塑膠組件,射出成型便能迅速展現其成本效益。.
值得考慮的替代製造製程
有時,無論是射出成型還是失蠟鑄造,都未必能完美符合您的時程或零件尺寸需求。根據專案規模,您可以考慮以下幾種實用的替代方案:
- CNC 機械加工: 最適合快速原型製作、極高精度公差要求,以及無須投入模具成本的小批量生產——另請參閱我們的比較文章 熔模鑄造與數控加工.
- 砂型鑄造: 對於尺寸較大、重量較重,且可接受較粗糙表面紋理的金屬零件而言,這是一種符合成本效益的選擇。您可以參閱我們的指南,進一步了解 砂型鑄造工藝運作方式的指南中詳細說明的關鍵步驟, ,或比較 熔模鑄造與砂模鑄造.
- 最適合大型、重型組件,其表面光潔度次於結構完整性。 最適合需要快速生產週期及良好尺寸一致性的大批量非鐵金屬零件(例如鋁或鋅)——如需比較不同金屬製程,請參閱 熔模鑄造與壓鑄.