Moldação por injeção vs. fundição por cera perdida
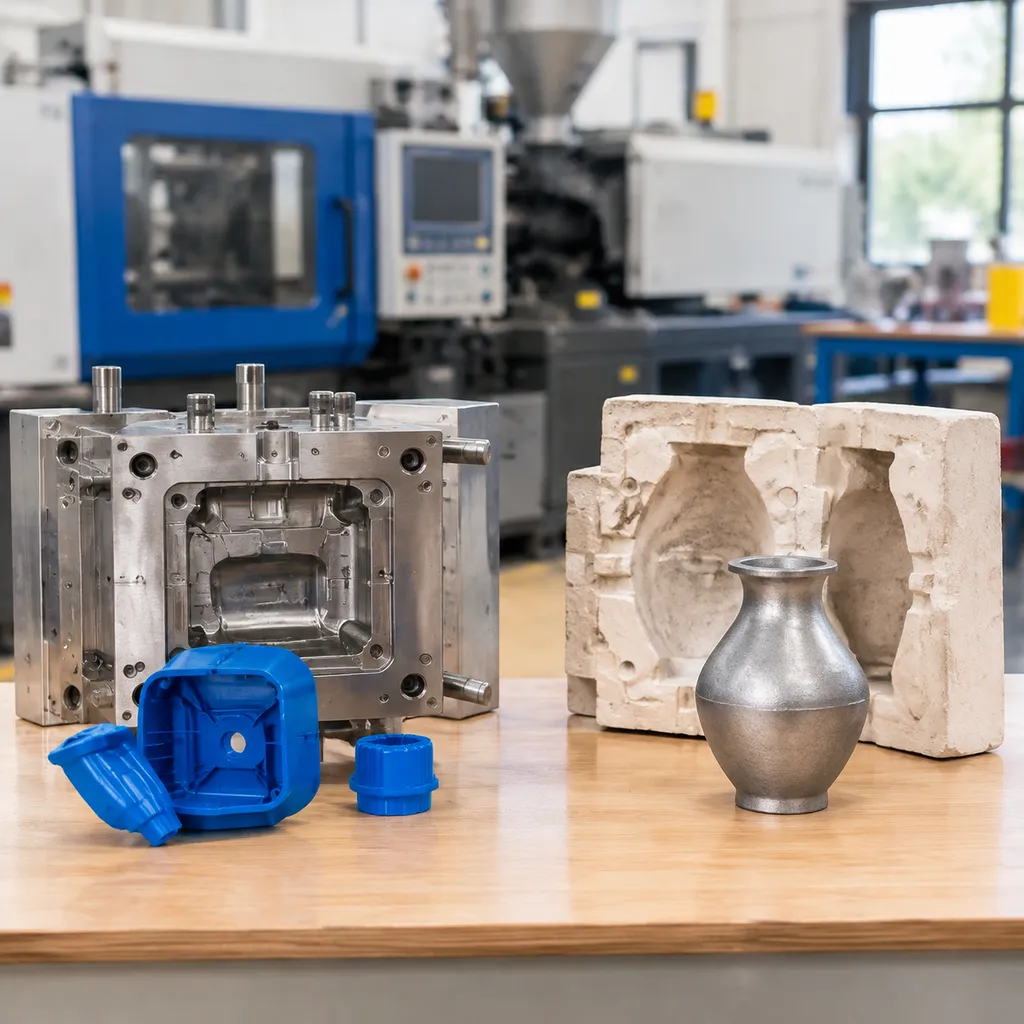
Escolher entre moldação por injeção vs. fundição por cera perdida determina o custo por unidade do seu projeto, o desempenho dos materiais e o prazo de produção. Embora ambos os processos de fabrico permitam produzir geometrias complexas e repetíveis, baseiam-se em ferramentas, materiais e ciclos térmicos fundamentalmente diferentes.
O que é a moldação por injeção?
A moldação por injeção é um processo de fabrico em grande volume que injeta material fundido – normalmente termoplásticos, elastómeros ou matérias-primas à base de metal e polímero (na moldação por injeção de metais, MIM) – sob alta pressão numa cavidade de um molde metálico maquinado com precisão. Depois de o material arrefecer e solidificar, o molde abre-se para extrair a peça acabada.
- Materiais Principais: Termoplásticos, silicone, elastómeros e matérias-primas de pós metálicos (MIM).
- Tipo de ferramentas: Moldes permanentes de aço ou alumínio, com múltiplas cavidades.
- Melhor Para: Séries de produção em grande volume que exigem tolerâncias rigorosas Tolerâncias dimensionais e tempos de ciclo rápidos.
O que é a fundição por cera perdida?
Fundição por investimento, também conhecida como fundição por cera perdida, é um processo de conformação de metais de precisão utilizado para criar componentes metálicos complexos com superfícies lisas acabamento superficial requisitos. Os fabricantes injetam cera numa matriz para criar o padrão, revestem o conjunto de cera com uma suspensão cerâmica para formar moldes de casca cerâmica, derreter a cera e verter metal fundido para dentro da cavidade oca. Depois de o metal arrefecer, a carapaça cerâmica é removida para revelar a peça fundida.[2]
- Materiais Principais: Ligas ferrosas e não ferrosas (aço inoxidável, alumínio, titânio, cobalto-crómio).
- Tipo de ferramentas: Matrizes de injeção de cera em alumínio combinadas com carapaças cerâmicas descartáveis.
- Melhor Para: Volumes de produção baixos a médios, peças de maiores dimensões peças metálicas complexas, e ligas de alta temperatura.
Principais diferenças nos processos de fabrico
A principal distinção reside na forma como o molde é formado, na forma como o material entra na cavidade e no que acontece após a moldação. A moldação por injeção de plástico convencional termina dentro do molde, enquanto a moldação por injeção de metais (MIM) requer etapas secundárias de remoção do aglutinante e sinterização — semelhantes à metalurgia do pó — para fundir as partículas metálicas entre si.[1] Por outro lado, fundição por investimento de precisão verte metal completamente fundido diretamente para uma carapaça cerâmica descartável.
| Característica | Moldação por injeção (plástico e MIM) | Fundição por Perda de Cera (Cera Perdida) |
|---|---|---|
| Longevidade do molde | Moldes permanentes de aço/alumínio (centenas de milhares de ciclos) | De utilização única moldes de casca cerâmica por árvore de fundição |
| Estado do material | Polímero fundido ou matéria-prima metálica misturada com aglutinante | Liga metálica totalmente fundida |
| Método de Enchimento | Injeção mecânica a alta pressão | Vazamento por gravidade, vácuo ou força centrífuga |
| Etapas térmicas secundárias | Nenhuma para plásticos; remoção do aglutinante e sinterização para MIM | Desparafinagem, cozedura da carapaça cerâmica e tratamento térmico após a fundição |
| Tamanho típico da peça | Pequenas a médias (normalmente inferiores a 100 g no MIM) | Pequenas a muito grandes (de gramas a centenas de quilogramas) |
Vantagens e limitações da moldagem por injeção vs. fundição por cera perdida
Ao comparar a moldagem por injeção com a fundição por cera perdida para uma série de produção, cada método de fabrico apresenta compromissos em termos de velocidade, complexidade das peças e custos das ferramentas. Compreender em que aspetos cada processo se destaca — e quais são as suas limitações — ajuda-nos a evitar reformulações dispendiosas no futuro.
Vantagens e desvantagens da moldagem por injeção
Quer trabalhemos com plásticos convencionais ou com moldagem por injeção de metais (MIM), o principal atrativo reside na eficiência da produção em grande volume e na elevada repetibilidade.
- Elevada velocidade de produção: Depois de o molde estar pronto, os tempos de ciclo são reduzidos, tornando este processo ideal para a produção em massa.
- Tolerâncias Dimensional Rigorosas: As peças apresentam uma precisão consistente e um acabamento superficial liso diretamente à saída do molde.
- Geometrias Complexas: Podemos produzir geometrias complexas, paredes finas e detalhes minuciosos sem recorrer a operações significativas de maquinagem secundária.
- Custos elevados de ferramental inicial: Os moldes em aço temperado exigem um investimento inicial significativo, o que torna as produções de baixo volume dispendiosas por unidade.
- Limitações de dimensão e peso: Especialmente nos processos MIM e de metalurgia do pó, as etapas de desaglomeração e sinterização limitam as peças a componentes mais pequenos e leves.
Vantagens e Desvantagens da Fundição por Cera Perdida
Também conhecida como fundição por cera perdida, fundição por investimento de precisão baseia-se em modelos de cera e moldes de casca cerâmica permite fabricar peças metálicas complexas que seriam difíceis ou impossíveis de maquinar a partir de material sólido.
- Ampla Flexibilidade de Ligas: Podemos fundir uma vasta gama de metais ferrosos e não ferrosos, incluindo superligas para altas temperaturas e aços inoxidáveis.
- Capacidade para Peças de Maiores Dimensões: Ao contrário do MIM, a fundição por cera perdida permite fabricar tanto componentes pequenos e complexos como peças estruturais muito maiores e mais pesadas.
- Menores Custos de Ferramentas: Os moldes de injeção de cera são normalmente mais económicos do que as ferramentas de MIM de alta pressão, proporcionando uma melhor relação custo-benefício para lotes de volume médio.
- Prazos de Produção Mais Longos: A produção de modelos de cera, a imersão em revestimentos cerâmicos, a remoção da cera por fusão e o vazamento do metal envolvem várias etapas manuais e automatizadas.
- Necessidade de Pós-Processamento: Os canais de alimentação e os massalotes têm de ser removidos, e as superfícies de encaixe requerem frequentemente maquinação CNC secundária para cumprir tolerâncias apertadas e melhorar a rugosidade superficial.
| Característica | Moldação por injeção (plástico e MIM) | Fundição por Perda de Cera (Cera Perdida) |
|---|---|---|
| Volume de Produção Ideal | Volume elevado a produção em massa | Volume baixo a médio-alto |
| Custos Iniciais das Ferramentas | Alto | Moderado |
| Intervalo de Tamanho da Peça | Pequeno a médio (o MIM está limitado a peças pequenas) | De pequeno a grande |
| Acabamento da Superfície | Acabamento suave, com necessidade mínima de retoques | Bom, mas requer a remoção dos suportes e acabamento |
| Liberdade de Design | Elevado para paredes finas e detalhes internos minuciosos | Elevado para geometrias curvas complexas e reentrâncias |
Opções de materiais para moldagem por injeção vs. fundição de precisão
Escolher entre moldação por injeção vs. fundição por cera perdida depende dos materiais específicos de que o seu produto necessita para resistir às condições do mundo real.
Termoplásticos, elastómeros e silicone para moldagem por injeção
A moldagem por injeção convencional utiliza polímeros, enquanto a moldagem por injeção de metal (MIM) combina pós metálicos finos com aglutinantes poliméricos antes das etapas de desaglutinação e sinterização.[3] Para a moldagem tradicional de plásticos e borracha, recorremos a três categorias principais de materiais:
- Termoplásticos: Polímeros rígidos e semirrígidos que podem fundir e solidificar repetidamente, oferecendo elevada resistência química e resistência aos impactos para caixas e engrenagens.
- Elastómeros: Materiais flexíveis, semelhantes à borracha, que recuperam a sua forma original após serem sujeitos a tensão, sendo ideais para pegas, para-choques e amortecedores de vibrações.
- Silicone: Borracha biocompatível e resistente ao calor, utilizada em vedantes médicos, tubos flexíveis e juntas para altas temperaturas.
Metais ferrosos e não ferrosos para fundição de precisão
Quando o seu projeto exige metal estrutural puro, sem aglutinantes poliméricos, fundição por investimento de precisão verte metal fundido diretamente em moldes de casca cerâmica. Este método de fundição por cera perdida permite utilizar uma vasta gama de metais e ligas para fundição divididos em dois grupos principais:
- Metais Ferrosos: Ligas à base de ferro, como aços ao carbono, aços ligados e aços inoxidáveis, que proporcionam elevada resistência à tração e ao desgaste para componentes de utilização intensiva.
- Metais Não Ferrosos: Opções leves e resistentes à corrosão, como alumínio, latão, bronze e superligas especiais, adequadas para componentes aeroespaciais e peças destinadas ao manuseamento de fluidos.
| Processo | Principais famílias de materiais | Principais propriedades dos materiais |
|---|---|---|
| Injeção de Moldagem | Termoplásticos, elastómeros, silicone (e matérias-primas com ligante metálico na MIM) | Leveza, flexibilidade, isolamento elétrico, resistência química |
| Fundição por Investimento | Aços ferrosos, aços inoxidáveis, alumínio, bronze, ligas não ferrosas | Elevada resistência ao calor, excelente resistência à tração, rigidez estrutural |
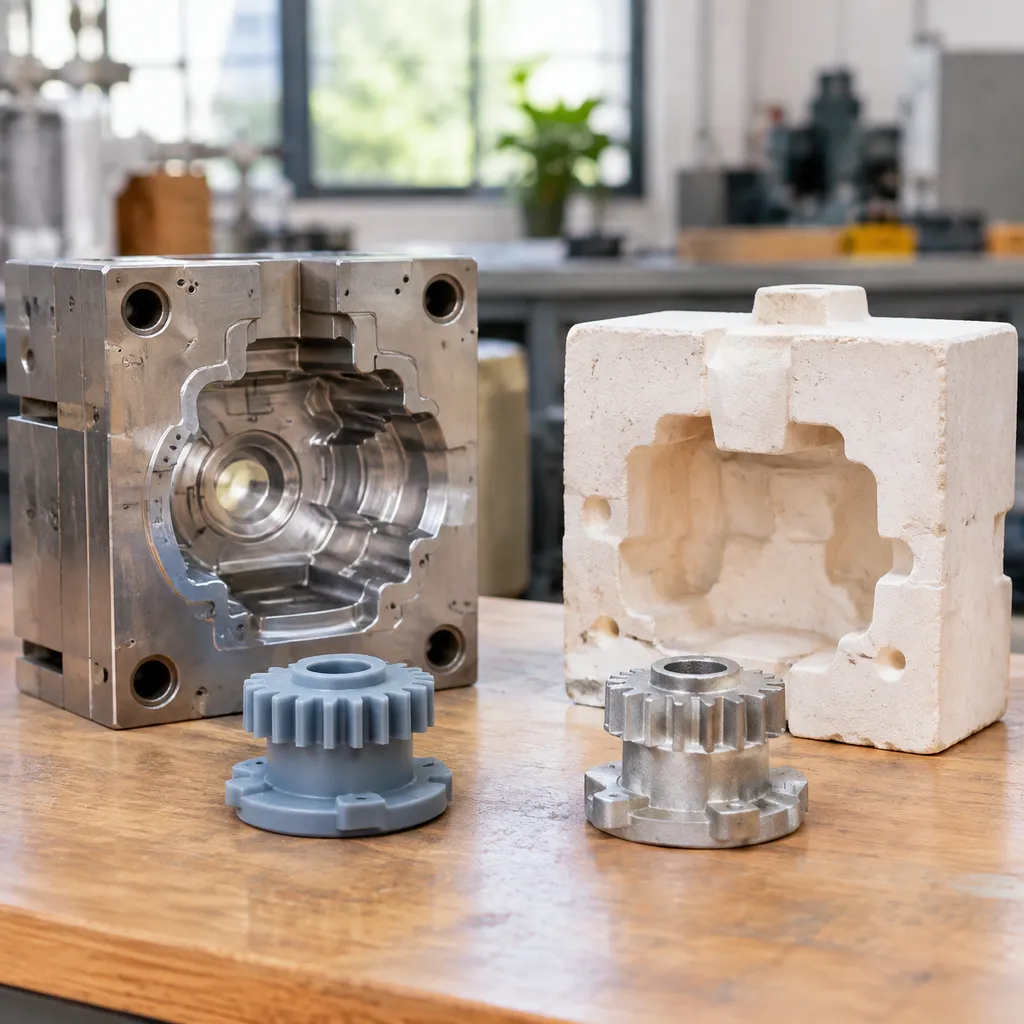
Moldação por Injeção vs. Fundição de Precisão: Comparação Direta
Na prática, moldação por injeção vs. fundição por cera perdida a escolha depende da geometria da peça, do volume da encomenda e do orçamento. Ambos os métodos permitem produzir componentes complexos e repetíveis, mas a sua economia de produção e os seus limites físicos são muito diferentes.
| Fator de Comparação | Moldação por Injeção (Plástico / MIM) | Fundição por Investimento de Precisão |
|---|---|---|
| Custos Iniciais das Ferramentas | Elevado (moldes em aço temperado) | Baixo a moderado (padrões de cera em alumínio) |
| Volume de Produção Ideal | Produção em massa de grandes volumes | Lotes pequenos a médios |
| Tamanho e Peso da Peça | Ideal para peças pequenas e leves | Flexível para peças metálicas de pequenas a grandes dimensões |
| Acabamento da Superfície | Superfície lisa, com forma próxima da final, diretamente à saída do molde | Boa, mas requer frequentemente um ligeiro acabamento |
| Tempo de entrega | Fabrico de ferramentas mais demorado, ciclos de produção rápidos | Preparação mais rápida das ferramentas, ciclo mais lento por peça |
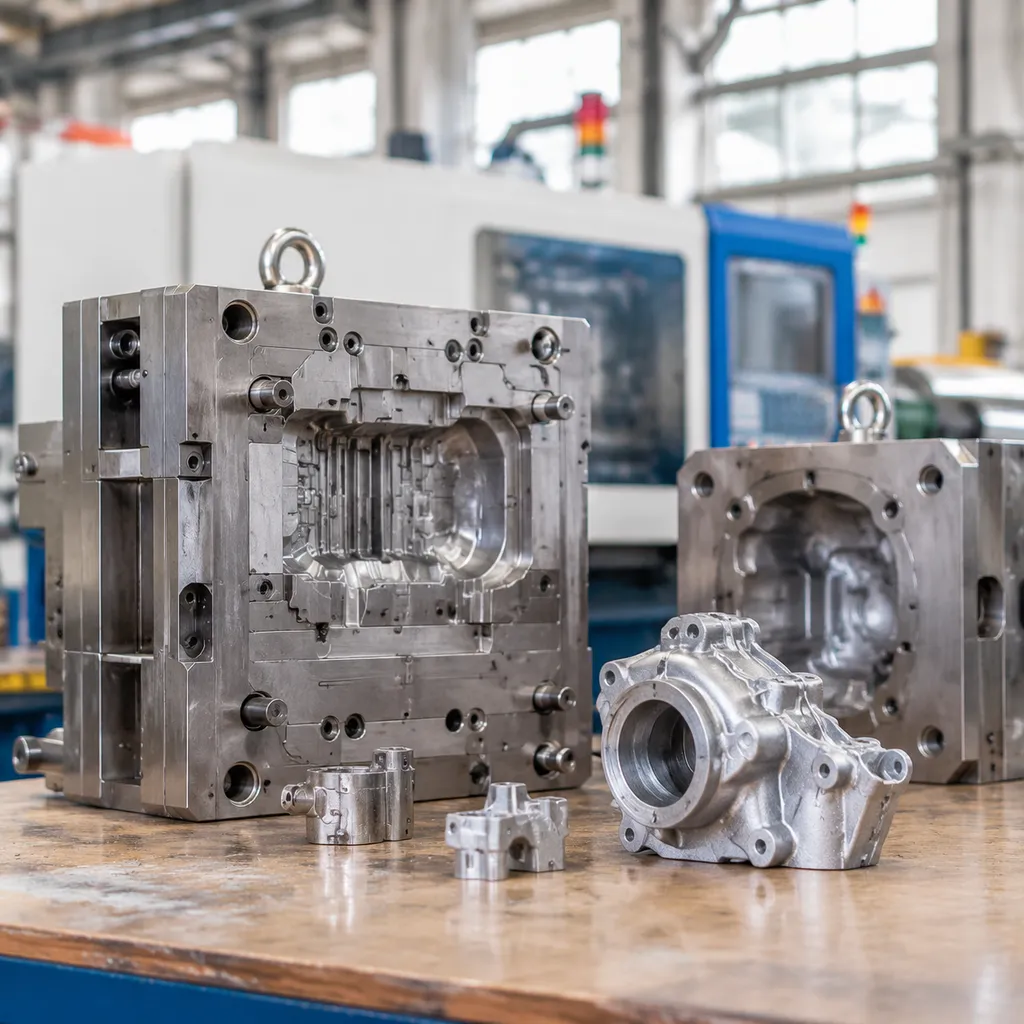
Custos de Ferramental e Volume de Produção
Investimento inicial ferramentas criam a maior diferença entre estes dois métodos de fabrico.
- Moldação por Injeção: Exige moldes de aço maquinados com precisão, concebidos para suportar pressões de aperto extremas. Embora o fabrico inicial dos moldes exija um investimento mais elevado, o custo por peça diminui drasticamente assim que começa a produção em massa.
- Fundição por Investimento: Utiliza moldes de alumínio mais macios e económicos para injetar padrões de cera. Se precisar de produções de pequena a média dimensão peças metálicas complexas sem ter de investir em ferramentas de aço temperado, fundição por cera perdida mantém os custos iniciais baixos.
Complexidade do Design, Precisão e Tolerâncias
Ambos os processos são excelentes na reprodução de formas complexas que seriam demasiado dispendiosas de maquinar a partir de um bloco sólido, embora lidem com diferentes escalas de produção.
- Moldação por Injeção e MIM: Quer esteja a moldar termoplásticos ou a utilizar moldação por injeção de metal (MIM) com metalurgia do pó matérias-primas de alimentação, obtém tolerâncias rigorosas Tolerâncias dimensionais e microcaracterísticas bem definidas. A espessura das paredes deve manter-se uniforme para evitar deformações ou marcas de retração durante o arrefecimento ou remoção do aglutinante e sinterização.
- Fundição por Investimento: A fundição de metal fundido em moldes de casca cerâmica permite maior liberdade na utilização de secções transversais mais espessas e dimensões gerais maiores das peças. Garante uma precisão fiável para componentes estruturais, embora as superfícies de encaixe críticas exijam normalmente maquinagem CNC secundária.
Prazos de Entrega e Rapidez na Prototipagem
- Construção das ferramentas: A maquinação de moldes de aço temperado com múltiplas cavidades para moldação por injeção exige mais tempo na fase inicial. No entanto, depois de o molde estar devidamente ajustado, os tempos de ciclo são de apenas alguns segundos.
- Fluxo de trabalho da fundição: Como as matrizes de injeção de cera são mais simples de maquinar, a fundição por cera perdida permite obter as primeiras amostras metálicas mais rapidamente. Quando os projetos necessitam de produção de transição antes de avançarem para ferramentas de produção em grande escala, explorar protótipo rápido e tooling para produção de baixo volume ajuda a validar os projetos sem atrasos.
Requisitos de acabamento superficial e pós-processamento
- Moldação por Injeção: Proporciona um acabamento superficial limpo e uniforme diretamente a partir da cavidade do molde. É possível incorporar texturas ou acabamentos polidos diretamente no molde de aço, minimizando o pós-processamento.
- Fundição por Investimento: Apresenta um rugosidade superficial ligeiramente mais rugoso devido à textura da suspensão cerâmica e às marcas deixadas pela remoção dos canais de alimentação. A maioria dos componentes fundidos passa por processos de granalhagem, retificação ou maquinação CNC de precisão para alcançar as especificações cosméticas e dimensionais finais.
Aplicações da moldação por injeção versus fundição por cera perdida
Quando os nossos clientes avaliam moldação por injeção vs. fundição por cera perdida, a decisão depende geralmente das exigências específicas do seu setor de atividade. Ambos os processos permitem produzir geometrias complexas, mas respondem a necessidades operacionais muito diferentes nos vários setores da indústria transformadora a nível mundial.
Dispositivos médicos e de saúde
Na área médica, a precisão e a biocompatibilidade dos materiais são requisitos indispensáveis. Os processos escolhidos variam consoante a peça seja um instrumento de plástico descartável ou um instrumento metálico duradouro:
- Moldação por injeção (plásticos e MIM): A moldação por injeção convencional de plástico é ideal para artigos descartáveis produzidos em grandes volumes, como seringas, conectores para sistemas de administração intravenosa e invólucros de equipamentos de diagnóstico. Quando são necessárias pequenas peças metálicas complexas, como pontas de pinças cirúrgicas, braquetes ortodônticos ou componentes endoscópicos, a moldação por injeção de metais (MIM) permite obter peças com elevada complexidade geométrica e tolerâncias dimensionais rigorosas, sem necessidade de operações extensivas de maquinação.
- Fundição por Investimento: A fundição de precisão por cera perdida é mais adequada para implantes ortopédicos de maiores dimensões, próteses articulares e componentes cirúrgicos robustos, que exigem elevada integridade estrutural e ligas resistentes à corrosão.

Componentes para os setores aeroespacial, da defesa e automóvel
Os fabricantes dos setores dos transportes e da defesa dependem de ambas as tecnologias para equilibrar a redução de peso, a resistência ao calor e o volume de produção.
- Aeroespacial e Defesa: A fundição por cera perdida com moldes de casca cerâmica é o método padrão para componentes aeronáuticos críticos. Produzimos frequentemente pás de turbinas, injetores de sistemas de combustível e suportes estruturais utilizando ligas de elevada resistência. Para componentes estruturais da fuselagem que exigem um equilíbrio entre baixo peso e elevada durabilidade, materiais como liga de alumínio A356-T6 são amplamente utilizados na fundição para cumprir normas de segurança rigorosas.
- Automóvel: Os componentes internos estão sujeitos a temperaturas extremamente elevadas e a esforços mecânicos intensos. A fundição de precisão por cera perdida é utilizada em coletores de escape, rotores de turbocompressores e balancins. Por sua vez, a moldagem por injeção predomina no fabrico de acabamentos interiores, caixas de sensores, reservatórios de fluidos e pequenas peças metálicas para injetores de combustível.
Produtos de Consumo e Robótica
No caso dos bens de consumo e dos equipamentos de automação, a rapidez de colocação no mercado, o acabamento superficial e a repetibilidade determinam a escolha dos processos de fabrico.
- Produtos de Consumo: A moldagem por injeção de plástico é a base do fabrico de caixas para equipamentos eletrónicos de uso diário, componentes de eletrodomésticos e embalagens resistentes, quando é essencial obter um baixo custo por unidade em grandes volumes de produção. Para produtos de consumo de gama alta, como caixas de relógios inteligentes, componentes de armas de fogo e dobradiças de óculos de luxo, a moldagem por injeção de metais (MIM) e a fundição de precisão por cera perdida proporcionam um acabamento superficial liso e uma sensação de solidez metálica.
- Robótica: Os robôs industriais e de serviço modernos necessitam de componentes leves e de elevada precisão para se movimentarem de forma eficiente. Utilizamos a moldagem por injeção para produzir revestimentos exteriores de proteção e clipes de gestão de cabos, enquanto a fundição de precisão por cera perdida e a moldagem por injeção de metais (MIM) permitem fabricar engrenagens resistentes, garras para órgãos terminais e caixas estruturais para atuadores.
Como Escolher o Processo Adequado para o Seu Projeto
A escolha entre a moldagem por injeção e a fundição de precisão por cera perdida depende da adequação do projeto da peça, do orçamento e dos objetivos de produção ao método de fabrico mais apropriado. Enquanto prestadores profissionais de serviços de fundição de precisão e maquinagem CNC, ajudamos diariamente as equipas a avaliar estas mesmas vantagens e desvantagens, permitindo-lhes evitar erros dispendiosos na conceção das ferramentas.
Avaliação da Geometria das Peças e dos Requisitos de Desempenho
O projeto da peça e os requisitos dos materiais indicam geralmente qual o processo mais adequado. Ambos os métodos permitem produzir geometrias complexas, mas respondem a exigências estruturais e dimensionais bastante diferentes.
- Dimensão e Peso da Peça: Utilize a moldagem por injeção (incluindo a moldagem por injeção de metais) para componentes pequenos e complexos, com paredes finas. Opte pela fundição de precisão por cera perdida quando necessitar de peças estruturais maiores, mais pesadas ou mais espessas.
- Resistência e Propriedades dos Materiais: Se o seu componente tiver de resistir a temperaturas extremamente elevadas, cargas mecânicas intensas ou ambientes agressivos, as ligas fundidas oferecem um desempenho fiável. No trabalho com ligas de alumínio, a aplicação de processos adequados de tratamento térmico e estados metalúrgicos do alumínio pode aumentar ainda mais a resistência e a durabilidade.
- Precisão e Acabamento Superficial: Ambos os processos garantem tolerâncias dimensionais rigorosas e proporcionam um acabamento superficial liso diretamente à saída do molde, reduzindo a necessidade de operações adicionais de maquinagem.
Equilíbrio entre Orçamento, Volume de Produção e Tempo de Colocação no Mercado
Os custos iniciais das ferramentas e as quantidades encomendadas influenciam significativamente o preço por peça e o prazo de lançamento do produto.
| Fator de Projeto | Moldação por injeção / MIM | Fundição por Investimento de Precisão |
|---|---|---|
| Custos Iniciais das Ferramentas | Elevado (moldes em aço temperado) | Moderado (moldes de injeção de cera para alumínio) |
| Volume de encomenda ideal | Produção em massa de grandes volumes | Séries de produção de baixo a médio volume |
| Tempo de colocação no mercado | Prazo inicial de fabrico do molde mais longo | Preparação de ferramentas e iteração mais rápidas |
| Custo unitário em produção em grande escala | Muito baixo por peça | Moderado por peça |
Se está a lançar um novo produto com uma procura incerta ou alterações frequentes ao design, a fundição por cera perdida permite manter baixo o investimento inicial. Assim que o design estiver definido e precisar de dezenas de milhares de peças metálicas complexas ou componentes de plástico idênticos, a moldação por injeção torna-se rapidamente rentável.
Processos de fabrico alternativos a considerar
Por vezes, nem a moldação por injeção nem a fundição por cera perdida são a solução ideal para os seus prazos ou para as dimensões das peças. Dependendo do âmbito do seu projeto, considere estas alternativas práticas:
- Usinagem CNC: Ideal para protótipos rápidos, tolerâncias extremamente apertadas e séries de baixo volume, quando pretende evitar qualquer investimento em ferramentas — consulte também a nossa comparação de fundição por investimento vs usinagem CNC.
- Fundição em areia: Uma opção económica para peças metálicas de grandes dimensões e peso elevado, nas quais é aceitável uma textura superficial mais rugosa. Saiba mais no nosso guia sobre como funciona o processo de fundição em areia, ou compare fundição de precisão vs fundição em areia.
- Fundição por Estampagem: Ideal para peças metálicas não ferrosas de grande volume (como alumínio ou zinco) que exigem ciclos rápidos e boa consistência dimensional — para uma comparação com outros processos metalúrgicos, consulte fundição de investimento vs fundição em estampo.
Referências
- MIMA / MPIF - Visão geral do processo de moldação por injeção de metais (moldação, desagregação do ligante e sinterização) ↩
- Wikipedia - Fundição de precisão (processo de cera perdida e moldes de casca cerâmica) ↩
- ASTM B883 - Especificação normalizada para materiais produzidos por moldação por injeção de metal (MIM) ↩
- Total Materia - Visão geral do processo de fundição por cera perdida
- MPIF - Recursos sobre normas de metalurgia do pó e MIM